本研究展示了从铝罐中产生氢气的方法 通过 碱性水解及铝和钠化合物的电化学回收,实现可循环的闭环试剂系统。
需要JoVE订阅才能观看此内容。 请登录或开始免费试用
本文内容
摘要
摘要
氢气是一种有望实现温室气体净零排放的能源载体,但其储存和运输仍面临挑战。本研究展示了一种可重复的闭环工艺,通过碱性水解利用废弃铝制饮料罐按需制取氢气,并通过电化学方法从反应副产物中回收铝和钠化合物。铝罐经过热处理与化学处理相结合的预处理步骤,以去除聚合物涂层并提高反应活性。使用氢氧化钠溶液(3–5 M)产生氢气,并通过体积法收集,经气相色谱分析,氢气体积纯度达到93.66%。生成的偏铝酸钠溶液在双室电化学池中进行处理,实现氢氧化铝(包括水铝矿和拜耳石相)的沉淀,同时再生浓度为4.98 M ± 0.03 M的氢氧化钠。电化学回收氢氧化铝过程中的能耗相当于能量效率为0.632 Wh・g⁻1。该研究为在循环能源系统中整合氢气生产与废铝回收提供了一个切实可行的框架。
引言
实现温室气体净零排放的转型需要部署能够将能源生产与能源消耗脱钩,并支持可再生能源大规模整合的能源载体。目前,大规模储能主要由抽水蓄能主导,其占全球储能容量的90%以上。其他储能技术,如锂离子电池、压缩空气储能和飞轮储能,在电网应用中的可扩展性和成本效益方面仍然有限1,2,3。
由于氢具有较高的质量能量密度,并且在能源、工业和化工领域具有广泛的适用性,因此被普遍视为实现这一转型的关键载体4,5。氢可以通过多种来源制取,例如利用可再生电力电解水,或通过碳氢化合物重整制氢。
然而,由于在储存、运输和基础设施布局方面存在挑战,氢技术的广泛应用仍然受到限制。例如,传统的氢气储存方法,如高压压缩(350–700 bar)或低温液化(-253 °C),需要大量能量输入、专用基础设施以及严格的安全措施,限制了其在大规模部署中的可行性6,7,8。
在各种制氢策略中,金属-水反应(铝水解)已成为按需制氢的有吸引力的选择,尤其适用于分布式或离网应用场景9,10,11。铝在此背景下尤为理想,因其资源丰富、理论产氢量高(1.24 L·g⁻¹ Al),且可与碱性活化兼容。铝与水的反应通过表面氧化进行,生成氢氧化铝或铝酸盐类物质,同时释放氢气12,13,14。铝的水解具有较高的理论产氢量,根据以下反应式,1摩尔铝可生成3摩尔氢气:
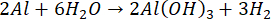 (1)
在实际系统中,反应动力学和氢气产率受到表面钝化、碱浓度和温度的显著影响。建议用于有效铝水解的典型氢氧化钠浓度范围为1–6 M。随着浓度升高,氧化铝层的去除速度加快,但腐蚀性和安全要求也随之增加15,16,17。反应温度影响氢气释放速率和铝消耗效率,通常适度加热(20–60 °C)即可维持快速产氢18,19。这些特性凸显了在评估铝基制氢技术适用于特定应用场景时,控制预处理和反应条件的重要性。
在氢氧化钠存在下,水中的水解反应可描述为
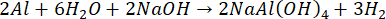 (2)
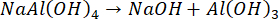 (3)
从可持续发展的角度来看,将铝的水解过程与反应副产物的回收和再利用相结合,对于减少材料损失和降低整体工艺成本至关重要。水解过程中生成的偏铝酸钠(NaAl(OH)4)可通过电化学或化学方法重新转化为氢氧化铝并再生碱性溶液,从而实现闭环运行20,21。最近的研究表明,整合废铝原料(如消费后的饮料罐)可显著提升氢气生产系统的经济和环境效益,既能减少原料需求,又能减少废弃物进入垃圾填埋场22,23。
尽管在实验室规模已提出多种铝-水体系,但在可扩展性、工艺集成和能量效率方面仍存在挑战。具体而言,很少有方案能够提供足够的操作细节,以实现在预处理、氢气生成、气体处理和试剂回收等各个阶段的可重复实施24,25。
因此,本研究通过描述一种利用回收铝进行氢气生产的全集成实验室规模系统,填补了这一空白 通过 碱性水解,随后通过电化学方法回收铝和钠化合物。该方法结合了实际操作范围与详细的实验步骤指导,旨在提高可重复性,并促进在循环能源系统中对铝制氢性能的评估。
访问受限。请登录或开始试用以查看此内容。
方案
1. 铝板的预处理
- 铝罐的初步处理
收集铝制饮料罐(473 mL),用自来水和洗洁精彻底冲洗,以去除残留液体和糖分。随后用去离子水冲洗,并在室温下自然晾干。使用金属剪刀切除每个罐子的顶部和底部,仅保留圆柱形罐体部分。将铝罐体剪开并压平成片状,再进一步裁剪为所需尺寸(4 mm2 或 1 cm2)的小块。 - 丙酮热预处理
将铝片放入实验室高压灭菌锅中,加热至 121 °C,持续 30–45 分钟,以软化表面聚合物涂层。加热程序完成后,让灭菌锅自然冷却至室温后再打开。将铝样品转移至 50 mL 聚丙烯管中,加入足量丙酮以完全浸没铝片。将管子置于超声水浴中,在室温下超声处理 15–20 分钟。超声过程中,丙酮溶液因漆层溶解而逐渐出现可见着色,此时即停止超声。使用玻璃漏斗过滤丙酮,并将废液收集至标记好的废液容器中。重复丙酮处理和超声步骤最多四次,直至溶剂中不再出现可见着色为止。 - 煅烧预处理
完成丙酮处理后,将铝片放入陶瓷坩埚中,确保样品不堆叠。将坩埚转移至马弗炉中,在空气环境中分别加热至 200 °C 或 500 °C,保温 2 小时。煅烧结束后关闭马弗炉电源,保持炉门关闭,使其自然冷却至低于 100 °C。随后取出坩埚,并立即放入干燥器中冷却至室温,以尽量减少吸湿。 - 目视检查与接受标准
在环境光照条件下对处理后的铝表面进行目视检查。预处理合格的标准为:无可见的漆层残留,表面呈现均匀的金属光泽或轻微氧化外观。若样品表面存在厚层锈片或涂层去除不完全,则予以剔除,不再用于后续实验。
2. 通过铝水解产生氢气
- 氢气生成系统的组装(图1)
采用一个三颈圆底烧瓶作为反应器,组装一个封闭的氢气生成系统,并连接一个装有水的单向阀以防止回流,两个串联的冷凝器,以及一个倒置的滴定管用于收集气体。反应器的气体出口依次连接单向阀、室温下运行的第一冷凝器和通入冷水(约0 °C)的第二冷凝器。第二冷凝器的出口连接一个装有去离子水的倒置滴定管,滴定管配备独立的水和气体截止阀。所有接头和连接处均通过施加轻微的惰性气体压力或在短暂加压条件下观察是否产生气泡,以检查是否存在泄漏。 - 碱性溶液的配制
使用去离子水配制所需浓度(通常为5.0 M)的氢氧化钠溶液。溶液在使用前冷却至室温,以防止水解反应过程中温度不受控制地上升。 - 铝水解反应的启动
将约0.40 g预处理过的铝片加入反应器烧瓶中。通过烧瓶的一个颈口插入温度探针,确保探针尖端在反应过程中始终浸没在液相中。除试剂加样口和气体出口外,反应器的所有颈口均密封。随后通过试剂加样口加入15.0 mL已配制的5.0 M氢氧化钠溶液,并立即密封反应器以启动水解反应。 - 氢气释放的监测
使用数据采集系统以每秒1次的频率记录反应器温度和内部压力,持续60分钟。可观察到氢气以连续气流形式通过冷凝器进入倒置滴定管,滴定管作为水封式量气管,通过排水法测量气体体积,同时防止空气进入。反应过程中不进行外部加热,除非温度降至20 °C以下,此时施加轻微的外部加热以维持气体释放。 - 氢气体积的测量
反应结束后,系统静置至室温平衡。在记录最终气体体积前,调节倒置滴定管内外的水位至相同高度。记录收集到的气体体积、室温及大气压。随后根据理想气体定律计算生成的氢气量。 - 气体取样以进行纯度分析
为评估气体纯度,将倒置滴定管更换为气体采样袋。在氢气释放趋于稳定后收集气体。采样后立即密封采样袋,并采用气相色谱法分析气体组成。
3. 铝和钠化合物的电化学回收
- 电化学回收池的组装(图2)
将离子交换膜在室温下浸入0.5 M的氢氧化钠水溶液中至少24小时以进行活化。活化后,用蒸馏水彻底冲洗膜以去除多余的电解质。组装一个由离子交换膜分隔成两个腔室的电化学池(图2),确保密封良好,防止两腔室之间的液体交叉污染26。在一个腔室中安装石墨电极作为阳极,而在另一腔室中使用不锈钢电极作为阴极。将电极连接至直流电源,并在运行前确认极性正确。 - 电解质的制备与装载
将铝水解后得到的液体残余物(即偏铝酸钠溶液)转移至电化学池的阳极腔室。向阴极腔室加入3.0 M的氢氧化钠溶液作为支持电解质。记录各腔室中加入的初始体积。最终的电解质组成每批次为阳极腔室中约200 mL偏铝酸钠溶液和阴极腔室中的3.0 M氢氧化钠溶液。 - 电化学操作
通过向电化学池施加4.5 V的恒定电压启动电解。在恒压条件下进行反应,同时持续监测电流(通常约为5.5 mA)。定期(例如每10分钟)记录电压、电流和已运行时间。当阴极腔室测得的pH值在至少30分钟内保持稳定时,停止电解。 - 氢氧化铝的回收与后处理
在电解过程中,定期观察阳极腔室中是否形成白色沉淀。氢氧化铝的生成表现为溶液中出现细小、白色、凝胶状的悬浮固体。当沉淀不再生成且阴极pH值稳定后,终止电解。使用细孔滤纸通过真空过滤收集析出的氢氧化铝沉淀,并用去离子水反复洗涤,直至滤液达到中性pH。将回收的固体在60 °C烘箱中干燥12小时,随后置于干燥器中冷却至室温,再称量其质量。采用X射线衍射分析鉴定回收材料的晶相,确认其特征峰与氢氧化铝相一致。 - 再生氢氧化钠的回收
电解结束后,收集阴极溶液并储存在密闭容器中。在重复使用前,通过酸碱滴定法测定再生氢氧化钠的浓度。 - 能量效率的计算
记录操作过程中的总电解时间及平均电流。消耗的电能(EC)按以下公式计算:
EC (Wh) = 电压 (V) × 电流 (A) × 时间 (h)
氢氧化铝回收的能量效率(EE)通过将总耗电量除以回收的氢氧化铝质量得出,单位为Wh·g⁻1。
访问受限。请登录或开始试用以查看此内容。
结果
通过目视检查和X射线衍射(XRD)分析(图3)可确认废弃铝罐预处理的成功。经过丙酮与煅烧联合处理后,铝表面呈现出均匀的金属光泽。尽管主要的衍射峰对应于金属铝(JCPDS 04-0787),但额外的微弱特征归属于残留的表面氧化物,尤其是在预处理不完全的样品中,或涂层去除不均匀的区域更为明显。这些结果证实了热化学预处理在水解反应前有效降低表面钝化的成效。
另一方面,在碱性水解过程中,活性氢的生成表现为气体连续通过串联的冷凝器以及倒置滴定管中水位的持续移动。典型的温度变化曲线显示,由于反应具有放热性质,初始阶段温度上升,随后随着铝的消耗逐渐趋于稳定。当气体释放停止至少5分钟时,表明反应已完成。使用预处理后的铝(0.40 g)和氢氧化钠溶液(5.0 M,15.0 mL)时,经气相色谱分析测定,所得氢气纯度为93.66%(体积分数)。气体样品中检测到少量CO2,这与碱性溶液吸收空气中CO2后形成碳酸盐有关,也可能源于预处理过程中未完全去除的聚合物涂层中的微量残留有机物。这些因素影响较小,对...
访问受限。请登录或开始试用以查看此内容。
讨论
以往的研究已描述了多种用于提高铝在水中水解性能的预处理和活化策略,包括机械和机械化学活化(例如球磨或磁性活化)、金属添加剂的电偶活化、液态金属活化、化学蚀刻以及热处理30,31,32,33,34。尽管机械化学方法和金属活化的铝体系可实现接近定量的氢气产率,但通常需要额外的加工步骤、专用设备或昂贵的材料。相比之下,较为简单的化学和热预处理方法(如碱性清洗、煅烧以及溶剂辅助的超声清洗)在处理大量消费后铝废料方面具有更好的可扩展性,尽管其最大产率略低。在本研究中,根据预处理条件和铝片尺寸的不同,实现了约85%至95%的化学计量氢气生成效率。这些效率与化学和热活化铝体系中记录的效率相当。尽管使用更复杂的活化方法已实现更高的产率,但本文所提出的方案独特地将氢气生成与铝和钠化合物的电化学回收及再利用相结合,在运行效率与循环经济...
访问受限。请登录或开始试用以查看此内容。
披露
作者无任何利益冲突需要披露。
致谢
作者感谢 Maria Luisa Ramón 女士在XRD分析中提供的技术支持。本研究的经费来自项目 DGAPA-UNAM IN108325。
访问受限。请登录或开始试用以查看此内容。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 丙酮,ACS 级试剂(≥99.5%) | Jalmek | A0425 | 去除油漆和聚合物涂层 |
| 铝制饮料罐(473 mL) | 本地采集 | N/A | 消费后铝原料 |
| 分析天平 | Boeco | BAS 31 Plus | 质量测量 |
| 台式高压灭菌器 | Ecoshel | CVQ-280d | 热预处理 |
| 数据采集软件 | 内部编程 | N/A | 温度与压力测井 |
| 直流电源 | 基质 | MPS-3002L-3 | 电解操作 |
| 去离子水(18.2 MΩ·cm)Ω·厘米 @ 25°C) | Millipore Milli-Q(内部制备) | N/A | 溶液的配制与洗涤步骤 |
| 干燥器 | 玻璃实验室类型 | N/A | 冷却与湿度控制 |
| 干燥箱 | 结合剂 | RF115-UL | 干燥氢氧化铝 |
| 气相色谱仪 | 安捷伦科技 | 7890B | 氢气纯度分析 |
| 格氏冷凝管(300 mm) | N/A | N/A | 初级聚光镜 |
| 石墨电极(阳极) | 燃料电池地球 | 等静压成型石墨板 | 电化学氧化 |
| 冰/冰浴 | 局部供应 | N/A | 将冷凝器冷却至约 0 ℃°C |
| 倒置滴定管(1000 mL) | 定制构建 | N/A | 体积氢气测量 |
| 马弗炉 | Yamato | FO100CR | 铝样品的煅烧 |
| Nafion 212 膜 | 杜邦 | NRE 212 | 质子交换膜 |
| pH缓冲溶液(CRM) | 费尔蒙特 | S1015, S1025, S1035 | pH计的校准 |
| pH计 | 赛默飞世尔科技 | Orion Star A211 | 监测阴极液 pH |
| 酚酞指示剂 | Sigma-Aldrich | 319236 | 滴定终点检测 |
| 邻苯二甲酸氢钾(CRM) | MilliporeSigma Supelco | 11-101-5732 | 酸–基准滴定标准化 |
| 压力传感器 | 博世 | BMP180 | 监测反应器压力 |
| 次级冷凝器 | 定制构建 | N/A | 氢气中水分的去除 |
| 氢氧化钠(NaOH)颗粒 | 费尔蒙特 | 36902 | 碱性溶液的制备(3–5 M |
| 不锈钢电极(阴极) | 燃料电池地球 | 304 SS 120 目 | 电化学还原 |
| 温度传感器 &和数据记录仪 | 定制构建 | N/A | 监测水解反应 |
| 三颈圆底烧瓶(150 mL) | DesChem | N/A | 氢气发生反应器 |
| 双室电化学池 | 定制构建 | 每细胞500 mL | 电化学回收 |
| 超声波清洗机 | 布拉森 | 1510 | 丙酮辅助油漆去除 |
| X射线衍射仪(XRD) | Rigaku | Ultima IV | 相鉴定 |
| XRD 分析软件 | 制造商提供 | N/A | 相鉴定 |
重印与许可
本文已发表
视频即将推出