本研究比较了洪水与LN₂衍生的低温N₂ TC18 车削过程中采用气流喷射冷却。在测试的进给速率下,深冷冷却与更浅的可见变形、近表面硬化层的保留以及更低的表面粗糙度相关,但由于机加工过程中缺乏独立重复实验,比较仅限于描述性分析。
本文内容
摘要
摘要
钛合金因导热性差且与切削刀具材料具有较强亲和力,导致切削刃附近热量和机械载荷集中,因而难以加工。在高强度近β型TC18钛合金中,这些条件可能产生表面改性层,进而影响零部件性能。本研究考察了在TC18合金外圆车削过程中进给速率和冷却方式的影响。采用20 °C的DRK-5011半合成切削液进行浇注冷却,并与液氮(LN₂)衍生的低温氮气射流冷却进行对比,进给速率分别为0.10、0.15、0.20和0.26 mm/rev,主轴转速为135 r/min,初始切削速度为19.1 m/min,切削深度为0.60 mm。通过横截面金相分析测量可见的塑性变形区(P区),采用维氏显微硬度分布评估近表面显微硬度及硬化层厚度,并测定算术平均表面粗糙度(Ra)。在浇注冷却条件下,典型的P区深度分别为8.5、9.7、10.9和21.6 µm;在低温冷却条件下分别为6.0、8.2、10.7和11.0 µm。两种冷却方式下的近表面显微硬度在描述性上存在差异,差异程度随进给速率变化,而硬化层厚度的平均描述性差异约为40%。在相同进给条件下,低温冷却的Ra值低约8%–23%。辅助试验显示低温冷却条件下表面粗糙度随切削速度和切削深度的变化趋势,但缺乏完整的配对冷却方式比较。总体而言,在所测试的工艺窗口内,低温气体射流冷却与更浅的可见变形、保持的近表面硬化以及更低的表面粗糙度相关。显微硬度和Ra值均基于每种条件下单个试样上的重复测量结果,以均值±标准偏差形式报告;这些标准偏差反映的是测量重复性,而非试样间的变异性。因此,所有比较均为描述性分析,在缺乏独立重复切削试验的情况下无法评估统计显著性。
引言
钛合金具有高强度重量比、耐腐蚀性以及在宽温度范围内良好的力学性能,因此广泛应用于航空航天、能源、海洋和生物医学领域1,2,3,4。然而,在高载荷部件中,性能不仅取决于材料的整体强度。已加工表面及其下方的近表面区域最先受到接触、循环载荷、微动磨损、侵蚀以及腐蚀性环境的影响。表面形貌、塑性变形的微观结构、硬度梯度、残余损伤以及其他由加工引起的改变,都会影响损伤的起始位置及其发展过程5,6,7,8。这一近表面区域通常通过“表面完整性”这一更广泛的概念来讨论;当强调由加工引起的材料改变时,也称为“表面改性层”。在许多钛合金部件的制造中,车削仍是实现所需尺寸和表面状态的必要工序,因此工艺选择必须同时考虑材料去除效率以及在工件上留下的表面状态9,10。TC18是一种高强度近β型钛合金,常用于轻质、耐损伤的承力结构11。其合金类型和强度水平使其区别于在加工研究文献中占主导地位的α+β型合金Ti–6Al–4V。因此,基于Ti–6Al–4V得出的规律可为TC18提供有益的假设,但不能直接定量外推至TC18。需要针对TC18的具体证据,以确定实际车削工艺如何改变浅表层结构,以及冷却方式的改变是否与更浅的可见变形相关,同时又不消除材料硬度的变化响应。
钛合金加工困难的原因在于,其微小且快速更新的接触区域中存在热、机械和摩擦学条件的耦合作用。低热导率限制了热量从切削刃的散失,而钛与常用刀具材料之间的亲和性则可能促进粘附以及刀具-切屑接触的不稳定。综述文献一致指出,切削温度、接触应力、切屑形成、刀具状态和表面完整性是相互依赖的结果,而非孤立变量12,13,14,15。实验与建模研究同样表明,最终表面反映了在瞬态载荷下应变累积与温度依赖性软化之间的竞争关系16,17,18。剪切局部化和锯齿状切屑的形成进一步增加了空间和时间上的不均匀性19,20,21。这些研究为预期切削参数和冷却液供给均会影响表面改性层的深度及力学特性提供了物理基础,但在缺乏来自温度、力、刀具状态或晶体学的直接证据时,尚不足以将特定的光学或硬度趋势归因于唯一的机理。进给速度是一个尤为直接的工艺变量,因为它改变了名义未变形切屑厚度、每转参与切削的材料量以及刀具留下的进给痕迹。提高进给速度可改变接触载荷、切屑几何形状、新生成表面所承受的应变以及对表面粗糙度的几何贡献。因此,针对Ti–6Al–4V的研究报告了表面形貌、粗糙度及近表面性能随进给量变化的显著差异22,23。然而,这些响应的幅度和形式仍取决于合金状态、刀具几何形状、冷却方式以及所测试的工艺窗口,因此相较于从其他合金推导出的普适性进给规律,针对TC18合金进行匹配条件下的比较更具合理性。
冷却策略为改变切削区边界条件提供了第二种途径。表面改性研究表明,即使没有明显的宏观损伤,微观结构或力学性能的浅层变化仍可能具有重要意义24,25。因此,低温加工及辅助低温加工已被研究作为传统浇注冷却的替代或补充方法。对比钛合金的研究表明,在特定车削和铣削条件下,低温辅助可减少刀具磨损或表面粗糙度26,27,28,而微细加工研究则报告了毛刺控制和表面质量的改善29。冷空气辅助润滑可改变切削力、刀具劣化和表面粗糙度,但结果取决于供给温度及伴随的润滑方式30。使用CO₂及复合冷却-润滑策略的研究进一步表明,其响应依赖于合金种类和加工构型31,32。采用涡流管冷却并以低温CO₂气体进行冷却的研究报告称,在Ti6Al4V合金车削过程中,切削温度降低了最多35.6%,表面粗糙度降低了最多66.14%,表明冷却介质及其输送方式可显著影响表面质量。综上所述,这些文献支持与本研究设计相关的两点结论:第一,快速散热可同时影响多个加工结果,因此应通过多种表面完整性指标来评估冷却策略;第二,所报告的效益无法脱离冷却介质和输送系统而独立存在。低温冷却并非一种可直接转移的单一处理方式:介质、相态、温度、压力、冲击位置、刀具可达性以及润滑等因素均会影响比较结果。因此,综述性研究强调必须精确报告输送条件,并结合被测材料与工艺构型进行解读33。本文所考察的路径采用LN2作为冷源,并将低温N2气流喷射至前刀面-切屑接触区域。实验中,约−196 °C的LN₂作为冷源,而实测在冲击前的N₂气流温度为−169 °C。7分钟内记录的20 L LN₂消耗量相当于约3 L/min的液态LN₂消耗速率。由于浇注冷却兼具冷却、润滑和排屑作用,本实验评估的是两种输送模式之间的整体差异,无法将热传导效应与润滑、射流动量或其他界面效应分离开来。
本研究建立了两种特定冷却输送配置之间的可重复比较:DRK-5011 喷淋系统与液氮₂-衍生的低温N₂ 气流喷射系统,喷嘴、压力及输送参数详见方法部分,在TC18外部车削过程中使用。主实验在固定主轴转速和切削深度的条件下改变进给速率,测量表面改性状态的三个互补要素:可见塑性变形区(P区)的深度、近表面显微硬度分布及由此确定的硬化层厚度,以及算术平均表面粗糙度(Ra)。P区和硬化层厚度被保留为两个独立的终点指标,因为前者依赖于光学形态学边界,而后者依赖于恢复至测得的基体硬度带。另外两个辅助性低温切削实验系列仅用于粗糙度测量,分别改变切削速度或切削深度;其有限的常规冷却对照数据被视为孤立的参考点,而非完整的配对系列。逐项条件配对设计适用于现有数据,因为它在每次进给条件下保持了直接对比,而不会暗示未测量的交互作用表面。然而,该设计无法估计所有参数的独立主效应,也不能确定工艺最优条件。本研究还缺少干式切削组、因子设计或响应面设计、正式的方差分析、切削力测量、温度-时间历程、刀具磨损测量,或电子背散射衍射(EBSD)及透射电子显微镜(TEM)表征。因此,本研究的贡献局限于在指定刀具、材料、冷却供给方式和工艺窗口条件下所测得的响应结果,同时为后续机制解析研究提供了定量观测数据和明确假设。本研究假设,在此处考察的匹配车削条件下,指定的LN₂衍生的低温N₂ 气流喷射条件下,在测试的进给速率范围内,其典型的渗氮层深度、近表面显微硬度分布、硬化层厚度以及Ra值将与常规浇注冷却有明显差异。
方案
工件材料与切削刀具
采用一根初始直径为 45 mm、长度为 275 mm 的 TC18 近 β 型钛合金棒材,该棒材为直接接收状态。测试用 TC18 棒材的批次特异性元素成分见表 1,数据依据供应商提供的材料证书。参考值及批次特异性的室温力学性能见表 2。测试棒材的材料证书作为补充文件 1提供。所有试验条件下,棒材均采用相同的夹具装置进行刚性夹紧。外圆车削采用带有 WNMG080404-HL 型号的涂层硬质合金刀片,且在水冷和低温冷却试验中,均保持相同的刀片类型、名义几何参数、刀柄方向和工件装夹方式。每次切削试验均使用一个新涂层的硬质合金刀片,并采用未使用过的切削刃。不同切削条件下未重复使用任何刀片,以确保所有试验中刀具初始状态一致。由于本研究未包含专门的刀具磨损分析,因此未对刀具的渐进磨损(包括后刀面磨损、月牙洼磨损、刃口崩裂或积屑瘤)进行定量检测或测量,本研究的目的是在确定的初始刀具条件下评估表面改性层,而非比较刀具寿命或磨损行为。
表1 列出了本研究中所用TC18棒材的批次特异性元素组成,其中钛为基体元素。表2 列出了该材料在室温下的标称抗拉强度、0.2%规定非比例延伸强度、断裂延伸率和断面收缩率。这些数据表明工件的力学性能位于TC18材料报道的强度范围内,为后续的车削加工和硬度测量提供了参考依据;然而,本研究未对具体批次开展拉伸试验。
冷却系统配置与转向设计
车削试验在一台配备有如图1所示输送系统的卧式车床上进行。该低温系统由液氮(LN2)储存罐、电动泵、汽化室、压力控制单元、连接管路以及专用喷嘴组成。在喷嘴出口处安装了一个T型热电偶,用于测量气流温度;在气流冲击刀具-切屑区域之前,测得喷嘴出口下游50 mm处的温度为-169 °C。以约-196 °C的液氮(LN₂)标称沸点温度作为冷源;经汽化后,低温氮气被输送至刀具-切屑接触区域。该系统采用低温介质射流喷射方式,以提高低温切削系统的运行稳定性和安全性。喷嘴为锥形直管结构,出口直径为2 mm。射流方向基本垂直于前刀面(90度),喷嘴端面距刀尖50 mm。在压力控制单元与喷嘴入口之间安装了一个压力表;切削过程中供气压力保持在0.16 MPa ± 0.01 MPa。系统采用稳压装置以抑制运行过程中的压力波动。
持续消耗 20 L 液氮2 超过 7 分钟对应一个 LN2 液态消耗速率约为 3 L/min。该数值被视为液体消耗速率,而非气化后气体的体积流量。选择气体喷射装置旨在减少切割区域附近的液体滞留和飞溅,同时确保固定的冲击位置。在本实验中,未将其与液体冲击进行直接比较。LN₂ 和低温N₂ 气体可导致严重的低温冻伤,并可能在通风不良的区域中置换氧气。该输送系统仅在通风良好的区域操作,操作时佩戴面罩或护目镜、隔热低温手套、实验服、长裤和封闭式鞋,并遵循机构规定的低温液体操作规程。
在初次配对实验中,主轴转速设定为135 r/min。当工件初始直径为45 mm时,对应的名义切削速度约为19.1 m/min;该值被定义为初始直径下的切削速度,因为表面速度随工件瞬时直径的变化而变化。轴向切削深度(ap)设定为0.60 mm,在两种冷却模式下分别测试了进给量(f)为0.10、0.15、0.20和0.26 mm/rev的情况。
对于浇注冷却,将DRK-5011半合成切削液用水稀释至5%(体积分数),并通过温控冷却液循环系统以20 ± 2 °C的温度供给。冷却液由一台离心泵提供,其额定流量为20 L/min,泵出口压力为0.16 MPa;通过在输送管路中安装的流量计测得喷嘴出口流量为20 L/min。采用单圆孔喷嘴,出口直径为2 mm,喷嘴方向与前刀面成30°角,距切削区的 standoff 距离为10 mm。在每次切削过程中连续施加浇注冷却液,并在每次试验前验证冷却液的供给条件(流量和压力)。
为实现低温冷却,采用上述固定的气流喷射装置,并在切削前验证了压力和输送条件。配对冷却模式时,主轴转速、切削深度、刀具类型、标称几何参数、工件装夹方式和喷嘴位置均保持不变。这八种进给与冷却条件组合构成了P区深度、近表面显微硬度、硬化层厚度和Ra的匹配数据集。
实验按照冷却方式排列:首先在四种从低到高的进给速率下完成所有水冷试验,然后进行所有低温冷却试验;在每种冷却方式下,进给速率的顺序均从低(0.10 mm/rev)到高(0.26 mm/rev)。该顺序的选择是出于操作便利性的考虑,并未完全随机化。由于每次试验均使用新的刀片,因此每次试验前的累计切削时间或切削距离均为零,即每次试验均从一个未磨损的切削刃开始。每次切削条件的改变,无论是进给速率还是冷却方式,均会更换带有全新切削刃的新刀片。
在辅助粗糙度系列实验中,分别在 f = 0.15 mm/rev 和 ap = 0.60 mm 的条件下,测试了 10.6、14.1 和 19.1 m/min 的低温切削速度。另在 vc = 19.1 m/min 和 f = 0.15 mm/rev 的条件下,测试了 0.40、0.60、0.80 和 1.00 mm 的低温切削深度。由于常规浇注冷却的测量数据仅适用于当前试验的基准条件,因此通过分析这些数据集,以识别低温模式结果的变化趋势,并结合离散匹配的参考点进行比较,而非采用因子设计、交互作用分析或响应曲面实验方法。主要配对实验及辅助低温粗糙度测试的切削参数与冷却液供给条件汇总于表3中。
表3:车削参数与冷却液输送条件。汇总了主要成对进给速率实验中使用的切削参数及相应的冷却条件。请点击此处下载该表格。
样本制备与表面表征
转向后,采用线切割电火花加工切取尺寸为10 mm × 10 mm × 5 mm的试样,使制备的横截面包含已加工表面,并与加工方向一致。所有条件下均采用相同的取向。每个试样均用树脂镶嵌,横截面依次进行研磨,并采用统一的制样流程抛光至镜面。尽量减少已加工边缘的圆角现象,因为自由表面边界的缺失可能在微米尺度上对深度测量造成偏差。
使用含有2 vol% HF、4 vol% HNO₃和94 vol% H₂O的Kroll试剂对抛光的横截面进行腐蚀45秒34,随后立即用清水冲洗并干燥。Kroll试剂含有HF和HNO₃;HF具有高毒性和强腐蚀性,HNO₃具有强腐蚀性和强氧化性。该试剂仅在经认证的化学通风橱内配制、使用和处置,并遵循批准的机构化学品安全规程,同时佩戴耐酸手套、眼部/面部防护装备以及适当的实验室个人防护设备。
使用金相显微镜在500倍放大倍数下,采用相似的照明和对比度对近表面区域进行观察。显微镜配备了一台2000万像素的USB3.0相机。在测量前,使用载物台测微尺在相同放大倍数下进行了像素到长度的校准。图像采用图像分析软件进行分析。
在选择代表性区域之前,先对加工边缘进行了检测,排除了制备划痕、材料拔出以及圆角等伪影对边界定位的影响。P区定义为包含连续、细长、纤维状或流动状特征的区域,其下边界位于这些特征消失且基体形貌恢复的位置。深度测量方向垂直于表面。对于每种加工条件,沿横截面至少检查了三个具有代表性的视野。P区边界由两名经过培训的操作人员独立划定,报告的深度值为多次测量结果的平均值;当测量差异超过5%时,操作人员共同重新检查图像以达成一致。P区深度的测量不确定度通过在多个视野中重复划定边界所得结果的标准偏差进行估算。
使用 HVS-1000Z 硬度计在 50 gf(约 0.49 N)载荷和 15 秒保载时间下,对抛光后的横截面进行维氏显微硬度测试。首次压痕位于中心位置,距加工表面下方约 10 µm 处,随后以 10 µm 的深度间隔继续测量。该步长对应硬化层厚度测定的深度分辨率为 ±10 µm。在硬度测量值接近基体硬度带的过渡区域(在硬度带限值的 15 HV 范围内),以 5 µm 间隔进行额外压痕,以提高边界位置的分辨率。鉴于测量步长为 10 µm,除非在过渡区通过 5 µm 间距的测量进行了优化,否则报告的硬化层厚度的不确定度保守估计为 ±10 µm。
第一个压痕中心位于加工表面下方约10 µm处。采用50 gf的试验载荷,预期硬度值约为376–446 HV,估算得到的压痕对角线长度约为14.4–15.7 µm。根据ISO 6507-1标准,压痕中心到试样边缘的距离应至少为压痕平均对角线长度的2.5倍(约38 µm)。本研究中使用的10 µm边缘距离未满足该要求,因此近表面硬度值仅被解释为硬度趋势的定性指标,而非绝对测量值。
在每个目标深度处,分别在横向偏移约 30 µm 的位置进行五次独立压痕,每个深度的平均值和标准偏差由这五次压痕结果计算得出。这五次压痕代表了单个横截面上的空间变异情况。每种切削条件(进给速率和冷却方式)下,从一个机械加工试样制备一个金相横截面。因此,所测得试样硬度的标准偏差反映的是同一试样上五个压痕之间的变异,而非不同试样之间的差异。每种切削条件对应加工一个试样,并从每个试样制备一个横截面用于金相观察和显微硬度测试。维氏显微硬度测量的布局如图 2所示。
通过测量距加工表面深度大于200 µm处的硬度,建立了HV 376–388的基体硬度参考带,该区域的硬度曲线已趋于稳定。在该稳定区域内的五个深度(间隔20 µm)处,分别进行五次独立压痕,共获得25个测量值。基体硬度带定义为平均值±2倍标准差(HV 376–388),标称中心值为HV 384。测量持续进行,直至硬度曲线恢复至实测的基体硬度带(HV 376–388,标称中心值HV 384)并保持在该范围内。硬化层厚度定义为硬度曲线首次恢复并持续保持在该实测带内的深度。
表面粗糙度测量采用共聚焦显微镜进行。该仪器是一种非接触式光学测量设备,使用波长为405 nm的紫色半导体激光器作为光源。垂直测量精度为0.05 nm,在3σ水平下的水平重复性为10 nm。粗糙度参数由共聚焦光学系统获取的二维高度数据计算得出。评估长度为4.0 mm,截止波长为0.8 mm,并采用高斯滤波器,符合ISO 4287标准。
对于每个试样,在加工表面上选取了五个不同的测量位置进行检测。从这五个测量值中计算出平均值和标准偏差。测量方向垂直于进给痕迹,即沿切削方向进行。所有待比较试样的表面粗糙度数据采集均采用相同的获取程序、取样方向、仪器设置和评定长度。成对进给实验与两个辅助系列在粗糙度数据采集过程中保持独立。每种切削条件下仅加工一个试样,所报告的标准偏差反映的是单个试样上五个位置的测量重复性,而非多个独立加工试样之间的变异情况。
近表面显微硬度和Ra以均值±标准差的形式进行描述性报告(如数据可得);P区深度和硬化层厚度则报告为描述性深度值,除非能够获取独立的重复测量数据。
结果
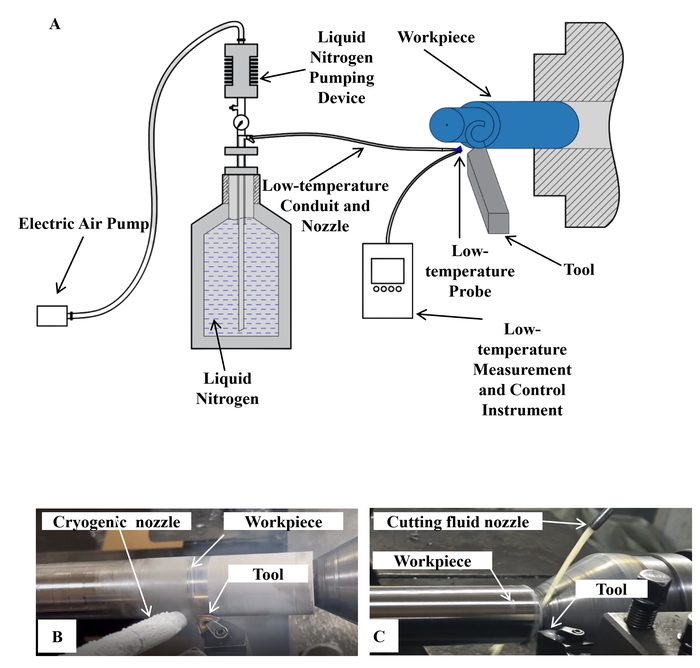
图1:用于切削 TC18 钛合金的实验装置及冷却液输送配置。 (A淋巴结₂衍生的低温N₂ 气体喷射系统,
包括液氮₂ 储液器、电动泵、输送管、温度探针、工件和切削刀具。B低温 N₂ 朝向刀具-切屑接触区的气射流喷嘴。C向切削区域输送DRK-5011半合成切削液的洪水式供给。 请点击此处查看此图的放大版本。
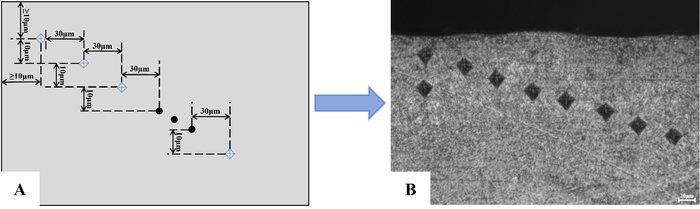
图 2:维氏显微硬度测量布局及抛光后 TC18 横截面上具有代表性的压痕区域。(A)维氏显微硬度测量布局。(B)代表性压痕区域。首个压痕中心位于加工表面下方约 10 µm 处,后续目标深度间隔为 10 µm,相邻压痕在横向方向上偏移约 30 µm。在每个目标深度处,于横向偏移的不同位置进行五次独立压痕,各深度的平均值由这五次压痕结果计算得出。比例尺 = 20 µm。 请点击此处查看该图的放大版本。
塑性变形区
横截面显微图像首次识别出已加工表面下方存在明显改变的区域。在20 °C的半合成切削液全面冷却条件下,每个截面均包含一个浅层带,其微观结构特征被拉长并大致平行于已加工表面排列(图3)。该流态形貌与下方基体之间的边界在显微图像中清晰可辨,从已加工表面到该边界的垂直距离被定义为P区深度。这一光学测量值记录了在制备截面中可辨识的可见变形特征的深度范围;它并不等同于切削加工引起的应变的完整深度。在进给速度分别为0.10、0.15、0.20和0.26 mm/rev时,全面冷却条件下的代表性P区深度分别为8.5、9.7、10.9和21.6 µm。前三个测量值以1.2 µm的步长递增,而从0.20增至0.26 mm/rev时,深度变化达10.7 µm。因此,在测试范围内观察到的总共13.1 µm的深度增加主要发生在最高进给速度下。四种条件下的平均值为12.68 µm,但该值仅为四种显示条件的汇总结果,并非基于重复实验的合并估计值。
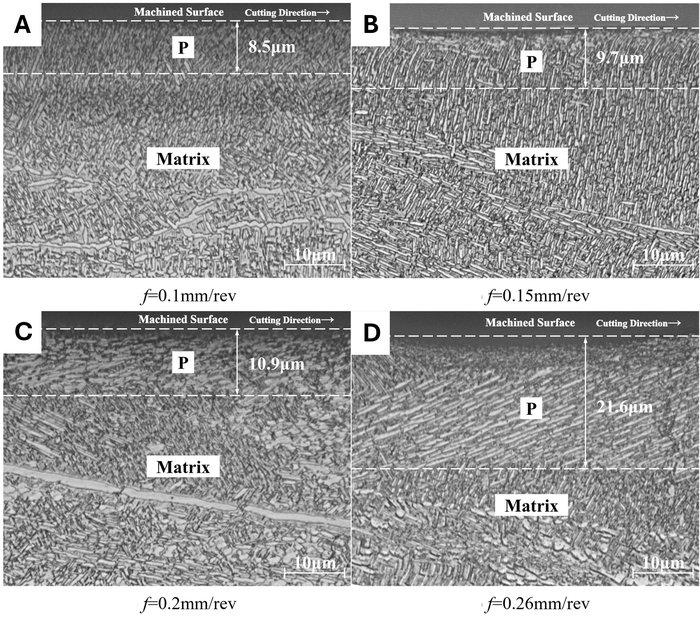
图3:在20 °C下使用DRK-5011半合成切削液进行浇注冷却切削时,TC18合金近表面显微组织结构。 (A)进给速率为0.10 mm/rev。(B)进给速率为0.15 mm/rev。(C)进给速率为0.20 mm/rev。(D)进给速率为0.26 mm/rev。名义切削速度为19.1 m/min,轴向切削深度为0.60 mm。箭头指示切削方向及已加工表面。虚线标出明显塑性变形区(P区)的边界,数值标签表示从已加工表面起测得的P区深度。比例尺 = 10 µm。所示显微照片为在每种切削条件下单个横截面中多个视野中选取的代表性图像。报告的P区深度为至少三个视野测量值的平均值。 请点击此处查看该图的高清版本。
液氮冷冻气体射流切削样本中也包含一条明显变形的带状区域,但在相同四个进给速率下,其深度分别为6.0、8.2、10.7和11.0 µm(图4)。该序列中的连续变化量分别为2.2、2.5和0.3 µm,总变化范围为5.0 µm,四种条件下的平均值为8.98 µm。相对于每种匹配进给条件下的常规浇注冷却,采用低温冷却时标注的P区深度分别减少了约29%、15%、2%和49%;绝对差值分别为2.5、1.5、0.2和10.6 µm。因此,两种冷却模式之间的差异依赖于加工条件:在0.20 mm/rev时几乎无差异,而在0.26 mm/rev时差异最大。在所示的四种设定条件下,不同模式平均值之间的差异为3.70 µm,相当于浇注冷却平均值的29%。由于每种条件下仅评估了一个加工试样,且无法获得基于合并离散度估计的重复样本光学测量数据,上述所有针对条件和均值的比较均为描述性分析。通过测量层面的重复性(每种条件至少3个视野,两次独立边界界定,基于重复定位的标准偏差)来评估标注的离散程度,但这并不能代表试样间的变异性。特别是,在0.20 mm/rev时观察到的0.2 µm差异处于测量不确定度范围内,在获得更多的切片样本和独立测量之前,不能将其视为可重复冷却效应的证据。
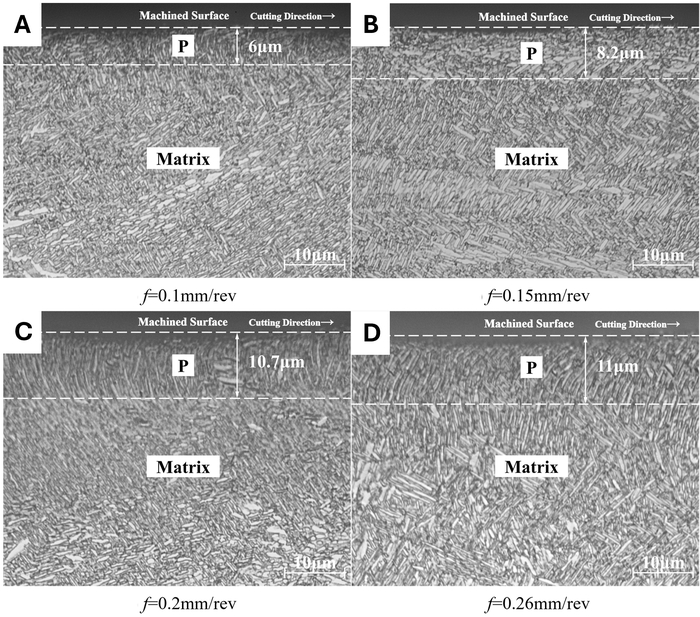
图4:TC18在液氮衍生的低温氮气射流冷却条件下车削后的近表面显微组织。(A)进给量为0.10 mm/rev。(B)进给量为0.15 mm/rev。(C)进给量为0.20 mm/rev。(D)进给量为0.26 mm/rev。名义切削速度为19.1 m/min,轴向切削深度为0.60 mm。箭头指示切削方向和已加工表面。虚线标出明显发生塑性变形的区域(P区),数值标签表示该区域从已加工表面起的深度。比例尺 = 10 µm。所示显微照片为在每种切削条件下单个横截面内多个视野中选取的代表性图像。报告的P区深度值为至少三个视野测量结果的平均值。请点击此处查看该图的放大版本。
在每个进给量下,典型的低温P区深度数值均低于淬火层深度值,但二者差值的大小并未随进给量呈单调变化。在最后的设定条件下,淬火层深度值急剧上升,而低温P区深度在进给量0.20至0.26 mm/rev范围内仅从10.7变化至11.0 µm。因此,图像显示出一种依赖于进给量的数值变化模式,而非恒定的百分比优势或统计学上的交互作用。此外,可见边界无法量化温度、力、残余应力、晶体缺陷密度,或超出光学可识别带以外的应变。这些物理量需通过独立测量获得,在讨论部分仅被视为可能的解释因素。
近表面显微硬度与硬化层厚度
从加工表面下方约 10 µm 处向基体方向测量显微硬度分布(图 5)。在各种条件下,最高硬度值均出现在近表面区域,随后硬度分布曲线趋近于实测基体硬度范围 HV 376–388(标称中心值 HV 384)。在浇注冷却条件下,随着进给量从 0.10 增加至 0.26 mm/rev,近表面显微硬度分别为 407.33 ± 2.52、411.00 ± 4.58、416.67 ± 4.51 和 424.67 ± 2.52 HV。相应的低温冷却条件下的数值分别为 414.67 ± 3.79、445.67 ± 3.51、420.33 ± 5.77 和 429.33 ± 5.86 HV。这些标准偏差来源于每种切削条件下单个横截面上各深度处的五次压痕测量,反映的是该截面内的空间变异,而非独立加工试样之间的变异。对应的低温减去浇注冷却的配对差值分别为 7.34、34.67、3.66 和 4.66 HV。最大表面硬度值 445.67 ± 3.51 HV 出现在低温冷却条件下进给量为 0.15 mm/rev 时;由于低温冷却系列数据呈非单调变化,因此将其表述为观测到的最大平均值,而非最优值。对四种进给速率的平均值进行平均后,在浇注冷却条件下为 414.92 HV,低温冷却条件下为 427.50 HV,描述性差异约为 3%。该平均值差异的大部分来源于 0.15 mm/rev 时 34.67 HV 的差异,而在 0.20 和 0.26 mm/rev 时的差异均低于 5 HV。相对于相同进给量下的浇注冷却值,表面硬度差异分别为约 1.80%、8.44%、0.88% 和 1.10%。此分布说明为何不应将四条件平均值描述为在所有进给量下均一地增加 3.03%。全部八个表面硬度值均高于标称基体中心值 HV 384,但需依赖深度分布曲线而不仅是第一个测量点,才能确定力学响应在表面以下延伸的深度。
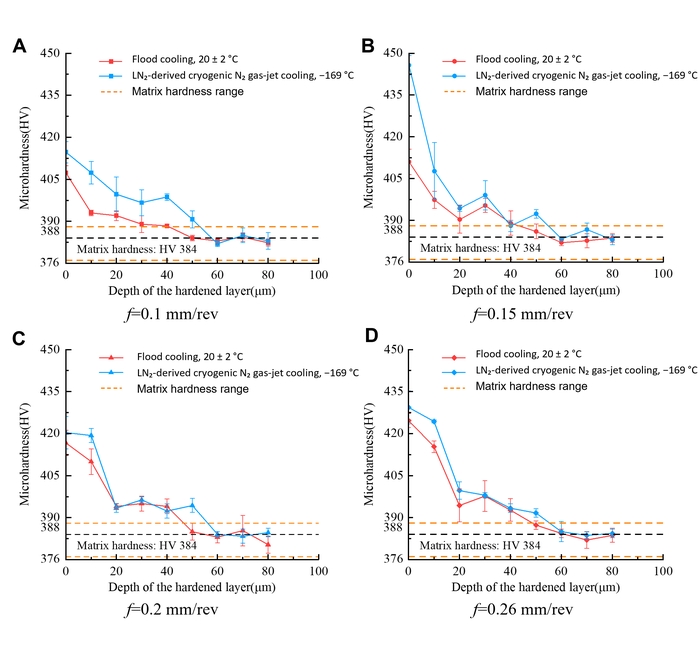
图5:TC18在浇注冷却和低温N₂气流冷却条件下的近表面显微硬度分布。在进给速度分别为(A)0.10 mm/rev、(B)0.15 mm/rev、(C)0.20 mm/rev 和(D)0.26 mm/rev 时,显微硬度随加工表面以下深度的变化曲线。名义切削速度为19.1 m/min,轴向切削深度为0.60 mm。首个压痕中心位于加工表面下方约10 µm处。误差棒表示在每种切削条件下,单个横截面上每个深度处五个压痕测得的标准差(SD),因此反映的是测量重复性,而非独立加工试样之间的差异。基体硬度参考带范围为HV 376至388,名义中心值为HV 384。请点击此处查看此图的放大版本。
硬化层厚度由各轮廓恢复至并保持在测得的基体带内的深度确定(表4)。在浇注冷却条件下,当进给量分别为0.10、0.15、0.20和0.26 mm/rev时,对应的硬化层厚度值分别为30、20、50和50 µm。由于测量步长为10 µm,这些数值的不确定度约为±10 µm。在低温冷却条件下,相应的值分别为50、40、60和60 µm(±10 µm)。对四种进给量下的数值取平均值得到,浇注冷却条件下的平均硬化层厚度为37.5 µm,低温冷却条件下为52.5 µm,表现为约40%的描述性增加,而非精确的40.0%。考虑到±10 µm的不确定度,两者的有效范围存在显著重叠;因此,所观察到的差异应解释为一种趋势,而非精确量化的效应。光学P区深度与基于硬度定义的硬化层厚度并不平行变化,这与其定义预期一致。P区深度终止于不再可辨识出可见的流变样形貌的位置,而硬化层厚度则终止于力学性能轮廓恢复至基体带的位置。因此,较浅的P区可与较厚的硬度响应共存而不产生矛盾。逐项条件比较时,厚度差异所对应的描述性增加随进给量变化较大,且鉴于±10 µm的不确定度,应将其视为定性趋势,而非精确的百分比。这些百分比随进给量显著变化,不支持进给量无关的效应量大小。
表4:不同冷却条件下TC18的表面完整性指标。 洪水冷却与液氮冷却的近表面显微硬度、硬化层厚度、代表性P区深度及表面粗糙度汇总如下₂-衍生的低温N₂ 在测试的进料速率范围内进行气流冷却。 近表面显微硬度和 Ra 以均值表示 ± SD 在可获取时一并提供,而硬化层厚度和代表性 P 区深度则以描述性深度值报告。 请点击此处下载该表格。
表面粗糙度
完整的匹配进给速率粗糙度对比如下所示 表4,每个数值代表每件样本五个测量位置的平均值和标准差。 在洪水冷却条件下 Ra 为 1.099 ± 0.100, 1.635 ± 0.120, 2.815 ± 0.130 和 3.529 ± 0.180 µm 在每转进给量为 0.10、0.15、0.20 和 0.26 mm/rev 的条件下。在低温冷却下,相应的数值为 0.841 ± 0.070, 1.304 ± 0.200, 2.491 ± 0.150 和 3.245 ± 0.250 µm这些标准差是根据每种切削条件下单个样本上的五个测量位置计算得出的,因此代表的是测量重复性,而非样本之间的变异。 Ra 在两组系列中均随进料增加而升高,且在各匹配设定下,低温值均较低。绝对差异分别为 0.258、0.331、0.324,以及 0.284 µm,分别对应大约23%、20%、12%和8%的描述性相对差异。因此,绝对分离值保持在相对较窄的范围内,而随着整体粗糙度水平的增加,百分比降幅逐渐减小。均值和报告的标准差(SD)按提供数据呈现;由于缺乏确凿的推论性分析,不同模式间的差异仅具描述性意义。尽管基线水平上升,绝对降幅仍表现出相似性。 Ra,解释了相对百分比的下降。从0.10到0.26 mm/rev,采用浇注冷却 Ra 增加 2.430 µm 和低温的 Ra 由 2.404 µm因此,两个系列中与进料相关的主要上升幅度相当,而低温序列在整个测试范围内始终偏低。
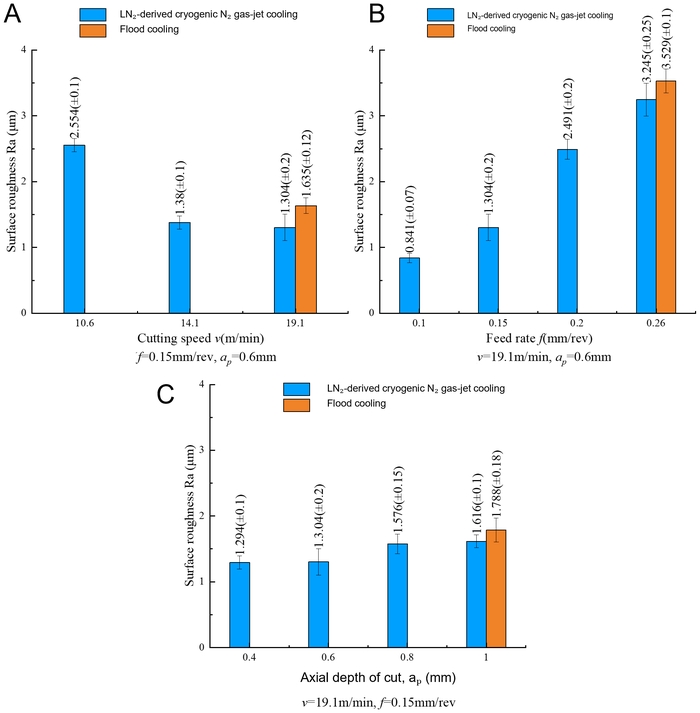
图6:TC18在浇注冷却和低温N₂气流冷却条件下的算术平均表面粗糙度。算术平均表面粗糙度(R-a)随(A)切削速度(f = 0.15 mm/rev,ap = 0.60 mm)、(B)进给速率(v₍c₎ = 19.1 m/min,ap = 0.60 mm)以及(C)轴向切削深度(v₍c₎ = 19.1 m/min,f = 0.15 mm/rev)的变化关系。每个子图均显示了由液氮(LN₂)产生的低温N₂气流冷却数据系列,以及可获得的浇注冷却对照数据:在(A)中为v₍c₎ = 19.1 m/min,在(B)中为f = 0.26 mm/rev,在(C)中为ap = 1.00 mm。其他条件下缺少浇注冷却柱状图,表示相应浇注冷却测量数据不可用,而非粗糙度为零。误差棒表示在每种切削条件下单个试样上五个测量位置计算得到的标准偏差(SD),反映的是测量重复性,而非试样之间的差异。请点击此处查看该图的放大版本。
图6 将进给速率系列与两个辅助的单因素低温系列并列展示。在切削速度分别为10.6、14.1和19.1 m/min,f = 0.15 mm/rev,ap = 0.60 mm的条件下,低温冷却下的Ra值分别为2.554 ± 0.100、1.380 ± 0.100和1.304 ± 0.200 µm。仅在19.1 m/min时有对应的浇注冷却参照数据,其Ra值为1.635 ± 0.120 µm。因此,速度图组仅支持一个匹配点的比较以及低温条件下的趋势分析,无法实现全速度范围内的跨模式对比。在切削深度分别为0.40、0.60、0.80和1.00 mm,vc = 19.1 m/min,f = 0.15 mm/rev的条件下,低温冷却下的Ra值分别为1.294 ± 0.100、1.304 ± 0.200、1.576 ± 0.150和1.616 ± 0.100 µm。在1.00 mm处可获得的浇注冷却参照值为1.788 ± 0.180 µm,比相同条件下的低温值高出0.172 µm。其余三个深度下无对应的浇注冷却数据。进给图组本身展示了低温系列及在0.26 mm/rev处的一个浇注冷却参照条,而完整的配对进给数据列于表4中。缺失的条形代表数据不可用,而非表面粗糙度为零。综合来看,主数据集显示,在低温冷却条件下,P区深度和Ra值更低,但近表面显微硬度和硬化层厚度更高。辅助系列扩展了对Ra的描述,但不足以支持全面的跨冷却模式比较。在整个低温速度系列中,Ra从10.6 m/min到19.1 m/min呈现系列内下降,降幅为1.250 µm(48.9%);在19.1 m/min这一唯一匹配点上,其值比浇注冷却参照低20.2%。在整个低温深度系列中,Ra从0.40 mm到1.00 mm呈现系列内上升,增幅为0.322 µm(24.9%);在1.00 mm的匹配点上,其值比浇注冷却参照低9.6%。这些端点计算结果总结了观察到的低温条件下的内部趋势,但由于浇注冷却参照数据仅存在于端点,因此不能将其解释为在整个速度或深度范围内均具有冷却优势。
数据可用性
本研究期间生成和分析的原始数据,包括表面粗糙度测量结果、显微硬度分布曲线以及金相图像,已存入科学数据银行(https://www.scidb.cn),DOI编号为:https://doi.org/10.57760/sciencedb.0115i。
表1:本研究中使用的TC18钛合金批次特异性元素组成。 数据来源于实验所用TC18棒材的供应商材料证书(证书编号:20250268)。Ti以余量形式表示。请点击此处下载该表格。
表2:TC18钛合金的室温力学性能。本研究中所用TC18棒材的材料证书中报告的批次特异性力学性能值,与供应商标准值一并列出。请点击此处下载该表格。
补充文件1:本研究中使用的TC18钛合金材料合格证。 实验所用TC18钛棒由供应商提供的质量合格证书(证书编号:20250268;陕西华晨钛业有限公司)。该证书提供了被测材料批次特定的化学成分、抗拉强度、屈服强度、伸长率、断面收缩率以及硬度数值。请点击此处下载该文件。
讨论
主要比较结果显示了一组协调但不完全相同的表面完整性响应。与常规浇注冷却相比,在每组相同的进给条件下,指定的低温 N₂ 气流均导致光学界定的塑性变形层(P层)更浅、表面粗糙度Ra更低,而近表面显微硬度和硬化层厚度在数值上则更高。这些观察结果应综合考虑,但不应将其简化为单一结论,即低温冷却单纯地减小或增大了表面改性层。光学测量记录了可见流变状特征的终止位置,硬度分布曲线记录了力学性能恢复至基体水平的位置,而Ra则记录了外表面轮廓的高度变化。这些不同的响应表明,改性层的深度、力学状态和形貌并非由单一可互换的指标所决定。最有力的证据来自成对的进给速率数据集;辅助的速度和切削深度系列扩展了对表面粗糙度的描述背景,但由于大多数条件下缺乏对应的浇注冷却数据,其比较权重不及前者。
进给量依赖的P区深度是条件特异性的最清晰例证。较高的进给量会增加名义未变形切屑厚度,并可能改变钛合金切削过程中的力学和接触条件,这与已有研究中进给速率对表面完整性和形貌影响的结果一致22,23。在浇注冷却条件下,当进给量从0.10增至0.20 mm/rev时,P区深度从8.5 µm逐渐增加至10.9 µm,随后在0.26 mm/rev时上升至21.6 µm。在低温冷却条件下,P区深度在前三个进给量下从6.0 µm增至10.7 µm,但在最高进给量下仅略微增至11.0 µm。一种合理的解释是,在最高进给速率下,气流喷射可能对近表面区域的热暴露有限,或改变了接触条件。这与钛合金加工中已知的热-力耦合敏感性一致12,15,17,18,19,20,21,但本研究未直接验证该机制。未对切削区温度、切削力、切屑接触长度及界面行为进行测量。此外,在0.20 mm/rev时两种冷却方式之间的差异仅为0.2 µm,且缺乏不同试样间P区深度的标准差数据。
硬度数据引出了一个相关但物理上不同的问题。在低温冷却条件下,进给量 f = 0.15 mm/rev 时测得的最大近表面显微硬度值为 445.67 ± 3.51 HV,显著高于相同进给量下采用浇注冷却时的值(411.00 ± 4.58 HV),差值达 34.67 HV。一种可能的解释是,该进给量下低温气体射流与特定未变形切屑厚度相结合,形成了最大化应变硬化同时最小化热软化的热-力条件。在较低进给量下,新生成表面所承受的应变可能不足以产生同等程度的硬化;而在较高进给量下,即使采用低温冷却,增大的热量产生也可能通过温度辅助的回复或软化部分抵消了硬化效应。然而,由于未测量切削区温度、切削力和位错密度,这一解释仍属推测。尽管可见塑性变形区(P区)较浅,低温冷却仍与更高的平均近表面显微硬度和更厚的硬度定义层相关。但总体平均差异主要由 0.15 mm/rev 时的显著差异主导,而在 0.20 和 0.26 mm/rev 时的差异则明显更小。 降低热暴露可能限制了温度辅助的软化或松弛,从而使由加工引起的硬化在可见的流变样形貌消失后仍可被检测到。以往关于钛合金的低温加工研究同样报道了表面粗糙度、次表面硬度及其他表面完整性特征的变化,尽管其变化方向和幅度取决于材料、介质及输送策略26,27,28,29,30,31,32。然而在本研究中,该解释仍仅为一种假设。由于缺乏温度历史记录或缺陷结构的直接测量数据,且光学显微镜无法确定位错密度、回复程度、晶粒细化或相变水平,因此尚无法验证。低温冷却下的近表面硬度随进给量的变化呈非单调趋势,因此应将 0.15 mm/rev 的条件报告为观测到的最大平均值,而非优化条件。此外,由于测量步长为 10 µm,硬化层厚度值存在 ±10 µm 的不确定度,这意味着浇注冷却(20–50 µm)与低温冷却(40–60 µm)的报告范围存在显著重叠。因此,不同冷却方式之间的观测差异应被解释为一种趋势,而非精确量化的效果。
粗糙度结果表明,进给相关的表面成形具有显著影响。Ra 在浇注冷却条件下随进给量增加从 1.099 升至 3.529 µm,在低温冷却条件下从 0.841 升至 3.245 µm,变化趋势与先前将进给量认定为钛合金表面形貌重要决定因素的研究结果一致22,23。尽管绝对模态差异保持在约 0.3 µm 附近,但其相对幅度在测试的进给范围内从约 23% 下降至 8%。这些数值差异仅具描述性意义,并不表示统计学显著性,因为未对切削加工进行独立重复实验。一种可能的解释是,在较高进给量下,与进给相关的几何形状和材料位移对总Ra的贡献比例增大,从而减少了冷却方式相关变化的相对空间;另一种可能是气体射流改变了粘附性、切屑排出或新加工表面的二次接触。此类摩擦学解释在钛合金切削加工中是合理的9,10,12,13,14,32,但积屑瘤、刀具磨损、振动和切屑形貌均未测量,因此无法区分这些可能性。对于切削速度和切削深度图组需特别谨慎:应将其解读为在单一浇注冷却参考条件下的低温 N₂ 气体射流趋势,而非完整的跨模式全面比较。
因此,本研究的观察结果代表了在本实验配置条件下,DRK-5011 喷淋冷却系统与液氮(LN₂)衍生的低温气流喷射系统之间的具体对比,而非在所有可能输送条件下喷淋冷却与低温冷却的泛化比较。冷却输送的详细信息对于与先前研究进行比较至关重要。本研究所用系统以 LN2 作为冷源,并向切削区域输送低温 N2 气流,但并未将 LN2 以自由液态流的形式直接施加。LN₂ 作为冷源的温度约为 −196 °C,而实测的 N₂ 气流在冲击前的温度为 −169 °C。液氮消耗量约为 3 L/min,依据为 7 分钟内消耗了 20 L。以往研究已探讨过液氮输送、冷却空气、CO2 干冰喷雾、最小量润滑组合以及其他低温冷却方案26,27,28,29,30,31,32。由于各系统的冷却能力、冲击特性、润滑作用以及切屑-冷却剂相互作用存在差异,这些研究结果无法进行定量迁移。喷淋冷却还提供润滑和冲刷功能,而 N2 气流可能无法提供这些功能。因此,所观察到的差异可能反映了热量提取、流体润滑、射流动量和切屑排出等多种因素的综合作用,而不仅仅是温度差异。采用汽化气体的目的是实现稳定的输送并减少液体滞留或飞溅,但本实验未对气体与直接液体输送方式进行比较。由于未获得传热系数或完整的温度-时间曲线,热边界条件仅以操作性方式描述,尚未完全量化。因此,本研究的观察结果将低温加工领域的文献拓展至一种特定的 TC18 气流喷射实施方案,而非重复一种泛化的 LN2 比较。这种特定性的价值在于方法学层面:其他实验室可复现本研究的标称压力、喷嘴几何形状、喷嘴距离、方向、冷源类型及消耗速率,并进一步验证在完全复现和计量条件下,是否仍存在相同的条件依赖性表面响应。这些观察结果可能对航空航天及其他高载荷应用中 TC18 零件车削工艺的选择具有参考意义,尤其在近表面完整性与表面粗糙度至关重要的场合。此外,该定义明确的低温 N₂ 气流喷射配置也为未来评估表面完整性及后续部件性能的研究提供了可重复的实验基础。
多项设计和报告方面的局限性界定了证据的边界。最重要的局限性在于缺乏独立的加工重复实验。所有比较均为描述性分析,由于无法在没有独立重复实验的情况下区分加工条件变异与测量变异,因此无法评估统计学显著性。主实验仅改变一个因素,未对切削速度、进给量、切削深度和冷却模式之间的交互作用进行因子分析或响应面分析。辅助的速度系列和深度系列实验各自仅包含一次淹没式冷却的参考实验。光学P区数值为代表性测量值,未提供样本间的标准差(SD),且原始实验中未正式记录操作者盲法测量;未来研究应纳入正式的盲法重复性评估。仅凭代表性图像无法确立微米级边界测量的可重复性;未来研究应包含多个独立加工的样本以及每种条件下多个横截面,以对可重复性进行稳健评估。此外,近表面硬度测量时,首个压痕中心位于加工表面下方约10 µm处。如方法部分所述,该边缘距离不符合ISO 6507-1标准中至少为压痕对角线长度2.5倍(约38 µm)的要求。因此,近表面硬度值应被解读为硬度趋势的定性指标,而非绝对测量值。未来研究应考虑采用较低的压痕载荷、努氏显微硬度测试或其它符合ISO 6507-1边缘距离要求的近表面测量策略。由于缺乏独立的实验重复,推论性检验被认为无效;因此,所有差异均保持为描述性结果。本研究未测量温度历史、切削力、切屑形貌、残余应力及疲劳响应。尽管本研究中每次试验均使用新的切削刃,因此渐进式刀具磨损并非混杂因素,但并未对磨损进行详细量化。光学显微镜和硬度分布未结合电子背散射衍射(EBSD)或透射电子显微镜(TEM)进行补充分析。这些缺失并不否定针对特定条件的观察结果,但限制了因果推断以及将结论推广至TC18以外材料、声明的刀具-喷嘴配置及测试工艺窗口之外的能力。后续研究应采用结构化的多变量实验设计以估计主效应和交互作用35,包含完整的淹没式冷却和干切对照,并纳入独立的空间和样本重复。同步获取温度与力信号、评估刀具状态与切屑形态、测量残余应力以及进行晶体学表征,可在提出关于磨损或疲劳影响的结论之前验证所提出的热学与摩擦学路径。
本研究建立了洪水冷却与液氮冷却的明确对比₂衍生的低温N₂ TC18车削外圆过程中的气流喷射冷却。通过四种互补性指标评估表面改性层行为:光学界定的P区深度、近表面显微硬度、基于硬度定义的层厚以及 Ra利用不同的光学、力学和形貌测量方法,能够在不将其视为同一机制等效指标的情况下,对各种响应进行比较。
在进给速率为 0.10、0.15、0.20 和 0.26 mm/rev 时,低温条件下的代表性 P 区深度分别减小约 29%、15%、2% 和 49%。在 0.20 mm/rev 时差异接近于零,而在 0.26 mm/rev 时差异显著增大,表明该描述性差异的程度依赖于进给参数设置,并非对冷却作用的恒定响应。
近表面显微硬度与两种冷却模式之间的描述性差异相关,但这些差异的程度随进给速率变化显著,不应将其解释为在所有进给条件下均一的低温冷却效应。在低温冷却条件下,硬化层厚度也更大,从水淹冷却下的20–50 µm增加至40–60 µm,四种条件下的平均增幅约为40%。较薄的可见P区与较厚的硬化层并不矛盾,因为这两个深度是通过不同的测量终点定义的。在全部四个匹配的进给条件下,低温冷却下的Ra也更低,其描述性降低幅度分别为约23%、20%、12%和8%。
在辅助性低温加工系列中,Ra 随切削速度在 10.6 至 19.1 m/min 范围内升高而呈下降趋势,在切削深度范围的较高部分则呈上升趋势。每个辅助系列中仅有一个浇注冷却的参考数据,因此这些观察结果不能被解释为在整个速度或切削深度范围内具有冷却优势的证据。总体而言,现有证据支持所指定的气射流配置与减小的可见变形深度、保留的近表面硬化以及较低的表面粗糙度之间存在有限关联。但该证据并未揭示出特定的热效应或摩擦学机制、全局最优的切削条件,或改善的磨损与疲劳性能。上述结论的确认需要独立重复实验、完整的配对对照,以及能够直接解析温度、切削力、刀具状态和微观结构状态的测量手段。
披露
作者声明无任何利益冲突。在稿件撰写、图表制作或数据分析过程中均未使用人工智能工具。
致谢
本工作得到国家自然科学基金(编号:51905426)和中国陕西省科技创新团队科技计划(编号:2025RS-CXTD-037)的支持。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 涂层硬质合金车削刀片 | 成都千和生精密工具有限公司 | WNMG080404-HL | TC18钛合金外圆车削 |
| CW6163B 卧式车床 | 安阳机床厂 | 20010089 | 该车床可加工最大车削直径为630 mm、最大长度为3,000 mm的工件,主轴最高转速为1,000 rpm。 |
| 去离子水 H2O | 东莞宏旺精密科技有限公司 | 体积分数 94 vol% | 克罗尔蚀刻剂溶剂,样品清洗 |
| DRK-5011 半合成切削液 | 德州市新诚特种油有限公司 | 在20 °C、pH 9.1、密度1.02 g/cm³条件下使用 | 用于浸入式冷却实验的冷却与润滑介质 |
| 卧式车床 | 宝鸡机床厂 | CW6163B | TC18钛合金外圆车削实验 |
| 氢氟酸 HF | 东莞宏旺精密科技有限公司 | 体积分数 2 vol% | 克罗尔蚀刻剂组分,金相试样蚀刻 |
| 图像分析软件 | Adobe, AOSVI | Photoshop,AOSVI | 金相图像处理,P区深度测量 |
| 液氮 LN2 | 西安伟光气体有限公司 | 20 L | 用于低温氮气射流的冷源 |
| LN2低温喷射输送系统 | Xindabaihui 冷冻设备有限公司 | 定制装置:储液罐、电动泵、汽化室、压力控制单元、管路、喷嘴(喷嘴出口直径 2 mm) | 液氮汽化后输送低温氮气射流,喷嘴出口直径2 mm,工作供气压力0.16 MPa |
| 金相显微镜 | Ossila | Ossila M230-3M180:配备2000万像素工业相机;分辨率/帧率 45@2560x1920;20@5120x3840;放大倍数:500倍光学,5000倍数字 | 在500倍下观察近表面塑性变形区(P区),金相图像采集与测量 |
| 封片剂 | 广州品一金相科技有限公司 | / | 金相试样的热镶嵌,试样固定 |
| 硝酸 HNO3 | 东莞宏旺精密科技有限公司 | 体积分数 4 vol% | 克罗尔蚀刻剂组分,金相试样蚀刻 |
| OPTELICS HYBRID 共聚焦显微镜 | Lasertec Corporation | 非接触式光学测量设备,无物理探针,通过共聚焦光学系统进行检测。主要参数:光源——紫色半导体激光器(405 nm);垂直测量精度——0.05 nm;水平重复性(3σ)——10 nm;粗糙度由二维高度数据计算得出,与扫描方向和采样点数无关;3σ &小于10 nm表示数据的标准偏差的三倍,这是一种衡量数据离散程度和重复性的统计指标。 | 加工表面算术平均粗糙度Ra的测量 |
| 绘图/数据处理软件 | OriginLab | 起源 | 数据统计与作图(图3-6) |
| TC18近β型钛合金棒材 | 陕西华晨钛业有限公司 | 直径 45 mm,长度 275 mm | 车削实验工件 |
| 维克斯显微硬度计 | 深圳三诺仪器设备厂 | HVS-1000Z | 显微硬度测试;测试载荷 50 gf,保载时间 15 s |
| 线切割放电加工机 | 台州瑞特数控机床有限公司 | TRS-32 | 翻转后取样,切割10 mm × 10 mm × 5 mm金相试样 |
参考文献
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.