Ein experimentelles Protokoll für die instrumentierte warme Dreh aus Aluminiumguss-Legierungen bilden eine maßgeschneiderte industriell skalierten Vorrichtung verwendet, wird vorgestellt. Experimentelle Überlegungen einschließlich der thermischen und mechanischen Effekte werden diskutiert, sowie similitude mit Full-Scale-Verarbeitung von Kfz-Räder.
Methodenartikel
Experimentelles Verfahren für Warm Spinnen von Aluminium-Gussbauteilen
In diesem Artikel
Zusammenfassung
Zusammenfassung
Hohe Leistung, Aluminiumguss Automobil-Räder werden zunehmend schrittweise über Fließformen / Metalldrücken bei erhöhten Temperaturen gebildet, um Materialeigenschaften zu verbessern. Mit einer breiten Palette von Verarbeitungsparametern, die sowohl die Form erreicht und die daraus resultierenden Materialeigenschaften beeinflussen kann, ist diese Art der Verarbeitung ist notorisch schwierig zu beauftragen. Eine vereinfachte, leichte Last Version des Verfahrens wurde für Full-Size-Automobil-Räder entwickelt und umgesetzt werden. Die Vorrichtung soll das Verständnis der Verformungsmechanismen und die Reaktion des Materials auf diese Art der Verarbeitung zu unterstützen. Eine experimentelle Protokoll wurde, vorzubereiten entwickelt und anschließend auszuführen Bildung Studien und wird für so Guss A356 Radrohlinge beschrieben. Das thermische Profil erreicht, zusammen mit Instrumentierung Details werden zur Verfügung gestellt. Similitude mit Vollbetrieb bilden, die bei höheren Geschwindigkeiten deutlich mehr Verformung verleihen wird diskutiert.
Einleitung
Eine der schwierigeren Umformtechnik derzeit in der Luftfahrt- und Transportsektor ist Spinnerei Metall praktiziert, einschließlich Derivate, wie Scher bilden und fließen Bildung 1, 2. In diesem Verfahren wird eine achsensymmetrische Werkstück auf einem Dorn angeordnet, um die endgültige gewünschte Form darstellt und versponnen, in Kontakt mit einem oder mehreren auftreffende Walzen. Das Werkstück zwischen der Rolle und dem Dorn zusammengedrückt wird dann plastisch verformt, mit einer vielfältigen Antwort einschließlich kombinierter Biege-, Ausdünnung und axiale Längung. In einem Material, das eine begrenzte Duktilität oder sonst schwierig zu bilden, wird dies manchmal bei erhöhter Temperatur durchgeführt, Fließspannung und eine Erhöhung der Duktilität zu verringern.
Von einem Verarbeitungsstandpunkt, gibt es eine Vielzahl von Parametern, die die Form und die Eigenschaften des hergestellten Komponente diktieren können. Zahlreiche Studien haben konzentriertüber statistische Techniken für verschiedene Parameter 3, 4, 5 zu optimieren. Variablen umfassen Werkzeuggeometrie, wie beispielsweise die Form des Werkzeuges und des Dorns; Geschwindigkeiten einschließlich der beiden Dorndrehrate und Werkzeugvorschubgeschwindigkeiten bilden; sowie Materialeigenschaften. Bei erhöhten Temperaturen erforderlich sind, müssen Praktiker die erforderliche Mindesttemperatur zu beurteilen, während immer noch ein einwandfreies Produkt erhalten bleibt.
Aluminium-Gusslegierungen werden in einer Vielzahl von Automobil- und Luftfahrt-Anwendungen, mit Legierung A356 verwendet in der Automobil-Räder eingesetzt. Jedoch ist diese Legierung nicht geeignet für die bei Raumtemperatur 6, 7 bilden seiner begrenzten Duktilität aufgrund und muß bei erhöhten Temperaturen gebildet werden. Dies führt zu einer Vielzahl von Komplexität der Verarbeitung, vor allem in der Temperatur zu steuern. Da dies Eigenschaften des Materials ändern significantly mit der Temperatur 8, ist es besonders wichtig instrumentierten Versuche durchzuführen , in dem thermische Bedingungen Fenster innerhalb einer angemessenen Verarbeitung gehalten werden und überwacht werden. Detaillierte Daten über die thermomechanische Verhalten im Gußzustand A356 im Bereich von Umgebungstemperatur bis 500 ° C über einen weiten Bereich von Verformungsraten können an anderer Stelle überprüft werden. 9
Um die Entwicklung und Optimierung der Strömung zu unterstützen Operationen für Räderherstellung bilden, kundenspezifische Formanlagen wurde am Institut für Werkstofftechnik an der University of British Columbia (Abbildung 1) entwickelt. Dieses Gerät ist in erster Linie von einem manuellen, riemengetriebenen Revolverdrehbank mit einer Gesamtleistung von 22 kW und einem Propangasbrenner Heizungsanlage mit einer Spitzenleistung von 82 kW (Abbildung 2) gebaut. Ein Dorn mit eingebetteten Thermoelemente zusammen mit einem starren Walzenanordnung (Abbildung 3) wurdeinstalliert ist, die zur Bildung von Werkstücken bis zu 330 mm Durchmesser geeignet ist. Der Dorn hat einen manuell Spannsystem aktiviert , die für große Änderungen in Werkstückdurchmesser zu berücksichtigen , ist in der Lage bei der Verarbeitung (4) auftritt. Eine batteriebetriebene Datenerfassung (DAQ) System eine drahtlose Miniatur Computer enthält, die die Temperatur des Dorns Überwachung während des Formens und der Rohling zur Charakterisierung Erhitzen wurde auf der Pinole der Drehmaschine installiert. Während andere Strömungs Umformprozesse wurden synthetisiert unter Verwendung von Drehmaschinen angepasst 4, 10, ist die vorliegende Vorrichtung die erste in situ Heiz- und thermische Datenerfassungs- zu verkörpern.
Ein Verarbeitungsprotokoll für industriell skalierten Erzeugungsvorgänge wurde Richtverarbeitungsbedingungen zu schaffen, entwickelt. Beschrieben anschließend besteht dieses Protokoll von Werkzeugen und Werkstückvorbereitung, Bildung Praxis, concluding mit Ende des Probebetriebs bilden.
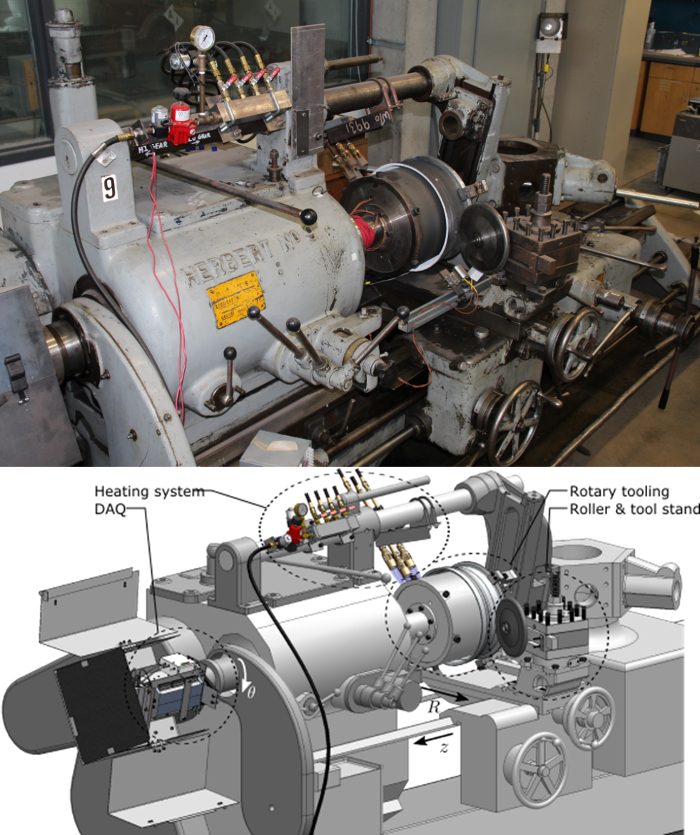
Abbildung 1: Experimentelle Geräte - Übersicht. Hauptkomponenten, die zu einer modifizierten Revolverdrehbank hinzugefügt wurden bei erhöhten Temperaturen zu bilden. Fotografie von Ausrüstung (oben) und der Hauptarbeitsrichtungen und markierten Komponenten auf einem Computer-Aided-Design-Darstellung (unten). Bitte klicken Sie hier , um eine größere Version dieser Figur zu sehen.
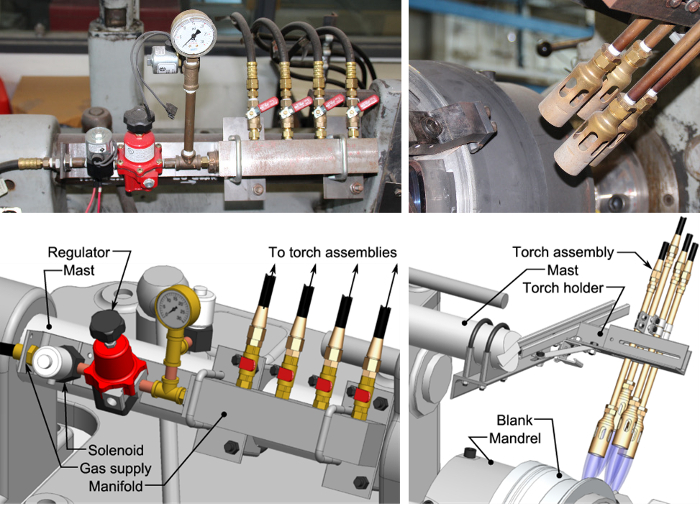
Abbildung 2: Heizsystem Detail. Ein Propan Heizungsanlage mit vier diskreten Brenner (rechts oben und unten) betätigt von einem zentralen Verteiler eine Gasregelmagnet (oben und links unten) enthalten.Gasdruck und eine diskrete Strömungsrate zu jedem der Brenner möglich ist, zusammen mit der Platzierung entlang der Rohling an unterschiedliche Geometrien anzupassen. Bitte klicken Sie hier , um eine größere Version dieser Figur zu sehen.
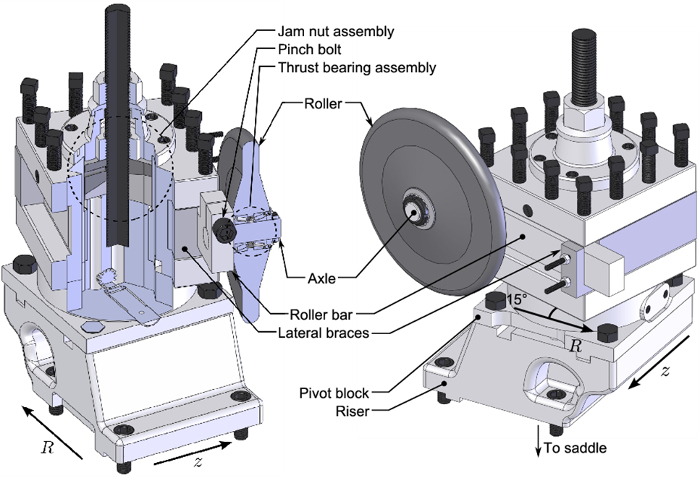
Abbildung 3: Rollenständer Montage Detail. Der ursprüngliche Werkzeughalter an der Drehmaschine für eine Walze in beliebigen Winkeln relativ zur Drehachse des Dorns über eine Kontermutter Baugruppe zu halten, angepasst wurde. Bitte klicken Sie hier , um eine größere Version dieser Figur zu sehen.
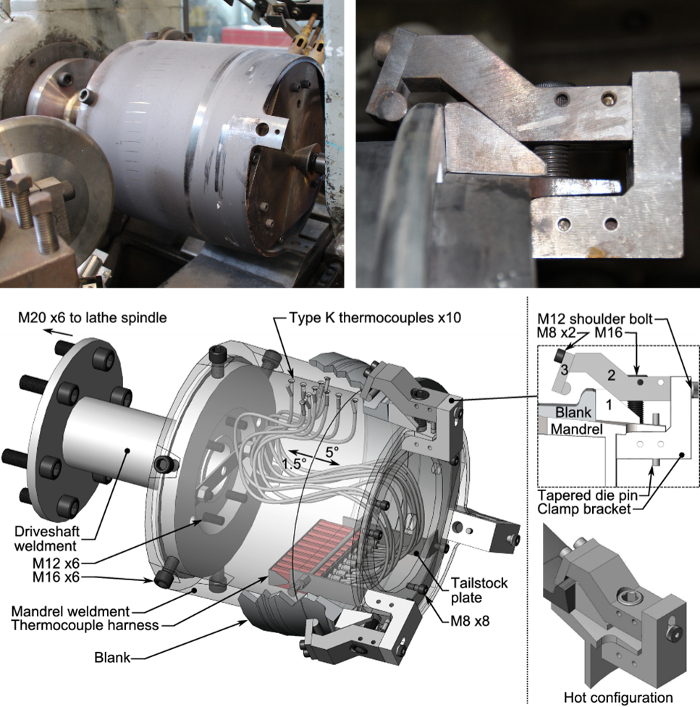
Abbildung 4: Instrumentierte Dorn und Klammersystem Überblick. Die Drehwerkzeuge wurde entwickelt, um direkt auf die Drehspindel zum Bolzen, der seinerseits durch eine Zentrierspitze auf dem Reitstock (oben und links unten) unterstützt. Clamp Montage / Betrieb ist ebenfalls dargestellt (rechts oben und unten). Bitte klicken Sie hier , um eine größere Version dieser Figur zu sehen.
Protokoll
1. Werkstückvorbereitung Trials Forming
- Erwerben wie gegossen Werkstücke auf den Dorn Größe bearbeitet, so dass der Innendurchmesser Unrundheit beträgt 0,2 mm, während der Außendurchmesser so viel Gußoberfläche wie möglich beibehält.
HINWEIS: Wenn Rohlinge aus voller Größe Rad Gußteile gezogen werden, werden Bearbeitungsvorgänge erforderlich, alle Hub zu entfernen, und Speichenabschnitte, während Merkmale bereitzustellen, die verwendet werden können, um das Werkstück auf den Dorn zu verspannen. Dazu gehört auch die Entfernung des in-Board-Flansch. - Vorheizen einen Sarg Ofen der Lage, das gesamte Werkstück bis 135 ° C zu erhalten, reinigen Sie das Werkstück mit Entfetter und im Ofen für eine Stunde für die thermische Barrierebeschichtung Anwendung vorzubereiten.
- Schnell das Werkstück aus dem Ofen zu entfernen, und auf eine Beschichtungs jig. Verwendung eines Automobiltyp-Farbspritz, eine dünne Schicht von Wärmedämmformbeschichtung auf die Innendurchmesser.
HINWEIS: Diese Beschichtung Schmierung bieten und reduzieren die Wärmeübertragungbei Umformungsprozessen den Dorn.
2. Tooling Vorbereitung
- Wischen Sie die Dornoberfläche mit einem feuchten Tuch ab. Stellen Sie sicher, dass der Dorn einen Gesamtdrehunrundheit von <0,5 mm hat eine Messuhr Indikator entlang der Formlänge verwendet wird. Beurteilen Sie diese mit einem Live-Tooling Center auf der Pinole Platte in Eingriff. Mit einem Drehmomentschlüssel, stellen Sie sicher, dass alle Befestigungselemente abgesehen von denen auf den Klemmanordnungen angegebenen Drehmomentwerte festgezogen sind für Grade 12,9 Schrauben (in Nm: M8 - 40, M12 - 135, M16 - 340).
- Starten Sie das Vorerwärmungssystem, indem man zuerst die Gaszufuhr Magnetstromversorgung, und dann zünden die Fackeln mit einem Feuerstein Funken leichter. Führen Sie das Vorerwärmungssystem für 10 min Kondensat in den Fackeln / Schläuche gesammelt zu vertreiben. Lösche durch die Gaszufuhr Magnet deaktivieren.
- Entfernen Sie alle losen / oxidierten Beschichtungsschicht auf dem Dorn mit einem trockenen 600 / P1200 Körnung Siliziumkarbidpapier, während der Dorn bei 20 Umdrehungen pro Minute drehen(Rpm).
- Schalten Sie das On-Board-Datenerfassungsmodul, und führen Sie das Vorerwärmungssystem, bis die Thermoelemente in der Dornoberfläche eingebettet 200 C ° lesen mit der Live-Zentrum beschäftigt.
- ein Fahrzeugtyp Lackierer Verwendung, die leichte Schulter Mantel der Dornoberfläche mit einer auf Wasser basierenden Schmieden Schmiermittel und ermöglichen die Rotationswerkzeugen auf Umgebungstemperatur abkühlen mit der Live-Tooling Center tätig.
- Lösen Sie die Kontermutter Montage auf dem Rollengerüst (Abbildung 3) mit einem Schraubenschlüssel. Stellen Sie den Ansatz oder Angriffswinkel auf der Rollenanordnung mit einem Werkzeugmacherwinkelmesser, und ziehen Sie sowohl interne als auch externe Muttern (M35 - 750 Nm).
- Montieren Sie die 3 Klemmanordnungen (Abbildung 4) , indem zuerst die M12 Schulterbolzen eingreift Element 2 mit dem Klemmhalterung zu verbinden. Überprüfen Sie für jede thermische Verformung , die Element 2 in Abbildung 4 aus reibungslos läuft gegen die Klemmhalterung zu verhindern. Stellen Sie sicher, dass sie sich frei, leicht bewegen sAnding, die Kontaktflächen mit einem trockenen 320 / P400 grit Siliziumkarbidpapier. Tragen Sie eine dünne Schicht von Hochtemperatur-Molybdän-basierten Schmiermittel mit einem Tuch ab.
3. Formoperationen
- Bewegen Sie das Rollenwerkzeug von dem Dorn auf der Spindel vollständig entfernt stehen, bewegen Sie den Reitstock und in der Mitte zu sein, klar von dem Dorn. Manuell schieben Sie das Werkstück auf den Dorn selbst Eingriff zu gewährleisten.
Hinweis: Da die Rohlinge nominell axialsymmetrischen sind, gibt es keine bevorzugte Ausrichtung ist. - Montieren Sie die Klemmen auf den Dorn durch die verjüngte Matrizenstifte Eingriff und Hand Anziehen Schrauben M16 durch den Dorn in die Klemmblöcke ausgeführt wird. Stellen Sie sicher, dass es auch Druck durch einen pneumatischen Schlagschrauber durch Drehen und von Hand anziehen und anschließend angewendet wird auf 50 Nm.
- Starten Sie die Heizungsanlage und sofort den Dorn beginnen bei 20 Upm dreht. Halten Sie die Anwendung von Wärme, bis Klemmen lösen. Für den Prozess betrachtet, dann ist dies approximal 3 min.
HINWEIS: Diese Zeit für jedes Werkstück etwas anders sein wird aufgrund feine Unterschiede in der Werkstück / Dorn Einbau. - Verlöschen die Heizungsanlage und Stopp der Drehung des Dorns, so dass die erste Klammer mit einem Schlagschraubenschlüssel zugänglich ist. Innerhalb von 30 s, ziehen Sie alle Klemmen mit einem Aufprall oder Handschrauber und notieren Sie die Oberflächentemperatur des Werkstücks in drei Stellen entlang der Länge des Bildungsbereich mit einem Reed-Typ-Thermoelement-Sonde.
- Wiederholen Sie Schritt 3.4, bis das Werkstück bei einer geeigneten Formtemperatur; bei mindestens 350 ° C für A356. Führen Sie eine abschließende Anziehen der Klemmen mit einem Schlagschrauber auf 200 Nm.
- Bewegen Sie die Rolle axial und radial (ca.. 2-5 mm von Werkstückoberfläche) in die richtige Position für die Bildung, und führen Sie eine letzte Klammer Anziehen (dh Schritt 3.4).
- Mit der Heizungsanlage auf, erhöhen die Rotationsgeschwindigkeit der Drehbank auf den beabsichtigten Formungsgeschwindigkeit, greifen in die Walzeeine vorgegebene Tiefe in das Werkstück, und aktivieren Sie die Gewindeschneidvorschub die Rolle axial entlang der Länge des Werkstücks zu bewegen.
HINWEIS: Für die vorliegende Geometrie, vernünftige Ergebnisse wurden bei 281 Umdrehungen pro Minute mit einer axialen Bewegung von 0,21 mm / Umdrehung erreicht. - Wiederholen Sie Schritt 3.7 nach Bedarf Verformungsniveaus zu erhöhen. Nach jedem Durchgang bildet, sicherzustellen, dass die Temperatur unter der optimalen Formtemperatur nicht absinkt durch den Dorn zu stoppen und denselben Reed-Typ-Thermoelement-Sonde als 3,4 in Stufe eingesetzt. Wenn die optimale Formtemperatur gesunken ist, wiederholen Sie die Schritte 3.4 und 3.5 wieder zu erwärmen.
HINWEIS: Nacherwärmung kann auf Kosten der potentiell erreicht das Ausmaß des Klemmsystems in der Lage ist, das Werkstück zu begrenzen verwendet, jedoch werden.
4. Beitrag Formoperationen
- Sobald der gewünschte Grad der Verformung erhalten wurde, stoppen Sie die Heizungsanlage und rückgängig machen alle Klemmen und die Pinole lösen zu cle erhaltenarance für Werkstückentfernung.
- Klopfen Sie leicht das Werkstück mit einem Stück Messing von dem Dorn zu trennen. Wenn dies unwirksam erweist, wieder greifen in die Heizungsanlage und drehen Sie den Dorn bei 20 Umdrehungen pro Minute, bis die leeren trennt leichtes Klopfen.
- ein geeignetes Manipulationswerkzeug wie Zangen verwenden oder stark isolierte Handschuhe, entweder das Werkstück bei 60 ° C in Wasser abzuschrecken weiter Altern zu verhindern, oder an der Luft abkühlen lassen Restspannung / Verzerrung zu minimieren.
Ergebnisse
Als gegossenes Aluminium A356 Werkstücke wurden nach dem Verfahren in diesem Papier beschrieben, gebildet. Die Werkstücke wurden aus als Gussräder von einem nordamerikanischen Radhersteller erhalten die Niederdruck-Einsatz Druckgussverfahren. Ein Werkstück mit Thermoelementen instrumentiert wurde nicht gebildet, aber erfuhr die Vorheizzyklus (Protokoll Abschnitt 3, Schritte 3,3-3,5), um die Temperaturverteilung über die Oberfläche des Rohlings während dieser Aspekt des Prozesses zu erfassen. Diese Antwort wird in Abbildung 5 gezeigt. Weitere 3 Proben wurden auf verschiedenen Ebenen verformt, darunter eine, die für eine hohe Verformungs zwei Formdurchgänge erhalten. Die ersten beiden Proben und der erste Durchgang auf der zweiten Probe durchgeführt diente das Werkstück mit wenig nachweisbare Änderung der Wanddicke zu begradigen. Die letztere Probe Spitzenwanddickenreduktion betrug etwa 10%, von denen die meisten in der zweiten pa erreicht,ss. Querschnitte und Mikrostruktur des wie gegossenen Rohlings und diejenigen , die erhalten in Multipass - Probe werden in 6 gezeigt. Hier ist die Mikrostruktur im Gusszustand gezeigt signifikant durch das Verfahren mit dendritischen Eigenschaften kaum wahrnehmbaren verfeinert werden. Die interdendritischen eutektischen durch die Verformung aufgezwungen, wodurch ein wesentlich homogeneres Gefüge als in dem gegossenen Zustand aufgebrochen. Dies verbessert die Gesamt Duktilität sowie Ermüdungs- und Brucheigenschaften des Bauteils. Die Autoren haben zuvor Details des Werkstückgeometrie, spezifische Querschnittsänderungen in der Wanddicke beschriebenen Defekte beobachtet und Abmessungsänderung in der Mikrostruktur auf dem vollständigen Satz von Proben 8, 13.
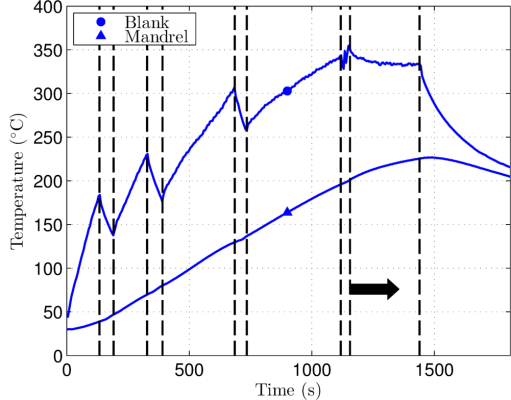
Abbildung 5: Typische Temperaturprofil von Dorn und b Lank. Eine repräsentative transiente thermische Reaktion des Rohlings und Dorn mit dem Heizsystem erhalten. Vertikale gestrichelte Linien zeigen an, wo Klammern während der Vorheizung Schritte angezogen wurden, und der schwarze Pfeil zeigt bildet. Die letzte vertikale Linie zeigt, wo das Heizsystem wurde während das System abgekühlt ausgeschaltet.
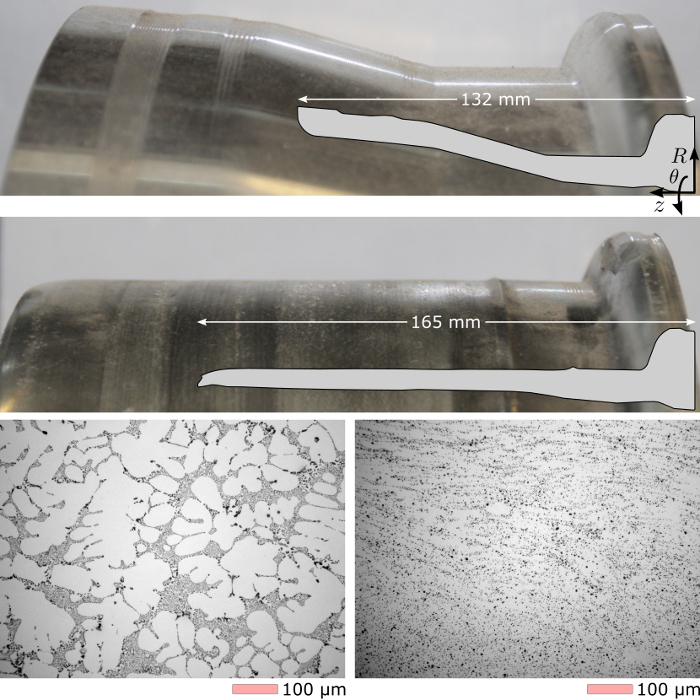
Abbildung 6: wie gegossen und geformt Ergebnis. Die so erhaltenen, wie gegossenen Rohling Oberfläche und Geometrie einen inneren Durchmesser von mindestens 330 mm (oben) wurde in zwei Durchgängen verformt gezeigt um das Ergebnis zu liefern (Mitte). Der Guss dendritischen Mikrostruktur (unten links) ist sichtbar durch den Formvorgang und einer anschließenden Wärmebehandlung T6 (unten rechts) , wie beobachtet mit optischer Mikroskopie 8, 13 modifiziert.ig6large.jpg "target =" _ blank "> Bitte hier klicken, um eine größere Version dieser Figur zu sehen.
Diskussion
Die repräsentativen Ergebnisse oben highlight gezeigt, dass das Protokoll und die verwendeten Geräte zur Bildung von Aluminiumguss bei erhöhter Temperatur geeignet ist, und hat eine Plattform vorgesehen, um eine Verarbeitungsfenster für die Strömung zu bestimmen, Bilden von Rädern. Die Technik demonstriert verwendet werden Aspekte zu erforschen Umschläge zu bilden, darunter , wie beide geformten und ungeformten Material reagiert 8 Wärmebehandlung. Jedoch gibt es Raum zur Verbesserung der aktuellen Verarbeitungsprotokoll mit dieser Vorrichtung.
Bezüglich weiterer Instrumente, die Prozessmodellentwicklung, die Aufnahme von Werkzeugmaschinen Dynamometer und Tribometern 11, 12 zu messen bilden Belastungen und Reibungsfaktoren auf der Walze wichtige Informationen über den Prozessbedingungen würde beschleunigen würde. Dies ist eine weithin eingesetzte Instrumentierung Technik für orthogonale Bearbeitungsstudien und konnteleicht auf der aktuellen Maschine realisiert werden. Diese zusätzliche Instrumentierung würde nützliche Daten liefern , um genau der Bemühungen Modellierung Validierung 13, 14 und die zunehmende industrielle Interesse an diesem Prozess zu unterstützen. Ist, um wirksam die Entwicklung der Temperatur des Rohlings während der Verarbeitung zu erfassen, ein berührungsloses Messverfahren wünschenswert. Allerdings gemeinsame Infrarot-basierte Techniken werden von Aluminium der niedrige Emissionen und die, wie die Oberflächenveränderungen während der Verarbeitung erschwert. Dies ist der Hauptgrund, warum ein instrumentiert, leere Inbetriebnahme eingesetzt wurde die typische thermische Reaktion mit dem beschriebenen Protokoll erreicht zu erfassen und diente eine Basiswärmeübertragungsanalyse zum Auffüllen auf Dornoberflächentemperatur auf das Werkstück beziehen.
Da es weitgehend eine manuelle Formprozess für ein Material ist, das zu Zeit bei der Temperatur empfindlich ist, um einige Unstimmigkeiten zwischen Lauf laufen sindzu erwarten. Aluminiumlegierungen haben Mikrostrukturen, die hochempfindlich gegenüber Temperaturen oberhalb von 100 ° C aufgrund von Alterungsmechanismen sind. Daher sind die kritischsten Schritte in dem Protokoll 1.2 und 3.3-3.7, wo der Rohling bei erhöhten Temperaturen ist. Anziehen und wieder Sitz die Klemmen müssen so schnell wie möglich durchgeführt werden Wiederholbarkeit zwischen Formoperationen zu halten.
Die in situ während der Werkstückheizung Vorwärmschritt eingesetzt ist sehr ineffizient und könnte durch Strahlungserhitzung verbessert werden. Die Gesamtverarbeitungsgeschwindigkeit in Bezug auf die Spindel und Werkzeugbewegungen, die etwas erreicht werden können eingesetzt durch die Fähigkeiten der Drehmaschine begrenzt. Höhere Formungsgeschwindigkeiten erfordern einen starren Rahmen mit einer höheren Belastbarkeit, insbesondere wenn die Bildung einer stärkeren Material versucht werden sollten. Werkstückspannung und freigesetzt werden können, mit dem Zusatz von hydraulischen oder pneumatischen Betätigung verbessert werden. Da die Wärmeübertragung vom blank zum Dorn ist weitgehend eine Funktion des Drucks durch das Werkstück auf den Dorn auferlegt, diese zusätzlich könnte auch einen modellbasierten Ansatz zur Verbesserung der Werkstücktemperatur während der Umformung mit dem vorhandenen System zu ermitteln.
den für Standarddrehoperationen nähert, und bleibt ein sehr kostengünstiges Verfahren, mit dem zur Durchführung Herstellungsversuche Die Vorrichtung und das beschriebene Verfahren ist, dass Lasten bildet unter diesen Bedingungen für dieses Material gezeigt. Forschung in verschiedenen Herstellungswege und Formbarkeit können von kommerziellen Formanlagen durchgeführt entfernt werden, was extrem teuer ist, zu betreiben. Mit der Vorrichtung und Protokoll beschrieben, kann die Verarbeitung Parameter vor dem Bau von größeren Maßstab, einen höheren Durchsatz Ausrüstung untersucht werden, und nach Kenntnis der Autoren ist ein einzigartiger Ansatz.
Wie entwickelte sich das Protokoll nur auf eine bestimmte Variante des Aluminium-Gusslegierung aufgebracht worden ist, dieRe ist eine Vielzahl von anderen Aluminiumgusslegierungen, die für eine Vielzahl von Anwendungen außerhalb der Automobilräder untersucht werden konnte. Da diese Legierungen in etwa ähnliche Verarbeitungsfenster von einer Temperatur Perspektive entwickelte das Protokoll leicht angepasst werden kann.
Offenlegungen
Die Autoren haben nichts zu offenbaren.
Danksagungen
Die Autoren möchten sich Ross McLeod, David Torok, Wonsang Kim und Carl Ng für ihre technische Unterstützung danken. MJ Roy möchte die Unterstützung von EPSRC (EP / L01680X / 1) durch die Materialien für anspruchsvolle Umgebungen Zentrum für Doktorandenausbildung und Rio Tinto Alcan für die finanzielle Unterstützung durch ein Forschungsstipendium Auszeichnung anzuerkennen.
Materialien
| Name | Unternehmen | Katalognummer | Kommentare |
|---|---|---|---|
| Reagenz/Material | |||
| Hochtemperaturfett | Dow Corning | Molycote M-77 | |
| Hochtemperatur-Schmiermittel | Superior Graphite | sureCOAT | |
| Hochtemperatur-Stanzbeschichtung | Vesuvius/Foseco | DYCOTE 32 | |
| Name | Company | Katalognummer | Kommentare |
| Ausrüstung | |||
| mitlaufende Spitze | Riten Industries | 17124 | Glockenkopf, gefedert |
| Adapter für angetriebene | Spitze Riten Industries | 431 | Adapter für Drehmaschine |
| Schlagschrauber | Chicago Pneumatic | CP7749-2 | 1/2" Antrieb, 0-545 ft-lb |
| Drehmomentschlüssel | Westward Tools | 6PAG0 | 1/2" Antrieb, 0-250 ft-lb |
| Druckluftbetriebenes Farbspritzgerät | Cambell Hausfeld | DH4200 | Für Werkzeugbeschichtung |
| Druckluftbetriebenes Farbspritzgerät | Cambell Hausfeld | DH5500 | Für Schmiermittel auf Graphitbasis, Typ HVLP (High Volume Low Pressure) |
| Datenerfassungseinheit | Messung Computer | USB-2416 | |
| Reed Thermoelement | Omega Engineering | 88108 | |
| Propantank | Generisch | 20/40 lb, POL montiert | |
| Magnetventil | Aztec Heizung | SV-S121 | |
| Gasregler | Aztec Heizung | 67CH-743 | 0-30 psi |
| Brennerspitzen | Exakt | 3119 | Menge: 4 |
| Wälzlager | SKF | 32005 X/Q | Menge: 2 |
| Restausrüstung in eigener Konstruktion und Fertigung |
Referenzen
- Wong, C., Dean, T. A review of spinning, shear forming and flow forming processes. Int. J Mach Tool Manu. 43 (14), 1419-1435 (2003).
- Music, O., Allwood, J. M., Kawai, K. A review of the mechanics of metal spinning. J Mater Process Tech. 210 (1), 3-23 (2010).
- Razani, N. A., Jalali Aghchai, A., Mollaei Dariani, B. Flow-forming optimization based on hardness of flow-formed AISI321 tube using response surface method. Int J Adv Manuf Tech. 70 (5), 1463-1471 (2014).
- Abedini, A., Rash Ahmadi, S., Doniavi, A. Roughness optimization of flow-formed tubes using the Taguchi method. Int J Adv Manuf Tech. 72 (5), 1009-1019 (2014).
- Davidson, M. J., Balasubramanian, K., Tagore, G. R. N. Experimental investigation on flow-forming of AA6061 alloy-A Taguchi approach. J Mater Process Tech. 200 (1-3), 283-287 (2008).
- Cheng, Y. C., Lin, C. K., Tan, A. H., Lin, J. C., Lee, S. L. Effect of Spinning Deformation Processing on the Wear and Corrosion Properties of Al-7Si-0.3Mg Alloys. Mater Manuf Process. 25 (7), 689-695 (2010).
- Mori, K., Ishiguro, M., Isomura, Y. Hot shear spinning of cast aluminium alloy parts. J Mater Process Tech. 209 (7), 3621-3627 (2009).
- Roy, M. J., Maijer, D. M. Response of A356 to warm rotary forming and subsequent T6 heat treatment. Mat Sci Eng A-Struct. 611, 223-233 (2014).
- Roy, M. J., Maijer, D. M., Dancoine, L. Constitutive behavior of as-cast A356. Mat Sci Eng A-Struct. 548, 195-205 (2012).
- Molladavoudi, H. R., Djavanroodi, F. Experimental study of thickness reduction effects on mechanical properties and spinning accuracy of aluminum 7075-O, during flow forming. Int J Adv Manuf Tech. 52 (9), 949-957 (2011).
- Smolenicki, D., Boos, J., Kuster, F., Roelofs, H., Wyen, C. F. In-process measurement of friction coefficient in orthogonal cutting. CIRP Ann-Manuf Techn. 63 (1), 97-100 (2014).
- Xu, W., Zhao, X., Ma, H., Shan, D., Lin, H. Influence of roller distribution modes on spinning force during tube spinning. Int J Mech Sci. 113, 10-25 (2016).
- Roy, M. J., Maijer, D. M. Analysis and modelling of a rotary forming process for cast aluminium alloy A356. J Mater Process Tech. 226, 188-204 (2015).
- Lu, P., Zhang, Y. K., Ma, F. Finite element analysis on multi-step rolling process and controlling quality defect for steel wheel rim. Adv Mech Eng. 7 (7), 1-11 (2015).
Nachdrucke und Genehmigungen
