Wichtige Verfahren zur Optimierung des Dichtungsprozesses und zur Echtzeitüberwachung der Metall-Glas-Dichtungsstruktur (MTGS) werden ausführlich beschrieben. Der Embedded Fiber Bragg Gittersensor (FBG) wurde entwickelt, um eine Online-Überwachung von Temperatur und hoher Restspannung im MTGS bei gleichzeitiger Umgebungsdrucküberwachung zu erreichen.
Ein Abonnement von JoVE ist erforderlich, um diesen Inhalt anzuzeigen. Melden Sie sich an oder beginnen Sie noch heute mit einer kostenlosen Testphase.
Methodenartikel
Optimierter Versiegelungsprozess und Echtzeitüberwachung von Glas-Metall-Dichtungsstrukturen
In diesem Artikel
Zusammenfassung
Zusammenfassung
Restspannung ist ein wesentlicher Faktor, um die Hermetie und Robustheit einer Glas-Metall-Dichtungsstruktur zu erhalten. Der Zweck dieses Berichts besteht darin, ein neuartiges Protokoll zur Charakterisierung und Messung der Restspannung in einer Glas-Metall-Dichtungsstruktur zu demonstrieren, ohne die Isolierung und Hermetizität von Dichtungsmaterialien zu zerstören. In dieser Forschung wird ein Femto-Laser-eingeschriebener Faser-Bragg-Gittersensor verwendet. Die gemessene Glas-Metall-Dichtungsstruktur besteht aus einer Metallschale, einem Dichtglas und einem Kovar-Leiter. Um die Messungen lohnenswert zu machen, wird die spezifische Wärmebehandlung der Metall-Glas-Dichtung (MTGS) untersucht, um das Modell mit bester Hermetizität zu erhalten. Dann wird der FBG-Sensor in den Weg des Dichtungsglases eingebettet und wird gut mit dem Glas verschmolzen, wenn die Temperatur auf RT abkühlt. Die Bragg-Wellenlänge der FBG verschiebt sich mit der Restspannung, die bei der Versiegelung des Glases entsteht. Um die Restspannung zu berechnen, wird die Beziehung zwischen Bragg Wellenlängenverschiebung und Dehnung angewendet, und die Finite-Elemente-Methode wird auch verwendet, um die Ergebnisse zuverlässig zu machen. Die Online-Überwachungsexperimente der Restspannung im Dichtungsglas werden bei unterschiedlichen Belastungen, wie hochtemperatur und hochdruckweise, durchgeführt, um die Funktionen dieses Protokolls in rauen Umgebungen zu erweitern.
Einleitung
Metall-Glas-Dichtung ist eine ausgeklügelte Technologie, die interdisziplinäres Wissen (d. h. Mechanik, Werkstoffeund Elektrotechnik) kombiniert und in der Luft- und Raumfahrt 1, Kernenergie2und biomedizinische Anwendungen weit verbreitet ist. 3. Es hat einzigartige Vorteile wie höhere Temperatur und Druckbeständigkeit im Vergleich zu organischen Materialdichtungsstrukturen. Je nach Differenz des Wärmeausdehnungskoeffizienten (CTE) kann MTGS in zwei Typen unterteilt werden: abgestimmte Dichtung und nicht übereinstimmende Dichtung4. Was die abgestimmte Dichtung betrifft, so sind die CTE aus Metall(Metall)und Dichtungsglas(Glas)fast identisch, um die thermische Belastung in Dichtungsmaterialien zu reduzieren. Um jedoch eine gute Hermetizität und mechanische Robustheit der Dichtungsstruktur in rauen Umgebungen (d. h. hohe Temperatur und hoher Druck) zu gewährleisten, zeigt die nicht übereinstimmende Dichtung eine bessere Leistung als die abgestimmte Dichtung. Aufgrund der Differenz zwischenMetall undGlaserzeugt die Restspannung im Dichtungsglas nach dem Glühprozess der MTGS-Struktur. Wenn die Restspannung zu groß ist (auch über den Schwellenwert hinaus), weist das Dichtungsglas kleine Defekte wie Risse auf. Ist die Restspannung zu gering, verliert das Dichtglas seine Hermetizität. Daher ist der Wert der Restspannung eine wichtige Messung.
Die Analyse von Reststress in MTGS-Strukturen hat Forschungsinteressen vieler Gruppen auf der ganzen Welt geweckt. Das numerische Modell der axialen und radialen Spannung wurde auf der Grundlage der Dünnschalentheorie5erstellt. Die Finite-Elemente-Methode wurde angewendet, um die globale Spannungsverteilung einer MTGS-Struktur nach dem Glühprozess zu erhalten, die mit den experimentellen Ergebnissen6,7übereinstimmte. Aufgrund von Einschränkungen mit geringer Größe und elektromagnetischen Störungen sind viele fortschrittliche Sensoren jedoch für diese Umstände nicht geeignet. Das Einrückungsrisslängenverfahren wurde zur Messung der Restspannung im Dichtungsmaterial von MTG gemeldet; Diese Methode war jedoch destruktiv und konnte keine Echtzeit-Online-Überwachung von Spannungsänderungen im Glas erreichen.
Fiber Bragg Gitter (FBG) Sensoren sind klein (ca. 100 m) und beständig gegen elektromagnetische Störungen und raue Umgebungen8. Darüber hinaus ähneln die Komponenten der Faser denen von Dichtungsglas (SiO2), so dass FBG-Sensoren keine Auswirkungen auf die Hermetizität und Isolierung des Dichtungsmaterials haben. FBG-Sensoren wurden bei der Restspannungsmessung in Verbundstrukturen9,10,11eingesetzt, und die Ergebnisse zeigten, dass sie eine gute Messgenauigkeit und Signalreaktion zeigten. Gleichzeitige Temperatur- und Spannungsmessungen können durch Faser-Bragg-Gitter-Arrays auf einer Glasfaser erreicht werden12,13.
In dieser Studie wird ein neuartiges Protokoll auf Basis eines FBG-Sensors demonstriert. Die geeignete Vorbereitung für die spezielle MTGS-Struktur wurde durch die Einstellung der maximalen Wärmetemperatur untersucht, um die gute Hermetizität der MTGS-Struktur zu gewährleisten. Der FBG-Sensor ist in den vorbereiteten Weg des Dichtungsglases eingebettet, um FBG und Glas nach der Wärmebehandlung miteinander zu verschmelzen. Dann kann die Restspannung durch die Bragg-Wellenlängenverschiebung der FBG erhalten werden. Die MTGS-Struktur mit dem FBG-Sensor wird unter Hochtemperatur- und Hochdruckumgebungen platziert, um eine Online-Überwachung der Restspannung unter wechselnden Lasten zu erreichen. In dieser Studie werden die detaillierten Schritte zur Erstellung einer MTS-Struktur mit einem FBG-Sensor beschrieben. Die Ergebnisse zeigen die Machbarkeit dieses neuartigen Protokolls und legen die Grundlage für die Fehlerdiagnose einer MTGS-Struktur.
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Protokoll
1. Produktion der MTGS-Struktur mit guter Hermetizität
HINWEIS: Die Verfahren für die MTGS-Struktur umfassen die Vorbereitungen für Komponenten der kombinierten Struktur, den Wärmebehandlungsprozess und Untersuchungen für die Durchführung von MTGS-Proben. Die komplette MTGS-Struktur besteht aus einer Stahlschale, Kovar-Leiter und Dichtungsglas. Siehe Diagramm und Abmessungen in Abbildung 1 bzw. Tabelle 1.
- Gießen Sie das granulierte Glaspulver (ca. 1,1 g) in die Form und legen Sie die Form dann auf die Pressmaschine, um das granulierte Glas zu verarbeiten, wie in Abbildung 2a,bdargestellt.
- Schalten Sie die Druckmaschine ein (drücken Sie die rote Taste), um das Granulierte Glas in den Glaszylinder zu verdichten, wie in Abbildung 2c,ddargestellt.
HINWEIS: Die Dichteregelung des Glaszylinders ist wichtig für die Leistung der MTGS-Struktur, da zu viele Poren im Glaszylinder zum Ausfall der Hermetizität der MTGS-Struktur führen. - Legen Sie den Glaszylinder in den zu sinternden Heizofen (siehe Abbildung 3).
- Der Sinterglaszylinder, die Stahlschale und der Kovar-Leiter werden mit einer speziellen Graphitdichtung hergestellt, wie in Abbildung 4dargestellt. Legen Sie dieses Modell mit einer Kralle zur Wärmebehandlung auf das Quarzseptum im Heizofen (siehe Abbildung 4). Halten Sie die Kühlrate bei 0,5 °C/min, um einen Bruch der Glasfaser zu vermeiden.
- Verwenden Sie die visuelle Inspektion, um die Oberflächentopographie von Dichtungsglas nach dem Abrufen des Modells aus dem Heizofen zu identifizieren.
- Verwenden Sie die Hochdruckleitung, um die Hermetizität des MTGS-Modells zu untersuchen. Installieren Sie das Modell über die Hülsenhülsenverbindung auf die Rohrleitung. Ändern Sie den Druck langsam von 1 MPa auf 8 MPa und halten Sie jeden Druck für 24 h.
- Verwenden Sie das Rasterelektronenmikroskop (SEM), um die mikroskopische Schnittstelle zwischen Dichtungsglas und Metallteilen zu identifizieren, wie in Abbildung 5dargestellt. Verwenden Sie 15 kV und 500x Vergrößerung, um die Schnittstelle deutlich zu beobachten.
HINWEIS: Aus der Macrographie-Untersuchung und den SEM-Ergebnissen wird die maximale Standardheiztemperatur auf 450 °C festgelegt, um das MTGS-Modell mit guter Hermetizität zu erhalten. Die Standard-Heizbehandlung ist wie folgt definiert: Erhöhen Sie die Temperatur von (Raumtemperatur) RT auf 450 °C in Schritten von 5 °C/min, dann lassen Sie die Temperatur auf RT als 0,5 °C/min fallen.
2. Restspannungsmessung im Dichtungsglas
HINWEIS: Der FBG-Sensor ist als geeignete Methode zur Messung der Spannung im MTGS konzipiert. Die Gitterlänge des FBG-Sensors beträgt 5 mm, um der Höhe des Glases (5 mm) gut zu entsprechen.
- Verdichten Sie das granulierte Glaspulver in den Glaszylinder, wie in den Schritten 1.1–1.2 beschrieben.
HINWEIS: Die Höhe des Glaszylinders ist wichtig, da es schwierig sein wird, einen Durchgangsweg für den FBG-Sensor zu machen, ohne das Glasmaterial zu zerstören, wenn der Zylinder zu hoch ist (>6 mm). - Bohren Sie den Glaszylinder mit einer Bohrgeschwindigkeit von 5.000 Umdrehungen pro Minute, um drei gleichmäßig verteilte Durchgangslöcher zu erzeugen, um Pfade für optische Fasersensoren (Durchmesser 0,45 mm) vorzubereiten. Sintern Sie den Glaszylinder mit Löchern mit der gleichen Wärmebehandlung wie in Abbildung 4dargestellt.
- Herstellung des MTGS-Modells, wie in Schritt 1.4 beschrieben. Dann legen Sie die Faser durch den Weg in Dichtungsglas und positionieren Sie den Gitterbereich der FBG genau innerhalb des Glases.
HINWEIS: Da der Fluss im vertikalen Ofen den Gitterbereich in die Luft sprengen kann, was zu einer Diskrepanz zwischen FBG und Glas führt, muss der Schwanz der Glasfaser mit einem kleinen Nagel aufgehängt werden, um die Position von FBG genau zu halten. - Verschmelzen Sie den Kopf der Glasfaser mit einem FC-Stecker durch die Fusionsspleißer. Passen Sie dann den FC-Stecker mit dem OPM-T400 an, der ein Verhörbeamter ist, um die Wellenlängendaten und das Spektrum von FBG zu demodulieren. Der OPM-T400 ist an einen Computer angeschlossen, und die unterstützende Software auf dem Computer kann experimentelle Daten abrufen.
- Verarbeiten Sie das gesamte Modell in einem Ofen durch die zuvor erhaltene Standardwärmebehandlung. Erhöhen Sie die Temperatur von RT auf 450 °C als 5 °C/min, und lassen Sie die Temperatur dann in Schritten von 0,5 °C/min auf RT fallen. Der Gitterbereich wird mit dem Dichtungsglas verschmolzen, wenn es zum Schmelzen erhitzt wird. Wenn die Temperatur auf RT abkühlt, verfestigt sich das Glas und der FBG-Sensor wird gut mit dem Dichtungsmaterial verschmolzen.
- Zeichnen Sie die Echtzeit-Bragg-Wellenlängendaten mit der Software auf (siehe Abbildung 6). Der einzige Faktor, der Wellenlängen- und Spektrumänderungen hervorlöst, ist die Restspannung, die im Dichtungsglas erzeugt wird, da die Temperatur vor und nach diesem Schritt sowohl RT ist.
HINWEIS: Die Restspannung kann durch die Dehnungs-Wellenlängen-Beziehung von FBG14 und Hakens Gesetz berechnet werden, wie unten gezeigt.
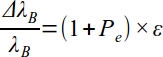

Wobei: die B ist die Bragg-Wellenlängenverschiebung, die durch die Restspannung induziert wird, bdie Anfangswellenlänge von FBG, Pe der Dehnungs-Optik-Koeffizient, Dehnung im Glas, E ist der Young-Modul des Dichtungsglases, und die Restspannung im Glas.
3. Verhindern des Ausfalls der MTGS-Struktur bei hoher Temperatur
HINWEIS: Bei arbeiten bei hoher Temperatur wird die Hermemischkeit der MTGS-Struktur beeinträchtigt, da die thermische Ausdehnung der Stahlschale zu einer Verringerung der Restspannung im Dichtungsglas führt. So ist es möglich, dass dieses Protokoll das Versagen der Hermeticity durch die Online-Überwachung von Restspannungsänderungen im Dichtungsglas verhindern kann.
- Stellen Sie das MTGS-Modell wie in Schritt 1.4 vor. Die Art der FBG, temperatur- und spannungsfernzuüberwachen, ist der Faser-Bragg-Gitter-Array-Sensor, einschließlich zweigitterrstattender Bereiche auf einer Faser, mit einem Abstand von 10 mm zwischen diesen beiden Sensoren.
HINWEIS: Diese beiden Gitter sind als FBG-1 und FBG-2 definiert. Die anfänglichen Bragg-Wellenlängen von FBG-1 und FBG-2 betragen 1545 nm bzw. 1550 nm. - Legen Sie FBG-1 in den Sinterglaszylinder, um die Spannung und Temperatur zu überwachen. Platzieren Sie FBG-2 außerhalb des Glases, um nur die Temperatur zu überwachen, wie in Abbildung 7a,bdargestellt . Auf diese Weise wird FBG-1 sowohl von Temperatur- als auch von Restspannungsänderungen beeinflusst, und FBG-2 wird nur durch die Temperatur des Dichtungsglases beeinflusst.
- Platzieren Sie das MTGS-Modell mit Glasfaser im Ofen, wie in den Schritten 2.2–2.3 beschrieben. Verwenden Sie die Standard-Wärmebehandlung, um das MTGS-Modell mit einem integrierten FBG-Sensor zu verarbeiten.
- Temperaturen von 100 °C, 200 °C, 300 °C und 400 °C auf das Modell aufstellen und jede Temperatur 100 min halten.
ANMERKUNG: FBG-1 überwacht die Spannung und Temperatur gleichzeitig ausgedrückt als die Bragg WellenlängenverschiebungB-1, und FBG-2 überwacht die Temperaturänderung um B-2, wie in Abbildung 8a,bdargestellt. Die Beziehungen zwischen Bragg Wellenlängenverschiebung und gemessenen Parametern werden wie folgt dargestellt:
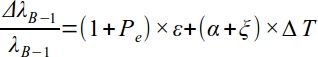
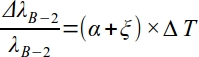
Wobei: der thermooptische Koeffizient ist, ist der Wärmeausdehnungskoeffizient der optischen Faser und der Temperaturwechsel vor und nach dem Experiment. Die durch Restspannung induzierteB-3 kann durch Subtraktion von B-1 vonB-2 getrennt werden (siehe Abbildung 8c). Dies ist die Demodulationsmethode zur gleichzeitigen Temperatur- und Spannungsüberwachung von Dichtungsglas bei hohen Temperaturen.
4. Überwachung des Hochdrucks
HINWEIS: Die Druckbelastungen der MTGS-Struktur wirken sich auf die Restspannung im Dichtungsglas aus, daher ist das MTGS-Modell mit dem eingebetteten FBG-Sensor eine mögliche Methode zur Überwachung der Hochdruckänderung.
- Bereiten Sie dasselbe MTGS-Modell mit dem FBG-Sensor vor, wie in Schritt 2.2–2.3 beschrieben. Nachdem die FBG gut mit dem MTGS-Modell verfeinert ist, verwenden Sie die Kralle, um das Modell aus dem Ofen zu nehmen.
- Fertigen Sie das MTGS-Modell mit dem FBG-Sensor auf eine Hochdruck-Heliumleitung durch die Biss-Rohrarmaturen gemäß Abbildung 9. Stellen Sie den Druck von 1 MPa auf 7 MPa ein, indem Sie das Ventil durch Druck reduzieren, um die Dichtungsstruktur zu verändernden Druckbelastungen zu machen.
- Wie in Abbildung 10dargestellt, wird die Bragg-Wellenlängenverschiebung B aufgezeichnet. Gleichzeitig kann die zugehörige Restspannungsänderung mit Gleichung 1 und Gleichung 2berechnet werden.
5. Theoretische Analyse der MTGS-Struktur
- Verwenden Sie die Modellierungssoftware, um das 3D-Modell für die MTGS-Struktur zu erstellen, und die Abmessungen werden aus Tabelle 1 entnommen, um das experimentelle Modell und das theoretische Modell konsistent zu halten.
- Importieren Sie das 3D-Modell in die Finite-Elemente-Analysesoftware. Weisen Sie der Stahlschale, dem Dichtungsglas und dem Kovar-Leiter mechanische Eigenschaften zu, wie in Tabelle 2dargestellt.
- Der Rastertyp des gesamten Modells ist Hex-Form (siehe Abbildung 11). Die Maschenmethode der Dichtungsglas- und Stahlschale wird gefegt, und der Kovar-Leiter wird strukturiert vernetzet. Verfeinern Sie das Netz aus Dichtungsglas, um die Genauigkeit der theoretischen Ergebnisse zu gewährleisten. Die Elemente Anzahl Kovar Leiter, Dichtungsglas und Stahlschale sind 143700, 20350 und 13400, jeweils.
- Legen Sie das anfängliche Inkrement, das minimale Inkrement und das maximale Inkrement des statischen Analyseschritts auf 0,01, 1,00 x 10⁻⁸ bzw. 1,00 x 10⁻²fest.
- Stellen Sie sicher, dass die Schnittstellen zwischen dichtungsglas und Metallteilen begrenzt sind. Legen Sie zunächst die sich ändernde Temperaturlast (von 370 °C auf 20 °C) fest, um den Erstarrungsfortschritt des MTGS-Modells zu simulieren. Die Spannungsverteilung nach diesem Prozess ist in Abbildung 12dargestellt.
- Setzen Sie unterschiedliche Temperaturen (von 100 °C bis 400 °C) auf das gesamte Modell auf, um die Online-Überwachungsexperimente unter thermischen Belastungen zu simulieren. Unter den anderen Umständen werden wechselnde Drucklasten (von 1 MPa bis 7 MPa) auf das Dichtglas aufgebracht, um die Online-Überwachung unter hohem Druck zu simulieren. Die Randbedingungen sind in Abbildung 13dargestellt.
- Die numerischen Ergebnisse der Spannungs- und Dehnungsverteilung des gesamten Modells stammen aus der in Abbildung 14dargestellten Zieldatei. Extrahieren Sie den in Abbildung 13dargestellten Analysepfad im Dichtungsglas, dessen Position der Überwachungspfad für FBG-Sensoren in Abbildung 6a ist, um einen Vergleich mit den Messergebnissen der FBG zu ermöglichen.
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Ergebnisse
Aus den Ergebnissen von Abbildung 5wird die Standard-Wärmebehandlung zur Herstellung der MTGS-Modelle mit hoher Druckdauer untersucht, und die Modelle können die Untersuchungen (z.B. Lichtdurchlässigkeit, Druckausdauer, SEM, etc.) erfüllen. So kann die produzierte MTGS-Struktur angewendet werden, um Die Hermemizität in rauen Umgebungen zu erhalten.
Die FBG kann gut mit DER MTGS-Struktur verschmolzen werden, und die Restbelastung im Dichtungsglas wird durch Bragg W...
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Diskussion
Zu den kritischen Schritten für die Spannungsmessung des Dichtmaterials der MTGS-Struktur bei hoher Temperatur und hohem Druck gehören 1) die Herstellung der MTGS-Modelle mit dem FBG-Sensor, von dem sich der Gitterbereich in der Mitte des Dichtungsglases befindet; 2) Erhitzung des gesamten Modells mit einem Standard-Wärmebehandlungsprozess, und nachdem das Modell auf RT abgekühlt ist, wird der FBG-Sensor gut mit dem MTGS-Modell verflochten, und die Restspannung kann durch Bragg Wellenlängenverschiebung gemessen werden; 3...
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Offenlegungen
Die Autoren haben nichts zu verraten.
Danksagungen
Diese Arbeit wurde vom National S&T Major Project of China (ZX069) unterstützt.
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Materialien
| Name | Unternehmen | Katalognummer | Kommentare |
|---|---|---|---|
| ABAQUS | Dassault SIMULA | ABAQUS6.14-5 | Die Software zur Durchführung numerischer Simulationen. |
| Faser-Bragg-Gittersensoren | Femto Fiber Tec | FFT. FBG. S.00.02 Einfachapodiertes | |
| FBG-Fusionsspleißgerät | Furukawa Information Technologies and Telecommunications | S123M12 | die Fusionsspleißgeräte von FITEL eine hervorragende Lösung sowohl für Feld- als auch für Werksspleißanwendungen bieten? |
| Glaspulver | Shenzhen Sialom Advanced Materials Co., Ltd | LC-1 | Eine Art Glaspulver mit niedrigem Schmelzpunkt (380?). |
| Graphitform | Bearbeitungswerkstatt der Tsinghua-Universität | Graphit | Die Form, um jeden Teil der Metall-Glas-Struktur zu lokalisieren. |
| Heizofen | Tianjin Zhonghuan Electric Furnace Technology Co., Ltd | SK-G08123-L | vertikaler Rohrofen |
| Kovar Leiter | Shenzhen Thaistone Technology Co., Ltd | 4J29 | Ein gängiges Material, das für die elektrische Durchdringung in der Metall-Glas-Dichtungsstruktur verwendet wird |
| Optischer Interrogator | Wuhan Gaussian Optics CO., LTD | OPM-T400 | FBG-Spektrumanalysemodule |
| Pro/ Ingenieur | Parametric Technology Corporation | PROE5.0 | Die Software zur Erstellung der 3D-Geometrie. |
| Stahlschale | Beijing Xiongchuan Technology Co., Ltd | 316 Edelstahl | Eine Art austenitischer Edelstahl |
Referenzen
- Alves, F. J., Baptista, A. M., Marques, A. T. Metal and ceramic matrix composites in aerospace engineering. Advanced Composite Materials for Aerospace Engineering. , 59-99 (2016).
- Dai, S., et al. Sealing Glass-Ceramics with Near Linear Thermal Strain, Part I: Process Development and Phase Identification. Journal of the American Ceramic Society. 99 (11), 3719-3725 (2016).
- Karmakar, B. Glasses and glass-ceramics for biomedical applications. Functional Glasses and Glass-Ceramics. , 253-280 (2017).
- Shekoofa, O., et al. Analysis of residual stress for mismatch metal–glass seals in solar evacuated tubes. Solar Energy Materials and Solar Cells. 128, 421-426 (2014).
- Lei, D., Wang, Z., Li, J. The calculation and analysis of glass-to-metal sealing stress in solar absorber tube. Renewable Energy. 35 (2), 405-411 (2010).
- Lei, D., Wang, Z., Li, J. The analysis of residual stress in glass-to-metal seals for solar receiver tube. Materials & Design. 31, 1813-1820 (2010).
- Dai, S., et al. Sealing glass-ceramics with near-linear thermal strain, part III: Stress modeling of strain and strain rate matched glass-ceramic to metal seals. Journal of the American Ceramic Society. 100 (8), 3652-3661 (2017).
- Hill, K. O., Meltz, G. Fiber Bragg grating technology fundamentals and overview. Journal of Lightwave Technology. 15 (8), 1263-1276 (1997).
- Prussak, P., et al. Evaluation of residual stress development in FRP-metal hybrids using fiber Bragg grating sensors. Production Engineering - Research and Development. 12, 259-267 (2018).
- Hu, H., et al. Investigation of non-uniform gelation effects on residual stresses of thick laminates based on tailed FBG sensor. Composite Structures. 202, 1361-1372 (2018).
- Colpo, F., Humbert, L., Botsis, J. Characterisation of residual stresses in a single fibre composite with FBG sensor. Composites Science & Technology. 67 (9), 1830-1841 (2007).
- Jin, L., et al. An embedded FBG sensor for simultaneous measurement of stress and temperature. IEEE Photonics Technology Letters. 18 (1), 154-156 (2005).
- Sampath, U., et al. Polymer-coated FBG sensor for simultaneous temperature and strain monitoring in composite materials under cryogenic conditions. Applied Optics. 57 (3), 492-497 (2018).
- Kersey, A., et al. Fiber grating sensors. Journal of Lightwave Technology. 15 (8), 1442-1463 (1997).
- Mihailov, S. J. Fiber Bragg Grating Sensors for Harsh Environments. Sensors. 12 (12), 1898-1918 (2012).
- Morey, W. W., Meltz, G., Weiss, J. M. Recent advances in fiber-grating sensors for utility industry applications. Proceedings of SPIE - The International Society for Optical Engineering. , 90-98 (1996).
- Jin, X., Yuan, S., Chen, J. On crack propagation monitoring by using reflection spectra of AFBG and UFBG sensors. Sensors and Actuators A: Physical. 285, 491-500 (2019).
- Kakei, A., et al. Evaluation of delamination crack tip in woven fibre glass reinforced polymer composite using FBG sensor spectra and thermo-elastic response. Measurement. 122, 178-185 (2018).
- Zhang, W., et al. The Analysis of FBG Central Wavelength Variation with Crack Propagation Based on a Self-Adaptive Multi-Peak Detection Algorithm. Sensors. 19 (5), 1056(2019).
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Nachdrucke und Genehmigungen
