Diese Studie nutzt erfolgreich Partikel des metallorganischen Gerüsts MIL-96(Al), um Pickering-Emulsionen zu stabilisieren, die als Vorlage zur Bildung mechanisch stabiler, hierarchisch poröser monolithischer Materialien dienen. Diese Methode ermöglicht eine skalierbare Formgebung von MOFs, wobei die Kristallintegrität erhalten bleibt. Die gezielte Anpassung der Formulierung ist entscheidend, um Porengröße, Vernetztheit, Permeabilität und Robustheit zu kontrollieren.
Methodenartikel
Assemblierung poröser monolithischer Materialien mittels einer durch metall-organische Gerüstverbindungen (MOF-Partikel) stabilisierten Pickering-Emulsionsstrategie
In diesem Artikel
Zusammenfassung
Zusammenfassung
Metall-organische Gerüste (MOFs) sind hochporöse, kristalline Materialien, die aufgrund ihrer vielfältigen Anwendungen von der Gasadsorption bis hin zur Katalyse großes Interesse wecken. Die industrielle Skalierbarkeit und Anwendung von MOF-Pulvern wird jedoch durch die Schwierigkeit behindert, ein Formgebungsverfahren zu finden, das ihre inhärente Porosität und Oberflächenchemie erhält. Herkömmliche Methoden beeinträchtigen diese entscheidenden Eigenschaften häufig durch mechanische Belastung oder die Verwendung von porblockierenden Bindemitteln. Diese Studie stellt ein Protokoll zur Herstellung mechanisch stabiler, hierarchisch poröser monolithischer Materialien vor, bei dem MOF-Partikel als Stabilisatoren für Pickering-Emulsionen eingesetzt werden. Ziel dieser Arbeit ist es, die Grenzen der MOF-Formgebung zu überwinden, indem eine emulsionsbasierte Template-Methode genutzt wird, wodurch eine feste Struktur entsteht, die makroporös ist und zugängliche mikropore Möglichekeiten des MOFs bewahrt. Das Protokoll umfasst die Synthese von MIL-96(Al), einem aluminiumbasierten MOF, mittels einer nachhaltigen Methode unter Verwendung von recyceltem Li-Ionen-Batterieabfall als Metallquelle. Dieser MOF wird anschließend zur Stabilisierung von Pickering-Emulsionen mit hohem inneren Phasenanteil (HIPE) verwendet. Nach der Aushärtung ergibt die Emulsion als Template makroporöse Monolithe. Der Zusatz von Polyvinylalkohol (PVA) oder polymeren Vorläufern in die wässrige Phase erweist sich als entscheidend. Ihre Zugabe verringert die Tröpfchengröße signifikant und verbessert die Porenvernetzung (PolyHIPE). Die resultierenden Monolithe behielten die Integrität des MIL-96(Al)-Gerüsts bei, was durch Röntgendiffraktometrie (XRD) und FTIR bestätigt wurde. Obwohl während des Prozesses ein gewisser Verlust an Mikroporosität auftritt, ermöglicht die sorgfältige Anpassung der PVA-Konzentration die Kontrolle über die Porenmorphologie und eine verbesserte Durchlässigkeit, wodurch nachgewiesen wird, dass MOF-Polymer-Monolithe erzielt werden können, die mit Literaturstandards konkurrieren. Diese Strategie bietet einen aussichtsreichen Weg zur skalierbaren Formgebung von MOFs für Anwendungen in der Fluidverarbeitung und Adsorption.
Einleitung
Metall-organische Gerüste (MOFs) sind eine hybride Klasse kristalliner, poröser Materialien, die aus anorganischen Knotenpunkten oder Clustern sowie organischen Verbindungsbausteinen bestehen1. Ihre Modularität, hohen Oberflächen und einstellbare Chemie2 machen sie für eine Vielzahl von Anwendungen attraktiv, die von der Gasadsorption und Katalyse über Trennverfahren bis hin zur Arzneimittelfreisetzung im medizinischen Bereich reichen3,4,5,6,7,8,9. Ein Problem bleibt jedoch bestehen: Der Einsatz von MOF-Pulvern im industriellen Maßstab ist nach wie vor begrenzt, und die Suche nach einem Formgebungsverfahren, das die Porosität, die zugängliche Oberflächenchemie oder die ursprünglichen Eigenschaften des MOFs nicht beeinträchtigt, stellt weiterhin eine Herausforderung dar. Herkömmliche Formgebungsverfahren wie die Komprimierung zu Pellets10 oder das Extrudieren11 führen häufig zu mechanischen Veränderungen oder erfordern die Zugabe von Bindemitteln, die wiederum die Poren des MOFs blockieren können12,13. Obwohl bisher nur wenige Studien veröffentlicht wurden, expandiert das Forschungsfeld rasch hinsichtlich der Techniken sowie des Verständnisses der Stabilität von MOFs und ihres Zugangs in hierarchisch porösen Materialien, nicht nur in Pulverform. Dementsprechend hat sich das Interesse verstärkt auf Verfahren gerichtet, die einen mechanisch stabilen, hierarchisch porösen Feststoff erzeugen, wobei die zugängliche Mikroporosität erhalten bleibt. Ein solcher Feststoff kann ein Monolith sein, der via Pickering-Emulsion unter Verwendung von MOFs als Stabilisatoren hergestellt wird – eine interessante Methode, da sie einfach aufzubauen und schnell durchzuführen ist14. Eine Pickering-Emulsion ist eine Emulsionstyp (eine Mischung zweier nicht mischbarer Flüssigkeiten, wie Öl und Wasser), die durch feste Partikel anstelle herkömmlicher molekularer Tenside (oder Emulgatoren) stabilisiert wird.
In dieser Studie wird MIL-96(Al), ein robuster aluminiumbasierter Trimesat-MOF, erfolgreich mithilfe des Pickering-Emulsionsansatzes in monolithische poröse Strukturen eingebaut. Die Pickering-Emulsion ermöglicht die Bildung eines Systems, das aus zwei nicht mischbaren Phasen besteht: Öl und Wasser. Anschließend werden Partikel der Mischung zugegeben, die sich an den Grenzflächen dieser beiden Phasen anordnen. Durch Entfernen der Flüssigkeiten bleibt allein das feste Partikelnetzwerk zurück, das einen porösen Feststoff (einen Monolithen) bildet. Neuere Studien haben gezeigt, dass Pickering-Emulsionen als Vorlagen für Feststoffe mit relativ hoher mechanischer Beständigkeit dienen können, insbesondere für polyHIPEs (polymerisierte Emulsionen mit hohem inneren Phasenanteil)15, die ein makroporöses Netzwerk mit hohem Maß an Vernetzung aufweisen.
Pickering-Emulsionen sind eine einfache und schnelle Methode, um Materialien zu formen. In dieser Studie wird außerdem die Anpassung der Formulierung zur Verbesserung der mechanischen Eigenschaften des Monolithen erläutert.
Das in dieser Studie verwendete MIL-96(Al) wird aus recyceltem Abfall von Lithium-Ionen-Batterien gewonnen, der als Metallquelle dient, wie in einer früheren Veröffentlichung vorgeschlagen16. Die für die Synthese verwendeten Batterien stammen aus industriellen Abfällen und werden nicht vorbehandelt. Batterien dienen als reichlich verfügbare Metallquelle zur Herstellung großer Mengen an MOFs, die erforderlich sind, um ein Verfahren zur Formgebung von MOFs zu entwickeln. Diese Altbatterien enthalten die folgende Liste von Elementen, die mittels optischer Emissionsspektrometrie mit induktiv gekoppeltem Plasma (ICP-OES) bestimmt wurde: Cu (18–25 %), Al (10–15 %), Mn (14–17 %), Ni (2,5–3,5 %), Co (0,6–1 %), Li (1,5–2 %), F (0,5–2 %) und P (0,2–0,5 %). Es wurde ein Protokoll entwickelt, um selektiv den Aluminium-basierten MOF zu bilden.
Um eine stabile Emulsion zu erhalten, wird ein wasserabweisendes metallorganisches Gerüst (WMOF) von 1 % bis 5 % verwendet. Die organische Phase (Öl), die in der Emulsion eingesetzt wird, besteht aus Paraffinöl. Die Emulsionen werden bei einem festen Anteil der inneren Phase φ = 0,75 hergestellt. Die in dieser Studie verwendeten Formulierungsvariablen wurden bereits in einer früheren Studie optimiert17. Ein Hochscherverfahren ist entscheidend, um MIL-96(Al)-Teilchen rasch an neu gebildeten Öltröpfchen anzulagern und stabile, monodisperse Tröpfchen zu erzeugen.
Verschiedene Monolithe werden synthetisiert, um den Einfluss der MOF-Konzentrationen, polymerer Vorläufer (Acrylamid, AM, und Methylendiacrylamid) sowie der Anwesenheit eines haftvermittelnden Bindemittels (Polyvinylalkohol, PVA) auf die Porosität zu untersuchen. Jeder Monolith ist als M[MOFs]/[AM]/[PVA] konzipiert. Beispielsweise steht M100/10/0.5 für ein Material, das hergestellt wurde mit [MOFs] = 100 mg·mL−1 in H₂O, [AM] = 10 Gew.-% bezogen auf H₂O und [PVA] = 0,5 Gew.-% bezogen auf H₂O.
Protokoll
Die verwendeten Reagenzien und Geräte sind in der Tabelle der Materialien aufgeführt.
1. Herstellung von MIL-96(Al)
- Lösen Sie 15 g Batterien in einer 150 mL-Lösung auf, die aus einem 1:1-Verhältnis von ultrareinem Wasser und 37 %iger HCl in einem Becher besteht.
- Stellen Sie die Lösung unter Rühren bei 60 × g für 24 h bei Raumtemperatur.
- Filtern Sie die Lösung, um Kohlenstoff- und Kunststoffrückstände zu entfernen.
- Lösen Sie 2 g Benzol-1,3,5-tricarbonsäure (BTC) in 500 mL Dimethylformamid (DMF) auf.
- Stellen Sie die Lösung 30 min lang in ein Ultraschallbad bei 37 kHz bei Raumtemperatur.
- Mischen Sie die beiden Lösungen im Verhältnis 1:2 metallische Lösung und organische Lösung.
- Stellen Sie das Gemisch 30 min lang in ein Ultraschallbad bei 37 kHz bei Raumtemperatur.
- Stellen Sie das Gemisch 24 h lang bei 90 °C in einen Ofen.
- Waschen Sie den MOF dreimal mit DMF und dreimal mit EtOH via Büchner-Filtration.
- Trocknen Sie den MOF 72 h lang bei 40 °C im Ofen.
2. Herstellung von Pickering-Emulsionen unter Verwendung von MIL-96(Al) (HIPE)
- Auflösen 1,1 g MIL-96(Al) in 10 mL ultrareinem Wasser in einem Glasröhrchen.
- Geben Sie 13,35 mL Paraffin zur Lösung hinzu.
- Homogenisieren Sie die Mischung bei 15.000 × g für 2 min, um die Emulsion unter Verwendung eines Homogenisators mit einem einzelnen Rotor (S25N-10 G) zu bilden.
3. Herstellung von Pickering-Emulsionen unter Verwendung von MIL-96(Al) und Polymeren (PolyHIPE) im Verhältnis M100/10/0,5
- Lösen Sie 375 mg MIL-96(Al), 375 mg Acrylamid, 18,75 mg Methylendiacylamid und 18,75 mg KPS (Kaliumperoxodisulfat) in 3,02 mL ultrareinem Wasser in einem Becher.
- Homogenisieren Sie mit einem Homogenisator mit einem einzelnen Rotor (S25N-10 G) bei 15.000 × g.
- Geben Sie unter Rühren 0,73 mL PVA und 11,25 mL Öl (Paraffin) im festen Volumenverhältnis von 0,75 v/v hinzu.
- Setzen Sie die Homogenisierung 2 min lang bei 15.000 × g fort, um die Emulsion zu bilden.
- Stellen Sie das Gemisch 24 h lang bei 80 °C in einen Ofen, um die Polymerisation durchzuführen.
- Waschen Sie das aus einem Emulsionsvermahlungsprozess mittels einer Emulsion mit hohem inneren Phasenanteil (PolyHIPE) erhaltene Polymer mittels einer kontinuierlichen Lösungsmittelausziehvorrichtung 48 h lang mit Ethanol, um das Öl, überschüssige Polymerprecursoren und PVA zu entfernen.
3.7. Trocknen Sie das Material unter Vakuum bei 100 °C.
4. Probenvorbereitung zur Analyse
- Verwenden Sie für die BET-Analyse bei 77 K eine Adsorption von 20 cm3/g bis P/P0 = 0,10, 60 cm3/g bis P/P0 = 0,90 und eine Desorption von 40 cm3/g zwischen 0,90 und 0,30.
- Verwenden Sie für die Pulver-Röntgenbeugung (PXRD) einen Bereich von 5°–70° bei 0,5 s/Schritt und einer Wellenlänge von 1,54 Å.
- Verwenden Sie für die Infrarotspektroskopie einen Bereich von 615–4.000 cm-1 mit einer Scanzeit von 1 min und einer Anzahl von 4 Scans.
Ergebnisse
Hinsichtlich der Charakterisierung der Materialien wird die optische Mikroskopie verwendet, um die Tröpfchengrößenverteilung von Emulsionen zu beobachten. Die Adsorptions-Desorptions-Messungen mit Stickstoff (BET) liefern Daten zur spezifischen Oberfläche. Die Röntgenbeugung (XRD) bewertet die Kristallinität von MIL-96(Al), nachdem es in die Polymermatrix eingebettet wurde. Die Infrarotspektroskopie bestätigt den Erhalt der funktionellen Gruppen. Die mechanischen Eigenschaften werden bewertet, indem an Monolithen schrittweise steigende Lasten angelegt werden, bis eine Deformation beobachtet wird. Die hydrodynamischen Eigenschaften werden mittels Darcy-Strömungsversuchen beurteilt, bei denen der Druckabfall als Funktion der Strömungsgeschwindigkeit gemessen wird.
Das aus der Auflösung von Batterieabfällen gewonnene MOF-Material basiert auf Aluminium aus den Kontakten der Batterien. Selbst bei Anwesenheit verschiedener Metalle nach der Batterieauflösung wird durch Zugabe des Fällungsmittels zur Lösung eine selektive Fällung (MIL-96(Al)) erzielt.
Eine Pickering-Emulsion ist eine Emulsionsart, die durch an Flüssig-Flüssig-Grenzflächen adsorbierte feste Partikel stabilisiert wird. In diesem Fall können MOF-Partikel aufgrund ihrer amphiphilen Eigenschaften und grenzflächenaktiven Natur effizient an Öl-Wasser-Grenzflächen adsorbieren und stabile Wasser-in-Öl (W/O) oder Öl-in-Wasser (O/W) Emulsionen bilden.
Die Emulsionen werden hergestellt, indem MIL-96(Al)-Partikel zunächst in einer wässrigen Phase aus ultrareinem Wasser dispergiert werden. Die Menge des im Lösungsmittel gelösten MOFs hängt stark vom Volumen der in der Emulsion verwendeten flüssigen Phasen ab. Die Menge des für die Pickering-Emulsion verwendeten MOFs ist spezifisch in %w angegeben, definiert als das Verhältnis der Gesamtmasse des MOFs zur Gesamtmasse der in der Emulsion verwendeten Flüssigkeit. Die Menge des MOFs (WMOF) ergibt sich somit aus folgender Formel:
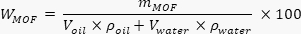
wobei:
Voil = Volumen der organischen Phase (Paraffin)
Vwater = Volumen der wässrigen Phase
ρoil = Dichte der organischen Phase (Paraffin)
ρwater = Dichte der wässrigen Phase
mMOF = Masse von MIL-96(Al)
Ursprünglich wurden 375 mg MIL-96(Al) zur Herstellung des PolyHIPE verwendet. Nachfolgende Experimente zeigen, dass eine Skalierung möglich ist. Die zugesetzte Menge an MOF kann um das Zehnfache erhöht werden und es entstehen dennoch stabile Monolithe.
Pickering-Emulsionen, die mit MIL-96(Al) gebildet wurden, weisen Eigenschaften auf, die mit früheren Beobachtungen übereinstimmen. Sie erzeugten stabile Öl/Wasser-Emulsionen, bei denen die Tröpfchen aufgrund des hohen inneren Phasenanteils dicht gepackt sind. In Formulierungen mit PVA und Polymer-Vorläufern sind die Tröpfchengrößen deutlich reduziert, mit mittleren Durchmessern von etwa 20 µm im Vergleich zu 55–75 µm bei einfacheren, PVA-freien Emulsionen (Abbildung 1).
Diese Verringerung wird auf die erhöhte Viskosität der wässrigen Phase und die Adsorption von PVA an der Öl-Wasser-Grenzfläche zurückgeführt. Rheologische Messungen zeigen pseudoplastisches Verhalten in allen Proben. Das Vorhandensein von Polymervorläufern erhöht die Viskosität und führt zu einer höheren Fließgrenze, was mit der Bildung eines dichten Tröpfchennetzwerks übereinstimmt18. Diese rheologischen Kennzeichen deuten darauf hin, dass die Emulsionen wie Gele verhalten und ihre Struktur während der Polymerisation beibehalten würden. Eine Erhöhung der PVA-Konzentration von 0–0,5 Gew.-% führt zu kleineren Poren, jedoch zu einer größeren Porenvernetzung. Die Porengrößen verringern sich in diesem Bereich um den Faktor 5, während die Fensterdichte deutlich ansteigt19. Die Konzentration der MOF-Partikel hatte nur einen geringen Einfluss auf die Porengröße, beeinflusste jedoch die Ablagerung der MOFs an den Porenoberflächen. Eine höhere MOF-Konzentration führt dazu, dass mehr MOF-Partikel in den Polyacrylamidwänden eingebettet oder an der Oberfläche exponiert sind, wodurch die spezifische Oberfläche des Verbundwerkstoffs beeinflusst wird (Abbildung 2).
Die Werte für die Oberfläche reichen von niedrigen m2.g-1 für Materialien ohne PVA bis hin zu höheren m2.g-1 für Proben mit 0,5 Gew.-% PVA. Eine Erhöhung der PVA-Menge verbessert die Netzwerkoffenheit und damit den Zugang zu den MOF-Oberflächen. Die Einbindung in eine Polymermatrix verringert jedoch die Mikroporosität per se im Vergleich zum reinen MOF (650 m2.g-1). Verluste von 74 %–94 % werden je nach Formulierung beobachtet. Diese Ergebnisse stimmen mit der Literatur überein, nach der die Umformung von MOFs zu Monolithen üblicherweise erhebliche Oberflächenverluste aufgrund einer Einschließung in polymeren Matrizen verursacht20.
Die XRD-Diffraktogramme weisen weiterhin die charakteristischen Peaks von MIL-96(Al) auf, was zeigt, dass weder die Emulgierung noch die Polymerisation die Integrität des Gerüsts beeinträchtigen. Die weniger intensiven Peaks bei Proben mit geringem MOF-Gehalt werden auf eine verringerte MOF-Zugänglichkeit und nicht auf eine strukturelle Degradation zurückgeführt. Die FTIR-Spektren bestätigen das Vorhandensein der funktionellen Gruppen von MIL-96, insbesondere Carboxylat-Streckschwingungen, die auf intakte Metall-Ligand-Koordinierung hindeuten.
Das hydrodynamische Verhalten wird stark durch den PVA-Gehalt beeinflusst. Darcy-Strömungsexperimente zeigen, dass der Druckabfall mit steigender Strömungsgeschwindigkeit für alle Proben zunimmt, was auf verzweigte Porengeometrien hinweist21,22. Der Monolith ohne PVA weist aufgrund einer schlechten Vernetzung deutlich höhere Druckabfälle auf.
Im Gegensatz dazu zeigen Monolithe mit PVA-Anteil eine Druckabfall-Platte bei niedrigen Durchflussraten, was auf einen ungehinderten Durchfluss durch miteinander verbundene Poren hinweist23. Für jede Formulierung wird eine kritische Darcy-Geschwindigkeit ermittelt, die den Übergang zwischen dem Bereich niedrigen Drucks und dem Bereich zunehmenden Drucks markiert24. Höhere PVA-Gehalte korrelieren mit höheren kritischen Geschwindigkeiten aufgrund einer verbesserten Porenöffnung (Abbildung 3).
Es wird auch eine weitere Strategie vorgestellt, um die Zugänglichkeit von MOFs während des Formgebungsprozesses effizienter zu gestalten. Diese Studie schlägt eine neuartige Methode vor, die auf der Stabilisierung einer Paraffin-in-Wasser-Pickering-Emulsion mittels eines fluorierten Zr-MOFs in Kombination mit der PolyHIPE-Strategie basiert. Nach der Polymerisation und Entfernung des Paraffins erhält man einen hierarchisch strukturierten Monolithen, bei dem die MOF-Partikel typischerweise in der Polymerwand eingebettet sind und somit Poren blockieren können. Die entscheidende Innovation zur Verhinderung dieser Porenblockade besteht darin, das hydrophile/hydrophobe Gleichgewicht der MOFs durch gezielte Adsorption hydrophober Moleküle (fluorierte Moleküle) zu modifizieren. Diese Modifikation führt während der Emulgierung zu einer Verschiebung der MOF-Position an der Paraffin-Wasser-Grenzfläche, wodurch die Partikel weniger stark in die Polymerwand eingebettet werden. Auf diese Weise entstehen erfolgreich hierarchisch strukturierte Monolithe, die hochzugängliche MOF-Partikel enthalten und für Festbettprozesse geeignet sind (Abbildung 4).
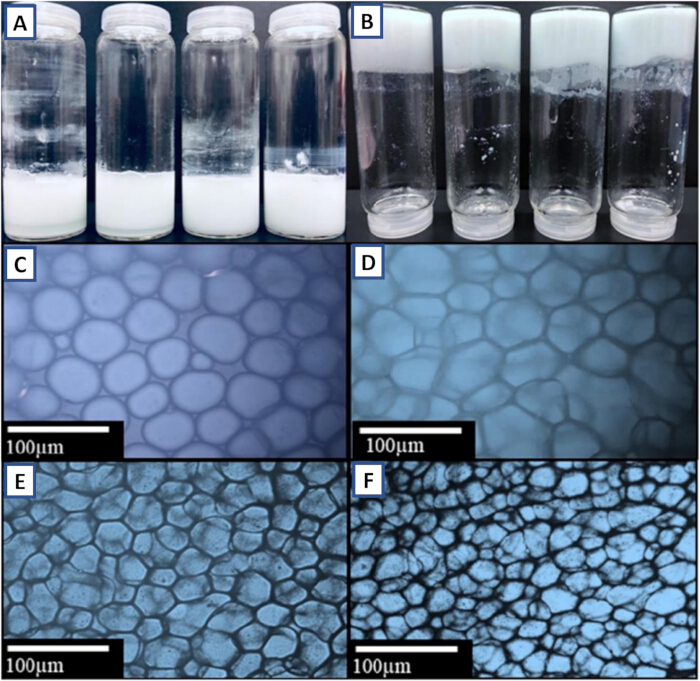
Abbildung 1: Bilder und optische Mikroskopaufnahmen verschiedener Pickering-Emulsionen. (A) Pickering-Emulsionen mit 2,5 Gew.-% MIL-96(Al) und verschiedenen Paraffin-Volumenverhältnissen: von links nach rechts, φv = 0,5, 0,6, 0,7 und 0,8. (B) Pickering-Emulsionen mit φv = 0,8 und verschiedene Konzentrationen von MIL-96(Al): von links nach rechts, wMOF = 1, 2, 3,5 und 5 Gew.-%. Optische Mikroaufnahmen von Emulsionen mit 5 Gew.-% MIL-96(Al) und Paraffin-Volumenverhältnissen von (C) 0.5, (D) 0.6, (E) 0,7 und (F) 0,8. Diese Abbildung wird mit Genehmigung von Lorignon et al. wiedergegeben.17. Bitte klicken Sie hier, um eine größere Version dieser Abbildung anzusehen.
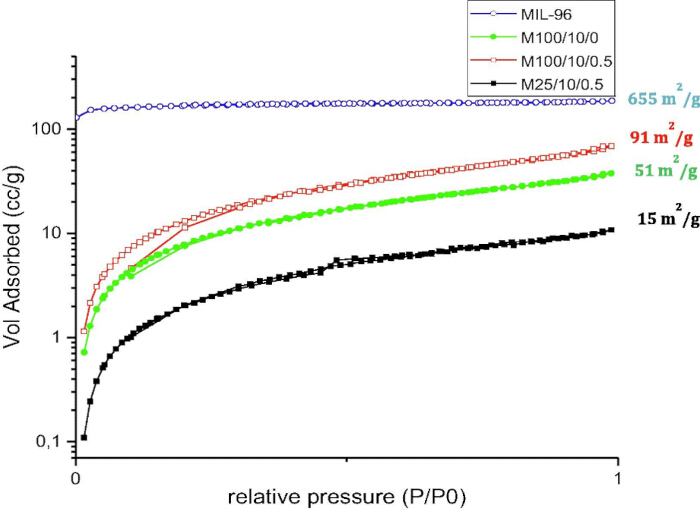
Abbildung 2: Stickstoff-Adsorptions/Desorptions-Isothermen des entsprechenden MIL-96(Al)-Pulvers, M100/10/0,5, M100/10/0 und M25/10/0,5. Diese Abbildung wird mit Genehmigung von Lorignon et al.15 wiedergegeben. Klicken Sie hier, um eine vergrößerte Ansicht dieser Abbildung anzuzeigen.
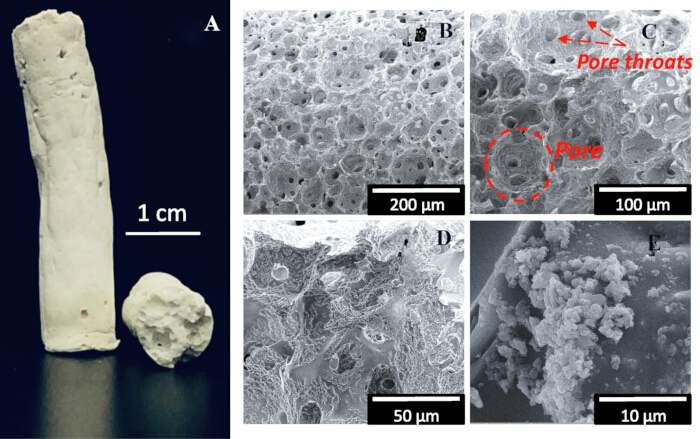
Abbildung 3: Aufnahme des M100/10/0,5-Monolithen von vorne und von unten gesehen. (A) sowie REM-Aufnahmen des M100/10/0,5-Monolithen bei verschiedenen Vergrößerungen (B–E). Diese Abbildung ist mit Genehmigung von Lorignon et al.15 wiedergegeben. Bitte klicken Sie hier, um eine vergrößerte Ansicht dieser Abbildung anzuzeigen.
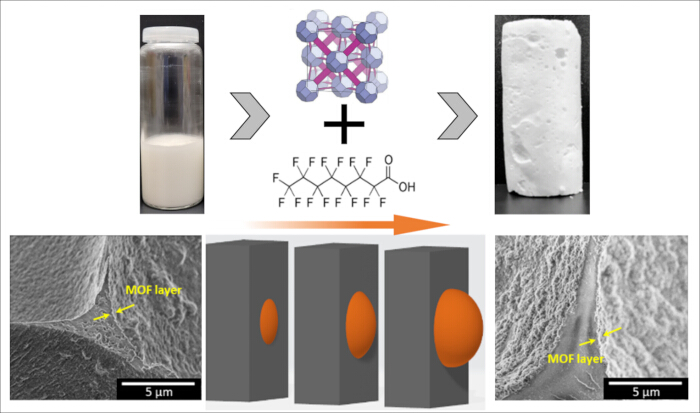
Abbildung 4: Strategie zur besseren Zugänglichkeit von MOF-Partikeln nach dem Formgebungsprozess. Diese Abbildung wird mit Genehmigung von Lorignon et al.18 wiedergegeben. Bitte klicken Sie hier, um eine vergrößerte Version dieser Abbildung anzusehen.
Diskussion
Diese neuartige Formgebungsstrategie beruht auf der Stabilisierung einer Pickering-Hoch-Innensphasen-Emulsion (HIPE) unter Verwendung der MOF-Partikel selbst. Doch selbst wenn es eine einfache Methode zur Formgebung poröser MOFs ist, weist der resultierende Monolith eine geringe mechanische Festigkeit auf, wenn lediglich MOF-Partikel zur Stabilisierung der Emulsion verwendet werden.
Tatsächlich kann die resultierende Emulsionsvorlage anschließend durch Polymerisation der wässrigen kontinuierlichen Phase und anschließende Entfernung der organischen inneren Phase verfestigt werden, wodurch ein stabilerer poröser Monolith (PolyHIPE) entsteht. Die Formulierung kann angepasst werden, indem vor dem Emulsionsschritt bestimmte Moleküle hinzugefügt werden, um die mechanischen Eigenschaften des Monolithen zu verändern18. Beispielsweise kann die Formulierung Polymer-Vorläufer enthalten; durch Zugabe von PVA (Polyvinylalkohol) und Acrylamid weist die wässrige Phase eine deutlich höhere Viskosität auf, was zu kleineren Tröpfchen, verbesserter Stabilität und letztlich zu einem Monolithen mit besserem mechanischem Verhalten unter Druck führt23,25.
Die Ergebnisse zeigen, dass die Zugabe geringer Mengen an Additivpolymeren entscheidend für die Verfestigung der monolithischen Struktur ist. Darüber hinaus wird gezielt ein haftvermittelnder Bindemittel eingesetzt, um die endgültige Netzwerkporosität des Materials zu verbessern, indem effektiv gut definierte Porenengen erzeugt werden. Diese optimierte Struktur gewährleistet, dass die MOFs nach der Formgebung an den inneren Oberflächen des Monolithen zugänglich bleiben und somit ein Teil ihrer ursprünglichen mikroporösen Eigenschaften erhalten bleibt18.
Um die Leistung zu maximieren, wird eine systematische Untersuchung verschiedener Parameter, insbesondere des Verhältnisses von MOF, Polymer und Klebbinder, durchgeführt. Diese Optimierung zielt darauf ab, die intrinsischen Eigenschaften des MOF beizubehalten und gleichzeitig die strukturelle Integrität sicherzustellen. Insgesamt unterstreicht diese Forschung die außergewöhnliche Fähigkeit von MOFs, sowohl als aktives Material als auch als stabilisierende Agentien in Pickering-Emulsionen zu wirken. Die Methodik liefert einen festen polymeren MOF-Verbundmonolithen mit vielversprechenden Eigenschaften, und es wird vermutet, dass diese Technik verallgemeinert und erfolgreich auf eine breite Palette weiterer MOF-Materialien angewendet werden kann26,27.
Diese Studie zeigt, dass MIL-96(Al)-Partikel Pickering-Emulsionen effektiv stabilisieren und sowohl als Grenzflächenstabilisatoren als auch als aktive Füllstoffe in Monolithen fungieren können.15 Die Verwendung von MOFs in der kontinuierlichen Phase führt zu einem mechanisch robusten Monolithen mit hohem Maß an Interkonnektivität17. Der Zugang zu den MOFs kann durch Anpassung der PVA- und MOF-Konzentrationen feinabgestimmt werden. PVA spielt eine entscheidende Rolle bei der Kontrolle der Porenmorphologie und der Verbesserung der Permeabilität28,29. Obwohl der Verlust an Mikroporosität während der Monolithenbildung unvermeidlich ist, lässt sich dieser durch sorgfältige Abstimmung der Formulierungsparameter minimieren, sodass Materialien entstehen, die mit in der Literatur beschriebenen MOF/Polymer-Monolithen konkurrieren können. Dieser Verlust an Mikroporosität könnte die Adsorptionskapazität möglicherweise beeinflussen oder sogar verringern. Um eine mögliche Einschränkung der industriellen Anwendbarkeit zu vermeiden, könnten vor der Emulsionsherstellung weitere Behandlungen des MOFs in Betracht gezogen werden. Eine solche Behandlung könnte die Erhöhung der Hydrophobizität des MOFs sein, wodurch die Wechselwirkung mit der Syntheseumgebung verringert würde18. Eine weitere Möglichkeit wäre die Beschichtung des MOFs mit einem dünnen polymeren Film, wobei die Porosität weitgehend erhalten bleibt30. Neben dem resultierenden MIL-96(Al)-HIPE, der strukturelle Robustheit mit hierarchischer Porosität verbindet und einen aussichtsreichen Weg für die skalierbare Formgebung von MOFs für Anwendungen in der Adsorption, Katalyse und Fluidverarbeitung darstellt, bietet diese Studie eine einfache, einstufige Pickering-Emulsion unter Verwendung von MOFs als Stabilisatoren. Das verwendete MIL-96(Al) stammt aus recycelten Batterien und bedarf keiner weiteren Modifikationen für die Verwendung in den Emulsionen. Dieses Verfahren führt zu Hybridmaterialien mit verschiedenen Porositätsarten, von mikro- bis makroskopisch. Die hierarchische Porosität und die Morphologie können mittels PVA angepasst werden, wodurch Gase und Lösungen Zugang zum MOF innerhalb der Emulsion erhalten, während die Mikroporosität des MOFs weitgehend unverändert bleibt und somit die Separation von Molekülen innerhalb der Struktur ermöglicht wird.
MOFs sind Partikel, die Pickering-Emulsionen stabilisieren und zur Bildung eines Monolithen führen können. Durch Zugabe von Polymeren in Lösung (PolyHIPE) wird das Material mechanisch widerstandsfähiger und kann direkt in einer Säule eingesetzt werden. Es scheint, dass die Änderung der Formulierung durch Zugabe von Polymeren von Interesse ist, um Monolithe mit hoher mechanischer Festigkeit zu erhalten. Eine andere Lösung könnte darin bestehen, Polymere durch Silizium zu ersetzen, um Si-HIPE mit MOFs zu bilden, die mittels dieser Pickering-Emulsionsmethode bekanntermaßen sehr feste Materialien ergeben31,32.
Offenlegungen
Die Autoren erklären, dass sie keine bekannten konkurrierenden finanziellen Interessen oder persönlichen Beziehungen haben, die den in dieser Arbeit berichteten Arbeiten Einfluss zu haben schienen.
Danksagungen
Diese Arbeit wird teilweise (für die an diesen Materialien durchgeführten Gassorptionsuntersuchungen) durch die „France 2030“-Initiative der französischen Regierung unterstützt.″ Initiative im Rahmen des DIADEM-Programms, das von der Agence Nationale de la Recherche verwaltet wird (Leitung und Governance des DIADEM-Programms, ANR-22-PEXD-0009).
Materialien
| Name | Unternehmen | Katalognummer | Kommentare |
|---|---|---|---|
| Acrylamid | Merck | A9099 | 99% |
| Alkoholpolyvinyl | Merck | P1763 | |
| Ethanol | Merck | 459836 | Absolute |
| Salzsäure | Merck | 258148 | 37% |
| Magnetrührer IKA C-Mag | Merck | Z671886 | |
| IKA ULTRA-TURRAX | Merck | Z732443 | T-25 |
| N,N′-Méthylènebis(acrylamid) | Merck | 146072 | 99% |
| N,N-Diméthylformamid | Merck | 227056 | |
| Ofen | Binder | BD | |
| Paraffin | Merck | 1496904 | |
| Potassiumperoxydisulfat | Merck | 216224 | 99% |
| Trimesinsäure | Merck | 482749 | 95% |
Referenzen
- Wang Q, Astruc D. State of the art and prospects in metal-organic framework (MOF)-based and MOF-derived nanocatalysis. Chem Rev. 2020;120(2):1438-1511.
- Furukawa H, Cordova KE, O’Keeffe M, Yaghi OM. The chemistry and applications of metal-organic frameworks. Science. 2013;341(6149):1230444.
- Li H, Eddaoudi M, O’Keeffe M, Yaghi OM. Design and synthesis of an exceptionally stable and highly porous metal-organic framework. Nature. 1999;402(6759):276-279.
- Ma L, Abney C, Lin W. Enantioselective catalysis with homochiral metal-organic frameworks. Chem Soc Rev. 2009;38(5):1248-1256.
- Navarro Amador R, Cirre L, Carboni M, Meyer D. BTEX removal from aqueous solution with hydrophobic Zr metal organic frameworks. J Environ Manage. 2018;214:17-22.
- Perez E, et al. Recovery of metals from simulant spent lithium-ion battery as organophosphonate coordination polymers in aqueous media. J Hazard Mater. 2016;317:617-621.
- Taylor-Pashow KML, Della Rocca J, Xie Z, Tran S, Lin W. Postsynthetic modifications of iron-carboxylate nanoscale metal-organic frameworks for imaging and drug delivery. J Am Chem Soc. 2009;131(40):14261-14263.
- Genesio G, Maynadié J, Carboni M, Meyer D. Recent status on MOF thin films on transparent conductive oxides substrates (ITO or FTO). New J Chem. 2018;42(4):2351-2363.
- Laeim H, et al. Porosity tunable metal-organic framework (MOF)-based composites for energy storage applications: Recent progress. Polymers (Basel). 2025;17(2):130.
- Peng Y, et al. Methane storage in metal-organic frameworks: Current records, surprise findings, and challenges. J Am Chem Soc. 2013;135(32):11887-11894.
- Küsgens P, Zgaverdea A, Fritz H, Siegle S, Kaskel S. Metal-organic frameworks in monolithic structures. J Am Ceram Soc. 2010;93(9):2476-2479.
- Wickenheisser M, Herbst A, Tannert R, Milow B, Janiak C. Hierarchical MOF-xerogel monolith composites from embedding MIL-100(Fe,Cr) and MIL-101(Cr) in resorcinol-formaldehyde xerogels for water adsorption applications. Microporous Mesoporous Mater. 2015;215:143-153.
- Wickenheisser M, Janiak C. Hierarchical embedding of micro-mesoporous MIL-101(Cr) in macroporous poly(2-hydroxyethyl methacrylate) high internal phase emulsions with monolithic shape for vapor adsorption applications. Microporous Mesoporous Mater. 2015;204:242-250.
- Liu M, Tie L, Li J, Hou Y, Guo Z. Underoil superhydrophilic surfaces: Water adsorption in metal-organic frameworks. J Mater Chem A. 2018;6(4):1692-1699.
- Lorignon F, Gossard A, Carboni M, Meyer D. From wastes to interconnected porous monolith: Upcycling of Al-based metal organic framework via Pickering emulsion template. Mater Lett. 2021;296:129931.
- Cognet M, et al. An original recycling method for Li-ion batteries through large scale production of metal organic frameworks. J Hazard Mater. 2020;385:121603.
- Lorignon F, Gossard A, Carboni M, Meyer D. Microstructural and rheological investigation of upcycled metal-organic frameworks stabilized Pickering emulsions. J Colloid Interface Sci. 2021;586:305-314.
- Lorignon F, Gossard A, Medjouel S, Carboni M, Meyer D. Controlling polyHIPE surface properties by tuning the hydrophobicity of MOF particles stabilizing a Pickering emulsion. ACS Appl Mater Interfaces. 2023;15(25):30707-30716.
- Lankveld JMG, Lyklema J. Adsorption of polyvinyl alcohol on the paraffin-water interface. III. Emulsification of paraffin in aqueous solutions of polyvinyl alcohol and the properties of paraffin-in-water emulsions stabilized by polyvinyl alcohol. J Colloid Interface Sci. 1972;41(3):475-483.
- Yang S, et al. Tailoring the morphology and epoxy group content of glycidyl methacrylate-based polyHIPE monoliths via radiation-induced polymerization at room temperature. Colloid Polym Sci. 2018;296(6):1005-1016.
- Liao Y, et al. Experimental study of pressure drop-flow rate characteristics of heated tight porous materials. J Fluids Eng. 2016;138(7):071102.
- Du Plessis P, Montillet A, Comiti J, Legrand J. Pressure drop prediction for flow through high porosity metallic foams. Chem Eng Sci. 1994;49(21):3545-3553.
- Fourie JG, Du Plessis JP. Pressure drop modelling in cellular metallic foams. Chem Eng Sci. 2002;57(14):2781-2789.
- Bréard J, Henzel Y, Trochu F, Gauvin R. Analysis of dynamic flows through porous media. Part II: Deformation of a double-scale fibrous reinforcement. Polym Compos. 2003;24(3):409-421.
- Nguyen D, Balsamo V. Emulsification of heavy oil in aqueous solutions of poly(vinyl alcohol): A method for reducing apparent viscosity of production fluids. Energy Fuels. 2013;27(4):1736-1747.
- Parsapour F, Moradi M, Safarifard V, Sojdeh S. Polymer/MOF composites for metal-ion batteries: A mini review. J Energy Storage. 2024;82:110487.
- Gao ML, Liu S, Liu L, Han ZB. Superhydrophobic MOF/polymer composite with hierarchical porosity for boosting catalytic performance in a humid environment. Nanoscale. 2024;16(22):10637-10644.
- Delfim Da Silva W, et al. Influence of polyvinyl alcohol space holders on the microstructure and porosity of sintered powder metallurgy electrodes. J Mater Res Technol. 2026;41:6963-6969.
- Gonzalez-Ortiz D, et al. Development of novel h-BNNS/PVA porous membranes via Pickering emulsion templating. Green Chem. 2018;20(18):4319-4329.
- Hasan MZ, et al. Coating metal-organic frameworks (MOFs) and associated composites on electrodes, thin film polymeric materials, and glass surfaces. Nanomaterials (Basel). 2025;15(15):1187.
- Frelichowska J, Bolzinger MA, Chevalier Y. Pickering emulsions with bare silica. Colloids Surf A Physicochem Eng Asp. 2009;343(1-3):70-74.
- Sommer-Marquez A, Mansas C, Talha N, Rey C, Causse J. Reinforced silica monoliths functionalized with metal hexacyanoferrates for cesium decontamination: A combination of a one-pot procedure and skeleton calcination. RSC Adv. 2016;6(77):73475-73484.
Nachdrucke und Genehmigungen
