Diese Studie vergleicht Flut- und LN-Behandlung₂-abgeleitete kryogene N₂ Gasstrahlkühlung während der Drehbearbeitung von TC18. Kryogene Kühlung war mit geringerer sichtbarer Verformung, beibehaltener nahe der Oberfläche liegender Härtung und geringerer Oberflächenrauheit bei allen getesteten Vorschubraten verbunden, wobei die Vergleiche aufgrund des Fehlens unabhängiger Wiederholungen im Bearbeitungsprozess deskriptiv blieben.
Forschungsartikel
Vergleichende Beobachtungen zur Vorschubrate und LN2-basierter kryogener N2-Gasstrahlkühlung an der oberflächenveränderten Schicht der Titanlegierung TC18 beim Drehen
In diesem Artikel
Zusammenfassung
Zusammenfassung
Titanlegierungen sind schwer zu bearbeiten, da ihre geringe Wärmeleitfähigkeit und Affinität zu Schneidwerkzeugmaterialien Wärme und mechanische Belastungen nahe der Schneidkante konzentrieren. Bei der hochfesten nahe-beta TC18-Titanlegierung können diese Bedingungen eine oberflächenveränderte Schicht erzeugen, die die Bauteilleistung beeinträchtigen könnte. Diese Studie untersuchte die Auswirkungen der Vorschubgeschwindigkeit und der Kühlungsart beim Außendrehen von TC18. Die Flutkühlung mit dem halbsynthetischen Kühlmittel DRK-5011 bei 20 °C wurde mit der kryogenen N₂-Gasstrahlkühlung aus flüssigem Stickstoff (LN₂) bei Vorschubraten von 0,10, 0,15, 0,20 und 0,26 mm/Umdrehung verglichen, bei einer Spindeldrehzahl von 135 min⁻¹, einer anfänglichen Schnittgeschwindigkeit von 19,1 m/min und einer Schnitttiefe von 0,60 mm. Querschlichtige metallographische Untersuchungen dienten zur Messung der sichtbar plastisch verformten Zone (P-Zone), Vickers-Mikrohärteprofile wurden zur Beurteilung der oberflächennahen Mikrohärte und der Dicke der gehärteten Schicht herangezogen, und die arithmetische mittlere Oberflächenrauheit (Ra) wurde gemessen. Repräsentative Tiefen der P-Zone betrugen unter Flutkühlung 8,5, 9,7, 10,9 und 21,6 µm sowie unter kryogener Kühlung 6,0, 8,2, 10,7 und 11,0 µm. Die oberflächennahe Mikrohärte unterschied sich beschreibend zwischen den Kühlungsarten, wobei die Unterschiede je nach Vorschubgeschwindigkeit variierten, während die Dicke der gehärteten Schicht einen durchschnittlichen beschreibenden Unterschied von etwa 40 % aufwies. Die kryogenen Ra-Werte lagen bei vergleichbaren Vorschüben etwa 8 %–23 % niedriger. Zusätzliche Versuche zeigten kryogene Rauheitstrends in Abhängigkeit von Schnittgeschwindigkeit und Schnitttiefe, enthielten jedoch keine vollständigen paarweisen Vergleiche zwischen den Kühlungsarten. Insgesamt war die kryogene Gasstrahlbedingung mit geringerer sichtbarer Deformation, erhaltener oberflächennaher Härtung und niedrigerer Rauheit innerhalb des untersuchten Prozessfensters verbunden. Mikrohärte- und Ra-Werte werden als Mittelwert ± Standardabweichung wiederholter Messungen an einer Probe pro Bedingung angegeben; diese Standardabweichungen spiegeln die Wiederholbarkeit der Messung wider, nicht die Variabilität zwischen Proben. Daher sind alle Vergleiche beschreibend, und eine statistische Signifikanz kann ohne unabhängige Wiederholung der Zerspanungsvorgänge nicht beurteilt werden.
Einleitung
Titanlegierungen kombinieren eine hohe spezifische Festigkeit, Korrosionsbeständigkeit und nützliche mechanische Eigenschaften über einen weiten Temperaturbereich, wodurch ihre Verwendung in Luft- und Raumfahrt, Energieerzeugung, Meerestechnik und biomedizinischen Anwendungen unterstützt wird1,2,3,4. Bei hochbelasteten Bauteilen hängt die Leistungsfähigkeit jedoch von mehr ab als nur von der Festigkeit des Volumenmaterials. Die bearbeitete Oberfläche und das unmittelbar darunterliegende Material sind die ersten Bereiche, die Kontakt, zyklischer Belastung, Mikrobewegung, Erosion und aggressiven Umgebungen ausgesetzt sind. Oberflächentopographie, plastisch verformte Mikrostruktur, Härtegradienten, Restschäden und andere durch die Bearbeitung verursachte Veränderungen können daher beeinflussen, wo Schäden entstehen und wie sie sich entwickeln5,6,7,8. Dieser oberflächennahe Bereich wird häufig über den weiter gefassten Begriff der Oberflächenintegrität diskutiert oder, wenn der Schwerpunkt auf bearbeitungsbedingten Veränderungen liegt, als oberflächenveränderte Schicht bezeichnet. Das Drehen bleibt notwendig, um die für viele Titanbauteile erforderlichen Abmessungen und Oberflächenbedingungen zu erreichen; daher muss bei der Prozessauswahl sowohl die Effizienz der Materialabtragung als auch der Zustand berücksichtigt werden, der im Werkstück zurückbleibt9,10. TC18 ist eine hochfeste, nahezu β-Titanlegierung, die in leichten, schädigungstoleranten Tragstrukturen eingesetzt wird11. Ihre Legierungsklasse und Festigkeitsstufe unterscheiden sie von Ti–6Al–4V, der α+β-Legierung, die in der Literatur zur Zerspanung dominiert. Daher liefern Trends, die für Ti–6Al–4V festgestellt wurden, nützliche Hypothesen, können aber nicht quantitativ auf TC18 übertragen werden. Es werden spezifische Erkenntnisse zu TC18 benötigt, um zu bestimmen, wie ein praktischer Drehprozess die oberflächennahe Unterschicht verändert und ob Änderungen in der Kühlmittelzufuhr mit geringer sichtbarer Verformung verbunden sind, ohne die Härteänderung zu eliminieren.
Die Schwierigkeit beim Bearbeiten von Titanlegierungen ergibt sich aus gekoppelten thermischen, mechanischen und tribologischen Bedingungen in einer kleinen, schnell erneuerten Kontaktzone. Die geringe Wärmeleitfähigkeit beschränkt den Wärmeabfluss von der Schneidkante, während die Affinität zwischen Titan und gängigen Werkzeugwerkstoffen zur Adhäsion und einem instabilen Werkzeug-Span-Kontakt führen kann. Übersichtsarbeiten identifizieren durchgängig Zerspanungstemperatur, Kontaktspannung, Spanbildung, Werkzeugzustand und Oberflächenintegrität als miteinander abhängige Ergebnisse, nicht als isolierte Variablen12,13,14,15. Experimentelle und modellbasierte Studien zeigen ebenfalls, dass die endgültige Oberfläche das Ergebnis eines Wettbewerbs zwischen Verformungsakkumulation und temperaturabhängiger Weichmachung unter transienter Belastung widerspiegelt16,17,18. Lokalisierte Scherung und die Bildung segmentierter Späne tragen weitere räumliche und zeitliche Heterogenität bei19,20,21. Diese Studien liefern eine physikalische Grundlage dafür, dass sowohl Zerspanungsparameter als auch Kühlmittelzufuhr die Tiefe und mechanischen Eigenschaften der oberflächenveränderten Schicht beeinflussen. Sie rechtfertigen jedoch nicht die Zuweisung eines eindeutigen Mechanismus zu einem optischen oder Härteverlauf, ohne direkte Belege aus Temperatur-, Kraft-, Werkzeugzustands- oder Kristallographiedaten. Die Vorschubgeschwindigkeit ist eine besonders direkte Prozessvariable, da sie die nominale unverformte Spanstärke, das pro Umdrehung bearbeitete Material und die vom Werkzeug erzeugten Vorschubspuren verändert. Eine Erhöhung des Vorschubs kann die Kontaktlast, die Spangeometrie, die Verformung der neu erzeugten Oberfläche sowie den geometrischen Anteil an der Rauheit beeinflussen. Entsprechend haben Studien an Ti–6Al–4V starke, vom Vorschub abhängige Veränderungen in der Oberflächenmorphologie, der Rauheit und den oberflächennahen Eigenschaften berichtet22,23. Die Größe und Form dieser Reaktionen hängen jedoch vom Zustand der Legierung, der Werkzeuggeometrie, der Kühlungsart und dem untersuchten Prozessfenster ab, weshalb ein vergleichender TC18-Vergleich aussagekräftiger ist als ein universelles Vorschubgesetz, das aus einer anderen Legierung abgeleitet wurde.
Die Kühlstrategie bietet einen zweiten Ansatz zur Modifikation der Randbedingungen in der Schnittzone. Untersuchungen zur Oberflächenmodifizierung zeigen, dass eine geringfügige Änderung der Mikrostruktur oder mechanischen Eigenschaften auch dann von Bedeutung bleiben kann, wenn keine makroskopischen Schäden erkennbar sind24,25. Kryogene und kryogen unterstützte Zerspanverfahren wurden daher als Alternativen oder Ergänzungen zur herkömmlichen Flutkühlung untersucht. Vergleichende Studien an Titanlegierungen haben kryogene Unterstützung mit reduziertem Werkzeugverschleiß oder geringerer Rauheit unter bestimmten Dreh- und Fräsbedingungen in Verbindung gebracht26,27,28, während Mikrobearbeitungsstudien über verbesserte Gratabscheidung und Oberflächenqualität berichten29. Die luftgekühlte Zufuhr von Schmierstoff kann Schnittkraft, Werkzeugabbau und Rauheit beeinflussen, doch das Ergebnis hängt von der zugeführten Temperatur und dem jeweiligen Schmiersystem ab30. Studien, die CO₂ und kombinierte Kühl-Schmierstrategien nutzen, verdeutlichen weiterhin, dass die Reaktion werkstoff- und konfigurationsabhängig ist31,32. Untersuchungen mit Wirbelrohrkühlung unter Verwendung kalten CO₂-Gases berichteten von erheblichen Reduktionen der Schnitttemperatur (bis zu 35,6 %) und der Oberflächenrauheit (bis zu 66,14 %) beim Drehen der Titanlegierung Ti6Al4V, was zeigt, dass das Kühlmittel und dessen Zufuhrmethode die Oberflächenqualität signifikant beeinflussen können. Insgesamt stützt diese Literatur zwei für das vorliegende Konzept relevante Punkte. Erstens kann eine schnelle Wärmeabfuhr gleichzeitig mehrere Ergebnisse des Zerspanprozesses beeinflussen, weshalb eine Kühlstrategie anhand mehrerer Kenngrößen zur Oberflächenintegrität bewertet werden sollte. Zweitens können die berichteten Vorteile nicht unabhängig vom Kühlmittel und dessen Zufuhrsystem betrachtet werden. Kryogene Kühlung ist kein universell übertragbares Verfahren: Medium, Aggregatzustand, Temperatur, Druck, Auftreffposition, Werkzeugzugänglichkeit und Schmierung beeinflussen alle den Vergleich. Rezensionen betonen daher die Notwendigkeit einer präzisen Dokumentation der Zufuhrbedingungen sowie der Interpretation des verwendeten Werkstoffs und der Prozesskonfiguration33. Der hier untersuchte Ansatz nutzt LN2 als Kältequelle und leitet einen kryogenen N2-Gasstrahl in den Span-Fläche-Werkzeug-Kontaktbereich. LN₂ bei etwa −196 °C diente als Kältequelle, während die gemessene Temperatur des N₂-Gasstrahls vor dem Auftreffen −169 °C betrug. Der registrierte LN₂-Verbrauch von 20 L über 7 min entsprach einem Durchsatz von etwa 3 L/min flüssigem LN₂. Da die Flutkühlung gleichzeitig Kühlung, Schmierung und Späneabfuhr gewährleistet, bewertet das Experiment den Gesamtunterschied zwischen zwei Zufuhrmethoden und kann nicht die thermische Abfuhr von Schmierung, Strahlimpuls oder anderen Grenzflächeneffekten trennen.
Diese Studie ermöglicht einen reproduzierbaren Vergleich zwischen zwei spezifischen Kühlzufuhr-Konfigurationen: dem DRK-5011-Flutkühlsystem und dem aus flüssigem Stickstoff (LN₂) abgeleiteten kryogenen N₂-Gasstrahl-System, wobei Düse, Druck und Zuführparameter wie in der Methodik beschrieben festgelegt sind, während des externen Drehens von TC18. Im Hauptexperiment wird die Vorschubgeschwindigkeit bei konstanter Spindeldrehzahl und Schnitttiefe variiert und drei komplementäre Merkmale des oberflächenveränderten Zustands gemessen: die Tiefe der sichtbar plastisch verformten Zone (P-Zone), das näherungsflächennahe Mikrohärteprofil sowie die daraus abgeleitete Härteschichtdicke und die arithmetische mittlere Oberflächenrauheit (Ra). P-Zone und Härteschichtdicke werden als getrennte Endpunkte betrachtet, da ersteres auf einer optisch erfassten morphologischen Grenze basiert, letzteres jedoch auf der Wiederherstellung der gemessenen Matrixhärte beruht. Zwei ergänzende kryogene Versuchsreihen variieren lediglich die Schnittgeschwindigkeit oder die Schnitttiefe zur alleinigen Bestimmung der Rauheit; ihre begrenzten Vergleichsdaten mit Flutkühlung werden als isolierte Referenzpunkte behandelt und nicht als vollständige paarweise Serien. Ein bedingungsweises gepaartes Design ist für die vorliegenden Daten geeignet, da es den direkten Vergleich bei jeder Vorschubstufe erhält, ohne eine nicht gemessene Interaktion anzunehmen. Es ermöglicht jedoch keine Schätzung unabhängiger Haupteffekte über alle Parameter hinweg und identifiziert auch kein prozessoptimales Setup. Die Studie umfasst zudem keine trockene Bearbeitung, kein faktorielles oder Response-Surface-Design, keine formale Varianzanalyse, keine Schnittkraftmessungen, keine Temperatur-Zeit-Profile, keine Werkzeugverschleißmessungen oder Charakterisierungen mittels Elektronen-Rückstreubeugung (EBSD) oder Transmissionselektronenmikroskopie (TEM). Ihr Beitrag beschränkt sich daher auf die gemessenen Reaktionen unter den festgelegten Werkzeug-, Material-, Kühlzuführ- und Prozessbedingungen, wobei quantitative Beobachtungen und klar formulierte Hypothesen für eine nachfolgende, mechanismenauflösende Untersuchung bereitgestellt werden. Es wurde angenommen, dass unter den hier untersuchten vergleichbaren Drehbedingungen die festgelegte aus LN₂ abgeleitete kryogene N₂-Gasstrahl-Bedingung im Vergleich zur Flutkühlung über den getesteten Vorschubraten hinweg signifikant unterschiedliche repräsentative Tiefen der P-Zone, Mikrohärteprofile nahe der Oberfläche, Härteschichtdicken und Ra-Werte aufweist.
Protokoll
Werkstückmaterial und Schneidwerkzeug
Ein unbehandelter TC18-Near-β-Titanlegierungsstab mit einem Anfangsdurchmesser von 45 mm und einer Länge von 275 mm wurde verwendet. Die chargenspezifische Elementzusammensetzung des geprüften TC18-Stabs ist in Tabelle 1 gemäß dem vom Lieferanten bereitgestellten Materialzertifikat angegeben. Referenzwerte und chargenspezifische mechanische Eigenschaften bei Raumtemperatur sind in Tabelle 2 aufgeführt. Das Materialzertifikat für den geprüften Stab ist als Zusatzdatei 1 verfügbar. Der Stab wurde für alle Versuchsbedingungen fest in der gleichen Halterung eingespannt. Die Außenbearbeitung erfolgte mit einem beschichteten Hartmetall-Wendeschneidplättchen des Typs WNMG080404-HL, wobei sowohl der Typ des Wendeschneidplättchens als auch dessen Nenngeometrie, die Halterausrichtung und die Werkstückaufnahme für die Überschwemmungs- und Kältetests gleich blieben. Für jeden Zerspanversuch wurde ein frisch beschichtetes Hartmetall-Wendeschneidplättchen mit einer unbenutzten Schneidkante verwendet. Kein Wendeschneidplättchen wurde unter verschiedenen Schneidbedingungen wiederverwendet. Dadurch wurde sichergestellt, dass der anfängliche Werkzeugzustand bei allen Versuchen gleich war. Da die vorliegende Studie keine eigens fokussierte Werkzeugverschleißanalyse umfasste, wurde der fortschreitende Werkzeugverschleiß – einschließlich Freisflächenverschleiß, Kraterverschleiß, Schneidkantenabplatzungen oder aufgebaute Kante – nicht quantitativ untersucht oder gemessen, da das Ziel der Studie darin bestand, die oberflächenveränderte Schicht unter definierten anfänglichen Werkzeugbedingungen zu bewerten und nicht die Standzeit oder das Verschleißverhalten von Werkzeugen zu vergleichen.
Tabelle 1 enthält die chargenspezifische elementare Zusammensetzung der in dieser Studie verwendeten TC18-Stange, wobei Titan den Rest ausmacht. Tabelle 2 enthält die nominelle Zugfestigkeit bei Raumtemperatur, die 0,2-%-Dehngrenze, die Bruchdehnung und die Querschnittsverminderung. Diese Daten verorteten das Werkstück innerhalb des für TC18 angegebenen Festigkeitsbereichs und lieferten einen Kontext für die anschließenden Dreh- und Härtemessungen; jedoch wurde in dieser Studie kein chargenspezifischer Zugversuch durchgeführt.
Konfiguration des Kühlsystems und Drehdesign
Die Drehversuche wurden an einer horizontalen Drehmaschine durchgeführt, die mit dem angezeigten Zufuhrsystem ausgestattet war. Abbildung 1. Das kryogene System bestand aus einem LN2 Speicherbehälter, eine elektrische Pumpe, eine Verdampfungskammer, eine Druckregelungseinheit, Verbindungsleitungen und eine spezielle Düse. Am Düsenaustritt war ein T-Typ-Thermoelement angebracht, um die Temperatur des Gasstrahls zu messen; die gemessene Temperatur 50 mm stromabwärts des Düsenaustritts, vor dem Auftreffen auf den Werkzeug-Span-Bereich, betrug –169 °C. LN₂ bei seiner nominalen Siedetemperatur von etwa -196 °C diente als Kältequelle; nach der Verdampfung Nieder temperatur N₂ Das Gas wurde in Richtung des Kontaktgebiets von Werkzeug und Span geleitet. Das System verwendete eine Strahldüse für kryogenes Medium, um die Betriebsstabilität und Sicherheit des kryogenen Zerspanungssystems zu verbessern. Die Düse hatte eine konische, gerade Ausführung mit einem Austrittsdurchmesser von 2 mm. Der Strahl war näherungsweise senkrecht (90 Grad) zur Spanfläche ausgerichtet, und die Stirnfläche der Düse war 50 mm vom Werkzeugschneidkeil entfernt positioniert. Ein Manometer war zwischen der Druckregelungseinheit und dem Düsenzulauf installiert; der Versorgungsdruck wurde konstant bei 0,16 MPa gehalten. ± 0,01 MPa während des Schneidens. Das System verwendete eine druckstabilisierende Vorrichtung, um betriebliche Druckschwankungen zu unterdrücken.
Kontinuierliche Verwendung von 20 L flüssigem Stickstoff2 über 7 min entsprach einem LN2 Verbrauchsrate von etwa 3 L/min. Dieser Wert wurde als Flüssigkeitsverbrauchsrate behandelt, nicht als volumetrische Durchflussrate des verdampften Gases. Die Gasstrahl-Anordnung wurde gewählt, um die Flüssigkeitsretention und Spritzbildung in der Nähe der Schneidzone zu reduzieren, während gleichzeitig eine feste Auftreffstelle gewährleistet wurde. Im vorliegenden Experiment erfolgte kein direkter Vergleich mit Flüssigkeitsauftreffen. LN₂ und kryogene N₂ Gas kann schwere Kälteverbrennungen verursachen und in schlecht belüfteten Bereichen Sauerstoff verdrängen. Das Versorgungssystem wurde ausschließlich in gut belüfteten Räumen bedient, wobei ein Gesichtsschutz oder Sicherheitsbrille, isolierte Kryohandschuhe, ein Laborkittel, lange Hosen und geschlossene Schuhe getragen wurden, und die institutionellen Verfahren für den Umgang mit kryogenen Flüssigkeiten befolgt wurden.
Für das primäre Paarversuch wurde die Spindeldrehzahl auf 135 min⁻¹ eingestellt. Bei einem Anfangsdurchmesser des Werkstücks von 45 mm entsprach dies einer nominalen Schnittgeschwindigkeit von etwa 19,1 m/min; dieser Wert wurde als Anfangsdurchmesser angegeben, da sich die Oberflächengeschwindigkeit mit dem jeweiligen Durchmesser änderte. Die axiale Schnitttiefe (ap) betrug 0,60 mm, und Vorschübe (f) von 0,10, 0,15, 0,20 und 0,26 mm/Umdr wurden unter beiden Kühlungsmodi getestet.
Für die Flutkühlung wurde das halbsynthetische Schneidfluid DRK-5011 mit Wasser auf eine Konzentration von 5 % (Volumenanteil) verdünnt und über ein temperaturgeregelter Kühlmittel-Zirkulationssystem bei 20 ± 2 °C zugeführt. Das Kühlmittel wurde von einer Kreiselpumpe mit einer Nennförderleistung von 20 L/min bei einem Auslassdruck der Pumpe von 0,16 MPa bereitgestellt; die Austrittsströmungsgeschwindigkeit der Düse wurde mithilfe eines in der Zuleitung installierten Durchflussmessgeräts mit 20 L/min gemessen. Es kam eine einfache Runddüse mit einem Austrittsdurchmesser von 2 mm zum Einsatz, die in einem Winkel von 30° zur Spanfläche ausgerichtet und in einem Abstand von 10 mm zur Schneidzone positioniert war. Das Flutkühlmittel wurde während jedes Schneideinsatzes kontinuierlich zugeführt, und die Zufuhrbedingungen (Durchflussrate und Druck) wurden vor jedem Versuch überprüft.
Zur kryogenen Kühlung wurde die oben beschriebene feste Gasstrahlkonfiguration verwendet, und der Druck sowie die Zufuhrbedingungen wurden vor dem Schneiden überprüft. Bei der Paarung der Modi blieben die Spindeleinstellung, die Schnitttiefe, der Werkzeugtyp, die nominelle Geometrie, die Werkstückbefestigung und die Düsenposition unverändert. Diese acht Vorschub-durch-Kühlung-Bedingungen bildeten den abgestimmten Datensatz für die P-Zonentiefe, die Mikrohärte nahe der Oberfläche, die Dicke der gehärteten Schicht und Ra.
Die Experimente wurden nach Kühlmodus angeordnet: Alle Versuche mit Flutkühlung wurden zunächst bei den vier Vorschubraten von niedrig bis hoch durchgeführt, gefolgt von allen Versuchen mit Kryogenkühlung; innerhalb jedes Kühlmodus erfolgte die Reihenfolge der Vorschubraten von niedrig (0,10 mm/Umdr) bis hoch (0,26 mm/Umdr). Diese Reihenfolge wurde aus betrieblichen Erwägungen gewählt, war jedoch nicht vollständig randomisiert. Da für jeden Versuch ein neuer Schneidkeil verwendet wurde, betrug die akkumulierte Schneidzeit oder -strecke vor jedem Test null, was bedeutet, dass jeder Versuch mit einer unverschleißten Schneidkante begann. Jede Änderung der Schneidbedingungen, unabhängig ob Vorschubrate oder Kühlmodus, erfolgte stets mit einem neuen Schneidkeil und einer frischen Schneidkante.
Für die Hilfsreihe zur Rauheit wurden kryogene Schnittgeschwindigkeiten von 10,6, 14,1 und 19,1 m/min bei f = 0,15 mm/Umdrehung und ap = 0,60 mm getestet. Zusätzlich wurden kryogene Zahnstichiefen von 0,40, 0,60, 0,80 und 1,00 mm bei vc = 19,1 m/min und f = 0,15 mm/Umdrehung untersucht. Da Flutkühlungs-Messungen nur für die Basisbedingungen des vorliegenden Versuchs verfügbar waren, wurden diese Datensätze analysiert, um Trends in den Ergebnissen des kryogenen Betriebs zusammen mit diskreten vergleichbaren Referenzpunkten zu identifizieren, anstatt mittels faktoriellen Designs, Interaktionsanalysen oder experimenteller Ansätze nach dem Response-Surface-Verfahren. Die Schneidparameter und Bedingungen der Kühlmittelzufuhr für das primäre gepaarte Experiment sowie die zusätzlichen kryogenen Rauheitsversuche sind in Tabelle 3 zusammengefasst.
Tabelle 3: Drehparameter und Kühlmittelzufuhrbedingungen. Es werden die Schneidparameter und die entsprechenden Kühlbedingungen zusammengefasst, die im primären Experiment mit gepaarten Vorschubgeschwindigkeiten verwendet wurden. Bitte klicken Sie hier, um diese Tabelle herunterzuladen.
Probenpräparation und Oberflächencharakterisierung
Nach der Bearbeitung wurden 10 mm × 10 mm × 5 mm große Proben mithilfe der Drahterosion entnommen, sodass der präparierte Querschnitt die bearbeitete Oberfläche enthielt und mit der Bearbeitungsrichtung ausgerichtet war. Eine äquivalente Orientierung wurde für alle Bedingungen verwendet. Jede Probe wurde in Harz eingebettet, der Querschnitt nacheinander geschliffen und anschließend mit der gleichen Präparationssequenz bis zu einem spiegelnden Finish poliert. Eine Abrundung an der bearbeiteten Kante wurde minimiert, da ein Verlust der Grenzfläche zu einer Verzerrung der Tiefenmessung im Mikrometerbereich führen könnte.
Der polierte Querschnitt wurde 45 s mit Krolls Reagenz geätzt, das 2 Vol.-% HF, 4 Vol.-% HNO₃ und 94 Vol.-% H₂O34 enthält, anschließend sofort abgespült und getrocknet. Krolls Reagenz enthält HF und HNO₃; HF ist hochgiftig und ätzend, HNO₃ ist stark ätzend und oxidierend. Das Reagenz wurde nur in einer zertifizierten chemischen Abzugshaube gemäß den genehmigten institutionellen chemischen Sicherheitsvorschriften hergestellt, verwendet und entsorgt, unter Verwendung von säurebeständigen Handschuhen, Augen- und Gesichtsschutz sowie geeigneter persönlicher Schutzausrüstung im Labor.
Der Bereich nahe der Oberfläche wurde mit einem metallografischen Mikroskop bei 500facher Vergrößerung unter Verwendung vergleichbarer Beleuchtung und Kontrastierung untersucht. Das Mikroskop war mit einer 20-Megapixel-USB3.0-Kamera ausgestattet. Vor der Messung wurde eine Kalibrierung von Pixel zu Länge mithilfe eines Objektmikrometers bei gleicher Vergrößerung durchgeführt. Die Bilder wurden mit einer Bildanalyse-Software ausgewertet.
Die bearbeitete Kante wurde vor der Auswahl des repräsentativen Bereichs überprüft, und Präparationskratzer, Ausbrüche sowie Rundungseffekte an der Kante wurden bei der Festlegung der Grenzen ausgeschlossen. Die P-Zone wurde als der Bereich definiert, der kontinuierliche, gestreckte, faserige oder flussartige Strukturen enthält; ihre untere Grenze wurde dort festgelegt, wo diese Merkmale verschwanden und die Matrixmorphe zurückkehrte. Die Tiefe wurde senkrecht zur Oberfläche gemessen. Für jede Bearbeitungsbedingung wurden mindestens drei repräsentative Sichtfelder im Querschnitt untersucht. Die Begrenzung der P-Zone wurde unabhängig voneinander von zwei geschulten Bedienern vorgenommen, und die angegebenen Tiefenwerte stellen den Mittelwert wiederholter Messungen dar; bei Abweichungen von mehr als 5 % wurden die Aufnahmen gemeinsam erneut begutachtet, um eine Einigung zu erzielen. Die Messunsicherheit der P-Zonen-Tiefe wurde anhand der Standardabweichung wiederholter Grenzfestlegungen über mehrere Felder hinweg geschätzt.
Die Vickers-Härteprüfung wurde an dem polierten Querschnitt mit einem HVS-1000Z-Gerät bei 50 gf (etwa 0,49 N) und einer Einhaltezeit von 15 s durchgeführt. Die erste Eindrückung erfolgte in der Mitte, etwa 10 µm unterhalb der bearbeiteten Oberfläche, und die Messungen wurden in Tiefenintervallen von 10 µm fortgesetzt. Diese Schrittweite definierte eine Tiefenauflösung von ±10 µm zur Bestimmung der Härteschichtdicke. Im Übergangsbereich, in dem die gemessene Härte dem Matrixband nahekam (innerhalb von 15 HV der Bandgrenzen), wurden zusätzliche Eindrückungen in 5-µm-Abständen vorgenommen, um die Auflösung der Grenzlage zu verbessern. Aufgrund des 10-µm-Messabstands wurde die Unsicherheit der angegebenen Härteschichtdicke konservativ mit ±10 µm abgeschätzt, sofern nicht durch die 5-µm-Messungen im Übergangsbereich verfeinert.
Das erste Eindruckzentrum wurde etwa 10 µm unterhalb der bearbeiteten Oberfläche positioniert. Bei einer Prüflast von 50 gf und erwarteten Härtewerten von etwa 376–446 HV betrug die geschätzte Eindruckdiagonale etwa 14,4–15,7 µm. Gemäß ISO 6507-1 sollte der Abstand vom Eindruckzentrum zur Probenkante mindestens 2,5-mal die mittlere Diagonalenlänge betragen (etwa 38 µm). Der in dieser Studie verwendete Kantenabstand von 10 µm erfüllte diese Anforderung nicht; daher wurden die Härtewerte nahe der Oberfläche als qualitative Indikatoren für den Härteverlauf und nicht als absolute Messwerte interpretiert.
Auf jeder Zieltiefe wurden fünf getrennte Eindrücke an seitlich versetzten Positionen mit einem Abstand von etwa 30 µm angebracht, und der Mittelwert sowie die Standardabweichung auf jeder Tiefe wurden aus diesen fünf Eindrücken ermittelt. Diese fünf Eindrücke repräsentierten die räumliche Variation innerhalb eines einzelnen Querschnitts. Pro Bearbeitungsbedingung (Vorschubgeschwindigkeit und Kühlungsart) wurde ein metallografischer Querschnitt aus einer einzelnen maschinell bearbeiteten Probe hergestellt. Die Standardabweichung der gemessenen Probenhärte spiegelt daher die Variation zwischen den fünf Eindrücken an derselben Probe wider und nicht die Unterschiede zwischen verschiedenen Proben. Für jede Bearbeitungsbedingung wurde eine Probe maschinell bearbeitet, und aus jeder Probe wurde ein Querschnitt zur metallografischen Untersuchung und zur Mikrohärteprüfung hergestellt. Das Anordnungsschema für die Vickers-Mikrohärte-Messungen ist in Abbildung 2 dargestellt.
Das Referenzband für die Matrixhärte mit HV 376–388 wurde durch Härtemessungen in Tiefen von mehr als 200 µm ab der bearbeiteten Oberfläche festgelegt, wo sich das Härteprofil bereits stabilisiert hatte. In diesem stabilen Bereich wurden an fünf Tiefen (jeweils 20 µm voneinander getrennt) jeweils fünf unabhängige Eindrückungen vorgenommen, was insgesamt 25 Messungen ergab. Das Matrixband wurde als Mittelwert ± 2 Standardabweichungen (HV 376–388) definiert, mit einem nominellen Mittelwert von HV 384. Die Messungen wurden fortgesetzt, bis das Profil wieder in das gemessene Matrixhärteband von HV 376–388 zurückkehrte, dessen nominelles Zentrum bei HV 384 lag. Die Dicke der gehärteten Schicht wurde als die erste Tiefe definiert, bei der das Profil in dieses gemessene Band zurückkehrte und darin verblieb.
Die Messung der Oberflächenrauheit erfolgte mithilfe eines konfokalen Mikroskops. Dieses Gerät war eine berührungslose optische Messvorrichtung, die einen violetten Halbleiterlaser mit einer Wellenlänge von 405 nm als Lichtquelle verwendete. Die vertikale Messgenauigkeit betrug 0,05 nm, die horizontale Wiederholgenauigkeit auf dem 3σ-Niveau lag bei 10 nm. Die Rauheitsparameter wurden aus zweidimensionalen Höhendaten berechnet, die durch das konfokale optische System erfasst wurden. Die Bewertungslänge betrug 4,0 mm bei einer Grenzwellenlänge von 0,8 mm und Verwendung eines Gauß-Filters gemäß ISO 4287.
Für jede Probe wurden fünf unterschiedliche Messpositionen auf der bearbeiteten Oberfläche untersucht. Mittelwert und Standardabweichung wurden aus diesen fünf Messungen berechnet. Die Messrichtung verlief senkrecht zu den Vorschubspuren, also entlang der Schnuttrichtung. Für alle miteinander verglichenen Proben wurden dieselbe Erfassungsmethode, dieselbe Abtastungsrichtung, dieselben Geräteeinstellungen und dieselbe Auswertelänge verwendet. Das gepaarte Vorschubexperiment und die beiden Hilfereihen wurden während der Rauheitsdatenerfassung getrennt gehalten. Pro Schneidbedingung wurde eine Probe bearbeitet, und die angegebenen Standardabweichungen spiegelten die Wiederholbarkeit der Messung an fünf Positionen dieser einzelnen Probe wider, nicht die Variabilität zwischen unabhängig bearbeiteten Proben.
Die Mikrohärte nahe der Oberfläche und Ra wurden, soweit verfügbar, beschreibend als Mittelwert ± SD angegeben, und die P-Zonen-Tiefe sowie die Härteschichtdicke wurden als beschreibende Tiefenwerte angegeben, es sei denn, unabhängige Messungen auf Ebene einzelner Replikate konnten rekonstruiert werden.
Ergebnisse
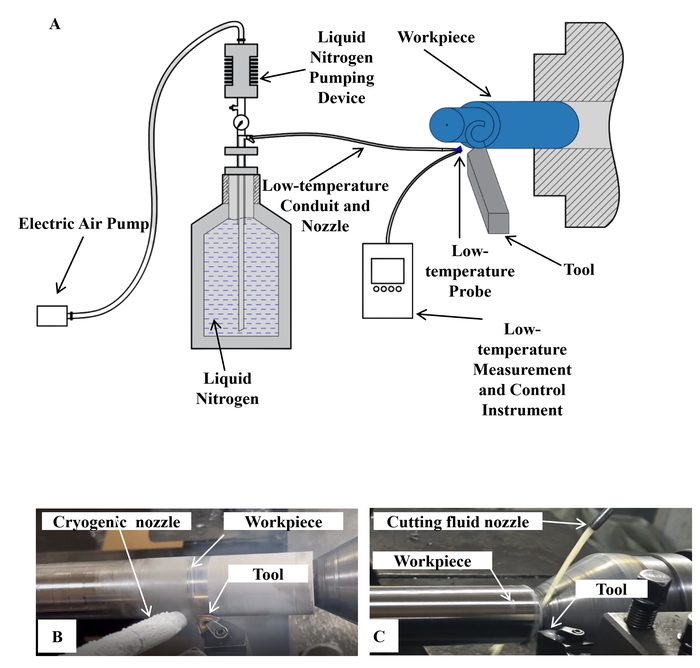
Abbildung 1: Experimentelle Vorrichtung und Kühlmittelzuführkonfigurationen zur Drehbearbeitung der Titanlegierung TC18. (A) Kryogenes N₂-Gasstrahlsystem aus flüssigem Stickstoff (LN₂), bestehend aus dem LN₂-Behälter, einer elektrischen Pumpe, der Zuleitung, einer Temperatursonde, dem Werkstück und dem Schneidwerkzeug. (B) Kryogenes N₂-Gasstrahl-Düse, die auf den Kontaktbereich zwischen Werkzeug und Span gerichtet ist. (C) Flutzufuhr der halbsynthetischen Schneidflüssigkeit DRK-5011 zum Schneidbereich. Bitte klicken Sie hier, um eine vergrößerte Darstellung dieser Abbildung anzusehen.
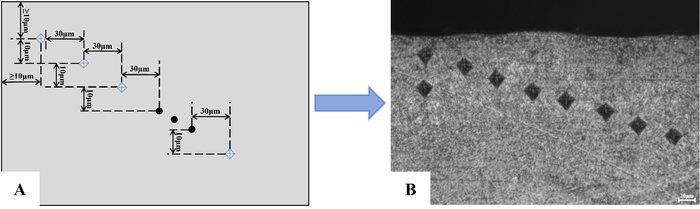
Abbildung 2: Anordnung der Vickers-Mikrohärte-Messung und repräsentatives Eindruckfeld in einem polierten Querschnitt von TC18. (A) Anordnung der Vickers-Mikrohärte-Messung. (B) Repräsentatives Eindruckfeld. Das Zentrum des ersten Eindrucks befand sich etwa 10 µm unterhalb der bearbeiteten Oberfläche, aufeinanderfolgende Ziel-Tiefen lagen jeweils 10 µm auseinander, und benachbarte Eindrücke waren lateral um etwa 30 µm versetzt. Auf jeder Ziel-Tiefe wurden fünf getrennte Eindrücke an lateral versetzten Positionen angebracht, und der Mittelwert auf jeder Tiefe wurde aus diesen fünf Eindrücken ermittelt. Maßstabsbalken = 20 µm. Bitte klicken Sie hier, um eine vergrößerte Darstellung dieser Abbildung anzusehen.
Plastisch verformte Zone
Querschnittsmikrografien identifizierten zunächst den sichtbar veränderten Bereich unmittelbar unterhalb der bearbeiteten Oberfläche. Bei Flutkühlung mit halbsynthetischem Schneidfluid bei 20 °C wies jeder Schnitt ein flaches Band auf, in dem mikrostrukturelle Merkmale gestreckt und annähernd parallel zur bearbeiteten Oberfläche ausgerichtet waren (Abbildung 3). Die Grenze zwischen dieser flussartigen Morphologie und der darunterliegenden Matrix war in den Mikrografien erkennbar, und der senkrechte Abstand von der bearbeiteten Oberfläche zu dieser Grenze wurde als P-Zonen-Tiefe angegeben. Diese optische Größe erfasst die Tiefe, über die hinweg sichtbare Verformungsmerkmale im präparierten Schnitt unterschieden werden konnten; sie entspricht nicht der vollen Tiefe der durch die Bearbeitung induzierten Dehnung. Bei Vorschüben von 0,10, 0,15, 0,20 und 0,26 mm/Umdrehung betrugen die repräsentativen P-Zonen-Tiefen unter Flutkühlung 8,5, 9,7, 10,9 und 21,6 µm. Die ersten drei Messwerte stiegen jeweils um 1,2 µm, während die Änderung von 0,20 auf 0,26 mm/Umdrehung 10,7 µm betrug. Somit trat der größte Teil des insgesamt über den untersuchten Bereich beobachteten Anstiegs von 13,1 µm bei der höchsten Vorschubgeschwindigkeit auf. Der Mittelwert aus den vier Bedingungen betrug 12,68 µm, stellt jedoch lediglich eine Zusammenfassung der vier dargestellten Bedingungen dar und keine geschätzte gepoolte Replikat-Ebene.
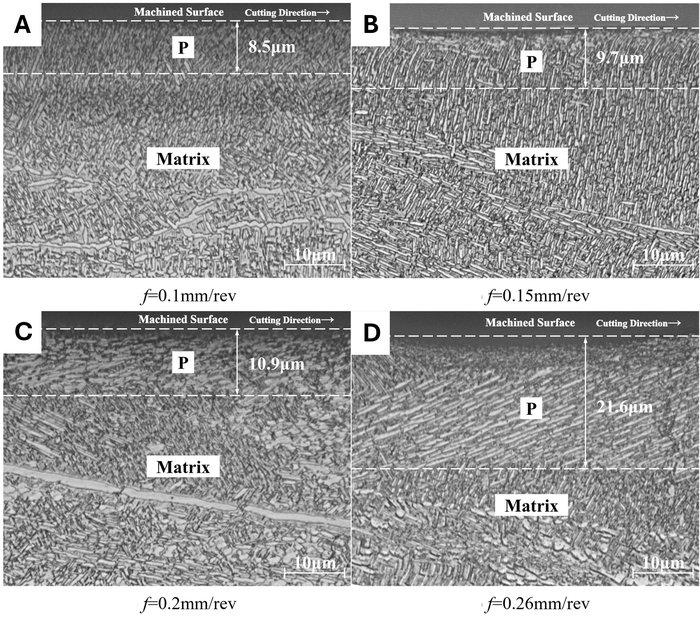
Abbildung 3: Nahe der Oberfläche liegende Mikrostrukturen von TC18 nach dem Drehen unter Flutkühlung mit dem halbsynthetischen Schneidfluid DRK-5011 bei 20 °C. (A) Vorschubgeschwindigkeiten von 0,10 mm/Umdr. (B) Vorschubgeschwindigkeiten von 0,15 mm/Umdr. (C) Vorschubgeschwindigkeiten von 0,20 mm/Umdr. (D) Vorschubgeschwindigkeiten von 0,26 mm/Umdr. Die nominelle Schnittgeschwindigkeit betrug 19,1 m/min, und die axiale Schnitttiefe war 0,60 mm. Pfeile zeigen die Schnittrichtung und die bearbeitete Oberfläche an. Gestrichelte Linien grenzen die sichtbar plastisch verformte Zone (P-Zone) ein, und numerische Kennzeichnungen geben deren Tiefe ausgehend von der bearbeiteten Oberfläche an. Maßstabsbalken = 10 µm. Die gezeigten Mikroaufnahmen sind repräsentative Ansichten, ausgewählt aus mehreren untersuchten Bildfeldern eines einzelnen Querschnitts für jede Schneidbedingung. Die angegebenen Tiefen der P-Zone entsprechen dem Mittelwert von Messungen aus mindestens drei Bildfeldern. Bitte klicken Sie hier, um eine vergrößerte Version dieser Abbildung anzusehen.
Die kryogenen N₂-Gasstrahl-Schnitte enthielten ebenfalls einen sichtbar deformierten Bereich, dessen Tiefe jedoch bei denselben vier Vorschüben 6,0, 8,2, 10,7 bzw. 11,0 µm betrug (Abbildung 4). Die aufeinanderfolgenden Änderungen innerhalb dieser Serie betrugen 2,2, 2,5 und 0,3 µm, was eine Gesamtspannweite von 5,0 µm und einen Mittelwert über die vier Bedingungen von 8,98 µm ergab. Im Vergleich zur Flutkühlung bei jeweils gleichem Vorschub war die kryogene Kühlung mit einer Verringerung der annotierten P-Zonentiefe um etwa 29 %, 15 %, 2 % und 49 % verbunden; die absoluten Differenzen betrugen 2,5, 1,5, 0,2 und 10,6 µm. Die Trennung zwischen den Modi war somit abhängig von der Bedingung: Sie war bei 0,20 mm/Umd fast nicht vorhanden, jedoch am größten bei 0,26 mm/Umd. Über die vier dargestellten Einstellungen betrug der Unterschied zwischen den modenspezifischen Mittelwerten 3,70 µm, was 29 % des Flutkühl-Mittelwerts entspricht. Da pro Bedingung nur eine einzige bearbeitete Probe ausgewertet wurde und keine optischen Messungen auf Replikat-Ebene mit einer gepoolten Streuungsschätzung verfügbar waren, sind alle oben genannten bedingungsspezifischen und mittleren Vergleiche deskriptiv. Die Wiederholbarkeit auf Messungsebene (≥3 Felder pro Bedingung, zwei unabhängige Begrenzungen der Grenzflächen, Standardabweichungen aus wiederholten Platzierungen) wurde zur Beurteilung der Streuung der Annotationen herangezogen, jedoch repräsentiert dies keine Variabilität zwischen verschiedenen Proben. Insbesondere die Differenz von 0,2 µm bei 0,20 mm/Umd liegt innerhalb der Messunsicherheit und kann ohne zusätzliche Schnitte und unabhängige Messungen nicht als Hinweis auf einen reproduzierbaren Kühleffekt gewertet werden.
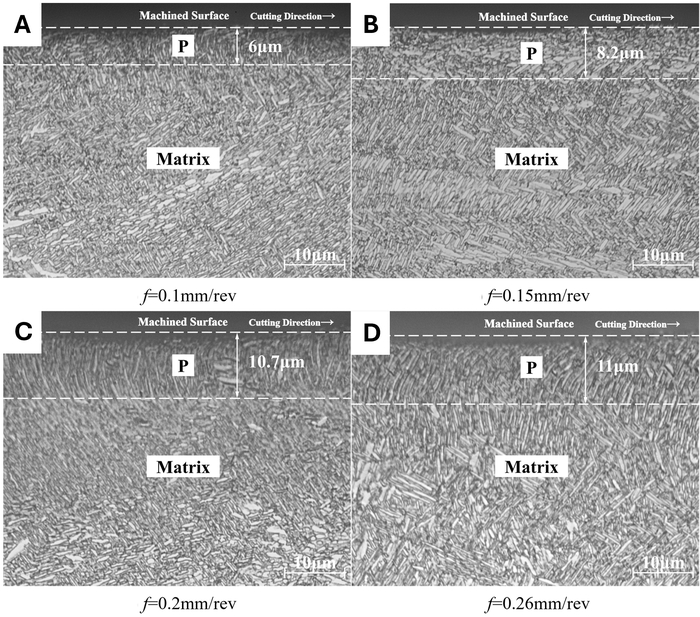
Abbildung 4: Nahe der Oberfläche liegende Mikrostrukturen von TC18 nach dem Drehen unter Kryokühlung mit flüssigem Stickstoff (LN₂)-abgeleitetem N₂-Gasstrahl. (A) Vorschubgeschwindigkeiten von 0,10 mm/Umd. (B) Vorschubgeschwindigkeiten von 0,15 mm/Umd. (C) Vorschubgeschwindigkeiten von 0,20 mm/Umd. (D) Vorschubgeschwindigkeiten von 0,26 mm/Umd. Die nominelle Schnittgeschwindigkeit betrug 19,1 m/min, und die axiale Schnitttiefe war 0,60 mm. Pfeile zeigen die Schnittrichtung und die bearbeitete Oberfläche an. Gestrichelte Linien grenzen die sichtbar plastisch verformte Zone (P-Zone) ab, und numerische Kennungen geben deren Tiefe ausgehend von der bearbeiteten Oberfläche an. Maßstabsbalken = 10 µm. Die gezeigten Mikroaufnahmen sind repräsentative Ansichten, ausgewählt aus mehreren untersuchten Sichtfeldern eines einzelnen Querschnitts für jede Schneidbedingung. Die angegebenen Tiefen der P-Zone entsprechen dem Mittelwert von Messungen aus mindestens drei Sichtfeldern. Bitte klicken Sie hier, um eine vergrößerte Version dieser Abbildung anzusehen.
Die repräsentative Tiefe der kryogenen P-Zone lag bei jeder Vorschubstufe numerisch unterhalb des Flutwerts, aber die Größe der Differenz variierte nicht monoton mit dem Vorschub. Die Flutreihe stieg beim letzten Einstellungswert stark an, während die kryogene Reihe im Bereich von 0,20 bis 0,26 mm/Umdrehung lediglich von 10,7 auf 11,0 µm anstieg. Die Abbildungen zeigen daher ein vorschubabhängiges numerisches Muster statt eines konstanten prozentualen Vorteils oder einer statistischen Wechselwirkung. Darüber hinaus quantifiziert die sichtbare Grenzfläche weder Temperatur, Kraft, Restspannungen, kristallographische Defektdichte noch die über den optisch erkennbaren Bereich hinausreichende Dehnung. Diese Größen erfordern separate Messungen und werden im Diskussionsteil lediglich als mögliche Erklärungen betrachtet.
Mikrohärte nahe der Oberfläche und Dicke der gehärteten Schicht
Mikrohärteprofile wurden von etwa 10 µm unterhalb der bearbeiteten Oberfläche in Richtung Matrix gemessen (Abbildung 5). Bei allen Bedingungen traten die höchsten Werte im oberflächennahen Bereich auf, danach näherten sich die Profile dem gemessenen Matrix-Härtebereich von HV 376–388 (nominaler Mittelwert: HV 384) an. Unter Flutkühlung betrug die Mikrohärte unmittelbar unter der Oberfläche 407,33 ± 2,52, 411,00 ± 4,58, 416,67 ± 4,51 und 424,67 ± 2,52 HV, als der Vorschub von 0,10 auf 0,26 mm/Umdrehung anstieg. Die entsprechenden Werte bei kryogener Kühlung lagen bei 414,67 ± 3,79, 445,67 ± 3,51, 420,33 ± 5,77 und 429,33 ± 5,86 HV. Diese Standardabweichungen wurden aus fünf Eindrückungen in jeder Tiefe auf einem einzelnen Querschnitt pro Zerspanbedingung ermittelt und spiegeln die räumliche Variation innerhalb dieses Querschnitts wider, nicht die Variation zwischen unabhängig bearbeiteten Proben. Die paarweise gebildeten Differenzen (kryogen minus Flutkühlung) betrugen 7,34, 34,67, 3,66 und 4,66 HV. Der höchste Oberflächenwert, 445,67 ± 3,51 HV, wurde bei 0,15 mm/Umdrehung unter kryogener Kühlung erreicht; da die kryogene Serie nicht monoton war, wird dieser Wert als höchster beobachteter Mittelwert angegeben, nicht als Optimum. Die Mittelung der vier Vorschubmittelwerte ergab unter Flutkühlung 414,92 HV und unter kryogener Kühlung 427,50 HV, was einer beschreibenden Differenz von etwa 3 % entspricht. Der größte Teil dieses Mittelwertsabstands resultierte aus der Differenz von 34,67 HV bei 0,15 mm/Umdrehung, während die Unterschiede bei 0,20 und 0,26 mm/Umdrehung unter 5 HV lagen. Bezogen auf den Wert unter Flutkühlung bei gleichem Vorschub betrugen die Oberflächenhärteunterschiede etwa 1,80 %, 8,44 %, 0,88 % und 1,10 %. Diese Verteilung verdeutlicht, warum die durchschnittliche Differenz über die vier Bedingungen hinweg nicht als einheitliche Zunahme um 3,03 % bei allen Vorschubraten beschrieben werden sollte. Alle acht Oberflächenwerte lagen über dem nominalen Matrixmittelwert von HV 384, aber die Tiefenprofile – und nicht nur der erste Messpunkt – waren erforderlich, um zu bestimmen, wie tief die mechanische Reaktion unterhalb der Oberfläche reichte.
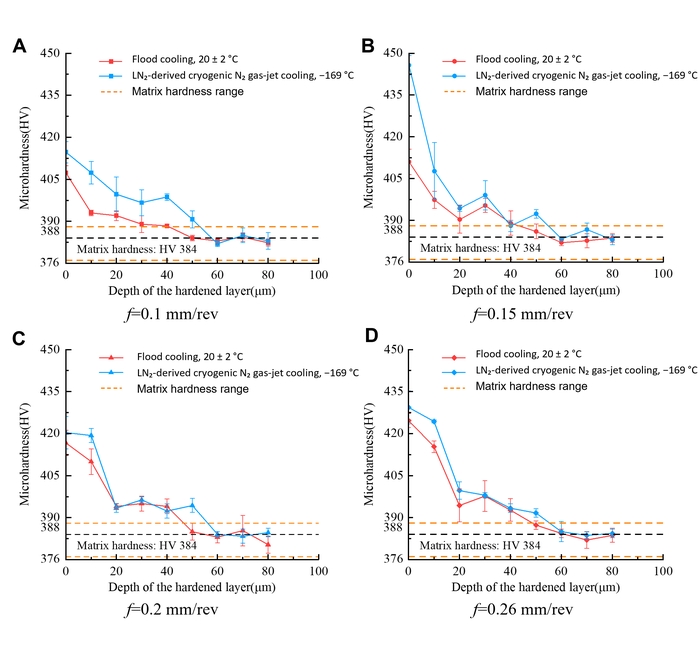
Abbildung 5: Mikrohärteprofile nahe der Oberfläche von TC18 unter Flutkühlung und
kryogener N₂-Gasstrahlkühlung. Mikrohärteprofile in Abhängigkeit von der Tiefe unterhalb der bearbeiteten
Oberfläche bei Vorschubraten von (A) 0,10 mm/Umdrehung, (B) 0,15 mm/Umdrehung, (C)
0,20 mm/Umdrehung und (D) 0,26 mm/Umdrehung. Die nominelle Schnittgeschwindigkeit betrug 19,1 m/min, und die axiale Schnitttiefe war 0,60 mm. Das Zentrum der ersten Eindrückung wurde etwa 10 µm unterhalb der bearbeiteten Oberfläche positioniert.
Fehlerbalken zeigen die aus fünf Eindrückungen an jeder Tiefe auf einem einzelnen Querschnitt für jede Schnittbedingung berechnete Standardabweichung (SD) an und stellen somit die Messwiederholbarkeit und nicht die Variabilität zwischen unabhängig bearbeiteten Proben dar. Der Matrixhärte-Referenzbereich reichte von HV 376 bis 388 mit einem nominalen mittleren Wert von HV
384. Bitte klicken Sie hier, um eine vergrößerte Version dieser Abbildung anzusehen.
Die Härteschichtdicke ergab sich aus der Tiefe, bei der jedes Profil zum gemessenen Matrixband zurückkehrte und dort verblieb (Tabelle 4). Unter Flutkühlung betrugen die Werte 30, 20, 50 und 50 µm bei Vorschubraten von 0,10, 0,15, 0,20 und 0,26 mm/Umdrehung, jeweils. Bei einer Messschrittweite von 10 µm liegen diese Werte mit einer Unsicherheit von etwa ±10 µm vor. Unter kryogener Kühlung betrugen die entsprechenden Werte 50, 40, 60 und 60 µm (±10 µm). Die Mittelung der vier Vorschubraten ergab eine durchschnittliche Härteschichtdicke von 37,5 µm unter Flutkühlung und 52,5 µm unter kryogener Kühlung, was einer beschreibenden Zunahme von etwa 40 % entspricht, nicht jedoch exakt 40,0 %. Angesichts der Unsicherheit von ±10 µm überlappen sich die effektiven Bereiche erheblich; der beobachtete Unterschied sollte daher als Tendenz und nicht als exakt quantifizierter Effekt interpretiert werden. Die optisch definierte P-Zone und die durch die Härte bestimmte Schicht verliefen nicht parallel, wie es aufgrund ihrer Definitionen zu erwarten war. Die Tiefe der P-Zone endet dort, wo eine sichtbare, flussartige Morphologie nicht mehr erkennbar ist, während die Härteschichtdicke dort endet, wo das mechanische Profil zum Matrixband zurückkehrt. Eine flachere P-Zone kann daher durchaus mit einer stärkeren Härteantwort koexistieren, ohne dass ein Widerspruch vorliegt. Bedingungsspezifisch entsprachen die Dickenunterschiede beschreibenden Zunahmen, die je nach Vorschubrate stark variierten, und sollten angesichts der Unsicherheit von ±10 µm als qualitative Trends und nicht als präzise Prozentangaben interpretiert werden. Diese Prozentsätze variierten stark mit dem Vorschub und stützen keinen vom Vorschub unabhängigen Effektumfang.
Tabelle 4: Oberflächenintegritätskennwerte von TC18 unter verschiedenen Kühlbedingungen. Die Mikrohärte nahe der Oberfläche, die Härteschichtdicke, die repräsentative P-Zonentiefe und die Oberflächenrauheit sind für die Flutkühlung und die kryogene N₂-Gasstrahlkühlung mit flüssigem Stickstoff (LN₂) bei den getesteten Vorschubraten zusammengefasst. Die Mikrohärte nahe der Oberfläche und Ra werden, soweit verfügbar, als Mittelwert ± Standardabweichung angegeben, während die Härteschichtdicke und die repräsentative P-Zonentiefe als beschreibende Tiefenwerte angegeben werden. Bitte klicken Sie hier, um diese Tabelle herunterzuladen.
Oberflächenrauheit
Der vollständige Vergleich der Rauheit bei vollständig abgestimmter Vorschubgeschwindigkeit ist aufgeführt in Tabelle 4, wobei jeder Wert den Mittelwert und die Standardabweichung aus fünf Messpositionen pro Probe darstellt. Unter Flutkühlung, Ra war 1,099 ± 0.100, 1.635 ± 0.120, 2.815 ± 0,130 und 3,529 ± 0.180 µm bei Vorschüben von 0,10, 0,15, 0,20 und 0,26 mm/Umd. Unter kryogener Kühlung betrugen die entsprechenden Werte 0,841 ± 0.070, 1.304 ± 0.200, 2.491 ± 0,150 und 3,245 ± 0.250 µmDiese Standardabweichungen wurden aus fünf Messpositionen an einer einzelnen Probe pro Schneidbedingung berechnet und stellen somit die Messwiederholbarkeit und nicht die Variation zwischen verschiedenen Proben dar. Ra nahmen in beiden Serien mit steigendem Vorschub zu, und der kryogene Wert war bei jeder entsprechenden Einstellung niedriger. Die absoluten Unterschiede betrugen 0,258, 0,331, 0,324, und 0.284 µm, was entspricht beschreibenden relativen Unterschieden von etwa 23 %, 20 %, 12 % und 8 %. Somit blieb die absolute Abnahme in einem relativ engen Bereich, während die prozentuale Verringerung mit steigendem Gesamtrauhigkeitsniveau geringer wurde. Die angegebenen Mittelwerte und Standardabweichungen (SD) werden wie übermittelt dargestellt; ohne dokumentierte inferenzstatistische Analyse bleiben die Unterschiede zwischen den Modi beschreibend. Die Ähnlichkeit der absoluten Abnahmen trotz des ansteigenden Ausgangsniveaus Ra, erklärt den Rückgang der relativen Prozentzahl. Von 0,10 bis 0,26 mm/Umdr., mit Flutkühlung Ra erhöht durch 2.430 µm und kryogen Ra durch 2.404 µmSomit war der primäre, auf die Zuführung bezogene Anstieg in beiden Reihen vergleichbar groß, während die kryogene Sequenz im gesamten untersuchten Bereich niedrigere Werte aufwies.
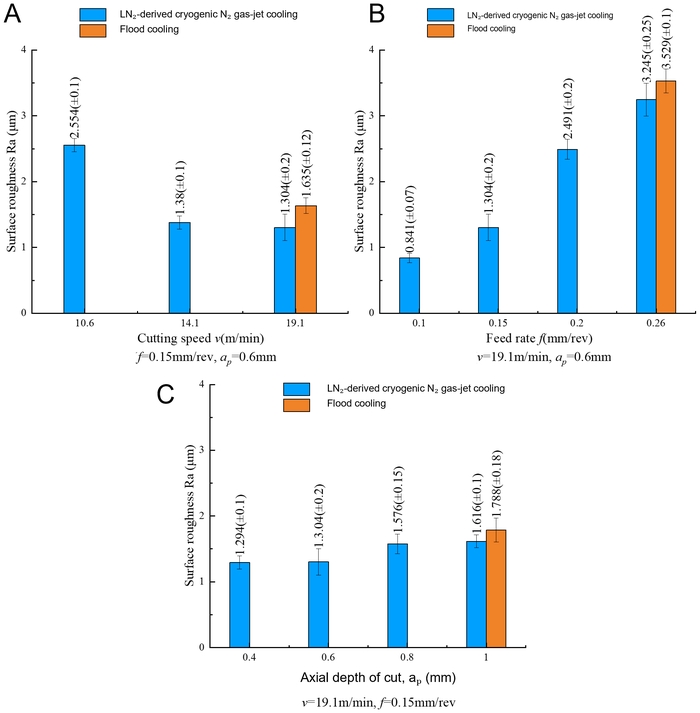
Abbildung 6: Arithmetischer mittlerer Oberflächenrillenwert von TC18 unter Flut- und kryogenem
N₂-Gasstrahl-Kühlung. Arithmetischer mittlerer Oberflächenrillenwert (R-a) in Abhängigkeit von (A)
Schneidgeschwindigkeit bei f = 0,15 mm/Umdrehung und ap = 0,60 mm, (B) Vorschubgeschwindigkeit bei
v₍c₎ = 19,1 m/min und ap = 0,60 mm sowie (C) axialer Schnitttiefe
bei v₍c₎ = 19,1 m/min und f = 0,15 mm/Umdrehung. Jedes Diagramm zeigt die aus flüssigem Stickstoff (LN₂) erzeugte Serie mit kryogenem N₂-Gasstrahl zusammen mit dem verfügbaren Referenzwert bei Flutkühlung: v₍c₎ =
19,1 m/min in (A), f = 0,26 mm/Umdrehung in (B) und ap = 1,00
mm in (C). Das Fehlen einer Säule für Flutkühlung bei anderen Einstellungen bedeutet, dass die entsprechenden Messungen unter Flutkühlung nicht verfügbar waren, und nicht, dass die Rauheit Null betrug. Die Fehlerbalken zeigen die aus fünf Messpositionen pro Werkstück und Schneidbedingung berechnete Standardabweichung (SD) an und repräsentieren die Messwiederholbarkeit, nicht die Variation zwischen verschiedenen Werkstücken. Bitte klicken Sie hier, um eine vergrößerte Version dieser Abbildung anzusehen.
Abbildung 6 stellt die Vorschubratenreihe neben zwei zusätzlichen einstufigen kryogenen Reihen. Bei Schnittgeschwindigkeiten von 10,6, 14,1 und 19,1 m/min, mit f = 0,15 mm/Umdrehung und ap = 0,60 mm, betrug die kryogene Ra 2,554 ± 0,100, 1,380 ± 0,100 bzw. 1,304 ± 0,200 µm. Ein Referenzwert mit Flutkühlung war nur bei 19,1 m/min verfügbar, wo Ra 1,635 ± 0,120 µm betrug. Das Geschwindigkeitsdiagramm ermöglicht daher nur einen paarweisen Vergleich und zeigt einen Trend innerhalb der kryogenen Reihe, nicht jedoch einen Vergleich über den gesamten Geschwindigkeitsbereich. Bei Schnitttiefen von 0,40, 0,60, 0,80 und 1,00 mm, mit vc = 19,1 m/min und f = 0,15 mm/Umdrehung, betrug die kryogene Ra 1,294 ± 0,100, 1,304 ± 0,200, 1,576 ± 0,150 bzw. 1,616 ± 0,100 µm. Der verfügbare Referenzwert mit Flutkühlung bei 1,00 mm betrug 1,788 ± 0,180 µm, also 0,172 µm über dem kryogenen Wert bei gleicher Einstellung. Bei den anderen drei Tiefen waren keine Vergleichswerte mit Flutkühlung verfügbar. Das Vorschubdiagramm selbst zeigt die kryogene Reihe sowie eine Referenzsäule mit Flutkühlung bei 0,26 mm/Umdrehung, während Tabelle 4 den vollständigen Datensatz mit paarweisen Vorschubeinstellungen enthält. Ausgelassene Säulen kennzeichnen nicht verfügbare Messungen und nicht eine Oberflächenrauheit von null. Insgesamt zeigte der Hauptdatensatz bei kryogener Kühlung eine geringere Tiefe der P-Zone und niedrigere Ra-Werte, jedoch höhere Mikrohärte nahe der Oberfläche sowie eine größere Dicke der gehärteten Schicht. Die zusätzlichen Reihen erweitern die Beschreibung der Ra-Werte, ermöglichen aber keinen allgemeinen Vergleich zwischen den Kühlverfahren. Innerhalb der kryogenen Geschwindigkeitsreihe zeigte Ra einen Abfall um 1,250 µm (48,9 %) zwischen 10,6 und 19,1 m/min; am einzigen vergleichbaren Punkt bei 19,1 m/min lag der Wert 20,2 % unter dem Referenzwert mit Flutkühlung. Innerhalb der kryogenen Tiefenreihe stieg Ra um 0,322 µm (24,9 %) von 0,40 auf 1,00 mm an; am vergleichbaren Punkt bei 1,00 mm lag er 9,6 % unter dem Referenzwert mit Flutkühlung. Diese Endpunktberechnungen fassen die beobachteten innerhalb der kryogenen Reihen auftretenden Trends zusammen, können jedoch nicht als Hinweis auf einen generellen Kühlvorteil über den gesamten Geschwindigkeits- oder Tiefenbereich interpretiert werden.
Datenverfügbarkeit
Die während dieser Studie generierten und analysierten Rohdaten, einschließlich Oberflächenrauheitsmessungen, Mikrohärteprofile und metallografische Aufnahmen, wurden in der Science Data Bank (https://www.scidb.cn) unter DOI: https://doi.org/10.57760/sciencedb.0115i hinterlegt.
Tabelle 1: Elementzusammensetzung der in dieser Studie verwendeten TC18-Titanlegierung je Charge. Die Werte stammen aus dem Materialzertifikat des Lieferanten für den in den Experimenten verwendeten TC18-Stab (Zertifikatsnummer 20250268). Ti wurde als Restmenge angegeben. Bitte klicken Sie hier, um diese Tabelle herunterzuladen.
Tabelle 2: Mechanische Eigenschaften der Titanlegierung TC18 bei Raumtemperatur. Herstellerstandardwerte werden zusammen mit den chargenspezifischen mechanischen Eigenschaftswerten aus dem Materialzertifikat für den in dieser Studie verwendeten TC18-Stab angegeben. Bitte klicken Sie hier, um diese Tabelle herunterzuladen.
Zusatzdatei 1. Materialzertifikat für die in dieser Studie verwendete TC18-Titanlegierung. Vom Lieferanten ausgestelltes Qualitätszertifikat für den in den Experimenten verwendeten TC18-Titanstab (Zertifikatsnummer 20250268; Shaanxi Huachen Titanium Co., Ltd.). Das Zertifikat enthält chargenspezifische Werte für die chemische Zusammensetzung, Zugfestigkeit, Streckgrenze, Dehnung, Brucheinschnürung und Härte des geprüften Materials.Bitte klicken Sie hier, um diese Datei herunterzuladen.
Diskussion
Der Hauptvergleich zeigte eine koordinierte, jedoch nicht identische Reihe von Reaktionen hinsichtlich der Oberflächenintegrität. Im Vergleich zur Flutkühlung war der spezifizierte kryogene N₂-Gasstrahl bei jeder entsprechenden Vorschubgeschwindigkeit mit einer flacheren, optisch abgegrenzten plastischen Zone (P-Zone) und einem niedrigeren Ra verbunden, während die Mikrohärte nahe der Oberfläche und die Dicke der gehärteten Schicht numerisch höher waren. Diese Beobachtungen sollten gemeinsam betrachtet werden, dürfen jedoch nicht zu einer vereinfachenden Aussage zusammengefasst werden, wonach die kryogene Kühlung die oberflächenveränderte Schicht einfach verringert oder vergrößert habe. Die optische Messung dokumentiert, wo sichtbare flussartige Merkmale enden, das Härteprofil dokumentiert, wo eine mechanische Eigenschaft zum Matrixniveau zurückkehrt, und Ra dokumentiert die Höhenvariation entlang der Außenoberfläche. Ihre unterschiedlichen Reaktionen deuten darauf hin, dass Tiefe, mechanischer Zustand und Topographie der veränderten Schicht nicht durch eine einzige austauschbare Kenngröße bestimmt werden. Der stärkste Nachweis ergibt sich aus dem Datensatz mit gepaarten Vorschubraten; die zusätzlichen Reihen zu Geschwindigkeit und Schnitttiefe erweitern den beschreibenden Kontext für die Rauheit, können jedoch nicht das gleiche vergleichende Gewicht tragen, da die meisten Einstellungen keinen entsprechenden Wert bei Flutkühlung aufweisen.
Die abhängige Tiefe der P-Zone von der Vorschubgeschwindigkeit liefert das deutlichste Beispiel für Bedingungsspezifität. Ein höherer Vorschub erhöht die nominale unverformte Spandicke und kann die mechanischen und Kontaktbedingungen beim Zerspanen von Titan verändern, was mit Studien übereinstimmt, die Einflüsse der Vorschubgeschwindigkeit auf die Oberflächenintegrität und -topographie zeigen22,23. Die P-Zone unter Flutkühlung nahm allmählich von 8,5 auf 10,9 µm zwischen 0,10 und 0,20 mm/Umdrehung zu und stieg dann bei 0,26 mm/Umdrehung auf 21,6 µm an. Unter kryogener Kühlung erhöhte sie sich von 6,0 auf 10,7 µm über die ersten drei Vorschübe, veränderte sich jedoch bei höchstem Vorschub nur auf 11,0 µm. Eine plausible Interpretation ist, dass der Gasstrahl bei höchster Vorschubgeschwindigkeit eine begrenzte thermische Belastung nahe der Oberfläche oder veränderte Kontaktbedingungen verursacht haben könnte. Dies steht im Einklang mit der bekannten thermomechanischen Empfindlichkeit der Titanbearbeitung12,15,17,18,19,20,21, wurde jedoch nicht direkt überprüft. Temperatur, Kraft, Spankontakt und Grenzflächenverhalten in der Schneidzone wurden nicht gemessen. Außerdem betrug der Unterschied zwischen den Modi bei 0,20 mm/Umdrehung lediglich 0,2 µm, und es lag keine Standardabweichung der P-Zone zwischen den Proben vor.
Die Härteergebnisse werfen eine verwandte, aber physikalisch unterschiedliche Frage auf. Der höchste beobachtete Mikrohärte-Wert nahe der Oberfläche, 445,67 ± 3,51 HV, trat bei f = 0,15 mm/Umdrehung unter kryogener Kühlung auf. Dieser Wert lag deutlich über dem bei Flutkühlung unter demselben Vorschub (411,00 ± 4,58 HV) und ergab eine Differenz von 34,67 HV. Eine mögliche Erklärung ist, dass die Kombination aus dem kryogenen Gasstrahl und der spezifischen unverformten Spandicke bei dieser Vorschubgeschwindigkeit einen thermo-mechanischen Zustand erzeugte, der die Verfestigung durch plastische Verformung maximiert und die thermische Weichung minimiert hat. Bei niedrigeren Vorschüben war die auf die neu gebildete Oberfläche ausgeübte Verformung möglicherweise unzureichend, um denselben Grad an Verfestigung hervorzurufen. Bei höheren Vorschüben könnte die stärkere Wärmeentwicklung den Verfestigungseffekt teilweise durch temperaturunterstützte Erholung oder Weichung kompensiert haben, selbst bei kryogener Kühlung. Diese Erklärung bleibt jedoch spekulativ, da die Temperatur im Schneidbereich, die Schnittkräfte und die Versetzungsdichte nicht gemessen wurden. Die kryogene Kühlung war mit einer höheren mittleren Mikrohärte nahe der Oberfläche und einer dickeren, durch Härte definierten Schicht verbunden, obwohl die sichtbare P-Zone flacher war. Der gesamte mittlere Unterschied wurde jedoch maßgeblich durch die große Differenz bei 0,15 mm/Umdrehung bestimmt, während die Unterschiede bei 0,20 und 0,26 mm/Umdrehung deutlich geringer waren. Eine verringerte thermische Belastung könnte die temperaturbedingte Weichung oder Relaxation begrenzen und es ermöglichen, dass die durch die Zerspanung hervorgerufene Verfestigung auch dann noch nachweisbar bleibt, wenn die sichtbare, fließartige Morphologie bereits verschwunden ist. Frühere Studien zur kryogenen Bearbeitung von Titan berichten ebenfalls über Veränderungen der Rauheit, der Unterflächenhärte und anderer Merkmale der Oberflächenintegrität, wobei Richtung und Ausmaß jedoch vom Werkstoff, dem Kühlmittel und der Zufuhrstrategie abhängen26,27,28,29,30,31,32. In der vorliegenden Studie bleibt diese Erklärung jedoch eine Hypothese. Weder eine Temperaturgeschichte noch direkte Messungen der Defektstruktur standen zur Verfügung, und mit Hilfe der Lichtmikroskopie lassen sich weder die Versetzungsdichte, die Erholung, die Kornverfeinerung noch phasenspezifische Veränderungen bestimmen. Die Serie der Mikrohärte-Werte nahe der Oberfläche unter kryogener Kühlung war im getesteten Vorschubbereich nicht monoton, weshalb der Zustand bei 0,15 mm/Umdrehung als der höchste beobachtete Mittelwert und nicht als optimierter Zustand angegeben werden sollte. Außerdem beträgt bei einer Messschrittweite von 10 µm die Unsicherheit der ermittelten Dicke der verfestigten Schicht ±10 µm, was bedeutet, dass die angegebenen Bereiche für die Flutkühlung (20–50 µm) und die kryogene Kühlung (40–60 µm) sich erheblich überlappen. Die beobachteten Unterschiede zwischen den Kühlverfahren sollten daher als Tendenz und nicht als exakt quantifizierter Effekt interpretiert werden.
Die Rauheitsergebnisse stimmen mit einem starken Beitrag der vom Vorschub abhängigen Oberflächenbildung überein. Ra stieg unter Flutkühlung von 1,099 auf 3,529 µm und unter kryogener Kühlung von 0,841 auf 3,245 µm an, wenn der Vorschub erhöht wurde, was in dieselbe Richtung wie frühere Berichte geht, die den Vorschub als wichtigen Faktor für die Oberflächentopographie von Titanlegierungen identifizieren22,23. Obwohl der absolute Modusunterschied nahe bei 0,3 µm blieb, verringerte sich seine relative Größe über den getesteten Vorschubbereich hinweg von etwa 23 % auf 8 %. Diese numerischen Unterschiede sind beschreibend und implizieren keine statistische Signifikanz, da unabhängige Wiederholungen der Zerspanung nicht durchgeführt wurden. Eine mögliche Erklärung ist, dass die geometrischen und materialverdrängenden Beiträge, die mit dem Vorschub verbunden sind, bei höherem Vorschub einen größeren Anteil an der Gesamt-Ra ausmachen, wodurch weniger relativer Spielraum für eine kühlungsbedingte Änderung bleibt. Eine andere Möglichkeit ist, dass der Gasstrahl die Adhäsion, den Späneabtransport oder den sekundären Kontakt mit der neuen Oberfläche verändert. Solche tribologischen Erklärungen sind bei der Zerspanung von Titan plausibel9,10,12,13,14,32, jedoch wurden aufgebaute Kante, Werkzeugverschleiß, Vibrationen und Späneform nicht gemessen, sodass die Alternativen nicht unterschieden werden können. Bei der Interpretation der Diagramme zu Drehzahl und Eingriffstiefe ist besondere Vorsicht geboten: Sie sollten als Trends unter kryogener N₂-Gasstrahlkühlung mit einer einzelnen Referenzbedingung der Flutkühlung verstanden werden, nicht als vollständige Vergleiche zwischen den Kühlverfahren.
Die vorliegenden Beobachtungen stellen daher einen Vergleich zwischen dem spezifischen DRK-5011-Flutkühlsystem und dem aus LN₂ abgeleiteten Gasstrahl-System dar, wie es in dieser Studie konfiguriert wurde, und nicht einen generischen Vergleich zwischen Flut- und Kryogenkühlung unter allen möglichen Zufuhrbedingungen. Kühlungs-Zufuhrdetails sind zentral für den Vergleich mit früheren Arbeiten. Das verwendete System nutzte LN2 als Kältequelle und leitete einen kryogenen N2-Gasstrahl in Richtung der Schneidzone; es wurde kein LN2 direkt als freier Flüssigkeitsstrahl eingesetzt. LN₂ bei etwa −196 °C diente als Kältequelle, während die gemessene Temperatur des N₂-Gasstrahls vor dem Auftreffen −169 °C betrug. Der Verbrauch an flüssigem LN₂ lag bei etwa 3 L/min, basierend auf 20 L, die innerhalb von 7 min verbraucht wurden. Frühere Studien untersuchten die Zufuhr von flüssigem Stickstoff, gekühlte Luft, CO2-Schnee, Kombinationen mit minimaler Mengenschmierung sowie andere kryogene Anordnungen26,27,28,29,30,31,32. Ihre Ergebnisse können nicht quantitativ übertragen werden, da sich Kühlleistung, Auftreffen, Schmierung und Wechselwirkung zwischen Span und Kühlmittel zwischen den Systemen unterscheiden. Die Flutkühlung bietet zudem schmierende und Spülfunktionen, die ein N2-Gasstrahl möglicherweise nicht bietet. Die beobachteten Unterschiede könnten daher eine Kombination aus Wärmeabfuhr, Fluidschmierung, Strahlimpuls und Spanabfuhr widerspiegeln und nicht allein die Temperatur. Die Verwendung des verdampften Gases wurde durch eine stabile Zufuhr und reduzierte Flüssigkeitsretention oder Spritzverluste motiviert, doch der vorliegende Versuch verglich nicht Gas- mit Direktflüssigkeitszufuhr. Weder ein Wärmeübergangskoeffizient noch eine vollständige Temperatur-Zeit-Kurve wurden ermittelt, sodass die thermische Randbedingung operationell beschrieben, aber nicht vollständig quantifiziert wurde. Die vorliegenden Beobachtungen erweitern daher die Literatur zur kryogenen Zerspanung um eine definierte TC18-Gasstrahl-Anwendung, anstatt einen generischen LN2-Vergleich zu reproduzieren. Der Wert dieser Spezifität ist methodisch: ein anderes Labor kann den nominalen Druck, die Düsen-Geometrie, den Abstand, die Ausrichtung, die Kältequelle und die Verbrauchsrate reproduzieren und anschließend testen, ob dieselben abhängig von den Bedingungen variierenden Oberflächenreaktionen bei vollständiger Reproduktion und Messtechnik bestehen bleiben. Diese Beobachtungen könnten für die Prozesswahl bei der Drehbearbeitung von TC18-Bauteilen in der Luft- und Raumfahrt sowie anderen Hochlastanwendungen relevant sein, bei denen die Integrität und Rauheit nahe der Oberfläche wichtig sind. Die definierte kryogene N₂-Gasstrahl-Konfiguration bietet zudem eine reproduzierbare experimentelle Grundlage für zukünftige Studien zur Bewertung der Oberflächenintegrität und der anschließenden Bauteilleistung.
Mehrere Gestaltungs- und Berichtsbeschränkungen definieren die Evidenzgrenze. Die wichtigste Einschränkung ist das Fehlen einer unabhängigen Wiederholung der Bearbeitung. Alle Vergleiche sind deskriptiv, und eine statistische Signifikanz kann nicht bewertet werden, da ohne unabhängige Wiederholungen die Variabilität der Bearbeitungsbedingungen nicht von der Messvariabilität getrennt werden kann. Im Hauptexperiment wurde jeweils nur ein Faktor variiert, sodass keine faktorielle oder responsesurface-Analyse der Wechselwirkungen zwischen Schnittgeschwindigkeit, Vorschub, Schnitttiefe und Kühlmodus durchgeführt werden konnte. Die zusätzlichen Reihen zur Geschwindigkeit und Tiefe enthalten jeweils nur einen Referenzwert mit Flutkühlung. Die optischen P-Zonenwerte stellen repräsentative Messungen ohne Standardabweichung zwischen Proben dar, und blinde Messungen durch den Bediener wurden im ursprünglichen Experiment nicht formell dokumentiert; zukünftige Studien sollten eine formelle blinde Wiederholbarkeitsbewertung einbeziehen. Repräsentative Bilder allein können die Reproduzierbarkeit von mikrometergenauen Grenzflächenmessungen nicht belegen; zukünftige Studien sollten mehrere unabhängig bearbeitete Proben und mehrere Querschnitte pro Bedingung umfassen, um eine robuste Beurteilung der Reproduzierbarkeit zu ermöglichen. Die Härtemessungen nahe der Oberfläche wurden mit dem ersten Eindruckszentrum etwa 10 µm unterhalb der bearbeiteten Oberfläche durchgeführt. Wie im Abschnitt Methoden erwähnt, erfüllt dieser Randabstand nicht die ISO-6507-1-Anforderung von mindestens 2,5-fach der Eindruckdiagonale (etwa 38 µm) vom Probenden. Die Härtemesswerte nahe der Oberfläche sollten daher als qualitative Indikatoren des Härteverlaufs und nicht als absolute Messungen interpretiert werden. Zukünftige Studien sollten die Verwendung einer niedrigeren Eindrucklast, die Knoop-Mikrohärteprüfung oder eine andere Messstrategie nahe der Oberfläche in Betracht ziehen, um die ISO-6507-1-Anforderungen an den Randabstand zu erfüllen. Schlussfolgernde Tests wurden als ungültig erachtet, da keine unabhängige experimentelle Wiederholung vorlag; daher bleiben alle Unterschiede deskriptiv. Temperaturverläufe, Schnittkräfte, Späneform, Eigenspannungen und Ermüdungsverhalten wurden nicht gemessen. Obwohl fortschreitender Werkzeugverschleiß in dieser Studie kein störender Faktor war, da für jeden Versuch eine frische Schneidkante verwendet wurde, erfolgte keine detaillierte Quantifizierung des Verschleißes. Die optische Mikroskopie und Härteprofile wurden nicht durch EBSD oder TEM ergänzt. Diese Auslassungen entkräften die beobachteten bedingungsspezifischen Ergebnisse nicht, schließen jedoch kausale Zuordnungen und Verallgemeinerungen jenseits von TC18, der angegebenen Werkzeug- und Düsenanordnung sowie des getesteten Prozessfensters aus. Eine Folgestudie sollte ein strukturiertes multivariables Design verwenden, um Haupteffekte und Wechselwirkungen zu schätzen35, vollständige Referenzen mit Flutkühlung und Trockenbearbeitung einbeziehen und unabhängige räumliche sowie probenbasierte Wiederholungen integrieren. Die gleichzeitige Erfassung von Temperatur und Kraft, die Beurteilung des Werkzeugzustands und der Späne, die Messung von Eigenspannungen sowie die kristallographische Charakterisierung würden die vorgeschlagenen thermischen und tribologischen Mechanismen überprüfen, bevor Aussagen zu Verschleiß oder Ermüdung getroffen werden.
Diese Studie etablierte einen definierten Vergleich zwischen Flutkühlung und LN₂-abgeleitete kryogene N₂ Gasstrahlkühlung beim Außendrehen von TC18. Das Verhalten der oberflächenveränderten Schicht wurde anhand von vier komplementären Kenngrößen bewertet: optisch bestimmte P-Zonen-Tiefe, Mikrohärte nahe der Oberfläche, durch Härte definierte Schichtdicke und RaDie Verwendung unterschiedlicher optischer, mechanischer und topografischer Messungen ermöglichte den Vergleich der Reaktionen, ohne diese als äquivalente Indikatoren eines einzigen Mechanismus zu behandeln.
Bei Vorschubraten von 0,10, 0,15, 0,20 und 0,26 mm/Umdrehung war die Tiefe der repräsentativen P-Zone unter kryogenen Bedingungen um etwa 29 %, 15 %, 2 % bzw. 49 % geringer. Die nahezu null Betragende Differenz bei 0,20 mm/Umdrehung und der deutlich größere Abstand bei 0,26 mm/Umdrehung zeigen, dass die Größe dieses beschreibenden Unterschieds von der Vorschubeinstellung abhing und keine konstante Reaktion auf die Kühlung darstellte.
Die Mikrohärte nahe der Oberfläche stand im Zusammenhang mit beschreibenden Unterschieden zwischen den beiden Kühlverfahren, wobei das Ausmaß dieser Unterschiede je nach Vorschubgeschwindigkeit erheblich variierte und daher nicht als einheitlicher kryogener Effekt über alle Vorschübe hinweg interpretiert werden sollte. Die Dicke der gehärteten Schicht war unter kryogener Kühlung ebenfalls größer und stieg von einem Bereich von 20–50 µm bei Flutkühlung auf 40–60 µm an, wobei die mittlere Zunahme über vier Bedingungen hinweg etwa 40 % betrug. Eine dünnere sichtbare P-Zone zusammen mit einer dickeren gehärteten Schicht ist nicht widersprüchlich, da die beiden Tiefen durch unterschiedliche Messendpunkte definiert wurden. Ra war ebenfalls bei allen vier vergleichbaren Vorschüben unter kryogener Kühlung niedriger, mit beschreibenden Abnahmen von etwa 23 %, 20 %, 12 % bzw. 8 %.
Innerhalb der Hilfskryogenreihe zeigte Ra im getesteten Bereich von 10,6 bis 19,1 m/min einen abnehmenden Trend mit steigender Schnittgeschwindigkeit sowie im oberen Bereich des Eingriffstiefenbereichs einen zunehmenden Trend. In jeder Hilfsreihe stand nur ein Flut-Referenzwert zur Verfügung, daher können diese Beobachtungen nicht als Hinweis auf einen Kühlvorteil über den gesamten Geschwindigkeits- oder Tiefenbereich interpretiert werden. Insgesamt stützen die Ergebnisse eine begrenzte Assoziation zwischen der angegebenen Gasstrahl-Konfiguration und einer geringeren sichtbaren Verformungstiefe, beibehaltener Oberflächenhärte und geringerer Rauheit. Sie identifizieren jedoch keinen eindeutigen thermischen oder tribologischen Mechanismus, keine global optimale Schneidbedingung oder eine verbesserte Verschleiß- bzw. Ermüdungsleistung. Eine Bestätigung erfordert unabhängige Wiederholungen, vollständige gepaarte Kontrollen sowie Messungen, die Temperatur, Kraft, Werkzeugzustand und mikrostrukturellen Zustand direkt auflösen.
Offenlegungen
Die Autoren haben keine Interessenkonflikte anzugeben. Bei der Erstellung des Manuskripts, der Abbildungen oder der Datenanalyse wurden keine KI-Tools verwendet.
Danksagungen
Diese Arbeit wurde unterstützt durch die Nationale Natürliche Wissenschaftsstiftung Chinas (Nr. 51905426) und das Programm zur Förderung innovativer Talente, Wissenschafts- und Technologie-Innovationsteam der Provinz Shaanxi, China (Nr. 2025RS-CXTD-037).
Materialien
| Name | Unternehmen | Katalognummer | Kommentare |
|---|---|---|---|
| Beschichteter Hartmetall-Drehmeißel | Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | Externes zylindrisches Drehen der Titanlegierung TC18 |
| Horizontaldrehmaschine CW6163B | ANYANG MACHINE TOOL WORKS | 20010089 | Die Drehmaschine verarbeitet Werkstücke mit einem maximalen Drehdurchmesser von 630 mm, einer maximalen Länge von 3.000 mm und einer maximalen Spindeldrehzahl von 1.000 U/min. |
| Deionisiertes Wasser H2O | Dongguan Hongwang Precision Technology Co., Ltd. | Volumenanteil 94 vol% | Lösungsmittel für Kroll-Ätzmittel, Probensäuberung |
| Synthetisches Schneidfluid DRK-5011 | Dezhou Xincheng Special Oil Co., Ltd. | Verwendet bei 20 °C, pH 9,1, Dichte 1,02 g/cm³ | Kühl- und Schmiermedium für Flutkühlungsversuche |
| Horizontaldrehmaschine | Baoji Machine Tool Factory | CW6163B | Experimente zum externen zylindrischen Drehen der Titanlegierung TC18 |
| Flusssäure HF | Dongguan Hongwang Precision Technology Co., Ltd. | Volumenanteil 2 vol% | Komponente des Kroll-Ätzmittels, Ätzen metallographischer Proben |
| Bildanalyse-Software | Adobe, AOSVI | Photoshop, AOSVI | Verarbeitung metallographischer Bilder, Messung der P-Zonen-Tiefe |
| Flüssiger Stickstoff LN2 | Xi'an Weiguang Gas Co., Ltd. | 20 L | Kältequelle für kryogenen N2-Gasstrahl |
| Kryogener LN2-Strahlabgabesystem | Xindabaihui Cryogenic Equipment Co., Ltd. | Maßgeschneidert: Lagertank, Elektropumpe, Verdampfungskammer, Druckregelungseinheit, Rohrleitung, Düse (Düsenaustrittsdurchmesser 2 mm) | Abgabe eines kryogenen N2-Strahls nach Verdampfung von LN2, Düsenaustrittsdurchmesser 2 mm, Betriebsdruck 0,16 MPa |
| Metallographisches Mikroskop | Ossila | Ossila M230-3M180: ausgestattet mit einer 20-Megapixel-Industriekamera; Auflösung/FPS 45@2560x1920; 20@5120x3840; Vergrößerung: 500x optisch, 5000x digital | Beobachtung der oberflächennahen plastisch verformten Zone (P-Zone) bei 500facher Vergrößerung, Erfassung und Auswertung metallographischer Bilder |
| Einbettharz | Guangzhou Pinyi Metallographic Technology Co., Ltd. | / | Heißpressen metallographischer Proben, Probeneinbettung |
| Salpetersäure HNO3 | Dongguan Hongwang Precision Technology Co., Ltd. | Volumenanteil 4 vol% | Komponente des Kroll-Ätzmittels, Ätzen metallographischer Proben |
| OPTELICS HYBRID Konfokalmikroskop | Lasertec Corporation | Kontaktloses optisches Messgerät ohne mechanische Taststift; Detektion über konfokales optisches System. Wichtige Parameter: Lichtquelle – violetter Halbleiterlaser (405 nm); vertikale Messgenauigkeit – 0,05 nm; horizontale Wiederholgenauigkeit (3 Sigma) – 10 nm; Rauheit berechnet aus 2D-Höhendaten, unabhängig von Scanrichtung und Punktzahl; 3 Sigma < 10 nm bezeichnet das Dreifache der Standardabweichung, ein statistisches Maß für Datenstreuung und Reproduzierbarkeit | Messung der arithmetischen mittleren Oberflächenrauheit Ra bearbeiteter Oberflächen |
| Software für Diagrammerstellung / Datenverarbeitung | OriginLab | Origin | Datenstatistik, Erstellung von Diagrammen (Abbildungen 3–6) |
| TC18 Nahe-Beta-Titanlegierungsstange | Shaanxi Huachen Titanium Co., Ltd. | Durchmesser 45 mm, Länge 275 mm | Werkstück für Drehversuche |
| Vickers-Mikrohärteprüfgerät | Shenzhen Sannuo Instrument Equipment Factory | HVS-1000Z | Mikrohärteprüfung; Prüflast 50 gf, Einwirkzeit 15 s |
| Drahterodiermaschine | Taizhou Ruite CNC Machine Tool Co., Ltd. | TRS-32 | Probenentnahme nach dem Drehen, Schneiden von 10 mm x 10 mm x 5 mm großen metallographischen Proben |
Referenzen
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.