La replicación es una de las técnicas de procesamiento utilizadas para la producción de esponjas metálicas porosas. En este artículo se muestra en detalle una implementación del método para la producción de aluminio poroso de celda abierta.
Artículo de método
Casting Protocolos para la Producción de célula abierta de aluminio Espumas por la técnica de replicación y el efecto de la porosidad
En este artículo
Aviso de erratum
Important: There has been an erratum issued for this article. View Erratum Notice
Resumen
Resumen
Las espumas metálicas son materiales interesantes, tanto de una comprensión fundamental y práctico punto de vista de las aplicaciones. Se han propuesto usos, y en muchos casos validado experimentalmente, para el peso de luz o de absorción de energía de impacto estructuras, como intercambiadores de calor de superficie alta área o electrodos, como implantes en el cuerpo, y muchos más. Aunque se han hecho grandes progresos en la comprensión de sus relaciones estructura-propiedades, la gran cantidad de diferentes técnicas de procesamiento, cada material produciendo con diferentes características y estructura, significa que la comprensión de los efectos individuales de todos los aspectos de la estructura no está completa. El proceso de replicación, donde se infiltra metal fundido entre los granos de un material de la preforma extraíble, permite una marcadamente alto grado de control y se ha utilizado con buenos resultados para dilucidar algunas de estas relaciones. Sin embargo, el proceso tiene muchos pasos que dependen individual "know-how", yeste trabajo tiene como objetivo proporcionar una descripción detallada de todas las etapas de una realización de este método de procesamiento, el uso de materiales y equipos que serían relativamente fáciles de instalar en un entorno de investigación. El objetivo de este protocolo y sus variantes es producir espumas metálicas en una manera eficaz y simple, dando la posibilidad de adaptar el resultado de las muestras mediante la modificación de ciertas etapas dentro del proceso. Siguiendo esto, las espumas de celda abierta de aluminio con tamaños de poro de 1 a 2,36 mm de diámetro y 61% a 77% de porosidad se pueden obtener.
Introducción
Las espumas metálicas han atraído una gran cantidad de interés y el esfuerzo de investigación en los últimos años como lo demuestra la gran cantidad de trabajo citado en amplios artículos de revisión como Banhart 1, Conde et al. 2 o más recientemente Goodall y Mortensen 3. Entre los métodos utilizados para la producción del material, el proceso de replicación se distingue por su simplicidad experimental y el grado de control sobre la estructura de espuma final que se puede ofrecer. Cabe señalar que, aunque en la literatura tales materiales se describen a menudo como espumas (y son aquí) ya que no se producen por las burbujas de gas dentro de un líquido que se denominan más apropiadamente metales porosos o metales microcelulares.
El primer informe del proceso de replicación era a principios del decenio de 1960 4, y se ha desarrollado aún más en las diferentes etapas, desde entonces, con notables avances por parte del grupo de investigación de Mortensen en la Escuela Polytechnique Federale de Lausanne en Suiza.
El proceso se basa en la colada del metal alrededor de una preforma de partículas que define la forma de la porosidad en el material final 2, 5. Después de enfriar la preforma se puede eliminar por lixiviación disolvente o de pirólisis que provoca la oxidación. Un uso popular de esta técnica utiliza NaCl como titular de espacio para producir aluminio 5-10 o de aleación de aluminio espumas 11-14. NaCl tiene varias ventajas tales como ser fácilmente accesible, no tóxico y se puede retirar de la espuma por disolución en agua. Al tener un punto de fusión de 801 ° C, que puede ser utilizado con metales que tienen un punto inferior a este valor, más comúnmente fusión del aluminio, pero también existen ejemplos de la utilización con materiales tales como vidrios metálicos a granel, por humidificación una mezcla de aleación de vidrio metálico líquido a base de paladio y NaCl gránulos 15. La sustitución del NaCl con materiales de punto de fusión más alto también permite el production de espumas de metal de 16 puntos de mayor punto de fusión. Esto puede incluir otros materiales solubles en agua, o los insolubles incluyendo diferentes tipos de arena. En esta forma el proceso se vuelve más como el bastidor de arena convencional como para quitar la arena, chorros de agua de alta presión 17, 18 o diferentes formas de lavado de 19 o de agitación 20 son obligatorios.
El proceso esencial 21 procede por tomar granos de NaCl y colocándolos en un molde 4, 22, 23. El método básico se ha utilizado para hacer de aluminio y aleación de aluminio espumas 24-26 para una amplia gama de investigaciones de comportamiento de la espuma. Los pasos adicionales se han introducido para controlar aún más la densidad y aumentar la interconectividad de los poros; éstos incluyen la densificación de la preforma. Para densificar la preforma, la sinterización se ha empleado 27, 28 y se ha utilizado en diferentes experimentos desde el 13, con el comportamiento de sinterización deNaCl sobre la base de la temperatura, tamaño de gránulo y la densidad descrito por Goodall et al. 29. Otro método utilizado para este propósito es prensado isostático en frío (CIP) 5, 30; esta es una técnica más rápida que se puede lograr un espectro más amplio de densidades comparables. El procedimiento también se puede realizar en el estado sólido con el polvo de metal y granos de NaCl, y entonces se llama a veces la sinterización y Disolución Proceso 31.
Un estudio completo de la utilización de la técnica de la replicación hasta la fecha y la comparación con otras técnicas se da en Goodall y Mortensen 3.
En este trabajo se reporta en detalle equipo y protocolos experimentales que se han utilizado para el procesamiento de espumas metálicas por el método de replicación, y que son relativamente fáciles de implementar en un entorno de laboratorio de investigación. Es importante reconocer que las otras variantes del equipo, con diferentes capacidades existen en otras investigaciones grupos, y que mientras el equipo que aquí se presenta es adecuado para procesar el material, no es la única versión o protocolo que puede ser hecho para trabajar. En cualquier caso, una comprensión completa de cualquier método en particular es esencial para el éxito experimental.
Los protocolos precisos utilizados se detallan a continuación. Las variaciones de protocolo (A, B, C y D) tienen pequeños cambios entre ellos, destinado principalmente para alterar la densidad de las espumas producidas. La porosidad se ha calculado a partir de mediciones de la densidad aparente de las muestras, su volumen y la densidad del aluminio (2,7 g / cm 3). En el desarrollo de los métodos descritos para la producción de espuma de aluminio por la replicación, se han hecho intentos para reducir la cantidad de equipos avanzados para la más pequeña medida de lo posible, de tal manera que el método es tan fácil de implementar como sea posible. Otras variaciones que se pueden utilizar en las diferentes etapas se discuten más adelante.
Protocolo
NOTA: Las siguientes instrucciones son para el Protocolo A (Figura 1). Modificaciones para el Protocolo B, C, y D se enumeran también.
1. Barra de aluminio Preparación
- Coloque un pedazo grande (500 g - 1 kg) de lingote de aluminio de pureza comercial en un crisol.
- Colocar el crisol en un horno a 800 ° C durante aproximadamente 1 hora, hasta que se funde.
- Tome el crisol del horno y verter el aluminio fundido en un molde cilíndrico que es de 50 mm de diámetro, ligeramente menor que el diámetro final de la cámara para ser utilizados para la infiltración (51 mm), dando un espacio de aproximadamente ½ mm.
- Espere 1 hora para la barra se enfríe.
- Retire la barra del molde.
- Con una sierra de banda, cortar en 4 trozos del mismo tamaño.
- Lija los bordes de cada pieza para asegurar un buen ajuste en el molde de la infiltración.
2. Preparación del horno
- Programar el horno para llegar a un 740 & #176; C meseta durante al menos 2 hr.
- Ajustar la velocidad de calentamiento del horno a 20 ° C / min.
3. Preparación de preformas
NOTA: Dependiendo de la altura de la espuma dirigido por, variar la cantidad de NaCl a utilizar para la infiltración entre 100 gy 300 g.
- Elige la infiltración NaCl de usar, con un diámetro que corresponde a la gama de tamaño de poro requerido (por ejemplo, un rango de entre 1,4 mm y 1,7 mm). El material se puede obtener de proveedores de productos químicos con alta pureza, o supermercado comprado la sal de mesa se puede utilizar (como material tendrá aditivos tales como agentes de yodo y anti-apelmazamiento, pero estos no hacer en la práctica el proceso de influencia en una medida significativa).
- Seleccionar tamices de un intervalo de tamaño apropiado y apilar en un contenedor de base con el tamaño de abertura más pequeña en la parte inferior.
- De la bolsa de NaCl de los proveedores, tardará aproximadamente 500 g y se vierte en los tamices apilados.
- Agite los tamices, Ya sea manualmente o utilizando un agitador de tamices, durante 1 minuto.
- Deseche el NaCl dejó en el mayor tamaño de la abertura del tamiz y el recipiente inferior, el NaCl queda en el tamiz de abertura menor se utiliza para la infiltración.
- Pesar la cantidad de infiltración NaCl obtenido.
- Si la cantidad es insuficiente, repita los pasos 03.04 a 03.07.
NOTA: Para Protocolos B, C o D, obtener 100 g de NaCl fina (<500 micras). Esto crea un espacio adicional en el molde para el aire atrapado en la preforma durante la infiltración en caso de que el aire en la preforma no escapa adecuadamente la cámara.
Preparación 4. Molde
- El uso de papel de lija y rollo de papel de laboratorio, limpia el cilindro de molde (Figura 2), teniendo especial consideración, tanto para los bordes superior e inferior, y mantener el molde libre de cualquier impureza notables de usos anteriores.
- Rociar el interior del cilindro de molde con pulverización de aerosol nitruro de boro, la creación de una cubierta de capa finael interior del molde.
NOTA: Esto se logra cuando el color original del molde se sustituye por una capa blanca de la pulverización; no es necesario para medir su concentración específica. - Deje que el cilindro de molde seco durante al menos 5 minutos a temperatura ambiente (calentamiento a alrededor de 100 ° C durante un máximo de 1 hora se puede aplicar para el secado adicional si se desea).
- El uso de papel de lija fino, eliminar cualquier residuo de nitruro de boro de los bordes del cilindro de molde, para mejorar el sello entre el cilindro de molde y la base del molde.
NOTA: Los siguientes 3 pasos son para Protocolos A y B; Protocolos para C y D cortar sólo un anillo de junta de la tapa. - Cortar 2 anillos de juntas de 1 mm de espesor hoja de grafito (OD = 60 mm, ID = 51 mm), una para la unión entre el borde superior del cilindro de molde y la tapa del molde que conduce al sistema de válvula, y el otro para la unión entre el borde inferior del cilindro de molde y la base del molde.
- Coloque una de las juntas en la ranura base del molde.
- Coloque el bottom del cilindro de molde en la ranura con la junta.
- Toque ligeramente con un mazo en la parte superior del cilindro de molde para asegurar la parte inferior de la ranura base.
NOTA: Para Protocolo B, C o D, agregue el siguiente paso.- Vierta la 100 g de NaCl fina (<500 micras) en el cilindro de molde y aplanar la parte superior con una barra de aluminio sin cortar tocando la parte superior de la ligera con el mazo para garantizar la multa NaCl está lleno de una gran densidad.
NOTA: Para Protocolo D Agregar el siguiente paso. - Cortar 2 círculos de 2 mm de espesor suave Kaowool cerámica cobija el tamaño del diámetro del molde (51 mm) y colocarlos en la parte superior de la multa NaCl, utilice la barra de aluminio sin cortar y el mazo para presionarlos contra la multa de NaCl.
- Vierta la 100 g de NaCl fina (<500 micras) en el cilindro de molde y aplanar la parte superior con una barra de aluminio sin cortar tocando la parte superior de la ligera con el mazo para garantizar la multa NaCl está lleno de una gran densidad.
- Vierta el NaCl que se infiltró en el cilindro del molde.
NOTA: Para Protocolo D Agregar el siguiente paso.- Coloque el molde y la base para una mesa vibratoria, asegurándose de que el cilindro del molde no se mueve de la ranura de la base. Vibrardurante 1 min a 50 Hz con una amplitud de 0,01 m.
- La celebración de la parte superior del cilindro en su lugar, recoger la base y agitar suavemente hasta que el NaCl en el interior del molde forma una superficie plana en la parte superior.
- Coloque la barra de aluminio preparada en la parte superior de la preforma NaCl.
- Colocar una junta de grafito en la ranura de la tapa del molde.
- Por mano atornillar los 4 postes de acero inoxidable a la base y fijarlos con 4 conjuntos de tuercas de acero inoxidable y las arandelas en la parte superior de la base con una llave y coloque la tapa del molde en la parte superior del cilindro de molde a través de los montantes.
- Con una llave de torsión fijado en 16 N · m, atornillar los 4 juegos de tuercas y arandelas de acero en las 4 varillas roscadas atornilladas en la base y que se extienden a través de la tapa, donde se aprietan las tuercas para fijar la tapa del molde en su lugar.
- Coloque la parte superior de la tapa para el sistema de válvula con la junta, abrazadera, perno y la tuerca mariposa.
- Cierre todas las válvulas del sistema.
- Abra la válvula que lleva a tque la bomba de vacío y el molde (válvula 3).
- Encienda la bomba de vacío hasta que el reloj de medición del sistema de válvula indica la menor presión posible.
- Apague la bomba de vacío.
- Si la pérdida de vacío en el sistema es inferior a una velocidad de 50 Torr / s para la primera 10 seg después de apagar la bomba de vacío el sello es suficientemente buena para la infiltración.
- Deje la válvula de tapa abierta (válvula 3) para mantener el sistema a la presión ambiente y cerrar la válvula de la bomba de vacío (válvula 1).
- Sin desconectar el sistema de la válvula, colocar el molde en el horno precalentado y esperar durante 1 hr.
5. Infiltración
- Cierre todas las válvulas del sistema (Figura 3).
- Abrir la válvula que conduce al cilindro de gas argón (válvula 2).
- Abra la válvula principal en el tanque de gas argón y ajustar la presión de la infiltración con la válvula del regulador (para un rango de 1,4 mm a 1,7 mm de tamaño de partícula NaCl, utilice una presión de 3,5 bares).
NOTA: Para Protocolo B, se utiliza una presión de infiltración de 3 bar. Use una presión de 1 bar para Protocolos C y D. - De una manera rápida, abra la válvula de la tapa (válvula 3).
- Después de 1 minuto, retirar el molde del horno y colóquelo en la parte superior de una superficie de enfriamiento (en este caso un bloque de cobre).
NOTA: Mientras se enfría, la presión en el sistema cambiará. Para los primeros 5 minutos de este proceso, preste mucha atención a la presión indicada por el regulador y ajustar de nuevo a la presión de la infiltración de ser necesario.
Extracción 6. Muestra
- Después de 30 minutos, cuando el molde se enfríe lo suficiente para manejar con guantes resistentes al calor luz, desconecte el sistema de la válvula y coloque la base del molde en un tornillo de banco banco de trabajo. Desenroscar la tapa de la parte superior del cilindro.
- Con la tapa, golpee suavemente la parte superior del cilindro de molde con un mazo en una dirección perpendicular a las garras de la prensa de tornillo para aflojar el cilindro de molde de la ranura de la base.
- Quitar la base del molde de la prensa de tornillo y colocar el cilindro de molde en la tenaza.
- Con el mazo de toque en el aluminio restante en la parte superior de la muestra para empujarlo fuera del cilindro de molde.
- Usando una sierra de cinta, cortar la parte inferior de la muestra de espuma, la eliminación de los excedentes de aluminio.
- Dependiendo de la altura de espuma necesario, corte, cuando se desee, cerca de la parte superior de la muestra.
- Coloque la espuma infiltrado en un vaso de precipitados con agua y una barra de agitación magnética en una placa caliente de agitación para disolver la preforma NaCl.
- Ajuste la temperatura de la placa caliente a 60 ° C. Cambie el agua cada 10 min hasta que no haya NaCl dejó en la espuma.
NOTA: Para asegurar que no hay NaCl dejó en la espuma, cambiar el agua aproximadamente 10 veces. También es posible realizar controles periódicos de peso de la muestra después de una breve etapa de secado. Cuando esto deja de cambiar significativamente con más de inmersión, el NaCl debe ser completamente eliminado. - Finalmente utilizando un eléctricaaire más seco eliminar todo el agua que queda en la espuma. La muestra de espuma está listo.
Resultados
En la figura 4 la morfología de los granos de NaCl se puede ver (angular y esférica), con fines ilustrativos. Las espumas obtenidas con el Protocolo se hicieron utilizando granos de forma angular y el resto se hicieron con los granos esféricos. Se encontró que el uso de diferentes formas granos de NaCl no tuvo ningún efecto observado sobre la porosidad obtenida en las muestras.
De los resultados podemos determinar que las muestras a, b, y c (hecho con Protocolo A), son en promedio 63% porosa (Figura 5), determinada a partir de su peso a granel y volumen. Al hacer cambios a la técnica, por ejemplo incluyendo el bolsillo de NaCl fina en la parte inferior, permite que el proceso para producir espumas de 5% más porosa y permite que la presión de infiltración a bajar (3,5 a 3 bar), se trata de muestras D, eyf hecho con el Protocolo B (Figura 6). La única diferencia entre los protocolos A y B es la adición de la multa NaCl en la parte inferiorde la preforma.
Mediante la eliminación de la junta de la parte inferior del molde de infiltración, como se hace en el Protocolo C (Figura 7), la presión de la infiltración requerida puede reducirse aún más (de 3 a 1 bar). Con este método, las muestras g, h e i se produjeron, también con un incremento del 5% de la porosidad. En el Protocolo C la razón para utilizar 3 diferentes tamaños de partículas de NaCl es investigar cualquier efecto sobre la porosidad, y demostrar que, a pesar de este cambio, la porosidad obtenida en las espumas sigue siendo muy similar y el cambio en el tamaño de las partículas tiene poco o ningún efecto la porosidad de la espuma cuando se compara con el efecto del protocolo utilizado. Las espumas producidas con el Protocolo C son tres muestras separadas, cada una hecha con un tamaño de partícula diferente. El conjunto final de las muestras, j, k y l se hicieron utilizando el Protocolo D (Figura 8), por la vibración de la NaCl a ser infiltrada, el aumento de la densidad de la preforma, dando un gran salto de 8% en la porosidad de las espumas.
Observaciones ocasionales de una infiltración éxito son que una determinada región o regiones de la preforma no están infiltrados correctamente; sobre la infiltración podría ocurrir también, tales como la encapsulación de varias partículas de NaCl por el metal, causada principalmente por una alta presión de la infiltración, evitando que el agua para lixiviar el NaCl a cabo; Esto es muy evidente cuando hay una gran caída en la porosidad aparente (mayor que 5%) en una muestra producido usando un determinado protocolo, aunque esto es un evento muy raro. La Figura 9 muestra una muestra no infiltrada a la izquierda, una adecuadamente infiltrado muestra en el medio y una muestra más de infiltrado a la derecha. En la Figura 10 el cambio de la porosidad mediante la modificación de la presión de la infiltración puede ser visto. Si se aplica una presión de infiltración superior, más aluminio es forzado entre las esferas de NaCl (la presión más alta permite que la tensión de la superficie que hay que superar en un grado mayor, permitiendo huecos estrechos aser llenado con metal), por lo que el espacio libre restante disminuye, disminuyendo la porosidad. Para controlar el resultado de una muestra adecuadamente infiltrado por este método es más difícil en comparación con el uso de un protocolo diferente, ya que las presiones más altas en el riesgo de bloquear los poros en la espuma aumenta considerablemente.
Para evaluar el resultado de una campaña de producción el primer indicador de espumas correctamente infiltrado es su densidad, otro estaría observando el exterior de la muestra; una espuma completamente infiltrada es uniforme en toda su estructura, si hay errores, que son en su mayoría (poros bloqueados o las zonas exentas infiltrados-) muy notables; se pueden ver en la Figura 11. Los resultados finales de este procedimiento se indican en la Tabla 1.
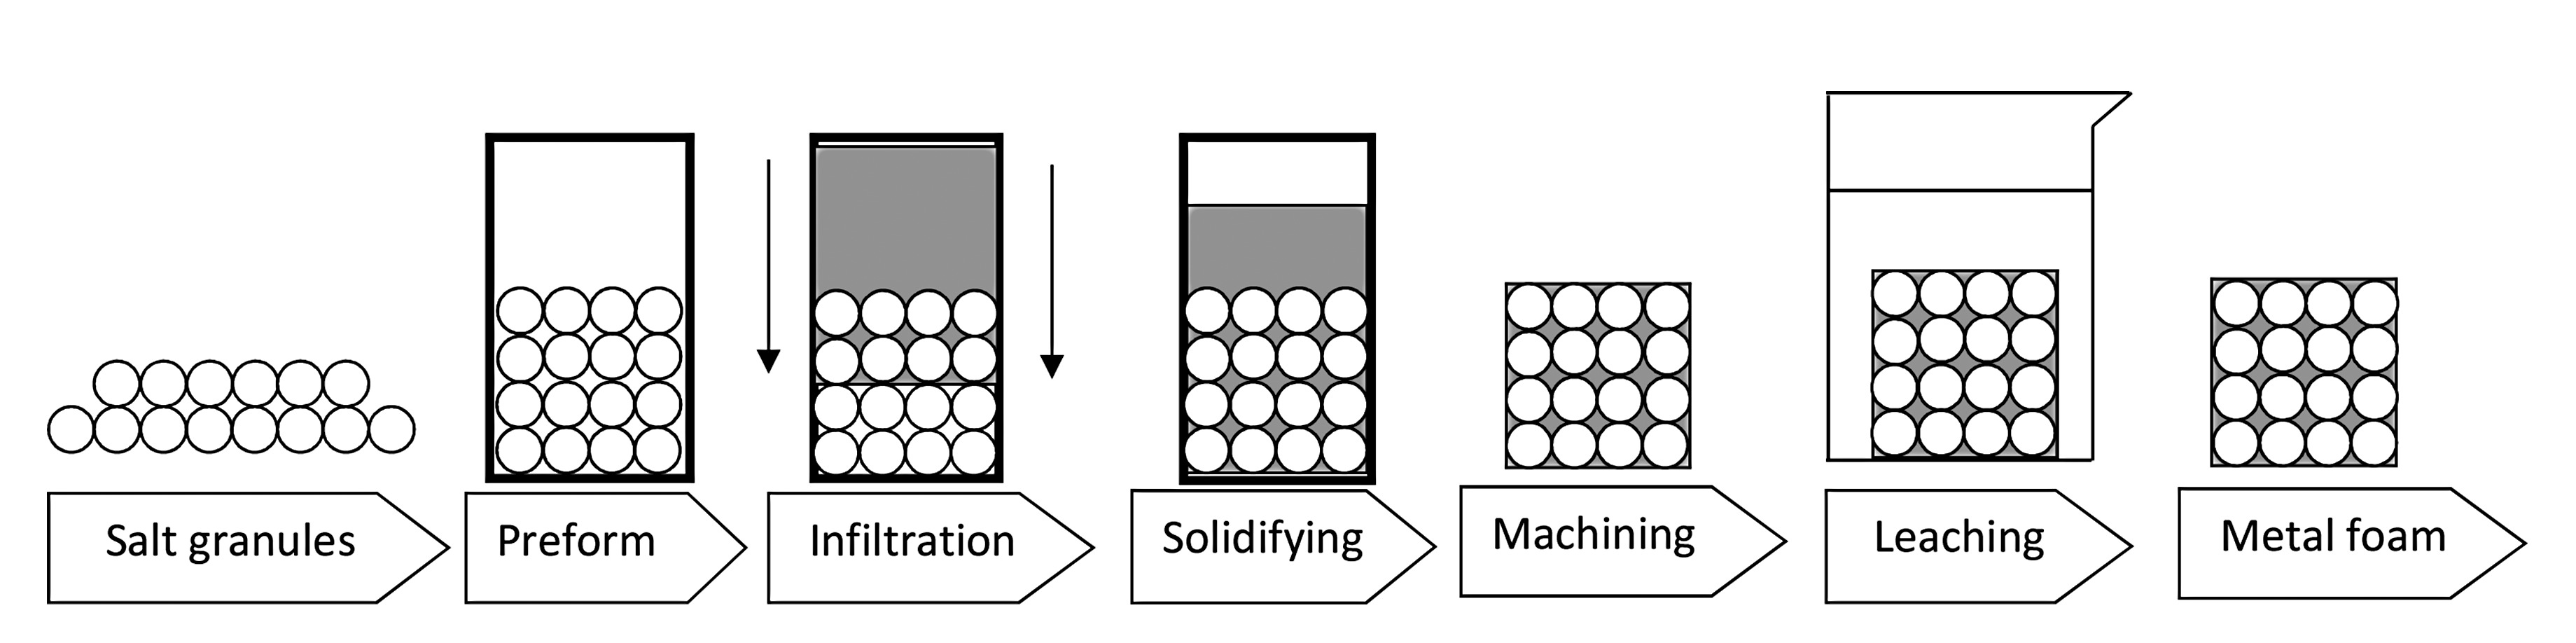
Figura 1. Espuma de replicación génicaral Protocolo pasos.
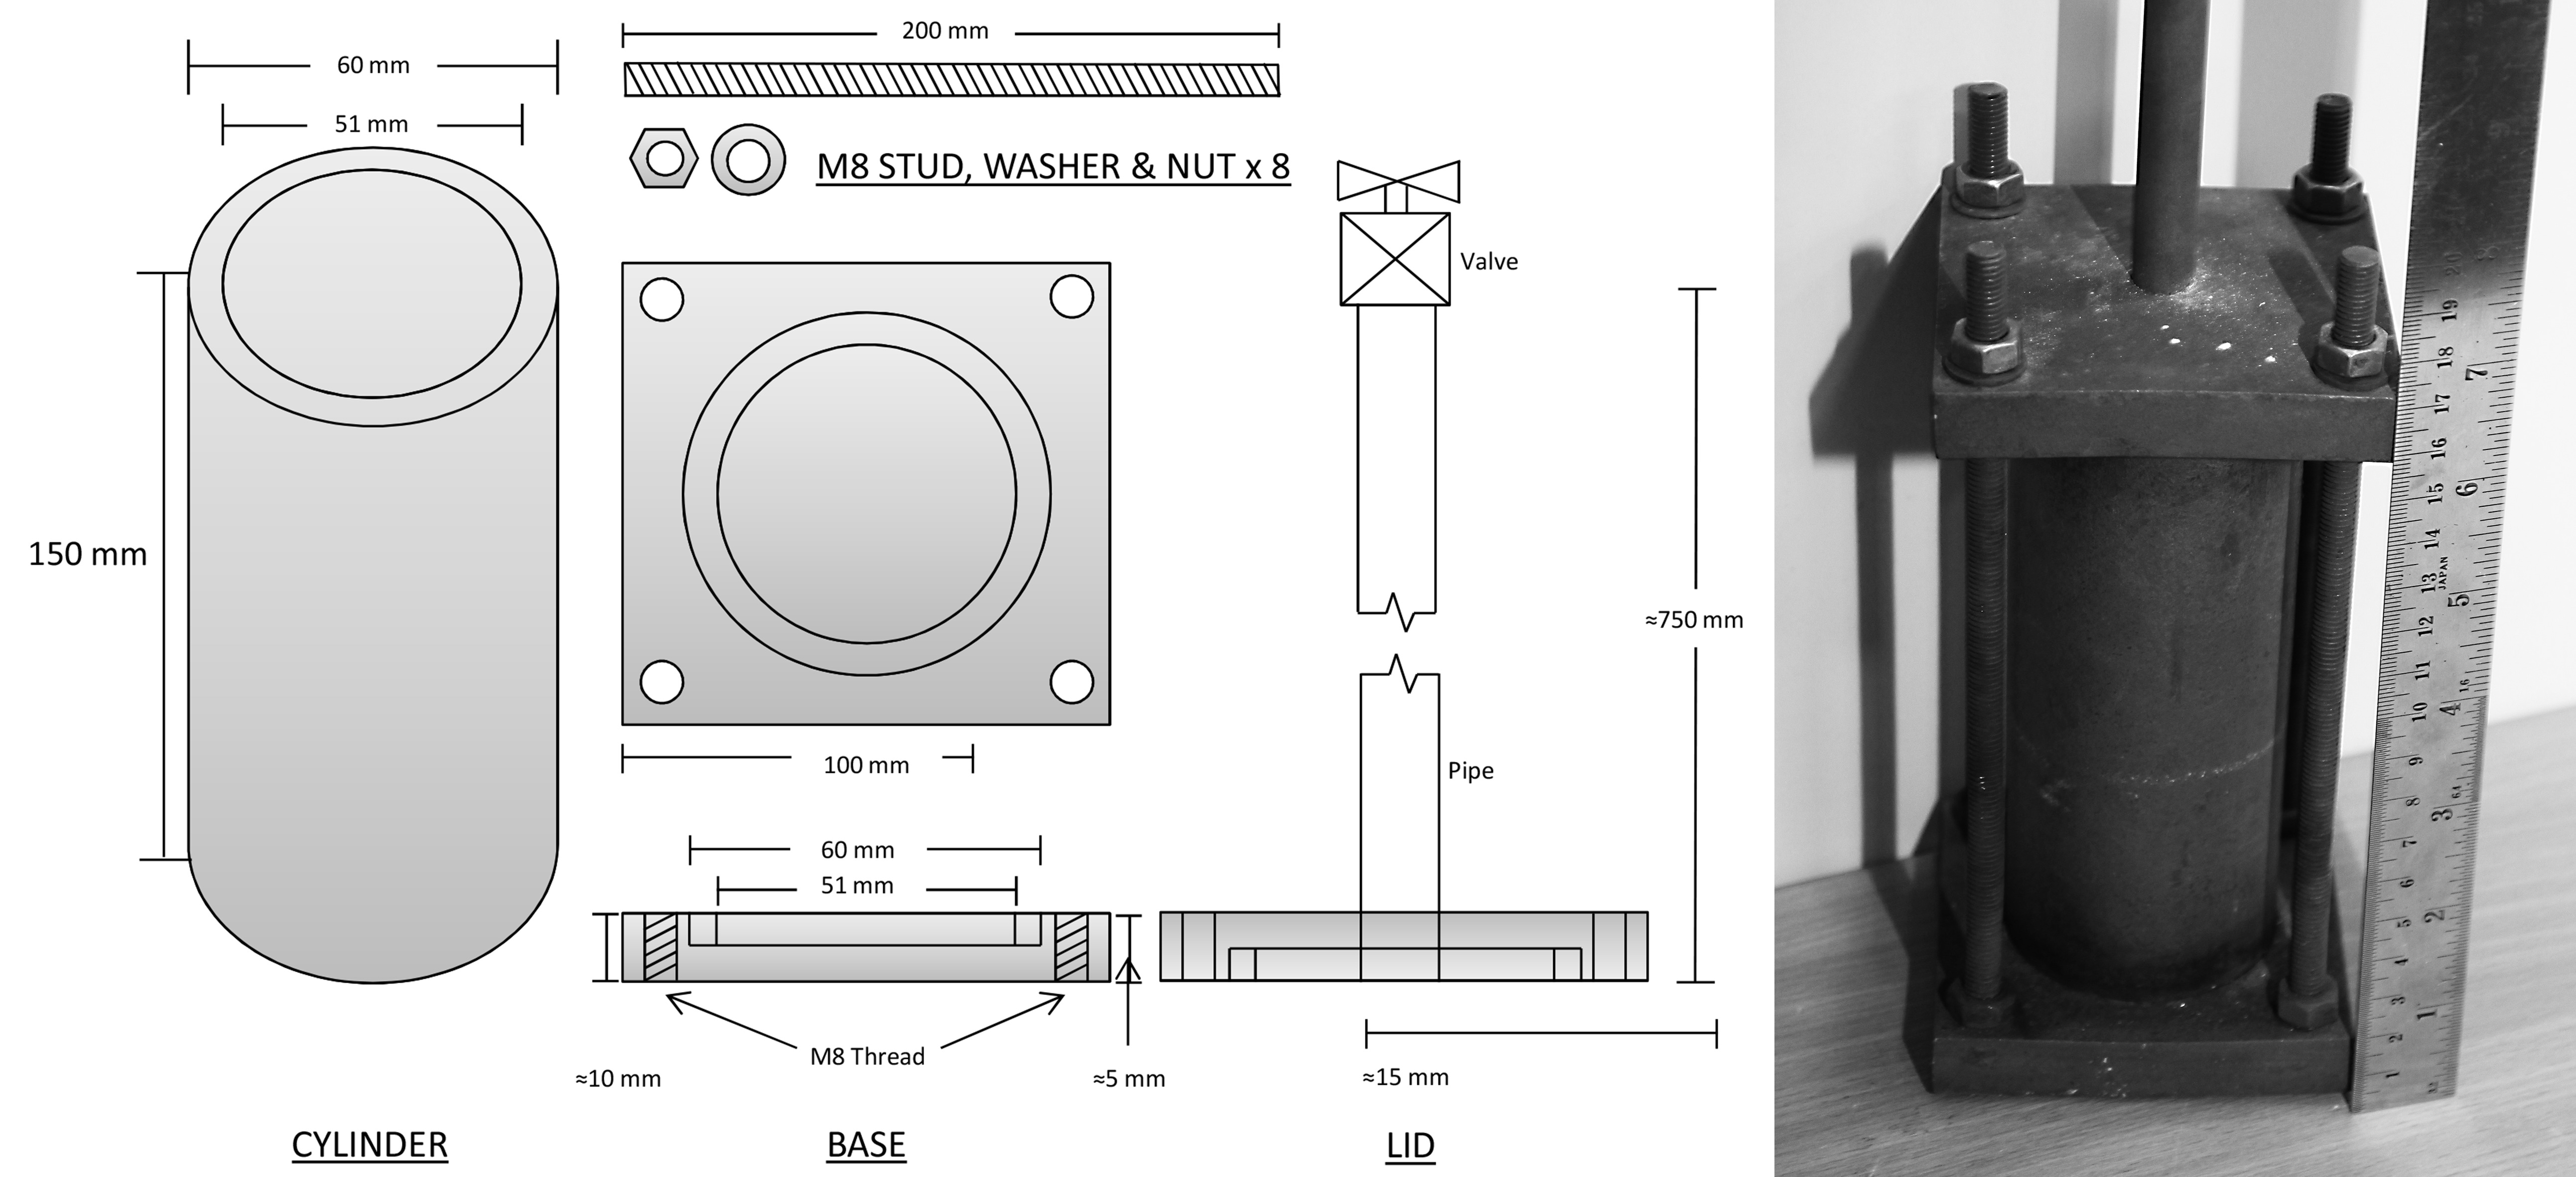
Figura 2. Diseño Esquemas del moho y espuma Infiltración Imagen Reunidos (Escala métrica). Haga clic aquí para ver una versión más grande de esta figura.
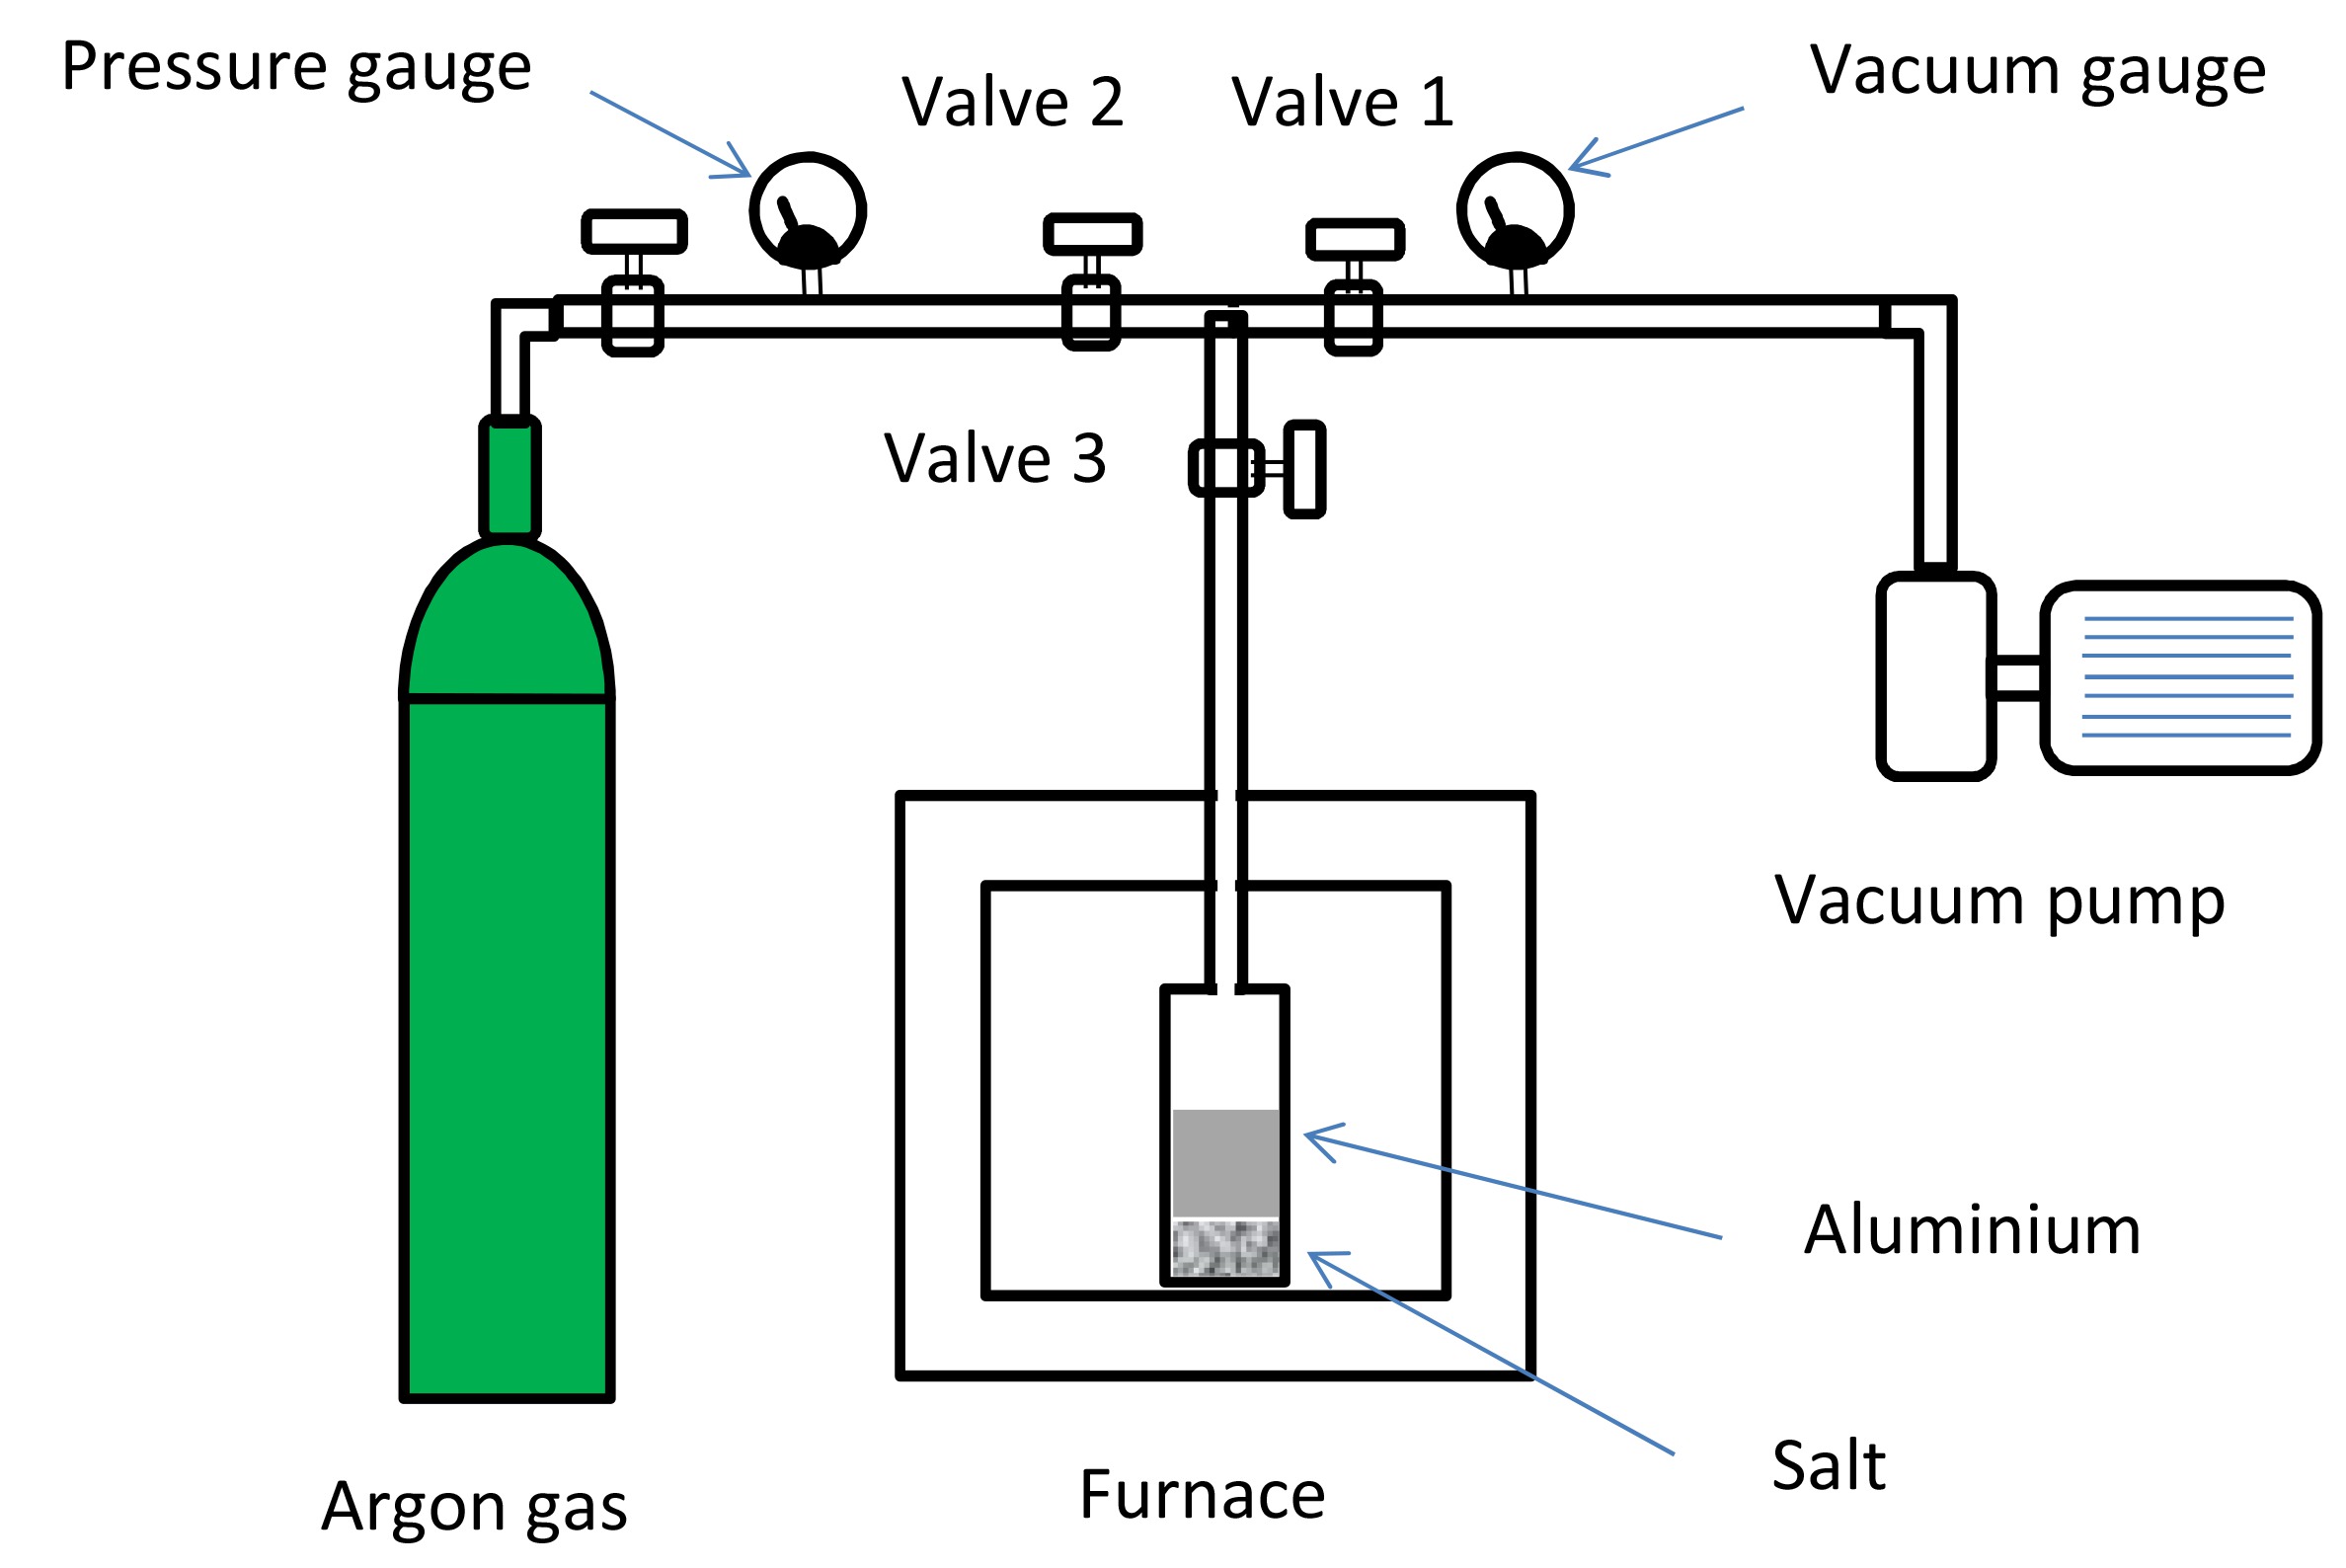
Figura 3. Esquema de laboratorio del Rig Espuma infiltración.
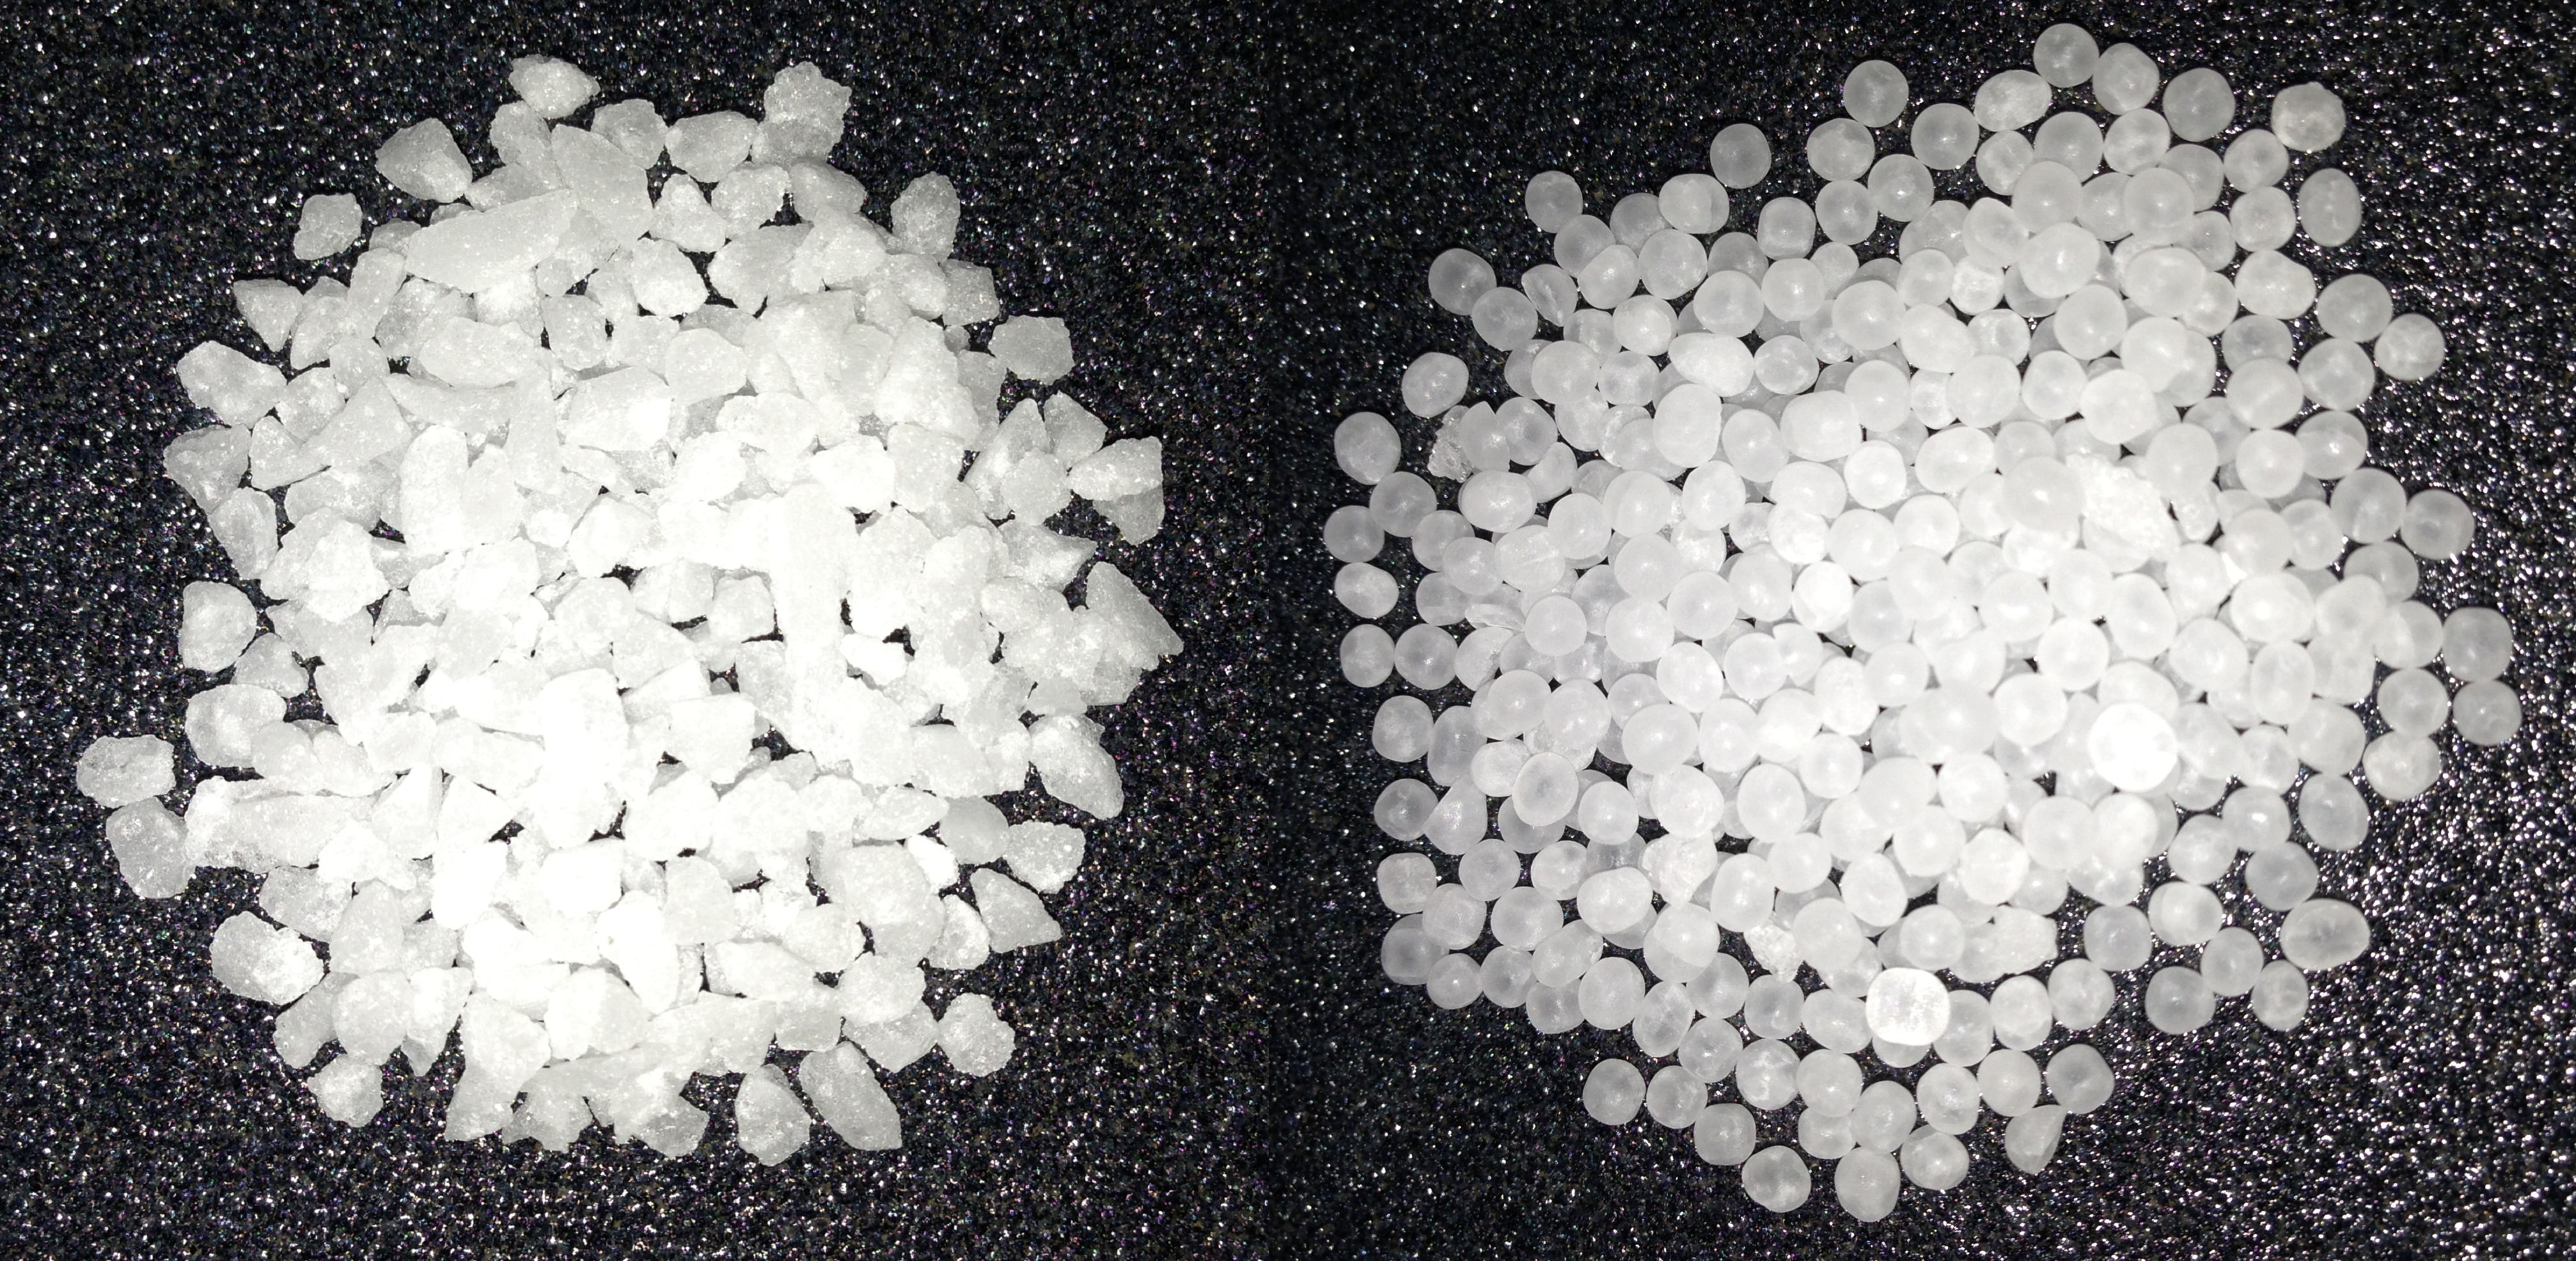
Figura 4. Morfología del NaCl Granos (Izquierda: Angular 2-2,36 mm; Derecha: esféricos 1.4 a 1.7 mm).
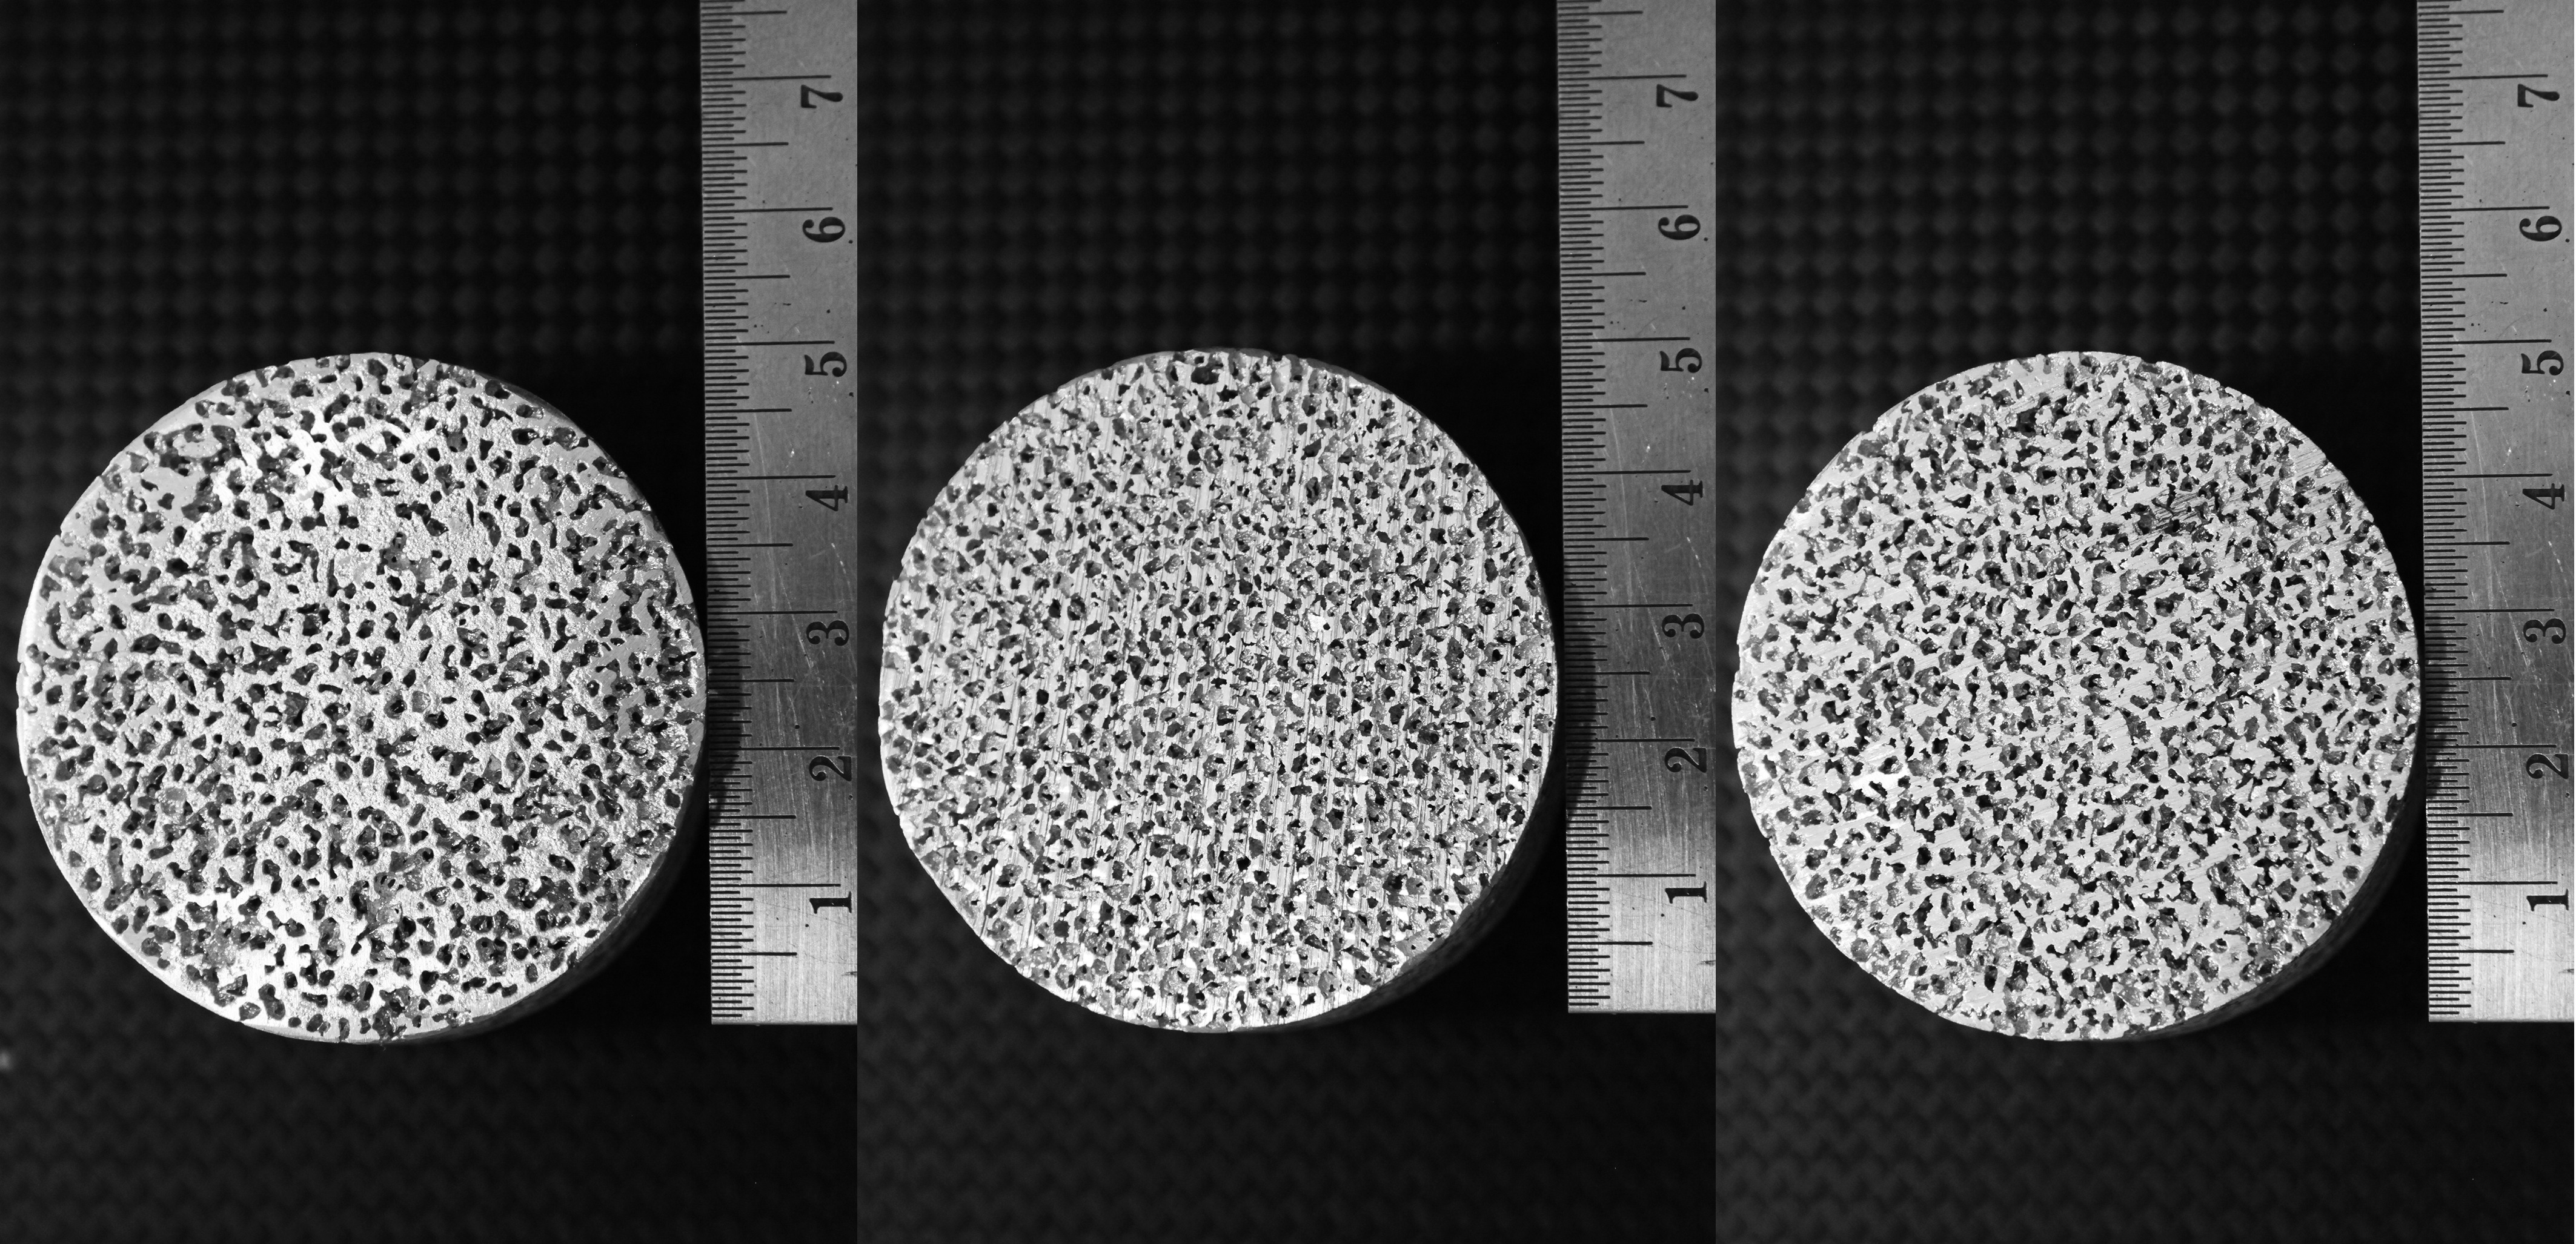
Figura 5. Las muestras Protocolo A a, b y c están hechas de abierta porosa 99,95% de espuma de aluminio con un rango de tamaño de poro de 1,4 mm a 1,7 mm, una porosidad media de 63%, la medición de 51 mm de diámetro y 25,4 mm de altura ( Escala métrica). Haga clic aquí para ver una versión más grande de esta figura.
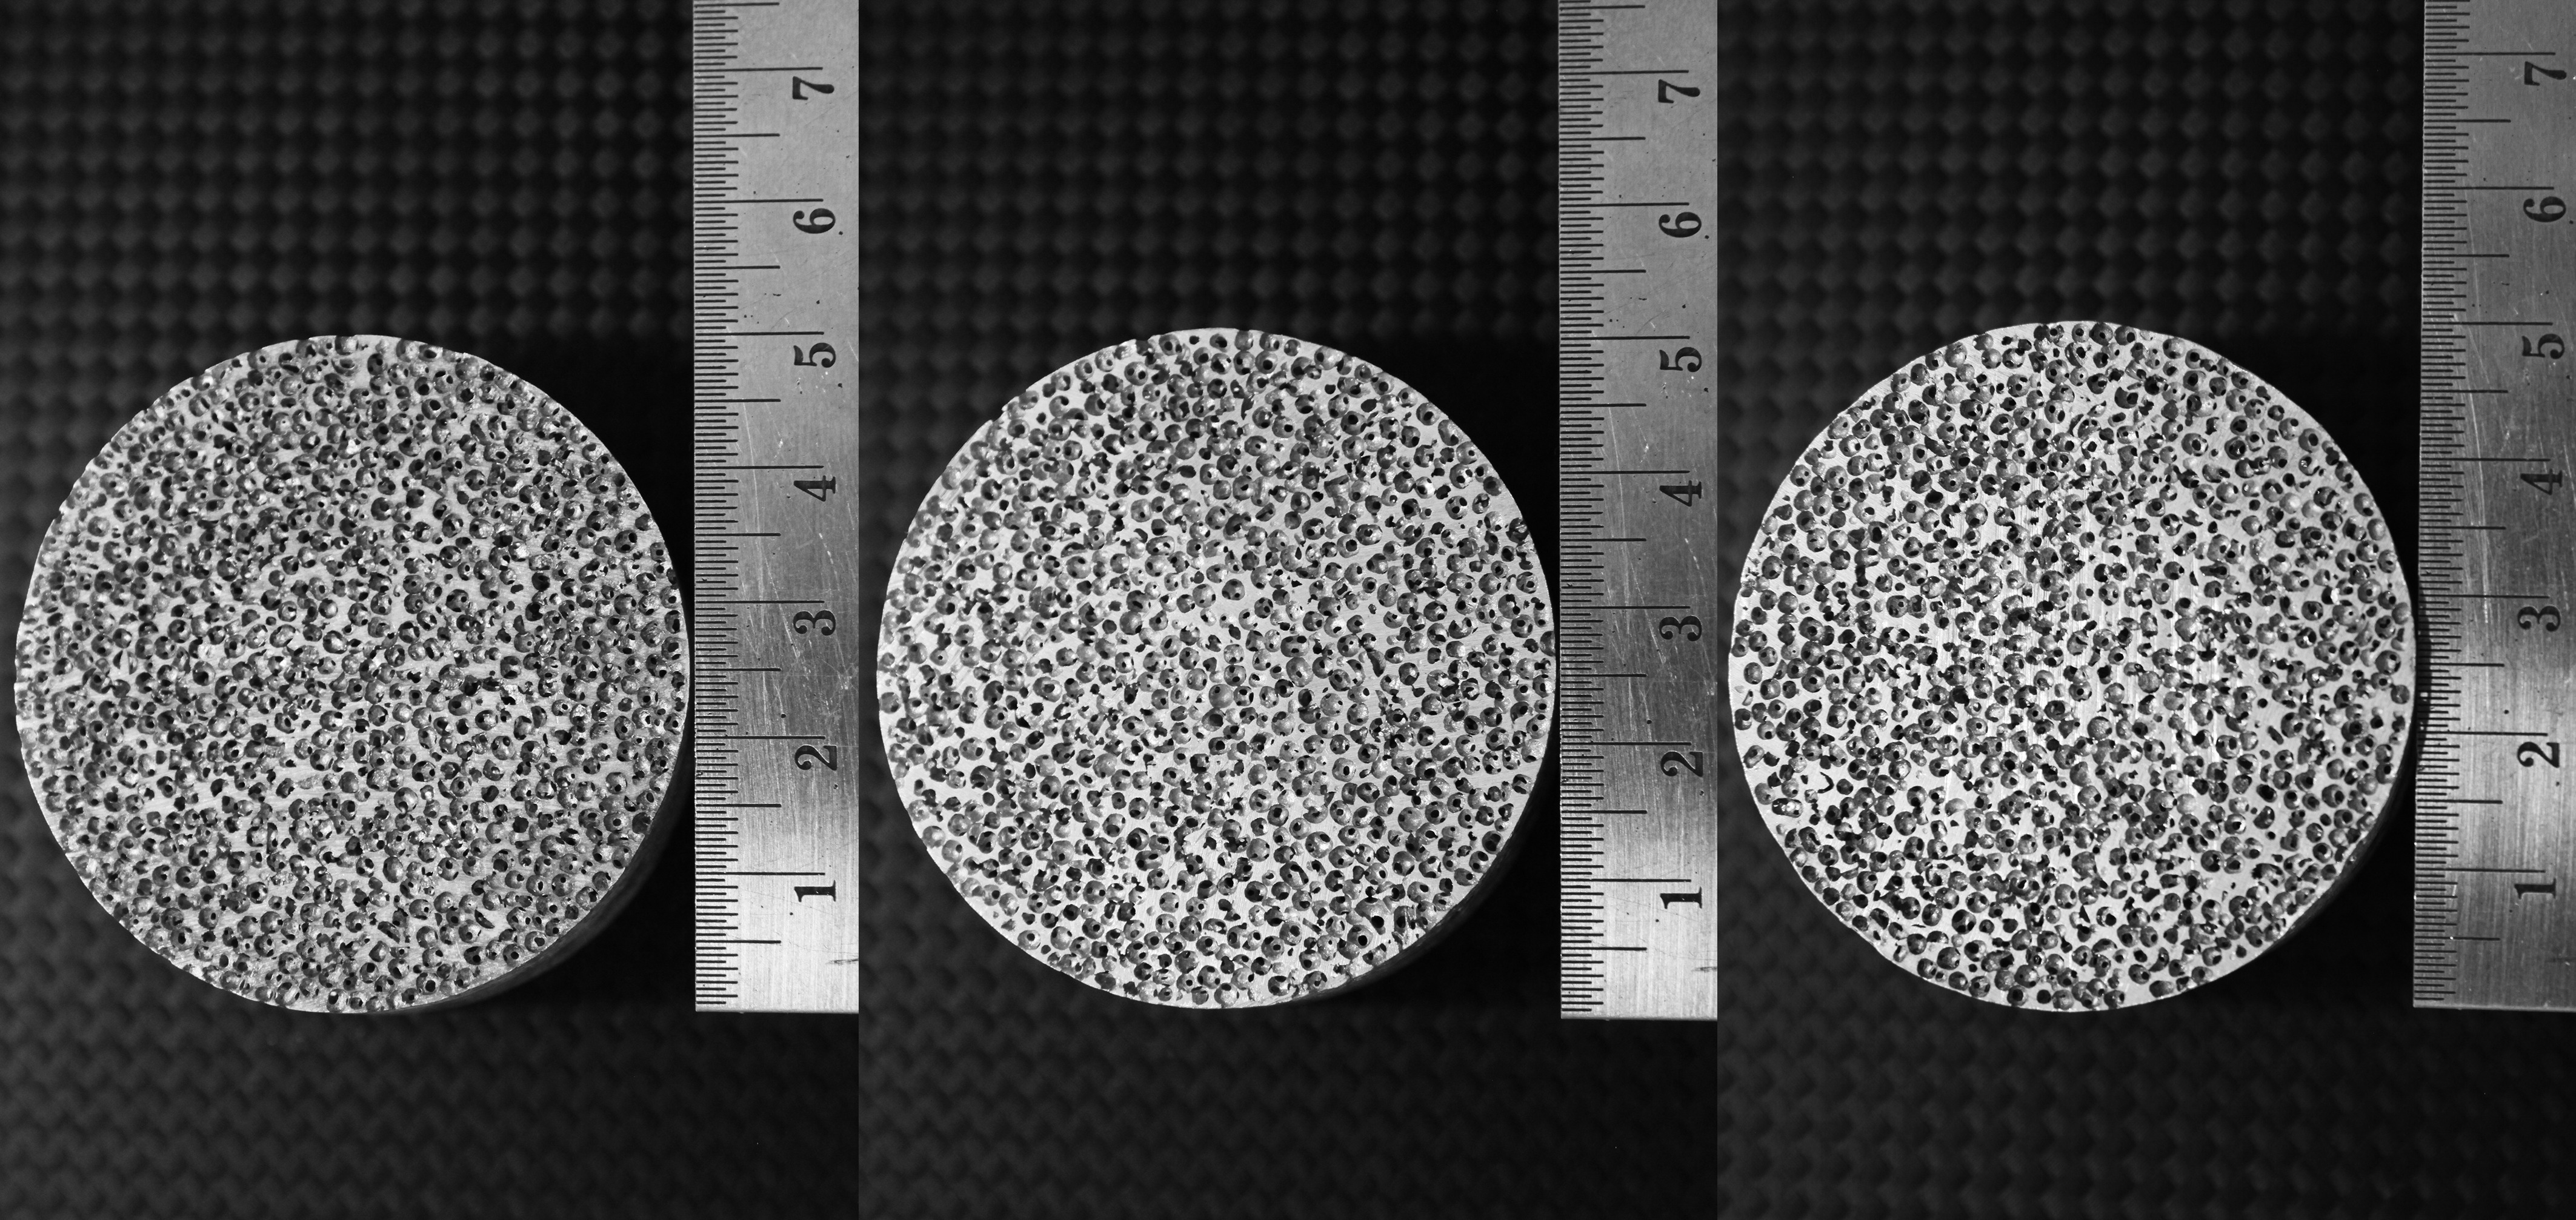
Muestras de la Figura 6. Protocolo B D, E y F son de abierta porosa 99,95% de espuma de aluminio con un rango de tamaño de poro de 1,4 mm a 1,7 mm, una porosidad media de 66%, la medición de 51 mm de diámetro y 25,4 mm de altura ( Escala métrica). Haga clic aquí para ver una versión más grande de esta figura.

Figura 7. Protocolo C muestras g, hei están hechos de abierto poroso 99.95% espuma de aluminio con un rango de tamaño de poro de 1 mm a 1,18 mm, 1,4 mm y 1,7 mm y 2 mm a 2,36 mm, respectivamente, una porosidad promedio de 70 %, que mide 51 mm de diámetro y 25,4 mm de altura (Escala métrica). Haga clic aquí para ver una versión más grande de esta figura.
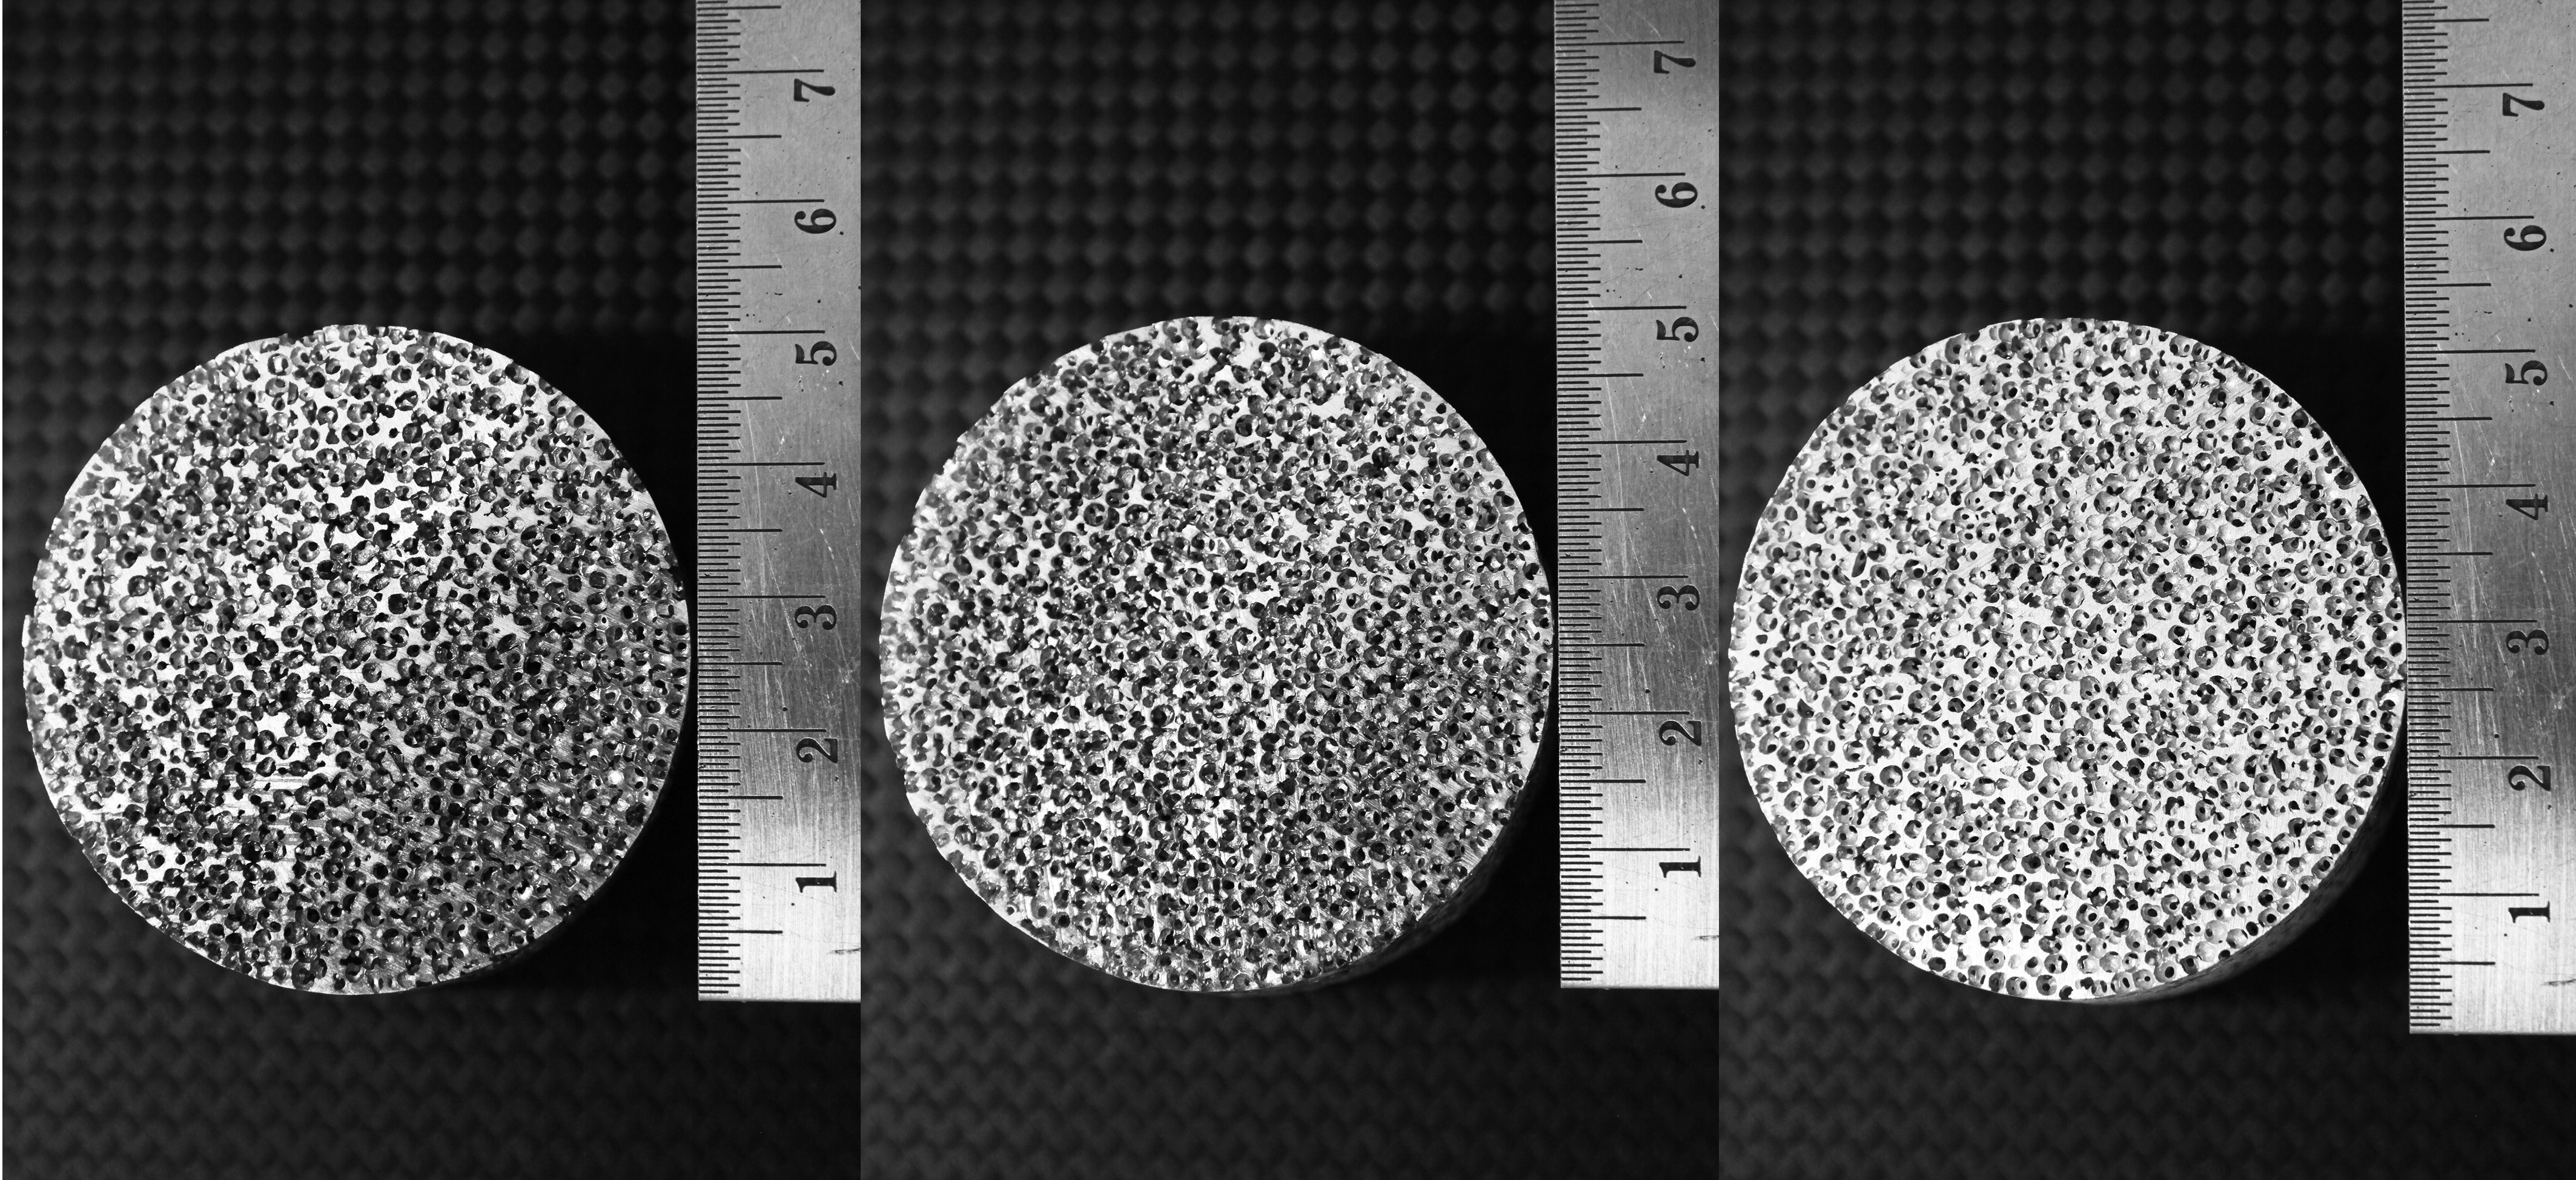
Figura 8. muestras Protocolo D j, k un dl son de abierto poroso 99.95% espuma de aluminio con un rango de tamaño de poro de 1,4 mm a 1,7 mm, una porosidad promedio de 76%, que mide 51 mm de diámetro y 25,4 mm de altura (Escala métrica). Haga clic aquí para ver una versión más grande de esta cifra.

Figura 9. Efecto de la Presión de infiltración en las espumas (Izquierda: no Infiltración; Secundaria: Infiltración correcta; Derecha: Durante Infiltración). (Escala métrica) Haga clic aquí para ver una versión más grande de esta figura.
700px "/>
Figura 10. replicado Espuma porosidad Modificación mediante infiltración Presión Cambio utilizando sólo el Protocolo A.
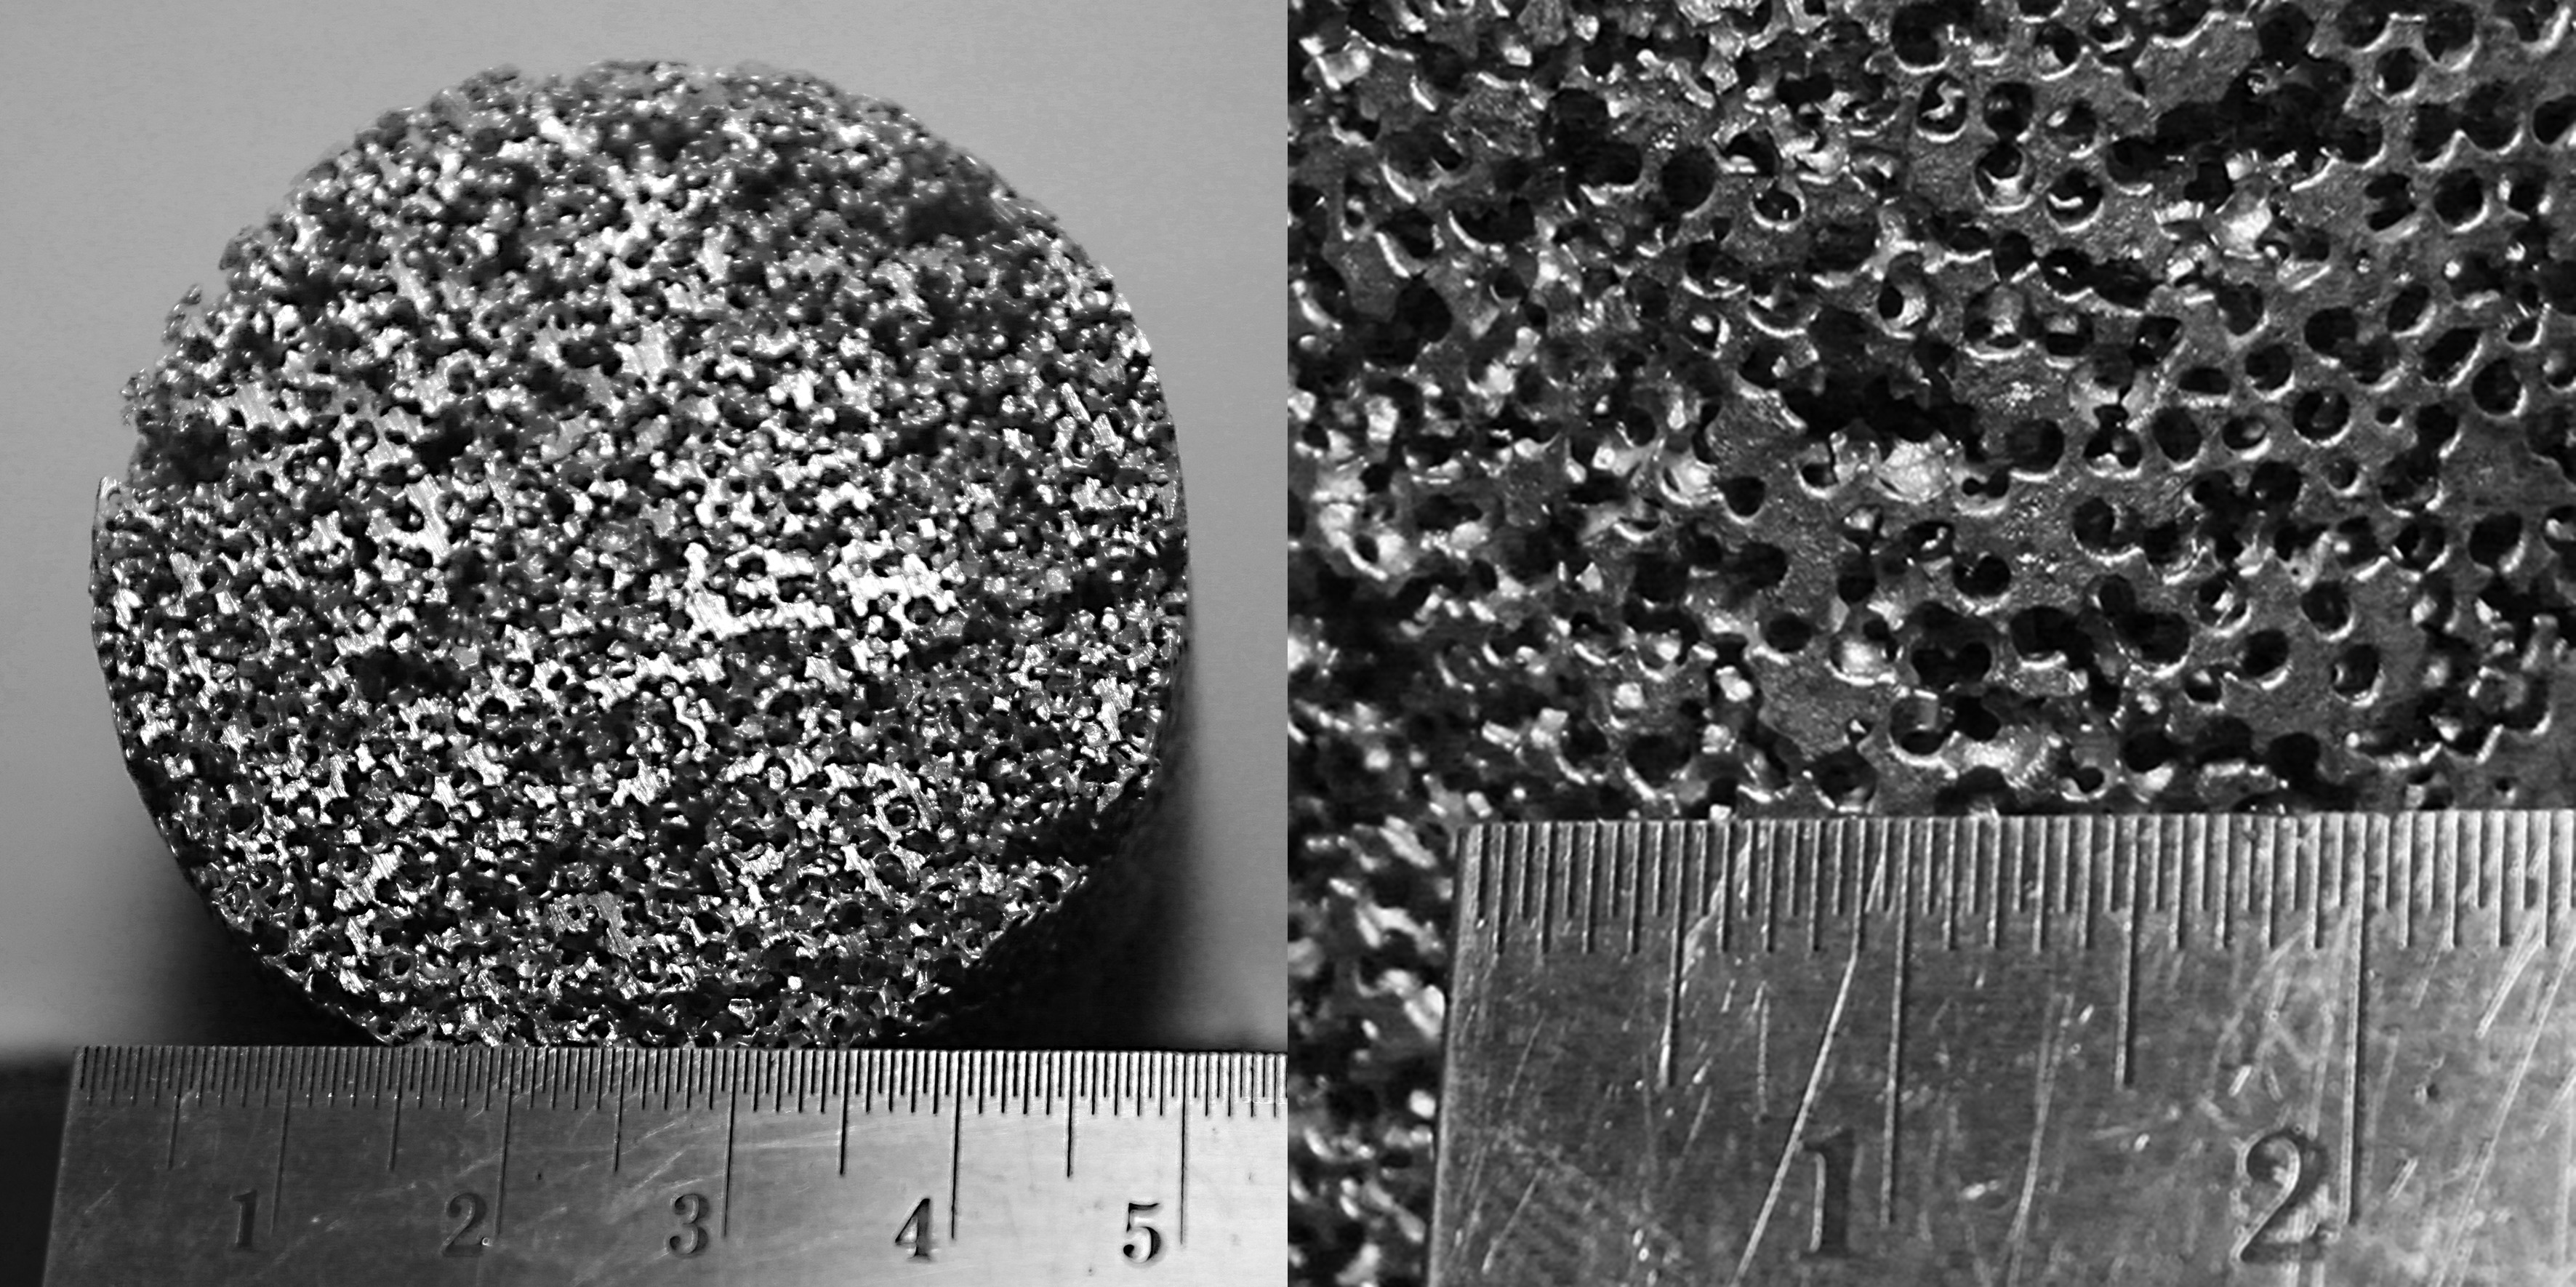
Figura 11. Errores notables en espumas producidas por este método (Izquierda: Imagen Transversal; Derecha: Side Imagen) (Escala métrica). Haga clic aquí para ver una versión más grande de esta figura.
| Protocolo | Muestra | Tamaño de partícula (mm) | Porosidad (%) |
| La | un | 1.4 a 1.7 | 63.45 |
| La | b | 10,4-1,7 | 62.98 |
| La | c | 1.4 a 1.7 | 63.09 |
| B | d | 1.4 a 1.7 | 66.33 |
| B | e | 1.4 a 1.7 | 66.21 |
| B | F | 1.4 a 1.7 | 66.08 |
| C | g | 1-1,18 | 69.96 |
| C | h | 1.4 a 1.7 | 70.03 |
| C | yo | 2-2,36 | 70.75 |
| D | j | 1.4 a 1.7 | 76.20 |
| D | k | 1.4 a 1.7 | 75.69 |
| D | l | 1.4 a 1.7 | 76.56 |
Tabla 1. características de la muestra de espuma replicados, porosidades obtenerse y tamaño preforma utilizado.
Discusión
El método básico descrito aquí se ha utilizado en diferentes formas por otros investigadores. Algunas de las variantes clave que permiten a las espumas de diferentes tipos que se creen se discuten. En la caracterización de estas espumas hemos medido la porosidad, ya que esta es una evaluación rápida y fácil de hacer, pero la caracterización de otras características estructurales, como el tamaño de poro, área superficial específica o grosor de los puntales pudieran requerirse para obtener una comprensión completa de características de la espuma para diferentes aplicaciones. En la práctica, para la producción de espumas de replicación, el tamaño de los poros es bien controlado por el tamaño de partícula del NaCl utilizado, establecer vínculos entre ésta, la densidad y las demás características estructurales se puede hacer.
Preformas densificadas
En la presente contribución hemos descrito una preforma de NaCl que se hace inclinando granos de NaCl en una cámara. Si bien, como se ha discutido, un cierto grado de control sobre la densiTy se puede lograr por la vibración de la muestra, los restos Accesible bastante restringida, debido a la gama limitada de embalaje fracciones del NaCl que se puede lograr. Con el fin de producir espumas de mayor porosidad, la densidad de la preforma se puede aumentar mediante la compactación mecánicamente (por ejemplo, en prensado isostático en frío para conservar la estructura isotrópica), o por sinterizado donde densificación es impulsado por la reducción de área de superficie. Ambos métodos se esperaría que sea más eficaz para el tamaño de las partículas de NaCl menor (sub milímetro), como granos más pequeños son menos propensos a agrietarse y tener una mayor superficie a volumen. A medida que el tamaño de poro utilizado en los experimentos descritos en este documento es más grande, y cualquier proceso requeriría equipamiento adicional, con el foco en un proceso simple y fácil de implementar, que no se han utilizado.
Preformas en forma de
En Goodall y Mortensen 14 un método se introduce acontrolar el tamaño de los poros y la forma más allá de que es posible el uso de los granos individuales de NaCl. En este método polvo fino NaCl se mezcla con un aglutinante (por simplicidad, la harina y el agua se puede utilizar), a continuación, se conforma en la forma deseada antes de un tratamiento de calor se utiliza para eliminar térmicamente el aglutinante. Aunque no experimentalmente complejo, este método no ha sido utilizada en nuestros experimentos, ya que no es esencial para producir una espuma y requiere control de presión algo más precisa para asegurar la porosidad escala fina en la preforma en sí no se infiltra.
Preformas alternativas a NaCl
Aunque NaCl muestra muchas características deseables como un material de la preforma (incluyendo relativamente alta temperatura de fusión, de alto grado de solubilidad en agua y baja toxicidad y coste), no siempre es adecuado. Un caso particular es cuando se van a procesar metales de punto de fusión más altos, y en esta situación se puede reemplazar con otros materiales, tales como alúmina de sodiocomió 16. Estos materiales mejoran la capacidad de temperatura, pero son generalmente más caros y difíciles de disolver, y no son necesarios para procesar espumas de metal de punto de fusión relativamente bajo, tales como el aluminio, el metal más común del que están hechas las espumas.
Pared fría / cámaras parciales de presión de pared fría
Para infiltrarse en metálico en preformas de tamaño de partículas más finas, para producir espumas de tamaño de poro más pequeños, se requerirán mayores presiones. El dispositivo de prueba descrito en este trabajo es adecuado para el uso de hasta 6 atm de presión, pero a medida que la presión se incrementa la probabilidad de fugas de los sellos sube. Esto se puede solucionar por los diseños alternativos de cámara de presión, donde las regiones selladas se separan de la zona calentada, generalmente protegido por agua de refrigeración. Mientras que la capacidad de dicho equipo se incrementa sobre el que se describe aquí, el diseño y la fabricación es significativamente más complejo, y por lo tanto no ha sido implementeder en esta versión.
Características de esta forma de realización del proceso de
Mientras que la fundición del aluminio fundido en el molde de barras, se formará un defecto de tubo en la parte superior, debido a la contracción de solidificación. Los mejores resultados se obtienen con lingotes totalmente sólidas, por lo que esta parte deben ser desechados o reciclados.
Se ha encontrado que para que el proceso funcione, el sello entre el metal fundido y la pared del molde debe ser bueno (de lo contrario argón pasará por alto el metal y no se producirá la infiltración). Por esta razón, cuando la aplicación de presiones de infiltración de 3 bares o superior, los mejores resultados se obtienen con una gran cantidad de aluminio, suficiente para llenar el molde, incluso si el objetivo es la obtención de espumas cortas, ya que esto aumenta la presión del metal líquido alrededor el molde en la parte superior de la preforma y mejora el sello. Un pequeño espacio de medio centímetro se ha encontrado que es la altura ideal entre el aluminio pIECE y la tapa del molde para el equipo actual. Para presiones de infiltración de 2,5 bares o menos el tamaño de la brecha es irrelevante, la única cantidad de aluminio necesaria es la suficiente para llenar completamente la preforma.
Al apretar las tuercas en los pernos utilizar un patrón de estrella (apretando pares opuestos en forma escalonada) para asegurar que la presión alrededor de la junta es uniforme y se obtiene un sello. Para evitar daños en las válvulas de cierre, esto siempre se hace manualmente.
Ocasionalmente, puede haber defectos o regiones pobres infiltración. Estos son más propensos a formar en la parte inferior, donde el metal fundido tiene más alejado de viajes, o en la parte superior, cerca de la interfaz con el metal denso. Por lo tanto la parte más consistente de la muestra está en el centro de la región ocupada por la preforma NaCl. Las partes superior e inferior de la espuma se pueden cortar y descartados. Siempre que sea necesario para cortar la espuma para producir una muestra, lo mejor es hacerlo ingenioh el NaCl todavía presente en ella. Si los cortes se realizan después de la lixiviación, donde se realiza el corte, se puede dañar y bloquear la estructura de la espuma. Cuando el corte de la muestra después de la lixiviación se requiere, un método exitoso es usar una técnica no-carga, como el mecanizado Electro-Discharge (EDM, también llamado electroerosión).
Hay muchas variables en el proceso que pueden ser modificadas para diferentes efectos, pero con el fin de cambiar la porosidad de las variables de control más adecuados son ya sea la densidad preforma o la presión de la infiltración utilizado.
El propósito de utilizar diferentes protocolos (A, B, C y D) es para producir espumas con diferentes porosidades, de 61% a 77%. La aplicación de Protocolo A producirá muestras con 63% de porosidad en promedio; Protocolo B produce muestras con 66% de porosidad; Protocolo C produce muestras con 70% de porosidad y Protocolo D produce muestras con 76% de porosidad. Mediante la adición de la multa NaCl en la parte inferior del molde en los ProtocolosB, C y D se crea un refugio para el aire atrapado en la preforma durante la infiltración si la evacuación de la cámara no es perfecta. El NaCl ser mucho más fina se resistirá a la infiltración por el aluminio hasta que se alcancen presiones más altas, asegurando que la preforma está completamente infiltrada. Sin este cualquier aire presente será comprimido, no se elimina y la porosidad adicional no deseado estará presente, muy probablemente como regiones no infiltrados. Protocolos C y D fueron desarrollados para permitir la infiltración de lograrse con presiones mucho más bajas. Para las muestras representadas en la Figura 6 se utilizó una preforma de diferente tamaño de partícula, se puede señalar que este cambio no tiene un efecto significativo en comparación con el protocolo utilizado.
Al no utilizar la junta de la parte inferior en los Protocolos C y D un pequeño flujo de gas a través de la parte inferior del molde es posible, lo que significa que gas atrapado de la preforma puede ser evacuado sin tener que ser comprimido a presiones más altas. Siesto se hizo sin la multa NaCl luego de aluminio también puede ser forzado a salir, pero como esta capa resiste la penetración por el aluminio líquido a las presiones aplicadas se evitará el escape de aluminio.
En el Protocolo D, por la vibración de la preforma, una espuma de mayor porosidad se puede lograr; aproximadamente 9-10% más porosa en comparación con el Protocolo C. Esto sucede ya que los granos de NaCl en la preforma están más juntos, dejando menos espacio para ser llenado por el aluminio. La lámina de cerámica se añade en el Protocolo D para prevenir la multa NaCl para mezclar con la infiltración de NaCl durante la vibración, no se encontraron efectos significativos en los productos finales al añadir la hoja de cerámica en el Protocolo C.
El director limitación para la técnica de procesamiento de espuma descrito es la porosidad de las espumas; el más bajo conseguido hasta ahora con el equipo de perforación y protocolos descritos aquí son alrededor de 61% y la más alta cerca de 77%. Sin embargo, es un barato y fácil de usar la técnica en comparación conmétodos más complicados y caros, como el bastidor de inversión, la sinterización o la fabricación aditiva. Otra limitación es los metales que se pueden utilizar; cualquier metal que tiene un punto demasiado cerca o por encima del punto de fusión de NaCl (801 ° C) de fusión no puede ser infiltrada con esta preforma. Aluminio, magnesio y estaño se han procesado con esta técnica.
Equipo y varios protocolos de éxito para la producción de espumas de aluminio se presentan en detalle. Utilizando este método, es posible crear de aluminio espumas de células abiertas con porosidades de 61-77% (correspondientes a densidad en el intervalo de 1,053 a 621 kg / m 3) y con tamaños de poro en el rango de 1 a 2,36 mm de diámetro. Además, se sabe que con las variaciones en las condiciones utilizadas, algunos de ellos relativamente menor, estos intervalos pueden ampliarse significativamente, y otras variables, tales como la forma de poro se pueden cambiar. La técnica de replicación es muy adecuado para su uso en laboratorio de investigación para míla producción de espuma tal.
Divulgaciones
Los autores declaran que no tienen intereses financieros contrapuestos.
Agradecimientos
El autor correspondiente quisiera reconocer Consejo Nacional de Ciencia y Tecnología CONACYT del Gobierno Mexicano para la provisión de una beca.
Materiales
| Nombre | Empresa | Número de catálogo | Comentarios |
|---|---|---|---|
| Sal | Hydrosoft | Sal granular 25 kg 855754 | http://www.travisperkins.co.uk/p/hydrosoft-granular-salt-25kg/855754/3893446 |
| Aluminio | William Rowland | Lingotes de aluminio 99,87% puro 25 kg Tambor | http://www.william-rowland.com/products/high-purity-metals#product-id-1 |
| Crisol | Morgan Advance Materials | Crisol de carburo | http://www.morganmms.com/crucibles-foundry-products/crucibles/syncarb/ |
| Horno | Elite Thermal Systems | TLCF10/27-3216CP & 2116 O/T | http://www.elitefurnaces.com/eng/products/furnaces/1200%20Top%20Loading%20Furnaces.php |
| Molde | de barra La Universidad de Sheffield | Acero inoxidable hecho a medida | 304, 15 cm de altura, 5 cm de diámetro interior, 6 cm de diámetro exterior |
| Sierra de cinta | Clarke | CBS45MD (6" x 4 1/2") 370W 060710025 | http://www.machinemart.co.uk/shop/product/details/cbs45md-41-2in-x-6in-metal-cutting-ban |
| Papel de lija | Wickes | Specialist papel de lija húmedo y seco 501885 | http://www.wickes.co.uk/Specialist-Wet+Dry-Sandpaper-PK4/p/501885 |
| Tamices | Fisher Scientific | Fisherbrand 200 mm diamater | http://www.fisher.co.uk/product/brand_listing.php/F/Fisherbrand/Sieve |
| Balance | Precisa | XB 6200C | http://www.precisa.co.uk/precision_balances.php |
| Nitruro de boro | Kennametal | bote | de spray de 500 mlhttp://www.kennametal.com/content/dam/kennametal/kennametal/common/Resources/Catalogs-Literature/Advanced%20Materials%20and%20Wear%20Components/B-13-03401_ceramic_powders _brochure_EN.pdf |
| Molde de infiltración, base y tapa | La Universidad de Sheffield | Acero inoxidable hecho a medida | 304, 15 cm de altura, 5.1 cm de diámetro interior, 6 cm diámetro exterior |
| Molde cilíndrico | La Universidad de Sheffield | Hecho a medida Acero | con bajo contenido de carbono 1020, 15 cm de altura, 5 cm de diámetro interior, 6 cm de diámetro exterior |
| Junta de grafito | Gee Grafito | Geegraf Acero inoxidable Grafito reforzado 1 mm de espesor | http://www.geegraphite.com/steel_reinforced.html |
| Mazo | Thor Hammer Co. Ltd. | Mazo redondo de plástico sólido Super http://www.thorhammer.com/Mallets/Round/ | |
| Llave | Kennedy | 13 mm Llave combinada de trinquete KEN5822166K | |
| https://www.cromwell.co.uk/KEN5822166K Tuercas Matlock | M8 Tuerca hexagonal de acero galvanizada | https://www.cromwell.co.uk/CTL6400068J | |
| Arandelas | Matlock | M8 Form-A Arandela de acero bzp | https://www.cromwell.co.uk/CTL6451208H |
| Tuercas SS Matlock | M8 A2 tuerca hexagonal | https://www.cromwell.co.uk/CTL6423008F | |
| Arandelas SS | Matlock | M8 A2 st/st Arandela Form-A | https://www.cromwell.co.uk/CTL6464008H |
| Espárrago de acero inoxidable | Cromwell | M8 x 1 Mtr A2 Espárrago de acero inoxidable QFT6397080K | https://www.cromwell.co.uk/QFT6397080K |
| Válvulas | Edwards | C33205000 SP16K, diafragma de nitrilo | |
| https://www.edwardsvacuum.com/Products/View.aspx?sku=C33205000 racor cruz | Edwards | C10512412 NW16 travesaño de aluminio | https://www.edwardsvacuum.com/Products/C10512412/View.aspx |
| T | Edwards | C10512411 NW16 T-Piece de aluminio | https://www.edwardsvacuum.com/Products/C10512411/View.aspx |
| Bomba de vacío | Edwards | A36310940 E2M18 200-230/380-415V, 3-ph, 50 Hz | |
| Medidor de http://www.edwardsvacuum.com/Products/View.aspx?sku=A36310940 | Edwards | D35610000 CG16K, 0-1.040 mbar | http://www.edwardsvacuum.com/Products/View.aspx?sku=D35610000 |
| Gas Argón | BOC | Pureshield Gas Argón | http://www.boconline.co.uk/en/products-and-supply/industrial-gases/inert-gases/pureshield-argon/pureshield-argon.html |
| Manguera de acero inoxidable | BOC | Manguera de acero inoxidable | |
| Regulador | http://www.boconline.co.uk/en/products-and-supply/speciality-equipment/hoses-and-pigtails/index.html BOC | HP 1500 Series | http://www.boconline.co.uk/en/products-and-supply/speciality-equipment/regulators/single-stage-regulators/hp1500-series/hp1500-series.html Bloque de |
| Cobre | William Rowland | Lingote de Cobre 25 kg | http://www.william-rowland.com/products/high-purity-metals#product-id-18 |
| Tornillo de | banco | Record T84-34 H/Duty Eng 4 1/2" Mordazas REC5658326K | https://www.cromwell.co.uk/REC5658326K |
| Vaso de precipitados | Fisher Scientific 11567402 | - Vaso de precipitados, en forma de cuclillas, con graduaciones y pico 800 ml | https://webshop.fishersci.com/insight2_uk/getProduct.do;jsessionid=16D5812 D71B8CB37B475E94281E2BEA 5.ukhigjavappp11?productCode=11567402& resultSet Position=0 |
| Placa caliente de agitación | Corning | Placa caliente de agitación de Corning Modelo 6798-420d | http://www.corning.com/lifesciences/us_canada/en/technical_resources/product_guid/shp/shp.aspx |
| [header] | |||
| Barra de agitación | Fisher Scientific | 11848862 - PTFE Barra de agitación + Anillo 25x6 mm | https://webshop.fishersci.com/insight2_uk/getProduct.do;jsessionid=16D5812 D71B8CB37B475E94281E2BEA 5.ukhigjavappp11?productCode=11848862& resultSet Posición=0 Secador |
| aire | V05 | V05 Max Air Turbo Secador DR-120-GB | |
| http://reviews.boots.com/2111-en_gb/1120627/v05-v05-max-air-turbo-hair-dryer-dr-120-gb-reviews/reviews.htm Lámina cerámica | Morgan Advance Materials | Manta Kaowool de 2 mm de espesor | http://www.morganthermalceramics.com/downloads/datasheets?f[0]=field_type%3A84 |
| Mesa Vibratoria | Peveril Maquinaria | Pevco Mesa Vibratoria 1.25 m x 0.625 m x 0.6 m | https://peverilmachinery.co.uk/equipment/vibrating-tables |
Referencias
- Banhart, J. Manufacture, characterisation and application of cellular metals and metal foams. Progress in Materials Science. 46, 559-632 (2000).
- Conde, Y., Despois, J. -F., Goodall, R., Marmottant, A., Salvo, L., San Marchi, C., Mortensen, A. Replication processing of highly porous materials. Advanced Engineering Materials. 8 (9), 795-803 (2006).
- Goodall, R., Mortensen, A. Chapter 24. Porous Metals. Physical Metallurgy. Laughlin, D. E., Hono, K. , 5th Ed, 2399-2595 (2014).
- Polonsky, L., Lipson, S., Markus, H. Lightweight Cellular Metal. Modern Castings. 39, 57-71 (1961).
- San Marchi, C., Mortensen, A. Chapter 2.06. Infiltration and the Replication Process for Producing Metal Sponges. Handbook of Cellular Metals. Degischer, H. P., Kriszt, B. , Wiley-VCH. 44-56 (2002).
- Galliard, C., Despois, J. F., Mortensen, A. Processing of NaCl powders of controlled size and shape for the microstructural tailoring of aluminium foams. Materials Science and Engineering A. 374 (1-2), 250-262 (2004).
- Despois, J. F., Mortensen, A. Permeability of open-pore microcellular materials. Acta Materialia. 53 (5), 1381-1388 (2005).
- Goodall, R., Despois, J. F., Marmottant, A., Salvo, L., Mortensen, A. The effect of preform processing on replicated aluminium foam structure and mechanical properties. Scripta Materialia. 54, 2069-2073 (2006).
- Goodall, R., Marmottant, A., Salvo, L., Mortensen, A. Spherical pore replicated microcellular aluminium: Processing and influence on properties. Materials Science and Engineering A. 465 (1-2), 124-135 (2007).
- Despois, J. F., Marmottant, A., Salvo, L., Mortensen, A. Influence of the infiltration pressure on the structure and properties of replicated aluminium foams. Materials Science and Engineering A. 462, 68-75 (2007).
- San Marchi,, Despois, C., F, J., Mortensen, A. Uniaxial deformation of open-cell aluminium foam: the role of internal damage. Acta Materialia. 52 (10), 2895-2902 (2004).
- Goodall, R., Weber, L., Mortensen, A. The electrical conductivity of microcellular metals. Journal of Applied Physics. 100, 044912(2006).
- Kadar, C., Chmelik, F., Kendvai, J., Voros, G., Rajkovits, Z. Acoustic emission of metal foams during tension. Materials Science and Engineering A. 462, 316-319 (2007).
- Goodall, R., Mortensen, A. Microcellular aluminium. Child’s Play! Advanced Engineering Materials. 9 (11), 951-954 (2007).
- Wada, T., Inoue, A. Fabrication, Thermal Stability and Mechanical Properties of Porous Bulk Glassy Pd-Cu-Ni-P Alloy. Materials Transactions. 44 (10), 2228-2231 (2003).
- DeFouw, J. D., Dunand, D. C. Processing and compressive creep of cast replicated IN792 Ni-base superalloy foams. Materials Science & Engineering A. 558, 129-133 (2012).
- Berchem, K., Mohr, U., Bleck, W. Controlling the Degree of Pore Opening of Metal Sponges, Prepared by the Infiltration Preparation Method. Materials Science and Engineering A. 323 (1-2), 52-57 (2002).
- Lu, T. J., Ong, J. M. Characterization of closed-celled cellular aluminum alloys. J. Mater. Sci. 36, 2773-2786 (2001).
- Chou, K. S., Song, M. A. A Novel Method for Making Open-cell Aluminum Foams with Soft Ceramic Balls. Scripta Materialia. 46 (5), 379-382 (2002).
- Dairon, J., Gaillard, Y., Tissier, J. C., Balloy, D., Degallaix, G. Parts Containing Open-Celled Metal Foam Manufactured by the Foundry Route: Processes, Performances and Applications. Advanced Engineering Materials. 13 (11), 1066-1071 (2011).
- LeMay, J. D., Hopper, R. W., Hrubesh, L. W., Pekala, R. W. Low-Density Microcellular Materials. Materials Research Society Bulletin. 15 (12), 19-20 (1990).
- Seliger, H., Deuther, U. Die Herstellung von Schaum- und Zellaluminium. Feiburger Forschungshefte. , 103-129 (1965).
- Kuchek, H. A. Method of Making Porous Metallic Article. US patent. , 3,236,706 (1966).
- Han, F., Cheng, H., Wang, J., Wang, Q. Effect of pore combination on the mechanical properties of an open cell aluminum foam. Scripta Materialia. 50 (1), 13-17 (2004).
- Cao, X. -q, Wang, Z. -h, Ma, H. -w, Zhao, L. -m, Yang, G. -t Effects of cell size on compressive properties of aluminum foam. Transactions of Nonferrous Metals Society of China. 16, 351-356 (2006).
- Abdulla, T., Yerokhin, A., Goodall, R. Effect of plasma electrolytic oxidation coating on the specific strength of open-cell aluminium foams. Materials & Design. 32, 3742-3749 (2011).
- San Marchi, C., Mortensen, A. Fabrication and Comprehensive Response of Open-cell Aluminum Foams with Sub-millimeter Pores. Euromat99. Clyne, T. W., Simancik, F. 5, DGM/Wiley-VCH. Munich, Germany. 34(1999).
- San Marchi, C., Mortensen, A. Deformation of open-cell aluminium foam. Acta Materialia. 49 (19), 3959-3969 (2001).
- Goodall, R., Despois, J. F., Mortensen, A. Sintering of NaCl powder: Mechanisms and first stage kinetics. Journal of the European Ceramic Society. 26 (16), 3487-3497 (2006).
- Despois, J. F., Conde, Y., San Marchi, C., Mortensen, A. Tensile Behaviour of Replicated Aluminium Foams. Advanced Engineering Materials. 6 (6), 444-447 (2004).
- Zhao, Y. Y. Stochastic Modelling of Removability of NaCl in Sintering and Dissolution Process to Produce Al Foams. Journal of Porous Materials. 10 (2), 105-111 (2003).
Reimpresiones y permisos
Erratum
Formal Correction: Erratum: Casting Protocols for the Production of Open Cell Aluminum Foams by the Replication Technique and the Effect on Porosity
Posted by JoVE Editors on 8/03/2015. Citeable Link.
A journal reference was corrected in the publication of Casting Protocols for the Production of Open Cell Aluminum Foams by the Replication Technique and the Effect on Porosity. Reference 21 and 22 were originally merged together as one reference. They have been separated into references 21 and 22 in the article. The reference numbers have been updated in the article to reflect this additional reference citation. It has been updated from:
- LeMay, J.D., Hopper, R.W., Hrubesh, L.W., & Pekala, R.W. Low-Density Microcellular Materials. Materials Research Society Bulletin. 15 (12), 19–20 (1990).Seliger, H., & Deuther U. Die Herstellung von Schaum- und Zellaluminium. Feiburger Forschungshefte. 103–129 (1965).
to:
- LeMay, J.D., Hopper, R.W., Hrubesh, L.W., & Pekala, R.W. Low-Density Microcellular Materials. Materials Research Society Bulletin. 15 (12), 19–20 (1990).
- Seliger, H., & Deuther U. Die Herstellung von Schaum- und Zellaluminium. Feiburger Forschungshefte. 103–129 (1965).
