Este artículo investiga la idoneidad de la impresión de inyección de tinta para la fabricación de células solares sensibilizadas con colorante. Se formuló una tinta de nanopartículas de TiO2 sin aglutinante y se imprimió sobre un sustrato de vidrio FTO. La capa impresa se fabricó en una celda con un área activa de 0,25cm2 y una eficiencia del 3,5%.
Artículo de método
Impresión digital de dióxido de titanio para células solares sensibilizadas Tinte
En este artículo
Resumen
Resumen
La fabricación de células solares de silicio es un proceso costoso y que consume mucha energía. Por el contrario, la producción de células solares sensibilizadas con colorante es menos dañina para el medio ambiente, con temperaturas de procesamiento más bajas, lo que representa una alternativa viable y de bajo costo a la producción convencional. Este documento mejora aún más estas credenciales ambientales mediante la evaluación de la impresión digital y, por lo tanto, la ruta de producción aditiva para estas células. Esto se logra aquí investigando la formación y el rendimiento de un fotoelectrodo de óxido metálico utilizando dióxido de titanio del tamaño de una nanopartícula. Se formuló, caracterizó e imprimió un material de inyección de tinta con un cabezal de inyección de tinta piezoeléctrico para producir una capa de 2,6 μm de espesor. La capa impresa resultante se fabricó en una célula funcional con un área activa de 0,25cm2 y una eficiencia de conversión de energía del 3,5%. La formulación sin aglutinante dio como resultado una temperatura de procesamiento reducida de 250 °C, compatible con sustratos de poliamida flexibles que son estables hasta temperaturas de 350 °C. Los autores continúan desarrollando esta ruta de proceso mediante la investigación de la impresión por inyección de tinta de otras capas dentro de células solares sensibilizadas con tinte.
Introducción
Las células solares de silicio convencionales están fabricadas con materiales altamente puros que requieren equipos especializados caros y de alto consumo de energía. Estas celdas de silicio convencionales incorporan una unión p-n que requiere materiales altamente puros en la interfaz para generar pares electrón-hueco. Las células solares sensibilizadas por colorante (DSSC) tienen un principio de funcionamiento fundamentalmente diferente, en el que la generación de carga tiene lugar en la interfaz de los materiales. Esto significa que no es necesario el procesamiento al vacío, a temperaturas ultra altas o el uso de instalaciones de sala limpia1. Por lo tanto, se consideran una alternativa potencialmente de bajo costo; Sin embargo, el escalado de pequeñas celdas de prueba de laboratorio a grandes prototipos para la fabricación industrial implica superar varios problemas, incluido el rápido modelado de sustratos.
La fabricación de productos electrónicos generalmente requiere un grado de patronado, que se logra mediante enmascaramiento o eliminación selectiva del material después de la deposición. Estos pasos pueden eliminarse mediante el uso de técnicas de impresión digital "aditiva", como la impresión por inyección de tinta o el recubrimiento por pulverización. La impresión digital es un método prometedor para la deposición directa de materiales funcionales para dispositivos electrónicos. La técnica puede describirse como la impresión a partir de un patrón digital directamente a una variedad de sustratos2. Son métodos sin contacto, que no dañarán ni contaminarán la superficie del sustrato y depositarán material solo donde sea necesario, lo que resultará en poco o ningún desperdicio3. Estas técnicas se han destacado como ideales para ser escaladas a la producción de alto volumen3. Dado que los métodos de impresión digital utilizan formas líquidas de materiales dispersos en un solvente, es fundamental comprender la deposición de tinta para determinar las aplicaciones de la técnica.
DSSCs tienen tres componentes principales: una capa porosa de material de óxido metálico de banda prohibida ancha, un tinte que cubre las partículas y un "transportador de carga" que infiltra los poros dentro de la capa porosa del semiconductor. Estos se intercalan entre un electrodo conductor transparente y un contraelectrodo4. El contraelectrodo está recubierto con un material catalítico para la transferencia de electrones, que en la mayoría de los casos es platino. Bajo iluminación, las moléculas de tinte absorberán energía en forma de fotones. A continuación, las moléculas de colorante se excitan y se produce la separación de la carga en la interfaz del dióxido de titanio y el colorante. Los electrones son expulsados a las partículas de óxido metálico adyacentes y quedan "agujeros" en la molécula de tinte. Los electrones inyectados viajan a través de las partículas de óxido metálico y llegan al electrodo conductor transparente. Cuando se conecta una carga, los electrones se mueven al contraelectrodo a través del circuito externo y finalmente se reúnen con sus contracargas a través del par redox presente en el electrolito1. La capa de óxido metálico nanoestructurado dentro de las DSSC desempeña un papel fundamental en el rendimiento general de la célula, y la elección del material, los métodos de procesamiento y la naturaleza de la estructura influyen en los factores5-10. Uno de los requisitos más importantes para el fotoánodo es que debe tener un área de superficie extremadamente grande. Esto se logra a través de la deposición de materiales de nanopartículas, comúnmente TiO21,11. Esto ha sido fabricado por innumerables procesos diferentes, sin embargo, las técnicas de recubrimiento húmedo, como la serigrafía y el doctorado, siguen siendo el enfoque más popular9,12,13.
La tecnología de inyección de tinta es una posible ruta de fabricación para células solares sensibilizadas con colorante. Utiliza el movimiento de un cristal piezoeléctrico para expulsar una cantidad fija de líquido a través de una boquilla sobre el sustrato deseado. Este método de deposición permite inyectar material con mucha precisión, pero también a alta frecuencia con una velocidad de impresión o tasa de deposición potencialmente alta. La tecnología de inyección de tinta es sensible a la viscosidad de la tinta utilizada y esto era anteriormente una barrera para el desarrollo de tintas funcionales. Trabajos recientes en el desarrollo de solventes adecuados para la formulación de tintas han ayudado a aliviar este problema, y se ha demostrado la impresión de componentes electrónicos utilizando materiales estratificados en 2D como el grafeno14. Se ha descubierto que la viscosidad de las suspensiones de nanopartículas como estas depende del tamaño y la concentración de la nanopartícula15. Las altas concentraciones de nanopartículas dan como resultado viscosidades más altas, por lo tanto, las cargas de partículas suelen ser de alrededor del 10% en peso para evitar bloqueos de la boquilla16, sin embargo, se han logrado concentraciones más altas17.
Las principales ventajas de la tecnología de inyección de tinta incluyen que es sin contacto, que crea patrones aditivos y que no tiene mascarilla18. Los dos últimos atributos se deben a la capacidad de posicionar muchos inyectores juntos en uno o más cabezales de impresión, con cada inyector direccionable por separado por el software de control. Esto permite crear patrones altamente complejos y de varias capas muy rápidamente a medida que los cabezales de impresión se mueven por el sustrato. No se requiere enmascaramiento entre materiales o capas, ya que la posición de cada gota de tinta se controla con precisión, en algunos sistemas con una precisión de ~1,5 μm19. Uno de los beneficios clave es que la tecnología de inyección de tinta está madura, con un desarrollo significativo llevado a cabo en la segunda mitad del siglo XX. El resultado es que la inyección de tinta es una tecnología muy escalable, con sistemas rollo a rollo capaces de imprimir con precisión sobre sustratos flexibles a velocidades de muchos metros por segundo. Tradicionalmente se utilizaba para la producción de grandes volúmenes, por ejemplo, periódicos. Sin embargo, los avances tecnológicos han permitido que la inyección de tinta se utilice en la producción de circuitos electrónicos de bobina a bobina utilizando tintas de plata nanoparticuladas20. Por lo tanto, la inyección de tinta es un proceso atractivo para la producción potencial de células solares sensibilizadas por colorantes mediante impresión digital.
Protocolo
1. Formulación de Tinta
Nota: Las formulaciones de tinta se mantienen a menudo un secreto celosamente guardado por los fabricantes. El éxito de las formulaciones de chorro de equilibrio, la formación de gotas, humectación y el comportamiento de secado junto con el rendimiento funcional. Por lo general, un material funcional se dispersa en un disolvente y al menos otro componente para que sean apta para chorro. En esta sección se detalla el desarrollo de un 2 TiO tinta para uso dentro de la impresión de inyección de tinta. Un pequeño lote de tinta se preparó por el método siguiente.
Precaución: Preparación de la tinta debe realizarse en un área con ventilación adecuada, por ejemplo, bajo una campana de extracción, mientras que lleva gafas de protección ocular y guantes de látex.
- Preparar una solución acuosa 0,1 mM de ácido clorhídrico (HCl) para producir un pH de aproximadamente 4.
- Añadir 32 g de la solución de ácido a 8 g de un disolvente compatible con un punto de ebullición más alto y más bajo de la tensión superficial que el agua (tal como dimetilformamida (DMF)). La adición de un co-solvent actúa como un agente de secado para inducir un flujo que circula dentro de la gotita de tinta cuando se evapora de tinta, lo que lleva a una colocación uniforme de nanopartículas sobre la superficie de la gotita de 21.
- Añadir 1,5 g de dispersante (solución activa 45% de propilenglicol y tetrametil-5-decino-4,7-diol en agua).
- Añadir 10 g de etilenglicol, como un humectante para prevenir el secado en las boquillas.
- Añadir 0,5 g de agente antiespumante (solución activa 20% de diol acetilénico en metoxipolietilenglicol) a la tinta para evitar burbujas de aire de desarrollo.
- Realizar una prueba de agitación sencilla mediante la adopción de una alícuota de la tinta en un recipiente cerrado y agitar a mano durante 60 segundos. Si se observa cualquier otra espuma a continuación, añadir 0,5 g de agente antiespumante a la tinta.
- Mezclar la solución durante 8 horas utilizando una barra de agitación magnética para asegurar la homogeneidad a TA.
- Añadir 1,5 g de dióxido de titanio (TiO 2) nanopartículas con un tamaño de partícula primaria de 21 nm y el área superficial de35 - 65 m2 / g.
- Sonicar la mezcla usando una sonda ultrasónica durante 15 minutos a una frecuencia de 60 Hz.
- Medir los tamaños de partículas, utilizando una técnica de medición apropiada, tal como dispersión de luz dinámica (DLS) de acuerdo con el protocolo del fabricante, para asegurar que fluirán fácilmente a través de las aberturas de la boquilla. Hacer mediciones en las mismas condiciones (por ejemplo., Mismo disolvente, pH, concentración de dispersante) que se utilizará para la tinta, ya que cada componente puede influir en la formación de aglomerados dentro de la tinta. Para chorro de éxito, las partículas dentro del fluido deben ser 100 veces más pequeña que la abertura de la boquilla.
- Medir la viscosidad de la tinta, usando una técnica de medición apropiada, tal como un viscosímetro de rotación según el protocolo del fabricante, para asegurar chorro fiable desde el cabezal de impresión de inyección de tinta como la impresión requiere tintas de baja viscosidad de entre 2 y 20 centipoises (cP). Aumentar la viscosidad a través de la additien de materiales poliméricos o materiales a base de celulosa; sin embargo, estos deben ser eliminados después de la deposición para liberar los sitios para el tinte dentro de la película impresa 22.
- Medir la tensión superficial de la tinta, usando una técnica de medición apropiada, tal como un tensiómetro según el protocolo del fabricante, para asegurar chorro fiable. Las directrices para la formulación de fluidos aptas para chorro de inyección de tinta para impresoras sugieren una tensión superficial entre 28 y 33 mN / m para permitir la impresión fiable.
2. La impresión de inyección de tinta
- Antes de imprimir, remojar los sustratos de vidrio en una solución de 2% en peso de detergente de limpieza (una mezcla de agentes activos aniónicos y tensioactivos no iónicos, agentes, álcalis, mejoradores de la detergencia sin fosfato y agentes secuestrantes de estabilización, en una base acuosa) en agua desionizada. Enjuague el vaso a fondo con agua desionizada tan pronto como se retiran de la solución de limpieza para eliminar las trazas de contaminación y un detergente de limpieza.
- Medir la energía de superficie del substrato, utilizando una técnica de medición apropiada, tal como un tensiómetro según el protocolo del fabricante. Para una buena adherencia, la energía superficial del sustrato no debería exceder de la tensión superficial del fluido en más de 10 - 15 mN / m. Modificar la energía superficial del sustrato usando métodos tales como tratamiento de corona 23, el tratamiento de plasma 24 y ataque químico 25 si no es adecuada.
- Cargar el sustrato en la impresora de acuerdo con el protocolo del fabricante.
- Enjuague el cabezal de impresión con la tinta a través del puerto situado en el lado de la cabeza para desplazar cualquier solución de aire o de limpieza dentro del depósito y las boquillas.
- Inserte el cabezal de impresión en la impresora. Conectar el cabezal de impresión con la junta de la personalidad cabeza.
- Se filtra la tinta a través del filtro de tamaño correcto justo antes de la carga en el cartucho para eliminar grandes agregados de partículas que pueden obstruir las boquillas. loscabezal de impresión utilizado en este trabajo tiene boquillas con un diámetro de 40 micras (por ejemplo, Konica KM512.); Por lo tanto, las tintas no deben contener partículas con un diámetro de más de 400 nm. Pasar las suspensiones a través de un 5 micras, seguido por un filtro de 1,2 micras de fluoruro de polivinilideno (PVDF) para eliminar cualquier partícula de gran tamaño.
- Cargar la tinta en la jeringa 150 ml situado por encima de la cabeza de impresión, que suministra la tinta al cabezal de impresión. Coloque la tapa hermética en la parte superior de la jeringa y encender la bomba de vacío.
- Purgar la tinta a través de las boquillas pulsando el botón 'purga' se encuentra en la bomba de vacío.
- A través del servidor de impresión sistema de información geográfica (GIS), la configuración de los parámetros de forma de onda y la impresión. Tenga en cuenta que la impresora puede imprimir a una velocidad de 1,5 metros por segundo, sin embargo, para esta tinta se ha encontrado una velocidad de impresión de 0,3 metros por segundo para proporcionar recubrimiento óptimo
- SIG usuario del software de interfaz abierta y cargue el patrón deseado.
- Print desde el cartucho cargado de acuerdo con el protocolo del fabricante.
- Retire el sustrato a partir de la platina y calentar las películas impresas en 150 ºC durante 30 min, seguido de 250 ºC durante 30 min ya sea en una placa caliente o en un horno.
3. Análisis de las películas impresas
- Utilice un microscopio óptico o un microscopio electrónico de barrido (SEM) para mirar a la superficie de las películas impresas a bajo aumento (100X) analizar la morfología de la superficie y en la alta ampliación (35,000X) para analizar la porosidad de las películas impresas. Compruebe que las imágenes muestran una cobertura uniforme sin grietas y buena porosidad. Una información más detallada sobre el funcionamiento del SEM se puede encontrar en las siguientes referencias 26,27.
- Medir el espesor de la capa impresa, utilizando una técnica de medición apropiada, tal como un perfilador de superficie de acuerdo con el protocolo del fabricante. El espesor y porosidad de la capa de TiO 2 ingenioHin DSSCs influyen en la cantidad de colorante que puede ser absorbido sobre la superficie de las nanopartículas, que, por tanto, influyen en la eficacia global de conversión eléctrica de la célula 18. Por lo tanto, es un parámetro importante a evaluar. Utilice un perfilador de superficie (precisión de 1 nm) para medir el espesor de las películas impresas.
- Medir la transmitancia de la película, utilizando una técnica de medición apropiada, tal como un espectrofotómetro de ultravioleta-visible (UV-VIS) para determinar la cantidad de luz visible transmitirá a través de la película impresa. Utilice el protocolo del fabricante.
4. Realización de la célula
- Hacer una solución colorante mezclando 20 ml de etanol y 2 mg de colorante de rutenio en un vaso de precipitados de vidrio utilizando un agitador magnético durante 8 hr.
- Sumergir el vidrio recubierto de TiO 2 en la solución a temperatura ambiente (20-25 ° C) durante 24 horas para permitir que el colorante absorba sobre la superficie de las partículas de TiO2.
- Retire el TiO2 vidrio revestido de la solución y el lugar en un pañuelo de papel para absorber el exceso de cualquier solución de colorante (con el TiO2 hacia arriba para evitar la contaminación).
- Coloque el grueso espaciador de sellado termoplástico pre-corte 60 micras en la parte superior del vidrio conductor, alrededor de la capa de TiO 2.
- Coloque el contra-electrodo recubierto de platino en la parte superior del espaciador de espesor de sellado termoplástico precortadas 60 micras, de modo que las partes activas del ánodo y el cátodo se enfrentan entre sí. Deje suficiente superposición entre las dos piezas de vidrio de modo que un contacto eléctrico se puede hacer con el vidrio conductor. Esto debe tener un agujero previamente perforado en el centro para permitir el llenado de electrolito más tarde.
- El calor en una placa caliente a una temperatura de 110 ° C y aplicar una ligera presión con unas pinzas sobre el área del espaciador de sellado. Después de 30 segundos los electrodos deben ser selladas entre sí.
- Llenar la brecha entre los dos electrodos con un / electro-yoduro de triLyte en acetonitrilo a una concentración de 50 mM, mediante la inyección a través del orificio pre-perforado en el vidrio recubierto de platino utilizando una jeringa.
Resultados
Una tinta de TiO 2 fue formulada de acuerdo con el procedimiento descrito. El tamaño de las partículas en suspensión dentro de la tinta se midió mediante dispersión dinámica de luz (DLS) y un tamaño medio de partícula de 80 nanómetros (nm) se observó. Se encontró que la viscosidad de la tinta en este trabajo para ser 3 cP, medida con un viscosímetro rotacional con un pequeño adaptador de muestras y un diámetro de husillo 18 mm. La tensión superficial se midió utilizando un tensiómetro y se calculó que era un promedio de 26 mN / m.
La energía superficial del vidrio FTO se calculó de acuerdo a la norma europea EN 828 para determinar la humectabilidad de una superficie sólida mediante la medición del ángulo de contacto y la energía libre de la superficie. Diez gotas de tres líquidos diferentes (agua, glicol de etileno y diyodometano) fueron dispensadas sobre una superficie de plano de la pieza de ensayo. Para cada caída, el ángulo de contacto izquierda y derecha eran measured. A partir de los ángulos de contacto promediados de cada líquido combinado con su tensión superficial, se calcula la energía libre superficial de la pieza de ensayo. El método Fowkes calcula la energía de superficie total (γ) a partir de la suma de las contribuciones de las interacciones dispersivas (γd) e interacciones γnon dispersivo (γp). Este método dio lugar a una energía libre superficial de 26,45 mN / m para el vidrio revestido FTO.
La impresión se lleva a cabo de acuerdo con el procedimiento anterior para producir 5 mm cuadrados. El espesor de la capa impresa sobre el cristal se midió utilizando un perfilador de superficie. El espesor máximo en el centro de la capa impresa se midió para ser 2,6 micras. La transmitancia del vidrio revestido se mide utilizando un espectrómetro UV-VIS. En una longitud de onda de 700 nm, se midió una transmitancia de 60% para la película impresa TiO 2 en comparación con 78% para el vidrio FTO.
dispositivos "1" fotovoltaicos fueron producidos de acuerdo con el esquema anterior procedimiento y se caracterizaron directamente después de la fabricación para minimizar el efecto de la degradación causada por el agua y el oxígeno en el aire. Existen cinco parámetros de rendimiento eléctricos que se utilizan para caracterizar y comparar las células solares 28. Los valores de corriente de cortocircuito (Isc) y la tensión de circuito abierto (V oc) se pueden derivar de la corriente-tensión (IV) curva. Estos pueden ser utilizados para determinar el factor de llenado (FF) y la eficiencia de conversión de potencia (η). El FF da una proporción de las células de salida de potencia máxima real para el producto de la tensión de circuito abierto y la corriente 29 de cortocircuito. Este es un parámetro clave en la evaluación del rendimiento de las células solares. Un alto FF significa bajas pérdidas electroquímicos, mientras que una baja FF indica que hay margen de mejora. Hay varios factores que se sabe que influyen la FF incluyendo la calidad y la interfaz de las capas dentro de la célula. DSSC incorpora un par redox yoduro / triyoduro con eficiencias récord de 11,9% informe de los factores de llenado de 0,71 30. Todos estos parámetros deben ser determinados en condiciones de prueba estándar, donde la temperatura del dispositivo es de 25 ° C, distribución de la irradiancia espectral de la luz tiene una masa de aire de 1,5, la irradiancia total medida (E m) a la celda solar es de 100 mW / cm 2. Máximo teórico para el rendimiento de conversión para una sola célula unión pn ha informado ampliamente como 37,7% 31, sin embargo para DSSCs se ha informado de que la eficiencia máxima está más cerca de 15,1% con un inicio de absorción a 920 nm 32.
La corriente de salida y tensiones se midieron utilizando un medidor de fuente, mientras que las células se iluminaron con un / cm 2 fuente de luz de 100 mW equipado con un filtro para igualar la distribución de la irradiancia espectral con una masa de aire de 1,5. Los resultados se compararon con una célulaproducido utilizando una capa de TiO2 médico de hoja usando una pasta disponible comercialmente que tiene una mezcla de partículas de anatasa 20 nm y 450 nm. La capa impresa tenía un área de 0,25 cm 2 y un espesor medio de 18 micras que se midió utilizando un perfilador de superficie. Una comparación del rendimiento fotoeléctrico entre los dos dispositivos se muestra en la Figura 1 y en la Tabla 1.
Varios estudios han investigado la relación entre el espesor de la capa de TiO 2 y la eficiencia de conversión dentro de DSSCs. Los resultados varían de manera significativa, con el espesor de la película óptima informado desde cualquier lugar entre 9,5 micras y 20 micras 33-39. La Tabla 1 muestra los espesores de las capas de TiO2 impresos y las eficiencias. El espesor de la inyección de tinta impresa TiO 2 es significativamente menor que el médico aplanado TiO 2, lo que resultaen una menor eficiencia. El trabajo futuro se investigue el uso de aglutinantes orgánicos en la formulación de tinta para aumentar el espesor de la capa de inyección de tinta impresa.
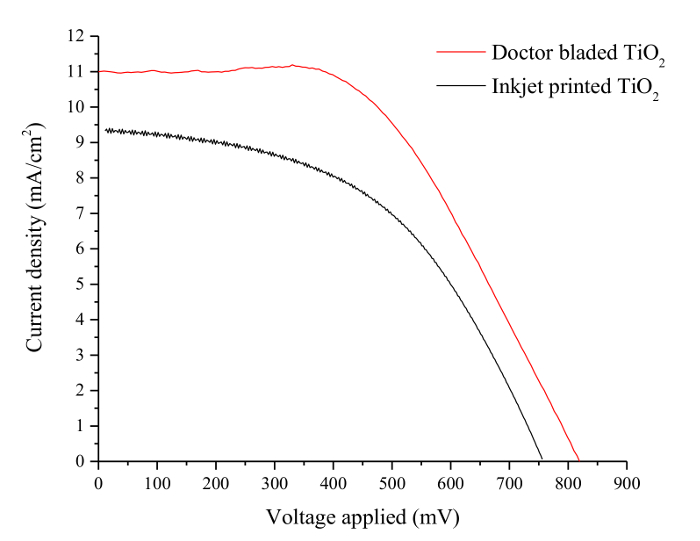
Figura 1. Curvas de rendimiento de DSSCs con inyección de tinta impresa y el doctor Bladed capas de TiO2. Curvas de densidad de corriente / tensión para DSSCs que incorporan una inyección de tinta impresa TiO2 capa y una capa de TiO2 médico-aplanado. La densidad de corriente de cortocircuito en el dispositivo con la inyección de tinta impresa capa de TiO2 es significativamente más bajo que el dispositivo con el médico palas capa de TiO2 que resulta en una menor eficiencia global de conversión. Por favor, haga clic aquí para ver una versión más grande de esta figura.
| Corriente de cortocircuito | Abra el circuito de voltaje | Factor de llenado | Eficiencia | Espesor | |
| (mA / cm 2) | (MV) | ||||
| (%) | (M) | ||||
| inyección de tinta impresa | 9.42 | 760 | 0.49 | 3.5 | 2.6 |
| médico con álabes | 11 | 756 | 0.58 | 4.8 | 18 |
Tabla 1. Características clave de rendimiento de las células en la Figura 1. Esta tabla compara los parámetros clave de la célula solar, incluyendo la tensión de circuito abierto (V oc), la corriente de cortocircuito (Isc) que determinan la eficiencia (η) bajo la luz especificada se presentan condiciones. Los parámetros ofa celular producido mediante una capa de TiO2 médico de hoja también se han incluido para la comparación. Los factores de llenado (FF) de ambos dispositivos son bastante bajo, lo que se atribuye generalmente a una alta resistencia interna dentro de la célula.
Discusión
Un desafío particular al formular tintas es la tendencia natural de las nanopartículas a agruparse. Estos se conocen como agregados o aglomerados, dependiendo de la naturaleza y la fuerza de los enlaces entre las partículas. La energía de simplemente agitar partículas en agua o aglutinante no es lo suficientemente grande como para superar las fuerzas de atracción de partículas que impiden la ruptura de los aglomerados. La molienda de bolas, la mezcla de alto cizallamiento o la ultrasonicación se utilizan habitualmente para romper nanopartículas aglomeradas. También se pueden usar varios tensioactivos y polímeros aniónicos, no iónicos y catiónicos para proporcionar estabilización a largo plazo. Al minimizar el número de estos aglomerados, se puede lograr una suspensión de buena calidad. Los fluidos deben filtrarse a través del filtro del tamaño correcto justo antes de cargarlos en el cartucho para eliminar los agregados de partículas grandes que pueden obstruir las boquillas.
También se ha demostrado que el tamaño de partícula dentro de la capa de TiO2 influye en la eficiencia general de las DSSC. La actividad fotocatalítica del dióxido de titanio aumenta a medida que disminuye el tamaño de las partículas debido a un aumento en el área de superficie específica40. Un estudio que comparó la eficiencia de las DSSC que incorporan nanopartículas de TiO2 con 5 tamaños diferentes que van de 400 nm a 14 nm y encontró que aquellos con tamaños de partícula más pequeños dieron como resultado mejores eficiencias de conversión eléctrica33.
La impresión por inyección de tinta es una técnica de deposición sin contacto capaz de imprimir en varias pasadas. Esto presenta la oportunidad única de fabricar rápidamente dispositivos multicapa en una sola operación en una amplia gama de sustratos con un desperdicio mínimo de material. También proporciona potencialmente una forma de integrar otros componentes (como baterías) en el sistema mediante la impresión de materiales funcionales41. Aunque los resultados representativos mostrados para los dispositivos impresos por inyección de tinta no funcionan tan bien como los dispositivos con rasquetilla, demuestra el potencial de la técnica de deposición. Con una mayor optimización de la tinta, podría funcionar a un nivel comparable a los métodos utilizados actualmente y puede proporcionar un mayor margen para la integración rentable y respetuosa con el medio ambiente de las células fotovoltaicas en una amplia gama de sustratos. Esperamos mejorar la eficiencia de los dispositivos impresos por inyección de tinta aumentando el grosor de la capa impresa más cerca del TiO2 de la cuchilla doctora y continuaremos observando la impresión de otros materiales y capas dentro de los DSSC.
Divulgaciones
Los autores no tienen nada que revelar.
Agradecimientos
Esta investigación se llevó a cabo agradecido con el apoyo de la Ingeniería y Ciencias Físicas de Investigación (EPSRC), financiado a través de una beca de formación de doctorado. cargos de procesamiento artículo de acceso abierto (APC) fueron financiados por Consejos de Investigación del Reino Unido (RCUK). Todos los datos se proporciona en su totalidad en la sección de resultados del papel. Los resultados representativos han sido publicados previamente por los autores 42.
Nos gustaría agradecer al Dr. Sundaram senthilarasu de la Universidad de Exeter por su ayuda en la caracterización del comportamiento eléctrico de las células.
Materiales
| Nombre | Empresa | Número de catálogo | Comentarios |
|---|---|---|---|
| Dióxido de titanio | Sigma Aldrich | 718467 | |
| Agua desionizada | Suministrado desde un filtro en el laboratorio | ||
| Ácido clorhídrico, 2 M (2 N) | Fisher Scientific | J/4250/17 | |
| Dimetilformamida (DMF) | Fisher Scientific | D/3840/08 | |
| Etanol | VWR Chemicals | 20721.33 | |
| Aditivo dispersante | Air Products | ||
| Agente antiespumante | Air Products | ||
| Etilenglicol | Fluka | 107-21-1 | |
| Filtro de jeringa de fluoruro de polivinilideno (PVDF) | VWR International | ||
| Detergente | Fisher Scientific | 10335650 | |
| Vidrio de óxido de estaño dopado con flúor (FTO), 8 Ω/sq | Pilkington | ||
| Ruthenizer | dye Solaronix | 21613 | |
| Pre-cut 60 µ película de sellado termoplástica de m de espesor | Solaronix | 74301 | |
| 50 mM Yoduro/tri-yoduro electrolito en acetonitrilo | Solaronix | 31111 | |
| Platinum recubierto de vidrio FTO | Solaronix | 74201 | |
| Jeringa Vac'n'Fill | Solaronix | 65209 | |
| Cinta de poliimida (6,35 mm) | Onecall Farnell | 1676087 |
Referencias
- Docampo, P., et al. Lessons Learned: From Dye-Sensitized Solar Cells to All-Solid-State Hybrid Devices. Adv. Mater. 26, 4013-4030 (2014).
- Hudd, A. The Chemistry of Inkjet Inks. Magdassi, S. , 3-18 (2009).
- Krebs, F. C. Fabrication and processing of polymer solar cells: A review of printing and coating. Sol. Energ. Mat. Sol. Cells. 93, 394-412 (2009).
- Reddy, P. J. Solar Power Generation: Technology, New Concepts & Policy. , Taylor & Francis. (2012).
- Gemeiner, P., Mikula, M. Acta. Chem. Slov. 6, 29(2013).
- Xue, Z., Jiang, C., Wang, L., Liu, W., Liu, B. Fabrication of Flexible Plastic Solid-State Dye-Sensitized Solar Cells Using Low Temperature Techniques. J. Phys. Chem. C. 118, 16352-16357 (2014).
- Oh, Y., Yoon, H. G., Lee, S. -N., Kim, H. -K., Kim, J. Inkjet-Printing of TiO2 Co-Solvent Ink: From Uniform Ink-Droplet to TiO2 Photoelectrode for Dye-Sensitized Solar Cells. J. Electrochem. Soc. 159, 34-38 (2011).
- Lin, L. -Y., et al. Low-temperature flexible Ti/TiO2 photoanode for dye-sensitized solar cells with binder-free TiO2 paste. Prog. Photovolt. Res. Appl. 20, 181-190 (2012).
- Gong, J., Liang, J., Sumathy, K. Review on dye-sensitized solar cells (DSSCs): Fundamental concepts and novel materials. Renew. Sustainable Energy Rev. 16, 5848-5860 (2012).
- Bosch-Jimenez, P., Yu, Y., Lira-Cantu, M., Domingo, C., Ayllòn, J. A. Solution processable titanium dioxide precursor and nanoparticulated ink: Application in Dye Sensitized Solar Cells. J Colloid Interf Sci. 416, 112-118 (2014).
- Jose, R., Thavasi, V., Ramakrishna, S. Metal Oxides for Dye-Sensitized Solar Cells. J. Am. Ceram. Soc. 92, 289-301 (2009).
- Gemeiner, P., Mikula, M. Efficiency of dye sensitized solar cells with various compositions of TiO2 based screen printed photoactive electrodes. Acta. Chem. Slov. 6, 29-34 (2013).
- Lee, K. E., Charbonneau, C., Demopoulos, G. P. Thin single screen-printed bifunctional titania layer photoanodes for high performing DSSCs via a novel hybrid paste formulation and process. J. Mater. Res. 28, 480-487 (2013).
- Li, J., Lemme, M. C., östling, M. Inkjet Printing of 2D Layered Materials. ChemPhysChem. 15, 3427-3434 (2014).
- Rudyak, V. Y., Krasnolutskii, S. L. Dependence of the viscosity of nanofluids on nanoparticle size and material. Phys. Lett. A. 378, 1845-1849 (2014).
- Dispoto, G., Moroney, N., Hanson, E., Meyer, J. D., Allen, R. R. Color Desktop Printer Technology Optical Science and Engineering. , CRC Press. 111-155 (2006).
- Hsien-Hsueh, L., Kan-Sen, C., Kuo-Cheng, H. Inkjet printing of nanosized silver colloids. Nanotechnology. 16, 2436(2005).
- Singh, M., Haverinen, H. M., Dhagat, P., Jabbour, G. E. Inkjet Printing: Inkjet Printing-Process and Its Applications. Adv. Mater. 22, 673-685 (2010).
- Stüwe, D., Mager, D., Biro, D., Korvink, J. G. Inkjet Technology for Crystalline Silicon Photovoltaics. Adv. Mater. 27, 599-626 (2015).
- Perelaer, J., et al. Roll-to-Roll Compatible Sintering of Inkjet Printed Features by Photonic and Microwave Exposure: From Non-Conductive Ink to 40% Bulk Silver Conductivity in Less Than 15 Seconds. Adv. Mater. 24, 2620-2625 (2012).
- Hwang, M. -s, Jeong, B. -y, Moon, J., Chun, S. -K., Kim, J. Inkjet-printing of indium tin oxide (ITO) films for transparent conducting electrodes. Mat. Sci. Eng. B. 176, 1128-1131 (2011).
- Hara, K., Arakawa, H. Handbook of Photovoltaic Science and Engineering. , John Wiley & Sons, Ltd. Ch. 15 663-700 (2003).
- Ryu, J., Wakida, T., Takagishi, T. Effect of Corona Discharge on the Surface of Wool and Its Application to Printing. Text. Res. J. 61, 595-601 (1991).
- Yang, L., Chen, J., Guo, Y., Zhang, Z. Surface modification of a biomedical polyethylene terephthalate (PET) by air plasma. Appl. Surf. Sci. 255, 4446-4451 (2009).
- Qian, B., Shen, Z. Fabrication of Superhydrophobic Surfaces by Dislocation-Selective Chemical Etching on Aluminum, Copper, and Zinc Substrates. J. Am. Chem. Soc. 21, 9007-9009 (2005).
- Echlin, P. Handbook of Sample Preparation for Scanning Electron Microscopy and X-Ray Microanalysis. , Springer. (2011).
- Flegler, S. L., Heckman, J. W., Klomparens, K. L. Scanning and Transmission Electron Microscopy: An Introduction. , Oxford University Press. (1993).
- O'Donnell, M. Z. R. How To Minimize Measurement Errors In Solar Cell Testing. Solar Industry Magazine. , http://www.newport.com/images/webdocuments-en/images/Solar_Industry-Solar_Cell_Testing.pdf (2011).
- Grätzel, M. Dye-sensitized solar cells. J. Photochem. Photobiol. C: Photochem. Rev. 4, 145-153 (2003).
- Green, M. A., Emery, K., Hishikawa, Y., Warta, W., Dunlop, E. D. Solar cell efficiency tables (version 46). Prog. Photovolt. Res. Appl. 23, 805-812 (2015).
- Shockley, W., Queisser, H. J. Detailed Balance Limit of Efficiency of p-n Junction Solar Cells. J. Appl. Phys. 32, 510-519 (1961).
- Snaith, H. J. Estimating the Maximum Attainable Efficiency in Dye-Sensitized Solar Cells. Adv. Funct. Mater. 20, 13-19 (2010).
- Jeng, M. -J., Wung, Y. -L., Chang, L. -B., Chow, L. Particle Size Effects of TiO2 Layers on the Solar Efficiency of Dye-Sensitized Solar Cells. Int. J. Photoenergy. 2013, 9(2013).
- Song-Yuan, D., Kong-Jia, W. Optimum Nanoporous TiO2 Film and Its Application to Dye-sensitized Solar Cells. Chin. Phys. Lett. 20, 953-955 (2002).
- Baglio, V., Girolamo, M., Antonucci, V., Aricò, A. S. Influence of TiO2 Film Thickness on the Electrochemical Behaviour of Dye-Sensitized Solar Cells. Int. J. Electrochem. Sci. 6, 3375-3384 (2011).
- Ito, S., et al. High-Efficiency Organic-Dye- Sensitized Solar Cells Controlled by Nanocrystalline-TiO2 Electrode Thickness. Adv. Mater. 18, 1202-1205 (2006).
- Ito, S. Dye sensitized solar cells. Kalyanasundaram, K. , EFPL Press. Ch. 8 251-266 (2010).
- Tsai, J., Hsu, W., Wu, T., Meen, T., Chong, W. Effect of compressed TiO2 nanoparticle thin film thickness on the performance of dye-sensitized solar cells. Nanoscale Res Lett. 8, 1-6 (2013).
- Shin, I., et al. Analysis of TiO2 thickness effect on characteristic of a dye-sensitized solar cell by using electrochemical impedance spectroscopy. Curr. Appl. Phys. 10, 422-424 (2010).
- Brus, L. Electronic wave functions in semiconductor clusters: experiment and theory. J. Phys. Chem. 90, 2555-2560 (1986).
- Jung, S., et al. All-Inkjet-Printed, All-Air-Processed Solar Cells. Adv Energy Mater. 4, 1-9 (2014).
- Cherrington, R., Hughes, D. J., Senthilarasu, S., Goodship, V. Inkjet-Printed TiO2 Nanoparticles from Aqueous Solutions for Dye-Sensitized Solar Cells (DSSCs). Energy Technology. 3, (2015).
Reimpresiones y permisos
