Se presenta un protocolo experimental para rotatoria instrumentada cálida formación de aleaciones de aluminio fundido que emplean un aparato de medida en escala industrial. Se discuten consideraciones experimentales incluidos los efectos térmicos y mecánicos, así como la similitud con el procesamiento a gran escala de las ruedas del automóvil.
Artículo de método
Procedimiento experimental para hacer girar caliente de fundición, componentes de aluminio
En este artículo
Resumen
Resumen
Alto rendimiento, las ruedas de automóviles de aluminio fundido cada vez más se están formando de forma incremental a través de la formación de flujo / hilado de metal a temperaturas elevadas para mejorar las propiedades del material. Con una amplia gama de parámetros de procesamiento que puede afectar tanto a la forma alcanzada y propiedades de los materiales resultantes, este tipo de procesamiento es muy difícil de comisión. Una versión simplificada, de poca potencia del proceso se ha diseñado e implementado para ruedas de automóviles de tamaño completo. El aparato está destinado a ayudar en la comprensión de los mecanismos de deformación y la respuesta material a este tipo de procesamiento. Un protocolo experimental se ha desarrollado para prepararse, y posteriormente realizar ensayos de conformación y se ha descrito para los espacios en blanco de la rueda A356 de colada. El perfil térmico alcanza, junto con se proporcionan detalles de instrumentación. Se discute la similitud con las operaciones que imparten significativamente más deformación a velocidades más rápidas de formación a gran escala.
Introducción
Una de las operaciones de formación de metales más difíciles que actualmente se practican en los sectores aeroespacial y del transporte es el hilado de metal, incluyendo derivados, tales como la formación de cizallamiento y de flujo que forma 1, 2. En este proceso, una pieza de trabajo de revolución se coloca sobre un mandril que representa la forma final deseada, y se dio en contacto con uno o más incide rodillos. La pieza de trabajo que está siendo comprimido entre el rodillo y el mandril a continuación se deforma plásticamente, con una respuesta diversa, incluyendo la flexión elongación combinada, adelgazamiento y axial. En un material que tiene una ductilidad limitada o es de otro modo difícil de formar, esto se lleva a veces a una temperatura elevada para disminuir el estrés de flujo y el aumento de la ductilidad.
Desde un punto de vista de procesamiento, hay una amplia gama de parámetros que pueden dictar la forma y propiedades del componente fabricado. Numerosos estudios se han centradoen técnicas estadísticas para la optimización de varios parámetros de 3, 4, 5. Las variables incluyen la geometría de herramientas, tales como la forma de la herramienta y el mandril; formación de velocidades incluyendo tanto las tasas de velocidad de rotación del mandril y piensos utillaje; así como las propiedades del material. Cuando se requieren temperaturas elevadas, los profesionales necesitan para evaluar la temperatura mínima necesaria al tiempo que conserva un producto de sonido.
aleaciones de fundición de aluminio se emplean en una amplia variedad de aplicaciones de automoción y aeroespacial, con el A356 aleación utilizada en las ruedas del automóvil. Sin embargo, esta aleación no es adecuado para formar a temperatura ambiente 6, 7 debido a su ductilidad limitada y debe formarse a temperaturas elevadas. Esto introduce una gran cantidad de procesamiento de la complejidad, principalmente en el control de la temperatura. Como las propiedades de este material de cambio de SIGNIFICAntly con la temperatura 8, es particularmente importante realizar ensayos instrumentados en el que las condiciones térmicas se pueden mantener dentro de una ventana de procesamiento razonable y ser monitoreados. Los datos detallados sobre el comportamiento termomecánico de A356 de colada que van desde la temperatura ambiente hasta 500 ° C en un amplio intervalo de velocidades de deformación pueden ser revisados en otro lugar. 9
Con el fin de apoyar el desarrollo y la optimización de las operaciones para la fabricación rueda de formación de flujo, que forman el equipo costumbre se ha desarrollado en el Departamento de Ingeniería de Materiales de la Universidad de Columbia Británica (Figura 1). Este aparato se ha construido principalmente de un torno cabestrante manual, accionado por correa con una potencia total de 22 kW, y un sistema de calefacción de propano antorcha con una potencia máxima de 82 kW (Figura 2). Un mandril con termopares integrados junto con un conjunto de rodillo rígida (Figura 3) ha sidoinstalada, que es capaz de formar piezas de trabajo hasta 330 mm de diámetro. El mandril tiene un sistema de sujeción de accionamiento manual que es capaz de dar cuenta de grandes cambios en el diámetro de la pieza que se producen durante el procesamiento (Figura 4). Una batería operado sistema de adquisición de datos (DAQ) que contiene un ordenador inalámbrico miniatura capaz de monitorizar la temperatura del mandril durante la formación y la pieza en bruto para la calefacción caracterización se ha instalado en la pluma del torno. Mientras que otros procesos de formación de flujo se han sintetizado usando tornos adaptados 4, 10, el presente aparato es el primero a encarnar en la calefacción situ y datos térmicos adquisición.
Un protocolo de procesamiento para las operaciones de formación a escala industrial-ha sido desarrollado para proporcionar las condiciones de procesamiento indicativos. Se describe posteriormente, este protocolo consiste en herramientas y preparación de la pieza, que forma práctica, concluding con el extremo de formación de operaciones de prueba.
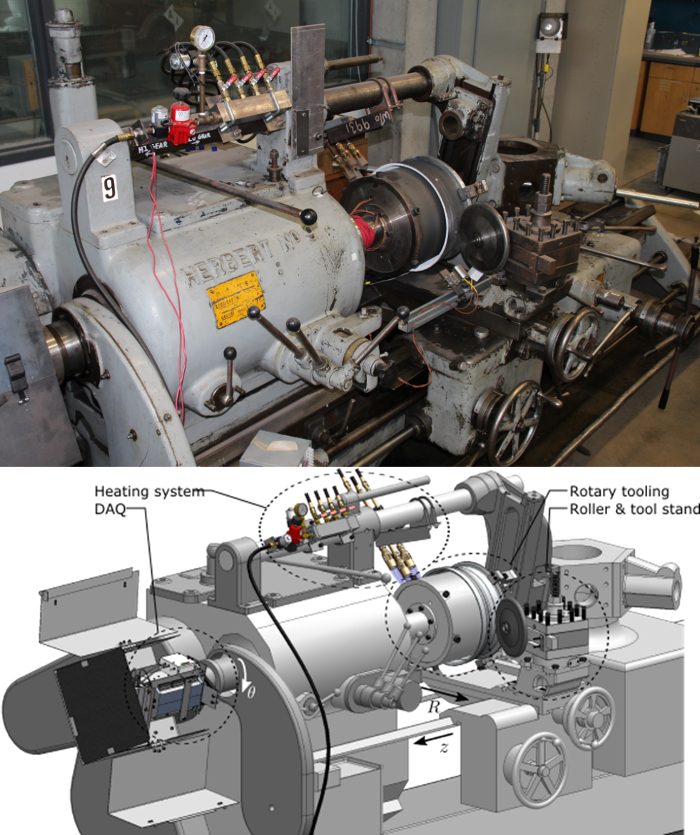
Figura 1: Información general del aparato experimental. componentes principales que se han añadido a un torno cabrestante modificada para formar a temperaturas elevadas. Fotografía del equipo (arriba) y de las principales direcciones de trabajo y componentes etiquetados en una representación de diseño asistido por ordenador (parte inferior). Haga clic aquí para ver una versión más grande de esta figura.
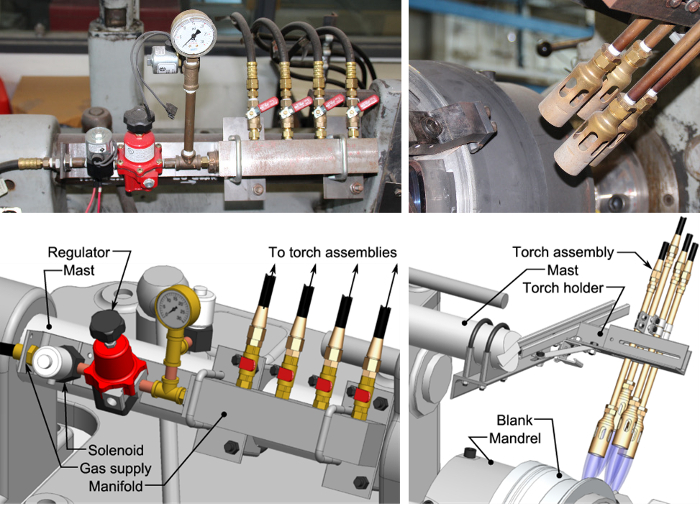
Figura 2: Calefacción detalle del sistema. Un sistema de calefacción de propano con cuatro quemadores discretos (superior e inferior derecha) accionadas desde un colector central que contiene un solenoide de control de gas (parte superior e inferior izquierda).La presión de gas y un caudal discreto a cada uno de los quemadores es posible, junto con la colocación a lo largo de la pieza en bruto para ajustarse a diferentes geometrías. Haga clic aquí para ver una versión más grande de esta figura.
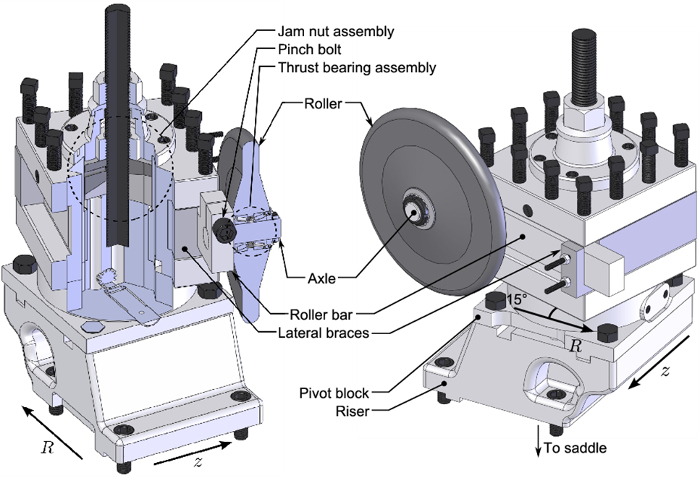
Figura 3: Soporte de rodillos detalle el montaje. El titular de la herramienta original por el torno ha sido adaptado para sostener un rodillo en arbitraria ángulos con respecto al eje de giro del mandril a través de un conjunto de tuerca de atasco. Haga clic aquí para ver una versión más grande de esta figura.
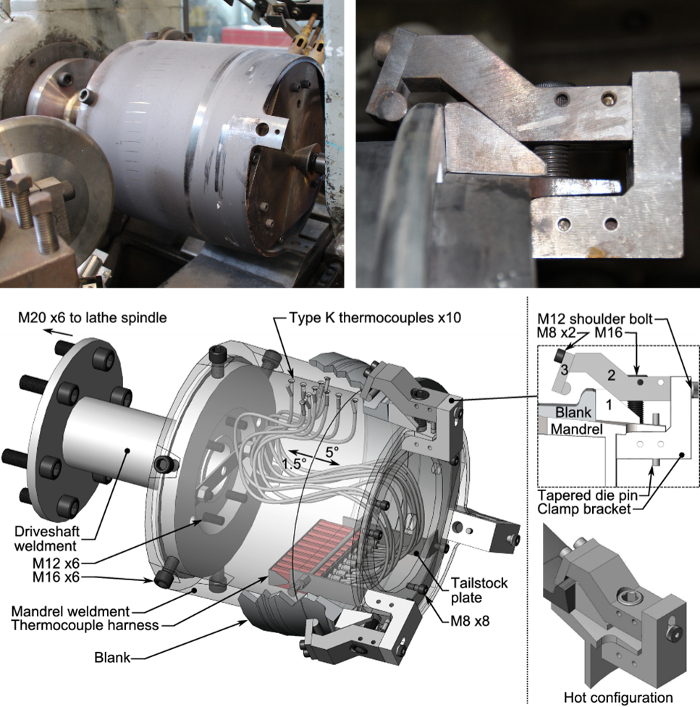
Figura 4: Mandril instrumentada y visión general del sistema de sujeción. El herramientas rotativas ha sido diseñado para atornillar directamente al husillo del torno, que es a su vez el apoyo de un centro vivo en el cabezal móvil (arriba y abajo izquierda). conjunto de abrazadera / operación también se muestra (arriba y abajo a la derecha). Haga clic aquí para ver una versión más grande de esta figura.
Protocolo
1. Preparación de pieza de trabajo para la formación de Ensayos
- Adquirir piezas de trabajo como a cielo mecanizadas con el tamaño de mandril de tal manera que el descentramiento del diámetro interior es de 0,2 mm, mientras que el diámetro exterior retiene tanta superficie de molde como sea posible.
NOTA: Si piezas en bruto se extraen de piezas de fundición de la rueda de tamaño completo, se requieren operaciones de mecanizado para eliminar todo el concentrador y radio porciones, mientras que proporciona características que pueden ser empleados para sujetar la pieza de trabajo en el mandril. Esto incluye la eliminación de la brida en la placa base. - Pre-calentar un horno ataúd capaz de recibir toda la pieza de trabajo a 135 ° C, limpiar la pieza de trabajo con desengrasante y el lugar en el horno durante una hora para prepararse para aplicación del recubrimiento de barrera térmica.
- Eliminar rápidamente la pieza del horno y colocar en una plantilla de recubrimiento. El uso de un pulverizador de pintura de tipo automóvil, aplicar una capa delgada de revestimiento con matriz de barrera térmica con el diámetro interior.
NOTA: Este revestimiento proporcionará la lubricación y reducir la transferencia de caloral mandril durante las operaciones de conformado.
2. Preparación de herramientas
- Limpie la superficie del mandril con un paño húmedo. Asegúrese de que el mandril tiene un descentramiento de rotación total de <0,5 mm utilizando un indicador de reloj de medición a lo largo de la longitud de conformado. Evaluar esto con un centro de herramientas motorizadas participado en la placa de cabezal móvil. Usando una llave de torsión, asegúrese de que todos los sujetadores, aparte de los de los conjuntos de sujeción están apretados al par que se indican los valores de Grado 12.9 pernos (Nm: M8 - 40, M12 - 135, M16 - 340).
- Iniciar el sistema de precalentamiento por la puesta en primer lugar el solenoide de suministro de gas, y luego encender las antorchas con un pedernal encendedor de chispa. Ejecutar el sistema de pre-calentamiento durante 10 minutos para expulsar cualquier condensado recogido en las antorchas / mangueras. Extinguir desactivando el solenoide de suministro de gas.
- Retire la capa de recubrimiento suelta / oxidado en el mandril con papel de carburo de silicio de grano 600 / P1200 seca mientras gira el mandril a 20 revoluciones por minuto(Rpm).
- Alimentar el módulo de adquisición de datos a bordo, y ejecutar el sistema de precalentamiento hasta que los termopares incrustadas en la superficie del mandril leen 200 ° C con el centro dedica vivo.
- El uso de un pulverizador de pintura de tipo automoción, cubrir ligeramente la superficie del mandril con un lubricante de forjado a base de agua y permitir que la herramienta rotativa se enfríe a temperatura ambiente con el centro de herramientas motorizadas activado.
- Afloje el conjunto de tuerca de seguridad en el soporte de rodillos (Figura 3) con una llave. Ajuste el enfoque o el ángulo de ataque contra el conjunto de rodillo utilizando un transportador de un fabricante de herramientas, y apriete ambas tuercas internas y externas (M35 - 750 nm).
- Montar los conjuntos de abrazadera 3 (Figura 4) por primera enganchar el perno de tope M12 para conectar el elemento 2 para el soporte de fijación. Inspeccionar cualquier distorsión térmica que evitará que el elemento 2 en la Figura 4 de correr suavemente contra el soporte de fijación. Asegúrese de que se mueven libremente, es ligeramenteAND de las superficies de contacto con papel de carburo de silicio de grano 320 / P400 en seco. Aplicar una capa fina de alta temperatura lubricante a base de molibdeno con un paño, según sea necesario.
3. Las operaciones de formado
- Mover la herramienta de soporte de rodillo completamente del mandril hacia el husillo, mover el cabezal móvil y el centro para ser claros del mandril. deslice manualmente la pieza de trabajo sobre el mandril asegurando incluso compromiso.
Nota: Como los espacios en blanco son nominalmente de revolución, no hay ninguna orientación preferida. - Montar las abrazaderas sobre el mandril mediante la participación de los pasadores cónicos de matriz y de la mano de apretar los pernos M16 que se ejecutan a través del mandril en los bloques de sujeción. Asegúrese de que hay incluso presión que se aplica mediante la rotación manual de apriete, seguido de una llave de impacto neumática establece en 50 Nm.
- Iniciar el sistema de calefacción y comenzar inmediatamente el mandril que gira a 20 revoluciones por minuto. Mantener la aplicación de calor hasta que las abrazaderas se suelten. Para el proceso considerado, esto es apmadamente 3 min.
NOTA: Esta vez será un poco diferente para cada pieza de trabajo debido a las diferencias sutiles en el montaje de la pieza / mandril. - Extinguir el sistema de calefacción y detener la rotación del mandril de manera que la primera abrazadera es accesible con una llave de impacto. Dentro de los 30 s, apriete todas las abrazaderas con una llave de impacto o manual y grabar la temperatura de la superficie de la pieza de trabajo en 3 lugares a lo largo de la longitud de la región de formación con una sonda termopar tipo Reed.
- Repita el paso 3.4 hasta que la pieza de trabajo está a una temperatura de formación adecuada; como mínimo, 350 ° C para A356. Realizar un ajuste final de las abrazaderas con una llave de impacto conjunto de 200 Nm.
- Mover el rodillo axial y radialmente (aprox. 2-5 mm de la superficie de la pieza de trabajo) en su posición para formar y realizar una última abrazadera de apriete (es decir, el paso 3.4).
- Con el sistema de calefacción en, aumentar la velocidad de rotación del torno a la velocidad de formación de la intención, participar el rodillo parauna profundidad pre-establecido en la pieza de trabajo, y activar la alimentación de corte de tornillo para mover el rodillo axialmente a lo largo de la longitud de la pieza de trabajo.
NOTA: Para el presente geometría, resultados razonables se han obtenido en 281 rpm con un movimiento axial de 0,21 mm / vuelta. - Repita el paso 3.7 como se requiere para aumentar los niveles de deformación. Después de cada pasada de conformación, asegurar que la temperatura no descienda por debajo de la temperatura de formación óptima al detener el mandril y usando la misma sonda de termopar de tipo caña, como se emplea en el paso 3.4. Si la temperatura de formación óptima se ha reducido, repita los pasos 3.4 y 3.5 para recalentar.
NOTA: El recalentamiento se puede emplear, sin embargo, a expensas de alcanzar potencialmente la extensión de la capacidad del sistema de pinza para sujetar la pieza de trabajo.
4. Operaciones vástago de formación
- Una vez se ha obtenido el nivel deseado de deformación, detener el sistema de calefacción, y deshacer todas las abrazaderas, y desenganchar el cabezal móvil para obtener CLEarance para la eliminación de la pieza de trabajo.
- Golpear suavemente la pieza de trabajo con una pieza de latón para separarse del mandril. Si esto resulta ser ineficaz, vuelva a activar el sistema de calefacción y girar el mandril a 20 rpm golpeando suavemente hasta que los separa en blanco.
- El uso de una herramienta de manipulación apropiada, tal como pinzas o guantes aislados en gran medida, ya sea apagar la pieza en agua a 60 ° C para prevenir el envejecimiento adicional, o dejar enfriar al aire para minimizar el estrés residual / distorsión.
Resultados
Como piezas de fundición de aluminio A356 se formaron de acuerdo con el método descrito en este documento. Las piezas de trabajo se obtuvieron de ruedas bruto de colada de un fabricante de ruedas de América del Norte que emplea la coquilla a baja presión proceso de fundición. Una pieza de trabajo equipada con termopares no se formó, pero sufrió el ciclo de pre-calentamiento (Protocolo de la Sección 3, los pasos 3.3 a 3.5) para capturar la distribución de temperatura a través de la superficie de la pieza en bruto durante este aspecto del proceso. Esta respuesta se muestra en la Figura 5. Otros 3 muestras se deforman a varios niveles, incluyendo uno que recibió dos pasadas de laminación para un alto nivel de deformación. Las dos primeras muestras y la primera pasada se realiza en la última muestra sirve para enderezar la pieza de trabajo con poco cambio demostrable en espesor de pared. La reducción de espesor de pared pico última muestra fue de aproximadamente 10%, la mayoría de los cuales se logró en el segundo pass. Las secciones transversales y microestructura del estado bruto de colada en blanco y los obtenidos en la muestra de pasos múltiples se muestran en la Figura 6. Aquí, se muestra la microestructura de colada para ser refinado de manera significativa por el proceso con las características dendríticas apenas discernibles. La eutéctica interdendrítico se divide por la deformación impuesta, la creación de una microestructura mucho más homogénea que en el estado bruto de colada. Esto mejora la ductilidad general, así como propiedades de fatiga y fractura del componente. Los autores han descrito previamente más detalles de la geometría de la pieza de trabajo, cambios de sección transversal específicas de espesor de pared, defectos observados, y la variación dimensional en la microestructura en el conjunto completo de muestras de 8, 13.
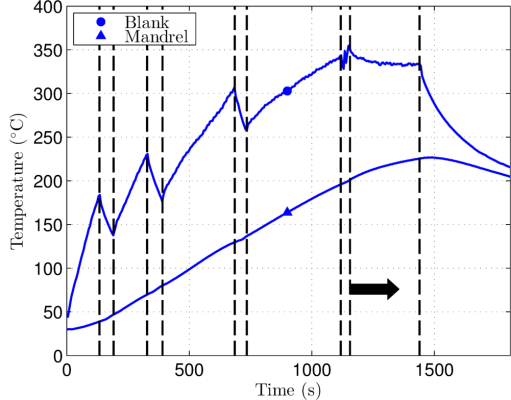
Figura 5: Perfil de temperatura típica de mandril y b alto y delgado. Una respuesta térmica transitoria representante de la pieza en bruto y el mandril obtiene con el sistema de calefacción. Vertical líneas discontinuas indican dónde se reforzaron pinzas durante las etapas de precalentamiento, y la flecha negro representa la formación. La última línea vertical muestra cuando el sistema de calefacción se apaga mientras se enfriaba el sistema.
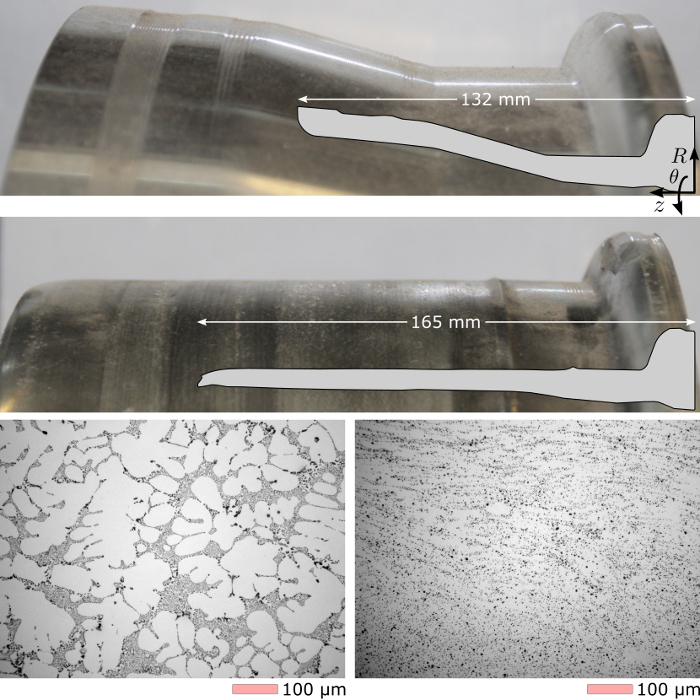
Figura 6: Como resultado fundido y formado. El como se recibe, la superficie en blanco y la geometría de colada que tiene un diámetro interior mínimo de 330 mm (arriba) se deformó en dos pasadas para proporcionar el resultado se muestra (en el centro). La microestructura dendrítica de colada (parte inferior izquierda) se modifica de forma visible por la operación de formación y un tratamiento térmico T6 posterior (parte inferior derecha) tal como se observó con el microscopio óptico 8, 13.ig6large.jpg "target =" _ blank "> Haga clic aquí para ver una versión más grande de esta figura.
Discusión
Los resultados representativos mostrados anteriormente ponen de manifiesto que el protocolo y el material empleado es capaz de formar aluminio fundido a temperaturas elevadas, y ha proporcionado una plataforma para determinar una ventana de procesamiento para la formación de las ruedas de flujo. La técnica mostrada se puede utilizar para explorar aspectos de la formación de sobres, incluyendo la forma en tanto formado y el material sin forma responde a tratamiento térmico 8. Sin embargo, hay espacio para la mejora con el protocolo de tratamiento actual con este aparato.
En cuanto a la instrumentación más, lo que aceleraría el desarrollo del modelo de proceso, la inclusión de un dinamómetro de máquina-herramienta y tribómetros 11, 12 para medir la formación de cargas y factores de fricción en el rodillo proporcionaría información importante acerca de las condiciones del proceso. Esta es una técnica ampliamente la instrumentación empleada para estudios de mecanizado ortogonales, y podríaimplementarse fácilmente en el equipo actual. Esta instrumentación adicional proporcionaría datos útiles para validar la precisión de los esfuerzos de modelado 13, 14 y apoyar el creciente interés industrial en este proceso. Con el fin de capturar de manera efectiva la evolución de la temperatura de la pieza en bruto durante el procesamiento, una técnica de medición sin contacto es deseable. Sin embargo, las técnicas basadas en infrarrojos comunes se ven obstaculizados por la baja emisividad de aluminio y cómo los cambios en la superficie durante el procesamiento. Esta es la razón principal por la cual un instrumentados, puesta en marcha en blanco fue empleado para capturar la típica respuesta térmica conseguido con el protocolo descrito, y sirvieron para rellenar un análisis de transferencia de calor de línea de base para relacionar la temperatura superficial del mandril a la pieza de trabajo.
Ya que es en gran medida un proceso de formación manual de un material que es sensible al tiempo a la temperatura, algunas inconsistencias entre una ejecución a otra sonse espera. Las aleaciones de aluminio tienen microestructuras que son altamente sensibles a temperaturas superiores a 100 ° C debido a los mecanismos de envejecimiento. Por lo tanto, los pasos más críticos dentro del protocolo son 1.2 y 3.3 a 3.7, donde la pieza en bruto es a temperaturas elevadas. Apriete y re-asientos las abrazaderas deben llevarse a cabo lo más rápidamente posible para mantener la repetibilidad entre las operaciones de formación.
La calefacción en la pieza de trabajo situ empleado durante la etapa de pre-calentamiento es bastante ineficiente y podría mejorarse a través de la calefacción por radiación. Las velocidades de procesamiento general en términos de movimientos de mandril y de herramientas que se pueden alcanzar son algo limitadas por las capacidades del torno empleado. velocidades más altas requieren que forman un marco más rígido con una capacidad de carga más alta, en particular si la formación de un material más fuerte se intentara. de sujeción de piezas de trabajo y pueden ser mejoradas con la adición de accionamiento hidráulico o neumático. Como la transferencia de calor desde el blank al mandril es en gran medida una función de la presión impuesta por la pieza de trabajo sobre el mandril, de esta adición también podría mejorar un enfoque basado en modelos para determinar la temperatura de la pieza de trabajo durante la formación con el sistema existente.
El aparato y el procedimiento descrito se ha demostrado que la formación de cargas de este material en estas condiciones se aproxima a los de las operaciones de torneado estándar, y sigue siendo un proceso muy rentable por el cual para llevar a cabo los ensayos de fabricación. La investigación en diferentes rutas de fabricación y capacidad de conformación puede llevarse a cabo fuera de un equipo de formación comercial, que es muy caro de operar. Con el aparato y el protocolo descrito, los parámetros de procesamiento pueden ser investigados antes de construir a mayor escala, un equipo de mayor rendimiento, y al conocimiento de los autores, es un enfoque único.
Como el protocolo desarrollado sólo se ha aplicado a una variante específica de aleación de aluminio fundido, laRE es una multitud de otras aleaciones de fundición de aluminio, que podría ser investigados para una variedad de aplicaciones más allá de las ruedas del automóvil. A medida que estas aleaciones tienen ventanas de procesamiento de aproximadamente similares desde una perspectiva de la temperatura, el protocolo desarrollado se puede adaptar fácilmente.
Divulgaciones
Los autores no tienen nada que revelar.
Agradecimientos
Los autores desean agradecer a Ross McLeod, David Torok, Wonsang Kim y Carl Ng por su apoyo técnico. MJ Roy le gustaría reconocer el apoyo de EPSRC (EP / L01680X / 1) a través de los materiales para los exigentes entornos Centro de formación de doctorado y Rio Tinto Alcan para el apoyo financiero a través de un premio de beca de investigación.
Materiales
| Nombre | Empresa | Número de catálogo | Comentarios |
|---|---|---|---|
| Reactivo/MaterialGrasa de | |||
| alta temperatura | Dow Corning | Molycote M-77 | |
| Lubricante de alta temperatura | Superior Graphite | sureCOAT | |
| Recubrimiento de troquel de alta temperatura | Vesubio/Foseco | DYCOTE 32 | |
| Name | Company | Número de catálogo | Comentarios |
| Equipo | |||
| Riten Industries | 17124 | Cabeza de campana, accionado por resorte | |
| Adaptador de centro vivo | Riten Industries | 431 | Adaptador para torno |
| Llave de impacto | Chicago Pneumatic | CP7749-2 | Accionamiento de 1/2", 0-545 ft-lb |
| Llave dinamométrica | Westward Tools | 6PAG0 | Accionamiento de 1/2", 0-250 ft-lb |
| Pulverizador de pintura neumático | Cambell Hausfeld | DH4200 | Para capa |
| de tinta Pulverizador de pintura neumático | Cambell Hausfeld | DH5500 | Para lubricante a base de grafito, tipo de alto volumen y baja presión (HVLP) Unidad de |
| adquisición de datos | Medición Computación | USB-2416 | |
| Termopar de láminas | Omega | Engineering 88108 | |
| Tanque de propano | Genérico | 20/40 lb, POL instalado | |
| Válvula solenoide | Aztec Heating | SV-S121 | |
| Regulador de gas | Aztec Heating | 67CH-743 | 0-30 psi |
| Puntas de quemador | Exacto | 3119 | Cantidad: 4 |
| Rodamientos de rodillos | SKF | 32005 X/Q | Cantidad: 2 |
| El resto de los equipos se diseñan y fabrican internamente |
Referencias
- Wong, C., Dean, T. A review of spinning, shear forming and flow forming processes. Int. J Mach Tool Manu. 43 (14), 1419-1435 (2003).
- Music, O., Allwood, J. M., Kawai, K. A review of the mechanics of metal spinning. J Mater Process Tech. 210 (1), 3-23 (2010).
- Razani, N. A., Jalali Aghchai, A., Mollaei Dariani, B. Flow-forming optimization based on hardness of flow-formed AISI321 tube using response surface method. Int J Adv Manuf Tech. 70 (5), 1463-1471 (2014).
- Abedini, A., Rash Ahmadi, S., Doniavi, A. Roughness optimization of flow-formed tubes using the Taguchi method. Int J Adv Manuf Tech. 72 (5), 1009-1019 (2014).
- Davidson, M. J., Balasubramanian, K., Tagore, G. R. N. Experimental investigation on flow-forming of AA6061 alloy-A Taguchi approach. J Mater Process Tech. 200 (1-3), 283-287 (2008).
- Cheng, Y. C., Lin, C. K., Tan, A. H., Lin, J. C., Lee, S. L. Effect of Spinning Deformation Processing on the Wear and Corrosion Properties of Al-7Si-0.3Mg Alloys. Mater Manuf Process. 25 (7), 689-695 (2010).
- Mori, K., Ishiguro, M., Isomura, Y. Hot shear spinning of cast aluminium alloy parts. J Mater Process Tech. 209 (7), 3621-3627 (2009).
- Roy, M. J., Maijer, D. M. Response of A356 to warm rotary forming and subsequent T6 heat treatment. Mat Sci Eng A-Struct. 611, 223-233 (2014).
- Roy, M. J., Maijer, D. M., Dancoine, L. Constitutive behavior of as-cast A356. Mat Sci Eng A-Struct. 548, 195-205 (2012).
- Molladavoudi, H. R., Djavanroodi, F. Experimental study of thickness reduction effects on mechanical properties and spinning accuracy of aluminum 7075-O, during flow forming. Int J Adv Manuf Tech. 52 (9), 949-957 (2011).
- Smolenicki, D., Boos, J., Kuster, F., Roelofs, H., Wyen, C. F. In-process measurement of friction coefficient in orthogonal cutting. CIRP Ann-Manuf Techn. 63 (1), 97-100 (2014).
- Xu, W., Zhao, X., Ma, H., Shan, D., Lin, H. Influence of roller distribution modes on spinning force during tube spinning. Int J Mech Sci. 113, 10-25 (2016).
- Roy, M. J., Maijer, D. M. Analysis and modelling of a rotary forming process for cast aluminium alloy A356. J Mater Process Tech. 226, 188-204 (2015).
- Lu, P., Zhang, Y. K., Ma, F. Finite element analysis on multi-step rolling process and controlling quality defect for steel wheel rim. Adv Mech Eng. 7 (7), 1-11 (2015).
Reimpresiones y permisos
