Este estudio demuestra la generación de hidrógeno a partir de latas de aluminio mediante hidrólisis alcalina y la recuperación electroquímica de compuestos de aluminio y sodio, permitiendo un sistema de reactivos reciclables y de circuito cerrado.
Se requiere una suscripción a JoVE para ver este contenido. Inicie sesión o comience su prueba gratuita.
Artículo de investigación
Producción de hidrógeno mediante hidrólisis de aluminio reciclado y recuperación de reactivos mediante electrólisis del subproducto
En este artículo
Resumen
Resumen
El hidrógeno es un prometedor portador energético para lograr emisiones netas cero de gases de efecto invernadero; sin embargo, su almacenamiento y distribución siguen siendo un desafío. Este estudio muestra un protocolo reproducible de circuito cerrado para la generación de hidrógeno bajo demanda utilizando latas de aluminio mediante hidrólisis alcalina, seguida de la recuperación electroquímica de compuestos de aluminio y sodio a partir de los subproductos de la reacción. Las latas de aluminio se pretratan mediante pasos térmicos y químicos combinados para eliminar recubrimientos poliméricos y mejorar la reactividad. El hidrógeno se produce utilizando soluciones de hidróxido de sodio (3–5 M) y se recoge volumétricamente, alcanzando una pureza del 93,66% en volumen, según lo determinado por cromatografía de gases. La solución resultante de aluminato de sodio se procesa en una celda electroquímica de dos compartimentos, permitiendo la precipitación de hidróxido de aluminio (fases de yesita y bayerita) y la regeneración del hidróxido de sodio a una concentración de 4,98 M ± 0,03 M. El consumo energético para la recuperación electroquímica del hidróxido de aluminio corresponde a una eficiencia energética de 0,632 Wh・g⁻1. Este trabajo proporciona un marco práctico para integrar la producción de hidrógeno con la recuperación de residuos de aluminio en sistemas de energía circular.
Introducción
La transición hacia emisiones netas cero de gases de efecto invernadero requiere el despliegue de portadores energéticos que desacoplen la generación de energía del consumo y que permitan la integración a gran escala de recursos renovables. Actualmente, el almacenamiento de energía a gran escala está dominado por la hidroeléctrica por bombeo, que representa más del 90% de la capacidad global de almacenamiento de energía. Otras tecnologías de almacenamiento, como las baterías de ion de litio, el aire comprimido y los volantes de inercia, siguen siendo limitadas en escalabilidad y rentabilidad para aplicaciones de red 1,2,3.
De este modo, el hidrógeno se considera ampliamente un vector clave para esta transición debido a su alta densidad energética gravimétrica y versatilidad en los sectores energético, industrial yquímico 4,5. Puede producirse a partir de diversas fuentes, como la electrólisis del agua con electricidad renovable y la reformación de hidrocarburos.
Sin embargo, la adopción generalizada de tecnologías de hidrógeno sigue limitada por los desafíos asociados al almacenamiento, el transporte y la disposición de infraestructuras. Por ejemplo, los métodos tradicionales de almacenamiento de hidrógeno, como la compresión a alta presión (350–700 bar) o la licuefacción criogénica (-253 °C), requieren una entrada significativa de energía, infraestructuras especializadas y estrictas medidas de seguridad, lo que limita su viabilidad para un despliegue a granescala 6,7,8.
Entre las diversas estrategias de producción de hidrógeno, las reacciones metal-agua (hidrólisis de aluminio) se han convertido en opciones atractivas para la generación de hidrógeno bajo demanda, especialmente en aplicaciones descentralizadas o fuera de la red 9,10,11. El aluminio resulta especialmente atractivo en este contexto debido a su abundancia, alto rendimiento teórico de hidrógeno (1,24 L·g⁻¹ Al) y compatibilidad con la activación alcalina. La reacción entre el aluminio y el agua ocurre mediante oxidación superficial, formando especies de hidróxido de aluminio o aluminato, mientras liberan hidrógenogasoso 12,13,14. La hidrólisis del aluminio ofrece un alto rendimiento teórico de hidrógeno, ya que un mol de aluminio puede generar 3 moles de gas hidrógeno según la reacción:
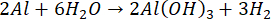 (1)
En sistemas prácticos, la cinética de reacción y el rendimiento de hidrógeno están fuertemente influenciados por la pasivación superficial, la concentración alcalina y la temperatura. Las concentraciones típicas de hidróxido de sodio sugeridas para hidrólisis efectiva del aluminio varían entre 1 y 6 M. Con concentraciones más altas, la eliminación de la capa de óxido de aluminio se acelera, pero la corrosividad y los requisitos de seguridadaumentan 15, 16 y 17. La temperatura de reacción afecta tanto a la velocidad de evolución del hidrógeno como a la eficiencia del consumo de aluminio, siendo un calentamiento moderado (20–60 °C) generalmente suficiente para mantener una generación rápidade hidrógeno 18,19. Estas características destacan la importancia de controlar las condiciones de pretratamiento y reacción al evaluar la idoneidad de la generación de hidrógeno basada en aluminio para aplicaciones específicas.
La reacción de hidrólisis en agua en presencia de hidróxido de sodio puede describirse como
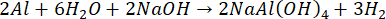 (2)
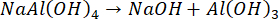 (3)
Desde una perspectiva sostenible, combinar la hidrólisis del aluminio con la recuperación y reutilización de subproductos de la reacción es fundamental para reducir las pérdidas de materiales y el coste global del proceso. El aluminato de sodio (NaAl(OH)4) formado durante la hidrólisis puede convertirse de nuevo en hidróxido de aluminio y soluciones alcalinas regeneradas mediante procesos electroquímicos o químicos, permitiendo un funcionamiento en circuitocerrado 20,21. Estudios recientes han sugerido que integrar materias primas de aluminio de desecho, como latas de bebidas postconsumo, puede mejorar significativamente el rendimiento económico y medioambiental de los sistemas de producción de hidrógeno al reducir la demanda de materias primas y desviar residuos de losvertederos 22,23.
Aunque se han propuesto varios sistemas de aluminio y agua a escala de laboratorio, persisten desafíos relacionados con la escalabilidad, la integración de procesos y la eficiencia energética. Específicamente, pocos protocolos proporcionan detalles procedimentales suficientes para permitir una implementación reproducible en las etapas de pretratamiento, generación de hidrógeno, manejo de gases y recuperaciónde reactivos 24,25.
Por ello, este estudio informa de esta carencia describiendo un sistema de laboratorio totalmente integrado a escala para la producción de hidrógeno a partir de aluminio reciclado mediante hidrólisis alcalina, seguido de la recuperación electroquímica de compuestos de aluminio y sodio. Combinando rangos prácticos de operación con una guía procedimental detallada, este método pretende apoyar la reproducibilidad y facilitar la evaluación de la generación de hidrógeno a partir de aluminio en sistemas circulares de energía.
Acceso restringido. Inicie sesión o comience una prueba gratuita para ver este contenido.
Protocolo
1. Pretratamiento de láminas de aluminio
- Preparación inicial de latas de aluminio
Se recogieron latas de aluminio para bebidas (473 mL) y se enjuagaron a fondo con agua del grifo y detergente para vajillas para eliminar líquidos y azúcares residuales. Posteriormente, las latas se enjuagaban con agua desionizada y se dejaban secar al aire a temperatura ambiente. Los extremos superior e inferior de cada lata se retiraron usando tijeras metálicas, conservando solo el cuerpo cilíndrico. El cuerpo de aluminio se cortaba y aplanaba en láminas, que se dividían a su vez en piezas del tamaño deseado (4mm 2 o 1cm 2). - Pretratamiento térmico con acetona
Las piezas de aluminio se colocaron en un autoclave de laboratorio y se calentaron a 121 °C durante 30–45 minutos para facilitar el ablandamiento de los recubrimientos poliméricos. Tras completar el ciclo de calentamiento, el autoclave se dejaba enfriar de forma natural hasta la temperatura ambiente antes de abrirse. Las muestras de aluminio se transfirieron a tubos de polipropileno de 50 mL y se añadió suficiente acetona para sumergir completamente las piezas. Los tubos se sonicaron en un baño ultrasónico durante 15–20 minutos a temperatura ambiente. Durante la sonicación, la solución de acetona fue adquiriendo coloración visible gradualmente debido a la disolución de la capa de pintura, momento en el que la sonicación se suspendió. La acetona se filtraba usando un embudo de cristal y se recogía en un contenedor de residuos etiquetado. El tratamiento con acetona y el proceso de sonicación se repetían hasta cuatro veces, o hasta que no se observaba coloración visible del disolvente. - Pretratamiento de calcinación
Tras el tratamiento con acetona, las piezas de aluminio se colocaron en crisols cerámicos, asegurando que las muestras no se apilaran. Los crisol se trasladaban a un horno de silencio y se calentaban a 200 °C o 500 °C durante 2 horas bajo condiciones ambientales. Tras la calcinación, la caldera se apagó y se dejó enfriar de forma natural hasta bajar de 100 °C manteniendo la puerta cerrada. Luego se retiraron los crisol y se transferieron inmediatamente a un desecador para enfriar a temperatura ambiente, minimizando la absorción de humedad. - Criterios de inspección visual y aceptación
Las superficies de aluminio tratado fueron examinadas visualmente bajo condiciones de iluminación ambiental. El pretratamiento adecuado se confirmó por la ausencia de residuos visibles de pintura y la presencia de una apariencia superficial uniformemente metálica o ligeramente oxidada. Se excluyeron muestras que presentaban gruesas escamas de óxido o eliminación incompleta de recubrimientos de su uso.
2. Generación de hidrógeno mediante hidrólisis de aluminio
- Montaje del sistema de generación de hidrógeno (Figura 1)
Se montó un sistema cerrado de generación de hidrógeno utilizando un matraz de fondo redondo de tres cuellos que servía como reactor, una válvula de retención llena de agua para evitar el reflujo de recorriente, dos condensadores conectados en serie y una bureta invertida para la recogida de gas. La salida de gas del reactor se conectaba a la válvula de retención, seguida de un primer condensador que funcionaba a temperatura ambiente y un segundo condensador alimentado con agua fría (~0 °C). La salida del segundo condensador estaba conectada a una bureta invertida llena de agua desionizada y equipada con válvulas de cierre separadas para agua y gas. Todas las juntas y conexiones se inspeccionaban en busca de fugas aplicando una ligera presión con un gas inerte o confirmando la ausencia de formación de burbujas cuando las conexiones sumergidas se presurizaban brevemente. - Preparación de la solución alcalina
Se preparó una solución de hidróxido de sodio a la concentración deseada (normalmente 5,0 M) utilizando agua desionizada. La solución se dejó enfriar a temperatura ambiente antes de su uso para evitar aumentos incontrolados de temperatura durante la reacción de hidrólisis. - Inicio de la hidrólisis del aluminio
Se introdujeron aproximadamente 0,40 g de piezas de aluminio pretratado en el matraz del reactor. Se insertaba una sonda de temperatura a través de uno de los cuellos del matraz, asegurando que la punta de la sonda permaneciera sumergida en la fase líquida durante la reacción. Todos los cuellos del reactor estaban sellados excepto la entrada y salida de gas del reactivo. Posteriormente, se añadieron 15,0 mL de la solución preparada de hidróxido de sodio de 5,0 M a través de la entrada del reactivo, y el reactor se selló inmediatamente para iniciar la reacción de hidrólisis. - Monitorización de la evolución del hidrógeno
La temperatura del reactor y la presión interna se registraron en intervalos de 1 s durante 60 minutos utilizando un sistema de adquisición de datos. La evolución del hidrógeno se observó como un flujo continuo de gas que pasaba a través de los condensadores y llegaba a la bureta invertida, que funcionaba como un cilindro graduado sellado en agua para la medición volumétrica por desplazamiento del agua, evitando la entrada de aire. La reacción se mantuvo sin calentamiento externo salvo que la temperatura bajara por debajo de 20 °C, en cuyo caso se aplicó un calentamiento externo suave para sostener la evolución del gas. - Medición del volumen de hidrógeno
Al concluir la reacción, se permitió que el sistema se equilibrara a temperatura ambiente. Los niveles de agua dentro y fuera de la bureta invertida se ajustaron a la misma altura antes de registrar el volumen final de gas. Se documentaron el volumen de gas recogido, la temperatura ambiente y la presión atmosférica. La cantidad de hidrógeno producido se calculó posteriormente utilizando la ley de los gases ideales. - Muestreo de gases para análisis de pureza
Para la evaluación de la pureza del gas, la bureta invertida fue sustituida por una bolsa de muestreo de gases. El gas se recogía tras establecer una evolución estable del hidrógeno. La bolsa de muestreo se selló inmediatamente después de la recogida y la composición de gases se analizó mediante cromatografía de gases.
3. Recuperación electroquímica de compuestos de aluminio y sodio
- Ensamblaje de la célula de recuperación electroquímica (Figura 2)
La membrana de intercambio iónico se activó por inmersión en una solución acuosa de hidróxido de sodio de 0,5 M durante al menos 24 horas a temperatura ambiente. Tras la activación, la membrana se enjuagó a fondo con agua destilada para eliminar el exceso de electrolito. Se ensambló una celda electroquímica compuesta por dos compartimentos separados por una membrana de intercambio iónico (Figura 2), asegurando un sellado adecuado para evitar el cruce de líquidos entre loscompartimentos 26. Un electrodo de grafito se instalaba como ánodo en un compartimento, mientras que un electrodo de acero inoxidable servía como cátodo en el compartimento opuesto. Los electrodos estaban conectados a una fuente de corriente continua y se comprobaba la polaridad correcta antes de la operación. - Preparación y carga de electrolitos
El residuo líquido obtenido tras la hidrólisis de aluminio, compuesto por una solución de aluminato de sodio, se transfirió al compartimento ánodo de la celda electroquímica. Se añadió una solución de hidróxido de sodio de 3,0 M al compartimento del cátodo para que funcionara como electrolito de soporte. Se registraron los volúmenes iniciales introducidos en cada compartimento. La composición final de electrolitos consistió en aproximadamente 200 mL de solución de aluminato de sodio en el compartimento del ánodo por lote y 3,0 M de hidróxido de sodio en el compartimento del cátodo. - Operación electroquímica
La electrólisis se iniciaba aplicando un voltaje constante de 4,5 V a la célula. El proceso se mantenía bajo condiciones de tensión constante mientras la corriente, típicamente de alrededor de 5,5 mA, se monitorizaba continuamente. Se registraban voltajes, corrientes y tiempos transcurridos a intervalos regulares, como cada 10 minutos. La electrólisis continuó hasta que el pH medido en el compartimento del cátodo se mantuvo estable durante al menos 30 minutos. - Recuperación y postratamiento del hidróxido de aluminio
Durante la electrólisis, se observaba periódicamente el compartimento del ánodo para la formación de un precipitado blanco. La generación de hidróxido de aluminio se indicó por la aparición de un sólido fino, blanco y gelatinoso suspendido en la solución. La electrólisis se interrumpía una vez cesada la formación de precipitados y el pH del cátodo estabilizado. El hidróxido de aluminio precipitado se recogía mediante filtración al vacío usando papel filtrante de poros finos y se lavaba repetidamente con agua desionizada hasta que el filtrado alcanzaba pH neutro. El sólido recuperado se secó en un horno a 60 °C durante 12 horas y posteriormente se dejó enfriar a temperatura ambiente en un desecador antes de registrar su masa. La fase cristalina del material recuperado se identificó mediante análisis de difracción de rayos X, confirmando picos característicos correspondientes a las fases de hidróxido de aluminio. - Recuperación de hidróxido de sodio regenerado
Tras la electrólisis, la solución del cátodo se recogía y se almacenaba en un recipiente hermético. La concentración de hidróxido de sodio regenerado se determinó mediante titulación ácido-base antes de su reutilización. - Cálculo de la eficiencia energética
Durante la operación se registraron el tiempo total de electrólisis y la corriente media. La energía eléctrica consumida (EC) se calculaba usando la siguiente ecuación:
EC (wh) = voltaje (v) × corriente (a) × tiempo (h)
La eficiencia energética (EE) de la recuperación de hidróxido de aluminio se determinó dividiendo la energía total consumida por la masa de hidróxido de aluminio recuperada, expresada en Wh·g⁻1.
Acceso restringido. Inicie sesión o comience una prueba gratuita para ver este contenido.
Resultados
El éxito del pretratamiento de latas de aluminio recicladas se confirma mediante la inspección visual y el análisis de difracción de rayos X (XRD) (Figura 3). Tras un tratamiento combinado con acetona y calcinación, las superficies de aluminio mostraron un aspecto metálico uniforme. Aunque los picos dominantes de difracción corresponden al aluminio metálico (JCPDS 04-0787), se asignan características menores adicionales a los óxidos superficiales residuales, especialmente en muestras sometid...
Acceso restringido. Inicie sesión o comience una prueba gratuita para ver este contenido.
Discusión
Estudios previos han descrito diversas estrategias de pretratamiento y activación para mejorar la hidrólisis del aluminio en el agua, incluyendo activación mecánica y mecanoquímica (por ejemplo, fresado por bolas o activación magnética), activación galvánica con aditivos metálicos, activación de metales líquidos, grabado químico y tratamientostérmicos 30,31,32,33,34<...
Acceso restringido. Inicie sesión o comience una prueba gratuita para ver este contenido.
Divulgaciones
Los autores no tienen nada que revelar.
Agradecimientos
Los autores reconocen la ayuda técnica recibida de la Sra. María Luisa Ramón para el análisis de XRD. La financiación para el trabajo provino del proyecto DGAPA-UNAM IN108325.
Acceso restringido. Inicie sesión o comience una prueba gratuita para ver este contenido.
Materiales
| Nombre | Empresa | Número de catálogo | Comentarios |
|---|---|---|---|
| Acetona, reactivo ACS (≥ 99.5%) | Jalmek | A0425 | Eliminación de pintura y recubrimientos poliméricos |
| Latas de aluminio para bebidas (473 mL) | Colección local | N/A | Materia prima de aluminio postconsumo |
| Balance analítico | Boeco | BAS 31 Plus | Mediciones de masa |
| Autoclave de mesa | Ecoshel | CVQ-280d | Pretratamiento térmico |
| Software para adquisición de datos | Programación interna | N/A | Registro de temperatura y presión |
| Fuente de alimentación de CC | Matriz | MPS-3002L-3 | Operación de electrólisis |
| Agua desionizada (18,2 MΩ · cm @ 25° C) | Millipore Milli-Q (interna) | N/A | Preparación de soluciones y pasos de lavado |
| Desecador | Tipo laboratorio de vidrio | N/A | Refrigeración y control de humedad |
| Horno de secado | Carpeta | RF115-UL | Secado de hidróxido de aluminio |
| Cromatógrafo de gases | Agilent Technologies | 7890B | Análisis de pureza del hidrógeno |
| Condensador Graham (300 mm) | N/A | N/A | Condensador primario |
| Electrodo de grafito (ánodo) | Tierra de celdas de combustible | Placa de grafito isomoldeada | Oxidación electroquímica |
| Hielo / baño de hielo | Suministro local | N/A | Condensador de refrigeración a ~0° C |
| Bureta invertida (1000 mL) | Hechos a medida | N/A | Medición volumétrica del hidrógeno |
| Horno de amortiguador | Yamato | FO100CR | Calcinación de muestras de aluminio |
| Membrana Nafion 212 | DuPont | NRE 212 | Membrana de intercambio de protones |
| Soluciones tampón de pH (CRM) | Fermont | S1015, S1025, S1035 | Calibración del medidor de pH |
| Medidor de pH | Termo Científica | Orion Star A211 | Monitorización del pH del catolito |
| Indicador de fenolftaleína | Sigma-Aldrich | 319236 | Detección de puntos finales en la titulación |
| Ftalato de hidrógeno potásico (CRM) | MilliporeSigma Supelco | 11-101-5732 | Ácido– estandarización de la titulación de bases |
| Sensor de presión | Bosch | BMP180 | Monitorización de la presión del reactor |
| Condensador secundario | Hechos a medida | N/A | Eliminación de humedad del gas hidrógeno |
| Pellets de hidróxido de sodio (NaOH) | Fermont | 36902 | Preparación de soluciones alcalinas (3– 5 M) |
| Electrodo de acero inoxidable (cátodo) | Tierra de celdas de combustible | 304 SS 120 Mesh | Reducción electroquímica |
| Sensor de temperatura y registrador de datos | Hechos a medida | N/A | Seguimiento de la reacción de hidrólisis |
| Matraz de fondo redondeado de tres cuellos (150 mL) | DesChem | N/A | Reactor de generación de hidrógeno |
| Celda electroquímica de dos compartimentos | Hechos a medida | 500 mL por celda | Recuperación electroquímica |
| Baño ultrasónico | Branson | 1510 | Eliminación de pintura asistida por acetona |
| Difractómetro de rayos X (XRD) | Rigaku | Ultima IV | Identificación de fases |
| Software de análisis XRD | Proporcionado por el fabricante | N/A | Identificación de fases |
Reimpresiones y permisos
Este artículo ha sido publicado
Video próximamente