Este estudio utiliza con éxito partículas de estructuras metal-orgánicas MIL-96(Al) para estabilizar emulsiones de Pickering, que sirven como moldes para formar materiales monolíticos mecánicamente resistentes y con porosidad jerárquica. Este método permite el moldeado escalable de MOF manteniendo la integridad cristalina. Ajustar la formulación es clave para controlar el tamaño de poro, la interconectividad, la permeabilidad y la resistencia.
Artículo de método
Ensamblaje de materiales monolíticos porosos mediante una estrategia de emulsión de Pickering estabilizada por partículas de redes metal-orgánicas (MOF)
En este artículo
Resumen
Resumen
Los marcos metal-orgánicos (MOF) son materiales cristalinos altamente porosos de gran interés para aplicaciones que van desde la adsorción de gases hasta la catálisis. Sin embargo, la escalabilidad industrial y la aplicación de polvos MOF se ven obstaculizadas por la dificultad de encontrar un método de conformación que preserve su porosidad inherente y su química superficial. Las técnicas tradicionales a menudo comprometen estas propiedades cruciales mediante tensiones mecánicas o el uso de aglutinantes que bloquean los poros. Este estudio presenta un protocolo para el ensamblaje de materiales monolíticos macroporosos y mecánicamente resistentes, con porosidad jerárquica, utilizando partículas MOF como estabilizantes de emulsiones de Pickering. El objetivo de este trabajo es superar las limitaciones en la conformación de MOFs mediante un método basado en emulsiones como plantilla, obteniendo así una estructura sólida que conserva la microporosidad accesible del MOF. El protocolo incluye la síntesis de MIL-96(Al), un MOF basado en aluminio, mediante un método sostenible que utiliza residuos de baterías de iones de litio recicladas como fuente de metales. Este MOF se emplea luego para estabilizar emulsiones de Pickering de alta fase interna (HIPE). Tras la solidificación, la plantilla de emulsión genera monolitos macroporosos. Se demuestra que la incorporación de alcohol polivinílico (PVA) o precursores poliméricos en la fase acuosa es decisiva. Su adición reduce significativamente el tamaño de las gotas y mejora la interconectividad de los poros (PolyHIPE). Los monolitos resultantes conservaron la integridad del marco MIL-96(Al), confirmada mediante XRD y FTIR. Aunque durante el proceso se produce cierta pérdida inherente de microporosidad, el ajuste cuidadoso de la concentración de PVA permite controlar la morfología de los poros y mejorar la permeabilidad, demostrando que pueden obtenerse monolitos de MOF/polímero competitivos con los estándares reportados en la literatura. Esta estrategia ofrece una vía prometedora para la conformación escalable de MOFs en aplicaciones de procesamiento de fluidos y adsorción.
Introducción
Los marcos organometálicos (MOF) son una clase híbrida de materiales porosos cristalinos compuestos por nodos o agrupamientos inorgánicos y ligandos orgánicos1. Su modularidad, áreas superficiales elevadas y química ajustable2 los hacen atractivos para diversas aplicaciones, que van desde la adsorción de gases y catálisis hasta procesos de separación e incluso la administración de fármacos en el campo médico3,4,5,6,7,8,9. Sin embargo, persiste un problema: el uso de polvos de MOF a escala industrial aún es limitado, y encontrar un método de conformación que no comprometa la porosidad, la química superficial accesible o las propiedades iniciales generales del MOF sigue siendo un desafío. Los enfoques tradicionales de conformación, como la compresión en pastillas10 o la extrusión11, frecuentemente inducen alteraciones mecánicas o requieren la introducción de aglutinantes, lo que a su vez bloquea los poros del MOF12,13. Aunque hasta la fecha se han publicado relativamente pocos estudios, el campo está creciendo rápidamente en cuanto a técnicas y al entendimiento de la estabilidad de los MOF y su accesibilidad en materiales porosos jerárquicos, más allá de simples polvos. En consecuencia, el interés se ha desplazado hacia técnicas que produzcan un sólido mecánicamente resistente y poroso jerárquicamente, preservando al mismo tiempo la microporosidad accesible. Este sólido puede ser un monolito obtenido via emulsión de Pickering utilizando MOFs como estabilizantes, una técnica interesante porque es fácil de implementar y rápida de realizar14. Una emulsión de Pickering es un tipo de emulsión (una mezcla de dos líquidos inmiscibles, como aceite y agua) que se estabiliza mediante partículas sólidas en lugar de los tensioactivos moleculares convencionales (o emulsionantes).
En este estudio, MIL-96(Al), un MOF robusto basado en aluminio y trimesato, se incorpora con éxito en estructuras porosas monolíticas utilizando el enfoque de emulsión de Pickering. La emulsión de Pickering permite la formación de un sistema compuesto por dos fases inmiscibles: aceite y agua. Luego se añaden partículas a la mezcla, las cuales se posicionan en las interfaces de estas dos fases. Al eliminar los líquidos, solo queda la red de partículas sólidas, formando un sólido poroso (un monolito). Estudios recientes han demostrado que las emulsiones de Pickering pueden actuar como moldes para sólidos con una resistencia mecánica relativamente alta, notablemente los poliHIPEs (emulsiones polimerizadas de alta fase interna)15, que exhiben una red macroporosa con un alto grado de interconectividad.
La emulsión de Pickering es un método sencillo y rápido para dar forma a materiales. En este estudio también se explica el ajuste de la formulación para aumentar las propiedades mecánicas del monolito.
El MIL-96(Al) utilizado en este estudio se obtiene a partir de residuos de baterías de iones de litio recicladas, que se emplean como fuente de metal según lo propuesto en un informe previo16. Las baterías utilizadas para la síntesis provienen de desechos industriales y no se someten a pretratamiento. Se utilizan baterías como fuente abundante de metal para producir grandes cantidades de MOF, necesarias para desarrollar un método para el moldeado de MOF. Estas baterías de desecho contienen la siguiente lista de elementos determinada mediante análisis por espectroscopía de emisión óptica con plasma acoplado inductivamente (ICP-OES): Cu (18%–25%), Al (10%–15%), Mn (14%–17%), Ni (2,5%–3,5%), Co (0,6%–1%), Li (1,5%–2%), F (0,5%–2%) y P (0,2%–0,5%). Se ha desarrollado un protocolo para formar selectivamente el MOF basado en Al.
Con el fin de obtener una emulsión estable, se fija una proporción de 1% a 5% de una estructura organometálica resistente al agua (WMOF). La fase orgánica (aceite) utilizada en la emulsión consiste en aceite de parafina. Las emulsiones se preparan con una fracción fija de fase interna φ = 0,75. Las variables de formulación empleadas en este estudio fueron optimizadas previamente en un estudio anterior17. Es esencial un proceso de alta cizalladura para adsorber rápidamente las partículas MIL-96(Al) sobre las gotas de aceite recién formadas y producir gotas monodispersas estables.
Se sintetizan diferentes monolitos para evaluar el efecto de las concentraciones de MOF, precursores poliméricos (acrilamida, AM, y metileno bisacrilamida) y la presencia de un agente aglutinante adhesivo (alcohol polivinílico, PVA) sobre la porosidad. Cada monolito se diseña como M[MOFs]/[AM]/[PVA]. Por ejemplo, M100/10/0.5 corresponde a un material obtenido con [MOFs] = 100 mg.mL−1 en H₂O, [AM] = 10 wt.% relativo al H₂O y [PVA] = 0.5 wt.% relativo al H₂O.
Protocolo
Los reactivos y el equipo utilizados se enumeran en la Tabla de materiales.
1. Preparación de MIL-96(Al)
- Disuelva 15 g de baterías en una solución de 150 mL compuesta por una proporción 1:1 de agua ultrapura y HCl al 37 % en un vaso de precipitados.
- Someta la solución a agitación a 60 × g durante 24 h a temperatura ambiente.
- Filtre la solución para eliminar los residuos de carbono y plástico.
- Disuelva 2 g de ácido benceno-1,3,5-tricarboxílico (BTC) en 500 mL de dimetilformamida (DMF).
- Someta la solución a un baño ultrasónico a 37 kHz a temperatura ambiente durante 30 min.
- Mezcle las dos soluciones en una proporción de 1:2 de solución metálica y solución orgánica.
- Someta la mezcla a un baño ultrasónico a 37 kHz a temperatura ambiente durante 30 min.
- Someta la mezcla a un horno a 90 °C durante 24 h.
- Lave el MOF 3 veces con DMF y 3 veces con EtOH mediante filtración de Büchner.
- Seque el MOF en un horno a 40 °C durante 72 h.
2. Preparación de emulsiones de Pickering utilizando MIL-96(Al) (HIPE)
- Disolver 1,1 g de MIL-96(Al) en 10 mL de agua ultrapura en un vial de vidrio.
- Añada 13,35 mL de parafina a la solución.
- Homogenice la mezcla a 15.000 × g durante 2 min para formar la emulsión utilizando un homogenizador con un solo rotor (S25N-10 G).
3. Preparación de emulsiones de Pickering utilizando MIL-96(Al) y polímeros (PolyHIPE) con una relación de M100/10/0.5
- Disuelva 375 mg de MIL-96(Al), 375 mg de acrilamida, 18,75 mg de metileno bisacrilamida y 18,75 mg de KPS (persulfato de potasio) en 3,02 mL de agua ultrapura en un vaso de precipitados.
- Homogenice utilizando un homogeneizador con un rotor único (S25N-10 G) a 15.000 × g.
- Mientras agita, añada 0,73 mL de PVA y 11,25 mL de aceite (parafina) en una proporción fija de 0,75 v/v.
- Mantenga la homogeneización a 15.000 × g durante 2 min para formar la emulsión.
- Coloque la mezcla en un horno a 80 °C durante 24 h para polimerizar.
- Lave el polímero obtenido mediante un proceso de templado por emulsión utilizando una emulsión de alta fase interna (PolyHIPE) con un aparato de extracción continua con etanol durante 48 h para eliminar el aceite, los precursores de polímero en exceso y el PVA.
3.7. Seque el material bajo vacío a 100 °C.
4. Preparación de muestras para el análisis
- Para el análisis BET a 77 K, utilice una adsorción de 20 cm3/g hasta P/P0 = 0.10, 60 cm3/g hasta P/P0 = 0.90, y una desorción de 40 cm3/g entre 0.90 y 0.30.
- Para PXRD, utilice un rango de 5°–70° a 0.5 s/paso con una longitud de onda de 1.54 Å.
- Para la espectroscopía infrarroja, utilice un rango de 615–4,000 cm-1 con un tiempo de barrido de 1 min y un número de barridos de 4.
Resultados
En cuanto a la caracterización de los materiales, se utiliza microscopía óptica para observar las distribuciones del tamaño de las gotas en las emulsiones. Las mediciones de adsorción-desorción de nitrógeno (BET) proporcionan datos sobre el área superficial específica. La difracción de rayos X (XRD) evalúa la cristalinidad de MIL-96(Al) después de su incorporación en la matriz polimérica. La espectroscopía infrarroja confirma la retención de los grupos funcionales. Las propiedades mecánicas se evalúan aplicando cargas crecientes a monolitos hasta observar deformación. Las propiedades hidrodinámicas se determinan mediante experimentos de flujo de Darcy, midiendo la caída de presión en función del caudal.
El material de MOF obtenido a partir de la disolución de residuos de baterías se basa en aluminio proveniente de los contactores de las baterías. Incluso en presencia de diversos metales tras la disolución de las baterías, se obtiene una precipitación selectiva (MIL-96(Al)) mediante la adición del agente precipitante a la solución.
La emulsión de Pickering es un tipo de emulsión estabilizada por partículas sólidas adsorbidas en las interfaces líquido-líquido. En este caso, las partículas de MOF, gracias a su naturaleza anfifílica y actividad interfacial, pueden adsorberse eficazmente en las interfaces aceite-agua y formar emulsiones estables de agua en aceite (W/O) o de aceite en agua (O/W).
Las emulsiones se formulan dispersando primero partículas de MIL-96(Al) en una fase acuosa de agua ultrapura. La cantidad de MOF disuelta en la solución depende en gran medida del volumen de las fases líquidas utilizadas en la emulsión. La cantidad de MOF empleada para la emulsión de Pickering se indica específicamente en %w, que se define como la relación entre la masa total de MOF y la masa total de líquido utilizada en la emulsión. Por lo tanto, la cantidad de MOF (WMOF) se define mediante la siguiente fórmula:
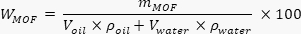
donde:
Voil = volumen de la fase orgánica (parafina)
Vwater = volumen de la fase acuosa
ρoil = densidad de la fase orgánica (parafina)
ρwater = densidad de la fase acuosa
mMOF = masa de MIL-96(Al)
Originalmente, se utilizaron 375 mg de MIL-96(Al) para la preparación del polyHIPE. Experimentos posteriores muestran que es posible escalar el proceso. La cantidad de MOF añadida puede aumentarse 10 veces y aún así producir monolitos estables.
Las emulsiones de Pickering formadas con MIL-96(Al) presentan características coherentes con observaciones previas. Producen emulsiones estables de aceite/agua en las que las gotas están densamente empaquetadas debido a la alta fracción de fase interna. En formulaciones que contienen PVA y precursores poliméricos, los tamaños de las gotas se reducen sustancialmente, con diámetros promedio cercanos a 20 µm en comparación con 55–75 µm en emulsiones más simples que carecen de PVA (Figura 1).
Esta reducción se atribuye al aumento de la viscosidad de la fase acuosa y a la adsorción de PVA en la interfase aceite-agua. Las mediciones reológicas revelan un comportamiento pseudoplástico en todas las muestras. La presencia de precursores poliméricos incrementa la viscosidad e introduce un esfuerzo de fluencia más alto, lo cual es consistente con la formación de una red densa de gotas18. Estas firmas reológicas indican que las emulsiones se comportan como geles y mantendrían su estructura durante la polimerización. El aumento de la concentración de PVA desde 0 hasta 0,5 % en peso da como resultado poros más pequeños pero con mayor interconectividad. Los tamaños de poro disminuyen en un factor de 5 en este rango, mientras que la densidad de ventanas aumenta significativamente19. La concentración de partículas de MOF tuvo un efecto mínimo sobre el tamaño de poro, pero influyó en el depósito de MOFs en las superficies de los poros. Un contenido más alto de MOF provoca que más partículas de MOF queden incrustadas en las paredes de poliacrilamida o expuestas en la superficie, afectando así el área superficial específica del compuesto (Figura 2).
Los valores de área superficial varían desde m2.g-1 bajos para materiales que no contienen PVA hasta m2.g-1 más altos para muestras que contienen 0,5 % en peso de PVA. El aumento en la cantidad de PVA mejora la apertura de la red, facilitando el acceso a las superficies del MOF. Sin embargo, la incorporación en una matriz polimérica reduce inherentemente la microporosidad en comparación con el MOF puro (650 m2.g-1). Se observan pérdidas del 74 % al 94 % según la formulación. Estos resultados son coherentes con la literatura, en la que dar forma a los MOF en monolitos comúnmente provoca pérdidas sustanciales de superficie debido al encierro dentro de estructuras poliméricas20.
Los difractogramas de XRD conservan los picos característicos de MIL-96(Al), lo que demuestra que ni la emulsificación ni la polimerización comprometen la integridad del entramado. Los picos de menor intensidad en muestras con bajo contenido de MOF se atribuyen a la reducida accesibilidad del MOF más que a una degradación estructural. Los espectros de FTIR confirman la presencia de los grupos funcionales de MIL-96, especialmente los estiramientos de carboxilato indicativos de una coordinación intacta entre metal y ligando.
El comportamiento hidrodinámico está fuertemente influenciado por el contenido de PVA. Los experimentos de flujo de Darcy demuestran que la caída de presión aumenta con la velocidad de flujo para todas las muestras, lo cual es consistente con geometrías de poros tortuosas21,22. El monolito que carece de PVA presenta caídas de presión significativamente más altas debido a la mala interconectividad.
En contraste, los monolitos que contienen PVA presentan una meseta en la caída de presión a bajos caudales, lo que indica un flujo inalterado a través de poros interconectados23. Se identifica una velocidad crítica de Darcy para cada formulación, que marca la transición entre regímenes de baja presión y de aumento de presión24. Un mayor contenido de PVA se correlaciona con velocidades críticas más altas debido a una mayor apertura de los poros (Figura 3).
También se presenta otra estrategia para hacer más eficiente la accesibilidad de los MOF durante el proceso de conformación. Esta investigación propone un método novedoso basado en la estabilización de una emulsión de parafina en agua tipo Pickering mediante un MOF de circonio fluorado combinado con la estrategia de poliHIPEs. Tras la polimerización y la eliminación de la parafina, se obtiene un monolito con estructura jerárquica, en el que las partículas del MOF suelen quedar incrustadas en la pared polimérica, lo que potencialmente bloquea los poros. La innovación clave para evitar este bloqueo de poros consiste en modificar el equilibrio hidrofílico/hidrofóbico de los MOF mediante la adsorción controlada de moléculas hidrofóbicas (moléculas fluoradas). Esta modificación induce un desplazamiento de la posición del MOF en la interfase parafina-agua durante la emulsificación, lo que provoca que las partículas queden menos incrustadas en la pared polimérica. Este proceso permite obtener con éxito monolitos con estructura jerárquica que integran partículas de MOF altamente accesibles, adecuadas para procesos en lecho fijo (Figura 4).
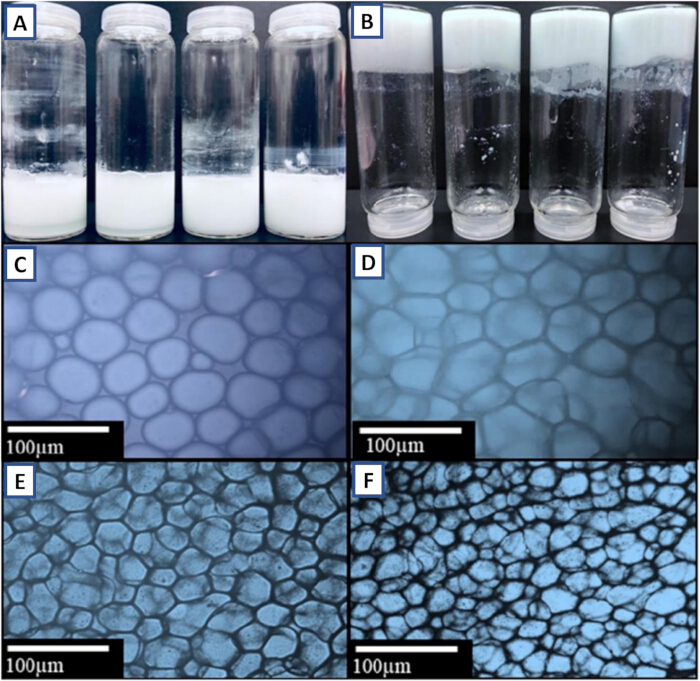
Figura 1: Imágenes e imágenes microscópicas ópticas de diferentes emulsiones de Pickering. (A) Emulsiones de Pickering con 2,5 % en peso de MIL-96(Al) y diferentes relaciones de volumen de parafina: de izquierda a derecha, φv = 0,5, 0,6, 0,7 y 0,8. (B) Emulsiones de Pickering con φv = 0,8 y diferentes concentraciones de MIL-96(Al): de izquierda a derecha, wMOF = 1, 2, 3,5 y 5 % en peso. Micrografías ópticas de emulsiones con 5 % en peso de MIL-96(Al) y relaciones de volumen de parafina de (C) 0,5, (D) 0,6, (E) 0,7 y (F) 0,8. Esta figura se reproduce con permiso de Lorignon et al.17. Haga clic aquí para ver una versión más grande de esta figura.
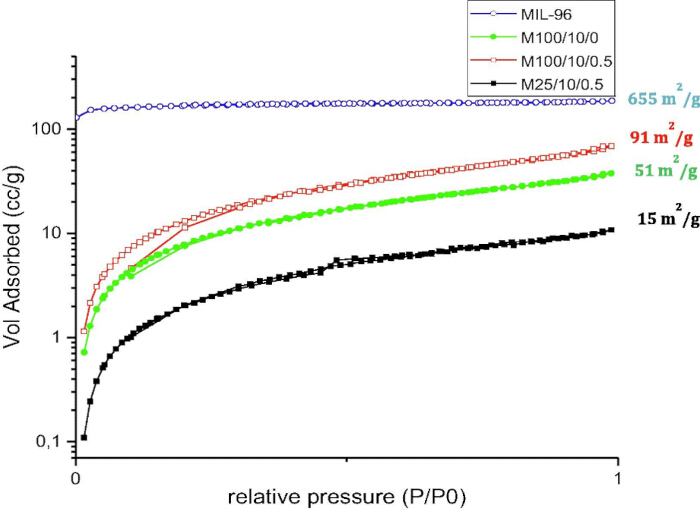
Figura 2: Isoterma de adsorción/desorción de nitrógeno del polvo correspondiente de MIL-96(Al), M100/10/0.5, M100/10/0 y M25/10/0.5. Esta figura se reproduce con permiso de Lorignon et al.15. Haga clic aquí para ver una versión más grande de esta figura.
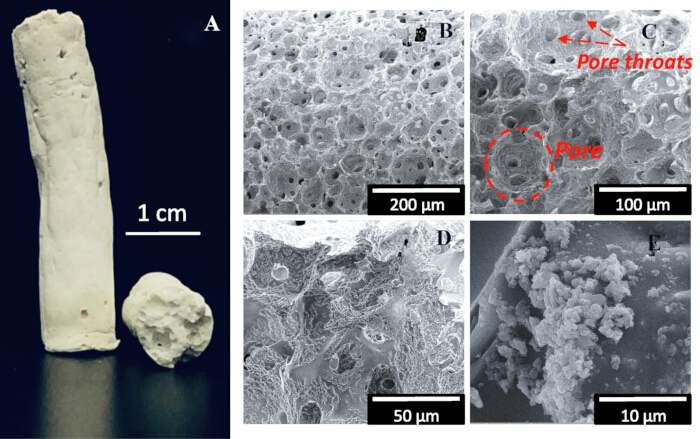
Figura 3: Fotografía del monolito M100/10/0.5 visto desde el frente y desde abajo. (A) e imágenes de MEB del monolito M100/10/0.5 a diferentes aumentos (B–E). Esta figura se reproduce con permiso de Lorignon et al.15. Haga clic aquí para ver una versión más grande de esta figura.
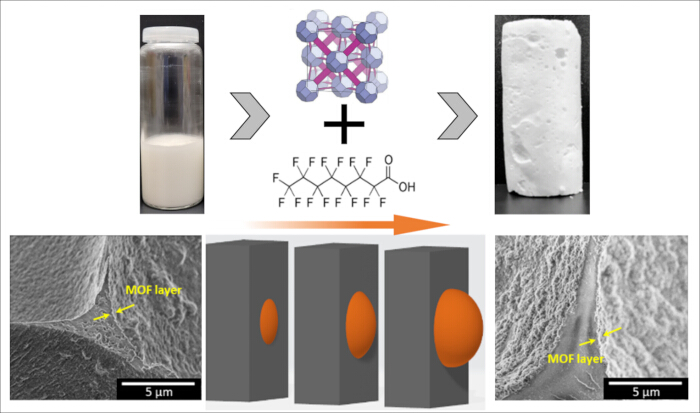
Figura 4: Estrategia para hacer que las partículas de MOF sean más accesibles después del proceso de conformación. Esta figura se reproduce con permiso de Lorignon et al.18. Haga clic aquí para ver una versión más grande de esta figura.
Discusión
Esta estrategia de conformado novedosa depende de la estabilización de una emulsión de fase interna alta tipo Pickering (HIPE) utilizando las propias partículas de MOF. Sin embargo, aunque es una forma sencilla de moldear los MOFs porosos, al usar únicamente partículas de MOF para estabilizar la emulsión, el monolito resultante presenta baja resistencia al estrés mecánico.
De hecho, la plantilla de emulsión resultante también puede solidificarse posteriormente mediante la polimerización de la fase continua acuosa, seguida de la eliminación de la fase interna orgánica, lo que conduce a la formación de un monolito poroso más resistente (PolyHIPE). La formulación puede ajustarse mediante la adición de algunas moléculas antes del paso de emulsión para modificar las propiedades mecánicas del monolito18. Por ejemplo, la formulación puede contener precursores poliméricos; la fase acuosa presenta una viscosidad significativamente mayor al agregar PVA (alcohol polivinílico) y acrilamida, lo que resulta en gotas más pequeñas, una estabilidad mejorada y, finalmente, un monolito con un comportamiento mecánico superior bajo presión23,25.
Los hallazgos indican que la inclusión de pequeñas cantidades de polímeros aditivos es crucial para rigidizar la estructura monolítica. Además, se emplea estratégicamente un agente aglutinante adhesivo para mejorar la porosidad final de la red del material, creando eficazmente gargantas de poro bien definidas. Esta estructura optimizada garantiza que los MOF sean accesibles en las superficies internas del monolito tras el conformado, preservando así una parte de sus propiedades microporosas originales18.
Para maximizar el rendimiento, se realiza un cribado sistemático de diversos parámetros, específicamente la relación entre el MOF, el polímero y el aglutinante adhesivo. Esta optimización tiene como objetivo conservar las propiedades intrínsecas del MOF al tiempo que se garantiza la integridad estructural. En general, esta investigación resalta la extraordinaria capacidad de los MOF para actuar tanto como material activo como agentes estabilizantes en emulsiones Pickering. La metodología produce un monolito compuesto sólido de polímero-MOF con propiedades muy prometedoras, y se hipotetiza que esta técnica puede generalizarse y aplicarse con éxito a una amplia gama de otros materiales MOF26,27.
Este estudio demuestra que las partículas de MIL-96(Al) pueden estabilizar eficazmente emulsiones de Pickering y actuar tanto como estabilizadores interfaciales como cargas activas en monolitos.15 El uso de MOFs en la fase continua produce un monolito mecánicamente resistente con un alto grado de interconectividad17. La accesibilidad del MOF puede controlarse finamente ajustando las concentraciones de PVA y MOF. El PVA desempeña un papel decisivo en el control de la morfología de los poros y en el aumento de la permeabilidad28,29. Aunque la pérdida de microporosidad es inevitable durante la formación del monolito, un ajuste cuidadoso de los parámetros de formulación minimiza esta pérdida y produce materiales competitivos con los monolitos de MOF/polímero reportados en la literatura. Esta pérdida de microporosidad podría influir potencialmente o incluso reducir sus capacidades de adsorción. Para evitar una posible disminución en su aplicabilidad industrial, podrían considerarse tratamientos adicionales del MOF antes de la emulsión. Uno de estos tratamientos podría ser el aumento de la hidrofobicidad del MOF, disminuyendo así las probabilidades de que interactúe con el entorno de síntesis18. Otro tratamiento podría ser el recubrimiento del MOF con una fina película de material polimérico, manteniendo al mismo tiempo la porosidad relativamente inalterada30. Además del MIL-96(Al)-HIPE resultante, que combina resistencia estructural con porosidad jerárquica y representa una vía prometedora para la conformación a escala de MOFs para aplicaciones en adsorción, catálisis y procesamiento de fluidos. Este estudio presenta un método simple y de un solo paso para emulsiones de Pickering utilizando MOFs como estabilizadores. El MIL-96(Al) utilizado proviene de baterías recicladas y no requiere alteraciones adicionales para su uso en las emulsiones. Este método da lugar a materiales híbridos con diferentes tipos de porosidad, que van desde micro hasta macro. Esta porosidad jerárquica y la morfología pueden modificarse utilizando PVA, permitiendo que gases y soluciones accedan al MOF dentro de la emulsión, mientras que la microporosidad del MOF permanece en su mayor parte inalterada, permitiendo que las moléculas separadas permanezcan dentro de la estructura.
Los MOF son partículas que pueden estabilizar emulsiones de Pickering y pueden conducir a la formación de un monolito. Al agregar polímeros en solución (PolyHIPE), el material se vuelve mecánicamente más resistente y puede utilizarse directamente en una columna. Parece que modificar la formulación mediante la adición de polímeros es interesante para obtener monolitos con alta resistencia mecánica. Otra solución podría ser reemplazar los polímeros por silicio para formar Si-HIPE con MOF, lo que se sabe que genera materiales muy resistentes mediante este método de emulsión de Pickering31,32.
Divulgaciones
Los autores declaran que no tienen intereses financieros competitivos conocidos ni relaciones personales que pudieran haber parecido influir en el trabajo descrito en este artículo.
Agradecimientos
Este trabajo cuenta con apoyo parcial (para el estudio de sorción de gases realizado en estos materiales) del gobierno francés mediante el programa «France 2030».″ iniciativa a través del programa DIADEM, que es gestionado por la Agence Nationale de la Recherche (Dirección y Gobernanza del Programa DIADEM, ANR-22-PEXD-0009).
Materiales
| Nombre | Empresa | Número de catálogo | Comentarios |
|---|---|---|---|
| Acrilamida | Merck | A9099 | 99% |
| Alcohol polivinílico | Merck | P1763 | |
| Etanol | Merck | 459836 | Absoluto |
| Ácido clorhídrico | Merck | 258148 | 37% |
| Agitadores magnéticos IKA C-Mag | Merck | Z671886 | |
| IKA ULTRA-TURRAX | Merck | Z732443 | T-25 |
| N,N′-métiloènebis(acrilamida) | Merck | 146072 | 99% |
| N,N-Dimetiléformamida til | Merck | 227056 | |
| Horno | Unión | BD | |
| Parafina | Merck | 1496904 | |
| Peroxidisulfato de potasio | Merck | 216224 | 99% |
| Ácido trimesico | Merck | 482749 | 95% |
Referencias
- Wang Q, Astruc D. State of the art and prospects in metal-organic framework (MOF)-based and MOF-derived nanocatalysis. Chem Rev. 2020;120(2):1438-1511.
- Furukawa H, Cordova KE, O’Keeffe M, Yaghi OM. The chemistry and applications of metal-organic frameworks. Science. 2013;341(6149):1230444.
- Li H, Eddaoudi M, O’Keeffe M, Yaghi OM. Design and synthesis of an exceptionally stable and highly porous metal-organic framework. Nature. 1999;402(6759):276-279.
- Ma L, Abney C, Lin W. Enantioselective catalysis with homochiral metal-organic frameworks. Chem Soc Rev. 2009;38(5):1248-1256.
- Navarro Amador R, Cirre L, Carboni M, Meyer D. BTEX removal from aqueous solution with hydrophobic Zr metal organic frameworks. J Environ Manage. 2018;214:17-22.
- Perez E, et al. Recovery of metals from simulant spent lithium-ion battery as organophosphonate coordination polymers in aqueous media. J Hazard Mater. 2016;317:617-621.
- Taylor-Pashow KML, Della Rocca J, Xie Z, Tran S, Lin W. Postsynthetic modifications of iron-carboxylate nanoscale metal-organic frameworks for imaging and drug delivery. J Am Chem Soc. 2009;131(40):14261-14263.
- Genesio G, Maynadié J, Carboni M, Meyer D. Recent status on MOF thin films on transparent conductive oxides substrates (ITO or FTO). New J Chem. 2018;42(4):2351-2363.
- Laeim H, et al. Porosity tunable metal-organic framework (MOF)-based composites for energy storage applications: Recent progress. Polymers (Basel). 2025;17(2):130.
- Peng Y, et al. Methane storage in metal-organic frameworks: Current records, surprise findings, and challenges. J Am Chem Soc. 2013;135(32):11887-11894.
- Küsgens P, Zgaverdea A, Fritz H, Siegle S, Kaskel S. Metal-organic frameworks in monolithic structures. J Am Ceram Soc. 2010;93(9):2476-2479.
- Wickenheisser M, Herbst A, Tannert R, Milow B, Janiak C. Hierarchical MOF-xerogel monolith composites from embedding MIL-100(Fe,Cr) and MIL-101(Cr) in resorcinol-formaldehyde xerogels for water adsorption applications. Microporous Mesoporous Mater. 2015;215:143-153.
- Wickenheisser M, Janiak C. Hierarchical embedding of micro-mesoporous MIL-101(Cr) in macroporous poly(2-hydroxyethyl methacrylate) high internal phase emulsions with monolithic shape for vapor adsorption applications. Microporous Mesoporous Mater. 2015;204:242-250.
- Liu M, Tie L, Li J, Hou Y, Guo Z. Underoil superhydrophilic surfaces: Water adsorption in metal-organic frameworks. J Mater Chem A. 2018;6(4):1692-1699.
- Lorignon F, Gossard A, Carboni M, Meyer D. From wastes to interconnected porous monolith: Upcycling of Al-based metal organic framework via Pickering emulsion template. Mater Lett. 2021;296:129931.
- Cognet M, et al. An original recycling method for Li-ion batteries through large scale production of metal organic frameworks. J Hazard Mater. 2020;385:121603.
- Lorignon F, Gossard A, Carboni M, Meyer D. Microstructural and rheological investigation of upcycled metal-organic frameworks stabilized Pickering emulsions. J Colloid Interface Sci. 2021;586:305-314.
- Lorignon F, Gossard A, Medjouel S, Carboni M, Meyer D. Controlling polyHIPE surface properties by tuning the hydrophobicity of MOF particles stabilizing a Pickering emulsion. ACS Appl Mater Interfaces. 2023;15(25):30707-30716.
- Lankveld JMG, Lyklema J. Adsorption of polyvinyl alcohol on the paraffin-water interface. III. Emulsification of paraffin in aqueous solutions of polyvinyl alcohol and the properties of paraffin-in-water emulsions stabilized by polyvinyl alcohol. J Colloid Interface Sci. 1972;41(3):475-483.
- Yang S, et al. Tailoring the morphology and epoxy group content of glycidyl methacrylate-based polyHIPE monoliths via radiation-induced polymerization at room temperature. Colloid Polym Sci. 2018;296(6):1005-1016.
- Liao Y, et al. Experimental study of pressure drop-flow rate characteristics of heated tight porous materials. J Fluids Eng. 2016;138(7):071102.
- Du Plessis P, Montillet A, Comiti J, Legrand J. Pressure drop prediction for flow through high porosity metallic foams. Chem Eng Sci. 1994;49(21):3545-3553.
- Fourie JG, Du Plessis JP. Pressure drop modelling in cellular metallic foams. Chem Eng Sci. 2002;57(14):2781-2789.
- Bréard J, Henzel Y, Trochu F, Gauvin R. Analysis of dynamic flows through porous media. Part II: Deformation of a double-scale fibrous reinforcement. Polym Compos. 2003;24(3):409-421.
- Nguyen D, Balsamo V. Emulsification of heavy oil in aqueous solutions of poly(vinyl alcohol): A method for reducing apparent viscosity of production fluids. Energy Fuels. 2013;27(4):1736-1747.
- Parsapour F, Moradi M, Safarifard V, Sojdeh S. Polymer/MOF composites for metal-ion batteries: A mini review. J Energy Storage. 2024;82:110487.
- Gao ML, Liu S, Liu L, Han ZB. Superhydrophobic MOF/polymer composite with hierarchical porosity for boosting catalytic performance in a humid environment. Nanoscale. 2024;16(22):10637-10644.
- Delfim Da Silva W, et al. Influence of polyvinyl alcohol space holders on the microstructure and porosity of sintered powder metallurgy electrodes. J Mater Res Technol. 2026;41:6963-6969.
- Gonzalez-Ortiz D, et al. Development of novel h-BNNS/PVA porous membranes via Pickering emulsion templating. Green Chem. 2018;20(18):4319-4329.
- Hasan MZ, et al. Coating metal-organic frameworks (MOFs) and associated composites on electrodes, thin film polymeric materials, and glass surfaces. Nanomaterials (Basel). 2025;15(15):1187.
- Frelichowska J, Bolzinger MA, Chevalier Y. Pickering emulsions with bare silica. Colloids Surf A Physicochem Eng Asp. 2009;343(1-3):70-74.
- Sommer-Marquez A, Mansas C, Talha N, Rey C, Causse J. Reinforced silica monoliths functionalized with metal hexacyanoferrates for cesium decontamination: A combination of a one-pot procedure and skeleton calcination. RSC Adv. 2016;6(77):73475-73484.
Reimpresiones y permisos
