Este estudio compara el enfriamiento mediante chorro de gas de N₂ criogénico derivado de inundación y de N₂ líquido durante el torneado TC18. El enfriamiento criogénico se asoció con una deformación visible más superficial, endurecimiento cercano a la superficie retenido y menor rugosidad superficial en todas las tasas de avance evaluadas, aunque las comparaciones fueron descriptivas debido a la falta de réplicas independientes en el mecanizado.
Artículo de investigación
Observaciones Comparativas de la Velocidad de Avance y del Enfriamiento con Chorro de Gas N2 Criogénico Derivado de LN2 sobre la Capa Superficial Alterada de la Aleación de Titanio TC18 durante el Torneado
En este artículo
Resumen
Resumen
Las aleaciones de titanio son difíciles de mecanizar porque su baja conductividad térmica y afinidad con los materiales de las herramientas de corte concentran el calor y la carga mecánica cerca del filo de corte. En la aleación de titanio TC18 de alta resistencia y cercana al beta, estas condiciones pueden producir una capa superficial modificada que podría afectar el rendimiento del componente. Este estudio examinó los efectos de la velocidad de avance y del modo de refrigeración durante el torneado externo del TC18. Se comparó la refrigeración por inundación con fluido semisintético DRK-5011 a 20 °C con la refrigeración criogénica mediante chorro de gas N₂ derivado de LN₂, a velocidades de avance de 0,10, 0,15, 0,20 y 0,26 mm/rev, con una velocidad del husillo de 135 r/min, una velocidad de corte inicial de 19,1 m/min y una profundidad de corte de 0,60 mm. Se utilizó metalografía transversal para medir la zona visiblemente deformada plásticamente (zona P), perfiles de microdureza Vickers para evaluar la microdureza cercana a la superficie y el espesor de la capa endurecida, y se midió la rugosidad media aritmética (Ra). Las profundidades representativas de la zona P fueron de 8,5, 9,7, 10,9 y 21,6 µm con refrigeración por inundación y de 6,0, 8,2, 10,7 y 11,0 µm con refrigeración criogénica. La microdureza cercana a la superficie mostró diferencias descriptivas entre los modos de refrigeración, con magnitudes que variaron según la velocidad de avance, mientras que el espesor de la capa endurecida mostró una diferencia descriptiva promedio de aproximadamente el 40 %. Los valores de Ra criogénicos fueron aproximadamente un 8 %–23 % más bajos en avances comparables. Pruebas auxiliares mostraron tendencias de rugosidad criogénica con la velocidad de corte y la profundidad de corte, pero carecieron de comparaciones completas emparejadas entre modos de refrigeración. En general, la condición con chorro de gas criogénico se asoció con una deformación visible más superficial, endurecimiento cercano a la superficie conservado y menor rugosidad dentro de la ventana de proceso probada. Los valores de microdureza y Ra se reportan como media ± desviación estándar a partir de mediciones repetidas en un espécimen por condición; estas desviaciones estándar reflejan la repetibilidad de la medición más que la variabilidad entre espécimenes. Por lo tanto, todas las comparaciones son descriptivas, y no puede evaluarse la significancia estadística sin replicación independiente del mecanizado.
Introducción
Las aleaciones de titanio combinan una alta resistencia específica, resistencia a la corrosión y un rendimiento mecánico útil en un amplio rango de temperaturas, lo que favorece su uso en aplicaciones aeroespaciales, energéticas, marinas y biomédicas1,2,3,4. Sin embargo, en componentes sometidos a altas cargas, el rendimiento depende de más que solo la resistencia del material en masa. La superficie mecanizada y el material inmediatamente debajo constituyen las primeras regiones expuestas al contacto, cargas cíclicas, micromovimientos, erosión y ambientes agresivos. Por lo tanto, la topografía superficial, la microestructura deformada plásticamente, los gradientes de dureza, el daño residual y otros cambios inducidos por el mecanizado pueden influir en dónde se inicia el daño y cómo evoluciona5,6,7,8. Esta región cercana a la superficie se discute comúnmente mediante el concepto más amplio de integridad superficial o, cuando el énfasis está en las modificaciones inducidas por el mecanizado, como la capa alterada superficialmente. El torneado sigue siendo necesario para lograr las dimensiones y condiciones superficiales requeridas en muchos componentes de titanio, por lo que la selección del proceso debe considerar tanto la eficiencia de remoción de material como el estado que queda en la pieza de trabajo9,10. El TC18 es una aleación de titanio de alta resistencia, casi β, utilizada en estructuras ligeras, resistentes al daño y portantes11. Su clase de aleación y nivel de resistencia lo distinguen del Ti–6Al–4V, la aleación α+β que predomina en la literatura sobre mecanizado. Por consiguiente, las tendencias establecidas para el Ti–6Al–4V proporcionan hipótesis útiles, pero no pueden asumirse como transferibles cuantitativamente al TC18. Se requiere evidencia específica del TC18 para determinar cómo un proceso práctico de torneado modifica la subcapa superficial y si los cambios en la aplicación del enfriamiento se asocian con una deformación visible más superficial sin eliminar la respuesta de dureza.
La dificultad para mecanizar aleaciones de titanio surge de condiciones térmicas, mecánicas y tribológicas acopladas en una zona de contacto pequeña y rápidamente renovada. La baja conductividad térmica restringe el flujo de calor lejos del filo de corte, mientras que la afinidad entre el titanio y los materiales comunes de las herramientas puede favorecer la adhesión y un contacto inestable entre la herramienta y la viruta. Las revisiones identifican de forma consistente la temperatura de corte, el esfuerzo de contacto, la formación de viruta, el estado de la herramienta y la integridad superficial como resultados mutuamente dependientes, más que como variables aisladas12,13,14,15. Estudios experimentales y de modelado muestran asimismo que la superficie final refleja la competencia entre la acumulación de deformación y el ablandamiento dependiente de la temperatura bajo cargas transitorias16,17,18. La localización por cizalladura y la formación de virutas segmentadas añaden mayor heterogeneidad espacial y temporal19,20,21. Estos estudios proporcionan una base física para esperar que tanto los parámetros de corte como la aplicación del refrigerante influyan en la profundidad y en el carácter mecánico de la capa superficial alterada, pero no justifican asignar un mecanismo único a una tendencia óptica o de dureza sin evidencia directa proveniente de mediciones de temperatura, fuerza, estado de la herramienta o cristalografía. La velocidad de avance es una variable de proceso particularmente directa porque modifica el espesor nominal no deformado de la viruta, la cantidad de material comprometido por revolución y las marcas de avance dejadas por la herramienta. Aumentar la velocidad de avance puede modificar la carga de contacto, la geometría de la viruta, la deformación impuesta sobre la superficie recién generada y la contribución geométrica al rugosidad. Por consiguiente, estudios sobre la Ti–6Al–4V han reportado fuertes cambios relacionados con el avance en la morfología superficial, la rugosidad y las propiedades cercanas a la superficie22,23. Sin embargo, la magnitud y la forma de esas respuestas dependen del estado de la aleación, la geometría de la herramienta, el modo de refrigeración y la ventana de proceso ensayada, lo que hace que una comparación directa con TC18 sea más justificable que una ley universal de avance inferida a partir de otra aleación.
La estrategia de enfriamiento proporciona una segunda vía para modificar las condiciones de contorno en la zona de corte. Los estudios sobre modificación superficial muestran que un cambio superficial en la microestructura o en las propiedades mecánicas puede seguir siendo relevante incluso cuando no es evidente ningún daño macroscópico24,25. Por lo tanto, se han investigado el mecanizado criogénico y el asistido por criógenos como alternativas o complementos al enfriamiento convencional por inundación. Estudios comparativos en titanio han asociado la asistencia criogénica con una reducción del desgaste de la herramienta o de la rugosidad bajo ciertas condiciones de torneado y fresado26,27,28, mientras que estudios de micromecanizado han reportado un mejor control de rebabas y una mayor calidad superficial29. La lubricación asistida por aire refrigerado puede alterar la fuerza de corte, la degradación de la herramienta y la rugosidad, pero el resultado depende de la temperatura suministrada y del régimen de lubricación empleado30. Estudios que utilizan CO₂ y estrategias combinadas de enfriamiento y lubricación demuestran además que la respuesta depende de la aleación y de la configuración31,32. Estudios que emplean enfriamiento mediante tubo de vórtice con gas CO₂ frío han reportado reducciones sustanciales en la temperatura de corte (hasta un 35,6 %) y en la rugosidad superficial (hasta un 66,14 %) durante el torneado de la aleación Ti6Al4V, lo que demuestra que el medio de enfriamiento y el método de suministro pueden influir significativamente en la calidad superficial. En conjunto, esta bibliografía respalda dos puntos relevantes para el diseño actual. Primero, la extracción rápida de calor puede afectar simultáneamente varios resultados del mecanizado, por lo que una estrategia de enfriamiento debe evaluarse utilizando múltiples métricas de integridad superficial. Segundo, el beneficio reportado no puede separarse del medio y del sistema de suministro. El enfriamiento criogénico no es un tratamiento único y transferible: el medio, la fase, la temperatura, la presión, la posición de impacto, el acceso de la herramienta y la lubricación influyen todos en la comparación. Por consiguiente, las revisiones enfatizan la necesidad de informar con precisión las condiciones de suministro y de interpretar cuidadosamente el material ensayado y la configuración del proceso33. La vía examinada aquí utiliza LN2 como fuente de frío y dirige un chorro de gas N2 criogénico hacia la región de la cara de desprendimiento entre la herramienta y la viruta. El LN₂ a aproximadamente −196 °C sirvió como fuente de frío, mientras que la temperatura medida del chorro de gas N₂ antes del impacto fue de −169 °C. El consumo registrado de LN₂ de 20 L durante 7 min correspondió a aproximadamente 3 L/min de consumo de LN₂ líquido. El enfriamiento por inundación aporta enfriamiento, lubricación y limpieza, por lo que el experimento evalúa la diferencia global entre dos modos de suministro y no puede separar la extracción térmica de la lubricación, el momento del chorro u otros efectos interfaciales.
Este estudio establece una comparación reproducible entre dos configuraciones específicas de suministro de refrigeración: el sistema de inundación DRK-5011 y el sistema de chorro de gas N₂ criogénico derivado de LN₂, con la boquilla, presión y parámetros de suministro especificados en los Métodos, durante el torneado externo de TC18. El experimento principal varía la velocidad de avance a una velocidad fija del husillo y una profundidad de corte constante, y mide tres elementos complementarios del estado superficial alterado: la profundidad de la zona visiblemente deformada plásticamente (zona-P), el perfil de microdureza cercano a la superficie y el espesor derivado de la capa endurecida, y la rugosidad media aritmética (Ra). La zona-P y el espesor de la capa endurecida se mantienen como puntos finales separados porque el primero depende de un límite morfológico óptico y el segundo de la recuperación hasta la banda de dureza de la matriz medida. Dos series criogénicas auxiliares varían la velocidad de corte o la profundidad de corte únicamente para la medición de rugosidad; sus referencias limitadas con sistema de inundación se tratan como puntos de referencia aislados y no como series emparejadas completas. Un diseño emparejado condición por condición es apropiado para los datos disponibles porque conserva el contraste directo en cada avance sin implicar una superficie de interacción no medida. Sin embargo, este diseño no estima efectos principales independientes en todos los parámetros ni identifica un óptimo del proceso. El estudio tampoco incluye un grupo con mecanizado en seco, un diseño factorial o de superficie de respuesta, análisis formal de varianza, mediciones de fuerza de corte, historiales de temperatura-tiempo, mediciones de desgaste de la herramienta, ni caracterización mediante difracción de electrones retrodispersados (EBSD) o microscopía electrónica de transmisión (TEM). Por lo tanto, su contribución queda limitada a las respuestas medidas bajo la herramienta, material, suministro de refrigeración y ventana de proceso especificados, al tiempo que proporciona observaciones cuantitativas e hipótesis claramente formuladas para un estudio posterior orientado a resolver mecanismos. Se planteó la hipótesis de que, bajo las condiciones de torneado comparables investigadas aquí, la condición especificada de chorro de gas N₂ criogénico derivado de LN₂ presentaría profundidades representativas distintas de la zona-P, perfiles de microdureza cercanos a la superficie, espesores de capa endurecida y valores de Ra en comparación con el enfriamiento por inundación a través de las velocidades de avance ensayadas.
Protocolo
Material de la pieza de trabajo y herramienta de corte
Se utilizó una barra de aleación de titanio TC18 cercana a la fase β, tal como se recibió, con un diámetro inicial de 45 mm y una longitud de 275 mm. La composición elemental específica del lote de la barra TC18 ensayada se proporciona en Tabla 1, según el certificado de material del proveedor. Las propiedades mecánicas a temperatura ambiente de referencia y específicas del lote se proporcionan en Tabla 2. El certificado de material para la barra ensayada se proporciona como Archivo Suplementario 1. La barra se sujetó rígidamente en el mismo arreglo de sujeción para todas las condiciones. El torneado externo se realizó con una plaquita de carburo cementado recubierta de tipo WNMG080404-HL, mientras que se mantuvo el mismo tipo de plaquita, geometría nominal, orientación del portaherramientas y montaje de la pieza de trabajo tanto para los ensayos con refrigeración abundante como criogénicos. Se empleó una plaquita de carburo cementado recién recubierta, con un filo de corte sin usar, en cada ensayo de mecanizado. No se reutilizó ninguna plaquita en diferentes condiciones de corte. Esto aseguró que la condición inicial de la herramienta fuera consistente en todas las pruebas. Dado que el presente estudio no incluyó un análisis específico del desgaste de la herramienta, no se inspeccionó ni midió cuantitativamente el desgaste progresivo de la herramienta, incluyendo desgaste de flanco, desgaste de cráter, astillamiento del filo o filo acumulado, ya que el objetivo del estudio fue evaluar la capa modificada superficialmente bajo condiciones iniciales definidas de la herramienta, y no comparar la vida útil de la herramienta ni su comportamiento de desgaste.
Tabla 1 informa la composición elemental específica por lote de la barra TC18 utilizada en este estudio, con titanio como componente balanceado. Tabla 2 informa la resistencia nominal a tracción a temperatura ambiente, el esfuerzo de prueba al 0,2 %, la elongación en la ruptura y la reducción de área. Estos datos ubicaron la pieza de trabajo dentro del rango de resistencia reportado para el TC18 y proporcionaron un contexto para las mediciones posteriores de torneado y dureza; sin embargo, en este estudio no se realizó ninguna prueba de tracción específica por lote.
Configuración del sistema de enfriamiento y diseño del torneado
Las pruebas de torneado se realizaron en un torno horizontal equipado con el sistema de suministro que se muestra en la Figura 1. El sistema criogénico constaba de un recipiente de almacenamiento de LN2, una bomba eléctrica, una cámara de vaporización, una unidad de control de presión, líneas de conexión y una boquilla especializada. Un termopar tipo T se instaló en la salida de la boquilla para medir la temperatura del chorro de gas; la temperatura medida a 50 mm aguas abajo de la salida de la boquilla, antes del impacto en la zona de herramienta-viruta, fue de -169 °C. El LN₂, a su temperatura nominal de ebullición de aproximadamente -196 °C, sirvió como fuente fría; tras la vaporización, el gas N₂ a baja temperatura se dirigió hacia la zona de contacto entre la herramienta y la viruta. El sistema adoptó la pulverización de chorros de medio criogénico para mejorar la estabilidad operativa y la seguridad del sistema de corte criogénico. La boquilla tenía una configuración cónica recta con un diámetro de salida de 2 mm. El chorro se orientó nominalmente perpendicular a la cara de desprendimiento (90 grados), y la cara final de la boquilla se colocó a 50 mm de la punta de la herramienta. Se instaló un manómetro entre la unidad de control de presión y la entrada de la boquilla; la presión de suministro se mantuvo en 0,16 MPa ± 0,01 MPa durante el corte. El sistema utilizó un dispositivo estabilizador de presión para suprimir las fluctuaciones operativas de presión.
El consumo continuo de 20 L de LN2 durante 7 min correspondió a una tasa de consumo de LN2 de aproximadamente 3 L/min. Este valor se consideró como una tasa de consumo de líquido, no como la velocidad de flujo volumétrico del gas vaporizado. La disposición del chorro de gas se seleccionó para reducir la retención de líquido y las salpicaduras cerca de la zona de corte, al tiempo que proporcionaba una ubicación de impacto fija. No se comparó directamente con el impacto de líquido en el presente experimento. El LN₂ y el gas N₂ criogénico pueden causar quemaduras severas por frío y pueden desplazar el oxígeno en áreas mal ventiladas. El sistema de suministro se operó únicamente en un área bien ventilada, utilizando una protección facial o gafas de seguridad, guantes criogénicos aislantes, una bata de laboratorio, pantalones largos y calzado cerrado, y siguiendo los procedimientos institucionales para el manejo de líquidos criogénicos.
Para el experimento principal apareado, la velocidad del husillo se estableció en 135 r/min. Con un diámetro inicial de la pieza de trabajo de 45 mm, esto correspondió a una velocidad de corte nominal de aproximadamente 19,1 m/min; se identificó como el valor del diámetro inicial porque la velocidad superficial variaba con el diámetro instantáneo. La profundidad axial de corte (ap) se fijó en 0,60 mm, y se probaron avances (f) de 0,10, 0,15, 0,20 y 0,26 mm/rev en ambos modos de enfriamiento.
Para el enfriamiento por inundación, el fluido de corte semisintético DRK-5011 se diluyó con agua hasta una concentración del 5 % (fracción en volumen) y se suministró a 20 ± 2 °C mediante un sistema de circulación de refrigerante con control de temperatura. El refrigerante fue suministrado por una bomba centrífuga con un caudal nominal de 20 L/min a una presión de salida de la bomba de 0,16 MPa; el caudal a la salida de la boquilla se midió en 20 L/min utilizando un caudalímetro instalado en la línea de suministro. Se utilizó una boquilla redonda simple con un diámetro de salida de 2 mm, orientada a un ángulo de 30° respecto a la cara de desprendimiento y colocada a una distancia de separación de 10 mm respecto a la zona de corte. El refrigerante por inundación se aplicó de forma continua durante cada pasada de corte, y las condiciones de suministro (caudal y presión) se verificaron antes de cada prueba.
Para el enfriamiento criogénico, se utilizó la configuración fija del chorro de gas descrita anteriormente, y se verificaron las condiciones de presión y suministro antes del corte. La configuración del husillo, la profundidad de corte, el tipo de herramienta, la geometría nominal, la sujeción de la pieza de trabajo y la posición de la boquilla se mantuvieron sin cambios al emparejar los modos. Estas ocho condiciones de avance según el enfriamiento formaron el conjunto de datos emparejados para la profundidad de la zona P, la microdureza cercana a la superficie, el espesor de la capa endurecida y Ra.
Los experimentos se organizaron según el modo de refrigeración: primero se realizaron todos los ensayos con refrigeración por inundación a las cuatro velocidades de avance, de baja a alta, seguidos por todos los ensayos con refrigeración criogénica; dentro de cada modo de refrigeración, el orden de la velocidad de avance fue de baja (0,10 mm/rev) a alta (0,26 mm/rev). Este orden se eligió por conveniencia operativa, pero no fue completamente aleatorizado. Dado que se utilizó una plaquita nueva en cada ensayo, el tiempo o la distancia de corte acumulados antes de cada prueba fueron cero, lo que significa que cada ensayo comenzó con un filo sin desgaste. Cada cambio en las condiciones de corte, ya fuera en la velocidad de avance o en el modo de refrigeración, se realizó con una plaquita nueva que presentaba un filo de corte fresco.
Para la serie de rugosidad auxiliar, se probaron velocidades de corte criogénico de 10,6, 14,1 y 19,1 m/min a f = 0,15 mm/rev y ap = 0,60 mm. Por separado, se probaron profundidades de corte criogénico de 0,40, 0,60, 0,80 y 1,00 mm a vc = 19,1 m/min y f = 0,15 mm/rev. Dado que las mediciones con refrigeración por inundación solo estaban disponibles para las condiciones base del presente ensayo, estos conjuntos de datos se analizaron para identificar tendencias en los resultados con modo criogénico junto con puntos de referencia discretos emparejados, en lugar de mediante un diseño factorial, análisis de interacciones o enfoques experimentales de superficie de respuesta. Los parámetros de corte y las condiciones de suministro del refrigerante para el experimento principal emparejado y las pruebas auxiliares de rugosidad criogénica se resumen en Tabla 3.
Tabla 3: Parámetros de torneado y condiciones de suministro de refrigerante. Se resumen los parámetros de corte y las condiciones de refrigeración correspondientes utilizadas en el experimento principal con velocidades de avance emparejadas. Haga clic aquí para descargar esta tabla.
Preparación de la muestra y caracterización de la superficie
Después de girar, se extrajeron especímenes de 10 mm x 10 mm x 5 mm mediante mecanizado por descarga eléctrica con hilo, de modo que la sección transversal preparada incluyera la superficie mecanizada y estuviera alineada con la dirección del mecanizado. Se utilizó una orientación equivalente para todas las condiciones. Cada espécimen se montó en resina, la sección transversal se lijó progresivamente y se pulió hasta obtener un acabado espejo, utilizando la misma secuencia de preparación en todos los casos. Se minimizó el redondeo en el borde mecanizado, ya que la pérdida del límite de la superficie libre podría sesgar una medición de profundidad a escala micrométrica.
La sección transversal pulida se atacó durante 45 s con el reactivo de Kroll que contiene 2 vol% de HF, 4 vol% de HNO₃ y 94 vol% de H₂O34, luego se enjuagó y secó inmediatamente. El reactivo de Kroll contiene HF y HNO₃; el HF es altamente tóxico y corrosivo, y el HNO₃ es fuertemente corrosivo y oxidante. El reactivo se preparó, utilizó y desechó únicamente en una campana extractora de gases químicos certificada, de acuerdo con los procedimientos institucionales aprobados de seguridad química, utilizando guantes resistentes a ácidos, protección para los ojos y la cara, y equipo de protección personal de laboratorio adecuado.
La región cercana a la superficie se examinó con un microscopio metalográfico a 500 aumentos, utilizando iluminación y contraste comparables. El microscopio estaba equipado con una cámara USB3.0 de 20 megapíxeles. Antes de la medición, se realizó la calibración de píxeles a longitud utilizando un micrómetro de platina a la misma ampliación. Las imágenes se analizaron utilizando software de análisis de imagen.
Se examinó el borde mecanizado antes de seleccionar el campo representativo, y se excluyeron los rayones de preparación, las extracciones y los artefactos de borde redondeado de la colocación del límite. La zona P se definió como la banda que contiene características continuas, alargadas, fibrosas o con aspecto de flujo, y su límite inferior se estableció allí donde desaparecían dichas características y se recuperaba la morfología de la matriz. La profundidad se midió perpendicularmente a la superficie. Para cada condición de mecanizado, se examinaron al menos tres campos representativos de visión a lo largo de la sección transversal. Dos operadores capacitados delinearon independientemente el límite de la zona P, y los valores de profundidad informados representaron el promedio de mediciones repetidas; cuando las discrepancias superaban el 5%, las imágenes se volvieron a examinar conjuntamente para alcanzar un consenso. La incertidumbre de la medición de la profundidad de la zona P se estimó a partir de la desviación estándar de las colocaciones repetidas del límite en múltiples campos.
Se realizó la prueba de microdureza Vickers en la sección transversal pulida con un medidor HVS-1000Z a 50 gf (aproximadamente 0,49 N) y un tiempo de permanencia de 15 s. La primera indentación se colocó en el centro, aproximadamente a 10 µm por debajo de la superficie mecanizada, y las mediciones continuaron a intervalos de profundidad de 10 µm. Este tamaño de paso definió una resolución de profundidad de ±10 µm para determinar el espesor de la capa endurecida. En la región de transición, donde la dureza medida se aproximaba a la banda de la matriz (dentro de 15 HV de los límites de la banda), se realizaron indentaciones adicionales a intervalos de 5 µm para mejorar la resolución de la ubicación del límite. Dado el paso de medición de 10 µm, la incertidumbre en el espesor reportado de la capa endurecida se estimó conservadoramente en ±10 µm, a menos que se refinara mediante las mediciones de 5 µm en la zona de transición.
El primer centro de indentación se posicionó aproximadamente a 10 µm por debajo de la superficie mecanizada. Con una carga de prueba de 50 gf y valores esperados de dureza de aproximadamente 376–446 HV, la diagonal estimada de la indentación fue de aproximadamente 14,4–15,7 µm. Según la norma ISO 6507-1, la distancia desde el centro de la indentación hasta el borde del espécimen debe ser al menos 2,5 veces la longitud media de la diagonal (aproximadamente 38 µm). La distancia al borde de 10 µm utilizada en este estudio no cumplió con este requisito; por lo tanto, los valores de dureza cercanos a la superficie se interpretaron como indicadores cualitativos de la tendencia de dureza, y no como mediciones absolutas.
En cada profundidad objetivo, se realizaron cinco indentaciones separadas en posiciones desplazadas lateralmente, aproximadamente a 30 µm de distancia, y el valor medio y la desviación estándar en cada profundidad se calcularon a partir de estas cinco indentaciones. Estas cinco indentaciones representaron la variación espacial dentro de una única sección transversal. Se preparó una sección transversal metalográfica a partir de un único espécimen mecanizado por condición de corte (velocidad de avance y modo de refrigeración). Por lo tanto, la desviación estándar de la dureza medida del espécimen refleja la variación entre las cinco indentaciones en el mismo espécimen, y no la diferencia entre distintos espécimenes. Se mecanizó un espécimen para cada condición de corte, y se preparó una sección transversal de cada espécimen para la observación metalográfica y la prueba de microdureza. El diseño de la medición de microdureza Vickers se muestra en Figura 2.
La banda de referencia de dureza de la matriz de HV 376–388 se estableció midiendo la dureza a profundidades mayores de 200 µm desde la superficie mecanizada, donde el perfil de dureza se había estabilizado. En cada una de cinco profundidades (separadas por 20 µm) en esta región estable, se realizaron cinco indentaciones independientes, obteniendo un total de 25 mediciones. La banda de la matriz se definió como la media ± 2 desviaciones estándar (HV 376–388), con un valor central nominal de HV 384. Las mediciones se continuaron hasta que el perfil regresó a la banda medida de dureza de la matriz de HV 376–388, con un centro nominal de HV 384. El espesor de la capa endurecida se definió como la primera profundidad en la que el perfil regresó y permaneció dentro de esta banda medida.
Las mediciones de rugosidad superficial se realizaron utilizando un microscopio confocal. Este instrumento era un dispositivo óptico de medición sin contacto que empleaba un láser semiconductor violeta a 405 nm como fuente de luz. La precisión de medición vertical era de 0,05 nm, y la repetibilidad horizontal a nivel 3σ era de 10 nm. Los parámetros de rugosidad se calcularon a partir de datos bidimensionales de altura adquiridos por el sistema óptico confocal. La longitud de evaluación fue de 4,0 mm con una longitud de onda de corte de 0,8 mm y un filtro gaussiano, de acuerdo con la norma ISO 4287.
Para cada espécimen, se examinaron cinco posiciones de medición distintas en la superficie mecanizada. La media y la desviación estándar se calcularon a partir de estas cinco mediciones. La dirección de medición fue perpendicular a las marcas de avance, es decir, a lo largo de la dirección de corte. Se utilizó el mismo procedimiento de adquisición, dirección de muestreo, configuración del instrumento y longitud de evaluación para todos los espécimen comparados. El experimento con avances apareados y las dos series auxiliares se mantuvieron separados durante la recolección de datos de rugosidad. Se mecanizó un espécimen por condición de corte, y las desviaciones estándar informadas representaron la repetibilidad de la medición en cinco posiciones sobre ese único espécimen, en lugar de la variación entre espécimenes mecanizados independientemente.
La microdureza cercana a la superficie y Ra se reportaron descriptivamente como media ± DE cuando estuvo disponible, y la profundidad de la zona P y el grosor de la capa endurecida se reportaron como valores descriptivos de profundidad a menos que se pudieran recuperar mediciones independientes a nivel de réplica.
Resultados
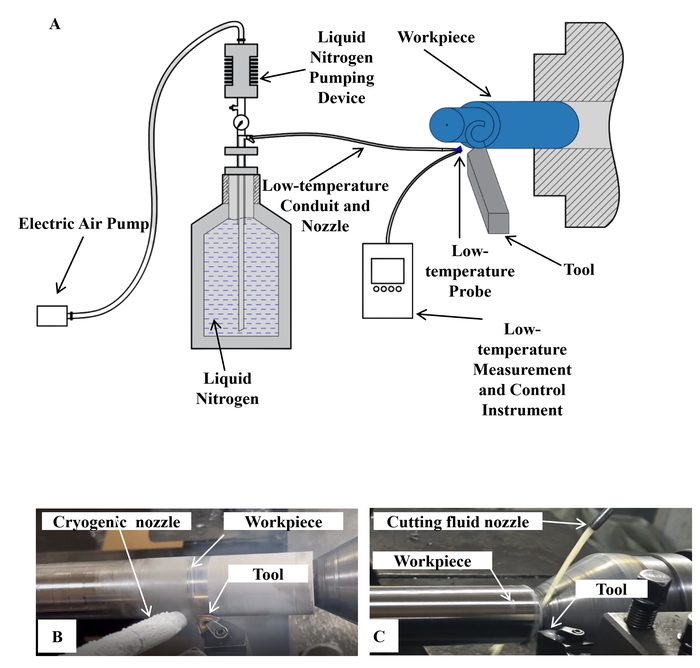
Figura 1: Aparato experimental y configuraciones de suministro de refrigerante utilizadas para el torneado de la aleación de titanio TC18. (A) Sistema de chorro de gas N₂ criogénico derivado de N₂ líquido, que incluye el depósito de N₂ líquido, bomba eléctrica, línea de suministro, sonda de temperatura, pieza de trabajo y herramienta de corte. (B) Boquilla de chorro de gas N₂ criogénico dirigida hacia la zona de contacto entre la herramienta y la viruta. (C) Suministro por inundación del fluido de corte semisintético DRK-5011 a la zona de corte. Haga clic aquí para ver una versión más grande de esta figura.
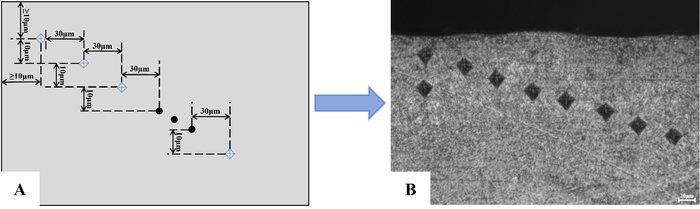
Figura 2: Configuración de la medición de microdureza Vickers y campo representativo de indentaciones en una sección transversal pulida de TC18. (A) Configuración de la medición de microdureza Vickers. (B) Campo representativo de indentaciones. El centro de la primera indentación se ubicó aproximadamente a 10 µm por debajo de la superficie mecanizada, las profundidades sucesivas objetivo estuvieron separadas por 10 µm y las huellas adyacentes se desplazaron lateralmente aproximadamente 30 µm. En cada profundidad objetivo, se realizaron cinco indentaciones separadas en posiciones desplazadas lateralmente, y el valor medio en cada profundidad se derivó de estas cinco indentaciones. Barra de escala = 20 µm. Haga clic aquí para ver una versión más grande de esta figura.
Zona deformada plásticamente
Micrografías transversales identificaron inicialmente la región visiblemente alterada inmediatamente debajo de la superficie maquinada. Bajo refrigeración por inundación con un fluido de corte semisintético a 20 °C, cada sección contenía una banda superficial en la que las características microestructurales estaban alargadas y alineadas aproximadamente paralelas a la superficie maquinada (Figura 3). En las micrografías se delimitó el límite entre esta morfología de flujo y la matriz subyacente, y la distancia perpendicular desde la superficie maquinada hasta dicho límite se informó como la profundidad de la zona P. Esta magnitud óptica registra la profundidad sobre la cual pudieron distinguirse características visibles de deformación en la sección preparada; no es equivalente a la profundidad total de la deformación inducida por el mecanizado. A avances de 0,10, 0,15, 0,20 y 0,26 mm/rev, las profundidades representativas de la zona P con refrigeración por inundación fueron de 8,5, 9,7, 10,9 y 21,6 µm. Las tres primeras mediciones aumentaron en pasos de 1,2 µm, mientras que el cambio de 0,20 a 0,26 mm/rev fue de 10,7 µm. Por lo tanto, la mayor parte del aumento total de 13,1 µm observado en el rango ensayado ocurrió al avance más alto. La media de las cuatro condiciones fue de 12,68 µm, pero solo constituye un resumen de las cuatro condiciones mostradas y no una estimación agrupada a nivel de réplicas.
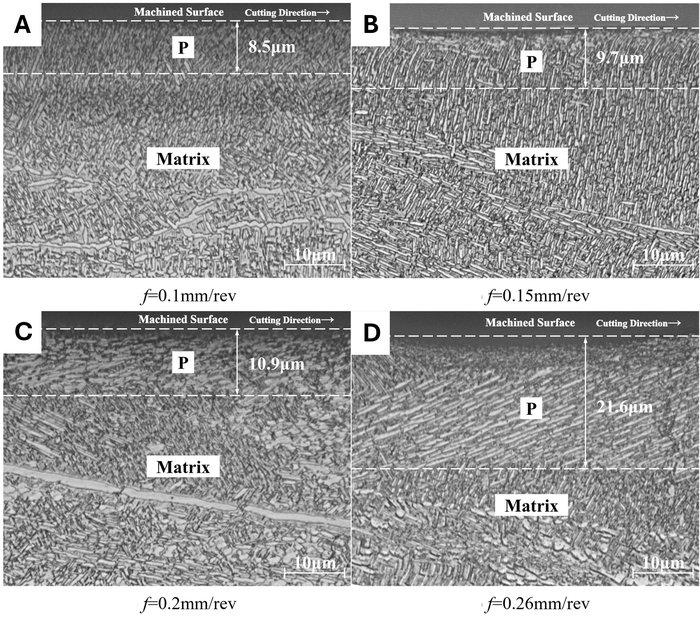
Figura 3: Microestructuras cercanas a la superficie de TC18 después del torneado con refrigeración abundante utilizando fluido de corte semisintético DRK-5011 a 20 °C. (A) Avances de 0,10 mm/rev. (B) Avances de 0,15 mm/rev. (C) Avances de 0,20 mm/rev. (D) Avances de 0,26 mm/rev. La velocidad de corte nominal fue de 19,1 m/min y la profundidad axial de corte fue de 0,60 mm. Las flechas indican la dirección de corte y la superficie mecanizada. Las líneas discontinuas delimitan la zona visiblemente deformada plásticamente (zona-P), y las etiquetas numéricas indican su profundidad desde la superficie mecanizada. Barras de escala = 10 µm. Las micrografías mostradas son vistas representativas seleccionadas de múltiples campos examinados en una única sección transversal para cada condición de corte. Las profundidades de la zona-P informadas representan el promedio de mediciones realizadas en al menos tres campos de visión. Haga clic aquí para ver una versión más grande de esta figura.
Las secciones del chorro de gas N₂ criogénico también contenían una banda visiblemente deformada, pero su profundidad fue de 6,0, 8,2, 10,7 y 11,0 µm a las mismas cuatro velocidades de avance (Figura 4). Los cambios sucesivos dentro de esta serie fueron de 2,2, 2,5 y 0,3 µm, produciendo un rango total de 5,0 µm y una media de cuatro condiciones de 8,98 µm. En comparación con el enfriamiento por inundación en cada avance correspondiente, el enfriamiento criogénico se asoció con una reducción en la profundidad de la zona P anotada de aproximadamente 29 %, 15 %, 2 % y 49 %; las diferencias absolutas fueron de 2,5, 1,5, 0,2 y 10,6 µm. Por lo tanto, la separación entre modos dependió de la condición: fue casi inexistente a 0,20 mm/rev, pero mayor a 0,26 mm/rev. En las cuatro configuraciones mostradas, la diferencia entre las medias específicas de cada modo fue de 3,70 µm, equivalente al 29 % de la media con enfriamiento por inundación. Dado que solo se evaluó un espécimen mecanizado por condición y no se dispuso de mediciones ópticas por réplica con una estimación de dispersión agrupada, todas las comparaciones específicas por condición y las medias anteriores son descriptivas. Se utilizó la repetibilidad a nivel de medición (≥3 campos por condición, dos delimitaciones independientes del límite y desviaciones estándar a partir de colocaciones repetidas) para evaluar la dispersión de las anotaciones, pero esto no representa la variabilidad entre espécimenes. En particular, la diferencia de 0,2 µm a 0,20 mm/rev está dentro de la incertidumbre de medición y no puede considerarse evidencia de un efecto reproductible del enfriamiento sin secciones adicionales y mediciones independientes.
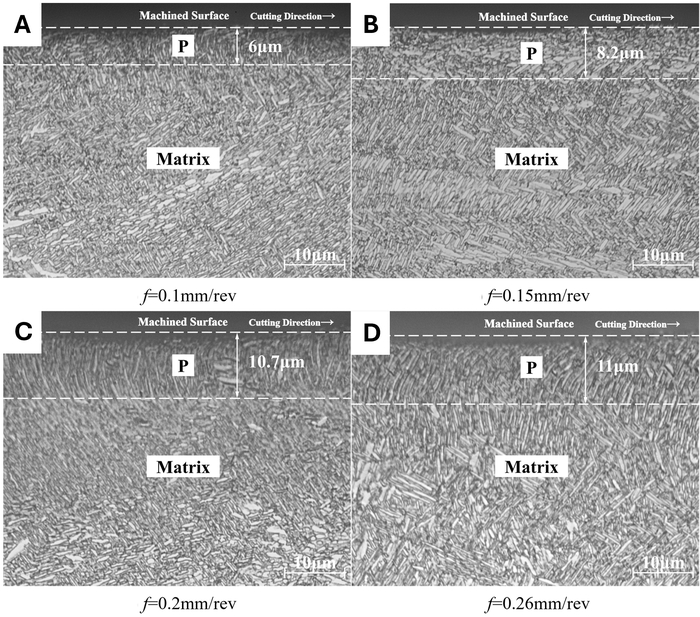
Figura 4: Microestructuras cercanas a la superficie de TC18 después del torneado con enfriamiento mediante chorro de gas N₂ criogénico derivado de N₂ líquido. (A) Avances de 0,10 mm/rev. (B) Avances de 0,15 mm/rev. (C) Avances de 0,20 mm/rev. (D) Avances de 0,26 mm/rev. La velocidad de corte nominal fue de 19,1 m/min y la profundidad axial de corte fue de 0,60 mm. Las flechas indican la dirección de corte y la superficie mecanizada. Las líneas discontinuas delimitan la zona visiblemente deformada plásticamente (zona P), y las etiquetas numéricas indican su profundidad desde la superficie mecanizada. Barras de escala = 10 µm. Las micrografías mostradas son vistas representativas seleccionadas de múltiples campos examinados en una única sección transversal para cada condición de corte. Las profundidades de la zona P informadas representan el promedio de mediciones realizadas en al menos tres campos de vista. Haga clic aquí para ver una versión más grande de esta figura.
La profundidad representativa de la zona P criogénica fue numéricamente inferior al valor de inundación en cada avance, pero la magnitud de la diferencia no varió de forma monótona con el avance. La serie de inundación aumentó bruscamente en el ajuste final, mientras que la serie criogénica cambió únicamente de 10,7 a 11,0 µm en el rango de 0,20 a 0,26 mm/rev. Por lo tanto, las imágenes muestran un patrón numérico dependiente del avance, en lugar de un beneficio porcentual constante o una interacción estadística. Además, el límite visible no cuantifica la temperatura, la fuerza, el esfuerzo residual, la densidad de defectos cristalográficos ni la deformación que permanece más allá de la banda reconocible ópticamente. Esas cantidades requieren mediciones separadas y se consideran únicamente como explicaciones posibles en la Discusión.
Microdureza cercana a la superficie y espesor de la capa endurecida
Se midieron perfiles de microdureza desde aproximadamente 10 µm por debajo de la superficie mecanizada hacia la matriz (Figura 5). En todas las condiciones, los valores más altos se presentaron en la región cercana a la superficie, tras lo cual los perfiles se acercaron a la banda de dureza de la matriz medida de HV 376–388 (centro nominal, HV 384). Bajo refrigeración por inundación, la microdureza cercana a la superficie fue de 407,33 ± 2,52, 411,00 ± 4,58, 416,67 ± 4,51 y 424,67 ± 2,52 HV al aumentar el avance de 0,10 a 0,26 mm/rev. Los valores correspondientes con enfriamiento criogénico fueron 414,67 ± 3,79, 445,67 ± 3,51, 420,33 ± 5,77 y 429,33 ± 5,86 HV. Estas desviaciones estándar se derivaron de cinco indentaciones a cada profundidad en una única sección transversal por condición de corte, reflejando la variación espacial dentro de esa sección y no la variación entre especímenes mecanizados independientemente. Las diferencias emparejadas criogénico menos inundación fueron 7,34, 34,67, 3,66 y 4,66 HV. El valor superficial más alto, 445,67 ± 3,51 HV, ocurrió a 0,15 mm/rev con enfriamiento criogénico; dado que la serie criogénica no fue monótona, se reporta como la media observada más alta y no como un valor óptimo. El promedio de las cuatro medias de velocidad de avance dio 414,92 HV bajo refrigeración por inundación y 427,50 HV bajo enfriamiento criogénico, una diferencia descriptiva de aproximadamente el 3%. La mayor parte de esta separación media se originó en la diferencia de 34,67 HV a 0,15 mm/rev, mientras que las diferencias a 0,20 y 0,26 mm/rev fueron inferiores a 5 HV. En comparación con el valor por inundación al mismo avance, las diferencias de dureza superficial fueron aproximadamente del 1,80%, 8,44%, 0,88% y 1,10%. Esta distribución ilustra por qué la media de cuatro condiciones no debería describirse como un aumento uniforme del 3,03% en todos los avances. Los ocho valores superficiales estuvieron por encima del centro nominal de la matriz de HV 384, pero se necesitaron los perfiles de profundidad, y no solo el primer punto, para determinar hasta qué profundidad se extendió la respuesta mecánica por debajo de la superficie.
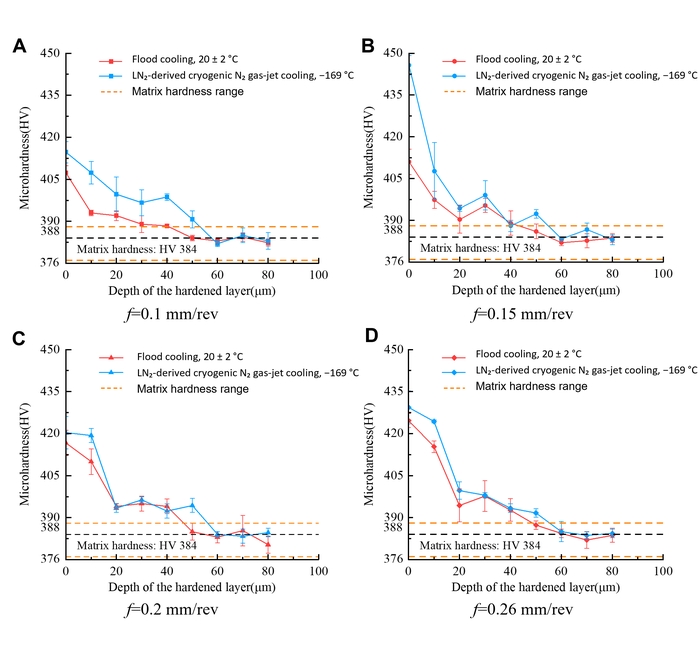
Figura 5: Perfiles de microdureza cercanos a la superficie del TC18 bajo enfriamiento por inundación y por chorro de gas N₂ criogénico. Perfiles de microdureza en función de la profundidad por debajo de la superficie mecanizada, con avances de (A) 0,10 mm/rev, (B) 0,15 mm/rev, (C) 0,20 mm/rev y (D) 0,26 mm/rev. La velocidad de corte nominal fue de 19,1 m/min y la profundidad axial de corte fue de 0,60 mm. El centro de la primera indentación se colocó aproximadamente a 10 µm por debajo de la superficie mecanizada. Las barras de error indican la desviación estándar (SD) calculada a partir de cinco indentaciones en cada profundidad sobre una única sección transversal para cada condición de corte, por lo tanto representan la repetibilidad de la medición y no la variación entre especímenes mecanizados independientemente. La banda de referencia de dureza de la matriz osciló entre HV 376 y 388, con un valor central nominal de HV 384. Haga clic aquí para ver una versión ampliada de esta figura.
El espesor de la capa endurecida se determinó a partir de la profundidad a la cual cada perfil regresaba y permanecía dentro de la banda de matriz medida (Tabla 4). Bajo refrigeración por inundación, los valores fueron 30, 20, 50 y 50 µm a velocidades de avance de 0,10, 0,15, 0,20 y 0,26 mm/rev, respectivamente. Con un paso de medición de 10 µm, estos valores tienen una incertidumbre de aproximadamente ±10 µm. Bajo refrigeración criogénica, los valores respectivos fueron 50, 40, 60 y 60 µm (±10 µm). El promedio de los cuatro valores de velocidad de avance dio 37,5 µm bajo refrigeración por inundación y 52,5 µm bajo refrigeración criogénica, lo que representa un aumento descriptivo de aproximadamente el 40 %, y no un valor preciso del 40,0 %. Dada la incertidumbre de ±10 µm, los rangos efectivos se superponen considerablemente; por lo tanto, la diferencia observada debe interpretarse como una tendencia y no como un efecto cuantificado con precisión. La zona P óptica y la capa definida por la dureza no variaron en paralelo, tal como se esperaría según sus definiciones. La profundidad de la zona P termina donde ya no se distingue la morfología visible de tipo flujo, mientras que el espesor de la capa endurecida termina donde el perfil mecánico regresa a la banda de matriz. Por lo tanto, una zona P más superficial puede coexistir con una respuesta de dureza más gruesa sin que haya contradicción. En una base condición por condición, las diferencias de espesor correspondieron a aumentos descriptivos que variaron considerablemente con la velocidad de avance y, dada la incertidumbre de ±10 µm, deben interpretarse como tendencias cualitativas y no como porcentajes precisos. Estos porcentajes variaron considerablemente con la velocidad de avance y no respaldan un tamaño de efecto independiente de la velocidad de avance.
Tabla 4: Métricas de integridad superficial de TC18 bajo diferentes condiciones de enfriamiento. Se resumen la microdureza cercana a la superficie, el espesor de la capa endurecida, la profundidad representativa de la zona P y la rugosidad superficial para el enfriamiento por inundación y el enfriamiento con chorro de gas N₂ criogénico derivado de N₂ líquido, en los diferentes caudales de avance ensayados. La microdureza cercana a la superficie y Ra se reportan como media ± DE cuando están disponibles, mientras que el espesor de la capa endurecida y la profundidad representativa de la zona P se indican como valores descriptivos de profundidad. Haga clic aquí para descargar esta tabla.
Rugosidad de la superficie
La comparación completa de rugosidad con velocidad de avance emparejada se lista en la Tabla 4, donde cada valor representa la media y la desviación estándar de cinco posiciones de medición por espécimen. Bajo refrigeración por inundación, Ra fue 1,099 ± 0,100, 1,635 ± 0,120, 2,815 ± 0,130 y 3,529 ± 0,180 µm con avances de 0,10, 0,15, 0,20 y 0,26 mm/rev. Bajo refrigeración criogénica, los valores correspondientes fueron 0,841 ± 0,070, 1,304 ± 0,200, 2,491 ± 0,150 y 3,245 ± 0,250 µm. Estas desviaciones estándar se calcularon a partir de cinco posiciones de medición en un único espécimen por condición de corte y, por lo tanto, representan la repetibilidad de la medición más que la variación entre espécimenes. Ra aumentó con el avance en ambas series, y el valor criogénico fue menor en cada ajuste emparejado. Las diferencias absolutas fueron 0,258, 0,331, 0,324 y 0,284 µm, lo que corresponde a diferencias relativas aproximadas de 23 %, 20 %, 12 % y 8 %. Por lo tanto, la separación absoluta se mantuvo dentro de un rango relativamente estrecho, mientras que la reducción porcentual disminuyó conforme aumentó el nivel general de rugosidad. Las medias y las desviaciones estándar informadas se presentan tal como se proporcionaron; sin un análisis inferencial documentado, las diferencias entre modos permanecen descriptivas. La similitud de las reducciones absolutas, a pesar del aumento en la Ra de referencia, explica la disminución en el porcentaje relativo. De 0,10 a 0,26 mm/rev, Ra con refrigeración por inundación aumentó en 2,430 µm y Ra criogénico en 2,404 µm. Así, el aumento principal relacionado con el avance fue de magnitud comparable en ambas series, mientras que la secuencia criogénica permaneció desplazada hacia valores más bajos en todo el rango probado.
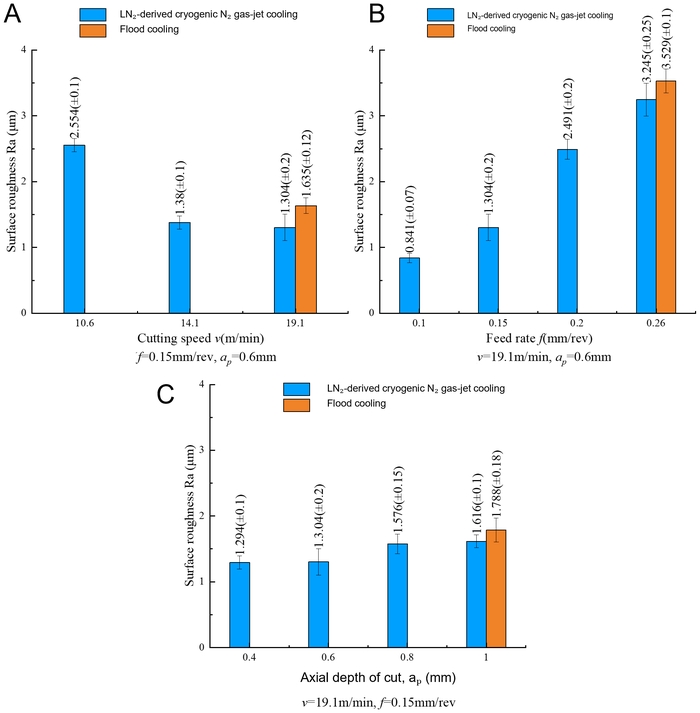
Figura 6: Rugosidad media aritmética de la superficie de TC18 bajo enfriamiento por inundación y por chorro de gas N₂ criogénico. Rugosidad media aritmética de la superficie (R-a) en función de (A)
la velocidad de corte a f = 0.15 mm/rev y ap = 0.60 mm, (B) la velocidad de avance a
v₍c₎ = 19.1 m/min y ap = 0.60 mm, y (C) la profundidad axial de corte
a v₍c₎ = 19.1 m/min y f = 0.15 mm/rev. Cada panel muestra la serie de chorro de gas N₂ criogénico derivado de LN₂ junto con el referente disponible de enfriamiento por inundación: v₍c₎ =
19.1 m/min en (A), f = 0.26 mm/rev en (B), y ap = 1.00
mm en (C). La ausencia de una barra de enfriamiento por inundación en otros ajustes indica que las mediciones correspondientes de enfriamiento por inundación no estaban disponibles, no que la rugosidad fuera cero. Las barras de error indican la desviación estándar (SD) calculada a partir de cinco posiciones de medición en un solo espécimen por condición de corte y representan la repetibilidad de la medición más que la variación entre espécimenes. Haga clic aquí para ver una versión más grande de esta figura.
Figura 6 muestra la serie de velocidad de avance junto con dos series criogénicas auxiliares de un solo factor. A velocidades de corte de 10,6, 14,1 y 19,1 m/min, con f = 0,15 mm/rev y ap = 0,60 mm, el valor de Ra criogénico fue de 2,554 ± 0,100, 1,380 ± 0,100 y 1,304 ± 0,200 µm. Una referencia con refrigeración por inundación estuvo disponible únicamente a 19,1 m/min, donde Ra fue de 1,635 ± 0,120 µm. Por lo tanto, el panel de velocidad permite una comparación emparejada y una tendencia dentro de la serie criogénica, pero no una comparación a lo largo de todo el rango de velocidad. A profundidades de corte de 0,40, 0,60, 0,80 y 1,00 mm, con vc = 19,1 m/min y f = 0,15 mm/rev, el valor de Ra criogénico fue de 1,294 ± 0,100, 1,304 ± 0,200, 1,576 ± 0,150 y 1,616 ± 0,100 µm. La referencia con refrigeración por inundación disponible a 1,00 mm fue de 1,788 ± 0,180 µm, 0,172 µm por encima del valor criogénico en la misma configuración. Las barras con refrigeración por inundación no estuvieron disponibles en las otras tres profundidades. El propio panel de avance muestra la serie criogénica y una barra de referencia con refrigeración por inundación a 0,26 mm/rev, mientras que Tabla 4 contiene el conjunto completo de datos de avance emparejados. Las barras omitidas indican mediciones no disponibles, no un valor cero de rugosidad. En conjunto, el conjunto principal de datos mostró menor profundidad de la zona P y menor Ra, pero mayor microdureza cercana a la superficie y mayor espesor de la capa endurecida, bajo enfriamiento criogénico. La serie auxiliar amplía la descripción de Ra, pero no permite una comparación general entre modos. A lo largo de la serie criogénica de velocidad, Ra mostró una disminución dentro de la serie de 1,250 µm (48,9 %) desde 10,6 hasta 19,1 m/min; en el punto emparejado único a 19,1 m/min, fue un 20,2 % inferior a la referencia con refrigeración por inundación. A lo largo de la serie criogénica de profundidad, Ra mostró un aumento dentro de la serie de 0,322 µm (24,9 %) desde 0,40 hasta 1,00 mm; en el punto emparejado a 1,00 mm, fue un 9,6 % inferior a la referencia con refrigeración por inundación. Estos cálculos en los puntos extremos resumen las tendencias observadas dentro de la serie criogénica, pero como las referencias con refrigeración por inundación solo están disponibles en los extremos, no pueden interpretarse como una ventaja del enfriamiento a lo largo de todo el rango completo de velocidad o profundidad.
Disponibilidad de datos
Los datos brutos generados y analizados durante este estudio, incluidas las mediciones de rugosidad superficial, perfiles de microdureza e imágenes metalográficas, se han depositado en el Banco de Datos Científicos (https://www.scidb.cn) bajo el DOI: https://doi.org/10.57760/sciencedb.0115i.
Tabla 1: Composición elemental específica por lote de la aleación de titanio TC18 utilizada en este estudio. Los valores se obtuvieron del certificado de material del proveedor para la barra TC18 utilizada en los experimentos (Certificado N.º 20250268). Se indicó que el Ti correspondía al resto. Haga clic aquí para descargar esta tabla.
Tabla 2: Propiedades mecánicas del aleación de titanio TC18 a temperatura ambiente. Se presentan los valores según el estándar del proveedor junto con los valores específicos por lote de las propiedades mecánicas indicados en el certificado del material para la barra de TC18 utilizada en este estudio. Haga clic aquí para descargar esta tabla.
Archivo suplementario 1. Certificado de material para la aleación de titanio TC18 utilizada en este estudio. Certificado de calidad emitido por el proveedor para la barra de titanio TC18 utilizada en los experimentos (número de certificado: 20250268; Shaanxi Huachen Titanium Co., Ltd.). El certificado proporciona los valores específicos por lote para la composición química, resistencia a la tracción, límite elástico, alargamiento, reducción de área y dureza del material ensayado.Haga clic aquí para descargar este archivo.
Discusión
La comparación principal reveló un conjunto coordinado pero no idéntico de respuestas de integridad superficial. En comparación con el enfriamiento por inundación, el chorro específico de gas N₂ criogénico se asoció con una zona P delimitada ópticamente más superficial y un valor más bajo de Ra en cada avance emparejado, mientras que la microdureza cercana a la superficie y el espesor de la capa endurecida fueron numéricamente mayores. Estas observaciones deben considerarse conjuntamente, pero no deben reducirse a una afirmación única de que el enfriamiento criogénico simplemente redujo o aumentó la capa superficial alterada. La medición óptica registra dónde terminan las características visibles de flujo, el perfil de dureza registra dónde una propiedad mecánica regresa a la banda de la matriz, y Ra registra la variación de altura a lo largo de la superficie externa. Sus respuestas diferentes indican que la profundidad, el estado mecánico y la topografía de la capa alterada no estuvieron regidas por una única métrica intercambiable. La evidencia más contundente proviene del conjunto de datos con tasas de avance emparejadas; las series auxiliares de velocidad y profundidad amplían el contexto descriptivo para la rugosidad, pero no pueden tener el mismo peso comparativo porque la mayoría de los ajustes carecen de un valor emparejado de enfriamiento por inundación.
La profundidad de la zona P dependiente de la alimentación proporciona el ejemplo más claro de especificidad condicional. Una alimentación más alta aumenta el espesor nominal del viruta no deformado y puede alterar las condiciones mecánicas y de contacto en el corte de titanio, lo que concuerda con estudios que muestran efectos de la velocidad de avance sobre la integridad superficial y la topografía22,23. La zona P con refrigeración por inundación aumentó gradualmente de 8,5 a 10,9 µm entre 0,10 y 0,20 mm/rev y luego ascendió a 21,6 µm a 0,26 mm/rev. Bajo enfriamiento criogénico, aumentó de 6,0 a 10,7 µm en las tres primeras velocidades de alimentación, pero solo cambió a 11,0 µm en la alimentación más alta. Una interpretación plausible es que el chorro de gas podría haber tenido una exposición térmica limitada cerca de la superficie o haber modificado las condiciones de contacto a la velocidad de alimentación más alta. Esto concuerda con la sensibilidad termomecánica establecida en el mecanizado de titanio12,15,17,18,19,20,21, aunque no se probó directamente. No se midieron la temperatura en la zona de corte, la fuerza, el contacto del viruta ni el comportamiento interfacial. Además, la diferencia entre modos fue solo de 0,2 µm a 0,20 mm/rev, y no se dispuso de desviación estándar (SD) de la zona P entre especímenes.
Los datos de dureza plantean una pregunta relacionada pero físicamente distinta. El valor máximo de microdureza cercano a la superficie observado, 445,67 ± 3,51 HV, se produjo a f = 0,15 mm/rev bajo enfriamiento criogénico. Este valor fue notablemente más alto que el valor con enfriamiento por inundación a la misma velocidad de avance (411,00 ± 4,58 HV), lo que representa una diferencia de 34,67 HV. Una posible explicación es que la combinación del chorro de gas criogénico y el espesor específico de viruta no deformada a esta velocidad de avance produjo una condición termomecánica que maximizó el endurecimiento por deformación mientras minimizaba el ablandamiento térmico. A velocidades de avance más bajas, la deformación impuesta sobre la superficie recién generada puede haber sido insuficiente para producir el mismo grado de endurecimiento. A velocidades de avance más altas, el aumento en la generación de calor puede haber contrarrestado parcialmente el efecto de endurecimiento mediante recuperación o ablandamiento asistido por temperatura, incluso con enfriamiento criogénico. Sin embargo, esta explicación sigue siendo especulativa, ya que no se midieron la temperatura en la zona de corte, las fuerzas de corte ni la densidad de dislocaciones. El enfriamiento criogénico se asoció con una microdureza media más alta cerca de la superficie y una capa definida por dureza más gruesa, a pesar de que la zona P visible era más superficial. No obstante, la diferencia media general estuvo dominada por la gran diferencia a 0,15 mm/rev, mientras que las diferencias a 0,20 y 0,26 mm/rev fueron considerablemente menores. Una exposición térmica reducida podría limitar el ablandamiento o relajación asistidos por temperatura, permitiendo que el endurecimiento inducido por el mecanizado permanezca detectable incluso después de que la morfología visible con aspecto de flujo haya desaparecido. Estudios previos sobre titanio criogénico informan asimismo cambios en la rugosidad, la dureza subsuperficial y otros atributos de integridad superficial, aunque la dirección y magnitud dependen del material, el medio y la estrategia de suministro26,27,28,29,30,31,32. En el presente estudio, sin embargo, esta explicación sigue siendo una hipótesis. No se dispuso de historial térmico ni de mediciones directas de la estructura de defectos, y la microscopía óptica no puede determinar la densidad de dislocaciones, la recuperación, el refinamiento de grano ni los cambios a nivel de fases. La serie de dureza cercana a la superficie bajo enfriamiento criogénico fue no monótona a lo largo del rango de avance ensayado, por lo que la condición a 0,15 mm/rev debe reportarse como el valor medio máximo observado y no como una condición optimizada. Además, con un paso de medición de 10 µm, los valores de espesor de la capa endurecida tienen una incertidumbre de ±10 µm, lo que significa que los rangos informados para el enfriamiento por inundación (20–50 µm) y el enfriamiento criogénico (40–60 µm) se superponen considerablemente. Por lo tanto, las diferencias observadas entre los modos de enfriamiento deben interpretarse como una tendencia y no como un efecto cuantificado con precisión.
Los resultados de rugosidad son coherentes con una fuerte contribución de la formación de la superficie relacionada con el avance. Ra aumentó de 1,099 a 3,529 µm con refrigeración por inundación y de 0,841 a 3,245 µm con refrigeración criogénica a medida que el avance aumentó, en la misma dirección que informes previos que identifican al avance como un determinante importante de la topografía superficial de las aleaciones de titanio22,23. Aunque la diferencia modal absoluta se mantuvo cerca de 0,3 µm, su magnitud relativa disminuyó de aproximadamente el 23 % al 8 % en el rango de avance ensayado. Estas diferencias numéricas son descriptivas y no implican significancia estadística, ya que no se realizó una replicación independiente del mecanizado. Una posible explicación es que las contribuciones geométricas y de desplazamiento del material asociadas al avance se convierten en una fracción mayor del Ra total a avances más altos, dejando menos margen relativo para un cambio asociado al enfriamiento. Otra posibilidad es que el chorro de gas modifique la adhesión, la evacuación de virutas o el contacto secundario con la nueva superficie. Tales explicaciones tribológicas son plausibles en el mecanizado de titanio9,10,12,13,14,32, pero no se midieron el filo acumulado, el desgaste de la herramienta, la vibración ni la morfología de la viruta, por lo que no es posible distinguir entre las alternativas. Los paneles de velocidad y profundidad requieren especial cautela: deben interpretarse como tendencias del chorro de gas N₂ criogénico con una única condición de referencia de refrigeración por inundación, y no como comparaciones completas entre modos.
Las observaciones presentes representan, por lo tanto, una comparación entre el sistema específico de inundación DRK-5011 y el sistema de chorro de gas derivado de LN₂ configurado en este estudio, más que una comparación genérica entre enfriamiento por inundación y criogénico en todas las condiciones posibles de suministro. Los detalles de entrega del enfriamiento son fundamentales para la comparación con trabajos anteriores. El sistema actual utilizó LN2 como fuente fría y dirigió un chorro de gas N2 criogénico hacia la zona de corte; no aplicó LN2 directamente como un flujo libre de líquido. LN₂ a aproximadamente −196 °C sirvió como fuente fría, mientras que la temperatura medida del chorro de gas N₂ antes del impacto fue de −169 °C. El consumo de LN₂ líquido fue de aproximadamente 3 L/min, basado en 20 L consumidos durante 7 min. Estudios previos han examinado la entrega de nitrógeno líquido, aire enfriado, nieve de CO2, combinaciones de lubricación con cantidad mínima y otros arreglos criogénicos26,27,28,29,30,31,32. Sus resultados no pueden transferirse cuantitativamente porque la capacidad de enfriamiento, el impacto, la lubricación y la interacción entre viruta y refrigerante difieren entre sistemas. El enfriamiento por inundación también proporciona funciones lubricantes y de limpieza que un chorro de gas N2 podría no ofrecer. Las diferencias observadas pueden reflejar, por tanto, una combinación de extracción de calor, lubricación del fluido, momento del chorro y eliminación de virutas, más que únicamente la temperatura. El uso de gas vaporizado se justificó por una entrega estable y una menor retención o salpicadura de líquido, aunque el presente experimento no comparó la entrega de gas con la de líquido directo. No se obtuvo ningún coeficiente de transferencia de calor ni una curva completa de temperatura en función del tiempo, por lo que la condición térmica de contorno se describe operativamente y no se cuantifica completamente. Las observaciones presentes, por lo tanto, amplían la literatura sobre mecanizado criogénico hacia una implementación definida de chorro de gas TC18, en lugar de reproducir una comparación genérica con LN2. El valor de esta especificidad es metodológico: otro laboratorio puede reproducir la presión nominal, la geometría de la boquilla, la distancia, la orientación, la fuente fría y la tasa de consumo, y luego evaluar si las mismas respuestas superficiales dependientes de las condiciones persisten con replicación completa y metrología. Estas observaciones podrían ser relevantes para la selección de procesos en el torneado de componentes TC18 en aplicaciones aeroespaciales y otras de alta carga, en las que la integridad y la rugosidad cercanas a la superficie son importantes. La configuración definida del chorro de gas criogénico N₂ también proporciona una base experimental reproducible para estudios futuros que evalúen la integridad superficial y el rendimiento posterior del componente.
Varias limitaciones en el diseño y la presentación de resultados definen el límite de la evidencia. La limitación más importante es la ausencia de replicación independiente del mecanizado. Todas las comparaciones son descriptivas, y no puede evaluarse la significancia estadística porque, sin réplicas independientes, no es posible distinguir la variabilidad debida a las condiciones de mecanizado de la variabilidad de la medición. El experimento principal varió un solo factor y no proporcionó un análisis factorial ni de superficie de respuesta de las interacciones entre la velocidad de corte, avance, profundidad de corte y modo de refrigeración. Las series auxiliares de velocidad y profundidad contienen cada una solo una referencia con refrigeración por inundación. Los valores ópticos de la zona P son mediciones representativas sin una desviación estándar entre especímenes, y las mediciones ciegas del operador no fueron documentadas formalmente en el experimento original; estudios futuros deberían incorporar una evaluación formal de repetibilidad ciega. Las imágenes representativas por sí solas no pueden establecer la reproducibilidad de mediciones de fronteras a escala micrométrica; estudios futuros deberían incluir múltiples especímenes mecanizados independientemente y múltiples secciones transversales por condición para proporcionar una evaluación robusta de la reproducibilidad. Además, las mediciones de dureza cercanas a la superficie se realizaron con el centro de la primera indentación a aproximadamente 10 µm por debajo de la superficie mecanizada. Como se indicó en la sección de Métodos, esta distancia al borde no cumple con el requisito de la norma ISO 6507-1 de al menos 2,5 veces la diagonal de la indentación (aproximadamente 38 µm) desde el borde del espécimen. Por lo tanto, los valores de dureza cercanos a la superficie deben interpretarse como indicadores cualitativos de la tendencia de dureza, y no como mediciones absolutas. Estudios futuros deberían considerar el uso de una carga de indentación más baja, pruebas de microdureza Knoop o una estrategia diferente de medición cercana a la superficie para cumplir con los requisitos de la norma ISO 6507-1 respecto a la distancia al borde. No se consideró válida la prueba inferencial porque no se contaba con replicación experimental independiente; por lo tanto, todas las diferencias permanecen en un nivel descriptivo. No se midieron las historias térmicas, las fuerzas de corte, la morfología de la viruta, los esfuerzos residuales ni la respuesta a la fatiga. Aunque el desgaste progresivo de la herramienta no fue un factor de confusión en este estudio, ya que se utilizó un filo de corte nuevo en cada ensayo, no se realizó una cuantificación detallada del desgaste. La microscopía óptica y los perfiles de dureza no se complementaron con EBSD ni con MET. Estas omisiones no invalidan las observaciones específicas de cada condición, pero impiden establecer atribuciones causales ni generalizaciones más allá del TC18, la configuración declarada de herramienta y boquilla, y la ventana de proceso probada. Un estudio de seguimiento debería utilizar un diseño multivariable estructurado para estimar efectos principales e interacciones35, incluir controles completos con refrigeración por inundación y en seco, e incorporar replicación espacial e independiente de especímenes. La adquisición sincrónica de temperatura y fuerza, la evaluación del estado de la herramienta y de la viruta, la medición de esfuerzos residuales y la caracterización cristalográfica permitirían comprobar las vías térmicas y tribológicas propuestas antes de afirmar implicaciones relacionadas con el desgaste o la fatiga.
Este estudio estableció una comparación definida entre el enfriamiento por inundación y el enfriamiento con chorro de gas N₂ criogénico derivado de LN₂ durante el torneado externo de TC18. El comportamiento de la capa superficial alterada se evaluó mediante cuatro resultados complementarios: profundidad de la zona P delimitada ópticamente, microdureza cercana a la superficie, espesor de la capa definido por dureza y Ra. El uso de mediciones ópticas, mecánicas y topográficas distintas permitió comparar las respuestas sin tratarlas como indicadores equivalentes de un solo mecanismo.
A velocidades de avance de 0,10, 0,15, 0,20 y 0,26 mm/rev, la condición criogénica se asoció con una profundidad representativa de la zona P más reducida en aproximadamente un 29 %, 15 %, 2 % y 49 %, respectivamente. La separación casi nula a 0,20 mm/rev y la separación mucho mayor a 0,26 mm/rev indican que la magnitud de esta diferencia descriptiva dependía del ajuste de avance y no constituía una respuesta constante al enfriamiento.
La microdureza cercana a la superficie se asoció con diferencias descriptivas entre los dos modos de enfriamiento, pero la magnitud de estas diferencias varió considerablemente con la velocidad de avance y no debe interpretarse como un efecto criogénico uniforme en todos los avances. El espesor de la capa endurecida también fue mayor bajo enfriamiento criogénico, aumentando de un rango de 20–50 µm con enfriamiento por inundación a 40–60 µm, con un incremento promedio de cuatro condiciones de aproximadamente 40 %. Una zona P visible más delgada junto con una capa endurecida más gruesa no es contradictorio porque las dos profundidades se definieron mediante puntos finales de medición diferentes. Ra también fue menor bajo enfriamiento criogénico en los cuatro avances comparados, con reducciones descriptivas de aproximadamente 23 %, 20 %, 12 % y 8 %, respectivamente.
Dentro de la serie criogénica auxiliar, Ra mostró una tendencia decreciente con el aumento de la velocidad de corte en el rango evaluado de 10,6 a 19,1 m/min y una tendencia creciente en la parte superior del rango de profundidad de corte. Solo había una referencia con refrigeración por inundación disponible en cada serie auxiliar, por lo que estas observaciones no pueden interpretarse como evidencia de una ventaja térmica a lo largo de todo el rango de velocidad o profundidad. En general, los datos respaldan una asociación limitada entre la configuración especificada del chorro de gas y una menor profundidad de deformación visible, endurecimiento retenido cerca de la superficie y menor rugosidad. No identifica un mecanismo térmico o tribológico único, una condición de corte globalmente óptima, ni un mejor rendimiento frente al desgaste o la fatiga. La confirmación requiere replicación independiente, controles emparejados completos y mediciones que resuelvan directamente la temperatura, la fuerza, el estado de la herramienta y el estado microestructural.
Divulgaciones
Los autores no tienen conflictos de intereses que declarar. No se utilizaron herramientas de inteligencia artificial en la elaboración del manuscrito, las figuras ni el análisis de datos.
Agradecimientos
Este trabajo fue financiado por la Fundación Nacional de Ciencias Naturales de China (No. 51905426) y el Programa de Promoción de Talentos Innovadores, Equipo de Innovación Científica y Tecnológica de la Provincia de Shaanxi, China (No. 2025RS-CXTD-037).
Materiales
| Nombre | Empresa | Número de catálogo | Comentarios |
|---|---|---|---|
| Inserto de torneado de carburo cementado recubierto | Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | Torneado cilíndrico externo de la aleación de titanio TC18 |
| Torno horizontal CW6163B | ANYANG MACHINE TOOL WORKS | 20010089 | El torno admite piezas de trabajo con un diámetro máximo de torneado de 630 mm, una longitud máxima de 3.000 mm y una velocidad máxima de rotación del husillo de 1.000 rpm. |
| Agua desionizada H2O | Dongguan Hongwang Precision Technology Co., Ltd. | Facción volumétrica 94 vol% | Disolvente para el atacante de Kroll, limpieza de especímenes |
| Fluido de corte semisintético DRK-5011 | Dezhou Xincheng Special Oil Co., Ltd. | Utilizado a 20 °C, pH 9,1, densidad 1,02 g/cm³ | Medio de refrigeración y lubricación para experimentos de refrigeración por inundación |
| Torno horizontal | Baoji Machine Tool Factory | CW6163B | Experimentos de torneado cilíndrico externo de la aleación de titanio TC18 |
| Ácido fluorhídrico HF | Dongguan Hongwang Precision Technology Co., Ltd. | Facción volumétrica 2 vol% | Componente del atacante de Kroll, atacado de especímenes metalográficos |
| Software de análisis de imágenes | Adobe, AOSVI | Photoshop, AOSVI | Procesamiento de imágenes metalográficas, medición de la profundidad de la zona P |
| Nitrógeno líquido LN2 | Xi'an Weiguang Gas Co., Ltd. | 20 L | Fuente fría para chorro de gas N2 criogénico |
| Sistema de suministro de chorro criogénico con LN2 | Xindabaihui Cryogenic Equipment Co., Ltd. | Personalizado: recipiente de almacenamiento, bomba eléctrica, cámara de vaporización, unidad de control de presión, tuberías, boquilla (diámetro de salida de la boquilla 2 mm) | Suministro de chorro de N2 criogénico tras la vaporización del LN2, diámetro de salida de la boquilla 2 mm, presión de trabajo 0,16 MPa |
| Microscopio metalográfico | Ossila | Ossila M230-3M180: equipado con una cámara industrial de 20 megapíxeles; resolución/FPS 45@2560x1920; 20@5120x3840; aumento: 500x óptico, 5000x digital | Observación de la zona deformada plásticamente cercana a la superficie (zona P) a 500x, adquisición y medición de imágenes metalográficas |
| Resina de montaje | Guangzhou Pinyi Metallographic Technology Co., Ltd. | / | Montaje en caliente de especímenes metalográficos, fijación de especímenes |
| Ácido nítrico HNO3 | Dongguan Hongwang Precision Technology Co., Ltd. | Facción volumétrica 4 vol% | Componente del atacante de Kroll, atacado de especímenes metalográficos |
| Microscopio confocal OPTELICS HYBRID | Lasertec Corporation | Dispositivo de medición óptica sin contacto, sin punta física; detección mediante sistema óptico confocal. Parámetros clave: fuente de luz - láser semiconductor violeta (405 nm); precisión de medición vertical - 0,05 nm; repetibilidad horizontal (3 sigma) - 10 nm; rugosidad calculada a partir de datos de altura 2D, independiente de la dirección de escaneo y del número de puntos; 3 sigma < 10 nm denota tres veces la desviación estándar, una medida estadística de dispersión y repetibilidad de los datos | Medición de la rugosidad media aritmética Ra de superficies mecanizadas |
| Software de representación gráfica y procesamiento de datos | OriginLab | Origin | Estadísticas de datos, representación gráfica (Figuras 3-6) |
| Barra de aleación de titanio TC18 tipo casi-beta | Shaanxi Huachen Titanium Co., Ltd. | Diámetro 45 mm, Longitud 275 mm | Pieza de trabajo para experimentos de torneado |
| Durómetro micro-Vickers | Shenzhen Sannuo Instrument Equipment Factory | HVS-1000Z | Ensayo de microdureza; carga de prueba 50 gf, tiempo de permanencia 15 s |
| Máquina de corte por hilo EDM | Taizhou Ruite CNC Machine Tool Co., Ltd. | TRS-32 | Muestreo tras el torneado, corte de especímenes metalográficos de 10 mm x 10 mm x 5 mm |
Referencias
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.