Cet article étudie l’adéquation de l’impression à jet d’encre pour la fabrication de cellules solaires sensibilisées aux colorants. Une encre nanoparticulaire TiO2 sans liant a été formulée et imprimée sur un substrat de verre FTO. La couche imprimée a été transformée en une cellule d’une surface active de 0,25cm2 et d’une efficacité de 3,5 %.
Article de méthode
Impression numérique de dioxyde de titane pour les cellules solaires à colorant
Dans cet article
Résumé
Résumé
La fabrication de cellules solaires en silicium est un processus coûteux et très énergivore. En revanche, la production de cellules solaires sensibles aux colorants est moins dommageable pour l’environnement, les températures de traitement plus basses représentant une alternative viable et peu coûteuse à la production conventionnelle. Cet article renforce encore ces références environnementales en évaluant l’impression numérique et donc la voie de production additive de ces cellules. Ceci est réalisé ici en étudiant la formation et les performances d’une photoélectrode à oxyde métallique utilisant du dioxyde de titane de la taille d’une nanoparticule. Un matériau à jet d’encre a été formulé, caractérisé et imprimé à l’aide d’une tête à jet d’encre piézoélectrique pour produire une couche de 2,6 μm d’épaisseur. La couche imprimée résultante a été transformée en une cellule fonctionnelle avec une surface active de 0,25cm2 et un rendement de conversion de puissance de 3,5 %. La formulation sans liant a permis d’abaisser la température de traitement à 250 °C, compatible avec les substrats polyamides souples qui sont stables jusqu’à des températures de 350 °C. Les auteurs continuent de développer cette voie de processus en étudiant l’impression à jet d’encre d’autres couches à l’intérieur de cellules solaires sensibilisées à un colorant.
Introduction
Les cellules solaires conventionnelles en silicium sont fabriquées à partir de matériaux très purs qui nécessitent des équipements spécialisés coûteux et énergivores. Ces cellules de silicium conventionnelles intègrent une jonction p-n qui nécessite des matériaux très purs à l’interface pour générer des paires électron-trou. Les cellules solaires à colorant (DSSC) ont un principe de fonctionnement fondamentalement différent, où la génération de charge a lieu à l’interface des matériaux. Cela signifie qu’il n’est pas nécessaire de traiter sous vide, à des températures ultra-élevées ou d’utiliser des salles blanches1. Par conséquent, ils sont considérés comme une alternative potentiellement peu coûteuse ; Cependant, passer de petites cellules d’essai de laboratoire à de grands prototypes pour la fabrication industrielle implique de surmonter plusieurs problèmes, notamment la structuration rapide des substrats.
La fabrication électronique nécessite généralement un certain degré de structuration, qui est obtenu soit par masquage, soit par enlèvement sélectif de la matière après dépôt. Ces étapes peuvent être supprimées grâce à l’utilisation de techniques d’impression numérique « additives » telles que l’impression à jet d’encre ou le revêtement par pulvérisation. L’impression numérique est une méthode prometteuse pour le dépôt direct de matériaux fonctionnels pour les appareils électroniques. La technique peut être décrite comme l’impression à partir d’un motif numérique directement sur une variété de substrats2. Ce sont des méthodes sans contact, qui n’endommageront pas ou ne contamineront pas la surface du substrat et ne déposeront le matériau que là où il est nécessaire, ce qui entraînera peu ou pas de gaspillage3. Ces techniques ont été mises en évidence comme étant parfaitement adaptées à la mise à l’échelle de la production à grand volume3. Étant donné que les méthodes d’impression numérique utilisent des formes liquides de matériaux dispersés dans un solvant, il est essentiel de comprendre le dépôt d’encre pour déterminer les applications de la technique.
Les DSSC ont trois composants principaux : une couche poreuse de matériau d’oxyde métallique à large bande interdite, un colorant qui recouvre les particules et un « transporteur de charge » qui s’infiltre dans les pores à l’intérieur de la couche poreuse du semi-conducteur. Ceux-ci sont pris en sandwich entre une électrode conductrice transparente et une contre-électrode4. La contre-électrode est recouverte d’un matériau catalytique pour le transfert d’électrons, qui dans la plupart des cas est du platine. Sous éclairage, les molécules de colorant absorbent de l’énergie sous forme de photons. Les molécules de colorant sont alors excitées et la séparation de charge se produit à l’interface du dioxyde de titane et du colorant. Les électrons sont éjectés dans les particules d’oxyde métallique adjacentes et des « trous » sont laissés sur la molécule de colorant. Les électrons injectés voyagent à travers les particules d’oxyde métallique et atteignent l’électrode conductrice transparente. Lorsqu’une charge est connectée, les électrons se déplacent vers la contre-électrode par le circuit externe et sont finalement réunis avec leurs contre-charges par le couple redox présent dans l’électrolyte1. La couche d’oxyde métallique nanostructurée à l’intérieur des DSSC joue un rôle essentiel dans les performances globales de la cellule, le choix des matériaux, les méthodes de traitement et la nature de la structure ayant tous des facteurs d’influence5 à 10. L’une des exigences les plus importantes pour la photoanode est qu’elle doit avoir une surface extrêmement grande. Ceci est réalisé par le dépôt de matériaux nanoparticulaires, généralement du TiO21,11. Cela a été fabriqué par d’innombrables procédés différents, mais les techniques de revêtement humide telles que la sérigraphie et le raclage restent l’approche la plus populaire9,12,13.
La technologie jet d’encre est une voie de fabrication potentielle pour les cellules solaires sensibilisées aux colorants. Il utilise le mouvement d’un cristal piézoélectrique pour expulser une quantité fixe de liquide à travers une buse sur le substrat souhaité. Cette méthode de dépôt permet de projeter le matériau avec une grande précision, mais aussi à haute fréquence, avec une vitesse d’impression ou un taux de dépôt potentiellement élevé. La technologie jet d’encre est sensible à la viscosité de l’encre utilisée et cela constituait auparavant un frein au développement d’encres fonctionnelles. Des travaux récents dans le développement de solvants adaptés à la formulation d’encre ont contribué à atténuer ce problème, et l’impression de composants électroniques à l’aide de matériaux stratifiés 2D tels que le graphène a étédémontrée 14. Il a été constaté que la viscosité de ces suspensions de nanoparticules dépend de la taille et de la concentration des nanoparticules15. Des concentrations élevées de nanoparticules entraînent des viscosités plus élevées, par conséquent, les charges de particules sont généralement d’environ 10 % en poids pour éviter les blocages de buses16, mais des concentrations plus élevées ont été atteintes17.
Les principaux avantages de la technologie jet d’encre sont qu’elle est sans contact, à motifs additifs et sans masque18. Ces deux derniers attributs sont dus à la possibilité de positionner plusieurs buses ensemble sur une ou plusieurs têtes d’impression, chaque buse pouvant être adressée séparément par le logiciel de contrôle. Cela permet de créer très rapidement des motifs multicouches très complexes lorsque les têtes d’impression se déplacent sur le support. Aucun masquage entre les matériaux ou les couches n’est nécessaire car la position de chaque goutte d’encre est contrôlée avec précision, dans certains systèmes avec une précision de ~1,5 μm19. L’un des principaux avantages est que la technologie jet d’encre est mature, avec un développement important dans la seconde moitié du XXe siècle. Le résultat est que le jet d’encre est une technologie très évolutive, avec des systèmes roll-to-roll capables d’imprimer avec précision sur des substrats flexibles à des vitesses de plusieurs mètres par seconde. Traditionnellement, il était utilisé pour la production de gros volumes, par exemple les journaux. Cependant, les progrès technologiques ont permis d’utiliser le jet d’encre dans la production de circuits électroniques à l’aide d’encres argentées nanoparticulaires20. Le jet d’encre est donc un procédé intéressant pour la production potentielle de cellules solaires sensibilisées aux colorants par impression numérique.
Protocole
1. Ink Formulation
Note: Des formulations d'encre sont souvent conservés un secret très surveillé par les fabricants. Succès balance des formulations lançage, la formation de gouttes, de mouillage et le comportement de séchage aux côtés de la performance fonctionnelle. Habituellement, un matériau fonctionnel est dispersé dans un solvant et au moins un autre composant afin de les rendre projetable. Cette section décrit le développement d'un TiO 2 d' encre pour une utilisation dans l' impression à jet d'encre. Un petit lot d'encre a été préparée par le procédé suivant.
Attention: la préparation de l' encre doit être effectuée dans une zone convenablement ventilée, par exemple sous une hotte, tout en portant des lunettes de protection des yeux et des gants en latex.
- Préparer une solution aqueuse 0,1 mM d'acide chlorhydrique (HCl), pour produire un pH d'environ 4.
- Ajouter 32 g de la solution acide à 8 g d'un solvant compatible avec un point d'ébullition plus élevé et une tension superficielle inférieure à celle de l'eau (tel que le diméthylformamide (DMF)). L'addition d'un co-solvent agit comme un agent de séchage pour induire un courant circulant à l'intérieur de la gouttelette d'encre lors de l'évaporation de l' encre, ce qui conduit à un emplacement uniforme de nanoparticules sur la surface de la goutte 21.
- Ajouter 1,5 g de dispersion d'additif (solution active à 45% de propylène glycol et tétraméthyl-5-décyne-4,7-diol dans l'eau).
- Ajouter 10 g d'éthylène-glycol, comme humectant pour éviter le dessèchement au niveau des buses.
- Ajouter 0,5 g d'agent anti-mousse (solution à 20% d'actif de diol acétylénique méthoxypolyéthylèneglycol) à l'encre afin d'éviter les bulles d'air de se développer.
- Effectuer un test d'agitation simple, en prenant une aliquote de l'encre dans un récipient fermé et serrer la main pendant 60 secondes. Si la mousse est observée, puis ajouter encore 0,5 g d'agent anti-mousse à l'encre.
- Mélanger la solution pendant 8 heures en utilisant un barreau d'agitation magnétique pour assurer une homogénéité à la température ambiante.
- Ajouter 1,5 g de dioxyde de titane (TiO 2) , des nanoparticules ayant une taille de particule primaire de 21 nm et une surface spécifique de35 - 65 m 2 / g.
- Soniquer le mélange en utilisant une sonde à ultrasons pendant 15 min à une fréquence de 60 Hz.
- Mesurer la taille des particules, en utilisant une technique de mesure appropriée telle que la diffusion de lumière dynamique (DLS) selon le protocole du fabricant, pour garantir qu'ils circuler facilement à travers les ouvertures de la buse. Effectuer des mesures dans les mêmes conditions (par ex., Le même solvant, le pH, la concentration d'agent dispersant) à utiliser pour l'encre que chaque composant peut influer sur la formation d'agglomérats à l'intérieur de l'encre. Pour lançage, de particules dans le fluide doit être 100 fois inférieure à celle de l'ouverture de la buse.
- Mesurer la viscosité de l'encre, en utilisant une technique de mesure appropriée, tel qu'un viscosimètre à rotation selon le protocole du fabricant, afin d'assurer lançage fiable à partir de la tête d'impression comme l'impression par jet d'encre nécessite des encres à faible viscosité comprise entre 2 et 20 centipoises (cP). Augmenter la viscosité à travers le additisur des matériaux polymères ou des matériaux à base de cellulose; mais ceux - ci doivent être éliminés après le dépôt de libérer des sites pour le colorant à l' intérieur du film imprimé 22.
- Mesurer la tension superficielle de l'encre, en utilisant une technique de mesure appropriée, tel qu'un tensiomètre selon le protocole du fabricant, afin d'assurer lançage fiable. Les directives pour la formulation des fluides projetable pour imprimantes à jet d'encre suggèrent une tension de surface entre 28 et 33 mN / m pour permettre une impression fiable.
2. Impression jet d'encre
- Avant l'impression, faites tremper les substrats de verre dans une solution à 2% en poids de nettoyage détergent (un mélange de tensioactifs anioniques et de surface non ioniques agents actifs, des agents, des alcalis, des adjuvants de détergence non-phosphate et des agents séquestrant stabilisant, dans une base aqueuse) dans eau déminéralisée. Rincer le verre à fond avec de l'eau déminéralisée, dès qu'ils sont retirés de la solution de nettoyage pour éliminer les traces de contamination et de détergent.
- Mesurer l'énergie de surface du substrat, en utilisant une technique de mesure appropriée, tel qu'un tensiomètre selon le protocole du fabricant. Pour une bonne adhérence, l'énergie de surface du substrat ne doit pas dépasser la tension superficielle du fluide de plus de 10 - 15 mN / m. Modifier l'énergie de surface du substrat en utilisant des procédés tels que le traitement à effet couronne 23, le traitement par plasma 24 et 25 gravure chimique si elle ne convient pas.
- Charger le substrat dans l'imprimante, selon le protocole du fabricant.
- Rincer la tête d'impression avec l'encre à travers l'orifice situé sur le côté de la tête pour déplacer toute solution de nettoyage ou d'air dans le réservoir et les buses.
- Insérez la tête d'impression dans l'imprimante. Branchez la tête d'impression avec la carte de la personnalité de la tête.
- Filtrer l'encre à travers le filtre de taille correcte juste avant le chargement dans la cartouche pour éliminer les agrégats de particules grandes qui peuvent obstruer les buses. letête d' impression utilisée dans ce travail présente des buses d'un diamètre de 40 pm (par exemple, Konica KM512.); par conséquent, les encres ne doivent pas contenir des particules d'un diamètre supérieur à 400 nm. Passer la suspension à travers un 5 um, suivie d'une 1,2 um de fluorure de polyvinylidène (PVDF) filtre pour éliminer toutes les grosses particules.
- Charger de l'encre dans la seringue de 150 ml placé au-dessus de la tête d'impression, ce qui fournit l'encre à la tête d'impression. Fixer le capuchon étanche à l'air au-dessus de la seringue et tourner sur la pompe à vide.
- Purger l'encre à travers les buses en appuyant sur le bouton «de purge» situé sur la pompe à vide.
- Grâce au système d'information géographique (SIG) serveur d'impression, les paramètres de forme d'onde et d'impression mis en place. Notez que l'imprimante peut imprimer jusqu'à une vitesse de 1,5 mètres par seconde, mais pour cette encre une vitesse d'impression de 0,3 mètres par seconde a été trouvé pour fournir le revêtement optimal
- Ouvrir l'utilisateur et le logiciel d'interface SIG charger le motif désiré.
- Print de la cartouche chargée selon le protocole du fabricant.
- Retirez le substrat de la platine et de chauffer les films imprimés à 150 ° C pendant 30 minutes, suivie de 250 ° C pendant 30 min, soit sur une plaque chauffante ou dans un four.
3. L'analyse des films imprimés
- Utiliser un microscope optique ou un microscope électronique à balayage (MEB) pour examiner la surface des films imprimés à faible grossissement (100X) pour analyser la morphologie de surface et à fort grossissement (35,000X) pour analyser la porosité des films imprimés. Vérifiez que les images montrent une couverture uniforme sans fissures et une bonne porosité. Des informations plus détaillées sur le fonctionnement SEM peuvent être trouvées dans les références 26,27 suivantes.
- Mesurer l'épaisseur de la couche imprimée, à l'aide d'une technique de mesure appropriée, tel qu'un analyseur de surface selon le protocole du fabricant. L'épaisseur et la porosité de la couche d' esprit TiO 2hin DSSC influencer la quantité de colorant qui peut être absorbée sur la surface des nanoparticules, ce qui influence donc le rendement global de conversion électrique de la cellule 18. Il est donc un paramètre important pour évaluer. Utiliser un profileur de surface (précision de 1 nm) pour mesurer l'épaisseur des films imprimés.
- Mesurer le facteur de transmission du film, en utilisant une technique de mesure appropriée, tel qu'un spectrophotomètre ultraviolet-visible (UV-VIS) afin de déterminer la quantité de lumière visible va transmettre à travers le film imprimé. Utiliser le protocole du fabricant.
4. Faire la cellule
- Préparer une solution de colorant en mélangeant 20 ml d'éthanol et 2 mg de ruthénium colorant dans un récipient en verre à l'aide d'un agitateur magnétique pendant 8 heures.
- Immerger le verre revêtu de TiO 2 dans la solution à la température ambiante (20 à 25 ° C) pendant 24 heures pour permettre au colorant pour absorber sur la surface des particules de TiO 2.
- Retirez le TiO 2 verre revêtu de la solution et placer sur du papier de soie pour absorber toute solution de colorant en excès (avec le TiO 2 vers le haut pour éviter toute contamination).
- Placez le prédécoupée 60 um d' épaisseur thermoplastique étanchéité entretoise sur le dessus du verre conducteur, autour du revêtement TiO 2.
- Placer la platine contre-électrode revêtue sur le dessus du prédécoupée 60 um d'épaisseur thermoplastique entretoise d'étanchéité de sorte que les faces actives de l'anode et la cathode sont face à face. Prévoyez suffisamment de chevauchement entre les deux morceaux de verre de telle sorte qu'un contact électrique peut être faite avec le verre conducteur. Cela devrait avoir un trou pré-percé dans le centre pour permettre le remplissage d'électrolyte plus tard.
- une légère pression de la chaleur sur une plaque chaude à une température de 110 ° C et appliquer à l'aide des pinces sur la zone de l'entretoise d'étanchéité. Après 30 sec, les électrodes doivent être scellées ensemble.
- Remplir l'espace entre les deux électrodes avec un iodure / triiodure électrolyte dans l'acétonitrile à une concentration de 50 mM, en injectant dans le trou pré-percé dans le verre de platine revêtu à l'aide d'une seringue.
Résultats
Une TiO2 encre a été formulée suivant le mode opératoire indiqué. La taille des particules en suspension à l'intérieur de l'encre a été mesurée par diffusion dynamique de lumière (DLS) et une taille moyenne de 80 nanomètres (nm), on a observé des particules. La viscosité de l'encre dans ce travail a été jugée 3 cP, mesurée à l'aide d'un viscosimètre rotatif avec un adaptateur pour petit échantillon et d'un diamètre de la broche 18 mm. La tension superficielle a été mesurée à l'aide d'un tensiomètre et a été calculée comme étant une moyenne de 26 mN / m.
L'énergie de surface du verre FTO a été calculé selon la norme européenne EN 828 pour déterminer la mouillabilité d'une surface solide en mesurant l'angle de contact et l'énergie libre de surface. Dix gouttes de trois liquides différents (l'eau, l'éthylène glycol et du diiodométhane) ont été distribués sur une surface plane de la pièce d'essai. Pour chaque goutte, l'angle de contact gauche et à droite sont mesured. A partir des angles de contact moyennées de chaque liquide combinée à sa tension superficielle, l'énergie libre de surface de la pièce d'essai est calculée. Le procédé Fowkes calcule l'énergie de surface totale (γ) à partir de la somme des contributions des interactions dispersives (γd) et des interactions γnon dispersif (yp). Ce procédé a donné lieu à une énergie libre de surface de 26,45 mN / m pour le verre revêtu FTO.
L'impression a été réalisée selon le mode opératoire ci-dessus pour produire des carrés de 5 mm. L'épaisseur de la couche imprimée sur le verre a été mesurée au moyen d'un profileur de surface. L'épaisseur maximale au centre de la couche imprimée a été mesurée à 2,6 um. Le coefficient de transmission du verre revêtu a été mesurée en utilisant un spectromètre UV-VIS. À une longueur d'onde de 700 nm, une transmittance de 60% a été mesurée pour le film imprimé TiO 2 par rapport à 78% pour le verre FTO.
dispositifs "1" photovoltaïques ont été produits selon le mode opératoire exposé ci-dessus et caractérisés directement après la fabrication afin de minimiser l'effet de la dégradation causée par l'eau et de l'oxygène dans l'air. Il y a cinq paramètres de performances électriques qui sont utilisés pour caractériser et de comparer les cellules solaires 28. Les valeurs de courant de court-circuit (I SC) et de la tension en circuit ouvert (V OC) peuvent être obtenus à partir du courant-tension (IV) courbe. Ceux-ci peuvent ensuite être utilisés pour déterminer le facteur de remplissage (FF) et de l'efficacité de conversion de puissance (η). FF donne un rapport des cellules réelle puissance de sortie maximale au produit de la tension de circuit ouvert et de court - circuit 29. Ceci est un paramètre clé pour évaluer les performances des cellules solaires. Une haute FF signifie faibles pertes électrochimiques, alors qu'une faible FF indique qu'il ya place à l'amélioration. Plusieurs facteurs sont connus pour influencer le FF notamment la qualité et de l'interface des couches dans la cellule. DSSCs incorporant un couple redox iodure / triiodure avec enregistrement des rendements de rapport 11,9% des coefficients de remplissage de 0,71 30. Tous ces paramètres doivent être déterminés dans des conditions de test standard où la température de l' appareil est de 25 ° C, la distribution de l' irradiance spectrale de la lumière a une masse d'air de 1,5, irradiance totale mesurée (E m) à la cellule solaire est de 100 mW / cm 2. Théorique maximale pour le rendement de conversion pour une seule cellule de jonction pn a été largement rapporté que 31 37,7%, mais pour DSSC il a été rapporté que l'efficacité maximale est plus proche de 15,1% , avec un début d'absorption à 920 nm 32.
Le courant et les tensions de sortie ont été mesurées en utilisant un compteur source tandis que les cellules ont été illuminées avec 100 mW / cm 2 source lumineuse équipée d'un filtre pour correspondre à la distribution de l' irradiance spectrale avec une masse d'air de 1,5. Les résultats ont été comparés à une celluleproduite en utilisant une couche de TiO 2 de raclage à lames en utilisant une pâte disponible dans le commerce qui est un mélange de particules d'anatase 20 nm et 450 nm. La couche imprimée avait une superficie de 0,25 cm2 et une épaisseur moyenne de 18 um , qui a été mesurée au moyen d' un profileur de surface. Une comparaison entre les performances photo - électrique entre les deux dispositifs est représenté sur la figure 1 et tableau 1.
Plusieurs études ont étudié la relation entre l'épaisseur de la couche de TiO 2 et de l'efficacité de conversion au sein DSSC. Les résultats varient considérablement, avec une épaisseur de film optimale rapporté de partout entre 9,5 um et 20 um 33-39. Le tableau 1 présente les épaisseurs des couches de TiO 2 imprimés et les gains d' efficacité. L'épaisseur du jet d' encre imprimée en TiO 2 est sensiblement inférieur au médecin aubagé TiO 2, ce qui entraînedans une moindre efficacité. Les travaux à venir enquêter sur l'utilisation de liants organiques au sein de la formulation d'encre pour augmenter l'épaisseur de la couche d'encre imprimée.
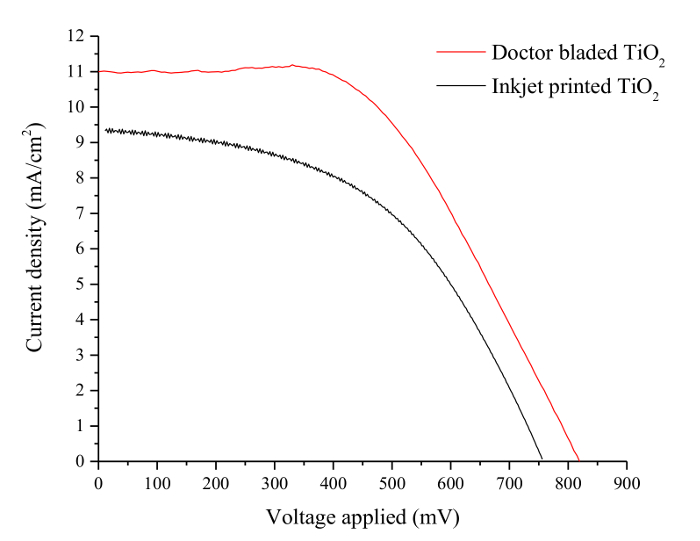
Figure 1. Courbes de performance de DSSC avec jet d' encre imprimé et le docteur Tranchante TiO 2 couches. Courbes de densité de courant / tension pour DSSC incorporant un jet d' encre imprimée TiO 2 couche et une couche de TiO 2 médecin-lame. La densité de courant de court-circuit dans le dispositif avec le jet d' encre imprimée couche de TiO 2 est significativement plus faible que le dispositif avec le médecin lame couche de TiO 2 résultant en un rendement de conversion global plus faible. S'il vous plaît cliquez ici pour voir une version plus grande de cette figure.
| Courant de court-circuit | Tension en circuit ouvert | Facteur de remplissage | Efficacité | Épaisseur | |
| (mA / cm2) | (MV) | ||||
| (%) | (Pm) | ||||
| jet d'encre imprimée | 9.42 | 760 | 0,49 | 3.5 | 2.6 |
| Docteur aubagé | 11 | 756 | 0,58 | 4.8 | 18 |
Tableau 1. Principales caractéristiques de performance des cellules de la figure 1. Ce tableau compare les paramètres clés de la cellule solaire , y compris la tension en circuit ouvert (V oc), le courant de court - circuit (I sc) qui déterminent l'efficacité (η) sous la lumière spécifiée état sont présentés. Les paramètres ocellule fa produite en utilisant une couche de TiO 2 médecin-lames ont également été inclus à titre de comparaison. Les facteurs de remplissage (FF) des deux dispositifs sont assez faible, ce qui est généralement attribuée à une résistance interne élevée au sein de la cellule.
Discussion
Un défi particulier lors de la formulation d’encres est la tendance naturelle des nanoparticules à s’agglomérer. Ceux-ci sont connus sous le nom d’agrégats ou d’agglomérats, en fonction de la nature et de la force des liaisons entre les particules. L’énergie du simple mélange des particules dans l’eau ou le liant n’est pas assez grande pour surmonter les forces d’attraction des particules empêchant la rupture des agglomérats. Le broyage à billes, le mélange à haut cisaillement ou les ultrasons sont couramment utilisés pour briser les nanoparticules agglomérées. Divers tensioactifs et polymères anioniques, non ioniques et cationiques peuvent également être utilisés pour fournir une stabilisation à long terme. En minimisant le nombre de ces agglomérats, une suspension de bonne qualité peut être obtenue. Les fluides doivent être filtrés à travers un filtre de la bonne taille juste avant de les charger dans la cartouche pour éliminer les gros agrégats de particules qui peuvent obstruer les buses.
Il a également été démontré que la taille des particules au sein de la couche de TiO2 influence l’efficacité globale des DSSC. L’activité photocatalytique du dioxyde de titane augmente à mesure que la taille des particules diminue en raison d’une augmentation de la surface spécifique40. Une étude comparant l’efficacité des DSSC incorporant des nanoparticules de TiO2 de 5 tailles différentes allant de 400 nm à 14 nm et a révélé que ceux avec des particules de plus petite taille entraînaient de meilleures efficacités de conversion électrique33.
L’impression à jet d’encre est une technique de dépôt sans contact capable d’imprimer en plusieurs passes. Cela présente l’opportunité unique de fabriquer rapidement des dispositifs multicouches en une seule opération sur une large gamme de substrats avec un minimum de déchets de matériaux. Il offre également potentiellement un moyen d’intégrer d’autres composants (tels que des batteries) dans le système grâce à l’impression de matériaux fonctionnels41. Bien que les résultats représentatifs présentés pour les dispositifs imprimés à jet d’encre ne fonctionnent pas aussi bien que ceux des dispositifs à racle, ils démontrent le potentiel de la technique de dépôt. Avec une optimisation supplémentaire de l’encre, il pourrait fonctionner à un niveau comparable aux méthodes actuellement utilisées et pourrait offrir une plus grande marge de manœuvre pour une intégration rentable et respectueuse de l’environnement de cellules photovoltaïques sur une large gamme de substrats. Nous espérons améliorer l’efficacité des dispositifs imprimés à jet d’encre en augmentant l’épaisseur de la couche imprimée plus près de celle du TiO2 à racle et nous continuerons à examiner l’impression d’autres matériaux et couches au sein des DSSC.
Déclarations de divulgation
Les auteurs n'ont rien à dévoiler.
Remerciements
Cette recherche est menée avec reconnaissance avec l'appui du génie et sciences physiques Research Council (EPSRC) financé par une subvention de la formation doctorale. les frais de traitement de l'article en libre accès (TTB) ont été financés par Research Councils UK (RCUK). Toutes les données sont fournies dans son intégralité dans la section des résultats du papier. Les résultats représentatifs ont déjà été publiés par les auteurs 42.
Nous tenons à remercier le Dr Senthilarasu Sundaram de l'Université d'Exeter pour son aide dans la caractérisation de la performance électrique des cellules.
Matériaux
| Nom | Entreprise | Numéro de catalogue | Commentaires |
|---|---|---|---|
| Dioxyde de titane | Sigma Aldrich | 718467 | |
| Eau désionisée | Alimenté par un filtre en laboratoire | ||
| Acide chlorhydrique, 2 M (2 N) ; | Fisher Scientific | J/4250/17 | |
| Diméthylformamide (DMF) | Fisher Scientific | D/3840/08 | |
| Éthanol | VWR Chemicals | 20721.33 | |
| Additif dispersant ; | Air Products | ||
| Agent antimousse | Air Products | ||
| Ethylène glycol | Fluka | 107-21-1 | |
| Filtre à seringue en polyfluorure de vinylidène (PVDF) | VWR International | ||
| Détergent de nettoyage ; | Fisher Scientific | 10335650 | |
| Verre d’oxyde d’étain dopé au fluor (FTO), 8 &Omega ;/sq | Pilkington | ||
| Ruthenizer | colorant Solaronix | 21613 | |
| Prédécoupé 60 µ ; M film d’étanchéité thermoplastique épais ; | Solaronix | 74301 | |
| 50 mM Électrolyte iodure/tri-iodure dans de l’acétonitrile | Solaronix | 31111 | |
| Verre FTO revêtu de platine ; | Solaronix | 74201 | |
| Seringue Vac’n’Fill | Solaronix | 65209 | |
| Ruban polyimide (6,35 mm) | Onecall Farnell | 1676087 |
Références
- Docampo, P., et al. Lessons Learned: From Dye-Sensitized Solar Cells to All-Solid-State Hybrid Devices. Adv. Mater. 26, 4013-4030 (2014).
- Hudd, A. The Chemistry of Inkjet Inks. Magdassi, S. , 3-18 (2009).
- Krebs, F. C. Fabrication and processing of polymer solar cells: A review of printing and coating. Sol. Energ. Mat. Sol. Cells. 93, 394-412 (2009).
- Reddy, P. J. Solar Power Generation: Technology, New Concepts & Policy. , Taylor & Francis. (2012).
- Gemeiner, P., Mikula, M. Acta. Chem. Slov. 6, 29(2013).
- Xue, Z., Jiang, C., Wang, L., Liu, W., Liu, B. Fabrication of Flexible Plastic Solid-State Dye-Sensitized Solar Cells Using Low Temperature Techniques. J. Phys. Chem. C. 118, 16352-16357 (2014).
- Oh, Y., Yoon, H. G., Lee, S. -N., Kim, H. -K., Kim, J. Inkjet-Printing of TiO2 Co-Solvent Ink: From Uniform Ink-Droplet to TiO2 Photoelectrode for Dye-Sensitized Solar Cells. J. Electrochem. Soc. 159, 34-38 (2011).
- Lin, L. -Y., et al. Low-temperature flexible Ti/TiO2 photoanode for dye-sensitized solar cells with binder-free TiO2 paste. Prog. Photovolt. Res. Appl. 20, 181-190 (2012).
- Gong, J., Liang, J., Sumathy, K. Review on dye-sensitized solar cells (DSSCs): Fundamental concepts and novel materials. Renew. Sustainable Energy Rev. 16, 5848-5860 (2012).
- Bosch-Jimenez, P., Yu, Y., Lira-Cantu, M., Domingo, C., Ayllòn, J. A. Solution processable titanium dioxide precursor and nanoparticulated ink: Application in Dye Sensitized Solar Cells. J Colloid Interf Sci. 416, 112-118 (2014).
- Jose, R., Thavasi, V., Ramakrishna, S. Metal Oxides for Dye-Sensitized Solar Cells. J. Am. Ceram. Soc. 92, 289-301 (2009).
- Gemeiner, P., Mikula, M. Efficiency of dye sensitized solar cells with various compositions of TiO2 based screen printed photoactive electrodes. Acta. Chem. Slov. 6, 29-34 (2013).
- Lee, K. E., Charbonneau, C., Demopoulos, G. P. Thin single screen-printed bifunctional titania layer photoanodes for high performing DSSCs via a novel hybrid paste formulation and process. J. Mater. Res. 28, 480-487 (2013).
- Li, J., Lemme, M. C., östling, M. Inkjet Printing of 2D Layered Materials. ChemPhysChem. 15, 3427-3434 (2014).
- Rudyak, V. Y., Krasnolutskii, S. L. Dependence of the viscosity of nanofluids on nanoparticle size and material. Phys. Lett. A. 378, 1845-1849 (2014).
- Dispoto, G., Moroney, N., Hanson, E., Meyer, J. D., Allen, R. R. Color Desktop Printer Technology Optical Science and Engineering. , CRC Press. 111-155 (2006).
- Hsien-Hsueh, L., Kan-Sen, C., Kuo-Cheng, H. Inkjet printing of nanosized silver colloids. Nanotechnology. 16, 2436(2005).
- Singh, M., Haverinen, H. M., Dhagat, P., Jabbour, G. E. Inkjet Printing: Inkjet Printing-Process and Its Applications. Adv. Mater. 22, 673-685 (2010).
- Stüwe, D., Mager, D., Biro, D., Korvink, J. G. Inkjet Technology for Crystalline Silicon Photovoltaics. Adv. Mater. 27, 599-626 (2015).
- Perelaer, J., et al. Roll-to-Roll Compatible Sintering of Inkjet Printed Features by Photonic and Microwave Exposure: From Non-Conductive Ink to 40% Bulk Silver Conductivity in Less Than 15 Seconds. Adv. Mater. 24, 2620-2625 (2012).
- Hwang, M. -s, Jeong, B. -y, Moon, J., Chun, S. -K., Kim, J. Inkjet-printing of indium tin oxide (ITO) films for transparent conducting electrodes. Mat. Sci. Eng. B. 176, 1128-1131 (2011).
- Hara, K., Arakawa, H. Handbook of Photovoltaic Science and Engineering. , John Wiley & Sons, Ltd. Ch. 15 663-700 (2003).
- Ryu, J., Wakida, T., Takagishi, T. Effect of Corona Discharge on the Surface of Wool and Its Application to Printing. Text. Res. J. 61, 595-601 (1991).
- Yang, L., Chen, J., Guo, Y., Zhang, Z. Surface modification of a biomedical polyethylene terephthalate (PET) by air plasma. Appl. Surf. Sci. 255, 4446-4451 (2009).
- Qian, B., Shen, Z. Fabrication of Superhydrophobic Surfaces by Dislocation-Selective Chemical Etching on Aluminum, Copper, and Zinc Substrates. J. Am. Chem. Soc. 21, 9007-9009 (2005).
- Echlin, P. Handbook of Sample Preparation for Scanning Electron Microscopy and X-Ray Microanalysis. , Springer. (2011).
- Flegler, S. L., Heckman, J. W., Klomparens, K. L. Scanning and Transmission Electron Microscopy: An Introduction. , Oxford University Press. (1993).
- O'Donnell, M. Z. R. How To Minimize Measurement Errors In Solar Cell Testing. Solar Industry Magazine. , http://www.newport.com/images/webdocuments-en/images/Solar_Industry-Solar_Cell_Testing.pdf (2011).
- Grätzel, M. Dye-sensitized solar cells. J. Photochem. Photobiol. C: Photochem. Rev. 4, 145-153 (2003).
- Green, M. A., Emery, K., Hishikawa, Y., Warta, W., Dunlop, E. D. Solar cell efficiency tables (version 46). Prog. Photovolt. Res. Appl. 23, 805-812 (2015).
- Shockley, W., Queisser, H. J. Detailed Balance Limit of Efficiency of p-n Junction Solar Cells. J. Appl. Phys. 32, 510-519 (1961).
- Snaith, H. J. Estimating the Maximum Attainable Efficiency in Dye-Sensitized Solar Cells. Adv. Funct. Mater. 20, 13-19 (2010).
- Jeng, M. -J., Wung, Y. -L., Chang, L. -B., Chow, L. Particle Size Effects of TiO2 Layers on the Solar Efficiency of Dye-Sensitized Solar Cells. Int. J. Photoenergy. 2013, 9(2013).
- Song-Yuan, D., Kong-Jia, W. Optimum Nanoporous TiO2 Film and Its Application to Dye-sensitized Solar Cells. Chin. Phys. Lett. 20, 953-955 (2002).
- Baglio, V., Girolamo, M., Antonucci, V., Aricò, A. S. Influence of TiO2 Film Thickness on the Electrochemical Behaviour of Dye-Sensitized Solar Cells. Int. J. Electrochem. Sci. 6, 3375-3384 (2011).
- Ito, S., et al. High-Efficiency Organic-Dye- Sensitized Solar Cells Controlled by Nanocrystalline-TiO2 Electrode Thickness. Adv. Mater. 18, 1202-1205 (2006).
- Ito, S. Dye sensitized solar cells. Kalyanasundaram, K. , EFPL Press. Ch. 8 251-266 (2010).
- Tsai, J., Hsu, W., Wu, T., Meen, T., Chong, W. Effect of compressed TiO2 nanoparticle thin film thickness on the performance of dye-sensitized solar cells. Nanoscale Res Lett. 8, 1-6 (2013).
- Shin, I., et al. Analysis of TiO2 thickness effect on characteristic of a dye-sensitized solar cell by using electrochemical impedance spectroscopy. Curr. Appl. Phys. 10, 422-424 (2010).
- Brus, L. Electronic wave functions in semiconductor clusters: experiment and theory. J. Phys. Chem. 90, 2555-2560 (1986).
- Jung, S., et al. All-Inkjet-Printed, All-Air-Processed Solar Cells. Adv Energy Mater. 4, 1-9 (2014).
- Cherrington, R., Hughes, D. J., Senthilarasu, S., Goodship, V. Inkjet-Printed TiO2 Nanoparticles from Aqueous Solutions for Dye-Sensitized Solar Cells (DSSCs). Energy Technology. 3, (2015).
Réimpressions et autorisations
