Un protocole expérimental pour instrumenté rotatif formage à chaud de fonte d'alliages d'aluminium utilisant un appareil sur mesure mise à l'échelle industrielle est présenté. considérations expérimentales, y compris les effets thermiques et mécaniques sont discutés, ainsi que la similitude avec le traitement à grande échelle des roues automobiles.
Article de méthode
Procédure expérimentale pour Spinning chaud de fonte d'aluminium Composants
Dans cet article
Résumé
Résumé
Haute performance, roues automobiles en aluminium moulé sont de plus en incrémentielle formé par fluotournage / repoussage à des températures élevées pour améliorer les propriétés des matériaux. Avec un large éventail de paramètres de traitement qui peut affecter à la fois la forme atteint et les propriétés du matériau résultant, ce type de traitement est notoirement difficile à commission. Une version simplifiée, légers du processus a été conçu et mis en œuvre pour l'ensemble de la taille des roues automobiles. L'appareil est destiné à aider à comprendre les mécanismes de déformation et de la réponse du matériau à ce type de traitement. Un protocole expérimental a été mis au point pour préparer, et ensuite procéder à des essais de formage et est décrit pour as-cast ébauches de roue A356. Le profil thermique atteint, ainsi que les détails de l'instrumentation sont fournis. Similitude avec à grande échelle des opérations qui donnent beaucoup plus déformation à des vitesses plus rapides de formation est discutée.
Introduction
Une des opérations de formage des métaux plus difficiles actuellement pratiquées dans les secteurs de l' aérospatiale et de transport est la filature de métal, y compris les dérivés tels que le cisaillement de formage et l' écoulement formant 1, 2. Dans ce procédé, une pièce de révolution est placée sur un mandrin qui représente la forme finale souhaitée, et filé en contact avec un ou plusieurs rouleaux incidentes. La pièce étant comprimée entre le rouleau et le mandrin, puis déforme plastiquement, avec une réponse combinée diversifiée comprenant la flexion, d'allongement et amincissement axial. Dans un matériau qui présente une ductilité limitée ou est autrement difficile à former, ce qui est parfois effectuée à une température élevée pour diminuer la contrainte d'écoulement et l'augmentation de la ductilité.
Du point de vue de la transformation, il existe un large éventail de paramètres qui peuvent dicter la forme et les propriétés du composant fabriqué. De nombreuses études ont mis l'accentsur des techniques statistiques pour l' optimisation des différents paramètres 3, 4, 5. Les variables comprennent la géométrie de l'outillage, tel que la forme de l'outil et le mandrin; former des vitesses, y compris les taux de vitesse de rotation du mandrin et d'alimentation de l'outillage; ainsi que les propriétés du matériau. Lorsque les températures élevées sont nécessaires, les praticiens doivent évaluer la température minimale nécessaire tout en conservant un produit de son.
alliages d'aluminium coulé sont utilisés dans une grande variété d'applications automobiles et aéronautiques, avec A356 en alliage utilisé dans les roues de l'automobile. Cependant, cet alliage ne convient pas pour former à température ambiante 6, 7 en raison de sa ductilité limitée et doit être formé à des températures élevées. Cela introduit une foule de traitement complexité, principalement dans le contrôle de la température. Comme les propriétés de ce matériau changent significantly avec la température 8, il est particulièrement important d'effectuer des essais instrumentés dans lequel les conditions thermiques peuvent être gardés à l' intérieur d' une fenêtre raisonnable de traitement et être surveillés. Des données détaillées sur le comportement thermomécanique des A356 de coulée allant de la température ambiante à 500 ° C sur une large gamme de vitesses de déformation peuvent être examinées ailleurs. 9
Afin de soutenir le développement et l' optimisation des flux des opérations pour la fabrication de la roue de formage, de l' équipement de formation personnalisé a été mis au point au Département de génie des matériaux à l'Université de la Colombie - Britannique (Figure 1). Cet appareil a été construit principalement à partir, un tour de cabestan à courroie manuel avec une puissance totale de 22 kW, et un système de chauffage au chalumeau au propane avec une puissance maximale de 82 kW (Figure 2). Un mandrin avec des thermocouples embarqués le long d'un ensemble de rouleau rigide (figure 3) a étéinstallé, qui est capable de former des pièces à usiner jusqu'à 330 mm de diamètre. Le mandrin possède un système de serrage à actionnement manuel qui est capable de tenir compte des grandes variations de diamètre de la pièce se produisant lors du traitement (figure 4). Un système alimenté par batterie d'acquisition de données (DAQ) sans fil contenant un ordinateur miniature capable de surveiller la température du mandrin pendant le formage et l'ébauche pour chauffer la caractérisation a été installé sur l'arbre creux du tour. Alors que d' autres processus d'écoulement de formation ont été synthétisés en utilisant des tours adaptés 4, 10, le présent appareil est le premier à incarner l' acquisition de chauffage in situ et des données thermiques.
Un protocole de traitement pour les opérations de formage industriellement échelle a été développée pour fournir des conditions de traitement indicatifs. Décrite par la suite, ce protocole se compose de l'outillage et de la préparation de la pièce, la pratique de formation, concluding avec fin de la formation des opérations d'essai.
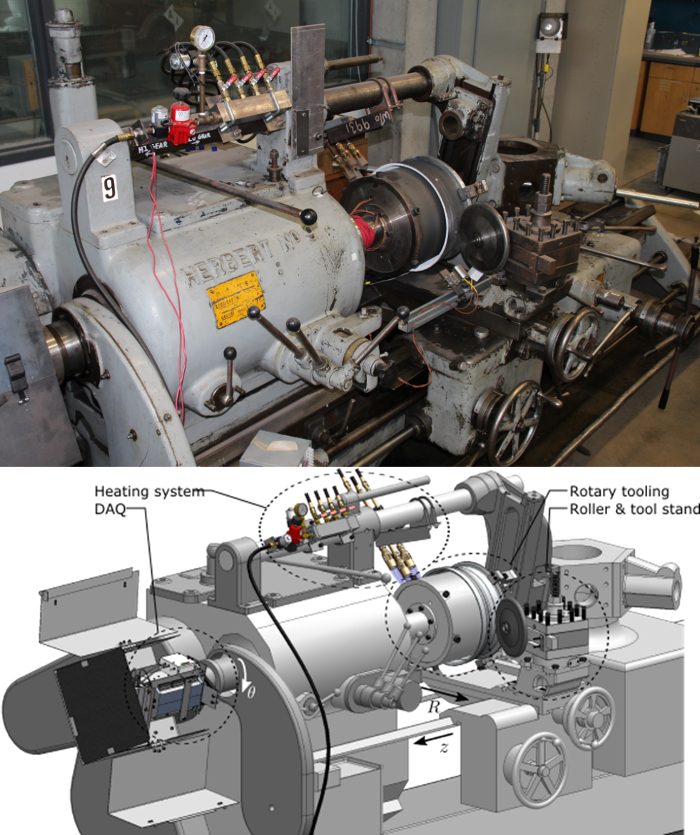
Figure 1: Vue d'ensemble de l' appareil expérimental. les composants principaux qui ont été ajoutés à un tour cabestan modifié pour former à des températures élevées. Photographie de l'équipement (en haut) et les principales directions de travail et composants marqués sur une représentation de conception assistée par ordinateur (en bas). S'il vous plaît cliquer ici pour voir une version plus grande de cette figure.
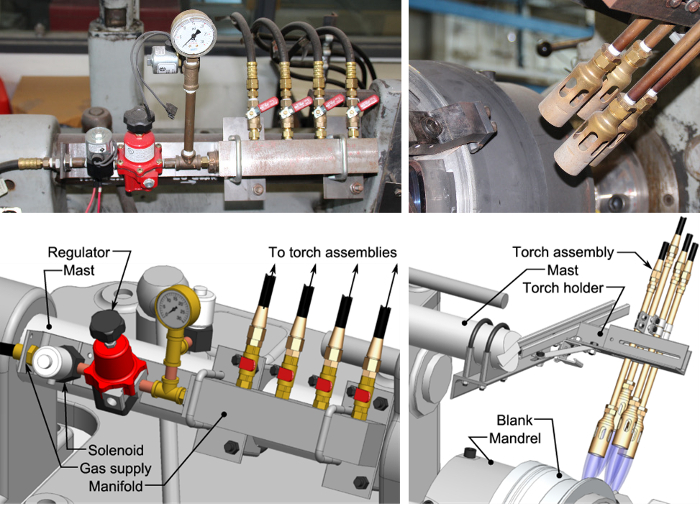
Figure 2: Chauffage détails du système. Un système de chauffage au propane avec quatre brûleurs discrets (haut et en bas à droite) actionnés à partir d'un collecteur central contenant un solénoïde de commande de gaz (en haut et en bas à gauche).La pression du gaz et un débit discret pour chacun des brûleurs est possible, ainsi que le placement le long de la découpe pour se conformer aux différentes géométries. S'il vous plaît cliquer ici pour voir une version plus grande de cette figure.
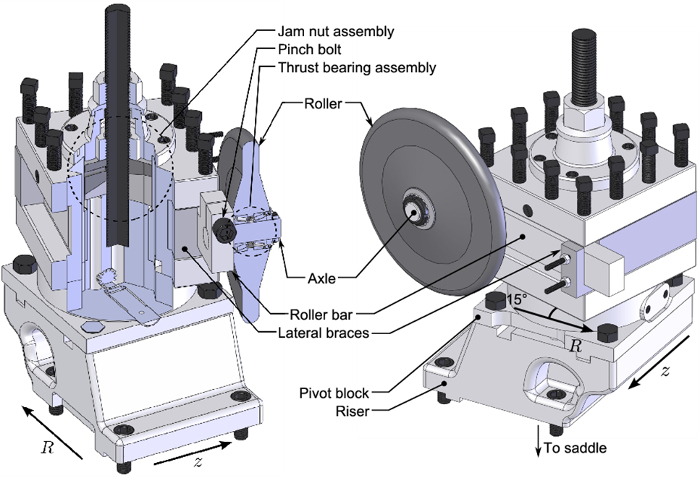
Figure 3: Rouleau debout détail de montage. Le porte-outil original sur le tour a été adapté pour tenir un rouleau à angles arbitraires par rapport à l'axe de rotation du mandrin par l'intermédiaire d'un ensemble de la confiture de noix. S'il vous plaît cliquer ici pour voir une version plus grande de cette figure.
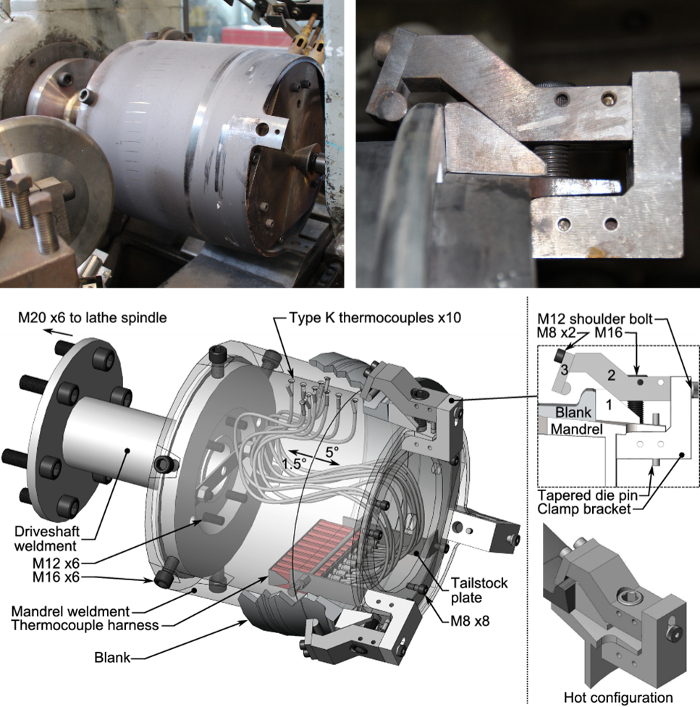
Figure 4: Mandrin instrumenté et vue d'ensemble du système de serrage. L'outillage rotatif a été conçu pour boulonner directement à la broche du tour, qui est à son tour pris en charge par un centre en direct sur la poupée mobile (en haut et en bas à gauche). Mâchoire / opération est également représentée (en haut et en bas à droite). S'il vous plaît cliquer ici pour voir une version plus grande de cette figure.
Protocole
1. Préparation de la pièce de formage des essais
- Acquérir brutes de coulée de pièces usinées à la dimension du mandrin de telle sorte que le faux-rond de diamètre intérieur est de 0,2 mm, tandis que le diamètre extérieur retient autant la surface de coulée possible.
NOTE: Si des ébauches sont tirées de pleine grandeur roues coulées, les opérations d'usinage sont nécessaires pour éliminer tous les hub and spoke portions, tout en offrant des fonctionnalités qui peuvent être utilisés pour bloquer la pièce au mandrin. Ceci inclut le retrait de la bride de bord. - Préchauffer un four apte à recevoir la totalité de la pièce à 135 ° C, nettoyer la pièce à travailler avec un dégraisseur et du lieu dans le four pendant une heure pour se préparer à l'application du revêtement de barrière thermique cercueil.
- retirer rapidement la pièce du four et placez sur un gabarit de revêtement. L'utilisation d'un pulvérisateur de peinture de type automobile, appliquer une mince couche de revêtement barrière thermique de la filière au diamètre intérieur.
NOTE: Ce revêtement fournira la lubrification et réduire le transfert de chaleurau mandrin au cours des opérations de formage.
2. Outillage Préparation
- Essuyez la surface du mandrin avec un chiffon humide. Veiller à ce que le mandrin a une runout rotation totale de <0,5 mm en utilisant un cadran indicateur de jauge sur la longueur formant. Notez ce avec un centre d'usinage en direct engagé sur la plaque de la poupée mobile. L'utilisation d'une clé dynamométrique, veiller à ce que toutes les fixations de côté de celles sur les ensembles de serrage sont serrés aux valeurs de couple spécifiées pour les élèves de 12.9 boulons (en Nm: M8 - 40, M12 - 135, M16 - 340).
- Démarrez le système de pré-chauffage par la première mise sous tension du solénoïde d'alimentation en gaz, puis allumer les torches avec un silex étincelle plus léger. Exécutez le système de pré-chauffage pendant 10 min pour expulser le condensat recueilli dans les torches / tuyaux. Éteindre en désactivant l'électrovanne d'alimentation en gaz.
- Retirez toute couche de revêtement lâche / oxydé sur le mandrin avec du papier de carbure de silicium grain 600 / de P1200 à sec tout en tournant le mandrin à 20 rotations par minute(Rpm).
- Puissance du module d'acquisition de données à bord, et exécuter le système de pré-chauffage jusqu'à ce que les thermocouples noyés dans la surface du mandrin lu 200 ° C avec le centre en direct engagé.
- L'utilisation d'un pulvérisateur de peinture de type automobile, enduire légèrement la surface du mandrin avec un forgeage lubrifiant à base d'eau et laisser l'outillage rotatif pour refroidir à la température ambiante avec le centre d'outillage direct engagé.
- Desserrer l'ensemble de la confiture de noix sur le stand de rouleau (figure 3) avec une clé. Définir l'approche ou de l'angle d'attaque sur l'ensemble de rouleaux en utilisant le rapporteur d'un outilleur, et serrer les deux écrous internes et externes (M35 - 750 Nm).
- Assembler les ensembles 3 de serrage (figure 4) en engageant d' abord le boulon à épaulement M12 pour connecter l' élément 2 sur le support de serrage. Inspecter pour toute distorsion thermique qui empêche l' élément 2 de la figure 4 du bon fonctionnement contre le support de serrage. Veiller à ce qu'ils se déplacent librement, s légèrementAnding les surfaces de contact avec le papier de carbure de silicium grain 320 / P400 sec. Appliquer une fine couche de lubrifiant à base de molybdène à haute température avec un chiffon au besoin.
3. Les opérations de formage
- Déplacer l'outil de support de cylindre complètement à l'écart du mandrin vers la broche, déplacez la poupée mobile et le centre pour être clair du mandrin. glisser manuellement la pièce sur le mandrin assurant même engagement.
NOTE: Comme les blancs sont nominalement axisymétrique, il n'y a pas d'orientation préférée. - Assembler les pinces sur le mandrin en engageant les broches de matrice coniques et de la main de serrage des boulons M16 en cours d'exécution à travers le mandrin dans les blocs de serrage. Assurez-vous que il y a même la pression appliquée par rotation et manuellement serrage, suivie d'une clé à choc pneumatique fixé à 50 Nm.
- Démarrer le système de chauffage et commencer immédiatement le mandrin tournant à 20 tours par minute. Gardez l'application de chaleur jusqu'à ce que des pinces desserrent. Pour le processus considéré, cela est apviron 3 min.
NOTE: Cette fois-ci sera légèrement différente pour chaque pièce en raison de différences subtiles dans la pièce / mandrin montage. - Éteindre le système de chauffage et d'arrêter la rotation du mandrin de telle sorte que la première pince est accessible avec une clé à chocs. Dans les 30 s, serrer tous les colliers avec une clé à chocs ou manuelle et enregistrer la température de surface de la pièce en 3 endroits le long de la longueur de la zone de formation avec une sonde à thermocouple de type reed.
- Répétez l'étape 3.4 jusqu'à ce que la pièce est à une température de formation appropriée; au minimum 350 ° C pendant A356. Effectuer un serrage final des pinces avec une clé à chocs réglé à 200 Nm.
- Déplacer le rouleau axialement et radialement (env. 2-5 mm de la surface de la pièce) en position pour former, et effectuer une dernière pince de serrage (c. -à- étape 3.4).
- Avec le système de chauffage, d'augmenter la vitesse de la tour à la vitesse de rotation destiné à former, d'engager le rouleau àune profondeur pré-réglée dans la pièce, et à activer l'alimentation du décolletage pour déplacer le rouleau axialement le long de la longueur de la pièce.
NOTE: Pour la géométrie actuelle, des résultats raisonnables ont été atteints à 281 tours par minute avec un mouvement axial de 0,21 mm / tour. - Répétez l'étape 3.7 que nécessaire pour augmenter les niveaux de déformation. Après chaque passage en forme, en sorte que la température ne descende pas en dessous de la température optimale de formation en arrêtant le mandrin et en utilisant la même sonde à thermocouple de type peigne, tel qu'employé dans l'étape 3.4. Si la température de formage optimale a chuté, répétez les étapes 3.4 et 3.5 pour réchauffer.
REMARQUE: Réchauffer peut être utilisé, mais au détriment d'atteindre éventuellement l'étendue de la capacité du système de serrage pour retenir la pièce à usiner.
4. Opérations post-formage
- Une fois que le niveau de déformation désiré a été obtenu, arrêter le système de chauffage, et annuler toutes les pinces, et dégager la poupée pour obtenir articlearance pour l'enlèvement de la pièce.
- Tapoter doucement la pièce avec un morceau de laiton pour séparer du mandrin. Si cela se révèle inefficace, réengager le système de chauffage et faire tourner le mandrin à 20 rpm tapotant doucement jusqu'à ce que les sépare en blanc.
- L'utilisation d'un outil de manipulation approprié tel que des pinces ou des gants fortement isolés, soit éteindre la pièce dans l'eau à 60 ° C pour empêcher une poursuite du vieillissement, ou laisser refroidir à l'air afin de minimiser le stress résiduel / distorsion.
Résultats
De coulée de pièces en aluminium A356 ont été formées selon la méthode décrite dans le présent document. Les pièces ont été obtenues à partir de roues comme coulés à partir d'un fabricant nord-américain de roue utilisant la basse pression procédé de moulage. Une pièce instrumenté avec des thermocouples n'a pas été formé, mais a subi le cycle de pré-chauffage (Section protocole n ° 3, les étapes 3,3-3,5) pour capturer la distribution de la température sur toute la surface de l'ébauche lors de cet aspect du processus. Cette réponse est représentée sur la figure 5. Un autre 3 échantillons ont été déformés à divers niveaux, y compris celui qui a reçu deux passes formant un haut niveau de déformation. Les deux premiers échantillons et le premier passage effectué sur le dernier échantillon sert à redresser la pièce d'oeuvre avec peu de changement démontrable dans l'épaisseur de la paroi. La paroi de sommet réduction de l'épaisseur de ce dernier échantillon était d'environ 10%, dont la majorité a été obtenue dans la deuxième pass. Les sections transversales et microstructure du brut de coulée vide et ceux obtenus dans l' échantillon multi-passes sont représentées sur la figure 6. Ici, la microstructure de coulée est montré de manière significative être affinée par le processus avec des caractéristiques dendritiques à peine discernables. L'eutectique interdendritique est brisée par la déformation imposée, créant une microstructure beaucoup plus homogène que dans l'état de coulée. Cela améliore la ductilité globale ainsi que la fatigue et la rupture des propriétés du composant. Les auteurs ont déjà décrit plus de détails sur la géométrie de la pièce, les changements transversaux spécifiques dans l' épaisseur de la paroi, les défauts observés, et la variation dimensionnelle dans la microstructure sur l'ensemble des échantillons 8, 13.
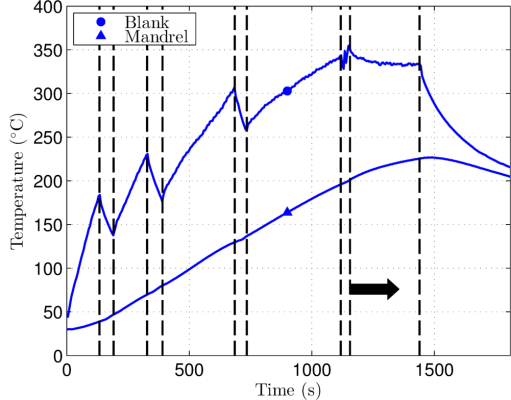
Figure 5: profil de température typique du mandrin et b grêle. Une réponse thermique en régime transitoire représentatif de l'ébauche et le mandrin obtenue avec le système de chauffage. Vertical lignes pointillées indiquent les endroits où des pinces ont été renforcées au cours des étapes de préchauffage, et la flèche noire dépeint la formation. La dernière ligne verticale montre où le système de chauffage a été mis hors tension tandis que le système refroidi.
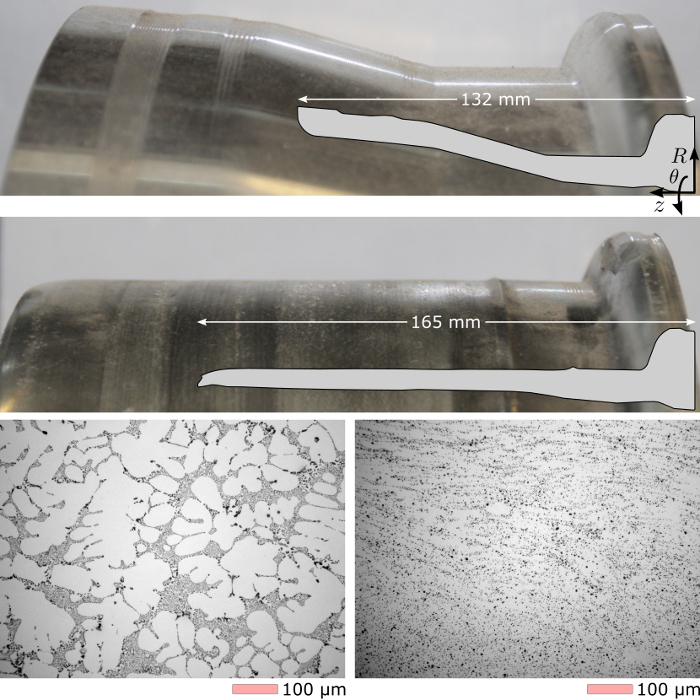
Figure 6: As-cast et le résultat formé. L'as-reçu, as-cast surface vierge et de la géométrie ayant un diamètre intérieur minimal de 330 mm (en haut) a été déformée en deux passes pour fournir le résultat montré (au milieu). La microstructure dendritique de coulée ( en bas à gauche) est visiblement modifiée par l'opération de formage et un traitement thermique T6 postérieur (en bas à droite) comme observé par microscopie optique 8, 13.ig6large.jpg "target =" _ blank "> S'il vous plaît cliquer ici pour voir une version plus grande de cette figure.
Discussion
Les résultats représentatifs indiqués ci-dessus mettent en évidence que le protocole et le matériel utilisé est capable de former en fonte d'aluminium à des températures élevées, et a fourni une plate-forme pour déterminer une fenêtre de traitement pour l'écoulement formant des roues. La technique illustrée peut être utilisée pour explorer les aspects de la formation d' enveloppes, y compris la manière dont deux formées et le matériau non formé répond à un traitement thermique 8. Cependant, il est possible d'améliorer le protocole de traitement en cours avec cet appareil.
En ce qui concerne en outre l' instrumentation, ce qui permettrait d' accélérer le développement du modèle de processus, l'inclusion de dynamomètre de machines-outils et tribomètres 11, 12 pour mesurer la formation des charges et des facteurs de friction sur le rouleau fournirait des informations importantes sur les conditions de traitement. Ceci est une technique d'instrumentation largement utilisé pour les études d'usinage orthogonales, et pourraitêtre facilement mis en œuvre sur la machine actuelle. Cette instrumentation supplémentaire serait de fournir des données utiles pour valider avec précision des efforts de modélisation 13, 14 et soutenir l'intérêt industriel de plus en plus dans ce processus. Afin de saisir efficacement l'évolution de la température de l'ébauche au cours du traitement, une technique de mesure sans contact est souhaitable. Cependant, les techniques infrarouges à base communes sont entravés par une faible émissivité de l'aluminium et la façon dont les changements de surface au cours du traitement. Ceci est la principale raison pour laquelle un instrumenté, la mise à blanc a été utilisé pour capturer la réponse thermique typique obtenue avec le protocole décrit, et a servi à remplir une analyse de transfert de chaleur de référence pour relier mandrin température de surface à la pièce.
Comme il est en grande partie un processus de formage manuel pour un matériau qui est sensible à la fois à la température, certaines incohérences entre l'exécution d'exécuter sontêtre attendu. Les alliages d'aluminium ont des microstructures qui sont très sensibles à des températures supérieures à 100 ° C en raison de mécanismes de vieillissement. Par conséquent, les étapes les plus critiques au sein du protocole sont 1,2 et 3,3-3,7, où le blanc est à des températures élevées. Serrage et la remise en place les pinces doivent être menées aussi rapidement que possible pour maintenir la répétabilité entre les opérations de formage.
Le chauffage pièce in situ en oeuvre lors de l'étape de préchauffage est tout à fait inefficace et peut être améliorée par un chauffage par rayonnement. Les vitesses de traitement global en termes de mandrin et outil mouvements qui peuvent être atteints sont quelque peu limités par les capacités du tour employé. des vitesses plus élevées nécessitent formant un cadre plus rigide avec une capacité de charge plus élevée, en particulier si la formation d'un matériau plus résistant devait être tenté. La pièce de serrage et la libération pourrait être améliorée avec l'ajout d'actionnement hydraulique ou pneumatique. Comme le transfert de la chaleur blank sur le mandrin est en grande partie fonction de la pression exercée par la pièce à usiner sur le mandrin, cette addition peut également améliorer une approche basée sur un modèle pour déterminer la température de la pièce pendant le formage avec le système existant.
L'appareil et le mode opératoire décrit a montré que la formation des charges pour ce matériau dans ces conditions se rapproche celles pour les opérations de tournage standard, et reste un processus très rentable permettant de réaliser des essais de fabrication. La recherche sur les différentes routes de fabrication et formabilité peut être effectuée loin de l'équipement de formation commerciale, ce qui est extrêmement coûteux à exploiter. Avec l'appareil et protocole décrit, les paramètres de traitement peuvent être étudiés avant de construire une plus grande échelle, l'équipement de débit plus élevé, et à la connaissance des auteurs, est une approche unique.
Comme le protocole développé n'a été appliqué à une variante spécifique de l'alliage d'aluminium coulé, lere est une multitude d'autres alliages d'aluminium de fonderie qui pourraient être étudiés pour une variété d'applications au-delà des roues automobiles. Comme ces alliages ont des fenêtres de traitement d'environ similaires du point de vue de la température, le protocole développé peut être facilement adapté.
Déclarations de divulgation
Les auteurs n'ont rien à dévoiler.
Remerciements
Les auteurs tiennent à remercier Ross McLeod, David Torok, Wonsang Kim et Carl Ng pour leur soutien technique. MJ Roy aimerait remercier le soutien de EPSRC (EP / L01680X / 1) à travers les matériaux pour Exigeant Centre Environnements de formation doctorale et Rio Tinto Alcan pour un soutien financier par le biais d'une attribution de bourses de recherche.
Matériaux
| Nom | Entreprise | Numéro de catalogue | Commentaires |
|---|---|---|---|
| réactif/Matériel | |||
| Graisse haute température | Dow Corning | Molycote M-77 | |
| Lubrifiant haute température | Graphite | supérieur sureCOAT | |
| Couche de matrice haute température | Vesuvius/Foseco | DYCOTE 32 | |
| Nom | Entreprise | Numéro de catalogue | Comments |
| Equipment | |||
| Live center | Riten Industries | 17124 | Adaptateur de |
| centre Live | Riten Industries | 431 | Adaptateur pour tour |
| Clé à chocs | Chicago Pneumatic | CP7749-2 | Entraînement 1/2 », 0-545 ft-lb |
| Clé dynamométrique | Westward Tools | 6PAG0 | Entraînement 1/2 », 0-250 ft-lb |
| Pulvérisateur de peinture pneumatique | Cambell Hausfeld | DH4200 | Pour couche |
| de matrice Pulvérisateur de peinture pneumatique | Cambell Hausfeld | DH5500 | Pour lubrifiant à base de graphite, type HVLP (High Volume Low Pressure) |
| Unité d’acquisition de données | Mesure Calcul | USB-2416 | |
| Thermocouple à lames | Omega Engineering | 88108 | |
| Réservoir de propane | Générique | 20/40 lb, POL monté | |
| Électrovanne | Aztec Heating | SV-S121 | |
| Régulateur de gaz | Aztec Heating | 67CH-743 | 0-30 psi |
| Embouts de brûleur | Exact | 3119 | Qté : 4 |
| Roulements à rouleaux | SKF | 32005 X/Q | Qté : 2 |
| Équipement restant conçu et fabriqué en interne |
Références
- Wong, C., Dean, T. A review of spinning, shear forming and flow forming processes. Int. J Mach Tool Manu. 43 (14), 1419-1435 (2003).
- Music, O., Allwood, J. M., Kawai, K. A review of the mechanics of metal spinning. J Mater Process Tech. 210 (1), 3-23 (2010).
- Razani, N. A., Jalali Aghchai, A., Mollaei Dariani, B. Flow-forming optimization based on hardness of flow-formed AISI321 tube using response surface method. Int J Adv Manuf Tech. 70 (5), 1463-1471 (2014).
- Abedini, A., Rash Ahmadi, S., Doniavi, A. Roughness optimization of flow-formed tubes using the Taguchi method. Int J Adv Manuf Tech. 72 (5), 1009-1019 (2014).
- Davidson, M. J., Balasubramanian, K., Tagore, G. R. N. Experimental investigation on flow-forming of AA6061 alloy-A Taguchi approach. J Mater Process Tech. 200 (1-3), 283-287 (2008).
- Cheng, Y. C., Lin, C. K., Tan, A. H., Lin, J. C., Lee, S. L. Effect of Spinning Deformation Processing on the Wear and Corrosion Properties of Al-7Si-0.3Mg Alloys. Mater Manuf Process. 25 (7), 689-695 (2010).
- Mori, K., Ishiguro, M., Isomura, Y. Hot shear spinning of cast aluminium alloy parts. J Mater Process Tech. 209 (7), 3621-3627 (2009).
- Roy, M. J., Maijer, D. M. Response of A356 to warm rotary forming and subsequent T6 heat treatment. Mat Sci Eng A-Struct. 611, 223-233 (2014).
- Roy, M. J., Maijer, D. M., Dancoine, L. Constitutive behavior of as-cast A356. Mat Sci Eng A-Struct. 548, 195-205 (2012).
- Molladavoudi, H. R., Djavanroodi, F. Experimental study of thickness reduction effects on mechanical properties and spinning accuracy of aluminum 7075-O, during flow forming. Int J Adv Manuf Tech. 52 (9), 949-957 (2011).
- Smolenicki, D., Boos, J., Kuster, F., Roelofs, H., Wyen, C. F. In-process measurement of friction coefficient in orthogonal cutting. CIRP Ann-Manuf Techn. 63 (1), 97-100 (2014).
- Xu, W., Zhao, X., Ma, H., Shan, D., Lin, H. Influence of roller distribution modes on spinning force during tube spinning. Int J Mech Sci. 113, 10-25 (2016).
- Roy, M. J., Maijer, D. M. Analysis and modelling of a rotary forming process for cast aluminium alloy A356. J Mater Process Tech. 226, 188-204 (2015).
- Lu, P., Zhang, Y. K., Ma, F. Finite element analysis on multi-step rolling process and controlling quality defect for steel wheel rim. Adv Mech Eng. 7 (7), 1-11 (2015).
Réimpressions et autorisations
