Cet article présente un protocole de simulation numérique des transferts de chaleur par condensation et des caractéristiques d'écoulement de mélanges d'hydrocarbures non azéotropiques dans des échangeurs de chaleur à plaques enroulées. Cette méthode évalue les conditions de fonctionnement et de roulis afin de prédire les coefficients de transfert de chaleur et les pertes de pression.
Article de méthode
Simulation de l'écoulement de condensation et du transfert de chaleur dans des échangeurs de chaleur à tubes spiraux pour des mélanges d'hydrocarbures non azéotropiques
Dans cet article
Résumé
Résumé
En tant que composant central du procédé de liquéfaction du gaz naturel, les échangeurs de chaleur à spirale jouent un rôle crucial dans la production de GNL. Afin de comprendre de manière exhaustive les caractéristiques de l'écoulement en condensation et de transfert de chaleur des mélanges d'hydrocarbures non azéotropiques à l'intérieur des tubes en spirale, l'étude présente une investigation numérique de haute précision suivant un flux de travail bien défini, comprenant la création de la géométrie à l'aide d'un outil de modélisation professionnel, la génération du maillage via un logiciel spécialisé, le calcul numérique au sein d'un solveur commercial (incluant une surveillance en temps réel de la convergence) et un post-traitement quantitatif. Cette approche intégrée garantit la grande fidélité du modèle numérique obtenu. Les écarts maximaux par rapport aux données expérimentales classiques (données expérimentales de Neeraas) restent inférieurs à 15 % pour le coefficient de transfert de chaleur et inférieurs à 10 % pour le gradient de perte de charge par frottement. Les résultats de simulation révèlent que la variation des périodes et des amplitudes de roulis produit des tendances oscillatoires similaires dans le processus de transfert de chaleur, montrant à la fois des effets d'amélioration et de dégradation. Plus précisément, la période de roulis modifie la performance de transfert de chaleur de ±20 %, tandis que l'amplitude de roulis l'affecte de ±10 %.
Introduction
Le gaz naturel, en tant que combustible fossile relativement propre, émet beaucoup moins de dioxyde de carbone et d'autres polluants lors de sa combustion que le charbon et le pétrole. Lors de la transition mondiale vers des systèmes d'énergie renouvelable, le gaz naturel est souvent considéré comme un « carburant de transition » en raison de sa capacité à maintenir la stabilité et la fiabilité de l'approvisionnement énergétique1. Par liquéfaction, le gaz naturel à l'état gazeux est refroidi jusqu'à devenir un liquide cryogénique (GNL), ce qui réduit son volume d'un facteur d'environ 600, facilitant ainsi grandement son transport et son stockage2. L'échangeur de chaleur en spirale est un composant central du procédé de liquéfaction du gaz naturel. Ce type d'échangeur de chaleur se compose d'une série de tubes en spirale fixés à l'intérieur d'une enveloppe cylindrique, enroulés couche après couche en sens opposés autour d'un mandrin central, des entretoises séparant les couches afin d'assurer un espace suffisant pour l'échange thermique. En raison de sa configuration en spirale, l'échangeur en spirale offre une grande surface d'échange thermique dans un faible encombrement3. Cette conception compacte le rend particulièrement adapté à l'intégration dans de grandes installations, notamment sur les plates-formes flottantes de production en mer où l'espace est strictement limité. Dans les procédés de liquéfaction à mélange frigorigène, couramment utilisés dans la production de GNL, des hydrocarbures non azéotropiques circulent vers le haut à l'intérieur des tubes, tandis que le fluide froid côté enveloppe s'écoule vers le bas de manière contracourant à travers les espaces entre les tubes. Dans ces conditions, le processus principal côté tube est la condensation des hydrocarbures non azéotropiques à l'intérieur des tubes en spirale, impliquant un écoulement diphasique complexe gaz-liquide4,5.
Afin de prédire avec précision les caractéristiques d'écoulement et de transfert de chaleur lors de la condensation à l'intérieur des tubes, de nombreuses recherches ont été menées. Pour les alcanes à composant unique, Fries et al.6 ont mesuré les caractéristiques de transfert de chaleur lors de la condensation du propane dans des tubes horizontaux, constatant que la chute de pression augmentait lorsque le diamètre du tube et la pression de saturation diminuaient. Ils ont également noté que la gravité faisait que le coefficient de transfert de chaleur au bas du tube était inférieur à celui du haut. Zhuang et al.7,8 ont étudié la condensation du méthane et de l'éthane dans des tubes horizontaux, montrant que le coefficient de transfert de chaleur et la chute de pression due aux frottements augmentaient avec le débit massique et la qualité de la vapeur. Une étude antérieure9 a analysé le processus de condensation du propane dans des microcanaux, confirmant que les tendances de transfert de chaleur et de chute de pression étaient similaires à celles observées dans les canaux conventionnels. Pour les frigorigènes mixtes, Smit et al.10 ont étudié la condensation de mélanges R22/R142b dans des tubes horizontaux, constatant qu'à faibles flux massiques, l'augmentation de la fraction massique de R142b réduisait significativement le coefficient de transfert de chaleur. Berrada et al.11 ont étudié un mélange R134a/R23 et ont trouvé que le glissement de température avait peu d'effet sur le transfert de chaleur pour différents rapports de composition. Neeraas a réalisé des expériences sur des mélanges d'éthane/propane dans des tubes en spirale, notant que l'effet de mélange influençait fortement le calcul du coefficient de transfert de chaleur par condensation12. Dans des simulations numériques, Li et al.13 ont simulé le processus de condensation éthane/propane, montrant que le coefficient de transfert de chaleur et la chute de pression due aux frottements diminuaient avec l'augmentation de la pression de saturation. Qiu et al.14 ont pris en compte l'effet d'entraînement vapeur-liquide lors de la simulation de la condensation du propane dans des tubes en spirale ; leurs résultats ont montré que la prise en compte de cet effet réduisait l'écart entre les résultats de simulation et les données expérimentales à moins de 25 %.
Malgré des recherches approfondies sur divers fluides de travail et configurations de canaux, un écart important persiste entre les fluides purs ou binaires généralement étudiés dans la littérature et les mélanges multiconstituants utilisés dans la production industrielle de GNL. Plus précisément, les études numériques portant sur des mélanges hydrocarbonés non azéotropiques à trois composants ou plus dans des canaux d'écoulement complexes restent remarquablement limitées15. De plus, en ce qui concerne l'application spécifique des plates-formes offshore de GNL, une compréhension globale fait encore défaut quant à la manière dont les mouvements des équipements, causés par l'environnement marin, modifient l'écoulement de condensation et le comportement de transfert de chaleur. Pour combler ces lacunes, cette étude associe des simulations de dynamique des fluides numériques (CFD) à des données expérimentales existantes afin d'élaborer un modèle détaillé tridimensionnel d'écoulement diphasique en condensation. Comparer et analyser le coefficient de transfert de chaleur simulé et la chute de pression due aux frottements à partir de données expérimentales classiques. Sur la base de ce modèle, l'article se concentre sur la simulation du processus de condensation de compositions typiques de gisements gaziers dans des tubes en spirale, notamment en conditions de roulis, afin d'explorer les mécanismes sous-jacents de l'influence des mouvements complexes sur le transfert de chaleur en condensation multiconstituant. Cette étude fournit une base théorique fiable et des orientations pratiques pour la conception et l'optimisation des échangeurs de chaleur performants dans les procédés de liquéfaction de gaz naturel offshore.
Protocole
Étant donné que ce travail se concentre sur les caractéristiques locales de transfert de chaleur et de chute de pression lors de la condensation à l'intérieur du tube hélicoïdal, un domaine réduit peut être utilisé une fois l'écoulement pleinement développé, permettant ainsi une représentation précise du comportement thermique et hydrodynamique local. Pour la validation par rapport aux données expérimentales, un modèle de tube hélicoïdal en trois sections est construit selon le modèle physique proposé par Neeraas12, avec un diamètre de tube de 14 mm, un angle d'hélice de 10° et un diamètre d'enroulement de 2 m. Le modèle comprend trois régions : une section d'écoulement pleinement développé (0,6 m), une section de test (0,2 m) et une section de stabilisation de pression (0,2 m). La section d'écoulement pleinement développé garantit que l'écoulement est suffisamment établi avant d'entrer dans la zone d'intérêt. La section de test est utilisée pour la comparaison avec les données expérimentales et pour l'analyse détaillée des caractéristiques locales d'écoulement et de transfert de chaleur. La section de stabilisation de pression est conçue pour maintenir la stabilité de la pression en sortie et éviter l'écoulement inverse, empêchant ainsi toute interférence avec les résultats obtenus dans la section de test. Le logiciel de modélisation spécifique est indiqué dans le Tableau des matériaux.
1. Modèle physique et maillage
- Ouvrir le logiciel de modélisation. Dans la barre d'état inférieure, sélectionner Mode Esquisse, puis cliquer sur le plan Z–X pour entrer dans l'environnement d'esquisse.
- Dans la barre d'outils supérieure, sélectionner l'outil Cercle. Dessiner un cercle à l'origine avec un diamètre de 14, puis appuyer sur Entrée. Cliquer sur Retour au mode 3D dans la barre d'outils supérieure. Le cercle esquissé sera alors converti en une surface.
- Sélectionner la surface circulaire générée. Cliquer sur l'outil Déplacer (raccourci : M) dans la barre d'outils supérieure. Un manipulateur triaxial (poignée à trois axes) apparaîtra sur la surface. Faire glisser la sphère jaune située au centre du manipulateur jusqu'à l'origine globale (0, 0, 0), qui servira de référence pour la rotation et la translation.
- Faire glisser la flèche rouge le long de l'axe X, entrer 1000 mm, puis appuyer sur Entrée. Rotation : cliquer sur l'anneau de rotation autour de l'axe X (arc bleu ou vert), entrer 10°, puis appuyer sur Entrée.
- Cliquer sur l'outil Tirer (raccourci : P) dans la barre d'outils supérieure et sélectionner la surface circulaire. Dans le panneau de gauche, choisir l'option Revolution. Ensuite, sélectionner l'axe Z du système de coordonnées global comme axe de rotation. Activer l'option Hélice dans le panneau de gauche. Créer le Volume 1 : dans la zone de saisie ou le panneau de gauche, entrer une hauteur de 138,87 mm et un angle de 45,16°, puis appuyer sur Entrée. Le premier domaine fluide est généré.
- Créer le Volume 2 : sélectionner la nouvelle face terminale du Volume 1. Répéter l'opération de tirage hélicoïdal, en utilisant à nouveau l'axe Z comme axe de rotation. Entrer une hauteur de 69,44 et un angle de 22,58°.
- Créer le Volume 3 : sélectionner la nouvelle face terminale du Volume 2. Créer le Volume 3 avec les mêmes paramètres que le Volume 2 en utilisant la même méthode.
- Cliquer sur l'onglet Workbench dans la barre de menu supérieure. Cliquer sur le bouton Partager. Le logiciel mettra automatiquement en surbrillance les deux faces qui se croisent parmi les trois volumes. Cliquer sur le bouton Terminer (coche) à droite.
- Cliquer sur l'onglet Groupes dans le panneau de gauche. Sélectionner la face circulaire initiale du premier volume, puis cliquer sur Créer une sélection nommée et la définir comme entrée (in).
- Sélectionner la face circulaire finale du troisième volume, appuyer sur Ctrl + G pour créer un groupe, et la définir comme sortie (out).
- Sélectionner les surfaces cylindriques extérieures des trois volumes et les définir comme frontières de paroi : wall1, wall2 et wall3.
- Dans l'arborescence structurelle située à gauche, maintenir la touche Ctrl enfoncée et sélectionner les trois solides. Appuyer sur Ctrl + G pour créer un groupe et le renommer « fluide ».
- Connecter la géométrie générée au module Maillage et double-cliquer pour ouvrir le logiciel de maillage. Dans l'arborescence de gauche, cliquer sur Maillage. Dans le panneau Détails en bas à gauche, développer Dimensionnement et régler la Taille des éléments à 3.
- Faire un clic droit sur Maillage dans l'arborescence, Insérer, Dimensionnement. Sélectionner la surface d'entrée (in) comme géométrie et cliquer sur Appliquer. Régler la Taille des éléments à 0,6.
- Faire un clic droit sur Maillage, Insérer, Inflation. Géométrie : sélectionner les trois domaines fluides et cliquer sur Appliquer. Frontière : sélectionner les surfaces de paroi extérieures définies comme wall, puis cliquer sur Appliquer. Changer l'option en Épaisseur de la première couche. Hauteur de la première couche : 0,01 mm. Nombre maximal de couches : 15. Taux de croissance : 1,25.
- Faire un clic droit sur Maillage, Insérer, Méthode. Sélectionner les trois domaines fluides et cliquer sur Appliquer. Dans le menu déroulant Méthode, choisir Balayage. Sous cette Sélection, choisir Source manuelle. Sélectionner la surface d'entrée (in) comme face source et cliquer sur Appliquer.
- Faire un clic droit sur Maillage dans l'arborescence et sélectionner Générer le maillage. Dans cette étude, la qualité du maillage a été strictement contrôlée. La qualité orthogonale minimale du maillage généré est supérieure à 0,90.
2. Utilisation du logiciel de simulation
- Ouvrez le logiciel de résolution. Allez dans l'onglet Fichier, puis sous Lire, sélectionnez Maillage. Ensuite, accédez à Mettre à l'échelle le maillage et définissez Le maillage a été créé en mm.
- Dans les Paramètres du solveur, sélectionnez le solveur basé sur la pression, choisissez Absolue pour la formulation de la vitesse, et activez l'option transitoire pour le temps.
NOTE : En superposant l'équation d'oscillation à un cas de référence stationnaire et en la mettant en œuvre via une fonction définie par l'utilisateur, le cadre de coordonnées mobiles peut représenter la condition oscillante. - Cliquez sur Défini par l'utilisateur, puis sélectionnez Fonctions. Dans la section des UDF interprétées, chargez le fichier d'oscillation compilé.
NOTE : Le mouvement résultant est exprimé comme indiqué dans l'équation (1). Une méthode à maillage fixe a été adoptée et mise en œuvre à l'aide d'un cadre de coordonnées mobiles. La physique fondamentale du ballottement repose sur le mouvement relatif du fluide par rapport à la frontière du récipient. L'excitation du ballottement est représentée par des termes sources d'accélération dynamique équivalents dans les équations de quantité de mouvement, permettant ainsi une reproduction complète des forces dynamiques du fluide sur un maillage stationnaire.
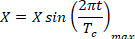 (1)
Dans l'équation, Tc représente la période de tangage, et X désigne le déplacement généré par le tangage. - Définissez l'accélération gravitationnelle dans la direction Y à −9,81 m/s2. Sous Modèles, activez Énergie et activez l'Équation d'énergie.
- Sous Modèles, activez Visqueux et sélectionnez le modèle de contrainte de Reynolds (7 équations). Dans les paramètres du modèle de contrainte de Reynolds, choisissez Contrainte-pression linéaire. Pour le traitement des parois proches, sélectionnez Fonctions de paroi évolutives.
- Dans Phases, définissez la Phase-1 (phase principale) comme gaz et la Phase-2 (phase secondaire) comme liquide. Sous Options globales, activez la modélisation des forces de tension superficielle et sélectionnez le modèle de force de surface continue.
NOTE : Une approche pseudo-fluide équivalente basée sur des propriétés thermophysiques dépendantes de la température et de la pression a été adoptée, méthode largement acceptée dans les études CFD des mélanges multi-composants. Étant donné une composition initiale fixe du mélange, les propriétés thermophysiques dépendantes de l'état — y compris la densité, la viscosité dynamique, la conductivité thermique, la capacité thermique spécifique et les caractéristiques de saturation — ont été calculées et générées à l'aide de la base de données NIST REFPROP sur toute la plage de températures et de pressions de fonctionnement. Dans la présente étude, le mélange conserve une composition macroscopique homogène tout au long de la simulation. L'utilisation de propriétés variables issues de NIST permet de capturer avec précision les caractéristiques thermophysiques non linéaires du fluide multi-composant tout en évitant une surcharge de calcul inutile. - En prenant un mélange éthane–propane comme exemple, à une qualité de vapeur de 0,56 et une pression de 3,2 MPa, définissez les propriétés de la phase liquide dans Matériaux comme suit :
- Densité : 393,06 kg/m3
- Capacité thermique spécifique (Cp) : 3866,4 J/(kg·K)
- Conductivité thermique : 0,078798 W/(m·K)
- Viscosité : 5,4796 × 10⁻5 Pa·s
- Masse moléculaire : 37,115 kg/kmol
- Enthalpie à l'état standard : 0
- Température de référence : 321 K
- Dans Matériaux, définissez les propriétés de la phase gazeuse comme suit :
- Densité : 67,49 kg/m3
- Capacité thermique spécifique (Cp) : 3488,7 J/(kg·K)
- Conductivité thermique : 0,03035 W/(m·K)
- Viscosité : 1,129 × 10⁻5 Pa·s
- Masse moléculaire : 34,756 kg/kmol
- Enthalpie à l'état standard : 0
- Température de référence : 321 K
- Définissez la condition aux limites d'entrée comme Entrée de débit massique (flux massique de 300 kg/(m2·s)), la sortie comme Sortie de pression (0 MPa), et la condition aux limites de paroi comme Flux thermique (−10340 W/m2).
- Sous Méthodes, sélectionnez l'algorithme PISO pour les méthodes de résolution. Pour la Fraction volumique, choisissez Reconstruction géométrique.
NOTE : Bien que la méthode du volume de fluide (VOF) soit largement acceptée pour suivre l'évolution topologique de l'interface à grande échelle dans les processus de ballottement et de changement de phase thermique, des limitations inhérentes persistent quant à la précision de capture de l'interface et à la représentation des fluctuations interfaciales à micro-échelle. La formulation VOF dépend fondamentalement des fractions volumiques discrètes de phase par cellule. Le schéma de reconstruction géométrique utilisé ici atténue considérablement la diffusion numérique ; néanmoins, la résolution des microgouttelettes sous-maille, de la formation d'aérosols ou des structures interfaciales microscopiques reste strictement limitée par le raffinement local du maillage. Pour les dynamiques de ballottement à grande échelle, la convection thermique globale et les lois de transfert de masse par changement de phase prioritaires dans cette étude, le cadre VOF actuel, composé d'environ 1,42 million d'éléments de maillage, atteint un équilibre optimal entre précision topologique et coût de calcul. - Dans Moniteurs, configurez la surveillance des éléments suivants :
- Pression à l'entrée et à la sortie de la section d'essai.
- Température à l'entrée et à la sortie.
- Température de paroi.
- Fraction volumique à l'entrée et à la sortie.
NOTE : Le critère de convergence pour le résidu d'énergie est fixé à 1 × 10⁻8, tandis que ceux des autres paramètres sont fixés à 1 × 10⁻4. Des variables globales cruciales, notamment la température moyenne pondérée par la surface et la chute totale de pression à travers la section d'essai, ont été surveillées dynamiquement. Le calcul a été poursuivi jusqu'à ce que ces variables ne présentent plus de fluctuations, garantissant ainsi que le champ d'écoulement avait atteint un état entièrement développé et stable.
- Sélectionnez la méthode d'initialisation standard, calculez à partir de toutes les zones. Après l'initialisation, dans le panneau Exécuter le calcul, définissez : Taille du pas de temps : 1 × 10⁻4 s, et Nombre de pas de temps : 1 × 10⁶.
3. Configuration du post-traitement et de l'exportation des données
- Dans le panneau Calculation Activities, cliquez sur Autosave (Every Flow Time) pour ouvrir la fenêtre Autosave. Dans les paramètres d'enregistrement automatique, définissez Save Data File Every [s] sur 0,01 et spécifiez Flow Time comme type d'intervalle d'enregistrement. Pour le type Save Associated Case Files, sélectionnez Only if Modified, puis cliquez sur OK.
- Ouvrez la fenêtre Contours depuis le panneau Results. Dans les paramètres de Contours, activez les options Filled, Node Values, Boundary Values, Global Range et Auto Range.
- Sélectionnez Phases comme type de contour et Volume Fraction comme variable, puis spécifiez la phase-1 comme phase cible. Enfin, cliquez sur Save/Display pour visualiser la répartition des courbes de niveau.
NOTE : Le coefficient de transfert de chaleur est calculé comme le flux thermique paroi divisé par la force motrice en température, obtenue à partir de la différence de température entre l'entrée et la sortie de la section d'essai. Dans des conditions de ballottement, le coefficient de transfert de chaleur moyenné dans le temps est utilisé. La chute de pression est déterminée en surveillant la différence entre les pressions d'entrée et de sortie, et le gradient de chute de pression par frottement est ensuite calculé comme le rapport de cette chute de pression sur la longueur du segment de tube. - Importez les données obtenues dans Excel, telles que les valeurs de température et de pression à l'entrée et à la sortie.
- Obtenez la différence de température et la différence de pression entre l'entrée et la sortie selon la méthode de calcul décrite à la section 3.3.
Résultats
À l'aide du modèle numérique validé, le processus réel de liquéfaction a été simulé afin d'étudier systématiquement les variations du coefficient de transfert de chaleur et de la chute de pression due au frottement en fonction de différents paramètres opératoires, fournissant ainsi une base théorique pour la conception et l'optimisation des échangeurs de chaleur. Les principales conclusions sont résumées comme suit : lors de la condensation d'un fluide pur, le transfert de chaleur est principalement confiné au film liquide adjacent à la paroi du tube, où la température de l'interface gaz-liquide est égale à la température de la vapeur centrale, ces deux températures correspondant à la température de saturation. En revanche, la condensation d'un mélange est un processus hors équilibre caractérisé par un transfert de chaleur simultané à l'intérieur du film liquide et du noyau de vapeur. Par conséquent, la température de l'interface gaz-liquide s'écarte de la température de saturation globale, accompagnée d'un décalage de la concentration interfaciale par rapport à l'état saturé à l'équilibre. Au cours de ce processus, le composant moins volatil se condense préférentiellement, provoquant l'accumulation du composant plus volatil à l'interface de phase. Cette accumulation augmente la concentration locale du composant le plus volatil, créant un gradient de concentration entre l'interface et la vapeur en masse. Ce gradient induit une résistance importante au transfert de masse qui entrave la condensation du composant moins volatil, dégradant ainsi le coefficient de transfert de chaleur par condensation.
Équation de la fraction volumique :
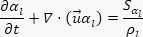 (2)
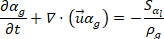 (3)
Les fractions volumiques des phases gazeuse et liquide satisfont à la condition suivante :
 (4)
Équation d'énergie :
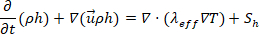 (5)
Modèle de Lee de transition de phase :
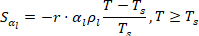 (6)
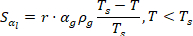 (7)
où S(αl) représente la vitesse de transfert de masse associée au changement de phase par unité de volume et par unité de temps ; αl représente la fraction volumique de la phase liquide ; αg représente la fraction volumique de la phase gazeuse ; u⃗ représente la vitesse commune des deux phases en m/s ; ρ est la masse volumique du mélange obtenue par une moyenne pondérée selon les fractions volumiques en kg/m3 ; µ désigne la viscosité dynamique du mélange en Pa·s ; h est l'enthalpie moyenne des phases gazeuse et liquide en J/kg ; λeff est la conductivité thermique effective entre les phases gazeuse et liquide en W/(m·K) ; r est le facteur de relaxation temporelle en 1/s, fixé dans cet article à 104 ; Ts est la température de saturation. Le comportement d'un mélange de fluides actifs lors de la condensation diffère de celui des fluides actifs purs, principalement en raison de la volatilité des composants.
Le flux massique, la qualité de la vapeur et la pression de saturation ont des effets significatifs sur le coefficient de transfert de chaleur par condensation et la chute de pression due aux frottements. Lorsque le flux massique augmente, la vitesse d'écoulement s'accroît, intensifiant la perturbation du film de vapeur et améliorant ainsi le transfert de chaleur au sein du film, ce qui conduit à une augmentation globale du coefficient de transfert de chaleur. Parallèlement, la contrainte de cisaillement exercée par la phase vapeur sur le film liquide devient plus forte, entraînant une chute de pression due aux frottements plus élevée. Lorsque la qualité de la vapeur augmente, le rapport de glissement entre les phases ainsi que la vitesse du mélange augmentent, renforçant l'interaction de cisaillement entre le film liquide et la paroi, ainsi que le cisaillement interfacial entre les phases vapeur et liquide. Cela améliore les performances de transfert de chaleur. Dans ces conditions, les effets de cisaillement deviennent prédominants, et la réduction de la densité du mélange contribue davantage à l'augmentation de la chute de pression due aux frottements. La pression de saturation joue également un rôle critique dans la détermination des caractéristiques d'écoulement et de transfert de chaleur. À de faibles pressions de saturation, la densité de la vapeur diminue tandis que la vitesse d'écoulement augmente, conduisant à un film liquide plus mince et à une résistance thermique réduite, améliorant ainsi le transfert de chaleur. En revanche, à des pressions de saturation plus élevées, la température du fluide augmente, et la densité du liquide ainsi que sa viscosité diminuent, ce qui affaiblit l'interaction de cisaillement entre le film liquide et la paroi, entraînant une réduction de la chute de pression due aux frottements. À une qualité de vapeur de 0,5, lorsque le flux massique augmente de 450 à 550 kg/(m2·s), le coefficient de transfert de chaleur passe de 5118 à 5637 W/(m2·K), soit une augmentation de 10 %. Concomitamment, la chute de pression due aux frottements passe de 2523 à 3442 Pa/m, marquant une augmentation substantielle de 36 %.
Les effets de la période de roulis et de l'amplitude de roulis sur le processus de transfert de chaleur présentent des tendances similaires, montrant tous deux une coexistence de l'amélioration et de la détérioration du transfert thermique. Le mouvement de roulis modifie l'intensité de la turbulence dans le film liquide et affecte en conséquence l'énergie cinétique turbulente du film. Lorsque l'énergie cinétique turbulente moyennée sur un cycle augmente, le transport amélioré par la turbulence devient prédominant, entraînant une amélioration du transfert de chaleur. En revanche, lorsque l'énergie cinétique turbulente moyennée sur un cycle diminue, l'affaiblissement de la turbulence réduit les performances de transfert thermique. Par ailleurs, le mouvement de roulis amplifie les fluctuations du film liquide et en modifie l'épaisseur. Une réduction de l'épaisseur du film liquide diminue la résistance thermique et améliore donc le transfert de chaleur, tandis qu'une augmentation de l'épaisseur du film accroît la résistance thermique et dégrade les performances de transfert thermique. Ces deux mécanismes, à savoir la variation de l'énergie cinétique turbulente et le changement d'épaisseur du film liquide, interagissent et déterminent conjointement le comportement global du transfert de chaleur au cours d'un cycle de roulis. Dans la plage considérée dans cette étude, l'influence de la période de roulis sur les performances de transfert thermique est d'environ ±20 %, tandis que celle de l'amplitude de roulis est de ±10 %.
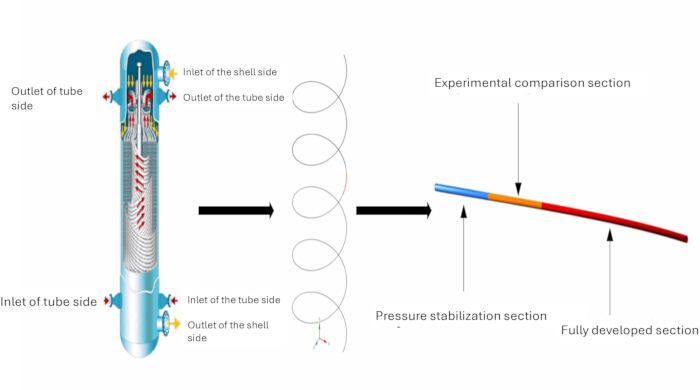
Figure 1 : Schéma du modèle physique simulé. En raison du coût de calcul prohibitif lié à la simulation de tubes hélicoïdaux à pleine échelle, un modèle simplifié à domaine réduit est adopté, comme illustré à la figure 1. Pour la validation par rapport aux données expérimentales de Neeraas12, un modèle à trois sections est construit (diamètre du tube : 14 mm, angle de l'hélice : 10°, diamètre de l'enroulement : 2 m). Il comprend une section entièrement développée (0,6 m) permettant d'établir l'écoulement, une section de test (0,2 m) destinée à la comparaison locale des données, et une section de stabilisation de pression (0,2 m) visant à éviter l'écoulement inverse et à maintenir la stabilité de la pression en sortie. Ce modèle se compose de trois parties, dont la première est tirée d'un schéma figurant dans un ouvrage précédemment publié par Cai1. Veuillez cliquer ici pour consulter une version agrandie de cette figure.
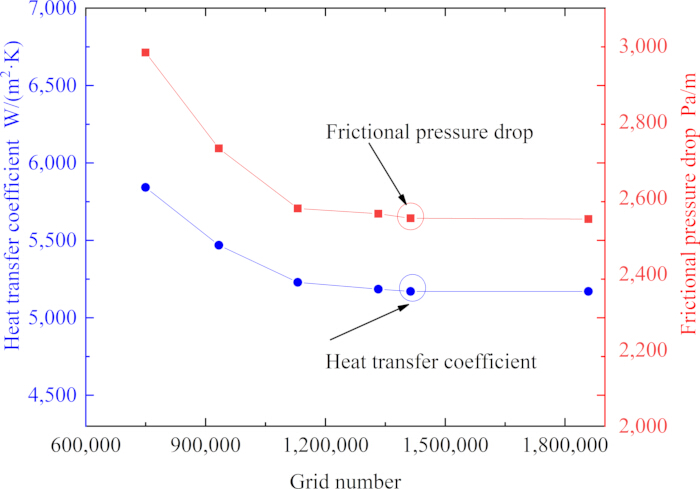
Figure 2 : Résultats de l'indépendance par rapport au maillage. La figure 2 illustre les résultats de vérification de l'indépendance par rapport au maillage pour le coefficient de transfert de chaleur et la perte de pression par frottement en fonction du nombre de mailles. Comme le montre la figure, le coefficient de transfert de chaleur et la perte de pression par frottement diminuent fortement lorsque le nombre total de cellules augmente de 0,60 million à 1,33 million. Au-delà de 1,33 million de cellules, les variations des deux grandeurs surveillées se stabilisent ; un affinement supplémentaire du maillage jusqu’à 1,85 million de cellules entraîne un écart relatif inférieur à 0,5 %, ce qui indique que l’indépendance par rapport au maillage a été atteinte. En équilibrant précision des calculs et coût en ressources, une résolution de maillage d’environ 1,42 million de cellules a été retenue pour toutes les simulations ultérieures. Par ailleurs, cette résolution a été validée comme étant adaptée aux conditions stationnaires comme aux conditions d’oscillation. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
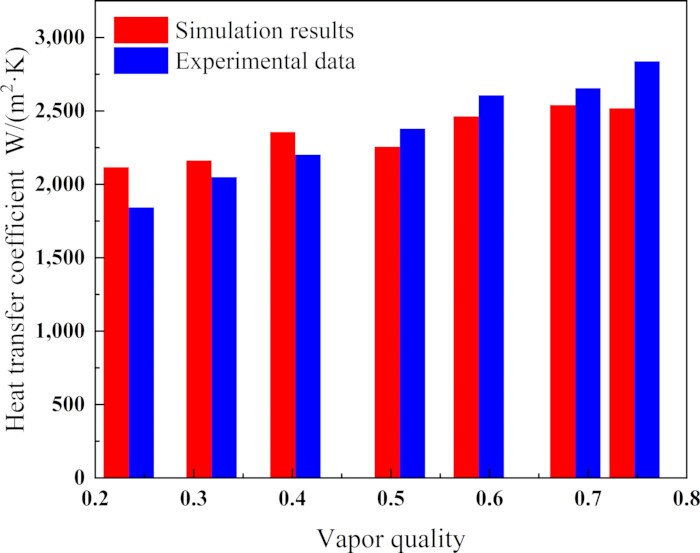
Figure 3 : Résultats de vérification de la simulation numérique du coefficient de transfert de chaleur et des données expérimentales de Neeraas. Les coefficients de transfert de chaleur prédits concordent bien avec les données expérimentales dans la plage de qualité de vapeur de 0,2 à 0,8. Plus précisément, les résultats de la simulation sont légèrement supérieurs aux données expérimentales pour des qualités de vapeur comprises entre 0,2 et 0,4, tandis que les valeurs expérimentales dépassent légèrement les prévisions numériques pour des qualités de vapeur comprises entre 0,5 et 0,8. D'après l'évaluation quantitative, l'écart maximal est de 15 %. Veuillez cliquer ici pour afficher une version agrandie de cette figure.
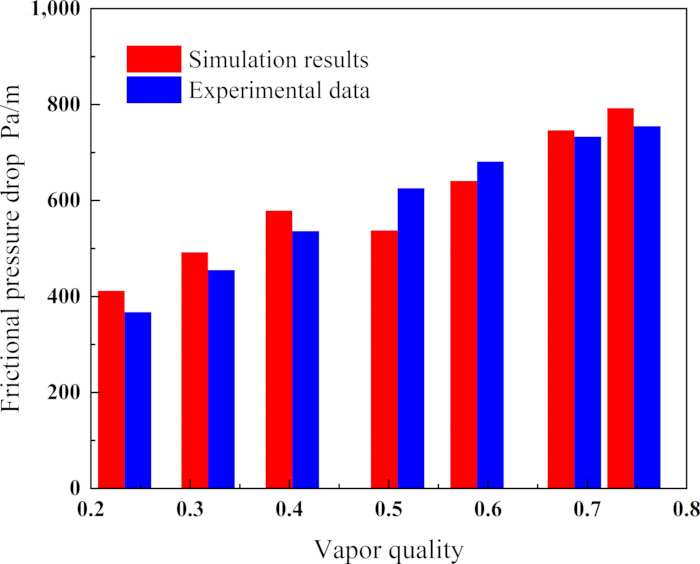
Figure 4 : Résultats de vérification de la simulation numérique de la chute de pression due au frottement et des données expérimentales de Neeraas. La chute de pression due au frottement prédite est légèrement supérieure aux résultats expérimentaux dans l'ensemble, l'écart maximal n'excédant pas 10 %. Veuillez cliquer ici pour afficher une version agrandie de cette figure.
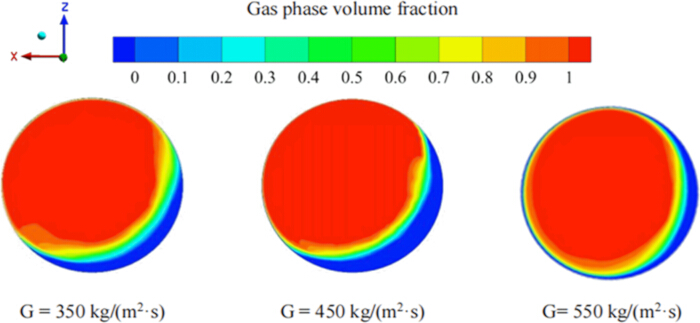
Figure 5 : Fraction volumique de la phase gazeuse sous différents flux de masse (diamètre = 10 mm, qualité de vapeur = 0,5). La figure 5 illustre les distributions de la fraction volumique de vapeur dans la section de sortie pour différents flux de masse à qualité de vapeur constante. Comme le montre la figure, la fraction volumique minimale de vapeur est de 0, indiquant que la paroi reste entièrement mouillée par le film liquide. À faible flux de masse, le régime d'écoulement est principalement régi par la gravité et présente une structure typique d'écoulement stratifié. Lorsque le flux de masse augmente, la contrainte de cisaillement exercée par la phase vapeur sur le film liquide devient progressivement plus intense et finit par dominer le comportement de l'écoulement, provoquant une transition progressive du régime stratifié vers un écoulement annulaire. De plus, la qualité de vapeur exerce également un effet important sur l'évolution du régime d'écoulement et, conjointement avec le flux de masse, détermine les variations de la structure de l'écoulement diphasique. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
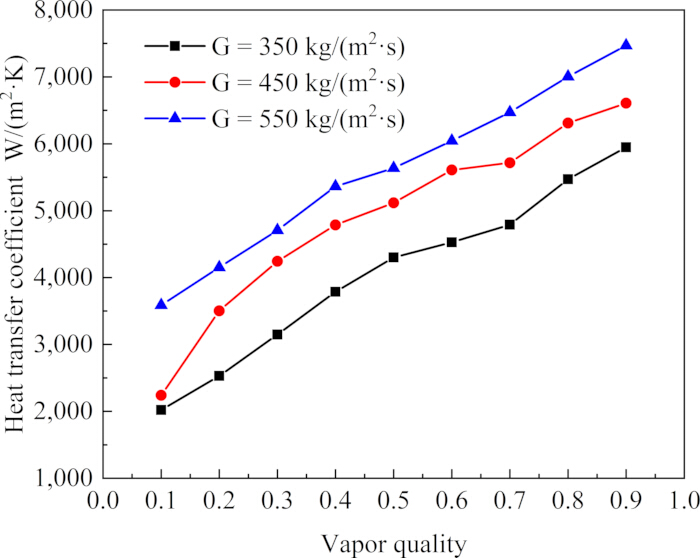
Figure 6 : Coefficient de transfert de chaleur sous différents flux massiques. La variation du coefficient de transfert de chaleur en fonction de différents flux massiques est illustrée à la figure 6. À qualité de vapeur constante, le coefficient de transfert de chaleur augmente avec le flux massique. Lors du processus de condensation, un film de vapeur se forme le long de la paroi interne du tube. Lorsque le flux massique augmente, la vitesse d'écoulement s'élève, ce qui intensifie les perturbations du film de vapeur et améliore le transfert de chaleur au sein du film, réduisant ainsi la résistance thermique. Par conséquent, le coefficient de transfert de chaleur est plus élevé à des flux massiques élevés. Par ailleurs, avec l'augmentation du flux massique, le nombre de Reynolds correspondant au film liquide augmente également. Dans l'ensemble, le flux massique exerce un effet significatif sur le coefficient de transfert de chaleur. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
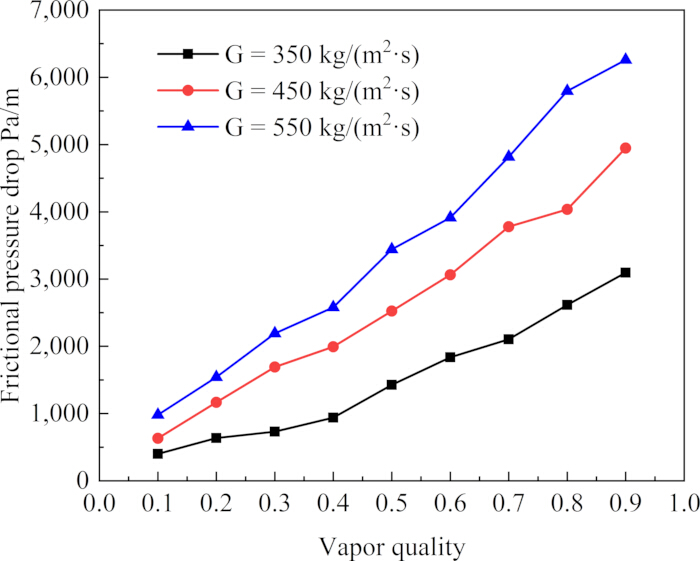
Figure 7 : Chute de pression par frottement dans différentes conditions de flux massique. La figure 7 illustre l'évolution de la chute de pression par frottement sous différentes conditions de flux massique. Les résultats montrent qu'à qualité de vapeur identique, la chute de pression par frottement augmente fortement avec l'augmentation du flux massique. Cela s'explique principalement par le fait qu'un flux massique plus élevé entraîne une vitesse d'écoulement plus importante, ce qui intensifie le cisaillement exercé par la phase vapeur sur le film liquide ainsi que la contrainte de cisaillement à la paroi, conduisant ainsi à une chute de pression par frottement plus importante. Dans l'ensemble, le flux massique exerce un effet marqué sur la chute de pression par frottement. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
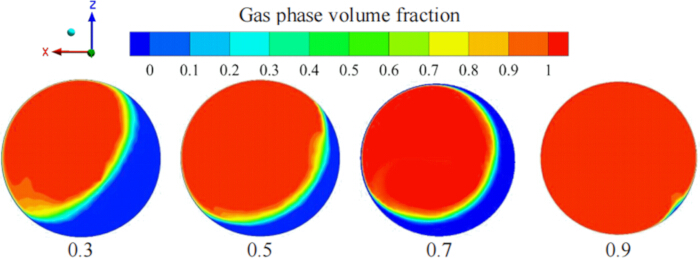
Figure 8 : Fraction volumique de la phase gazeuse pour différentes qualités de vapeur (diamètre = 10 mm). La figure 8 illustre les distributions de fraction volumique de vapeur en sortie pour quatre qualités de vapeur. La fraction volumique augmente fortement à faible qualité de vapeur, puis s'aplatit vers 1 à forte qualité de vapeur. Quatre régimes d'écoulement distincts ont été identifiés : écoulement stratifié, semi-annulaire, annulaire et en brouillard. À faible qualité de vapeur, la gravité domine, produisant un écoulement stratifié avec la vapeur en partie supérieure et le liquide en partie inférieure. Lorsque la qualité de vapeur augmente, le cisaillement interfacial remplace la gravité comme mécanisme dominant, conduisant l'écoulement à évoluer des régimes semi-annulaire et annulaire vers l'écoulement en brouillard. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
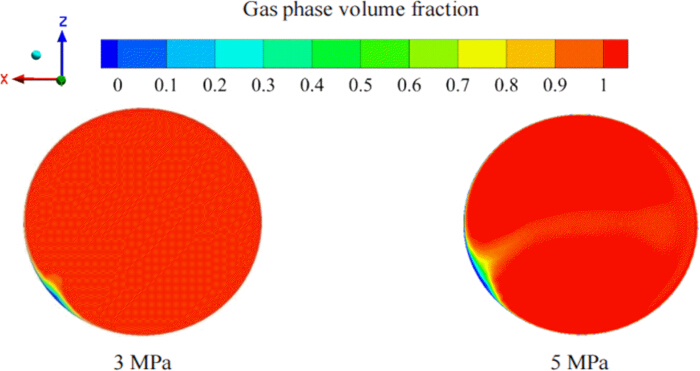
Figure 9 : Fraction volumique de la phase gazeuse sous différentes pressions de saturation. Lorsque la pression de saturation augmente, la densité du liquide diminue, tandis que la densité de la vapeur augmente, ce qui modifie la différence de densité entre les deux phases et entraîne une augmentation globale de la densité du mélange. Parallèlement, les caractéristiques de glissement gaz-liquide sont modifiées, et le cisaillement interfacial entre les deux phases est affaibli, conduisant à une réduction de la fraction volumique de vapeur. Ces variations se reflètent plus directement dans les tendances du coefficient de transfert de chaleur et de la chute de pression due aux frottements. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
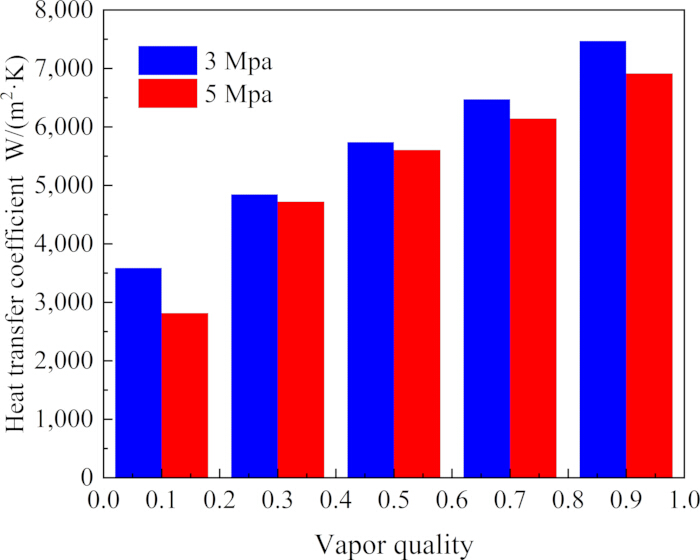
Figure 10 : Coefficient de transfert de chaleur sous différentes pressions de saturation. La figure 10 présente les coefficients de transfert de chaleur pour différentes qualités de vapeur et pressions de saturation. À qualité de vapeur constante, une pression de saturation plus faible conduit à un coefficient de transfert de chaleur plus élevé. Du point de vue mécanistique, une pression plus élevée augmente la densité de la vapeur, réduisant ainsi la vitesse d'écoulement et la contrainte de cisaillement interfaciale. Cela épaissit le film liquide, augmentant par conséquent la résistance thermique et dégradant le transfert de chaleur. De plus, l'effet de la pression de saturation devient plus marqué à des qualités de vapeur plus élevées, où la vitesse de la vapeur domine, et où les variations de densité induites par la pression provoquent des fluctuations plus importantes de la contrainte de cisaillement interfaciale. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
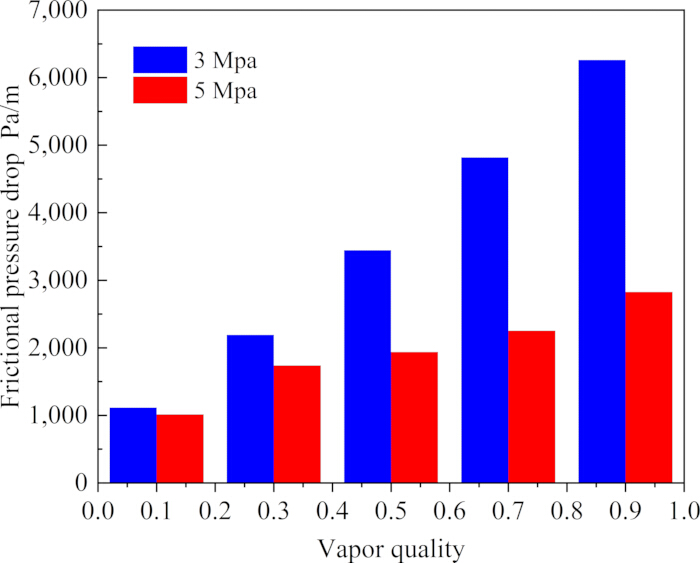
Figure 11 : Chute de pression due aux frottements sous différentes pressions de saturation. La figure 11 montre la variation de la chute de pression due aux frottements sous différentes pressions de saturation. Les résultats indiquent qu'à une même qualité de vapeur, la chute de pression due aux frottements diminue lorsque la pression de saturation augmente. Combinés aux profils de distribution de vitesse, de température de sous-refroidissement et de fraction volumique de vapeur à différentes pressions de saturation, ces résultats montrent qu'une pression de saturation plus élevée correspond à une température de fluide plus élevée, accompagnée d'une diminution simultanée de la densité et de la viscosité du liquide. En conséquence, l'interaction de cisaillement entre le film liquide et la paroi est affaiblie, ce qui entraîne une réduction de la chute de pression due aux frottements. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
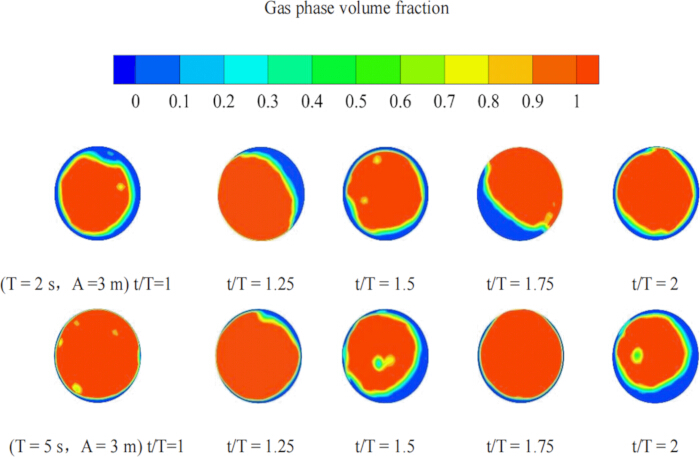
Figure 12 : Fraction volumique de la phase gazeuse pour différentes périodes de roulis (qualité de vapeur = 0,5, flux massique = 550 kg/(m2·s), A = 3 m). À amplitude de roulis fixe, une période de roulis plus courte induit un effet inertiel additionnel plus intense dû au mouvement oscillatoire, entraînant des fluctuations de vitesse plus marquées dans le champ d'écoulement. Ces fluctuations présentent également un comportement nettement périodique, avec des phases alternées d'accélération et de décélération de l'écoulement. Par ailleurs, le mouvement de roulis modifie la répartition spatiale du film liquide et change le régime d'écoulement, affectant ainsi le transfert de chaleur. Lorsque l'épaisseur moyenne du film liquide augmente, la résistance thermique du film s'accroît, ce qui dégrade les performances de transfert thermique. En revanche, lorsque l'épaisseur moyenne du film liquide diminue, la résistance thermique du film diminue, améliorant ainsi le transfert de chaleur. La classification des régimes d'écoulement repose sur les critères de transition des régimes d'écoulement proposés dans la référence4. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
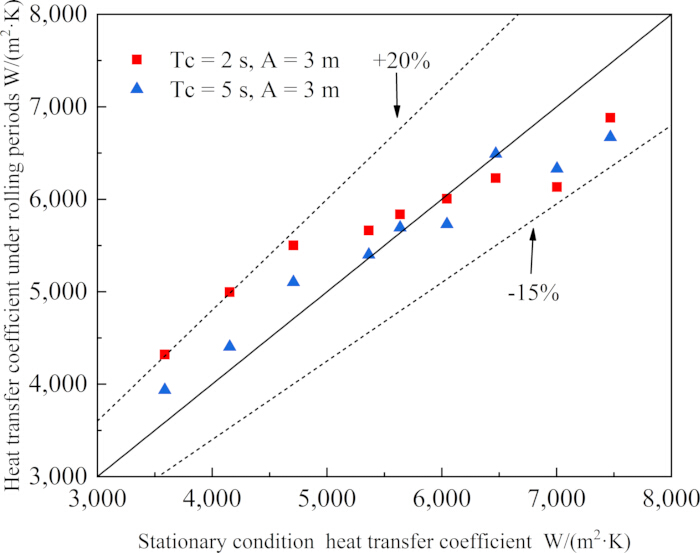
Figure 13 : Coefficient de transfert de chaleur sous différentes périodes de roulis. La figure 13 compare les coefficients moyens de transfert de chaleur (HTC) en condition de roulis par rapport à la référence stationnaire. Le roulis modifie l'HTC de ±20 %, entraînant à la fois une amélioration et une détérioration. Lorsque les HTC sont faibles (qualité de vapeur plus basse), le roulis améliore le transfert de chaleur — d'autant plus que la période de roulis est courte — en intensifiant la turbulence dans le film liquide et les fluctuations à l'interface. En revanche, lorsque les HTC sont élevés (qualité de vapeur plus élevée), le roulis dégrade le transfert de chaleur en comprimant le cœur de vapeur et en augmentant l'épaisseur du film liquide (par épaississement moyen et effets centrifuges en écoulement annulaire), ce qui accroît la résistance thermique. Par conséquent, une marge de conception appropriée est recommandée pour les applications offshore. Chaque point de données de la figure correspond à un cas de simulation numérique indépendant et déterministe. La solution CFD des équations gouvernantes ne tient pas compte du bruit de mesure, omettant ainsi la variance statistique inhérente à des essais expérimentaux répétés ; par conséquent, les barres d'erreur basées sur des distributions statistiques ne sont ni applicables ni nécessaires. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
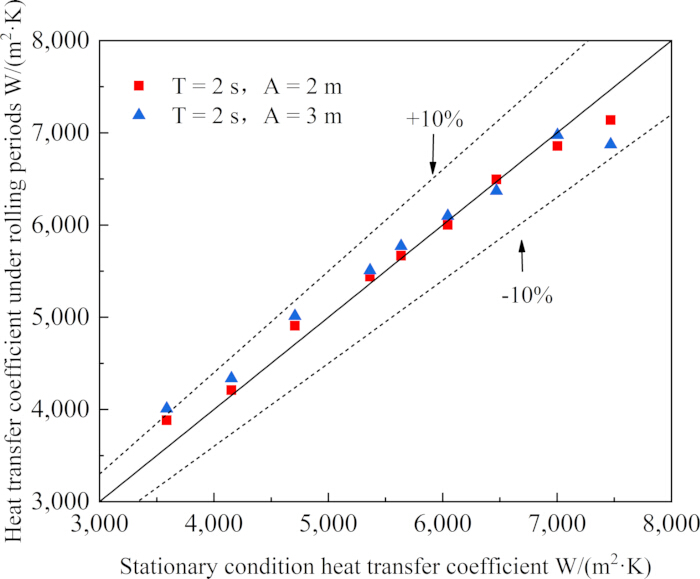
Figure 14 : Coefficient de transfert de chaleur sous différentes amplitudes de roulis. La figure 14 compare les coefficients de transfert de chaleur moyennés dans le temps (HTC) sous différentes amplitudes de roulis par rapport à la référence stationnaire. L'amplitude de roulis modifie l'HTC de ±10 %, entraînant à la fois une amélioration et une détérioration. Pour de faibles HTC (qualité de vapeur plus faible), le roulis améliore le transfert de chaleur — de manière plus marquée à de plus grandes amplitudes — en intensifiant la turbulence du film liquide et les fluctuations à l'interface. En revanche, pour de forts HTC (qualité de vapeur plus élevée), le roulis dégrade le transfert de chaleur en comprimant le cœur de vapeur et en épaississant le film liquide (par épaississement moyen et effets centrifuges en écoulement annulaire), augmentant ainsi la résistance thermique. Par conséquent, une marge de conception appropriée est recommandée pour les applications offshore. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
| Flux de masse | Vapeur | Pression | Diamètre du tuyau (mm) | Angle d'enroulement | Diamètre d'enroulement (m) | Période de roulis (s) | Amplitude de roulis (m) |
| kg/(m2·s) | qualité | MPa | ° | ||||
| 350–550 | 0,1–0,9 | 3–5 | 10 | 4 | 2 | 2–5 | 2–3 |
Tableau 1 : Conditions de fonctionnement simulées. Le tableau 1 résume les conditions de simulation pour le mélange d'hydrocarbures légers dans la section de liquéfaction d'un procédé industriel réel15. Le fluide de travail est composé de méthane, de propane, d'isopentane, d'éthylène et d'azote, avec un rapport molaire de 55,314 : 1,407 : 0,04 : 23,709 : 19,53. Les propriétés dérivées de NIST REFPROP ont été utilisées afin de représenter précisément le comportement non linéaire du mélange homogène dans toutes les conditions de fonctionnement, tout en minimisant le coût de calcul.
Discussion
Essentiel pour garantir la fiabilité de la simulation, la configuration en trois sections établit des conditions d'écoulement pleinement développé en amont de la section d'essai et supprime l'écoulement inverse à la sortie, optimisant ainsi la précision des résultats prédits. Ce point de vue a également été mis en évidence dans des études antérieures sur les conduites horizontales1. Lors du processus de génération du maillage dans cette étude, la hauteur du maillage de la première couche, le nombre de couches limites et la qualité orthogonale minimale requise sont tout aussi critiques, car ils influencent directement la précision des résultats de simulation. Le flux massique, la qualité de la vapeur et la pression de saturation affectent considérablement le transfert de chaleur par condensation et la chute de pression. L'augmentation du flux massique renforce la vitesse de la vapeur et le cisaillement interfacial, augmentant ainsi le coefficient de transfert de chaleur et la chute de pression par friction. L'augmentation de la qualité de la vapeur intensifie également le cisaillement interfacial et favorise la transition d'un écoulement stratifié vers un écoulement annulaire ou en brouillard. En revanche, l'augmentation de la pression de saturation réduit à la fois le coefficient de transfert de chaleur et la chute de pression par friction. Ces tendances sont généralement conformes aux études expérimentales et numériques antérieures sur la condensation des hydrocarbures6,7,8,9,13. Pour les mélanges non azéotropiques, il convient également de prendre en compte la résistance supplémentaire au transfert de masse due à la redistribution des composants au voisinage de l'interface vapeur–liquide10,11,12.
Une découverte importante est que le mouvement de roulis peut soit améliorer, soit détériorer le transfert de chaleur par condensation. Dans la plage étudiée, la période de roulis modifie les performances de transfert de chaleur d’environ ±20 %, tandis que l’amplitude du roulis provoque des variations d’environ ±10 %. Ce comportement résulte principalement des effets combinés de la turbulence du film liquide et de la variation de l’épaisseur du film. Une turbulence accrue ou un film liquide plus mince améliorent le transfert de chaleur, alors qu’une turbulence réduite ou un épaississement du film entraînent une détérioration. Par conséquent, la réponse globale du transfert de chaleur dépend de la compétition entre ces deux mécanismes. Plusieurs problèmes numériques doivent être pris en compte lors de l’application de cette méthode. Étant donné que le transfert de chaleur prédit et la chute de pression sont sensibles à l’épaisseur du film liquide et au comportement de l’interface, une résolution suffisante du maillage près de la paroi et un pas de temps approprié sont nécessaires. En outre, la convergence ne doit pas être évaluée uniquement à partir des résidus. Des grandeurs physiques clés, telles que la température, la pression, la fraction volumique de vapeur et la chute de pression, doivent également être surveillées afin de distinguer les oscillations numériques des fluctuations réelles induites par le roulis.
Toutefois, un nombre limité de conditions de roulis a été pris en compte dans cette étude, et des investigations paramétriques plus larges sont encore nécessaires afin d'obtenir une compréhension plus complète de l'influence des conditions de fonctionnement dynamiques sur les performances de condensation. Dans les applications pratiques de GNL en mer, les échangeurs de chaleur peuvent subir des mouvements complexes à six degrés de liberté causés par le déplacement du navire, incluant des mouvements combinés de roulis, tangage et lacet. Ces effets dynamiques peuvent modifier continuellement le champ gravitationnel, les structures d'écoulement secondaire et la répartition du film liquide à l'intérieur du tube hélicoïdal, affectant ainsi les caractéristiques locales de transfert de chaleur et de perte de charge. Par conséquent, les études futures devraient examiner les effets couplés de différentes amplitudes, fréquences et directions de mouvement afin d'établir un cadre d'évaluation des performances plus complet pour les échangeurs de chaleur à serpentins hélicoïdaux en environnement marin.
En outre, une validation supplémentaire à l'aide de données opérationnelles pratiques est nécessaire, notamment en raison des différences entre le fluide de travail utilisé dans cette étude et les mélanges d'hydrocarbures non azéotropiques employés dans les procédés industriels réels de GNL. Dans les systèmes réels de GNL, les fluides frigorigènes mixtes présentent généralement un glissement de température important et un comportement complexe d'équilibre de phases dû aux interactions entre plusieurs composants. Ces caractéristiques peuvent influencer le mécanisme de condensation, le transfert de masse interfacial et les propriétés thermophysiques locales. Bien que le modèle actuel permette de prédire avec succès les tendances générales d'écoulement et de transfert thermique, des études expérimentales utilisant des fluides frigorigènes mixtes pratiques à cinq composants, tels que des mélanges d'azote/méthane/éthylène/propylène/isopentane, sont nécessaires pour confirmer davantage la fiabilité du modèle et améliorer son applicabilité aux conditions industrielles.
En outre, la pertinence du modèle de turbulence sélectionné dans des conditions d'écoulement annulaire-brouillard à forte qualité de vapeur nécessite des investigations supplémentaires. Dans ce régime d'écoulement, des déformations interfaciales importantes, un entraînement de gouttelettes et des interactions turbulentes intenses peuvent survenir, entraînant des mécanismes complexes d'échange de quantité de mouvement et d'énergie entre le cœur de vapeur et la phase liquide. Les modèles classiques de turbulence peuvent introduire des incertitudes lors de la prédiction de ces caractéristiques d'écoulement diphasique fortement anisotropes. Par conséquent, des recherches futures pourraient envisager des modèles avancés de turbulence, des corrélations améliorées des forces interfaciales ou des méthodes numériques résolvant l'interface afin d'améliorer la précision des prédictions dans des conditions de fonctionnement extrêmes. La fiabilité des résultats numériques à des pressions de fonctionnement nettement supérieures à la plage étudiée dans ce travail (3–5 MPa) nécessite également une vérification complémentaire à l'aide de données expérimentales supplémentaires. Les variations de pression peuvent fortement influencer les propriétés thermophysiques du fluide frigorigène, les caractéristiques d'équilibre des phases et le comportement de condensation, conduisant à des écarts entre les prédictions numériques et les performances réelles. De même, la présente étude a examiné des flux massiques compris entre 350 et 550 kg/(m2·s), alors que les échangeurs de chaleur pour le GNL peuvent fonctionner à des flux massiques plus élevés. Il reste à confirmer, par des études expérimentales et numériques supplémentaires, si le modèle numérique proposé conserve une précision suffisante et une applicabilité générale à des flux massiques plus élevés.
Malgré ces limitations, la présente étude fournit des aperçus théoriques significatifs et des orientations quantitatives pour la conception et l'optimisation des échangeurs de chaleur à spirale hélicoïdale destinés aux applications de GNL. Dans la plage de fonctionnement étudiée, augmenter la marge de conception d'environ 20 % permet de compenser efficacement la dégradation des performances causée par les conditions de roulis, offrant ainsi une approche pratique en ingénierie pour assurer un fonctionnement fiable dans les environnements dynamiques offshore. Les résultats contribuent non seulement à une compréhension approfondie des caractéristiques de condensation dans les échangeurs de chaleur en spirale sous conditions de mouvement, mais fournissent également des références précieuses pour le développement de systèmes de transfert de chaleur plus efficaces et plus robustes pour le GNL.
Déclarations de divulgation
Les auteurs déclarent qu’ils n’ont aucun intérêt financier concurrent connu ni aucune relation personnelle qui aurait pu sembler influencer les travaux rapportés dans cet article.
Remerciements
Cette recherche est soutenue par le projet de recherche fondamentale pour les universités du département de l'éducation de la province du Liaoning (LJ212512594008 pour Xianshi Fang), et le laboratoire clé de Shenyang pour la technologie d'essai des produits industriels et l'équipement intelligent d'essai (JC2503, JC2512).
Matériaux
| Nom | Entreprise | Numéro de catalogue | Commentaires |
|---|---|---|---|
| Fluent | ANSYS | 2020r1 | logiciel de simulation |
| SpaceClaim | ANSYS | 2020r1 | logiciel de modélisation |
Références
- Cai W, Fang X, Chen J. The core liquefaction facility in many floating liquefaction facilities is the spiral-wound heat exchanger. In: Sustainable Liquefied Natural Gas. Elsevier; 2024:85-123.
- Yu J, Huo R, Shen H, et al. A simulation study on the condensation flow and thermal control characteristics of mixed refrigerant in a dimpled tube. Appl Therm Eng. 2023;120889.
- Li J, Hu H, Wang H. Numerical investigation on flow pattern transformation and heat transfer characteristics of two-phase flow boiling in the shell side of LNG spiral wound heat exchanger. Int J Therm Sci. 2020;152:106289.
- Fang X, Qiu G, Chen J, et al. A new frictional pressure drop correlation based on flow patterns for hydrocarbon refrigerants condensation flow. Int J Refrig. 2025;170:214-223.
- Fang X, Qiu G, Li Q, et al. A new heat transfer correlation based on flow patterns for hydrocarbon refrigerants condensation flow. Case Stud Therm Eng. 2024;56:104244.
- Fries S, Skusa S, Luke A. Heat transfer and pressure drop of condensation of hydrocarbons in tubes. Heat Mass Transfer. 2019;55:33-40.
- Zhuang XR, Gong MQ, Zou X, et al. Experimental investigation on flow condensation heat transfer and pressure drop of R170 in a horizontal tube. Int J Refrig. 2016;66:105-120.
- Zhuang XR, Chen GF, Zou X, et al. Experimental investigation on flow condensation of methane in a horizontal smooth tube. Int J Refrig. 2017;78:193-214.
- López-Belchí A, Illán-Gómez F, García-Cascales JR, et al. Condensing two-phase pressure drop and heat transfer coefficient of propane in a horizontal multiport mini-channel tube: experimental measurements. Int J Refrig. 2016;68:59-75.
- Smit FJ, Meyer JP. Condensation heat transfer coefficients of the zeotropic refrigerant mixture R-22/R-142b in smooth horizontal tubes. Int J Therm Sci. 2002;41:625-630.
- Berrada N, Marvillet C, Bontemps A, et al. Heat transfer in-tube condensation of a zeotropic mixture of HFC23/HFC134a in a horizontal smooth tube. Int J Refrig. 1996;19:463-472.
- Neeraas BO. Condensation of hydrocarbon mixtures in coil-wound LNG heat exchangers: tube-side heat transfer and pressure drop. Trondheim: Norwegian Institute of Technology; 1993.
- Li S, Cai W, Chen J, et al. Numerical study on condensation heat transfer and pressure drop characteristics of ethane/propane mixture upward flow in a spiral pipe. Int J Heat Mass Transfer. 2018;121:170-186.
- Qiu GD, Cai WH, Wu ZY, et al. Numerical simulation of forced convective condensation of propane in a spiral tube. J Heat Transfer. 2015;137:041502.
- Fang X, Guo Z, Tang K, et al. Numerical Study on Condensation Flow and Heat Transfer of Hydrocarbon Mixtures in Inclined Tubes under Static and Swaying Conditions. Front Heat Mass Transf. 2026; 24(2):18.