Cette étude compare l'inondation et le LN₂cryogénique dérivée de N₂ refroidissement par jet gazeux pendant l'usinage TC18. Le refroidissement cryogénique a été associé à une déformation visible plus faible, à un durcissement en surface préservé et à une rugosité de surface plus faible pour tous les régimes d'avance testés, bien que les comparaisons soient descriptives en raison de l'absence de répétitions indépendantes dans l'usinage.
Article de recherche
Observations comparatives du débit d'alimentation et du refroidissement par jet de gaz N2 cryogénique dérivé de LN2 sur la couche modifiée en surface de l'alliage de titane TC18 lors du tournage
Dans cet article
Résumé
Résumé
Les alliages de titane sont difficiles à usiner en raison de leur faible conductivité thermique et de leur affinité pour les matériaux des outils de coupe, ce qui concentre la chaleur et les charges mécaniques près du tranchant de l'outil. Dans l'alliage de titane proche-bêta à haute résistance TC18, ces conditions peuvent produire une couche altérée en surface susceptible d'affecter les performances des composants. Cette étude a examiné les effets de la vitesse d'avance et du mode de refroidissement lors du tournage extérieur du TC18. Le refroidissement par arrosage avec un fluide semi-synthétique DRK-5011 à 20 °C a été comparé au refroidissement cryogénique par jet de gaz N₂ provenant de LN₂, pour des vitesses d'avance de 0,10, 0,15, 0,20 et 0,26 mm/tr, une vitesse de rotation de 135 tr/min, une vitesse de coupe initiale de 19,1 m/min et une profondeur de passe de 0,60 mm. La métallographie en coupe transversale a permis de mesurer la zone visiblement déformée plastiquement (zone P), des profils de microdureté Vickers ont été utilisés pour évaluer la microdureté en surface et l'épaisseur de la couche durcie, et la rugosité moyenne arithmétique (Ra) a été mesurée. Les profondeurs représentatives de la zone P étaient respectivement de 8,5, 9,7, 10,9 et 21,6 µm en refroidissement par arrosage, et de 6,0, 8,2, 10,7 et 11,0 µm en refroidissement cryogénique. La microdureté en surface différait qualitativement entre les modes de refroidissement, l'ampleur variant selon la vitesse d'avance, tandis que l'épaisseur de la couche durcie présentait une différence moyenne qualitative d'environ 40 %. Les valeurs de Ra en conditions cryogéniques étaient inférieures de 8 % à 23 % environ pour des vitesses d'avance comparables. Des essais complémentaires ont révélé des tendances de rugosité en conditions cryogéniques en fonction de la vitesse de coupe et de la profondeur de passe, mais n'ont pas permis de comparaisons appariées complètes entre modes de refroidissement. Dans l'ensemble, le refroidissement par jet de gaz cryogénique s'est associé à une déformation visible plus faible, à un durcissement proche de la surface préservé et à une rugosité réduite dans la plage de paramètres testée. Les valeurs de microdureté et de Ra sont indiquées comme moyenne ± écart-type provenant de mesures répétées sur un seul spécimen par condition ; ces écarts-types reflètent la répétabilité des mesures plutôt que la variabilité entre spécimens. Par conséquent, toutes les comparaisons sont descriptives, et la signification statistique ne peut être évaluée sans répétitions indépendantes de l'usinage.
Introduction
Les alliages de titane combinent une résistance spécifique élevée, une bonne résistance à la corrosion et des performances mécaniques utiles sur une large gamme de températures, ce qui justifie leur utilisation dans les domaines aérospatial, énergétique, marin et biomédical1,2,3,4. Toutefois, dans les composants fortement sollicités, les performances dépendent de plus que de la résistance en volume. La surface usinée et le matériau immédiatement sous-jacent sont les premières zones exposées au contact, aux chargements cycliques, au fretting, à l'érosion et aux environnements agressifs. La topographie de surface, la microstructure déformée plastiquement, les gradients de dureté, les dommages résiduels et d'autres modifications induites par l'usinage peuvent donc influencer l'endroit où les dommages s'initient et la manière dont ils évoluent5,6,7,8. Cette région proche de la surface est généralement abordée à travers le concept plus large d'intégrité de surface ou, lorsque l'accent est mis sur les modifications induites par l'usinage, de couche modifiée en surface. Le tournage reste nécessaire pour atteindre les dimensions et les conditions de surface requises pour de nombreux composants en titane ; par conséquent, le choix du procédé doit tenir compte à la fois de l'efficacité d'enlèvement de matière et de l'état laissé dans la pièce après usinage9,10. Le TC18 est un alliage de titane quasi-β à haute résistance, utilisé dans des structures portantes légères et tolérantes aux dommages11. Sa classe d'alliage et son niveau de résistance le distinguent du Ti–6Al–4V, l'alliage α+β qui domine la littérature sur l'usinage. Les tendances établies pour le Ti–6Al–4V fournissent donc des hypothèses utiles, mais ne peuvent être supposées se transférer quantitativement au TC18. Des données spécifiques au TC18 sont nécessaires pour déterminer comment un procédé de tournage pratique modifie la sous-couche superficielle et si des changements dans l'apport de fluide de refroidissement sont associés à une déformation visible plus superficielle sans éliminer la réponse en dureté.
La difficulté d'usinage des alliages de titane provient de conditions thermiques, mécaniques et tribologiques couplées dans une zone de contact restreinte et rapidement renouvelée. La faible conductivité thermique limite l'évacuation de la chaleur loin du tranchant de l'outil, tandis que l'affinité entre le titane et les matériaux d'outil courants peut favoriser l'adhérence et un contact instable entre l'outil et le copeau. Les revues de littérature identifient systématiquement la température de coupe, la contrainte de contact, la formation du copeau, l'état de l'outil et l'intégrité de surface comme des résultats mutuellement dépendants, plutôt que comme des variables isolées12,13,14,15. Des études expérimentales et de modélisation montrent également que la surface finale reflète la compétition entre l'accumulation de déformation et l'adoucissement dépendant de la température sous un chargement transitoire16,17,18. La localisation du cisaillement et la formation de copeaux segmentés ajoutent une hétérogénéité spatiale et temporelle supplémentaire19,20,21. Ces études fournissent une base physique permettant de s'attendre à ce que les paramètres de coupe et le mode d'apport de lubrifiant influencent la profondeur et le caractère mécanique de la couche superficielle modifiée, mais elles ne justifient pas l'attribution d'un mécanisme unique à une tendance optique ou de dureté sans preuve directe provenant de mesures de température, de force, d'état de l'outil ou de cristallographie. La vitesse d'avance est une variable de procédé particulièrement directe, car elle modifie l'épaisseur nominale non déformée du copeau, la quantité de matériau engagée par tour et les marques d'avance laissées par l'outil. L'augmentation de la vitesse d'avance peut modifier la charge de contact, la géométrie du copeau, la déformation imposée à la surface nouvellement générée, ainsi que la contribution géométrique à la rugosité. Des études sur le Ti–6Al–4V ont ainsi rapporté des changements importants liés à l'avance dans la morphologie de surface, la rugosité et les propriétés en sous-surface22,23. L'ampleur et la forme de ces réponses dépendent toutefois de l'état de l'alliage, de la géométrie de l'outil, du mode de refroidissement et de la plage de procédé testée, ce qui rend une comparaison appariée sur le TC18 plus justifiable qu'une loi universelle d'avance déduite d'un autre alliage.
La stratégie de refroidissement offre une deuxième voie pour modifier les conditions aux limites de la zone de coupe. Des études sur la modification de surface montrent qu'une modification superficielle de la microstructure ou des propriétés mécaniques peut rester pertinente même en l'absence de dommages macroscopiques apparents24,25. L'usinage cryogénique et assisté par refroidissement cryogénique ont donc été étudiés comme alternatives ou compléments au refroidissement conventionnel par arrosage. Des études comparatives sur le titane ont associé l'assistance cryogénique à une réduction de l'usure d'outil ou de la rugosité dans certaines conditions de tournage et de fraisage26,27,28, tandis que des travaux en micro-usinage ont signalé un meilleur contrôle des bavures et une amélioration de la qualité de surface29. La lubrification assistée par air refroidi peut modifier la force de coupe, la dégradation de l'outil et la rugosité, mais le résultat dépend de la température fournie et du régime de lubrification associé30. Des études utilisant le CO₂ et des stratégies combinées de refroidissement et de lubrification démontrent davantage que la réponse dépend de l'alliage et de la configuration31,32. Des recherches utilisant un refroidissement par tube vortex avec du gaz CO₂ froid ont rapporté des réductions importantes de la température de coupe (jusqu'à 35,6 %) et de la rugosité de surface (jusqu'à 66,14 %) lors du tournage de l'alliage Ti6Al4V, démontrant ainsi que le milieu de refroidissement et le mode d'application peuvent fortement influencer la qualité de surface. Dans leur ensemble, ces travaux soutiennent deux points pertinents pour la conception actuelle. Premièrement, l'extraction rapide de chaleur peut affecter simultanément plusieurs résultats d'usinage ; par conséquent, une stratégie de refroidissement doit être évaluée à l'aide de plusieurs indicateurs d'intégrité de surface. Deuxièmement, l'effet bénéfique rapporté ne peut être dissocié du milieu et du système d'application. Le refroidissement cryogénique n'est pas un traitement unique et transférable : le milieu, la phase, la température, la pression, la position d'impact, l'accès à l'outil et la lubrification influencent tous la comparaison. Les revues de littérature soulignent par conséquent la nécessité d'un rapport précis des conditions d'application et d'une interprétation tenant compte du matériau testé et de la configuration du procédé33. La méthode examinée ici utilise du LN2 comme source froide et dirige un jet de gaz N2 cryogénique vers la région outil-copeau au niveau de la face de dépouille. Le LN₂ à environ −196 °C a servi de source froide, tandis que la température mesurée du jet de gaz N₂ avant impact était de −169 °C. La consommation de LN₂ enregistrée de 20 L sur 7 min correspondait à environ 3 L/min de consommation de LN₂ liquide. Le refroidissement par arrosage apporte un effet de refroidissement, de lubrification et de rinçage ; l'expérience évalue donc la différence globale entre deux modes d'application et ne permet pas de distinguer l'extraction thermique de la lubrification, de la quantité de mouvement du jet ou d'autres effets interfaciaux.
Cette étude établit une comparaison reproductible entre deux configurations spécifiques de refroidissement : le système d'arrosage DRK-5011 et le système de jet de gaz cryogénique N₂ dérivé de LN₂, avec la buse, la pression et les paramètres de délivrance précisés dans la section Méthodes, lors du tournage externe du TC18. L'expérience principale fait varier l'avance à vitesse de broche et profondeur de passe fixes, et mesure trois éléments complémentaires de l'état de surface modifié : la profondeur de la zone déformée plastiquement visible (zone P), le profil de microdureté en surface proche et l'épaisseur de la couche durcie qui en est déduite, ainsi que la rugosité moyenne arithmétique (Ra). La profondeur de la zone P et l'épaisseur de la couche durcie sont conservées comme critères d'évaluation distincts, car la première dépend d'une limite morphologique optique tandis que la seconde dépend du retour à la plage de dureté de la matrice mesurée. Deux séries cryogéniques auxiliaires font varier la vitesse de coupe ou la profondeur de passe, uniquement pour la mesure de rugosité ; leurs références limitées à l'arrosage sont traitées comme des points de référence isolés plutôt que comme des séries appariées complètes. Un plan expérimental apparié condition par condition est adapté aux données disponibles, car il préserve le contraste direct à chaque avance sans supposer une surface d'interaction non mesurée. Toutefois, cette approche n'estime pas d'effets principaux indépendants sur l'ensemble des paramètres ni n'identifie d'optimum de procédé. L'étude ne comprend pas non plus de groupe usiné à sec, ni un plan factoriel ou en surface de réponse, ni d'analyse de variance formelle, ni de mesures des efforts de coupe, des historiques température-temps, de l'usure d'outil, ni de caractérisation par diffraction d'électrons rétrodiffusés (EBSD) ou par microscopie électronique en transmission (TEM). Sa contribution est donc limitée aux réponses mesurées dans les conditions spécifiées d'outil, de matériau, de mode de refroidissement et de fenêtre de procédé, tout en fournissant des observations quantitatives et des hypothèses clairement formulées pour une étude ultérieure visant à élucider les mécanismes sous-jacents. On a émis l'hypothèse que, dans les conditions de tournage comparables étudiées ici, la condition spécifique de jet de gaz cryogénique N₂ dérivé de LN₂ présenterait des profondeurs caractéristiques distinctes de la zone P, des profils de microdureté en surface proche, des épaisseurs de couche durcie et des valeurs de Ra différentes de celles obtenues avec le refroidissement par arrosage, sur l'ensemble des avances testées.
Protocole
Matériau de la pièce à usiner et outil de coupe
Une barre d'alliage de titane proche-β TC18, telle que reçue, avec un diamètre initial de 45 mm et une longueur de 275 mm a été utilisée. La composition élémentaire spécifique au lot de la barre TC18 testée est indiquée dans le Tableau 1, d'après le certificat matière du fournisseur. Les propriétés mécaniques à température ambiante de référence et spécifiques au lot sont fournies dans le Tableau 2. Le certificat matière de la barre testée est fourni en tant que Fichier supplémentaire 1. La barre a été rigidement serrée dans le même dispositif de fixation pour toutes les conditions. Un tournage externe a été réalisé à l’aide d’un plaquettes en carbure cémenté revêtu de référence WNMG080404-HL, tandis que le même type de plaquette, la même géométrie nominale, la même orientation du porte-plaquette et le même montage de la pièce ont été conservés pour les essais en lubrification abondante et en conditions cryogéniques. Une plaquette en carbure cémenté fraîchement revêtue, avec un tranchant non utilisé, a été employée pour chaque essai d’usinage. Aucune plaquette n’a été réutilisée dans différentes conditions de coupe. Ceci a permis de garantir une condition initiale d’outil constante pour tous les essais. Étant donné que la présente étude ne comprenait pas d’analyse dédiée de l’usure de l’outil, l’usure progressive, notamment l’usure en flanc, l’usure en cratère, l’écaillement du tranchant ou l’arête rapportée, n’a pas été inspectée ni mesurée de manière quantitative, l’objectif de l’étude étant d’évaluer la couche modifiée en surface sous des conditions initiales d’outil définies, et non de comparer la durée de vie ou le comportement en usure des outils.
Tableau 1 indique la composition élémentaire spécifique au lot de la barre TC18 utilisée dans cette étude, le titane étant en proportion équilibrée. Tableau 2 indique la résistance nominale en traction à température ambiante, la contrainte d'épreuve à 0,2 %, l'allongement à la rupture et la réduction de section. Ces données ont permis de situer la pièce dans la plage de résistance rapportée pour le TC18 et ont fourni un contexte pour les mesures ultérieures d'usinage et de dureté ; toutefois, aucun essai de traction spécifique au lot n'a été réalisé dans cette étude.
Configuration du système de refroidissement et conception de la rotation
Les essais de tournage ont été réalisés sur un tour horizontal équipé du système d'acheminement illustré dans la Figure 1. Le système cryogénique était composé d'un réservoir de stockage d'LN2, d'une pompe électrique, d'une chambre de vaporisation, d'un dispositif de régulation de pression, de lignes de raccordement et d'une buse dédiée. Un thermocouple de type T a été installé à la sortie de la buse pour mesurer la température du jet gazeux ; la température mesurée à 50 mm en aval de la sortie de la buse, avant l'impact sur la zone outil-copeau, était de -169 °C. L'LN₂, à sa température d'ébullition nominale d'environ -196 °C, servait de source froide ; après vaporisation, le gaz N₂ à basse température était acheminé vers la zone de contact outil-copeau. Le système adoptait un pulvérisation par jet de milieu cryogénique afin d'améliorer la stabilité opérationnelle et la sécurité du système d'usinage cryogénique. La buse présentait une configuration conique droite avec un diamètre de sortie de 2 mm. Le jet était orienté approximativement perpendiculairement à la face de dépouille (90 degrés), et la face terminale de la buse était positionnée à 50 mm de l'extrémité de l'outil. Un manomètre était installé entre le dispositif de régulation de pression et l'entrée de la buse ; la pression d'alimentation était maintenue à 0,16 MPa ± 0,01 MPa pendant l'usinage. Le système utilisait un dispositif de stabilisation de pression pour supprimer les fluctuations de pression opérationnelles.
Consommation continue de 20 L d'azote liquide2 plus de 7 min correspondait à un ganglion lymphatique2 débit de consommation d'environ 3 L/min. Cette valeur a été considérée comme un débit de consommation de liquide, et non comme un débit volumétrique du gaz vaporisé. L'arrangement du jet de gaz a été choisi afin de réduire la rétention de liquide et les projections près de la zone de coupe, tout en assurant un point d'impact fixe. Il n'a pas été comparé directement à l'impact de liquide dans la présente expérience. LN₂ et N cryogénique₂ le gaz peut provoquer de graves brûlures froides et peut déplacer l'oxygène dans les zones mal ventilées. Le système de distribution a été utilisé uniquement dans un endroit bien ventilé, tout en portant une visière ou des lunettes de sécurité, des gants cryogéniques isolants, une blouse de laboratoire, un pantalon long et des chaussures à bout fermé, et en suivant les procédures institutionnelles de manipulation des liquides cryogéniques.
Pour l'expérience appariée primaire, la vitesse de rotation a été fixée à 135 r/min. Avec un diamètre initial de pièce de 45 mm, cela correspondait à une vitesse de coupe nominale d'environ 19,1 m/min ; cette valeur a été retenue comme référence au diamètre initial car la vitesse tangentielle variait en fonction du diamètre instantané. La profondeur axiale de coupe (ap) a été réglée à 0,60 mm, et des avances (f) de 0,10, 0,15, 0,20 et 0,26 mm/tour ont été testées dans les deux modes de refroidissement.
Pour le refroidissement par inondation, le fluide de coupe semi-synthétique DRK-5011 a été dilué avec de l'eau à une concentration de 5 % (fraction volumique) et acheminé à 20 ± 2 °C au moyen d'un système de circulation de liquide de refroidissement à température contrôlée. Le liquide de refroidissement était fourni par une pompe centrifuge avec un débit nominal de 20 L/min à une pression de sortie de la pompe de 0,16 MPa ; le débit à la sortie de la buse a été mesuré à 20 L/min à l'aide d'un débitmètre installé sur la ligne d'alimentation. Une buse circulaire simple avec un diamètre de sortie de 2 mm a été utilisée, orientée à un angle de 30° par rapport à la face de dépouille et positionnée à une distance de 10 mm de la zone de coupe. Le liquide de refroidissement par inondation a été appliqué en continu pendant chaque passe de coupe, et les conditions d'acheminement (débit et pression) ont été vérifiées avant chaque essai.
Pour le refroidissement cryogénique, la configuration du jet de gaz fixe décrite ci-dessus a été utilisée, et la pression ainsi que les conditions de débit ont été vérifiées avant l'usinage. Le réglage de la broche, la profondeur de passe, le type d'outil, la géométrie nominale, le montage de la pièce à usiner et la position de la buse sont restés inchangés lors de l'appariement des modes. Ces huit conditions d'avance par refroidissement ont constitué le jeu de données apparié pour la profondeur de la zone P, la microdureté en surface, l'épaisseur de la couche durcie et Ra.
Les expériences ont été organisées selon le mode de refroidissement : tous les essais avec refroidissement par inondation ont d'abord été réalisés aux quatre vitesses d'avance, de la plus faible à la plus élevée, suivis par tous les essais avec refroidissement cryogénique ; au sein de chaque mode de refroidissement, l'ordre des vitesses d'avance allait de la plus faible (0,10 mm/tr) à la plus élevée (0,26 mm/tr). Cet ordre a été choisi pour des raisons de commodité opérationnelle, mais n'était pas entièrement randomisé. Puisqu'un nouvel outil était utilisé pour chaque essai, le temps ou la distance de coupe accumulée avant chaque test était nul, ce qui signifie que chaque essai commençait avec un tranchant neuf. Chaque changement de condition de coupe, qu'il s'agisse de la vitesse d'avance ou du mode de refroidissement, était accompagné d'un nouvel outil doté d'un tranchant frais.
Pour la série de rugosité auxiliaire, des vitesses de coupe cryogéniques de 10,6, 14,1 et 19,1 m/min ont été testées à f = 0,15 mm/tr et ap = 0,60 mm. Par ailleurs, des profondeurs de passe cryogéniques de 0,40, 0,60, 0,80 et 1,00 mm ont été testées à vc = 19,1 m/min et f = 0,15 mm/tr. Étant donné que les mesures en lubrification abondante n'étaient disponibles que pour les conditions de référence du présent essai, ces jeux de données ont été analysés afin d'identifier des tendances dans les résultats en mode cryogénique en parallèle avec des points de référence appariés discrets, plutôt que selon un plan factoriel, une analyse d'interaction ou des approches expérimentales par surface de réponse. Les paramètres de coupe et les conditions d'apport de liquide de refroidissement pour l'expérience appariée principale et les essais auxiliaires de rugosité en cryogénie sont résumés dans Tableau 3.
Tableau 3 : Paramètres d'usinage et conditions de distribution du liquide de refroidissement. Les paramètres de coupe et les conditions de refroidissement correspondantes utilisées dans l'expérience principale avec taux d'avance appariés sont résumés. Veuillez cliquer ici pour télécharger ce tableau.
Préparation des échantillons et caractérisation de la surface
Après tournage, des échantillons de 10 mm x 10 mm x 5 mm ont été prélevés à l’aide d’un procédé d’usinage par électroérosion fil afin que la section transversale préparée inclue la surface usinée et soit alignée avec la direction d’usinage. Une orientation équivalente a été utilisée pour toutes les conditions. Chaque échantillon a été monté dans de la résine, la section transversale a été progressivement meulée, puis polie jusqu’à obtenir un fini miroir à l’aide d’une séquence de préparation identique pour tous. L’arrondissement au niveau du bord usiné a été minimisé, car la perte de la frontière de surface libre pourrait biaiser une mesure de profondeur à l’échelle du micromètre.
La section polie a été attaquée pendant 45 s avec le réactif de Kroll contenant 2 % vol de HF, 4 % vol de HNO₃ et 94 % vol de H₂O34, puis rincée et séchée immédiatement. Le réactif de Kroll contient du HF et du HNO₃ ; le HF est hautement toxique et corrosif, et le HNO₃ est fortement corrosif et oxydant. Le réactif a été préparé, utilisé et éliminé uniquement sous une hotte chimique certifiée, conformément aux procédures institutionnelles approuvées de sécurité chimique, en portant des gants résistants aux acides, une protection oculaire/faciale et des équipements de protection individuelle adaptés au laboratoire.
La région proche de la surface a été examinée au microscope métallographique avec un grossissement de 500x, en utilisant un éclairage et un contraste comparables. Le microscope était équipé d'une caméra USB3.0 de 20 mégapixels. Avant la mesure, une calibration de la conversion pixel-longueur a été effectuée à l'aide d'un micromètre de plateau au même grossissement. Les images ont été analysées à l'aide d'un logiciel d'analyse d'images.
Le bord usiné a été examiné avant la sélection du champ représentatif, et les rayures de préparation, les arrachements et les artefacts de bord arrondi ont été exclus du positionnement des limites. La zone P a été définie comme la bande contenant des caractéristiques continues, allongées, fibreuses ou présentant un aspect d'écoulement, et sa limite inférieure a été fixée là où ces caractéristiques disparaissaient et où la morphologie de la matrice était rétablie. La profondeur a été mesurée perpendiculairement à la surface. Pour chaque condition d'usinage, au moins trois champs de vue représentatifs ont été examinés le long de la coupe transversale. La limite de la zone P a été délimitée indépendamment par deux opérateurs formés, et les valeurs de profondeur indiquées représentaient la moyenne de mesures répétées ; lorsque les écarts dépassaient 5 %, les images ont été réexaminées conjointement afin d'aboutir à un consensus. L'incertitude de mesure de la profondeur de la zone P a été estimée à partir de l'écart-type des placements répétés de la limite sur plusieurs champs.
Un essai de microdureté Vickers a été réalisé sur la section transversale polie à l’aide d’un appareil HVS-1000Z, sous une charge de 50 gf (environ 0,49 N) et avec un temps de maintien de 15 s. La première empreinte a été effectuée au centre, à environ 10 µm sous la surface usinée, puis les mesures ont été poursuivies par intervalles de profondeur de 10 µm. Ce pas défini une résolution en profondeur de ±10 µm pour la détermination de l’épaisseur de la couche durcie. Dans la zone de transition, où la dureté mesurée s’approchait de la bande de la matrice (à moins de 15 HV des limites de la bande), des empreintes supplémentaires ont été réalisées à des intervalles de 5 µm afin d’améliorer la résolution de la localisation de la frontière. Compte tenu du pas de mesure de 10 µm, l’incertitude sur l’épaisseur de la couche durcie rapportée a été estimée de manière conservatrice à ±10 µm, sauf affinement par les mesures de 5 µm dans la zone de transition.
Le premier centre d'empreinte a été positionné à environ 10 µm sous la surface usinée. Avec une charge d'essai de 50 gf et des valeurs de dureté attendues d'environ 376–446 HV, la diagonale d'empreinte estimée était comprise entre 14,4 et 15,7 µm. Selon la norme ISO 6507-1, la distance entre le centre de l'empreinte et le bord de l'échantillon doit être d'au moins 2,5 fois la longueur moyenne de la diagonale (environ 38 µm). La distance de 10 µm au bord utilisée dans cette étude ne satisfaisait pas à cette exigence ; par conséquent, les valeurs de dureté en surface ont été interprétées comme des indicateurs qualitatifs de la tendance en dureté plutôt que comme des mesures absolues.
À chaque profondeur cible, cinq indentations séparées ont été réalisées en des positions décalées latéralement, espacées d'environ 30 µm, et la valeur moyenne ainsi que l'écart type à chaque profondeur ont été calculées à partir de ces cinq indentations. Ces cinq indentations représentaient la variation spatiale au sein d'une même coupe transversale. Une coupe transversale métallographique a été préparée à partir d'un seul échantillon usiné par condition de coupe (vitesse d'avance et mode de refroidissement). Par conséquent, l'écart type de la dureté mesurée de l'échantillon reflète la variation entre les cinq indentations effectuées sur le même échantillon, et non la différence entre des échantillons distincts. Un échantillon a été usiné pour chaque condition de coupe, et une coupe transversale a été préparée à partir de chaque échantillon pour l'observation métallographique et les essais de microdureté. La disposition des mesures de microdureté Vickers est indiquée dans la Figure 2.
La bande de référence de dureté de la matrice, comprise entre HV 376 et HV 388, a été établie en mesurant la dureté à des profondeurs supérieures à 200 µm par rapport à la surface usinée, là où le profil de dureté s'était stabilisé. À chacune des cinq profondeurs (espacées de 20 µm) dans cette région stable, cinq empreintes indépendantes ont été réalisées, donnant un total de 25 mesures. La bande de la matrice a été définie comme la moyenne ± 2 écarts-types (HV 376–388), avec une valeur centrale nominale de HV 384. Les mesures ont été poursuivies jusqu'à ce que le profil revienne à la bande mesurée de dureté de la matrice, comprise entre HV 376 et HV 388, avec un centre nominal de HV 384. L'épaisseur de la couche durcie a été définie comme la première profondeur à laquelle le profil revient et reste à l'intérieur de cette bande mesurée.
Les mesures de rugosité de surface ont été effectuées à l'aide d'un microscope confocal. Cet instrument était un dispositif de mesure optique sans contact utilisant un laser semi-conducteur violet à 405 nm comme source lumineuse. La précision verticale de mesure était de 0,05 nm, et la répétabilité horizontale au niveau 3σ était de 10 nm. Les paramètres de rugosité ont été calculés à partir de données de hauteur bidimensionnelles acquises par le système optique confocal. La longueur d'évaluation était de 4,0 mm avec une longueur d'onde de coupure de 0,8 mm et un filtre gaussien, conformément à la norme ISO 4287.
Pour chaque éprouvette, cinq positions de mesure distinctes ont été examinées sur la surface usinée. La moyenne et l'écart type ont été calculées à partir de ces cinq mesures. La direction de mesure était perpendiculaire aux traces d'avance, c'est-à-dire parallèle à la direction de coupe. La même procédure d'acquisition, direction d'échantillonnage, réglages de l'instrument et longueur d'évaluation ont été utilisées pour toutes les éprouvettes comparées. L'expérience avec avances appariées et les deux séries auxiliaires ont été maintenues séparées durant la collecte des données de rugosité. Une seule éprouvette a été usinée par condition de coupe, et les écarts types rapportés reflétaient la répétabilité des mesures effectuées en cinq positions sur cette unique éprouvette, plutôt que la variabilité entre des éprouvettes usinées indépendamment.
La microdureté en surface et Ra ont été indiquées de manière descriptive sous forme de moyenne ± écart-type lorsque cela était disponible, et la profondeur de la zone P ainsi que l'épaisseur de la couche durcie ont été rapportées comme des valeurs descriptives de profondeur, sauf si des mesures indépendantes au niveau des réplicats pouvaient être récupérées.
Résultats
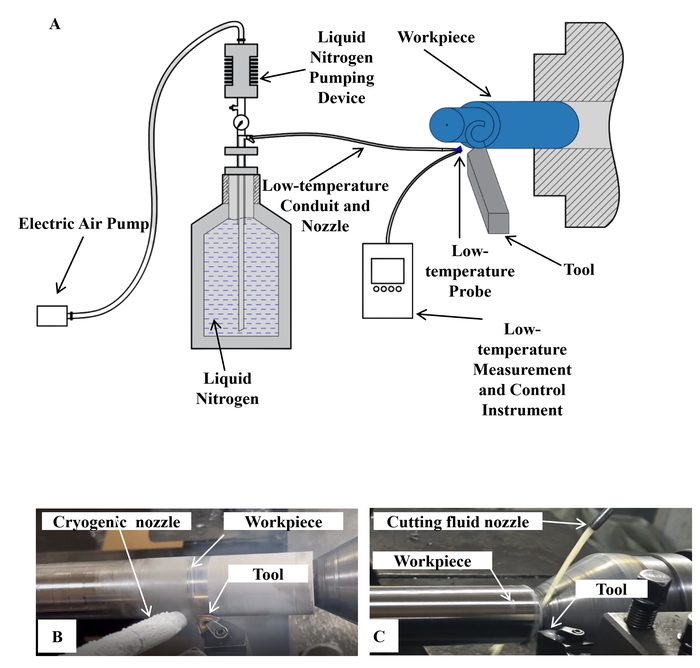
Figure 1 : Appareil expérimental et configurations de distribution du liquide de refroidissement utilisés pour l'usinage de l'alliage de titane TC18. (A) Système de jet de gaz cryogénique N₂ dérivé de l'azote liquide (LN₂), comprenant le réservoir de LN₂, la pompe électrique, la ligne de distribution, la sonde de température, la pièce à usiner et l'outil de coupe. (B) Buse de jet de gaz cryogénique N₂ orientée vers la zone de contact outil-copeau. (C) Alimentation en flux continu de liquide de coupe semi-synthétique DRK-5011 vers la zone de coupe. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
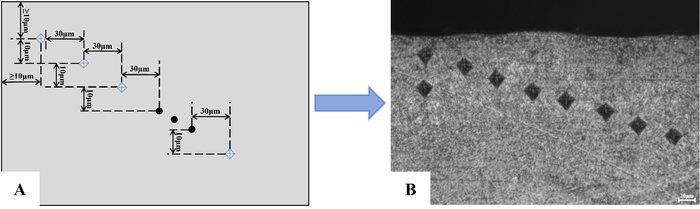
Figure 2 : Disposition des mesures de microdureté Vickers et champ d'empreintes représentatif sur une section transversale polie de TC18. (A) Disposition des mesures de microdureté Vickers. (B) Champ d'empreintes représentatif. Le centre de la première empreinte se situait à environ 10 µm sous la surface usinée, les profondeurs cibles successives étaient espacées de 10 µm, et les empreintes adjacentes étaient décalées latéralement d'environ 30 µm. À chaque profondeur cible, cinq empreintes distinctes ont été réalisées à des positions décalées latéralement, et la valeur moyenne à chaque profondeur a été calculée à partir de ces cinq empreintes. Échelle = 20 µm. Veuillez cliquer ici pour consulter une version agrandie de cette figure.
Zone déformée plastiquement
Des micrographies en coupe transversale ont d'abord révélé une zone nettement modifiée située immédiatement sous la surface usinée. Lors de l'arrosage abondant avec un fluide de coupe semi-synthétique à 20 °C, chaque section présentait une fine bande dans laquelle les caractéristiques microstructurales étaient étirées et alignées approximativement parallèlement à la surface usinée (Figure 3). La frontière entre cette morphologie de type flux et la matrice sous-jacente était visible sur les micrographies, et la distance perpendiculaire entre la surface usinée et cette frontière a été rapportée comme la profondeur de la zone P. Cette grandeur optique indique la profondeur sur laquelle des signes visibles de déformation pouvaient être distingués dans la section préparée ; elle ne correspond pas à la profondeur totale de la déformation induite par l'usinage. À des avances de 0,10, 0,15, 0,20 et 0,26 mm/tr, les profondeurs représentatives de la zone P sous arrosage abondant étaient respectivement de 8,5, 9,7, 10,9 et 21,6 µm. Les trois premières mesures augmentaient par pas de 1,2 µm, tandis que la variation entre 0,20 et 0,26 mm/tr atteignait 10,7 µm. Ainsi, la majeure partie de l'augmentation totale de 13,1 µm observée sur la plage testée s'est produite à la vitesse d'avance la plus élevée. La moyenne des quatre conditions était de 12,68 µm, mais elle constitue uniquement un résumé des quatre conditions affichées et non une estimation regroupée au niveau des répétitions.
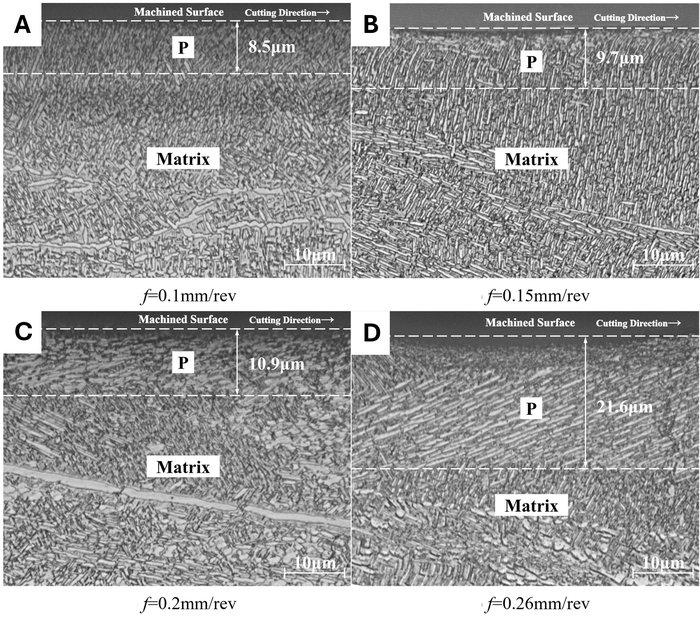
Figure 3 : Microstructures proches de la surface du TC18 après tournage avec arrosage abondant utilisant le fluide de coupe semi-synthétique DRK-5011 à 20 °C. (A) Avances de 0,10 mm/tr. (B) Avances de 0,15 mm/tr. (C) Avances de 0,20 mm/tr. (D) Avances de 0,26 mm/tr. La vitesse de coupe nominale était de 19,1 m/min et la profondeur de passe axiale de 0,60 mm. Les flèches indiquent le sens de l'usinage et la surface usinée. Les lignes en pointillés délimitent la zone visiblement déformée plastiquement (zone P), et les chiffres indiquent sa profondeur mesurée depuis la surface usinée. Les échelles correspondent à 10 µm. Les micrographies présentées sont des vues représentatives sélectionnées parmi plusieurs champs observés sur une même coupe transversale pour chaque condition d'usinage. Les profondeurs de zone P indiquées correspondent à la moyenne des mesures effectuées sur au moins trois champs. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
Les sections du jet de gaz N₂ cryogénique présentaient également une bande visiblement déformée, mais sa profondeur était de 6,0, 8,2, 10,7 et 11,0 µm pour les quatre mêmes vitesses d'avance (Figure 4). Les variations successives au sein de cette série étaient de 2,2, 2,5 et 0,3 µm, produisant une étendue totale de 5,0 µm et une moyenne sur les quatre conditions de 8,98 µm. Par rapport au refroidissement par inondation à chaque vitesse d'avance appariée, le refroidissement cryogénique était associé à une réduction de la profondeur annotée de la zone P d’environ 29 %, 15 %, 2 % et 49 % ; les différences absolues étaient de 2,5, 1,5, 0,2 et 10,6 µm. L’écart entre les modes dépendait donc de la condition : il était presque absent à 0,20 mm/tour mais maximal à 0,26 mm/tour. Sur l’ensemble des quatre réglages affichés, la différence entre les moyennes spécifiques aux modes était de 3,70 µm, soit l’équivalent de 29 % de la moyenne obtenue avec le refroidissement par inondation. Étant donné qu’un seul échantillon usiné a été évalué par condition, et que des mesures optiques répétées avec une estimation de dispersion regroupée n’étaient pas disponibles, toutes les comparaisons ci-dessus entre conditions et moyennes sont descriptives. La répétabilité au niveau des mesures (au moins trois champs par condition, deux tracés indépendants des limites, écarts types issus de placements répétés) a été utilisée pour évaluer la dispersion des annotations, mais cela ne reflète pas la variabilité entre échantillons. En particulier, la différence de 0,2 µm à 0,20 mm/tour est comprise dans l’incertitude de mesure et ne peut être considérée comme une preuve d’un effet reproductible du refroidissement sans sections supplémentaires et des mesures indépendantes.
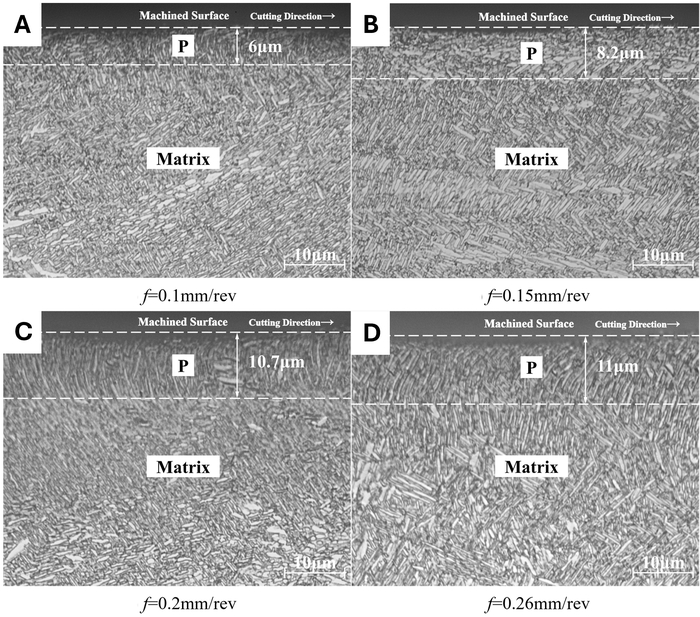
Figure 4 : Microstructures proches de la surface de TC18 après tournage sous jet de gaz cryogénique N₂ dérivé de LN₂. (A) Avances de 0,10 mm/tr. (B) Avances de 0,15 mm/tr. (C) Avances de 0,20 mm/tr. (D) Avances de 0,26 mm/tr. La vitesse de coupe nominale était de 19,1 m/min et la profondeur axiale de passe était de 0,60 mm. Les flèches indiquent le sens de coupe et la surface usinée. Les lignes en pointillés délimitent la zone visiblement déformée plastiquement (zone P), et les annotations numériques indiquent sa profondeur depuis la surface usinée. Les barres d'échelle = 10 µm. Les micrographies présentées sont des vues représentatives sélectionnées parmi plusieurs champs observés sur une même coupe transversale pour chaque condition de coupe. Les profondeurs de zone P indiquées correspondent à la moyenne des mesures effectuées sur au moins trois champs. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
La profondeur représentative de la zone P cryogénique était numériquement inférieure à la valeur d'inondation à chaque avance, mais l'ampleur de la différence ne variait pas de façon monotone avec l'avance. La série d'inondation augmentait fortement au dernier réglage, tandis que la série cryogénique ne changeait que de 10,7 à 11,0 µm sur l'intervalle allant de 0,20 à 0,26 mm/tr. Les images montrent donc un motif numérique dépendant de l'avance, plutôt qu'un gain constant en pourcentage ou une interaction statistique. En outre, la frontière visible ne quantifie ni la température, ni la force, ni les contraintes résiduelles, ni la densité de défauts cristallographiques, ni la déformation restant au-delà de la bande optiquement reconnaissable. Ces grandeurs nécessitent des mesures distinctes et sont seulement considérées comme des explications possibles dans la Discussion.
Microdureté en surface et épaisseur de la couche durcie
Des profils de microdureté ont été mesurés à partir d'environ 10 µm sous la surface usinée en direction de la matrice (Figure 5). Dans toutes les conditions, les valeurs les plus élevées ont été observées dans la région proche de la surface, après quoi les profils se sont rapprochés de la plage de dureté mesurée de la matrice, soit HV 376–388 (centre nominal, HV 384). Sous refroidissement abondant, la microdureté en surface proche était de 407,33 ± 2,52, 411,00 ± 4,58, 416,67 ± 4,51 et 424,67 ± 2,52 HV lorsque l'avance augmentait de 0,10 à 0,26 mm/tr. Les valeurs correspondantes en conditions cryogéniques étaient respectivement de 414,67 ± 3,79, 445,67 ± 3,51, 420,33 ± 5,77 et 429,33 ± 5,86 HV. Ces écarts-types ont été calculés à partir de cinq empreintes à chaque profondeur sur une seule section transversale par condition d'usinage, reflétant ainsi la variation spatiale au sein de cette section plutôt que la variabilité entre des éprouvettes usinées indépendamment. Les différences appariées cryogénique moins refroidissement abondant étaient de 7,34, 34,67, 3,66 et 4,66 HV. La valeur maximale en surface, 445,67 ± 3,51 HV, a été obtenue à 0,15 mm/tr avec refroidissement cryogénique ; comme la série cryogénique n'était pas monotone, cette valeur est indiquée comme la moyenne maximale observée et non comme un optimum. La moyenne des quatre valeurs moyennes selon le débit d'avance était de 414,92 HV sous refroidissement abondant et de 427,50 HV sous refroidissement cryogénique, soit une différence descriptive d'environ 3 %. La majeure partie de cette différence moyenne provient de l'écart de 34,67 HV à 0,15 mm/tr, tandis que les différences à 0,20 et 0,26 mm/tr étaient inférieures à 5 HV. Par rapport à la valeur sous refroidissement abondant à la même avance, les différences de dureté de surface étaient d'environ 1,80 %, 8,44 %, 0,88 % et 1,10 %. Cette répartition explique pourquoi la moyenne sur les quatre conditions ne doit pas être décrite comme une augmentation uniforme de 3,03 % à toutes les avances. Les huit valeurs de surface étaient toutes supérieures au centre nominal de la matrice (HV 384), mais ce sont les profils en profondeur, et non le seul premier point, qui étaient nécessaires pour déterminer jusqu'où s'étendait la réponse mécanique sous la surface.
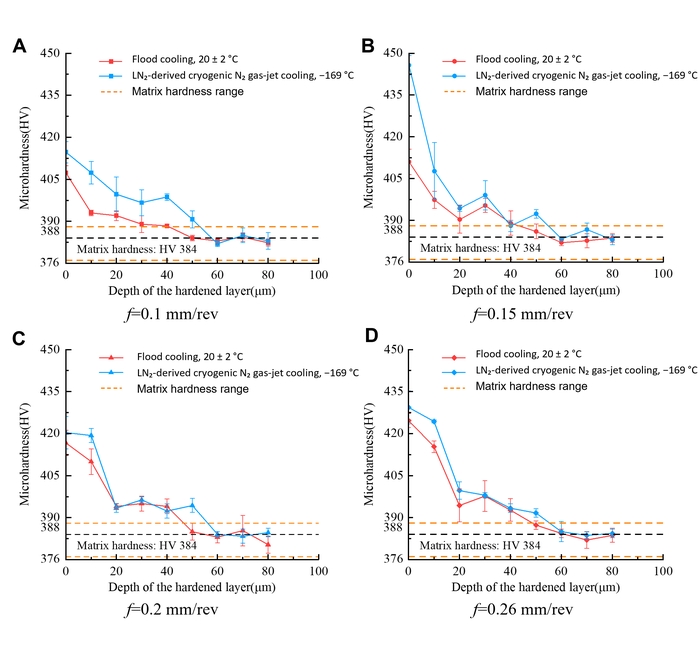
Figure 5 : Profils de microdureté en surface du TC18 sous refroidissement par jet de fluide conventionnel et par azote cryogénique (N₂). Profils de microdureté en fonction de la profondeur sous la surface usinée, pour des avances de (A) 0,10 mm/tr, (B) 0,15 mm/tr, (C) 0,20 mm/tr et (D) 0,26 mm/tr. La vitesse de coupe nominale était de 19,1 m/min, et la profondeur axiale de passe était de 0,60 mm. Le centre de la première empreinte était positionné à environ 10 µm sous la surface usinée. Les barres d'erreur indiquent l'écart type (SD) calculé à partir de cinq empreintes à chaque profondeur sur une même section transversale pour chaque condition de coupe, représentant ainsi la répétabilité des mesures plutôt que la variabilité entre des éprouvettes usinées indépendamment. La plage de référence de dureté de la matrice s'étendait de HV 376 à 388, avec une valeur centrale nominale de HV 384. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
L'épaisseur de la couche durcie a été déterminée à partir de la profondeur à laquelle chaque profil revenait à la bande de la matrice mesurée et y restait (Tableau 4). Sous refroidissement par inondation, les valeurs étaient de 30, 20, 50 et 50 µm pour des avances de 0,10, 0,15, 0,20 et 0,26 mm/tr, respectivement. Avec un pas de mesure de 10 µm, ces valeurs présentent une incertitude d'environ ±10 µm. Sous refroidissement cryogénique, les valeurs respectives étaient de 50, 40, 60 et 60 µm (±10 µm). La moyenne des quatre valeurs d'avance donnait 37,5 µm sous refroidissement par inondation et 52,5 µm sous refroidissement cryogénique, soit une augmentation descriptive d'environ 40 %, plutôt qu'une valeur exacte de 40,0 %. Compte tenu de l'incertitude de ±10 µm, les intervalles effectifs se superposent considérablement ; la différence observée doit donc être interprétée comme une tendance plutôt qu'un effet précisément quantifié. La zone P optique et la couche définie par la dureté ne variaient pas de façon parallèle, comme attendu d'après leurs définitions. La profondeur de la zone P correspond à l'endroit où la morphologie de type écoulement n'est plus discernable, tandis que l'épaisseur de la couche durcie correspond à l'endroit où le profil mécanique revient à la bande de la matrice. Une zone P plus superficielle peut donc coexister avec une réponse en dureté plus épaisse sans contradiction. Selon les conditions, les différences d'épaisseur correspondaient à des augmentations descriptives qui variaient fortement selon l'avance et, compte tenu de l'incertitude de ±10 µm, doivent être interprétées comme des tendances qualitatives plutôt que des pourcentages précis. Ces pourcentages variaient fortement selon l'avance et ne soutiennent pas l'existence d'une taille d'effet indépendante de l'avance.
Tableau 4 : Métriques d'intégrité de surface du TC18 dans différentes conditions de refroidissement. Les microduretés en surface, l'épaisseur de la couche durcie, la profondeur représentative de la zone P et la rugosité de surface sont résumées pour le refroidissement par arrosage et le refroidissement cryogénique par jet de gaz N₂ dérivé de N₂ liquide, à travers les vitesses d'avance testées. Les microduretés en surface et Ra sont indiquées sous forme de moyenne ± écart-type lorsque disponibles, tandis que l'épaisseur de la couche durcie et la profondeur représentative de la zone P sont indiquées sous forme de valeurs descriptives de profondeur. Veuillez cliquer ici pour télécharger ce tableau.
Rugosité de surface
La comparaison complète de la rugosité en fonction du débit d'avance apparié est indiquée dans le Tableau 4, chaque valeur représentant la moyenne et l'écart type provenant de cinq positions de mesure par éprouvette. Sous refroidissement par arrosage, Ra était de 1,099 ± 0,100, 1,635 ± 0,120, 2,815 ± 0,130 et 3,529 ± 0,180 µm pour des avances de 0,10, 0,15, 0,20 et 0,26 mm/tour. Sous refroidissement cryogénique, les valeurs correspondantes étaient respectivement de 0,841 ± 0,070, 1,304 ± 0,200, 2,491 ± 0,150 et 3,245 ± 0,250 µm. Ces écarts types ont été calculés à partir de cinq positions de mesure sur une seule éprouvette par condition de coupe, et représentent donc la répétabilité des mesures plutôt que la variabilité entre éprouvettes. Ra augmentait avec l'avance dans les deux séries, et la valeur sous refroidissement cryogénique était inférieure à chaque réglage apparié. Les différences absolues étaient de 0,258, 0,331, 0,324 et 0,284 µm, correspondant à des différences relatives descriptives d’environ 23 %, 20 %, 12 % et 8 %. Ainsi, l’écart absolu restait dans une plage relativement étroite, tandis que la réduction en pourcentage diminuait à mesure que le niveau global de rugosité augmentait. Les moyennes et écarts types rapportés sont présentés tels qu’indiqués ; en l’absence d’analyse inférentielle documentée, les différences entre les modes restent descriptives. La similitude des réductions absolues, malgré l’augmentation de la valeur de base de Ra, explique la baisse du pourcentage relatif. De 0,10 à 0,26 mm/tour, Ra sous refroidissement par arrosage augmentait de 2,430 µm et Ra sous refroidissement cryogénique de 2,404 µm. Ainsi, l’augmentation principale liée à l’avance était d’une ampleur comparable dans les deux séries, tandis que la série cryogénique restait décalée vers des valeurs inférieures sur toute la plage testée.
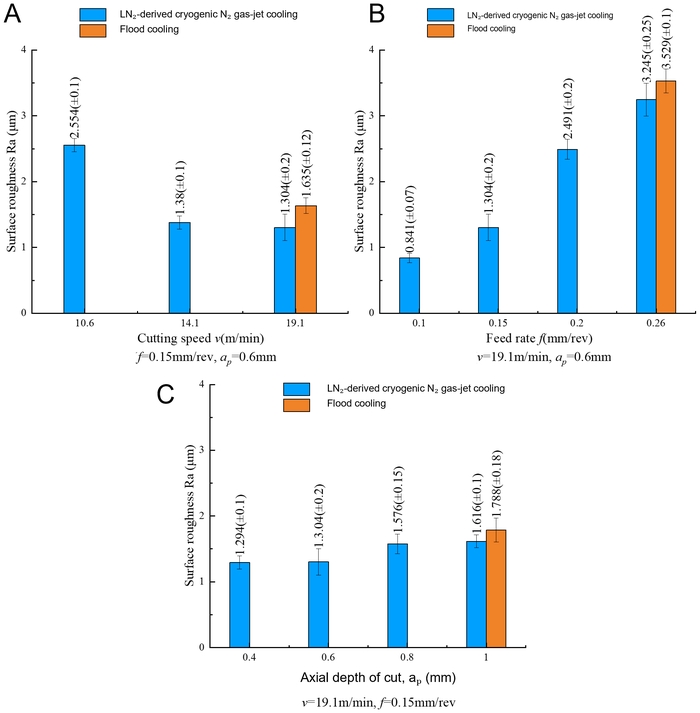
Figure 6 : Rugosité moyenne arithmétique de la TC18 sous refroidissement par arrosage et par jet de gaz N₂ cryogénique. Rugosité moyenne arithmétique (R-a) en fonction de (A) la vitesse de coupe à f = 0,15 mm/tr et ap = 0,60 mm, (B) la vitesse d'avance à v₍c₎ = 19,1 m/min et ap = 0,60 mm, et (C) la profondeur axiale de coupe à v₍c₎ = 19,1 m/min et f = 0,15 mm/tr. Chaque graphique montre la série de refroidissement cryogénique par jet de gaz N₂ dérivé de LN₂, accompagnée du témoin disponible avec refroidissement par arrosage : v₍c₎ = 19,1 m/min en (A), f = 0,26 mm/tr en (B) et ap = 1,00 mm en (C). L'absence de barre de refroidissement par arrosage pour d'autres réglages indique que les mesures correspondantes par arrosage n'étaient pas disponibles, et non que la rugosité était nulle. Les barres d'erreur indiquent l'écart type (SD) calculé à partir de cinq positions de mesure sur un seul spécimen par condition de coupe, et reflètent la répétabilité des mesures plutôt que la variabilité entre spécimens. Veuillez cliquer ici pour visualiser une version agrandie de cette figure.
Figure 6 présente la série de vitesses d'avance aux côtés de deux séries cryogéniques auxiliaires à facteur unique. À des vitesses de coupe de 10,6, 14,1 et 19,1 m/min, avec f = 0,15 mm/tr et ap = 0,60 mm, la rugosité Ra en conditions cryogéniques était de 2,554 ± 0,100, 1,380 ± 0,100 et 1,304 ± 0,200 µm. Une référence en lubrification abondante était disponible uniquement à 19,1 m/min, où Ra valait 1,635 ± 0,120 µm. Le panneau de vitesse permet donc une comparaison appariée et met en évidence une tendance interne à la série cryogénique, mais ne permet pas une comparaison sur toute la plage de vitesses. Pour des profondeurs de coupe de 0,40, 0,60, 0,80 et 1,00 mm, avec vc = 19,1 m/min et f = 0,15 mm/tr, la rugosité Ra en conditions cryogéniques était de 1,294 ± 0,100, 1,304 ± 0,200, 1,576 ± 0,150 et 1,616 ± 0,100 µm. La référence en lubrification abondante disponible à 1,00 mm était de 1,788 ± 0,180 µm, soit 0,172 µm au-dessus de la valeur cryogénique à ce même paramètre. Les barres de lubrification abondante étaient indisponibles aux trois autres profondeurs. Le panneau d'avance lui-même affiche la série cryogénique et une seule barre de référence en lubrification abondante à 0,26 mm/tr, tandis que Tableau 4 contient l'ensemble complet des données appariées sur l'avance. Les barres omises indiquent des mesures indisponibles, et non une rugosité nulle. Pris ensemble, les principaux jeux de données ont montré une profondeur de zone P et une rugosité Ra plus faibles, mais une microdureté en surface et une épaisseur de couche durcie plus élevées, sous refroidissement cryogénique. Les séries auxiliaires complètent la description de Ra, mais ne permettent pas une comparaison générale entre modes. Sur l'ensemble de la série cryogénique de vitesses, Ra a diminué de 1,250 µm (48,9 %) entre 10,6 et 19,1 m/min ; au point unique apparié à 19,1 m/min, elle était 20,2 % inférieure à la référence en lubrification abondante. Sur l'ensemble de la série cryogénique de profondeurs, Ra a augmenté de 0,322 µm (24,9 %) entre 0,40 et 1,00 mm ; au point apparié à 1,00 mm, elle était 9,6 % inférieure à la référence en lubrification abondante. Ces calculs effectués aux extrémités résument les tendances observées au sein des séries cryogéniques, mais comme les références en lubrification abondante ne sont disponibles qu'aux extrémités, on ne peut pas en déduire un avantage du refroidissement sur toute la plage complète de vitesses ou de profondeurs.
Disponibilité des données
Les données brutes produites et analysées au cours de cette étude, y compris les mesures de rugosité de surface, les profils de microdureté et les images métallographiques, ont été déposées dans la banque de données scientifiques (https://www.scidb.cn) sous le DOI : https://doi.org/10.57760/sciencedb.0115i.
Tableau 1 : Composition élémentaire spécifique à chaque lot de l'alliage de titane TC18 utilisé dans cette étude. Les valeurs ont été obtenues à partir du certificat de matière fourni par le fournisseur pour la barre TC18 utilisée dans les expériences (numéro de certificat 20250268). Le titane (Ti) a été indiqué comme constituant le reste. Veuillez cliquer ici pour télécharger ce tableau.
Tableau 2 : Propriétés mécaniques à température ambiante de l'alliage de titane TC18. Les valeurs selon la norme du fournisseur sont présentées aux côtés des valeurs des propriétés mécaniques spécifiques au lot, indiquées dans le certificat de matière pour la barre TC18 utilisée dans cette étude. Veuillez cliquer ici pour télécharger ce tableau.
Fichier supplémentaire 1. Certificat de matière pour l'alliage de titane TC18 utilisé dans cette étude. Certificat de qualité délivré par le fournisseur concernant la barre de titane TC18 utilisée dans les expériences (numéro de certificat : 20250268 ; Shaanxi Huachen Titanium Co., Ltd.). Ce certificat fournit les valeurs spécifiques au lot pour la composition chimique, la résistance à la traction, la limite d'élasticité, l'allongement, la réduction de section et la dureté du matériau testé.Veuillez cliquer ici pour télécharger ce fichier.
Discussion
La comparaison principale a révélé un ensemble coordonné mais non identique de réponses en matière d'intégrité de surface. Par rapport au refroidissement par inondation, le jet de gaz N₂ cryogénique spécifié était associé à une zone P optiquement définie plus superficielle et à une valeur Ra plus faible à chaque avance correspondante, tandis que la microdureté en surface proche et l'épaisseur de la couche durcie étaient numériquement plus élevées. Ces observations doivent être prises en compte conjointement, mais elles ne doivent pas être réduites à une affirmation unique selon laquelle le refroidissement cryogénique réduirait ou augmenterait simplement la couche de surface modifiée. La mesure optique indique l'endroit où cessent les caractéristiques visibles de type flux, le profil de dureté indique où une propriété mécanique revient à la bande de la matrice, et Ra indique la variation de hauteur le long de la surface externe. Leurs réponses différentes montrent que la profondeur, l'état mécanique et la topographie de la couche modifiée n'étaient pas régies par une seule et même métrique interchangeable. La preuve la plus forte provient du jeu de données appariées sur la vitesse d'avance ; les séries auxiliaires de vitesse et de profondeur élargissent le contexte descriptif relatif à la rugosité, mais ne peuvent pas avoir le même poids comparatif, car la plupart des réglages ne disposent pas d'une valeur de refroidissement par inondation correspondante.
La profondeur de la zone P dépendante de l'avance fournit l'exemple le plus clair de spécificité conditionnelle. Une avance plus élevée augmente l'épaisseur nominale non déformée du copeau et peut modifier les conditions mécaniques et de contact en usinage du titane, ce qui est conforme aux études démontrant les effets de la vitesse d'avance sur l'intégrité de surface et la topographie22,23. Sous lubrification abondante, la profondeur de la zone P a augmenté progressivement de 8,5 à 10,9 µm entre 0,10 et 0,20 mm/tour, puis a atteint 21,6 µm à 0,26 mm/tour. En refroidissement cryogénique, elle est passée de 6,0 à 10,7 µm au cours des trois premières avances, puis n'a évolué qu'à 11,0 µm à l'avance la plus élevée. Une interprétation plausible est que le jet de gaz aurait pu avoir une exposition thermique limitée en surface ou modifier les conditions de contact à la vitesse d'avance la plus élevée. Ceci est cohérent avec la sensibilité thermo-mécanique bien établie de l'usinage du titane12,15,17,18,19,20,21, bien que cela n'ait pas été testé directement. La température dans la zone de coupe, les forces, le contact des copeaux et le comportement interfacial n'ont pas été mesurés. En outre, la différence entre les modes n'était que de 0,2 µm à 0,20 mm/tour, et aucune donnée sur l'écart-type (SD) de la zone P entre les éprouvettes n'était disponible.
Les données de dureté soulèvent une question connexe mais physiquement distincte. La valeur maximale observée de microdureté en surface, 445,67 ± 3,51 HV, a été obtenue à f = 0,15 mm/tr sous refroidissement cryogénique. Cette valeur était nettement supérieure à celle obtenue avec un refroidissement par arrosage à la même avance (411,00 ± 4,58 HV), ce qui représente une différence de 34,67 HV. Une explication possible est que la combinaison du jet de gaz cryogénique et de l'épaisseur de copeau non déformé spécifique à cette vitesse d'avance a produit un état thermo-mécanique maximisant l'écrouissage tout en minimisant l'adoucissement thermique. À des avances plus faibles, la déformation imposée à la surface nouvellement générée aurait pu être insuffisante pour produire le même degré d'écrouissage. À des avances plus élevées, la génération accrue de chaleur aurait pu partiellement contrebalancer l'effet d'écrouissage par une récupération ou un adoucissement assisté par la température, même avec un refroidissement cryogénique. Toutefois, cette explication reste spéculative, car la température dans la zone de coupe, les efforts de coupe et la densité de dislocations n'ont pas été mesurés. Le refroidissement cryogénique a été associé à une microdureté moyenne plus élevée en surface et à une couche plus épaisse définie par la dureté, bien que la zone P visible soit plus superficielle. Cependant, la différence moyenne globale était dominée par la grande différence observée à 0,15 mm/tr, tandis que les différences à 0,20 et 0,26 mm/tr étaient nettement plus faibles. Une exposition thermique réduite pourrait limiter l'adoucissement ou la relaxation assistés par la température, permettant ainsi à l'écrouissage induit par l'usinage de rester détectable même après la disparition de la morphologie de type écoulement visible. Des études antérieures sur le titane en conditions cryogéniques rapportent également des modifications de la rugosité, de la dureté en sous-surface et d'autres caractéristiques d'intégrité de surface, bien que la direction et l'ampleur dépendent du matériau, du milieu et de la stratégie d'application26,27,28,29,30,31,32. Toutefois, dans la présente étude, cette explication demeure une hypothèse. Aucun historique thermique ni mesure directe de la structure de défaut n'était disponible, et la microscopie optique ne permet pas de déterminer la densité de dislocations, la récupération, le raffinement des grains ou les changements au niveau des phases. La série de dureté en surface sous refroidissement cryogénique n'était pas monotone sur la plage d'avances testée, et la condition à 0,15 mm/tr doit donc être indiquée comme la moyenne maximale observée plutôt qu'une condition optimisée. En outre, avec un pas de mesure de 10 µm, les valeurs d'épaisseur de la couche durcie présentent une incertitude de ±10 µm, ce qui signifie que les intervalles rapportés pour le refroidissement par arrosage (20–50 µm) et le refroidissement cryogénique (40–60 µm) se chevauchent considérablement. Les différences observées entre les modes de refroidissement doivent donc être interprétées comme une tendance plutôt qu'un effet précisément quantifié.
Les résultats de rugosité sont compatibles avec une forte contribution liée à la formation de la surface en fonction de l'avance. Ra a augmenté de 1,099 à 3,529 µm en présence de refroidissement par arrosage et de 0,841 à 3,245 µm en présence de refroidissement cryogénique lorsque l'avance a augmenté, dans le même sens que les études antérieures identifiant l'avance comme un facteur déterminant important de la topographie de surface des alliages de titane22,23. Bien que la différence absolue en mode soit restée proche de 0,3 µm, son importance relative a diminué d’environ 23 % à 8 % sur la plage d’avance testée. Ces différences numériques sont descriptives et n’impliquent pas de signification statistique, car aucune réplication indépendante de l’usinage n’a été réalisée. Une explication possible est que les contributions géométriques et de déplacement de matière liées à l’avance représentent une fraction plus importante du Ra total à plus forte avance, laissant ainsi une marge relative moindre pour un changement associé au refroidissement. Une autre hypothèse est que le jet de gaz modifie l’adhérence, l’évacuation des copeaux ou le contact secondaire avec la nouvelle surface. De telles explications tribologiques sont plausibles dans l’usinage du titane9,10,12,13,14,32, mais le bord rapporté, l’usure de l’outil, les vibrations et la morphologie des copeaux n’ont pas été mesurés, et les différentes hypothèses ne peuvent être distinguées. Les panneaux relatifs à la vitesse et à la profondeur nécessitent une interprétation prudente : ils doivent être considérés comme des tendances liées au jet de gaz N₂ cryogénique avec une condition de référence unique de refroidissement par arrosage, plutôt que comme des comparaisons complètes entre modes.
Les observations actuelles représentent donc une comparaison entre le système d'inondation spécifique DRK-5011 et le LN₂système de jet de gaz dérivé tel que configuré dans cette étude, plutôt qu'une comparaison générique entre refroidissement par flux d'air et refroidissement cryogénique dans toutes les conditions de distribution possibles. Les détails relatifs à la distribution du refroidissement sont essentiels pour la comparaison avec les travaux antérieurs. Le système actuel utilisait du LN2 en tant que source froide et délivré un azote cryogénique N2 jet de gaz dirigé vers la zone de coupe ; il n'appliquait pas d'azote liquide2 directement sous forme de flux liquide libre. LN₂ à environ −196 °C a servi comme source froide, tandis que le N mesuré₂ la température du jet de gaz avant impact était de −169 °C. Azote liquide₂ la consommation était d'environ 3 L/min, basée sur 20 L consommés en 7 min. Des études antérieures ont examiné la distribution d'azote liquide, d'air refroidi, de CO2 neige, combinaisons de lubrification à quantité minimale et autres dispositifs cryogéniques26,27,28,29,30,31,32. Leurs résultats ne peuvent pas être transférés quantitativement car la capacité de refroidissement, l'impact, la lubrification et l'interaction entre copeaux et liquide de refroidissement diffèrent selon les systèmes. Le refroidissement par arrosage assure également des fonctions de lubrification et de rinçage que un N2 le jet de gaz peut ne pas fournir. Les contrastes observés reflètent donc probablement une combinaison d'extraction de chaleur, de lubrification par le fluide, de quantité de mouvement du jet et d'évacuation des copeaux, plutôt que la température seule. L'utilisation de gaz vaporisé s'explique par une livraison stable et une rétention ou un éclaboussement réduits du liquide, mais la présente expérience n'a pas comparé la livraison par gaz et celle par liquide direct. Aucun coefficient de transfert thermique ni courbe complète de température en fonction du temps n'ont été obtenus, de sorte que la condition aux limites thermique est décrite de manière opérationnelle plutôt que pleinement quantifiée. Les observations actuelles étendent donc la littérature sur l'usinage cryogénique à une mise en œuvre définie du jet de gaz TC18, sans toutefois reproduire un cas générique de LN2 comparaison. La valeur de cette spécificité est méthodologique : un autre laboratoire peut reproduire la pression nominale, la géométrie de la buse, la distance d'application, l'orientation, la source froide et le débit de consommation, puis vérifier si les mêmes réponses de surface dépendantes des conditions persistent, avec une réplication complète et une métrologie rigoureuse. Ces observations peuvent être pertinentes pour le choix du procédé lors de l'usinage de pièces en TC18 dans les applications aérospatiales et autres applications à haute sollicitation, où l'intégrité et la rugosité en surface proche sont importantes. La N définie cryogénique₂ La configuration à jet de gaz fournit également une base expérimentale reproductible pour des études futures évaluant l'intégrité de surface et les performances ultérieures des composants.
Plusieurs limites de conception et de rapport définissent la portée des preuves. La limite la plus importante est l'absence de réplication indépendante en usinage. Toutes les comparaisons sont descriptives, et la signification statistique ne peut être évaluée, car la variabilité liée aux conditions d'usinage ne peut être distinguée de la variabilité de mesure sans répétitions indépendantes. L'expérience principale a fait varier un seul facteur et n'a pas permis d'analyser factoriellement ou par surface de réponse les interactions entre la vitesse de coupe, l'avance, la profondeur de coupe et le mode de refroidissement. Les séries auxiliaires de vitesse et de profondeur contiennent chacune une seule référence avec lubrification abondante. Les valeurs optiques des zones P sont des mesures représentatives sans écart-type inter-spécimens, et les mesures effectuées sans connaissance de l'identité des échantillons n'ont pas été formellement documentées dans l'expérience initiale ; les études futures devraient intégrer une évaluation formelle de la reproductibilité en aveugle. Des images représentatives seules ne permettent pas d'établir la reproductibilité des mesures de frontières à l'échelle micrométrique ; les études futures devraient inclure plusieurs spécimens usinés indépendamment et plusieurs sections transversales par condition afin d'obtenir une évaluation robuste de la reproductibilité. De plus, les mesures de dureté en surface ont été réalisées avec le centre de la première empreinte situé à environ 10 µm sous la surface usinée. Comme indiqué dans la section Méthodes, cette distance au bord ne satisfait pas à l'exigence de la norme ISO 6507-1, qui requiert une distance d'au moins 2,5 fois la diagonale de l'empreinte (environ 38 µm) par rapport au bord de l'échantillon. Les valeurs de dureté en surface doivent donc être interprétées comme des indicateurs qualitatifs de la tendance de dureté, et non comme des mesures absolues. Les études futures devraient envisager d'utiliser une charge d'empreinte plus faible, un essai de microdureté Knoop ou une autre stratégie de mesure proche de la surface conforme aux exigences de la norme ISO 6507-1 concernant la distance au bord. Aucun test inférentiel n'a été considéré comme valide, car aucune réplication expérimentale indépendante n'était disponible ; par conséquent, toutes les différences restent descriptives. Les historiques de température, les forces de coupe, la morphologie des copeaux, les contraintes résiduelles et la réponse en fatigue n'ont pas été mesurés. Bien que l'usure progressive de l'outil n'ait pas été un facteur perturbateur dans cette étude, puisqu'un tranchant neuf a été utilisé pour chaque essai, une quantification détaillée de l'usure n'a pas été effectuée. La microscopie optique et les profils de dureté n'ont pas été complétés par des analyses EBSD ou TEM. Ces manques n'annulent pas les observations spécifiques à chaque condition, mais ils empêchent d'établir des relations causales et de généraliser au-delà du matériau TC18, de l'agencement déclaré de l'outil et de la buse, et de la fenêtre de procédé testée. Une étude complémentaire devrait utiliser un plan expérimental multivarié structuré permettant d'estimer les effets principaux et les interactions35, inclure des témoins complets avec lubrification abondante et sans lubrification, et intégrer une réplication spatiale et par spécimen indépendante. L'acquisition synchrone de température et de force, l'évaluation de l'état de l'outil et des copeaux, la mesure des contraintes résiduelles et la caractérisation cristallographique permettraient de tester les voies thermiques et tribologiques proposées avant d'inférer des conséquences sur l'usure ou la fatigue.
Cette étude a établi une comparaison précise entre le refroidissement par inondation et le refroidissement cryogénique par jet de gaz N₂ dérivé de LN₂ lors du tournage externe du TC18. Le comportement de la couche modifiée en surface a été évalué selon quatre critères complémentaires : la profondeur de la zone P délimitée optiquement, la microdureté en surface proche, l'épaisseur de la couche définie par la dureté et Ra. L'utilisation de mesures optiques, mécaniques et topographiques distinctes a permis de comparer les réponses sans les considérer comme des indicateurs équivalents d'un même mécanisme.
À des vitesses d'avance de 0,10, 0,15, 0,20 et 0,26 mm/tr, la condition cryogénique était associée à une profondeur représentative de la zone P plus faible d'environ 29 %, 15 %, 2 % et 49 %, respectivement. La séparation quasi nulle à 0,20 mm/tr et la séparation nettement plus importante à 0,26 mm/tr montrent que l'ampleur de cette différence descriptive dépendait du réglage d'avance et n'était pas une réponse constante au refroidissement.
La microdureté en surface a été associée à des différences descriptives entre les deux modes de refroidissement, mais l'ampleur de ces différences variait considérablement selon le débit d'avance et ne doit pas être interprétée comme un effet cryogénique uniforme pour tous les débits. L'épaisseur de la couche durcie était également plus importante en refroidissement cryogénique, passant d'une plage de 20 à 50 µm en refroidissement par jet à 40 à 60 µm, avec une augmentation moyenne sur quatre conditions d'environ 40 %. Une zone P visible plus mince associée à une couche durcie plus épaisse n'est pas contradictoire, car les deux profondeurs ont été définies par des extrémités de mesure différentes. Ra était également plus faible en refroidissement cryogénique pour les quatre débits comparés, avec des réductions descriptives d'environ 23 %, 20 %, 12 % et 8 %, respectivement.
Dans la série cryogénique auxiliaire, Ra a présenté une tendance à la baisse avec l'augmentation de la vitesse de coupe dans la plage testée de 10,6 à 19,1 m/min, et une tendance à la hausse dans la partie supérieure de la plage de profondeur de passe. Un seul témoin par arrosage a été disponible dans chaque série auxiliaire, de sorte que ces observations ne peuvent pas être interprétées comme une preuve d'un avantage en refroidissement sur l'ensemble des plages de vitesse ou de profondeur. Dans l'ensemble, les résultats appuient une association limitée entre la configuration spécifiée du jet de gaz et une réduction de la profondeur de déformation visible, le maintien d'un durcissement en surface proche et une rugosité plus faible. Ils n'identifient toutefois ni un mécanisme thermique ou tribologique unique, ni une condition de coupe globalement optimale, ni une amélioration de la résistance à l'usure ou à la fatigue. Une confirmation nécessite une réplication indépendante, des témoins appariés complets et des mesures permettant de résoudre directement la température, la force, l'état de l'outil et l'état microstructural.
Déclarations de divulgation
Les auteurs n'ont aucune incompatibilité d'intérêts à déclarer. Aucun outil d'intelligence artificielle n'a été utilisé lors de la rédaction du manuscrit, des figures ou de l'analyse des données.
Remerciements
Ce travail a été soutenu par la Fondation nationale des sciences naturelles de Chine (n° 51905426) et le Programme de promotion des talents innovants, Équipe d'innovation scientifique et technologique de la province de Shaanxi, Chine (n° 2025RS-CXTD-037).
Matériaux
| Nom | Entreprise | Numéro de catalogue | Commentaires |
|---|---|---|---|
| Plaquette de tournage en carbure cémenté revêtu | Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | Tournage cylindrique extérieur de l'alliage de titane TC18 |
| Tour horizontal CW6163B | ANYANG MACHINE TOOL WORKS | 20010089 | Le tour permet de travailler des pièces d’un diamètre maximal de 630 mm, d’une longueur maximale de 3 000 mm et d’une vitesse maximale de rotation de la broche de 1 000 tr/min. |
| Eau déionisée H2O | Dongguan Hongwang Precision Technology Co., Ltd. | Fraction volumique 94 vol% | Solvant pour l’attaque de Kroll, nettoyage des éprouvettes |
| Fluide de coupe semi-synthétique DRK-5011 | Dezhou Xincheng Special Oil Co., Ltd. | Utilisé à 20 °C, pH 9,1, densité 1,02 g/cm³ | Milieu de refroidissement et de lubrification pour les expériences de refroidissement par inondation |
| Tour horizontal | Baoji Machine Tool Factory | CW6163B | Expériences de tournage cylindrique extérieur de l’alliage de titane TC18 |
| Acide fluorhydrique HF | Dongguan Hongwang Precision Technology Co., Ltd. | Fraction volumique 2 vol% | Composant de l’attaque de Kroll, attaque métallographique des éprouvettes |
| Logiciel d’analyse d’image | Adobe, AOSVI | Photoshop, AOSVI | Traitement des images métallographiques, mesure de la profondeur de la zone plastiquement déformée (zone P) |
| Azote liquide LN2 | Xi'an Weiguang Gas Co., Ltd. | 20 L | Source froide pour le jet de gaz N2 cryogénique |
| Système de distribution de jet cryogénique à base de LN2 | Xindabaihui Cryogenic Equipment Co., Ltd. | Personnalisé : réservoir de stockage, pompe électrique, chambre de vaporisation, unité de contrôle de pression, tuyauterie, buse (diamètre de sortie de la buse 2 mm) | Distribution du jet de N2 cryogénique après vaporisation du LN2, diamètre de sortie de la buse 2 mm, pression d’alimentation en fonctionnement 0,16 MPa |
| Microscope métallographique | Ossila | Ossila M230-3M180 : équipé d’une caméra industrielle de 20 mégapixels ; résolution/FPS 45@2560x1920 ; 20@5120x3840 ; grossissement : 500x optique, 5000x numérique | Observation de la zone plastiquement déformée en surface (zone P) à 500x, acquisition et mesure des images métallographiques |
| Résine de montage | Guangzhou Pinyi Metallographic Technology Co., Ltd. | / | Montage chaud des éprouvettes métallographiques, fixation des éprouvettes |
| Acide nitrique HNO3 | Dongguan Hongwang Precision Technology Co., Ltd. | Fraction volumique 4 vol% | Composant de l’attaque de Kroll, attaque métallographique des éprouvettes |
| Microscope confocal OPTELICS HYBRID | Lasertec Corporation | Dispositif de mesure optique sans contact, sans stylet physique ; détection par système optique confocal. Paramètres clés : source lumineuse – laser semi-conducteur violet (405 nm) ; précision verticale de mesure – 0,05 nm ; répétabilité horizontale (3 sigma) – 10 nm ; rugosité calculée à partir des données de hauteur 2D, indépendamment de la direction de balayage et du nombre de points ; 3 sigma < 10 nm indique trois fois l’écart-type, une mesure statistique de la dispersion et de la répétabilité des données | Mesure de la rugosité moyenne arithmétique Ra des surfaces usinées |
| Logiciel de traçage / traitement des données | OriginLab | Origin | Statistiques des données, traçage (Figures 3-6) |
| Barre d’alliage de titane proche-bêta TC18 | Shaanxi Huachen Titanium Co., Ltd. | Diamètre 45 mm, Longueur 275 mm | Pièce à usiner pour les expériences de tournage |
| Duretémtre Vickers micro | Shenzhen Sannuo Instrument Equipment Factory | HVS-1000Z | Essai de microdureté ; charge d’essai 50 gf, temps de maintien 15 s |
| Machine d’usinage par électroérosion fil | Taizhou Ruite CNC Machine Tool Co., Ltd. | TRS-32 | Prélèvement après tournage, découpe d’éprouvettes métallographiques de 10 mm x 10 mm x 5 mm |
Références
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.