섬세한 밀도가 높은 목재는 천연 섬유 강화 또는 유리 섬유 강화 복합재를 부분적으로 대체할 수 있는 잠재력이 큰 새로운 유망한 경량, 고성능 및 바이오 기반 소재를 나타냅니다. 우리는 여기에 두 가지 다목적 제조 경로를 제시하고 복잡한 복합 부품을 만들 수있는 가능성을 보여줍니다.
이 논문에서
요약
초록
섬세한 밀도가 높은 목재는 우수한 기계적 특성으로 인해 유리 섬유 강화 복합재료와 같은 합성 물질을 대체 할 수있는 잠재력을 지닌 새로운 유망하고 지속 가능한 재료입니다. 그러나 섬세한 목재는 젖은 상태에서 다소 깨지기 쉬우므로 취급과 성형이 어려워집니다. 여기에서 우리는 두 가지 제조 공정, 폐쇄 금형 조밀화 및 진공 조밀화를 제시하여 장점과 한계에 대한 평가를 포함하여 납양된 목재를 기반으로 한 고성능 셀룰로오스 복합재를 생산합니다. 또한 수명 종료 주기에서 복합 소재를 재사용하거나 분해하는 방법에 대한 전략을 제안합니다. 밀폐형 금형 밀집화는 정교한 실험실 장비가 필요하지 않다는 장점이 있습니다. 간단한 나사 클램프 또는 프레스는 고밀도화에 사용할 수 있습니다. 간단한 형상과 곡률이 큰 작은 부품에 이 방법을 사용하는 것이 좋습니다. 개방형 금형 공정의 진공 밀착은 작은 곡률 반경을 포함하여 더 큰 물체와 복잡한 형상에 적합합니다. 폐쇄 형 금형 공정에 비해, 개방 형 진공 접근 방식은 단일 금형 캐비티의 제조만 필요합니다.
서론
우수한 기계적 특성을 갖춘 새로운 천연 섬유 (NF) 기반 복합 재료의 개발은 유리 섬유 복합 재료1,2,3과같은 현재의 합성 시스템에 대한 지속 가능한 대안이 될 수 있기 때문에 재료 과학의 주요 과제 중 하나입니다. 전통적인 NF 복합재료(아마, 대마, 케나프 등)의4,5,매트릭스 성분의 부분적 또는 완전한 제거 후 목재의 조밀화는최근6,7,8,9,10,11에서주목을 받고 있다. 상향식 제조 경로는 벌크 목재의 굴착에 기초한 후 고밀도화에 의해 개념적으로 펄프 및 슬러리 기반 제품에 대한 다소 복잡한 상향식공정(12)과는 반대이다. 펄프 및 슬러리 기반 제품에서 유리 한 목재 섬유 정렬은 섬유가 공정에서 분리되기 때문에 유지되지 않습니다. 대조적으로, 하향식 공정에서 얻어지는 구조 유지 단조로운 목재는 정렬된 셀룰로오스 섬유로 정교한 아키텍처를 새로운 재료로 전달합니다. 섬유 정렬 왜곡없이 납작한 목재의 조밀화를 달성하려면 새로운 가공 경로를 개발해야합니다.
물 포화 목재 샘플의 직접 고밀도화는 밀집 시 카운터 압력을 생성하는 습식 시료 고유의 자유로 인해 제한된 밀도, 균열 및 섬유 정렬 왜곡을 초래합니다. 고밀도화 시 구조적 무결성 손실을 방지하기 위한 전류 용액에는 부분적으로 단조화된 목재의 활용이 포함되고 고온 조밀화9 또는 선재목재의 사전 건조가 포함된다6. 두 방법 모두 접착제 역할을 하는 나머지 리그닌 또는 세포 간의 자유 물 제거로 인해 인접한 세포 간의 연결을 향상시킵니다.
두 경우 모두 구성성이 감소하여 설계 응용 프로그램이 제한됩니다. 필요한 시료 사전 컨디셔닝은 처리 시간이 길어집니다. 따라서 한 단계에서 성형및 고밀도화를 결합하는 빠르고 확장 가능한 프로세스가 필요합니다.
이와 관련하여, 우리는 간단하고 확장 가능한 접근 방식으로 성형, 조밀화 및 건조를 결합하는 방법으로 정의 된 목재의 개방 / 폐쇄 금형 조밀화 및 진공 처리를 여기에 제시합니다. 도 1은 본 서술된 기술을 이용하여 수득한 고밀도 목재 복합부품을 나타낸다.

그림 1: 고밀도 목재 복합 부품의 예. (A)도어 패널,(B)사이드 미러,(C)자동차의 도어 핸들,(D)보소시스,(E)컷 오픈 헬멧, 그리고(F)자동차의 타코이터 커버. 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
프로토콜
1. 나무 베니어의 정화
참고 :이 선명화 프로토콜은 Frey et al. 20186 및 Segmehl et al. 201813에의해 출판 된 우리의 이전 작품을 기반으로합니다.
- 스테인리스 스틸 샘플 홀더를 결정화 접시 또는 비커에 장착하고 샘플 홀더 아래에 마그네틱 교반 막대를 놓습니다. 홀더 위에 나무 베니어를 쌓고 금속 메쉬 또는 금속 메쉬 줄무늬로 구분합니다(그림2A). 여기에서는 1.5 mm 의 두께의 방사형 절단 가문비 나무 베니어를 사용하며 나무 종과 유형 (접선, 방사형, 회전 식 컷 베니어)뿐만 아니라 베니어의 두께는 다양 할 수 있습니다.
- 과산화수소 (30 wt %)의 1 : 1 볼륨 혼합물을 준비하십시오. 그리고 빙하 아세트산과 베니어가 완전히 커버 될 때까지 결정화 접시에 혼합물을 부어. 유리 접시(예: 페트리 접시)를 사용하여 베니어를 용액에 보관하십시오. 150 rpm에서 교반하면서 밤새 실온 (RT)에서 용액에 샘플을 담그십시오.
- 용액을 80°C로 가열하고 완전한 선명화를 위해 6시간 동안 반응을 실행합니다. 샘플 두께에 따라 수정 시간을 조정합니다.
- 정화 후, 빈 비커에 정화 솔루션을 부어 폐기하기 전에 식힙니다. 탈이온수로 품위있는 베니어를 여러 번 부드럽게 헹구십시오. 이어서, 결정화 접시(비커)를 탈이온수로 채우지 않고 베니어를 계속 세척한다. 하루에 두 번 물을 5 이상의 세척수의 pH 값에 도달할 때까지 교체하십시오(그림2B).
- 셀룰로오스 비계가 다소 깨지기 쉽기 때문에 젖은 나무 베니어를 조심스럽게 처리하십시오. 금속 메쉬를 운송 및 드레이프 지원으로사용합니다(그림 4).
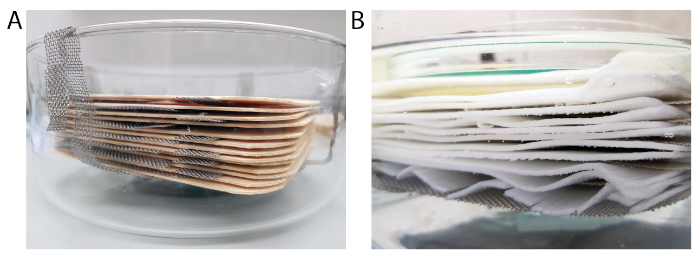
그림 2: 정화 설정. (A)금속 메쉬 샘플 홀더와 나무 베니어가 샘플 홀더 위에 쌓인 결정화 접시. 금속 메쉬 줄무늬는 개별 베니어를 서로 분리합니다. (B)세척 과정에서 물로 덮인 베니어를 경질처리합니다. 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
2. 저장 및 "셀룰로오스 prepreg" 생산
- 2-3 주 이내에 젖은 단정 한 나무 샘플을 처리하는 것이 좋습니다. 또는 에탄올(EtOH)에 장기간 보관하기 위해 재료를 보존하거나 금속 매리 사이에 시트를 건조시십시오.
- 건조하고 평평한 셀룰로오스 시트("셀룰로오스 프레프리그")를 상대 습도(RH) 65% 이하로 보관하십시오. 더 성형 및 가공하기 전에 시트를 물에 다시 두어 보시고 자라고 합니다.
3. 밀폐형에서 의로운 목재의 조밀화 및 형성
- 개방형 다공성 재료(예: 세라믹 금형, 다공성 3D 인쇄 폴리머 금형)로 만든 밀폐형 금형을 사용하여 물 제거 및 충분한 건조를 가능하게 합니다. 최종 복합 부품의 매끄러운 표면을 얻기 위해, 특히 표면을 향해, 공극 크기는 2mm 미만이어야한다.
- 원하는 RH에서 납양한 목재를 조절합니다. cm 범위 또는 평면 구조의 곡률 반경을 보려면 20°C에서 95% RH로 조절되는 샘플을 사용하십시오. 작은 곡률 반경을 위해 베니어를 수포화 상태로 드레이프하고, 95% RH에서 열린 금형에서 드레이프 된 재료를 미리 건조하거나 오븐 (65 °C)에서 재료를 5-30 분 동안 미리 건조하십시오 (시간은 샘플 두께에 따라 다름). 곡률 고려 사항은 베니어 두께(여기 1.5mm)와 관련하여 이루어집니다.
- 나사 클램프를 사용하거나 프레스를 사용하여 밀폐형 금형의 재료를 밀폐형으로 밀폐합니다. 수축을 보정하는 데 필요한 경우 압력을 재조정합니다. 건조 공정은 금형을 65°C에서 오븐에 배치하거나 프레스 온도를 증가시킴으로써 속도를 높일 수 있습니다.
참고 : 몇 MPa의 범위에서 상대적으로 낮은 압력은 젖은 정성 나무를 밀도에 충분하다. 최종 두께는 압력을 제어하는 것이 아니라 금형 표면 사이의 목표 두께가 있는 스페이서를 사용하여 제어할 수 있습니다. - 완전 건조 후 복합 부품을 탈구하고 금형을 재사용하여 새 런을 실행합니다.
4. 오픈 몰드에서 정제 된 목재의 진공 성형 및 조밀화
- 3.1에 설명된 대로 다공성 개방 금형을 사용하십시오. 또는 다공성 층(예: 메쉬, 섬유, 호흡기)이 있는 비다공성 몰드를 금형 의 상부 또는 경화 목재 위에 사용하여 건조를 가능하게한다(그림 3A).
- 섬유 층(예: 필-프리)을 사용하여 곰팡이를 오염으로부터 보호하십시오. 섬유 의 상단에 물 포화 층 의 성화 베니어를 드레이프(그림 3B)두 번째 섬유 층과 흐름 메쉬로 커버.
참고 : 매끄러운 표면 마감을 얻으려면 다공성 폐쇄 금형 처리를 사용하는 것이 좋습니다. 이를 위해 흐름 메시를 금형의 다공성 상단 부분으로 바꿉습니다. 그러나 예를 들어 메시를 사용하는 표면 패터닝이 필요한 경우 개방형 금형 공정이 좋은 대안입니다. - 금형을 스테인리스 강판 위에 놓고 밀봉 테이프와 진공 튜브를 적용하고 금형을 진공 백으로 감쌉니다. 유량 메쉬를 사용하여 진공 튜브로의 물 흐름을 활성화합니다. 선택적으로, 건조 공정을 강화하고 특히 더 큰 부품의 경우 국소 진공 압력 강하를 방지하기 위해 금형 아래에 메쉬 층을 추가로 배치합니다(그림3C).
- 복합체의 건조 및 동시 고밀도화를 위해 진공을 적용합니다. 가속 건조를 위해 설정을 높은 온도(예: 65°C)에서 오븐에 놓습니다.
참고: 진공 펌프에 물이 들어가지 않도록 콜드 트랩을 사용해야 합니다. 우리는 여기에 10-2 bar의 압력 범위에서 오일 펌프를 사용합니다. 그러나 멤브레인 펌프를 사용할 수도 있지만 밀도에 관한 절충을 고려해야 할 수도 있습니다. - 건조 후, 건조 복합체를 탈구하고 금형 및 진공 설정을 새 복합 부품에 재사용하십시오(그림3D).

그림 3: 오픈 몰드 공정의 개략적 그림. (A)표면을 향해 모공이 작은 다공성 몰드. (B)다공성 금형 (회색) 및 금형 보호 (녹색)를위한 선택적 섬유 층 위에 드리워진 나무의 섬세한. (C)직물, 흐름 메쉬 및 진공 가방은 나무 위에 놓습니다. 압력은 진공 백을 통해 가해지고 재료의 고밀도화 및 건조를 유도합니다. (D)데놀딩 후 최종 합성. 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
5. 적층 복합 재료 부품의 제조
- 레이업 기술로 두꺼운 다층 복합 부품을 제조하고 전통적인 복합 제조에서와 같이 레이어의 섬유 배향 각도 (예 : [0°], [0°/90°]][ 0°/45°/90°/+45°S)를 선택합니다.
주: 최종 부품의 대상 두께에 따라 레이어 수를 선택할 수 있습니다. 그러나 진공 시간은 부품의 크기와 두께에 따라 크게 달라지며 8겹 부분의 경우 2시간(단일 층, 두께 1.5mm)에서 최대 2일까지 다양합니다. - 드레이핑 공정 중에 층 사이에 접착제를 적용하여 단정한 목재 층 간의 결합을 증가시다. 접착제의 건조 및 경화를 결합할 수 있는 수성 접착제(예: 전분)를 사용합니다.
참고 : 우리는 층 사이에 16.5 wt % 전분 용액의 0.04 g /cm2를 적용합니다. 그러나 다른 수성 접착제를 사용할 수도 있습니다. - 수작업으로 또는 표준 목재 툴링으로 복합 부품 및 기계 마감처리(그림6E,F).
6. 복합 부품의 재사용 및 재활용
- 부품의 형성성이 회복될 때까지 정제되지 않은 접착제가 아닌 목재 복합재를 물에 놓습니다. 그런 다음 새 제품을 얻기 위해 재료의 모양을 변경하거나 (Frey et al. 20197참조) 또는 작은 조각으로 줄입니다.
- 표준 펄프 기술(예: 펄프 성형)에서 영감을 얻은 새로운 제품을 만들기 위해 작은 목재 조각을 재사용하고 마지막으로 수명이 다한 후 재료가 생분해될 수 있도록 하십시오.
결과
나무 베니어의 섬각 및 취급.
완전한 분별은 65 % RH6에서건조 한 후 약 40 %의 질량 감소및 약 20 %의 부피 감소로 이어집니다. 리그닌 외에도 헤미셀루로스의 일부도 제거됩니다. 이러한 성분을 제거하면 깨지기 쉬운 셀룰로오스 물질이 생성됩니다(그림 4참조). 금속 메쉬를 지지로 사용하면 핸들링과 드레이핑이 쉬워지지 않습니다.
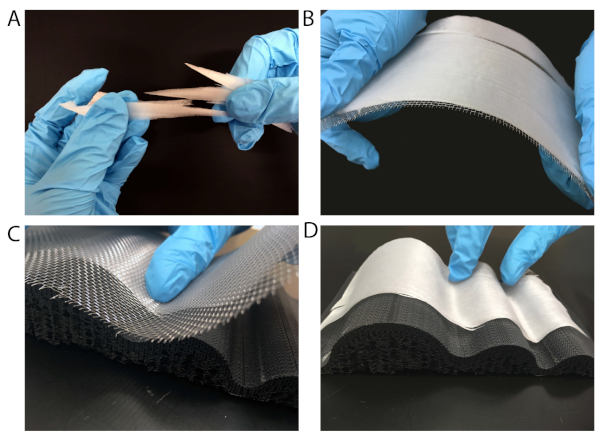
그림 4 : 젖은 상태에서 의한 나무의 취급. (A)젖은 상태에서 깨지기 쉬운 나무를 정성. (B)재료의 취급은 운반용 금속 메쉬를 사용하거나(C)재료를 금형에 드레이핑하여 완화된다. (D)다공성 3D 프린팅 몰드 위에 나무를 드리워진 섬세한 목재. 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
밀폐 형에 있는 고밀도 목재의 조밀화 및 형성.
물 포화 의 굴착 목재의 조밀화(그림 5A-C)는스캐폴드의 자유 물이 조밀화 시 역압을 생성하고 처리 중에 재료가 흐르도록하기 때문에 요구됩니다. 이것은 최종 물질에 섬유 편차 및 균열을 일으킵니다(그림 5B, C). 이러한 한계를 우회할 수 있는 한 가지 가능성은 습한 사전 컨디셔닝(95% RH 및 20°C),정성목재를 사용하는 것입니다. 이 조건에서, 선명 한 나무는 여전히 합리적으로 형성하고 그 밀도는 섬유 정렬 왜곡 및 결함으로 이어질하지 않습니다.
그러나 사전 컨디셔닝된 재료는 수분 포화 상태에 비해 더 단단하기 때문에 재료 손상 없이 작은 곡률 반경을 얻기가 어렵습니다. 작은 곡률 반경을 위해, 습식 드레이프 뒤에 이미 형상이 있는 상태에서 컨디셔닝을 선행 고밀도화하여 사용할 수 있다. 그러나 컨디셔닝은 시간이 많이 걸리므로 대규모 응용 프로그램에는 권장되지 않습니다.
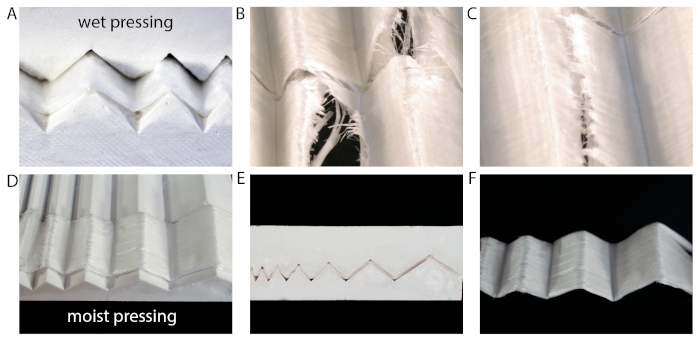
그림 5 : 젖은 습한 상태에서 정제 된 나무의 폐쇄 금형 밀도. (A)수분 포화 셀룰로오스 물질의 조밀화는(B,C)균열 및 섬유 정렬 불량으로 이어집니다. (D-F) 95% RH로 조절된 습한 재료의 밀도는 섬유 정렬을 더 잘 보존하고 결함을 줄입니다. 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
개방 금형에서 적층 부품의 진공 성형 및 고밀도화.
진공 성형의 예시로, 우리는 오픈 몰드 공정을 사용하여 자체 제작 석고 금형에서 헬멧을 제조했습니다(그림 6A, B). 레이업으로, 우리는 [0°/90°] 레이업(그림 6C)에서4 층의 납양호한 목재 베니어를 뒤따르는 표면 텍스처링을 위해 육각형 플레이크 2층을 드레이핑했습니다. 플레이크는 매력적인 표면 디자인을 제공하는 반면 단차원(UD) 레이어는 복합체에 강도와 강성을 추가합니다. 우리는 박리14를방지하기 위해 층 사이에 접착제로 16.5 wt % 전분을 적용했습니다.
진공 고밀도화(그림6D)는48시간 이내의 부품의 완전 건조를 유도하고 3mm(초기 두께의 1/3rd)의 두께로 고밀도화됩니다. 진공 처리 후 복합 부품이 탈형되고(그림6E)가장자리가 커터로 트리밍됩니다(그림6F).
오픈 몰딩 접근법으로 고밀도화 및 완전 건조할 수 있는 최대 레이업 두께는 2.5mm의 이 부분의 끝 두께를 가진 8층 레이업(8 x 1.5 mm 베니어)로, 이는 경화 및 건조 시 층 수축을 고려하여 건조 한 납존 목재의 초기 두께의 약 1/4까지 고밀도화에 해당합니다. 이러한 높은 고밀도를 얻으려면10-2 bar 범위의 낮은 진공이 필요합니다.
그들의 초기 두께의 약 1/4로 밀도가 높은 목재 복합재는 전작(표1)7에도시된 바와 같이 전작에서 와 같이 150-180 MPa 의 범위에서 탄성 계수 값 및 강도 값을 달성한다.

표 1: 인장 탄성 계수 및 밀도가 있는 목재의 인장 강도에 대한 문헌 값. 진공 처리는 초기 두께의 1/4까지 고밀도화되며, 이는 FVC의 66%에 해당합니다.
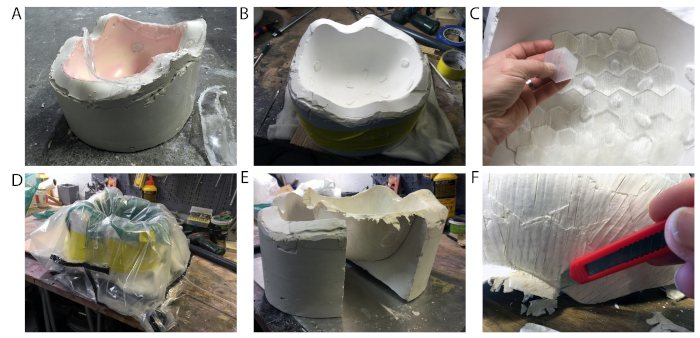
그림 6: 개방형 금형 가공에 의한 헬멧 제조. (A, B) 석고 금형을 사용하여 원래 헬멧의 성형. (C)육각 플레이크로 두 개의 외부 층을 드레이핑한 다음 [0/90] 레이업으로 내부 4층을 드레이핑합니다. (D)진공에 의한 부품의 밀용성 및 건조. (E)건조 부분의 탈조와(F)커터를 사용 하 여 마무리 합니다. 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
흐름 메시를 활용하면 일반적으로 샘플에 메시 각인이 발생합니다. 이는 공정 내재 설계 전략으로 간주되거나, 목재와 유동 메쉬 사이에 더 두꺼운 섬유 층을 배치하여 방지할 수 있습니다.
대안적으로, 프로토콜 단계 4.2에 설명된 바와 같이 진공 처리와 결합된 폐쇄형 금형을 사용할 수 있다. 헬멧에 육각형 패터닝을 사용하는 예에서 와 같이 정의된 순서로 작은 조각의 베니어를 배치하여 일반 패터닝을 얻을 수 있습니다.
진공 처리 중에 발생할 수 있는 문제는 불완전한 건조 및 균열발생에 의해 야기되는 복합부품의 워페이지(그림7)를포함한다. 균열은 주로 EtOH 이전 복합 제조에 저장된 정제 목재를 초래한다. 따라서 EtOH 보관 후, 추가 가공 전에 신중하게 물에 나무를 담그는 것이 좋습니다. 또한, 일부 자유 물을 제거하기 위해 손으로 약간의 고밀도 에 의해 다음 주의 드레이프 균열의 위험을 줄일 수 있습니다.
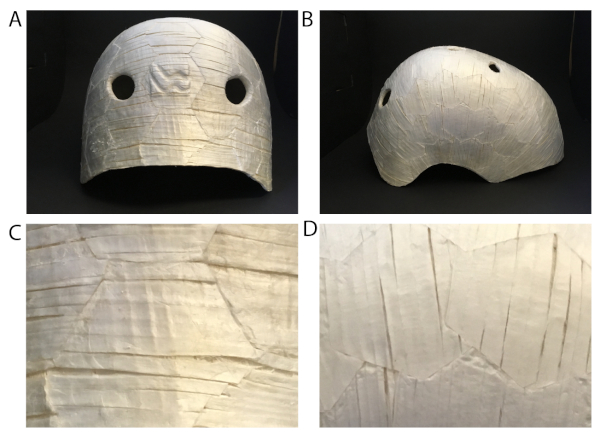
그림 7: 복잡한 형상의 제작에서 발생할 수 있는 문제. (A)뒷면보기 및(B)측면보기는 제조 된 헬멧입니다. (C, D) 가공 중 재료의 수축으로 인한 작은 균열. 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
복합 부품의 재사용 또는 분해.
당사의 셀룰로오스 전분 복합체는 모든 바이오 기반이며 물에 분해될 수 있습니다. 한편으로는, 재료의 친수성은 물과 접촉할 때 기계적 성능 저하를 초래하기 때문에 단점이 있다. 우리가 Frey 등 20197에서보여준 바와 같이 액체 물에서 복합체를 보호하는 간단한 방법은 소수성 코팅을 포함한다. 다른 한편으로는, 물질의 친수성 행동은 또한 수명 종료 사용 및 재활용 양상에 관해서 유익할 수 있습니다. 샘플은 단순히 더 작은 조각으로 물에 분해 될 수 있고 섬유 성 슬러리는 도 8에도시 된 바와 같이 새로운 섬유 기반 제품의 제조에 더 사용될 수있다. 또한, 섬유질 물질은 도 9에도시된 바와 같이 완전히 생분해성이다.
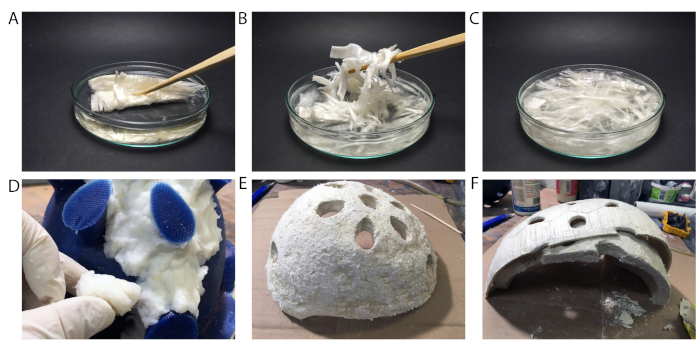
그림 8: 납작한 목재 섬유를 재사용한다. (A-C) 물에 재료를 분산시켜 작은 조각으로 나무 베니어의 감소. (D-F) 헬멧의 안감을 생산하기위한 섬유 슬러리의 재사용. (D)섬유 슬러리실리콘 몰드의 리벳팅. (E)헬멧의 최종 안감. (F)헬멧의 딱딱한 껍질 안쪽에 단정한 나무로 만든 안감. 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
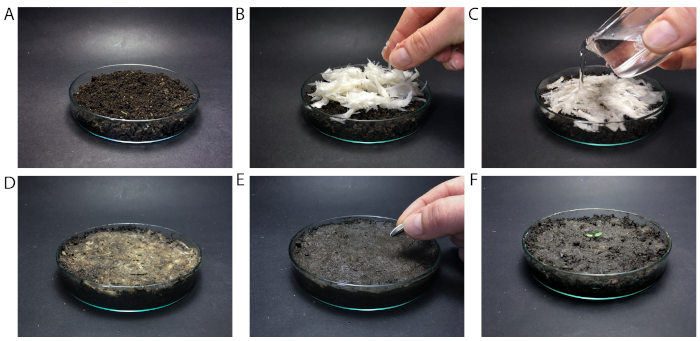
그림 9: 납작한 목재 섬유의 분해. (A)토양이 가득한 페트리 접시. (B)섬유 슬러리를 토양 위에 놓고(C)물로 채웁니다. (D)1 일 후 생분해,(E)8 일 후,(F)26 일 후. 이 그림의 더 큰 버전을 보려면 여기를 클릭하십시오.
토론
우리는 고성능 의 정성 목재 기반 복합 소재를 얻기 위해 다양한 제조 기술을 제시하고 가능한 재사용 및 재활용 전략을 제안합니다. 폐쇄 금형 처리는 수분 포화 상태에서 처리 할 수 없기 때문에 재료의 사전 컨디셔닝을 전제 조건화합니다. 그러나 밀폐형 공정을 활용하는 것은 특히 진공 설정이 없거나 양쪽에 좋은(매끄러운) 표면 마감이 필요한 경우 특히 선택할 수 있는 방법이 될 수 있습니다.
정제 된 목재의 오픈 몰드 진공 처리는 간단하고 확장 가능한 접근 방식으로 수포화 샘플의 성형, 조밀화 및 건조를 결합 할 수 있습니다. 이 기술은 복잡한 형상의 생산에 적용되며 폐쇄 형 금형 공정에 대한 확장 가능한 대안을 제공합니다. 우리는 층 사이의 접착제로 전분을 사용하여 정제 목재 베니어를 적층하여 복합 재를 제조했다. 초기 두께의 1/4까지 의 밀도는 8층 두께의 복합 부품의 최종 두께 2.5mm를 초래했습니다. 진공 공정에서 더 매끄러운 표면 마감을 얻기 위해 닫힌 다공성 금형을 사용하는 것이 적절한 대안이 될 수 있습니다.
두 가공 방법 모두 박리 위험을 줄이기 위해 각인 된 목재 층 사이에 접착 시스템을 사용하는 것이 좋습니다. 주어진 예를 들어, 우리는 전분을 선택, 그것은 펄프 및 종이 제품에 대 한 잘 알려진 바이오 기반 접착제, 종이 가방 등, 그리고 물 기반. 향후 작품은 건조 및 섬유 흐름 편차의 측면에서 현재의 한계를 해결하기 위해 두꺼운 라미네이트의 제조에 초점을 맞출 것이다.
일반적으로, 정제 된 목재의 진공 처리는 대규모 고밀도 셀룰로오스 섬유 복합재료의 쉽고 빠른 생산을 위한 잠재력을 갖는다. 적절한 코팅, 수성 접착제 시스템 또는 화학 적 개조를 적용하여 재료의 내구성 문제를 해결한 후, 가능한 산업 응용 분야에는 도어 패널, 바닥 및 대시보드와 같은 자동차 부품이 포함될 수 있습니다. 우리의 재료는 더 나은 연료 효율을 위해 무게를 줄이고 재활용성을 개선하기 위해 금속 또는 섬유 강화 복합 소재를 대체 할 수 있습니다.
공개 사항
저자는 공개 할 것이 없다.
감사의 글
저자는 다공성 금형의 3D 프린팅에 대한 실반 간텐빈에게 감사드립니다.
재료
| 이름 | 회사 | 카탈로그 번호 | 댓글 |
|---|---|---|---|
| 아세트산 | VWR Chemicals | 20104.312 | |
| Breather | Suter Kunststoffe AG | 923.015 | |
| 플로우 메쉬 / 블리더 | Suter Kunststoffe AG | 180.007 | |
| 석고 | Suter Kunststoffe AG | 115.3002 | |
| 과산화수소, 30 % | VWR 화학 물질 | 23622.298 | |
| 오븐 | 바인더 GmbH | ||
| 보도 자료 | Imex Technik AG | ||
| 씰 테이프 | Suter Kunststoffe AG | 31344 | |
| 스테인레스 스틸 메쉬 | Drawag AG | ||
| 전분 | Agrana Beteilungs AG | ||
| 섬유, 껍질 플라이 | Suter Kunststoffe AG | 222.001 | |
| 진공 백 | Suter Kunststoffe AG | 215.15 | |
| 진공 백, 탄성 | Suter Kunststoffe AG | 390.1761 | 복잡한 형상을 위한 탄성 진공 백 |
| 진공 펌프 | 진공 브랜드 | ||
| 진공 튜브 | Suter Kunststoffe AG | 77008.001 | |
| 목재 베니어 | Bollinger AG |
참고문헌
- Joshi, S. V., Drzal, L. T., Mohanty, A. K., Arora, S. Are natural fiber composites environmentally superior to glass fiber reinforced composites? Composites Part A: Applied Science and Manufacturing. 35 (3), 371-376 (2004).
- Mohanty, A. K., Misra, M., Drzal, L. T. Sustainable Bio-Composites from Renewable Resources: Opportunities and Challenges in the Green Materials World. Journal of Polymers and the Environment. 10 (1), 19-26 (2002).
- Mohanty, A. K., Vivekanandhan, S., Pin, J. M., Misra, M. Composites from renewable and sustainable resources: Challenges and innovations. Science. 362 (6414), 536-542 (2018).
- Pickering, K. L., Efendy, M. G. A., Le, T. M. A review of recent developments in natural fibre composites and their mechanical performance. Composites Part A: Applied Science and Manufacturing. 83, 98-112 (2016).
- Woigk, W., et al. Interface properties and their effect on the mechanical performance of flax fibre thermoplastic composites. Composites Part A: Applied Science and Manufacturing. 122, 8-17 (2019).
- Frey, M., et al. Delignified and Densified Cellulose Bulk Materials with Excellent Tensile Properties for Sustainable Engineering. ACS Applied Materials & Interfaces. 10 (5), 5030-5037 (2018).
- Frey, M., et al. Tunable Wood by Reversible Interlocking and Bioinspired Mechanical Gradients. Advanced Science. 6, 1802190(2019).
- Yano, H., Hirose, A., Collins, P., Yazaki, Y. Effects of the removal of matrix substances as a pretreatment in the production of high strength resin impregnated wood based materials. Journal of Materials Science Letters. 20 (12), 1125-1126 (2001).
- Song, J., et al. Processing bulk natural wood into a high-performance structural material. Nature. 554 (7691), 224(2018).
- Shams, M. I., Yano, H., Endou, K. Compressive deformation of wood impregnated with low molecular weight phenol formaldehyde (PF) resin I: effects of pressing pressure and pressure holding. Journal of Wood Science. 50 (4), 337-342 (2004).
- Yano, H. Potential strength for resin-impregnated compressed wood. Journal of Materials Science Letters. 20 (12), 1127-1129 (2001).
- Keplinger, T., Wang, X., Burgert, I. Nanofibrillated cellulose composites and wood derived scaffolds for functional materials. Journal of Materials Chemistry A. 7 (7), 2981-2992 (2019).
- Segmehl, J. S., Studer, V., Keplinger, T., Burgert, I. Characterization of Wood Derived Hierarchical Cellulose Scaffolds for Multifunctional Applications. Materials. 11 (4), 517(2018).
- Maurer, H. W., Kearney, R. L. Opportunities and challenges for starch in the paper industry. Starch-Stärke. 50 (9), 396-402 (1998).
재인쇄 및 허가
