Het doel van dit werk is het ontwerpen en bouwen van een reservoir gebaseerde smeltextrusie driedimensionale printer gemaakt van open-source en low-cost componenten voor toepassingen in de biomedische en food printing industrie.
Een abonnement op JoVE is vereist om deze inhoud te bekijken. Log in of start vandaag met uw gratis proefperiode.
Methodenartikel
Ontwerp van een Open-Source, Low-Cost Bioink en Food Melt Extrusie 3D Printer
* These authors contributed equally
In dit artikel
Samenvatting
Samenvatting
Driedimensionaal (3D) printen is een steeds populairder wordende productietechniek waarmee zeer complexe objecten kunnen worden vervaardigd zonder retoolingkosten. Deze toenemende populariteit wordt deels gedreven door dalende toetredingsdrempels zoals systeemopstelkosten en bedieningsgemak. Het volgende protocol presenteert het ontwerp en de constructie van een Additive Manufacturing Melt Extrusie (ADDME) 3D printer voor de fabricage van aangepaste onderdelen en componenten. ADDME is ontworpen met een combinatie van 3D-geprinte, lasergesneden en online geproduceerde componenten. Het protocol is gerangschikt in gemakkelijk te volgen secties, met gedetailleerde diagrammen en onderdelen lijsten onder de koppen van framing, y-as en bed, x-as, extrusie, elektronica en software. De prestaties van ADDME worden geëvalueerd door extrusietesten en 3D-printen van complexe objecten met viskeuze crème, chocolade en Pluronische F-127 (een model voor bioinks). De resultaten geven aan dat ADDME een geschikt platform is voor de fabricage van materialen en constructies voor gebruik in een breed scala van industrieën. De combinatie van gedetailleerde diagrammen en video-inhoud vergemakkelijkt de toegang tot goedkope, eenvoudig te bedienen apparatuur voor personen die geïnteresseerd zijn in 3D-printen van complexe objecten uit een breed scala aan materialen.
Inleiding
Additive manufacturing is een krachtige productietechnologie die het potentieel heeft om aanzienlijke waarde te bieden aan het industriële landschap1,2. De aantrekkelijke kenmerken van additieve productie omvatten geen gereedschapskosten, hoge niveaus van aanpassing, complexe geometrieën en verminderde belemmeringen voor toegangskosten. Geen retooling kosten zorgen voor de snelle productie van prototypes, die wenselijk is bij het proberen om "time-to-market" te verminderen, dat is een kritisch doel van industrieën in ontwikkelde landen proberen concurrerend te blijven tegen lage lonen concurrenten1. Hoge niveaus van maatwerk zorgen voor een breed scala van producten worden vervaardigd met complexe geometrieën. Wanneer deze factoren worden gecombineerd met de lage kosten voor de opzet, materialen en de specialisatie van de operator, is er een duidelijke waarde van additieve productietechnologieën3.
Additive manufacturing, ook wel 3D-printen genoemd, omvat laag-voor-laag fabricage van een object in een computer numeriek gestuurd (CNC) systeem3. In tegenstelling tot traditionele CNC-processen zoals frezen, waarbij materiaal laag voor laag uit een plaat of blok materiaal wordt verwijderd, voegt een 3D-printsysteem materiaal laag voor laag toe aan de gewenste structuur.
3D-printen kan worden vergemakkelijkt door middel van een reeks methoden, waaronder laser, flitser, extrusie, of jetting technologieën4. De gebruikte specifieke technologie bepaalt de vorm van de grondstof (d.w.z. poeder of smelt), evenals de rheologische en thermische eigenschappen die nodig zijn voor de verwerkingvan 5. De op extrusie gebaseerde 3D-printmarkt wordt gedomineerd door filamentgebaseerde systemen, wat te wijten is aan filamenten die gemakkelijk te hanteren, te verwerken zijn en continu grote hoeveelheden materiaal aan de extrusiekop te leveren. Dit proces wordt echter beperkt door het type materiaal dat kan worden gevormd tot filamenten (voornamelijk thermoplasten). De meeste materialen bestaan niet in filamentvorm, en het gebrek aan moderne goedkope platforms in de markt vormt een opmerkelijke kloof.
Dit protocol toont de constructie van een uitreservoirgebaseerd extrusiesysteem waarmee materialen in een spuit kunnen worden opgeslagen en geëxtrudeerd door een naald. Dit systeem is bij uitstek geschikt voor de productie van een breed scala aan materialen, waaronder voedingsmiddelen6,polymeren7, en biomaterialen8,9. Bovendien zijn extrusietechnieken op basis van reservoirs doorgaans minder gevaarlijk, goedkoper en gemakkelijker te bedienen dan andere 3D-printmethoden.
Er is een groeiend aantal door de universiteit geleide teams die open-source 3D-printsystemen ontwerpen en vrijgeven aan het publiek. Beginnend met de Fab@Home op extrusie gebaseerde printer in 200710,11, streefden de onderzoekers ernaar om een eenvoudig en goedkoop platform te creëren om snelle uitbreiding in 3D druktechnologie en toepassingen te drijven. Later in 2011, de RepRap project gericht op een filament-based 3D-printplatform ontworpen met onderdelen gemaakt door 3D-printen te creëren, met als doel om een zelfreplicerende machine te creëren12. De kosten van 3D-printers is gedaald door de jaren heen, van $ 2300 USD voor een Fab@Home (2006), $ 573 USD voor een RepRap v1 (2005), en $ 400 USD voor v2 (2011).
In vorig werk hebben we aangetoond hoe een off-the-self 3D-printsysteem kan worden gecombineerd met een op een aangepast uitreservoir gebaseerd extrusiesysteem om complexe 3D-objecten uit chocolade te maken13. Verder ontwerponderzoek heeft aangetoond dat aanzienlijke kostenbesparingen kunnen worden gerealiseerd in vergelijking met dit prototypeontwerp.
Het doel van dit protocol is om instructies te geven voor de bouw van een low-cost reservoir-gebaseerde smelt extrusie 3D-printer. Hier gepresenteerd zijn gedetailleerde diagrammen, tekeningen, bestanden en componentlijsten om de bouw en werking van een 3D-printer met succes mogelijk te maken. Alle componenten worden gehost op het open-source (creative commons noncommercial) platform https://www.thingiverse.com/Addme/collections, waarmee gebruikers naar wens extra functies kunnen wijzigen of toevoegen. Viskeuze crème, chocolade en Pluronic F-127 (een model voor bioinks) worden gebruikt om de prestaties van ADDME te evalueren en de toepassing van de ADDME 3D-printer aan te tonen op de biomedische en voedselprintindustrie.
Voor dit protocol is een lasersnijder nodig die acryl kan snijden en een desktop 3D-printer die PLA- of ABS-filamenten kan afdrukken. Een bewerkte verwarmingsjas en verwarmingspatroon of siliconenkachel kan worden gebruikt om het materiaal te verwarmen, afhankelijk van tot welke apparatuur de bediener toegang heeft. Alle CAD-bestanden zijn te vinden op https://www.thingiverse.com/Addme/designs. Voor firmware en software om de 3D-printer te bedienen, http://marlinfw.org/meta/download/ en https://www.repetier.com/ worden verstrekt middelen, respectievelijk. Zie https://reprap.org/wiki/RAMPS_1.4voor gedetailleerde instructies over het bedieningsbord.
Toegang beperkt. Log in of start een proefperiode om deze inhoud te bekijken.
Protocol
LET OP: Er bestaat een risico op brandwonden veroorzaakt door hete soldeerstrijkijzers en verwarmingspatronen. De verwarmingspatroon mag nooit worden aangedreven wanneer deze niet in het verwarmingsjack is bevestigd. Er bestaat ook een risico op knijpen of snijwonden van de bewegende 3D-printeras.
1. Overzicht en voorbereiding
OPMERKING: Figuur 1A toont een door de computer gegenereerde weergave van de printer en figuur 1B is een foto van de voltooide printer.
- Verkrijg alle onderdelen uit de Materiaaltafel.
- Zie https://www.thingiverse.com/Addme/designs voor alle acryl onderdelen te laser snijden. Zorg ervoor dat 6 mm acryl wordt gebruikt of dat het frame niet in elkaar past. Lasersnijders gebruiken een krachtige laser om materiaal te snijden; een professionele winkel heeft hier de voorkeur.
- Zie https://www.thingiverse.com/Addme/designs voor alle 3D-geprinte onderdelen. Het is belangrijk dat de afdrukparameters die voor elk onderdeel zijn opgegeven, worden gebruikt. Houd er rekening mee dat 3D-printers warme oppervlakken en bewegende delen hebben, dus gebruik de hulp van een professional.
- Maak de verwarming jas deel, dat is te vinden op https://www.thingiverse.com/Addme/designs. Als er geen toegang is tot productiemogelijkheden, kan een siliconenkachel(Tafel van Materialen)worden gekocht met de bijbehorende 3D-geprinte houder die aan https://www.thingiverse.com/Addme/designs.
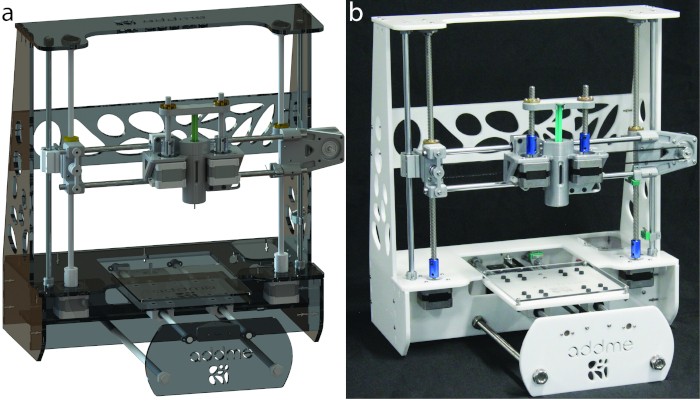
Figuur 1: Additieve productie smelt extrusie (ADDME) 3D-printer. (A) Door de computer gegenereerde weergave van de printer. (B) Foto van een afgewerkte printer. Klik hier om een grotere versie van dit cijfer te bekijken.
2. Framemontage
OPMERKING: De onderdelen in figuur 2 zijn vereist om de frameassemblage af te maken. Het frame van de smeltextrusie 3D-printer wordt bij elkaar gehouden door een combinatie van 6 mm lasergesneden acryl en M3 bouten en moeren(figuur 3). De onderkant van de printer wordt verder versterkt met een M10 schroefdraad staaf en moer combinatie.
- Verzamel acryldelen 1–9 en plaats ze samen in de configuratie in figuur 3A. Controleer de figuurlabels om ervoor te zorgen dat elk stuk correct is geplaatst. Veilig met M3 schroeven en moeren in de configuratie weergegeven in figuur 3C met behulp van de M3 Allen-toets.
- Plaats de M10 schroefdraad staaf door het doel gemaakt gaten in acryl leden 6, 8 en 10. Beveilig ze met M10 ringen en noten zoals afgebeeld in figuur 3B,D. Draai aan met de variabele sleutel.
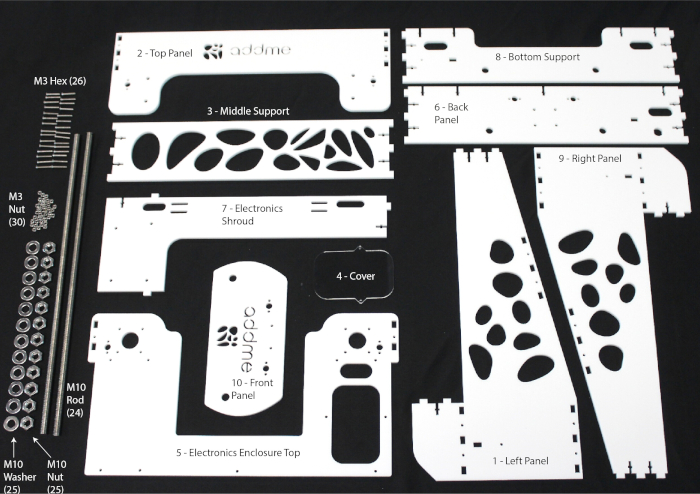
Figuur 2: Componenten die nodig zijn om het frame te monteren. Klik hier om een grotere versie van dit cijfer te bekijken.
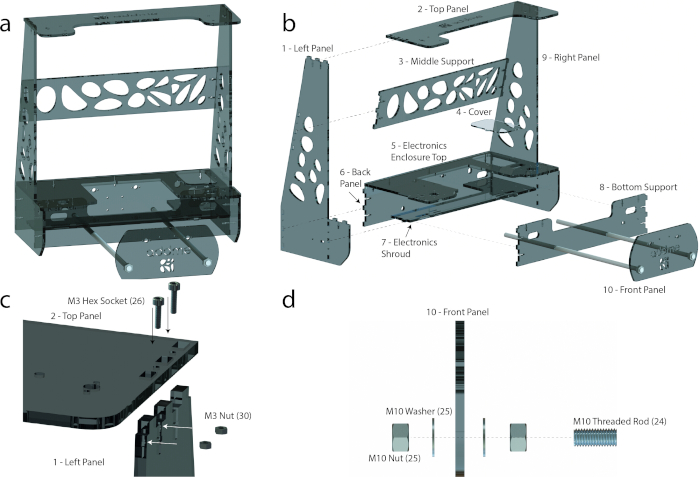
Figuur 3: Framemontage. (A) Geassembleerd frame. (B) Een geëxplodeerde weergave met gelabelde acryl onderdelen en ondersteuning M10 schroefdraad staven. (C) Een geëxplodeerde weergave die laat zien hoe elk acryldeel met elkaar is verbonden, met behulp van M3-schroeven en moeren om het frame bij elkaar te houden. (D) Een geëxplodeerde weergave die laat zien hoe de schroefdraadstaaf acryldelen 6, 8 en 9 samen met M10-noten en ringen houdt. Klik hier om een grotere versie van dit cijfer te bekijken.
3. Y-as en printbed subassemblage
OPMERKING: De in figuur 4 beschreven onderdelen zijn nodig om de y-as af te maken en het onderassemblage van het bed af te drukken. Alle schroeven zijn te zien in figuur 4, en gereedschappen zijn opgenomen in de Tabel met materialen.
- Met behulp van de onderdelen van figuur 4, monteer de subassemblagekop van het drukbed volgens figuur 5C.
- Schuif twee kussenblokken (19) op elke 8 mm schacht (21) volgens figuur 5C. Schuif de eindstop (3DP 4) op een van de 8 mm assen (21) en bevestig de mechanische eindstop (14) met M2-schroeven en een Allen-toets overeenkomstig figuur 5E.
- Zet alle vier de kussenblokken (19) vast op het montagebed (acryldeel 12) met behulp van de M4-schroeven en Allen-toets(figuur 5C). Zet de riemklem (3DP 3) op het montagebed (acryldeel 12) met behulp van de M3-schroeven en allen-toets(figuur 5C). Zet het printbed (acryldeel 11) op het montagebed (12) (figuur 5C)met behulp van de M3-schroef, moer en veeropstelling volgens figuur 5F.
- Zet de resterende delen van figuur 4 vast op het frame volgens figuur 5D,G.
- Zet twee van de ashouders (3DP 2) vast aan zowel het achterpaneel (acryldeel 6) als het voorpaneel (acryldeel 10) met behulp van respectievelijk de M2-schroeven en allensleutel volgens figuur 5D,G.
- Zet de stepper motorhouder (12) op het achterpaneel (acryl deel 6) met behulp van de M3 schroeven en Allen-toets(figuur 5D). Zet de steppermotor (11) vast op de steppermotorhouder (12) met behulp van de M3-schroeven en allen-toets (figuur 5D). Bevestig de gordelstationair (3DP 1) aan het voorpaneel (acryl deel 10) met behulp van de M3-schroeven en allen-toets(figuur 5G).
- Plaats het printbed subassemblage in het frame door elk uiteinde van een 8 mm as (21) af te passen op een ashouder (3DP 2) overeenkomstig figuur 5A,D,G.
OPMERKING: Het kan nodig zijn om de M12 ringen op het voorpaneel los te maken (acryl deel 10) om ruimte te creëren om het printbed subassemblage in het frame te plaatsen. - Ten slotte, om de y-as en het printen van het bed sub-assemblage te voltooien, schroef de stationair aan de riem idler (3DP 1) met behulp van een M3 schroef, zet vervolgens de stationair aan de stepper motor door het aandraaien van de M2 grub schroef op de stationair aan de zijde met de M2 Allen sleutel. Schuif de riem (17) rond de stationair (17) en idler getand (17) en in de riemklem (3DP 3) om spanning in de riem te produceren. Vul de sectie in door de riemklem (3DP 3) aan te spannen met de M3 Allen-toets.
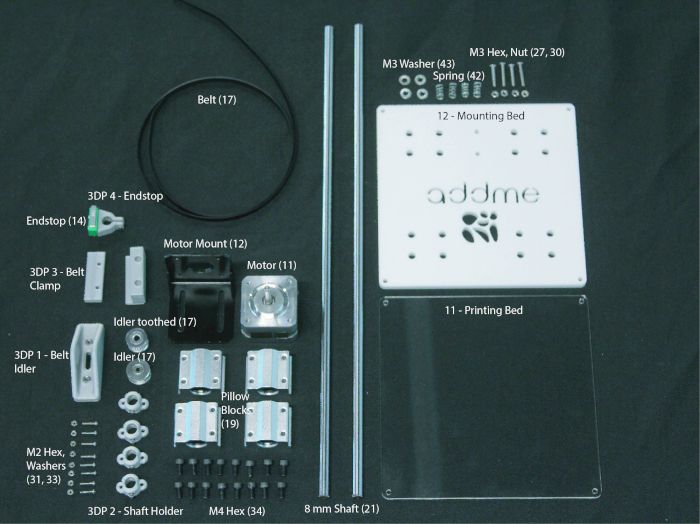
Figuur 4: Componenten die nodig zijn om de y-as samen te stellen en het compartimenteren van het bed subassemblage. Klik hier om een grotere versie van dit cijfer te bekijken.
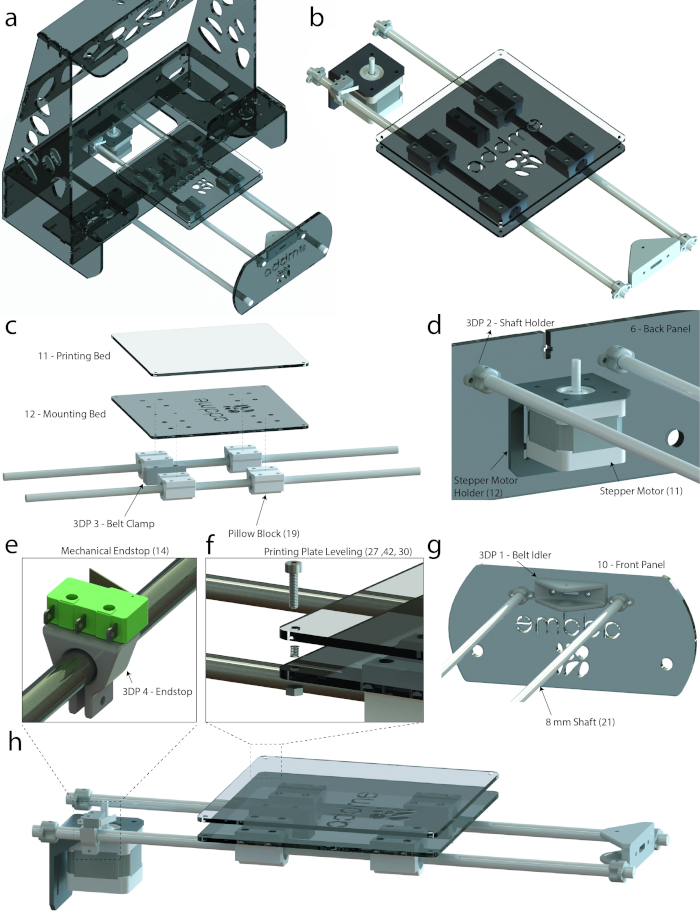
Figuur 5: Additieve fabricagesmeltextrusie (ADDME) 3D-printer. (A) Grafische weergave van het frame, y-as en bed. (B) Grafische weergave van de y-as en het bed. (C) Explodeerde weergave van het bed sub-assemblage. (D)Gelabelde weergave die laat zien hoe de y-as verbinding maakt met het achterpaneel. (E) Ingezoomd-in het licht van de mechanische eindstop. (F) Explodeerde weergave van de printplaat veer nivellering systeem. (G)Gelabelde weergave die laat zien hoe de y-as verbinding maakt met het voorpaneel. (H) Side view grafische render van de y-as en bed. Klik hier om een grotere versie van dit cijfer te bekijken.
4. X-as subassemblage
OPMERKING: De in figuur 6 beschreven onderdelen zijn nodig om de x-as subassemblage af te ronden. Alle schroeven zijn te zien in figuur 6, en gereedschappen zijn opgenomen in de Tabel met materialen.
- Met behulp van de onderdelen in figuur 6, monteer de linkerkant van de x-as subassemblage volgens figuur 7C.
- Plaats de koperen moer (18) in de notenhouder (3DP 5) en bevestig het x-as kussen links (3DP 8) met behulp van de M3 schroeven en Allen-toets(figuur 7C).
- Zet het kussenblok (19) op het x-as kussen links (3DP 8) met behulp van de M4-schroeven en Allen-toets(figuur 7C). Zet de x-axis idler 1 (3DP 9) vast op het x-as kussen links (3DP 8) met behulp van de M3-schroeven en Allen-toets(figuur 7C).
- Lijn de middelste gaten van de stationair draaiende (17), x-as idler 1 (3DP 9) en x-axis Idler 2 (3DP 10) uit. Veilig met behulp van de M3 schroeven en Allen sleutel(figuur 7C). Met behulp van de in figuur 6vermelde onderdelen stelt u de rechterkant van de x-as subassemblage samen overeenkomstig figuur 7D.
- Plaats de koperen moer (18) in de notenhouder (3DP 5) en bevestig het x-as kussen rechts (3DP 6) met behulp van de M3 schroeven en Allen sleutel (figuur 7D).
- Zet het kussenblok (19) op het x-as kussen rechts (3DP 6) met behulp van de M4-schroeven en Allen-toets(figuur 7D). Zet de x-as rechts (3DP 7) vast op het x-as kussen rechts (3DP 6) met behulp van de M3-schroeven en Allen-toets(figuur 7D). Zet de steppermotor (11) vast op de x-as rechts (3DP 7) met behulp van de M3-schroeven en allen-toets(figuur 7D).
- Rijg elk van de schroefdraadstaven (18) in elk van de messingmoeren (18) volgens figuur 7B. Schuif twee van de 8 mm assen (20) verticaal in elk van de kussenblokken (19) en twee van de 8 mm assen (20) horizontaal volgens figuur 7B,C,D.
- Beveilig de resterende delen van figuur 6 aan het frame volgens figuur 7E,F.
- Zet twee van de ashouders (3DP 2) vast aan zowel het bovenste paneel (acryl deel 2) als de elektronicabehuizing (acryl deel 5) met behulp van de M2-schroeven en Allen-toets(figuur 7E,F). Zet de lagers van het kussenblok (15) op het bovenste paneel (acryldeel 2) met behulp van de M3-schroeven en allen-toets(figuur 7E). Zet de steppermotoren (11) op de bovenbovenkant van de elektronicabehuizing (acryl deel 5) met behulp van de M3-schroeven en allen-toets(figuur 7F).
LET OP: De koppeling (16) is een onderdeel dat is ontworpen om twee verschillende asmaten aan te sluiten. - Zet de koppeling (16) over de assen van de steppermotoren (11) door de onderste schroef met de M2 Allen-sleutel(figuur 7F)aan te draaien.
- Zet twee van de ashouders (3DP 2) vast aan zowel het bovenste paneel (acryl deel 2) als de elektronicabehuizing (acryl deel 5) met behulp van de M2-schroeven en Allen-toets(figuur 7E,F). Zet de lagers van het kussenblok (15) op het bovenste paneel (acryldeel 2) met behulp van de M3-schroeven en allen-toets(figuur 7E). Zet de steppermotoren (11) op de bovenbovenkant van de elektronicabehuizing (acryl deel 5) met behulp van de M3-schroeven en allen-toets(figuur 7F).
- Plaats de x-as sub-assemblage in het frame door de verticale 8 mm assen uit te lijnen met de ashouder (3DP 2) en draai met behulp van de M2-schroeven en Allen-toets (figuur 7E,F). Zet de schroefdraad (18) in het andere uiteinde van de koppeling (16) door de bovenste schroef met de M2 Allen-sleutel aan te draaien (figuur 7E,F).
OPMERKING: Het bovenste paneel (acryl deel 2) moet mogelijk tijdelijk worden verwijderd, zodat de x-as subassemblage in het frame past.
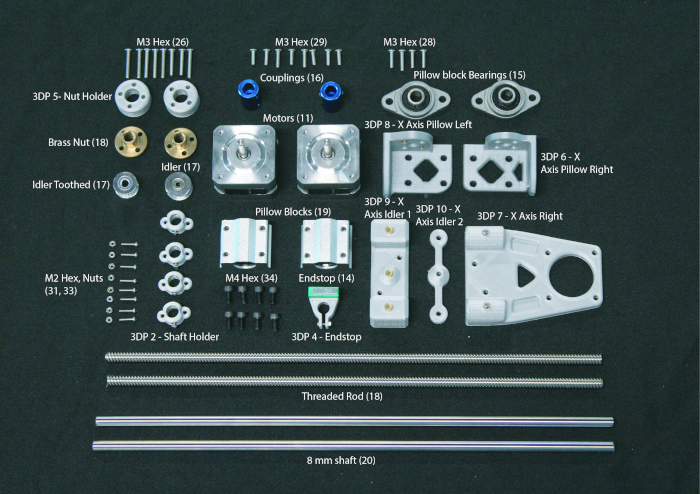
Figuur 6: Componenten die nodig zijn om de x-as subassemblage samen te stellen. Klik hier om een grotere versie van dit cijfer te bekijken.

Figuur 7: X-as subassemblage. a) Grafische weergave van het frame en x-as. b) Grafische render van de x-as. c) Geëxplodeerde weergave van de linkerkant van de subassemblage. d) Geëxplodeerde weergave van de rechterkant van de subassemblage. (e)Gelabelde weergave die laat zien hoe de x-as verbinding maakt met het bovenste deelvenster. f) Gelabelde weergave die laat zien hoe de x-as verbinding maakt met de elektronicabehuizing. Klik hier om een grotere versie van dit cijfer te bekijken.
5. Extrusie subassemblage
OPMERKING: De extrusie subassemblage maakt gebruik van een dubbele stepper motor ontwerp om ervoor te zorgen dat een hoog niveau van nauwkeurigheid wordt bereikt door het balanceren van krachten aan elke kant van de zuiger. De in figuur 8 beschreven onderdelen zijn nodig om de extrusiesubassemblage af te ronden.
- Verzamel alle onderdelen in figuur 8 en monteer de extrusiekop volgens figuur 9.
OPMERKING: Figuur 9B is een geëxplodeerde weergave van de extruder subassemblage die laat zien hoe elk onderdeel in elkaar past. In de volgende stappen wordt uitgelegd hoe dit wordt gedaan. Alle schroeven zijn te zien in figuur 8, en gereedschappen zijn opgenomen in de Tabel met materialen.- Zet de twee kussenblokken (19) op de extruder backplate (3DP 14) met behulp van de M4-schroeven en allen-toets (figuur 9B). Zet de extruderriemklem (3DP 13) op de extruder backplate (3DP 14) tussen de kussensblokken (19) met behulp van de M3-schroeven en allentoets (figuur 9B).
- Zet de extruder backplate (3DP 14) vast aan de extruder motorhouder (3DP 15) met behulp van de M3 hex schroeven en Allen-toets (figuur 9B). Zet de twee steppermotoren (11) op de extrudermotorhouder (3DP 15) met behulp van de M3 hex schroeven en Allen-toets (figuur 9B).
LET OP: De koppeling (16) is een onderdeel dat is ontworpen om twee verschillende asmaten aan te sluiten. - Zet de koppelingen (16) over de assen van de steppermotoren (11) door de onderste schroef met een M2 Allen-sleutel(figuur 9B)aan te draaien. Zet de schroef schroef met schroef draad (18) vast in de couplers (16) door de bovenste schroef(figuur 9B)aan te draaien.
- Schuif de verwarmingsjas of siliconenkachel in de extrudermotorhouder (3DP 15) overeenkomstig figuur 9B. Zet de koperen moeren (18) in plunger lock 1 (3DP 11) met behulp van de M3 schroeven en Allen sleutel.
- Monteer de extrusiekop op de x-as volgens figuur 9A.
- Schuif de 8 mm schachten op de x-as in de kussenblokken (19) op de extruderkop volgens figuur 9A.
- Wikkel de aandrijfriem (17) door de stationair (17) en idler getande (17) aan de linker- en rechterx-assamenstelling en zet de aandrijfriem (17) in de extruderriemklem (3DP 13) met behulp van de M3 hex schroeven en Allen-toets (figuur 9C).
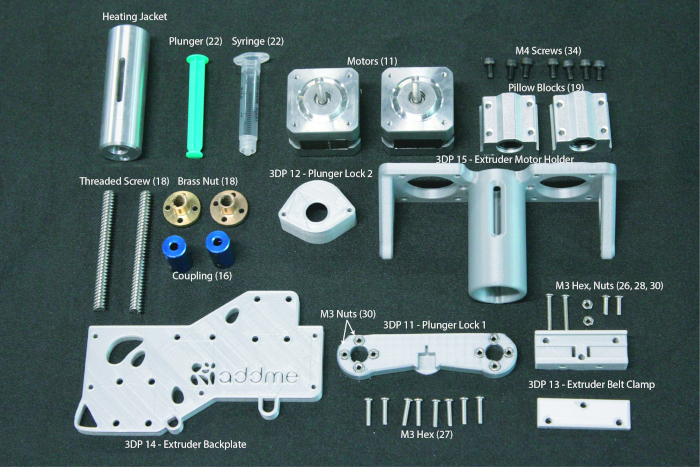
Figuur 8: Componenten die nodig zijn om de extruder te monteren. Klik hier om een grotere versie van dit cijfer te bekijken.

Figuur 9: Extruder subassemblage. (A) Grafische weergave van de extruder subassemblage. (B) Geëxplodeerde weergave met extrudercomponenten. Klik hier om een grotere versie van dit cijfer te bekijken.
6. Elektronica en bedrading
- Monteer de Arduino in acryl deel 7 (elektronica lijkwade, weergegeven in figuur 10A) met M3 hex schroeven met behulp van een M3 Allen sleutel. Plaats een hellingplaat op de top van de Arduino bord georiënteerd zoals afgebeeld in figuur 10A,B met de USB-stekker naar voren acryl deel 6 (achterpaneel).
- Monteer de DC-voedingsaansluiting in acryldeel 6 (achterpaneel, zoals weergegeven in figuur 10A)en verbind de voeding in figuur 10B. Sluit de motorcontrollers, steppermotoren, eindstops, verwarming en thermokoppel aan op de respectievelijke pinnen (figuur 10B).
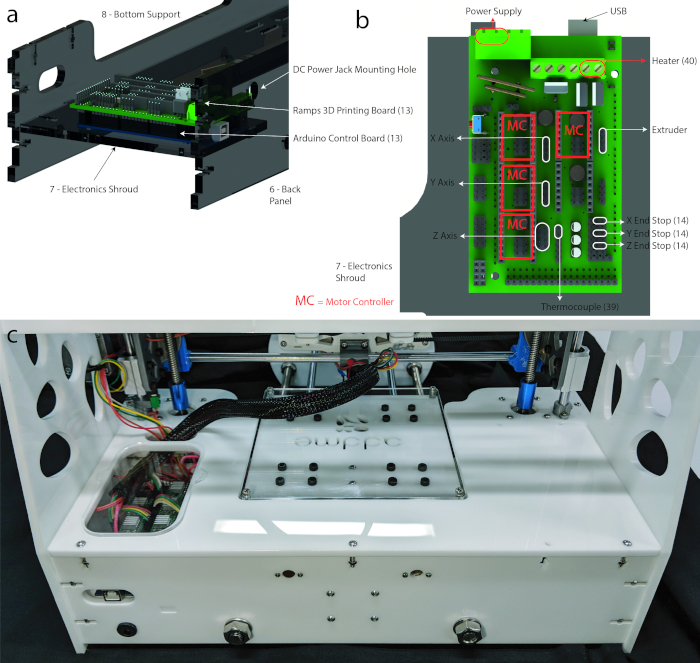
Figuur 10: Elektronica. (A) Grafische weergave van de montagelocatie van de elektronicabesturingsraad. (B) Verbindingsdiagram van elektrische componenten en motoren naar 3D-printplaat [Jos Hummelink (grabcab.com) leverde de CAD-bestanden van Arduino en Ramps op]. c) Afbeelding van de afgewerkte bedrading. Draden kunnen worden gezien die van de Hellingen boord, dan naar de extrusie kop en x / y as motoren. Klik hier om een grotere versie van dit cijfer te bekijken.
7. Software, besturing en kalibratie
OPMERKING: Zie https://reprap.org/wiki/RAMPS_1.4voor meer gedetailleerde instructies en informatie over het oplossen van problemen.
- Download firmware van http://marlinfw.org/meta/download/.
- Installeer repetier https://www.repetier.com/.
- Vervang het bestand .configuration in de firmware gevonden in https://www.thingiverse.com/Addme/designs.
- Buad-tarief in repetier instellen op 112500 door te navigeren (in repetier) naar Configureren | Printerinstellingen | Aansluiting | Baud-tarief: 115200.
- Klik op het pictogram Verbinden in repetier.
- Eenmaal aangesloten, wordt volledige controle over de printer bereikt. Navigeer naar Handmatige bediening om het afdrukbed te verplaatsen en probeer de temperatuur in te stellen.
LET OP: Zorg ervoor dat de maximumtemperatuur van de spuit of behuizingscomponenten niet wordt overschreden (zie de discussie voor meer informatie). Terwijl de stepper motoren hebben een beperkt vermogen, de beweging van de as vormt een mechanisch gevaar.
LET OP: In dit stadium is er een volledig werkende printer. In de volgende sectie (sectie 8) wordt de procedure beschreven om de printer klaar te maken voor 3D-printen.
8. Voorbereiding op 3D-printen
- Laad een 2 mL spuit met het gewenste materiaal, zoals viskeuze crème, chocolade, of pluronisch (Figuur 11A).
- Om de spuit in de extrusiekop te plaatsen, begint u met het inbrengen van de spuit in zuigerslot 1 (3DP 11, figuur 11B). Plaats vervolgens de spuit in het verwarmingsjack terwijl u de schroefdraad voorzichtig draait(figuur 11C).
- Optioneel: als het bed niet is genivelleerd, is het noodzakelijk om het te nivelleren. Beweeg de drukkop naar links en rechts en vervolgens op en neer en controleer of de afstand tussen het bed en het spuitmondstuk consistent is. Schuif een stuk papier tussen de spuit en het bed en voel de wrijving(figuur 11E),gebruik dan de M3 Allen-toets (figuur 11D) om het bedniveau indien nodig aan te passen.
- Optioneel: als het gekozen materiaal verwarmd moet worden, doe dit dan nu. Navigeer naar het tabblad Handmatig besturingselement in repetier en stel de temperatuur in op het gewenste niveau.
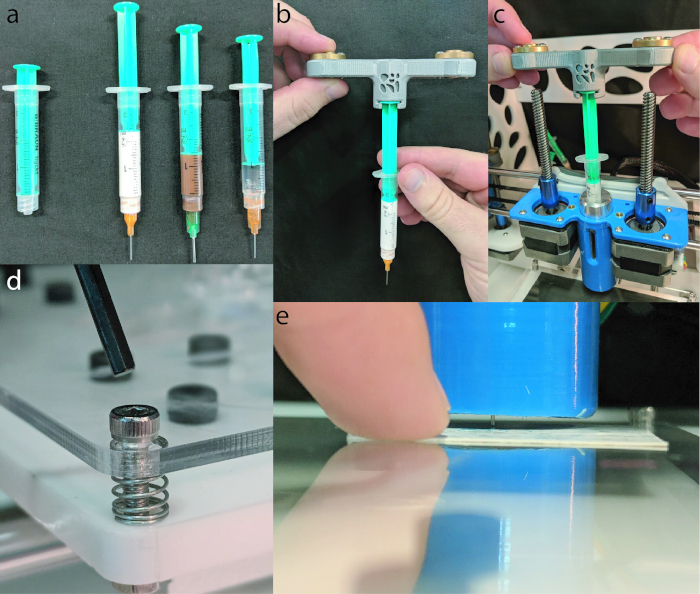
Figuur 11: 3D-printvoorbereiding. (A) Een 2 mL spuit geladen met (van links naar rechts) viskeuze crème (150 mL, Nivea handcrème), chocolade (Cadbury, gewone melk), en Pluronic F-127 (Sigma Aldrich). (B) Plunger wordt in het zuigerslot 1 (3DP 11) gestoken. (C) Getoond is een spuit wordt ingevoegd in de verwarmingsjas, terwijl de schroefdraad schroeven vangen op de messing moeren. (D) Getoond is een Allen sleutel over te worden ingevoegd in de behoud M3 hex schroef, waardoor het niveau worden aangepast. (E) Een visitekaartje wordt vervolgens onder de spuit geschoven om de afstand tussen het bed en de spuit te controleren. Klik hier om een grotere versie van dit cijfer te bekijken.
Toegang beperkt. Log in of start een proefperiode om deze inhoud te bekijken.
Resultaten
De prestaties van ADDME tijdens 3D-printen werden geëvalueerd met behulp van een viskeuze crème (150 mL, Nivea handcrème), chocolade (Cadbury, gewone melk) en Pluronic F-127 (Sigma Aldrich). De viskeuze crème en chocolade werden gebruikt zoals het is, en de Pluronic werd opgelost in een 20% wt oplossing met ultrazuiver water en opgeslagen gekoeld bij 5 °C totnodig 14,15.
Toegang beperkt. Log in of start een proefperiode om deze inhoud te bekijken.
Discussie
Dit protocol bevat gedetailleerde instructies voor het bouwen van een goedkope smeltextrusie-gebaseerde 3D-printer. De constructie van de 3D-printer kan worden opgesplitst in ondersecties, waaronder frame, y-as/bed, x-as, extruder, elektronica en software. Deze onderafdelingen worden gepresenteerd met gedetailleerde diagrammen, tekeningen, bestanden en onderdelenlijsten. De totale prijs van een ADDME 3D-printer komt op $ 343 AUD ($ 245 USD vanaf 01/17/2019), waardoor dit de goedkoopste, reservoir-gebaseerde smeltextrusie...
Toegang beperkt. Log in of start een proefperiode om deze inhoud te bekijken.
Openbaarmakingen
De auteurs hebben niets te onthullen.
Dankbetuigingen
Dit onderzoek heeft geen specifieke subsidies ontvangen van financieringsinstellingen in de sectoren openbare, commerciële of niet-winstoogmerk. Speciale dank aan Florian Schmittner, Sandro Gorka, Gurinder Singh, Vincent Tran en Dominik Vu voor hun bijdrage aan een eerder prototype van het ontwerp.
Toegang beperkt. Log in of start een proefperiode om deze inhoud te bekijken.
Materialen
```html
```
| Naam | Bedrijf | Catalogusnummer | Opmerkingen |
|---|---|---|---|
| 15 W 12V DC 50x100mm Flexible Silicon Heater | Banggood | 1280175 | Optioneel; AU$4.46 |
| 3D Printer | Lulzbot | https://download.lulzbot.com/ | |
| 3D Printer | Ultimaker | Ultimaker 2+ | |
| AC 100-240V naar DC 12V 5A 60W voeding | Banggood | 994870 | AU$12.7 |
| Acrylic plaat wit continu gegoten 1200x600mm | Mulford Plastics | AU$36.95 | |
| Inbussleutels | Metric | ||
| Arduino MEGA2560 R3 met RAMPS 1.4 controller | Geekcreit | 984594 | AU$28.91 |
| Koolstofstaal lineaire as 8mm x 350mm | Banggood | 1119330 | AU$13.44 |
| Koolstofstaal lineaire as 8mm x 500mm | Banggood | 1276011 | AU$19.42 |
| Chocolade | Cadbury | ||
| Computer met internettoegang | Dell | ||
| Koppeling 5-8mm | Banggood | 1070710 | AU$6.93 |
| Handcrème | Nivea | 80102 | |
| Verwarmingscartridge | Creality 3D | 1192704 | AU$4.75 |
| K Type Temperatuursensor Thermokoppel | Banggood | 1212169 | AU$2.37 |
| Lasersnijder | trotec | Speedy 300 | https://www.troteclaser.com/ |
| M10 1mm pitch draadmetaal zeskantmoer + ronde ring | UXCELL | AU$8.84 | |
| M10 1mm pitch verzinkte pijp 400mm lengte | UXCELL | AU$11.62 | |
| M2 - 0,4mm binnendraad messing inzetstukken | Ebay | AU$5.65 | |
| M2 moeren | Suleve | 1239291 | AU$9.17 |
| M2 x 10 mm knop zeskantschroeven | Suleve | 1239291 | AU$9.17 |
| M2 x 5mm knop zeskantschroeven | Suleve | 1239291 | AU$9.17 |
| M3 - 0,5mm binnendraad messing inzetstukken | Suleve | 1262071 | AU$7.5 |
| M3 moeren | Suleve | 1109208 | AU$7.85 |
| M3 ronde ring | Banggood | 1064061 | AU$3.05 |
| M3 x 10mm knop zeskantschroeven | Suleve | 1109208 | AU$7.85 |
| M3 x 20mm knop zeskantschroeven | Suleve | 1109208 | AU$7.85 |
| M3 x 6mm knop zeskantschroeven | Suleve | 1109208 | AU$7.85 |
| M3 x 8mm knop zeskantschroeven | Suleve | 1109208 | AU$7.85 |
| M4 x 8mm knop zeskantschroeven | Suleve | 1273210 | AU$4.32 |
| Naald Luer Lock 18 - 27 Gauge | Terumo | TGA ARTG ID: 130227 | AU$3.57 |
| NEMA 17 Stepper Motor | Casun | 42SHD0001-24B | AU$54 |
| NEMA Stepper Motor Montagebeugel | Banggood | ptNema17br90 | AU$4.79 |
| Kussenblokflenslager 8mm | Banggood | KFL08 | AU$5.04 |
| PLA Filament | Creality 3D | 1290153 | AU$24.95 |
| Pluronic F127 | Sigma Aldrich | P2443-250G | |
| SC8UU 8mm lineaire bewegingslager | Toolcool | 935967 | AU$21.6 |
| SG-5GL Micro Limietschakelaar | Omron | 1225333 | AU$4.5 |
| Soldeerstation | Solder, Draden, Heat shrink e.c.t. | ||
| Veer | Banggood | 995375 | AU$2.53 |
| Spuit 3ml Luer Lock Polypropyleen | Brauhn | 9202618N | AU$3.14 |
| Timingsnaar GT2 20 tanden en riemset | Banggood | 10811303 | AU$11.48 |
| Trapeziums schroefdraad en moer 8mm x 400mm | Banggood | 1095315 | AU$29.02 |
| Variabele sleutel |
Referenties
- Brettel, M., Friederichsen, N., Keller, M., Rosenberg, M. How Virtualization, Decentralization and Network Building Change the Manufacturing Landscape: An Industry 4.0 Perspective. World Academy of Science, Engineering and Technology International Journal of Information and Communication Engineering. 8 (1), (2014).
- Gilchrist, A. Introducing Industry 4.0. Industry 4.0. , 195-215 (2016).
- Petrick, I. J., Simpson, T. W. 3D Printing Disrupts Manufacturing: How Economies of One Create New Rules of Competition. Research-Technology Management. 56 (6), 12-16 (2013).
- Wong, K., Hernandez, A. A Review of Additive Manufacturing. ISRN Mechanical Engineering. 10, (2012).
- Lanaro, M., Desselle, M. R., Woodruff, M. A. 3D Printing Chocolate: Properties of Formulations for Extrusion, Sintering, Binding and Ink Jetting. Fundamentals of 3D Food printing and Applications. , (2018).
- Godoi, F. C., Prakash, S., Bhandari, B. R. 3d printing technologies applied for food design: Status and prospects. Journal of Food Engineering. 179, 44-54 (2016).
- Stansbury, J. W., Idacavage, M. J. 3D printing with polymers: Challenges among expanding options and opportunities. Dental Materials. 32 (1), 54-64 (2016).
- Zhu, W., Ma, X., Gou, M., Mei, D., Zhang, K., Chen, S. 3D printing of functional biomaterials for tissue engineering. Current Opinion in Biotechnology. 40, 103-112 (2016).
- Lanaro, M., Booth, L., Powell, S. K., Woodruff, M. A. Electrofluidodynamic technologies for biomaterials and medical devices: melt electrospinning. Electrofluidodynamic Technologies (EFDTs) for Biomaterials and Medical Devices. , 37-69 (2018).
- Malone, E., Lipson, H. Fab@Home: the personal desktop fabricator kit Article information. Rapid Prototyping Journal. 13 (4), 245-255 (2007).
- Vilbrandt, T., Malone, E., Lipson, H., Pasko, A. Universal Desktop Fabrication. Heterogeneous Objects Modelling and Applications. , 259-284 (2008).
- Jones, R., et al. RepRap-the replicating rapid prototyper. Robotica. 29, 177-191 (2011).
- Lanaro, M., et al. 3D printing complex chocolate objects: Platform design, optimization and evaluation. Journal of Food Engineering. , (2017).
- Wu, W., DeConinck, A., Lewis, J. A. Omnidirectional Printing of 3D Microvascular Networks. Advanced Materials. 23 (24), H178-H183 (2011).
- Paxton, N., Smolan, W., Böck, T., Melchels, F., Groll, J., Jungst, T. Proposal to assess printability of bioinks for extrusion-based bioprinting and evaluation of rheological properties governing bioprintability. Biofabrication. 9 (4), 044107(2017).
Toegang beperkt. Log in of start een proefperiode om deze inhoud te bekijken.
Herprints en machtigingen
