Delignified gedensificeerde hout vertegenwoordigt een nieuw veelbelovend lichtgewicht, hoogwaardig en biobased materiaal met een groot potentieel om in de toekomst gedeeltelijk te vervangen door natuurlijk vezelversterkte of glasvezelversterkte composieten. Hier presenteren we twee veelzijdige fabricage routes en demonstreren we de mogelijkheid om complexe composietonderdelen te maken.
Methodenartikel
Fabricage en ontwerp van op hout gebaseerde hoogwaardige composieten
In dit artikel
Samenvatting
Samenvatting
Delignified Wood is een nieuw veelbelovend en duurzaam materiaal dat het potentieel heeft om synthetische materialen, zoals glasvezelversterkte composieten, te vervangen door zijn uitstekende mechanische eigenschappen. Delignified Wood is echter nogal kwetsbaar in een natte toestand, wat het hanteren en vorm geven van een uitdaging maakt. Hier presenteren we twee fabricageprocessen, verdichting met gesloten mallen en vacuüm verdichting, om hoogwaardige cellulose composieten te produceren op basis van delignified Wood, inclusief een beoordeling van hun voordelen en beperkingen. Verder stellen we strategieën voor de manier waarop de composieten opnieuw kunnen worden gebruikt of gedecomponeerde aan het einde van de levenscyclus. Closed-Mold verdichting heeft het voordeel dat er geen ingewikkelde labapparatuur nodig is. Eenvoudige schroefklemmen of een pers kunnen worden gebruikt voor verdichting. We raden deze methode aan voor kleine onderdelen met eenvoudige geometrieën en grote radii van kromming. Vacuüm verdichting in een open-matrijs proces is geschikt voor grotere objecten en complexe geometrieën, waaronder kleine radii van kromming. In vergelijking met het closed-Mold proces heeft de open-Mold vacuüm benadering alleen de vervaardiging van een enkele schimmel holte nodig.
Inleiding
De ontwikkeling van nieuwe natuurlijke vezels (NF) gebaseerd composieten uitgerust met superieure mechanische eigenschappen vertegenwoordigt een van de belangrijkste taken in de materiaalkunde, omdat ze duurzame alternatieven voor de huidige synthetische systemen zoals glasvezel composieten1,2,3kunnen zijn. Naast traditionele NF composieten (vlas, hennep, kenaf, enz.)4,5, heeft de verdichting van hout na gedeeltelijke of volledige verwijdering van matrix componenten de laatste jaren steeds meer aandacht gekregen6,7,8,9,10,11. De top-down fabricage route, gebaseerd op deligening van bulk hout gevolgd door verdichting, is conceptueel in strijd met nogal complexe bottom-up processen voor pulp en slurry gebaseerde producten12. In pulp en slurry gebaseerde producten, de gunstige houtvezel uitlijning wordt niet behouden als vezels worden gescheiden in het proces. In tegenstelling met het structuur behoud van delignified Wood, dat wordt verkregen in een top-down proces, wordt de verfijnde architectuur met uitgelijnde cellulosevezels overgebracht in het nieuwe materiaal. Om verdichting van delignified Wood zonder Fiber Alignment vervormingen te bereiken, moeten nieuwe verwerkings routes worden ontwikkeld.
Directe verdichting van met water verzadigde delignified-hout monsters leidt tot een beperkte densificatie graad, scheuren en vervorming van de vezel uitlijning als gevolg van het natte monster-inherent vrij water dat tijdens de verdichting een tegen druk creëert. De huidige oplossingen om het verlies van structurele integriteit bij verdichting te voorkomen, zijn onder meer het gebruik van gedeeltelijk ontstokte hout, gevolgd door een hoge-temperatuurverdichting9 of voor droging van delignified Wood voorafgaand aan de verdichting6. Beide methoden verbeteren de connectiviteit tussen naburige cellen, hetzij als gevolg van de resterende lignine die fungeert als lijm of vrij water verwijderen tussen cellen.
In beide gevallen treedt een verminderde vervormbaarheid op, waardoor de ontwerptoepassingen worden beperkt; de vereiste monster conditionering leidt ook tot langere verwerkingstijden. Daarom is een snel en schaalbaar proces dat het vorm geven en verdichting in één stap combineert noodzakelijk.
In dit opzicht presenteren we hier open/closed-Mold verdichting en vacuüm verwerking van delignified Wood als methoden om vorm, verdichting en drogen te combineren in een eenvoudige en schaalbare benadering. Figuur 1 toont delignified gedensificeerde hout-composietonderdelen, die verkregen werden door gebruik te maken van de technieken die in dit werk beschreven werden.

Figuur 1: voorbeelden van gedensificeerde hout composiet delen. A) deurpaneel, (B) zijspiegel, (C) deurklink van een auto, (D) orthosis, (E) uitgesneden helm, en (F) toerenteller afdekking van een auto. Klik hier om een grotere versie van dit cijfer te bekijken.
Protocol
1. deligening van hout fineer
Opmerking: dit delignificatie protocol is gebaseerd op onze vorige werken, gepubliceerd door Frey et al. 20186 en Segmehl et al. 201813.
- Monteer een roestvrijstalen monsterhouder in een kristal schaal of in een bekerglas en plaats een magnetische roer stang onder de monsterhouder. Stapel hout fineer bovenop de houder en scheid ze door metalen mazen of metalen mesh strepen (Figuur 2A). Hier gebruiken we radiaal geslepen sparren fineer met een dikte van 1,5 mm. houtsoorten en-type (tangentieel, radiaal, roterend fineer) en de dikte van fineer kunnen worden gevarieerd.
- Bereid een 1:1 volume mengsel van waterstofperoxide (30 gew .%) en ijsazijn en giet het mengsel in het kristalniserend schaaltje tot het fineer volledig bedekt is. Gebruik glas gerechten (bijv. Petri schaaltje) om het fineer in de oplossing te houden. Geniet 's nachts van monsters in de oplossing bij kamertemperatuur (RT) tijdens het roeren met 150 TPM.
- Verwarm de oplossing tot 80 °C en voer de reactie voor 6 uur uit voor volledige deligening. Pas de delignificatie tijd aan, afhankelijk van de dikte van het monster.
- Giet na deligening de delignificatie oplossing in een leeg bekerglas en laat het afkoelen voor de afvoer. Spoel de delignified veneers voorzichtig meerdere malen af met gedeïoniseerd water. Vervolgens, blijven wassen van het fineer zonder roeren door het vullen van de kristalniserend gerecht (bekerglas) met gedeïoniseerd water. Vervang het water twee keer per dag tot een pH-waarde van het waswater van meer dan 5 is bereikt (Figuur 2B).
- Behandel natte, delignified hout fineer met zorg, omdat de cellulose-steiger nogal kwetsbaar is. Gebruik een metalen gaas als ondersteuning voor transport en draperen (Figuur 4).
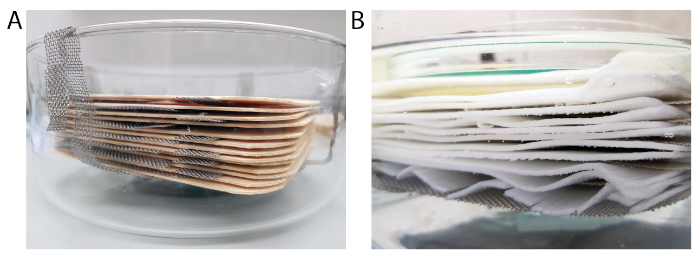
Figuur 2: Delignificatie instellen. A) kristal schaal met metalen gaas monsterhouder en hout fineer gestapeld bovenop de monsterhouder. Metalen mesh strepen scheiden het individuele fineer van elkaar. B) door water gedekte veneers tijdens het wasproces. Klik hier om een grotere versie van dit cijfer te bekijken.
2. opslag en "cellulose prepreg"-productie
- Overweeg de verwerking van de natte delignified Wood samples binnen 2-3 weken. U ook het materiaal voor lange termijn opslag in ethanol (EtOH) bewaren of de vellen tussen metalen mazen drogen.
- Bewaar de droge, platte cellulose vellen ("cellulose prepregs") onder 65% relatieve vochtigheid (RH). Renat de vellen in water voor verdere vormgeving en verwerking.
3. verdichting en vorming van het hout in gesloten mallen
- Gebruik gesloten mallen gemaakt van een open poreus materiaal (bijv. keramische mallen, poreuze 3D geprinte polymeer mallen) om waterafvoer en voldoende droging mogelijk te maken. Porie maten moeten lager zijn dan 2 mm, vooral naar het oppervlak, om een glad oppervlak van het uiteindelijke samengestelde deel te verkrijgen.
- Voorwaarde van het delignified hout op de gewenste RV. Gebruik voor kromming radii in het bereik van cm of vlak constructies monsters die met 95% RH bij 20 °C worden geconditioneerd. Voor kleinere kromming radii, draperen het fineer in water verzadigde toestand, pre-droog het gedrapeerde materiaal in een open mal op 95% RH, of pre-Dry het materiaal in een oven (65 °C) voor 5-30 min (de tijd is afhankelijk van de dikte van het monster). Kromming overwegingen worden gemaakt met betrekking tot fineer dikte (hier 1,5 mm).
- Densify het materiaal in de gesloten mal met behulp van schroefklemmen of in een pers. Pas de druk indien nodig om te compenseren voor krimp. Het droogproces kan versnellen door de mal in een oven te plaatsen bij 65 °C of door de temperatuur van de pers te verhogen.
Opmerking: een relatief lage druk in het bereik van een paar MPa is voldoende om nat delignified hout te densificeren. De uiteindelijke dikte kan worden geregeld met behulp van spacers met de beoogde dikte tussen de schimmel oppervlakken in plaats van door het beheersen van de druk. - Na volledig drogen, ontmaltijd het samengestelde deel en hergebruik van de mal voor een nieuwe run.
4. vacuüm vorming en verdichting van delignified Wood in open mallen
- Gebruik een poreuze open mal zoals beschreven in 3,1. U ook niet-poreuze mallen met een poreuze laag (bv. gaas, textiel, adempauze) bovenop de mal of bovenop het ontluchter hout gebruiken om het drogen mogelijk te maken (Figuur 3a).
- Gebruik een textiellaag (bijv. Peel-ply) om de mal tegen verontreiniging te beschermen. Drapeer een met water verzadigd, delignified fineer bovenop het textiel (Figuur 3B) en dek het af met een tweede textiellaag en stroom gaas.
Opmerking: om een gladde oppervlakteafwerking te verkrijgen, raden we aan om poreuze closed-Mold verwerking te gebruiken. Vervang hiervoor de flow mesh met het poreuze bovenste deel van de mal. Als echter oppervlakte patronen met bijvoorbeeld een Maas gewenst zijn, is het open-schimmel proces een goed alternatief. - Plaats de mal bovenop een roestvrijstalen plaat, breng afdichtingsband en vacuümslang aan en wikkel de mal (open of gesloten) met een vacuümzak. Gebruik flow mesh om de watertoevoer naar de vacuümslang mogelijk te maken. Plaats desgewenst extra mesh-lagen onder de mal om het droogproces te verbeteren en lokale vacuüm drukdalingen te voorkomen, vooral voor grotere delen (Figuur 3C).
- Breng een vacuüm aan voor droging en gelijktijdige verdichting van de composiet. Voor versnelde droging plaatst u de installatie in een oven bij verhoogde temperatuur (bv. 65 °C).
Opmerking: Zorg ervoor dat u koude vallen gebruikt om te voorkomen dat er water in de vacuümpomp terechtkomt. We gebruiken hier een oliepomp in een drukbereik van 10-2 bar. Het is echter ook mogelijk om een membraanpomp te gebruiken, maar er moet mogelijk rekening worden gehouden met de afwegingen met betrekking tot de densificatie graad. - Na het drogen, ontmaltijd de droge composiet en hergebruik van de mal en vacuüm Setup voor een nieuw samengesteld onderdeel (figuur 3D).

Figuur 3: Schematische illustratie van het open-matrijs proces. A) poreuze mal met kleinere poriën naar het oppervlak. B) het door de mens gedrapeerde hout is bovenop de poreuze mal (grijs) en de optionele textiele laag voor schimmel bescherming (groen). C) textiel, flow mesh en vacuümzak bovenop het hout van delignified. Druk wordt uitgeoefend via de vacuümzak en leidt tot verdichting en droging van het materiaal. D) eindsamenstelling na het degraderen. Klik hier om een grotere versie van dit cijfer te bekijken.
5. vervaardiging van gelaagd samengestelde onderdelen
- Vervaardiging van dikke meerlaagse composiet delen door lay-uptechnieken en kies de vezel oriëntatie hoek van de lagen (bijv. [0 °], [0 °/90 °], [0 °/-45 °/90 °/+ 45 °]S) zoals in de traditionele composiet fabricage.
Opmerking: het aantal lagen kan worden gekozen afhankelijk van de beoogde dikte van het laatste deel. De vacuüm tijd is echter sterk afhankelijk van de grootte en dikte van het onderdeel en varieert van 2 uur (enkellaags, 1,5 mm dik) tot 2 dagen voor een 8-laags deel. - Verhoog de hechting tussen delignified houtlagen door lijm tussen lagen toe te passen tijdens het draperen proces. Gebruik een lijm op waterbasis (bv. zetmeel), die het gecombineerd drogen en uitharden van de lijm mogelijk maakt.
Opmerking: we hanteren 0,04 g/cm2 van een 16,5 GEW% zetmeeloplossing tussen de lagen. Andere lijm op waterbasis kan echter ook worden gebruikt. - Demold het samengestelde onderdeel en de machine afwerking met de hand of met standaard hout Tooling (Figuur 6E, F).
6. hergebruik en recycling van samengestelde onderdelen
- Plaats delignified niet-gelijmde houtcomposieten in water totdat het onderdeel opnieuw vervormbaarheid krijgt. Vervolgens, ofwel Hervorm het materiaal om een nieuw product te verkrijgen (Zie Frey et al. 20197) of verminder het tot kleine stukjes.
- Hergebruik de kleine stukjes delignified Wood om nieuwe producten te maken die zijn geïnspireerd op standaard pulp technieken (bijv. pulp molding) en laat het materiaal na afloop van het leven tot slot biologisch afbreekbaar zijn.
Resultaten
Deligening en hantering van hout fineer.
Volledige deligening leidt tot een massa reductie van ongeveer 40% en een volume reductie van ongeveer 20% na droging bij 65% RH6. Naast lignine wordt ook een fractie van hemicelluverliest verwijderd. Het verwijderen van deze componenten resulteert in een fragiel cellulosemateriaal (Zie Figuur 4). Het gebruik van metalen netten als ondersteuning vergemakkelijkt het hanteren en draperen.
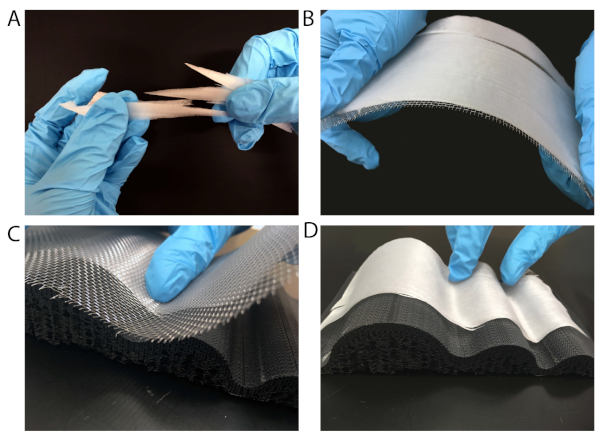
Figuur 4: hantering van het hout in natte toestand. A) fragiel hout in natte toestand. B) de hantering van het materiaal wordt vergemakkelijkt door het gebruik van een metalen gaas voor transport of (C) voor het draperen van het materiaal naar een mal. D) het door de mens gedrapeerde hout is bovenop een poreuze, 3D-gedrukte mal. Klik hier om een grotere versie van dit cijfer te bekijken.
Verdichting en vorming van delignified Wood in gesloten mallen.
Verdichting van water verzadigd hout (Figuur 5A-C) is veeleisend, omdat vrij water in de steiger een tegen druk creëert bij verdichting en het mogelijk maakt het materiaal tijdens de verwerking te stromen. Dit veroorzaakt vezels afwijkingen en scheuren in het uiteindelijke materiaal (Figuur 5B, C). Een mogelijkheid om deze beperkingen te omzeilen is het gebruik van vochtige voorgeconditioneerde (95% RH en 20 ° c), delignified hout. In deze toestand is het hout van delignified nog steeds redelijk vormbaar en de verdichting ervan leidt niet tot vervormingen en defecten in de vezel uitlijning.
Voorgeconditioneerd materiaal is echter meer rigide in vergelijking met de water verzadigde toestand, waardoor het moeilijk is om kleine kromming radii te verkrijgen zonder materiële schade. Voor kleine kromming radii kan natte drapering gevolgd door conditionering in een reeds gevormde staat voorafgaande verdichting worden gebruikt. Echter, conditionering is nogal tijdrovend en daarom niet aanbevolen voor grootschalige toepassingen.
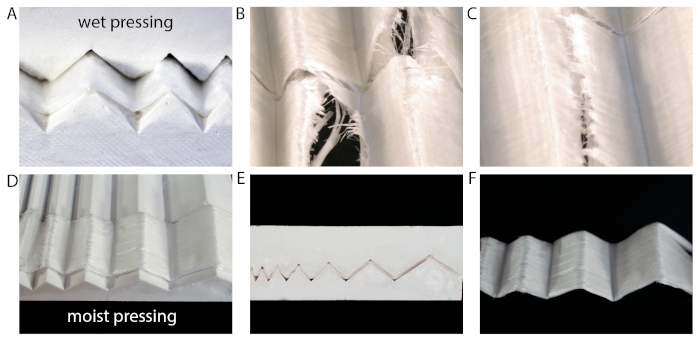
Figuur 5: gesloten-schimmel verdichting van hout in natte en vochtige toestand. A) verdichting van het materiaal met water verzadigde cellulose leidt tot (B, C) scheuren en vezel afwijking. (D-F) Verdichting van vochtig materiaal, geconditioneerd bij 95% RH resulteert in een beter behoud van vezel uitlijning en minder defecten. Klik hier om een grotere versie van dit cijfer te bekijken.
Vacuüm vorming en verdichting van een gelaagd deel in een open mal.
Exemplarisch voor vacuüm vormgeving, hebben we een helm gemaakt in een zelfgemaakte mal met behulp van een open-Mold proces (Figuur 6a, B). Als lay-up hebben we 2 lagen zeshoek-vlokken gedrapeerd voor oppervlakte textureren, gevolgd door 4 lagen van delignified hout fineer in een lay-up van [0 °/90 °] (Figuur 6C). De vlokken zorgen voor een aantrekkelijk oppervlak ontwerp, terwijl de unidimensionale (UD) lagen sterkte en stijfheid aan de composiet toevoegen. We hebben 16,5 GEW% zetmeel toegepast als lijm tussen lagen om delaminatie14te voorkomen.
Vacuüm verdichting (Figuur 6D) leidt tot volledige droging van het deel binnen 48 uur en verdichting tot een dikte van 3 mm (1/3RD van de begin dikte). Na de vacuüm verwerking wordt het samengestelde deel gedempte (Figuur 6E) en worden de randen bijgesneden met een frees (Figuur 6F).
De maximale layup--dikte die met de open molding-benadering kan worden gedensificeerd en volledig gedroogd, was een 8-laags layup-(8 x 1,5 mm fineer) met een eind dikte van dit deel van 2,5 mm, dat overeenkomt met een verdichting tot ongeveer een kwart van de begin dikte van droog, ontbrand hout, rekening houdend met de krimp van de laag bij deligening en drogen. Om dergelijke hoge verdichting graden te verkrijgen, is een laag vacuüm in het bereik van 10-2 Bar nodig.
Delignified houtcomposieten die tot ongeveer een kwart van hun begin dikte zijn gedensificeerd, bereiken doorgaans elastische moduli-waarden rond 25 GPa-en sterkte waarden in het bereik van 150-180 MPa, zoals weergegeven in ons vorige werk (tabel 1)7.

Tabel 1: literatuur waarden voor elastische elasticiteitsmodulus en treksterkte van gedensificeerd hout. De vacuüm verwerking resulteert in een verdichting tot 1/4e van de begin dikte, die overeenkomt met een FVC van 66%.
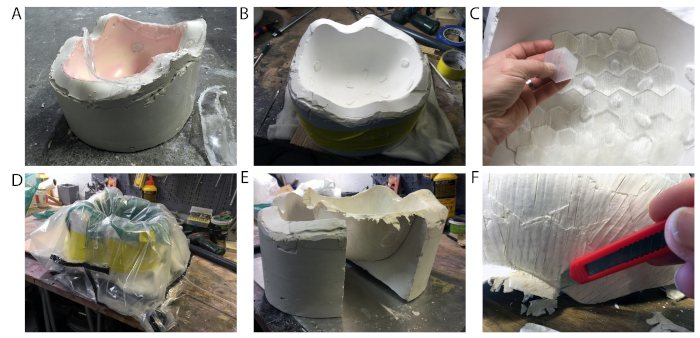
Figuur 6: vervaardiging van een helm door open-Mold verwerking. (a, B) Gieten van de originele helm met behulp van een schimmel. C) draperen van twee buitenste lagen met zeshoekige vlokken gevolgd door het draperen van de binnenste 4-lagen in een [0/90] layup. D) verdichting en droging van het deel door vacuüm. E) het droge gedeelte degraderen en (F) afwerken met behulp van een frees. Klik hier om een grotere versie van dit cijfer te bekijken.
Het gebruik van stroomnetten resulteert meestal in een Maas afdruk in het monster. Dit kan worden beschouwd als een proces-inherent ontwerp strategie of kan worden voorkomen door het plaatsen van een extra dikker textiele laag tussen delignified hout en flow mesh.
Als alternatief kunnen gesloten mallen gecombineerd met vacuüm verwerking zoals beschreven in Protocol stap 4,2 worden gebruikt. Regelmatig patroon kan worden verkregen door het plaatsen van kleine stukjes van delignified veneers in een gedefinieerde volgorde, zoals eerder getoond voor ons voorbeeld met de zeshoekige patroon op de helm.
Problemen die kunnen ontstaan tijdens de vacuüm verwerking zijn onder meer warpages in het samengestelde deel, die worden veroorzaakt door onvolledig drogen en het optreden van scheuren (Figuur 7). Scheuren resulteren voornamelijk in delignified hout dat is opgeslagen in EtOH eerdere composiet fabricage. Daarom raden we u aan om na de opslag van EtOH zorgvuldig het hout van delignified in water te weken voor verdere verwerking. Bovendien vermindert zorgvuldige drapering gevolgd door lichte verdichting met de hand om wat vrij water te verwijderen het risico op barsten.
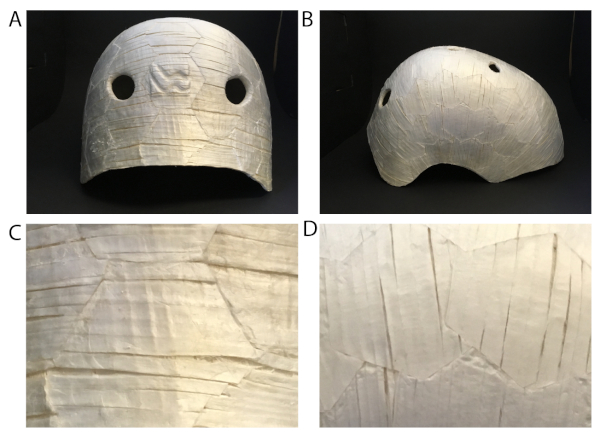
Figuur 7: mogelijke problemen die ontstaan bij de fabricage van complexe geometrieën. (A) achteraanzicht en (B) zijaanzicht van de vervaardigde helm. (C, D) Kleine scheuren door krimp van het materiaal tijdens de verwerking. Klik hier om een grotere versie van dit cijfer te bekijken.
Hergebruik of ontbinding van samengestelde delen.
Ons composiet van cellulose zetmeel is allemaal biologisch en kan uiteenvallen in water. Aan de ene kant is de hydrofiliciteit van het materiaal een nadeel, omdat het leidt tot verminderde mechanische prestaties bij contact met water. Een eenvoudige methode om de composiet te beschermen tegen vloeibaar water omvat hydrofobe coatings, zoals we hebben laten zien in Frey et al. 20197. Aan de andere kant kan een hydrofiel gedrag van het materiaal ook voordelig zijn als het gaat om het einde van levens gebruik en recycling aspecten. Het monster kan eenvoudig in water worden uiteenvallen tot kleinere stukken en de vezelhoudende slurry kan verder worden gebruikt voor de productie van nieuwe op vezels gebaseerde producten zoals weergegeven in Figuur 8. Bovendien is het vezelmateriaal volledig biologisch afbreekbaar, zoals weergegeven in Figuur 9.
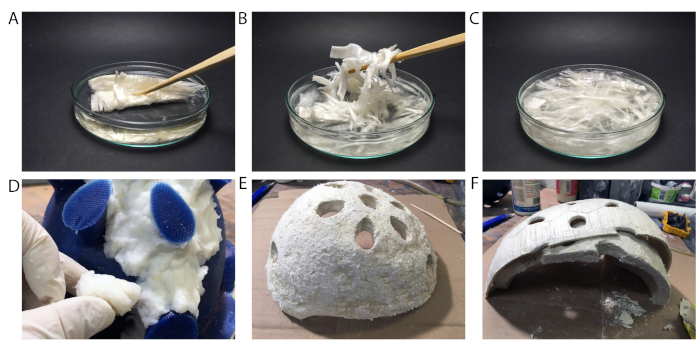
Figuur 8: hergebruik van delignified houtvezels. (a-C) Reductie van delignified Wood veneers in kleine stukjes door het materiaal in water te dispergeren. (D-F) Hergebruik van de fiber slurry voor het produceren van de voering van een helm. D) het doortrekken van een siliconen mal met Fiber slurry. (E) laatste voering van de helm. (F) voering gemaakt van uiteenvallen delignified hout in de harde schil van de helm. Klik hier om een grotere versie van dit cijfer te bekijken.
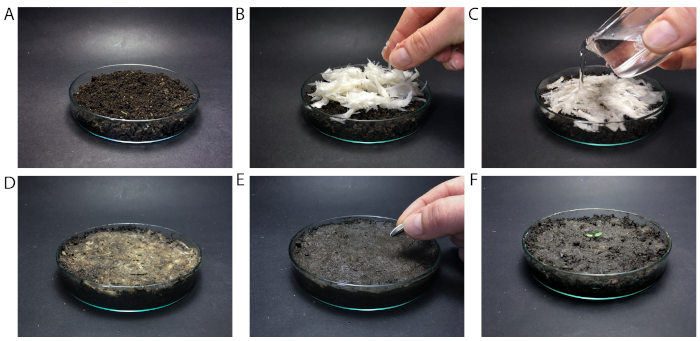
Figuur 9: aantasting van de houtvezels van de delignified. A) Petri schaaltje gevuld met grond. B) de vezel slurry bovenop de bodem plaatsen en (C) vullen met water. D) biologische afbraak na één dag, (E) na acht dagen, en (F) na 26 dagen. Klik hier om een grotere versie van dit cijfer te bekijken.
Discussie
We presenteren veelzijdige fabricagetechnieken om hoogwaardige, op hout gebaseerde composieten te verkrijgen en mogelijke hergebruik-en recycling strategieën voor te stellen. Closed-Mold verwerking voorwaarden vooraf conditionering van het materiaal, omdat het niet kan worden verwerkt in water verzadigde toestand. Het gebruik van een gesloten-matrijs proces kan echter de methode van keuze zijn, vooral als er bijvoorbeeld geen vacuüm installatie beschikbaar is of als een mooie (gladde) oppervlakteafwerking aan beide zijden gewenst is.
Open-Mold vacuüm verwerking van delignified Wood maakt het mogelijk om vorm, verdichting en droging van met water verzadigde monsters te combineren in een eenvoudige en schaalbare benadering. De techniek is toepasbaar voor de productie van complexe geometrieën en biedt een schaalbaar alternatief voor closed-Mold processen. We hebben composieten vervaardigd door delignified Wood veneers te stapelen met zetmeel als lijm tussen lagen. Verdichting tot een kwart van de begin dikte resulteerde in een eind dikte van 2,5 mm van het 8-laags dikke samengestelde deel. Voor het verkrijgen van een gladdere oppervlakteafwerking in het vacuüm proces, kan het gebruik van een gesloten poreuze mal een geschikt alternatief zijn.
Voor beide verwerkingsmethoden raden we het gebruik aan van een lijmsysteem tussen delignified Wood-lagen om het risico op delaminatie te verkleinen. Voor het gegeven voorbeeld kiezen we voor zetmeel, want het is een bekende biogebaseerde lijm voor pulp en papierproducten, zoals papieren zakken, en is op waterbasis. Toekomstige werken zullen zich richten op de fabricage van dikkere laminaten om de huidige beperkingen op het gebied van drogen en Fiber flow afwijkingen op te lossen.
In het algemeen heeft vacuüm verwerking van delignified Wood het potentieel voor een eenvoudige en snelle productie van grootschalige gedensificeerde cellulose composieten. Na het aanpakken van het duurzaamheids probleem van het materiaal door de juiste coatings, water stabiele lijmsystemen of chemische modificatie toe te passen, kunnen mogelijke industriële toepassingen auto-onderdelen zoals deurpanelen, vloeren en dashboards omvatten. Ons materiaal kan metalen of vezelversterkte composieten vervangen om het gewicht te verminderen voor een betere brandstofzuinigheid en om de recycleerbaarheid te verbeteren.
Openbaarmakingen
De auteurs hebben niets te onthullen.
Dankbetuigingen
De auteurs danken Silvan Gantenbein voor het 3D printen van poreuze mallen.
Materialen
| Naam | Bedrijf | Catalogusnummer | Opmerkingen |
|---|---|---|---|
| Azijnzuur | VWR Chemicals | 20104.312 | |
| Ademhalingsklep | Suter Kunststoffe AG | 923.015 | |
| Stroomnet/ontluchtingsklep | Suter Kunststoffe AG | 180.007 | |
| Gips | Suter Kunststoffe AG | 115.3002 | |
| Waterstofperoxide, 30% | VWR Chemicals | 23622.298 | |
| Oven | Binder GmbH | ||
| Pers | Imex Technik AG | ||
| Afdichtingstape | Suter Kunststoffe AG | 31344 | |
| Roestvrij staalnet | Drawag AG | ||
| Starch | Agrana Beteilungs AG | ||
| Textiel, peel ply | Suter Kunststoffe AG | 222.001 | |
| Vacuum zak | Suter Kunststoffe AG | 215.15 | |
| Vacuum zak, elastisch | Suter Kunststoffe AG | 390.1761 | elastische vacuümzak voor complexe vormen |
| Vacuümpomp | Vacuumbrand | ||
| Vacuumslang | Suter Kunststoffe AG | 77008.001 | |
| Houtschalen | Bollinger AG |
Referenties
- Joshi, S. V., Drzal, L. T., Mohanty, A. K., Arora, S. Are natural fiber composites environmentally superior to glass fiber reinforced composites? Composites Part A: Applied Science and Manufacturing. 35 (3), 371-376 (2004).
- Mohanty, A. K., Misra, M., Drzal, L. T. Sustainable Bio-Composites from Renewable Resources: Opportunities and Challenges in the Green Materials World. Journal of Polymers and the Environment. 10 (1), 19-26 (2002).
- Mohanty, A. K., Vivekanandhan, S., Pin, J. M., Misra, M. Composites from renewable and sustainable resources: Challenges and innovations. Science. 362 (6414), 536-542 (2018).
- Pickering, K. L., Efendy, M. G. A., Le, T. M. A review of recent developments in natural fibre composites and their mechanical performance. Composites Part A: Applied Science and Manufacturing. 83, 98-112 (2016).
- Woigk, W., et al. Interface properties and their effect on the mechanical performance of flax fibre thermoplastic composites. Composites Part A: Applied Science and Manufacturing. 122, 8-17 (2019).
- Frey, M., et al. Delignified and Densified Cellulose Bulk Materials with Excellent Tensile Properties for Sustainable Engineering. ACS Applied Materials & Interfaces. 10 (5), 5030-5037 (2018).
- Frey, M., et al. Tunable Wood by Reversible Interlocking and Bioinspired Mechanical Gradients. Advanced Science. 6, 1802190(2019).
- Yano, H., Hirose, A., Collins, P., Yazaki, Y. Effects of the removal of matrix substances as a pretreatment in the production of high strength resin impregnated wood based materials. Journal of Materials Science Letters. 20 (12), 1125-1126 (2001).
- Song, J., et al. Processing bulk natural wood into a high-performance structural material. Nature. 554 (7691), 224(2018).
- Shams, M. I., Yano, H., Endou, K. Compressive deformation of wood impregnated with low molecular weight phenol formaldehyde (PF) resin I: effects of pressing pressure and pressure holding. Journal of Wood Science. 50 (4), 337-342 (2004).
- Yano, H. Potential strength for resin-impregnated compressed wood. Journal of Materials Science Letters. 20 (12), 1127-1129 (2001).
- Keplinger, T., Wang, X., Burgert, I. Nanofibrillated cellulose composites and wood derived scaffolds for functional materials. Journal of Materials Chemistry A. 7 (7), 2981-2992 (2019).
- Segmehl, J. S., Studer, V., Keplinger, T., Burgert, I. Characterization of Wood Derived Hierarchical Cellulose Scaffolds for Multifunctional Applications. Materials. 11 (4), 517(2018).
- Maurer, H. W., Kearney, R. L. Opportunities and challenges for starch in the paper industry. Starch-Stärke. 50 (9), 396-402 (1998).
Herprints en machtigingen
