Dit protocol beschrijft een methode voor de snelle fabricage van zachte pneumatische aandrijvingen en robots met een dunne vormfactor. De fabricagemethode begint met laminering van thermoplastisch polyurethaan (TPU) vellen gevolgd door lasersnijden/lassen van een tweedimensionaal patroon om actuatoren en robots te vormen.
Methodenartikel
Snelle fabricage van dunne zachte pneumatische aandrijvingen en robots
In dit artikel
Samenvatting
Samenvatting
Dit protocol beschrijft een methode voor de snelle fabricage van zachte pneumatische actuatoren en robots met een ultradunne vormfactor met behulp van een warmte pers en een lasersnijmachine. De methode begint met het lamineren van thermoplastische polyurethaan (TPU) vellen met behulp van een warmte pers voor 10 min bij de temperatuur van ~ 93 °C. Vervolgens worden de parameters van de lasersnijmachine geoptimaliseerd om een rechthoekige ballon met maximale burst-druk te produceren. Met behulp van de geoptimaliseerde parameters, de zachte actuators zijn laser gesneden/gelast drie keer opeenvolgend. Vervolgens wordt een doseernaald aan de actuator bevestigd, waardoor deze kan worden opgeblazen. Het effect van geometrische parameters op de afbuiging van de actuator wordt systematisch bestudeerd door de breedte en lengte van het kanaal te variëren. Tot slot wordt de prestatie van de actuator gekenmerkt door een optische camera en een vloeistof dispenser. Conventionele fabricagemethoden van zachte pneumatische aandrijvingen op basis van siliconen molding zijn tijdrovend (enkele uren). Ze resulteren ook in sterke maar omvangrijke actuatoren, die de toepassingen van de actuator beperkt. Bovendien is microfabricage van dunne pneumatische actuatoren zowel tijdrovend als duur. De voorgestelde productiemethode in het huidige werk lost deze problemen op door een snelle, eenvoudige en kosteneffectieve fabricagemethode van ultradunne pneumatische actuatoren te introduceren.
Inleiding
Als een stap voorwaarts in de productie van zachte pneumatische actuatoren illustreert de voorgestelde methode een snelle fabricage van ultradunne (~ 70 μm) pneumatische actuatoren gemaakt van thermoplastisch polyurethaan (TPU)1. Deze actuatoren zijn vooral nuttig in toepassingen die vereisen dat de robots lichtgewicht en/of passen binnen kleine ruimtes. Dergelijke toepassingen kunnen worden voorgesteld om trans chirurgische manipulatoren, wearable actuatoren, Search and Rescue robots, en vliegen of zwemmen robots.
De conventionele productiemethode van dunne zachte pneumatische actuatoren, die is gebaseerd op siliconen molding, is tijdrovend (enkele uren) en zeer uitdagend vanwege de lage resolutie van de 3D gedrukte mallen en moeilijkheden bij het degraderen van dunne (minder dan 0,5 mm) actuatoren. In het bijzonder vereist de fabricage van dunne actuatoren de toepassing van gespecialiseerde gereedschappen en methoden2.
Microfabricage technieken kunnen worden gekozen voor het fabriceren van dunne actuatoren3,4,5,6,7. Als alternatief heeft Ikeuchi et al. dunne pneumatische aandrijvingen ontwikkeld met behulp van membraan micro-Embossing8. Deze methoden, hoewel effectief, vereisen dure tools en zijn tijdrovend. Zo hebben ze beperkte toepassingen.
Paek et al. toonde een eenvoudige methode voor de fabricage van kleinschalige zachte actuatoren met behulp van dip-coating van cilindrische sjablonen2. Hoewel effectief, er zijn twee problemen met wijdverbreide toepassing van deze methode: ten eerste is het niet eenvoudig om de dikte van de DIP-gecoate functies te controleren, en ten tweede is de toepassing ervan beperkt tot een beperkt aantal driedimensionale (3D) ontwerpen.
Peano actuatoren9,10 en Pouch Motors11,12 hebben compacte tweedimensionale (2D) ontwerpen die resulteren in dunne vormfactoren (d.w.z. grote gebieden met kleine dikte). Veale et al. gerapporteerde ontwikkeling van lineaire Peano actuatoren gemaakt van versterkte kunststof en textiel-siliconen composieten1,8. Niiyama et al. ontwikkelde Pouch motoren met behulp van thermoplastische films vervaardigd door hitte stampen en warmte tekening systemen11,12.
Hoewel het 2D-ontwerp van Peano-actuatoren en Pouch-motoren ze zeer dun maakt in hun niet-aangedreven toestand, breidt de Zero-volume kamer zich uit tot een relatief groot volume, waardoor hun toepassing voor gebruik in beperkte ruimten zoals trans therapieën of opsporings-en reddingsmissies1wordt beperkt. In tegenstelling tot deze ontwerpen, de voorgestelde zachte actuatoren in de huidige methode kan bedienen met relatief kleine stammen. Dus zelfs in de bediend staat bezetten ze relatief kleine ruimten1.
Protocol
1. vloeiend maken van de TPU vellen door hitte persen
- Kalibreer een krachtsensor die in de warmte pers moet worden gebruikt.
- Sandwich de krachtsensor tussen twee lagen silicone (50 mm x 50 mm x 3 mm dik). Plaats de krachtsensor en siliconen lagen tussen de compressie platens/anvils van de Trek machine. Verlaag de afstand tussen de platen door de knop van de warmte druk rechtsom te draaien en noteer de kracht en weerstand van de sensor.
- Meet het gebied van de sensor met behulp van een digitale remklauw en verdeel de kracht waarden door het gemeten gebied om de drukgegevens te verkrijgen. Plaats een lineaire lijn in de druk versus weerstands gegevens met behulp van een spreadsheet om de sensor te kalibreren.
- Plaats de krachtsensor in de warmte pers en draai aan de drukknop tot een druk van ~ 200 kPa uit de sensor wordt gelezen.
- Draag handschoenen om besmetting van de TPU-films te voorkomen.
- Snijd vier lagen TPU met een schaar of een Lasersnijder om de warmte pers platen te monteren (30 mm x 30 mm). Plaats de vier vellen zodat alle vier de randen zijn uitgelijnd.
- Plaats de TPU-vellen in de warmte pers.
- Stel de temperatuur van de hitte druk in op ~ 200 °F (~ 93 °C). Sluit de warmte druk volledig.
- Houd de films in de hitte pers gedurende 10 min. Open de warmte pers en verwijder de gelamineerde TPU-films om te lasersnijden in stap 3,12.
2. het vinden van de optimale laser parameters
- Zoals beschreven in sectie 1, druk op twee lagen TPU.
- Met behulp van CAD-software (computer-aided design) ontwerpt u een vierkant met 20 mm zijkanten en een rechthoek van 4 mm x 8 mm die fungeert als de inlaat van de vierkante ballon.
- Laser cut/Weld het vierkante patroon van stap 2,2 uit de TPU-lagen uit stap 2,1 met behulp van de volgende instellingen in de Lasersnijder software: Stel pulsen per inch (PPI) in op 500, Varieer het vermogen van 10% tot 100%, en voor elke waarde van het vermogen varieert de snelheid van 10% tot 100%.
- Knip het einde van de inlaat van de vierkante ballon met een schaar.
- Steek een naald in de vierkante ballon inlaat, breng lijm aan (eentabel met materialen) eromheen en wikkel de tape van polytetrafluoretheen (PTFE) rond de verbinding.
Opmerking: na 5 minuten is het klaar voor gebruik. - Identificeer de gemiddelde burst-druk van de vierkante ballon door deze te blazen met een precieze vloeistof dispenser.
- Verhoog de druk van de ballon met behulp van de precieze vloeistof dispenser tot deze barst. Meet en noteer de burst pressure. Herhaal deze stap 5x en verkrijg de gemiddelde burst pressure.
- Herhaal stap 2.1 − 2.7 voor het volledige bereik van de vermogens-en snelheidswaarden en Identificeer de maximale burst-druk van de vierkante ballon en de bijbehorende vermogens-en snelheidswaarden als de optimale parameters voor de laser machine.
3. fabriceren van de actuatoren door lasersnijden/lassen
- Ontwerp het gewenste Actuator patroon met behulp van CAD-software.
Opmerking: AutoCAD 2017 wordt in dit protocol gebruikt. - Selecteer het volledige ontwerp in de CAD-software door alle segmenten van het ontwerp te markeren.
- Wijzig in de taakbalk onder de sectie Eigenschappen de lijndikte in 0 mm zodat de software met succes naar de Lasersnijder kan worden afgedrukt.
- Selecteer afdrukkenop de taakbalk. Wijzig de naam van de printer in "VLS 2.30" in het menu.
- Kies in de Printer instellingenhet papierformaat als door de gebruiker gedefinieerd landschap.
- Schakel in het gedeelte plot schaal de optie aanpassen aan papier uit en schaal de afbeeldingsgrootte als 1 mm = één eenheid lengte.
- In het plot offset (oorsprong ingesteld op afdrukbare gebied) Controleer de midden de plot optie.
- Schakel het luchtfilter in door op de aan/uit-knop te drukken.
- Schakel de Lasersnijder in door op de aan/uit-knop te drukken of door op het Power-pictogram op de software van het Configuratiescherm van het universele lasersysteem te klikken.
- In de instelling optie, stelt u de snelheid = 60%, PPI = 500, en power = 80%.
Opmerking: deze parameters moeten mogelijk worden gewijzigd op basis van de specifieke Laser kracht van het systeem dat wordt gebruikt. - Met behulp van de focus View tool, verplaats de laser pointer naar de linker bovenhoek en rechtsonder in het patroon om ervoor te zorgen dat het hele patroon past in de gelamineerd TPU films (30 mm x 30 mm) gemaakt in stap 1,10.
- Om de laser machine scherp te stellen, beweegt u de lens slede naar het midden van de tafel. Plaats de focus tool op de tafel en verplaats de tafel tot de bovenkant van de focus tool de voorkant van de lens slede raakt. Verplaats de tabel vervolgens langzaam totdat de lens slede de inkeping van de focus tool raakt en deze naar voren beweegt.
Opmerking: de laser is gericht en klaar voor gebruik met de parameters in 3,11. - Zonder de positie van het TPU-blad te veranderen, voert u de laser opnieuw uit, maar verlaagt u de snelheid = 55%, verhoogt u het vermogen = 85% en houdt u PPI = 500.
- Voer een derde run van de laser uit om er zeker van te zijn dat er geen lekken in de actuator zijn. Stel de snelheid in op = 50%, Verhoog het vermogen = 90% en houd PPI = 500.
4. Doseer naalden voor het binden van roestvast staal met een Luer Lock-aansluiting
- Knip het uiteinde van de inlaat van de ballon actuator met een schaar.
- Plaats een naald in de inlaat van de ballon Actuator, breng lijm eromheen aan en wikkel de PTFE-tape rond de verbinding.
Opmerking: na 5 minuten is het klaar voor gebruik.
5. karakterisering van de zachte actuatoren
- Monteer een camera met voldoende afstand op de actuator zodat de bediensleutel in de camera zowel in druk als onder druk staat.
- Houd de Actuator in een richting zodanig dat de afbuiging bij druk is orthogonaal naar de camera.
- Verhoog de druk van de actuator met een precieze vloeistof dispenser totdat deze zich zonder barsten in het volledige bereik afbuigt. Neem het volledige bereik als de maximale Afbuiging van de actuator zonder enige plastische vervorming of lekkage of barsten door overinflatie.
- Verhoog de druk van de actuator tot deze ~ 20% van het volledige bereik bereikt en noteer de druk.
- Maak een foto van de actuator met behulp van de camera uit stap 5,1 en gebruik vervolgens een beeldverwerkingssoftware (bijvoorbeeld imageJ) om de X-en Y-coördinaten van de punt van de Actuator in de afbeelding te meten.
- Herhaal de stappen 5,4 en 5,5 totdat u het volledige bereik van de actuator afbuiging bereikt.
- Plot een X-Y-grafiek van de afbuiging van de actuator versus de inflatiedruk met behulp van een plotten software.
Resultaten
Om de voorgestelde methode aan te tonen, tonen we de fabricage van een enkele buig actuator. Om deze Actuator te fabriceren, werden vier vellen TPU van afmeting 25 cm x 25 cm gesneden, gestapeld en vervolgens glad gemaakt met behulp van een warmte pers (Figuur 1a). Na het protocol werd de warmte pers 10 min. bij een ingestelde temperatuur van 200 °F aangebracht. Rimpels in de gelamineerde vellen kunnen resulteren in problemen met hechting tijdens de lasersnijden stap, waardoor een perfect glad oppervlak is essentieel voor reproduceerbare resultaten. Afbeelding 1B toont bijvoorbeeld een resulterende laminering die rimpels bevat die de gewenste resultaten niet zullen opleveren, terwijl figuur 1c een resulterende laminering toont die voldoende plat is om de gewenste resultaten te produceren.
Het 2D-ontwerp van de pneumatische actuator werd getekend in AutoCAD. Deze Actuator werd gemaakt door simpelweg een rechthoek van 8 mm x 150 mm te tekenen. Een lineair patroon van acht lijnen, elk 1,34 mm lang, werd toegevoegd aan het midden van het ontwerp met een afstand van 10 mm (rood gemarkeerd in Figuur 2). Tot slot werd de opening van de actuator (blauw gemarkeerd in Figuur 2) ontworpen door toevoeging van een rechthoek met een open einde van 4 mm x 8 mm. Er is een AutoCAD-bestand (. DWG) voor deze Lineaire Actuator van het voorbeeld beschikbaar in het aanvullende materiaal.
De gelaagd vierlaagse stapel TPU werd vervolgens geplaatst in de lasersnijmachine (Figuur 3a) en het 2D-ontwerp werd geïmporteerd met behulp van de software van de lasersnijmachine. De focus tool op de laser cutter bevestigde de pasvorm van de 2D tekening positie op de gelamineerde TPU vellen. Voor een eerste run, de laser cut werd ingesteld op snelheid = 60%, vermogen = 80%, en PPI = 500. Zodra het werd voltooid, zonder de positie van de polyurethaan platen te veranderen, werd een tweede run met nieuwe instellingen gestart bij snelheid = 55%, vermogen = 85% en PPI = 500. Hetzelfde proces werd herhaald met nieuwe instellingen voor een derde keer op snelheid = 50%, vermogen = 90%, en PPI = 500. Door de snelheid te verlagen en het vermogen te verhogen, wordt de pneumatische actuator langere tijd aan de warmtebron blootgesteld en kan deze smelten en hecht om een lekvrije ballon te garanderen die gemakkelijk van de rest van het TPU-blad kan worden gescheiden (Figuur 3b). Opgemerkt moet worden dat de Lasersnijder altijd gelijktijdig snijden en lassen van de TPU; het snijden en lassen gebeurt niet in afzonderlijke stappen of bereikt door verschillende instellingen.
Om de actuator aan een luchttoevoer Unit te kunnen koppel, werd de opening van de actuator met een schaar gesneden en werd een RVS naald (figuur 4b) tussen de tweede en derde lagen van de laser-cut Actuator ingebracht. Om een lekvrij systeem te behouden, werd de buitenkant van de naald vooraf bedekt met lijm (figuur 4c). Vervolgens werd de interface van de actuator en de roestvrijstalen naald strak gewikkeld met PTFE tape (figuur 4D).
Ten slotte werd met behulp van een digitale vloeistof dispenser de pneumatische actuator (figuur 5a) opgeblazen tot een druk van 5 psi om een afbuiging te observeren in de regio waar de array van lijnen werd ontworpen (Figuur 5b).
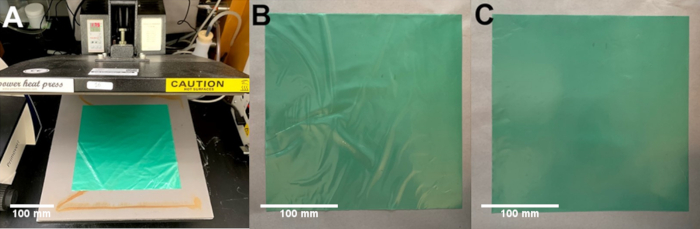
Figuur 1: warmte persen. (A) beeld van de hitte pers met de TPU-vellen om te worden gelamineerd. B) voorbeeldafbeelding van slecht gelamineerd vellen met overmatige rimpels. (C) voorbeeldafbeelding van met succes gelamineerde vellen met een glad oppervlak. Klik hier om een grotere versie van dit cijfer te bekijken.
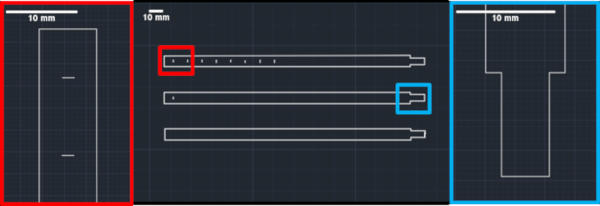
Figuur 2: Actuator ontwerp. Afbeelding van een CAD-tekening die wordt gebruikt om een enkele buig Actuator te vormen. Het onderste ontwerp toont de omtrek van de actuator, het middelste ontwerp toont een enkele lijn toegevoegd als een buig functie, en het bovenste ontwerp toont een complete actuator. De rode doos markeert de functies die het buig gebied van de actuator vormen. De blauwe doos markeert de regio voor het aansluiten van een naald voor druk. Klik hier om een grotere versie van dit cijfer te bekijken.
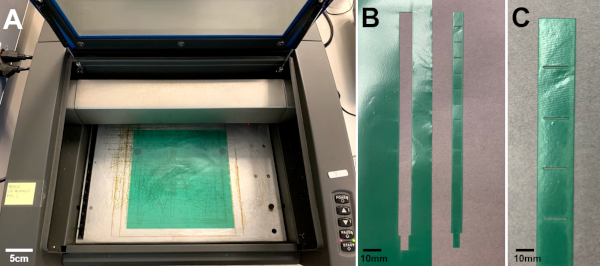
Figuur 3: Laser snijder. A) afbeeldingvan de gelamineerde vellen in een Lasersnijder. (B,C) Beeld van de bediensleutel die na lasersnijden moet worden verwijderd. C) het beeld van de actuator. Klik hier om een grotere versie van dit cijfer te bekijken.
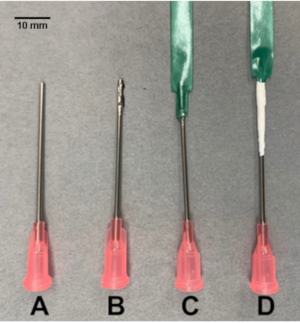
Figuur 4: naald aansluiting. Afbeeldingen met de stappen voor het aansluiten van een botte naald (a) op een ballon actuator met lijm (B) als lijm. De naald wordt ingebracht in het smalle uiteinde van de actuator, die wordt geopend met behulp van een schaar (C) en verzegeld met PTFE tape (D). Klik hier om een grotere versie van dit cijfer te bekijken.
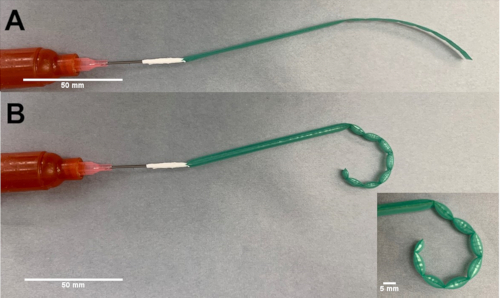
Figuur 5: buig actuator. A) het beeld van de Actuator in een niet onder druk staande toestand. B) het beeld van de Actuator in een onder druk staande toestand. Klik hier om een grotere versie van dit cijfer te bekijken.
Aanvullend materiaal. Klik hier om dit bestand te downloaden.
Discussie
De kritieke stappen in de fabricage van de zachte actuatoren omvatten: i) het 2D CAD-ontwerp. Een goede 2D-indeling kan de vervorming van de actuator dicteren (bijvoorbeeld lineair, biaxiaal, buigen en rotatie beweging). II) lamineren van de TPU-lagen. De TPU-films zijn warmte geperst voordat lasersnijden om ervoor te zorgen dat de lagen plat en in conformaal contact overal. III) lasersnijden/lassen. Als de laatste stap, de gelamineerd TPU lagen zijn laser gesneden/gelast in zachte actuatoren.
Het succespercentage van het protocol kan een rendement van 100% opleveren (we hebben bijvoorbeeld 20 actuators tegelijk gemaakt). De primaire factor is de laminatie stap: om de beste resultaten te verkrijgen, moet de TPU zo veel mogelijk worden afgevlakt voordat het hitte persproces wordt uitgevoerd. Het onderzoeken van verschillende gebieden van de warmte pers plaat met een krachtsensor kan aantonen dat de drukverdeling niet uniform is. Niet-uniforme drukverdeling kan resulteren in onvolmaakte laminering van de TPU-vellen, wat op zijn beurt resulteert in onvolmaakte lasersnijden/lassen en lekkage. Als alternatief kan niet-uniforme warmteoverdracht als gevolg van kleine rimpels in de TPU-film tijdens het lasersnijden/lassen lekkage veroorzaken.
In vergelijking met de conventionele methoden heeft de voorgestelde methode verschillende voordelen, waaronder: i) eenvoudig 2D-ontwerp. Hoewel de huidige methode alleen 2D CAD-ontwerpen vereist om de actuatoren te lasersnijden/lassen (verschillende patronen zijn beschikbaar1), vereisen de conventionele fabricagemethoden op basis van siliconen gieten een 3D-matrijsontwerp. II) snelle fabricage. Fabricage tijd van CAD-ontwerp tot lamineren van TPU-lagen en lasersnijden/lassen kan in enkele minuten gebeuren, terwijl de conventionele fabricagemethode enkele uren in beslag zal nemen. Door de fabricage van zachte apparaten en zachte robots in één stap toe te staan, zonder assemblage, kunnen zachte robots en apparaten worden ontworpen met een combinatie van verschillende soorten actuatoren, en het CAD-model kan in één stap worden laser gesneden/gelast in het eindproduct zonder dat er een montage nodig is. Bijvoorbeeld, een zwem robot, bestaande uit vier poten die elk uit twee soorten buig actuatoren bestaan, is in slechts een paar minuten vervaardigd van een 2D CAD-ontwerp zonder dat er assemblage stappen nodig zijn, zoals eerder aangetoond1.
Als een toekomstige richting van dit werk, kunnen verschillende soorten thermoplastische materialen worden aangenomen voor de fabricage van de zachte actuatoren. Over het algemeen moeten deze materialen elastisch gedrag hebben om te worden gebruikt als actuatoren. Toepassing van stijvere thermoplastisch materiaal zal resulteren in een hogere burst-druk en een hogere blokkerende kracht van de actuatoren in vergelijking met die eerder gekarakteriseerd in figuur S6 van Moghadam et al.1, met krachten tot 0,1 N. Zo kan het de toepassing van de actuatoren uitbreiden tot gevallen waarin een hogere blokkerende kracht nodig is, zoals exoskelet suites.
Openbaarmakingen
De auteurs hebben niets te onthullen.
Dankbetuigingen
We danken het Dalio-Instituut voor cardiovasculaire beeldvorming voor de financiering van dit werk.
Materialen
| Naam | Bedrijf | Catalogusnummer | Opmerkingen |
|---|---|---|---|
| Force Sensor | Omega | KHLVA-102 | https://www.omega.co.uk/pptst/KHRA-KHLVA-KHA-SERIES.html |
| High Precision Dispensers Ultimus I | Nordson | http://www.nordsonefd.com/searchengines/google/en/AirPoweredDispensers/?gclid=CjwKCAjw36DpBRAYEiwAmVVDMPuZ50xXoyzK3gvnghCA7yZUfJg4o9V28yDHKjY5Gs159RJIcMk_choCJIgQAvD_BwE | |
| Laser Cutter VLS2.30 | Universal Laser System | https://www.ulsinc.com/products/platforms/vls2-30 | |
| PowerPress Heat Press | Power Heat Press | OX-A1 | https://www.howtoheatpress.com/power-press-15x15-heat-press-review/ |
| PTFE Thread Sealant tape | McMaster-Carr | 4934A11 | https://www.mcmaster.com/ptfe-tape |
| Stainless Steel Dispensing Needle | McMaster-Carr | 75165A754 | https://www.mcmaster.com/75165a754 |
| Super Glue Loctite 409 | Henkel | 229654 | https://www.henkel-adhesives.com/us/en/product/instant-adhesives/loctite_409.html |
| Thermoplastic polyurethane Airtech’s Stretchlon 200 | ACP Composites | v-11A | https://store.acpsales.com/products/3321/stretchlon-200-high-stretch-bag-film-60 |
| Universal Testing Systems | Instron | 5943 |
Referenties
- Moghadam, A. A. A., et al. Laser Cutting as a Rapid Method for Fabricating Thin Soft Pneumatic Actuators and Robots. Soft Robotics. 5 (4), 443-451 (2018).
- Paek, J. W., Cho, I., Kim, J. Y. Microrobotic tentacles with spiral bending capability based on shape-engineered elastomeric microtubes. Scientific Reports. 5, (2015).
- Gorissen, B., et al. Flexible pneumatic twisting actuators and their application to tilting micromirrors. Sensors and Actuators A-Physical. 216, 426-431 (2014).
- Gorissen, B., De Volder, M., De Greef, A., Reynaerts, D. Theoretical and experimental analysis of pneumatic balloon microactuators. Sensors and Actuators A-Physical. 168 (1), 58-65 (2011).
- Jeong, O. C., Konishi, S. All PDMS pneumatic microfinger with bidirectional motion and its application. Journal of Microelectromechanical Systems. 15 (4), 896-903 (2006).
- Konishi, S., Shimomura, S., Tajima, S., Tabata, Y. Implementation of soft microfingers for a hMSC aggregate manipulation system. Microsystems & Nanoengineering. 2, (2016).
- Lu, Y. W., Kim, C. J. Microhand for biological applications. Applied Physics Letters. 89 (16), (2006).
- Ikeuchi, M., Ikuta, K. Development of Pressure-Driven Micro Active Catheter using Membrane Micro Emboss Following Excimer Laser Ablation (MeME-X) Process. 2009 IEEE International Conference on Robotics and Automation. , Kobe, Japan. (2009).
- Sanan, S., Lynn, P. S., Griffith, S. T. Pneumatic Torsional Actuators for Inflatable Robots. Journal of Mechanisms and Robotics. 6 (3), 031003(2014).
- Veale, A. J., Xie, S. Q., Anderson, I. A. Modeling the Peano fluidic muscle and the effects of its material properties on its static and dynamic behavior. Smart Materials and Structures. 25 (6), (2016).
- Niiyama, R., Rognon, C., Kuniyoshi, Y. Printable Pneumatic Artificial Muscles for Anatomy-based Humanoid Robots. 2015 IEEE-RAS 15th International Conference on Humanoid Robots (Humanoids). , Seoul, South Korea. (2015).
- Niiyama, R., et al. Pouch Motors: Printable Soft Actuators Integrated with Computational Design. Soft Robotics. 2 (2), 59-70 (2015).
Herprints en machtigingen
