Prezentujemy nowatorską metodę produkcji sztywnych i wytrzymałych krótkich preform z włókien naturalnych przy użyciu procesu produkcji papieru. Celuloza bakteryjna działa jednocześnie jako spoiwo dla luźnych włókien i zapewnia sztywność preformom włókien. Preformy te mogą być nasączane żywicą w celu uzyskania prawdziwie zielonych, hierarchicznych kompozytów.
Artykuł metodologiczny
Produkcja wytrzymałych pform z włókien naturalnych wykorzystujących celulozę bakteryjną jako spoiwo
W tym artykule
Podsumowanie
Streszczenie
Nowatorska metoda produkcji sztywnych i wytrzymałych preform z włókien naturalnych jest tutaj prezentowana. Metoda ta opiera się na procesie papierniczym, w którym luźne i krótkie włókna sizalowe są dyspergowane w zawiesinie wodnej zawierającej celulozę bakteryjną. Zawiesina włókien i nanocelulozy jest następnie filtrowana (za pomocą próżni lub grawitacji), a mokry placek filtracyjny jest prasowany w celu wyciśnięcia nadmiaru wody, po czym następuje etap suszenia. Spowoduje to rogowacenie bakteryjnej sieci celulozowej, utrzymującej razem luźne włókna naturalne.
Nasza metoda jest szczególnie odpowiednia do produkcji sztywnych i wytrzymałych preform włókien hydrofilowych. Porowaty i hydrofilowy charakter takich włókien powoduje znaczne pobieranie wody, wciągając celulozę bakteryjną zdyspergowaną w zawiesinie. Celuloza bakteryjna zostanie następnie przefiltrowana na powierzchni tych włókien, tworząc bakteryjną powłokę celulozową. Kiedy luźna zawiesina celulozy bakteryjnej jest filtrowana i suszona, sąsiednia celuloza bakteryjna tworzy sieć i rogowaciałość, aby utrzymać razem luźne włókna.
Wprowadzenie celulozy bakteryjnej do preformy spowodowało znaczny wzrost właściwości mechanicznych preform włókien. Można to przypisać wysokiej sztywności i wytrzymałości sieci celulozy bakteryjnej. Dzięki tej preformie odnawialne, wysokowydajne kompozyty hierarchiczne mogą być również wytwarzane przy użyciu konwencjonalnych metod produkcji kompozytów, takich jak infuzja filmu żywicznego (RFI) lub formowanie transferowe żywicy (RTM). W tym miejscu opisujemy również wytwarzanie odnawialnych kompozytów hierarchicznych przy użyciu dwuworkowej infuzji żywicy wspomaganej próżniowo.
Wprowadzenie
Stale rosnące ceny ropy naftowej i rosnące zapotrzebowanie społeczeństwa na zrównoważoną przyszłość zapoczątkowały i ożywiły badania i rozwój materiałów ekologicznych, zwłaszcza polimerów i kompozytów. Niestety, wydajność termomechaniczna ekologicznych lub odnawialnych polimerów jest często gorsza w porównaniu z tradycyjnymi polimerami na bazie ropy naftowej1. Na przykład dostępny w handlu polilaktyd (PLA) i polihydroksymaślan (PHB) są kruche i mają niskie temperatury odkształcenia cieplnego. Jednym z rozwiązań polegających na tworzeniu materiałów odnawialnych, które dorównują, a nawet przewyższają wydajnością powszechnie stosowane materiały inżynieryjne na bazie ropy naftowej, jest wyciąganie wniosków z przeszłości; Henry Ford zastosował strategię kompozytową, tj. połączenie polimerów pochodzenia biologicznego/odnawialnego ze wzmocnieniem2, w celu poprawy właściwości polimerów odnawialnych. Często twierdzi się, że włókna naturalne są idealnym kandydatem na zbrojenie ze względu na ich niski koszt, niską gęstość, odnawialność i biodegradowalność3. Kompozyty z włókien naturalnych przeżywają renesans w latach dziewięćdziesiątych XX wieku, co widać po wykładniczym wzroście liczby recenzowanych publikacji naukowych (ryc. 1)4. Jednak hydrofilowy charakter włókien naturalnych i właściwości hydrofobowe większości tworzyw termoplastycznych są często obwiniane za słabą przyczepność włókien do matrycy5, co często skutkuje słabymi parametrami mechanicznymi powstałych kompozytów polimerowych wzmocnionych włóknami. Aby sprostać temu wyzwaniu, wielu badaczy podjęło próbę chemicznej modyfikacji powierzchni włókien naturalnych6,7. Te modyfikacje chemiczne obejmują acetylację8, sililowanie9, szczepienie polimerów10, leczenie izocyjanianami11,12, stosowanie maleowanych środków sprzęgających13-17 i benzoilację18. Mimo że te zabiegi chemiczne sprawiły, że włókna naturalne stały się bardziej hydrofobowe, powstałe w ten sposób polimery wzmocnione włóknami naturalnymi nadal nie spełniają oczekiwań pod względem wydajności mechanicznej19. Thomason20 wysunął hipotezę, że ta awaria może być wynikiem anizotropowości i wysokiego liniowego współczynnika rozszerzalności termicznej włókien naturalnych. Oprócz tego włókna naturalne mają również wady, takie jak ograniczona temperatura przetwarzania21, zmienność między partiami3, niska wytrzymałość na rozciąganie w porównaniu z włóknami syntetycznymi, takimi jak włókna szklane, aramidowe lub węglowe oraz brak odpowiednich procesów produkcyjnych do produkcji kompozytów polimerowych wzmocnionych włóknami naturalnymi. W związku z tym użycie włókien naturalnych jako zbrojenia nie wystarczy, aby wypełnić wspomnianą wcześniej lukę w zakresie właściwości i wydajności między materiałami ekologicznymi a polimerami na bazie ropy naftowej.
Nanoceluloza to nowy zielony środek wzmacniający. W szczególności nanoceluloza wytwarzana przez bakterie, np. z gatunku Acetobacter 22, znana również jako celuloza bakteryjna, stanowi interesującą alternatywę dla projektowania materiałów ekologicznych23 ze względu na możliwość wykorzystania wysokiej sztywności i wytrzymałości kryształów celulozy24. Sztywność pojedynczego kryształu celulozy oszacowano na około 100-160 GPa za pomocą dyfrakcji rentgenowskiej, spektroskopii Ramana i symulacji numerycznych25-27. Jest to więcej niż włókna szklane ~70 GPa, które są jednak znacznie gęstsze. Celuloza bakteryjna (BC) jest również z natury nanowymiarowa, ma średnicę około 50 nm i długość kilku mikrometrów28. Opisaliśmy metodę powlekania włókien naturalnych (sizalowych i konopnych) warstwami BC poprzez hodowlę Acetobacter xylinius w obecności włókien naturalnych5,29,30. Doprowadziło to do poprawy adhezji międzyfazowej między PLLA a włóknami naturalnymi powlekanymi BC29,31. Aby uprościć proces powlekania tych włókien, Lee i wsp.W ramach projektu 31 opracowano metodę powlekania włókien naturalnych (sizalowych) bez użycia bioreaktorów. Ta metoda opiera się na procesie zanurzania gnojowicy, w którym suche włókna sizalowe są zanurzane w zawiesinie BC. Rozszerzeniem tej metody32 jest filtrowanie zawiesiny wodnej zawierającej luźne włókna sizalowe i BC w celu wytworzenia preform włókien sizalowych odpowiednich do produkcji typowych struktur kompozytowych.
Protokół
1. Przygotowanie bakteryjnej zawiesiny z włókien celulozowo-sizalowych
- Określić masę mokrego do suchego BC, mierząc mokrą masę BC, a następnie suszyć próżniowo mokry BC w temperaturze 80 °C przez noc (O/N). Po wysuszeniu zmierzyć suchą masę BC.
- Zmierzyć ilość mokrej błonki BC odpowiadającą 18 g suchej BC z wcześniej ustalonej masy BC na mokro.
- Pokrój mokre błonki BC na małe kawałki o długości ~1-2 cm za pomocą ostrych nożyczek. Po ścięciu namocz błonki BC w 1 litrze wody, aby umożliwić nawodnienie przeciętych błonek.
- Pokrojoną błonkę BC należy wprowadzić do blendera i dodać do niego odpowiednią ilość wody, aby proces miksowania przebiegł bezproblemowo.
- Miksuj te błonki BC przez 2 minuty.
- Wlać zmiksowany BC do 15-litrowego pojemnika i dodawać wodę, aż całkowita objętość wody wyniesie 14 l, co daje stężenie BC w wodzie wynoszące 0,1 (g/ml)% (procent masy celulozy bakteryjnej na jednostkę objętości wody). Błonki BC mogą wymagać podawania partiami do blendera w celu zmiksowania.
- Pokrój 72 g luźnych włókien sizalowych (lub dowolnego źródła krótkich włókien naturalnych) na włókna o długości 1-2 cm i dodaj je do zawiesiny BC. Delikatnie wymieszać zawiesinę, aby zapewnić jednorodną dyspersję włókien sizalu w zawiesinie BC.
- Namocz włókna sizalu w tej zawiesinie O / N.
2. Produkcja preform z włókien sizalowych
- Otwórz formę arkusza i zamknij zawór spustowy.
- Napełnij system wodą DI, aż poziom wody dotrze do drutu nośnego.
- Umieść metalowy drut formujący o siatce 100 na drucie nośnym, wyśrodkowany w podstawie formy do blachy.
- Zamknij i zatrzaśnij formę do arkusza. Dodaj więcej świeżej wody, aż drut formujący zostanie zanurzony w wodzie.
- Wlej przygotowaną zawiesinę z włókna sizalowego-BC do formy arkusza. Delikatnie mieszając zawiesinę, aby upewnić się, że włókna sizalu są równomiernie rozprowadzone w całej formie.
- Otwórz zawór spustowy, aby spuścić wodę, co spowoduje powstanie mokrego placka filtracyjnego z włókien sizalowych i BC na drucie formującym. Natychmiast po spuszczeniu wody otwórz formę do blachy i usuń drut formujący.
- Umieść drut formujący na kawałku bibuły. Dodatkowe bibuły umieszcza się na wierzchu placka filtracyjnego, a następnie metalową płytkę.
- Odwróć placek filtracyjny. Trzymając drut formujący skierowany teraz do góry, usuń drut formujący i umieść dodatkową bibułę bezpośrednio na placku filtracyjnym, a następnie na metalowej płytce.
- Umieść ciężarek o wadze 10 kg na metalowej płycie, aby wypchnąć wodę. Gdy bibuła jest całkowicie nasączona, zastąp bibułę świeżą bibułą i ponownie dociśnij placek filtracyjny za pomocą ciężarka 10 kg.
- Wymień bibułę po raz ostatni i wykonaj końcowe prasowanie 1 tony w gorącej prasie, aby skonsolidować preformę włókna.
- Podgrzej gorącą prasę do 120 °C, aby wspomóc odparowanie resztek wody. Powinno to zająć około 4 godzin. Zmniejsz temperaturę gorącej prasy do temperatury pokojowej (RT) i poczekaj, aż preforma ostygnie przed wyjęciem z gorącej prasy.
3. Skaningowa mikroskopia elektronowa (SEM) preformy włókna sizalowego BC
- Wytnij 2 × 2 cm2 preformy z włókna sizalowego BC.
- Przyklej tę wyciętą preformę do króćca SEM za pomocą zakładek węglowych.
- Pokryć próbkę w powlekarce Cr pracującej pod ciśnieniem 75 mA przez 1 minutę.
- Obraz preformy włókien sizalowych BC-sizal z pistoletem do emisji polowej SEM w trybie w soczewce przy użyciu energii wiązki 5 kV.
Uwaga: Nie próbuj obrazować preformy z włókna sizalowego bez przyklejenia preformy do króćca SEM za pomocą kleju przewodzącego. Luźne włókna zostaną odessane podczas opróżniania komory SEM i uszkodzą działo elektronowe.
4. Produkcja kompozytów z wykorzystaniem infuzji żywicy wspomaganej próżniowo (VARI)
- Umieść preformę na wierzchu strony oprzyrządowania, która składa się z nieporowatej tkaniny antyadhezyjnej ze szkła pokrytego PTFE.
- Przykryj preformę porowatą tkaniną antyadhezyjną ze szkła pokrytego PTFE, znaną również jako warstwa peel, a następnie porowatym medium przepływowym. Zarówno warstwa peeling, jak i medium przepływowe powinny być większe niż preforma (patrz rysunek 2, aby zapoznać się ze schematem procesu).
- Umieść rurki omega na zamierzonym wlocie i wylocie żywicy zestawu VARI. Upewnij się, że probówki omega są umieszczone na porowatym podłożu przepływowym, aby umożliwić rozprowadzenie żywicy w zestawie VARI podczas infuzji. Długość rurek omega powinna być tak szeroka, jak medium przepływowe.
- Umieść taśmy wrażliwe na nacisk na obrzeżach zestawu.
- Upewnij się, że papierowy podkład taśm wrażliwych na nacisk jest w tym momencie nadal pozostawiony na taśmach.
- Włóż rurki doprowadzające i odprowadzające żywicę do otworów rurek omega i przykryj zestaw folią workową na bazie polimeru fluoroetylenu i uszczelnij ją za pomocą taśm samoprzylepnych.
- Uszczelnij rurkę doprowadzającą żywicę. Umieść drugi koniec rurki wylotowej żywicy na wierzchu ściereczki odpowietrzającej.
- Umieść metalową płytkę na wewnętrznej torbie, w której znajduje się preforma włókna, a następnie kawałek tkaniny do oddychania. Metalowa płytka powinna być wielkości preformy.
- Zidentyfikuj pozycję, w której powinien znajdować się zawór próżniowy z workiem przelotowym i umieść dolną część zaworu na wierzchu tkaniny odpowietrzającej.
- Umieść taśmę uszczelniającą próżniową wokół worka wewnętrznego, a na niej umieść folię do pakowania próżniowego i zamknij. Nadmiar folii do pakowania próżniowego utworzy fałdy.
- Umieść taśmę uszczelniającą wewnątrz plisy, aby zakończyć uszczelnienie.
- Wytnij mały "x" na folii do pakowania próżniowego, w miejscu, w którym znajduje się dolna część zaworu, i wkręć górną część, aby zakończyć zawór próżniowy z workiem przelotowym. Ważne jest, aby unikać marszczenia się folii do pakowania próżniowego pod górną częścią, ponieważ może to spowodować nieszczelną ścieżkę.
- Podłącz szybkozłączkę i pociągnij podciśnienie. Podczas tego procesu folię do pakowania próżniowego można przesuwać i umieszczać tam, gdzie potrzebny jest nadmiar. Sprawdź, czy nie ma wycieków próżni.
- Przygotuj żywicę, mieszając żywicę epoksydową i utwardzacz w stosunku wagowym 100 do 19. Odgazuj żywicę pod zmniejszonym ciśnieniem, aby usunąć wszystkie pęcherzyki powietrza uwięzione podczas mieszania żywicy epoksydowej i utwardzacza.
- Po ustaleniu, że konfiguracja VARI jest szczelna, poprowadź żywicę przez rurkę podłączoną do rurki omega.
- Upewnij się, że żywica jest podawana powoli, tak aby miała czas na nasiąknięcie do preformy włókna. Pozwól żywicy wypłynąć z rurki wylotowej żywicy i zanurz się w ściereczce odpowietrzającej, aż nie będzie można zaobserwować pęcherzyków powietrza wydobywających się z rurki wylotowej.
- Uszczelnij rurkę wylotową i pozwól żywicy utwardzić się przez 24 godziny w temperaturze pokojowej, a następnie wykonaj etap utwardzania w temperaturze 50 °C przez 16 godzin
Uwaga: (1) Cykl utwardzania jest zależny od żywicy. (2) Bardzo ważne jest, aby maksymalne podciśnienie zostało osiągnięte w konfiguracji VARI i nie było wycieku podciśnienia w konfiguracji. Zła konfiguracja VARI (nieosiągnięcie maksymalnej próżni lub nieszczelności) spowoduje powstanie porów w produkowanych kompozytach i znacznie zmniejszoną frakcję objętościową włókien w kompozytach. (3) Stosunek żywicy epoksydowej do utwardzacza jest zależny od żywicy. Przed zmieszaniem należy zapoznać się z kartą katalogową żywicy pod kątem stosunku żywicy epoksydowej do utwardzacza.
Wyniki
Bez spoiwa BC krótkie, luźne włókna sizalu są utrzymywane razem jedynie przez tarcie i splątania między włóknami. W rezultacie preforma ta jest luźna i nie była w stanie utrzymać dużego obciążenia. Rycina 3 przedstawia preformę z włókien sizalu bez BC jako spoiwa, z obciążeniem przyłożonym w trybie zginania trójpunktowego. Widać, że preforma jest dość luźna, a po przyłożeniu obciążenia poprzez wlanie wody do kubka z polipropylenu, preforma zaczyna się gwałtownie uginać. Przyłożone obciążenie odpowiada 40 g wody. Jednakże, gdy jako spoiwo dla tych krótkich i luźnych włókien sizalu zastosowano 20 wt.% BC, otrzymano sztywną preformę z włókien. Preforma ta jest w stanie wytrzymać obciążenie pełnego kubka z polipropylenu (~170 g) bez żadnego znaczącego ugięcia (Rycina 3).
Mikrografie z elektronowego mikroskopu skaningowego typowej preformy z włókien sisalu z BC przedstawiono na Rysunku 4. Widać, że BC pokrywa powierzchnię włókien sisalu. Efekt ten wynika z hydrofilowej natury włókien sisalu (lub wszelkich innych włókien naturalnych). Hydrofilowa natura włókien sisalu powoduje pochłanianie wody, co wciąga BC rozproszone w medium. Ponieważ BC są większe niż pory włókien naturalnych, nie były one w stanie wniknąć do wnętrza włókien. Zamiast tego zostały odfiltrowane na powierzchni włókien sisalu i utworzyły warstwę powłoki z BC po wysuszeniu włókien.
Właściwości mechaniczne tych preform włóknistych poddanych rozciąganiu zestawiono w Tabeli 1. Ze względu na porowatą strukturę preform włóknistych o porowatości ~70%, wytrzymałość na rozciąganie (obciążenie na jednostkę powierzchni) preformy nie jest jednoznacznie określona. Dlatego w tabeli podano siłę rozciągania (obciążenie niezbędne do zniszczenia próbki na jednostkę szerokości materiału, która w naszym doświadczeniu wynosi 15 mm) oraz indeks rozciągania (siła rozciągania na jednostkę gramatury) naszej próbki. Przy zastosowaniu 20% wag. BC jako spoiwa zmierzono odpowiednio siłę rozciągania 12,1 kN·m-1 oraz indeks rozciągania 15 N·m·g-1 . Właściwości rozciągania czystych preform z włókien sizalowych nie były mierzalne, ponieważ preforma włóknista była luźna.
Podpisy do rycin:
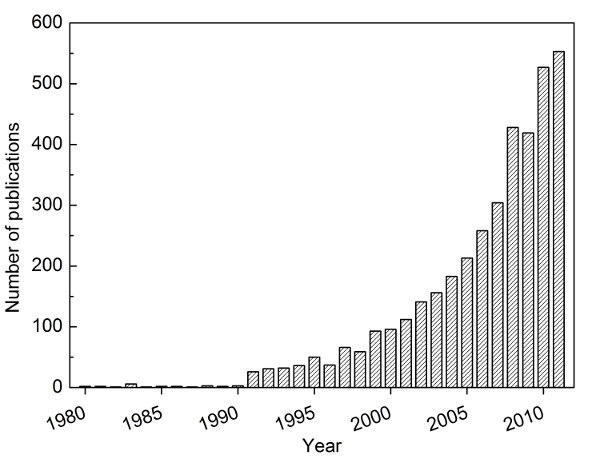
Rycina 1. Liczba publikacji w dziedzinie włókien naturalnych i kompozytów. Dane zostały zebrane z bazy Web of Knowledge przy użyciu wyszukiwania słów kluczowych odpowiednio „natural fib*” ORAZ „composite*”. Źródło: Bismarck et al.4, za uprzejmością American Scientific Publishing Ltd.
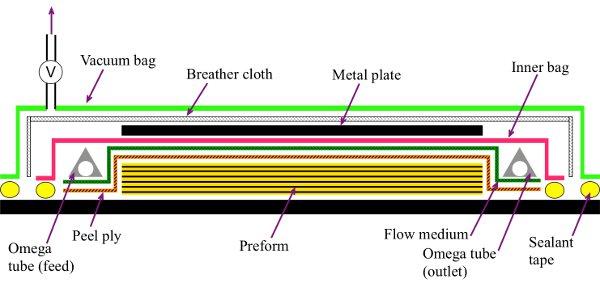
Rycina 2. Schemat infuzji żywicy wspomaganej próżniowo z zastosowaniem podwójnego worka.
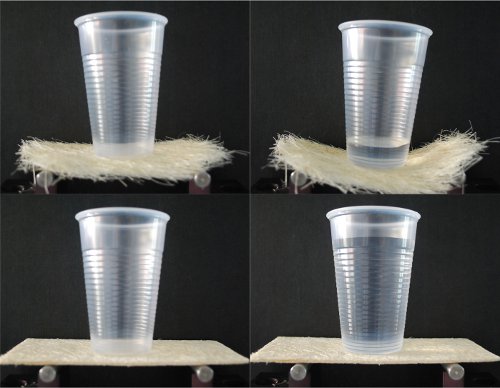
Rycina 3. Fotografie ilustrujące różnicę w sztywności zginania prefabrykatów z włókien sizalu bez (dwie górne zdjęcia) i z (dwie dolne zdjęcia) BC jako spoiwa.

Rysunek 4. Mikrografie z transmisyjnego mikroskopu elektronowego typowej preformy z włókien naturalnych z zastosowaniem BC jako spoiwa przy różnych powiększeniach. Góra: 100X, środek: 1 000X i dół: 25 000X. (a) oraz (b) oznaczają odpowiednio włókno sizalu i nanofibryle BC.
| Materiały | Siła rozciągania (kN·m-1) | Wskaźnik rozciągania (N·m·g-1) |
| Czysta preforma z sizalu | Niepodatne na pomiar | Niepodatne na pomiar |
| Preforma BC-sisal | 12.1 ± 2.4 | 15 ± 3 |
Tabela 1. Właściwości rozciągalności prefabrykatów z włókna sizalu, z dodatkiem BC jako spoiwa oraz bez niego.
Dyskusja
Wykazaliśmy w tym eksperymencie, że luźne włókna sizalowe można wiązać z BC. Jednak wybór włókien nie ogranicza się tylko do włókien sizalowych. Można również stosować inne rodzaje włókien, takie jak len i konopie. Oprócz tego wykazaliśmy również, że mączka drzewna, papier z recyklingu i rozpuszczająca się masa celulozowa mogą być również wiązane w sztywne i wytrzymałe preformy za pomocą spoiwa BC (wyniki nie zostały jeszcze opublikowane). Kryterium jest to, że użyte włókna powinny być hydrofilowe i wchłaniać wodę. Jak wspomniano powyżej, hydrofilowy charakter włókien będzie wchłaniał wodę, wciągając BC, który jest rozproszony w podłożu. BC jest filtrowany na powierzchni tych hydrofilowych włókien i tworzy warstwę powłoki BC po wysuszeniu włókien. Podczas gdy celuloza bakteryjna może osadzać się wokół włókien naturalnych poprzez hodowlę Acetobacter xylinus w obecności włókien naturalnych 5,29,30, proces ten jest pracochłonny i wymaga drogich bioreaktorów ze ścisłą kontrolą pH i zawartości rozpuszczonego tlenu. Z drugiej strony, nasz ulepszony proces opiera się na metodzie papierniczej (tj. dyspergowaniu włókien naturalnych w zawiesinie BC) i nie ma potrzeby stosowania bioreaktorów31.
Jeśli chodzi o zastosowanie włókien naturalnych w kompozytach, losowo zorientowane włókniny (krótkie i losowo zorientowane) preformy z włókien naturalnych są wytwarzane przez igłowanie (zasadniczo zszywanie) włókien polimerowych (zwykle poliestru) przez luźne zagęszczone włókna33. Aby wytworzyć kompozyt, preformy włókien są następnie umieszczane w formie i nasączane żywicą. Włókna polimerowe mogą być również mieszane z włóknami naturalnymi34 (zwykle lnem, konopiami lub jutą) lub dyspergowane w zawiesinie włókien naturalnych i filtrowane próżniowo35 przy wysokiej frakcji objętościowej polimeru (50 % obj.). Ta mata z włókna polimerowego i włókien naturalnych (preforma) jest następnie podgrzewana w celu stopienia polimeru w celu wytworzenia struktury kompozytowej. Te ostatnie procesy wytwarzania kompozytów są wewnętrznie skalowalne, ale są ograniczone wyborem włókien polimerowych (polimer powinien topić się w temperaturach niższych niż temperatura degradacji włókien), które można wykorzystać do produkcji preform, a tym samym rodzaju matryc dostępnych do wytwarzania kompozytów. Stosując naszą metodę, BC działa nie tylko jako spoiwo, ale także jako nano-zbrojenie32. Jak wspomniano powyżej, moduł Younga pojedynczego nanowłókna BC oszacowano na 114 GPa. Podczas gdy wytrzymałość na rozciąganie pojedynczego włókna BC nie jest znana, wytrzymałość na rozciąganie pojedynczych włókien drewna i osłonic utlenionych TEMPO została ostatnio zmierzona za pomocą kawitacji indukowanej ultradźwiękami36. Dla tych pojedynczych nanowłókien zmierzono wytrzymałość na rozciąganie w zakresie 0,8-1,5 GPa. Te właściwości mechaniczne, wraz z potencjałem wiązania BC, sprawiły, że BC jest doskonałym kandydatem do produkcji prawdziwie zielonych i losowo zorientowanych, krótkich, wzmocnionych włóknem naturalnym, wzmocnionych celulozą bakteryjną kompozytów odnawialnych o wydajności mechanicznej przewyższającej konwencjonalne polimery wzmocnione włóknami naturalnymi.
Jeśli chodzi o produkcję kompozytów, preferowanym przez nas procesem produkcyjnym jest omawiany dwuworkowy napar żywicy wspomagany próżniowo (DBVI) opracowany przez Waldropa i wsp.37 W przeciwieństwie do bardziej konwencjonalnego naparu żywicy wspomaganego próżniowo w jednym worku (znanego również jako proces Seemanna38), DBVI wykorzystuje dwa niezależne worki próżniowe podczas procesu infuzji (patrz rysunek 2). Podczas gdy proces Seemanna sprawdzi się w produkcji kompozytów, proces ten może ucierpieć z powodu rozluźnienia worka próżniowego za frontem przepływu żywicy. Kiedy tak się stanie, obszar, w którym następuje relaks, będzie miękki i gąbczasty. Rozluźnienie worka próżniowego spowoduje, że worek próżniowy odsunie się od przepływającego medium ze względu na preferencyjny przepływ płynnej żywicy po ścieżce najmniejszego oporu. Spowoduje to, że wyprodukowane kompozyty będą miały niejednorodne frakcje objętościowe włókien (tj. obszar zrelaksowany będzie miał niższy udział objętościowy włókien niż obszar niezrelaksowany worka próżniowego). DBVI nie cierpi z powodu tej wady, ponieważ wewnętrzny worek próżniowy nigdy nie rozluźnia się za czołem przepływu płynnej żywicy. W rezultacie powstałe panele kompozytowe będą miały wyższy niż przeciętny udział objętościowy włókien i bardziej jednolitą grubość. Co więcej, zastosowanie zewnętrznego worka próżniowego zapewnia redundancję systemu i poprawia integralność podciśnienia w procesie infuzji cieczy.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Autorzy chcieliby podziękować Uniwersytetowi Wiedeńskiemu za wsparcie KYL oraz Brytyjskiej Radzie ds. Badań Inżynieryjnych i Fizycznych (EPSRC) za Fundusz Kontynuacyjny na finansowanie SRS i pracy (EP/J013390/1).
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Celuloza bakteryjna | fzmb | 9004-34-6 | Numer CAS jest oparty na numerze CAS dla włókien celulozowych |
| sizalowych | Wigglesworth Co. Ltd, Wielka Brytania | Rodzaj włókien można zastąpić dowolnym rodzajem włókien naturalnych | |
| Prime 20 ULV | SP Gurit | Rodzaj żywicy można zastąpić dowolnym rodzajem płynnej żywicy przeznaczonej do infuzji | |
| żywicy wspomaganej próżniąStandardowa forma do arkuszy Formax | Adirondack Machine Corporation | Ten element wyposażenia można zastąpić Bü Lejek Chnera. | |
| Pompa próżniowa | Edwards, Wielka Brytania | XDS 5 | |
| Płyta grzejna | Wenesco Inc, Stany Zjednoczone | HP 1836-AH | |
| Porowata tkanina antyadhezyjna ze szkła powlekanego PTFE | Tygavac Advaced Materials Ltd, Wielka Brytania | TFG075P | |
| Rurki Omega | Tygavac Advaced Materials Ltd, Wielka Brytania | Omegaflow 313 | |
| Tkanina odpowietrzająca | EasyComposites Ltd, Wielka Brytania | ||
| Ciśnienie Taśmy wrażliwe | Aerovac, Wielka Brytania | SM5127 | |
| Folia do pakowania próżniowego (FEP) | Tygavac Advaced Materials Ltd, Wielka Brytania | RF260 | |
| Folia do pakowania próżniowego (Nylon) | Aerovac, Wielka Brytania | Capran 519 |
Bibliografia
- Blaker, J. J., Lee, K. Y., Bismarck, A. Hierarchical composites made entirely from renewable resources. J. Biobased Mater. Bioenergy. 5, 1-16 (2011).
- Shurteff, W., Aoyagi, A. Henry Ford and his researchers - History of their work with soybeans, soyfoods and chemurgy (1928-2011): Extensively annotated bibliography and sourcebook. Soyinfo. (1928-2011), Soyinfo Center. (2011).
- Bismarck, A., Mishra, S., Lampke, T. Ch. 2, Plant Fibers as Reinforcement for Green Composites. Natural Fibers, Biopolymers and Biocomposites. Mohanty, A. K., Misra, M., Drzal, L. T. , CRC Press. 37-108 (2005).
- Bismarck, A., et al. Recent Progress in Natural Fibre Composites: Selected Papers from the 3rd International Conference on Innovative Natural Fibre Composites for Industrial Applications, Ecocomp 2011 and BEPS 2011. J. Biobased Mater. Bioenergy. 6, 343-345 (2012).
- Pommet, M., et al. Surface modification of natural fibers using bacteria: Depositing bacterial cellulose onto natural fibers to create hierarchical fiber reinforced nanocomposites. Biomacromolecules. 9, 1643-1651 (2008).
- Lee, K. -Y., Delille, A., Bismarck, A. Ch. 6, Greener Surface Treatments of Natural Fibres for the Production of Renewable Composite Materials. Cellulose Fibers: Bio- and Nano-Polymer Composites. Kalia, S., Kaith, B. S., Kaur, I. , Springer-Verlag. 155-178 (2011).
- Kalia, S., Kaith, B. S., Kaur, I. Pretreatments of Natural Fibers and their Application as Reinforcing Material in Polymer Composites-A Review. Polym. Eng. Sci. 49, 1253-1272 (2009).
- Bledzki, A. K., Gassan, J. Composites reinforced with cellulose based fibres. Prog. Polym. Sci. 24, 221-274 (1999).
- Gousse, C., Chanzy, H., Cerrada, M. L., Fleury, E. Surface silylation of cellulose microfibrils: preparation and rheological properties. Polymer. 45, 1569-1575 (2004).
- Siro, I., Plackett, D. Microfibrillated cellulose and new nanocomposite materials: a review. Cellulose. 17, 459-494 (2010).
- Joseph, K., Thomas, S., Pavithran, C. Effect of chemical treatment on the tensile properties of short sisal fibre-reinforced polyethylene composites. Polymer. 37, 5139-5149 (1996).
- Siqueira, G., Bras, J., Dufresne, A. New Process of Chemical Grafting of Cellulose Nanoparticles with a Long Chain Isocyanate. Langmuir. 26, 402-411 (2010).
- Arbelaiz, A., et al. Mechanical properties of short flax fibre bundle/polypropylene composites: Influence of matrix/fibre modification, fibre content, water uptake and recycling. Composites Science and Technology. 65, 1582-1592 (2005).
- Gassan, J., Bledzki, A. K. The influence of fiber-surface treatment on the mechanical properties of jute-polypropylene composites. Compos. Pt. A-Appl. Sci. Manuf. 28, 1001-1005 (1997).
- Gauthier, R., Joly, C., Coupas, A. C., Gauthier, H., Escoubes, M. Interfaces in polyolefin/cellulosic fiber composites: Chemical coupling, morphology, correlation with adhesion and aging in moisture. Polym. Compos. 19, 287-300 (1998).
- George, J., Sreekala, M. S., Thomas, S. A review on interface modification and characterization of natural fiber reinforced plastic composites. Polym. Eng. Sci. 41, 1471-1485 (2001).
- Hornsby, P. R., Hinrichsen, E., Tarverdi, K. Preparation and properties of polypropylene composites reinforced with wheat and flax straw fibres. 2. Analysis of composite microstructure and mechanical properties. Journal of Materials Science. 32, 1009-1015 (1997).
- Joseph, P. V., Joseph, K., Thomas, S. Short sisal fiber reinforced polypropylene composites: the role of interface modification on ultimate properties. Compos. Interfaces. 9, 171-205 (2002).
- Thomason, J. L. Why are natural fibres failing to deliver on composite performance. Conference Proceedings of the 17th International Conference of Composite Materials. , Edinburgh, United Kingdom. (2009).
- Thomason, J. L. Dependence of Interfacial Strength on the Anisotropic Fiber Properties of Jute Reinforced Composites. Polym. Compos. 31, 1525-1534 (2010).
- Wielage, B., Lampke, T., Marx, G., Nestler, K., Starke, D. Thermogravimetric and differential scanning calorimetric analysis of natural fibres and polypropylene. Thermochim. Acta. 337, 169-177 (1999).
- Brown, A. J. The chemical action of pure cultivations of bacterium aceti. Journal of the Chemical Society, Transations. 49, 172-187 (1886).
- Lee, K. -Y., Buldum, G., Mantalaris, A., Bismarck, A. More Than Meets the Eye in Bacterial Cellulose Biosynthesis, Bioprocessing, and Applications in Advanced Fiber Composites. Macromol. Biosci. 14, 10-32 (2014).
- Eichhorn, S. J., et al. Review: current international research into cellulose nanofibres and nanocomposites. Journal of Materials Science. 45, 1-33 (2010).
- Eichhorn, S. J., Davies, G. R. Modelling the crystalline deformation of native and regenerated cellulose. Cellulose. 13, 291-307 (2006).
- Matsuo, M., Sawatari, C., Iwai, Y., Ozaki, F. Effect of Orientation Distribution and Crystallinity on the Measurement by X-Ray-Diffraction of the Crystal-Lattice Moduli of Cellulose-I and Cellulose-II. Macromolecules. 23, 3266-3275 (1990).
- Hsieh, Y. C., Yano, H., Nogi, M., Eichhorn, S. J. An estimation of the Young's modulus of bacterial cellulose filaments. Cellulose. 15, 507-513 (2008).
- Lee, K. -Y., et al. Surface only modification of bacterial cellulose nanofibres with organic acids. Cellulose. 18, 595-605 (2011).
- Juntaro, J., et al. Creating hierarchical structures in renewable composites by attaching bacterial cellulose onto sisal fibers. Adv. Mater. 20, 3122-3126 (2008).
- Juntaro, J., Pommet, M., Mantalaris, A., Shaffer, M., Bismarck, A. Nanocellulose enhanced interfaces in truly green unidirectional fibre reinforced composites. Compos. Interfaces. 14, 753-762 (2007).
- Lee, K. -Y., Bharadia, P., Blaker, J. J., Bismarck, A. Short sisal fibre reinforced bacterial cellulose polylactide nanocomposites using hairy sisal fibres as reinforcement. Composites Part A-Applied Sciencce and Manufacturing. 43, 2065-2074 (2012).
- Lee, K. -Y., Ho, K. K. C., Schlufter, K., Bismarck, A. Hierarchical composites reinforced with robust short sisal fibre preforms utilising bacterial cellulose as binder. Composites Science and Technology. 72, 1479-1486 (2012).
- Cincik, E., Koc, E. An analysis on air permeability of polyester/viscose blended needle-punched nonwovens. Textile Research Journal. 82, 430-442 (2012).
- Zhang, L., Miao, M. Commingled natural fibre/polypropylene wrap spun yarns for structured thermoplastic composites. Composites Science and Technology. 70, 130-135 (2010).
- Garkhail, S. K., Heijenrath, R. W. H., Peijs, T. Mechanical properties of natural-fibre-mat-reinforced thermoplastics based on flax fibres and polypropylene. Applied Composite Materials. 7, 351-372 (2000).
- Saito, T., Kuramae, R., Wohlert, J., Berglund, L. A., Isogai, A. An Ultrastrong Nanofibrillar Biomaterial: The Strength of Single Cellulose Nanofibrils Revealed via Sonication-Induced Fragmentation. Biomacromolecules. 14, 248-253 (2013).
- Impregnating a fibrous reinforcing substrate with a resin, by using a vacuum and differential pressure in a dual chambered system. US patent. , US7413694-B2; US2012231107-A1; US2008220112-A1; US8356989-B2 (2001).
- Vacuum assisted moulding of fibre reinforced plastic structures|in which even distribution of resin is ensured by removable medium having upwardly facing openings and connecting lateral passages. US patent. , US4902215-A (1989).
Przedruki i uprawnienia
