Ten artykuł przedstawia eksperymentalną metodę produkcji biopaliw i biochemikaliów z oleju rzepakowego zmieszanego z paszą pochodzącą z paliw kopalnych w obecności katalizatora w łagodnych temperaturach. Produkty gazowe, ciekłe i stałe z jednostki reakcyjnej są oznaczane ilościowo i charakteryzowane. Konwersja i zyski z poszczególnych produktów są obliczane i raportowane.
Subskrypcja JoVE jest wymagana do oglądania tego materiału. Zaloguj się lub rozpocznij bezpłatny okres próbny.
Artykuł metodologiczny
Laboratoryjna produkcja biopaliw i biochemikaliów z oleju rzepakowego poprzez konwersję w procesie krakingu katalitycznego
W tym artykule
Podsumowanie
Streszczenie
Praca opiera się na raportowanym badaniu, które bada przetwarzalność oleju rzepakowego (bio-feed) w obecności ciężkiego oleju napędowego (HGO) pochodzącego z bitumu do produkcji paliw transportowych metodą fluidalnego krakingu katalitycznego (FCC). Eksperymenty krakingowe przeprowadza się przy użyciu w pełni zautomatyzowanej jednostki reakcyjnej przy stałej prędkości godzinowej w przestrzeni (WHSV) o stałej wadze 8 godz.-1, 490-530 °C i stosunku katalizator/olej 4-12 g/g. Gdy wsad wchodzi w kontakt z katalizatorem w reaktorze fluidalnym, dochodzi do krakingu, w wyniku którego powstają produkty gazowe, ciekłe i stałe. Wytworzone opary są skraplane i gromadzone w odbiorniku cieczy w temperaturze -15 °C. Nieskraplający się ściek jest najpierw kierowany do zbiornika, a po homogenizacji przesyłany jest do chromatografu gazowego on-line (GC) w celu analizy gazu rafineryjnego. Koks osadzony na katalizatorze jest oznaczany in situ przez spalanie zużytego katalizatora w powietrzu w wysokich temperaturach. Poziomy CO2 są mierzone ilościowo za pomocą ogniwa na podczerwień (IR) i przeliczane na uzysk koksu. Próbki cieczy w odbiornikach są analizowane za pomocą GC do symulowanej destylacji w celu określenia ilości w różnych zakresach wrzenia, tj. IBP-221 °C (benzyna), 221-343 °C (olej o lekkim cyklu) i 343 °C+ (olej o ciężkim cyklu). W wyniku krakingu paszy zawierającej olej rzepakowy powstaje woda, która pojawia się na dnie odbiornika cieczy i na jego wewnętrznej ściance. Odzysk wody na ścianie uzyskuje się poprzez mycie metanolem, a następnie miareczkowanie Karla Fischera do zawartości wody. Podstawowe raportowane wyniki obejmują konwersję (część wsadu przekształconą w gaz i produkt ciekły o temperaturze wrzenia poniżej 221 °C, koks i wodę, jeśli występują) oraz wydajność suchego gazu (H2-C2s, CO i CO2), gaz płynny (C3-C 4), benzyna, olej o cyklu lekkim, olej o cyklu ciężkim, koks i woda, jeśli jest dostępna.
Wprowadzenie
Zarówno w sektorze prywatnym, jak i publicznym istnieje duże globalne zainteresowanie znalezieniem wydajnych i ekonomicznych sposobów produkcji paliw transportowych z surowców pochodzenia biomasowego. Zainteresowanie to wynika z ogólnych obaw dotyczących znaczącego wpływu spalania kopalnych paliw naftowych na emisję gazów cieplarnianych (GHG) oraz powiązanego z tym udziału w globalnym ociepleniu. Ponadto w Ameryce Północnej i Europie istnieje silna wola polityczna, aby zastąpić importowaną ropę naftową odnawialnymi krajowymi paliwami ciekłymi. W 2008 roku biopaliwa stanowiły 1,8% światowych paliw transportowych1. W wielu krajach rozwiniętych wymagane jest, aby w najbliższej przyszłości biopaliwa zastąpiły od 6% do 10% paliw naftowych2. W Kanadzie przepisy wymagają, aby od 15 grudnia 2010 r. średnia zawartość paliw odnawialnych w benzynie wynosiła 5%3. Dyrektywa w sprawie odnawialnych źródeł energii (RED) w Europie nakazała również osiągnięcie celu 10% energii odnawialnej w sektorze transportowym Unii Europejskiej do 2020 roku4.
Wyzwaniem stało się opracowanie i zademonstrowanie rentownej ekonomicznie ścieżki produkcji zamiennych paliw transportowych z biomasy. Źródła biologiczne obejmują biomasę opartą na triglicerydach, taką jak oleje roślinne i tłuszcze zwierzęce, a także zużyty olej spożywczy oraz biomasę celulozową, np. zrębki drewniane, odpady leśne i pozostałości rolnicze. W ciągu ostatnich dwóch dekad badania koncentrowały się na ocenie przetwarzania olejów pochodzących z biomasy z wykorzystaniem konwencjonalnego katalitycznego krakingu w złożu fluidalnym (FCC)5-12, technologii odpowiedzialnej za produkcję większości benzyny w rafinerii ropy naftowej. Naszym nowatorskim podejściem w niniejszym badaniu jest współprzetwarzanie oleju rzepakowego zmieszanego z surowcem pochodzącym z bitumów z piasków olejowych. Zazwyczaj bitumy muszą zostać poddane uszlachetnieniu przed rafinacją, w wyniku czego powstają surowce rafineryjne, takie jak syntetyczna ropa naftowa (SCO) — ta droga przetwarzania jest szczególnie energochłonna, odpowiadając za 68-78% emisji GHG podczas produkcji SCO13 i stanowiąc w 2011 roku 2,6% całkowitych emisji GHG w Kanadzie14. Zastąpienie części uszlachetnionego HGO biosurowcem zredukowałoby emisje GHG, ponieważ produkcja biopaliw wiąże się z znacznie mniejszym śladem węglowym. W niniejszej pracy wybrano olej rzepakowy, ponieważ jest on powszechny w Kanadzie i USA. Surowiec ten posiada gęstość i lepkość zbliżoną do tych występujących w HGO, podczas gdy zawartość siarki, azotu i metali, które mogłyby wpłynąć na wydajność FCC lub jakość produktu, jest pomijalna. Co więcej, ta opcja współprzetwarzania oferuje znaczące zalety technologiczne i ekonomiczne, ponieważ pozwala na wykorzystanie istniejącej infrastruktury rafineryjnej, a zatem wymagałaby niewielkiej ilości dodatkowego sprzętu lub modyfikacji rafinerii. Ponadto może wystąpić potencjalna synergia, która mogłaby doprowadzić do poprawy jakości produktu przy współprzetwarzaniu silnie aromatycznego surowca bitumicznego z jego prostoliniowym odpowiednikiem z biomasy. Jednakże współprzetwarzanie wiąże się z istotnymi wyzwaniami technicznymi. Obejmują one unikalne właściwości fizyczne i chemiczne biosurowców: wysoką zawartość tlenu, skład bogaty w parafiny, kompatybilność z surowcami naftowymi, potencjał do zanieczyszczania aparatury, itp.
Niniejsze badanie przedstawia szczegółowy protokół produkcji biopaliw w skali laboratoryjnej z oleju rzepakowego poprzez kraking katalityczny. W pracy tej wykorzystano w pełni zautomatyzowany system reakcyjny – określany w tej pracy jako laboratoryjna jednostka testowa (LTU)15. Rysunek 1 przedstawia schematycznie zasadę działania tej jednostki. LTU stała się standardem przemysłowym w badaniach laboratoryjnych nad FCC. Celem niniejszego badania jest sprawdzenie przydatności LTU do krakingu oleju rzepakowego w celu produkcji paliw i chemikaliów, z zamiarem ograniczenia emisji gazów cieplarnianych (GHG).

Rycina 1: Ilustracja koncepcyjna reaktora. Ilustracja przedstawiająca linie przepływu katalizatora, wsadu, produktu i rozcieńczalnika. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Protokół
Uwaga: Przed użyciem materiałów należy zapoznać się ze wszystkimi odpowiednimi kartami charakterystyki materiałów (MSDS). Prace z próbkami ropy naftowej należy prowadzić wyłącznie w odpowiednim sprzęcie ochrony osobistej (okulary ochronne, rękawice, spodnie, obuwie z zamkniętymi palcami, fartuch laboratoryjny), a otwieranie, przenoszenie i obchodzenie się z próbkami ropy powinno odbywać się w wentylowanej dygestorze. Podgrzane węglowodory mogą być łatwopalne w powietrzu, dlatego przed użyciem mieszanin ropy naftowej należy dokładnie sprawdzić system reakcyjny pod kątem nieszczelności. Reaktor może osiągać temperatury do 750 °C, dlatego podczas pracy w pobliżu gorących powierzchni należy stosować rękawice ochronne do wysokich temperatur.
1. Uwagi ogólne
- Aby w pełni wykorzystać potencjał zautomatyzowanej jednostki reakcyjnej, która może przeprowadzić sześć następujących po sobie cykli w ciągu ok. 8 hr, należy wybrać stałą prędkość podawania wynoszącą 1,2 g/min. Ustawia to objętościową prędkość przestrzenną masy (WHSV) na 8 hr-1 zgodnie z zależnością WHSV=60/[(C/O)×t]=60×(O/t)/C, gdzie t to czas podawania substratu w minutach, a C i O to odpowiednio masy katalizatora i substratu w gramach. Poprzez zmianę czasu wtrysku substratu, dla każdej temperatury reakcji uzyskano zestaw stosunków masy katalizatora do oleju wynoszących 4, 6, 8, 10 i 11,25 (x2), aby osiągnąć szeroki zakres konwersji.
2. Przygotowanie surowca i katalizatora
- Uzyskać HGO poprzez oddestylowanie frakcji -343 °C (za pomocą kolumny z wirującym pierścieniem) z syntetycznej ropy naftowej (SCO).
- Zakupić olej rzepakowy klasy spożywczej w lokalnym sklepie spożywczym i użyć go bez dalszej obróbki.
- Przygotować mieszaninę z 15 v% oleju rzepakowego poprzez zmieszanie 79,645 g HGO (gęstość 0,9370 g/ml) z 13,7535 g oleju rzepakowego (gęstość 0,9169 g/ml).
- Przesiać katalizator równowagowy przez sito Tyler o oczkach 60 (rozmiar otworu 250 µm), a następnie przeprowadzić drugie przesiewanie przez sito Tyler o oczkach 400 (rozmiar otworu 38 µm).
- Przesiać cząstki o odpowiedniej wielkości (38-250 µm) w temperaturze 600 °C przez 4 hr, a następnie załadować je do sześciu zasypaczy automatycznej jednostki reakcyjnej.
3. Procedura testowa
- Przygotowanie systemu
- Przygotowanie programu
- Za pomocą oprogramowania sterującego jednostką reakcyjną otwórz okno warunków prowadzenia procesu.
- Wpisz identyfikatory substratu i katalizatora, ciśnienie barometryczne, czas wtrysku oraz wartości zadane temperatury dla systemu zasilania, reaktora, linii produktowej, chłodziwa i katalitycznego konwertera CO dla każdego etapu okresu prowadzenia procesu.
- Przygotowanie katalizatora
- Dla każdego szklanego zasypnika na katalizator znajdującego się nad przewodami procesowymi zdejmij pokrywę i wsyp do zasypnika 9 g kalcynowanego katalizatora o odpowiedniej frakcji. Załóż uszczelkę O-ring na górnej części zasypnika i ponownie zamocuj jego pokrywę.
- Kalibracja szybkości zasilania
- Ustaw pompę zasilającą olej tak, aby dostarczała substrat ze stałą szybkością wtrysku (1,2 g/min) dla wszystkich serii krakingu.
- Odłącz linię zasilania olejem poniżej zaworu продуwania (KV-114)16 i podłącz krótką tymczasową rurkę do dolnej części zaworu, aby doprowadzić olej do zważonego zlewka.
- Podgrzej surowiec do 85 °C, aby umożliwić swobodny przepływ mieszaniny HGO do strzykawki, ze strzykawki oraz wzdłuż linii zasilającej.
- Ustaw czas wtrysku dla kalibracji pompy na taką samą wartość, jak dla pierwszej serii w cyklu (ustawienie domyślne).
- Zważ zlewka (tara) i umieść go pod wylotem krótkiej tymczasowej rurki. Uruchom zaprogramowany program użytkownika „PUMPCAL”17 w oprogramowaniu jednostki reakcyjnej.
- Po zakończeniu programu PUMPCAL wyjmij i zważ zlewka zawierający substrat. Podziel masę substratu dostarczonego do zlewka przez czas wtrysku, aby uzyskać szybkość zasilania.
- Zwiększ lub zmniejsz prędkość pompy (używając trzymianowego pokrętła na pompie) i powtarzaj kroki 3.1.3.5 do 3.1.3.6, aż do uzyskania pożądanej szybkości zasilania.
- Zdejmij krótką tymczasową rurkę i ponownie podłącz linię zasilającą.
- Kalibracja chromatografu gazowego (GC) do analizy gazów
Uwaga: Ten krok jest konieczny, jeśli stwierdzono rozkalibrowanie GC do analizy gazów, co można wywnioskować z kontroli referencyjnych, trendów danych i bilansu materiałowego. Doświadczenie wskazuje, że z kalibracji GC można polegać przez dłuższy czas.- Podłącz butlę z komercyjnym wieloskładnikowym wzorcem gazu rafineryjnego do zaworu ręcznego (HV-190)16.
- Wczytaj w oprogramowaniu GC metodę umożliwiającą elucję i rozdzielenie wszystkich pików we wzorcu gazu rafineryjnego. Użyj parametrów metody GC podanych w Tabeli 1.
- Za pomocą oprogramowania GC przeprowadź analizę wzorca gazu rafineryjnego.
- Otwórz chromatogram wzorca gazu rafineryjnego i zintegruj piki na chromatogramie.
- Zidentyfikuj piki na chromatogramie, upewniając się, że odnaleziono wszystkie składniki gazu kalibracyjnego. Usuń wszelkie piki, które występują, ale nie mogą być przypisane do składników wzorca.
- Na podstawie zakresów czasu retencji zgrupuj i podziel związki eluujące po C5 na grupy C6+1, C6+2, C6+3 i C6+4. W tej metodzie izomery pentenu należy połączyć w jedną grupę olefin C5.
- Za pomocą oprogramowania GC przypisz wartości stężeń do każdego zintegrowanego piku ze wzorca gazowego w funkcji kalibracji.
- Zapisz kalibrację w pliku metody, aby użyć jej do wyznaczania stężeń pików w kolejnych seriach testowych. Odłącz komercyjny wzorzec gazowy.
- Kalibracja analizatora CO2
- Za pomocą oprogramowania jednostki reakcyjnej przełącz zawór (KV-170)16 w pozycję umożliwiającą przepływ gazu zerowego (azotu) do analizatora gazu IR. W razie potrzeby wyreguluj przepływ, obracając pokrętło przy zaworze regulacyjnym przepływu (FCV-107)16, aby uzyskać około 250 sccm na wskaźniku przepływu (FI-107)16.
- Wyzeruj analizator za pomocą śruby regulacji Zero na przednim panelu analizatora, używając płaskiego śrubokręta.
- Przełącz zawór ręczny (HV-107)16, aby podać wzorzec gazu CO2 (19,8% molowych) do analizatora. Wyreguluj zawór ręczny (MV-107)16, aby uzyskać przepływ około 250 sccm na wskaźniku przepływu (FI-107).
- Dostosuj odczyt analizatora do stężenia (19,8% molowych) gazu wzorcowego za pomocą śruby SPAN na przednim panelu.
- Odłącz gaz wzorcowy i przywróć zawór ręczny (HV-107) do pozycji RUN.
- Przygotowanie odbiornika produktu ciekłego
Uwaga: Każdy odbiornik składa się z kondensatora i fiolki do GC połączonej z dołem kondensatora krótkim odcinkiem rurki silikonowej.- Kolejno ponumeruj kondensatory i fiolki GC.
- Umieść małą czopową wkładkę z wełny szklanej w górnej części każdego ramienia wylotowego odbiornika, jak pokazano na Rysunku 2.
- Utrzymuj odbiornik w pozycji pionowej za pomocą podpory w zlewku lub kolbie odpowiedniej wielkości. Zważ każdy odbiornik na wadze analitycznej, której górne okno jest osłonięte kostką z tworzywa sztucznego, aby zapewnić środowisko wolne od przeciągów (Rysunek 3).
- Zanotuj masę suchą (Wbefore) przygotowanego odbiornika wraz z oznaczonymi zatyczkami.
- Zamontuj i podłącz zważony odbiornik do linii produktowej (Rysunek 4).
- Przygotowanie reaktora
- Zainstaluj w reaktorze linię zasilania olejem o długości umożliwiającej uzyskanie wysokości wtryskiwacza 1,125 cala.
- Umieść filtr na wylocie z reaktora, aby zapobiec przedostawaniu się pyłu katalitycznego do linii produktowej, wymieniając filtr po 50–100 seriach.
- Przeprowadź test szczelności systemu reaktora, uruchamiając program PTEST117 po kalibracji pompy zasilającej i instalacji odbiorników. Zamknij odpowietrznik gazu i zapresuryzuj system reaktora azotem do 150 mmHg, a następnie odizoluj system.
- Obserwuj odczyt ciśnienia przez kilka minut, aby upewnić się, że spadek ciśnienia nie przekracza 0,4 mmHg na min, co wskazuje na brak nieszczelności. Jeśli zaobserwowano spadek ciśnienia większy niż 0,4 mmHg na min, przeprowadź test szczelności zgodnie z instrukcjami producenta i odpowiednio usuń wszelkie nieszczelności.
- Przygotowanie programu
| Wlot próbki T | 90 °C | Ciśnienie po zakończeniu przebiegu | 30 psi | |
| Wtryskiwacz T | 90 °C | Wyrównanie ciśnienia | 10 s | |
| Czas trwania procesu | 300 s | Detektory | Przewodność cieplna | |
| Ciśnienie w kolumnie | 30 psi | Szybkość akwizycji danych | 50 Hz | |
| Kanał A | Kanał B | Kanał C | Kanał D | |
| Przedkolumna | PLOT-U; 30 µm × 320 µm × 3 m | PLOT-Q; 10 µm × 320 µm × 1 m | Tlenek glinu; 3 µm × 320 µm × 1 m | - |
| Kolumna | sitno molekularne; 12 µm × 320 µm × 10 m | PLOT-U; 30 µm × 320 µm × 8 m | Tlenek glinu; 8 µm × 320 µm × 10 m | OV1; 2 µm × 150 µm × 10 m |
| Gaz nośny | Argon | Hel | Hel | Hel |
| Tryb wlotowy | Płukanie wsteczne | Płukanie wsteczne | Płukanie wsteczne | Stała objętość |
| Kolumna T | 100 °C | 90 °C | 130 °C | 90 °C |
| Czas wtrysku | 30 ms | 120 ms | 0 ms | 100 ms |
| Czas płukania wstecznego | 12,5 s | 5,0 s | 5,5 s | - |
Tabela 1: Parametry metody GC dla analizy gazu wytwarzanego przez LTU.
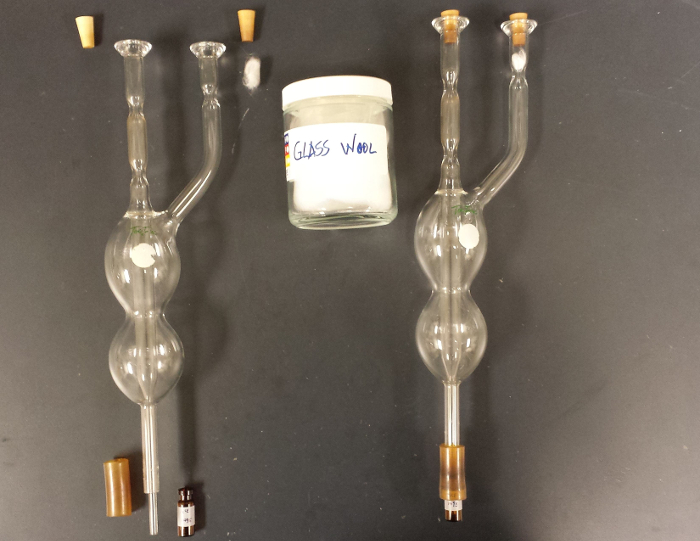
Rysunek 2: Mocowanie fiolki do chłodnicy. Zdjęcie przedstawiające położenie zatyczki z wełny szklanej oraz mocowanie fiolki do GC do chłodnicy za pomocą rurki silikonowej. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
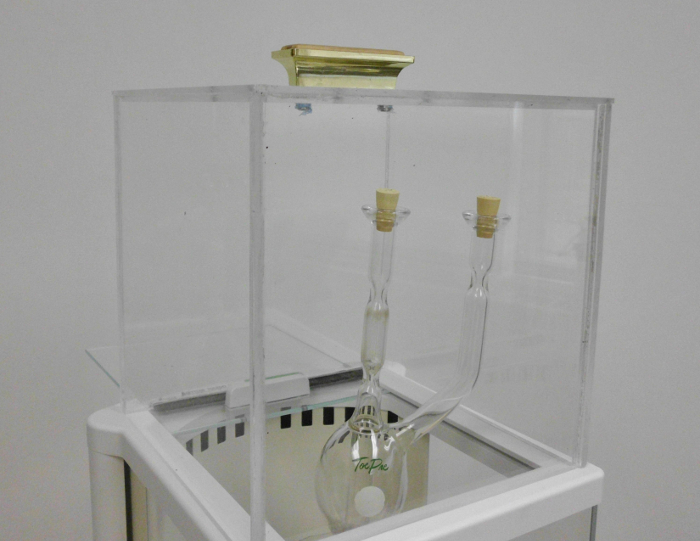
Rycina 3: Ważenie odbiornika produktu. Plastikowa osłona wagi służąca do ważenia długiego odbiornika produktu ciekłego, który może wystawać przez górne okno. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
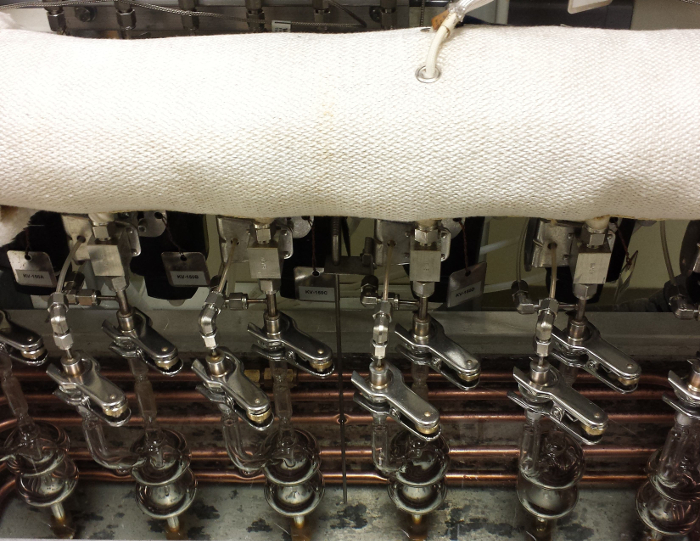
Rycina 4: Mocowanie odbiorników cieczy. Zdjęcie przedstawiające mocowanie odbiorników cieczy do linii produktowej. Kliknij tutaj, aby wyświetlić większą wersję tej ryciny.
- Obsługa systemu w trybie automatycznym
- Na ekranie LTU SETUP wprowadź odpowiednie informacje dla eksperymentu: numer serii, nazwę wsadu, identyfikację katalizatora, ciśnienie atmosferyczne, wartości zadane dla temperatur zewnętrznej i wewnętrznej powierzchni reaktora zarówno dla krakingu, jak i regeneracji katalizatora, oraz czas wtryskiwania oleju. Pomiń ten krok, jeśli pełne informacje zostały zawarte w sekcji 3.1.1.
- Przełącz system w tryb pracy, klikając przycisk „RUN” na ekranie schematu procesu. Inicjuje to sekwencję testową17, która obejmuje kroki w trybie automatycznym opisane w części Dyskusja.
- Obsługa systemu w trybie nierytmicznym
- Używając komputera podłączonego do GC, zintegruj piki i przetwórz dane, korzystając z ustalonej kalibracji. Wprowadź końcowe dane GC do programu LTU za pomocą komputera LTU.
- Operacje po zakończeniu serii
- Oznaczenie masy produktu ciekłego
- Po zdjęciu zacisku przechyl odbiornik i zbierz wszystkie krople produktu ciekłego z skośnej metalowej końcówki poniżej zaworu produktu.
- Natychmiast zamknij odbiornik za pomocą oznakowanych gumowych korków i ostrożnie wyjmij go z kąpieli. Spłucz glikol etylenowy z kąpieli zimną wodą i osusz zewnętrzną stronę ręcznikiem papierowym.
- Umieść odbiornik produktu ciekłego na statywie w temperaturze pokojowej na 20 min, aby zamrożony produkt mógł odtajać i spłynąć do fiolki GC na dnie odbiornika.
- Zbierz resztki cieczy wokół metalowego złącza odbiornika za pomocą odważonego tamponu z waty. Wyznacz masę resztek cieczy (Wswab) i zapisz wynik.
- Otwórz odbiornik produktu ciekłego na atmosferę w wentylowanej dygestorium w celu wyrównania ciśnienia, chwilowo usuwając korek z górnego wylotu odbiornika.
- Załóż korek z powrotem i wyznacz masę odbiornika (Wafter). Wyjmij fiolkę GC z chłodnicy. Zamknij próbkę produktu i przechowuj ją w lodówce w temperaturze 4 °C do późniejszej analizy.
- Jeśli na dnie fiolki GC pojawi się kropla wody (jak w przypadku krakingu oleju rzepakowego), użyj czystej strzykawki, aby przenieść jak największą ilość produktu olejowego wolnego od wody do drugiej fiolki i natychmiast ją zamknij.
- Dokładnie wypłucz wewnętrzne ścianki chłodnicy odbiornika niewielką ilością metanolu i zbierz cały płuczak metanolowy do pierwotnej fiolki GC zawierającej kroplę wody. Zamknij fiolkę i wyznacz masę cieczy wewnątrz do wykorzystania przy oznaczaniu zawartości wody.
- Analiza produktu ciekłego w celu destylacji symulowanej
- Stosując standardową metodę testową ASTM D288718, wyznacz procentową zawartość masową produktu ciekłego wolnego od wody wrzącego w zakresach benzyny (IBP-221 °C), lekkiego oleju cyklicznego (LCO, 221-343 °C) i ciężkiego oleju cyklicznego (HCO, 343 °C-FBP).
- Analiza produktu wodnego
- Stosując standardową metodę testową ASTM D437719, wyznacz zawartość wody (WH2O) w płuczce metanolowej połączonej z kroplą wody w fiolce.
- Oznaczenie masy produktu ciekłego
- Obliczenia
- Masa produktu gazowego
- Oblicz całkowitą objętość produktu gazowego na podstawie objętości wypartej wody zgodnie z wzorem:
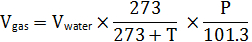
gdzie Vgas to objętość (ml) gazu zebranego w warunkach standardowych (0 K i 101,3 kPa), Vwater to objętość (ml) wody wypartej podczas testu, T to temperatura gazu (°C) i P to ciśnienie gazu (kPa). - Oblicz masę każdego składnika gazowego, stosując wzór:
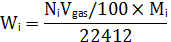
gdzie Wi to masa (g) itego produktu gazowego, Ni to mol% itego składnika w gazie, a Mi to masa cząsteczkowa itego produktu gazowego. Przyjmuje się, że masa cząsteczkowa nierozdzielonej frakcji C5+ wynosi 86. - Oblicz całkowitą masę produktu gazowego jako:

gdzie Wgas jest całkowitą masą produktu gazowego, a Wi jest masą itego produktu gazowego obliczoną w punkcie 3.5.1.2.
- Oblicz całkowitą objętość produktu gazowego na podstawie objętości wypartej wody zgodnie z wzorem:
- Masa produktu ciekłego
- Oblicz całkowitą masę produktu ciekłego za pomocą wzoru:
Wliq = Wafter − Wbefore + Wswab
gdzie Wliq to masa (g) produktu ciekłego, Wafter to masa (g) odbiornika produktu ciekłego po reakcji, Wbefore to masa (g) odbiornika produktu ciekłego przed reakcją, a Wswab to masa (g) resztek cieczy zebranych na tamponie z waty.
- Oblicz całkowitą masę produktu ciekłego za pomocą wzoru:
- Masa koksu
- Oblicz całkowitą masę koksu pochodzącą z LTU, stosując wzór:
Wcoke = Wcarbon × 1,0695
gdzie Wcoke to masa (g) koksu, Wcarbon to masa (g) węgla, a 1,0695 to współczynnik przeliczeniowy węgla na koks.
- Oblicz całkowitą masę koksu pochodzącą z LTU, stosując wzór:
- Bilans masy (odzysk)
- Oblicz bilans masy, stosując wzór
R = (Wgas + Wliq + Wcoke) ÷ Wfeed × 100
gdzie R to odzysk (mas% wsadu), a Wfeed to masa (g) wsadu olejowego. R powinno mieścić się w zakresie od 96 do 102%. W przeciwnym razie odrzuć test jako niezadowalający.
- Oblicz bilans masy, stosując wzór
- Nienormalizowane wydajności i konwersja
Uwaga: Oblicz wydajność każdego produktu (mas% wsadu) zgodnie z poniższymi wzorami.- Oblicz suchy gaz (H2-C2, CO i CO2)
YDG = (WH2 + WC1 + WC2 + WCO + WCO2) ÷ Wfeed × 100
gdzie YDG to nienormalizowana wydajność (mas% wsadu) suchego gazu, WH2 to masa (g) H2, WC1 to masa (g) gazu C1 (metanu), WC2 to masa (g) gazu C2 (etanu i etylenu), WCO to masa (g) CO, a WCO2 to masa (g) CO2. Należy zauważyć, że korekta o minimalną ilość CO2 rozpuszczonego w wodzie nie jest konieczna. - Oblicz skroplony gaz ziemny (LPG)
YLPG = (WC3 + WC4) ÷ Wfeed × 100
gdzie YLPG to nienormalizowana wydajność (mas% wsadu) produktu LPG, WC3 to masa (g) gazu C3 (propanu i propylenu), a WC4 to masa (g) gazu C4 (butanów i butenów, w tym 1,3-butadienu). - Oblicz benzynę
YGLN = [XGLN × (Wliq − WH2O − Wswab) + WC5+] ÷ Wfeed × 100
gdzie YGLN to nienormalizowana wydajność (mas% wsadu) benzyny, XGLN (uzyskany przez destylację symulowaną) to ułamek masowy benzyny w produkcie ciekłym wolnym od wody, WH2O to masa (g) wody w produkcie ciekłym, jeśli występuje, a WC5+ to masa (g) produktu C5+ w fazie gazowej (nierozdzielona frakcja C6 plus frakcja C6+). - Oblicz lekki olej cykliczny (LCO)
YLCO = [XLCO × (Wliq − WH2O − Wswab)] ÷ Wfeed × 100
gdzie YLCO to nienormalizowana wydajność (mas% wsadu) produktu LCO, a XLCO (uzyskany przez destylację symulowaną) to ułamek masowy LCO w produkcie ciekłym wolnym od wody. - Oblicz ciężki olej cykliczny (HCO)
YHCO = [XHCO × (Wliq − WH2O − Wswab) + Wswab] ÷ Wfeed × 100
gdzie YHCO to nienormalizowana wydajność (mas% wsadu) HCO, a XHCO (uzyskany przez destylację symulowaną) to ułamek masowy HCO w produkcie ciekłym wolnym od wody. - Oblicz koks
Ycoke = Wcoke ÷ Wfeed × 100
gdzie Ycoke to nienormalizowana wydajność (mas% wsadu) koksu. - Oblicz wodę
YH2O = WH2O ÷ Wfeed × 100
gdzie YH2O to nienormalizowana wydajność (mas% wsadu) wody. - Oblicz konwersję
CONunnorm = 100 − YLCO − YHCO
gdzie CONunnorm to nienormalizowana konwersja (mas% wsadu).
- Oblicz suchy gaz (H2-C2, CO i CO2)
- Normalizowane wydajności i konwersja
Y0i = Yi ÷ R × 100
gdzie Y0i to normalizowana wydajność (mas% wsadu) itego produktu.
CONnorm = 100 − Y0LCO − Y0HCO
gdzie CONnorm to normalizowana konwersja (mas% wsadu).
- Masa produktu gazowego
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Wyniki
Ustanowiony protokół został z sukcesem zastosowany do mieszaniny olejów o stosunku objętościowym 15:85 (tj. stosunku masowym 14,73:85,27) oleju rzepakowego i HGO20 pochodzącego z SCO. Z powodów praktycznych (koszt, dostępność oleju rzepakowego oraz możliwe trudności w operacjach komercyjnych), badanie skupiono na surowcu zawierającym 15 v% dodatku oleju rzepakowego, choć testowano również surowce o wyższych stężeniach. Mieszaninę poddano krakingowi katalitycznemu w tem...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Dyskusja
Opisany tutaj protokół wykorzystuje cykliczną pracę pojedynczego reaktora zawierającego partię fluidyzowanych cząstek katalizatora do symulacji krakingu oleju zasilającego i regeneracji katalizatora. Olej do krakingu jest wstępnie podgrzewany i podawany od góry przez rurkę wtryskiwacza z końcówką blisko dna łoża fluidalnego. Para powstająca po krakingu katalitycznym jest zagęszczana i gromadzona w odbiorniku, a zebrany produkt ciekły jest następnie analizowany pod kątem symulowanej destylacji w celu określenia wydajności...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Oświadczenia
Autorzy oświadczają, że nie mają konkurencyjnych interesów finansowych.
Podziękowania
Autorzy pragną podziękować laboratorium analitycznemu Centrum Technologicznego CanmetENERGY za wsparcie techniczne, oraz Suncor Energy Inc. za dostarczenie syntetycznej ropy naftowej. Częściowe finansowanie tego badania zostało zapewnione przez Natural Resources Canada i międzyresortowy program badań i rozwoju energetycznego rządu Kanady (PERD) o numerze identyfikacyjnym projektu A22.015. Yi Zhang pragnie podziękować swojej stypendii Kanadyjskiej Radzie ds. Nauk Przyrodniczych i Inżynierii (NSERC) w okresie od stycznia 2015 r. do stycznia 2016 r.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Materiały
2
R dla analizatora gazów CO czystości gazów 24001333 uszczelek do produktów płynnych
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Jednostka zaawansowanej oceny pęknięć (ACE) | Kayser Technology Inc. | ACE R+ 46 | Zmontowany przez Zeton Inc. SN:505-46; składający się z: (1) reaktora; (2) system dodawania katalizatora; 3) system dostarczania paszy; 4) system zbierania cieczy; 5) system odbioru gazu; (6) system analizy gazów; (7) układ regeneracji katalizatora; (8) reaktor katalityczny CO; (9) system analizy |
| koksu Reactor (ACE) | Kayser Technology Inc. | V-105 | Rura ze stali nierdzewnej o średnicy wewnętrznej 1,6 cm ze stożkowym dnem i z rozcieńczalnikiem (azotem) wypływającym z dna w celu fluidyzacji katalizatora, a także służąca jako gaz do usuwania na końcu przebiegu |
| System dodawania katalizatora (ACE) | Kayser Technology Inc. | Sześć zbiorników (V-120F, z odpowiednimi zaworami) do dodawania katalizatora dla maksymalnie 6 cykli | |
| System dostarczania paszy (ACE) | Kayser Technology Inc. | Składa się z butelki do karmienia (V-100), strzykawki (FS-115), pompy (P-100) i wtryskiwacza (o wysokości wtryskiwacza 1,125 cala, tj. , odległość od najniższego punktu dna stożkowego reaktora do dolnego końca wtryskiwacza wsadu) | |
| System zbierania cieczy (ACE) | Kayser Technology Inc. | Sześć zbiorników cieczy (V-110F) zanurzonych we wspólnej kąpieli chłodzącej (mieszanina glikolu etylenowego i wody w stosunku masowym 50:50) w temperaturze około – 15 &stopni; C w dużym zbiorniku (V-145) | |
| System zbierania gazu (ACE) | Kayser Technology Inc. | Oparty na zasadzie wypierania wody, składający się z naczynia zbiorczego gazu (V-150) z mieszadłem napędzanym silnikiem (MTR-100) oraz wagi (WT-100) do ważenia wypartej wody zebranej w zlewce (V-160). | |
| System analizy gazów (ACE) | Kayser Technology Inc. | Kluczowym elementem jest Agilent micro GC (model 3000A) z czterema kolumnami kapilarnymi wyposażonymi w odpowiednie detektory przewodności cieplnej (TCD) | |
| System regeneracji katalizatora (ACE) | Kayser Technology Inc. | V-105 | Zużyty katalizator w reaktorze spalany in situ w powietrzu w temperaturze +700 ° C, aby zapewnić całkowite usunięcie węgla osadzonego na katalizatorze |
| CO Katalizator katalityczny (ACE) Panie Przewodniczący, Panie i Panowie | Kayser Technology Inc. | Reaktor (V-140) z CuO jako katalizatorem do utleniania CO i węglowodorów w wyczerpanych spalinach do CO2 (do analizy za pomocą analizatora gazu IR) i H2O (do absorpcji przez suszarkę) | |
| System analizy koksu (ACE) | Kayser Technology Inc. | Analizator podczerwieni Servomex (model 1440C) do pomiaru CO2 w spalinach odprowadzanych | |
| +MM Pakiet oprogramowania | Kayser Technology Inc. | W zestawie iFIX 3.5 | |
| Agilent Micro GC | Agilent Technologies | 3000A | Do analizy gazów po krakingu |
| Cerity Networked Data System | Oprogramowanie Agilent Technologies | Agilent Micro GC | |
| Servomex Inc. | 1440C | SN: 01440C1C02/2900 | |
| Wanna chłodnicza NESLAB | Themo Electron Corporation | RTE 740 | SN: 104300061 |
| Orion Pompa strzykawkowa Sage | Themo Electron Corporation | M362 | Do dostarczania oleju zasilającego do rurki wtryskiwacza |
| Syntetyczna ropa naftowa (SCO) | Suncor Energy Inc. | Oznaczony jako Suncor OSA 10-4.1 | |
| Catalyst P | Petro-Canada Refinery | Equilibrium | |
| Catalyst Balance | Mettler Toledo | AB304-S | Do ważenia odbiorników produktów płynnych |
| Balance | Mettler Toledo | XS8001S | Do ważenia wody wypieranej przez produkt |
| gazowy Glikol etylenowy | Fisher Scientifc Inc. | CAS 107-21-1 | Zmieszany z wodą destylowaną jako płyn chłodzący (50 v%) |
| Drierite | WA Hammond Drierite Co., Ltd. | 24001 | Do absorpcji wody po katalizatorze CO |
| Tlenek miedzi | LECO Corporation | 501-170 | Katalizator do konwersji CO na CO2 |
| Toluen | Fisher Scientific Co. | CAS 108-88-3 | Do czyszczenia odbiorników płynów |
| Aceton | Fisher Scientific Co. | CAS 67-64-1 | Do czyszczenia odbiorników cieczy |
| Micro GC Calibration Gas | Air Liquid Canada Inc. | SPG-25MX0015306 | Wieloskładnikowy gaz standardowy |
| 19,8% CO2 Gaz standardowy | BOC Canada Ltd. | 24069890 | Do kalibracji analizatora podczerwieni |
| Argon Gas | Linde Canada ltd. | 24001306 | Stopień czystości 5.0 |
| Hel Gas | Linde Canada ltd. | Analizator | Grade 5.0 |
| Moduł GC | Inficon | GCMOD-15 | Kanał A |
| Analizator gazów Moduł GC | Inficon | GCMOD-03 | Kanał B |
| Analizator gazów Moduł GC | Inficon | GCMOD-04 | Kanał C |
| Analizator gazów Moduł GC | Inficon | GCMOD-73 | Kanał D |
| HP 6890 GC | Hewlett-Packard Co. | G1530A | Do symulowanej destylacji |
| ASTM 2887 Standardowa próbka | PAC LP | 26650.150 | Do kontroli jakości w symulowanej destylacji |
| ASTM 2887 Próbka standardowa | PAC LP | 25950.200 | Do kalibracji w symulowanej destylacji |
| Kolumna do GC 6890 (symulowana destylacja) | Agilent Technologies | CP7562 | 10 m x 0,53 mm x 1,2 µ m, kolumna HP 6890 GC |
| Ciekły azot | Powietrze Liquid Canada Inc. | SPG-NIT1AC240LC | Do stosowania w symulowanej destylacji |
| Azot | Powietrze Ciecz Kanada Inc. | Bulk (budynek N2) | Do użytku w trybie ACE |
| Programowalny piec Isotemp | Thermo Fisher Scientifc Inc. | 10-750-126 | Do kalcynacji katalizatora |
| GC Fiolki, Crimp Top | Chromatograghic Specialties Inc | C223682C | 2 ml, do |
| , Crimp Top | Chromatograghic Specialties Inc | C221150 | 11 mm, do użytku z fiolkami GC |
| 4 uncje przezroczystych okrągłych butelek Boston | Fisher Scientific Co. | 02-911-784 | Z nakrętkami wyłożonymi stożkiem PE, do stosowania w systemie zasilania |
| Sieve | Endecotts Ltd. | 6140269 | Otwór 38 mikronów |
| Sito | Endecotts Sp. z o.o. | 6146265 | Przysłona 250 μ m |
| Shaker | Endecotts Sp. z o.o. | MIN 2737-11 | Wytrząsarka sitowa Minor-Meinzer 2 do przesiewania katalizatora |
| V20 Titrator wolumetryczny KF | Mettler Toledo | 5131025056 | Do analizy zawartości wody w produkcie płynnym |
| Hydranal Composite 5 | Sigma-Aldrich | 34805-1L-R | Odczynnik do miareczkowania Karla Fischera |
| Metanol (bardzo niska klasa wody) | Fisher Scientific Co. | A413-4 | Zmieszany z toluenem (40:60 w/w) do miareczkowania KF: stosowany również do odzyskiwania wody w odbiorniku |
| Glass Wool | Fisher Scientific Co. | 11-388 | Umieszczony w górnej części ramienia wylotu odbiornika |
Bibliografia
- Bringezu, S., et al. Towards Sustainable Production and Use of Resources - Assessing Biofuels. United Nations Environment Programme. , (2009).
- Sheehan, J., Camobresco, V., Duffield, J., Graboski, M., Shapouri, H. Life cycle inventory for biodiesel and petroleum diesel for use in an urban bus. National Renewable Energy Laboratory Report. , (1998).
- Renewable Fuels Regulations. Canada Gazette Part II. 144 (18), 1614-1740 (2010).
- Directive 2009/28/EC of the European Parliament and of the Council of 23 April 2009 on the promotion of the use of energy from renewable sources and amending and subsequently repealing Directives 2001/77/EC and 2003/30/EC (Text with EEA relevance). Official Journal of the European Union. 140, 16-62 (2009).
- Al-Sabawi, M., Chen, J., Ng, S. Fluid catalytic cracking of biomass-derived oils and their blends with petroleum feedstocks: A Review. Energy Fuels. 26 (9), 5355-5372 (2012).
- Dupain, X., Costa, D. J., Schaverien, C. J., Makkee, M., Moulijn, J. A. Cracking of a rapeseed vegetable oil under realistic FCC conditions. Appl. Catal. B: Environ. 72 (1-2), 44-61 (2007).
- Tian, H., Li, C., Yang, C., Shan, H. Alternative processing technology for converting vegetable oils and animal fats to clean fuels and light olefins. Chin J Chem Eng. 16 (3), 394-400 (2008).
- Melero, J. A., Clavero, M. M., Calleja, G., Garcia, A., Miravalles, R., Galindo, T. Production of bio-fuels via the catalytic cracking of mixtures of crude vegetable oils and nonedible animal fats with vacuum gas oil. Energy Fuels. 24 (1), 707-717 (2010).
- Bielansky, P., Reichhold, A., Schönberger, C. Catalytic cracking of rapeseed oil to high octane gasoline and olefins. Chem Eng Process. 49 (8), 873-880 (2010).
- Ng, S. H., Shi, Y., Ding, L., Chen, S. Catalytic cracking of a rapeseed oil for production of transportation fuels and chemicals: Yield structure. 2010 AIChE Annual Meeting. Salt Lake City, UT, USA, , (2010).
- Bielansky, P., Weinert, A., Schönberger, C., Reichhold, A. Catalytic conversion of vegetable oils in a continuous FCC pilot plant. Fuel Process Technol. 92 (12), 2305-2311 (2011).
- Ng, S. H., Lay, C., Bhatt, S., Freel, B., Graham, R. Upgrading of biomass-derived liquid to clean fuels. 2012 AIChE Annual Meeting. Pittsburgh, PA, USA, , (2012).
- Ordorica-Garcia, G., Croiset, E., Douglas, P., Elkamel, A., Gupta, M. Modeling the energy demands and greenhouse gas emissions of the Canadian oil sands industry. Energy Fuels. 21 (4), 2098-2111 (2007).
- Canada's Emission Trends. , Government of Canada, Environment Canada. (2013).
- Versatile fluidized bed reactor. US Patent. , 6069012 The fluidized bed reactor described herein and the trade mark "ACE" are covered by this patent (2000).
- ACE Operating Manual: PID Drawing No. R+ 101 and 102. , Kayser Technology. (2007).
- System Manual: ACE - Model R+. , Kayser Technology. (2007).
- ASTM D2887-15 Standard test method for boiling range distribution of petroleum fractions by gas chromatography. , ASTM International. West Conshohocken, PA. (2015).
- AASTM D4377-00 Standard test method for water in crude oils by potentiometric Karl Fischer titration. , ASTM International. West Conshohocken, PA. (2015).
- Ng, S. H., et al. FCC coprocessing oil sands heavy gas oil and canola oil. 1. Yield structure. Fuel. 156, 163-176 (2015).
- Cox, J. D., Wagman, D. D., Medvedev, V. A. CODATA Key values for thermodynamics. , Hemisphere Publishing Corp. New York. (1984).
- Ng, S. H., et al. FCC study of Canadian oil-sands derived vacuum gas oils. 1. Feed and catalyst effects on yield structure. Energy Fuels. 16 (5), 1196-1208 (2002).
- Ng, S. H., Dabros, T., Humphries, A. Fluid catalytic cracking quality improvement of bitumen after paraffinic froth treatment. Energy Fuels. 21 (3), 1432-1441 (2007).
- Scherzer, J. Chapter 5, Correlation between catalyst formulation and catalytic properties. Fluid Catalytic Cracking: Science and Technology. Magee, J. S., Mitchell, M. M. Jr , Studies in Surface Science; 76. Elsevier Science Publishers BV. 145-182 (1993).
- Fisher, I. P. Effect of feedstock variability on catalytic cracking yields. Appl. Catal. 65 (2), 189-210 (1990).
- Ng, S. H., et al. Study of Canadian FCC feeds from various origins and treatments. 1. Ranking of feedstocks based on feed quality and product distribution. Energy Fuels. 18 (1), 160-171 (2004).
- Ng, S. H., et al. Study of Canadian FCC feeds from various origins and treatments. 2. Some specific cracking characteristics and comparisons of product yields and qualities between a riser reactor and a MAT unit. Energy Fuels. 18 (1), 172-187 (2004).
- Ng, S. H., et al. Key observations from a comprehensive FCC study on Canadian heavy gas oils from various origins. 1. Yield profiles in batch reactors. Fuel Process Technol. 87 (6), 475-485 (2006).
- Scherzer, J. Octane-enhancing zeolitic FCC catalysts: Scientific and technical aspects. Catalysis Reviews: Science and Engineering. 31 (3), 215-354 (1989).
- ASTM D7964/D7964M-14 Standard test method for determining activity of fluid catalytic cracking (FCC) catalysts in a fluidized bed. , ASTM International. West Conshohocken, PA. (2014).
- ASTM D5154-10 Standard test method for determining activity and selectivity of fluid catalytic cracking (FCC) catalysts by Microactivity test. , ASTM International. West Conshohocken, PA. (2010).
- Moorehead, E. L., McLean, J. B., Cronkright, W. A. Chapter 7, Microactivity evaluation of FCC catalysts in the laboratory: Principles, approaches and applications. Fluid Catalytic Cracking: Science and Technology. Magee, J. S., Mitchell, M. M. Jr , Studies in Surface Science; 76. Elsevier Science Publishers BV. 223-255 (1993).
- Rawlence, D. J., Gosling, K. FCC catalyst performance evaluation. Appl. Catal. 43 (2), 213-237 (1988).
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Przedruki i uprawnienia
