Tutaj prezentujemy protokół produkcji długich włókien silikonu polidimetylosiloksanowego (PDMS) poprzez grawitacyjne przepuszczanie przez piec. Włókna mają średnicę rzędu setek mikrometrów i dziesiątki centymetrów długości i można je hydrofobowo modelować za pomocą sterowanego przez Arduino systemu wyładowań koronowych.
Artykuł metodologiczny
Rysowanie i modelowanie hydrofobowości Długie włókna silikonowe z polidimetylosiloksanu
W tym artykule
Podsumowanie
Streszczenie
Silikon polidimetylosiloksanu (PDMS) jest uniwersalnym polimerem, którego nie da się łatwo uformować w długie włókna. Tradycyjne metody przędzenia zawodzą, ponieważ PDMS nie wykazuje płynności dalekiego zasięgu podczas topienia. Wprowadzamy ulepszoną metodę wytwarzania włókien PDMS poprzez stopniowy profil temperaturowy polimeru podczas sieciowania od płynu do elastomeru. Monitorując jego lepkość w ciepłej temperaturze, szacujemy okno czasowe, w którym jego właściwości materiałowe można dostosować do wciągania w długie włókna. Włókna przechodzą przez wysokotemperaturowy piec rurowy, utwardzając je na tyle, aby można je było zebrać. Włókna te mają średnicę rzędu setek mikrometrów i dziesiątki centymetrów długości, a możliwe są jeszcze dłuższe i cieńsze włókna. Włókna te zachowują wiele właściwości materiałowych masowych PDMS, w tym przełączalną hydrofobowość. Demonstrujemy tę zdolność za pomocą zautomatyzowanej metody modelowania wyładowań koronowych. Te wzorzyste włókna silikonowe PDMS mają zastosowanie w splotach silikonowych, przepuszczających gaz elementach czujników i modelach składarek w mikroskali.
Wprowadzenie
Silikon polidimetylosiloksanu (PDMS) jest szeroko stosowanym materiałem o wielu zastosowaniach produkcyjnych i badawczych. Jest odporny na ciepło i wodę, izoluje elektrycznie, jest hydrofobowy, przepuszczalny dla gazów, bezpieczny dla żywności, biokompatybilny i elastyczny z prawie idealnym współczynnikiem Poissona. Dodatkowo może z łatwością służyć jako gospodarz dla różnych funkcjonalnych cząsteczek, dodawanych przed lub po utwardzeniu1,2. Jego powierzchnię można łatwo modyfikować za pomocą UVO, plazmy tlenowej lub wyładowań koronowych, aby zmienić jego hydrofobowość i wywołać krótkotrwałą samoadhezję3,4,5. W szczególności został również wykorzystany w mikrofluidyce6.
Filamenty PDMS są szczególnie przydatne do produkcji splotów silikonowych o dużej powierzchni, czujników włókien silikonowych7, oraz materiałów do produkcji dodatków na bazie silikonu (druk 3D). W naszych laboratoriach używamy hydrofobowo wzorzystych włókien PDMS jako platformy do badania fałdowania. Zespół bada statystyki konformacyjne filamentu w środowisku wodnym za pomocą atermicznego systemu wzbudzenia akustycznego i obrazowania, o którym wcześniej informowano8.
Formowanie filamentów o wysokim współczynniku proporcji z PDMS za pomocą tradycyjnego odlewania formy jest wyzwaniem. Filamenty mają duży stosunek powierzchni do objętości, co komplikuje uwalnianie z formy9. Naukowcom udało się pokryć PDMS polimerami nośnymi do ciągłego elektroprzędzenia w nanoskalowe włókna10,11,12, chociaż powstałe włókna nie są czystymi PDMS.
Dominująca metoda produkcji włókien w makroskali z innych materiałów polega na wyciąganiu lepkiej cieczy ze zbiornika przez pory. Zazwyczaj lepka ciecz to tworzywo termoplastyczne lub szkło, które jest płynne w wysokich temperaturach w zbiorniku i schładza się do (często amorficznego) stałego włókna, gdy jest wyciągane przez komin. Proces ten jest czasami nazywany przędzeniem ze stopu i jest niezgodny z PDMS, ponieważ PDMS nie wykazuje płynności dalekiego zasięgu podczas topnienia. Wykazano, że kopolimery blokowe silikonu i alfa-metylostyrenu wytwarzają włókna poprzez przędzenie ze stopu, ale ponownie, powstałe włókna nie są czystymi PDMS13.
Metoda, którą tutaj opisujemy, jest podobna do przędzenia stopionego, z wyjątkiem tego, że względna temperatura zbiornika i komina jest zamieniona. PDMS jest płynny w zbiorniku o temperaturze pokojowej, ponieważ nie zakończył jeszcze sieciowania. Lepkość PDMS zmienia się, gdy olej silikonowy sieciuje się z utwardzaczem, a proces ten można przyspieszyć termicznie. Przed umieszczeniem go w zbiorniku podgrzewamy utwardzający PDMS do momentu osiągnięcia lepkości odpowiedniej dla długich kroplówek grawitacyjnych, a następnie utwardzamy go po kroplówce za pomocą gorącego pieca rurowego w kominie. Podejście to jest nieco porównywalne do "przędzenia na sucho", w którym polimery rozpuszczają się w lotnych rozpuszczalnikach, które odparowują podczas ciągnienia.
O ile nam wiadomo, jedyną opisaną metodą produkcji długich włókien czystego PDMS jest nasza poprzednia publikacja8 . Przedstawiona tutaj metoda jest znaczącym ulepszeniem w stosunku do oryginalnego podejścia, z zamiarem zminimalizowania sztuki procesu. Przede wszystkim, mierząc lepkość na etapie wstępnego utwardzania i okresach schładzania, jesteśmy w stanie przedstawić eksperymentalnie dostępne okno wirowania filamentu. Wprowadzamy również sposób wytwarzania powtarzalnych, zlokalizowanych modyfikacji powierzchni filamentu za pomocą sterowanego przez Arduino systemu modelowania korony, umożliwiającego wzdłużne hydrofobowe wzory wzdłuż filamentu.
Protokół
1. Filamenty PDMS
- Montaż pieca i wytłaczania
- Przymocuj rurkę z gumy silikonowej o średnicy wewnętrznej 1,59 mm do dopływu powietrza do domu przez zawór dozujący (patrz Rysunek 1). Podłącz drugi koniec rurki do adaptera do wytłaczania składającego się z osłony wokół otworu o promieniu 1.08 mm, który zapewni stały przepływ powietrza w dół wokół filamentu (np. niestandardowa osłona mosiężna obrabiana maszynowo o przepływie powietrza około 1.4 l/min; specyfikacja znajduje się na rysunku uzupełniającym 1).
UWAGA: Najlepiej produkować filamenty w środowisku o ograniczonym przepływie powietrza, gdy w pobliżu znajduje się gaśnica. - Przykryj powierzchnię pod cylindrycznym ceramicznym piecem rurowym (np. o średnicy wewnętrznej 17 mm, długości 107,7 mm) folią, aby uchwycić nadmiar PDMS.
- Zamontuj adapter do wytłaczania nad pionowym piecem rurowym, centrując otwór do pieca i wypoziomowując piec tak, aby żarnik przechodził.
- Podłącz ekstruder do adaptera do wytłaczania za pomocą półprzezroczystej rurki z gumy silikonowej o wysokiej temperaturze.
- Podgrzej piec do momentu, gdy temperatura wewnętrzna wyniesie około 250 °C, mierzona termometrem na podczerwień, używając transformatora o zmiennej wartości do regulacji temperatury.
- Wyjmij piec spod adaptera do wytłaczania, aby adapter do wytłaczania nie nagrzewał się przed produkcją filamentu.
- Przymocuj rurkę z gumy silikonowej o średnicy wewnętrznej 1,59 mm do dopływu powietrza do domu przez zawór dozujący (patrz Rysunek 1). Podłącz drugi koniec rurki do adaptera do wytłaczania składającego się z osłony wokół otworu o promieniu 1.08 mm, który zapewni stały przepływ powietrza w dół wokół filamentu (np. niestandardowa osłona mosiężna obrabiana maszynowo o przepływie powietrza około 1.4 l/min; specyfikacja znajduje się na rysunku uzupełniającym 1).
- Częściowo wstępnie utwardzony PDMS
- Podgrzej jednorazową probówkę z próbką do temperatury 65,0 °C w lepkościomierzu z regulacją temperatury. Za pomocą odpowiedniego lepkościomierza i wrzeciona można mierzyć lepkość w zakresie 200-10000 mPa·s.
- Dokładnie wymieszać 18,0 g bazy PDMS z 1,8 g jej utwardzacza w łódce wagowej i umieścić mieszaninę w eksykatorze próżniowym o temperaturze pokojowej (RT) na 15 minut lub do momentu, gdy nie pozostaną pęcherzyki. Okresowo odpowietrzaj eksykator, aby pęcherzyki wystrzeliły blisko powierzchni.
UWAGA: Poniższy czas zakłada użycie bazy PDMS i utwardzacza określonych w Tabeli materiałów. - Wlać 17,7 g mieszaniny do podgrzanej probówki na próbkę stojącej na blacie (część jest tracona w wyniku przywierania do łódki wagowej). Ponownie włóż probówkę z próbką do lepkościomierza.
- Wykonuj pomiary lepkości raz na minutę, utrzymując lepkościomierz w wolnym ruchu (5 obr./min).
- Gdy lepkość osiągnie 4000 mPa·s, wyjmij rurkę z próbką za pomocą szczypiec i natychmiast wlej do ekstrudera o temperaturze pokojowej. Wytwarzaj filamenty w oknie czasowym, które rozpoczyna się około 4,5 minuty od usunięcia ciepła i trwa przez kolejne 4 minuty.
- Wytłaczanie PDMS w celu formowania włókien
- W czasie opóźnienia upewnij się, że piec ma temperaturę 250 °C za pomocą termometru na podczerwień.
- Około 4 minuty po wyjęciu rurki z próbką z lepkościomierza wsuń piec z powrotem pod adapter do wytłaczania i wyrównaj wewnętrzną igłę adaptera do wytłaczania z piecem rurowym za pomocą rękawicy żaroodpornej.
- Okresowo przekręcaj na wytłaczarce, aby stały strumień PDMS kapał przez piec.
UWAGA: Jeśli zamiast włókien utworzą się kropelki, odczekaj 30 s na dalsze utwardzenie RT i spróbuj ponownie. Ciągłe skręcanie zbyt szybko przepycha PDMS przez piec. Ogólnie rzecz biorąc, małe zaostrzenia można rozwiązać, wyłączając piec i używając nieprzewodzącego patyczka do usunięcia nagromadzonego PDMS z pieca.
UWAGA: Jeśli PDMS kapie na ściany lub górną część pieca, istnieje możliwość wybuchu. - Gdy strumień PDMS zacznie się rozrzedzać, przekręć ekstruder o dodatkowe pół obrotu. Każda próba ma około 16 obrotów przy użyciu podanej wytłaczarki.
- Po każdym skręcie zbierz filamenty na drewnianych patyczkach pod piecem i połóż je na drewnianych stojakach, aby zakończyć utwardzanie przez około 12 godzin.
2. Modelowanie powierzchni filamentów PDMS z komputerowo sterowanym wyładowaniem koronowym
- Sterowany przez Arduino system pozycjonowania żarnika i kontroli wyładowań koronowych: zmontuj sterowany mikroprocesorem silnik krokowy Arduino o otwartym kodzie źródłowym, który wciąga żarnik pod urządzenie wyładowcze koronowe zgodnie ze schematem połączeń w materiałach dodatkowych. Prześlij do systemu niestandardowe oprogramowanie kodujące Arduino w materiałach uzupełniających.
- Modelowanie powierzchni filamentu za pomocą urządzenia
- Wprowadź żądany wzorzec do kodu (tablica "Pattern") i prześlij go do Arduino przez USB.
- Umyj utwardzony filament 1% dodecylosiarczanem sodu i spłucz nadmierną ilością czystej wody. Wysuszyć filament powietrzem.
- Umieść żarnik na płycie nieprzewodzącej elektrycznie z wycięciem (np. akrylem wycinanym laserowo, patrz rysunek uzupełniający 3A), które umożliwia zawieszenie żarnika w powietrzu. Użyj taśmy dwustronnej, aby przymocować końce filamentu do płyty.
- Umieść płytę w wentylowanej skrzynce wyładowczej koronowej pomiędzy akrylowymi torami i upewnij się, że jest wypoziomowana. Umieść nieruchomą metalową płytę pod akrylem, wyrównując żarnik wzdłuż krawędzi metalowej płyty.
- Umieść elektrodę wyładowczą koronową (np. końcówkę elektrody sprężynowej) około 3 mm nad żarnikiem i podłącz wyładowarkę koronową do gniazdka sterowanego przez Arduino.
- Przywiąż nieprzewodzącą linię do okrągłego wycięcia na płycie akrylowej. Przyklej drugi koniec linii do silnika krokowego sterowanego przez Arduino (patrz rysunek uzupełniający 3BC).
- Naciśnij przycisk w obwodzie Arduino, aby rozpocząć tworzenie wzoru z zaprogramowanym kodem. Wyładowanie koronowe jest wytwarzane przez niskoprądowe pole elektryczne o częstotliwości 4,5 MHz i napięciu wyjściowym 10-40 kV, które modyfikuje powierzchnię PDMS, nadając jej hydrofilowość.
UWAGA: Prąd jest niski, ale urządzenie wytwarza ozon i promieniowanie UV w powietrzu. Najlepiej używać go w dygestorium, za wentylowaną akrylową osłoną.
Wyniki
Metoda ta (Rycina 1) pozwala na skuteczne wytwarzanie włókien o średnicy około 200 µm (Rycina 2) i różnej długości rzędu 10 cm. Dłuższe włókna można uzyskać poprzez podniesienie aparatury do wyciągania, a średnie średnice włókien mogą w poszczególnych cyklach wahać się od 50-300 µm. Włókna są elastyczne i wytrzymałe, a ich moduł sprężystości jest porównywalny z modułem litego PDMS8. W niniejszym protokole czas pracy pomiędzy wstępnym utwardzaniem PDMS a wyciąganiem włókien jest wystarczająco długi, aby umożliwić transport materiału (Rycina 3).
Wzorowanie hydrofobowości za pomocą wyładowań koronowych można zweryfikować poprzez pomiar kątów zwilżania kropel. Analizę kąta zwilżania komplikuje cylindryczny kształt włókna; krople mogą przybierać albo symetryczny kształt beczki, albo asymetryczny kształt powłoki14. W przypadku naszych włókien, przy zastosowaniu kropel wody o objętości 1 µL, dwa te kształty odpowiadają odpowiednio hydrofilowym powierzchniom poddanym działaniu korony oraz niepoddanemu działaniu korony hydrofobowemu PDMS (Rysunek 4).
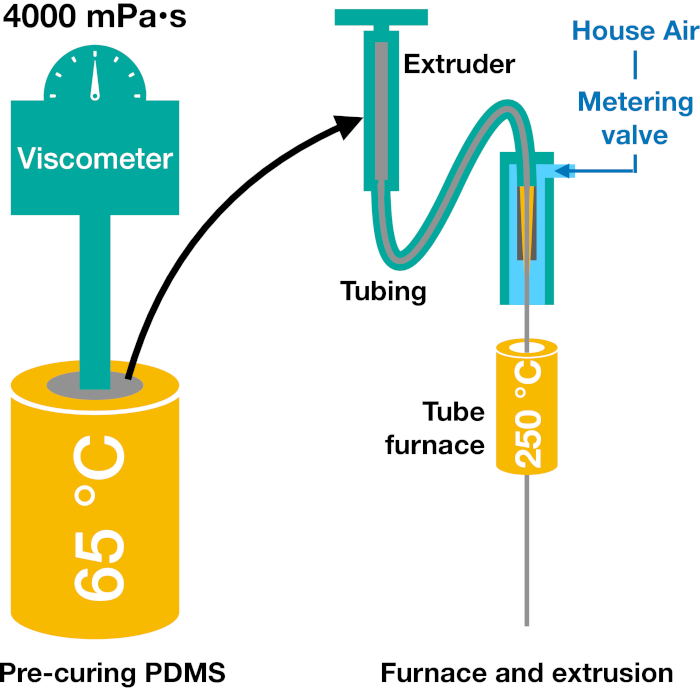
Rycina 1: Schemat metody produkcji filamentów. Odgazowany, sieciujący PDMS jest podgrzewany do 65 °C, aż jego lepkość osiągnie 4000 mPa·s. Następnie jest chłodzony i przenoszony do ekstrudera, który wypycha materiał przez otwór osłonięty strumieniem powietrza skierowanym w dół, a następnie przez piec rurkowy, po czym jest on pobierany w formie filamentów. Kliknij tutaj, aby wyświetlić większą wersję tej ryciny.
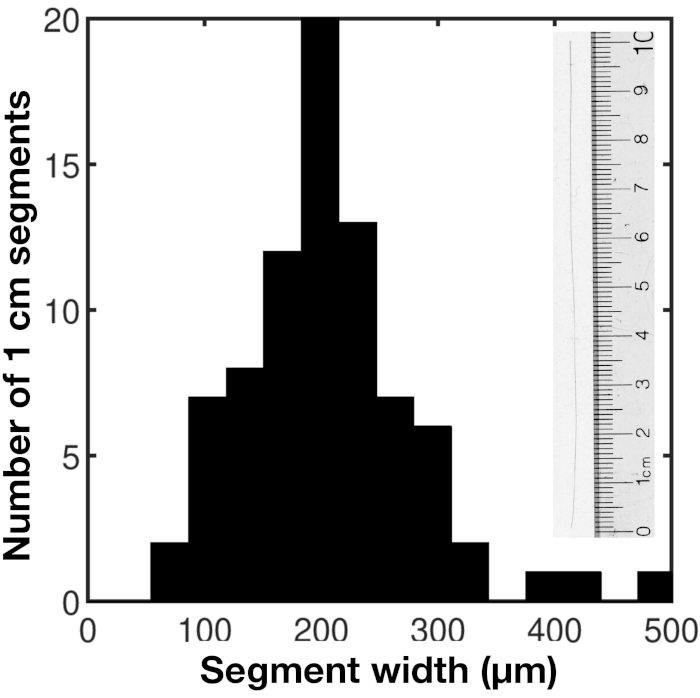
Rycina 2: Histogram szerokości filamentów z demonstracji metody. Szerokości podano na cm filamentu dla 6 filamentów, których całkowita długość wynosiła około 80 cm. Filamenty zostały zeskanowane za pomocą skanera płaskiego i przeanalizowane za pomocą niestandardowych skryptów Octave15. Wstawka: reprezentatywne zdjęcie rozciągniętego filamentu obok linijki.Kliknij tutaj, aby wyświetlić większą wersję tej ryciny.
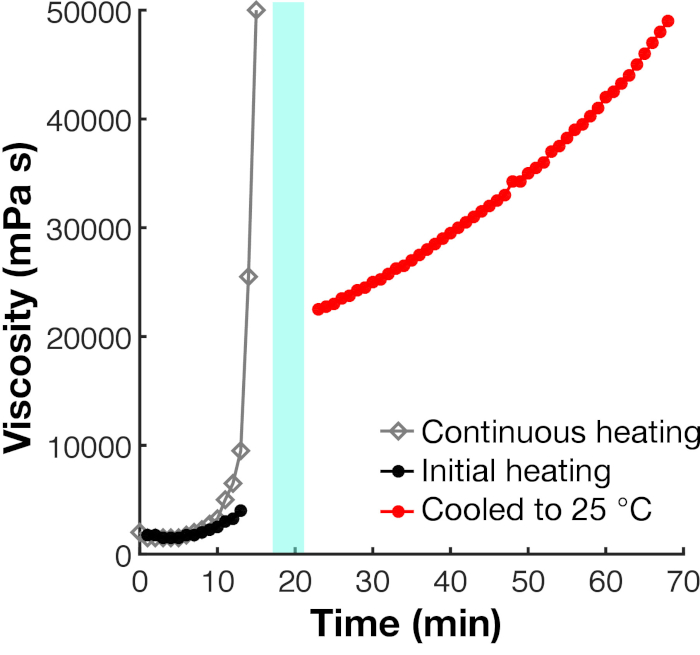
Rysunek 3: Lepkość PDMS vs. czas. Pomiary lepkości (przy 5 RPM) odgazowanej bazy PDMS i czynnika sieciującego w funkcji czasu, przy różnych profilach temperatury. Ciągłe grzanie (szare romby) odbywa się w 65 °C, co wykazuje szybki wzrost lepkości. Czarne punkty danych odpowiadają temperaturze 65 °C, przed przeniesieniem do temperatury pokojowej, gdy lepkość osiąga 4000 mPa·s zgodnie z powyższą metodą. Czerwone punkty danych reprezentują lepkość tej samej próbki po ochłodzeniu do 25 °C. Przerwa widoczna w danych występuje podczas chłodzenia wiskozymetru do 25 °C za pomocą przepływu wody z lodem. Cyjanowe okno oznacza czas, w którym odbywa się produkcja włókien zgodnie z metodą. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
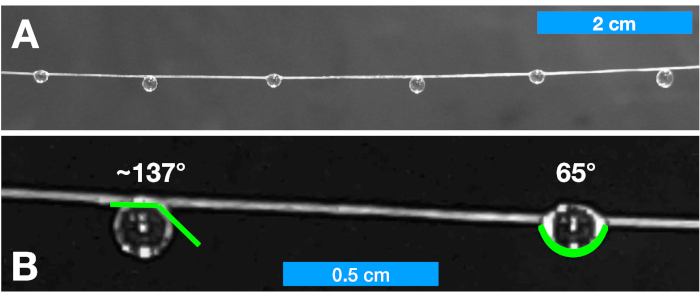
Rycina 4: Filament z wzorem hydrofobowym. (A) Filament został pokryty naprzemiennym wzorem hydrofobowości co 2 cm, przy użyciu opisanej powyżej metody korony sterowanej przez Arduino, i zwizualizowano go za pomocą kropel wody o objętości 1 µL. (B) Krople przyjmują albo konformację muszlową (lewo), albo beczkowatą (prawo) w zależności od lokalnej hydrofobowości filamentu14. Kąty kontaktowe dla konformacji muszlowej są szacowane bezpośrednio, natomiast równoważne kąty kontaktowe płaskie dla kropel beczkowatych są wyznaczane poprzez dopasowanie do rozwiązania analitycznego8. Kliknij tutaj, aby wyświetlić większą wersję tej ryciny.
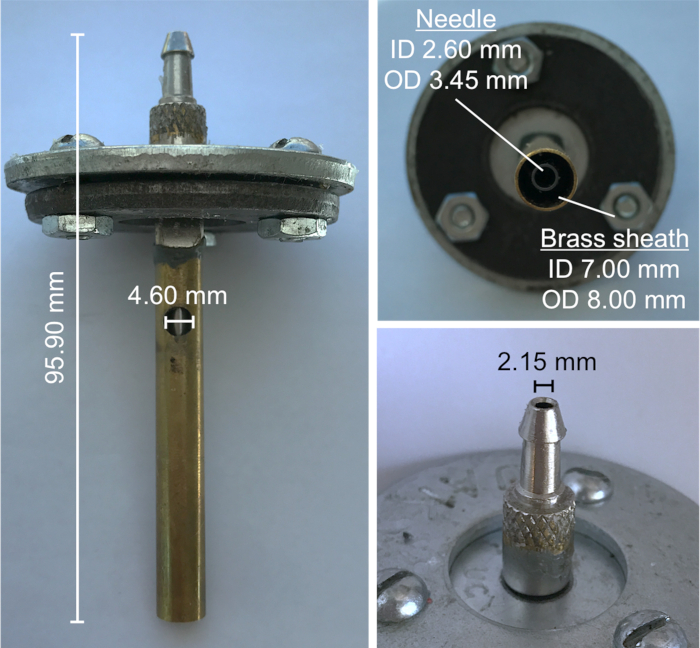
Rycina uzupełniająca 1: Wymiary adaptera do ekstruzji z osłoną przepływu powietrza. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
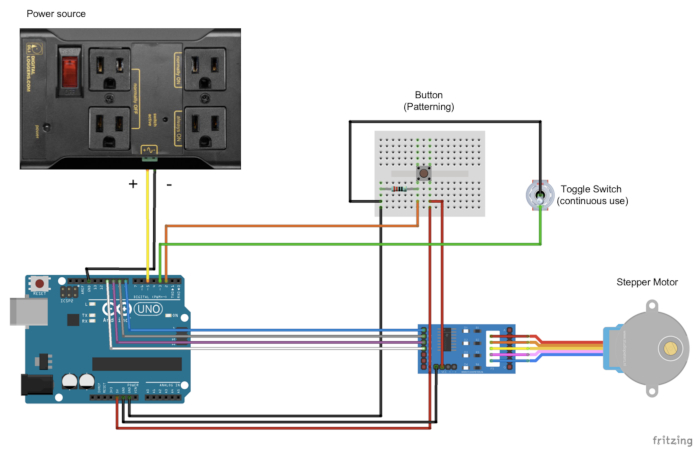
Rycina dodatkowa 2: Schemat połączeń dla urządzenia do wzorowania koronowego. Urządzenie do wyładowań koronowych jest podłączone do przekaźnikowego źródła zasilania. Filament jest umieszczony na tacy przymocowanej za pomocą nieprzewodzącego drutu do silnika krokowego poprzez wrzeciono (Rycina dodatkowa 3). Wzorzec jest wgrywany do mikroprocesora Arduino znajdującego się w lewym dolnym rogu. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
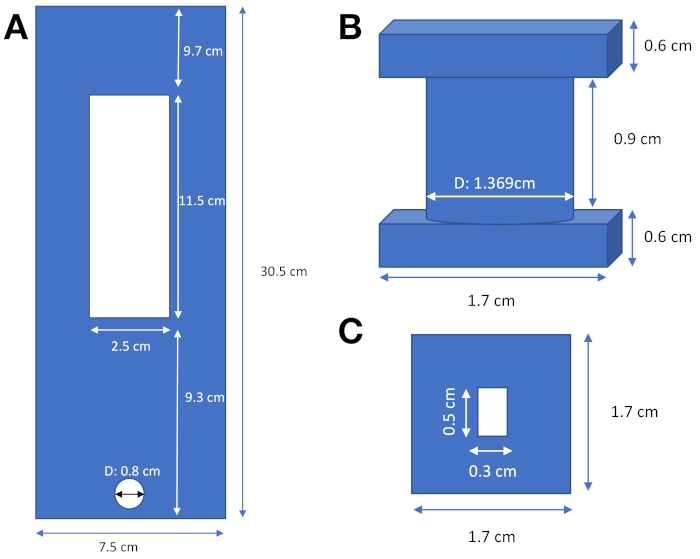
Rycina uzupełniająca 3: Schemat części urządzenia do wzorowania włókien. (A) Taca z otworem, w którym zawieszono włókno. (B) Wrzeciono dla przewodu nieprzewodzącego, łączącego silnik krokowy z tacą poprzez otwór o średnicy 0.8 cm. (C) Widok dna wrzeciona, pokazujący adapter do wału silnika krokowego. Wszystkie części wykonaliśmy z akrylu o grubości 3.2 mm wycinanego laserowo, który w razie potrzeby sklejaliśmy. Kliknij tutaj, aby wyświetlić większą wersję tej ryciny.
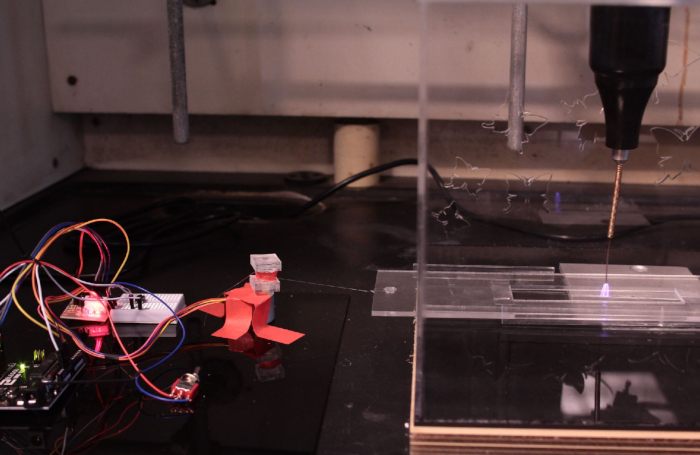
Rycina uzupełniająca 4: Obraz urządzenia do formowania wzorów z filamentu. Aby wyświetlić większą wersję tej ryciny, kliknij tutaj.
Dyskusja
Podstawą tej metody jest manipulowanie właściwościami materiałowymi utwardzania PDMS tak, aby nadawały się one do ciągnięcia grawitacyjnego. Grawitacyjne wciąganie kropel do stabilnych włókien jest regulowane przez trzy bezwymiarowe parametry16. Wiążą bezwładność kropli w stosunku do grawitacji (Froude), napięcia powierzchniowego (Weber) i lepkości (Reynolds). Krytyczny krok sieciowania PDMS do momentu, gdy eksperymentalnie wykaże stabilne rozszerzenie zgodnie z naszą metodą, najbardziej dramatycznie zmienia jego liczbę Reynoldsa, zmniejszając ją o więcej niż rząd wielkości, z 0,83 do 0,07. Natomiast następną największą zmianą w jednym z pozostałych parametrów bezwymiarowych jest liczba Webera, która po prostu się podwaja. Wspiera to wykorzystanie lepkości jako czułego wskaźnika zastępczego do śledzenia wirowalności PDMS.
Kluczowym ulepszeniem w stosunku do naszej wcześniejszej metody produkcji filamentów jest to, że profil lepkości podczas protokołu jest używany do określenia eksperymentalnego czasu pracy. Aby określić ograniczenia techniki, wstępnie utwardziliśmy partię PDMS zgodnie z protokołem, usunęliśmy ją z ciepła i wykonaliśmy pomiary lepkości w temperaturze pokojowej, podczas gdy PDMS kontynuował sieciowanie. Uzyskany w ten sposób profil lepkości (rysunek 4) sugeruje, że okno wirowania jest znacznie rozszerzone poprzez usunięcie PDMS z podgrzewanego wiskozymetru o temperaturze 65 °C. Nasz protokół polega na usunięciu PDMS przed wejściem w okno wirowania, a następnie pozwoleniu próbce na kontynuowanie sieciowania przez około 4,5 minuty, gdy schładza się do temperatury pokojowej. Następnie eksperymentator ma około 4 minut na narysowanie go, zanim trwające sieciowanie sprawi, że PDMS nie będzie już możliwy do narysowania.
Metoda, jak pokazano, pozwala na łatwe wytwarzanie włókien o średnicach rzędu 100 s μm i długościach rzędu 0,5 m. Długość żarnika jest ograniczona dostępną przestrzenią pod piecem do wytłaczania i rurowym. Rozsądną modyfikacją techniki byłoby zainstalowanie go w dłuższym kominie w celu wytworzenia dłuższych włókien. Modyfikacja, której jeszcze nie zbadaliśmy, polega na mechanicznym ciągnięciu włókien zamiast polegania na spadku grawitacyjnym, co może skutkować cieńszymi włóknami.
Krytycznym krokiem do hydrofobicznego modelowania filamentu jest wystawienie na wyładowania koronowe w warunkach otoczenia. Wprowadza to pewną niejednoznaczność, ponieważ na kształt/intensywność wyładowania mają wpływ warunki otoczenia i przewodność lokalna. Można go dostroić, umieszczając przewody z uziemieniem pod żarnikiem, a także regulując napięcie urządzenia koronowego (10-40 kV). Mechanizm modyfikacji powierzchni korony polega prawdopodobnie na przenoszeniu energii elektronów w łańcuchach bocznych i szkielecie PDMS. Aby zerwać te wiązania, elektrony potrzebowałyby mniej energii niż średnia energia potrzebna do wytworzenia wyładowania bariery dielektrycznej17. W związku z tym obserwowalne wyładowanie, które otacza włókno, prawdopodobnie spowoduje modyfikację powierzchni i może być łatwo przetestowane za pomocą pomiarów kąta zwilżania kropel wody.
Metoda ta umożliwia stosunkowo łatwą produkcję silikonowych filamentów PDMS i późniejsze złożone wzorce hydrofobowe. Początkowym celem jest wyprodukowanie modelowego systemu foldamerów, w którym można zaprojektować wzorce hydrofobowe w celu wytworzenia obserwowalnych ścieżek składania włókien i pofałdowanych struktur. To środowisko testowe może zapewnić uogólnione reguły projektowania dla inżynierii ścieżek składanych. Włókna te mogą również mieć zastosowanie materiałowe jako część hydrofobowych lub chemicznie reaktywnych splotów poprzez pęcznienie rozpuszczalnikiem lub w zastosowaniu związków reaktywnych zawieszonych w przepuszczalnym dla gazów PDMS.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Autorzy dziękują za wgląd i pomoc od W. Cooka, S. J .S. Rubina, J. Zehnera, C. Barraugha, C. Fukushimy, M. Mulligana, M. Keckleya i A. Bosshardta, a także za wsparcie finansowe od Fundacji Rose Hills i The Johnson Summer Student Research Grant. Autorzy doceniają również wstępne prace nad lepkością jako sposób śledzenia polimeryzacji silikonu przez studentów Advanced Laboratory in Chemistry (jesień 2017).
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| 2-częściowy PDMS Silikon | Dow Corning Sylgard 184 | 4019862 | |
| Thermosel | Brookfield | HT-110 115, HT-115A DP | |
| Wiskozymetr | Brookfield | RVT115 | |
| Jednorazowa komora na próbki | Brookfield | HT-2DB-100 | |
| Jednorazowe wrzeciono | Brookfield | SC4-27D-100, SC4-DSY | |
| Wytłaczarka | Makin | 35055 | |
| Wysokotemperaturowa rurka silikonowa | McMaster-Carr | 51135K16 | |
| Cylindryczna grzałka rurowa (ceramiczna) | Nasz jest niestandardowy: średnica wewnętrzna 17,0 mm, średnica zewnętrzna 38,7 mm, długość 107,7 mm, 150 Ohm. Należą do nich m.in. Watlow i Omega. Krytyczne względy projektowe: mniejsze średnice wewnętrzne będą wymagały lepszego wyrównania pieca i włókna, dłuższe rurki również powinny być wystarczające. | ||
| Zmienny transformator do grzałki | Variac | 3PN1010 | |
| Zawór dozujący | Swagelok | SS-2MA1 | |
| Urządzenie do wyładowań koronowych | Electro-Technic | BD20A | |
| Zestaw Arduino | Elegoo | EL-KIT-003 | |
| Nylonowa żyłka wędkarska | EoongSng | B075DYVC3F | |
| Suszarka do makaronu | Norpro | ||
| Termometr na podczerwień | Nubee | 81175535214 | |
| Skaner płaski | Canon | CanoScan 9000F MKII |
Bibliografia
- Bossi, M. L., Daraio, M. E., Aramendı́a, P. F. Luminescence quenching of Ru (II) complexes in polydimethylsiloxane sensors for oxygen. Journal of Photochemistry and Photobiology A: Chemistry. 120 (1), 15-21 (1999).
- Toepke, M. W., Beebe, D. J. PDMS absorption of small molecules and consequences in microfluidic applications. Lab on a Chip. 6 (12), 1484-1486 (2006).
- Haubert, K., Drier, T., Beebe, D. PDMS bonding by means of a portable, low-cost corona system. Lab on a Chip. 6 (12), 1548-1549 (2006).
- Bhattacharya, S., Datta, A., Berg, J. M., Gangopadhyay, S. Studies on surface wettability of poly (dimethyl) siloxane (PDMS) and glass under oxygen-plasma treatment and correlation with bond strength. Journal of Microelectromechanical Systems. 14 (3), 590-597 (2005).
- Efimenko, K., Wallace, W. E., Genzer, J. Surface modification of Sylgard-184 poly (dimethyl siloxane) networks by ultraviolet and ultraviolet/ozone treatment. Journal of Colloid and Interface Science. 254 (2), 306-315 (2002).
- Johnston, I. D., McCluskey, D. K., Tan, C., Tracey, M. C. Mechanical characterization of bulk Sylgard 184 for microfluidics and microengineering. Journal of Micromechanics and Microengineering. 24 (3), 035017(2014).
- Xue, R., Behera, P., Xu, J., Viapiano, M. S., Lannutti, J. J. Polydimethylsiloxane core–polycaprolactone shell nanofibers as biocompatible, real-time oxygen sensors. Sensors and Actuators B: Chemical. 192, 697-707 (2014).
- Kiessling, R., et al. Gravity-Drawn Silicone Filaments: Production, Characterization, and Wormlike Chain Dynamics. ACS Applied Materials & Interfaces. 9 (46), 39916-39920 (2017).
- Roca-Cusachs, P., et al. Stability of microfabricated high aspect ratio structures in poly (dimethylsiloxane). Langmuir. 21 (12), 5542-5548 (2005).
- Yang, D., et al. Electrospinning of poly (dimethylsiloxane)/poly (methyl methacrylate) nanofibrous membrane: Fabrication and application in protein microarrays. Biomacromolecules. 10 (12), 3335-3340 (2009).
- Niu, H., Wang, H., Zhou, H., Lin, T. Ultrafine PDMS fibers: preparation from in situ curing-electrospinning and mechanical characterization. Rsc Advances. 4 (23), 11782-11787 (2014).
- Ramakrishna, S., et al. Electrospun nanofibers: solving global issues. Materials Today. 9 (3), 40-50 (2006).
- Blyler, L. L. Jr, Gieniewski, C. Melt spinning and draw resonance studies on a poly (α‐methyl styrene/silicone) block copolymer. Polymer Engineering & Science. 20 (2), 140-148 (1980).
- Carroll, B. J. The accurate measurement of contact angle, phase contact areas, drop volume, and Laplace excess pressure in drop-on-fiber systems. Journal of Colloid and Interface Science. 57 (3), 488-495 (1976).
- Eaton, J. W., Bateman, D., Hauber, S., Wehbring, R. GNU Octave version 4.2.2 manual: a high-level interactive language for numerical computations. , Volume 4.2.2 (2018).
- Ziabicki, A. Fundamentals of fibre formation: the science of fibre spinning and drawing. , John Wiley & Sons, Ltd. (1976).
- Haji, K., Zhu, Y., Otsubo, M., Honda, C. Surface modification of silicone rubber after corona exposure. Plasma Processes and Polymers. 4 (S1), S1080(2007).
Przedruki i uprawnienia
