Kluczowe procedury optymalizacji procesu uszczelniania i monitorowania struktury uszczelnienia metal-szkło (MTGS) w czasie rzeczywistym są szczegółowo opisane. Wbudowany czujnik światłowodowej siatki Bragga (FBG) został zaprojektowany w celu monitorowania online temperatury i wysokiego poziomu naprężeń szczątkowych w MTGS przy jednoczesnym monitorowaniu ciśnienia w środowisku.
Subskrypcja JoVE jest wymagana do oglądania tego materiału. Zaloguj się lub rozpocznij bezpłatny okres próbny.
Artykuł metodologiczny
Zoptymalizowany proces uszczelniania i monitorowanie w czasie rzeczywistym struktur uszczelniających szkło-metal
W tym artykule
Podsumowanie
Streszczenie
Naprężenie szczątkowe jest niezbędnym czynnikiem do utrzymania hermetyczności i wytrzymałości konstrukcji uszczelniającej szkło-metal. Celem niniejszego raportu jest zademonstrowanie nowatorskiego protokołu charakteryzowania i pomiaru naprężeń szczątkowych w konstrukcji uszczelnienia szkło-metal bez niszczenia izolacji i hermetyczności materiałów uszczelniających. W tych badaniach wykorzystywany jest czujnik siatki Bragga z włókna z napisem femto-laserowym. Mierzona struktura uszczelnienia szkło-metal składa się z metalowej powłoki, szkła uszczelniającego i przewodnika Kovar. Aby pomiary były warte zachodu, badana jest specyficzna obróbka cieplna struktury uszczelnienia metal-szkło (MTGS) w celu uzyskania modelu o najlepszej hermetyczności. Następnie czujnik FBG jest osadzony na ścieżce szkła uszczelniającego i dobrze łączy się ze szkłem, gdy temperatura spada do RT. Długość fali Bragga FBG zmienia się wraz z naprężeniami szczątkowymi generowanymi podczas uszczelniania szkła. Aby obliczyć naprężenie szczątkowe, stosuje się zależność między przesunięciem długości fali Bragga a odkształceniem, a także stosuje się metodę elementów skończonych, aby wyniki były wiarygodne. Eksperymenty online z monitorowaniem naprężeń szczątkowych w szkle uszczelniającym są przeprowadzane przy różnych obciążeniach, takich jak wysoka temperatura i wysokie ciśnienie, w celu rozszerzenia funkcji tego protokołu w trudnych warunkach.
Wprowadzenie
Uszczelnianie metalu ze szkłem to zaawansowana technologia, która łączy w sobie interdyscyplinarną wiedzę (tj. mechanikę, materiały i elektrotechnikę) i jest szeroko stosowana w lotnictwie i kosmonautyce1, nuclear energy2, oraz zastosowaniach biomedycznych3. Ma unikalne zalety, takie jak wyższa wytrzymałość na temperaturę i ciśnienie w porównaniu z konstrukcjami uszczelniającymi z materiałów organicznych. Ze względu na różnicę współczynnika rozszerzalności cieplnej (CTE), MTGS można podzielić na dwa typy: dopasowane uszczelnienie i niedopasowane uszczelnienie4. Jeśli chodzi o dopasowane uszczelnienie, CTE metalu (α metalu) i szkła uszczelniającego (αszkła) są prawie takie same, aby zmniejszyć naprężenia termiczne w materiałach uszczelniających. Jednakże, aby zachować dobrą hermetyczność i wytrzymałość mechaniczną konstrukcji uszczelnienia w trudnych warunkach (tj. wysoka temperatura i wysokie ciśnienie), niedopasowane uszczelnienie wykazuje lepszą wydajność niż dopasowane uszczelnienie. Ze względu na różnicę międzyα metalem aszkłem α, naprężenia szczątkowe powstają w szkle uszczelniającym po procesie wyżarzania struktury MTGS. Jeśli naprężenie szczątkowe jest zbyt duże (nawet przekraczające wartość progową), szyba uszczelniająca wykazuje niewielkie wady, takie jak pęknięcia. Jeśli naprężenie szczątkowe jest zbyt małe, szkło uszczelniające traci swoją hermetyczność. W rezultacie wartość naprężenia szczątkowego jest ważnym pomiarem.
Analiza naprężeń szczątkowych w strukturach MTGS wzbudziła zainteresowanie badawcze wielu grup na całym świecie. Model numeryczny naprężeń osiowych i promieniowych został zbudowany w oparciu o teorię cienkiej powłoki5. Metodę elementów skończonych zastosowano w celu uzyskania globalnego rozkładu naprężeń konstrukcji MTGS po procesie wyżarzania, co było zgodne z wynikami eksperymentalnymi6,7. Jednak ze względu na ograniczenia związane z niewielkimi rozmiarami i zakłóceniami elektromagnetycznymi, wiele zaawansowanych czujników nie nadaje się do tych warunków. Przedstawiono metodę długości pęknięcia wgłębienia w celu zmierzenia naprężeń szczątkowych w materiale uszczelniającym MTG; Metoda ta była jednak destrukcyjna i nie pozwalała na monitorowanie w czasie rzeczywistym zmian naprężeń w szkle.
Czujniki siatki Bragga (FBG) są małe (~100 μm) i odporne na zakłócenia elektromagnetyczne i trudne warunki8. Ponadto składniki włókna są podobne do tych ze szkła uszczelniającego (SiO2), dzięki czemu czujniki FBG nie mają wpływu na hermetyczność i izolację materiału uszczelniającego. Czujniki FBG zostały zastosowane do pomiaru naprężeń szczątkowych w konstrukcjach kompozytowych9,10,11, a wyniki wykazały, że wykazywały dobrą precyzję pomiaru i reakcję sygnału. Jednoczesne pomiary temperatury i naprężeń można uzyskać za pomocą światłowodowych układów siatek Bragga na jednym włóknie światłowodowym12,13.
W tym badaniu zademonstrowano nowatorski protokół oparty na czujniku FBG. Zbadano możliwość odpowiedniego przygotowania do specjalnej struktury MTGS poprzez dostosowanie maksymalnej temperatury ciepła w celu zapewnienia dobrej hermetyczności struktury MTGS. Czujnik FBG jest osadzony w przygotowanej ścieżce szkła uszczelniającego w celu stopienia FBG i szkła ze sobą po obróbce cieplnej. Następnie naprężenie szczątkowe można uzyskać przez przesunięcie długości fali Bragga FBG. Konstrukcja MTGS z czujnikiem FBG jest umieszczana w środowisku o wysokiej temperaturze i wysokim ciśnieniu, aby zapewnić monitorowanie online naprężeń szczątkowych pod zmieniającymi się obciążeniami. W tym badaniu przedstawiono szczegółowe kroki do wytworzenia struktury MTS z czujnikiem FBG. Wyniki wskazują na wykonalność tego nowatorskiego protokołu i stanowią podstawę do diagnozowania uszkodzeń konstrukcji MTGS.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Protokół
1. Produkcja struktury MTGS o dobrej szczelności
UWAGA: Procedury dotyczące struktury MTGS obejmują przygotowanie komponentów struktury złożonej, proces obróbki cieplnej oraz badania właściwości próbek MTGS. Kompletna struktura MTGS składa się z stalowej powłoki, przewodnika z Kovaru i szkła uszczelniającego. Patrz odpowiednio na schemat i wymiary przedstawione na Rysunku 1 oraz w Tabeli 1.
- Wsypać proszek szklany w granulacie (~1,1 g) do formy, a następnie umieścić formę w prasie w celu przetworzenia granulatu szklanego, zgodnie z Rysunkiem 2a,b.
- Włączyć prasę (nacisnąć czerwony przycisk), aby skompaktować granulat szklany w cylinder szklany, jak pokazano na Rysunku 2c,d.
UWAGA: Kontrola gęstości cylindra szklanego jest kluczowa dla wydajności struktury MTGS, ponieważ zbyt duża liczba porów w cylindrze szklanym doprowadzi do utraty szczelności struktury MTGS. - Umieścić cylinder szklany w piecu grzewczym w celu spiekania (patrz Rysunek 3).
- Spieczony cylinder szklany, stalowa osłona i przewodnik z Kovaru są produkowane z zastosowaniem specjalnej uszczelki grafitowej, jak pokazano na Rysunku 4. Za pomocą szczypiec umieścić ten model na przegrodzie kwarcowej w piecu grzewczym w celu przeprowadzenia obróbki cieplnej (patrz Rysunek 4). Utrzymać szybkość chłodzenia na poziomie 0,5 °C/min, aby uniknąć pęknięcia włókna optycznego.
- Po wyjęciu modelu z pieca grzewczego przeprowadzić inspekcję wizualną w celu oceny topografii powierzchni szkła uszczelniającego.
- Użyć linii wysokociśnieniowej do sprawdzenia szczelności modelu MTGS. Zamontować model w linii za pomocą złącza typu zaciskowego. Powoli zmieniać ciśnienie od 1 MPa do 8 MPa, utrzymując każde z tych ciśnień przez 24 h.
- Użyć skaningowego mikroskopu elektronowego (SEM) do zbadania mikrostruktury interfejsu pomiędzy szkłem uszczelniającym a elementami metalowymi, jak pokazano na Rysunku 5. Aby wyraźnie zaobserwować interfejs, zastosować napięcie 15 kV i powiększenie 500x.
UWAGA: Na podstawie badań makroskopowych i wyników SEM standardową maksymalną temperaturę grzania ustalono na 450 °C, aby uzyskać model MTGS o dobrej szczelności. Standardowa obróbka cieplna jest zdefiniowana następująco: zwiększyć temperaturę od temperatury pokojowej (RT) do 450 °C z szybkością 5 °C/min, a następnie obniżyć temperaturę do RT z szybkością 0,5 °C/min.
2. Pomiar naprężeń resztkowych w szkle uszczelniającym
UWAGA: Czujnik FBG został zaprojektowany jako odpowiednia metoda pomiaru naprężeń w MTGS. Długość siatki czujnika FBG wynosi 5 mm, aby dobrze odpowiadała wysokości szkła (5 mm).
- Ubić granulowany proszek szklany w cylindrze szklanym zgodnie z opisem w krokach 1.1–1.2.
UWAGA: Wysokość cylindra szklanego jest istotna, ponieważ jeśli cylinder będzie zbyt wysoki (>6 mm), trudno będzie utworzyć kanał przelotowy dla czujnika FBG bez zniszczenia materiału szklanego. - Nawiercić cylinder szklany z prędkością obrotową wiertła 5 000 rpm, aby wykonać trzy równomiernie rozmieszczone otwory przelotowe w celu przygotowania ścieżek dla światłowodowych czujników optycznych (średnica 0,45 mm). Spiekć cylinder szklany z otworami, stosując tę samą obróbkę cieplną, co przedstawiono na Rysunku 4.
- Wyprodukować model MTGS zgodnie z opisem w kroku 1.4. Następnie przeprowadzić światłowód przez kanał w szkle uszczelniającym i umieścić obszar kratki FBG dokładnie wewnątrz szkła.
UWAGA: Ponieważ przepływ powietrza w piecu pionowym może zdmuchnąć obszar kratki, co prowadzi do niedopasowania FBG i szkła, koniec światłowodu należy zawiesić na małym gwoździu, aby zachować dokładną pozycję FBG. - Zespawać koniec światłowodu z łącznikiem FC za pomocą spawarek fuzyjnych. Następnie podłączyć łącznik FC do OPM-T400, który jest interrogatorem służącym do demodulacji danych o długości fali i widma FBG. OPM-T400 jest podłączony do komputera, a zainstalowane na nim oprogramowanie umożliwia pozyskanie danych eksperymentalnych.
- Poddać cały model obróbce w piecu zgodnie z wcześniej ustalonym standardowym cyklem obróbki cieplnej. Podnosić temperaturę od RT do 450 °C z prędkością 5 °C/min, a następnie obniżać temperaturę do RT w przyrostach 0,5 °C/min. Obszar kratki zostanie stopiony ze szkłem uszczelniającym w miarę nagrzewania do temperatury topnienia. Po schłodzeniu do RT szkło zestali się, a czujnik FBG zostanie trwale zespolony z materiałem uszczelniającym.
- Rejestrować w czasie rzeczywistym dane o długości fali Bragga za pomocą oprogramowania (pokazano na Rysunku 6). Jedynym czynnikiem powodującym zmiany długości fali i widma są naprężenia resztkowe powstałe w szkle uszczelniającym, ponieważ temperatura przed i po tym kroku wynosi RT.
UWAGA: Naprężenia resztkowe można obliczyć za pomocą zależności między odkształceniem a długością fali FBG14 oraz prawa Hooke'a, zgodnie z poniższymi obliczeniami.
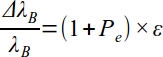

Gdzie: ΔλB to przesunięcie długości fali Bragga wywołane naprężeniem szczątkowym, λB to początkowa długość fali FBG, Pe to współczynnik optyczno-odkształceniowy, ε to odkształcenie szczątkowe w szkle, E to moduł Younga szkła uszczelniającego, a σ to naprężenie szczątkowe w szkle.
3. Zapobieganie uszkodzeniom struktury MTGS w wysokiej temperaturze
UWAGA: Podczas pracy w wysokiej temperaturze szczelność struktury MTGS może zostać naruszona, ponieważ rozszerzalność termiczna stalowej obudowy prowadzi do zmniejszenia naprężeń resztkowych w szkle uszczelniającym. W związku z tym niniejszy protokół może zapobiec utracie szczelności dzięki monitorowaniu w czasie rzeczywistym zmian naprężeń resztkowych w szkle uszczelniającym.
- Przygotuj model MTGS zgodnie z opisem w kroku 1.4. Rodzajem FBG do jednoczesnego monitorowania temperatury i naprężeń jest macierzowy czujnik światłowodowych kratek Bragga, obejmujący dwa obszary kratki na jednym włóknie, z odległością 10 mm między tymi dwoma czujnikami.
UWAGA: Te dwie kratki zostały zdefiniowane jako FBG-1 i FBG-2. Początkowe długości fal Bragga dla FBG-1 i FBG-2 wynoszą odpowiednio 1545 nm i 1550 nm. - Umieść FBG-1 wewnątrz spiekanego szklanego cylindra w celu monitorowania naprężeń i temperatury. Umieść FBG-2 na zewnątrz szkła w celu monitorowania wyłącznie temperatury, jak pokazano na Rysunku 7a,b. W ten sposób FBG-1 jest pod wpływem zarówno temperatury, jak i zmiany naprężeń resztkowych, natomiast FBG-2 jest pod wpływem jedynie temperatury szkła uszczelniającego.
- Umieść model MTGS ze światłowodem w piecu, zgodnie z opisem w krokach 2.2–2.3. Zastosuj standardową obróbkę cieplną w celu przetworzenia modelu MTGS z zatopionym czujnikiem FBG.
- Poddaj model działaniu temperatur 100 °C, 200 °C, 300 °C i 400 °C, utrzymując każdą z nich przez 100 min.
UWAGA: FBG-1 monitoruje jednocześnie naprężenie i temperaturę, co wyraża się przesunięciem długości fali Bragga ΔλB-1, natomiast FBG-2 monitoruje zmianę temperatury poprzez ΔλB-2, jak pokazano na Rysunku 8a,b. Zależności między przesunięciem długości fali Bragga a mierzonymi parametrami przedstawiono poniżej:
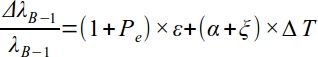
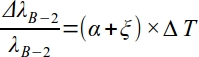
Gdzie: ξ to współczynnik termoptyczny, α to współczynnik rozszerzalności cieplnej włókna optycznego, a ΔT to zmiana temperatury przed i po eksperymencie. ΔλB-3 wywołane przez naprężenia szczątkowe można wyodrębnić poprzez odjęcie ΔλB-1 od ΔλB-2 (patrz Rycina 8c). Jest to metoda demodulacji służąca do jednoczesnego monitorowania temperatury i naprężeń szkła uszczelniającego w wysokich temperaturach.
4. Monitorowanie wysokiego ciśnienia
UWAGA: Obciążenia ciśnieniowe struktury MTGS będą miały wpływ na naprężenia resztkowe w szkle uszczelniającym, zatem model MTGS z wbudowanym czujnikiem FBG stanowi potencjalną metodę monitorowania zmian wysokiego ciśnienia.
- Przygotować taki sam model MTGS z czujnikiem FBG, jak opisano w krokach 2.2–2.3. Po całkowitym stopieniu FBG z modelem MTGS, wyjąć model z pieca za pomocą szczypiec.
- Zamontować model MTGS z czujnikiem FBG w rurociągu helu wysokiego ciśnienia za pomocą złączek rurkowych zaciskowych, zgodnie z Rysunkiem 9. Za pomocą zaworu redukcyjnego zmieniać ciśnienie w zakresie od 1 MPa do 7 MPa, aby poddać strukturę uszczelniającą zmiennym obciążeniom ciśnieniowym.
- Przesunięcie długości fali Bragga ΔλB jest rejestrowane, jak pokazano na Rysunku 10. Jednocześnie można obliczyć powiązaną zmianę naprężeń szczątkowych, korzystając z Równania 1 i Równania 2.
5. Analiza teoretyczna struktury MTGS
- Użyj oprogramowania do modelowania, aby zbudować model 3D struktury MTGS; wymiary należy przyjąć z Tabeli 1, aby zachować spójność między modelem eksperymentalnym a teoretycznym.
- Zaimportuj model 3D do oprogramowania do analizy elementów skończonych. Przypisz właściwości mechaniczne stalowej obudowie, szkłu uszczelniającemu i przewodnikowi z Kovaru, zgodnie z Tabelą 2.
- Typ siatki dla całego modelu to kształt sześcienny (patrz Rysunek 11). Metoda generowania siatki dla szkła uszczelniającego i stalowej obudowy to sweep, natomiast przewodnik z Kovaru został osiatkowany metodą strukturalną. Zagęść siatkę szkła uszczelniającego, aby zagwarantować dokładność wyników teoretycznych. Liczba elementów dla przewodnika z Kovaru, szkła uszczelniającego i stalowej obudowy wynosi odpowiednio 143700, 20350 i 13400.
- Ustaw początkowy przyrost, minimalny przyrost i maksymalny przyrost kroku analizy statycznej odpowiednio na 0.01, 1.00 x 10⁻⁸ i 1.00 x 10⁻².
- Upewnij się, że interfejsy między szkłem uszczelniającym a częściami metalowymi są związane. Najpierw nałóż zmienne obciążenie temperaturowe (od 370 °C do 20 °C), aby zasymulować proces krzepnięcia modelu MTGS. Rozkład naprężeń po tym procesie przedstawiono na Rysunku 12.
- Nałóż różne temperatury (od 100 °C do 400 °C) na cały model, aby zasymulować eksperymenty monitorowania online pod wpływem obciążeń termicznych. W innym wariancie na szkło uszczelniające nakłada się zmienne obciążenia ciśnieniowe (od 1 MPa do 7 MPa), aby zasymulować monitorowanie online pod wysokim ciśnieniem. Warunki brzegowe przedstawiono na Rysunku 13.
- Numeryczne wyniki rozkładu naprężeń i odkształceń całego modelu są pobierane z pliku docelowego pokazanego na Rysunku 14. Wyodrębnij ścieżkę analizy w szkle uszczelniającym pokazaną na Rysunku 13, której położenie odpowiada ścieżce monitorowania dla czujników FBG na Rysunku 6a, aby umożliwić porównanie z wynikami pomiarów FBG.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Wyniki
Na podstawie wyników przedstawionych na Rysunku 5 zbadano standardową obróbkę cieplną w celu wytworzenia modeli MTGS o wysokiej odporności na ciśnienie; modele te spełniły wymagania podczas badań (m.in. pod kątem transmisji światła, odporności na ciśnienie, SEM itp.). W związku z tym wytworzona struktura MTGS może być zastosowana do zapewnienia szczelności w trudnych warunkach środowiskowych.
FBG może zostać prawidłowo stopione ze strukturą MTGS, a pozostałe naprę...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Dyskusja
Krytyczne etapy pomiaru naprężeń materiału uszczelniającego konstrukcji MTGS w wysokiej temperaturze i pod wysokim ciśnieniem obejmują: 1) produkcję modeli MTGS z czujnikiem FBG, którego obszar kraty znajduje się w środku szyby uszczelniającej; 2) ogrzewanie całego modelu przy użyciu standardowego procesu obróbki cieplnej, a po ostygnięciu modelu do RT, czujnik FBG zostanie dobrze stopiony z modelem MTGS, a naprężenie szczątkowe można zmierzyć za pomocą przesunięcia długości fali Bragga; 3) umieszczenie kompletnego model...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Ta praca została wsparta przez National S&T Major Project of China (ZX069).
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| ABAQUS | Dassault SIMULA | ABAQUS6.14-5 | Oprogramowanie do przeprowadzania symulacji numerycznych. |
| Czujniki siatki światłowodowej Bragga | Femto Fiber Tec | FFT. FBG. S.00.02 Pojedyncza | spawarka FBG |
| Fusion Furukawa Technologie Informacyjne i Telekomunikacja | S123M12 | Linia spawarek FITEL stanowi doskonałe rozwiązanie zarówno do zastosowań polowych, jak i fabrycznych? | |
| Proszek szklany | Shenzhen Sialom Advanced Materials Co., Ltd | LC-1 | Rodzaj proszku szklanego o niskiej temperaturze topnienia (380?). |
| Forma grafitowa | Warsztat obróbki skrawaniem Uniwersytetu Tsinghua | Grafit | Forma do lokalizacji każdej części konstrukcji metal-szkło. |
| Piec grzewczy | Tianjin Zhonghuan Electric Furnace Technology Co., Ltd | SK-G08123-L | pionowy piec rurowy |
| Dyrygent Kovar | Shenzhen Thaistone Technology Co., Ltd | 4J29 | Powszechny materiał stosowany do penetracji elektrycznej w strukturze uszczelnienia metal-szkło |
| Interrogator optyczny | Wuhan Gaussian Optics CO., LTD | OPM-T400 | Moduły analizy widma FBG |
| Pro/ Engineer | Parametric Technology Corporation | PROE5.0 | Oprogramowanie do wyznaczania geometrii 3D. |
| Stalowa powłoka | Beijing Xiongchuan Technology Co., Ltd | Stal nierdzewna 316 | Rodzaj austenitycznej stali nierdzewnej |
Bibliografia
- Alves, F. J., Baptista, A. M., Marques, A. T. Metal and ceramic matrix composites in aerospace engineering. Advanced Composite Materials for Aerospace Engineering. , 59-99 (2016).
- Dai, S., et al. Sealing Glass-Ceramics with Near Linear Thermal Strain, Part I: Process Development and Phase Identification. Journal of the American Ceramic Society. 99 (11), 3719-3725 (2016).
- Karmakar, B. Glasses and glass-ceramics for biomedical applications. Functional Glasses and Glass-Ceramics. , 253-280 (2017).
- Shekoofa, O., et al. Analysis of residual stress for mismatch metal–glass seals in solar evacuated tubes. Solar Energy Materials and Solar Cells. 128, 421-426 (2014).
- Lei, D., Wang, Z., Li, J. The calculation and analysis of glass-to-metal sealing stress in solar absorber tube. Renewable Energy. 35 (2), 405-411 (2010).
- Lei, D., Wang, Z., Li, J. The analysis of residual stress in glass-to-metal seals for solar receiver tube. Materials & Design. 31, 1813-1820 (2010).
- Dai, S., et al. Sealing glass-ceramics with near-linear thermal strain, part III: Stress modeling of strain and strain rate matched glass-ceramic to metal seals. Journal of the American Ceramic Society. 100 (8), 3652-3661 (2017).
- Hill, K. O., Meltz, G. Fiber Bragg grating technology fundamentals and overview. Journal of Lightwave Technology. 15 (8), 1263-1276 (1997).
- Prussak, P., et al. Evaluation of residual stress development in FRP-metal hybrids using fiber Bragg grating sensors. Production Engineering - Research and Development. 12, 259-267 (2018).
- Hu, H., et al. Investigation of non-uniform gelation effects on residual stresses of thick laminates based on tailed FBG sensor. Composite Structures. 202, 1361-1372 (2018).
- Colpo, F., Humbert, L., Botsis, J. Characterisation of residual stresses in a single fibre composite with FBG sensor. Composites Science & Technology. 67 (9), 1830-1841 (2007).
- Jin, L., et al. An embedded FBG sensor for simultaneous measurement of stress and temperature. IEEE Photonics Technology Letters. 18 (1), 154-156 (2005).
- Sampath, U., et al. Polymer-coated FBG sensor for simultaneous temperature and strain monitoring in composite materials under cryogenic conditions. Applied Optics. 57 (3), 492-497 (2018).
- Kersey, A., et al. Fiber grating sensors. Journal of Lightwave Technology. 15 (8), 1442-1463 (1997).
- Mihailov, S. J. Fiber Bragg Grating Sensors for Harsh Environments. Sensors. 12 (12), 1898-1918 (2012).
- Morey, W. W., Meltz, G., Weiss, J. M. Recent advances in fiber-grating sensors for utility industry applications. Proceedings of SPIE - The International Society for Optical Engineering. , 90-98 (1996).
- Jin, X., Yuan, S., Chen, J. On crack propagation monitoring by using reflection spectra of AFBG and UFBG sensors. Sensors and Actuators A: Physical. 285, 491-500 (2019).
- Kakei, A., et al. Evaluation of delamination crack tip in woven fibre glass reinforced polymer composite using FBG sensor spectra and thermo-elastic response. Measurement. 122, 178-185 (2018).
- Zhang, W., et al. The Analysis of FBG Central Wavelength Variation with Crack Propagation Based on a Self-Adaptive Multi-Peak Detection Algorithm. Sensors. 19 (5), 1056(2019).
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Przedruki i uprawnienia
