Delitynizowane zagęszczone drewno stanowi nowy, obiecujący, lekki, wysokowydajny i pochodzenia biologicznego materiał o dużym potencjale, aby w przyszłości częściowo zastąpić kompozyty wzmocnione włóknem naturalnym lub włóknem szklanym. Przedstawiamy tutaj dwie wszechstronne ścieżki produkcji i pokazujemy możliwość tworzenia złożonych części kompozytowych.
Artykuł metodologiczny
Wytwarzanie i projektowanie wysokowydajnych kompozytów drewnopochodnych
W tym artykule
Podsumowanie
Streszczenie
Delignifikowane drewno zagęszczone to nowy, obiecujący i zrównoważony materiał, który ma potencjał, aby zastąpić materiały syntetyczne, takie jak kompozyty wzmocnione włóknem szklanym, ze względu na swoje doskonałe właściwości mechaniczne. Drewno deligmowane jest jednak dość kruche w stanie mokrym, co sprawia, że obsługa i kształtowanie są trudne. W tym artykule przedstawiamy dwa procesy produkcyjne, zagęszczenie w formie zamkniętej i zagęszczenie próżniowe, w celu wytworzenia wysokowydajnych kompozytów celulozowych na bazie drewna delignifikowanego, wraz z oceną ich zalet i ograniczeń. Ponadto sugerujemy strategie, w jaki sposób kompozyty mogą być ponownie wykorzystane lub rozłożone pod koniec cyklu życia. Zagęszczenie w formie zamkniętej ma tę zaletę, że nie jest potrzebny skomplikowany sprzęt laboratoryjny. Do zagęszczania można użyć prostych zacisków śrubowych lub prasy. Zalecamy tę metodę w przypadku małych części o prostej geometrii i dużych promieniach krzywizny. Zagęszczanie próżniowe w procesie otwartej formy jest odpowiednie dla większych obiektów i złożonych geometrii, w tym małych promieni krzywizny. W porównaniu z procesem zamkniętej formy, podejście próżniowe oparte na otwartej formie wymaga wytworzenia tylko jednej wnęki formy.
Wprowadzenie
Opracowanie nowych kompozytów na bazie włókien naturalnych (NF) o doskonałych właściwościach mechanicznych stanowi jedno z głównych zadań w nauce o materiałach, ponieważ mogą one stanowić zrównoważone alternatywy dla obecnych systemów syntetycznych, takich jak kompozyty z włókna szklanego1,2,3. Oprócz tradycyjnych kompozytów NF (len, konopie, kenaf itp.)4,5, w ostatnich latach coraz większą uwagę poświęca się zagęszczaniu drewna po częściowym lub całkowitym usunięciu składników osnowy6,7,8,9,10,11. Metoda wytwarzania od góry do dołu (top-down), oparta na delignifikacji litego drewna, a następnie jego zagęszczaniu, jest koncepcyjnie przeciwna do dość złożonych procesów od dołu do góry (bottom-up) stosowanych przy produktach opartych na pulpie i zawiesinach12. W produktach opartych na pulpie i zawiesinach korzystne ułożenie włókien drzewnych nie zostaje zachowane, ponieważ włókna są rozdzielane w toku procesu. W przeciwieństwie do tego, delignifikowane drewno z zachowaniem struktury, otrzymywane w procesie top-down, przenosi złożoną architekturę z uporządkowanymi włóknami celulozowymi do nowego materiału. Aby osiągnąć zagęszczenie delignifikowanego drewna bez zniekształceń ułożenia włókien, konieczne jest opracowanie nowych dróg przetwarzania.
Bezpośrednia zagęszczanie próbek drewna od lignifikowanego, nasyconego wodą, prowadzi do ograniczonego stopnia zagęszczenia, powstawania pęknięć oraz zniekształceń w ułożeniu włókien, co wynika z obecności wody wolnej w mokrej próbce, która wytwarza przeciwciśnienie podczas procesu zagęszczania. Obecne rozwiązania mające na celu uniknięcie utraty integralności strukturalnej podczas zagęszczania obejmują wykorzystanie drewna częściowo od lignifikowanego z późniejszym zagęszczaniem w wysokiej temperaturze9 lub wstępne suszenie drewna od lignifikowanego przed zagęszczaniem6. Obie metody zwiększają spójność między sąsiednimi komórkami, albo dzięki pozostałej ligninie, która pełni rolę spoiwa, albo poprzez usunięcie wody wolnej z przestrzeni międzykomórkowych.
W obu przypadkach występuje zmniejszona formowalność, co ogranicza zastosowania projektowe; wymagane wstępne przygotowanie próbek prowadzi również do wydłużenia czasu przetwarzania. Dlatego niezbędny jest szybki i skalowalny proces, który łączy kształtowanie i zagęszczanie w jednym kroku.
W związku z tym przedstawiamy tutaj zagęszczanie w formach otwartych/zamkniętych oraz przetwarzanie próżniowe drewna odielignifikowanego jako metody łączące nadawanie kształtu, zagęszczanie i suszenie w prostym i skalowalnym podejściu. Rysunek 1 przedstawia elementy kompozytowe z zagęszczonego drewna odielignifikowanego, które zostały otrzymane przy użyciu technik opisanych w niniejszej pracy.

Rysunek 1: Przykłady części z kompozytu zdeelignifikowanego zagęszczonego drewna. (A) Panel drzwi, (B) lusterko boczne, (C) klamka drzwi samochodu, (D) orteza, (E) przekrojony kask oraz (F) obudowa tachometru samochodu. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
Protokół
1. Delignifikacja forniru drewnianego
UWAGA: Niniejszy protokół delignifikacji opiera się na naszych poprzednich pracach, opublikowanych przez Frey et al. 20186 oraz Segmehl et al. 201813.
- Zamontuj stalowy uchwyt na próbki w naczyniu krystalizacyjnym lub w zlewce i umieść magnesy mieszające pod uchwytem. Ułóż stosy fornirów drewnianych na uchwycie, oddzielając je siatkami metalowymi lub paskami siatki metalowej (Rysunek 2A). W tym przypadku zastosowano forniry świerkowe cięte promieniście o grubości 1,5 mm. Gatunek drewna, rodzaj forniru (cięcia stycznego, promieniistego lub obrotowego) oraz grubość fornirów mogą być zmienne.
- Przygotuj mieszaninę nadtlenku wodoru (30% wag.) i lodowatego kwasu octowego w stosunku objętościowym 1:1 i wlej mieszaninę do naczynia krystalizacyjnego, aż forniry zostaną całkowicie przykryte. Użyj szklanych naczyń (np. szalek Petri), aby utrzymać forniry w roztworze. Namaczaj próbki w roztworze w temperaturze pokojowej (RT) przez noc, mieszając z prędkością 150 rpm.
- Podgrzej roztwór do 80 ˚C i prowadź reakcję przez 6 h w celu całkowitego odliknionowania. Dostosuj czas odliknionowania w zależności od grubości próbki.
- Po odliknionowaniu przelej roztwór do pustej zlewki i poczekaj, aż ostygnie przed utylizacją. Ostrożnie i wielokrotnie płucz odliknionowane forniry wodą dejonizowaną. Następnie kontynuuj płukanie fornirów bez mieszania, napełniając naczynie krystalizacyjne (zlewkę) wodą dejonizowaną. Wymieniaj wodę dwa razy dziennie, aż pH wody płuczącej przekroczy wartość 5 (Rysunek 2B).
- Z mokrymi odliknionowanymi fornirami drewnianymi obchodź się ostrożnie, ponieważ rusztowanie celulozowe jest dość kruche. Używaj siatki metalowej jako wsparcia podczas transportu i rozkładania (Rysunek 4).
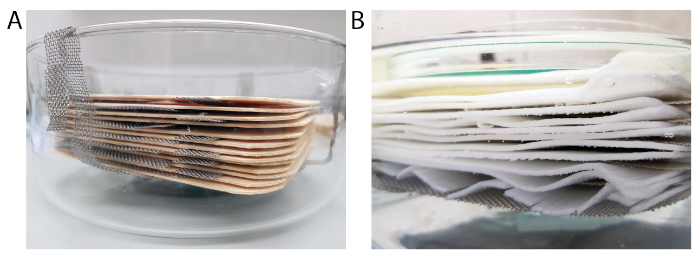
Rysunek 2: Układ do delignifikacji. (A) Szalka krystalizacyjna z metalowym siatkowym uchwytem na próbki i ułożonymi na nim warstwowo fornirami drewnianymi. Pasy metalowej siatki oddzielają poszczególne forniry od siebie. (B) Delignifikowane forniry przykryte wodą podczas procesu płukania. Kliknij tutaj, aby wyświetlić większą wersję tego rysunku.
2. Przechowywanie i produkcja „prepregów celulozowych”
- Należy rozważyć przetworzenie mokrych, odlignifikowanych próbek drewna w ciągu 2-3 tygodni. Alternatywnie materiał można zakonserwować do długotrwałego przechowywania w etanolu (EtOH) lub wysuszyć arkusze pomiędzy metalowymi siatkami.
- Suche, płaskie arkusze celulozy („prepregi celulozowe”) należy przechowywać przy wilgotności względnej (RH) poniżej 65%. Przed dalszym formowaniem i przetwarzaniem arkusze należy ponownie namoczyć w wodzie.
3. Zagęszczanie i formowanie drewna odlignifikowanego w zamkniętych formach
- Należy używać zamkniętych form wykonanych z materiału o otwartych porach (np. form ceramicznych, porowatych form polimerowych wydrukowanych w 3D), aby umożliwić odprowadzanie wody i odpowiednie wysuszenie. Wielkość porów powinna być mniejsza niż 2 mm, szczególnie w pobliżu powierzchni, aby uzyskać gładką powierzchnię końcowego elementu kompozytowego.
- Kondycjonuj drewno odliośnione przy pożądanej wilgotności względnej (RH). Dla promieni krzywizny w zakresie centymetrów lub struktur płaskich stosuj próbki kondycjonowane przy 95% RH w temperaturze 20 ˚C. W przypadku mniejszych promieni krzywizny formuj fornir w stanie nasyconym wodą, wstępnie susz uformowany materiał w otwartej formie przy 95% RH lub wstępnie susz materiał w piekarniku (65 ˚C) przez 5-30 min (czas zależy od grubości próbki). Rozważania dotyczące krzywizny są odnoszone do grubości forniru (tutaj 1,5 mm).
- Zagęść materiał w zamkniętej formie, używając ścisków śrubowych lub prasy. W razie potrzeby skoryguj nacisk, aby zrekompensować skurcz. Proces suszenia można przyspieszyć, umieszczając formę w piekarniku w temperaturze 65 ˚C lub zwiększając temperaturę prasy.
UWAGA: Do zagęszczenia mokrego drewna odliośnionego wystarczający jest stosunkowo niski nacisk w zakresie kilku MPa. Końcową grubość można kontrolować, stosując przekładki o docelowej grubości pomiędzy powierzchniami formy, zamiast kontrolować nacisk. - Po całkowitym wysuszeniu wyjmij element kompozytowy z formy i użyj formy ponownie w kolejnym cyklu.
4. Formowanie próżniowe i zagęszczanie odielignifikowanego drewna w formach otwartych
- Należy użyć porowatej formy otwartej, zgodnie z opisem w punkcie 3.1. Alternatywnie można zastosować formy nieporowate z porowatą warstwą (np. siatką, tkaniną, materiałem oddychającym) na górze formy lub na wierzchu od ligniny oczyszczonego drewna, aby umożliwić suszenie (Rycina 3A).
- Należy użyć warstwy tekstylnej (np. tkaniny zrywalnej peel-ply), aby chronić formę przed zanieczyszczeniami. Nasyconą wodą warstwę forniru oczyszczonego z ligniny należy ułożyć na tkaninie (Rycina 3B), a następnie przykryć ją drugą warstwą tekstylną i siatką przepływową.
UWAGA: Aby uzyskać gładkie wykończenie powierzchni, zaleca się zastosowanie obróbki w porowatej formie zamkniętej. W tym przypadku siatkę przepływową należy zastąpić porowatą górną częścią formy. Jeśli jednak pożądane jest nadanie powierzchni struktury, np. za pomocą siatki, dobrym rozwiązaniem jest proces w formie otwartej. - Formę należy umieścić na płycie ze stali nierdzewnej, nałożyć taśmę uszczelniającą i rurki próżniowe, a następnie owinąć formę (otwartą lub zamkniętą) workiem próżniowym. Należy użyć siatki przepływowej, aby umożliwić odpływ wody do rurek próżniowych. Opcjonalnie można umieścić dodatkowe warstwy siatki pod formą, aby usprawnić proces suszenia i uniknąć lokalnych spadków ciśnienia próżniowego, szczególnie w przypadku większych elementów (Rycina 3C).
- Należy zastosować próżnię w celu suszenia i jednoczesnego zagęszczania kompozytu. Aby przyspieszyć suszenie, zestaw należy umieścić w piecu w podwyższonej temperaturze (np. 65 ˚C).
UWAGA: Należy upewnić się, że zastosowano pułapki zimna, aby zapobiec przedostawaniu się wody do pompy próżniowej. W tym przypadku użyto pompy olejowej w zakresie ciśnień 10-2 bar. Można również zastosować pompę membranową, jednak należy wziąć pod uwagę potencjalne kompromisy w zakresie stopnia zagęszczenia. - Po wysuszeniu należy wyjąć suchy kompozyt z formy, a formę i zestaw próżniowy wykorzystać ponownie do wykonania nowej części kompozytowej (Rycina 3D).

Rysunek 3: Schematyczny opis procesu w formie otwartej. (A) Forma porowata z mniejszymi porami w stronę powierzchni. (B) Drewno od lignifikowane ułożone na formie porowatej (szara) i opcjonalna warstwa tekstylna do ochrony formy (zielona). (C) Tekstylia, siatka przepływowa i worek próżniowy umieszczone na drewnie od lignifikowanym. Ciśnienie przykładane za pomocą worka próżniowego prowadzi do zagęszczenia i suszenia materiału. (D) Gotowy kompozyt po wyjęciu z formy. Kliknij tutaj, aby zobaczyć powiększoną wersję tego rysunku.
5. Wytwarzanie laminowanych części kompozytowych
- Wytworzyć grube wielowarstwowe elementy kompozytowe technikami układania warstw (lay-up) i wybrać kąt orientacji włókien w warstwach (np. [0˚], [0˚/90˚], [0˚/-45˚/90˚/+45˚]S), zgodnie z tradycyjnym wytwarzaniem kompozytów.
UWAGA: Liczbę warstw można dobrać w zależności od docelowej grubości końcowego elementu. Należy jednak pamiętać, że czas próżniowania silnie zależy od rozmiaru i grubości elementu i wynosi od 2 h (pojedyncza warstwa o grubości 1.5 mm) do 2 dni w przypadku elementu 8-warstwowego. - Zwiększyć wiązanie między warstwami drewna odlignifikowanego poprzez nałożenie kleju między warstwy podczas procesu układania. Należy użyć kleju na bazie wody (np. skrobi), który umożliwia jednoczesne suszenie i utwardzanie spoiwa.
UWAGA: Między warstwy nakładamy 0.04 g/cm2 16.5 wt% roztworu skrobi. Alternatywnie można jednak zastosować inne kleje na bazie wody. - Wyjąć element kompozytowy z formy i wykonać obróbkę wykańczającą ręcznie lub przy użyciu standardowych narzędzi do obróbki drewna (Rysunek 6E,F).
6. Ponowne wykorzystanie i recykling elementów kompozytowych
- Umieść od ligniny oczyszczone, niezawieszone kompozyty drewniane w wodzie, aż część odzyska formowalność. Następnie nadaj materiałowi nowy kształt w celu uzyskania nowego produktu (patrz Frey et al. 20197) lub podziel go na małe kawałki.
- Wykorzystaj ponownie małe kawałki od ligniny oczyszczonego drewna do tworzenia nowych produktów inspirowanych standardowymi technikami przetwarzania masy papierowej (np. formowaniem masy), a na koniec pozwól materiałowi ulec biodegradacji po zakończeniu okresu użytkowania.
Wyniki
Delignifikacja i przygotowanie forniru drewnianego.
Całkowita delignifikacja prowadzi do redukcji masy o około 40% i redukcji objętości o około 20% po suszeniu przy RH 65%6. Oprócz ligniny usuwana jest również część hemiceluloz. Usunięcie tych składników skutkuje powstaniem kruchego materiału celulozowego (patrz Rysunek 4). Zastosowanie siatek metalowych jako podkładek ułatwia manipulację i formowanie.
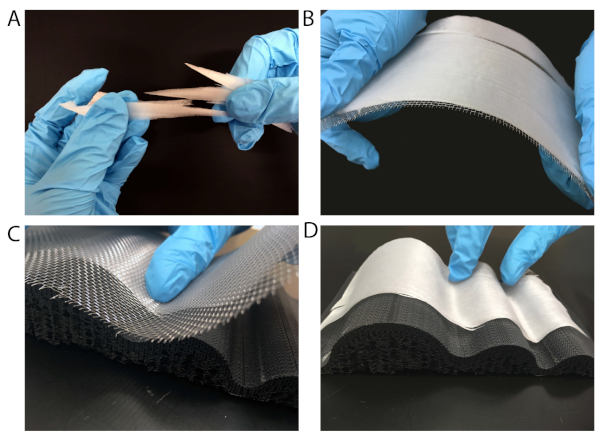
Rysunek 4: Obróbka drewna odlioigninowanego w stanie mokrym. (A) Kruche drewno odlioigninowane w stanie mokrym. (B) Przenoszenie materiału jest ułatwione dzięki zastosowaniu metalnej siatki do transportu lub (C) do nakładania materiału na formę. (D) Drewno odlioigninowane nałożone na porowatą formę wydrukowaną w technologii 3D. Prosimy kliknąć tutaj, aby wyświetlić powiększoną wersję tego rysunku.
Densyfikacja i formowanie drewna odelignifikowanego w zamkniętych formach.
Zagęszczanie nasyconego wodą drewna odlignifikowanego (Rycina 5A-C) jest trudne, ponieważ wolna woda w rusztowaniu tworzy przeciwciśnienie podczas zagęszczania i powoduje przepływ materiału w trakcie obróbki. Prowadzi to do odchyleń włókien i pęknięć w materiale końcowym (Rycina 5B,C). Jedną z możliwości obejścia tych ograniczeń jest zastosowanie wilgotnego, wstępnie przygotowanego (95% RH i 20 ˚C) drewna odlignifikowanego. W tym stanie drewno odlignifikowane jest wciąż w stopniu zadowalającym formowalne, a jego zagęszczanie nie prowadzi do zniekształceń orientacji włókien ani do powstania defektów.
Materiał wstępnie uwarunkowany jest jednak sztywniejszy w porównaniu ze stanem nasyconym wodą, co utrudnia uzyskanie małych promieni krzywizny bez uszkodzenia materiału. W przypadku małych promieni krzywizny można zastosować mokre układanie tkaniny, a następnie uwarunkowanie w już ukształtowanym stanie przed zagęszczaniem. Niemniej jednak uwarunkowanie jest procesem dość czasochłonnym i dlatego nie jest zalecane w zastosowaniach na dużą skalę.
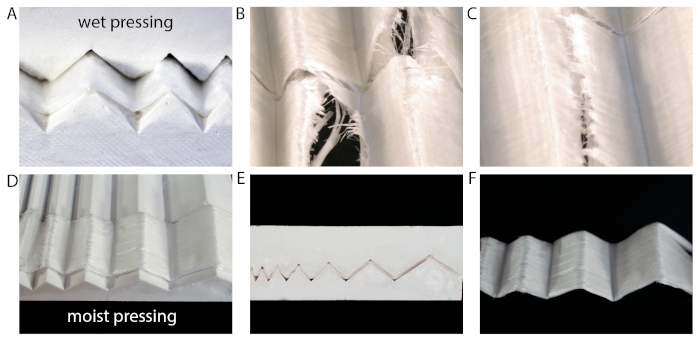
Rycina 5: Zagęszczanie drewna od ligniny w formie zamkniętej w stanie mokrym i wilgotnym. (A) Zagęszczanie nasyconego wodą materiału celulozowego prowadzi do (B,C) pęknięć i nieprawidłowego ułożenia włókien. (D-F) Zagęszczanie materiału wilgotnego, kondycjonowanego przy 95% RH, skutkuje lepszym zachowaniem orientacji włókien i mniejszą liczbą defektów. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
Formowanie próżniowe i zagęszczanie laminowanego elementu w formie otwartej.
W ramach przykładu formowania próżniowego wykonaliśmy kask w samodzielnie przygotowanej formie gipsowej, stosując proces formowania otwartego (Rysunek 6A,B). Jako układ warstw ułożyliśmy 2 warstwy sześciokątnych płatków w celu nadania tekstury powierzchni, a następnie 4 warstwy odligninowanego forniru drzewnego w układzie [0˚/90˚] (Rysunek 6C). Płatki zapewniają atrakcyjny wygląd powierzchni, natomiast warstwy jednokierunkowe (UD) zwiększają wytrzymałość i sztywność kompozytu. Aby zapobiec delaminacji, pomiędzy warstwami zastosowaliśmy 16,5% wag. skrobi jako spoiwo14.
Zagęszczanie próżniowe (Rysunek 6D) prowadzi do całkowitego wysuszenia elementu w ciągu 48 h i zagęszczenia do grubości 3 mm (1/3rd grubości początkowej). Po procesie próżniowym część kompozytowa jest wyjmowana z formy (Rycina 6E) a brzegi przycinamy nożykiem (Rysunek 6F).
Maksymalna grubość układu warstw, którą można było zagęścić i całkowicie wysuszyć przy zastosowaniu metody formowania otwartego, wynosiła 8 warstw (8 x 1,5 mm forniru) z końcową grubością tej części wynoszącą 2,5 mm, co odpowiada zagęszczeniu do około jednej czwartej początkowej grubości suchego drewna odelignifikowanego, biorąc pod uwagę skurcz warstw podczas delignifikacji i suszenia. Aby uzyskać tak wysokie stopnie zagęszczenia, wymagana jest niska próżnia w zakresie 10-2 bar.
Kompozyty z drewna odlinylowanego, zagęszczone do około jednej czwartej ich początkowej grubości, zazwyczaj osiągają wartości modułu sprężystości w okolicach 25 GPa oraz wartości wytrzymałości w zakresie 150-180 MPa, co wykazano w naszych poprzednich badaniach (Tabela 1)7.

Tabela 1: Wartości literaturowe dla modułu sprężystości przy rozciąganiu i wytrzymałości na rozciąganie zagęszczonego drewna odelignifikowanego. Przetwarzanie próżniowe skutkuje zagęszczeniem do 1/4 początkowej grubości, co odpowiada FVC na poziomie 66%.
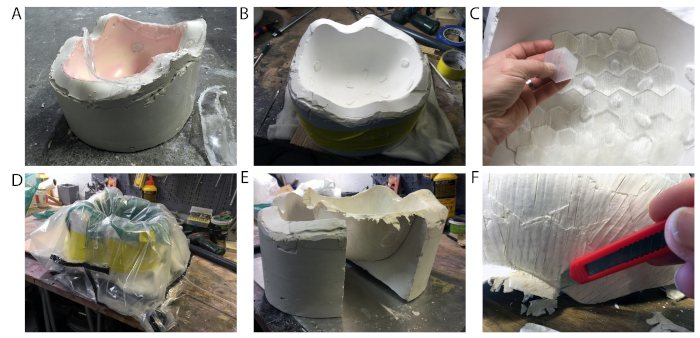
Rycina 6: Wytwarzanie kasku metodą formowania w otwartej formie. (A,B) Formowanie oryginalnego kasku z użyciem formy gipsowej. (C) Układanie dwóch zewnętrznych warstw z płatkami heksagonalnymi, a następnie układanie 4 warstw wewnętrznych w układzie [0/90]. (D) Zagęszczanie i suszenie elementu metodą próżniową. (E) Wyjmowanie wysuszonego elementu z formy oraz (F) wykończenie przy użyciu noża. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
Stosowanie siatek przepływowych zazwyczaj skutkuje powstaniem odcisku siatki w próbce. Może to być traktowane jako strategia projektowa wynikająca z procesu lub można temu zapobiec, umieszczając dodatkową, grubszą warstwę tekstylną pomiędzy od ligniny drewnem a siatką przepływową.
Alternatywnie można zastosować zamknięte formy w połączeniu z przetwarzaniem próżniowym, zgodnie z opisem w kroku 4.2 protokołu. Regularny wzór można uzyskać poprzez rozmieszczenie małych kawałków odlignifikowanych fornirów w określonej kolejności, co zostało wcześniej przedstawione na przykładzie wzoru heksagonalnego na kasku.
Problemy, które mogą wystąpić podczas przetwarzania próżniowego, obejmują odkształcenia części kompozytowej wynikające z niepełnego suszenia oraz powstawanie pęknięć (Rysunek 7). Pęknięcia występują głównie w przypadku drewna odelignifikowanego, które było przechowywane w EtOH przed wykonaniem kompozytu. Dlatego po przechowywaniu w EtOH zaleca się ostrożne namoczenie odelignifikowanego drewna w wodzie przed dalszą obróbką. Dodatkowo, staranne układanie materiału, a następnie lekkie zagęszczenie go ręcznie w celu usunięcia części wolnej wody, zmniejsza ryzyko pękania.
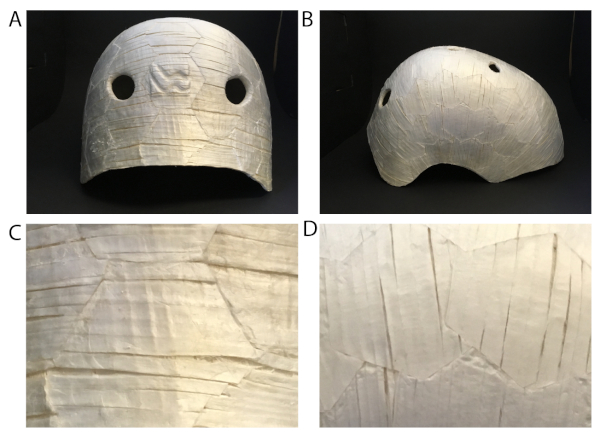
Rysunek 7: Możliwe problemy występujące podczas wytwarzania złożonych geometrii. (A) Widok z tyłu i (B) widok z boku wykonanego kasku. (C,D) Małe pęknięcia wynikające ze skurczu materiału podczas przetwarzania. Kilknij tutaj, aby zobaczyć powiększoną wersję tego rysunku.
Ponowne wykorzystanie lub rozkład części kompozytowych.
Nasz kompozyt celuloza-skrobia jest w pełni pochodzenia biologicznego i może ulegać dezintegracji w wodzie. Z jednej strony hydrofilowość materiału jest niekorzystna, ponieważ prowadzi do pogorszenia właściwości mechanicznych w kontakcie z wodą. Prostą metodą ochrony kompozytu przed ciekłą wodą jest stosowanie powłok hydrofobowych, co wykazaliśmy w pracy Frey et al. 20197. Z drugiej strony hydrofilowe zachowanie materiału może być korzystne w kontekście utylizacji i aspektów recyklingu. Próbkę można po prostu rozpuścić w wodzie na mniejsze fragmenty, a powstałą zawiesinę włóknistą można wykorzystać do produkcji nowych produktów opartych na włóknach, jak pokazano na Rysunku 8. Co więcej, materiał włóknisty jest w pełni biodegradowalny, co przedstawiono na Rysunku 9.
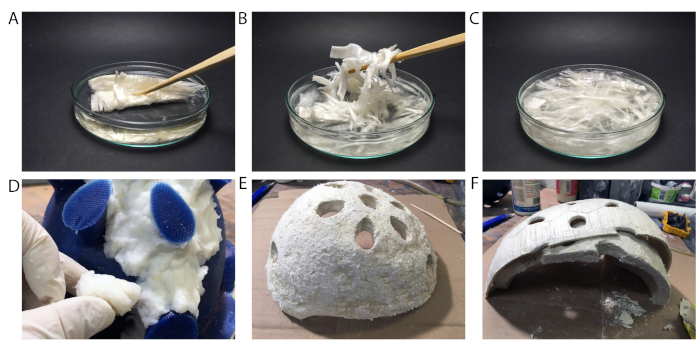
Rysunek 8: Ponowne wykorzystanie od ligniny oczyszczonych włókien drzewnych. (A-C) Rozdrabnianie od ligniny oczyszczonych fornirów drewnianych na małe kawałki poprzez dyspersję materiału w wodzie. (D-F) Ponowne wykorzystanie zawiesiny włókien do produkcji wyściółki kasku. (D) Pokrywanie formy silikonowej zawiesiną włókien. (E) Gotowa wyściółka kasku. (F) Wyściółka wykonana z rozdrobnionego, oczyszczonego z ligniny drewna wewnątrz twardej skorupy kasku. Kliknij tutaj, aby zobaczyć powiększoną wersję tego rysunku.
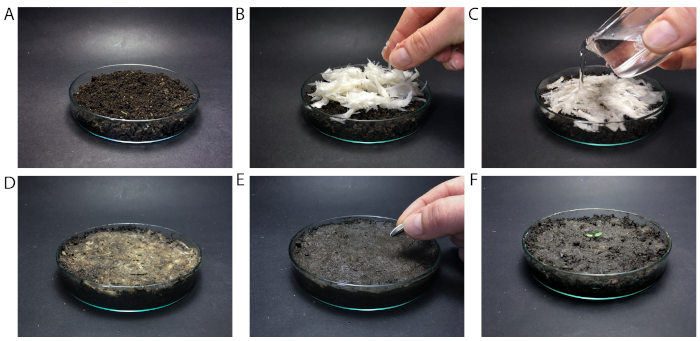
Rycina 9: Degradacja odlignifikowanych włókien drzewnych. (A) Szalka Petri wypełniona glebą. (B) Umieszczanie zawiesiny włókien na powierzchni gleby i (C) zalewanie jej wodą. (D) Biodegradacja po jednym dniu, (E) po ośmiu dniach oraz (F) po 26 dniach. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
Dyskusja
Przedstawiamy wszechstronne techniki wytwarzania w celu uzyskania wysokowydajnych deligmicyjnych kompozytów drewnopochodnych oraz sugerujemy możliwe strategie ponownego wykorzystania i recyklingu. Przetwarzanie w formie zamkniętej wymaga wstępnego kondycjonowania materiału, ponieważ nie może on być przetwarzany w stanie nasyconym wodą. Wykorzystanie procesu zamkniętej formy może być jednak metodą z wyboru, zwłaszcza jeśli np. nie ma dostępnej konfiguracji próżniowej lub jeśli pożądane jest ładne (gładkie) wykończenie powierzchni po obu stronach.
Obróbka próżniowa drewna deligmicyzowanego metodą otwartą pozwala na połączenie kształtowania, zagęszczania i suszenia próbek nasyconych wodą w prosty i skalowalny sposób. Technika ta ma zastosowanie do produkcji złożonych geometrii i stanowi skalowalną alternatywę dla procesów zamkniętych form. Wyprodukowaliśmy kompozyty, układając w stosy forniry drewniane deligmatyzowane przy użyciu skrobi jako kleju między warstwami. Zagęszczenie do jednej czwartej początkowej grubości dało ostateczną grubość 2,5 mm 8-warstwowej części kompozytowej. W celu uzyskania gładszego wykończenia powierzchni w procesie próżniowym odpowiednią alternatywą może być zastosowanie zamkniętej porowatej formy.
W przypadku obu metod obróbki zalecamy stosowanie systemu klejowego pomiędzy warstwami drewna delignifikowanego, aby zmniejszyć ryzyko rozwarstwienia. Do podanego przykładu wybieramy skrobię, ponieważ jest to dobrze znany klej na bazie biologicznej do produktów celulozowych i papierowych, takich jak torby papierowe, i jest na bazie wody. Przyszłe prace będą koncentrować się na wytwarzaniu grubszych laminatów, aby rozwiązać obecne ograniczenia w zakresie suszenia i odchyleń przepływu włókien.
Ogólnie rzecz biorąc, obróbka próżniowa drewna deligmicyzowanego ma potencjał do łatwej i szybkiej produkcji kompozytów z zagęszczonych włókien celulozowych na dużą skalę. Po rozwiązaniu problemu trwałości materiału poprzez zastosowanie odpowiednich powłok, wodoodpornych systemów klejących lub modyfikacji chemicznej, możliwe zastosowania przemysłowe mogą obejmować komponenty samochodowe, takie jak panele drzwiowe, podłogi i deski rozdzielcze. Nasz materiał może zastąpić metale lub kompozyty wzmocnione włóknami w celu zmniejszenia masy, lepszej efektywności paliwowej i poprawy możliwości recyklingu.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Autorzy dziękują Silvanowi Gantenbeinowi za druk 3D porowatych form.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Kwas octowy | VWR Chemicals | 20104.312 | |
| Odpowietrznik | Suter Kunststoffe AG | 923.015 | |
| Siatka przepływowa/odpowietrzacz | Suter Kunststoffe AG | 180.007 | |
| Suter gips | Kunststoffe AG | 115.3002 | |
| Nadtlenek wodoru, 30% | VWR Chemicals | 23622.298 | |
| Oven | Binder GmbH | ||
| Prasa | Imex Technik AG | ||
| Taśma uszczelniająca | Suter Kunststoffe AG | 31344 | |
| Siatka ze stali nierdzewnej | Drawag AG | ||
| Skrobia | Agrana Beteilungs AG | ||
| Tekstylia, warstwa peel ply | Suter Kunststoffe AG | 222.001 | |
| Worek próżniowy | Suter Kunststoffe AG | 215.15 | |
| Worek próżniowy, elastyczny | Suter Kunststoffe AG | 390.1761 | Elastyczny worek próżniowy do skomplikowanych kształtów |
| Pompa próżniowa | Vacuumbrand | ||
| Przewody próżniowe | Suter Kunststoffe AG | 77008.001 | |
| Forniry drewniane | Bollinger AG |
Bibliografia
- Joshi, S. V., Drzal, L. T., Mohanty, A. K., Arora, S. Are natural fiber composites environmentally superior to glass fiber reinforced composites? Composites Part A: Applied Science and Manufacturing. 35 (3), 371-376 (2004).
- Mohanty, A. K., Misra, M., Drzal, L. T. Sustainable Bio-Composites from Renewable Resources: Opportunities and Challenges in the Green Materials World. Journal of Polymers and the Environment. 10 (1), 19-26 (2002).
- Mohanty, A. K., Vivekanandhan, S., Pin, J. M., Misra, M. Composites from renewable and sustainable resources: Challenges and innovations. Science. 362 (6414), 536-542 (2018).
- Pickering, K. L., Efendy, M. G. A., Le, T. M. A review of recent developments in natural fibre composites and their mechanical performance. Composites Part A: Applied Science and Manufacturing. 83, 98-112 (2016).
- Woigk, W., et al. Interface properties and their effect on the mechanical performance of flax fibre thermoplastic composites. Composites Part A: Applied Science and Manufacturing. 122, 8-17 (2019).
- Frey, M., et al. Delignified and Densified Cellulose Bulk Materials with Excellent Tensile Properties for Sustainable Engineering. ACS Applied Materials & Interfaces. 10 (5), 5030-5037 (2018).
- Frey, M., et al. Tunable Wood by Reversible Interlocking and Bioinspired Mechanical Gradients. Advanced Science. 6, 1802190(2019).
- Yano, H., Hirose, A., Collins, P., Yazaki, Y. Effects of the removal of matrix substances as a pretreatment in the production of high strength resin impregnated wood based materials. Journal of Materials Science Letters. 20 (12), 1125-1126 (2001).
- Song, J., et al. Processing bulk natural wood into a high-performance structural material. Nature. 554 (7691), 224(2018).
- Shams, M. I., Yano, H., Endou, K. Compressive deformation of wood impregnated with low molecular weight phenol formaldehyde (PF) resin I: effects of pressing pressure and pressure holding. Journal of Wood Science. 50 (4), 337-342 (2004).
- Yano, H. Potential strength for resin-impregnated compressed wood. Journal of Materials Science Letters. 20 (12), 1127-1129 (2001).
- Keplinger, T., Wang, X., Burgert, I. Nanofibrillated cellulose composites and wood derived scaffolds for functional materials. Journal of Materials Chemistry A. 7 (7), 2981-2992 (2019).
- Segmehl, J. S., Studer, V., Keplinger, T., Burgert, I. Characterization of Wood Derived Hierarchical Cellulose Scaffolds for Multifunctional Applications. Materials. 11 (4), 517(2018).
- Maurer, H. W., Kearney, R. L. Opportunities and challenges for starch in the paper industry. Starch-Stärke. 50 (9), 396-402 (1998).
Przedruki i uprawnienia
