Cyfrowa korelacja obrazu jest używana w testach zmęczeniowych na maszynie do badania rezonansu do wykrywania makroskopowych pęknięć i monitorowania propagacji pęknięć w próbkach spawanych. Pęknięcia na powierzchni próbki stają się widoczne jako zwiększone odkształcenia.
Artykuł metodologiczny
Monitorowanie pęknięć w rezonansowych badaniach zmęczeniowych spawanych próbek z wykorzystaniem cyfrowej korelacji obrazu
W tym artykule
Podsumowanie
Streszczenie
Przedstawiono procedurę wykorzystującą cyfrową korelację obrazu (DIC) do wykrywania pęknięć na spawanych próbkach podczas testów zmęczeniowych na maszynach do badań rezonansowych. Ma to być praktyczna i powtarzalna procedura identyfikacji pęknięć makroskopowych na wczesnym etapie i monitorowania propagacji pęknięć podczas testów zmęczeniowych. Składa się z pomiarów pola odkształcenia na spoinie za pomocą DIC. Obrazy są wykonywane w stałych odstępach czasu między cyklami obciążenia. Pęknięcia stają się widoczne w obliczonym polu odkształcenia jako podwyższone odkształcenia. W ten sposób można monitorować całą szerokość próbki na małą skalę, aby wykryć, gdzie i kiedy zaczyna się pęknięcie. Następnie możliwe jest monitorowanie rozwoju długości pęknięcia. Ponieważ wynikowe obrazy są zapisywane, wyniki są weryfikowalne i porównywalne. Procedura ogranicza się do pęknięć inicjujących się na powierzchni i jest przeznaczona do badań zmęczeniowych w warunkach laboratoryjnych. Poprzez wizualizację pęknięcia, przedstawiona procedura pozwala na bezpośrednią obserwację makropęknięć od momentu ich powstania aż do pęknięcia próbki.
Wprowadzenie
Spoiny są szczególnie podatne na uszkodzenia zmęczeniowe. Ich właściwości zmęczeniowe są zwykle określane na próbkach na małą skalę, które można skutecznie przetestować. Podczas testów przykładane jest obciążenie cykliczne. W końcu pęknięcie zainicjuje się i urośnie do rozmiarów makroskopowych. Pęknięcie będzie następnie rosło i rozprzestrzeniało się w próbce. Test jest zwykle przeprowadzany do momentu, gdy próbka ulegnie całkowitemu zawiezieniu. Wynikiem testu jest liczba cykli obciążenia do momentu uszkodzenia dla przyłożonego obciążenia. Ta ostateczna porażka jest zwykle oczywista. Z drugiej strony, inicjacja pęknięć jest bardziej złożona do określenia. Może to być jednak interesujące w badaniach parametrów, które nie są jednakowe w całej grubości próbki lub które wpływają w szczególności na inicjację pęknięć (np. naprężenia szczątkowe lub obróbka po spawaniu).
Istnieją różne metody wykrywania pęknięć podczas testów zmęczeniowych. Najprostsze z nich to oględziny, testy penetracji barwnika lub zastosowanie tensometrów. Bardziej wyrafinowane metody obejmują termografię, ultradźwięki lub badania prądami wirowymi. Propagację pęknięć można określić za pomocą odpowiednich czujników tensometrycznych, emisji akustycznej lub metody potencjalnego opadania.
Proponowana procedura wykorzystuje cyfrową korelację obrazów (DIC) do wizualizacji odkształceń powierzchni na próbce. Pozwala na wykrycie powstawania pęknięć makroskopowych podczas prób zmęczeniowych. Ponadto propagacja pęknięć może być monitorowana przez cały czas trwania testu. W przypadku DIC nieregularny wzór jest nakładany na powierzchnię próbki i monitorowany przez kamery. Na podstawie zniekształcenia wzoru pod obciążeniem obliczane są odkształcenia powierzchniowe. Pęknięcia pojawią się, gdy podwyższone odkształcenia przekroczą określoną wartość progową (> 1%) i tym samym staną się widoczne.
Wraz z postępem technologii obliczeniowych, DIC staje się coraz bardziej popularny w zastosowaniach przemysłowych i badawczych. Dostępnych jest kilka komercyjnych systemów oprogramowania pomiarowego, a także oprogramowanie typu open source1. Proponowana procedura oferuje kolejne zastosowanie technologii dostępnej już w coraz większej liczbie ośrodków badawczych w dziedzinie inżynierii mechanicznej i lądowej.
W porównaniu do oględzin lub testów penetracji barwnika, proponowana procedura nie opiera się na subiektywnym postrzeganiu, które zależy od doświadczenia operatora i lokalnej geometrii na palcu spawania. Nawet przy dużym powiększeniu wykrycie pęknięć na wczesnym etapie (tj. inicjacji pęknięcia) może być trudne, zwłaszcza jeśli dokładna lokalizacja nie jest znana z góry. Ponadto za pomocą DIC wyniki są zapisywane, a tym samym powtarzalne i porównywalne, podczas gdy kontrola wzrokowa jest możliwa tylko przez chwilę.
Korzystając z pomiaru pełnego pola, procedura pozwala na monitorowanie całej szerokości próbki lub długości spoiny. Za pomocą tensometrów konieczne byłoby zastosowanie kilku mierników na szerokości próbki, ponieważ ich pomiar jest zlokalizowany. Zmiany sygnału tensometrycznego zależałyby od odległości i położenia względem pęknięcia. Wynik zależałby od tego, czy pęknięcie zaczęłoby się pomiędzy dwoma wskaźnikami, czy przypadkowo przed jednym z nich.
Kolejną zaletą DIC jest to, że jest wizualny i daje opisowy obraz pęknięcia. Używając tensometrów do wykrywania pęknięć lub emisji akustycznej do wzrostu pęknięć, sama długość pęknięcia nie jest monitorowana, ale jest określana odpowiednio przez zmiany mierzonego odkształcenia lub sygnałów akustycznych. Na przykład w Shrama et al.2 DIC pozwolił na zrozumienie i interpretację sygnałów emisji akustycznej. Inne czynniki wpływające lub sygnały zakłócające mogą wpływać na mierzony sygnał, prowadząc do niepewności i wymagając starannej interpretacji wyników.
Zgłoszono różne zastosowania DIC do monitorowania pęknięć w testach zmęczeniowych. W wielu przypadkach DIC jest używany do oceny pola odkształcenia na czubku pęknięcia3,4,5 i określenia czynników intensywności naprężeń6,7,8 lub wykrywania uszkodzeń zmęczeniowych na skali mikroskopowej9,10. W takich przypadkach obrazy mikroskopowe są wykorzystywane do badania obszarów zainteresowania w zakresie kilku milimetrów. Badane próbki składają się z obrobionego materiału bazowego o wymiarach w zakresie milimetrów. Większe obszary pomiarowe zostały zarejestrowane przez Tavares et al.11 w celu określenia czynników intensywności naprężeń, przez Shrama et al.2 w celu zbadania sygnałów emisji akustycznej oraz przez Hasheminejad et al.12 w celu zbadania pęknięć w asfaltowym. Poncelet et al.13 zastosowali DIC do wykrywania inicjacji pęknięć na podstawie względnego przyrostu odkształcenia w ciągu określonej liczby cykli obciążenia. Badania przeprowadzono na próbkach z obrobioną powierzchnią. Welded14,15 lub próbki lutowane16 były badane za pomocą DIC w celu zarejestrowania rozwoju odkształceń podczas testów zmęczeniowych. Próbki obserwowano z boku, pokazując rozwój pęknięcia w kierunku głębokości, na krawędzi próbki.
Wszystkie wyżej wymienione eksperymenty zostały przeprowadzone na serwohydraulicznych maszynach testujących o częstotliwościach obciążenia kilku herców (< 15 Hz). Zazwyczaj testy były przerywane w celu nagrania obrazów do DIC. Vanlanduit et al.17 wykonali zdjęcia podczas testu biegowego i zastosowali algorytmy, aby skompensować różne częstotliwości testowania i rejestrowania obrazu. Lorenzino et al.18 przeprowadzili testy na maszynie do badania rezonansu i przechwycili obrazy DIC za pomocą mikroskopijnych kamer. Kovárík i wsp.19,20 przeprowadzili testy na maszynie do badania rezonansu o częstotliwości 100 Hz bez zakłóceń, stosując procedurę bardzo podobną do przedstawionej tutaj. Badania przeprowadzono na płaskich, powlekanych próbkach pod obciążeniami zginającymi. Pojedynczy aparat fotograficzny i wyzwalana lampa błyskowa zostały użyte do wykonania zdjęć o wymiarach ~20 x 15 mm. Zastosowano różne oceny pęknięć w oparciu o pole odkształcenia i pole przemieszczenia.
Procedura przedstawiona w tym artykule jest stosowana do spawanych próbek z nacięciem, a tym samym z koncentracją naprężeń. Zastosowano system 3D DIC z dwiema kamerami, który pozwala na uwzględnienie przemieszczeń próbki poza płaszczyzną. Kamery są uruchamiane, gdy oświetlenie jest stałe. Wykrywanie pęknięć opiera się na polu odkształcenia mierzonym na powierzchni 55 x 40 mm.
Procedura oferuje solidny i porównywalny sposób wykrywania pęknięć w testach zmęczeniowych. Ponadto zapewnia zapis propagacji pęknięć. Ma zastosowanie w maszynach do badań rezonansowych o dużych częstotliwościach obciążenia. Testy nie muszą być przerywane w celu wykonania pomiarów, a operator nie musi być obecny podczas testu. Procedura ta może być zatem skutecznie stosowana do dużej liczby testów w celu uzyskania informacji na temat inicjacji i propagacji pęknięć.
Protokół
1. Przygotowanie próbki
UWAGA: Używanie sprzętu do spawania lub obróbki skrawaniem jest potencjalnie niebezpieczne. Prace powinny być wykonywane przez wykwalifikowany personel i zgodnie z instrukcjami dostarczonymi przez producentów.
- Przygotuj próbki z żądaną geometrią spoiny (np. spoina czołowa, usztywnienie wzdłużne, spoina pachwinowa). Jeśli ma być mierzona cała szerokość próbki, rozmiar próbki może być ograniczony przez obszar obrazowany przez zastosowany system kamer. W prezentowanych tu testach wykorzystano próbki zawierające wielowarstwową spoinę K-doczołową pomiędzy dwiema płytami o różnych grubościach (Rysunek 1). Próbki zostały wykonane ze stali konstrukcyjnej S355 metodą spawania metalu w osłonie gazów aktywnych. Więcej informacji na temat przygotowania próbek można znaleźć w Friedrich and Ehlers21.
- W razie potrzeby zminimalizuj konkurujące ze sobą lokalizacje pęknięć, szlifując. Może to być zbieżność spoiny po przeciwnej stronie blachy lub drugi koniec usztywnienia. W tym przypadku powierzchnię należy szlifować, aż będzie gładka i wolna od ostrych nacięć, aby uniknąć pęknięć.
- Oczyść powierzchnię próbki w obszarze wokół spoiny za pomocą ściereczki do czyszczenia i środka czyszczącego w celu odtłuszczenia. Ostrożnie usuń cały luźny materiał z powierzchni spoiny i spawaj palec u nogi za pomocą mosiężnej szczotki drucianej. Powierzchnia powinna być wolna od oleju i tłuszczu.
- Zastosuj wzór plamek dla DIC, używając naprzemiennie czarnej i białej farby w sprayu. Nie kieruj sprayu bezpośrednio na powierzchnię, ale pozwól, aby mgła w sprayu osiadła na próbce. Nie jest potrzebna ciągła warstwa. Rozmiar plamki powinien być jak najdrobniejszy, o wielkości 0,1 mm (patrz Rysunek 2).
UWAGA: Preferowana jest farba matowa w celu zmniejszenia odbić.
2. Konfiguracja testowa
UWAGA: Używanie mechanicznego lub serwohydraulicznego sprzętu testującego jest potencjalnie niebezpieczne. Używaj ostrożnie i postępuj zgodnie z instrukcjami dostarczonymi przez producenta.
- Ustaw kamery DIC tak, aby uchwycić obszar zainteresowania na próbce umieszczonej w maszynie testującej. Dokładna konfiguracja będzie zależeć od zastosowanego sprzętu. W prezentowanych tu testach kamery zostały zamontowane na rusztowaniu sięgającym ponad próbką ułożoną poziomo w maszynie wytrzymałościowej (Rysunek 3).
- Skrupulatnie dostosuj ostrość obiektywów aparatu, aby upewnić się, że mierzony obszar jest ostry. W zastosowanych aparatach odbywa się to poprzez wkręcanie lub wykręcanie obiektywów w celu zmiany odległości między obiektywami a matrycą aparatu.
- Dostosuj położenie świateł, aby zmaksymalizować oświetlenie (w tym przypadku zastosowano cztery 16-watowe lampy LED; pozwoliło to na równomierne oświetlenie mierzonego obszaru, ale możliwe są również inne konfiguracje). Zaleca się stosowanie filtrów polaryzacyjnych prawidłowo zainstalowanych na lampach i obiektywach w celu zmniejszenia odbić na powierzchni metalowej.
- Wybierz odpowiedni czas naświetlania. Będzie to zależało od częstotliwości testowania i powinno stanowić wystarczająco mały ułamek (~1/35) czasu trwania jednego cyklu ładowania. W prezentowanym tutaj teście czas naświetlania wynosił 0,8 ms dla częstotliwości badania 34 Hz.
- Skalibruj system DIC. Procedura będzie zależała od zastosowanego systemu i powinna być opisana w konkretnej instrukcji obsługi.
- Zrób kilka zdjęć z wybranym czasem naświetlania. Obliczaj szczepy za pomocą odpowiedniego oprogramowania DIC. Sprawdź, czy jakość obrazu jest wystarczająco dobra, aby obliczyć wszelkie odkształcenia, czy rozrzut w wynikach nie jest nadmierny (w odkształceniach w stanie nieobciążonym powinien być bliski zeru) i czy wyniki obejmują cały obszar zainteresowania. Jeśli obrazy są zbyt ciemne, dostosuj oświetlenie. Może być konieczne otwarcie przysłony w obiektywach, chociaż zmniejszy to głębię ostrości. Pomocne może być również jaśniejsze plamki.
- Podłącz wyjście sygnału siły z maszyny testującej, aby wyzwolić kamery. Zastosowano komercyjny system DIC obejmujący sprzęt i oprogramowanie, który umożliwia uruchamianie wyzwalacza w określonych odstępach czasu cykli obciążenia. W tym celu cykle obciążenia są zliczane przez sygnał siły narastającej przekraczający określoną wartość. Po osiągnięciu określonej liczby cykli obciążenia kamery są uruchamiane i liczenie rozpoczyna się od nowa. Przykładowa lista wyzwalaczy jest dostarczana jako plik uzupełniający.
- Wykonaj test w celu określenia opóźnienia między sygnałem wyzwalającym a ekspozycją aparatu. Ustaw spust przed szczytem sygnału obciążenia, aby skompensować opóźnienie. W przypadku korzystania z listy wyzwalaczy (patrz krok 2.7) dostosuj wartość parametru do wymaganego sygnału obciążenia w voltage. W pokazanych testach kamery zostały wyzwolone odpowiednio przy 91% i 96% maksymalnej siły. Wartości te są podane tylko jako przykład i nie zawsze są odpowiednie.
UWAGA: Nie jest konieczne, aby zdjęcia były wykonywane dokładnie w momencie szczytowego obciążenia. Mimo to pęknięcia powinny stać się widoczne. - Ustaw wyzwalacz na interwał cykli obciążenia, tak aby całkowita liczba obrazów w oczekiwanym czasie trwania testu mieściła się w zakresie 100-200 (np. co 10 000 cykli dla testu z 106 cyklami obciążenia). Na liście wyzwalaczy (patrz krok 2.7) dostosuj wartość pętli do żądanej liczby cykli obciążenia.
3. Test zmęczeniowy
UWAGA: Używanie mechanicznego lub serwohydraulicznego sprzętu testującego jest potencjalnie niebezpieczne. Używaj ostrożnie i postępuj zgodnie z instrukcjami dostarczonymi przez producenta.
- Zainstaluj próbkę w maszynie wytrzymałościowej.
- W razie potrzeby zrób zdjęcia DIC przed załadowaniem. Nie jest to konieczne do wykrywania pęknięć, ale pozwala na użycie DIC do pomiaru odkształcenia powierzchni pod obciążeniem.
- Zastosuj pierwszy cykl obciążenia statycznie. Zatrzymaj się przy maksymalnym obciążeniu i zrób kilka zdjęć do DIC. Jeden obraz powinien wystarczyć, ale ponieważ jakość wyników DIC nie zawsze jest optymalna, pomocne może być posiadanie kilku dodatkowych obrazów do wyboru do analizy. W przypadku tych obrazów można odpowiednio użyć dłuższego czasu naświetlania.
UWAGA: Ten cykl obciążenia statycznego można pominąć, ale obrazy uzyskane statycznie są prawdopodobnie lepszej jakości niż te uzyskane podczas testu dynamicznego, co poprawia wyniki DIC. - Ustaw zakres obciążenia i rozpocznij test cykliczny. Opcjonalnie można uzyskać oznaczenia plaży, uwzględniając interwały, w których górne obciążenie jest utrzymywane, ale zakres obciążenia jest zmniejszony. W przedstawionych tutaj przykładach połowa zakresu obciążenia została zastosowana w 15 000 cykli na każde 40 000 regularnych cykli. Ślady na plaży nie są konieczne w przedstawionej procedurze, ale dają możliwość walidacji wykrytych długości pęknięć.
- Określ obciążenie statyczne i dynamiczne i uruchom test, aż próbka ulegnie awarii. W prezentowanych badaniach zastosowano obciążenie statyczne 0 kN i amplitudę dynamiczną 22,5 kN. Na próbkę odprężoną zastosowano odpowiednio obciążenie statyczne 50 kN i dynamiczne 50 kN.
4. Przetwarzanie końcowe
- Oceń DIC i oblicz odkształcenie w kierunku osiowym (obciążenia) próbki za pomocą odpowiedniego oprogramowania. Wykorzystano komercyjne oprogramowanie (patrz tabela materiałów), które zawiera automatyczne obliczanie odkształceń. Informacje na temat obliczania szczepów można znaleźć w Grédiac i Hild22, a przegląd aktualnego komercyjnego i otwartego oprogramowania DIC znajduje się w Belloni et al.1. Jako obraz referencyjny należy użyć obrazu z pierwszego, statycznego cyklu obciążenia uzyskanego w kroku 3.3. W tym przypadku do oceny DIC zastosowano rozmiar fasetki 19 x 19 pikseli (~0,32 x 0,32 mm) i odległość fasetki 15 x 15 pikseli.
- Wykonaj wykres obliczonego odkształcenia i ustaw legendę wykresu na stosunkowo wysokie wartości (od 0,5% do 1,0%), aby stłumić ewentualny szum. W zależności od zastosowanego oprogramowania, wykresy te będą dostępne w sekcji wyników po obliczeniu przemieszczeń i odkształceń (4.1).
- Wykonaj sekwencję obrazów uzyskaną w czasie trwania testu. Tworzące się pęknięcie stanie się widoczne pod względem podwyższonych odkształceń. Pęknięcie makroskopowe może wystąpić, gdy odkształcenia przekraczają 1%.
- Aby porównać różne wyniki testów, interesujące może być określenie, kiedy pęknięcie osiąga określoną długość. Pęknięcia o długości ~2 mm były uważane za pęknięcia techniczne lub makroskopowe.
Wyniki
W celu wykrycia pęknięć i monitorowania ich propagacji wykreślono odkształcenie w kierunku obciążenia próbki. Pęknięcia stały się widoczne w postaci zwiększonych odkształceń (> 1%).
Przedstawiono wyniki uzyskane z dwóch prób zmęczeniowych. Próby przeprowadzono przy różnych obciążeniach i współczynnikach asymetrii cyklu. Wyniki nie są przeznaczone do bezpośredniego porównania obu prób, lecz reprezentują typowe rezultaty tych badań i demonstrują możliwości przedstawionej procedury.
Rozwój pęknięcia w próbce w stanie po spawaniu przedstawiono na Rysunku 4. Próbka zawierała naprężenia resztkowe spowodowane skurczem spoiny podczas chłodzenia. Zostały one zmierzone za pomocą dyfrakcji rentgenowskiej i metody wiercenia otworów oraz obliczone w symulacjach spawania21. Ze względu na rozciągające naprężenia resztkowe w środku próbki, pęknięcie inicjuje się na linii środkowej. Najpierw w miejscu formującego się pęknięcia zaczęło wzrastać odkształcenie. Przyjęto, że doszło do pęknięcia technicznego, gdy odkształcenia przekroczyły 1% na odcinku 2 mm (N = 755 000). Następnie pęknięcie propagowało symetrycznie na obie strony. Wykryta długość pęknięcia została porównana z liniami zatrzymania (tzw. beach marks) powstałymi podczas badania, co wykazało dobrą zgodność. Film z wynikami DIC pokazuje, jak propagacja pęknięcia zwalniała podczas tworzenia się linii zatrzymania.
Rozwój pęknięcia na próbce odprężonej przedstawiono na Rysunku 5. Inicjacja pęknięć nie była zależna od naprężeń resztkowych. Wzdłuż spoiny utworzyło się kilka pęknięć w różnych miejscach. Pęknięcie o długości 2 mm wykryto po 574 000 cyklach. Pojedyncze pęknięcia następnie rosły i ostatecznie połączyły się. Wykrytą długość pęknięcia ponownie porównano z liniami zatoki.
Powstawanie linii plażowych stwarza dobrą możliwość walidacji długości pęknięć wykrytych przy użyciu techniki DIC. Ponadto pozwala to na powiązanie głębokości pęknięcia z długością zmierzoną na powierzchni próbki. Na wczesnym etapie pękania, blisko powierzchni, uzyskanie wyraźnie widocznych linii plażowych może być utrudnione. W tym przypadku wyniki wykazały przewagę podejścia opartego na DIC.
Jak przedstawiono na Rysunku 4 oraz Rysunku 5, wynikiem procedury jest seria obrazów (lub wideo) pokazująca rozwój pęknięć w spoinie. Na podstawie tych obrazów można określić źródło oraz liczbę pęknięć. Ponadto mogą one służyć do ustalenia momentu, w którym pęknięcie osiągnęło konkretną długość. Pęknięcia o długości 2 mm uznano za makroskopowe lub techniczne. Tę długość pęknięcia można było wiarygodnie odczytać z obrazów, co w niniejszym badaniu posłużyło do porównania wyników serii testów. Ponadto, z inżynieryjnego punktu widzenia, pęknięcie o takiej długości byłoby wykrywalne podczas eksploatacji przy użyciu dostępnych technik kontrolnych. Poprzez pomiar długości pęknięcia z uzyskanych obrazów i korelację z liczbą cykli obciążenia, możliwe jest również wykreślenie krzywej wzrostu pęknięcia lub wyznaczenie szybkości jego propagacji. Dane te mogą być istotne w obliczeniach mechaniki pękania dotyczących propagacji szczelin.
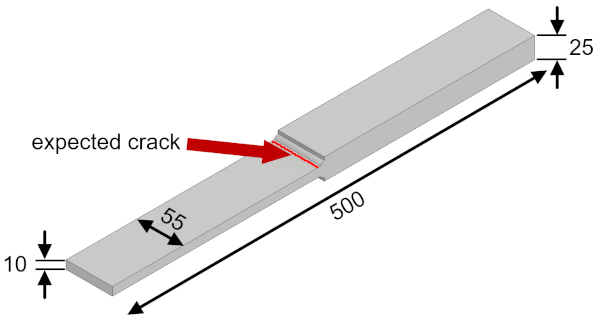
Rycina 1: Wielowarstwowe próbki spawów czołowych typu K użyte do badań zmęczeniowych. Wymiary w milimetrach. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
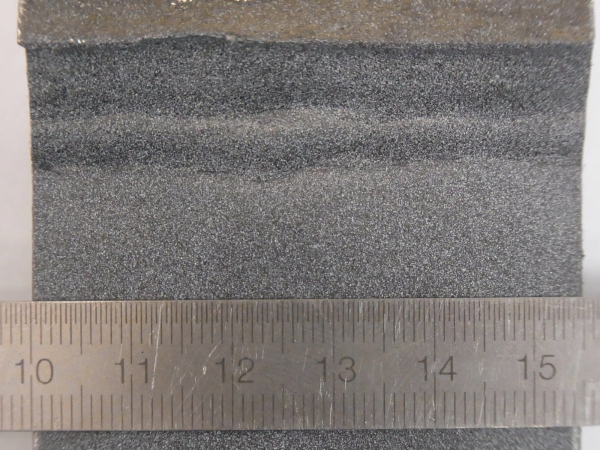
Rysunek 2: Wzorzec plamek do cyfrowej korelacji obrazów w miejscu spawu. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
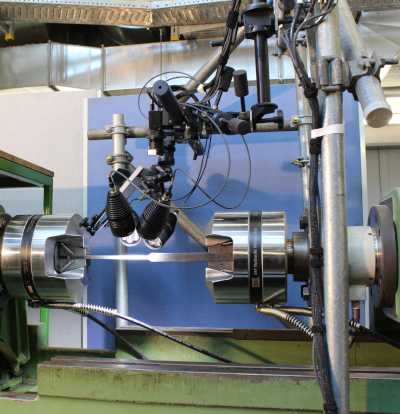
Rysunek 3: Układ testowy z kamerami i oświetleniem DIC wspartym na strukturze rusztowania zainstalowanej nad próbką. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
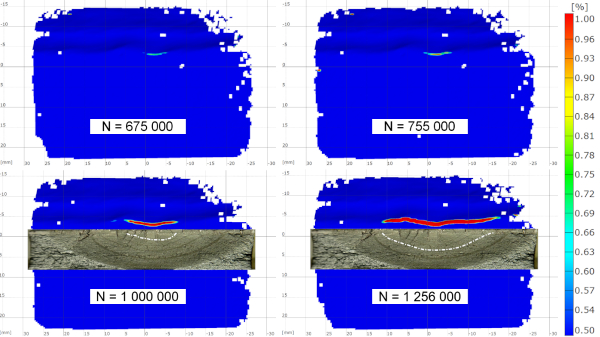
Rycina 4: Procentowe odkształcenie w kierunku obciążenia (pionowym), pokazujące rozwój pęknięcia oraz porównanie z liniami plażowymi na próbce w stanie po spawaniu. N = liczba cykli obciążenia. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
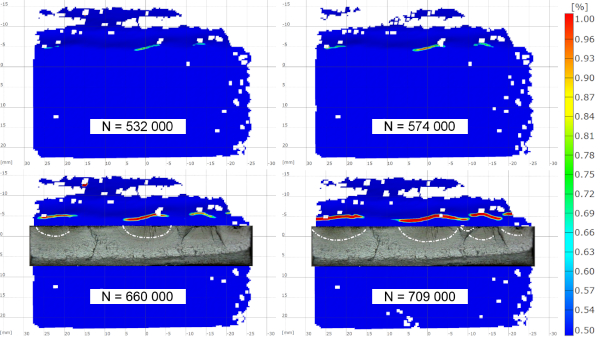
Rysunek 5: Procent odkształcenia w kierunku obciążenia (pionowo), pokazujący rozwój pęknięć oraz porównanie z liniami plażowymi na próbce odprężonej. N = liczba cykli obciążenia. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
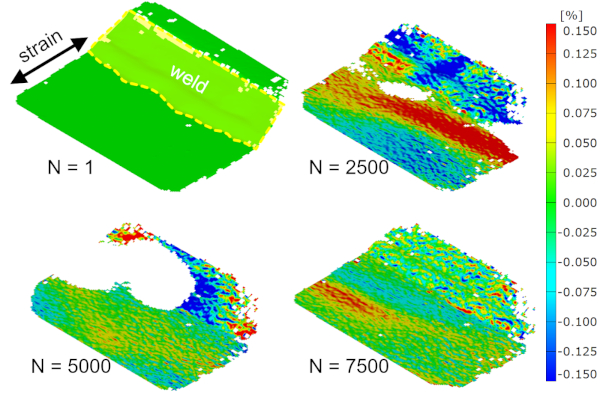
Rycina 6: Procentowe odkształcenie w kierunku obciążenia przy maksymalnym obciążeniu podczas pierwszego, statycznego cyklu obciążenia (N = 1) oraz na początku próby zmęczeniowej dla różnych liczb cykli obciążenia. Proszę kliknąć tutaj, aby wyświetlić powiększoną wersję tej ryciny.
Plik uzupełniający 1: Lista wyzwalaczy. Kliknij tutaj, aby wyświetlić ten plik (kliknij prawym przyciskiem myszy, aby pobrać).
Dyskusja
Przedstawiona procedura polega na wykorzystaniu DIC do wykrywania i monitorowania pęknięć zmęczeniowych na próbkach spawanych badanych na maszynie do badań rezonansowych bez przerywania badania. Głównym wyzwaniem w aplikacji jest wysoka częstotliwość obciążenia maszyny do badania rezonansu. Wymaga stosunkowo krótkich czasów naświetlania, a tym samym wysokiego oświetlenia do pozyskiwania obrazów do testów DIC. Dlatego oświetlenie musi być zmaksymalizowane. Z drugiej strony, odbicia od metalicznej powierzchni mogą wymagać zastosowania filtrów polaryzacyjnych, które zmniejszą ilość światła wpadającego do kamer. Aby lepiej wykorzystać dostępne światło, aperturę obiektywów można powiększyć. Spowoduje to zmniejszenie głębi ostrości. Dlatego konieczne jest ustawienie ostrości dokładnie w odległości od powierzchni próbki, a ruch próbki poza płaszczyzną nie powinien przekraczać zakresu ostrości. Ustawienie kamer i oświetlenia wymaga szczególnej staranności.
Niemniej jednak odkształcenia obliczone przez DIC mogą nie być zbyt dokładne (ryc. 6). Obliczone odkształcenia mogą wykazywać wysoki poziom szumów. W przypadku niektórych aspektów używanych w DIC wzór plamek może nie zostać rozpoznany, a odkształcenia nie zostaną obliczone. Proponowana procedura okazała się jednak solidna pod względem jakości wyników DIC. Nawet jeśli wyniki nie są wystarczająco dobre, aby dokładnie określić odkształcenia na spoinie, nadal powinno być możliwe wykrycie pęknięć.
Prezentowana tutaj spoina czołowa ma stosunkowo gładką zbieżność spoiny w porównaniu z innymi geometriami spoiny. Pęknięcia mogą powstawać w niedoskonałościach wzdłuż palca spoiny z ostrym wcięciem, a tym samym z dużą koncentracją naprężeń. Niestety, ocena odkształceń za pomocą DIC w tych dokładnych lokalizacjach może nie być możliwa, ponieważ fasety użyte do obliczeń mogą nie zostać rozpoznane. Na przykład rysunek 5 pokazuje pęknięcie rozpoczynające się po lewej stronie próbki, z brakującymi fasetkami w poziomie +25 mm / -5 mm w pionie. Ale jak pokazano w przykładzie, nawet jeśli niektóre aspekty nie są oceniane, nadal można określić, kiedy pęknięcie zaczyna się inicjować i zaczyna rosnąć. W przypadku spoin o bardziej stromym kącie i ostrzejszych nacięciach (np. usztywnienie wzdłużne, spoina pachwinowa) pomocne może być przechylenie kamer o ~15° w celu zwiększenia kąta do powierzchni spoiny. Zaproponowaną procedurę zastosowano również w odniesieniu do usztywnień podłużnych. Pomimo stosunkowo ostrego wcięcia na czubku spawalni udało się niezawodnie wykryć inicjację pęknięcia.
Pęknięcia makroskopowe przyjmuje się, gdy osiągane są odkształcenia 1% lub więcej. W badaniu przeprowadzonym przez Kováríka i wsp.20 DIC zastosowano do wykrywania pęknięć na próbkach bez karbu pokrytych natryskowo termicznie. Stwierdzono, że wartość progowa dla wykrywania pęknięć może być ustalona w zakresie od 0,5% do 1% bez istotnego wpływu na wyniki. Wartości te potwierdza porównanie ze znakami plażowymi (rys. 4 i rys. 5). Niższa wartość doprowadzi do wcześniejszego wykrycia pęknięcia, ale może być bardziej podatna na niepewność i dawać mniej porównywalne wyniki. Wyższa wartość doprowadzi do późniejszego rozpoznania inicjacji pęknięcia, ale wyniki będą prawdopodobnie bardziej porównywalne i powtarzalne.
Statyczne zastosowanie pierwszego cyklu obciążenia (krok 3.3) może być czasochłonne, gdy przeprowadza się wiele testów. Jeśli na styku spoiny (wycięciu) nie występują żadne odkształcenia plastyczne, można je również pominąć, a stan nieobciążony (krok 3.2) wykorzystać jako odniesienie do obliczeń odkształceń. W przeciwnym razie można wykorzystać jeden z obrazów uzyskanych na początku badania dynamicznego, jeżeli jakość obrazu jest odpowiednia (zob. rys. 6).
Jeśli testowanych jest tylko kilka próbek, nie należy lekceważyć czasu przygotowania. Może to wymagać trochę czasu i pętli iteracyjnych, aby dokładnie zainstalować i skonfigurować kamery oraz przeprowadzić kalibrację w celu uzyskania odpowiednich obrazów do oceny DIC.
Z drugiej strony przygotowanie próbki jest szybkie i niedrogie. Próbki wystarczy oczyścić i spryskać kolorem, aby nałożyć wzór plamek. Wiąże się to z niewielkimi kosztami i sprawia, że proponowana procedura oparta na DIC jest praktyczna, zwłaszcza jeśli badana będzie duża liczba próbek.
Kolejną korzyścią, szczególnie w przypadku dużych zestawów próbek lub testów przeprowadzanych w nocy, jest to, że kamery są uruchamiane automatycznie i nie trzeba przerywać testów.
Ograniczeniem procedury DIC jest to, że jako metoda optyczna jest ograniczona do pęknięć powierzchniowych. Ponadto wymaga, aby monitorowany obszar był widoczny dla kamer, gdy próbka jest zamontowana w maszynie wytrzymałościowej.
Przedstawiona procedura została wykorzystana głównie do wykrycia początku pęknięć technicznych. Jednak, jak wykazano, pozwala to również na ocenę wzrostu pęknięć (np. w celu określenia szybkości propagacji pęknięć). Wynikiem będzie długość widoczna na powierzchni. Nie można jednak wykryć krzywizny przedniej krawędzi pęknięcia.
Procedura ta dowiodła swojej przydatności na próbkach spawanych o stosunkowo skomplikowanej topologii powierzchni. Powinno to mieć również zastosowanie do próbek niespawanych, ponieważ brak nacięć geometrycznych powinien ułatwić pomiary DIC. Podobną procedurę zastosowano w Kovárík et al.20 na próbkach bez karbu.
Co więcej, procedura ta może być również stosowana do prób zmęczeniowych na serwohydraulicznych maszynach wytrzymałościowych. W tym przypadku częstotliwość testowania byłaby niższa niż na maszynie do badania rezonansu. Czas naświetlania aparatów mógłby być więc dłuższy, co powinno ułatwić konfigurację aparatu.
Podsumowując, przedstawiona procedura oferuje prosty sposób badania rozwoju pęknięć w testach zmęczeniowych. Umożliwia wykrywanie pęknięć technicznych i monitorowanie propagacji pęknięć (np. w celu określenia szybkości propagacji pęknięć w testach zmęczeniowych). Ilustracyjny charakter wyników ułatwia ich interpretację i ocenę. Technika ta ma zastosowanie do maszyn do badań rezonansowych o wysokich częstotliwościach obciążenia bez przerywania testów. Pomiary są w pełni zautomatyzowane, więc nie jest potrzebny ciągły nadzór. Ma zastosowanie do spawanych próbek o stosunkowo skomplikowanej geometrii w obszarze zainteresowania. W przypadku próbek o małej skali pozwala na pokrycie całej szerokości próbki. Ponadto procedura charakteryzuje się prostą konfiguracją i podstawowym przetwarzaniem końcowym, co czyni ją praktyczną alternatywą dla istniejących metod.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Ufundowane przez Deutsche Forschungsgemeinschaft (DFG, Niemiecka Fundacja Badawcza) EH 485/4-1.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| ARAMIS 5M | gom | DIC z dwiema kamerami 5 megapikseli i jednostką sterującą | |
| Oprogramowanie ARAMIS | gom | v6.3.1-2 | DIC |
| Obiekt kalibracyjny | gom | CP 20 | MV 30 x 24 mm2 |
| Obiektywy kamerowe, 50 mm | Titanar 2.8 / 50 | ||
| Hydrauliczny uchwyt klinowy | MTS | 647.25A02 | |
| Zasilanie uchwytu hydraulicznego | MTS | 685.10 | 10 000 Psi |
| Lampy LED | Diana LEDscale | KSP0495-0001A | 4 x 16 W Światła LED |
| Filtry polaryzacyjne | Schneider-Kreuznach | 52,0 AUF (2 x do kamer) | |
| Filtry polaryzacyjne | Schneider-Kreuznach | 67,0 AUF (4 x do świateł) | |
| Maszyna do badania rezonansu | Schenck | Maszyna do badania rezonansu 200 kN | |
| Jednostka sterująca maszyny do badania rezonansu | Rumul | v 2.5.3 | Jednostka sterująca i oprogramowanie maszyny do badania rezonansu |
| Farba | Czarno-biała farba w sprayu, matowa |
Bibliografia
- Belloni, V., et al. Digital image correlation from commercial to FOS software: a mature technique for full-field displacement measurements. The International Archives of the Photogrammetry, Remote Sensing and Spatial Information Sciences. XLII-2, 91-95 (2018).
- Shrama, K., Clarke, A., Pullin, R., Evans, S. L. Detection of cracking in mild steel fatigue specimens using acoustic emission and digital image correlation. 31st Conference of the European Working Group on Acoustic Emission. , Dresden, Germany. (2014).
- Carroll, J. D., Abuzaid, W., Lambros, J., Sehitoglu, H. High resolution digital image correlation measurements of strain accumulation in fatigue crack growth. International Journal of Fatigue. 57, 140-150 (2013).
- Malitckii, E., Remes, H., Lehto, P., Bossuyt, S. Full-field strain measurements for microstructurally small fatigue crack propagation using digital image correlation method. Journal of Visualized Experiments. (143), e59134(2019).
- Rabbolini, S., Beretta, S., Foletti, S., Cristea, M. E. Crack closure effects during low cycle fatigue propagation in line pipe steel: An analysis with digital image correlation. Engineering Fracture Mechanics. 148, 441-456 (2015).
- Carroll, J. D., et al. Multiscale analysis of fatigue crack growth using digital image correlation. Proceedings of the XIth International Congress and Exposition on Experimental and Applied Mechanics. , Orlando, FL. (2008).
- Durif, E., Fregonese, M., Rethore, J., Combescure, A. Development of a digital image correlation controlled fatigue crack propagation experiment. EPJ Web of Conferences. 6, 31012(2010).
- Maletta, C., Bruno, L., Corigliano, P., Crupi, V., Guglielmino, E. Crack-tip thermal and mechanical hysteresis in Shape Memory Alloys under fatigue loading. Materials Science & Engineering A. 616, 281-287 (2014).
- Rupil, J., Roux, S., Hild, F., Vincent, L. Fatigue microcrack detection with digital image correlation. The Journal of Strain Analysis for Engineering Design. 46 (6), 492-509 (2011).
- Risbet, M., Feissel, P., Roland, T., Brancherie, D., Roelandt, J. M. Digital image correlation technique: application to early fatigue damage detection in stainless steel. Procedia Engineering. 2, 2219-2227 (2010).
- Tavares, P. J., Ramos, T., Braga, D., Vaz, M. A. P., Moreira, P. M. G. P. SIF determination with digital image correlation. International Journal of Structural Integrity. 6 (6), 668-676 (2015).
- Hasheminejad, N., et al. Digital image correlation to investigate crack propagation and healing of asphalt concrete. Proceedings of the 18th International Conference on Experimental Mechanics. , Brussels, Belgium. (2018).
- Poncelet, M., et al. Biaxial high cycle fatigue of a type 304L stainless steel: cyclic strains and crack initiation detection by digital image correlation. European Journal of Mechanics / A Solids. 29 (5), 810-825 (2010).
- Corigliano, P., et al. Fatigue assessment of Ti-6Al-4V titanium alloy laser welded joints in absence of filler material by means of full-field techniques. Frattura ed Integrità Strutturale. 43, 171-181 (2018).
- Corigliano, P., Crupi, V., Guglielmino, E., Sili, A. M. Full-field analysis of AL/FE explosive welded joints for shipbuilding applications. Marine Structures. 57, 207-218 (2018).
- Koster, M., Kenel, C., Lee, W., Leinenbach, C. Digital image correlation for the characterization of fatigue damage evolution in brazed steel joints. Procedia Materials Science. 3, 1117-1122 (2014).
- Vanlanduit, S., Vanherzeele, J., Longo, R., Guillaume, P. A digital image correlation method for fatigue test experiments. Optics and Lasers in Engineering. 47, 371-378 (2009).
- Lorenzino, P., Beretta, G., Navarro, A. Application of Digital Image Correlation (DIC) in resonance machines for measuring fatigue crack growth. Frattura ed Integrità Strutturale. 30, 369-374 (2014).
- Kovárík, O., et al. Resonance bending fatigue testing with simultaneous damping measurement and its application on layered coatings. International Journal of Fatigue. 82, 300-309 (2016).
- Kovárík, O., et al. Fatigue crack growth in bodies with thermally sprayed coating. Journal of Thermal Spray Technology. 25 (1-2), 311-320 (2016).
- Friedrich, N., Ehlers, S. A simplified welding simulation approach used to design a fatigue test specimen containing residual stresses. Ship Technology Research. 66 (1), 22-37 (2019).
- Full-field measurements and identification in solid mechanics. Grédiac, M., Hild, F. , ISTE and Wiley. London, UK; Hoboken, NJ. (2013).
Przedruki i uprawnienia
