Ten protokół przedstawia metodę analizy emisji długopisów do druku 3D. Mierzy się stężenie cząstek i rozkład wielkości cząstek uwolnionych cząstek. Uwolnione cząstki są dalej analizowane za pomocą transmisyjnej mikroskopii elektronowej (TEM). Zawartość metalu we włóknach określa się ilościowo za pomocą spektrometrii mas z plazmą sprzężoną indukcyjnie (ICP-MS).
Artykuł metodologiczny
Druk 3D - ocena emisji cząstek przez pióro do druku 3D
W tym artykule
Podsumowanie
Streszczenie
Druk trójwymiarowy (3D) jako rodzaj produkcji addytywnej wykazuje ciągły wzrost popularności aplikacji i konsumentów. Produkcja topionego włókna (FFF) jest niedrogą metodą stosowaną najczęściej przez konsumentów. Badania z drukarkami 3D wykazały, że podczas procesu drukowania uwalniane są cząstki stałe i substancje lotne. Ręczne długopisy do druku 3D również wykorzystują metodę FFF, ale bliskość długopisów 3D konsumenta daje powód do większej ekspozycji w porównaniu z drukarką 3D. Jednocześnie długopisy do druku 3D są często sprzedawane dla dzieci, które mogą być bardziej wrażliwe na emisję druku. Celem tego badania było wdrożenie niskokosztowej metody analizy emisji długopisów do druku 3D. Przetestowano filamenty polilaktydu (PLA) i akrylonitryl-butadien-styren (ABS) o różnych kolorach. Ponadto przeanalizowano filamenty zawierające metal i nanorurki węglowe (CNT). Komora o pojemności 18,5 l i pobieranie próbek w pobliżu źródła emisji wykorzystano do scharakteryzowania emisji i stężeń w pobliżu strefy oddychania użytkownika.
Zmierzono emisję cząstek i rozkład wielkości cząstek, a także zbadano potencjalne uwalnianie cząstek metalu i CNT. Stężenia liczbowe cząstek stwierdzono w zakresie 105 - 106 cząstek/cm3, co jest porównywalne z poprzednimi raportami z drukarek 3D. Analiza za pomocą transmisyjnej mikroskopii elektronowej (TEM) wykazała obecność nanocząstek z różnych materiałów termoplastycznych, a także cząstek metali i nanorurek węglowych. Wysokie zawartości metalu zaobserwowano za pomocą spektrometrii mas w plazmie sprzężonej indukcyjnie (ICP-MS).
Te wyniki wskazują na ostrożne korzystanie z długopisów 3D ze względu na potencjalne ryzyko dla konsumentów.
Wprowadzenie
Druk 3D to obiecująca metoda wytwarzania przyrostowego, która oprócz zastosowań przemysłowych jest również stosowana w domach, szkołach i tak zwanych drukarkach maker spaces. 3D można teraz kupić już od 200 €, co czyni je atrakcyjnymi dla konsumentów. Drukarki te mogą być używane do produkcji części zamiennych, artykułów gospodarstwa domowego, prezentów lub innych przedmiotów. Dzieci mogą nawet tworzyć własne zabawki za pomocą drukarek 3D. Ze względu na łatwą obsługę i niską cenę, drukarki oparte na produkcji topionego filamentu (FFF) są najbardziej rozpowszechnionym typem w sektorze hobbystycznym1. W tej metodzie drukowania materiał termoplastyczny, zwany filamentem, jest topiony, przepychany przez dyszę i nakładany warstwa po warstwie za pomocą ruchomej głowicy drukującej, aż do zakończenia trójwymiarowego obiektu. Cyfrowe modele CAD (Computer-Aided Design) potrzebne do drukowania FFF są dostępne bezpłatnie online lub można je zaprojektować w wielu różnych programach do rysowania CAD.
Wstępne badania wykazały, że podczas procesu drukowania filamentu, ultradrobne cząstki2,3,4,5,6,7,8 i substancje lotne9,10,11,12,13,14,15,16,17,18 zostały wydane. Najdrobniejsze cząsteczki mogą wnikać głębiej w układ oddechowy i mogą być trudniejsze do usunięcia z organizmu19. W badaniu, w którym pracownicy regularnie korzystają z drukarek 3D, 59% zgłosiło objawy ze strony układu oddechowego20. Większość drukarek hobbystów nie jest hermetycznie zamknięta i nie posiada urządzeń do odsysania spalin. Emisje są zatem uwalniane bezpośrednio do otaczającego powietrza i mogą stanowić zagrożenie dla użytkownika podczas wdychania.
Poprzednie badania koncentrowały się na emisjach najczęściej używanych filamentów: polilaktydu (PLA) i akrylonitrylu butadienu i styrenu (ABS). W niektórych badaniach analizowano różne włókna, takie jak nylon i polistyren wysokoudarowy (HIPS)4,10,13. Ponadto stale wprowadzane są na rynek nowe filamenty, które są wyposażone w dodatki, takie jak metal czy drewno. Filamenty te umożliwiają konsumentowi drukowanie przedmiotów, które wyglądają i w dotyku przypominają naturalne drewno lub metal. Inne filamenty pozwalają na drukowanie materiałów przewodzących zawierających grafen lub nanorurki węglowe (CNT)21. Nanocząstki metali22 i CNT wykazują działanie cytotoksyczne i spowodowały uszkodzenie DNA23. Do tej pory przeprowadzono niewiele badań dotyczących filamentów zawierających dodatki. Floyed i wsp.13 przeanalizowali PLA uzupełniony brązem; Stabile et al.3 badali PLA zmieszany z miedzią, drewnem, bambusem i włóknem z włóknem węglowym. W obu badaniach mierzono stężenie cząstek i rozkład wielkości, jednak morfologia i skład uwolnionych cząstek nie były dalej badane. Szczególnie nanocząstki o wysokim współczynniku kształtu (HARN), takie jak CNT lub włókna azbestowe, są znane z tego, że powodują niebezpieczne skutki zdrowotne24. W niedawnym badaniu przeprowadzonym przez Stefaniak et al.25 przeanalizowano filamenty z CNT i zaobserwowano emisję respirabilnych cząstek polimeru zawierających widoczne CNT.
Długopisy 3D używają tej samej metody FFF co drukarki 3D, ale do tej pory opublikowano tylko jedno badanie oceniające długopisy 3D26. Autorzy użyli filamentów PLA i ABS, ale żaden z nich nie został przeanalizowany. Ze względu na ich ręczne użytkowanie, długopisy 3D są jeszcze łatwiejsze w użyciu niż drukarki 3D. Są bardziej intuicyjne, mają niewielkie rozmiary i nie wymagają korzystania z modeli CAD. Pisaki 3D mogą być używane do rysowania lub tworzenia obiektów, a ponadto do naprawy części drukowanych 3D i innych przedmiotów z tworzyw sztucznych. Ceny zaczynają się już od 30 €, dostępne są różne kształty i kolory skierowane do niższych grup wiekowych. Ale przede wszystkim dzieci są bardziej podatne na emisję cząstek. Ich mechanizmy obronne płuc przed zanieczyszczeniem cząstkami stałymi i gazami nie są w pełni rozwinięte i oddychają większą objętością powietrza na masę ciała27.
Dla lepszego zrozumienia uwalniania i zagrożeń dla zdrowia związanych z emisją długopisów 3D, zbadaliśmy różne filamenty składające się ze standardowych materiałów PLA i ABS w różnych kolorach. Ponadto badano filamenty z dodatkami miedzi, aluminium, stali i CNT oraz filament z efektem świecenia w ciemności. Aby uzyskać kompleksowy wgląd w proces drukowania długopisem 3D i analizę emisji cząstek stałych, przeprowadzono pomiar online liczby stężeń cząstek i rozkładów wielkości, badanie za pomocą transmisyjnej mikroskopii elektronowej (TEM) w celu identyfikacji morfologii i materiałów oraz spektrometrię mas w plazmie sprzężonej indukcyjnie (ICP-MS) w celu ilościowej oceny metali filamentów.
Protokół
1. Wymagania protokołu
- Kup długopis do druku 3D zdolny do generowania temperatur > 200 °C (Rysunek 1), aby móc drukować filamenty o wyższej temperaturze druku (np. ABS lub filamenty z dodatkami) w celu porównania różnych filamentów. W Internecie dostępne są różne pisaki 3D.
- Kup filamenty o średnicy 1,75 mm, odpowiednie do pióra 3D. Różnorodne standardowe filamenty PLA i ABS, a także filamenty z dodatkami są dostępne online na różnych stronach internetowych.
- Aby ułatwić konfigurację, użyj eksykatora (18,5 l) jako komory emisyjnej.
- Upewnij się, że komora jest czysta. Wybierz eksykator z wlotem po jednej stronie, aby móc włożyć pisak do druku 3D i wylotem na górze, aby włożyć rurkę do pobierania próbek.
- Upewnij się, że wlot powietrza na połączeniu z piórem 3D jest ustanowiony. Powietrze otoczenia zostanie wykorzystane jako tło. Rurka wylotowa powinna znajdować się w odległości 10 cm od końcówki pióra do drukowania 3D, aby naśladować odległość między głową użytkownika a źródłem emisji.
- Użyj przewodów przewodzących, aby zminimalizować utratę cząstek. Długość rurki powinna być jak najkrótsza i wolna od zagięć.
- Użyj licznika cząstek kondensacji (CPC) i skanera do pomiaru wielkości cząstek (SMPS) lub innych urządzeń śledzących cząstki do pomiaru online stężenia cząstek i rozkładu wielkości cząstek (Rysunek 2).
- Użyj kuchenki mikrofalowej i odpowiednich środków chemicznych do trawienia próbek filamentu.
- Użyj ICP-MS lub innego przyrządu do analizy wielopierwiastkowej, aby określić ilościowo zawartość metalu w próbkach.
- Użyj mikroskopu elektronowego, aby scharakteryzować morfologię cząstek.
2. Pomiary aerozoli emisji długopisu 3D
- Przygotowanie przed eksperymentem
- Włącz odpowiednie przyrządy pomiarowe online (SMPS, CPC). Z tyłu urządzenia znajduje się przycisk. Rozgrzewamy instrumenty przez około 10 minut.
- Wstępnie załaduj pióro 3D wybranym filamentem (zacznij od PLA jako najczęściej używanego materiału) i pozwól pióru ostygnąć.
- Podłącz filtr HEPA do wlotu SMPS i przeprowadź czysty pomiar kontrolny za pomocą SMPS, aby upewnić się, że SMPS nie jest zanieczyszczony poprzednimi pomiarami. Nie mierz żadnych cząstek, jeśli zasilacz impulsowy nie jest czysty.
- Podłącz wylot studzienki do wlotu CPC. Sprawdź stężenie wewnątrz komory za pomocą CPC, aby upewnić się, że komora jest czysta (< 103 cząstki/m3) i eksperymenty przebiegają w tych samych warunkach. Rozpocznij pomiar.
- Procedura doświadczalna
- Włóż wstępnie załadowany i schłodzony długopis 3D do komory.
- Upewnij się, że rurka wylotowa komory jest podłączona do CPC.
- Uruchom komputer podłączony do CPC. Otwórz nowy plik o nazwie odpowiedniej do pomiarów. Upewnij się, że ustawienie przepływu CPC jest ustawione na 0,3 l/min, a czas próbkowania jest ustawiony na co najmniej 90 minut. Rozpocznij pomiar CPC, aby zmierzyć stężenie tła przez 10 minut.
UWAGA: Ustawienia przepływu 0.3 l/min i objętość komory 18.5 L spowodują współczynnik wymiany powietrza (ACH) 1.0 h-1. - Po 10 minutach włącz pióro 3D. Wybierz żądaną temperaturę dla wybranego filamentu.
- Po osiągnięciu wymaganej temperatury rozpocznij proces drukowania. Pozwól pióru 3D drukować przez 15 minut.
UWAGA: Brak obiektu, ale ciągły ciąg zostanie wydrukowany i zebrany na dole. - Po 15 minutach zatrzymaj pióro 3D, podłącz rurkę wylotową do zasilacza impulsowego i rozpocznij pomiary rozkładu rozmiaru co 3 minuty przez następną 1 godzinę.
- Po zakończeniu eksperymentu usuń wydrukowany filament i wyczyść komorę.
- Powtórz każdy pomiar trzy razy.
3. Morfologia cząstek za pomocą TEM
- Aby upewnić się, że mierzone sygnały pochodzą z emitowanych cząstek, a nie z cząsteczek pary, do analizy aerozolu należy użyć transmisyjnej mikroskopii elektronowej (TEM).
- Przygotowanie siatki TEM
- Użyj siatek miedzianych o oczkach 400 mm i średnicy 3,5 mm.
- Pokryj siatki kolodionem. Pozostaw kratki do wyschnięcia na noc i przechowuj je w komorze osuszającej do dalszego użycia. Alternatywnie można użyć wstępnie powlekanych siatek (np. SF162-4 Formvar-Film na siatce Cu o oczkach 400).
- W dniu eksperymentu siatki należy hydrofilizować 2% błękitem alcjanowym w 0,3% roztworze kwasu octowego.
- Odpipetować 30 μl przygotowanego roztworu błękitu Alcian na powierzchnię, na przykład na kawałek parafilmu. Pozwól kratkom unosić się na niebieskich kropelkach Alcian przez 5 do 10 minut i wysusz je za pomocą bibuły filtracyjnej.
- Przygotowane siatki TEM należy umieścić w komorze podczas procesu drukowania, a następnie pozostawić na miejscu na 5 godzin, aby umożliwić sedymentację cząstek.
UWAGA: Aby ułatwić obsługę kratek, umieść je na platformie pokrytej parafilmem. - Zbadaj co najmniej cztery różne obszary każdej siatki za pomocą TEM i użyj wzorów dyfrakcyjnych z opublikowanych zasobów, aby określić skład materiału.
4. Kwantyfikacja zawartości metalu przed i po wydrukowaniu za pomocą ICP-MS
- Przygotowanie próbki
- Drukuj filament na plastikowej powierzchni, aby uniknąć zanieczyszczenia metalem.
- Zważyć około 150 mg filamentu luzem i filamentu drukowanego. Aby uniknąć zanieczyszczenia metalem, użyj noża ceramicznego do cięcia mniejszych kawałków.
- Roztwarzanie w kuchence mikrofalowej
- Przenieś obciążone włókna do naczyń mikrofalowych.
- Do każdej próbki dodać 1,5 ml wody (np. MilliQ), 3,5 ml kwasu azotowego i 1 ml nadtlenku wodoru.
UWAGA: Najpierw dodaj wodę, a następnie kwas! - Umieść naczynia w kuchence mikrofalowej i rozpocznij trawienie. Podgrzać do 200 °C i przytrzymać przez 20 minut.
- Oznaczanie stężenia metalu za pomocą ICP-MS
- Rozcieńczyć wszystkie próbki włókien, w przypadku których wiadomo lub podejrzewa się wysokie stężenie metalu, aby uniknąć zanieczyszczenia ICP-MS.
- Użyj skanu ankietowego, aby określić, jakie metale znajdują się w próbkach.
- Określ ilościowo zawartość metali w określonych metalach za pomocą odpowiednich wzorców kalibracyjnych.
Wyniki
Liczbowa koncentracja cząstek
Najwyższa szczytowa liczbowa koncentracja cząstek została zmierzona dla PLA-copper i wyniosła 4.8 x 10⁶ #/cm3, natomiast najniższa dla PLA-black i wyniosła 4.3 x 10⁵ #/cm3. Ogólnie zaobserwowano wyższą emisję dla ABS > 106 #/cm3 w porównaniu do PLA. Niemniej jednak, niektóre filamenty PLA skutkowały stężeniami cząstek powyżej 106 #/cm3 (PLA-white oraz PLA-blue). Różnice w koncentracjach cząstek mogą być związane ze stosowaniem dodatków. Zhang i wsp.28 stwierdzili, że cząstki mogą być tworzone przez niektóre dodatki, na przykład pigmenty, a nie przez materiał bazowy. Zatem zastosowanie różnych pigmentów dla różnych kolorów może wpływać na liczbę uwalnianych cząstek.
Na Rysunku 3 przedstawiono przykłady wzrostu emisji cząstek podczas procesu drukowania dla materiałów PLA-black i ABS-black. Wyniki są zgodne z wcześniejszymi badaniami nad drukarkami 3D, wykazując stężenia cząstek rzędu 105-106 #/cm3 oraz wyższe wartości dla ABS w porównaniu do PLA12,13. Floyd i wsp.13 zmierzyli maksymalne stężenie na poziomie 3,5 x 10⁶ #/cm3 dla ABS oraz 1,1 x 10⁶ #/cm3 dla PLA. Należy wspomnieć, że ABS jest zazwyczaj drukowany w wyższych temperaturach niż PLA. Aby przeanalizować wpływ temperatury drukowania na uwalnianie cząstek, przeprowadzono eksperymenty z użyciem PLA-black w temperaturze 210 °C (standardowe ustawienie dla ABS). Wyniki porównano ze standardową temperaturą 200 °C dla PLA. Przy wyższej temperaturze stężenie cząstek wzrosło prawie o rząd wielkości. Średnie stężenie podczas drukowania z PLA-black wzrosło z 2,6 x 10⁵ #/cm3 przy 200 °C do 1,3 x 10⁶ #/cm3 przy 210 °C. Wyższa emisja spowodowana wyższą temperaturą drukowania została już zaobserwowana w poprzednich badaniach nad drukarkami 3D3.
Rozkład wielkości cząstek w emisjach różnych filamentów
Rysunek 4 przedstawia rozkłady wielkości cząstek dla PLA w temperaturach 200 i 210 °C oraz dla ABS w temperaturze 210 °C. Drukowanie ABS doprowadziło do uzyskania wyższego stężenia cząstek oraz większych cząstek w porównaniu z PLA. Wzrost temperatury podczas drukowania PLA spowodował zwiększenie liczbowych stężeń cząstek, lecz nie miał istotnego wpływu na geometryczną średnicę średnią (GMD). Jest to zgodne z wcześniejszym badaniem28.
Rysunek 5 przedstawia GMD w oparciu o liczbę wszystkich zmierzonych filamentów. Zaobserwowano wyraźną tendencję różnic między cząstkami emitowanymi podczas drukowania filamentami ABS lub PLA. Próbki ABS miały największe GMD, w zakresie od 203,9 nm dla ABS-green do 262,1 nm dla ABS-blue. ABS-green jest produkowany przez innego producenta niż pozostałe filamenty ABS; może to być przyczyną nieco innej wielkości cząstek. Filamenty PLA emitowały mniejsze cząstki z GMD < 100 nm (od 63,8 nm dla PLA-clear do 88,3 nm dla PLA-blue). W przypadku pozostałych filamentów z dodatkami GMD wynosiło od 73,1 nm dla PLA-steel do 183,9 nm dla PLA-copper. Powtarzalność pomiarów wynika z niskich względnych odchyleń standardowych (RSD) pomiarów wielkości cząstek. Zakres ten mieścił się głównie między 0,96 a 5,58%. Tylko w przypadku PLA ze stalą (10,55%) i PLA z CNT (18,52%) zaobserwowano wyższy zakres. Może to jednak wynikać z niejednorodności filamentów. Produkty z dodatkami są mieszaniną termoplastu (np. w tym przypadku PLA) i metalu lub innych małych cząstek. Cząstki te mogą nie być równomiernie rozmieszczone, co może powodować wyższe odchylenie standardowe. Geometryczne odchylenia standardowe mieściły się w zakresie od 1,6 do 1,9, co wskazuje na jednowierzchołkowy rozkład w zakresie cząstek drobnych i ultradrobnych, co obserwowano w poprzednich badaniach drukarek 3D13.
Wyniki wykazują istotną różnicę w emisji cząstek pomiędzy filamentami PLA a ABS; nie było to wcześniej jasne z publikacji, ponieważ często analizowano tylko jeden lub dwa rodzaje filamentów29. Niektórzy autorzy opisywali większe cząstki dla ABS5,12, inni większe dla PLA2,9. W dalszych badaniach nie zaobserwowano żadnej różnicy w wielkości cząstek4,13. Byrley i wsp.29 przeanalizowali 13 publikacji i opisali średnie średnice cząstek w zakresie od 14.0 nm do 108.1 nm dla PLA oraz od 10.5 nm do 88.5 nm dla ABS. Różnica w wielkości cząstek mogła wynikać z pomiarów przeprowadzonych w różnych punktach czasowych. Niektórzy mierzyli stężenia w momencie ich najwyższej wartości12,13, a inni podawali wielkości dla całego procesu drukowania5,9. Jedyne dostępne dotychczas badanie dotyczące pisaków 3D wykazuje obecność cząstek do 60.4 nm dla PLA i do 173.8 nm dla ABS26, co jest zbieżne z wynikami uzyskanymi w niniejszej pracy.
Pomiar rozkładu wielkości stanowi jedynie jednorazowy obraz stanu układu. Aby zaobserwować zmienność czasową wielkości emitowanego aerozolu, rozkład wielkości cząstek dla filamentu PLA-black mierzono 10 razy co 3 minuty po zatrzymaniu drukowania (Rycina 6A). Pomiary wykazują wzrost GMD (Rycina 6B) oraz spadek stężenia cząstek (Rycina 6C) w każdym kolejnym cyklu pomiarowym. Wzrost wielkości cząstek może wynikać z aglomeracji, co wyjaśniałoby również spadek ich stężenia. Co ciekawe, zjawisko wzrostu wielkości cząstek i spadku ich stężenia obserwowano nie tylko po zatrzymaniu drukowania, ale również w trakcie procesów drukowania. Wskazuje to, że czas pomiaru jest istotnym czynnikiem.
Ilościowe oznaczenie zawartości metali przed i po drukowaniu przy użyciu ICP-MS
Porównanie filamentów zawierających dodatki metaliczne przed i po procesie drukowania nie wykazało różnic w ich zawartości metali. Niezmieniony stosunek metalu do polimeru wskazuje, że uwalniane cząstki nie składają się wyłącznie z polimeru, ponieważ prowadziłoby to do wyższego stężenia metalu w wydrukowanym materiale w wyniku utraty polimeru. Uwalniane nanocząstki metali mogą oznaczać wyższe ryzyko zdrowotne dla użytkownika22. Ogólnie należy zwrócić uwagę na wysoką zawartość metali w zaawansowanych filamentach. Metale mogą wywoływać niekorzystne skutki zdrowotne, a w szczególności uwalnianie cząstek w nanoskali wymaga zachowania środków ostrożności w codziennych sytuacjach30.
W przypadku filamentu PLA-copper zmierzyliśmy zawartość miedzi na poziomie 70% wagowych. Dla filamentu stalowego zmierzyliśmy zawartość 30% Fe, 8% Cr oraz 6% Ni. Często dokładny skład filamentów nie jest deklarowany, w związku z czym potencjalne zagrożenia nie są znane użytkownikowi. Ekspozycja na nikiel może mieć niekorzystny wpływ na zdrowie ludzi i może powodować alergie skórne, włóknienie płuc, choroby układu sercowo-naczyniowego oraz nerek. Pierwiastek ten jest podejrzewany o rakotwórczość u ludzi31.
Oprócz filamentów metalowych, przed i po drukowaniu przeanalizowano PLA clear. Odnotowano wówczas wzrost zawartości Cu, Zn, Fe, Cr i Ni po procesie drukowania. Mogło to wynikać z faktu, że wcześniej przez pisak 3D przeciągnięto inne materiały, co spowodowało wystąpienie efektu pamięci. Pomiary powtórzono z użyciem nowo zakupionego pisaka 3D i w tym przypadku nie zaobserwowano istotnego wzrostu (Rycina 7).
Morfologia cząstek w TEM
Obrazy TEM potwierdziły obecność cząstek i zweryfikowały różnicę w ich wielkości między ABS a PLA, zmierzoną za pomocą SMPS. Obrazy TEM wykazały, że wielkość cząstek PLA wynosiła głównie około 50 nm (Rycina 8A). W przypadku czarnego ABS zaobserwowano niemal stale większe cząstki, osiągające do 100 nm (Rycina 8B). Potwierdzono różnicę w wielkości cząstek między PLA a ABS, którą odnotowano w SMPS. Jednakże za pomocą TEM zmierzono mniejsze rozmiary. Mniejsze wartości mogą wynikać z faktu, że SMPS mierzy aglomeraty cząstek, jak opisano wcześniej, podczas gdy obrazy TEM przedstawiają cząstki niezaglomerowane.
Filament PLA-copper zawierał miedź oraz cząstki PLA (Rycina 8C). Miedź występowała głównie w formie krystalicznej o rozmiarach około 150 nm. Jest to zgodne z pomiarem SMPS filamentu miedzianego, który wykazał średnią GMD wynoszącą 178 nm (Rycina 5). Rycina 8D prawdopodobnie przedstawia uwolnioną CNT z filamentu PLA-CNT. Ponadto zaobserwowano uwalnianie małych cząstek stali podczas drukowania filamentem PLA-steel (Rycina 8E). Filament aluminiowy opisano jako „kompozyt PLA – z dodatkiem niezwykle dużej ilości srebrnych płatków aluminium”32. Rycina 8F pokazuje prawdopodobną aglomerację tych płatków, ponieważ ich rozmiar jest znacznie większy w porównaniu do zmierzonej metodą SMPS GMD wynoszącej 124 nm.
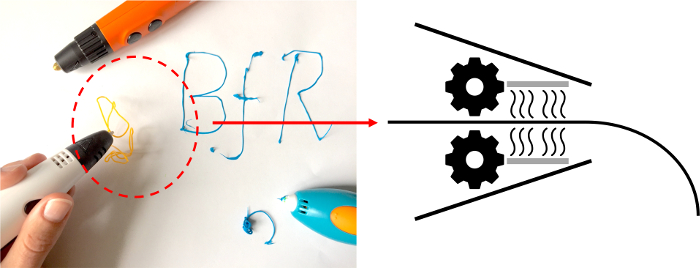
Rycina 1: Zdjęcie długopisów do druku 3D oraz schemat budowy długopisu do druku 3D. Długopis do druku 3D podgrzewa filament do wybranej temperatury i wytłacza stopiony termoplast. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
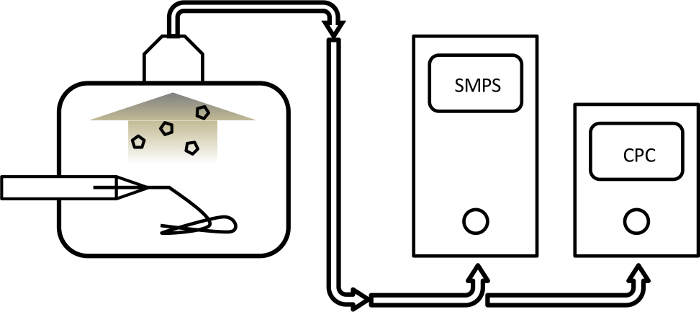
Rysunek 2: Układ eksperymentalny do pomiaru aerozolu w trybie online. Koncentracja cząstek jest mierzona za pomocą CPC, a rozkład wielkości cząstek za pomocą SMPS. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
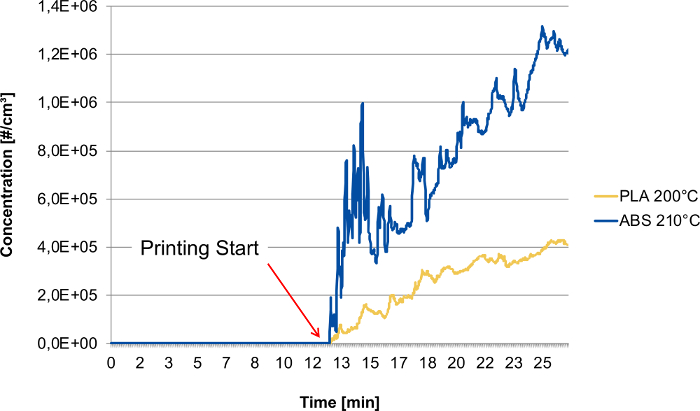
Rycina 3: Pomiar stężeń cząstek za pomocą CPC. Pomiary wykazują wzrost po rozpoczęciu druku oraz wyższe stężenia dla ABS w porównaniu do PLA. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
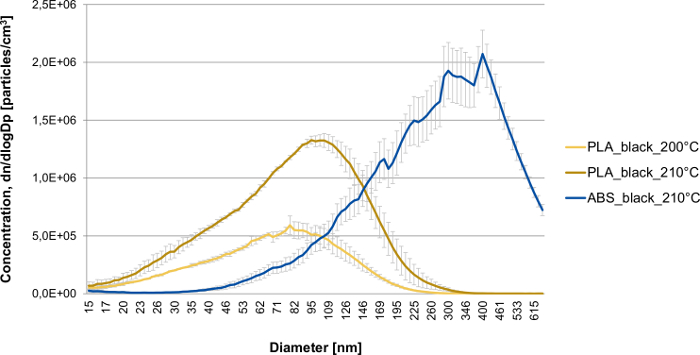
Rycina 4: Rozkład wielkości cząstek zmierzony za pomocą SMPS z odchyleniem standardowym (n=3). Druk z PLA skutkuje powstaniem mniejszych cząstek w porównaniu do ABS. Wzrost temperatury powoduje wyższe stężenie, lecz nie wykazuje istotnego wpływu na wielkość cząstek. Kliknij tutaj, aby wyświetlić większą wersję tej ryciny.
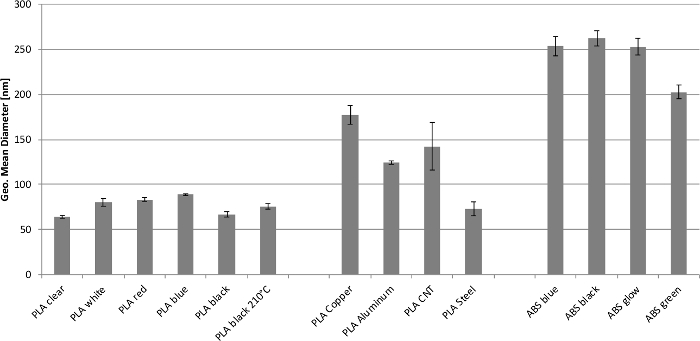
Rycina 5: Średnia geometryczna średnica wraz z odchyleniem standardowym (n=3) dla wszystkich analizowanych filamentów. Drukowanie z PLA spowodowało powstanie mniejszych cząstek w porównaniu do ABS. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
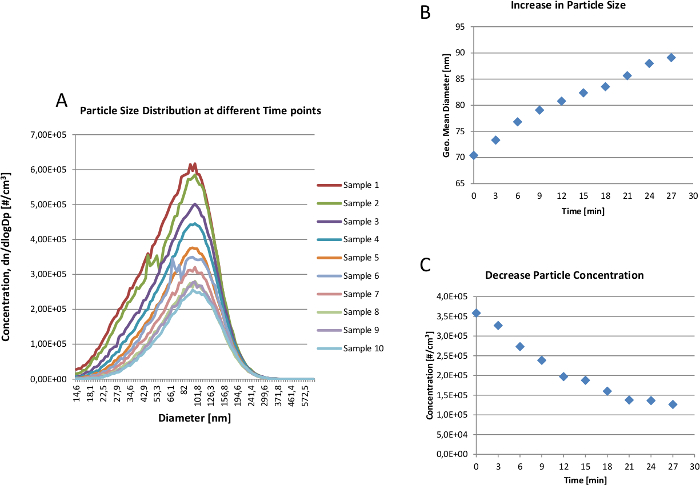
Rysunek 6: Rozkład wielkości cząstek zmierzony bezpośrednio po zatrzymaniu drukowania. (A) Rozkład wielkości cząstek mierzony co 3 minuty w okresie 30 minut po procesie drukowania z użyciem PLA-black. (B) Wzrost GMD. (C) Spadek stężenia. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
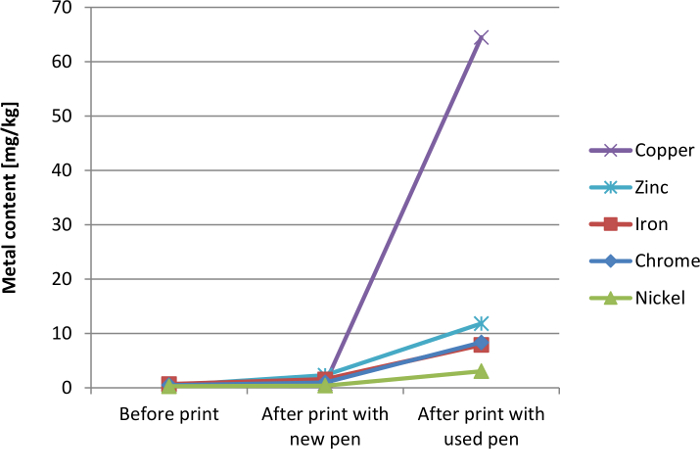
Rysunek 7: Zawartość metali w strawionych filamentach zmierzona za pomocą ICP-MS. Wzrost zawartości metali w filamentach PLA-clear po procesie drukowania. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
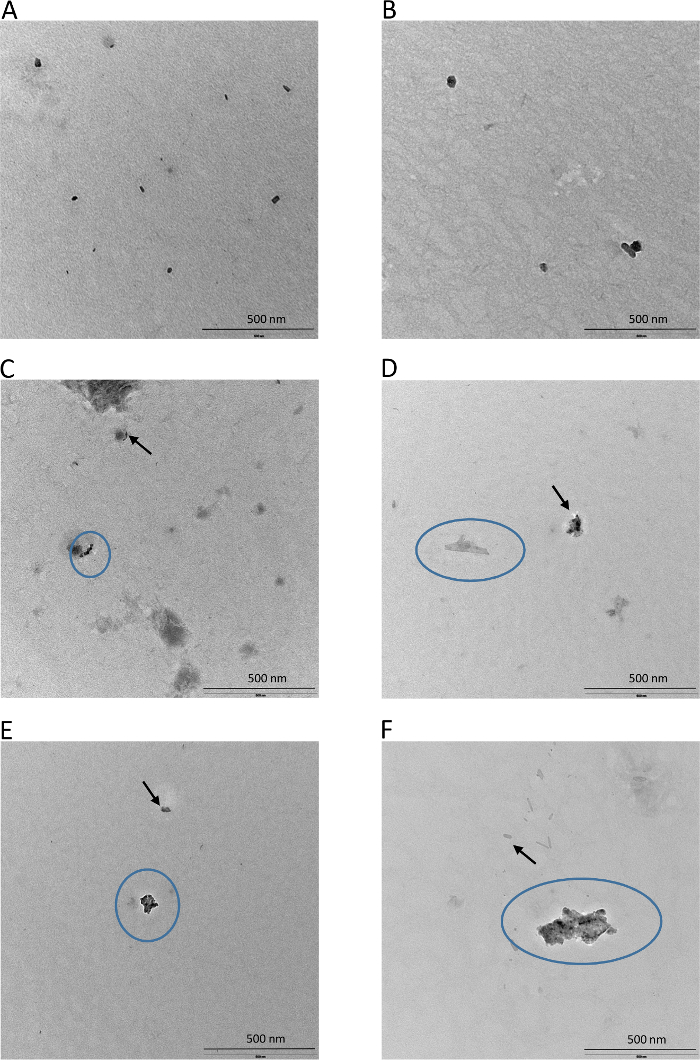
Rysunek 8: Obrazy TEM próbek z procesu drukowania: (A) czarny filament PLA, w wyniku którego powstały cząstki PLA o rozmiarze około 50 nm. (B) czarny filament ABS, w wyniku którego powstały cząstki ABS do 100 nm. (C) miedziany filament PLA, w wyniku którego powstały kryształy miedzi (120-150 nm) oprócz PLA. (D) filament PLA-CNT, w wyniku którego nastąpiło uwolnienie CNT. (E) stalowy filament PLA, w wyniku którego uwolnione zostały fragmenty stali. (F) aluminiowy filament PLA, w wyniku którego powstały duże cząstki aluminium. (C) – (D): strzałki wskazują PLA, a okręgi odpowiednio metal lub CNT. Aby wyświetlić większą wersję tego rysunku, kliknij tutaj.
Dyskusja
Protokół pokazuje szybką, niedrogą i przyjazną dla użytkownika metodę analizy emisji pióra do druku 3D. Oprócz porównania PLA i ABS, można badać filamenty zawierające znaczne ilości metali i CNT.
Krytycznym etapem jest czyszczenie komory, aby uniknąć zanieczyszczenia krzyżowego i upewnić się, że stężenie tła jest niskie. Użyliśmy eksykatora jako dostępnej opcji komory, ale mogą być używane inne komory.
Stężenia cząstek i rozkład wielkości cząstek są mierzone online w trakcie procesu drukowania i po jego zakończeniu. W tym badaniu zarejestrowano stężenia cząstek osiągające wartości powyżej 106 cząstek/cm3 , co może budzić niepokój. W szczególności, gdy znaleziono cząstki mniejsze niż 100 nm. Pomiary aerozolu pozwoliły na pomiary stężenia cząstek za pomocą CPC w zakresie wielkości od 4 nm do 3 μm. Pomiary SMPS pozwoliły jedynie na pomiary rozkładu wielkości cząstek w zakresie od 14,4 nm do 673,2 nm. Mniejsze lub większe cząstki mogą zostać pominięte w tych pomiarach.
Metoda potwierdza obecność cząstek w emisjach długopisów 3D za pomocą analizy TEM offline. W badaniu wykryto nanocząstki różnych materiałów termoplastycznych, a także cząstek metali i nanorurek węglowych.
W przypadku analizy TEM oparliśmy się na sedymentacji cząstek w czasie, ponieważ inne metody pobierania próbek nie działały, ale przydatne może być ulepszenie lub modyfikacja próbek. Stężenie powietrza atmosferycznego było bardzo niskie i nieistotne w stosunku do stężeń emisji, ale zastosowanie filtrów wlotowych może być cenne. W przyszłości inne objętości komór zostaną wykorzystane do porównania wyniku z emisjami z drukarek 3D. Protokół koncentrował się na uwalnianiu cząstek, ale pozostają otwarte pytania, jak na przykład w odniesieniu do emisji lotnych związków organicznych (LZO). W przypadku drukarek 3D wykazano już, że oprócz cząstek uwalniane są LZO 9,10,11,12,13,14,15,16,17,18,33. Można założyć, że pisaki 3D mogą powodować podobne emisje.
Drukarki 3D można uruchomić, a następnie drukować bez obecności użytkownika. Długopisy do druku 3D są jednak urządzeniami przenośnymi i są najczęściej obsługiwane ręcznie. Dzięki temu użytkownik pozostaje bliżej urządzenia podczas całego procesu drukowania, co skutkuje potencjalnie większą ekspozycją. Należy na to zwrócić szczególną uwagę, ponieważ długopisy 3D są często reklamowane jako nadające się do użytku przez dzieci. Ogólnie rzecz biorąc, emisje cząstek z procesów FFF 3D są porównywalne z drukarkami laserowymi pod względem stężeń liczby cząstek34. W związku z tym należy podjąć środki ostrożności w celu zmniejszenia poziomu narażenia. Rozsądne wydaje się zalecenie, aby długopisy 3D były używane w niskich temperaturach drukowania i tylko w dobrze wentylowanym otoczeniu. Filamenty z metalem lub innymi dodatkami należy używać ostrożnie, ponieważ prawdopodobne jest uwolnienie potencjalnie szkodliwych nanocząstek lub włókien metalu.
W przyszłości protokół ten może być używany do porównywania większej liczby filamentów i różnych długopisów do druku 3D, aby lepiej zrozumieć emisje tych urządzeń i możliwe ryzyko dla konsumentów. Ponadto protokół ten może być używany do analizy innych przypadków generujących aerozole (np. produktów w sprayu).
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Podziękowania dla Sebastiana Malke i Nadine Dreiack za wsparcie laboratorium.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Długopis do druku 3D | lovebay | kupiony na: www.amazon.de | |
| ABS | Filamentworld | ABS175XBLK | kupiony na: www.filamentworld.de |
| ABS niebieski | Filamentworld | ABS175XSB | kupiony na: www.filamentworld.de |
| ABS świecący w ciemności | Formfutura | ABS175XGID | kupiony na: www.filamentworld.de |
| Alcian Blue | Sigma Aldrich, Niemcy | ||
| Collodion | Electron Microscopy Services GmbH, Niemcy | ||
| CPC | TSI Inc. | Model 3775 | można stosować inne urządzenia do pomiaru śledzenia cząstek |
| Nadtlenek wodoru | Merck KGaA | 30%, suprapur | |
| do obrazowania | Olympus, Niemcy | Veleta G2 | |
| Oprogramowanie iTEM | Olympus, Niemcy | ||
| MilliQ woda | Merck KGaA | Milli-Q® System | |
| Kwas | 69%, Czyszczony we własnym zakresie przez destylację | ||
| PLA | Filamentworld | PLA175XBLK | do kupienia na: www.filamentworld.de |
| PLA niebieski | Filamentworld | PLA175XSBL | do kupienia na: www.filamentworld.de |
| PLA clear | Filamentworld | PLA175XCLR | do kupienia na: www.filamentworld.de |
| PLA czerwony | Filamentworld | PLA175XRED | kupić na: www.filamentworld.de |
| PLA biały | Filamentworld | PLA175XWHT | kupić na: www.filamentworld.de |
| PLA z aluminium | Formfutura | GPLA175XTSI | kupić na: www.filamentworld.de |
| PLA z CNT | 3DXTech | 3DX175XPLAESD | kupiony na: www.filamentworld.de |
| PLA z Copper | Formfutura | MFL175XCOP | zakupione na: www.filamentworld.de |
| PLA ze stalowym | proto-makaronem | PP175X500SST | zakupione na: www.filamentworld.de |
| SMPS | TSI Inc. | Model 3938 | można stosować inne urządzenia do pomiaru śledzenia cząstek |
| TEM | Jeol GmbH, Niemcy | Jeol 1400 Plus | |
| Alternatywne siatki TEM (powlekane tworzywem sztucznym): Formvar-Film auf 400 mesh Cu-Netzchen | Plano GmbH, Niemcy | SF162-4 | |
| siatki miedziane 400 mesh 3,5 mm | Plano GmbH, Niemcy |
Bibliografia
- Statista. Most used 3D printing technologies in 2019 [Graph]. Statista. , Available from: https://www.statista.com/statistics/560304/worldwide-survey-3d-printing-top-technnologies/ (2020).
- Stephens, B., Azimi, P., El Orch, Z., Ramos, T. J. A. E. Ultrafine particle emissions from desktop 3D printers. Atmospheric Environment. 79, 334-339 (2013).
- Stabile, L., Scungio, M., Buonanno, G., Arpino, F., Ficco, G. Airborne particle emission of a commercial 3D printer: the effect of filament material and printing temperature. Indoor Air. 27 (2), 398-408 (2017).
- Kwon, O., et al. Characterization and control of nanoparticle emission during 3D printing. Environmental Science & Technology. 51 (18), 10357-10368 (2017).
- Yi, J., et al. Emission of particulate matter from a desktop three-dimensional (3D) printer. Journal of Toxicology and Environmental Health, Part A. 79 (11), 453-465 (2016).
- Rao, C., et al. Capturing PM2. 5 emissions from 3D printing via nanofiber-based air filter. Scientific reports. 7 (1), 10366(2017).
- Zontek, T. L., Ogle, B. R., Jankovic, J. T., Hollenbeck, S. M. An exposure assessment of desktop 3D printing. Journal of Chemical Health & Safety. 24 (2), 15-25 (2017).
- Zhang, Q., Wong, J. P., Davis, A. Y., Black, M. S., Weber, R. J. Characterization of particle emissions from consumer fused deposition modeling 3D printers. Aerosol Science Technology. 51 (11), 1275-1286 (2017).
- Kim, Y., et al. Emissions of Nanoparticles and Gaseous Material from 3D Printer Operation. Environmental Science & Technology. 49 (20), 12044-12053 (2015).
- Azimi, P., Zhao, D., Pouzet, C., Crain, N. E., Stephens, B. Emissions of ultrafine particles and volatile organic compounds from commercially available desktop three-dimensional printers with multiple filaments. Environmental Science & Technology. 50 (3), 1260-1268 (2016).
- Steinle, P. Characterization of emissions from a desktop 3D printer and indoor air measurements in office settings. Journal of Occupational and Environmental Hygiene. 13 (2), 121-132 (2016).
- Vance, M. E., et al. Aerosol emissions from fuse-deposition modeling 3D printers in a chamber and in real indoor environments. Environmental Science & Technology. 51 (17), 9516-9523 (2017).
- Floyd, E. L., Wang, J., Regens, J. L. Fume emissions from a low-cost 3-D printer with various filaments. Journal of Occupational and Environmental Hygiene. 14 (7), 523-533 (2017).
- Stefaniak, A. B., et al. Characterization of chemical contaminants generated by a desktop fused deposition modeling 3-dimensional Printer. Journal of Occupational and Environmental Hygiene. 14 (7), 540-550 (2017).
- Azimi, P., Fazli, T., Stephens, B. Predicting concentrations of ultrafine particles and volatile organic compounds resulting from desktop 3D printer operation and the impact of potential control strategies. Journal of Industrial Ecology. 21, 107-119 (2017).
- Gu, J., Wensing, M., Uhde, E., Salthammer, T. Characterization of particulate and gaseous pollutants emitted during operation of a desktop 3D printer. Environment International. 123, 476-485 (2019).
- Davis, A. Y., Zhang, Q., Wong, J. P., Weber, R. J., Black, M. S. Characterization of volatile organic compound emissions from consumer level material extrusion 3D printers. Building and Environment. 160, 106209(2019).
- Wojtyła, S., Klama, P., Śpiewak, K., Baran, T. 3D printer as a potential source of indoor air pollution. International Journal of Environmental Science and Technology. 17 (1), 207-218 (2020).
- Bierkandt, F. S., Leibrock, L., Wagener, S., Laux, P., Luch, A. The impact of nanomaterial characteristics on inhalation toxicity. Toxicology Research. 7 (3), 321-346 (2018).
- Chan, F., et al. Health survey of employees regularly using 3D printers. Occupational Medicine. 68 (3), 211-214 (2018).
- Acquah, S. F., et al. Carbon nanotubes and graphene as additives in 3D printing. Nanotubes-current progress of their polymer composites. Berber, M. A., Hafez, I. H. , InTech. 227-253 (2016).
- Schrand, A. M., et al. Metal-based nanoparticles and their toxicity assessment. Wiley interdisciplinary reviews: Nanomedicine and Nanobiotechnology. 2 (5), 544-568 (2010).
- Karlsson, H. L., Cronholm, P., Gustafsson, J., Moller, L. Copper oxide nanoparticles are highly toxic: a comparison between metal oxide nanoparticles and carbon nanotubes. Chemical Research In Toxicology. 21 (9), 1726-1732 (2008).
- Donaldson, K., Murphy, F. A., Duffin, R., Poland, C. A. Asbestos, carbon nanotubes and the pleural mesothelium: a review of the hypothesis regarding the role of long fibre retention in the parietal pleura, inflammation and mesothelioma. Particle and Fibre Toxicology. 7 (1), 5(2010).
- Stefaniak, A. B., et al. Three-dimensional printing with nano-enabled filaments releases polymer particles containing carbon nanotubes into air. Indoor Air. 28 (6), 840-851 (2018).
- Yi, J., et al. Particle and organic vapor emissions from children's 3-D pen and 3-D printer toys. Inhalation Toxicology. , 1-14 (2019).
- Salvi, S. Health effects of ambient air pollution in children. Paediatric Respiratory Reviews. 8 (4), 275-280 (2007).
- Zhang, Q., et al. Investigating particle emissions and aerosol dynamics from a consumer fused deposition modeling 3D printer with a lognormal moment aerosol model. Aerosol Science and Technology. 52 (10), 1099-1111 (2018).
- Byrley, P., George, B. J., Boyes, W. K., Rogers, K. Particle emissions from fused deposition modeling 3D printers: Evaluation and meta-analysis. Science of The Total Environment. 655, 395-407 (2019).
- Singh, A. V., et al. Review of emerging concepts in nanotoxicology: opportunities and challenges for safer nanomaterial design. Toxicology Mechanisms and Methods. 29 (5), 378-387 (2019).
- Denkhaus, E., Salnikow, K. Nickel essentiality, toxicity, and carcinogenicity. Critical Reviews In Oncology/Hematology. 42 (1), 35-56 (2002).
- Technical Data Sheet, Galaxy PLA. Formfutura. , Available from: https://bit.ly/31Bco0O (2020).
- Stefaniak, A., et al. Particle and vapor emissions from vat polymerization desktop-scale 3-dimensional printers. Journal of Occupational and Environmental Hygiene. 16 (8), 519-531 (2019).
- Uhde, E., He, C., Wensing, M. Characterization of ultra-fine particle emissions from a laser printer. Proc. Int. Conf. Healthy Building. 2, 479-482 (2006).
Przedruki i uprawnienia
