Niniejsze badanie porównuje chłodzenie strumieniem gazu N₂ w postaci zalewowej oraz kriogenicznej pochodzącej z LN₂ podczas toczenia stopu TC18. Chłodzenie kriogeniczne wiązało się z mniejszą widoczną deformacją, zachowaniem utwardzenia powierzchniowego oraz niższą chropowatością powierzchni przy testowanych posuwach, choć porównania miały charakter opisowy ze względu na brak niezależnych powtórzeń w procesie obróbki.
Artykuł badawczy
Porównawcze obserwacje wpływu prędkości posuwu i chłodzenia strumieniem gazu N2 w niskiej temperaturze pochodzącym z LN2 na warstwę powierzchniowo zmodyfikowaną stopu tytanu TC18 podczas toczenia
W tym artykule
Podsumowanie
Streszczenie
Stopy tytanu są trudne w obróbce, ponieważ niska przewodność cieplna oraz powinowactwo do materiałów narzędzi tnących powodują koncentrację ciepła i obciążeń mechanicznych w pobliżu krawędzi tnącej. W wysokowytrzymałym stopie tytanu TC18 typu bliskiego beta może to doprowadzić do powstania warstwy zmienionej powierzchniowo, co może wpływać na właściwości użytkowe komponentu. W niniejszym badaniu przeanalizowano wpływ posuwu oraz trybu chłodzenia podczas toczenia zewnętrznego stopu TC18. Chłodzenie zalewowe przy użyciu płynu półsyntetycznego DRK-5011 w temperaturze 20 °C porównano z chłodzeniem kriogenicznym strumieniem gazu N₂ pochodzącego z LN₂ przy posuwach 0,10, 0,15, 0,20 i 0,26 mm/rev, obrotach wrzeciona 135 r/min, początkowej prędkości skrawania 19,1 m/min oraz głębokości skrawania 0,60 mm. Do pomiaru widocznej strefy odkształceń plastycznych (strefa P) wykorzystano metalografię przekroju poprzecznego, profile mikrotwardości Vickersa posłużyły do oceny mikrotwardości przypowierzchniowej i grubości warstwy utwardzonej, a także zmierzono arytmetyczną średnią chropowatość powierzchni (Ra). Reprezentatywne głębokości strefy P wynosiły odpowiednio 8,5, 9,7, 10,9 i 21,6 µm przy chłodzeniu zalewowym oraz 6,0, 8,2, 10,7 i 11,0 µm przy chłodzeniu kriogenicznym. Mikrotwardość przypowierzchniowa różniła się opisowo w zależności od trybu chłodzenia, a wielkość tej różnicy zmieniała się wraz z posuwem, natomiast grubość warstwy utwardzonej wykazywała średnią różnicę opisową wynoszącą około 40%. Wartości Ra dla chłodzenia kriogenicznego były o około 8%–23% niższe przy odpowiadających sobie posuwach. Testy pomocnicze wykazały trendy chropowatości kriogenicznej w zależności od prędkości skrawania i głębokości skrawania, jednak zabrakło pełnych porównań parzystych dla trybów chłodzenia. Ogólnie rzecz biorąc, warunki chłodzenia strumieniem gazu kriogenicznego wiązały się z mniejszą głębokością widocznych odkształceń, zachowaniem utwardzenia przypowierzchniowego oraz niższą chropowatością w badanym oknie procesowym. Wartości mikrotwardości i Ra podano jako średnia ± odchylenie standardowe z powtórzonych pomiarów na jednej próbce dla każdego wariantu; odchylenia standardowe te odzwierciedlają powtarzalność pomiarów, a nie zmienność między próbkami. W związku z tym wszystkie porównania mają charakter opisowy, a istotność statystyczna nie może zostać oceniona bez niezależnych powtórzeń obróbki.
Wprowadzenie
Stopy tytanu łączą w sobie wysoką wytrzymałość właściwą, odporność na korozję oraz korzystne właściwości mechaniczne w szerokim zakresie temperatur, co uzasadnia ich zastosowanie w lotnictwie, energetyce, przemyśle morskim i aplikacjach biomedycznych1,2,3,4. W komponentach poddawanych dużym obciążeniom właściwości zależą jednak od czegoś więcej niż tylko od wytrzymałości materiału w objętości. Obrobiona powierzchnia i materiał znajdujący się bezpośrednio pod nią są pierwszymi obszarami narażonymi na kontakt, obciążenia cykliczne, fretting, erozję i agresywne środowiska. Topografia powierzchni, plastycznie odkształcona mikrostruktura, gradienty twardości, uszkodzenia szczątkowe i inne zmiany wywołane obróbką mogą zatem wpływać na miejsce inicjacji uszkodzeń oraz sposób ich rozwoju5,6,7,8. Ten obszar przypowierzchniowy jest zazwyczaj omawiany w ramach szerszego pojęcia integralności powierzchni lub, gdy nacisk kładzie się na modyfikacje wywołane obróbką, jako warstwa powierzchniowo zmieniona. Toczenie pozostaje niezbędne do uzyskania wymiarów i stanu powierzchni wymaganych w wielu komponentach tytanowych, dlatego dobór procesu musi uwzględniać zarówno efektywność usuwania materiału, jak i stan pozostawiony w obrabianym detalu9,10. TC18 jest wysokowytrzymałym stopem tytanu typu near-β, stosowanym w lekkich, odpornych na uszkodzenia strukturach nośnych11. Klasa stopu i poziom wytrzymałości odróżniają go od Ti–6Al–4V, stopu α+β, który dominuje w literaturze dotyczącej obróbki skrawaniem. Tendencje ustalone dla Ti–6Al–4V stanowią zatem przydatne hipotezy, ale nie można założyć, że przenoszą się one ilościowo na TC18. Niezbędne są dowody specyficzne dla TC18, aby określić, w jaki sposób praktyczny proces toczenia modyfikuje płytką warstwę podpowierzchniową oraz czy zmiany w dostarczaniu chłodzenia wiążą się z mniejszą widoczną deformacją bez eliminowania odpowiedzi w zakresie twardości.
Trudność w obróbce stopów tytanu wynika ze sprzężonych warunków termicznych, mechanicznych i trybologicznych w niewielkiej, szybko odnawianej strefie kontaktu. Niska przewodność cieplna ogranicza odpływ ciepła od krawędzi tnącej, natomiast powinowactwo między tytanem a powszechnymi materiałami narzędziowymi może sprzyjać adhezji i niestabilnemu kontaktowi narzędzie–wiór. Przeglądy literatury konsekwentnie wskazują, że temperatura skrawania, naprężenia kontaktu, tworzenie wióra, stan narzędzia oraz integralność powierzchni są wynikami wzajemnie od siebie zależnymi, a nie odizolowanymi zmiennymi12,13,14,15. Badania eksperymentalne i modelowe wykazują podobnie, że końcowa powierzchnia odzwierciedla konkurencję między akumulacją odkształcenia a zmiękczeniem zależnym od temperatury pod wpływem obciążenia przejściowego16,17,18. Lokalizacja ścinania i tworzenie wióra segmentowanego wprowadzają dodatkową heterogeniczność przestrzenną i czasową19,20,21. Badania te stanowią fizyczną podstawę do oczekiwania, że zarówno parametry skrawania, jak i doprowadzanie chłodziwa wpływają na głębokość i charakter mechaniczny warstwy zmodyfikowanej powierzchniowo, jednak nie uzasadniają one przypisywania konkretnego mechanizmu trendom optycznym lub twardości bez bezpośrednich dowodów z pomiarów temperatury, siły, stanu narzędzia lub krystalografii. Posuw jest szczególnie bezpośrednią zmienną procesu, ponieważ zmienia on nominalną nieodkształconą grubość wióra, ilość materiału usuwanego na obrót oraz ślady posuwu pozostawiane przez narzędzie. Zwiększenie posuwu może zmodyfikować obciążenie styku, geometrię wióra, odkształcenie narzucone na nowo wytworzoną powierzchnię oraz geometryczny wkład w chropowatość. Badania nad Ti–6Al–4V zgłaszały w związku z tym silne zmiany w morfologii powierzchni, chropowatości i właściwościach przypowierzchniowych związane z posuwem22,23. Niemniej jednak skala i forma tych odpowiedzi zależą od stanu stopu, geometrii narzędzia, trybu chłodzenia i badanego okna procesowego, co sprawia, że porównanie dopasowane do TC18 jest bardziej uzasadnione niż uniwersalne prawo posuwu wywnioskowane z innego stopu.
Strategia chłodzenia stanowi drugą drogę modyfikacji warunków brzegowych w strefie skrawania. Badania nad modyfikacją powierzchni wykazują, że niewielkie zmiany w mikrostrukturze lub właściwościach mechanicznych mogą pozostać istotne nawet wtedy, gdy nie występują widoczne uszkodzenia makroskopowe24,25. W związku z tym obróbka kriogeniczna i wspomagana kriogenicznie była badana jako alternatywa lub uzupełnienie konwencjonalnego chłodzenia zalewowego. Porównawcze badania nad tytanem powiązały wspomaganie kriogeniczne ze zmniejszonym zużyciem narzędzia lub mniejszą chropowatością przy określonych warunkach toczenia i frezowania26,27,28, natomiast badania nad mikrobrawaniem wykazały lepszą kontrolę powstawania wiórów i wyższą jakość powierzchni29. Smarowanie wspomagane chłodzonym powietrzem może zmieniać siłę skrawania, degradację narzędzia i chropowatość, jednak wynik zależy od dostarczonej temperatury oraz towarzyszącego systemu smarowania30. Badania z wykorzystaniem CO₂ oraz łączonych strategii chłodzenia i smarowania dodatkowo wykazują, że odpowiedź zależy od stopu i konfiguracji31,32. Badania z zastosowaniem chłodzenia rurką wirową z zimnym gazem CO₂ wykazały znaczne obniżenie temperatury skrawania (do 35,6%) i chropowatości powierzchni (do 66,14%) podczas toczenia stopu Ti6Al4V, co dowodzi, że medium chłodzące i metoda jego dostarczania mogą znacząco wpływać na jakość powierzchni. Wspólnie literatura ta potwierdza dwa punkty istotne dla obecnego projektu. Po pierwsze, szybkie odprowadzanie ciepła może jednocześnie wpływać na kilka wyników obróbki, dlatego strategię chłodzenia należy oceniać za pomocą wielu wskaźników integralności powierzchni. Po drugie, raportowane korzyści nie mogą być oddzielone od medium i systemu dostarczania. Chłodzenie kriogeniczne nie jest pojedynczą, uniwersalną metodą: medium, faza, temperatura, ciśnienie, pozycja uderzenia strumienia, dostęp do narzędzia oraz smarowanie – wszystko to wpływa na wyniki porównania. Przeglądy literatury podkreślają zatem konieczność precyzyjnego raportowania warunków dostarczania oraz interpretacji przetestowanego materiału i konfiguracji procesu33. Metoda zbadana w niniejszej pracy wykorzystuje LN2 jako źródło zimna i dostarcza kriogeniczny strumień gazu N2 w kierunku obszaru narzędzie-wiór na powierzchni przedniej. LN₂ o temperaturze około −196 °C służyło jako źródło zimna, natomiast zmierzona temperatura strumienia gazu N₂ przed uderzeniem wynosiła −169 °C. Odnotowane zużycie LN₂ na poziomie 20 L w ciągu 7 min odpowiadało zużyciu ciekłego LN₂ w ilości około 3 L/min. Chłodzenie zalewowe zapewnia chłodzenie, smarowanie i płukanie, zatem eksperyment ocenia ogólną różnicę między dwoma trybami dostarczania i nie może oddzielić odprowadzania ciepła od smarowania, pędu strumienia lub innych efektów międzyfazowych.
Niniejsza analiza ustanawia odtwarzalne porównanie między dwiema konkretnymi konfiguracjami dostarczania chłodzenia: systemem chłodzenia zalewowego DRK-5011 oraz kriogenicznym systemem strumienia gazu N₂ pochodzącym z LN₂, z dyszą, ciśnieniem i parametrami dostarczania określonymi w sekcji Metody, podczas zewnętrznego toczenia stopu TC18. W głównym eksperymencie zmieniano posuw przy stałej prędkości obrotowej wrzeciona i głębokości skrawania, a następnie zmierzono trzy komplementarne elementy stanu zmienionej powierzchni: głębokość widocznej strefy odkształcenia plastycznego (strefa P), profil mikrotwardości przypowierzchniowej i wynikającą z niego grubość warstwy utwardzonej oraz arytmetyczną średnią chropowatość powierzchni (Ra). Głębokość strefy P oraz grubość warstwy utwardzonej zostały zachowane jako oddzielne punkty końcowe, ponieważ pierwsza z nich zależy od optycznej granicy morfologicznej, a druga od powrotu do mierzonego pasma twardości osnowy. Dwie pomocnicze serie kriogeniczne różniły się prędkością skrawania lub głębokością skrawania wyłącznie w celu pomiaru chropowatości; ich ograniczone odniesienia do chłodzenia zalewowego zostały potraktowane jako odizolowane punkty odniesienia, a nie jako pełne serie sparowane. Projekt sparowany warunek po warunku jest odpowiedni dla dostępnych danych, ponieważ zachowuje bezpośredni kontrast dla każdego posuwu, nie sugerując jednocześnie niemierzalnej powierzchni oddziaływań. Nie szacuje on jednak niezależnych efektów głównych we wszystkich parametrach ani nie identyfikuje optimum procesu. W badaniu brakuje również grupy obróbki na sucho, projektu factorialnego lub powierzchni reakcji, formalnej analizy wariancji, pomiarów sił skrawania, historii temperatura–czas, pomiarów zużycia narzędzia oraz charakterystyki za pomocą dyfrakcji elektronów wstecznie rozproszonych (EBSD) lub transmisyjnej mikroskopii elektronowej (TEM). Wkład badania jest zatem ograniczony do zmierzonych odpowiedzi przy określonym narzędziu, materiale, sposobie dostarczania chłodzenia i oknie procesowym, zapewniając jednocześnie ilościowe obserwacje i jasno sformułowane hipotezy dla późniejszego badania wyjaśniającego mechanizmy. Postawiono hipotezę, że w badanych tutaj dopasowanych warunkach toczenia, określony warunek kriogenicznego strumienia gazu N₂ pochodzącego z LN₂ wykaże wyraźne, reprezentatywne głębokości strefy P, profile mikrotwardości przypowierzchniowej, grubości warstw utwardzonych oraz wartości Ra w porównaniu z chłodzeniem zalewowym dla testowanych wartości posuwu
Protokół
Materiał obrabianego elementu i narzędzie skrawające
Otrzymany w stanie dostawy stop TC18 w obszarze bliskim-β użyto pręta ze stopu tytanu o początkowej średnicy 45 mm i długości 275 mm. Skład pierwiastkowy badanego pręta TC18 dla konkretnej partii podano w Tabela 1 na podstawie certyfikatu materiałowego dostawcy. Referencyjne właściwości mechaniczne w temperaturze pokojowej dla konkretnej partii zostały przedstawione w Tabela 2Certyfikat materiałowy dla badanego pręta przedstawiono jako Plik uzupełniający 1Pręt był sztywno zamocowany w tym samym układzie uchwytu dla wszystkich warunków. Obróbka zewnętrzna była wykonywana przy użyciu powlekanej płytki z węglików spiekanych WNMG080404-HL, przy czym ten sam typ płytki, geometria nominalna, orientacja oprzyrządowania oraz sposób mocowania obrabianego elementu zostały zachowane zarówno dla prób z chłodzeniem obfitym, jak i kriogenicznym. Do każdej próby obróbki wykorzystywano nową powlekaną płytkę z węglików spiekanych z nieużytą krawędzią tnącą. Żadna płytka nie była ponownie wykorzystywana przy różnych warunkach skrawania, co zapewniło spójny stan początkowy narzędzia we wszystkich testach. Ponieważ niniejsze badanie nie obejmowało dedykowanej analizy zużycia narzędzia, progresywnego zużycia narzędzia, w tym zużycia czołowego, wżerowego, wykruszeń krawędzi lub powstawania narostu, nie poddano inspekcji ani pomiarom ilościowym, gdyż celem badania była ocena warstwy zmodyfikowanej powierzchniowo przy określonych początkowych warunkach narzędzia, a nie porównanie trwałości narzędzia lub charakterystyki jego zużycia.
Tabela 1 przedstawia skład pierwiastkowy konkretnej partii pręta TC18 użytego w niniejszym badaniu, w której tytan stanowi pozostałą część składu. Tabela 2 przedstawia nominalną wytrzymałość na rozciąganie w temperaturze pokojowej, granicę plastyczności 0,2%, wydłużenie całkowite oraz względne zmniejszenie przekroju. Dane te pozwoliły umieścić obrabiany element w zakresie wytrzymałości raportowanym dla TC18 i stanowiły kontekst dla późniejszych pomiarów twardości oraz procesu toczenia; w niniejszym badaniu nie przeprowadzono jednak próby rozciągania dla konkretnej partii materiału.
Konfiguracja systemu chłodzenia i projekt obrotowy
Próby toczenia przeprowadzono na tokarce poziomej wyposażonej w system dostarczania przedstawiony na Rysunku 1. Układ kriogeniczny składał się z naczynia magazynowego LN2, pompy elektrycznej, komory odparowywania, jednostki kontroli ciśnienia, linii połączeniowych oraz dedykowanej dyszy. Na wylocie dyszy zainstalowano termoparę typu T w celu pomiaru temperatury strumienia gazu; temperatura zmierzona 50 mm za wylotem dyszy, przed uderzeniem w obszar narzędzie-wiór, wynosiła -169 °C. Jako źródło zimna posłużył LN₂ w nominalnej temperaturze wrzenia wynoszącej około -196 °C; po odparowaniu niskotemperaturowy gaz N₂ był kierowany w stronę obszaru kontaktu narzędzie-wiór. W systemie zastosowano natryskiwanie strumieniem medium kriogenicznego, aby zwiększyć stabilność operacyjną i bezpieczeństwo układu cięcia kriogenicznego. Dysza miała stożkową konfigurację prostą z średnicą wylotu 2 mm. Strumień był zorientowany nominalnie prostopadle do powierzchni czołowej (90 stopni), a czoło dyszy znajdowało się w odległości 50 mm od ostrza narzędzia. Między jednostką kontroli ciśnienia a wlotem dyszy zainstalowano manometr; ciśnienie zasilania podczas skrawania utrzymywano na poziomie 0,16 MPa ± 0,01 MPa. W układzie zastosowano urządzenie stabilizujące ciśnienie w celu stłumienia wahań ciśnienia operacyjnego.
Ciągłe zużycie 20 L LN2 w ciągu 7 min odpowiadało szybkości zużycia LN2 wynoszącej około 3 L/min. Wartość tę traktowano jako szybkość zużycia cieczy, a nie jako objętościowy przepływ odparowanego gazu. Układ dysz gazowych wybrano w celu ograniczenia zatrzymywania cieczy i rozbryzgów w pobliżu strefy cięcia, zapewniając jednocześnie stałe miejsce uderzenia strumienia. W niniejszym eksperymencie nie porównywano go bezpośrednio z uderzeniem cieczy. LN₂ i kriogeniczny gaz N₂ mogą powodować ciężkie oparzenia zimnem oraz mogą wypierać tlen w słabo wentylowanych pomieszczeniach. System dozujący obsługiwano wyłącznie w dobrze wentylowanym obszarze, stosując przyłbicę lub gogle ochronne, izolowane rękawice kriogeniczne, fartuch laboratoryjny, długie spodnie i pełne obuwie, oraz przestrzegając instytucjonalnych procedur obchodzenia się z cieczami kriogenicznymi.
W przypadku głównego eksperymentu parzystego prędkość obrotowa wrzeciona została ustawiona na 135 r/min. Przy początkowej średnicy obrabianego elementu wynoszącej 45 mm odpowiadało to nominalnej prędkości skrawania na poziomie około 19,1 m/min; wartość ta została przyjęta jako średnica początkowa, ponieważ prędkość obwodowa zmieniała się wraz z bieżącą średnicą. Osiową głębokość skrawania (ap) ustawiono na 0.60 mm, a w obu trybach chłodzenia przetestowano posuwy (f) wynoszące 0.10, 0.15, 0.20 oraz 0.26 mm/rev.
W przypadku chłodzenia zalewowego, półsyntetyczny płyn chłodzący DRK-5011 rozcieńczono wodą do stężenia 5% (ułamek objętości) i podawano w temperaturze 20 ± 2 °C za pomocą systemu cyrkulacji chłodziwa z kontrolą temperatury. Chłodziwo było dostarczane przez pompę odśrodkową o nominalnym natężeniu przepływu 20 L/min przy ciśnieniu na wylocie pompy 0,16 MPa; natężenie przepływu na wylocie dyszy zmierzono za pomocą przepływomierza zainstalowanego w linii doprowadzającej i wynosiło ono 20 L/min. Zastosowano dyszę jednoobiegową o średnicy wylotu 2 mm, skierowaną pod kątem 30° do powierzchni czołowej i umieszczoną w odległości 10 mm od strefy skrawania. Chłodziwo zalewowe stosowano w sposób ciągły podczas każdego przejścia skrawania, a warunki doprowadzania (natężenie przepływu i ciśnienie) weryfikowano przed każdym badaniem.
Do chłodzenia kriogenicznego wykorzystano opisaną powyżej stałą konfigurację strumienia gazu, a warunki ciśnienia i dostarczania zweryfikowano przed rozpoczęciem skrawania. Ustawienia wrzeciona, głębokość skrawania, rodzaj narzędzia, geometria nominalna, mocowanie detalu oraz pozycja dyszy pozostały niezmienione przy zestawianiu trybów. Te osiem wariantów posuwu i chłodzenia utworzyło dopasowany zestaw danych dla głębokości strefy P, mikrotwardości przypowierzchniowej, grubości warstwy utwardzonej oraz Ra.
Eksperymenty zorganizowano według trybu chłodzenia: najpierw przeprowadzono wszystkie próby z chłodzeniem zalewowym dla czterech posuwów, od najniższego do najwyższego, a następnie wszystkie próby z chłodzeniem kriogenicznym; w obrębie każdego trybu chłodzenia kolejność posuwów następowała od niskiego (0.10 mm/rev) do wysokiego (0.26 mm/rev). Kolejność ta została wybrana ze względów operacyjnych i nie była w pełni zrandomizowana. Ponieważ do każdej próby użyto nowej wkładki, skumulowany czas lub dystans skrawania przed każdym testem wynosił zero, co oznacza, że każda próba rozpoczynała się z niezużytą krawędzią. Każdej zmianie warunków skrawania, niezależnie od posuwu czy trybu chłodzenia, towarzyszyło zastosowanie nowej wkładki ze świeżą krawędzią tnącą.
W przypadku pomocniczej serii pomiarów chropowatości przetestowano kriogeniczne prędkości skrawania 10,6, 14,1 i 19,1 m/min przy f = 0,15 mm/rev i ap = 0,60 mm. Osobno przetestowano kriogeniczne głębokości skrawania 0,40, 0,60, 0,80 i 1,00 mm przy vc = 19,1 m/min i f = 0,15 mm/rev. Ponieważ pomiary dla chłodzenia zalewowego były dostępne jedynie dla warunków bazowych niniejszego testu, zbiory danych te przeanalizowano w celu zidentyfikowania trendów w wynikach w trybie kriogenicznym wraz z dyskretnymi, dopasowanymi punktami odniesienia, zamiast stosować planowanie czynnikowe, analizę interakcji lub eksperymentalne podejścia powierzchni odpowiedzi. Parametry skrawania oraz warunki dostarczania chłodziwa dla głównego eksperymentu parzystego i pomocniczych testów chropowatości w trybie kriogenicznym zostały podsumowane w Tabeli 3.
Tabela 3: Parametry toczenia i warunki dostarczania chłodziwa. Podsumowano parametry skrawania oraz odpowiadające im warunki chłodzenia zastosowane w głównym eksperymencie z parowaniem posuwu. Kliknij tutaj, aby pobrać tę tabelę.
Przygotowanie preparatów i charakterystyka powierzchni
Po toczeniu, za pomocą elektroerozyjnego drutowania, wycięto próbki o wymiarach 10 mm x 10 mm x 5 mm w taki sposób, aby przygotowany przekrój poprzeczny obejmował obrabianą powierzchnię i był zgodny z kierunkiem obróbki. Dla wszystkich wariantów zastosowano taką samą orientację. Każda próbka została zalana żywicą, a przekrój poprzeczny poddano stopniowemu szlifowaniu i polerowaniu do uzyskania lustrzanego wykończenia, stosując w całym procesie tę samą sekwencję przygotowania. Zminimalizowano zaokrąglenie na krawędzi obrobionej, ponieważ utrata granicy powierzchni wolnej mogłaby zafałszować pomiar głębokości w skali mikrometrów.
Wypolerowany przekrój poprzeczny trawiono przez 45 s odczynnikiem Krolla zawierającym 2 vol% HF, 4 vol% HNO₃ oraz 94 vol% H₂O34, a następnie niezwłocznie płukano i suszono. Odczynnik Krolla zawiera HF i HNO₃; HF jest silnie toksyczny i żrący, a HNO₃ jest silnie żrący i utleniający. Odczynnik przygotowywano, stosowano i utylizowano wyłącznie w certyfikowanej dygestorium chemicznym, zgodnie z zatwierdzonymi instytucjonalnymi procedurami bezpieczeństwa chemicznego, stosując rękawice odporne na kwasy, ochronę oczu/twarzy oraz odpowiednie laboratoryjne środki ochrony indywidualnej.
Obszar przypowierzchniowy zbadano za pomocą mikroskopu metalograficznego przy powiększeniu 500x, stosując porównywalne oświetlenie i kontrast. Mikroskop był wyposażony w kamerę USB3.0 o rozdzielczości 20 megapikseli. Przed pomiarem przeprowadzono kalibrację pikseli do długości przy użyciu mikrometru przedmiotowego przy tym samym powiększeniu. Obrazy analizowano za pomocą oprogramowania do analizy obrazu.
Przed wyborem reprezentatywnego pola przeprowadzono przegląd obrobionej krawędzi, wykluczając z wyznaczania granic rysy powstałe podczas przygotowania, wyrwania materiału oraz artefakty w postaci zaokrąglonych krawędzi. Strefę P zdefiniowano jako pas zawierający ciągłe, wydłużone, włókniste lub przypominające przepływ struktury; jej dolną granicę wyznaczono w miejscu, w którym cechy te zanikały, a morfologia osnowy ulegała przywróceniu. Głębokość mierzono prostopadle do powierzchni. Dla każdego warunku obróbki przebadano co najmniej trzy reprezentatywne pola widzenia wzdłuż przekroju. Granicę strefy P wyznaczało niezależnie dwóch przeszkolonych operatorów, a raportowane wartości głębokości stanowiły średnią z powtórzonych pomiarów; w przypadku rozbieżności przekraczających 5% obrazy analizowano wspólnie w celu osiągnięcia konsensusu. Niepewność pomiaru głębokości strefy P oszacowano na podstawie odchylenia standardowego powtórzonych wyznaczeń granic w wielu polach.
Badanie mikrotwardości Vickersa przeprowadzono na wypolerowanym przekroju poprzecznym przy użyciu twardościomierza HVS-1000Z z obciążeniem 50 gf (około 0.49 N) i czasem przetrzymania 15 s. Pierwszy odcisk wykonano w centrum, około 10 µm poniżej obrobionej powierzchni, a następnie pomiary kontynuowano w odstępach co 10 µm głębokości. Taki krok pomiarowy wyznaczył rozdzielczość głębokości na poziomie ±10 µm dla określenia grubości warstwy utwardzonej. W obszarze przejściowym, gdzie zmierzona twardość zbliżała się do wartości twardości osnowy (w granicach 15 HV od limitów pasma osnowy), wykonano dodatkowe odciski w odstępach 5 µm w celu poprawy rozdzielczości wyznaczenia położenia granicy. Przy kroku pomiarowym 10 µm niepewność raportowanej grubości warstwy utwardzonej oszacowano konserwatywnie na ±10 µm, chyba że została ona doprecyzowana dzięki pomiarom co 5 µm w strefie przejściowej.
Pierwszy środek wcisku został umieszczony około 10 µm poniżej obrobionej powierzchni. Przy obciążeniu próbnym 50 gf i oczekiwanych wartościach twardości wynoszących około 376–446 HV, szacowana przekątna wcisku wynosiła około 14,4–15,7 µm. Zgodnie z normą ISO 6507-1, odległość od środka wcisku do krawędzi próbki powinna wynosić co najmniej 2,5 krotność średniej długości przekątnej (około 38 µm). Odległość od krawędzi wynosząca 10 µm, zastosowana w niniejszym badaniu, nie spełniała tego wymogu; w związku z tym wartości twardości przypowierzchniowej interpretowano jako jakościowe wskaźniki trendu twardości, a nie jako pomiary bezwzględne.
Na każdej docelowej głębokości wykonano pięć oddzielnych wciśnięć w pozycjach przesuniętych bocznie o około 30 µm, a wartość średnią i odchylenie standardowe dla każdej głębokości wyliczono z tych pięciu wciśnięć. Pięć tych wciśnięć reprezentowało zmienność przestrzenną w obrębie jednego przekroju poprzecznego. Dla każdego warunku skrawania (posuwu i trybu chłodzenia) przygotowano jeden metalograficzny przekrój poprzeczny z pojedynczej obrobionej próbki. Zatem odchylenie standardowe zmierzonej twardości próbki odzwierciedla zmienność pomiędzy pięcioma wciśnięciami na tej samej próbce, a nie różnicę między różnymi próbkami. Dla każdego warunku skrawania obrobiono jedną próbkę, a z każdej próbki przygotowano jeden przekrój do obserwacji metalograficznych i pomiarów mikrotwardości. Układ pomiaru mikrotwardości Vickersa przedstawiono na Rysunku 2.
Referencyjny zakres twardości osnowy HV 376–388 ustalono poprzez pomiar twardości na głębokościach przekraczających 200 µm od obrobionej powierzchni, gdzie profil twardości uległ stabilizacji. Na każdej z pięciu głębokości (oddalonych od siebie o 20 µm) w tym stabilnym obszarze wykonano pięć niezależnych wcięć, co dało łącznie 25 pomiarów. Zakres osnowy zdefiniowano jako średnią ± 2 odchylenia standardowe (HV 376–388), przy nominalnej wartości centralnej HV 384. Pomiary kontynuowano do momentu, aż profil powrócił do zmierzonego zakresu twardości osnowy HV 376–388, z nominalnym centrum HV 384. Grubość warstwy utwardzonej zdefiniowano jako pierwszą głębokość, na której profil powrócił do tego zmierzonego zakresu i pozostał w jego granicach.
Pomiary chropowatości powierzchni wykonano przy użyciu mikroskopu konfokalnego. Instrument ten był bezkontaktowym urządzeniem pomiarowym, w którym jako źródło światła zastosowano fioletowy laser półprzewodnikowy o długości fali 405 nm. Dokładność pomiaru w pionie wynosiła 0.05 nm, a powtarzalność pozioma na poziomie 3σ wynosiła 10 nm. Parametry chropowatości obliczono na podstawie dwuwymiarowych danych wysokościowych pozyskanych przez konfokalny układ optyczny. Długość oceny wynosiła 4.0 mm przy długości odcięcia 0.8 mm i zastosowaniu filtru Gaussa, zgodnie z normą ISO 4287.
Dla każdego preparatu zbadano pięć różnych pozycji pomiarowych na obrobionej powierzchni. Średnią oraz odchylenie standardowe obliczono z tych pięciu pomiarów. Kierunek pomiaru był prostopadły do śladów posuwu, tj. wzdłuż kierunku skrawania. Dla wszystkich porównywanych preparatów zastosowano tę samą procedurę pozyskiwania danych, kierunek próbkowania, ustawienia instrumentu oraz długość oceny. Eksperyment z parzystym posuwem oraz dwie serie pomocnicze były traktowane oddzielnie podczas gromadzenia danych o chropowatości. Dla każdego warunku skrawania obrabiano jeden preparat, a raportowane odchylenia standardowe reprezentowały powtarzalność pomiaru w pięciu pozycjach na tym pojedynczym preparacie, a nie zmienność pomiędzy niezależnie obrobionymi preparatami.
Mikrotwardość powierzchniową oraz Ra przedstawiono opisowo jako średnią ± SD, jeśli były dostępne, natomiast głębokość strefy P oraz grubość warstwy utwardzonej podano jako opisowe wartości głębokości, chyba że możliwe było odzyskanie niezależnych pomiarów na poziomie powtórzeń.
Wyniki
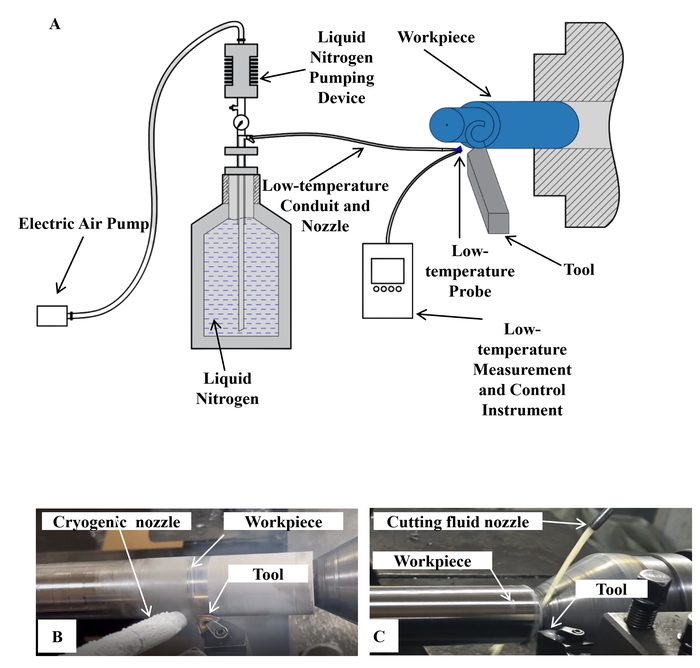
Rysunek 1: Aparatura eksperymentalna i konfiguracje dostarczania chłodziwa zastosowane podczas
toczenia stopu tytanu TC18. (A) System kriogenicznego strumienia gazu N₂ pochodzącego z LN₂,
obejmujący zbiornik LN₂, pompę elektryczną, linię doprowadzającą, sondę temperatury, obrabiany element oraz narzędzie skrawające.
(B) Dysza kriogenicznego strumienia gazu N₂ skierowana w stronę obszaru kontaktu narzędzie–wiór.
(C) Chłodzenie zalewowe półsyntetycznym płynem skrawającym DRK-5011 w strefie skrawania. Kliknij tutaj, aby wyświetlić
powiększoną wersję tego rysunku.
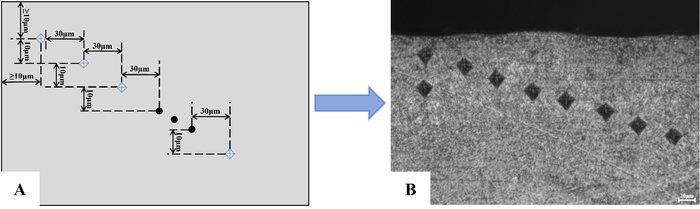
Rycina 2: Schemat pomiaru mikrotwardości Vickersa i reprezentatywne
pole wcięć na polerowanym przekroju poprzecznym TC18. (A) Schemat pomiaru mikrotwardości Vickersa. (B) Reprezentatywne pole wcięć. Środek pierwszego wcięcia znajdował się
około 10 µm poniżej obrobionej powierzchni, kolejne docelowe głębokości były oddzielone od siebie o 10 µm, a
sąsiednie odciski były przesunięte bocznie o około 30 µm. Na każdej docelowej głębokości wykonano pięć oddzielnych
wcięć w pozycjach przesuniętych bocznie, a wartość średnia dla każdej głębokości została wyznaczona z tych pięciu
wcięć. Pasek skali = 20 µm. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
Strefa odkształcenia plastycznego
Na mikrografiach przekrojów poprzecznych zidentyfikowano najpierw wyraźnie zmieniony obszar znajdujący się bezpośrednio pod obróbioną powierzchnią. Przy chłodzeniu zalewowym półsyntetycznym chłodziwem do skrawania w temperaturze 20 °C, każdy przekrój zawierał płytki pas, w którym cechy mikrostrukturalne były wydłużone i ułożone w przybliżeniu równolegle do obrobionej powierzchni (Rysunek 3). Na mikrografiach wyznaczono granicę między tą morfologią typu przepływowego a podległą jej matrycą, a prostopadła odległość od obrobionej powierzchni do tej granicy została określona jako głębokość strefy P. Ta wartość optyczna rejestruje głębokość, na której w przygotowanym przekroju można było rozpoznać widoczne cechy deformacji; nie jest ona równoważna pełnej głębokości odkształcenia wywołanego obróbką. Przy posuwach 0,10, 0,15, 0,20 i 0,26 mm/rev reprezentatywne głębokości strefy P przy chłodzeniu zalewowym wynosiły odpowiednio 8,5, 9,7, 10,9 i 21,6 µm. Pierwsze trzy pomiary wzrastały w krokach o 1,2 µm, natomiast zmiana z 0,20 na 0,26 mm/rev wyniosła 10,7 µm. Zatem większość z całkowitego wzrostu o 1,31 µm zaobserwowanego w badanym zakresie wystąpiła przy najwyższym posuwie. Średnia dla czterech warunków wyniosła 12,68 µm, lecz stanowi ona jedynie podsumowanie czterech przedstawionych warunków, a nie zbiorczą szacunkową wartość na poziomie powtórzeń.
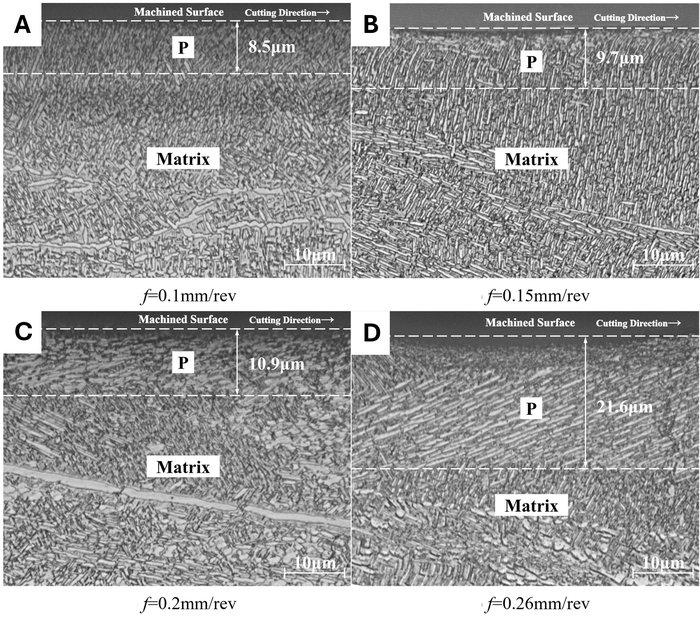
Rysunek 3: Mikrostruktury przypowierzchniowe stopu TC18 po toczeniu z chłodzeniem strumieniowym przy użyciu półsyntetycznego chłodziwa DRK-5011 w temperaturze 20 °C. (A) Posuwy 0,10 mm/rev. (B) Posuwy 0,15 mm/rev. (C) Posuwy 0,20 mm/rev.
(D) Posuwy 0,26 mm/rev. Nominalna prędkość skrawania wynosiła 19,1 m/min, a osiowa głębokość skrawania 0,60 mm. Strzałki wskazują kierunek skrawania oraz obrabianą powierzchnię. Linie przerywane wyznaczają widoczną strefę odkształceń plastycznych (strefa P), a oznaczenia liczbowe wskazują jej głębokość od powierzchni obrobionej. Paski skali = 10 µm. Przedstawione mikrofotografie są reprezentatywnymi widokami wybranymi z wielu pól widzenia zbadanych w jednym przekroju poprzecznym dla każdego stanu skrawania. Podane głębokości strefy P reprezentują średnią z pomiarów wykonanych w co najmniej trzech polach widzenia. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
Przekroje wykonane przy kriogenicznym strumieniu gazu N₂ również zawierały widocznie odkształconą strefę, jednak jej głębokość wynosiła odpowiednio 6,0, 8,2, 10,7 i 11,0 µm przy tych samych czterech posuwach (Rysunek 4). Kolejne zmiany w tej serii wynosiły 2,2, 2,5 i 0,3 µm, co dało całkowity zakres 5,0 µm oraz średnią dla czterech warunków wynoszącą 8,98 µm. W stosunku do chłodzenia zalewowego przy każdym odpowiadającym posuwie, chłodzenie kriogeniczne wiązało się z redukcją zaznaczonej głębokości strefy P o około 29%, 15%, 2% i 49%; różnice bezwzględne wynosiły 2,5, 1,5, 0,2 i 10,6 µm. Rozdzielność między trybami była zatem zależna od warunków: była niemal nieobecna przy 0,20 mm/rev, a największa przy 0,26 mm/rev. W czterech przedstawionych ustawieniach różnica między średnimi specyficznymi dla danego trybu wynosiła 3,70 µm, co odpowiada 29% średniej dla chłodzenia zalewowego. Ponieważ dla każdego warunku oceniono tylko jedną obrobioną próbkę, a pomiary optyczne na poziomie powtórzeń z łączną oceną dyspersji nie były dostępne, wszystkie powyższe porównania średnich i specyficzne dla warunków mają charakter opisowy. Powtarzalność na poziomie pomiarów (≥3 pola na warunek, dwa niezależne wyznaczenia granic, odchylenia standardowe z wielokrotnych pomiarów) została wykorzystana do oceny rozrzutu zaznaczeń, ale nie reprezentuje ona zmienności międzypróbkowej. W szczególności różnica 0,2 µm przy 0,20 mm/rev mieści się w niepewności pomiarowej i nie może być traktowana jako dowód odtwarzalnego efektu chłodzenia bez dodatkowych przekrojów i niezależnych pomiarów.
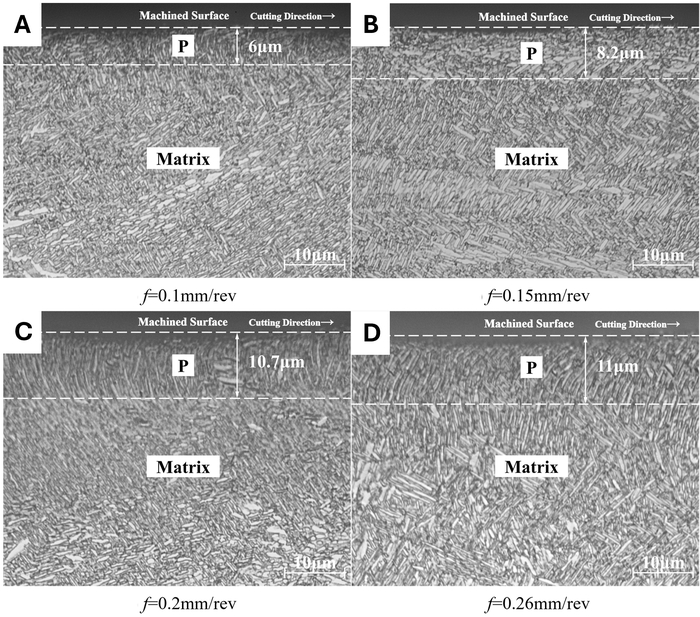
Rycina 4: Mikrostruktury powierzchniowe TC18 po toczeniu z chłodzeniem strumieniem gazu N₂ w niskiej temperaturze pochodzącej z LN₂. (A) Posuw 0,10 mm/rev.
(B) Posuw 0,15 mm/rev. (C) Posuw 0,20 mm/rev. (D)
Posuw 0,26 mm/rev. Nominalna prędkość skrawania wynosiła 19,1 m/min, a osiowa głębokość skrawania 0,60 mm. Strzałki
wskazują kierunek skrawania i obrabianą powierzchnię. Linie przerywane wyznaczają widoczną strefę odkształcenia plastycznego
(strefa P), a etykiety liczbowe wskazują jej głębokość od obrabianej powierzchni. Paski skali = 10 µm. Przedstawione
mikrografie są reprezentatywnymi widokami wybranymi z wielu pól widzenia zbadanych w jednym przekroju poprzecznym
dla każdego warunku skrawania. Raportowane głębokości strefy P stanowią średnią z pomiarów z co najmniej trzech pól
widzenia. Kliknij tutaj,
aby wyświetlić powiększoną wersję tej ryciny.
Reprezentatywna głębokość kriogenicznej strefy P była numerycznie poniżej wartości zalewowej przy każdym posuwu, jednak wielkość tej różnicy nie zmieniała się monotonicznie wraz z posuwem. Seria zalewowa gwałtownie wzrosła przy ostatnim ustawieniu, podczas gdy seria kriogeniczna zmieniła się jedynie z 10,7 do 11,0 µm w zakresie od 0,20 do 0,26 mm/rev. Obrazy wykazują zatem zależny od posuwu wzorzec numeryczny, a nie stałą procentową korzyść czy interakcję statystyczną. Ponadto widoczna granica nie określa ilościowo temperatury, siły, naprężeń szczątkowych, gęstości defektów krystalograficznych ani odkształcenia pozostającego poza pasmem rozpoznawalnym optycznie. Wielkości te wymagają oddzielnych pomiarów i są rozważane jedynie jako możliwe wyjaśnienia w części Dyskusja.
Mikrotwardość powierzchniowa i grubość warstwy utwardzonej
Profile mikrotwardości mierzono od głębokości około 10 µm poniżej obrobionej powierzchni w kierunku osnowy (Rysunek 5). We wszystkich badanych warunkach najwyższe wartości odnotowano w obszarze blisko powierzchni, po czym profile zbliżały się do zmierzonego pasma twardości osnowy wynoszącego HV 376–388 (nominalna wartość centralna HV 384). Przy chłodzeniu zalewowym mikrotwardość przypowierzchniowa wynosiła odpowiednio 407,33 ± 2,52, 411,00 ± 4,58, 416,67 ± 4,51 oraz 424,67 ± 2,52 HV wraz ze wzrostem posuwu od 0,10 do 0,26 mm/rev. Odpowiadające im wartości dla chłodzenia kriogenicznego wynosiły 414,67 ± 3,79, 445,67 ± 3,51, 420,33 ± 5,77 oraz 429,33 ± 5,86 HV. Odchylenia standardowe te wyznaczono z pięciu wbić na każdej głębokości na jednym przekroju poprzecznym dla każdego warunku skrawania, co odzwierciedla zmienność przestrzenną w obrębie tego przekroju, a nie zmienność pomiędzy niezależnie obrabianymi próbkami. Sparowane różnice (chłodzenie kriogeniczne minus zalewowe) wynosiły 7,34, 34,67, 3,66 oraz 4,66 HV. Najwyższa wartość powierzchniowa, 445,67 ± 3,51 HV, wystąpiła przy posuwie 0,15 mm/rev w warunkach chłodzenia kriogenicznego; ponieważ seria kriogeniczna nie była monotoniczna, wartość tę raportuje się jako najwyższą zaobserwowaną średnią, a nie jako optimum. Średnia z czterech wartości dla poszczególnych posuwów wyniosła 414,92 HV dla chłodzenia zalewowego i 427,50 HV dla chłodzenia kriogenicznego, co daje opisową różnicę około 3%. Większość tej różnicy średnich wynikała z różnicy 34,67 HV przy posuwie 0,15 mm/rev, podczas gdy różnice przy 0,20 i 0,26 mm/rev były mniejsze niż 5 HV. W stosunku do wartości dla chłodzenia zalewowego przy tym samym posuwie, różnice twardości powierzchniowej wynosiły około 1,80%, 8,44%, 0,88% oraz 1,10%. Taki rozkład wyjaśnia, dlaczego średniej dla czterech warunków nie należy opisywać jako jednolitego wzrostu o 3,03% dla wszystkich posuwów. Wszystkie osiem wartości powierzchniowych było wyższych niż nominalna wartość centralna osnowy HV 384, jednak do określenia, jak głęboko pod powierzchnią rozciągała się odpowiedź mechaniczna, niezbędna była analiza profili głębokości, a nie tylko pierwszego punktu pomiarowego.
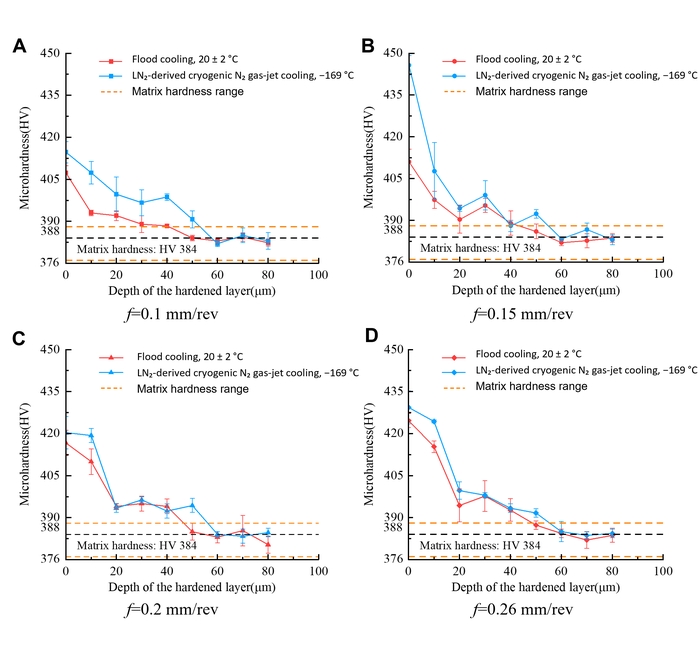
Rysunek 5: Profile mikrotwardości powierzchniowej TC18 przy chłodzeniu zalewowym i
kriogenicznym strumieniem gazu N₂. Profile mikrotwardości w funkcji głębokości poniżej obrabianej
powierzchni przy posuwach (A) 0,10 mm/rev, (B) 0,15 mm/rev, (C)
0,20 mm/rev oraz (D) 0,26 mm/rev. Nominalna prędkość skrawania wynosiła 19,1 m/min, a osiowa głębokość
skrawania 0,60 mm. Środek pierwszego wcisku został umieszczony około 10 µm poniżej obrabianej powierzchni.
Słupki błędów wskazują SD obliczone z pięciu wciśnięć na każdej głębokości na jednym przekroju poprzecznym dla każdego
warunku skrawania i reprezentują zatem powtarzalność pomiaru, a nie zmienność między niezależnie
obrabianymi próbkami. Referencyjny pas twardości osnowy mieścił się w zakresie od HV 376 do 388, z nominalną wartością środkową HV
384. Kliknij tutaj, aby
zobaczyć powiększoną wersję tego rysunku.
Grubość warstwy utwardzonej wyznaczono na podstawie głębokości, przy której każdy profil powracał do pasma osnowy i pozostawał w jego obrębie (Tabela 4). Przy chłodzeniu zalewowym wartości te wynosiły odpowiednio 30, 20, 50 i 50 µm dla posuwów 0,10, 0,15, 0,20 i 0,26 mm/rev. Przy kroku pomiarowym wynoszącym 10 µm wartości te obarczone są niepewnością około ±10 µm. Przy chłodzeniu kriogenicznym odpowiednie wartości wynosiły 50, 40, 60 i 60 µm (±10 µm). Średnia z czterech wartości posuwu wyniosła 37,5 µm przy chłodzeniu zalewowym i 52,5 µm przy chłodzeniu kriogenicznym, co stanowi opisowy wzrost o około 40%, a nie precyzyjnie 40,0%. Biorąc pod uwagę niepewność ±10 µm, efektywne zakresy w znacznym stopniu się pokrywają; zaobserwowana różnica powinna zatem być interpretowana jako trend, a nie jako precyzyjnie określony efekt. Optyczna strefa P i warstwa zdefiniowana twardością nie zmieniały się równolegle, co wynika z ich definicji. Głębokość strefy P kończy się tam, gdzie widoczna morfologia przypominająca przepływ nie jest już rozróżnialna, podczas gdy grubość warstwy utwardzonej kończy się tam, gdzie profil mechaniczny powraca do pasma osnowy. Zatem płytsza strefa P może współistnieć z silniejszą odpowiedzią twardości bez żadnej sprzeczności. W analizie poszczególnych warunków różnice w grubości odpowiadały opisowym wzrostom, które znacząco różniły się w zależności od posuwu i, przy niepewności ±10 µm, powinny być interpretowane jako trendy jakościowe, a nie precyzyjne wartości procentowe. Procenty te różniły się znacząco w zależności od posuwu i nie potwierdzają wielkości efektu niezależnej od posuwu.
Tabela 4: Wskaźniki integralności powierzchni TC18 w różnych warunkach chłodzenia. Mikrotwardość przypowierzchniowa, grubość warstwy utwardzonej, reprezentatywna głębokość strefy P oraz chropowatość powierzchni zostały zestawione dla chłodzenia strumieniowego i LN₂pochodzący z kriogenicznego N₂ chłodzenie strumieniem gazu przy wszystkich testowanych prędkościach posuwu. Mikrotwardość przypowierzchniowa i Ra przedstawiono jako średnią ± SD w przypadkach, gdy były dostępne, natomiast grubość warstwy utwardzonej i reprezentatywna głębokość strefy P zostały podane jako opisowe wartości głębokości. Kliknij tutaj, aby pobrać tę Tabelę.
Chropowatość powierzchni
Pełne porównanie chropowatości dla dopasowanych posuwów przedstawiono w Tabeli 4, gdzie każda wartość reprezentuje średnią i odchylenie standardowe z pięciu pozycji pomiarowych na próbce. Przy chłodzeniu zalewowym Ra wynosiło odpowiednio 1.099 ± 0.100, 1.635 ± 0.120, 2.815 ± 0.130 oraz 3.529 ± 0.180 µm dla posuwów 0.10, 0.15, 0.20 i 0.26 mm/rev. Przy chłodzeniu kriogenicznym odpowiadające im wartości wynosiły 0.841 ± 0.070, 1.304 ± 0.200, 2.491 ± 0.150 oraz 3.245 ± 0.250 µm. Odchylenia standardowe te obliczono z pięciu pozycji pomiarowych na pojedynczej próbce dla każdego warunku skrawania, zatem reprezentują one powtarzalność pomiaru, a nie zmienność między próbkami. W obu seriach Ra wzrastało wraz z posuwem, przy czym wartość dla chłodzenia kriogenicznego była niższa dla każdego dopasowanego ustawienia. Różnice bezwzględne wynosiły 0.258, 0.331, 0.324 i 0.284 µm, co odpowiada opisowym różnicom względnym wynoszącym około 23%, 20%, 12% i 8%. Zatem różnica bezwzględna pozostała w stosunkowo wąskim zakresie, podczas gdy procentowa redukcja zmniejszała się wraz ze wzrostem ogólnego poziomu chropowatości. Średnie i podane wartości SD są prezentowane w formie dostarczonej; bez udokumentowanej analizy wnioskowania różnice między trybami pozostają opisowe. Podobieństwo redukcji bezwzględnych, pomimo rosnącej wartości bazowej Ra, wyjaśnia spadek procentu względnego. W zakresie od 0.10 do 0.26 mm/rev Ra przy chłodzeniu zalewowym wzrosło o 2.430 µm, a Ra przy chłodzeniu kriogenicznym o 2.404 µm. Zatem główny wzrost związany z posuwem miał porównywalną wielkość w obu seriach, podczas gdy seria kriogeniczna pozostawała przesunięta w stronę niższych wartości w całym badanym zakresie.
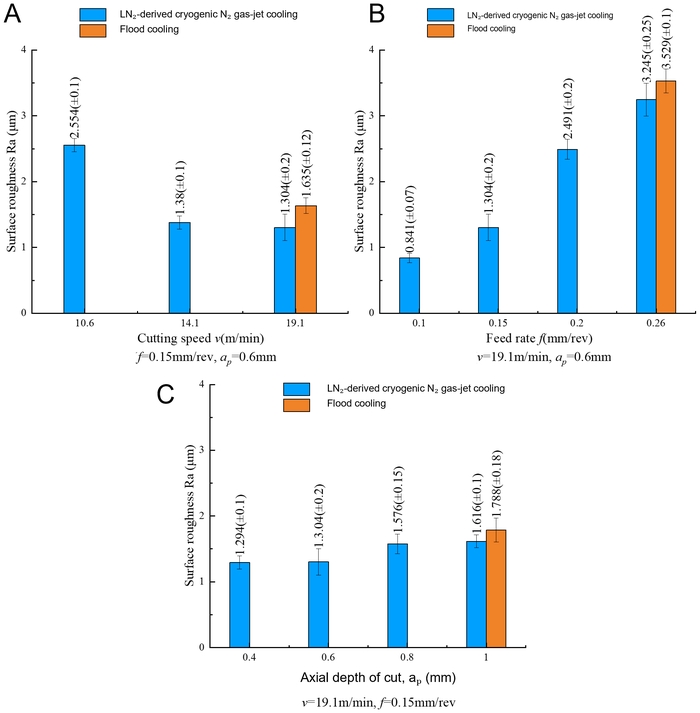
Rysunek 6: Średnia arytmetyczna chropowatość powierzchni TC18 przy chłodzeniu zalewowym i kriogenicznym strumieniem gazu N₂. Średnia arytmetyczna chropowatość powierzchni (R-a) w funkcji (A)
prędkości skrawania przy f = 0.15 mm/rev i ap = 0.60 mm, (B) posuwu przy
v₍c₎ = 19.1 m/min i ap = 0.60 mm oraz (C) głębokości skrawania wzdłużnego
przy v₍c₎ = 19.1 m/min i f = 0.15 mm/rev. Każdy panel przedstawia serię kriogeniczną ze strumieniem gazu N₂ pochodzącego z LN₂ wraz z dostępnym punktem odniesienia dla chłodzenia zalewowego: v₍c₎ =
19.1 m/min w (A), f = 0.26 mm/rev w (B) oraz ap = 1.00
mm w (C). Brak słupka chłodzenia zalewowego przy innych ustawieniach oznacza, że odpowiadające mu
pomiary chłodzenia zalewowego były niedostępne, a nie że chropowatość wynosiła zero. Słupki błędów wskazują SD obliczone
z pięciu pozycji pomiarowych na jednej próbce dla każdego warunku skrawania i reprezentują powtarzalność pomiaru,
a nie zmienność między próbkami. Kliknij tutaj, aby wyświetlić większą wersję tego rysunku.
Rysunek 6 przedstawia serie posuwów obok dwóch pomocniczych kriogenicznych serii jednoczynnikowych. Przy prędkościach skrawania 10,6, 14,1 i 19,1 m/min, przy f = 0,15 mm/rev i ap = 0,60 mm, kriogeniczna wartość Ra wynosiła 2,554 ± 0,100, 1,380 ± 0,100 i 1,304 ± 0,200 µm. Referencyjne chłodzenie zalewowe było dostępne tylko przy 19,1 m/min, gdzie Ra wynosiło 1,635 ± 0,120 µm. Zatem panel prędkości umożliwia jedno dopasowane porównanie oraz analizę trendu w obrębie chłodzenia kriogenicznego, a nie porównanie w pełnym zakresie prędkości. Przy głębokościach skrawania 0,40, 0,60, 0,80 i 1,00 mm, przy vc = 19,1 m/min i f = 0,15 mm/rev, kriogeniczna wartość Ra wynosiła 1,294 ± 0,100, 1,304 ± 0,200, 1,576 ± 0,150 i 1,616 ± 0,100 µm. Dostępna referencyjna wartość dla chłodzenia zalewowego przy 1,00 mm wynosiła 1,788 ± 0,180 µm, co stanowiło 0,172 µm powyżej wartości kriogenicznej przy tym samym ustawieniu. Słupki dla chłodzenia zalewowego były niedostępne dla pozostałych trzech głębokości. Sam panel posuwu wyświetla serie kriogeniczne i jeden referencyjny słupek chłodzenia zalewowego przy 0,26 mm/rev, podczas gdy Tabela 4 zawiera kompletny zestaw sparowanych danych posuwu. Pominięte słupki oznaczają brak pomiarów, a nie zerową chropowatość. W całości główny zestaw danych wykazał mniejszą głębokość strefy P oraz niższą wartość Ra, ale wyższą mikrotwardość powierzchniową i większą grubość warstwy utwardzonej przy chłodzeniu kriogenicznym. Serie pomocnicze rozszerzają opis Ra, ale nie mogą służyć do ogólnego porównania między trybami chłodzenia. W kriogenicznej serii prędkości Ra wykazało spadek w obrębie serii o 1,250 µm (48,9%) w zakresie od 10,6 do 19,1 m/min; w pojedynczym dopasowanym punkcie przy 19,1 m/min była ona o 20,2% niższa od referencji zalewowej. W kriogenicznej serii głębokości Ra wykazało wzrost w obrębie serii o 0,322 µm (24,9%) w zakresie od 0,40 do 1,00 mm; w dopasowanym punkcie 1,00 mm była ona o 9,6% niższa od referencji zalewowej. Te obliczenia końcowe podsumowują zaobserwowane trendy w obrębie chłodzenia kriogenicznego, jednak ze względu na to, że referencje zalewowe są dostępne tylko w punktach końcowych, nie mogą one być interpretowane jako dowód przewagi chłodzenia w pełnym zakresie prędkości lub głębokości.
Dostępność danych
Surowe dane wygenerowane i przeanalizowane w ramach niniejszego badania, w tym pomiary chropowatości powierzchni, profile mikrotwardości oraz obrazy metalograficzne, zostały zdeponowane w Science Data Bank (https://www.scidb.cn) pod numerem DOI: https://doi.org/10.57760/sciencedb.0115i.
Tabela 1: Skład pierwiastkowy konkretnej partii stopu tytanu TC18 wykorzystanego w niniejszym badaniu. Wartości uzyskano z certyfikatu materiałowego dostawcy dla pręta TC18 użytego w eksperymentach (certyfikat nr 20250268). Ti podano jako resztę składu. Kliknij tutaj, aby pobrać tę tabelę.
Tabela 2: Właściwości mechaniczne stopu tytanu TC18 w temperaturze pokojowej. Wartości standardowe dostawcy przedstawiono obok wartości właściwości mechanicznych dla konkretnej partii, podanych w certyfikacie materiałowym pręta TC18 wykorzystanego w niniejszym badaniu. Prosimy kliknąć tutaj, aby pobrać tę tabelę.
Plik uzupełniający 1. Certyfikat materiałowy stopu tytanu TC18 użytego w niniejszym badaniu. Certyfikat jakości wystawiony przez dostawcę dla pręta tytanowego TC18 użytego w eksperymentach (Certyfikat nr 20250268; Shaanxi Huachen Titanium Co., Ltd.). Certyfikat zawiera wartości specyficzne dla danej partii w zakresie składu chemicznego, wytrzymałości na rozciąganie, granicy plastyczności, wydłużenia, stopnia zwężenia oraz twardości badanego materiału.Kliknij tutaj, aby pobrać ten plik.
Dyskusja
Główne porównanie wykazało skoordynowany, lecz nieidentyczny zestaw reakcji w zakresie integralności powierzchni. W stosunku do chłodzenia zalewowego, określony strumień kriogenicznego gazu N₂ wiązał się z płytszą, wyznaczoną optycznie strefą P oraz niższą wartością Ra przy każdym odpowiadającym posuwu, podczas gdy mikrotwardość przypowierzchniowa i grubość warstwy utwardzonej były numerycznie wyższe. Obserwacje te należy rozpatrywać łącznie, ale nie powinny one zostać sprowadzone do jednego twierdzenia, że chłodzenie kriogeniczne po prostu zmniejszyło lub zwiększyło warstwę zmienionej powierzchni. Pomiar optyczny rejestruje miejsce zakończenia widocznych cech przypominających przepływ, profil twardości rejestruje miejsce powrotu właściwości mechanicznej do pasma osnowy, a Ra rejestruje zmienność wysokości wzdłuż powierzchni zewnętrznej. Różnice w tych odpowiedziach wskazują, że głębokość, stan mechaniczny i topografia warstwy zmienionej nie były sterowane przez jedną, zamienną metrykę. Najsilniejsze dowody pochodzą z zestawu danych dla sparowanych prędkości posuwu; pomocnicze serie prędkości i głębokości rozszerzają kontekst opisowy dla chropowatości, ale nie mogą mieć takiej samej wagi porównawczej, ponieważ w większości ustawień brakuje odpowiadającej wartości dla chłodzenia zalewowego.
Głębokość strefy P zależna od posuwu stanowi najwyraźniejszy przykład specyfiki warunków. Wyższy posuw zwiększa nominalną nieodkształconą grubość wióra i może zmieniać warunki mechaniczne oraz kontaktowe podczas skrawania tytanu, co jest zgodne z badaniami wykazującymi wpływ prędkości posuwu na integralność powierzchni i topografię22,23. Głębokość strefy P przy chłodzeniu zalewowym stopniowo wzrastała od 8,5 do 10,9 µm w zakresie posuwu od 0,10 do 0,20 mm/rev, a następnie wzrosła do 21,6 µm przy posuwie 0,26 mm/rev. W warunkach chłodzenia kriogenicznego wartość ta wzrosła z 6,0 do 10,7 µm przy trzech pierwszych wartościach posuwu, natomiast przy najwyższym posuwie zmieniła się jedynie do 11,0 µm. Jedną z prawdopodobnych interpretacji jest to, że strumień gazu mógł mieć ograniczoną ekspozycję termiczną w pobliżu powierzchni lub zmodyfikowane warunki kontaktu przy najwyższej prędkości posuwu. Jest to zgodne z uznaną wrażliwością termomechaniczną obróbki tytanu12,15,17,18,19,20,21, jednak nie zostało to przebadane bezpośrednio. Temperatura w strefie skrawania, siły, kontakt wióra oraz zachowanie międzyfazowe nie były mierzone. Ponadto różnica między trybami wynosiła zaledwie 0,2 µm przy posuwie 0,20 mm/rev, a odchylenie standardowe (SD) głębokości strefy P między próbkami nie było dostępne.
Dane dotyczące twardości stawiają powiązane, lecz odrębne fizycznie pytanie. Najwyższa obserwowana wartość mikrotwardości przypowierzchniowej, 445.67 ± 3.51 HV, wystąpiła przy f = 0.15 mm/rev podczas chłodzenia kriogenicznego. Wartość ta była znacząco wyższa niż wartość przy chłodzeniu zalewowym dla tego samego posuwu (411.00 ± 4.58 HV), co stanowi różnicę 34.67 HV. Jednym z możliwych wyjaśnień jest to, że połączenie kriogenicznego strumienia gazu i specyficznej nieodkształconej grubości wióra przy tej prędkości posuwu wytworzyło warunki termomechaniczne, które zmaksymalizowały umocnienie odkształceniowe przy jednoczesnym zminimalizowaniu zmiękczenia termicznego. Przy niższych posuwach odkształcenie narzucone na nowo wytworzoną powierzchnię mogło być niewystarczające do uzyskania takiego samego stopnia utwardzenia. Przy wyższych posuwach zwiększona generacja ciepła mogła częściowo przeciwdziałać efektowi utwardzania poprzez wspomagany temperaturą powrót lub zmiękczenie, nawet przy chłodzeniu kriogenicznym. Wyjaśnienie to pozostaje jednak spekulatywne, ponieważ nie zmierzono temperatury w strefie skrawania, sił skrawania ani gęstości dyslokacji. Chłodzenie kriogeniczne wiązało się z wyższą średnią mikrotwardością przypowierzchniową i grubszą warstwą zdefiniowaną przez twardość, mimo że widoczna strefa P była płytsza. Jednak całkowita różnica średnich była zdominowana przez dużą różnicę przy 0.15 mm/rev, podczas gdy różnice przy 0.20 i 0.26 mm/rev były znacznie mniejsze. Zredukowana ekspozycja termiczna mogła ograniczyć wspomagane temperaturą zmiękczenie lub relaksację, pozwalając na wykrycie utwardzenia wywołanego obróbką nawet po zaniku widocznej morfologii przypominającej przepływ. Wcześniejsze badania nad tytanem w warunkach kriogenicznych również wskazują na zmiany chropowatości, twardości podpowierzchniowej i innych parametrów integralności powierzchni, choć kierunek i skala tych zmian zależą od materiału, medium i strategii dostarczania chłodziwa26,27,28,29,30,31,32. W niniejszym badaniu wyjaśnienie to pozostaje jednak hipotezą. Nie dysponowano historią temperatury ani bezpośrednim pomiarem struktury defektów, a mikroskopia optyczna nie pozwala na określenie gęstości dyslokacji, powrotu, rozdrobnienia ziarna ani zmian na poziomie fazowym. Seria pomiarów twardości przypowierzchniowej w warunkach kriogenicznych była niemonotoniczna w badanym zakresie posuwów, dlatego warunek 0.15 mm/rev należy raportować jako najwyższą obserwowaną średnią, a nie jako warunek optymalny. Ponadto, przy kroku pomiarowym 10 µm, wartości grubości warstwy utwardzonej obarczone są niepewnością ±10 µm, co oznacza, że raportowane zakresy dla chłodzenia zalewowego (20–50 µm) i chłodzenia kriogenicznego (40–60 µm) w znacznym stopniu się pokrywają. Obserwowane różnice między trybami chłodzenia należy zatem interpretować jako trend, a nie jako precyzyjnie określony efekt.
Wyniki dotyczące chropowatości są spójne z silnym wpływem formowania powierzchni związanego z posuwem. Wraz ze wzrostem posuwu wartość Ra wzrosła z 1,099 do 3,529 µm przy chłodzeniu zalewowym oraz z 0,841 do 3,245 µm przy chłodzeniu kriogenicznym, co jest zgodne z wcześniejszymi doniesieniami wskazującymi posuw jako istotny czynnik determinujący topografię powierzchni stopów tytanu22,23. Chociaż bezwzględna różnica między trybami pozostała bliska 0,3 µm, jej wartość względna spadła z około 23% do 8% w badanym zakresie posuwu. Różnice numeryczne te mają charakter opisowy i nie implikują istotności statystycznej, ponieważ nie przeprowadzono niezależnych powtórzeń obróbki. Jednym z możliwych wyjaśnień jest to, że geometryczne i materiałowe wkłady związane z posuwem stanowią większą część całkowitej wartości Ra przy wyższym posuwie, co pozostawia mniejszy względny zakres na zmiany związane z chłodzeniem. Innym wyjaśnieniem może być fakt, że strumień gazu modyfikuje adhezję, usuwanie wiórów lub wtórny kontakt z nową powierzchnią. Takie wyjaśnienia trybologiczne są prawdopodobne w obróbce tytanu9,10,12,13,14,32, jednak nie mierzono narostu na ostrzu, zużycia narzędzia, wibracji ani morfologii wiórów, zatem nie można rozróżnić tych alternatyw. Panele dotyczące prędkości i głębokości wymagają szczególnej ostrożności: należy je interpretować jako trendy dla strumienia gazu N₂ w chłodzeniu kriogenicznym w odniesieniu do pojedynczego warunku chłodzenia zalewowego, a nie jako pełne porównania między trybami.
Niniejsze obserwacje stanowią zatem porównanie konkretnego systemu chłodzenia zalewowego DRK-5011 z systemem strumienia gazu pochodnego LN₂ w konfiguracji zastosowanej w niniejszym badaniu, a nie ogólne porównanie chłodzenia zalewowego i kriogenicznego we wszystkich możliwych warunkach podawania. Szczegóły dotyczące dostarczania chłodziwa są kluczowe dla porównania z wcześniejszymi pracami. W zastosowanym systemie wykorzystano LN2 jako źródło zimna i skierowano kriogeniczny strumień gazu N2 w stronę strefy skrawania; nie stosowano LN2 bezpośrednio w formie wolnego strumienia cieczy. LN₂ o temperaturze około −196 °C służył jako źródło zimna, natomiast zmierzona temperatura strumienia gazu N₂ przed uderzeniem w powierzchnię wynosiła −169 °C. Zużycie ciekłego LN₂ wynosiło około 3 L/min, w oparciu o 20 L zużytych w ciągu 7 min. Wcześniejsze badania analizowały podawanie ciekłego azotu, chłodzone powietrze, śnieg CO2, kombinacje smarowania minimalną ilością (MQL) oraz inne układy kriogeniczne26,27,28,29,30,31,32. Ich wyniki nie mogą zostać przeniesione ilościowo, ponieważ wydajność chłodzenia, sposób uderzenia strumienia, smarowanie oraz oddziaływanie wiór-chłodziwo różnią się w zależności od systemu. Chłodzenie zalewowe zapewnia również funkcje smarowania i płukania, których strumień gazu N2 może nie zapewniać. Zaobserwowane różnice mogą zatem odzwierciedlać kombinację odprowadzania ciepła, smarowania cieczą, pędu strumienia i usuwania wiórów, a nie tylko samą temperaturę. Zastosowanie odparowanego gazu było motywowane stabilnością podawania oraz zredukowaniem retencji cieczy lub jej rozbryzgów, jednak w niniejszym eksperymencie nie porównano podawania gazu z bezpośrednim podawaniem cieczy. Nie wyznaczono współczynnika przenikania ciepła ani pełnej krzywej temperatura-czas, zatem warunki brzegowe termiczne są opisane operacyjnie, a nie w pełni skwantyfikowane. Niniejsze obserwacje rozszerzają zatem literaturę z zakresu obróbki kriogenicznej o zdefiniowaną implementację strumienia gazu dla TC18, zamiast powielać ogólne porównanie z użyciem LN2. Wartość tej specyfiki jest metodologiczna: inne laboratorium może odtworzyć ciśnienie nominalne, geometrię dyszy, odległość dyszy od obrabianej powierzchni, orientację, źródło zimna oraz tempo zużycia, a następnie sprawdzić, czy te same odpowiedzi powierzchni zależne od warunków utrzymują się przy pełnej replikacji i metrologii. Obserwacje te mogą być istotne dla wyboru procesu toczenia komponentów z TC18 w lotnictwie i innych zastosowaniach wysokobciążeniowych, w których kluczowa jest integralność powierzchni przywierzchniowej i chropowatość. Zdefiniowana konfiguracja kriogenicznego strumienia gazu N₂ stanowi również powtarzalną podstawę eksperymentalną dla przyszłych badań oceniających integralność powierzchni i późniejszą trwałość komponentów.
Granice dowodowe wyznaczają kilka ograniczeń projektowych i sprawozdawczych. Najważniejszym ograniczeniem jest brak niezależnych powtórzeń obróbki mechanicznej. Wszystkie porównania mają charakter opisowy, a istotność statystyczna nie może zostać oceniona, ponieważ bez niezależnych powtórzeń nie można odróżnić zmienności warunków obróbki od zmienności pomiarowej. Główny eksperyment obejmował zmianę jednego czynnika i nie zapewnił analizy factorialnej ani analizy powierzchni odpowiedzi w zakresie interakcji między prędkością skrawania, posuwem, głębokością skrawania i trybem chłodzenia. Pomocnicze serie prędkości i głębokości zawierają każda tylko jeden punkt odniesienia dla chłodzenia zalewowego. Optyczne wartości strefy P są pomiarami reprezentatywnymi bez odchylenia standardowego (SD) między próbkami, a pomiary ślepe operatora nie zostały formalnie udokumentowane w oryginalnym eksperymencie; przyszłe badania powinny obejmować formalną ocenę powtarzalności metodą ślepą. Same reprezentatywne obrazy nie mogą potwierdzić odtwarzalności pomiarów granic w skali mikrometrycznej; przyszłe badania powinny obejmować wiele niezależnie obrobionych próbek oraz wiele przekrojów poprzecznych dla każdego warunku, aby zapewnić solidną ocenę odtwarzalności. Ponadto pomiary twardości przypowierzchniowej zostały wykonane z centrum pierwszego wcisku w odległości około 10 µm poniżej obrobionej powierzchni. Jak zaznaczono w sekcji Metody, odległość ta od krawędzi nie spełnia wymogu normy ISO 6507-1, która określa minimum 2,5-krotność przekątnej wcisku (około 38 µm) od krawędzi próbki. Wartości twardości przypowierzchniowej należy zatem interpretować jako jakościowe wskaźniki trendu twardości, a nie jako pomiary bezwzględne. Przyszłe badania powinny rozważyć zastosowanie niższego obciążenia wciskiem, testowania mikrotwardości metodą Knoop lub innej strategii pomiaru przypowierzchniowego, aby spełnić wymogi ISO 6507-1 dotyczące odległości od krawędzi. Testowanie inferencyjne nie zostało uznane za zasadne ze względu na brak niezależnych powtórzeń eksperymentalnych; w związku z tym wszystkie różnice pozostają opisowe. Nie zmierzono historii temperatury, sił skrawania, morfologii wióra, naprężeń szczątkowych ani odpowiedzi zmęczeniowej. Chociaż progresywne zużycie narzędzia nie było czynnikiem zakłócającym w niniejszym badaniu, ponieważ dla każdej próby użyto nowej krawędzi tnącej, nie przeprowadzono szczegółowej kwantyfikacji zużycia. Mikroskopia optyczna i profile twardości nie zostały uzupełnione o EBSD lub TEM. Pominięcia te nie negują obserwacji specyficznych dla danych warunków, ale wykluczają przypisanie przyczynowe i generalizację poza TC18, określony układ narzędzia i dyszy oraz testowane okno procesowe. Kolejne badanie powinno wykorzystać ustrukturyzowany projekt wielowymiarowy w celu oszacowania efektów głównych i interakcji35, uwzględnić pełne kontrole dla chłodzenia zalewowego i suchego oraz wprowadzić niezależne powtórzenia przestrzenne i próbkowe. Synchroniczna akwizycja temperatury i siły, ocena stanu narzędzia i wióra, pomiar naprężeń szczątkowych oraz charakterystyka krystalograficzna pozwoliłyby zweryfikować proponowane ścieżki termiczne i trybologiczne przed wysunięciem wniosków dotyczących zużycia lub zmęczenia.
Niniejsze badanie ustanowiło zdefiniowane porównanie chłodzenia zalewowego oraz chłodzenia strumieniem kriogenicznego gazu N₂ pochodzącego z LN₂ podczas zewnętrznego toczenia TC18. Zachowanie warstwy zmienionej powierzchniowo oceniono za pomocą czterech komplementarnych parametrów: optycznie wyznaczonej głębokości strefy P, twardości mikroskopowej w pobliżu powierzchni, grubości warstwy zdefiniowanej przez twardość oraz Ra. Zastosowanie odrębnych pomiarów optycznych, mechanicznych i topograficznych umożliwiło porównanie reakcji bez traktowania ich jako równoważnych wskaźników pojedynczego mechanizmu.
Przy posuwach 0,10, 0,15, 0,20 i 0,26 mm/rev warunki kriogeniczne wiązały się z płytszą reprezentatywną głębokością strefy P o odpowiednio około 29%, 15%, 2% i 49%. Bliska zeru różnica przy 0,20 mm/rev oraz znacznie większa różnica przy 0,26 mm/rev wskazują, że wielkość tej opisowej różnicy zależała od ustawienia posuwu i nie była stałą odpowiedzią na chłodzenie.
Mikrotwardość powierzchniowa była powiązana z różnicami opisowymi pomiędzy dwoma trybami chłodzenia, jednak skala tych różnic zmieniała się znacząco w zależności od posuwu i nie powinna być interpretowana jako jednolity efekt kriogeniczny dla wszystkich wartości posuwu. Grubość warstwy utwardzonej była również większa przy chłodzeniu kriogenicznym, wzrastając z zakresu 20–50 µm przy chłodzeniu zalewowym do 40–60 µm, przy średnim wzroście dla czterech warunków wynoszącym około 40%. Cieńsza widoczna strefa P wraz z grubszą warstwą utwardzoną nie jest sprzeczna, ponieważ obie głębokości zostały zdefiniowane przez różne punkty końcowe pomiaru. Ra była również niższa przy chłodzeniu kriogenicznym dla wszystkich czterech odpowiadających sobie posuwów, z opisowymi redukcjami wynoszącymi odpowiednio około 23%, 20%, 12% i 8%.
W ramach pomocniczej serii kriogenicznej Ra wykazywało trend spadkowy wraz ze wzrostem prędkości skrawania w badanym zakresie od 10,6 do 19,1 m/min oraz trend wzrostowy w górnej części zakresu głębokości skrawania. W każdej serii pomocniczej dostępny był tylko jeden punkt odniesienia dla chłodzenia strumieniowego, zatem obserwacje te nie mogą być interpretowane jako dowód na przewagę chłodzenia w pełnym zakresie prędkości lub głębokości. Ogólnie rzecz biorąc, zgromadzone dowody wskazują na ograniczoną korelację między określoną konfiguracją strumienia gazu a zmniejszoną widoczną głębokością deformacji, zachowanym utwardzeniem przypowierzchniowym oraz niższą chropowatością. Wyniki nie identyfikują unikalnego mechanizmu termicznego lub tribologicznego, globalnie optymalnych warunków skrawania ani poprawy odporności na zużycie lub zmęczenie. Potwierdzenie tych wniosków wymaga niezależnej replikacji, pełnych zestawów kontroli sparowanych oraz pomiarów bezpośrednio określających temperaturę, siłę, stan narzędzia i stan mikrostrukturalny.
Oświadczenia
Autorzy nie deklarują żadnych konfliktów interesów. W przygotowaniu manuskryptu, rycin lub analizy danych nie wykorzystano narzędzi sztucznej inteligencji.
Podziękowania
Praca ta była wspierana przez Narodową Fundację Nauk Naturalnych Chin (nr 51905426) oraz Program Promocji Innowacyjnych Talentów, Zespół Innowacji Naukowych i Technologicznych Prowincji Shaanxi, Chiny (nr 2025RS-CXTD-037).
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| Powlekana płytka toczna z węglików spiekanych | Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | Zewnętrzne toczenie cylindryczne stopu tytanu TC18 |
| Tokarka pozioma CW6163B | ANYANG MACHINE TOOL WORKS | 20010089 | Tokarka umożliwia obróbkę elementów o maksymalnej średnicy toczenia 630 mm, maksymalnej długości 3000 mm oraz maksymalnej prędkości obrotowej wrzeciona 1000 obr./min. |
| Woda dejonizowana H2O | Dongguan Hongwang Precision Technology Co., Ltd. | Ułamek objętościowy 94 vol% | Rozpuszczalnik do trawiała Krolla, czyszczenie próbek |
| Półsyntetyczny płyn do skrawania DRK-5011 | Dezhou Xincheng Special Oil Co., Ltd. | Stosowane w temperaturze 20°C, pH 9,1, gęstość 1,02 g/cm3 | Medium chłodzące i smarujące do eksperymentów z chłodzeniem zalewowym |
| Tokarka pozioma | Fabryka Maszyn Baoji | CW6163B | Doświadczenia z zewnętrznego toczenia cylindrycznego stopu tytanu TC18 |
| Kwas fluorowodorowy HF | Dongguan Hongwang Precision Technology Co., Ltd. | Ułamek objętościowy 2 vol% | Składnik trawienia Krolla, trawienie próbek metalograficznych |
| Oprogramowanie do analizy obrazu | Adobe, AOSVI | Photoshop, AOSVI | Przetwarzanie obrazów metalograficznych, pomiar głębokości strefy P |
| ciekły azot LN2 | Xi'an Weiguang Gas Co., Ltd. | 20 L | Źródło chłodu dla kriogenicznego strumienia gazu N2 |
| System dostarczania kriogenicznego strumienia LN2 | Xindabaihui Cryogenic Equipment Co., Ltd. | Dostosowane elementy: zbiornik magazynowy, pompa elektryczna, komora odparowywania, jednostka kontroli ciśnienia, rurociąg, dysza (średnica wylotu dyszy 2 mm) | Dostarczanie kriogenicznego strumienia N2 po odparowaniu LN2, średnica wylotu dyszy 2 mm, robocze ciśnienie zasilania 0,16 MPa |
| Mikroskop metalograficzny | Ossila | Ossila M230-3M180: wyposażony w 20-megapikselową kamerę przemysłową; rozdzielczość/FPS 45@2560x1920; 20@5120x3840; powiększenie: 500x optyczne, 5000x cyfrowe | Obserwacja strefy odkształcenia plastycznego przypowierzchniowej (strefy P) przy powiększeniu 500x, akwizycja obrazów metalograficznych i pomiary |
| Żywica montażowa | Guangzhou Pinyi Metallographic Technology Co., Ltd. | / | Kierunkowe zatapianie próbek metalograficznych na gorąco, mocowanie próbek |
| Kwas azotowy HNO3 | Dongguan Hongwang Precision Technology Co., Ltd. | Ułamek objętościowy 4 vol% | Składnik trawiawa Krolla, trawienie próbek metalograficznych |
| Hybrydowy mikroskop konfokalny OPTELICS | Lasertec Corporation | Bezkontaktowe urządzenie do pomiarów optycznych bez fizycznego rysika; detekcja za pomocą konfokalnego układu optycznego. Kluczowe parametry: źródło światła – fioletowy laser półprzewodnikowy (405 nm); dokładność pomiaru w pionie – 0,05 nm; powtarzalność w poziomie (3 sigma) – 10 nm; chropowatość obliczana na podstawie dwuwymiarowych danych wysokości, niezależna od kierunku skanowania i liczby punktów; 3 sigma &< 10 nm oznacza trzykrotność odchylenia standardowego, czyli statystyczną miarę rozproszenia i powtarzalności danych | Pomiar arytmetycznej średniej chropowatości powierzchni Ra powierzchni obrobionych |
| Oprogramowanie do wykresów / przetwarzania danych | OriginLab | Pochodzenie | Statystyka danych, wykreślanie (Ryciny 3-6) |
| Pręt ze stopu tytanu bliskiego beta TC18 | Shaanxi Huachen Titanium Co., Ltd. | Średnica 45 mm, długość 275 mm | Element obrabiany do eksperymentów z toczenia |
| Mikrotwardościomierz Vickersa | Shenzhen Sannuo Instrument Equipment Factory | HVS-1000Z | Badanie mikrotwardości; obciążenie pomiarowe 50 gf, czas przetrzymania 15 s |
| Drutowa maszyna elektroerozyjna | Taizhou Ruite CNC Machine Tool Co., Ltd. | TRS-32 | Pobieranie próbek po toczeniu, wycinanie próbek metalograficznych o wymiarach 10 mm x 10 mm x 5 mm |
Bibliografia
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.