A correlação de imagem digital é usada em testes de fadiga em uma máquina de teste de ressonância para detectar rachaduras macroscópicas e monitorar a propagação de crack em espécimes soldados. As rachaduras na superfície da amostra tornam-se visíveis como tensões aumentadas.
Artigo de método
Monitoramento de crack em testes de fadiga de ressonância de espécimes soldados usando correlação de imagem digital
Neste artigo
Resumo
Resumo
Um procedimento que usa a correlação digital da imagem (DIC) para detectar rachaduras em espécimes soldados durante testes da fatiga em máquinas de teste da ressonância é apresentado. Destina-se como um procedimento prático e reprodutível para identificar rachaduras macroscópicas em uma fase inicial e monitorar a propagação de crack durante os testes de fadiga. Consiste em medições de campo de deformação na solda usando DIC. As imagens são tiradas em intervalos de ciclo de carga fixa. As rachaduras tornam-se visíveis no campo computado da tensão como tensões elevadas. Desta forma, toda a largura de um espécime de pequena escala pode ser monitorada para detectar onde e quando uma rachadura inicia. Subseqüentemente, é possível monitorar o desenvolvimento do comprimento da rachadura. Como as imagens resultantes são salvas, os resultados são verificáveis e comparáveis. O procedimento é limitado às rachaduras que iniciam na superfície e é pretendido para testes da fatiga condições do laboratório. Ao visualizar o crack, o procedimento apresentado permite a observação direta de macrofissuras de sua formação até a ruptura do espécime.
Introdução
Soldas são particularmente propensos a danos de fadiga. Suas propriedades de fadiga são comumente determinadas em espécimes de pequena escala que podem ser testadas eficientemente. Durante os testes, uma carga cíclica é aplicada. Eventualmente uma rachadura iniciará e crescerá ao tamanho macroscópico. A rachadura crescerá então e propagará através do espécime. O teste é normalmente executado até que a amostra falhe na íntegra. O resultado do teste é o número de ciclos de carga até a falha para a carga aplicada. Esta falha final é geralmente óbvia. Por outro lado, o início do crack é mais complexo para determinar. No entanto, pode ser de interesse em investigações sobre parâmetros que não são uniformes sobre a espessura da amostra ou que afetam o início da rachadura especificamente (por exemplo, tensões residuais ou tratamentos pós-solda).
Existem diferentes métodos para a detecção de fissuras durante os testes de fadiga. O mais simples são inspeção visual, teste de penetração de corante, ou a aplicação de Strain Gages. Métodos mais sofisticados incluem Termografia, ultrassom ou teste de correntes parasitas. A propagação da rachadura pode ser determinada usando calibres de tensão, emissão acústicas, ou o método potencial da gota.
O procedimento proposto utiliza a correlação de imagem digital (DIC) para visualizar as tensões superficiais na amostra. Permite a detecção da formação de fissuras macroscópicas durante os testes de fadiga. Além disso, a propagação da rachadura pode ser monitorada durante a duração do teste. Para DIC, um padrão irregular é aplicado à superfície da amostra e monitorado por câmeras. Da distorção do teste padrão o carregamento, as tensões de superfície são computadas. As rachaduras aparecerão como cepas elevadas excederem um valor limiar definido (> 1%) e, portanto, tornar-se visível.
Com o avanço das tecnologias computacionais, DIC está se tornando cada vez mais popular para aplicações industriais e de pesquisa. Vários sistemas de software de medição comercial, bem como software de código aberto estão disponíveis1. O procedimento proposto oferece um outro uso de uma tecnologia já disponível em um número crescente de instalações de pesquisa em engenharia mecânica e civil.
Comparado com inspeções visuais ou testes de penetração de corante, o procedimento proposto não se baseia na percepção subjetiva, o que depende da experiência do operador e da geometria local no dedo de solda. Mesmo com a ampliação elevada pode ser desafiante detectar rachaduras em uma fase adiantada (isto é, iniciação da rachadura), especial se a posição exata não é sabida adiantado. Além disso, usando DIC os resultados são salvos e, portanto, reprodutível e comparável, enquanto a inspeção visual é possível apenas momentaneamente.
Usando uma medição de campo completo, o procedimento permite monitorar toda a largura da amostra ou comprimento da solda. Usando medidores de tensão, seria necessário aplicar diversos calibres sobre a largura do espécime, porque sua medida é localizada. As mudanças no sinal do calibre de tensão dependeriam da distância e da posição relativa à rachadura. O resultado dependeria se a rachadura iniciaria entre dois calibres ou por acaso na frente de um.
Outro benefício do DIC é que ele é visual, e dá uma imagem descritiva do crack. Usando Strain Gages para detecção de crack ou emissão acústica para o crescimento de crack, o comprimento de fenda em si não é monitorado, mas é determinado por mudanças na tensão medida ou sinais acústicos, respectivamente. Por exemplo, em Shrama et al.2 DIC permitiram a compreensão e interpretação dos sinais de emissão acústica. Outros fatores influenciadores ou sinais interferentes podem afetar o sinal medido, levando a incertezas e exigindo uma interpretação cuidadosa dos resultados.
Várias aplicações de DIC para monitorar rachaduras em testes de fadiga foram relatadas. Em muitos casos, DIC é usado para avaliar o campo de deformação na ponta de fenda3,4,5 e determinar os fatores de intensidade de estresse6,7,8 ou detectar danos de fadiga em um microscópico escala9,10. Nesses casos, imagens microscópicas são usadas para investigar áreas de interesse na faixa de alguns milímetros. Os espécimes testados consistem em material de base usinado com dimensões na faixa milímetro. Áreas de medição maiores foram registradas por Tavares et al.11 para determinar os fatores de intensidade de estresse, por shrama et al.2 para estudar sinais de emissão acústica, e por hasheminejad et al.12 para investigar rachaduras no concreto asfáltico. Poncelet et al.13 APLICARAM DIC para detectar o início do crack com base no incremento da cepa relativa em um determinado número de ciclos de carga. Os testes foram realizados em espécimes com superfície usinada. Os espécimes soldados de14,15 ou brasados16 foram estudados usando DIC para registrar o desenvolvimento de cepas durante os testes de fadiga. Os espécimes foram observados do lado, mostrando o desenvolvimento da rachadura na direção da profundidade, na borda da amostra.
Todos os experimentos acima mencionados foram conduzidos em máquinas de teste servo-hidráulicas com frequências de carga de alguns hertz (< 15 Hz). Geralmente os testes foram interrompidos para registrar as imagens para DIC. Vanlanduit et al.17 levaram imagens durante o teste de corrida e aplicaram algoritmos para compensar as diferentes frequências de teste e gravação de imagem. Lorenzino et al.18 realizaram testes em uma máquina de teste de ressonância e capturaram imagens de DIC com câmeras microscópicas. Kovárík et al.19,20realizaram testes em uma máquina de teste de ressonância com uma frequência de 100 Hz sem interrupções, usando um procedimento muito semelhante ao apresentado aqui. Os testes foram conduzidos em espécimes lisos, revestidos cargas de dobra. Uma única câmera e um flash acionado foram usados para capturar imagens de uma área de ~ 20 x 15 mm. diferentes avaliações de crack com base no campo de deformação e no campo de deslocamento foram aplicados.
O procedimento apresentado neste papel é aplicado aos espécimes soldados que apresentam um entalhe, e assim uma concentração de esforço. Um sistema DIC 3D com duas câmeras é empregado, que permite a consideração para fora dos deslocamentos do plano do espécime. As câmeras são acionadas enquanto a iluminação é constante. A detecção de fissuras é baseada no campo de deformação medido em uma área de 55 x 40 mm.
O procedimento oferece uma maneira robusta e comparável de detectar rachaduras em testes de fadiga. Além disso, ele fornece um registro de propagação de crack. É aplicável em máquinas de teste da ressonância com freqüências elevadas do carregamento. Os testes não precisam ser interrompidos para medições, e nenhum operador precisa estar presente durante o teste. O procedimento pode, portanto, ser eficientemente aplicado a um grande número de testes para recuperar informações sobre a iniciação e propagação de crack.
Protocolo
1. preparação do espécime
Atenção: o uso de equipamentos de soldagem ou usinagem é potencialmente perigoso. O trabalho deve ser executado por pessoal qualificado e de acordo com as instruções fornecidas pelos fabricantes.
- Prepare espécimes com a geometria de solda desejada (por exemplo, solda de topo, enduçador longitudinal, solda de filé). Se a largura do espécime inteiro deve ser medido, o tamanho da amostra pode ser limitado pela área retratada pelo sistema de câmera empregado. Nos testes aqui apresentados, foram utilizados espécimes contendo uma solda K-Butt multicamada entre duas placas de diferentes espessuras (Figura 1). Os espécimes foram feitos do aço estrutural S355 usando a soldadura ativa do gás do metal. Mais informações sobre a preparação da amostra podem ser encontradas em Friedrich e Ehlers21.
- Se necessário, reduza os locais de crack concorrentes por moagem. Estes podem ser o dedo de solda no lado oposto da placa ou a outra extremidade de um enduçador. Aqui, a superfície deve ser moída até ficar lisa e livre de entalhes afiados para evitar rachaduras.
- Limpe a superfície da amostra na área ao redor da solda usando um pano de limpeza e um limpador para desengraxar. Remova cuidadosamente todo o material solto da superfície de solda e do dedo de solda usando uma escova de arame de latão. A superfície deve ser óleo e graxa-livre.
- Aplique o padrão de speckle para DIC usando aplicações alternadas de tinta spray preto e branco. Não aponte o spray diretamente para a superfície, mas deixe a névoa de pulverização assentar na amostra. Nenhuma camada contínua é necessária. O tamanho do salpico deve ser tão fino quanto possível, na magnitude de 0,1 mm (ver Figura 2).
Nota: a pintura matte é preferível a fim reduzir reflexões.
2. configuração do teste
Atenção: o uso de equipamento de teste mecânico ou servo-hidráulico é potencialmente perigoso. Opere com precaução e siga as instruções fornecidas pelo fabricante.
- Posicione as câmeras DIC para capturar a área de interesse na amostra colocada na máquina de teste. A configuração exata dependerá do equipamento empregado. Nos testes aqui apresentados, as câmeras foram montadas em um andaime atingindo a amostra dispostas horizontalmente na máquina de teste (Figura 3).
- Ajuste meticulosamente o foco dos objetivos da câmera para garantir que a área medida esteja em foco. Nas câmeras empregadas isto é feito parafusando os objetivos dentro ou para fora para mudar a distância entre as lentes e o sensor da câmera.
- Ajuste a posição das luzes para maximizar a iluminação (aqui, 4 16 Watt LED luzes foram usadas; isso permitiu uma iluminação uniforme da área de medição, mas outras configurações também são possíveis). Recomenda-se o uso de filtros de polarização instalados corretamente nas luzes e objetivos para reduzir reflexões sobre a superfície metálica.
- Escolha um tempo de exposição adequado. Dependerá da freqüência de teste e deve ser uma fração pequena o suficiente (~ 1/35) da duração de um ciclo de carga. No teste apresentado aqui, o tempo de exposição foi de 0,8 MS para uma frequência de teste de 34 Hz.
- Calibrar o sistema DIC. O procedimento dependerá do sistema empregado e deve ser descrito no manual do usuário específico.
- Tire algumas fotos com o tempo de exposição selecionado. Computar cepas usando o software de DIC pertinente. Verifique se a qualidade da imagem é suficientemente boa para calcular quaisquer estirpes, que a dispersão nos resultados não é excessiva (nas estirpes de estado descarregado deve estar perto de zero) e que os resultados abrangem toda a região de interesse. Se as imagens estiverem muito escuras, ajuste a iluminação. Pode ser necessário abrir a abertura sobre os objetivos, embora isso reduzirá a profundidade de foco. Um teste padrão mais brilhante do speckle pôde ajudar também.
- Conecte a saída de sinal de força da máquina de teste para acionar as câmeras. Um sistema de DIC comercial, incluindo hardware e software que permite a definição do gatilho em intervalos específicos de ciclos de carga foi usado. Para este efeito, os ciclos de carga são contados pelo sinal de força ascendente cruzando um determinado valor. Quando o número especificado de ciclos de carga é atingido, as câmeras são acionadas e a contagem começa novamente. Um triggerlist exemplar é fornecido como um arquivo complementar.
- Realize uma execução de teste para determinar o atraso entre o sinal de disparo e a exposição da câmera. Defina o gatilho antes do pico do sinal de carga para compensar o atraso. Se estiver usando a lista de triggerlist (consulte a etapa 2,7), ajuste o valor do parâmetro para o sinal de carga exigido em tensão. Nos testes mostrados, as câmeras foram desencadeadas em 91% e 96% da força máxima, respectivamente. Esses valores são fornecidos apenas como um exemplo e nem sempre são adequados.
Nota: não é necessário que as imagens sejam tiradas exactamente no pico de carga. As rachaduras devem tornar-se visíveis não obstante. - Ajuste o disparador a um intervalo dos ciclos de carga de modo que o número total de imagens sobre a duração esperada do teste esteja na magnitude de 100 − 200 (por exemplo, cada 10.000 ciclos para um teste com 106 ciclos de carga). Na lista de triggerlist (consulte a etapa 2,7), ajuste o valor dos loops para o número desejado de ciclos de carga.
3. teste de fadiga
Atenção: o uso de equipamento de teste mecânico ou servo-hidráulico é potencialmente perigoso. Opere com precaução e siga as instruções fornecidas pelo fabricante.
- Instale a amostra na máquina de teste.
- Se necessário, tome imagens DIC antes de carregar. Isto não é necessário para a deteção da rachadura, mas permite usar o DIC para medir a tensão de superfície o carregamento.
- Aplique o primeiro ciclo de carga estaticamente. Parar na carga máxima e tirar algumas imagens para DIC. Uma imagem deve ser suficiente, mas porque a qualidade dos resultados DIC pode não ser sempre ideal, pode ser útil ter mais algumas imagens para escolher para análise. Para estas imagens, um tempo de exposição mais longo pode ser usado como apropriado.
Nota: este ciclo de carga estática pode ser omitido, mas as imagens adquiridas estaticamente são provavelmente de melhor qualidade do que as adquiridas durante o teste dinâmico, melhorando assim os resultados de DIC. - Defina o intervalo de carga e inicie o teste cíclico. Opcionalmente, obter marcas de praia, incluindo intervalos em que a carga superior é mantida, mas o intervalo de carga é reduzido. Para os exemplos mostrados aqui, uma metade da faixa de carga foi aplicada em 15.000 ciclos para cada 40.000 ciclos regulares. As marcas de praia não são necessárias para o procedimento apresentado, mas oferecem a possibilidade de validar os comprimentos de fenda detectados.
- Especifique a carga estática e dinâmica e execute o teste até que a amostra falhe. Nos testes apresentados foi aplicada uma carga estática de 0 kN e amplitude dinâmica de 22,5 kN. Respectivamente 50 kN estático e 50 kN carga dinâmica foram utilizados no espécime aliviado por estresse.
4. pós-processamento
- Avalie o DIC e calcule a deformação na direção axial (de carga) do espécime usando um software pertinente. O software comercial (veja a tabela de materiais) que inclui a computação automatizada das tensões foi empregado. Informações sobre o cálculo de cepas podem ser encontradas em Grédiac e Hild22 e uma visão geral do atual software de DIC comercial e de código aberto é dada em Belloni et al.1. Use a imagem do primeiro ciclo de carga estática adquirido na etapa 3,3 como uma imagem de referência. Aqui, um tamanho da faceta de 19 x 19 pixéis (~ 0,32 x 0,32 milímetros) e uma distância da faceta de 15 x 15 pixéis foram aplicados para a avaliação de DIC.
- Faça um gráfico da cepa calculada e defina a legenda do gráfico para valores relativamente altos (0,5% para 1,0%) para suprimir o ruído possível. Dependendo do software aplicado, esses gráficos estarão disponíveis na seção de resultados depois que os deslocamentos e as cepas tiverem sido computados (4,1).
- Executar através da seqüência de imagem adquirida durante a duração do teste. Uma rachadura de formação tornar-se-á visível nos termos de tensões elevadas. Uma rachadura macroscópica pode ocorrer quando as cepas excederem 1%.
- Para comparar resultados de teste diferentes, talvez seja interessante determinar quando o crack atinge um comprimento especificado. Comprimentos de fenda de ~ 2 mm foram considerados rachaduras técnicas ou macroscópicas.
Resultados
Para detectar rachaduras e monitorar a propagação da rachadura a tensão na direção de carregamento do espécime foi plotada. As rachaduras tornaram-se visíveis nos termos de tensões elevadas (> 1%).
Os resultados obtidos a partir de dois testes de fadiga são apresentados. Os testes foram realizados em diferentes cargas e rácios de carga. Os resultados não se destinam à comparação direta entre os dois testes, mas representam os resultados típicos desses testes e demonstram as capacidades do procedimento apresentado.
O desenvolvimento de uma rachadura em um espécime em condições como-soldadas é mostrado na Figura 4. O espécime continha tensões residuais causadas pelo encolhimento da solda durante o resfriamento. Foram medidos por difração de raios X e perfuração de furos e calculados por simulações de soldagem21. Por causa das tensões residuais elásticas no meio da amostra, a rachadura inicia na linha central. Primeiro, a tensão começou a aumentar no local da rachadura formando. Uma rachadura técnica foi supor quando as tensões excederam 1% sobre um comprimento de 2 milímetros (N = 755.000). O crack então propagou simetricamente para ambos os lados. O comprimento detectado da rachadura foi comparado às marcas da praia geradas durante o teste e mostraram o bom acordo. O vídeo dos resultados DIC mostra como a propagação de crack diminuiu durante a formação das marcas de praia.
O desenvolvimento de uma fenda em um espécime aliviado pelo estresse é mostrado na Figura 5. O início do crack não foi influenciado pelas tensões residuais. Várias rachaduras formadas em diferentes locais ao longo da solda. Uma rachadura de 2 milímetros foi detectada após 574.000 ciclos. As rachaduras simples, em seguida, cresceu e, eventualmente, unificada. O comprimento detectado da rachadura foi comparado às marcas da praia outra vez.
A geração de marcas de praia oferece uma boa possibilidade de validar os comprimentos de fenda detectados usando a técnica DIC. Além disso, oferece a possibilidade de correlacionar a profundidade da fenda com o comprimento medido na superfície da amostra. Em uma fase inicial do crack, perto da superfície, pode ser desafiador para obter marcas de praia que são claramente visíveis. Aqui, os resultados mostraram a vantagem da abordagem DIC.
Conforme apresentado na Figura 4 e Figura 5 , o resultado do procedimento é uma série de imagens (ou um vídeo) mostrando o desenvolvimento de rachaduras na solda. A partir dessas imagens, é possível determinar a origem e o número de rachaduras. Além disso, eles podem ser usados para determinar quando uma rachadura atingiu um comprimento específico. As fissuras de 2 mm de comprimento foram consideradas macroscópicas ou técnicas. Este comprimento de fenda poderia ser recuperado de forma confiável a partir das imagens e neste estudo foi utilizado para comparar o resultado de uma série de testes. Além disso, do ponto de vista da engenharia, este comprimento da rachadura seria detectável no serviço usando técnicas disponíveis da inspeção. Medindo o comprimento de fenda das imagens resultantes e correlacionando-o com o número de ciclos de carga, também é possível traçar uma curva de crescimento de crack ou determinar as taxas de crescimento de crack. Estes podem ser do interesse em cálculos mecânicos da fratura da propagação da rachadura.
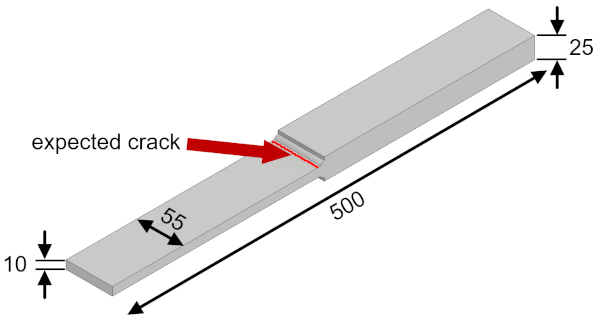
Figura 1: espécimes de solda K-Butt multicamada usados para os testes de fadiga. Dimensões em milímetros. Por favor clique aqui para ver uma versão maior desta figura.
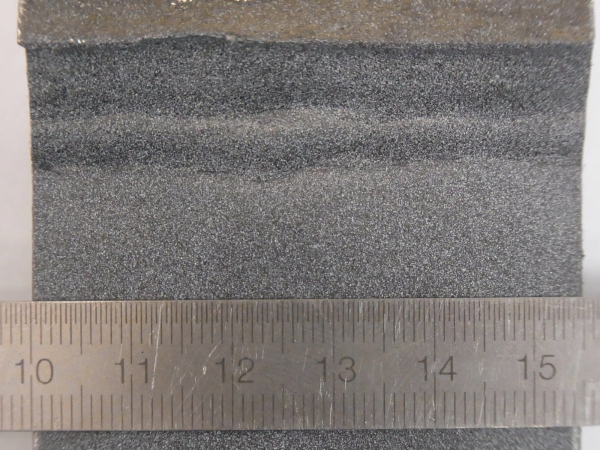
Figura 2: padrão de speckle para correlação de imagem digital na solda. Por favor clique aqui para ver uma versão maior desta figura.
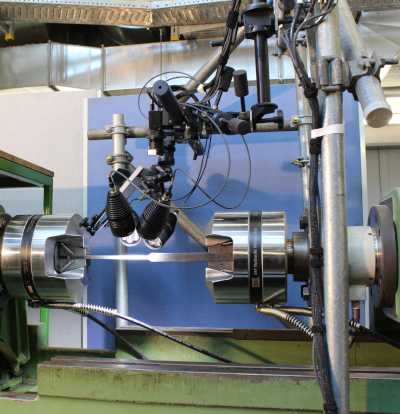
Figura 3: configuração de teste com câmeras DIC e luzes suportadas por uma estrutura de andaime instalada acima da amostra. Por favor clique aqui para ver uma versão maior desta figura.
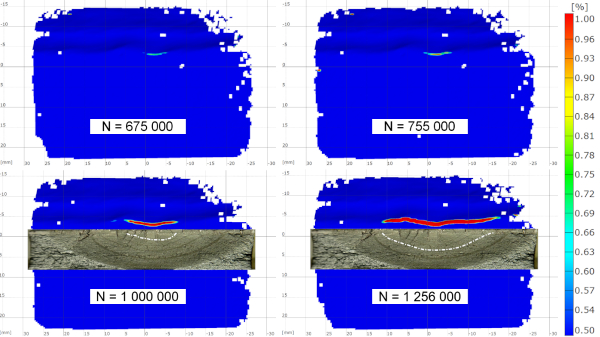
Figura 4: porcentagem de deformação na direção de carga (vertical) mostrando o desenvolvimento de uma rachadura e comparação com marcas de praia em um espécime em condições como soldadas. N = número de ciclos de carga. Por favor clique aqui para ver uma versão maior desta figura.
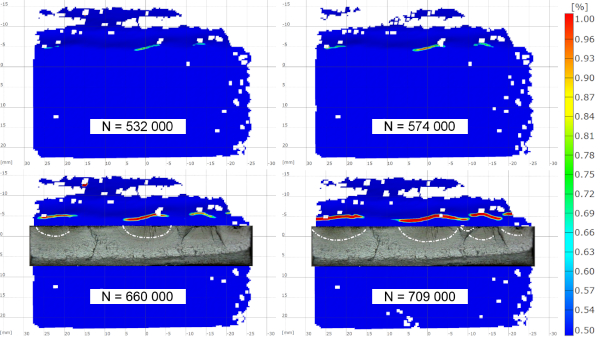
Figura 5: porcentagem de deformação na direção de carga (vertical) mostrando o desenvolvimento de rachaduras e comparação com marcas de praia em um espécime aliviado por estresse. N = número de ciclos de carga. Por favor clique aqui para ver uma versão maior desta figura.
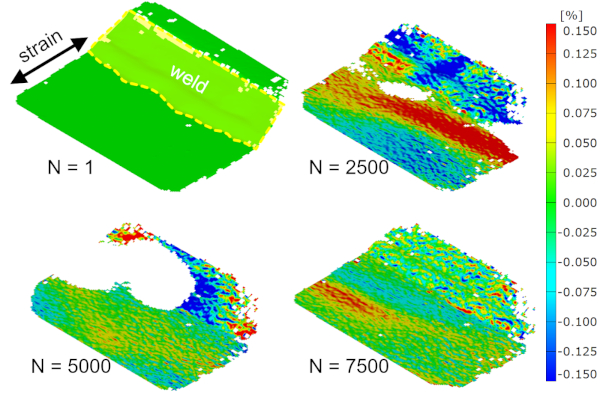
Figura 6: percentual de deformação na direção de carga na carga máxima no primeiro ciclo de carga estática (N = 1) e no início do teste de fadiga em diferentes números de ciclos de carga. Por favor clique aqui para ver uma versão maior desta figura.
Arquivo suplementar 1: lista de acionador. Por favor, clique aqui para ver este arquivo (clique direito para baixar).
Discussão
O procedimento apresentado consiste em usar DIC para detectar e monitorar rachaduras de fadiga em espécimes soldados testados em uma máquina de teste de ressonância sem interromper o teste. O principal desafio na aplicação é a alta freqüência de carga da máquina de teste de ressonância. Requer tempos de exposição relativamente curtos e, portanto, alta iluminação para a aquisição das imagens para os testes de DIC. Conseqüentemente, a iluminação tem que ser maximizada. Por outro lado, reflexões sobre a superfície metálica podem requerer o uso de filtros de polarização, o que reduzirá a quantidade de luz entrando nas câmeras. Para fazer melhor uso da luz disponível, a abertura dos objetivos pode ser ampliada. Isso reduzirá a profundidade de foco. É conseqüentemente necessário ajustar o foco exatamente na distância da superfície da amostra e o fora do movimento plano da amostra não deve exceder a escala focalizada. A configuração das câmeras e iluminação requer cuidados específicos.
No entanto, as cepas calculadas por DIC podem não ser muito acuradas (Figura 6). As cepas computadas podem mostrar alto ruído. Em algumas das facetas usadas para DIC, o padrão de speckle pode não ser reconhecido e as cepas não serão calculadas. Mas o procedimento proposto provou ser robusto no que diz respeito à qualidade dos resultados do DIC. Mesmo se os resultados não são bons bastante determinar as tensões na solda precisamente, deve ainda ser possível detectar rachaduras.
A solda de topo apresentada aqui tem um dedo de solda relativamente suave em comparação com outras geometrias de solda. As rachaduras são prováveis iniciar em imperfeições ao longo do dedo do pé da solda com um entalhe afiado e assim uma concentração elevada do esforço. Infelizmente, pode não ser possível avaliar cepas por DIC nessas localizações exatas porque as facetas usadas para o cálculo podem não ser reconhecidas. Por exemplo, a Figura 5 mostra uma rachadura iniciando no lado esquerdo da amostra, faltando facetas em + 25 mm horizontal/-5 mm vertical. Mas, como mostrado no exemplo, mesmo que algumas facetas não sejam avaliadas, ainda é possível determinar quando o crack inicia e começa a crescer. Para soldas com um ângulo mais íngreme e entalhes mais nítido (por exemplo, endureador longitudinal, solda de filé) pode ajudar a inclinar as câmeras ~ 15 ° para aumentar o ângulo para a superfície de solda. O procedimento proposto foi aplicado em endurecedores longitudinais também. Apesar do entalhe relativamente afiado no dedo do pé da solda era possível detectar confiantemente a iniciação da rachadura.
Rachaduras macroscópicas são assumidas quando são alcançadas cepas de 1% ou mais. Em um estudo de Kovárík et al.20, DIC foi aplicado para detectar rachaduras em espécimes térmicos revestidos com spray, não entalhado. Foi afirmado que o valor limiar para a detecção de crack poderia ser fixado na faixa de 0,5% e 1% sem afetar significativamente os resultados. Esses valores são confirmados pela comparação com as marcas de praia (Figura 4 e Figura 5). Um valor mais baixo levará a uma detecção de crack anterior, mas pode ser mais propensos a incertezas e produzir resultados menos comparáveis. Um valor mais elevado conduzirá a um reconhecimento mais atrasado da iniciação da rachadura, mas os resultados serão provavelmente mais comparáveis e reprodutíveis.
Aplicando o primeiro ciclo de carga estaticamente (etapa 3,3) pode resultar demorada quando muitos testes são executados. Se nenhuma estirpe plástica ocorrer no dedo de solda (entalhe) também pode ser omitida e a condição descarregada (etapa 3,2) usada como referência para cálculos de deformação. Caso contrário, uma das imagens adquiridas no início do teste dinâmico pode ser usada se a qualidade da imagem for adequada (veja a Figura 6).
Se apenas alguns espécimes são testados, o tempo de configuração não deve ser subestimado. Pode exigir algum tempo e loops iterativos para instalar e configurar as câmeras com precisão e executar a calibração para obter imagens adequadas para a avaliação DIC.
A preparação da amostra, por outro lado, é rápida e barata. Os espécimes precisam somente de ser limpados e pulverizados com cor para aplicar o patter do speckle. Isto vem em pouco custo e faz o procedimento proposto DIC-baseado prático, particular se um grande número espécimes será testado.
Um benefício adicional, especialmente para grandes conjuntos de espécimes ou testes em execução durante a noite, é que as câmeras são acionadas automaticamente, e os testes não precisam ser interrompidos.
Uma restrição do procedimento DIC é que, como um método óptico é limitado a rachaduras superficiais. Além disso, exige que a área a ser monitorada seja visível pelas câmeras quando o espécime for montado na máquina de teste.
O procedimento apresentado foi utilizado principalmente para detectar o início das rachaduras técnicas. Mas, como demonstrado, ele também permite a avaliação do crescimento do crack (por exemplo, para determinar as taxas de propagação de crack). O resultado será o comprimento visível na superfície. A curvatura dianteira da rachadura não pode ser detectada, entretanto.
O procedimento provou sua aplicabilidade em espécimes soldados que apresentam uma topologia de superfície relativamente complicada. Deve igualmente ser aplicável aos espécimes não-soldados, porque a ausência de entalhes geométricos deve facilitar as medidas de DIC. Um procedimento semelhante foi aplicado em Kovárík et al.20 em espécimes não entalhados.
Além disso, o procedimento poderia igualmente ser aplicado para testes da fatiga em máquinas servo-hidráulicas do teste. Aqui, a freqüência de teste seria menor do que em uma máquina de teste de ressonância. O tempo de exposição das câmeras poderia, portanto, ser mais longo, o que deve facilitar a configuração da câmera.
Em conclusão, o procedimento apresentado oferece uma maneira direta de estudar o desenvolvimento de rachaduras em testes de fadiga. Ele permite a detecção de rachaduras técnicas e monitoramento de propagação de crack (por exemplo, para determinar as taxas de propagação de crack em testes de fadiga). A natureza ilustrativa dos resultados facilita a sua interpretação e avaliação. A técnica é aplicável às máquinas de teste da ressonância com freqüências elevadas do carregamento sem interromper os testes. As medições são totalmente automatizadas, portanto, nenhuma supervisão contínua é necessária. É aplicável em espécimes soldados que apresentam uma geometria relativamente complicada na região de interesse. Em espécimes de pequena escala, permite a cobertura de toda a largura do espécime. Além disso, o procedimento é caracterizado por uma configuração simples e pós-processamento básico, tornando-se uma alternativa prática aos métodos existentes.
Divulgações
Os autores não têm nada a revelar.
Agradecimentos
Financiado pela Deutsche Forschungsgemeinschaft (DFG, Fundação alemã de investigação) EH 485/4-1.
Materiais
| Nome | Empresa | Número de catálogo | Comentários |
|---|---|---|---|
| Sistema ARAMIS 5M | gom | DIC incluindo duas câmeras de 5 megapixels e unidade de controle | |
| ARAMIS | gom | v6.3.1-2 | Software DIC |
| Objeto de calibração | gom | CP 20 | MV 30 x 24 mm2 |
| Objetivas de câmera, 50 mm | Titanar 2.8 / 50 | ||
| Punho de cunha hidráulico | MTS | 647.25A02 | |
| Fornecimento de aperto hidráulico | MTS | 685.10 | 10.000 Psi |
| Luzes LED | Diana LEDscale | KSP0495-0001A | 4 x 16 W Luzes LED |
| Filtros de polarização | Schneider-Kreuznach | 52,0 AUF (2 x para câmeras) | |
| Filtros de polarização | Schneider-Kreuznach | 67,0 AUF (4 x para luzes) | |
| Máquina de teste de ressonância | Schenck | Máquina de ensaio de ressonância de 200 kN | |
| Unidade de controle da máquina de ensaio de ressonância | Rumul | v 2.5.3 | Unidade de controle e software da máquina de ensaio de ressonância |
| Tinta | Tinta spray preto e branco, fosco |
Referências
- Belloni, V., et al. Digital image correlation from commercial to FOS software: a mature technique for full-field displacement measurements. The International Archives of the Photogrammetry, Remote Sensing and Spatial Information Sciences. XLII-2, 91-95 (2018).
- Shrama, K., Clarke, A., Pullin, R., Evans, S. L. Detection of cracking in mild steel fatigue specimens using acoustic emission and digital image correlation. 31st Conference of the European Working Group on Acoustic Emission. , Dresden, Germany. (2014).
- Carroll, J. D., Abuzaid, W., Lambros, J., Sehitoglu, H. High resolution digital image correlation measurements of strain accumulation in fatigue crack growth. International Journal of Fatigue. 57, 140-150 (2013).
- Malitckii, E., Remes, H., Lehto, P., Bossuyt, S. Full-field strain measurements for microstructurally small fatigue crack propagation using digital image correlation method. Journal of Visualized Experiments. (143), e59134(2019).
- Rabbolini, S., Beretta, S., Foletti, S., Cristea, M. E. Crack closure effects during low cycle fatigue propagation in line pipe steel: An analysis with digital image correlation. Engineering Fracture Mechanics. 148, 441-456 (2015).
- Carroll, J. D., et al. Multiscale analysis of fatigue crack growth using digital image correlation. Proceedings of the XIth International Congress and Exposition on Experimental and Applied Mechanics. , Orlando, FL. (2008).
- Durif, E., Fregonese, M., Rethore, J., Combescure, A. Development of a digital image correlation controlled fatigue crack propagation experiment. EPJ Web of Conferences. 6, 31012(2010).
- Maletta, C., Bruno, L., Corigliano, P., Crupi, V., Guglielmino, E. Crack-tip thermal and mechanical hysteresis in Shape Memory Alloys under fatigue loading. Materials Science & Engineering A. 616, 281-287 (2014).
- Rupil, J., Roux, S., Hild, F., Vincent, L. Fatigue microcrack detection with digital image correlation. The Journal of Strain Analysis for Engineering Design. 46 (6), 492-509 (2011).
- Risbet, M., Feissel, P., Roland, T., Brancherie, D., Roelandt, J. M. Digital image correlation technique: application to early fatigue damage detection in stainless steel. Procedia Engineering. 2, 2219-2227 (2010).
- Tavares, P. J., Ramos, T., Braga, D., Vaz, M. A. P., Moreira, P. M. G. P. SIF determination with digital image correlation. International Journal of Structural Integrity. 6 (6), 668-676 (2015).
- Hasheminejad, N., et al. Digital image correlation to investigate crack propagation and healing of asphalt concrete. Proceedings of the 18th International Conference on Experimental Mechanics. , Brussels, Belgium. (2018).
- Poncelet, M., et al. Biaxial high cycle fatigue of a type 304L stainless steel: cyclic strains and crack initiation detection by digital image correlation. European Journal of Mechanics / A Solids. 29 (5), 810-825 (2010).
- Corigliano, P., et al. Fatigue assessment of Ti-6Al-4V titanium alloy laser welded joints in absence of filler material by means of full-field techniques. Frattura ed Integrità Strutturale. 43, 171-181 (2018).
- Corigliano, P., Crupi, V., Guglielmino, E., Sili, A. M. Full-field analysis of AL/FE explosive welded joints for shipbuilding applications. Marine Structures. 57, 207-218 (2018).
- Koster, M., Kenel, C., Lee, W., Leinenbach, C. Digital image correlation for the characterization of fatigue damage evolution in brazed steel joints. Procedia Materials Science. 3, 1117-1122 (2014).
- Vanlanduit, S., Vanherzeele, J., Longo, R., Guillaume, P. A digital image correlation method for fatigue test experiments. Optics and Lasers in Engineering. 47, 371-378 (2009).
- Lorenzino, P., Beretta, G., Navarro, A. Application of Digital Image Correlation (DIC) in resonance machines for measuring fatigue crack growth. Frattura ed Integrità Strutturale. 30, 369-374 (2014).
- Kovárík, O., et al. Resonance bending fatigue testing with simultaneous damping measurement and its application on layered coatings. International Journal of Fatigue. 82, 300-309 (2016).
- Kovárík, O., et al. Fatigue crack growth in bodies with thermally sprayed coating. Journal of Thermal Spray Technology. 25 (1-2), 311-320 (2016).
- Friedrich, N., Ehlers, S. A simplified welding simulation approach used to design a fatigue test specimen containing residual stresses. Ship Technology Research. 66 (1), 22-37 (2019).
- Full-field measurements and identification in solid mechanics. Grédiac, M., Hild, F. , ISTE and Wiley. London, UK; Hoboken, NJ. (2013).
Reimpressões e permissões
