Este estudo descreve um método de formação de espuma de dióxido de carbono supercrítico para a preparação de espumas de poli reforçado com fibra de carbono e fibra de bambu (adipato de butileno-co-tereftalato).
É necessária uma assinatura do JoVE para visualizar este conteúdo. Faça login ou inicie seu teste gratuito.
Artigo de método
Preparação de espumas de poli reforçado com fibra de carbono e fibra de bambu (adipato de butileno-co-tereftalato) por espuma de dióxido de carbono supercrítica
Neste artigo
Resumo
Resumo
As espumas de polímero reforçado com fibra encontraram amplas aplicações em vários campos. Particularmente, o poli (adipato de butileno-co-tereftalato) (PBAT) tem atraído atenção significativa no campo de materiais biodegradáveis devido às suas propriedades excepcionais de processamento, desempenho mecânico e biocompatibilidade. No entanto, a alta taxa de encolhimento da espuma PBAT pura limita sua aplicação. Entre os vários materiais capazes de melhorar o desempenho da espuma, a fibra de carbono (CF) e a fibra de bambu (BF) apresentam vantagens únicas. Este estudo empregou a tecnologia de formação de espuma de dióxido de carbono supercrítico (scCO2) para preparar com sucesso espumas PBAT/CF/BF. Os resultados demonstram que o efeito sinérgico de CF e BF melhora significativamente as propriedades anti-encolhimento da espuma de PBAT. Em comparação com a espuma PBAT pura, a taxa de encolhimento da espuma PBAT/15CF/5BF diminuiu de 55,63% para 6,92%, uma redução de 87,56%. A espuma PBAT/10CF/10BF atingiu a menor densidade de 0,13 g/cm3, representando uma redução de 31,58%. A espuma PBAT/10CF/10BF exibiu a maior taxa de expansão de 9,43, um aumento de 51,36%. Os testes de resiliência à compressão revelaram que todas as espumas PBAT/CF/BF apresentaram resiliência à compressão favorável, com a espuma PBAT/15CF/5BF demonstrando a maior resistência à compressão de 0,26 MPa. Esta pesquisa fornece uma solução eficaz para a fabricação de espumas de poliéster biodegradáveis reforçadas com fibras. Essas espumas têm propriedades anti-encolhimento, características leves e excelente resiliência.
Introdução
As espumas de polímero reforçado com fibra têm sido amplamente aplicadas em vários campos, incluindo aeroespacial1, transporte2, construção3 e proteção ambiental4, devido à sua alta relação resistência-peso, excelente estabilidade térmica e composição versátil. Impulsionadas por metas globais de "carbono duplo" e iniciativas de controle da poluição plástica, as espumas de polímero biodegradáveis estão se tornando um ponto de pesquisa 5,6,7. O PBAT, como um típico poliéster biodegradável de base biológica, é considerado uma alternativa ideal aos materiais tradicionais de espuma à base de petróleo devido ao seu excelente desempenho de processamento e respeito ao meio ambiente 8,9,10,11. No entanto, o encolhimento significativo exibido pelas espumas PBAT puras limita sua aplicação12.
Entre várias técnicas de modificação, a pesquisa descobriu que o emprego da tecnologia de reforço de fibra pode melhorar significativamente o desempenho da espuma PBAT13. A CF, conhecida por sua alta resistência, alto módulo e baixa densidade, é frequentemente utilizada para reforçar polímeros, aumentando assim suas propriedades mecânicas14. A inclusão da FC não apenas oferece suporte mecânico mais forte para as espumas, mas também pode modificar sua microestrutura, melhorando assim seu desempenho geral15,16. Yimu Qiao et al.17 prepararam uma estrutura sanduíche composta por espuma PBAT/CF e pré-impregnados contínuos de polipropileno (PP) reforçado com CF. O estudo descobriu que as células espumosas com pré-impregnados eram mais uniformes e densas. Em contraste, o BF apresenta vantagens únicas em materiais de reforço devido à sua excepcional biocompatibilidade e renovabilidade18. Sua microestrutura interna única confere certas propriedades de resistência e amortecimento ao material19. Wei Guo et al.20 prepararam espumas de polipropileno BF/PP reforçado com BF modificado por álcalis. A pesquisa mostra que a adição de BF melhora a estrutura celular e aumenta significativamente as propriedades mecânicas das espumas BF / PP. Consequentemente, espera-se que a combinação criteriosa de CF e BF na fabricação de espuma PBAT maximize os benefícios de ambos os materiais, mitigue o problema significativo de encolhimento da espuma PBAT pura e amplie ainda mais seu potencial de aplicação em vários campos.
Embora a tecnologia de espuma scCO2 tenha feito o progresso mencionado acima, ainda existem deficiências significativas no campo da espuma de poliéster biodegradável reforçada com fibra. Primeiro, a pesquisa existente usa principalmente reforço de fibra única (como CF puro ou BF puro), falhando em alavancar totalmente os efeitos sinérgicos de diferentes fibras, como a combinação do aumento da rigidez do CF e as vantagens de controle de interface do BF. Em segundo lugar, evitar defeitos de formação de espuma causados pela diminuição da fluidez do fundido com alto teor de fibra continua sendo um desafio. A inovação deste artigo está em abordar as questões acima. Por um lado, ele constrói um sistema de espuma scCO2 para reforço sinérgico de fibra dupla CF / BF de PBAT, que compensa as deficiências dos sistemas de fibra única na eficiência de nucleação e ligação de interface. Ao mesmo tempo, a otimização da relação CF/BF melhora as propriedades mecânicas da espuma, garantindo a formação de espuma, proporcionando um novo conceito de design para o alto desempenho da espuma biodegradável.
A tecnologia de espuma ScCO2 abriu novos caminhos para a produção de materiais de espuma microcelular de alto desempenho, aproveitando seus benefícios ambientais, tamanho de poro ajustável em escala de mícron e ajuste flexível de parâmetros de processo21. Através da formação de espuma scCO2 , o CO2 se dissolve uniformemente dentro do sistema de material compósito. Após a liberação repentina de pressão, o dióxido de carbono escapa rapidamente, formando numerosos núcleos de bolhas uniformemente distribuídos que subsequentemente crescem em poros22. Esse processo não apenas permite o controle preciso sobre o tamanho e a densidade dos poros, mas também melhora as propriedades de isolamento térmico, isolamento acústico e amortecimento do material, mantendo seu desempenho original23.
Este estudo investiga um sistema de formação de espuma scCO2 para compósitos PBAT reforçados com proporções variáveis de CF e BF, ambos com um teor total de 20%. Para preparar a espuma PBAT/CF/BF, a relação CF/BF foi selecionada como 3:1, 1:1 e 1:3. A temperatura de formação de espuma foi de 100 °C, a pressão de formação de espuma foi de 10 MPa e o tempo de formação de espuma foi de 60 min. Inicialmente, as espumas foram produzidas e sua densidade, taxa de expansão e taxa de encolhimento foram medidas para ilustrar visualmente as diferenças nas propriedades físicas fundamentais das espumas com diferentes proporções de fibra. Posteriormente, a microscopia eletrônica de varredura (MEV) foi utilizada para caracterizar a estrutura celular, com diâmetros celulares medidos para revelar, no nível microscópico, o impacto de proporções variáveis de fibras na morfologia, tamanho e uniformidade da célula. Por fim, foram realizados ensaios de ciclo de compressão para avaliar o desempenho da compressão, indicando a capacidade de carga mecânica conferida às espumas por diferentes combinações de reforço de fibras. Os resultados deste estudo oferecerão bases teóricas e insights técnicos para o desenvolvimento de materiais de espuma biodegradáveis de base biológica com propriedades físicas, microestrutura e resistência mecânica superiores, promovendo assim seu uso sustentável em áreas como embalagem e construção.
Acesso restrito. Inicie sessão ou comece um teste para visualizar este conteúdo.
Protocolo
Os reagentes e os equipamentos utilizados neste estudo estão listados na Tabela de Materiais.
1. Pré-tratamento da matéria-prima
- Colocar o PBAT, o CF e o BF numa estufa a 80 °C durante 8 h (Figura 1A).
2. Pesagem e pré-mistura
- Tomando uma massa total de 200 g como exemplo, use uma balança eletrônica para pesar proporcionalmente PBAT e CF (por exemplo, PBAT/20CF: 180 g PBAT e 20 g CF).
- Despeje o PBAT e o CF pesados em um saco de polietileno, misture por 5 min para garantir a dispersão uniforme preliminar do CF.
3. Extrusão de fusão
- Ligue o interruptor de alimentação da extrusora de rosca dupla (Figura 1B).
- Defina a temperatura de cada zona para 135 °C, 145 °C, 155 °C, 165 °C e 160 °C, respectivamente.
- Inicie o programa de aquecimento e mantenha por 30 min após a temperatura em cada zona atingir o valor definido.
- Defina a velocidade do host para 5 rpm.
- Defina a velocidade de rotação do alimentador para 3 rpm.
- Adicione pellets de PBAT puro na extrusora e execute por 10 min para limpar o parafuso.
- Mude para a pré-mistura PBAT/20CF e extrude continuamente.
- Prepare amostras com PBAT/15CF/5BF, PBAT/10CF/10BF, PBAT/5CF/15BF, PBAT/20BF, respectivamente, de acordo com as etapas acima. Limpe o parafuso com PBAT puro antes de cada troca de matéria-prima.
- Recolha a massa extrudida e esmague-a com um granulador de pó (Figura 1C).
- Sele e armazene as amostras trituradas em sacos de polietileno, rotulando-as com a proporção e a data da formulação.
4. Moldagem por compressão
- Ligue o interruptor de alimentação da máquina de vulcanização plana (Figura 1D).
- Ajuste a temperatura das placas superior e inferior para 165 °C.
- Inicie o programa de aquecimento e mantenha por 10 min após atingir a temperatura desejada.
- Com base nas dimensões do molde de 100 mm × 100 mm × 4 mm, a massa de material necessária calculada é de 60 g.
- Coloque um filme de politetrafluoretileno sobre a junta plana, seguido imediatamente pela colocação do molde.
- Distribua uniformemente o material no molde.
- Coloque um filme de politetrafluoretileno sobre o molde para colocação do material e, em seguida, cubra com uma junta plana.
- Coloque o material colocado no centro da placa de aquecimento da máquina de vulcanização plana.
- Inicie o procedimento de fechamento do molde, aplique pressão de 1 MPa, mantenha a pressão por 3 min e expulse o ar do material para evitar a formação de bolhas.
- Continue o procedimento de fechamento do molde, aumente a pressão para 10 MPa e mantenha por 10 min para garantir que o material seja derretido e preencha uniformemente o molde.
- Desligue o aquecimento, ative o sistema de resfriamento e espere até que a temperatura caia abaixo de 40 °C antes de despressurizar e remover o molde.
5. Processo de formação de espuma de ScCO2
- Use uma lâmina para cortar a folha moldada em dimensões de 10 mm × 10 mm × 4 mm (Figura 1E).
- Coloque os painéis cortados no recipiente de reação.
- Aperte os parafusos do reator usando uma ferramenta de chave inglesa e feche o reator.
- Feche a válvula de escape da chaleira de reação.
- Abra a válvula da ventilação do cilindro de CO2 .
- Abra a válvula de admissão da bomba de reforço.
- Abra a válvula de entrada do reator e injete gás CO2 no reator.
- Feche a válvula de entrada do reator e mantenha por 3 min.
- Abra a válvula de escape do reator para descarregar o ar dentro do reator.
- Ligue os interruptores de alimentação dos dois banhos de óleo e ajuste as temperaturas para 165 °C e 100 °C, respectivamente.
- Colocar o recipiente de reação que contém a amostra num banho de óleo a 165 °C durante 10 min.
- Abra a válvula de entrada do reator para pressurizar o reator e introduza CO2, com a pressão controlada em 10 MPa, e mantenha a temperatura por 10 min.
- Feche a válvula de ventilação do cilindro de CO2 .
- Feche a válvula de admissão da bomba de reforço.
- Feche a válvula de entrada da chaleira de reação.
- Transferir o recipiente de reação que contém a amostra para um banho de óleo a 100 °C, mantendo a temperatura e a pressão durante 60 min.
- Abra a válvula de escape do reator e libere rapidamente a pressão dentro de 3 s para obter o material de espuma.
6. Caracterização da espuma
NOTA: A densidade da amostra é medida diretamente usando um densitômetro. Tomando o PBAT puro como exemplo.
- Ligue a energia. O visor mudará de 8888888 para 0,00 g.
- Pressione a tecla 0 para redefini-lo para zero.
- Coloque a amostra na plataforma de medição.
- Pressione a tecla ENTER após a estabilização.
- Remova a amostra e seque-a.
- Coloque a amostra na plataforma suspensa submersa na água.
- Após a estabilização, pressione a tecla ENTER . O valor de leitura é 1.223 g/cm3.
- Pressione o botão SET para sair e retornar ao modo de pesagem e, em seguida, prossiga para medir outros produtos.
NOTA: A densidade da amostra é medida diretamente usando um densitômetro. - Calcular a relação inicial de formação de espuma da espuma (φ1) utilizando a seguinte fórmula:24.
 (1)
NOTA: ρ0 é a densidade sólida da amostra e ρ1 é a densidade inicial de espuma da espuma. - Calcular a taxa de expansão da espuma após estabilização da espuma (φ2) utilizando a seguinte fórmula24.
 (2)
NOTA: ρ2 é a densidade de formação de espuma após a estabilização da espuma. - Calcular a razão de contração (S) utilizando a seguinte equação24.
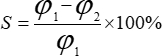 (3)
7. Caracterização de MEV
- Coloque a amostra de corte de espuma no estágio de amostra SEM.
- Aplique tratamento de spray dourado na espuma.
- Obtenha imagens SEM definindo a tensão de aceleração para 5 kV.
- Abra a imagem SEM usando a Imagem J e use a ferramenta Linha reta para corresponder à barra de escala da imagem.
- Clique em Analisar > Definir escala, defina a Distância conhecida para a barra de escala da imagem SEM e clique em Global > OK.
- Clique em Analisar > ferramentas > gerenciamento de ROI para medir o tamanho da célula da espuma e, em seguida, clique em Adicionar. Meça o número necessário de amostras conforme especificado.
- Clique em Medir para obter dados quantitativos do valor para cálculos adicionais.
- Calcular o diâmetro médio das células da espuma utilizando a seguinte fórmula: 24.
 (4)
NOTA: ni refere-se ao número de células com um diâmetro de Di na imagem SEM. - Calcular a densidade de nucleação (N0) da espuma utilizando a seguinte fórmula:24.
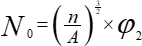 (5)
NOTA: n é o número total de células no SEM, e A é a área do SEM.
8. Deteminação de propriedades compressivas
- De acordo com a norma de teste GB/T 1041-2008, corte 6 conjuntos de amostras medindo 10 mm × 10 mm × 8 mm de cada tipo de espuma.
NOTA: Realize uma inspeção visual da amostra para garantir que a superfície esteja plana e livre de defeitos óbvios, como rachaduras, falta de material, etc. - Meça as dimensões da amostra.
- Abra o software.
- Ligue a máquina de teste e conecte-a ao software.
- Instale o dispositivo de compressão, garantindo que seu paralelismo e perpendicularidade atendam aos requisitos.
- Coloque a amostra de espuma no centro do dispositivo de compressão, garantindo um bom contato entre a amostra e o acessório.
- Defina os parâmetros de teste da máquina de teste. A velocidade de carregamento é de 5 mm/min, com 10 ciclos e uma tensão de compressão de 50%.
- Realize o teste operacional, comece a aplicar força de compressão à amostra de espuma enquanto registra simultaneamente os dados.
- Após a conclusão do teste, remova a espuma sample.
NOTA: Durante o experimento, observe a deformação da amostra de espuma, como se ocorre deformação local, rachaduras ou colapso, e mantenha registros detalhados. - Repita as etapas acima para todas as amostras de espuma para verificar e garantir a reprodutibilidade dos resultados.
- Após o experimento, calcule a resistência à compressão da amostra de espuma.
Acesso restrito. Inicie sessão ou comece um teste para visualizar este conteúdo.
Resultados
A imagem física e as propriedades físicas das espumas de PBAT reforçadas com proporções variáveis de CF e BF preparadas de acordo com o protocolo acima mencionado são mostradas na Figura 2. Pode-se observar que o aumento das proporções de CF e BF resiste efetivamente ao encolhimento das espumas de PBAT. Por meio de medições, a densidade da espuma PBAT pura foi de 0,19 g/cm3 (Figura 2B), com uma taxa de formação de esp...
Acesso restrito. Inicie sessão ou comece um teste para visualizar este conteúdo.
Discussão
O tratamento de secagem é uma etapa crítica que precede a extrusão do fundido. Seu objetivo principal é remover a umidade do material para evitar hidrólise, vaporização e defeitos interfaciais em condições de alta temperatura. Isso garante as propriedades mecânicas, estabilidade de processamento e qualidade de aparência dos compósitos PBAT8. Neste estudo, o procedimento específico envolveu a colocação de PBAT, CF e BF em estufa por 8 h de tratamento de secagem a u...
Acesso restrito. Inicie sessão ou comece um teste para visualizar este conteúdo.
Divulgações
Os autores não têm nada a divulgar.
Agradecimentos
Agradecemos o financiamento do Laboratório Chave da Administração Nacional de Florestas e Pastagens sobre a Utilização Altamente Eficiente dos Recursos de Biomassa Florestal no Sudoeste da China, Southwest Forestry University (2023KF10). Fundação de Ciências Naturais da Província de Heilongjiang (LH2024C044), Projeto de Inovação Colaborativa de Disciplinas de Primeira Classe na Província de Heilongjiang (LJGXCG2024-F11), Programa de Patrocínio de Jovens Cientistas de Elite da Província de Heilongjiang (2024QNTG006), Fundo de Pós-Doutorado de Heilongjiang (LBH-Z24041) e 2023 Teses de Mestrado e Doutorado de Heilongjiang no Projeto de Financiamento da Nova Era.
Acesso restrito. Inicie sessão ou comece um teste para visualizar este conteúdo.
Materiais
| Nome | Empresa | Número de catálogo | Comentários |
|---|---|---|---|
| Fibra de bambu | Sichuan Lvzhu Plant Fiber Co., Ltd., China | Malha 1000 | Matéria-prima fornecida para o trabalho experimental |
| Bomba de reforço | Dongguan Suncenter Fuild Control Equipment Co., Ltd., China | DGA15C | Usado para controlar a pressão |
| Dióxido de carbono | Harbin Qinghua Industrial gases Co. Ltd., China | Pureza de 99,9% | Usado como agente espumante |
| Fibra de carbono | Toray Industries Incorporated, Japão | Malha 1000 | Matéria-prima fornecida para o trabalho experimental |
| Ceactor | Zhengzhou Zechen Instrument Equipment Co., Ltd., China | 0,5 L | Usado como recipiente espumante |
| Compactador | Zhejiang Kaishan Compressor Co., Ltd., China | XK06-010-00487 | pressurizado |
| Banho de óleo digital | Boho Temptech Co., Ltd., China | HH-5-12L | Usado para aquecer |
| Forno de secagem | Shanghai Yiheng Scientific Instrument Co., Ltd., China | DGG-9070 | Usado para secar matérias-primas |
| Balanço eletrônico | Mettler Toledo (Changzhou) Weighing Equipment System Co., Ltd | SPN501F | Usado para pesar matérias-primas |
| Instrumento de sulfurização de placas planas | Bolon Precision Testing Machines Co., Ltd., China | BL-6170-A | Para moldagem por compressão a quente de compósitos |
| Medidor de densidade sólida de alta precisão | Yuemang Intelligent Equipment Co., Ltd., China | JHY-120Y | Dispositivo usado para determinar Densidade |
| Software de análise de imagens Institutos Nacionais de Saúde | Institutos Nacionais de Saúde | ImageJ | Software usado para determinar as características morfológicas da espuma |
| Poli (butileno adipato-co-tereftalato) | Xinjiang Blue Ridge Tunhe Sci.& Tech. Co., Ltd., China | TH801T | Matéria-prima fornecida para o trabalho experimental |
| Filme de politetrafluoroetileno | Companhia de Comércio de Materiais Plásticos Luo Huixing, China | 0,5 mm | Usado para desmoldar |
| Pulverizador | Shenzhen Chengzhongsheng Electromechanical Technology Co., Ltd., China | 380 w, 50 Hz | Usado para triturar e granular |
| Scanner | FEI Inc., EUA | QUANTA 220 | Scanner usado para tirar imagens de espumas |
| Extrusor de dois parafusos | Nanjing Jiente Machine Point Co. Ltd., China | SHJ-20 | Mistura de fusão |
| Máquina universal de teste mecânico | Wance Technologies Ltd., China | TestPilot X10A | Usado para medir o desempenho de compressão |
Referências
- Xu, X., et al. Material performance, manufacturing methods, and engineering applications in aviation of carbon fiber reinforced polymers: A comprehensive review. Thin Wall Struct. 209, 112899(2025).
- Wang, Z., et al. Fabrication of biodegradable poly(butylene adipate-co-butylene terephthalate) bead foams through solid utilization of chitin and controllable incorporation of porous structure. Colloids Surf A Physicochem Eng Asp. 693, 134105(2024).
- Wang, J., et al. Strong and thermally insulating polylactic acid/glass fiber composite foam fabricated by supercritical carbon dioxide foaming. Int J Biol Macromol. 138, 144-155 (2019).
- Li, J., et al. Environmentally-friendly, sustainable ScCO2-assisted fabrication of poly(lactic acid)/ramie fiber composite foams. J Clean Prod. 425, 138952(2023).
- Li, S., et al. Research progress on the improvement strategy of foaming behavior for biodegradable polymer foams and their functional applications. Sustain Mater Technol. 44, e01354(2025).
- Wang, Z., Wang, G., Xu, Z., Zhang, A., Li, S. A novel "reinforcing-foaming-recovering" strategy for achieving thermally insulating green foams with ultrafast degradation. J Clean Prod. 481, 144161(2024).
- Wang, Z., Wang, G., Xu, Z., Chai, J., Zhao, G. Innovative crosslinking and foaming strategies for advancing biodegradable composite foams: Enhancing foamability, flexibility, and thermal insulation. Mater Des. 253, 113895(2025).
- Jian, J., Xiangbin, Z., Xianbo, H. An overview on synthesis, properties and applications of poly(butylene-adipate-co-terephthalate)-PBAT. Adv Ind Eng Polym Res. 3 (1), 19-26 (2020).
- Wang, Z., Wang, G., Xu, Z., Ma, C., Zhao, G. Pore-gradient, flexible, and fully-degradable foam with outstanding noise absorption and thermal insulation. Adv Funct Mater. , (2025).
- Wang, Z., Wang, G., Xu, Z., Yang, C., Zhao, G. Structure-tunable poly(butylene adipate-CO-terephthalate) foams with enhanced mechanical performance derived by microcellular foaming with carbon dioxide as blowing agents. J CO2 Util. 72, 102495(2023).
- Wang, Z., et al. low-shrinkage and high elastic poly(butylene adipate-co-terephthalate) foams achieved by microcellular foaming using N2 & CO2 as co-blowing agents. J CO2 Util. 64, 102149(2022).
- Ding, Y., Yang, Q., Wang, X., Li, S. The compressive resilience and shrinkage resistance properties of poly(butylene adipate-co-terephthalate) microcellular composite foams reinforced by functionalized microcrystalline cellulose. Int J Biol Macromol. 306, 141466(2025).
- Pereira Da Silva, J. S., Farias Da Silva, J. M., Soares, B. G., Livi, S. Fully biodegradable composites based on poly(butylene adipate-co-terephthalate)/peach palm trees fiber. Compos B Eng. 129, 117-123 (2017).
- Liu, H., et al. High strength microcellular thermoplastic polyimide/carbon fiber composite foams containing flexible ether amine, rigid diaminodiphenyl ether, and triaminopyrimidine moieties: Synthesis and fabrication. Chem Eng J. 496, 154384(2024).
- Li, W., et al. Real-microcellular poly(ether-block-amide)/carbon fiber foams with improved mechanical property and surface quality for high-performance electromagnetic interference shielding applications. J Mater Res Technol. 26, 6508-6519 (2023).
- Liu, Y., et al. Supercritical N2 induced sandwich type lightweight and strong PP/CF foams with excellent electromagnetic shielding properties. Chem Eng J. 501, 157532(2024).
- Qiao, Y., Hou, J., Tian, D., He, Y., Chen, J. Poly(butylene adipate-co-terephthalate)/carbon fiber foam bonded with continuous carbon fiber reinforced polypropylene prepregs for electromagnetic interference shielding. Compos Commun. 53, 102217(2025).
- Tang, Q., Fang, L., Guo, W. Effects of bamboo fiber length and loading on mechanical, thermal and pulverization properties of phenolic foam composites. J Bioresour Bioprod. 4 (1), 51-59 (2019).
- Li, X., Zhong, T., Xiao, Y., Cheng, H., Chen, H. Mechanically robust, thermal insulating sustainable foams fully derived from bamboo fibers through high temperature drying. Carbohydr Polym. 333, 121966(2024).
- Guo, W., Zhao, J., Zhao, F., Feng, T., Liu, L. Assessment of properties of bamboo fiber and EPDM reinforced polypropylene microcellular foam composites. Polymer (Guildf). 304, 127142(2024).
- Liu, H., et al. Green strategy based on supercritical-fluid foaming for fabricating rigid microcellular thermoplastic polyimide foams with ultrahigh compressive strength. Compos B Eng. 273, 111204(2024).
- Sarver, J. A., Kiran, E. Foaming of polymers with carbon dioxide - The year-in-review 2019. J Supercrit Fluids. 173, 105166(2021).
- Dong, M., et al. An overview of polymer foaming assisted by supercritical fluid. Adv Compos Hybrid Mater. 6 (6), 207(2023).
- Zhang, X., et al. Green preparation of lightweight and elastic poly(butylene adipate-co-terephthalate)/thermoplastic polyamide elastomer composite foams. J Supercrit Fluids. 223, 106635(2025).
- Pang, Y., Cao, Y., Zheng, W., Park, C. B. A comprehensive review of cell structure variation and general rules for polymer microcellular foams. Chem Eng J. 430, 132662(2022).
Acesso restrito. Inicie sessão ou comece um teste para visualizar este conteúdo.
Reimpressões e permissões
