Цельэтой работы заключается в проектировании и строительстве трехмерного трехмерного принтера с открытым исходным кодом и недорогих компонентов для применения в биомедицинских и пищевой промышленности.
Для просмотра этого контента требуется подписка на JoVE. Войдите или начните свой бесплатный пробный период.
Методическая статья
Дизайн с открытым исходным кодом, низкозатратный биоцинк и пищевых плавки Экструзион 3D принтер
* These authors contributed equally
В этой статье
Краткое содержание
Аннотация
Трехмерная (3D) печать становится все более популярной технологией производства, которая позволяет изготавливать очень сложные объекты без затрат на переоснащение. Эта растущая популярность отчасти обусловлена падением барьеров для входа, таких как затраты на настройку системы и простота работы. В следующем протоколе представлена конструкция и конструкция 3D-принтера additive Manufacturing Melt Extrusion (ADDME) для изготовления пользовательских деталей и компонентов. ADDME был разработан с сочетанием 3D-печати, лазерной огранки и онлайн-компонентов. Протокол расположен в простых в последующей разделы, с подробными диаграммами и списки частей под заголовками обрамления, y-оси и кровать, x-оси, экструзии, электроники и программного обеспечения. Производительность ADDME оценивается с помощью экструзионного тестирования и 3D-печати сложных объектов с использованием вязких сливок, шоколада и Pluronic F-127 (модель для биоинков). Полученные результаты свидетельствуют о том, что ADDME является дееспособной платформой для изготовления материалов и конструкций для использования в широком диапазоне отраслей промышленности. Сочетание подробных диаграмм и видеоконтента облегчает доступ к недорогому и простому в эксплуатации оборудованию для лиц, заинтересованных в 3D-печати сложных объектов из широкого спектра материалов.
Введение
Аддитивное производство является мощной технологией производства, которая имеет потенциал, чтобы обеспечить значительную ценность для промышленного ландшафта1,2. Привлекательные особенности аддитивного производства не связаны с затратами на инструментирование, высоким уровнем настройки, сложной геометрией и снижением барьеров для входной стоимости. Нет переоснащения расходы позволяют быстрое производство прототипов, что желательно при попытке уменьшить "время на рынок", что является критической целью отраслей в развитых странах пытаются оставаться конкурентоспособными против низкооплачиваемых конкурентов1. Высокий уровень настраиваемости позволяет изготавливать широкий спектр продуктов со сложной геометрией. Когда эти факторы сочетаются с низкими затратами на настройку, материалы и специализацию оператора, существует четкая ценность технологий аддитивного производства3.
Аддитивное производство, также называемое 3D-печатью, включает в себя изготовление объекта по слоям в компьютерной системе количественного управления (CNC)3. В отличие от традиционных процессов CNC, таких как фрезерование, в котором материал удаляется из листа или блока материала, система 3D-печати добавляет материал в нужную структуру слой за слоем.
3D-печать может быть облегчена с помощью целого ряда методов, включая лазерную, вспышку, экструзию или технологии струи4. Специфическая используемая технология определяет форму сырья (т.е. порошка или расплава), а также реологические и тепловые свойства, необходимые для обработки5. На рынке экструзионной 3D-печати доминируют системы на основе нити, что объясняется тем, что нити просты в обращении, обработке и постоянном снабжении большими объемами материала в экструзионную головку. Однако этот процесс ограничен типом материала, способного образоваться в нити (в основном термопластики). Большинство материалов не существует в форме нити, и отсутствие современных недорогих платформ на рынке представляет собой заметный разрыв.
Этот протокол показывает конструкцию системы экструзии на основе резервуара, которая позволяет хранить материалы в шприце и экструдироваться через иглу. Эта система идеально подходит для производства широкого спектра материалов, включая продуктыпитания 6,полимеры7и биоматериалы8,9. Кроме того, методы экструзии на основе резервуаров, как правило, менее опасны, более дешевы и легче в эксплуатации, чем другие методы 3D-печати.
Растет число групп, возглавляемых университетами, разрабатывающих и выпускающих для общественности системы 3D-печати с открытым исходным кодом. Начиная с Fab@Home экструзионного принтера в 2007 году10,11, исследователи стремились создать простую и дешевую платформу для привода быстрого расширения в технологии 3D-печати и приложений. Позже, в 2011 году, проект RepRap был направлен на создание платформы 3D-печати на основе нити, разработанной с частями, изготовленными с помощью 3D-печати, с целью создания самовоспроизводясь машины12. Стоимость 3D принтеров снижается на протяжении многих лет, с $ 2300 долларов США за Fab@Home (2006), $ 573 USD за RepRap v1 (2005), и $ 400 USD за v2 (2011).
В предыдущей работе мы продемонстрировали, как вне самостоятельной 3D-печати система может быть объединена с пользовательским резервуар на основе экструзионной системы для создания сложных 3D-объектов из шоколада13. Дальнейшее исследование дизайна показало, что значительная экономия средств может быть достигнута по сравнению с этим прототипом дизайна.
Целью данного протокола является предоставление инструкций по строительству недорогого резервуарного трехмерного экструзионного 3D-принтера. Здесь представлены подробные диаграммы, чертежи, файлы и списки компонентов, позволяющие успешно строить и работать с 3D-принтером. Все компоненты размещаются на платформе с открытым исходным кодом (creative Commons noncommercial) https://www.thingiverse.com/Addme/collections,что позволяет пользователям изменять или добавлять дополнительные функции по желанию. Визускрем, шоколад и Pluronic F-127 (модель для биоинков) используются для оценки производительности ADDME и демонстрации применения 3D-принтера ADDME для биомедицинской и пищевой промышленности.
Для этого протокола требуется лазерный резак, способный резать акрил, и настольный 3D-принтер, способный печатать нити PLA или ABS. Для обогрева материала можно использовать машинную отопительную куртку и картридж для нагревателей или силиконовый нагреватель в зависимости от оборудования, к которому имеет доступ оператор. Все файлы CAD можно найти в https://www.thingiverse.com/Addme/designs. Для прошивки и программного обеспечения для управления 3D принтером, http://marlinfw.org/meta/download/ и https://www.repetier.com/ предоставляются ресурсы, соответственно. Подробную информацию о контрольной доске можноузнать https://reprap.org/wiki/RAMPS_1.4.
Доступ ограничен. Войдите в систему или начните пробный период, чтобы просмотреть этот контент.
Протокол
ВНИМАНИЕ: Существует риск ожогов, вызванных горячими паяльниками и нагревательными патронами. Картридж никогда не должен питаться, если он не закреплен внутри нагревательной куртки. Существует также риск щипать или рваные раны от движущейся оси 3D принтера.
1. Обзор и подготовка
ПРИМЕЧАНИЕ: На рисунке 1А показана компьютерная визуализация принтера, а на рисунке 1B — фотография готового принтера.
- Закупить все части из таблицы материалов.
- Смотрите https://www.thingiverse.com/Addme/designs для всех акриловых частей, чтобы быть лазерной резки. Убедитесь, что используется 6-мм акрил или рама не будет сочетаться друг с другом. Лазерные резаки используют высокоэнергетический лазер для разреза материала; профессиональный магазин предпочтительнее здесь.
- Смотрите https://www.thingiverse.com/Addme/designs для всех 3D-печатных частей. Важно, чтобы использовались параметры печати, указанные с каждой частью. Обратите внимание, что 3D принтеры имеют горячие поверхности и движущиеся части, поэтому используйте помощь профессионала.
- Изготовление нагревательной части куртки, которая находится на https://www.thingiverse.com/Addme/designs. Если нет доступа к производственным возможностям, силиконовый нагреватель(Таблица материалов) можно приобрести с соответствующим 3D печатным держателем, найденным в https://www.thingiverse.com/Addme/designs.
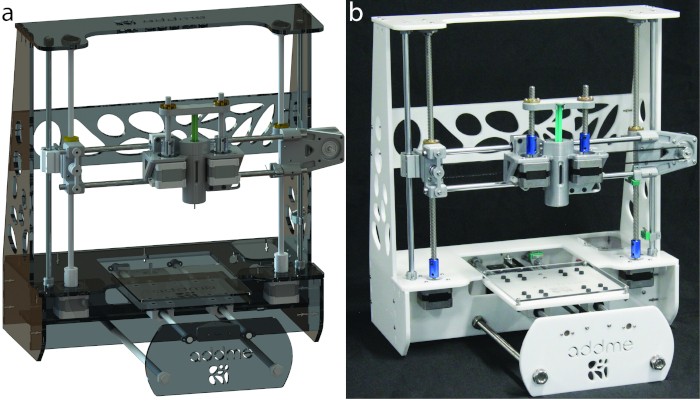
Рисунок 1: Аддитивное производство расплава экструзии (ADDME) 3D принтер. (A) Компьютерная визуализация принтера. (B) Фотография готового принтера. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
2. Сборка рамы
ПРИМЕЧАНИЕ: Части, показанные на рисунке 2, необходимы для завершения сборки кадра. Рама расплава экструзионной 3D принтера удерживается вместе сочетанием 6-мм лазерной огранки акрила и болтов M3 и гайки(рисунок 3). Дно принтера еще больше укрепляется резьбой M10 и комбинацией орехов.
- Соберите акриловые части 1-9 и поместите их вместе в конфигурацию, показанную на рисунке 3A. Проверьте этикетки фигуры, чтобы убедиться, что каждая часть находится правильно. Безопасный с винтами M3 и гайками в конфигурации, показанной на рисунке 3C с помощью ключа M3 Allen.
- Поместите M10 резьбовой стержня через цель сделал отверстия в акриловых членов 6, 8 и 10. Закрепите их с M10 шайбы и орехи, как показано на рисунке 3B, D. Затяните с переменным spanner.
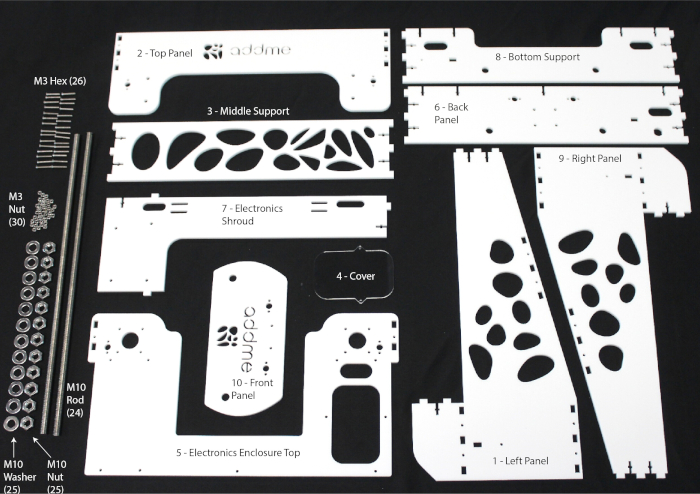
Рисунок 2: Компоненты, необходимые для сборки рамы. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
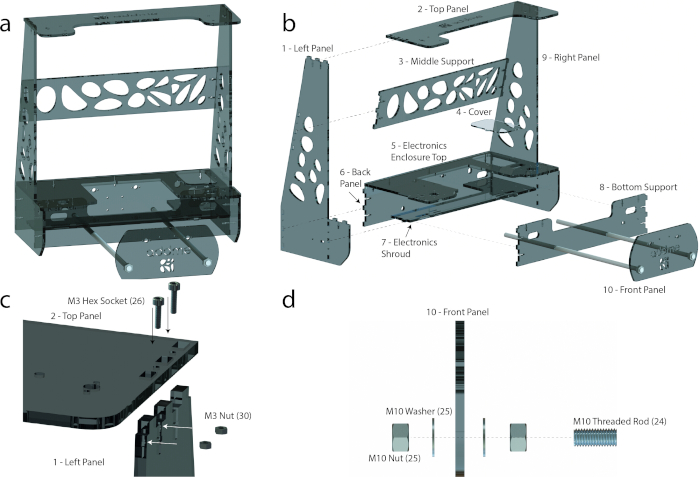
Рисунок 3: сборка кадров. (A) Собранная рамка. (B) Взорванный вид с помеченными акриловыми частями и поддерживающими M10 резьбовыми стержнями. (C) Взорванный вид, показывающий, как каждая акриловая часть связана друг с другом, используя винты ИП М3 и гайки, чтобы держать раму вместе. (D) Взорванный вид, показывающий, как резьбовые стержня держит акриловые части 6, 8 и 9 вместе с M10 орехи и шайбы. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
3. Y-оси и печать кровать суб-сборки
ПРИМЕЧАНИЕ: Части, изложенные на рисунке 4, необходимы для завершения y-оси и печати кровать суб-сборки. Все винты видны на рисунке 4,а инструменты перечислены в таблице материалов.
- Используя детали на рисунке 4,соберите печатную кровать подсборки голову в соответствии с рисунком 5C.
- Сдвиньте два блока подушки (19) на каждый 8-мм вал (21) в соответствии с рисунком 5C. Сдвиньте конечную стопу (3DP 4) на один из 8 мм валов (21) и закрепите механическую конечную стопу (14) с помощью винтов M2 и ключа Аллена в соответствии с рисунком 5E.
- Закрепите все четыре блока подушки (19) на монтажную кровать (акриловая часть 12) с помощью винтов M4 и ключаАллена (рисунок 5C). Закрепите зажим ремня (3DP 3) на монтажной кровати (акриловая часть 12) с помощью винтов M3 и ключаАллена (рисунок 5C). Закрепите печатную кровать (акриловая часть 11) на монтажную кровать (12)(рисунок 5C)с помощью винта M3, гайки и пружины в соответствии с рисунком 5F.
- Закрепите оставшиеся части от рисунка 4 до кадра в соответствии с рисунком 5D,G.
- Безопасные два из держателей вала (3DP 2) как на задней панели (акриловая часть 6) и передней панели (акриловая часть 10) с помощью винтов M2 и Аллен ключ в соответствии с рисунком 5D, G, соответственно.
- Закрепите держатель двигателя stepper (12) к задней панели (акриловая часть 6) с помощью винтов M3 и аллен ключ(рисунок 5D). Закрепите ступенчатый двигатель (11) держателю двигателя (12) с помощью винтов M3 и ключаАллена (рисунок 5D). Закрепите ремень безхода (3DP 1) на переднюю панель (акриловая часть 10) с помощью винтов M3 и аллен ключ(рисунок 5G).
- Поместите печатную кровать субсборки в раму, сопоставляя каждый конец 8 мм вала (21) к держателю вала (3DP 2) в соответствии с рисунком 5A,D,G .
ПРИМЕЧАНИЕ: Это может быть необходимо, чтобы ослабить M12 шайбы на передней панели (акриловая часть 10), чтобы создать пространство для размещения печати кровать суб-сборки в кадр. - Наконец, для завершения y-оси и печати кровать суб-сборки, винт безденера к поясу бездорожье (3DP 1) с помощью винта M3, а затем обеспечить бездорожье зубчатый к шагу двигателя путем затягивания M2 GRUB винт на бездорожье зубчатый с m2 Аллен ключ. Сдвиньте ремень (17) вокруг бездорожья (17) и бездорожья зубчатые (17) и в зажим ремня (3DP 3) для получения напряженности в поясе. Завершите секцию, затягивая зажим ремня (3DP 3) ключом M3 Allen.
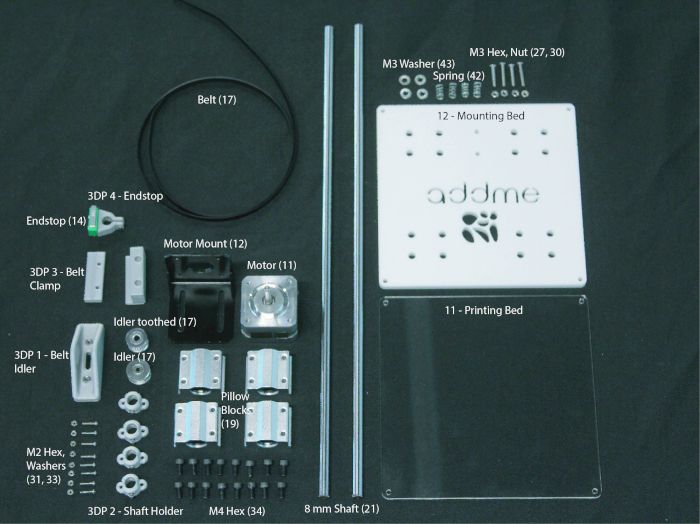
Рисунок 4: Компоненты, необходимые для составления y-оси и печати кровать суб-сборки. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
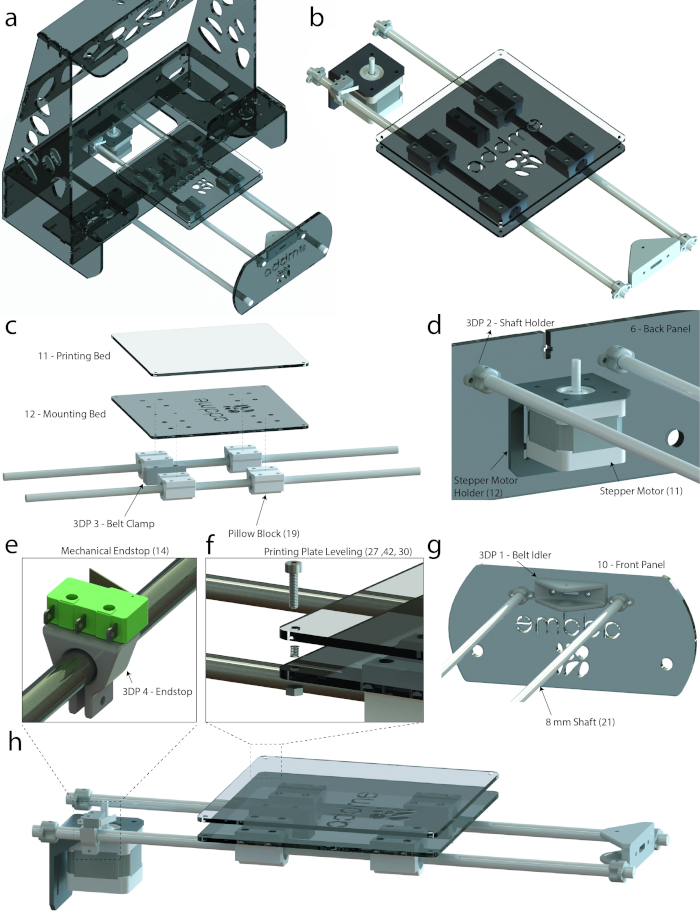
Рисунок 5: Аддитивное производство расплава экструзии (ADDME) 3D принтер. (A) Графическая визуализация рамы, y-оси и кровати. (B) Графическая визуализация y-оси и кровати. (C) Взорванный вид на кровать суб-сборки. (D) Приклеенный вид, показывающий, как y-оси подключается к задней панели. (E) Увеличенный в виде механической конечной стопы. (F) Взорванный вид системы выравнивания весной печатной пластины. (G) Приклеенный вид, показывающий, как y-оси соединяется с передней панелью. (H) Вид смгоевого графического рендера y-оси и кровати. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
4. X-ось подсборки
ПРИМЕЧАНИЕ: Части, изложенные на рисунке 6, необходимы для завершения подсборки x-оси. Все винты видны на рисунке 6,а инструменты перечислены в таблице материалов.
- Используя детали на рисунке 6,соберите левую сторону подсборки x-оси в соответствии с рисунком 7C.
- Поместите латунный орех (18) внутри держателя ореха (3DP 5) и закрепите на подушку x-оси слева (3DP 8) с помощью винтов M3 иклавиши Аллена (рисунок 7C).
- Закрепите блок подушки (19) на подушку x-осевой левой (3DP 8) с помощью винтов M4 и аллен акеп(рисунок 7C). Закрепите x-оси бездорожье 1 (3DP 9) к подушке x-оси слева (3DP 8) с помощью винтов M3 и ключаАллена (рисунок 7C).
- Выровнять центральные отверстия бездорожья (17), x-осевой бездорожье 1 (3DP 9) и x-оси Idler 2 (3DP 10). Безопасный с помощью винтов M3 и аллен ключ(Рисунок 7C). Используя части, показанные на рисунке 6,соберите правую сторону подсборки x-оси в соответствии с рисунком 7D.
- Поместите латунный орех (18) внутри держателя ореха (3DP 5) и закрепите на право x-оси (3DP 6) с помощью винтов M3 иклавиши Аллена (рисунок 7D).
- Закрепите блок подушки (19) на право x-осевой подушки (3DP 6) с помощью винтов M4 и ключаАллена (рисунок 7D). Закрепите x-оси вправо (3DP 7) на правую подушку x-оси (3DP 6) с помощью винтов M3 и ключаАллена (рисунок 7D). Закрепите ступенчатый двигатель (11) вправо x-оси (3DP 7) с помощью винтов M3 и аллен акеп(рисунок 7D).
- Нить каждого из резьбовых стержней (18) в каждый из медных орехов (18) в соответствии с рисунком 7B. Сдвиньте два из 8 мм валов (20) в каждый из блоков подушки (19) вертикально, и два из 8 мм валов (20) по горизонтали в соответствии с рисунком 7B,C,D.
- Закрепите оставшиеся части от рисунка 6 до кадра в соответствии с рисунком 7E,F.
- Безопасные два из держателей вала (3DP 2) как верхней панели (акриловая часть 2) и электроники корпус верхней (акриловый часть 5) с помощью винтов M2 и Аллен ключ(Рисунок 7E,F). Защищайте подшипники блока подушки (15) на верхнюю панель (акриловая часть 2) с помощью винтов M3 и ключаАллена (рисунок 7E). Безопасный ступенчатый двигатели (11) на верхней части корпуса электроники (акриловая часть 5) с помощью винтов M3 и Аллен ключ(Рисунок 7F).
ПРИМЕЧАНИЕ: Пара (16) является компонентом, который предназначен для подключения двух различных размеров вала. - Закрепите парный (16) над валами двигателей степпера (11) путем затягивания нижнего винта личинки с ключом M2 Allen(рисунок 7F).
- Безопасные два из держателей вала (3DP 2) как верхней панели (акриловая часть 2) и электроники корпус верхней (акриловый часть 5) с помощью винтов M2 и Аллен ключ(Рисунок 7E,F). Защищайте подшипники блока подушки (15) на верхнюю панель (акриловая часть 2) с помощью винтов M3 и ключаАллена (рисунок 7E). Безопасный ступенчатый двигатели (11) на верхней части корпуса электроники (акриловая часть 5) с помощью винтов M3 и Аллен ключ(Рисунок 7F).
- Поместите x-оси суб-сборки в кадр, выравнивая вертикальные 8 мм валов с держателем вала (3DP 2) и затяните с помощью винтов M2 и Аллен ключ(Рисунок 7E,F). Закрепите резьбовые стержня (18) в другой конец пары (16) путем затягивания верхней личинки винт с m2 Аллен ключ (Рисунок 7E,F).
ПРИМЕЧАНИЕ: Верхняя панель (акриловая часть 2) может быть временно удалена, чтобы сборка x-оси могла поместиться в рамку.
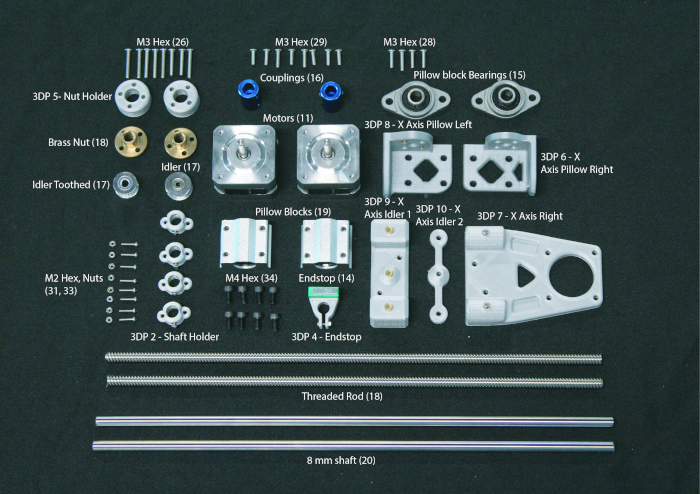
Рисунок 6: Компоненты, необходимые для сборки x-оси. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.

Рисунок 7: X-осевподобие субсборки. ()Графическая визуализация рамы и x-оси. (b)Графический рендер x-оси. (c)Взорванный вид левой стороны субсборки. (d)Взорванный вид правой стороны субсборки. (e)Приклеенный вид, показывающий, как x-ось подключается к верхней панели. (f)Приклеенный вид, показывающий, как x-ось подключается к корпусу электроники. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
5. Экструзионная подсборка
ПРИМЕЧАНИЕ: Экструзионная субсборка использует двойной ступенчатый двигатель, чтобы гарантировать, что высокий уровень точности достигается за счет балансировки сил по обе стороны от поршеня. Части, изложенные на рисунке 8, необходимы для завершения экструзионной субсборки.
- Соберите все части, показанные на рисунке 8, и соберите голову экструзии в соответствии с рисунком 9.
ПРИМЕЧАНИЕ: Рисунок 9B представляет собой взорванный вид экструдера субсборки, который показывает, как каждый компонент сочетается друг с другом. Следующие шаги объясняют, как это делается. Все винты видны на рисунке 8,а инструменты перечислены в таблице материалов.- Закрепите два блока подушки (19) на задней панели экструдера (3DP 14) с помощью винтов M4 и аллен ключ(рисунок 9B). Закрепите зажим экструдера (3DP 13) на задней панели экструдера (3DP 14) между блоками подушек (19) с помощью винтов M3 и ключаАллена (рисунок 9B).
- Закрепите заднюю панель экструдера (3DP 14) держателю экструдера (3DP 15) с помощью винтов M3 hex и ключаАллена (рисунок 9B). Закрепите два шага двигателей (11) на держатель двигателя экструдера (3DP 15) с помощью винтов M3 hex и Аллен ключ(рисунок 9B).
ПРИМЕЧАНИЕ: Пара (16) является компонентом, который предназначен для подключения двух различных размеров вала. - Закрепите пары (16) над валами двигателей степпера (11) путем затягивания нижнего винта личинки с ключом M2 Allen(рисунок 9B). Закрепите резьбовые винт (18) в парах (16) путем затягивания верхней личинки винт(рисунок 9B).
- Сдвиньте нагревательную куртку или силиконовый обогреватель в держатель экструдера (3DP 15) в соответствии с рисунком 9B. Закрепите медные орехи (18) внутри замка поршеня 1 (3DP 11) с помощью винтов M3 и ключа Аллена.
- Установите голову экструзии на ось x в соответствии с рисунком 9A.
- Сдвиньте 8-мм валы, найденные на оси X в подушки блоков (19) на головке экструдера в соответствии с рисунком 9A.
- Оберните приводный ремень (17) через бездейчик (17) и бездорожье зубчатые (17), расположенные на левой и правой сборки x-оси и закрепите ремень привода (17) в зажиме ремня экструдера (3DP 13) с помощью винтов М3 гекса и ключаАллена (рисунок 9C).
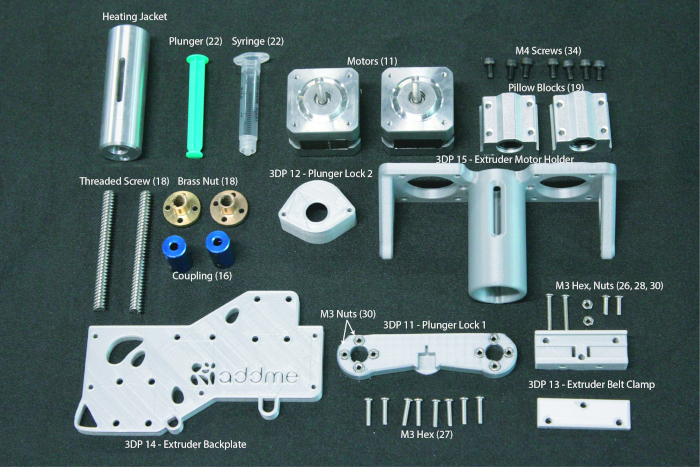
Рисунок 8: Компоненты, необходимые для сборки экструдера. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.

Рисунок 9: Экструдер субсборки. (A)Графическая визуализация экструдера субсборки. (B) Взорванный вид, показывающий компоненты экструдера. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
6. Электроника и проводка
- Маунт Arduino в акриловую часть 7 (электроника саван, показано на рисунке 10A) с m3 hex винты с помощью ключа M3 Аллен. Вставьте доску пандусов на верхней части доски Arduino ориентированной, как показано на рисунке 10A,B с разъемом USB, обращенным к акриловой части 6 (задняя панель).
- Установите разъем питания DC в акриловой части 6 (задняя панель, как показано на рисунке 10A) и разъем евразийцев к блоку питания в рисунке 10B. Подключите контроллеры двигателя, степпер двигатели, конечные остановки, обогреватель, и термопара к соответствующим булавки(Рисунок 10B).
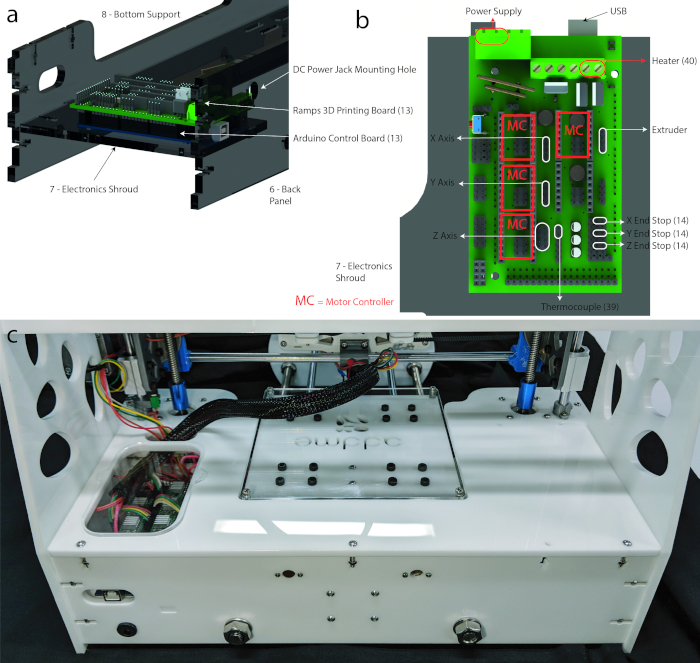
Рисунок 10: Электроника. (A) Графическая визуализация доски управления электроникой монтажа местоположения. (B) Подключение диаграммы электрических компонентов и двигателей для 3D-печати доски "Jos Hummelink (grabcab.com) при условии Arduino и Ramps CAD файлов" . (c)Изображение готовой проводки. Провода можно увидеть ведущие от рампы борту, а затем к экструзионной головке и x / y оси двигателей. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
7. Программное обеспечение, управление и калибровка
ПРИМЕЧАНИЕ: Более подробные инструкции и информация об устранении неполадок https://reprap.org/wiki/RAMPS_1.4см.
- Скачать прошивку из http://marlinfw.org/meta/download/.
- Установите повторяющиеся https://www.repetier.com/.
- Замените конфигурацию файла .в прошивке, найденной в https://www.thingiverse.com/Addme/designs.
- Установить buad ставка в repetier до 112500 путем навигации (в repetier) для настройки Настройки принтера Подключение Коэффициент Бода: 115200.
- Нажмите значок Connect в repetier.
- После подключения достигается полный контроль над принтером. Перейдите к ручному управлению, чтобы переместить печатную кровать и попытаться установить температуру.
ВНИМАНИЕ: Убедитесь, что максимальная температура шприца или компонентов жилья не превышена (подробнее см. В то время как двигатели ступенчатого сограниченным и энергоснабжения имеют ограниченную мощность, движение оси представляет собой механическую опасность.
ПРИМЕЧАНИЕ: На данном этапе есть полностью работающий принтер. В следующем разделе (раздел 8) описана процедура подготовки принтера к 3D-печати.
8. Подготовка к 3D-печати
- Загрузите 2 мл шприца с желаемым материалом, таким как вязкий крем, шоколад или плуронический(рисунок 11A).
- Чтобы поместить шприц в голову экструзии, начните с вставки шприца в замок поршеня 1 (3DP 11, Рисунок 11B). Далее вставьте шприц в отопительную куртку, тщательно поворачивая резьбовые винты(рисунок 11C).
- Необязательно: если кровать не выровняна, ее необходимо выровнять. Переместите печатную головку влево и вправо, затем вверх и вниз, и проверьте, если расстояние между кроватью и соплом шприца является последовательным. Слайд лист бумаги между шприцем и кроватью и почувствовать трение (Рисунок 11E), а затем использовать m3 Аллен ключ (Рисунок 11D), чтобы настроить уровень кровати, если это необходимо.
- Дополнительно: если выбранный материал нужно нагревать, сделайте это сейчас. Перейдите к вкладке Ручного управления в repetier и установите температуру до нужного уровня.
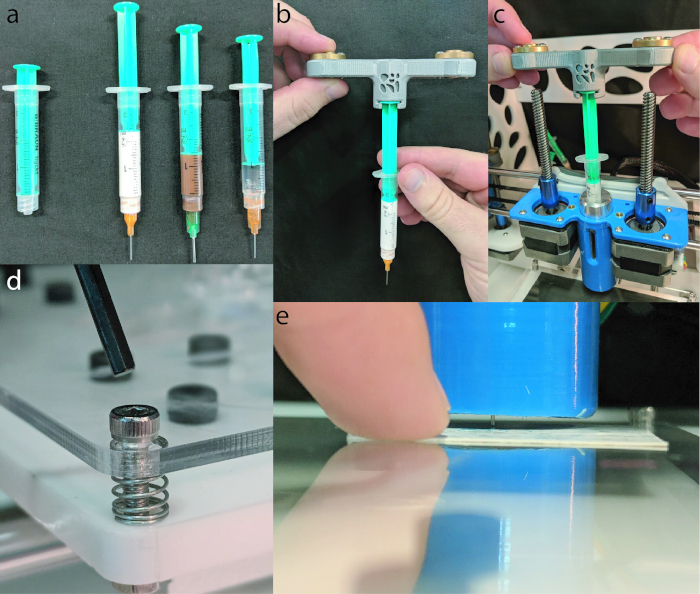
Рисунок 11: подготовка 3D-печати. (A) Шприц 2 мл, загруженный (слева направо) вязким кремом (150 мл, крем для рук Nivea), шоколадом (Cadbury, простое молоко) и Pluronic F-127 (Сигма Олдрич). (B) Ппилвер вставляется в замок поршеня 1 (3DP 11). (C) Показано шприц вставляется в нагревательную куртку, в то время как резьбовые винты ловят на медных орехах. (D) Показано ключ Аллена собирается быть вставлены в сохраняющийся винт He3 гекса, что позволяет уровень, чтобы быть скорректированы. (E) Визитная карточка затем скользнул под шприц, чтобы проверить расстояние между кроватью и шприцем. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
Доступ ограничен. Войдите в систему или начните пробный период, чтобы просмотреть этот контент.
Результаты
Производительность ADDME во время 3D-печати оценивалась с использованием вязких сливок (150 мл, крем для рук Nivea), шоколада (Cadbury, простое молоко) и Pluronic F-127 (Сигма Олдрич). Вязый крем и шоколад были использованы, как есть, и Pluronic был растворен в 20% WT раствор с ультрачистой водой и хранится в холодильнике при 5 кв с донеобходимых 14,15.
Линейные испытани...
Доступ ограничен. Войдите в систему или начните пробный период, чтобы просмотреть этот контент.
Обсуждение
Этот протокол содержит подробные инструкции по созданию недорогого 3D-принтера на основе экструзионного плавления. Конструкция 3D-принтера может быть разбита на подразделы, включая раму, y-оси/кровать, x-оси, экструдер, электронику и программное обеспечение. Эти подразделы представлены с подробными диаграммами, чертежами, файлами и списками частей. Общая цена 3D-принтера ADDME составляет $343 AUD ($245 USD по состоянию на 01/17/2019), что делает это самый дешевый, резервуар основе расплава экструзии 3D принтер в настояще...
Доступ ограничен. Войдите в систему или начните пробный период, чтобы просмотреть этот контент.
Раскрытие информации
Авторам нечего раскрывать.
Благодарности
Это исследование не получило каких-либо конкретных грантов от финансовых учреждений в государственном, коммерческом или некоммерческом секторах. Особая благодарность Флориан Шмиттнер, Сандро Горка, Гуриндер Сингх, Винсент Тран, и Доминик Ву за их вклад в более ранний прототип дизайна.
Доступ ограничен. Войдите в систему или начните пробный период, чтобы просмотреть этот контент.
Материалы
| Имя | Компания | Каталожный номер | Комментарии |
|---|---|---|---|
| 15 Вт 12 В постоянного тока 50x100 мм гибкий силиконовый обогреватель | Banggood | 1280175 | опционально; AU$4.46 |
| 3D-принтер | Lulzbot | https://download.lulzbot.com/ | |
| 3D принтер | Ultimaker Ultimaker | 2+ | |
| AC 100-240 В до постоянного тока 12 В 5 А 60 Вт Блок питания | Banggood | 994870 | AU$12.7 |
| Акрил Лист белый непрерывное литье 1200x600 мм | Mulford Plastics | AU$36.95 | |
| Ключи Allen | Metric | ||
| Arduino MEGA2560 R3 с контроллером RAMPS 1.4 | Geekcreit | 984594 | AU$28.91 |
| Линейный вал из углеродистой стали 8 мм x 350 мм | Banggood | 1119330 | AU$13.44 |
| Линейный вал из углеродистой стали 8 мм x 500 мм | Banggood | 1276011 | AU$19.42 |
| Шоколад | Cadbury | ||
| Компьютер с доступом в Интернет | Dell | ||
| Coupler 5-8 мм | Banggood | 1070710 | AU$6.93 |
| Крем для рук | Nivea | 80102 | |
| Нагревательный картридж | Creality 3D | 1192704 | AU$4.75 |
| K Тип Датчик температуры Термопара | Banggood | 1212169 | AU$2.37 |
| Лазерный резак | trotec | Speedy 300 | https://www.troteclaser.com/ |
| M10 Резьба с шагом 1 мм Металлическая шестигранная гайка + шайба | UXCELL | AU$8.84 | |
| M10 Шаг 1 мм Оцинкованная труба длиной | 400 ммUXCELL | AU$11.62 | |
| M2 - 0.4 мм Внутренняя резьба Латунные вставки | ebay | AU$5.65 | |
| M2 Гайки | Suleve | 1239291 | AU$9.17 |
| M2 x 10 мм Винты с шестигранной головкой | Suleve | 1239291 | AU$9.17 |
| M2 x 5 мм Кнопки с шестигранной головкой | Suleve | 1239291 | AU$9.17 |
| M3 - 0.5 мм Внутренняя резьба Латунные вставки | Suleve | 1262071 | AU$7.5 |
| M3 Гайки | Suleve | 1109208 | AU$7.85 |
| M3 Шайба | Banggood | 1064061 | AU$3.05 |
| M3 x 10 мм Винты с шестигранной головкой | Suleve | 1109208 | AU$7.85 |
| M3 x 20 мм Винты с шестигранной головкой | Suleve | 1109208 | AU$7.85 |
| M3 x 6 мм Винты с шестигранной головкой | Suleve | 1109208 | AU$7.85 |
| M3 x 8 мм Винты с шестигранной головкой | Suleve | 1109208 | AU$7.85 |
| M4 x 8 мм Винты с шестигранной головкой | Suleve | 1273210 | AU$4.32 |
| Игла Luer Lock 18 - 27 калибр | Terumo | TGA ARTG ID: | AU$3.57 |
| NEMA 17 шаговый двигатель | Casun | 42SHD0001-24B | AU$54 |
| Монтажный кронштейн шагового двигателя NEMA | Banggood | ptNema17br90 | AU$4.79 |
| Опорный блок Фланцевый подшипник 8 мм | Banggood | KFL08 | AU$5.04 |
| PLA Filament | Creality 3D | 1290153 | AU$24.95 |
| Pluronic F127 | Sigma Aldrich | P2443-250G | |
| SC8UU 8 мм Шарикоподшипник с линейным движением | Toolcool | 935967 | AU$21.6 |
| SG-5GL Микроконцевой выключатель | Omron | 1225333 | AU$4.5 |
| Паяльная станция | Припой, провода, термоусадка и т.д. | ||
| Spring | Banggood | 995375 | AU$2.53 |
| Шприц 3 мл Люэр Лок Полипропилен | Brauhn | 9202618N | AU$3.14 |
| Зубчатый шкив GT2 20 зубьев и ремня Набор | 10811303 | AU$11.48 | |
| Трапециевидный ходовой винт и гайка 8 мм x 400 мм | Banggood | 1095315 | AU$29.02 |
| Переменный ключ |
Ссылки
- Brettel, M., Friederichsen, N., Keller, M., Rosenberg, M. How Virtualization, Decentralization and Network Building Change the Manufacturing Landscape: An Industry 4.0 Perspective. World Academy of Science, Engineering and Technology International Journal of Information and Communication Engineering. 8 (1), (2014).
- Gilchrist, A. Introducing Industry 4.0. Industry 4.0. , 195-215 (2016).
- Petrick, I. J., Simpson, T. W. 3D Printing Disrupts Manufacturing: How Economies of One Create New Rules of Competition. Research-Technology Management. 56 (6), 12-16 (2013).
- Wong, K., Hernandez, A. A Review of Additive Manufacturing. ISRN Mechanical Engineering. 10, (2012).
- Lanaro, M., Desselle, M. R., Woodruff, M. A. 3D Printing Chocolate: Properties of Formulations for Extrusion, Sintering, Binding and Ink Jetting. Fundamentals of 3D Food printing and Applications. , (2018).
- Godoi, F. C., Prakash, S., Bhandari, B. R. 3d printing technologies applied for food design: Status and prospects. Journal of Food Engineering. 179, 44-54 (2016).
- Stansbury, J. W., Idacavage, M. J. 3D printing with polymers: Challenges among expanding options and opportunities. Dental Materials. 32 (1), 54-64 (2016).
- Zhu, W., Ma, X., Gou, M., Mei, D., Zhang, K., Chen, S. 3D printing of functional biomaterials for tissue engineering. Current Opinion in Biotechnology. 40, 103-112 (2016).
- Lanaro, M., Booth, L., Powell, S. K., Woodruff, M. A. Electrofluidodynamic technologies for biomaterials and medical devices: melt electrospinning. Electrofluidodynamic Technologies (EFDTs) for Biomaterials and Medical Devices. , 37-69 (2018).
- Malone, E., Lipson, H. Fab@Home: the personal desktop fabricator kit Article information. Rapid Prototyping Journal. 13 (4), 245-255 (2007).
- Vilbrandt, T., Malone, E., Lipson, H., Pasko, A. Universal Desktop Fabrication. Heterogeneous Objects Modelling and Applications. , 259-284 (2008).
- Jones, R., et al. RepRap-the replicating rapid prototyper. Robotica. 29, 177-191 (2011).
- Lanaro, M., et al. 3D printing complex chocolate objects: Platform design, optimization and evaluation. Journal of Food Engineering. , (2017).
- Wu, W., DeConinck, A., Lewis, J. A. Omnidirectional Printing of 3D Microvascular Networks. Advanced Materials. 23 (24), H178-H183 (2011).
- Paxton, N., Smolan, W., Böck, T., Melchels, F., Groll, J., Jungst, T. Proposal to assess printability of bioinks for extrusion-based bioprinting and evaluation of rheological properties governing bioprintability. Biofabrication. 9 (4), 044107(2017).
Доступ ограничен. Войдите в систему или начните пробный период, чтобы просмотреть этот контент.
Перепечатки и разрешения
