Цифровая корреляция изображений используется в тестах усталости на машине резонансного тестирования для обнаружения макроскопических трещин и мониторинга распространения трещин в сварных образцах. Трещины на поверхности образца становятся видимыми в виде увеличенных штаммов.
Методическая статья
Крэк Мониторинг в резонанс усталости Тестирование сварных образцов с использованием цифровой корреляции изображения
В этой статье
Краткое содержание
Аннотация
Представлена процедура с использованием цифровой корреляции изображений (DIC) для обнаружения трещин на сварных образцах во время тестов усталости на машинах резонансных испытаний. Предназначен как практическая и воспроизводимая процедура для выявления макроскопических трещин на ранней стадии и мониторинга распространения трещин во время тестов усталости. Она состоит из измерений поля деформации на сварном шве с использованием DIC. Изображения принимаются с фиксированными интервалами цикла нагрузки. Трещины становятся видимыми в вычисленных полях деформации в виде повышенных штаммов. Таким образом, вся ширина мелкомасштабного образца может быть проверена, чтобы обнаружить, где и когда инициируется трещина. Впоследствии можно следить за развитием длины трещины. Поскольку полученные изображения сохраняются, результаты поддаются проверке и сопоставимы. Процедура ограничивается трещинами, изавивающимися на поверхности, и предназначена для тестов усталости в лабораторных условиях. Визуализируя трещину, представленная процедура позволяет осуществлять прямое наблюдение макротрещин от их образования до разрыва образца.
Введение
Сварные швы особенно подвержены усталости повреждений. Их свойства усталости обычно определяются на мелкомасштабных образцах, которые могут быть эффективно протестированы. Во время испытаний применяется циклическая нагрузка. В конце концов трещина будет инициировать и расти до макроскопического размера. Трещина будет расти и распространяться через образец. Тест обычно проводится до тех пор, пока образец не выйдет из строя в полном объеме. Результатом теста является количество циклов нагрузки до отказа для прикладной нагрузки. Этот окончательный провал, как правило, очевидна. С другой стороны, начало трещины является более сложным для определения. Тем не менее, это может представлять интерес в исследованиях по параметрам, которые не являются однородными над толщиной образца или которые влияют на начало трещины конкретно (например, остаточные напряжения или после сварного лечения).
Существуют различные методы обнаружения трещин во время тестов усталости. Простейшие являются визуальный осмотр, тестирование на проникновение красителей, или применение датчиков деформации. Более сложные методы включают термографию, ультразвуковое или запоздалое ток-тестирование. Распространение трещин может быть определено с помощью уместным испуговых датчиков штамма, акустических выбросов или потенциального метода падения.
Предлагаемая процедура использует цифровую корреляцию изображений (DIC) для визуализации поверхностных штаммов на образце. Это позволяет обнаруживать образование макроскопических трещин во время тестов усталости. Кроме того, распространение трещин может контролироваться в течение всего времени теста. Для DIC, неправильная картина применяется к поверхности образца и контролируется камерами. Из искажения шаблона при загрузке вычисляются поверхностные штаммы. Трещины будут отображаться по мере того, как повышенные штаммы превышают определенное пороговое значение (1%) и, следовательно, становятся видимыми.
С продвижением вычислительных технологий, DIC становится все более и более популярным для промышленного и научно-исследовательского применения. Несколько коммерческих программных систем измерения, а также с открытым исходным кодом программного обеспечения доступны1. Предлагаемая процедура предусматривает еще одно использование технологии, уже имеющейся во все большем числе научно-исследовательских учреждений в области машиностроения и гражданского строительства.
По сравнению с визуальными осмотрами или тестированием на проникновение красителей предлагаемая процедура не основана на субъективном восприятии, которое зависит от опыта оператора и локальной геометрии на сварном носе. Даже при высоком увеличении может быть сложно обнаружить трещины на ранней стадии (т.е. начало трещины), особенно если точное местоположение не известно заранее. Кроме того, с помощью DIC результаты сохраняются и, следовательно, воспроизводимы и сопоставимы, в то время как визуальный осмотр возможен только на мгновение.
Использование полного поля измерения процедура позволяет контролировать всю ширину образца или длину сварного шва. Используя датчики деформации, необходимо было бы применить несколько датчиков по ширине образца, поскольку их измерение локализовано. Изменения сигнала датчика напряжения будут зависеть от расстояния и положения относительно трещины. Результат будет зависеть от того, будет ли трещина инициировать между двумя датчиками или случайно перед одним.
Еще одним преимуществом DIC является то, что он является визуальным, и это дает описательное изображение трещины. Используя датчики напряжения для обнаружения трещин или акустических выбросов для роста трещины, длина трещины сама по себе не контролируется, но она определяется изменениями в измеренном напряжении или акустических сигналах соответственно. Например, в Shrama et al.2 DIC допускается понимание и интерпретация акустических сигналов выбросов. Другие влияющие факторы или помешанные сигналы могут влиять на измеренный сигнал, что приводит к неопределенности и требует тщательного толкования результатов.
Сообщалось о различных применениях DIC для мониторинга трещин в тестах усталости. Во многих случаях DIC используется для оценки деформации поля на кончикетрещины3,4,5 и определить факторы интенсивности стресса6,7,8 или обнаружить повреждения усталости на микроскопическом масштаб9,10. В этих случаях микроскопические изображения используются для исследования областей, представляющих интерес в диапазоне нескольких миллиметров. Испытанные образцы состоят из machined базового материала с размерами в миллиметровом диапазоне. Большие измерительные области были зарегистрированы Таваресом и др.11 для определения факторов интенсивности стресса, Shrama et al.2 для изучения акустических сигналов выбросов и Hasheminejad et al.12 для исследования трещин в асфальтобетоне. Poncelet et al.13 применили DIC для обнаружения инициации трещин на основе относительного приращения напряжения в течение определенного количества циклов нагрузки. Испытания проводились на образцах с машинной поверхностью. Сварные14,15 или brazed образцов16 были изучены с помощью DIC для записи развития штаммов во время испытаний усталости. Образцы были замечены со стороны, показывая развитие трещины в углубльном направлении, на краю образца.
Все вышеупомянутые эксперименты проводились на серво-гидравлических испытательных машинах с частотами нагрузки в несколько герц (Злт; 15 Гц). Обычно тесты прерывались для записи изображений для DIC. Vanlanduit et al.17 сделали снимки во время бегового теста и применили алгоритмы для компенсации различных частот тестирования и записи изображений. Lorenzino et al.18 провели испытания на машине резонансного тестирования и запечатлели изображения DIC с помощью микроскопических камер. Коварык и др.19,20 провели испытания на резонансном испытательном аппарате с частотой 100 Гц без перерывов, используя процедуру, очень похожую на ту, что представлена здесь. Испытания проводились на плоских, покрытых образцах под изгибом нагрузок. Для захвата изображений площади 20 х 15 мм использовалась одна камера и срабатывающая вспышка.
Процедура, представленная в настоящей работе, применяется к сварным образцам, представляющим выемку, и, таким образом, концентрации стресса. Используется 3D DIC-система с двумя камерами, которая позволяет учитывать из самолета перемещения образца. Камеры срабатывают, а освещение постоянно. Обнаружение трещин основано на поле напряжения, измеренном на площади 55 х 40 мм.
Процедура предлагает надежный и сопоставимый способ обнаружения трещин в тестах усталости. Кроме того, он обеспечивает запись распространения трещины. Это применимо к резонансным испытательным машинам с высокой загрузкой частот. Тесты не должны прерываться для измерений, и ни один оператор не должен присутствовать во время теста. Таким образом, процедура может быть эффективно применена к большому количеству тестов для получения информации о начале и распространении трещин.
Протокол
1. Подготовка застежек
ВНИМАНИЕ: Использование сварочного или обрабатывающего оборудования потенциально опасно. Работа должна выполняться квалифицированным персоналом и в соответствии с инструкциями, предоставленными производителями.
- Приготовьте образцы с желаемой геометрией сварки (например, прикладной сварной шва, продольный застой, филе сварки). Если измерить всю ширину образца, размер образца может быть ограничен областью, изображенной используемой системой камер. В представленных здесь испытаниях были использованы образцы, содержащие многослойную сварку K-butt между двумя пластинами разной толщины(рисунок 1). Образцы были изготовлены из конструкционной стали S355 с использованием металлической активной газовой сварки. Дополнительную информацию о подготовке образца можно найти во Фридрихе иЭлерсе 21.
- При необходимости смягчите конкурирующие места трещины путем измельчения. Это может быть сварной нос на противоположной стороне пластины или на другом конце застывки. Здесь поверхность должна быть измельчена до однородной массы и не иметь острых выемок, чтобы избежать трещин.
- Очистите поверхность образца в области вокруг сварки с помощью чистящей ткани и очистителя для обезжирения. Тщательно удалите все рыхлый материал с поверхности сварки и сварки с помощью щетки латунной проволоки. Поверхность должна быть без масла и смазки.
- Применить пятнышко шаблон для DIC с помощью чередующихся приложений черно-белой краской спрей. Не направляйте спрей прямо на поверхность, но пусть туман спрей оседает на образце. Непрерывный слой не требуется. Размер пятнышка должен быть максимально мелким, в размере 0,1 мм (см. рисунок 2).
ПРИМЕЧАНИЕ: Матовая краска предпочтительнее для того, чтобы уменьшить отражения.
2. Установка теста
ВНИМАНИЕ: Использование механического или серво-гидравлического испытательного оборудования потенциально опасно. Работасс с осторожностью и следуйте инструкциям, предоставленным производителем.
- Расположите камеры DIC, чтобы запечатлеть интересующую область на образеце, размещенном в испытательном аппарате. Точная установка будет зависеть от используемого оборудования. В тестах, представленных здесь, камеры были установлены на эшафот, достигающий над образцом расположен ы горизонтально в испытательной машине(рисунок 3).
- Тщательно отрегулируйте фокус целей камеры, чтобы гарантировать, что измеренная область находится в фокусе. На используемых камерах это делается путем завинчивания целей в или, чтобы изменить расстояние между линзами и датчиком камеры.
- Отрегулируйте положение огней, чтобы максимизировать освещение (здесь были использованы четыре светодиодных фонаря мощностью 16 Вт; это позволило равномерно осветить измерительную зону, но возможны и другие конфигурации). Использование фильтров поляризации правильно установленна на фонарях и целей рекомендуется уменьшить отражения на металлической поверхности.
- Выберите достаточное время экспозиции. Это будет зависеть от частоты тестирования и должно быть достаточно небольшой фракцией (No 1/35) продолжительности одного цикла нагрузки. В тесте, представленном здесь, время экспозиции составило 0,8 мс для тестирования частоты 34 Гц.
- Калибровать систему DIC. Процедура будет зависеть от используемой системы и должна быть описана в конкретном руководстве пользователя.
- Сфотографируйте с выбранным временем экспозиции. Вычислите штаммы с помощью упкняльное программное обеспечение DIC. Убедитесь, что качество изображения достаточно хорошо для расчета любых штаммов, что рассеяние в результатах не является чрезмерным (в разгруженном состоянии штаммов она должна быть близка к нулю), и что результаты охватывают весь регион интереса. Если изображения слишком темные, отрегулируйте освещение. Возможно, потребуется открыть диафрагму по целям, хотя это снизит глубину фокусировки. Яркий рисунок пятнышко может помочь, а также.
- Подключите выход силового сигнала из испытательного аппарата, чтобы вызвать камеры. Использовалась коммерческая система DIC, включающая аппаратное и программное обеспечение, позволяющее запускать спусковой крючок через определенные промежутки времени циклов нагрузки. Для этого циклы нагрузки учитываются по восходящему сигналу силы, пересекающим определенное значение. При достигаете указанного количества циклов нагрузки камеры срабатывают, и подсчет начинается заново. Примерный триггерный список поставляется в качестве дополнительного файла.
- Выполните тестовый запуск, чтобы определить задержку между сигналом триггера и экспозицией камеры. Установите спусковой крючок перед пиком сигнала нагрузки, чтобы компенсировать задержку. При использовании триггера (см. шаг 2.7) отрегулируйте значение параметра к требуемому сигналу нагрузки в напряжении. В показанных испытаниях камеры были запущены на 91% и 96% от максимальной силы, соответственно. Эти значения приводятся только в качестве примера и не всегда подходят.
ПРИМЕЧАНИЕ: Это не обязательно для изображения должны быть приняты именно на пике нагрузки. Трещины должны стать видимыми, тем не менее. - Установите триггер в интервал циклов нагрузки таким образом, чтобы общее количество изображений в течение ожидаемой продолжительности теста было в величине 100–200 (например, каждые 10 000 циклов для теста с 106 циклами нагрузки). В триггерном списке (см. шаг 2.7) отрегулируйте значение циклов к нужному количеству циклов нагрузки.
3. Тест усталости
ВНИМАНИЕ: Использование механического или серво-гидравлического испытательного оборудования потенциально опасно. Работасс с осторожностью и следуйте инструкциям, предоставленным производителем.
- Установите образец в испытательном аппарате.
- При необходимости, возьмите DIC изображения перед загрузкой. Это не обязательно для обнаружения трещин, но позволяет с помощью DIC измерить напряжение поверхности при загрузке.
- Применить первый цикл нагрузки статически. Остановитесь при максимальной нагрузке и сыте несколько изображений для DIC. Одно изображение должно быть достаточным, но поскольку качество результатов DIC не всегда может быть оптимальным, было бы полезно иметь еще несколько изображений на выбор для анализа. Для этих изображений при необходимости можно использовать более длительное время экспозиции.
ПРИМЕЧАНИЕ: Этот статический цикл нагрузки может быть опущен, но изображения, приобретенные статически, вероятно, лучшего качества, чем те, которые приобрели во время динамического теста, тем самым улучшая результаты DIC. - Установите диапазон нагрузки и начните циклический тест. Дополнительно, получить пляжные знаки, включая интервалы, в которых верхняя нагрузка поддерживается, но диапазон нагрузки уменьшается. На примерах, приведенных здесь, половина диапазона нагрузки была применена в 15 000 циклов на каждые 40 000 регулярных циклов. Пляжные знаки не являются необходимыми для представленной процедуры, но предлагают возможность проверки обнаруженных длин трещин.
- Укажите статическую и динамическую нагрузку и запустите тест до тех пор, пока образец не выйдет из строя. В представленных тестах была применена статическая нагрузка 0 кН и динамическая амплитуда 22,5 кН. Соответственно 50 kN статические и 50 kN динамическая нагрузка были использованы на стресс-освобожденный образец.
4. Постобработка
- Оцените DIC и вычислите напряжение в осевом (загрузке) направлении образца с помощью упц. Было использовано коммерческое программное обеспечение (см. Таблица материалов),которое включает в себя автоматизированную вычисление штаммов. Информация о вычислении штаммов можно найти в Gr'diac и Hild22 и обзор текущего коммерческого и открытого исходного кода DIC программного обеспечения дается в Belloni и др.1. Используйте изображение из первого статического цикла нагрузки, полученного в шаге 3.3 в качестве эталонного изображения. Для оценки DIC был применен размер граней 19 x 19 пикселей (0,32 х 0,32 мм) и граненое расстояние в 15 х 15 пикселей.
- Сделайте участок рассчитанного напряжения и установите легенду сюжета на относительно высокие значения (от 0,5% до 1,0%) для подавления возможного шума. В зависимости от прикладного программного обеспечения, эти участки будут доступны в разделе результатов после вычислений перемещений и деформаций (4.1).
- Запуск через последовательность изображений, приобретенных в течение всего теста. Формованные трещины станут видны с точки зрения повышенных штаммов. Макроскопическая трещина может произойти, когда штаммы превышают 1%.
- Для сравнения различных результатов тестирования может оказаться заинтересуемо, когда трещина достигнет заданной длины. Длина трещин ы 2 мм считалась технической или макроскопической трещиной.
Результаты
Для обнаружения трещин и мониторинга распространения трещин был нанесен план. Трещины стали видны с точки зрения повышенных штаммов (1%).
Представлены результаты двух тестов усталости. Испытания проводились при различных нагрузках и соотношениях нагрузки. Результаты не предназначены для прямого сравнения между двумя тестами, но представляют типичные результаты этих испытаний и демонстрируют возможности представленной процедуры.
Развитие трещины в образце в сварных условиях показано на рисунке 4. Образец содержал остаточные напряжения, вызванные усадкой сварного шва во время охлаждения. Они были измерены рентгеновской дифракцией и отверстием бурения и рассчитаны спомощьи моделирования сварки21. Из-за напряженных остаточных напряжений в середине образца, трещина инициируется в центральной линии. Во-первых, напряжение начало увеличиваться при месте формирования трещины. Предполагалось, что техническая трещина превышает 1% по длине 2 мм (755 000 евро). Затем трещина распространяется симметрично с обеих сторон. Обнаруженная длина трещины была сравнена с пляжными знаками, полученными во время теста, и показала хорошее согласие. Видео результатов DIC показывает, как распространение трещин замедлилось во время формирования пляжных знаков.
Развитие трещины на образеце, сбавленном стрессом, показано на рисунке 5. Начало трещины не было под влиянием остаточных стрессов. Несколько трещин образовались в разных местах вдоль сварного шва. Трещина 2 мм была обнаружена после 574 000 циклов. Одиночные отказы после этого росли и окончательн унифицированы. Обнаруженная длина трещины снова сравнивалась с пляжными отметками.
Поколение пляжных знаков предлагает хорошую возможность проверить длину трещины, обнаруженную с помощью метода DIC. Кроме того, он дает возможность соотнести глубину трещины с длиной, измеренной на поверхности образца. На ранней стадии трещины, близко к поверхности, это может быть сложной задачей для получения пляжных знаков, которые хорошо видны. Здесь результаты показали преимущество подхода DIC.
Как представлено на рисунке 4 и рисунке 5 результат процедуры представляет собой серию изображений (или видео), показывающих развитие трещин на сварном шве. Из этих изображений можно определить происхождение и количество трещин. Кроме того, они могут быть использованы для определения того, когда трещина достигла определенной длины. Трещины длиной 2 мм считались макроскопическими или техническими. Эта длина трещины может быть надежно извлечены из изображений и в этом исследовании был использован для сравнения результатов серии тестов. Кроме того, с инженерной точки зрения эта длина трещин будет обнаружена в эксплуатации с использованием имеющихся методов инспекции. Путем измерять длину трека от результирующих изображений и соотведать ее к числу циклов нагрузки, также возможно установить кривую роста трещины или обусловить тарифы роста трека. Они могут представлять интерес в перелом механических расчетов распространения трещины.
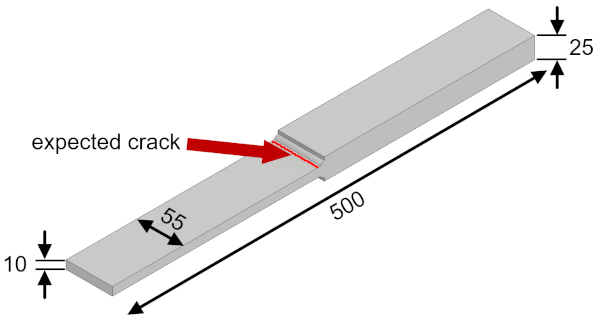
Рисунок 1: Многослойные образцы сварных швов K-butt, используемые для тестов усталости. Размеры в миллиметрах. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
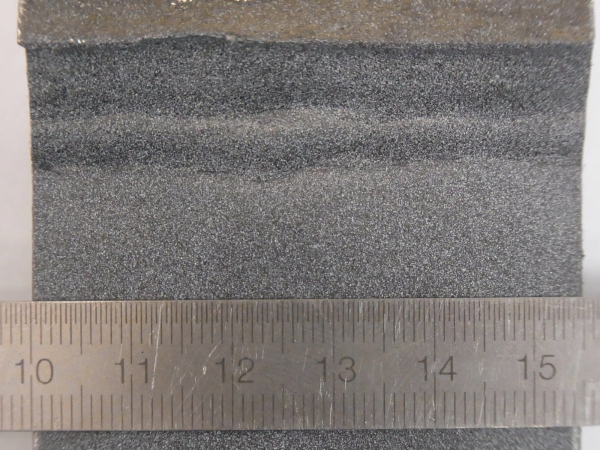
Рисунок 2: Спекл шаблон для цифровой корреляции изображения на сварном шве. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
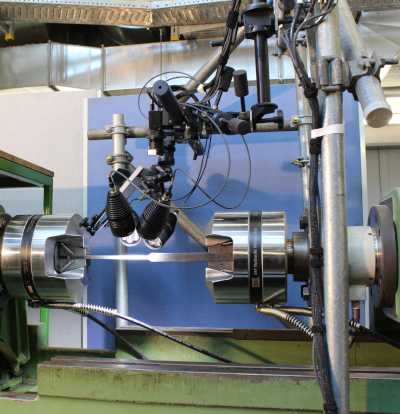
Рисунок 3: Тестовая установка с камерами DIC и огнями, поддерживаемыми структурой эшафота, установленной над образцом. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
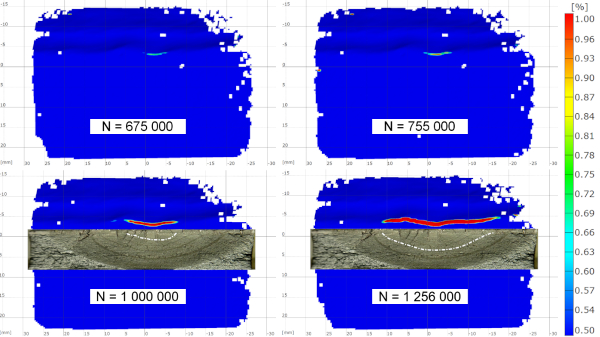
Рисунок 4: Процентная нагрузка в направлении погрузки (вертикально), показывающая развитие трещины и сравнение с пляжными знаками на образце в сварных условиях. N - количество циклов нагрузки. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
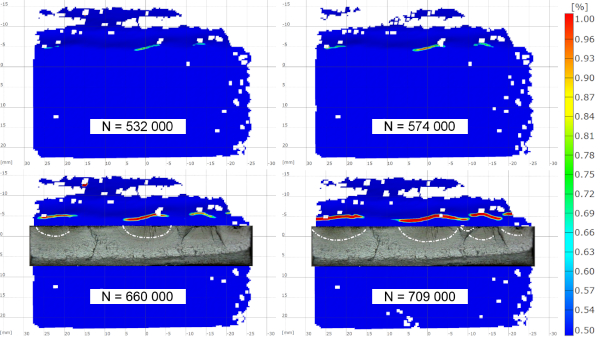
Рисунок 5: Процентная нагрузка в направлении погрузки (вертикально), показывающая развитие трещин и сравнение с пляжными знаками на образеце, сбавляемом стресс. N - количество циклов нагрузки. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
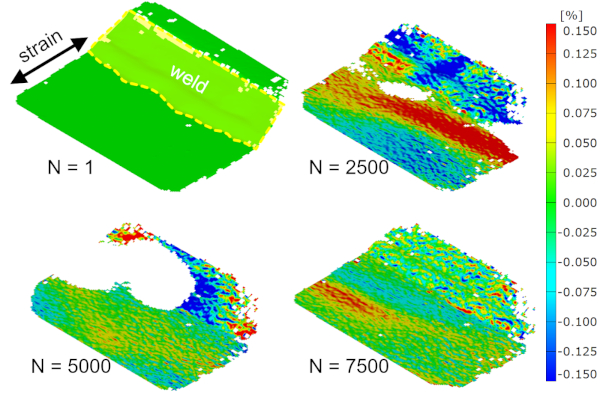
Рисунок 6: Процентная нагрузка в направлении загрузки при максимальной нагрузке на первом, статичном цикле нагрузки (N No 1) и в начале теста усталости при различных количествах циклов нагрузки. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
Дополнительный файл 1: Список триггеров. Пожалуйста, нажмите здесь, чтобы просмотреть этот файл (Право нажмите, чтобы скачать).
Обсуждение
Представленная процедура состоит в использовании DIC для обнаружения и мониторинга усталостных трещин на сварных образцах, испытанных на машине резонансного тестирования, не прерывая испытания. Основной проблемой в применении является высокая частота нагрузок машины резонансного тестирования. Это требует относительно короткого времени экспозиции и, следовательно, высокой освещенности для получения изображений для испытаний DIC. Таким образом, освещение должно быть максимально. С другой стороны, отражения на металлической поверхности могут потребовать использования фильтров поляризации, что уменьшит количество света, попадающего в камеры. Чтобы лучше использовать доступный свет, диафрагма целей может быть увеличена. Это уменьшит глубину фокусировки. Поэтому необходимо установить фокус именно на расстоянии поверхности образца и вне плоскости движение образца не должно превышать сфокусированный диапазон. Установка камер и освещения требует особого всякего входной техники.
Тем не менее, штаммы, рассчитанные DIC, могут быть не очень точными(рисунок 6). Вычисляемые штаммы могут показывать высокий шум. На некоторых аспектах, используемых для DIC, пятнистый рисунок может не быть признан и штаммы не будут рассчитаны. Однако предлагаемая процедура оказалась надежной в отношении качества результатов DIC. Даже если результаты не достаточно хороши, чтобы определить штаммы на сварной шве точно, она все равно должна быть возможность обнаружить трещины.
Приклад сварного шва представлены здесь имеет относительно гладкий сварной нос по сравнению с другими геометриями сварки. Трещины, скорее всего, инициировать на несовершенства вдоль сварки с острым выемкой и, следовательно, высокая концентрация стресса. К сожалению, в этих местах может оказаться невозможным оценить штаммы DIC, поскольку аспекты, используемые для вычислений, могут быть не распознаны. Например, на рисунке 5 показана трещина, изаверзивающаяся на левой стороне образца, отсутствующая грань на горизонтальной / -5 мм вертикальной. Но, как показано в примере, даже если некоторые грани не оцениваются, все еще можно определить, когда трещина инициируется и начинает расти. Для сварных швов с более крутым углом и более острыми вырезами (например, продольный застой, филе сварки) это может помочь наклонить камеры (15) для увеличения угла к поверхности сварки. Предлагаемая процедура была применена и на продольных застоях. Несмотря на относительно острую выемку на сварном носе можно было надежно обнаружить начало трещины.
Макроскопические трещины предполагается, когда штаммы 1% или более достигаются. В исследовании, проведенном Коварик и др.20, DIC был применен для обнаружения трещин на термальных спрей покрытием, unnotched образцов. Было заявлено, что пороговое значение для обнаружения трещин может быть установлено в диапазоне 0,5% и 1% без существенного влияния на результаты. Эти значения подтверждаются сравнением с пляжными знаками(рисунок 4 и рисунок 5). Более низкое значение приведет к более раннему обнаружению трещин, но может быть более подвержено неопределенности и производить менее сопоставимые результаты. Более высокое значение приведет к более позднему признанию начала трещины, но результаты, вероятно, будут более сопоставимыми и воспроизводимыми.
Применение первого цикла нагрузки статично (шаг 3.3) может привести к многовремени, когда многие тесты выполняются. Если на сварном носе (зазубрном) не возникает пластиковых штаммов, он также может быть опущен, а выгружено состояние (шаг 3.2), используемое в качестве эталона для расчетов деформации. В противном случае одно из изображений, полученных в начале динамического теста, может быть использовано, если качество изображения является адекватным (см. рисунок 6).
Если тестируется только несколько образцов, то не следует недооценивать время установки. Это может потребовать некоторого времени и итеративных петель для установки и настройки камер точно и выполнять калибровку, чтобы получить надлежащие изображения для оценки DIC.
Specimen подготовки, с другой стороны, быстро и недорого. Specimens нужно только очистить и распыляется с цветом, чтобы применить пятнышко скороговоркой. Это происходит с небольшой стоимостью и делает предлагаемую процедуру на основе DIC практичной, особенно если большое количество образцов будет проверено.
Еще одним преимуществом, особенно для больших наборов образцов или тестов, проводимых на ночь, является то, что камеры срабатывают автоматически, и тесты не должны быть прерваны.
Ограничение процедуры DIC заключается в том, что в качестве оптического метода она ограничивается поверхностными трещинами. Кроме того, он требует, чтобы область, которая будет контролироваться, была видна камерами, в то время как образец установлен в испытательном аппарате.
Представленная процедура использовалась главным образом для обнаружения начала технических трещин. Но, как показано на видео, это также позволяет оценить рост трещин (например, определить скорость распространения трещин). Результатом будет длина, видимая на поверхности. Трещина передняя кривизна не может быть обнаружена, однако.
Процедура доказала свою применимость на сварных образцах, представляющих относительно сложную топологию поверхности. Она также должна применяться к несварным образцам, поскольку отсутствие геометрических выемок должно облегчать измерения DIC. Аналогичная процедура применялась в Коварике и др.20 на незамемых образцах.
Кроме того, эта процедура может быть также применена для испытаний усталости на серво-гидравлических испытательных машинах. Здесь частота тестирования будет ниже, чем на машине резонансного тестирования. Таким образом, время экспозиции камер может быть больше, что должно облегчить настройку камеры.
В заключение, представленная процедура предлагает простой способ изучения развития трещин в тестах усталости. Это позволяет обнаруживать технические трещины и контролировать распространение трещин (например, определять скорость распространения трещин в тестах усталости). Иллюстративный характер результатов облегчает их интерпретацию и оценку. Техника применима к машинным испытаниям с высокой загрузкой частот без прерывания испытаний. Измерения полностью автоматизированы, поэтому не требуется постоянного наблюдения. Он применим к сварным образцам, представляющим относительно сложную геометрию в интересующей регионе. На мелких образцах он позволяет покрыть всей шириной образца. Кроме того, процедура характеризуется простой установкой и базовой постобработкой, что делает ее практической альтернативой существующим методам.
Раскрытие информации
Авторам нечего раскрывать.
Благодарности
Финансируется Deutsche Forschungsgemeinschaft (DFG, Немецкий исследовательский фонд) EH 485/4-1.
Материалы
| Имя | Компания | Каталожный номер | Комментарии |
|---|---|---|---|
| ARAMIS 5M | gom | DIC система, включающая две 5 мегапиксельные камеры и блок управления | |
| ARAMIS | gom | v6.3.1-2 | программное обеспечение DIC |
| Калибровочный объект | gom | CP 20 | MV 30 x 24 мм2 |
| объективы камеры, 50 мм | Titanar 2.8 / 50 | ||
| Гидравлический клиновой захват | MTS | 647.25A02 | |
| Гидравлический источник захвата | MTS | 685.10 | 10,000 Psi |
| светодиодные фонари | Diana LEDscale | KSP0495-0001A | 4 x 16 Вт светодиодные фонари |
| Поляризационные фильтры | Schneider-Kreuznach | 52,0 AUF (2 x для фотоаппаратов) | |
| Поляризационные фильтры | Schneider-Kreuznach | 67,0 AUF (4 x для фонарей) | |
| Машина для резонансных испытаний | Schenck | Машина для испытаний на резонанс 200 кН | |
| Блок управления машиной для испытаний на резонанс | Rumul | v 2.5.3 | Блок управления и программное обеспечение машины для испытаний на резонанс |
| Краска Аэрозольная краска | Черная и белая аэрозольная краска, матовая |
Ссылки
- Belloni, V., et al. Digital image correlation from commercial to FOS software: a mature technique for full-field displacement measurements. The International Archives of the Photogrammetry, Remote Sensing and Spatial Information Sciences. XLII-2, 91-95 (2018).
- Shrama, K., Clarke, A., Pullin, R., Evans, S. L. Detection of cracking in mild steel fatigue specimens using acoustic emission and digital image correlation. 31st Conference of the European Working Group on Acoustic Emission. , Dresden, Germany. (2014).
- Carroll, J. D., Abuzaid, W., Lambros, J., Sehitoglu, H. High resolution digital image correlation measurements of strain accumulation in fatigue crack growth. International Journal of Fatigue. 57, 140-150 (2013).
- Malitckii, E., Remes, H., Lehto, P., Bossuyt, S. Full-field strain measurements for microstructurally small fatigue crack propagation using digital image correlation method. Journal of Visualized Experiments. (143), e59134(2019).
- Rabbolini, S., Beretta, S., Foletti, S., Cristea, M. E. Crack closure effects during low cycle fatigue propagation in line pipe steel: An analysis with digital image correlation. Engineering Fracture Mechanics. 148, 441-456 (2015).
- Carroll, J. D., et al. Multiscale analysis of fatigue crack growth using digital image correlation. Proceedings of the XIth International Congress and Exposition on Experimental and Applied Mechanics. , Orlando, FL. (2008).
- Durif, E., Fregonese, M., Rethore, J., Combescure, A. Development of a digital image correlation controlled fatigue crack propagation experiment. EPJ Web of Conferences. 6, 31012(2010).
- Maletta, C., Bruno, L., Corigliano, P., Crupi, V., Guglielmino, E. Crack-tip thermal and mechanical hysteresis in Shape Memory Alloys under fatigue loading. Materials Science & Engineering A. 616, 281-287 (2014).
- Rupil, J., Roux, S., Hild, F., Vincent, L. Fatigue microcrack detection with digital image correlation. The Journal of Strain Analysis for Engineering Design. 46 (6), 492-509 (2011).
- Risbet, M., Feissel, P., Roland, T., Brancherie, D., Roelandt, J. M. Digital image correlation technique: application to early fatigue damage detection in stainless steel. Procedia Engineering. 2, 2219-2227 (2010).
- Tavares, P. J., Ramos, T., Braga, D., Vaz, M. A. P., Moreira, P. M. G. P. SIF determination with digital image correlation. International Journal of Structural Integrity. 6 (6), 668-676 (2015).
- Hasheminejad, N., et al. Digital image correlation to investigate crack propagation and healing of asphalt concrete. Proceedings of the 18th International Conference on Experimental Mechanics. , Brussels, Belgium. (2018).
- Poncelet, M., et al. Biaxial high cycle fatigue of a type 304L stainless steel: cyclic strains and crack initiation detection by digital image correlation. European Journal of Mechanics / A Solids. 29 (5), 810-825 (2010).
- Corigliano, P., et al. Fatigue assessment of Ti-6Al-4V titanium alloy laser welded joints in absence of filler material by means of full-field techniques. Frattura ed Integrità Strutturale. 43, 171-181 (2018).
- Corigliano, P., Crupi, V., Guglielmino, E., Sili, A. M. Full-field analysis of AL/FE explosive welded joints for shipbuilding applications. Marine Structures. 57, 207-218 (2018).
- Koster, M., Kenel, C., Lee, W., Leinenbach, C. Digital image correlation for the characterization of fatigue damage evolution in brazed steel joints. Procedia Materials Science. 3, 1117-1122 (2014).
- Vanlanduit, S., Vanherzeele, J., Longo, R., Guillaume, P. A digital image correlation method for fatigue test experiments. Optics and Lasers in Engineering. 47, 371-378 (2009).
- Lorenzino, P., Beretta, G., Navarro, A. Application of Digital Image Correlation (DIC) in resonance machines for measuring fatigue crack growth. Frattura ed Integrità Strutturale. 30, 369-374 (2014).
- Kovárík, O., et al. Resonance bending fatigue testing with simultaneous damping measurement and its application on layered coatings. International Journal of Fatigue. 82, 300-309 (2016).
- Kovárík, O., et al. Fatigue crack growth in bodies with thermally sprayed coating. Journal of Thermal Spray Technology. 25 (1-2), 311-320 (2016).
- Friedrich, N., Ehlers, S. A simplified welding simulation approach used to design a fatigue test specimen containing residual stresses. Ship Technology Research. 66 (1), 22-37 (2019).
- Full-field measurements and identification in solid mechanics. Grédiac, M., Hild, F. , ISTE and Wiley. London, UK; Hoboken, NJ. (2013).
Перепечатки и разрешения
