Этот протокол описывает метод быстрого производства мягких пневматических приводов и роботов с тонким форм-фактором. Метод изготовления начинается с ламинирования термопластичных полиуретановых (ТПУ) листов с последующей лазерной резки / сварки двумерного шаблона для формирования приводов и роботов.
Методическая статья
Быстрое производство тонких мягких пневматических актуаторов и роботов
В этой статье
Краткое содержание
Аннотация
Этот протокол описывает метод быстрого производства мягких пневматических приводов и роботов с ультратонким форм-фактором с использованием теплового пресса и лазерного резака машины. Метод начинается с ламинирования термопластичных полиуретановых (ТПУ) листов с использованием теплового пресса в течение 10 мин при температуре 93 градусов по Цельсию. Далее параметры лазерного резака машины оптимизированы для получения прямоугольного шара с максимальным давлением разрыва. Используя оптимизированные параметры, мягкие приводы лазерной огранки / сварки в три раза последовательно. Далее к актуатору крепится распределительная игла, позволяющая надуть ее. Влияние геометрических параметров на отклонение актуатора систематически изучается путем изменения ширины и длины канала. Наконец, производительность свистого актахарактеризуется с помощью оптической камеры и распределителя жидкости. Обычные методы изготовления мягких пневматических приводов на основе силиконовой литья отнимают много времени (несколько часов). Они также приводят к сильным, но громоздким привода, что ограничивает приложения привода. Кроме того, микросборка тонких пневматических приводов занимает много времени и дорого. Предлагаемый метод производства в текущей работе решает эти проблемы путем внедрения быстрого, простого и экономически эффективного метода изготовления ультратонких пневматических приводов.
Введение
В качестве шага вперед в производстве мягких пневматических приводов, предлагаемый метод иллюстрирует быстрое изготовление ультратонких (70 мкм) пневматических приводов из термопластичных полиуретана (ТПУ)1. Эти приводы особенно полезны в приложениях, которые требуют, чтобы роботы были легкими и/или вписываются в небольшие пространства. Такие приложения могут быть предусмотрены как транскатетер хирургических манипуляторов, носимых приводов, поисково-спасательных роботов, а также летающих или плавающих роботов.
Обычный метод производства тонких мягких пневматических приводов, который основан на силиконовой литья, занимает много времени (несколько часов) и очень сложной из-за низкого разрешения 3D печатных форм и трудности в демольдинге тонких (менее 0,5 мм) приводов. В частности, изготовление тонких приводов требует применения специализированных инструментов и методов2.
Методы микрофабрикации могут быть приняты для изготовления тонких приводов3,4,5,6,7. Кроме того, Ikeuchi et al. разработали тонкие пневматические приводы с использованием мембранного микро-типсинг8. Эти методы, хотя и эффективны, требуют дорогостоящих инструментов и отнимают много времени. Таким образом, они имеют ограниченные приложения.
Paek et al. продемонстрировали простой метод изготовления мелкомасштабных мягких приводов с использованием окунательных цилиндрических шаблонов2. Несмотря на свою эффективность, существует две проблемы с широким применением этого метода: во-первых, не так-то просто контролировать толщину функций с покрытием, а во-вторых, его применение ограничено ограниченным числом трехмерных (3D) конструкций.
Peano приводы9,10 и мешок двигатели11,12 имеют компактные двумерные (2D) конструкции, которые приводят к тонким форм-факторов (т.е. большие площади с небольшой толщиной). Veale et al. сообщили о разработке линейных приводов Peano из армированно пластиковых и текстильных силиконовых композитов1,8. Niiyama et al. разработали двигатели с пакетом с использованием термопластичных пленок, изготовленных с помощью систем тепловой штамповки и теплового рисования11,12.
В то время как 2D дизайн Peano приводов и мешок двигателей делает их очень тонкими в их неотработанных состоянии, на инфляцию их нулевой объем камеры расширяется до относительно большого объема, тем самым ограничивая их применение для работы в ограниченных пространствах, таких как транскатетер терапии или поисково-спасательных миссий1. В отличие от этих конструкций, предлагаемые мягкие приводы в текущем методе могут действовать с относительно небольшими штаммами. Таким образом, даже в актуативном состоянии они занимают относительно небольшие пространства1.
Протокол
1. Сглаживание листов ТПУ при нажатии тепла
- Калибровать датчик силы, который будет использоваться в тепловом прессе.
- Сэндвич датчик силы между двумя слоями силикона (50 мм х 50 мм х 3 мм толщиной). Поместите датчик силы и силиконовые слои между компрессионными пластинами/наковальнями растяживого аппарата. Уменьшите расстояние между пластинами, повернув ручку теплового пресса по часовой стрелке и запишите силу и сопротивление датчика.
- Измерьте область датчика с помощью цифрового калибра и разделите значения силы по измеренной области для получения данных о давлении. Приспособите линейную линию к данным о давлении и сопротивлении с помощью электронной таблицы для калибровки датчика.
- Поместите датчик силы внутри теплового пресса и поверните ручку давления до тех пор, пока с датчика не будет считано давление в 200 кПа.
- Носите перчатки, чтобы избежать загрязнения тпу-пленок.
- Вырезать четыре слоя ТПУ ножницами или лазерным резаком, чтобы соответствовать пластинам теплового пресса (30 мм х 30 мм). Расположите четыре листа таким образом, чтобы все четыре края выровнены.
- Поместите листы ТПУ в тепловом прессе.
- Установите температуру теплового пресса до 200 градусов по Фаренгейту (93 градусов по Цельсию). Закройте тепловое давление полностью.
- Держите пленки внутри теплового пресса в течение 10 минут. Откройте тепловое давление и удалите ламинированные пленки ТПУ, чтобы быть лазерной разреза в шаге 3.12.
2. Поиск оптимальных параметров лазера
- Как описано в разделе 1, тепловой пресс два слоя ТПУ.
- Используя компьютерное программное обеспечение (CAD), проектировать квадрат с 20 мм сторон и прямоугольник 4 мм х 8 мм, который будет выступать в качестве впуска квадратный шар.
- Лазерная вырезка/ сварка квадратный шаблон от шага 2.2 из слоев TPU от шага 2.1 используя следующие установки в програмном обеспечении резака лазера: комплект ы импульсы в дюйм (PPI) до 500, меняют силу от 10% до 100%, и для каждого значения силы меняют скорость от 10% до 100%.
- Вырезать конец входе квадратного шара с ножницами.
- Вставьте иглу внутри квадратного впуска воздушного шара, нанесите клей(Таблица Материалов)вокруг него, и оберните ленту политетрафторотена (PTFE) вокруг соединения.
ПРИМЕЧАНИЕ: После 5 минут он готов к использованию. - Определите среднее давление разрыва квадратного шарика путем надувать его с точным распределителькой жидкости.
- Увеличьте давление шарика с помощью точного дозатора жидкости, пока он не лопнет. Измерьте и запишите давление разрыва. Повторите этот шаг 5x и получить среднее давление всплеска.
- Повторите шаги 2.1'2.7 для полного диапазона значений мощности и скорости и определите максимальное давление разрыва квадратного шара и связанные с ним значения мощности и скорости в качестве оптимальных параметров для лазерной машины.
3. Изготовление приводов с помощью лазерной резки/сварки
- Дизайн желаемого шаблона действия с использованием программного обеспечения CAD.
ПРИМЕЧАНИЕ: AutoCAD 2017 используется в этом протоколе. - Выберите весь дизайн в программном обеспечении CAD, выделив все сегменты дизайна.
- В панели задач под разделом Свойства, измените вес линии до 0 мм для программного обеспечения для успешной печати на лазерный резак.
- Из панели задач выберите печать. Измените имя принтера на "VLS2.30" в меню.
- В настройках принтеравыберите размер бумаги в качестве ландшафта, определяемого пользователем.
- В разделе Шкала участка отображайте опцию Fit to Paper Option, а затем масштабируйте размер изображения в 1 мм и одну единицу длины.
- В смещении участка (Origin Set to Printable Area) проверьте опцию Center the Plot.
- Включите воздушный фильтр, нажав кнопку питания.
- Включите лазерный резак, нажав кнопку питания или нажав на значок питания на программное обеспечение Универсальной лазерной системы управления панелью.
- В опционе Настройка установите скорость 60%, ИЦП 500, а мощность - 80%.
ПРИМЕЧАНИЕ: Эти параметры, возможно, потребуется изменить в зависимости от конкретной лазерной мощности используемой системы. - Используя инструмент Focus View, переместите лазерную указку в левый верхний угол и нижний правый угол шаблона, чтобы убедиться, что весь рисунок вписывается в ламинированные пленки ТПУ (30 мм х 30 мм), сделанные в шаге 1.10.
- Чтобы сфокусировать лазерную машину, переместите карету объектива на середину стола. Поместите инструмент фокусировки на стол и переместите таблицу вверх, пока верхняя часть инструмента фокусировки не коснется передней части кареты объектива. Затем медленно перемещайте стол вверх, пока карета объектива не достигнет выемки инструмента фокусировки и не наткнет его вперед.
ПРИМЕЧАНИЕ: Лазер сфокусирован и готов к использованию с параметрами в 3.11. - Не изменяя положение листа TPU, запустите лазер снова, но уменьшить скорость 55%, увеличить мощность 85%, и сохранить ИЦП 500.
- Выполните третий запуск лазера, чтобы убедиться, что нет утечек в актаторе. Установите скорость 50%, увеличьте мощность на 90%, и сохраните ИЦП 500 евро.
4. Связь нержавеющей стали дозирования иглы с соединением блокировки Luer
- Вырезать конец воздуха входе с помощью ножниц.
- Вставьте иглу внутри впуска в воздухе, нанесите клей вокруг него и оберните ленту PTFE вокруг соединения.
ПРИМЕЧАНИЕ: После 5 минут он готов к использованию.
5. Характеристика мягких приводов
- Установите камеру над актатором с достаточным расстоянием, так что актуатор находится на виду в камере как в ее под давлением, так и в негерметиченных состояниях.
- Держите актуатор в ориентации так, что его отклонение при давлении является ортогоналком к камере.
- Увеличьте давление упорного с помощью точного распределитела жидкости до тех пор, пока он не отклоняется в полном диапазоне без разрыва. Предположим, полный диапазон, как максимальное отклонение от действия, без каких-либо пластиковых деформации или утечки или разрыва из-за переинфляции.
- Увеличьте давление прививателя до тех пор, пока оно не достигнет 20% от его полного диапазона и запишите давление.
- Сфотографировать актуатор с помощью камеры со ступени 5.1, а затем использовать программное обеспечение для обработки изображений (например, imageJ) для измерения X- и Y-координат кончика актуатора на изображении.
- Повторите шаги 5.4 и 5.5 до достижения полного диапазона отклонения прививателя.
- Участок X-Y график отклонения действия по сравнению с инфляционным давлением с помощью построения программного обеспечения.
Результаты
Чтобы продемонстрировать предложенный метод, мы показываем изготовление одного изгибающего актуатора. Для изготовления этого привода были вырезаны четыре листа ТПУ размером 25 см х 25 см, сложены вместе, а затем сглажены с помощью теплового пресса(рисунок 1А). Следуя протоколу, тепловой пресс применялся в течение 10 мин при установленной температуре 200 градусов по Фаренгейту. Морщины в ламинированных листах могут привести к проблемам с склеиванием во время шага лазерной резки, поэтому обеспечение идеально гладкой поверхности имеет решающее значение для воспроизводимых результатов. Например, на рисунке 1B показана в результате ламинирование, которое содержит морщины, которые не дадут желаемых результатов, в то время как на рисунке 1С показана в результате ламинирование, которое является достаточно плоским для получения желаемых результатов.
2D-конструкция пневматического актуатора была нарисована в AutoCAD. Этот актуатор был сделан просто путем рисования прямоугольника 8 мм х 150 мм. Линейный узор из восьми линий длиной 1,34 мм был добавлен в центр конструкции с интервалом 10 мм (выделен красным цветом на рисунке 2). Наконец, открытие упорного (выделенное синим цветом на рисунке 2)было разработано путем добавления открытого прямоугольника 4 мм x 8 мм. Файл AutoCAD (.dwg) для этого образца линейного актуатора доступен в дополнительном материале.
Ламинированный четырехслойный стек ТПУ был помещен в лазерную режущая машину(рисунок 3A),а 2D-конструкция была импортирована с помощью программного обеспечения лазерной режущей машины. Инструмент Фокуса на лазерном резаке проверил соответствие положения 2D-чертежа на ламинированных листах ТПУ. Для первого запуска, лазерная разреза была установлена на скорости 60%, мощность 80%, и PPI 500. После его завершения, без изменения положения полиуретановых листов, второй запуск с новыми настройками был начат на скорости 55%, мощностью 85% и ИЦП 500. Тот же процесс был повторен с новыми настройками в третий раз на скорости 50%, мощностью 90% и PpI 500. Снижение скорости и увеличение мощности подвергает пневматический актуатор источника тепла в течение более длительного времени и позволяет ему таять и связь для обеспечения утечки без воздушный шар, который может отделиться от остальной части листа TPU легко (Рисунок 3B). Следует отметить, что лазерный резак всегда одновременно резки и сварки ТПУ; резки и сварки не выполняются в отдельных шагах или достигаются различными настройками.
Для того, чтобы соединить актуатор с блоком подачи воздуха, отверстие установки было разрезано ножницами и иглой из нержавеющей стали(рисунок 4B) был вставлен между вторым и третьим слоями лазерного среза. Для поддержания системы без утечки, за пределами иглы был покрыт клеем заранее(рисунок 4C). Затем интерфейс упоряра и иглы из нержавеющей стали плотно обернуты лентой PTFE(рисунок 4D).
Наконец, с помощью цифрового дозатора жидкости, пневматический актуатор(Рисунок 5A) был надут до давления 5 пси, чтобы наблюдать отклонение в регионе, где массив линий был разработан(Рисунок 5B).
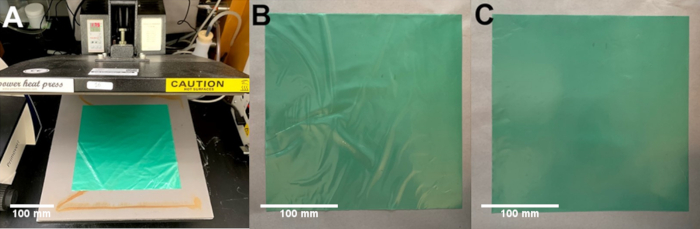
Рисунок 1: Тепловые листы. (A) Изображение теплового пресса с листами TPU, которые должны быть ламинированы. (B) Пример изображения плохо ламинированных листов с чрезмерными морщинами. (C) Пример изображения успешно ламинированных листов с гладкой поверхностью. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
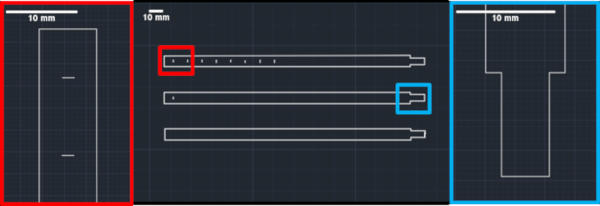
Рисунок 2: Конструкция актуатора. Изображение рисунка CAD, используемого для формирования единого изгиба. Нижний дизайн показывает контур акнетатора, средний дизайн показывает одну строку, добавленную в качестве функции изгиба, а верхний дизайн показывает полный актуатор. Красная коробка выделяет особенности, которые образуют изгиб области действия. Синяя коробка выделяет область для подключения иглы для давления. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
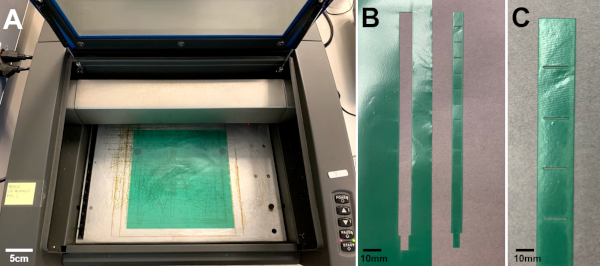
Рисунок 3: Лазерный резак. (A) Изображение ламинированных листов в лазерном резаке. (B,C) Изображение актуатора должно быть удалено после лазерной резки. (C) Изображение актуатора. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
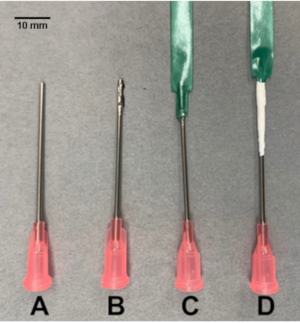
Рисунок 4: Соединение иглы. Изображения, изображающие шаги для подключения тупой иглы (A) к воздушному шару с помощью клея (B) в качестве клея. Игла вставляется в узкий конец свинарка, который открывается ножницами(C) и запечатывается лентой PTFE(D). Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
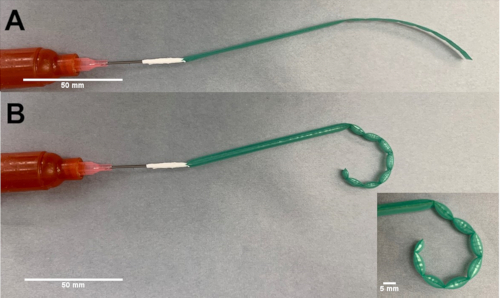
Рисунок 5: изгиб-актуатор. (A) Изображение актуатора в негерметичном состоянии. (B) Изображение актуатора в состоянии давления. Пожалуйста, нажмите здесь, чтобы просмотреть большую версию этой цифры.
Дополнительный материал. Пожалуйста, нажмите здесь, чтобы загрузить этот файл.
Обсуждение
Критические шаги в изготовлении мягких приводов включают в себя: i) 2D CAD дизайн. Правильный 2D макет может диктовать деформацию действия (например, линейное, биаксиальное, изгибиваемый и вращательное движение). ii) Ламинирование слоев ТПУ. Пленки TPU отжаты езду подгреты перед лазерной резкой для того чтобы убеждаться слои плоски и в конформном контакте везде. iii) Лазерный разрез/сварной шв. В качестве последнего шага ламинированные слои ТПУ являются лазерной огранкой/свареной в мягкие приводы.
Успешность протокола может дать 100% доходность (например, мы сделали 20 приводов одновременно). Основным фактором является шаг ламинирования: чтобы получить наилучшие результаты, ТПУ должен быть максимально сплющен перед процессом теплового пресса. Изучение различных областей тепловой пластины пресс с датчиком силы может показать, что распределение давления не является однородным. Неравномерное распределение давления может привести к несовершенному ламинированию листов ТПУ, что, в свою очередь, приводит к несовершенной лазерной резке/сварке и утечке. Кроме того, неоднородная передача тепла из-за мелких морщин в пленке ТПУ во время лазерной резки/сварки может привести к утечке.
По сравнению с обычными методами, предлагаемый метод имеет ряд преимуществ, включая: i) Простой 2D дизайн. В то время как текущий метод требует только 2D CAD конструкций для лазерной вырезать / сварки приводов (различные модели доступны1), обычные методы изготовления на основе силиконового литья требуют 3D дизайн формы. ii) Быстрое изготовление. Время изготовления от дизайна CAD до ламинирования слоев ТПУ и лазерной резки/сварки может произойти за несколько минут, в то время как обычный метод изготовления займет несколько часов. Позволяя изготовление мягких устройств и мягких роботов в один шаг, без сборки, мягкие роботы и устройства могут быть разработаны из комбинации различных типов приводов, и модель CAD может быть лазерной вырезать / сваренный в конечный продукт в один шаг, не требуя какой-либо сборки. Например, плавательный робот, состоящий из четырех ног, каждая из которых состоит из двух типов изгиба приводов, изготовлен из 2D CAD дизайн всего за несколько минут, не требуя каких-либо шагов сборки, как ранее продемонстрировали1.
В качестве будущего направления этой работы могут быть приняты различные виды термопластичных материалов для изготовления мягких приводов. Как правило, эти материалы должны иметь эластичное поведение, чтобы использовать сяпотку в качестве приводов. Применение более жесткого термопластичных материалов приведет к более высокому давлению взрывов и более высокой блокирующей силе приводов по сравнению с теми, которые ранее характеризовались на рисунке S6 Moghadam et al.1,показывая силы до 0,1 N. Таким образом, он может расширить применение приводов в случаях, когда требуется более высокая сила блокировки, например, экзоскелетные наборы.
Раскрытие информации
Авторам нечего раскрывать.
Благодарности
Мы благодарим Институт сердечно-сосудистой визуализации Далио за финансирование этой работы.
Материалы
| Имя | Компания | Каталожный номер | Комментарии |
|---|---|---|---|
| Датчик силы | Omega | KHLVA-102 | https://www.omega.co.uk/pptst/KHRA-KHLVA-KHA-SERIES.html |
| высокоточные дозаторы Ultimus I | Nordson | http://www.nordsonefd.com/searchengines/google/en/AirPoweredDispensers/?gclid=CjwKCAjw36DpBRAYEiwAmVVDMPuZ50xXoyzK3gvnghCA7yZUfJg4o9V28yDHKjY5Gs159RJIcMk_choCJIgQAvD_BwE | |
| лазерный резак VLS2.30 | Универсальная лазерная система | https://www.ulsinc.com/products/platforms/vls2-30 | |
| Термопресс PowerPress Термопресс | Heat Press | OX-A1 | https://www.howtoheatpress.com/power-press-15x15-heat-press-review/ |
| Лента для герметизации резьбы из ПТФЭ | McMaster-Carr | 4934A11 | https://www.mcmaster.com/ptfe-tape |
| Игла для дозирования из нержавеющей стали | McMaster-Carr | 75165A754 | https://www.mcmaster.com/75165a754 |
| Супер Клей Loctite 409 | Henkel | 229654 | https://www.henkel-adhesives.com/us/en/product/instant-adhesives/loctite_409.html |
| Термопластичный полиуретан Airtech' s Stretchlon 200 | ACP Composites | v-11A | https://store.acpsales.com/products/3321/stretchlon-200-high-stretch-bag-film-60 |
| универсальные испытательные системы | Instron | 5943 |
Ссылки
- Moghadam, A. A. A., et al. Laser Cutting as a Rapid Method for Fabricating Thin Soft Pneumatic Actuators and Robots. Soft Robotics. 5 (4), 443-451 (2018).
- Paek, J. W., Cho, I., Kim, J. Y. Microrobotic tentacles with spiral bending capability based on shape-engineered elastomeric microtubes. Scientific Reports. 5, (2015).
- Gorissen, B., et al. Flexible pneumatic twisting actuators and their application to tilting micromirrors. Sensors and Actuators A-Physical. 216, 426-431 (2014).
- Gorissen, B., De Volder, M., De Greef, A., Reynaerts, D. Theoretical and experimental analysis of pneumatic balloon microactuators. Sensors and Actuators A-Physical. 168 (1), 58-65 (2011).
- Jeong, O. C., Konishi, S. All PDMS pneumatic microfinger with bidirectional motion and its application. Journal of Microelectromechanical Systems. 15 (4), 896-903 (2006).
- Konishi, S., Shimomura, S., Tajima, S., Tabata, Y. Implementation of soft microfingers for a hMSC aggregate manipulation system. Microsystems & Nanoengineering. 2, (2016).
- Lu, Y. W., Kim, C. J. Microhand for biological applications. Applied Physics Letters. 89 (16), (2006).
- Ikeuchi, M., Ikuta, K. Development of Pressure-Driven Micro Active Catheter using Membrane Micro Emboss Following Excimer Laser Ablation (MeME-X) Process. 2009 IEEE International Conference on Robotics and Automation. , Kobe, Japan. (2009).
- Sanan, S., Lynn, P. S., Griffith, S. T. Pneumatic Torsional Actuators for Inflatable Robots. Journal of Mechanisms and Robotics. 6 (3), 031003(2014).
- Veale, A. J., Xie, S. Q., Anderson, I. A. Modeling the Peano fluidic muscle and the effects of its material properties on its static and dynamic behavior. Smart Materials and Structures. 25 (6), (2016).
- Niiyama, R., Rognon, C., Kuniyoshi, Y. Printable Pneumatic Artificial Muscles for Anatomy-based Humanoid Robots. 2015 IEEE-RAS 15th International Conference on Humanoid Robots (Humanoids). , Seoul, South Korea. (2015).
- Niiyama, R., et al. Pouch Motors: Printable Soft Actuators Integrated with Computational Design. Soft Robotics. 2 (2), 59-70 (2015).
Перепечатки и разрешения
Теги
