В данном исследовании описан метод вспенивания сверхкритического углекислого газа для приготовления пенопластов, армированных углеродным волокном и бамбуковым волокном из полипласта (бутиленадипат-ко-терефталата).
Для просмотра этого контента требуется подписка на JoVE. Войдите или начните свой бесплатный пробный период.
Методическая статья
Приготовление армированных углеродным волокном и бамбуковым волокном полиполи (бутиленадипат-ко-терефталата) пенопластов методом сверхкритического вспенивания углекислым газом
В этой статье
Краткое содержание
Аннотация
Армированные волокном полимерные пены нашли широкое применение во многих областях. В частности, поли (бутиленадипат-ко-терефталат) (ПБАТ) привлек значительное внимание в области биоразлагаемых материалов благодаря своим исключительным технологическим свойствам, механическим характеристикам и биосовместимости. Однако высокая скорость усадки пенопласта PBAT ограничивает его применение. Среди различных материалов, способных улучшить характеристики пенопласта, углеродное волокно (CF) и бамбуковое волокно (BF) демонстрируют уникальные преимущества. В этом исследовании использовалась технология вспенивания на основе сверхкритического углекислого газа (scCO2) для успешного приготовления пен PBAT/CF/BF. Результаты показывают, что синергетический эффект CF и BF значительно улучшает противоусадочные свойства пены PBAT. По сравнению с чистой пеной PBAT, скорость усадки пены PBAT/15CF/5BF снизилась с 55,63% до 6,92%, снизившись на 87,56%. Самая низкая плотность пены PBAT/10CF/10BF составила 0,13 г/см3, что представляет собой снижение на 31,58%. Пена PBAT/10CF/10BF показала самый высокий коэффициент расширения 9,43, увеличившись на 51,36%. Испытания на устойчивость к сжатию показали, что все пены PBAT/CF/BF продемонстрировали благоприятную устойчивость к сжатию, при этом пена PBAT/15CF/5BF продемонстрировала наивысшую прочность на сжатие 0,26 МПа. Это исследование обеспечивает эффективное решение для изготовления армированных волокном биоразлагаемых полиэфирных пенопластов. Эти пены обладают противоусадочными свойствами, легкими характеристиками и отличной упругостью.
Введение
Армированные волокном полимерные пены широко применяются в различных областях, включая аэрокосмическую промышленность1, транспорт2, строительство3 и защиту окружающей среды4, благодаря высокому соотношению прочности к весу, отличной термической стабильности и универсальной компонуемости. Руководствуясь глобальными «двухуглеродными» целями и инициативами по борьбе с загрязнением пластиком, биоразлагаемые полимерные пенопласты становятся горячей точкой исследований 5,6,7. PBAT, как типичный биоразлагаемый полиэстер на биологической основе, считается идеальной альтернативой традиционным пеноматериалам на нефтяной основе благодаря своим выдающимся технологическим характеристикам и экологичности 8,9,10,11. Однако значительная усадка, проявляемая чистыми пенопластами ПБАТ, ограничивает их применение12.
Среди различных методов модификации исследования показали, что использование технологии армирования волокнами может значительно улучшить характеристики пенопласта PBAT13. CF, известный своей высокой прочностью, высоким модулем упругости и низкой плотностью, часто используется для упрочнения полимеров, тем самым улучшая их механические свойства14. Включение CF не только обеспечивает более сильную механическую поддержку пенопластов, но также может изменить их микроструктуру, тем самым улучшая их общие характеристики15,16. Yimu Qiao et al.17 подготовили многослойную структуру, состоящую из пенопласта PBAT/CF и препрегов полипропилена (PP) непрерывного действия, армированного CF. В ходе исследования было установлено, что пенопластовые ячейки с препрегами были более однородными и плотными. В отличие от этого, BF обладает уникальными преимуществами в области армирующих материалов благодаря своей исключительной биосовместимости и возобновляемости18. Его уникальная внутренняя микроструктура придает материалу определенную прочность и амортизирующие свойства19. Wei Guo et al.20 приготовили модифицированные щелочью полипропиленовые пенопласты BF/PP, армированные BF. Исследования показывают, что добавление BF улучшает ячеистую структуру и значительно повышает механические свойства пенопластов BF/PP. Следовательно, ожидается, что разумное сочетание CF и BF при изготовлении пенопласта PBAT максимизирует преимущества обоих материалов, смягчит значительную проблему усадки чистого пенопласта PBAT и еще больше расширит его потенциал применения в различных областях.
Несмотря на то, что технология вспенивания scCO2 привела к вышеупомянутому прогрессу, все еще существуют значительные недостатки в области биоразлагаемого полиэфирного пенопласта, армированного волокном. Во-первых, в существующих исследованиях в основном используется армирование одним волокном (например, чистое CF или чистое BF), не в состоянии в полной мере использовать синергетические эффекты различных волокон, такие как сочетание повышения жесткости CF и преимуществ управления интерфейсом BF. Во-вторых, предотвращение дефектов вспенивания, вызванных снижением текучести расплава при высоком содержании волокна, остается проблемой. Новизна данной работы заключается в решении вышеуказанных вопросов. С одной стороны, он конструирует систему вспенивания scCO2 для синергетического армирования двухволоконного CF/BF PBAT, которая компенсирует недостатки одноволоконных систем в эффективности зародышеобразования и связывании границ раздела. В то же время, оптимизация соотношения CF/BF улучшает механические свойства пенопласта, обеспечивая при этом пенообразование, обеспечивая новую концепцию дизайна для высоких эксплуатационных характеристик биоразлагаемой пены.
Технология вспенивания ScCO2 открыла новые возможности для производства высокоэффективных микропористых пеноматериалов, используя ее экологические преимущества, настраиваемый размер пор в микронном масштабе и гибкуюрегулировку параметров процесса. Благодаря вспениванию scCO2 CO2 равномерно растворяется в системе композитных материалов. При резком сбросе давления углекислый газ быстро улетучивается, образуя многочисленные равномерно распределенные ядра пузырьков, которые впоследствии разрастаются в поры22. Этот процесс не только позволяет точно контролировать размер и плотность пор, но и улучшает теплоизоляционные, звукоизоляционные и амортизирующие свойства материала, сохраняя при этом его первоначальные характеристики.
В данном исследовании исследуется система вспенивания scCO2 для композитов ПБАТ, армированных различными соотношениями CF и BF, с общим содержанием 20 %. Для приготовления пены PBAT/CF/BF соотношение CF/BF было выбрано как 3:1, 1:1 и 1:3. Температура вспенивания составила 100 °С, давление вспенивания – 10 МПа, время вспенивания – 60 мин. Первоначально пены производились, и их плотность, коэффициент расширения и скорость усадки измерялись, чтобы наглядно проиллюстрировать различия в основных физических свойствах пенопластов с разным соотношением волокон. Впоследствии для характеристики клеточной структуры была использована сканирующая электронная микроскопия (СЭМ), при этом диаметры клеток были измерены, чтобы выявить на микроскопическом уровне влияние различных соотношений волокон на морфологию, размер и однородность клеток. Наконец, были проведены испытания на цикл сжатия для оценки характеристик сжатия, указывающих на механическую несущую способность, придаваемую пеноматериалам различными комбинациями армирования волокон. Результаты этого исследования предложат теоретическую основу и технические знания для разработки биоразлагаемых пеноматериалов на биологической основе с превосходными физическими свойствами, микроструктурой и механической прочностью, что будет способствовать их устойчивому использованию в таких областях, как упаковка и строительство.
Доступ ограничен. Войдите в систему или начните пробный период, чтобы просмотреть этот контент.
Протокол
Реагенты и оборудование, использованные в данном исследовании, перечислены в Таблице материалов.
1. Предварительная обработка сырья
- Поставьте PBAT, CF и BF в духовку при температуре 80 °C на 8 часов (Рисунок 1A).
2. Взвешивание и предварительное смешивание
- Взяв в качестве примера общую массу 200 г, используйте электронные весы для пропорционального взвешивания PBAT и CF (например, PBAT/20CF: 180 г PBAT и 20 г CF).
- Взвешенные ПБАТ и КФ высыпать в полиэтиленовый пакет, перемешать в течение 5 мин до обеспечения предварительного равномерного диспергирования КФ.
3. Экструзия расплава
- Включите выключатель питания двухшнекового экструдера (рисунок 1B).
- Установите температуру каждой зоны на 135 °C, 145 °C, 155 °C, 165 °C и 160 °C соответственно.
- Запустите программу нагрева и поддерживайте в течение 30 минут после того, как температура в каждой зоне достигнет заданного значения.
- Установите скорость хоста на 5 об/мин.
- Установите скорость вращения питателя на 3 оборота в минуту.
- Добавьте в экструдер чистые гранулы PBAT и подождите на 10 минут, чтобы очистить шнек.
- Переключитесь на премикс PBAT/20CF и непрерывно выдавливайте.
- Подготовьте образцы с содержанием PBAT/15CF/5BF, PBAT/10CF/10BF, PBAT/5CF/15BF, PBAT/20BF, соответственно, в соответствии с вышеуказанными шагами. Очищайте винт чистым PBAT перед каждой заменой сырья.
- Соберите выдавленную массу и измельчите ее с помощью гранулятора порошка (рисунок 1С).
- Укупорьте и храните измельченные образцы в полиэтиленовых пакетах, маркируя их с указанием соотношения рецептуры и даты.
4. Компрессионное формование
- Включите выключатель питания плоской вулканизационной машины (Рисунок 1D).
- Установите температуру верхней и нижней пластин на 165 °C.
- Запустите программу нагрева и выдерживайте в течение 10 минут после достижения целевой температуры.
- Исходя из размеров формы 100 мм × 100 мм × 4 мм, расчетная необходимая масса материала составляет 60 г.
- Наложите политетрафторэтиленовую пленку на плоскую прокладку, после чего сразу же поместите форму.
- Равномерно распределите материал по форме.
- Накройте форму политетрафторэтиленовой пленкой для размещения материала, затем накройте плоской прокладкой.
- Поместите уложенный материал в центр нагревательной пластины плоской вулканизационной машины.
- Начните процедуру закрытия пресс-формы, приложите давление 1 МПа, поддерживайте давление в течение 3 минут и удалите воздух из материала, чтобы избежать образования пузырей.
- Продолжайте процедуру закрытия формы, увеличьте давление до 10 МПа и выдерживайте в течение 10 минут, чтобы материал расплавился и равномерно заполнил форму.
- Выключите нагрев, активируйте систему охлаждения и подождите, пока температура упадет ниже 40 °C, прежде чем сбрасывать давление и снимать плесень.
5. Процесс вспенивания ScCO2
- С помощью лезвия разрежьте формованный лист на размеры 10 мм × 10 мм × 4 мм (рисунок 1E).
- Поместите вырезанные панели в реакционную емкость.
- Затяните болты реактора с помощью гаечного ключа и закройте реактор.
- Закройте выпускной клапан реакционного чайника.
- Откройте клапан вентиляционного отверстия баллона CO2 .
- Откройте впускной клапан бустерного насоса.
- Откройте впускной клапан реактора и впрыскайте в реактор газCO2 .
- Закройте впускной клапан реактора и выдержите в течение 3 минут.
- Откройте выпускной клапан реактора, чтобы выпустить воздух внутри реактора.
- Включите выключатели питания двух масляных ванн и установите температуру на 165 °C и 100 °C соответственно.
- Поместите реакционный сосуд с образцом в масляную ванну при температуре 165 °C на 10 минут.
- Откройте впускной клапан реактора для создания давления в реакторе и введения CO2 с давлением 10 МПа и поддерживайте температуру в течение 10 минут.
- Закройте вентиляционный клапан баллона с CO2 .
- Закройте впускной клапан бустерного насоса.
- Закройте впускной клапан реакционного котла.
- Поместите реакционный сосуд с образцом в масляную ванну при температуре 100 °C, поддерживая температуру и давление в течение 60 минут.
- Откройте выпускной клапан реактора и быстро сбросьте давление в течение 3 секунд для получения пеноматериала.
6. Определение характеристик пенопласта
ПРИМЕЧАНИЕ: Плотность образца измеряется непосредственно с помощью денситометра. Возьмем в качестве примера чистый PBAT.
- Включите питание. Дисплей будет меняться от 8888888 до 0,00 г.
- Нажмите клавишу 0 , чтобы сбросить его в ноль.
- Поместите образец на измерительную платформу.
- Нажмите клавишу ENTER после стабилизации.
- Извлеките образец и вытрите его насухо.
- Поместите образец на погруженную подвесную платформу в воду.
- После стабилизации нажмите клавишу ENTER . Значение считывания составляет 1,223 г/см3.
- Нажмите кнопку SET , чтобы выйти и вернуться в режим взвешивания, затем перейдите к измерению других продуктов.
ПРИМЕЧАНИЕ: Плотность образца измеряется непосредственно с помощью денситометра. - Рассчитайте начальный коэффициент вспенивания пенопласта (φ1) по следующей формуле24.
 (1)
ПРИМЕЧАНИЕ: ρ0 — плотность твердого тела образца, а ρ1 — начальная плотность пенообразования. - Рассчитайте коэффициент расширения пенообразования после стабилизации пены (φ2) по следующей формуле24.
 (2)
ПРИМЕЧАНИЕ: ρ2 - плотность пенообразования после стабилизации пены. - Рассчитайте коэффициент усадки (S) с помощью следующего уравнения24.
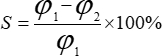 (3)
7. Характеристика СЭМ
- Поместите образец для резки пенопласта на предметный столик SEM.
- Нанесите на пену золотой аэрозоль.
- Получение изображений РЭМ путем установки напряжения ускорения на 5 кВ.
- Откройте изображение SEM с помощью Изображения J и используйте инструмент «Прямая линия », чтобы совпасть с масштабной линейкой изображения.
- Нажмите «Анализировать» > «Установить масштаб», установите «Известное расстояние» на масштабную линейку изображения SEM, затем нажмите «Глобально» > OK.
- Нажмите « Инструменты анализа >» > «Управление окупаемостью », чтобы измерить размер ячейки пенопласта, затем нажмите « Добавить». Измерьте необходимое количество образцов, как указано.
- Нажмите на кнопку «Измерить », чтобы получить количественные данные фигуры для дальнейших расчетов.
- Рассчитайте средний диаметр ячеек пенопласта по следующей формуле24.
 (4)
Примечание: ni относится к количеству ячеек с диаметром Di на изображении SEM. - Рассчитайте плотность зародышеобразования (N0) пенопласта, используя следующую формулу24.
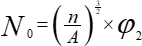 (5)
ПРИМЕЧАНИЕ: n - общее количество ячеек в SEM, а A - площадь SEM.
8. Определение сжимающих свойств
- В соответствии со стандартом испытаний GB/T 1041-2008 вырежьте 6 комплектов образцов размером от 10 мм × 10 мм × 8 мм от каждого вида пены.
ПРИМЕЧАНИЕ: Проведите визуальный осмотр образца, чтобы убедиться, что поверхность плоская и без явных дефектов, таких как трещины, нехватка материала и т. д. - Измерьте размеры образца.
- Откройте программу.
- Включите тестовый станок и подключите его к программному обеспечению.
- Установите компрессионное приспособление, убедившись, что его параллельность и перпендикулярность соответствуют предъявляемым требованиям.
- Поместите образец из пенопласта в центр компрессионного приспособления, обеспечивая хороший контакт между образцом и приспособлением.
- Установите параметры испытания испытательной машины. Скорость загрузки составляет 5 мм/мин, с 10 циклами и деформацией сжатия 50%.
- Проведите эксплуатационное испытание, начните прикладывать сжимающее усилие к образцу из пенопласта с одновременной записью данных.
- После завершения теста снимите образец пены.
ПРИМЕЧАНИЕ: Во время эксперимента наблюдайте за деформацией образца пенопласта, например, за тем, происходит ли локальная деформация, растрескивание или обрушение, и ведите подробные записи. - Повторите описанные выше шаги для всех образцов пенопласта, чтобы проверить и обеспечить воспроизводимость результатов.
- После проведения эксперимента рассчитайте прочность образца пенопласта на сжатие.
Доступ ограничен. Войдите в систему или начните пробный период, чтобы просмотреть этот контент.
Результаты
Физическое изображение и физические свойства пенопластов PBAT, армированных различными соотношениями CF и BF, приготовленных в соответствии с вышеупомянутым протоколом, представлены на рисунке 2. Можно заметить, что увеличение пропорций CF и BF эффективно противостоит усадке пенопластов PBAT. В результате измерений было установлено, что плотность чистой пены PBAT составляет 0,19 г/см3 (рис. 2B), коэффициент пенообразо...
Доступ ограничен. Войдите в систему или начните пробный период, чтобы просмотреть этот контент.
Обсуждение
Сушка является важным этапом, предшествующим экструзии расплава. Его основная цель — удалить влагу из материала для предотвращения гидролиза, испарения и межфазных дефектов в условиях высоких температур. Это обеспечивает механические свойства, стабильность обработки и качество внешнего вида композитов PBAT8. В данном исследовании специфическая процедура включала помещение PBAT, CF и BF в печь на 8 часов сушки при температуре 80 °C.
Изме...
Доступ ограничен. Войдите в систему или начните пробный период, чтобы просмотреть этот контент.
Раскрытие информации
Авторам нечего раскрывать.
Благодарности
Мы благодарим Ключевую лабораторию Национального управления лесным хозяйством и пастбищами по высокоэффективному использованию ресурсов лесной биомассы в Юго-Западном Китае, Юго-Западный университет лесного хозяйства (2023KF10). Фонд естественных наук провинции Хэйлунцзян (LH2024C044), совместный инновационный проект первоклассных дисциплин в провинции Хэйлунцзян (LJGXCG2024-F11), спонсорская программа молодых элитных ученых провинции Хэйлунцзян (2024QNTG006), Хэйлунцзянский постдокторский фонд (LBH-Z24041) и выдающиеся магистерские и докторские диссертации Хэйлунцзяна 2023 года в проекте финансирования новой эры.
Доступ ограничен. Войдите в систему или начните пробный период, чтобы просмотреть этот контент.
Материалы
| Имя | Компания | Каталожный номер | Комментарии |
|---|---|---|---|
| Бамбуковое волокно | Сычуаньский завод Lvzhu Fiber Co., Ltd., Китай | 1000 mesh | Сырьё, поставляемое для экспериментальных работ |
| Бустерный насос | Dongguan Suncenter Fuild Control Equipment Co., Ltd., Китай | DGA15C | Используется для контроля давления |
| Углекислый газ | Harbin Qinghua Industrial Gases Co. Ltd., Китай | Чистота 99,9% | Используется как пенящий агент |
| Углеродное волокно | Toray Industries Incorporated Япония | 1000 mesh | Сырьё, поставляемое для экспериментальных работ |
| Цеактор | Zhengzhou Zechen Instrument Equipment Co., Ltd., Китай | 0,5 л | Используется как пенный контейнер |
| Компактор | Zhejiang Kaishan Compressor Co., Ltd., Китай | XK06-010-00487 | под давлением |
| Цифровая масляная ванна | Boho Temptech Co., Ltd., Китай | HH-5-12L | Используется для нагрева |
| Сушильная печь | Shanghai Yiheng Scientific Instrument Co., Ltd., Китай | DGG-9070 | Используется для сушки сырья |
| Электронный баланс | Mettler Toledo (Changzhou) Weight Equipment System Co., Ltd | SPN501F | Используется для взвешивания сырья |
| Прибор для серизации плоской пластины | Bolon Precision Testing Machines Co., Ltd., Китай | BL-6170-A | Для горячего компрессионного формования композитов |
| Высокоточный измеритель твердой плотности | Yuemang Intelligent Equipment Co., Ltd., Китай | JHY-120Y | Устройство, используемое для определения Плотность |
| Программное обеспечение для анализа изображенийНациональные институты здравоохранения | Национальные институты здравоохранения | ImageJ | Программное обеспечение, используемое для определения морфологических характеристик пенопласта |
| Поли(бутиленадипат-котерефталат) | Синьцзянская Синьцзянская Голубая Хребет Туньхэ Sci.& Tech. Co., Ltd., Китай | TH801T | Сырьё, поставляемое для экспериментальных работ |
| Политетрафторэтиленовая плёнка | Компания по торговле пластиковыми материалами Luo Huixing, Китай | 0,5 мм | Используется для демоулирования |
| Pulveriser | Shenzhen Chengzhongsheng Electromechanical Technology Co., Ltd., Китай | 380 Вт, 50 Гц | Используется для дробления и гранулирования |
| Сканер | FEI Inc., США | QUANTA 220 | Сканер, используемый для съемки пены |
| Двухвинтовой экструдер | Nanjing Jiente Machine Point Co. Ltd., Китай | SHJ-20 | Смешивание расплавом |
| Универсальная механическая испытательная машина | Wance Technologies Ltd., Китай | TestPilot X10A | Используется для оценки производительности сжатия |
Ссылки
- Xu, X., et al. Material performance, manufacturing methods, and engineering applications in aviation of carbon fiber reinforced polymers: A comprehensive review. Thin Wall Struct. 209, 112899(2025).
- Wang, Z., et al. Fabrication of biodegradable poly(butylene adipate-co-butylene terephthalate) bead foams through solid utilization of chitin and controllable incorporation of porous structure. Colloids Surf A Physicochem Eng Asp. 693, 134105(2024).
- Wang, J., et al. Strong and thermally insulating polylactic acid/glass fiber composite foam fabricated by supercritical carbon dioxide foaming. Int J Biol Macromol. 138, 144-155 (2019).
- Li, J., et al. Environmentally-friendly, sustainable ScCO2-assisted fabrication of poly(lactic acid)/ramie fiber composite foams. J Clean Prod. 425, 138952(2023).
- Li, S., et al. Research progress on the improvement strategy of foaming behavior for biodegradable polymer foams and their functional applications. Sustain Mater Technol. 44, e01354(2025).
- Wang, Z., Wang, G., Xu, Z., Zhang, A., Li, S. A novel "reinforcing-foaming-recovering" strategy for achieving thermally insulating green foams with ultrafast degradation. J Clean Prod. 481, 144161(2024).
- Wang, Z., Wang, G., Xu, Z., Chai, J., Zhao, G. Innovative crosslinking and foaming strategies for advancing biodegradable composite foams: Enhancing foamability, flexibility, and thermal insulation. Mater Des. 253, 113895(2025).
- Jian, J., Xiangbin, Z., Xianbo, H. An overview on synthesis, properties and applications of poly(butylene-adipate-co-terephthalate)-PBAT. Adv Ind Eng Polym Res. 3 (1), 19-26 (2020).
- Wang, Z., Wang, G., Xu, Z., Ma, C., Zhao, G. Pore-gradient, flexible, and fully-degradable foam with outstanding noise absorption and thermal insulation. Adv Funct Mater. , (2025).
- Wang, Z., Wang, G., Xu, Z., Yang, C., Zhao, G. Structure-tunable poly(butylene adipate-CO-terephthalate) foams with enhanced mechanical performance derived by microcellular foaming with carbon dioxide as blowing agents. J CO2 Util. 72, 102495(2023).
- Wang, Z., et al. low-shrinkage and high elastic poly(butylene adipate-co-terephthalate) foams achieved by microcellular foaming using N2 & CO2 as co-blowing agents. J CO2 Util. 64, 102149(2022).
- Ding, Y., Yang, Q., Wang, X., Li, S. The compressive resilience and shrinkage resistance properties of poly(butylene adipate-co-terephthalate) microcellular composite foams reinforced by functionalized microcrystalline cellulose. Int J Biol Macromol. 306, 141466(2025).
- Pereira Da Silva, J. S., Farias Da Silva, J. M., Soares, B. G., Livi, S. Fully biodegradable composites based on poly(butylene adipate-co-terephthalate)/peach palm trees fiber. Compos B Eng. 129, 117-123 (2017).
- Liu, H., et al. High strength microcellular thermoplastic polyimide/carbon fiber composite foams containing flexible ether amine, rigid diaminodiphenyl ether, and triaminopyrimidine moieties: Synthesis and fabrication. Chem Eng J. 496, 154384(2024).
- Li, W., et al. Real-microcellular poly(ether-block-amide)/carbon fiber foams with improved mechanical property and surface quality for high-performance electromagnetic interference shielding applications. J Mater Res Technol. 26, 6508-6519 (2023).
- Liu, Y., et al. Supercritical N2 induced sandwich type lightweight and strong PP/CF foams with excellent electromagnetic shielding properties. Chem Eng J. 501, 157532(2024).
- Qiao, Y., Hou, J., Tian, D., He, Y., Chen, J. Poly(butylene adipate-co-terephthalate)/carbon fiber foam bonded with continuous carbon fiber reinforced polypropylene prepregs for electromagnetic interference shielding. Compos Commun. 53, 102217(2025).
- Tang, Q., Fang, L., Guo, W. Effects of bamboo fiber length and loading on mechanical, thermal and pulverization properties of phenolic foam composites. J Bioresour Bioprod. 4 (1), 51-59 (2019).
- Li, X., Zhong, T., Xiao, Y., Cheng, H., Chen, H. Mechanically robust, thermal insulating sustainable foams fully derived from bamboo fibers through high temperature drying. Carbohydr Polym. 333, 121966(2024).
- Guo, W., Zhao, J., Zhao, F., Feng, T., Liu, L. Assessment of properties of bamboo fiber and EPDM reinforced polypropylene microcellular foam composites. Polymer (Guildf). 304, 127142(2024).
- Liu, H., et al. Green strategy based on supercritical-fluid foaming for fabricating rigid microcellular thermoplastic polyimide foams with ultrahigh compressive strength. Compos B Eng. 273, 111204(2024).
- Sarver, J. A., Kiran, E. Foaming of polymers with carbon dioxide - The year-in-review 2019. J Supercrit Fluids. 173, 105166(2021).
- Dong, M., et al. An overview of polymer foaming assisted by supercritical fluid. Adv Compos Hybrid Mater. 6 (6), 207(2023).
- Zhang, X., et al. Green preparation of lightweight and elastic poly(butylene adipate-co-terephthalate)/thermoplastic polyamide elastomer composite foams. J Supercrit Fluids. 223, 106635(2025).
- Pang, Y., Cao, Y., Zheng, W., Park, C. B. A comprehensive review of cell structure variation and general rules for polymer microcellular foams. Chem Eng J. 430, 132662(2022).
Доступ ограничен. Войдите в систему или начните пробный период, чтобы просмотреть этот контент.
Перепечатки и разрешения
