Bir ısmarlama endüstriyel ölçekli aparatı kullanılarak alüminyum döküm alaşımlarının oluşturan Enstrümante sıcak döner bir deneysel protokol sunulmuştur. termal ve mekanik etkileri dahil Deneysel hususlar otomotiv tekerleklerin tam ölçekli işleme misali yanı sıra, tartışılmıştır.
Yöntem makalesi
Cast Alüminyum Bileşenlerinin Sıcak Spinning için Deneysel Yöntem
Bu makalede
Özet
Özet
Yüksek performans, dökme alüminyum jantlar otomotiv giderek aşamalı malzeme özelliklerini geliştirmek için yüksek sıcaklıklarda şekillendirme akış / metal iplik aracılığıyla oluşturulmaktadır. şekil elde ve elde edilen malzeme özelliklerini hem etkileyebilir işlem parametreleri geniş bir dizi ile, işleme bu tür komisyonuna oldukça zordur. sürecin basitleştirilmiş bir, hafif hizmet sürümü tasarlanmış ve tam boyutlu otomotiv tekerlekleri için uygulamaya konmuştur. Cihaz deformasyon mekanizmaları ve işlem, bu tür malzeme bir yanıt anlamada yardımcı olmak üzere tasarlanmıştır. Deneysel protokol oluşturan denemeler hazırlanmak ve daha sonra gerçekleştirmek için geliştirilmiştir gibi dökme A356 tekerlekli boşlukları tarif edilmiştir. termal profili enstrümantasyon ayrıntıları verilmektedir birlikte kavuşmuştur. tam ölçekli hızlı oranlarda önemli ölçüde daha fazla deformasyon vermek işlemleri oluşturan Benzerlik tartışılmıştır.
Giriş
Şu anda havacılık ve ulaştırma sektörlerinde uygulandığına daha zorlu metal şekillendirme operasyonlarının böyle bir kayma şekillendirme ve akış 1, 2 şekillendirme olarak türevleri de dahil olmak üzere, metal iplik vardır. Bu işlemde, bir eksenel simetrik parça arzu edilen son şeklini temsil eden bir mandrel üzerine yerleştirildiği ve bir veya daha fazla çarpma silindirleri ile temas döndürülür. iş parçası daha sonra plastik kombine eğilme, incelmesi ve eksenel uzama gibi çeşitli tepki ile, deforme silindir ve mandrel arasında sıkıştırılmaktadır. sınırlı yumuşaklığa sahiptir veya oluşturulması için, aksi takdirde güç bir malzeme, bu zaman zaman akış stres ve artış süneklik azaltmak için yüksek bir sıcaklıkta gerçekleştirilir.
Bir işleme açısından bakıldığında, şekil ve imal bileşenin özelliklerini dikte parametreleri geniş bir yelpazede bulunmaktadır. Çeşitli çalışmalar yoğunlaşmıştırçeşitli parametreleri 3, 4, 5 optimize etmek için istatistiksel teknikler üzerinde. Değişkenler tür aracı ve mandrel şekli olarak takım geometrisini içerir; Her iki mandrel dönme hızı ve takım besleme oranları da dahil olmak üzere hızları oluşturulması; yanı malzeme özellikleri olarak. yüksek sıcaklıklarda gerektiğinde, uygulayıcılar hala bir ses ürünü koruyarak minimum sıcaklık gerekli değerlendirmek gerekir.
Dökme alüminyum alaşımları, otomotiv jantlar kullanılan alaşım A356 ile, otomotiv ve havacılık uygulamalarında geniş bir yelpazede kullanılmaktadır. Bununla birlikte, bu alaşım sınırlı süneklik bağlı, oda sıcaklığında 6, 7 de oluşturulması için uygun değildir ve yüksek sıcaklıklarda oluşturulmalıdır. Bu esas olarak sıcaklığı kontrol olarak, karmaşık işlem bir dizi getirmektedir. Bu malzemenin özellikleri significa değiştirmek gibidiğer yönden başkaları baskın sıcaklığı 8 ile, termal koşullar uygun bir işlem penceresi içinde tutulabilir ve izlenmelidir içinde aletli denemeler gerçekleştirmek için özellikle önemlidir. suşu oranları geniş bir aralık içinde, ortam sıcaklığı ile 500 ° C arasında değişen şekilde döküm A356 termomekanik davranışına ayrıntılı veriler başka incelenebilir. 9
Gelişimi ve tekerlek üretimi için şekillendirme işlemleri akış optimizasyonu desteklemek için, özel şekillendirme ekipmanları British Columbia Üniversitesi (Şekil 1) Malzeme Mühendisliği Bölümü'nde geliştirilmiştir. Bu cihaz öncelikle 22 kW toplam çıktı ve 82 kW (Şekil 2) bir zirve çıkışı ile bir propan meşale ısıtma sistemi ile manuel, kayış tahrikli vinci torna inşa edilmiştir. Katı bir silindir kurulumu ile birlikte yerleştirilmiş olan termokuplelerle mandrel (Şekil 3) olmuşturçapı 330 mm'ye kadar olan iş parçalarının oluşturabilen olan yüklü. Mandrel (Şekil 4) işlem sırasında oluşan iş parçası çapı büyük değişiklikleri için hesap için güçlü bir elle aktive sıkma sistemi vardır. Pil şekillendirme esnasında mandrel sıcaklığının izlenmesi ve karakterize ısıtma için boş torna tüy kurulduktan yeteneğine sahip minyatür kablosuz bilgisayar içeren Data Acquisition (DAQ) sistemi işletilmektedir. Başka akış oluşturma işlemleri adapte tezgahları kullanılarak sentezlenmiştir birlikte 4, 10, bu cihaz yerinde ısıtma ve termik veri alımı konulmasını ilk.
endüstriyel ölçekli şekillendirme operasyonları için bir işlem protokolü gösterge işleme koşulları sağlamak için geliştirilmiştir. daha sonra açıklanan, bu protokol kalıp ve iş parçası hazırlama, şekillendirme uygulama, Codeneme işletmesine oluşturan sona ermesiyle birlikte ncluding.
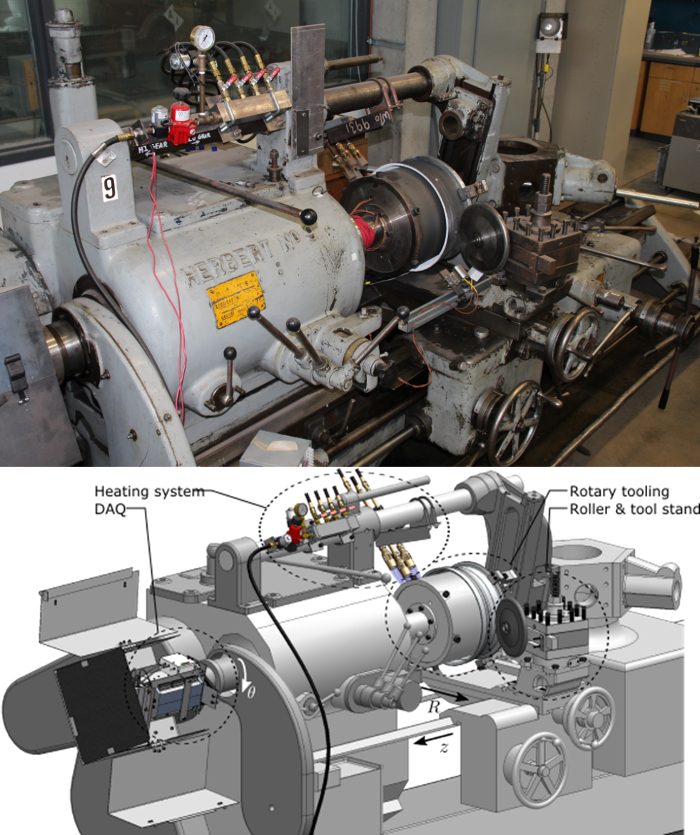
Şekil 1: Deneysel cihaz genel bakış. yükseltilmiş sıcaklıklarda oluşturulması için bir tadil edilmiş kapstan torna eklendi temel bileşenler. ekipman (üstte) ve bilgisayar destekli tasarım tasviri (altta) üzerine etiketli ana çalışma yön ve bileşenleri Fotoğraf. Bu rakamın büyük halini görmek için lütfen buraya tıklayınız.
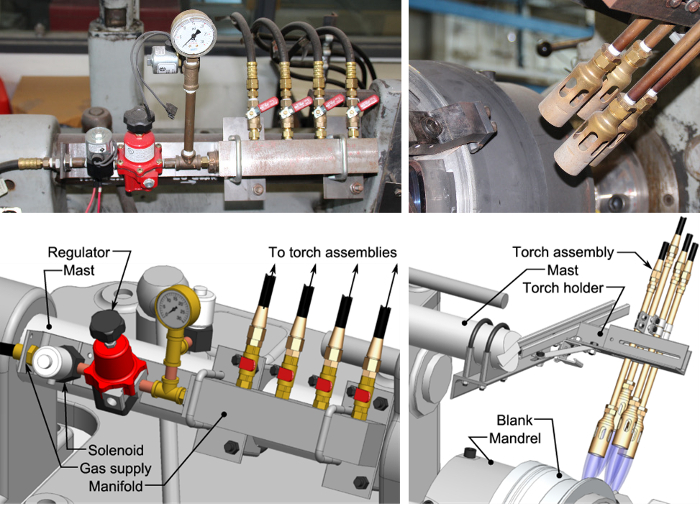
Şekil 2: Isıtma sistemi detay. Bir gaz kontrol solenoid (üst ve sol altta) içeren merkezi bir manifoldundan çalıştırılan dört ayrı brülör (üst ve alt sağda) ile bir propan ısıtma sistemi.Gaz basıncı ve brülörler, her bir ayrı akış hızı, farklı geometrilere uygun boş birlikte yerleştirilmesi ile mümkündür. Bu rakamın büyük halini görmek için lütfen buraya tıklayınız.
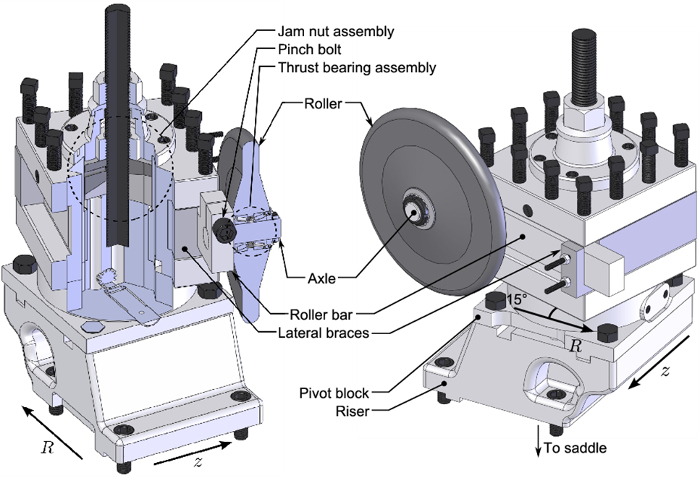
Şekil 3: Silindir montaj detay durmak. torna İsteğe bağlı olmak bir rulo tutmak için adapte edilmiştir için orijinal takım tutucu bir sıkışma somun düzeneğinin üzerinden mandrel dönüm eksenine göre açıları. Bu rakamın büyük halini görmek için lütfen buraya tıklayınız.
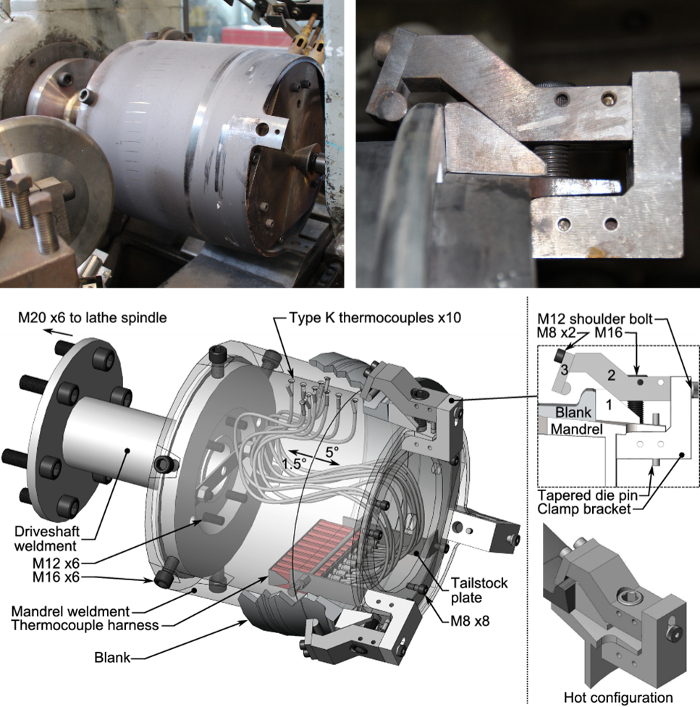
Şekil 4: Enstrümanlı mandrel ve mengene sistemi genel bakış. Döner takım punta (üst ve alt solda) bir canlı merkezi tarafından desteklenen sırayla olan torna mili, doğrudan cıvata için dizayn edilmiştir. Kelepçe montaj / işletme de tasvir edilmiştir (üst ve sağ alt). Bu rakamın büyük halini görmek için lütfen buraya tıklayınız.
Protokol
Denemeler Şekillendirme 1. İş parçası Hazırlık
- dış çapı mümkün olduğu kadar çok bir döküm yüzeyi muhafaza ederken, bu gibi iç çapı aşınma 0.2 mm'dir mandrel boyutuna işlenmiş ham döküm parçaların elde edin.
NOT: boşlukları tam boyutlu tekerlek döküm çekilir ise, işleme operasyonları mandrele parçayı kelepçe kullanılabilecek özellikler sunarken, tüm göbeğini çıkarın ve bölümlerini konuştu gerekmektedir. Bu-board flanş kaldırılmasını içerir. - 135 ° C'ye kadar tüm iş parçasını almak termal bariyer kaplama uygulaması için hazırlanmak için bir saat fırında yağ çözücü ve yer parçasını temizlemek mümkün bir tabut fırını önceden ısıtın.
- Hızla fırından parçasını kaldırmak ve bir kaplama jig üzerine yerleştirin. Bir otomotiv tip boya püskürtücü kullanarak, iç çapa termal bariyer kalıp kaplama ince bir tabaka uygulayın.
Bu kaplama yağlama sağlayacak ve ısı transferini azaltmak: NOTşekillendirme işlemleri esnasında mandrele.
2. Kalıp Hazırlama
- nemli bir bezle mandrel yüzeyi aşağı silin. mandrel oluşturan uzunluğu boyunca komparatörün göstergeyi kullanarak <0.5 mm toplam dönme salgıyı olduğundan emin olun. punta plaka üzerinde yapan bir canlı takım merkezi ile bu değerlendirin. Bir tork anahtarı kullanarak, kelepçe meclisleri üzerinde olanlar kenara tüm bağlantı elemanları Sınıf 12.9 cıvata için belirtilen tork değerlerine sıkıldığından emin olun (Nm: M8 - 40, M12 - 135, M16 - 340).
- İlk gaz besleme solenoid güç ve daha sonra hafif kıvılcım bir çakmaktaşı ile meşaleler tutuşturmakla ön ısıtma sistemini başlatın. 10 dk meşaleler / hortumlarında toplanan herhangi bir kondens dışarı atılması ön ısıtma sistemi çalıştırmak. gaz besleme solenoidini devre dışı bırakarak söndürün.
- Dakikada 20 devirlerde mili açarken kuru 600 / P1200 kum silisyum karbür kağıdı ile mandrel üzerine gevşek / oksitlenmiş kaplama tabakası kaldırmak(Rpm).
- Güç on-board veri toplama modülü ve canlı merkezi meşgul ile mandrel yüzeyine gömülü termokupl 200 ° C okuyana kadar ön ısıtma sistemi çalıştırmak.
- Canlı takım merkezi meşgul döner takım bir otomotiv tip boya püskürtücü, hafifçe kat su bazlı dövme yağlayıcı ile mandrel yüzeyi kullanma ve izin ortam sıcaklığına kadar soğumasını.
- Bir anahtarla silindir standı (Şekil 3) reçel somun düzeneğini gevşetin. Bir toolmaker en iletki kullanarak rulo düzeneği üzerine yaklaşımı ya da saldırı açısını ayarlayın ve iç ve dış fındık (M35 - 750 Nm) hem sıkın.
- İlk kıskaç desteğine elemanı 2 bağlamak için M12 omuz cıvatasını çekici tarafından 3 kelepçe derlemeleri (Şekil 4) birleştirin. Sorunsuz klemp dirseği karşı çalışan Şekil 4'te elemanı 2 engelleyecek herhangi bir termal bozulma olup olmadığını kontrol edin. hafif s, serbestçe hareket emin olunkuru 320 / P400 kum silisyum karbür kağıdı ile temas yüzeylerini Anding. gerektiği gibi bir bezle yüksek sıcaklık molibden bazlı kayganlaştırıcı ince bir tabaka sürün.
3. Şekillendirme İşlemleri
- silindir aracı, tamamen uzak mili doğru milinden standı mandrel açık olması punta ve merkezi hareket ettirin. El ile bile nişan sağlanması mandrel üzerine iş parçasını kaydırın.
NOT: boşlukları nominal eksenel simetrik olduğu için, hiçbir tercih yönelim var. - konik kalıp işaretçilerine ilgi çekici ve el kelepçesi bloklar halinde mandrel çalışan M16 cıvatalarını sıkarak mandrel üzerine kelepçeleri birleştirin. Hatta basınç 50 Nm ayarlanmış bir pnömatik darbe anahtarı ardından sıkma elle döndürerek tarafından uygulanan olduğundan emin olun.
- Isıtma sistemini başlatın ve hemen 20 rpm'de dönen mili başlar. kelepçeler gevşetin kadar ısı uygulayarak devam edin. olarak bir işlem için, bu Ap3 dakika proximately.
NOT: Bu kez nedeniyle iş parçası / mandrel radyasyon ince farklılıklara her iş parçası için biraz daha farklı olacaktır. - Isıtma sistemini söndürün ve ilk kelepçe bir darbe anahtarı ile erişilebilir olmasıyla mandrel dönüşünü durdurmak. 30 saniye içinde, bir darbe ya da manuel anahtarı ile tüm kıskaçları sıkıştırın ve reed tipi termokapıl probu ile oluşum bölgesinin uzunluğu boyunca 3 yerlerde iş parçasının yüzeyi sıcaklığını kaydetmek.
- İş parçasının kadar adımı yineleyin 3.4 uygun bir şekillendirme sıcaklıkta olduğu; en azından, A356 350 ° C. 200 Nm olarak ayarlanmış bir darbe anahtarı ile kelepçeler nihai sıkılaştırmaya gerçekleştirin.
- Eksenel ve radyal silindiri hareket ettirin (yakl. 2-5 parça yüzeyinden mm) oluşturulması için pozisyon ve sıkma son bir kelepçe (yani adım 3.4) gerçekleştirin.
- Amaçlanan şekillendirme hız torna dönme oranını artırmak ısıtma sistemi sayesinde, için silindiri meşgulönceden ayarlanmış iş parçası içine derinliği, ve iş parçasının uzunluğu boyunca eksenel silindiri hareket vida kesme feed etkinleştirin.
NOT: Mevcut geometri için makul sonuçlar 0.21 mm / devir eksenel hareketi ile 281 rpm'de ulaşılmıştır. - deformasyon düzeylerini artırmak için gerekli olan Adımı tekrarlayın 3.7. Her şekillendirme geçişte sonra sıcaklık mili durdurma ve adım 3.4 kullanılan aynı kamış tipi termokupl probu kullanılarak optimal şekillendirme sıcaklığının altına düşmemesine dikkat edin. Optimum şekillendirme sıcaklığı düşmüşse, tekrar 3.4 ve 3.5 reheat için yineleyin.
NOT: Tav ancak potansiyel iş parçasını dizginlemek için kelepçe sisteminin yeteneği ölçüde ulaşma pahasına, istihdam edilebilir.
4. Mesaj Şekillendirme İşlemleri
- deformasyon istenilen düzeyde elde edildikten sonra, ısıtma sistemi durdurmak ve tüm kelepçeleri geri alma ve cle elde etmek için punta boşaiş parçası kaldırma Arance.
- Yavaşça milinden ayırmak için pirinç bir parça ile iş parçasını dokunun. Bu etkisiz olduğu ortaya çıkarsa, ısıtma sistemi yeniden meşgul ve yavaşça boş ayrılıncaya kadar dokunarak 20 rpm'de mili döndürün.
- Bu tür maşa veya ağır yalıtılmış eldiven gibi uygun bir manipülasyon aracı kullanarak, ya 60 ° C sıcaklıkta su içinde parçasına gidermek daha yaşlanmayı önlemek, ya da kalıntı gerilme / bozulmasını en aza indirmek için hava serin bırakmak.
Sonuçlar
As-cast alüminyum A356 parçaların Bu yazıda anlatılan yönteme göre oluşturulmuştur. iş parçalarının alçak basınçlı sürecini döküm kullanan bir Kuzey Amerika tekerlek üreticisi olarak döküm jantlar elde edilmiştir. termokuplelerle aletli bir iş parçası oluşturduğu, ancak işlemin bu yönü sırasında işlenmemiş malzemenin yüzeyi boyunca sıcaklık dağılımı yakalamak için ön ısıtma döngüsü (Protokol Bölüm 3, 3.3-3.5 adımları) uygulandı değildi. Bu yanıt, Şekil 5 'de gösterilmiştir. Bir başka 3 numune deformasyonu yüksek düzeyde bir iki oluşturan geçiş alınan da dahil olmak üzere çeşitli seviyelerde deforme edilmiştir. İlk iki numune ve ikinci numune üzerinde yapılan ilk geçiş duvar kalınlığı az gösterilebilir değişiklikle parçasını düzeltmek için görev yaptı. İkinci örnek tepe duvar kalınlığı azalması, yaklaşık% 10 çoğunluğu ikinci pa elde edildiss. Çapraz kesitler ve boş olarak döküm ve mikro çok geçişli örneğinde elde edilen, Şekil 6'da gösterilmiştir. Burada, olarak döküm mikro önemli ölçüde zor ayırt dendritik özelliklere sahip bir işlem tarafından rafine edilecek olan gösterilmiştir. interdendritic ötektik olarak dökme halde çok daha homojen bir mikroyapı oluştururken, dayatılan deformasyon tarafından bozuldu. Bu genel süneklik yanı sıra bileşenin yorulma ve kırılma özelliklerini geliştirir. Yazarlar, daha önce numune 8, 13 tam dizi mikro iş parçası geometrisinin, duvar kalınlığı belirli kesit değişiklikleri gözlendi kusurlar ve boyutsal değişkenlik daha fazla ayrıntı tarif edilmiştir.
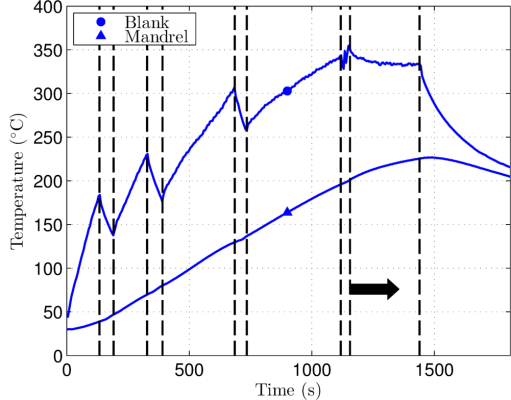
Şekil 5: mandrel ve b tipik bir sıcaklık profili, sıska. Boş ve mandrelin bir Örnek geçici termal tepki ısıtma sistemi ile elde edilmiştir. Dikey kelepçeler ön ısıtma aşamaları sırasında sıkılır nerede çizgiler gösterir kesik ve siyah ok oluşturan betimlediği. Sistem soğutmalı iken ısıtma sistemi kapalı nerede son dikey çizgi gösterir.
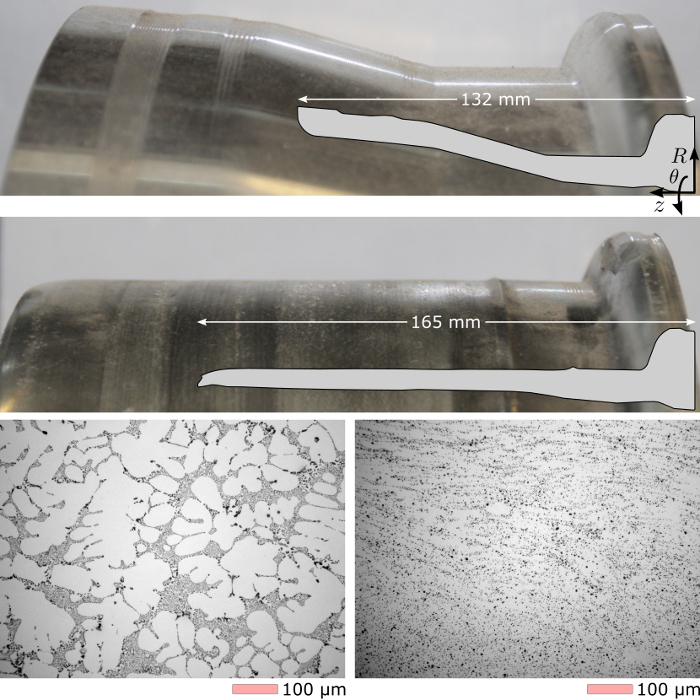
Şekil 6: As-cast ve oluşan sonuç. 330 mm (üst) minimum iç çapa sahip boş yüzey ve geometri dökme olarak-gibi-alınan gösterilen sonucu (orta) sağlamak için iki paso deforme edildi. Olarak döküm dendritik mikro (sol alt), gözle görülür bir şekilde oluşturulması işlemi ve optik mikroskopi 8, 13 ile görüldüğü gibi, bir sonraki T6 ısıl işlem (sağ alt) modifiye edilir.ig6large.jpg "target =" _ blank "> bu rakamın daha büyük bir versiyonunu görmek için lütfen buraya tıklayınız.
Tartışma
Örnek sonuçlar kullanılan protokol ve ekipmanlar, yüksek sıcaklıklarda dökme alüminyum oluşturabilen vurgulamak yukarıda gösterilen ve tekerleklerin oluşturucu akışı için bir işleme penceresi belirlemek için bir platform sağlamıştır. Gösterdi tekniği, zarf oluşturan hem oluşturulmuş ve şekilsiz malzeme işleme 8 ısıtmak için nasıl tepki de dahil olmak üzere yönlerini keşfetmek için kullanılabilir. Ancak, bu cihazla birlikte mevcut işlem protokolü ile iyileştirilmesi için bir oda var.
Işlem koşulları hakkında önemli bilgiler sağlayacaktır silindir üzerindeki yükleri ve sürtünme faktörleri oluşturan ölçmek için işlem modeli geliştirme, makine-alet dinamometre ve tribometers 11 dahil, 12 hızlandıracak daha fazla enstrümantasyon, ilgili. Bu ortogonal işleme çalışmaları için yaygın olarak kullanılan aletleri tekniktir, ve, eğerkolayca mevcut makinede uygulanabilir. Bu ek enstrümantasyon doğru modelleme çabaları 13, 14 doğrulamak ve bu süreçte artan sanayi ilgi desteklemek için yararlı veriler sağlayacaktır. etkin bir şekilde, işlem sırasında işlenmemiş malzemenin ısı gelişimini yakalamak için bir temassız ölçüm tekniği tercih edilir. Ancak, ortak kızılötesi tabanlı teknikler işleme sırasında yüzey değişiklikleri Alüminyumun düşük emisyon tarafından ve nasıl engellenmektedir. Bu bir tarif protokolü ile elde tipik termal tepki yakalamak için istihdam edildi boş devreye, Araçlı ve parçasına mandrel yüzey sıcaklığını ilişkilendirmek için bir temel ısı transfer analizi doldurmak için hizmet başlıca nedenidir.
büyük ölçüde sıcaklıkta zamana duyarlı olan bir malzeme için bir el oluşturan bir işlemdir gibi, işletim arasında bir tutarsızlık olarak çalıştırmakbeklenebilir. Alüminyum alaşımları nedeniyle yaşlanma mekanizmaları 100 ° C'nin üzerindeki sıcaklıklarda son derece duyarlı olan mikro var. Boş yüksek sıcaklıklarda olduğu, bu nedenle, protokolde içinde en kritik adımlar, 1.2 ve 3.3-3.7 vardır. Sıkma ve yeniden takmak kelepçeleri oluşturan işlemleri arasında tekrarlanabilirlik sağlamak için mümkün olduğunca çabuk yapılmalıdır.
Ön ısıtma aşaması sırasında kullanılan yerinde işlenecek parçanın ısıtma oldukça verimsiz ve ışınımsal ısıtma yoluyla geliştirilebilir. elde edilebilir mili ve takım hareketler açısından genel işleme hızları biraz kullanılan torna yetenekleri ile sınırlıdır. Daha yüksek oluşturucu hızları daha güçlü bir malzemeden oluşturulması teşebbüs edildi, özellikle daha yüksek bir yükleme kapasitesine sahip daha sert bir çerçeve gerektirmektedir. Işleme parçası tespit ve salma hidrolik veya pnömatik kumanda eklenmesi ile geliştirilebilir. bla ısı transferi olarakmandrele nk büyük ölçüde mandrel üzerine iş parçasının dayattığı basınç bir fonksiyonudur, bu ilave de mevcut sistem ile oluşturulması sırasında iş parçası sıcaklığı tespit etmek için bir model tabanlı bir yaklaşım geliştirmek.
tarif edilen cihaz ve prosedür, bu koşullar altında, bu malzeme için yük oluşturan standart çevirme işlemleri için bu yaklaşımlar, ve üretim denemeleri gerçekleştirmek için bir çok uygun maliyetli bir süreç devam göstermiştir. Farklı üretim yolları ve şekillenebilirlik yapılan araştırmalar çalıştırmak için son derece pahalı olan ticari oluşturucu sistemler uzak gerçekleştirilebilir. Cihaz ve protokol tarif ile, işleme parametreleri önce büyük ölçekli, yüksek verim ekipman inşa etmek incelenebilir ve yazarların bilgisine, eşsiz bir yaklaşımdır.
gelişmiş bir protokol sadece alüminyum döküm alaşımından belirli bir varyanta uygulanmış olarak,Yeniden otomotiv tekerlek ötesinde çeşitli uygulamalar için soruşturma olabilir diğer alüminyum döküm alaşımları çok sayıda olduğunu. Bu alaşımlar sıcaklık açısından yaklaşık benzer işleme pencere var gibi, geliştirilen protokol kolayca adapte edilebilir.
Açıklamalar
Yazarlar ifşa hiçbir şey yok.
Teşekkürler
Yazarlar teknik destek için Ross McLeod, David Torok, Wonsang Kim ve Carl Ng teşekkür etmek istiyorum. MJ Roy Araştırma Bursu ödül sayesinde mali destek için Doktora Eğitim ve Rio Tinto Alcan için ortamlar Merkezi Zorlu malzemeler ile EPSRC (EP / L01680X / 1) destek kabul etmek istiyorum.
Malzemeler
| Ad | Şirket | Katalog numarası | Yorumlar |
|---|---|---|---|
| Reaktif / Malzeme< / güçlü > | |||
| Yüksek sıcaklık gresi | Dow Corning | Molycote M-77 | |
| Yüksek sıcaklık yağlayıcı | Üstün Grafit | sureCOAT | |
| Yüksek sıcaklık kalıp kaplama | Vesuvius/Foseco | DYCOTE 32 | |
| Adı< / strong> | Company | Katalog Numarası | Comments |
| Equipment | |||
| Live center | Riten Industries | 17124 | Çan kafalı, yaylı |
| Canlı merkez adaptörü | Riten Industries | 431 | Torna tezgahı için adaptör |
| Darbeli somun sıkma | Chicago Pneumatic | CP7749-2 | 1/2" sürücü, 0-545 ft-lb |
| Tork anahtarı | Westward Tools | 6PAG0 | 1/2" sürücü, 0-250 ft-lb |
| Havayla çalışan boya püskürtücü | Cambell Hausfeld | DH4200 | Kalıp kaplaması için |
| Havayla çalışan boya püskürtücü | Cambell Hausfeld | DH5500 | Grafit bazlı yağlayıcı için, yüksek hacimli düşük basınç (HVLP) tipi |
| Veri toplama birimi | Ölçümü Bilgi İşlem | USB-2416 | |
| Kamış termokupl | Omega Mühendisliği | 88108 | |
| Propan tankı | Jenerik | 20/40 lb, POL takılı | |
| Solenoid valf | Aztek Isıtma | SV-S121 | |
| Gaz regülatörü | Aztek Isıtma | 67CH-743 | 0-30 psi |
| Brülör uçları | Tam | 3119 | Adet: 4 |
| Makaralı rulmanlar | SKF | 32005 X/Q | Adet: 2 |
| Kalan ekipman şirket |
Kaynaklar
- Wong, C., Dean, T. A review of spinning, shear forming and flow forming processes. Int. J Mach Tool Manu. 43 (14), 1419-1435 (2003).
- Music, O., Allwood, J. M., Kawai, K. A review of the mechanics of metal spinning. J Mater Process Tech. 210 (1), 3-23 (2010).
- Razani, N. A., Jalali Aghchai, A., Mollaei Dariani, B. Flow-forming optimization based on hardness of flow-formed AISI321 tube using response surface method. Int J Adv Manuf Tech. 70 (5), 1463-1471 (2014).
- Abedini, A., Rash Ahmadi, S., Doniavi, A. Roughness optimization of flow-formed tubes using the Taguchi method. Int J Adv Manuf Tech. 72 (5), 1009-1019 (2014).
- Davidson, M. J., Balasubramanian, K., Tagore, G. R. N. Experimental investigation on flow-forming of AA6061 alloy-A Taguchi approach. J Mater Process Tech. 200 (1-3), 283-287 (2008).
- Cheng, Y. C., Lin, C. K., Tan, A. H., Lin, J. C., Lee, S. L. Effect of Spinning Deformation Processing on the Wear and Corrosion Properties of Al-7Si-0.3Mg Alloys. Mater Manuf Process. 25 (7), 689-695 (2010).
- Mori, K., Ishiguro, M., Isomura, Y. Hot shear spinning of cast aluminium alloy parts. J Mater Process Tech. 209 (7), 3621-3627 (2009).
- Roy, M. J., Maijer, D. M. Response of A356 to warm rotary forming and subsequent T6 heat treatment. Mat Sci Eng A-Struct. 611, 223-233 (2014).
- Roy, M. J., Maijer, D. M., Dancoine, L. Constitutive behavior of as-cast A356. Mat Sci Eng A-Struct. 548, 195-205 (2012).
- Molladavoudi, H. R., Djavanroodi, F. Experimental study of thickness reduction effects on mechanical properties and spinning accuracy of aluminum 7075-O, during flow forming. Int J Adv Manuf Tech. 52 (9), 949-957 (2011).
- Smolenicki, D., Boos, J., Kuster, F., Roelofs, H., Wyen, C. F. In-process measurement of friction coefficient in orthogonal cutting. CIRP Ann-Manuf Techn. 63 (1), 97-100 (2014).
- Xu, W., Zhao, X., Ma, H., Shan, D., Lin, H. Influence of roller distribution modes on spinning force during tube spinning. Int J Mech Sci. 113, 10-25 (2016).
- Roy, M. J., Maijer, D. M. Analysis and modelling of a rotary forming process for cast aluminium alloy A356. J Mater Process Tech. 226, 188-204 (2015).
- Lu, P., Zhang, Y. K., Ma, F. Finite element analysis on multi-step rolling process and controlling quality defect for steel wheel rim. Adv Mech Eng. 7 (7), 1-11 (2015).
Yeniden basım ve izinler
