Bu çalışma, MIMII veri kümesi üzerinde endüstriyel akustik anomali tespiti için CNN-transformer ve SHAP kullanan, Açıklanabilir Yapay Zeka destekli bir Endüstri 5.0 siber-fiziksel iş birliği çerçevesi sunmaktadır. Uç bilişim entegrasyonu, yorumlanabilir ve insan merkezli kestirimci bakımı desteklemektedir.
Bu içeriği görüntülemek için JoVE aboneliğiniz gereklidir. Giriş yapın veya ücretsiz denemenizi bugün başlatın.
Araştırma makalesi
Endüstri 5.0'da Sürdürülebilir İmalat için Açıklanabilir Yapay Zeka Destekli Siber-Fiziksel İş Birliği
Bu makalede
Özet
Özet
Bu çalışmada, Endüstri 5.0 için açıklanabilir yapay zeka (XAI) tabanlı bir siber-fiziksel iş birliği sistemi kullanarak endüstriyel parçaların sürdürülebilir üretimine yönelik yenilikçi bir yaklaşım sunuyoruz. Mevcut siber-fiziksel insan sistemlerinin (CPHS'ler), yapay zekayı yalnızca sınırlı ölçüde entegre ettiği ve genellikle açıklanabilirlikten yoksun olduğu görülmüştür. Sonuç olarak, bu sistemlerin ölçeklenebilirliğinin ve esnekliğinin; Endüstri 5.0'ın temel ilkeleri olan dayanıklılık, uzun vadeli sürdürülebilirlik ve insan merkezli yaklaşım ile uyumlu hale getirilmesine ihtiyaç vardır. Bu eksiklikleri gidermek için, akıllı ve açıklanabilir karar verme süreçlerini mümkün kılmak amacıyla derin öğrenme ve açıklanabilir yapay zekayı Siber-Fiziksel Sistem (CPS) ekosistemine entegre eden bir mimari tanıtıyoruz. Spesifik olarak, akustik sinyallerden makine hata tespiti yapmak için Malfunctioning Industrial Machine Investigation and Inspection (MIMII) veri setini kullanıyoruz. Ses sinyalleri, spektrogram görüntüleri oluşturmak için spektral dönüşüme tabi tutulmakta; ardından bu görüntüler, uzaysal özellik çıkarımı için bir evrişimli sinir ağı (CNN) ve zamansal özellikler için bir transformer kodlayıcı tarafından işlenmektedir. Şeffaflığı artırmak ve insan-denetimli (human-in-the-loop) iş birliğini kolaylaştırmak için, Shapley additive explanations (SHAP) tabanlı yaklaşım, model tahminlerini etkileyen giriş özelliklerini vurgulayarak operatörlerin sistemin karar verme sürecini anlamasına yardımcı olur. Ek olarak, çerçeve, düşük gecikme ve düşük enerji tüketimi sağlarken zamanında yanıtlar sunmak için uç hesaplama tabanlı bir siber-fiziksel sisteme uygulanmış, böylece sürdürülebilir bir üretim ortamının sağlanmasına katkıda bulunulmuştur. Deneysel bulgular, önerilen CNN-Transformer mimarisinin %98,5 doğruluk oranına ulaştığını ve düşük gecikme süresini korurken mevcut CPHS sistemlerinden daha iyi performans gösterdiğini ortaya koymaktadır. Böyle bir siber-fiziksel iş birliği sisteminde açıklanabilir yapay zeka kullanımı, operatör güvenini önemli ölçüde artırmakta ve sorunsuz insan-makine iş birliğine olanak tanımaktadır.
Giriş
Teknoloji, mekanizasyon ve iletişimi vurgulayan Endüstri 4.0'dan; teknolojik ilerlemeyi adaptasyon yeteneği, sürdürülebilir kalkınma ve insan merkezli yaklaşımla birleştiren yeni Endüstri 5.0 modeline geçiş, endüstriyel sistemlerin dinamik evrimini etkilemiştir.1,2Avrupa Komisyonu, Endüstri 5.0'ı yalnızca üretkenlik ve verimliliğe değil, aynı zamanda insan merkezlilik, sürdürülebilirlik ve dayanıklılık şeklindeki üç temel sütuna odaklanan bir paradigma olarak tanımlamaktadır. Güncel araştırmaların; yapay zeka sistemlerinin, insan-makine iş birliğinin ve sürdürülebilir üretimin Endüstri 5.0 ortamlarının temel itici güçleri olduğuna işaret ettiğini belirtmek önemlidir.3,4Geleneksel bakım yöntemleri, bu gelişen endüstriyel ortamda artık yeterli değildir. Karmaşık ve istikrarsız bağlamlarda dayanıklılığı sağlamak için bakımın, daha uyarlanabilir ve sistemik bir forma evrilmesi gerekmektedir.52011'den beri Endüstri 4.0, operasyonları iyileştirmek ve mevcut kaynakları maksimize etmek amacıyla işletmelerin dijital dönüşümünü teşvik ederek Avrupa'daki endüstriyel dönüşümün baskın modeli olmuştur.4Bu nedenle, işçi sağlığı ve güvenliğini korurken, üretimde insan emeğini ortadan kaldırmadan verimliliği artırmak zorunludur. Bu sebeple işletmeler ve akademisyenler, Endüstri 5.0 paradigmasının temel ilkelerini tanımlamaya başlamışlardır.5,6,7kısmen Japonya'nın Toplum 5.0 kavramından hareketle8,9,10,11Güncel literatürde sürdürülebilir bakıma verilen önemin artmasına rağmen, mevcut sistematik değerlendirmelerin çoğu parçalı veya alana özgü kalmaya devam etmekte; dayanıklılık, sürdürülebilirlik ve yapay zekayı entegre eden kapsamlı bir çerçeveden yoksun görünmektedir. Örneğin; yazarlar, sürdürülebilir toplam üretken bakım (STPM) dahil olmak üzere belirli sistemler veya stratejiler için sürdürülebilir bakım uygulamalarını incelerken, araştırmacılar sürdürülebilirlik temalarının bakım tekniklerine dahil edilmesinden bahsetmektedir.12,13,14Yazar sürdürülebilirlik benimseme kriterlerine ilişkin kapsamlı bir değerlendirme yapmış ve imalatın olumlu bir sürdürülebilir etkiye sahip olmasını sağlayan teknolojik faktörleri vurgulamıştır15Buna rağmen, Endüstri 5.0 paradigması dahilinde; sürdürülebilirlik, dayanıklılık ve yapay zeka tabanlı karar verme süreçleri bu çalışmaların hiçbirinde tam olarak entegre edilmemiştir. Sonuç olarak, sürdürülebilirlik sıklıkla ayrı bakım yöntemleri ile ele alınmaktadır. SHAP, teorik olarak sağlam öznitelik atama yöntemi sayesinde diğer açıklanabilir yapay zeka (XAI) teknikleri arasında öne çıkmaktadır.16,17,18.
Veriye dayalı karar verme süreci yapay zeka ile mümkün kılınmaktadır, ancak doğru modeller genellikle büyük miktarda veri gerektirir. Karar ağaçları, lojistik regresyon ve doğrusal regresyon gibi geleneksel makine öğrenmesi (ML) teknikleri, nispeten basit veri dağılımları varsaydıkları için yüksek derecede doğrusal olmayan durumlarda sıklıkla düşük performans göstermektedir19. Derin sinir ağları (DNN'ler), devasa veri kümelerinden karmaşık özellik temsillerini öğrenerek bu kısıtlamaları aşmaktadır20. Çalışmalara göre, daha derin ağlar karmaşık karar verme görevlerinde genellikle sığ yapılardan daha iyi performans göstermektedir21, ancak artan derinlikleri ve parametre karmaşıklıkları modeli daha az yorumlanabilir kılmaktadır22.
Siber-Fiziksel Sistemler (SFS), dağıtık zekayı, gömülü bilgisayarları, fiziksel süreçleri ve iletişimi birleştirdiği için Endüstri 5.0 imalatı için kritik bir kolaylaştırıcı teknolojidir. Esnek, akıllı ve gerçek zamanlı endüstriyel operasyonları mümkün kılmak amacıyla, modern SFS'ler hızla uç bilişim, uç yapay zeka (edge AI) ve yeşil Nesnelerin İnterneti (G-IoT) ile entegre olmaktadır23,24. Bakım 4.0 ve akıllı bakım üzerine yapılan güncel çalışmalarda sürdürülebilirlik ve dayanıklılık vurgulanmıştır. Önceki çalışmalar Bakım 4.0 teknolojisinin sürdürülebilir imalattaki önemini incelemiş ve sürdürülebilir bakım için modelleme çerçeveleri önermişken, bibliyometrik ve sistematik çalışmalar akıllı bakım teknolojilerini değerlendirmiştir25,26,27,28. Diğer araştırmalar, sürdürülebilir bakımın Endüstri 4.0 ortamlarına ve sürdürülebilirlik odaklı üretim sistemlerine entegrasyonunu araştırmıştır29,30,31,32. Operatör 4.0 kavramı33, insan merkezli Endüstri 5.0 çerçeveleri34 ve sosyoekonomik perspektifler35, insan merkezli bakıma önemli bir ilgi çekmiştir. Ek olarak, dijital bakımdaki36 ilerlemeler, kestirimci ve reçeteli bakım37,38 ve sürdürülebilir bakım stratejileri39,40 son çalışmalarda vurgulanmıştır. Bu ilerlemelere rağmen araştırmalar dağınık kalmış ve çok az sayıda çalışma açıklanabilir yapay zeka, sürdürülebilirlik, dayanıklılık ve insan merkezli siber-fiziksel iş birliğini entegre eden uyumlu bir paradigma sunmuştur. Siber-Fiziksel Sistemler (SFS'ler), artan yaygınlıklarına rağmen tam otonomiye ulaşmamıştır ve Endüstri 5.0 paradigması da bunu desteklememektedir. Öte yandan Endüstri 5.0; insan gözetimine, iş birliğine ve karar verme süreçlerine daha fazla önem vermektedir. İnsan düşüncesini ve iş birliğini siber-fiziksel süreçlere dahil eden, döngüde insan SFS'ler (HiLCPS'ler)41, İnsan Merkezli SFS'ler (HCPS'ler)42,43 ve Siber-fiziksel insan sistemleri (CPHS'ler)44 gibi siber-insan sistemleri, geleneksel SFS'leri genişletmektedir. Bu entegrasyon, akıllı sistemler ve insan operatörler arasında gerçek zamanlı iş birliğini sağlayarak adaptasyonu, şeffaflığı, güvenliği ve dayanıklılığı artırmaktadır45,46.
Endüstriyel ses anomali tespiti; Vision Transformer (ViT), Audio Spectrogram Transformer (AST), Conformer ve öz-denetimli öğrenme dahil olmak üzere yeni mimarilerle büyük ölçüde geliştirilmiştir; ancak bunların Endüstri 5.0 için açıklanabilir siber-fiziksel sistemlerle entegrasyonu sınırlı kalmıştır. Açıklanabilirlik, uç cihaz dağıtımı ve insan-döngüde karar desteğinin tek bir çerçeveye entegre edilmemesi nedeniyle, mevcut araştırmalar öncelikle sınıflandırma doğruluğuna veya post hoc XAI tabanlı yorumlanabilirliğe odaklanmaktadır. Bu çalışma, sürdürülebilir Endüstri 5.0 imalatını mümkün kılmak ve bu kısıtlamaların üstesinden gelmek için uç bilişimi, zamansal bağımlılık modellemesini, SHAP tabanlı açıklanabilirliği, uzamsal özellik öğrenimini ve insan merkezli karar desteğini birleştiren özgün, Açıklanabilir YZ destekli bir CNN-Transformer siber-fiziksel iş birliği mimarisi önermektedir.
Bu nedenle, önemli bir araştırma eksikliği devam etmektedir. Mevcut CNN/Transformer tabanlı akustik anomali tespit teknikleri sınıflandırma performansına öncelik vermekte ancak siber-fiziksel iş birliği ve açıklanabilirlikten yoksun kalmaktadır. Endüstri 5.0 çerçeveleri, açıklanabilir derin öğrenme, uç zekası ve operatör destekli karar verme süreçlerini tek bir sistemde entegre etmeyen kavramsal insan merkezli modeller sunarken, XAI tabanlı kestirimci bakım teknikleri şeffaflığı artırmakta ancak CPHS mimarilerinden bağımsız olarak çalışmaktadır. Bu nedenle; hassas işitsel anomali tespiti, SHAP tabanlı açıklanabilirlik, uç cihaz destekli dağıtım ve döngüde insan (human-in-the-loop) iş birliğini entegre eden tek bir Endüstri 5.0 siber-fiziksel insan sistemine hâlâ ihtiyaç duyulmaktadır.
Bu makale, söz konusu kısıtlamaların üstesinden gelmek amacıyla Endüstri 5.0 için Açıklanabilir Yapay Zeka destekli, özgün bir CNN-Transformer siber-fiziksel iş birliği paradigması önermektedir. Önerilen mimari; uç hesaplama dağıtımını, CNN tabanlı uzamsal özellik çıkarımını, Transformer tabanlı zamansal bağımlılık öğrenimini, SHAP tabanlı açıklanabilirliği ve insan-döngüde (human-in-the-loop) karar desteğini tek bir CPHS çerçevesinde birleştirmektedir. Önerilen çerçeve, bu unsurları bağımsız olarak ele alan mevcut yöntemlerin aksine; sürdürülebilir imalat için anomali tespit performansını, model şeffaflığını, operasyonel verimliliği ve insan merkezli iş birliğini eş zamanlı olarak artıran entegre bir çözüm sunmaktadır.
Bu çalışmanın temel amacı, SHAP tabanlı açıklanabilirlik, uç hesaplama ve insan-döngüde karar desteğini hibrit bir CNN-Transformer tabanlı akustik anomali tespit yaklaşımıyla birleştirerek, sürdürülebilir Endüstri 5.0 imalatı için Açıklanabilir YZ destekli bir Siber-fiziksel insan sistemi (CPHS) oluşturmaktır. Özellikle, önerilen çerçeve, net ve anlaşılabilir öngörüler sunarak, etkili uç dağıtımı kolaylaştırarak ve akıllı sistemler ile insan operatörler arasında iş birlikli karar verme sürecini teşvik ederek anomali tespit doğruluğunu artırmayı hedeflemektedir. Yüksek tespit performansı, açıklanabilirlik, düşük gecikmeli çalışma ve insan merkezli siber-fiziksel iş birliğini eş zamanlı olarak gerçekleştiren bu entegre mimari; mevcut akustik anomali tespiti, XAI tabanlı kestirimci bakım ve CPHS çerçevelerindeki eksiklikleri gidermektedir.
Önerilen mimari, öncelikle sınıflandırma doğruluğuna odaklanan mevcut akustik anomali tespit tekniklerinin aksine, Endüstri 5.0 için birleştirilmiş, Açıklanabilir Yapay Zeka destekli bir Siber-fiziksel insan sistemi (CPHS) sunmaktadır. Tek bir mimari içerisinde CNN tabanlı uzamsal öznitelik çıkarımı, Transformer tabanlı zamansal modelleme, SHAP tabanlı açıklanabilirlik, uç bilişim ve insan-döngüde karar desteğini birleştirir. Önerilen mimari; hassas anomali tespitini, anlaşılabilir karar verme süreçleri ve gerçek zamanlı uç dağıtım ile kaynaştırarak şeffaflık, operatör yardımı ve siber-fiziksel iş birliği gibi temel sorunları ele almaktadır. Bu çalışmanın temel bilimsel katkısı, önerilen yaklaşımı yalnızca anomali tespiti, açıklanabilir yapay zeka veya Endüstri 5.0 çerçevelerine odaklanan önceki araştırmalardan ayıran sistem düzeyindeki entegrasyondur.
Erişim kısıtlı. Bu içeriği görüntülemek için lütfen giriş yapın veya deneme sürümünü başlatın.
Protokol
Önerilen metodoloji, sürdürülebilir üretim süreçlerini desteklemek için açıklanabilir derin öğrenmeyi, uç bilişim ile etkinleştirilmiş bir siber-fiziksel iş birliği çerçevesiyle birleştiren sistem tabanlı bir Endüstri 5.0 Siber-fiziksel insan sistemi (CPHS) yaklaşımı kullanmaktadır. İlk olarak problem; mevcut CPHS çözümlerinin yapay zeka destekli zeka, açıklanabilirlik ve insan merkezli iş birliği eksikliği gibi belirli kısıtlamalarının tanımlanmasıyla ele alınmaktadır. Bu zorlukları gidermek için önerilen çözüm, akustik sinyal işleme kullanarak endüstriyel makine durum izlemesi için MIMII veri setinden yararlanmaktadır.
Önerilen çerçeve, öncelikle üretilen spektrogramların, farklı makine durumlarıyla ilişkili anlamlı frekans modellerini tanıyarak mekansal özellikleri çıkaran bir CNN modeline beslenmesiyle başlar. Çıkarılan mekansal özellikler dizilere dönüştürülecek ve öz-dikkat (self-attention) aracılığıyla zamansal bağımlılıkları yakalamak için bir transformer kodlayıcı modülüne aktarılacaktır. Dönüştürülmüş özellik temsili, daha sonra makine durumlarını normal veya anormal olarak sınıflandırmak için tam bağlantılı bir sınıflandırıcı modüle iletilir. Ayrıca, şeffaflığı sağlamak ve insan merkezli karar verme sürecini kolaylaştırmak amacıyla, model çıktısındaki anlamlı zaman-frekans bölgelerini seçerek tahminleri açıklamak için SHAP açıklanabilirlik yaklaşımı kullanılır. Tasarlanan model, düşük hesaplama gecikmesi ve enerji tüketimi ile gerçek zamanlı çıkarım yapılmasını sağlayan, uç cihaz destekli bir CPS ortamında uygulanacaktır. Ek olarak, insan operatörlerin açıklanabilirlik sonuçlarını kullanarak doğrulama yapabilmelerini sağlamak için bir insan-denetimli (human-in-the-loop) şema entegre edilecektir. Performans; doğruluk, kesinlik, duyarlılık ve F1-skorunun yanı sıra gecikme ve enerji verimliliği gibi diğer sistem düzeyi metrikler kullanılarak doğrulanır.
Önerilen çerçeve, Endüstri 5.0 bağlamında sürdürülebilir imalat için XAI güdümlü bir CPHS mekanizmasıdır ve iş akışı, Şekil 1'de gösterildiği gibi, veri toplama aşamasından akıllı karar verme ve yürütme aşamasına kadar uzanan bir boru hattı şeklinde sunulmuştur. Veri toplama prosedürünün başlangıç aşamasında, MIMII dahil olmak üzere veri setleri kullanılarak motorlar, pompalar ve rulmanlar gibi endüstriyel makinelerden ses sinyalleri toplanır. Bu şekilde elde edilen veri sinyalleri, filtreleme, normalizasyon ve segmentasyona tabi tutuldukları veri ön işleme olarak adlandırılan bir sonraki aşamaya aktarılır. Segmentlere ayrılmış veri sinyalleri, son olarak özellik temsil katmanında kısa zamanlı Fourier dönüşümü (STFT) kullanılarak bir spektrograma dönüştürülür.
Ardından, yapay zeka model katmanı, CNN modülü aracılığıyla spektrogram görüntülerinden öznitelikler çıkararak uzamsal kalıpları ve anomalileri tanımlar. Daha sonra, çıkarılan öznitelikler yeniden şekillendirilir ve öz-dikkat (self-attention) mekanizmaları aracılığıyla zamansal bağımlılıkları ve uzun menzilli ilişkileri öğrenen transformer kodlayıcısına (encoder) aktarılır. Elde edilen öznitelik vektörleri, sınıflandırma katmanı kullanılarak normal veya anormal olarak sınıflandırılır. Tahmin sürecinde şeffaflığı sağlamak için, açıklanabilirlik katmanı, spektrogramdaki anlamlı zaman-frekans bölgelerini vurgulamak amacıyla SHAP kullanır.
Ayrıca, operatörlerin model sonuçlarını yorumladığı ve geri bildirim sağladığı bir insan-denetimli süreç bulunmaktadır. Dağıtım katmanında model, hızlı çıkarım ve düşük güç tüketimi sağlayan kenar tabanlı bir CPHS altyapısı üzerinde çalışırken, isteğe bağlı olarak depolama gereksinimleri veya gelişmiş analitikler için bulut sistemleriyle etkileşime girer. Genel olarak bu çerçeve; Endüstri 5.0 gereksinimleri doğrultusunda doğru hata tespiti, açıklanabilirlik ve verimli gerçek zamanlı çalışma sağlar.
Problem tanımı ve gereksinim analizi
Endüstri 5.0 ortamlarındaki siber-fiziksel insan sistemleri (CPHS), zeka, sürdürülebilirlik ve insan merkezli olma vaadinde bulunmaktadır. Yine de, CPHS oluşturmaya yönelik güncel çerçeveler; gelişmiş yapay zeka destekli yeteneklerin, açıklanabilirliğin ve insan-makine iş birliği için yeterli desteğin eksikliği nedeniyle kısıtlanmaktadır. Nitekim geleneksel CPHS'ler, kural tabanlı veya yorumlanamayan modellere dayanmaktadır; bu durum, değişen endüstri koşullarına adaptasyonu engellemekte ve operatörlerin otomasyona olan güvenini sınırlamaktadır. Ayrıca geleneksel CPHS'ler, kestirimci bakım için önemli olan ve hem uzamsal (örneğin frekans) hem de zamana bağımlı bileşenler içeren endüstriyel akustik sinyaller gibi oldukça karmaşık verileri etkili bir şekilde analiz edememektedir. Bu nedenle, makine anomalilerini yüksek hassasiyetle tespit edebilen, açıklamalar sunabilen ve uç birimde (edge) çalışabilen, böylece CPS'yi etkinleştiren bir çerçeve oluşturmak gereklidir.
Burada x(t) akustik giriş sinyali, S(f,t) sinyalin spektrogram gösterimi,  etiket ve θ CNN-Transformer mimarisinin parametre setidir. Sonraki denklemlerde kullanılan semboller, matematiksel doğruluğu korumak amacıyla ilk göründükleri yerin hemen ardından tanıtılmıştır.
Matematiksel bir bakış açısıyla, görev denetimli bir öğrenme problemi olarak formülize edilebilir. Endüstriyel akustik sinyal x(t ile gösterilsin. x(t)'nin STFT'si şu formüle göre hesaplanır:
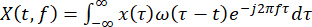 (1)
burada ω(.) pencere fonksiyonu ve f frekanstır. Oluşturulan spektrogram 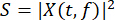 derin öğrenme algoritması için girdi görevi görür. Amaç, eşleme fonksiyonunu eğitmekle
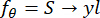 (2)
burada sınıf etiketi (normal veya anormal), S spektrogram girdisi, y öngörülen çıktı etiketi ve θ CNN-Transformer mimarisinin öğrenilebilir parametreler kümesidir. Optimizasyon problemi, sınıflandırma kaybının minimize edilmesi olarak formüle edilmiştir:
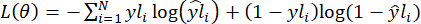 (3)
minimum gecikme  , enerji verimliliği
 ve yorumlanabilirlik kısıtlamalarına tabi olmak üzere, burada ∅(SHAP) açıklaması tahmin sürecindeki özelliklerin önemini kapsar,
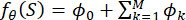 (4)
burada  her bir bireysel özelliğin katkısıdır. Yukarıdakilerle uyumlu olarak, tasarım gereksinimleri şunları içerir: (i) hibrit derin öğrenmeye dayalı güvenilir anomali tespiti, (ii) insan müdahalesi için yorumlanabilir çıktılar ve (iii) kenar destekli bir CPS çerçevesinde uygulama.
Veri seti edinimi ve ön işleme
Bu bağlamda, önerilen Açıklanabilir Yapay Zeka tabanlı CPHS çerçevesini değerlendirmek için MIMII Veri Kümesi13 seçilmiştir. Bu veri kümesi, akustik sinyaller kullanarak endüstriyel makinelerdeki anomalileri tespit etmek için yaygın olarak kullanılan bir kıyaslama ölçütüdür. Bu veri tabanı; kızaklı raylar, fanlar, pompalar ve valfler gibi çeşitli makinelerin hem normal hem de hatalı çalışma koşulları altındaki ses kayıtlarını içermektedir. Her makine için kayıtlar, farklı ayarlara ve gürültü ortamlarına göre değişiklik göstermektedir. Bu durum, veri kümesini gerçek zamanlı endüstriyel koşullar altında modelleri eğitmek ve değerlendirmek için uygun kılmaktadır.
MIMII veri seti, eğitim sırasında yalnızca normal örneklere dayanan denetimsiz anomali tespit çalışmalarında yaygın olarak kullanılsa da, hem normal hem de anormal makine durumlarının açık etiketlerini içermektedir. Problem, önerilen Açıklanabilir YZ tabanlı CNN-Transformer mimarisinin sağlıklı makine durumlarını arızalı olanlardan ayırma yeteneğini test etmek amacıyla denetimli bir ikili sınıflandırma görevi olarak kurgulanmıştır. Spesifik olarak, normal örneklere 0 sınıf etiketi ve anormal örneklere 1 sınıf etiketi atayan resmi MIMII etiketleri kullanılmıştır.
Tablo 1, Veri Kümesi Açıklama Detaylarını göstermektedir. Mevcut araştırmada, hem normal hem de hatalı makine operasyonlarını içeren yaklaşık 12.000 akustik sinyal kaydı değerlendirilmiştir. Gereksinimler uyarınca, bu çalışmadaki tüm kayıtlar 16 kHz örnekleme hızıyla alınmış olup 10 s uzunluğundadır. Veri kümesi yaklaşık 12.000 kayıt içerse de, yalnızca konfüzyon matrisini görselleştirmek amacıyla 2.000 test kaydından oluşan sınıf-dengeli bir alt küme seçilmiştir. Rapor edilen tüm performans metrikleri, tam test seti (yaklaşık 2.400 kayıt) kullanılarak hesaplanmıştır. Ayrıca, model eğitimi için eğitim ve test örnekleri 80:20 oranında ayrılmıştır. Bu veri tabanı, gerçek zamanlı gürültü koşullarını içermesi nedeniyle Endüstri 5.0 uygulamaları için oldukça uygundur. Bu çalışmada kullanılan kayıt dağılımı Tablo 2'de verilmiştir. Bu veri kümesinden, 80:20 eğitim/test ayrımı kullanılarak gözetimli ikili sınıflandırma deneyleri için tüm makine tiplerini ve sinyal-gürültü oranı (SNR) koşullarını kapsayan yaklaşık 12.000 kayıt seçilmiştir; tablo, endüstriyel makine tiplerini, karşılık gelen makine ID'lerini, normal ve anormal akustik kayıtların toplam sayılarını, SNR koşullarını ve gözetimli ikili sınıflandırma için kullanılan deneysel eğitim/test bölümlemesini göstermektedir.
Deney, fanlar, pompalar, vanalar ve kızak rayları olmak üzere dört tip endüstriyel makineden oluşan MIMII (Malfunctioning Industrial Machine Investigation and Inspection) veri setinin 1.0 versiyonu kullanılarak gerçekleştirilmiştir. Veriler, farklı makine kimliklerinden (makine tipine bağlı olarak ID00–ID06) ve farklı koşullardan toplanmıştır. MIMII veri tabanı, −6 dB, 0 dB ve +6 dB sinyal-gürültü oranlarında (SNR) elde edilen verileri içermektedir. Normal veriler endüstriyel makinenin sağlıklı durumunu, anormal veriler ise anormal bir durumu temsil etmektedir. Sınıflar veri tabanı açıklamalarına göre etiketlenmiş; normal veriler sınıf 0, anormal veriler ise sınıf 1 olarak tanımlanmıştır.
Adil bir değerlendirme prosedürü, eğitim ve test setleri arasındaki ayrımın; herhangi bir bölme, veri artırma veya spektrogram oluşturma adımından önce, orijinal ses kaydı düzeyinde yapılmasını gerektirmiştir. Sonuç olarak, aynı kayda ait ses segmentleri hem eğitim hem de test setlerinde aynı anda yer alamamıştır. Değerlendirme deneyi için, farklı sinyal-gürültü oranlarına (−6 dB, 0 dB ve +6 dB) sahip kayıtlar kullanılmış; bu durum, önerilen çerçevenin çeşitli endüstriyel koşullar altında değerlendirilmesi için bir fırsat sağlamıştır.
Veri sızıntısını önlemek için, eğitim/test ayrımı, herhangi bir segmentasyon veya spektrogram üretimi yapılmadan önce, orijinal ses dosyası temel alınarak gerçekleştirilmiştir. Aynı 10 s'lik ses kaydından alınan segmentler, her iki kümede de segment bulunmayacak şekilde, yalnızca eğitim veya test setlerinden birine atanmıştır. Ardından, her bir veri seti için spektrogramlar ayrı ayrı üretilmiş ve artırılmıştır. Bu sayede veri sızıntısı sorunu önlenmiş ve böylece performansın aşırı iyimser bir şekilde değerlendirilmesinin önüne geçilmiştir.
Veri kümesi ön işleme
MIMII veri setinden alınan işlenmemiş akustik sinyaller, sinyal kalitesini artırmak ve etkili özellik çıkarımı sağlamak amacıyla işlenir. Giriş sinyali, t zamanı temsil edecek şekilde x(t) ile gösterilir. İlk işlem, arka plan gürültülerinin aşağıdaki filtreleme fonksiyonu kullanılarak filtrelendiği gürültü filtrelemedir:
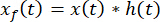 (5)
burada ∗ konvolüsyon işlemini ve h(t) filtrenin impuls yanıtını temsil eder. Bu işlem, akustik sinyalin netliğini artırır ve endüstriyel ortamlarda sıklıkla görülen gürültü etkilerini minimize eder. Sinyal normalizasyonu, tüm ses sinyallerinin genliklerinin derin öğrenme modeline beslenmeden önce karşılaştırılabilir olduğundan emin olmak için kullanılır. xn(t) ile gösterilen normalize edilmiş sinyal şu şekilde hesaplanır:
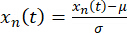 (6)
burada μ ve σ sırasıyla giriş sinyalinin ortalama değeri ve standart sapmasıdır. Bu prosedür sayesinde tüm giriş sinyallerinin sıfır ortalamaya ve birim varyansa sahip olması garanti edilir. Son olarak, işlem için normalize edilmiş giriş sinyali birden fazla küçük parçaya bölünür. Tüm sinyalin uzunluğunun T olduğu varsayıldığında, kayan pencere fonksiyonu kullanılarak her biri L uzunluğunda olan N adet örtüşen çerçeveye ayrıştırılır:
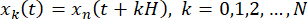 (7)
burada H sıçrama boyutudur. Spektrogram aşağıdaki formülle tanımlanabilir:
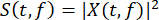 (8)
Bu şekilde elde edilen spektrogramlar, başarılı anomali tespiti için mekansal ve zamansal özellikleri çıkarmak amacıyla CNN-transformer tabanlı çerçeveye aktarılır. Şekil 2, ön işleme iş akışını göstermektedir.
Şekil 2, endüstride elde edilen akustik veriler için kullanılabilecek dikey bir ön işleme hattını göstermektedir. İlk olarak, ham ses sinyalleri MIMII veri setinden çıkarılır ve gürültüyü azaltmak için gürültü giderme aşamasına aktarılır. Bunu, genlik tutarsızlıklarını gidermek ve sinyalin tutarlı olmasını sağlamak amacıyla sinyalin normalleştirilmesi takip eder. Sinyal daha sonra birbirini kısmen örten daha küçük bölümlere ayrılır. Segmentasyonun ardından, zaman alanındaki sinyalleri zaman-frekans sinyallerine dönüştürmek için verilere STFT dönüşümleri uygulanır. Ardından, sinyalin spektrogramı oluşturma işleminin bir parçası olarak güç spektrumu hesaplanır. Böylece, ön işlemden geçmiş spektrogramlar bu sürecin çıktısı olacak ve önerilen CNN-transformer modelinde kullanılacaktır.
Spektrogram oluşturma
Veri normalizasyonu ve segmentasyonun ardından, akustik sinyaller Kısa Zamanlı Fourier Dönüşümü (STFT) kullanılarak zaman-frekans gösterimine dönüştürülür. Elde edilen spektrogram, analiz süresi boyunca frekans bileşimindeki değişimlerin görsel bir temsilini sunar. Endüstriyel ortamlarda, makine arızaları genellikle frekans paternleri şeklinde ortaya çıkar; bu durum, spektrogramları makine anomalilerini tespit etmek için daha kullanışlı hale getirir.
Sonuç olarak, işlenmiş veriler makinelerdeki normal ve anormal durumları ayırt etmek için spektrogram görüntülerine dönüştürülür. Ses verileri, öğrenme modelinin makine süreci içindeki yerel frekans bileşenlerini ve zamansal değişimleri analiz edebilmesi için birden fazla spektrograma dönüştürülecektir. Bu görüntüler, CNN'in uzamsal (frekans) desenleri, Transformer'ların ise zamansal ilişkileri yönettiği CNN-transformer modeline girdi verisi olarak kullanılır.
Algoritma 1: Akustik Sinyallerden Spektrogram Oluşturma
Giriş: Ham ses sinyali x(t)
Çıktı: Spektrogram S(t, f)
Adım 1: Ses sinyalini yükleyin x(t)
Adım 2: Gürültü filtreleme uygulayın
Adım 3: xn(t) sinyalini normalize edin
Adım 4: Sinyali karelere ayırın:
k = 1 den N'e kadar döngü için
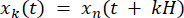
döngü sonu
Adım 5: Her segmente bir pencere fonksiyonu w(t) uygulayın
Adım 6: STFT'yi hesaplayın:
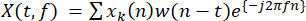 (9)
Adım 7: Büyüklüğü hesaplayın:
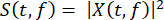 (10)
Adım 8: Spektrogram S(t, f) değerini saklayın
Adım 9: Spektrogram veri setini döndürün
Spektrogram oluşturma işlemi, orijinal ses sinyalinin elde edilmesiyle başlar ve ardından sinyal bütünlüğü ile kalitesini sağlamak için gürültü azaltma ve sinyal normalizasyonu gibi ön işleme adımları takip edilir. Bundan sonra, normalize edilmiş ses, hem uzun hem de kısa süreli dönemlerin zamansal özelliklerini yakalamak için birden fazla örtüşen pencereye bölünür. Spektral sızıntıyı önlemek için, her bir dilim Kısa Zamanlı Fourier Dönüşümü'ne gönderilmeden önce bir pencere fonksiyonu ile çarpılır. Ardından, dönüştürülen sinyal frekans düzleminde karmaşık değerli bir fonksiyon olarak temsil edilir ve genliklerinin karesi alınır. Böylece, belirli bir zaman dilimindeki frekansların enerjisi spektrogramlar ile temsil edilmiş olur. Son olarak, bunlar görüntü benzeri veriler olarak saklanır ve eğitim için sinir ağına beslenir.
CNN kullanarak uzamsal özellik çıkarımı
Spektrogramların oluşturulma sürecinin ardından, çıktı olan zaman-frekans görüntüleri girdi olarak alınır ve bir Evrişimli Sinir Ağına (CNN) aktarılır. Girdi spektrogramı, H frekans domaini ve W zaman domaini olmak üzere  şeklinde kabul edilir. Burada CNN kullanmanın amacı, girdi spektrogramından ayırt edici uzamsal özellikleri öğrenmektir. Bu ayırt edici uzamsal özellikler, endüstriyel bir ortamdaki normal ve anormal makine davranışlarının birbirinden ayırt edilmesine yardımcı olacaktır.
Evrişimli Sinir Ağları (CNN) tarafından gerçekleştirilen temel bir işlem evrişimdir. Verilen bir filtre ile yapılan evrişim  şu şekilde ifade edilir:
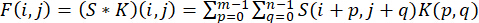 (11)
Yukarıda açıklanan işlem, sinir ağının spektrogramdaki kenarlar, frekanslar ve harmonik içerik gibi yerel mekansal özellikleri tanımlamasını sağlar. Bu, çeşitli özellik temsilleri oluşturan ve birden fazla özellik haritası üreten çoklu filtre işlemleri aracılığıyla gerçekleştirilir. Konvolüsyonu, aşağıda gösterildiği gibi doğrusal olmayan bir aktivasyon fonksiyonu takip eder:
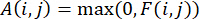 (12)
Bu doğrusal olmama durumu, ağın değişkenler arasındaki karmaşık ilişkileri yakalamasına ve temsil etmesine olanak tanır. Bir evrişimli sinir ağındaki bir sonraki aşama, havuzlama işlemlerinin uygulanmasını içerir. Yaygın bir teknik olan maksimum havuzlama (max pooling) matematiksel olarak şu şekilde ifade edilir:
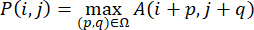 (13)
burada Ω, havuzlama penceresini ifade eder. Havuzlama, çeviri değişmezliğinin sağlanmasına yardımcı olur ve gereksiz bilgileri ayıklarken yalnızca ilgili bilgileri korur. Frekanslar gibi düşük seviyeli değişkenlerden karmaşık makine davranışlarına kadar, evrişimli bir sinir ağı kullanılarak yüksek seviyeli özellikler hiyerarşik olarak çıkarılabilir. Sonuç olarak, özellik haritaları ağın nihai çıktısını betimlemek için kullanılabilir:
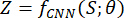 (14)
burada CNN'in öğrenilebilir parametrelerini temsil eder. Özellik haritaları zengin uzamsal bilgiler içerir ve sonraki aşamada transformer kodlayıcısına girdi sağlamak amacıyla dizilere dönüştürülür. Yukarıda açıklanan uzamsal özellik çıkarma işlemi, modelin endüstriyel akustik sinyallerdeki küçük anomalileri tespit edebilmesini sağlamak açısından kritik öneme sahiptir.
Şekil 3, bir CNN modeli kullanılarak spektrogram girdisinden mekansal özelliklerin yatay olarak nasıl çıkarıldığını göstermektedir. Süreç, ses sinyalinin zaman-frekans özelliklerini resimsel bir formda kodlayan girdi spektrogramı ile başlar. Girdi spektrogramı daha sonra, çeşitli filtre türlerinin frekans bantları, kenarlar ve dokular gibi mekansal özellikleri çıkararak özellik haritaları ürettiği bir konvolüsyonel katmandan geçirilir. Ardından, çıkarılan özellik haritaları, sinir ağının girdi verilerindeki bağımlılıkları tespit etmesini sağlayan doğrultulmuş doğrusal birim (ReLU) adlı doğrusal olmayan bir aktivasyon fonksiyonuna tabi tutulur. Özellik haritaları daha sonra, en önemli karakteristiklerini koruyarak harita boyutunun küçültüldüğü bir havuzlama katmanından geçirilir. Konvolüsyonel, aktivasyon ve havuzlama katmanlarından oluşan bu süreç birden fazla kez tekrarlanarak, basit özelliklerle başlayan ve makine operasyonlarıyla ilgili daha karmaşık özelliklere doğru evrilen bir özellik temsil hiyerarşisi oluşturur.
Bir transformer kodlayıcı kullanarak zamansal modelleme
CNN kullanılarak uzamsal özellikler çıkarıldıktan sonraki adım, spektrogramdan öğrenilen frekans tabanlı modelleri yakalayan üst düzey özellik haritaları elde etmektir. Ortaya çıkan özellik haritaları daha sonra düzleştirilir ve akustik sinyaldeki zamansal bilgileri yakalamak için diziler şeklinde yeniden şekillendirilir. Özellik haritalarının 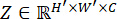 ile temsil edildiği varsayıldığında (burada H', W', ve C sırasıyla yükseklik, genişlik ve kanalları ifade eder), şu dizi elde edilir:
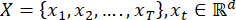 (15)
burada T dizi uzunluğunu ve d ise özellik boyutunu temsil eder. Transformer, ardından kendi kendine dikkat (self-attention) mekanizmasını kullanarak uzun vadeli bağımlılıkları modellemek için yukarıdaki diziyi kullanır. Geleneksel yinelemeli modellerin aksine, transformer modeli dizinin her bir öğesini paralel olarak işler ve her bir parçanın göreceli önemini belirlemek için dikkat ağırlıklarını kullanır. Dikkat mekanizması, her bir giriş xt için aşağıdaki şekilde oluşturulan Sorgu Q, Anahtar K ve Değer V vektörlerini kullanarak çalışır:
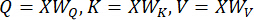 (16)
burada WQ, WK, WV eğitilebilir ağırlıklardır. Öğeler arasındaki benzerlikler şu şekilde belirlenir:
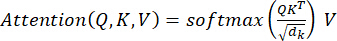 (17)
dk önemli vektörlerin boyutudur. Bu prosedür, modelin sinyaldeki uzak zaman adımlarından bağımlılıkları öğrenmesini ve yalnızca ilgili zaman segmentlerine odaklanmasını kolaylaştırır. Ağın öğrenme kapasitesini artırmak için, birkaç dikkat başlığının girdiden paralel olarak öğrendiği işlem olan çok başlı dikkat (multihead attention) kullanılır:
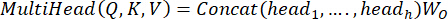 (18)
Her bir baş, zamansal giriş dizisinin farklı özelliklerine odaklanır. Bunu, ileri beslemeli sinir ağları ve artık bağlantılar takip eder:
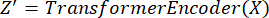 (19)
Elde edilen kodlanmış dizi, girdinin hem mekansal hem de zamansal özelliklerini yakalar. Bu dizi, anomalileri tespit etmek üzere sınıflandırıcı katmana gönderilir.
Şekil 4, CNN'den çıkarılan özellikler üzerinde bir transformer kodlayıcı (encoder) kullanılarak yapılan zamansal modellemenin genel sürecini göstermektedir. İlk olarak, CNN'den çıkarılan ve spektrogramdan elde edilen uzamsal bilgileri içeren özellik haritaları kullanılır. Özellik haritaları, her bir öge bir zaman damgasına karşılık gelecek şekilde bir diziye düzleştirilir. Ardından dizi, verileri belirli boyutlardaki vektörlere eşleyen doğrusal bir dönüşümden geçer. Transformer modellerinin zamansal bağımlılıkları yakalama yeteneği olmadığı için, dizinin zamansal yapısını korumak amacıyla gömme (embedding) vektörlerine konumlandırma kodlaması (positional encoding) eklenir. Son olarak dizi, modelin dizideki zaman damgaları arasındaki bağlantıları öğrenmesini sağlamak için çok kafalı öz-dikkat (multi-head self-attention) mekanizmasının kullanıldığı, birden fazla katmanın üst üste bindiği bir transformer kodlayıcıdan geçer. İleri beslemeli sinir ağı bu gömmeleri daha da geliştirirken, artık bağlantılar (residual connections) gradyanların verimli bir şekilde yayılmasını sağlar. İşlem, giderek daha karmaşık zamansal etkileşimleri yakalayan üst üste yığılmış transformer kodlayıcı katmanları boyunca tekrarlanır. Son aşamada, dizi gömmeleri havuzlama (örneğin, ortalama havuzlama veya sınıflandırma belirteci (CLS)) yoluyla sabit uzunluklu bir temsile dönüştürülerek küresel bir zamansal özellik temsili elde edilir.
Sınıflandırma katmanı
Transformer kodlayıcı ile zamansal kodlama yapıldıktan sonra, çıktılar, her biri giriş sinyalinin hem mekansal hem de zamansal yönleriyle ilgili özelliklere sahip kodlanmış vektörlerden oluşan bir dizi olacaktır. Kodlanmış çıktılardan sınıflandırmaya giden ilk adım, tüm bu özelliklerin tek bir vektörde toplanmasıdır. Bu, ya özellik vektörleri dizisine ortalama havuzlama (mean pooling) uygulayarak ya da "sınıflandırma token'ı" (classification token) olarak adlandırılan yöntem kullanılarak gerçekleştirilir. Transformer çıktısının 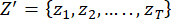 olduğunu ve her birinin
 olduğunu varsayalım. Toplanan özellik h şu şekilde hesaplanır:
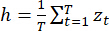 (20)
Ardından, birleştirilmiş öznitelik vektörü h, girdiyi kompakt bir biçimde temsil eder ve sınıflandırıcının girdisi olarak hizmet eder. Sınıflandırma bölümü, öğrenilen temsili çıktı alanına dönüştüren bir veya daha fazla yoğun katmandan oluşur. Bir yoğun katman, aşağıdaki şekilde tanımlanan bir dönüşümü uygular:
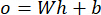 (21)
burada o çıktıyı (logitler), b sapma (bias) vektörünü ve W ağırlık matrisini temsil eder. Bunlar, normalleştirilmemiş formdaki sınıf skorlarıdır. Modele doğrusal olmayan özellikler katmak için genellikle ReLU gibi aktivasyon fonksiyonları kullanılır. Son olarak, her bir sınıf için bir olasılık elde etmek amacıyla logitlere bir softmax aktivasyon fonksiyonu uygulanır:
 (22)
burada C, sınıf sayısını temsil eder (C = 2; normal ve anormal). Sınıf tahmini, maksimum olasılık değerine göre yapılacaktır. Eğitim sırasında, gerçek ve tahmin edilen etiketler arasındaki çapraz entropi kaybı minimize edilerek model parametrelerinin optimal değerleri elde edilir ve böylece makine durumlarının doğru sınıflandırılması sağlanır. Özetle, sınıflandırma katmanı, Transformer mimarisi kullanılarak çıkarılan zamansal özelliklerin pratik kararlara dönüştürülmesinde temel bir işlev görür. Sağlıklı ve arızalı makine durumları arasında doğru ayrım yapılarak, Endüstri 5.0 paradigması dahilinde anomali tespiti ve akıllı karar verme süreçleri mümkün hale gelir.
Şekil 5, transformer Encoder'dan sonra gelen sınıflandırma katmanının nasıl çalıştığını göstermektedir. Süreç, her bir vektörün girdiden öğrenilen zamansal bilgiler içerdiği kodlanmış sekans çıktısı ile başlar. Bu vektörler, global özellik vektörü olarak bilinen tek bir vektörde birleştirilir. Bir sonraki adım, global özellik vektörünü birkaç yoğun sinir ağı katmanından geçirmektir. Her yoğun katmanda, girdilerin doğrusal kombinasyonlarını oluşturmak için matris çarpımı işlemleri gerçekleştirilir. Bundan sonra, karar sınırlarının öğrenilmesindeki esnekliği artırmak için ReLU gibi doğrusal olmayan bir aktivasyon fonksiyonu uygulanabilir. Son yoğun katmanın sonunda, her sınıf için logit skorları bulunur. Bu logit skorları, her sınıf için olasılık skorlarını hesaplamak amacıyla Softmax fonksiyonunda kullanılabilir. Bu olasılık skorları, girdinin Sınıf 0 (Normal) veya Sınıf 1 (Anormal) kategorisine ait olup olmadığını belirlemek için kullanılır.
SHAP kullanılarak açıklanabilirlik
Model giriş sinyallerini sınıflandırdıktan sonra, makinenin normal veya anormal çalışıp çalışmadığına göre tahminler oluşturulur. Bununla birlikte, Endüstri 5.0 ortamında sadece tahminler üretmek yeterli değildir; sistemin, insan karar verme sürecini desteklemek için şeffaflık ve açıklanabilirlik de sağlaması gerekir. Aşağıdaki çerçeve, tahminin belirlenmesinde her bir özelliğin önemini nicelleştiren oyun teorisi tabanlı bir model olan SHAP'ı kullanmaktadır. Bu sayede SHAP, özelliklere ağırlıklar atayarak spektrogram girişinin farklı bölümlerinin genel tahmin üzerindeki göreceli öneminin değerlendirilmesine olanak tanır.
SHAP'in matematiksel formülasyonu, f(x) modelinin bir ayrıştırmasına dayanmaktadır:
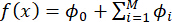 (23)
burada ∅0 temel değer (ortalama model çıktısı), ∅i i-inci özelliğin etkisi ve M giriş özelliklerinin sayısıdır. Bu çalışmanın amacı doğrultusunda özellikler, spektrogramdaki zaman-frekans kutucuklarıdır. SHAP değerleri, anormal durum olasılığına katkıda bulunuyorlarsa pozitif, aksi takdirde negatiftir. Bu formülasyon, her tahmin için benzersiz ve yerel olarak tutarlı bir açıklama garanti eder. SHAP yöntemi, özellik önemine dayalı bir açıklama sağlamak için eğitilmiş bir CNN-transformer modeline uygulanabilir. Görsel temsil, spektrogramda karar verme sürecini etkileyen en önemli zaman-frekans kutucuklarını gösterecektir. Örneğin, ekipmanın anormal davranışı, SHAP çerçevesinin karar sürecine önemli katkı sağlayanlar olarak tanımladığı belirli yüksek enerjili frekans bantlarıyla sonuçlanabilir.
Ek olarak SHAP, siber-fiziksel bir ortamda insanlar ve makineler arasındaki iş birliğini geliştirebilir. Bunun nedeni, tahminlerin sezgisel görseller kullanılarak açıklanabilmesi sayesinde operatörlerin ve karar verme sistemlerinin tahminleri doğrulamasına, problemi analiz etmesine ve uygun adımları atmasına olanak tanımasıdır. Bu durum yalnızca güveni artırmakla kalmaz, aynı zamanda yapay zeka tabanlı üretim süreçlerini güvenilir ve hesap verebilir hale getirir. Güncel performans standartlarını karşılayan derin öğrenme algoritmalarının, açıklanabilirlik sağlayan SHAP ile entegre edilmesiyle, önerilen mimari Endüstri 5.0 gereksinimlerini karşılamaktadır.
Algoritma 2: Model Tahmini için SHAP tabanlı Açıklanabilirlik
Girdi: Eğitilmiş model f(x), girdi spektrogramı S
Çıktı: SHAP değerleri  ve açıklama haritası
Adım 1: Spektrogram S'yi eğitilmiş bir modele giriş yapın
Adım 2: Tahmini hesaplayın: y = f(S)
Adım 3: Derin öğrenme odaklı bir SHAP açıklayıcı başlatın
Adım 4: SHAP değerlerini hesaplayın:
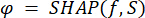
Adım 5: S'deki her bir i özelliği için:
Katkıyı hesaplayın 
Adım 6: Açıklama haritası oluşturun:
Yüksek  içeren bölgeleri vurgulayın
Adım 7: Özellik önemini görselleştirme (ısı haritası)
Adım 8: SHAP değerlerini ve açıklama haritasını döndürün
SHAP tabanlı açıklanabilirlik algoritması, girdi olarak ön işlenmiş bir spektrogram görüntüsünün alınması ve tahminler yapmak (örneğin, normal veya anormal makine durumu) için eğitilmiş CNN-transformer mimarisine beslenmesiyle başlar. Eğitilmiş mimari kullanılarak tahminler yapıldıktan sonra, modeli yorumlamak için SHAP yöntemi kullanılır. Özellikle, girdinin hangi zaman-frekans bileşenlerinin tahmine en çok katkı sağladığını belirlemek için her bir girdi özelliği için SHAP değerleri (ϕ) hesaplanır. Bu değerleri hesaplamak için, belirli özelliklerin olduğu ve olmadığı girdiler için model çıktıları karşılaştırılmalıdır.
Her bir özellik için SHAP değerleri hesaplandıktan sonra, bu değerlerin tahmin üzerindeki etkisi, SHAP değerinin işareti ve büyüklüğü ile değerlendirilebilir. Örneğin, daha yüksek SHAP değerlerine sahip özelliklerin sonucu etkileme olasılığı daha yüksektir ve pozitif veya negatif bir işaret, özelliğin tahmini sırasıyla normal/anormal sınıfa doğru ittiğini gösterir. Sonuçlara dayanarak, bir ısı haritası formunda açıklama haritası oluşturulabilir.
Son olarak, algoritma hem SHAP değerlerini hem de görselleştirmeleri çıktı olarak vererek, insanların modelin kararını nasıl analiz edebileceğine dair içgörü sağlar. Bu teknik, süreci daha şeffaf hale getirir ve insanların karar verme mekanizmasına dahil olmasına olanak tanıyarak, yapay zeka odaklı endüstride hem algoritmanın tahminlerinin hem de güvenilirliğinin sağlanmasını garanti eder. Açıklanabilirlik analizinin güvenilirliğini artırmak amacıyla, çeşitli makine türlerinde doğru teşhis edilmiş anomalı örnekler arasından temsili test örnekleri seçilmiştir. Tutarlı şekilde etkili olan zaman-frekans konumlarını belirlemek için test veri seti genelindeki SHAP değerleri agregasyonla küresel SHAP öznitelik önem analizi gerçekleştirilirken, bu temsili vakalar için yerel SHAP açıklamaları oluşturulmuştur. Uzman anotasyonuna gerek duymayan bu entegre yerel ve küresel analiz, model tahminlerinin güvenilir bir yorumlamasını sunar.
Kenar Bilişim Destekli CPS Entegrasyonu
Önerilen bu çözüm; verimlilik, sürdürülebilirlik ve gerçek zamanlı endüstriyel operasyonlar sağlamayı amaçlayan uç bilişim destekli CPS içerisinde kullanılır. Model eğitildikten sonra, CNN-transformer bir uç bilişim yaklaşımıyla konuşlandırılacaktır. Söz konusu uç bilişim katmanı; sensörler ve makineler dahil olmak üzere endüstriyel Nesnelerin İnterneti (IIoT) cihazlarına yakındır. Tüm toplanan verileri buluta iletmek yerine, uç cihaz, gelen akustik sinyal üzerinde veriyi önce oraya transfer etmeden çıkarım gerçekleştirir. Bu sayede sistem, makine anomalilerini neredeyse anında tespit edebilir ve durum daha da kötüleşmeden gerekli önlemleri alabilir. Bu uç bilişim destekli yaklaşımın bir diğer avantajı da verilerin üretim noktasına yakın bir yerde analiz edilmesi nedeniyle gecikme süresinin azalması ve verimliliğin artmasıdır. Diğer bir ifadeyle, çıkarım süresinin Tinf olduğu bulut yaklaşımının aksine,
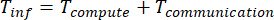 (24)
Genel olarak gecikme süresi, Tcommunication değerindeki azalma sayesinde önemli ölçüde düşecektir. Bir diğer avantaj ise verilerin sürekli iletimi sırasında harcanan gücün ve bant genişliği tüketiminin azalmasıdır. Bu nedenle sistem, çok sayıda bağlı cihazın bulunduğu büyük endüstriyel tesisler için ölçeklenebilir ve sürdürülebilirdir. Ek olarak, CPS; fiziksel katman (makineler), yapay zeka (hesaplama katmanı) ve insan katmanı ile etkileşime olanak tanır.
İnsan döngüde iş birliği
Yapay zeka modellerinin yanı sıra karar verme sürecine aktif olarak katılan insan operatörleri de içeren önerilen Endüstri 5.0 CPS'nin temel bir bileşeni, insan-döngüde (human-in-the-loop) iş birliğidir. Diğer bir ifadeyle, tasarlanan çerçeveye göre sistem otonom bir kara kutu haline gelmez; aksine operatörlerin sistemle etkileşime girmesine ve açıklanabilir tahmin sonuçlarını SHAP açıklamaları şeklinde gözlemlemesine olanak tanır. Söz konusu tahminler, bu tahminlerin yapılması için kullanılan spektrogramların bölümlerinin görselleştirmeleriyle birlikte sunulan sonuçları (normal/anormal) ifade eder.
Böyle bir etkileşim, operatörlerin tahminin tam olarak nasıl oluşturulduğunu ve hangi faktörlerin buna katkıda bulunduğunu daha iyi anlamalarına yardımcı olur. İnsan katılımı, sistem sonuçlarının doğrulanması ve operatörlerin mesleki yargılarına dayanarak gerektiğinde bu sonuçları geçersiz kılabilmesi anlamına gelir. İnsan operatörlerle iş birliği, sistemi daha güvenilir, verimli, emniyetli ve istikrarlı hale getirerek hataların önlenmesine yardımcı olur.
Erişim kısıtlı. Bu içeriği görüntülemek için lütfen giriş yapın veya deneme sürümünü başlatın.
Sonuçlar
Sunulan Açıklanabilir Yapay Zeka entegreli siber-fiziksel iş birliği sistemi, hem normal hem de anormal makine durumlarını içeren MIMII Veri Seti'nden yaklaşık 12.000 ses kaydı üzerinde deneysel olarak test edilmiştir. Eğitim veri seti yaklaşık 9.600 veri kaydından oluşurken, test veri seti yaklaşık 2.400 ses örneği içermiştir. Bulgulara dayanarak, önerilen CNN-transformer modeli test veri setinde %98,5'lik bir sınıflandırma doğruluğu sağlamıştır, 0,97–0,98. Bu durum Tablo 3'teki bulgularla, hata matrisi...
Erişim kısıtlı. Bu içeriği görüntülemek için lütfen giriş yapın veya deneme sürümünü başlatın.
Tartışma
Deneysel sonuçlar, önerilen CNN-transformer mimarisinin, mekansal ve zamansal özellik öğrenimini etkili bir şekilde entegre ederek tekil algoritmaların performansını aştığını göstermektedir. Ablasyon çalışmasına göre, CNN spektrogramlardan frekans tabanlı ayırt edici özellikler çıkarsa da, transformer kodlayıcı akustik sinyallerdeki uzun vadeli zamansal bağımlılıkları yakalayarak model performansını artırmaktadır. Ayrıca, konfüzyon matrisi çok az sayıda yanlış negatif olduğunu göstermekte, bu da önerilen modelin makine a...
Erişim kısıtlı. Bu içeriği görüntülemek için lütfen giriş yapın veya deneme sürümünü başlatın.
Açıklamalar
Dil düzenlemesine yardımcı olmak ve grameri, netliği ve okunabilirliği artırmak için yalnızca bir yapay zeka aracı (ChatGPT) kullanılmıştır. Yapay zeka araçları bilimsel veri üretmek, deneyler gerçekleştirmek, sonuçları analiz etmek, bulguları yorumlamak veya bilimsel sonuçlar çıkarmak için kullanılmamıştır. Tüm bilimsel içerik, veri analizi, yorumlama ve makalenin nihai versiyonu, çalışmanın doğruluğu ve dürüstlüğü konusunda tam sorumluluk üstlenen yazarlar tarafından bağımsız olarak incelenmiş, doğrulanmış ve onaylanmıştır. Yazarların beyan edilecek herhangi bir çıkar çatışması yoktur.
Teşekkürler
FİNANSMAN: Bu çalışma, Shaanxi Eyaleti Yükseköğretim Öğretim Reformu Ana Projesi (Proje No. 23BG053); Shaanxi Polytechnic University Üst Düzey Yetenekler için Bilimsel Araştırma Vakfı (Proje No. BSJ-2023-08) ve Shaanxi Polytechnic University Bilimsel Araştırma Projesi (Proje No. 2024YKYB-006) tarafından desteklenmiştir. Yazarlar, bu araştırmanın gerçekleştirilmesini sağlayan tesisleri ve kurumsal desteği sundukları için Shaanxi Polytechnic University (Xianyang, Çin) ve Xi’an Traffic Engineering University'e (Xi’an, Çin) içtenlikle teşekkür ederler.
Erişim kısıtlı. Bu içeriği görüntülemek için lütfen giriş yapın veya deneme sürümünü başlatın.
Malzemeler
| Ad | Şirket | Katalog numarası | Yorumlar |
|---|---|---|---|
| Sosyal Destek Ölçeği | Yayımlanmış akademik ölçek; orijinali Park tarafından geliştirilmiş, Kim tarafından revize edilmiş/tamamlanmıştır | 25 maddelik versiyon; 5'li Likert cevap formatı; ticari katalog numarası yok | Okul öncesi öğretmen adayları arasındaki algılanan sosyal desteği Duygusal Destek, Bilgilendirici Destek, Maddi Destek ve Değerlendirici Destek boyutlarında ölçer. Genel Cronbach’s alpha = 0,96. |
| Öğretmen Öz-Yeterlik Ölçeği | Yayımlanmış akademik ölçek; orijinal olarak Enochs ve Riggs tarafından geliştirilmiştir; Çinceye uyarlanmış çalışma versiyonu | 25 maddelik versiyon; 5'li Likert yanıt formatı; ticari katalog numarası yok | Çin'deki hizmet öncesi okul öncesi eğitim bağlamında öğretmen yeterliliğini Genel Öğretmen Öz Yeterliliği ve Kişisel Öğretmen Öz Yeterliliği üzerinden değerlendirir. Genel Cronbach’s alpha = 0,96. |
| Öğretmen-Çocuk Etkileşim Ölçeği | Yayınlanmış akademik ölçek; Lee tarafından geliştirilmiş ve Çince kullanımı için çalışma uzman paneli tarafından gözden geçirilmiştir | 30 maddelik versiyon; 5'li Likert yanıt formatı; ticari katalog numarası yok | Gözlemlenen sınıf içi etkileşim kalitesi yerine, öz bildirimle beyan edilen öğretmen-çocuk etkileşim yetkinliğini değerlendirir. Duygusal Etkileşim, Sözel Etkileşim ve Davranışsal Etkileşimi içerir; genel Cronbach’s alpha = 0,94. |
| Demografik Bilgi Formu | Araştırma ekibi, Sichuan Sanat ve Bilim Üniversitesi / Daegu Üniversitesi iş birliği | Özel çalışma anket bölümü; ticari katalog numarası yok | Cinsiyet, eğitim geçmişi, mesleki kategori, staj yeri, staj süresi, staj türü ve anaokulu türü dahil olmak üzere katılımcı özellikleri toplandı. |
| Katılımcı Bilgilendirme ve Aydınlatılmış Onam Metni | Araştırma ekibi; Daegu Üniversitesi Araştırma Etik Kurulu tarafından onaylanmıştır | Etik onay numarası: XXX; doğrulamak için yerel onay kaydı | Anket dağıtımı öncesinde; çalışma amacını ve anket içeriğini açıklamak ve okul öncesi öğretmen adaylarından bilgilendirilmiş onam almak için kullanılır. |
| Pilot Anket Soru Formu Paketi | Araştırma ekibi ve uzman paneli | 1 Haziran'da kullanılan pilot versiyon–5, 2024; ticari katalog numarası yoktur | Mesleki Algı Ölçeği, Sosyal Destek Ölçeği, Öğretmen Öz-Yeterlik Ölçeği, Öğretmen-Çocuk Etkileşim Ölçeği ve demografik maddelerin açıklığı ve uygunluğu, 50 okul öncesi öğretmen adayında pilot test ile değerlendirilmiştir. |
| Uzman Panel İnceleme Prosedürü | Araştırma ekibi; iki erken çocukluk eğitimi profesöründen, bir okul öncesi kurum müdüründen, üç staj sorumlusundan ve araştırma ekibinden oluşan uzman paneli | Konsensüs tabanlı içerik incelemesi; ticari model numarası yoktur | Resmi anket öncesinde ölçek maddelerini belirsizlik, uygunluk, anlamsal netlik, gelişimsel uygunluk ve kültürel uygunluk açısından gözden geçirmek için kullanılır. |
| Yerinde Yazdırılmış Anket Formları | Araştırma ekibi; yerel kurumsal anket malzemeleri | Kağıt anket formları; ticari katalog numarası yoktur | Yerinde anket uygulaması için kullanılmıştır. Final örnekleminde, çevrimiçi anketlerle birleştirilmeden önce 336 geçerli yerinde anket elde edilmiştir. |
| Tencent | WeChat mobil uygulaması; sürüm, Haziran ayı boyunca kullanılan cihaz/uygulama kaydından doğrulanmalıdır–Temmuz 2024 | Anketlerin uygulanması için çevrim içi dağıtım kanalı olarak kullanılmıştır; çevrim içi/WeChat yoluyla 27 tamamlanmış çevrim içi anket toplanmıştır. | |
| Telefonla ve Yüz Yüze Katılımcı Alım Prosedürü | Araştırma ekibi | Standardize edilmiş alım prosedürü; ticari katalog numarası yoktur | Kurumlara/katılımcılara ulaşmak, çalışma amacını ve anket içeriğini açıklamak ve anket uygulaması öncesinde bilgilendirilmiş onamı desteklemek için kullanılır. |
| SPSS Statistics | IBM | Sürüm 27.0 | Betimsel istatistikler, Pearson korelasyon katsayıları ve Cronbach alfa için kullanılmıştır’Cronbach alfa güvenilirlik analizi, çarpıklık ve basıklık kullanılarak yapılan normallik kontrolleri ve Harman’yaygın yöntem yanlılığı için tek faktörlü test. |
| SPSS Amos | IBM | Sürüm 26.0 | Doğrulayıcı faktör analizi, yapısal eşitlik modellemesi, çok gruplu ölçüm değişmezliği testi, dolaylı etkilerin bootstrap testi ve alternatif model karşılaştırmaları için kullanılır. |
| Microsoft Excel | Microsoft | Microsoft 365 Excel veya yerel olarak yüklü Excel sürümü; gönderimden önce kesin yerel derlemeyi doğrulayın | Kodlanmış anket verilerinin, veri sözlüğünün, ek tabloların ve JoVE Materyal Tablosunun düzenlenmesi için çalışma kitabı ortamı olarak önerilir/kullanılır. Kesin yerel sürüm yazarlar tarafından doğrulanmalıdır. |
| Yapısal Eşitlik Modellemesi Uyum İndeksi Kriterleri | Yayımlanmış metodolojik kılavuz; makalede atıfta bulunulan Schreiber et al. ve Kline referansları | Ticari katalog numarası yoktur; istatistiksel analiz planında uygulanan kriterler | Ki-kare istatistiği, serbestlik derecesine bölünmüş ki-kare, Tucker-Lewis İndeksi, Karşılaştırmalı Uyum İndeksi, Düzeltilmiş Uyum İyiliği İndeksi, Artımlı Uyum İndeksi, Yaklaşım Hata Kareler Ortalamasının Karekökü ve Standartlaştırılmış Artık Kareler Ortalamasının Karekökü dahil olmak üzere model uyum indekslerini tanımlar ve raporlar. |
| Bootstrap Aracılık Test Prosedürü | SPSS Amos / araştırma ekibi istatistiksel analiz planı | 5.000 bootstrap örneği; %95 yanlılığı düzeltilmiş güven aralıkları | Öğretmen öz yeterliliği üzerinden dolaylı ilişkileri test etmek için kullanılmıştır. %95 yanlılığı düzeltilmiş güven aralığı sıfırı içermediğinde, dolaylı etkiler anlamlı kabul edilmiştir. |
| Ölçüm Değişmezliği Test Prosedürü | SPSS Amos / araştırma ekibi istatistiksel analiz planı | Çok grup doğrulayıcı faktör analizi; ΔCFI &< .010 ve ΔRMSEA (Kök Ortalama Kare Hata Yaklaşımı) &< .015 kriterleri | Havuzlanmış SEM tahminleri yorumlanmadan önce; cinsiyet, program türü, staj süresi ve kurum genelinde konfigürasyonel, metrik ve skaler değişmezliği değerlendirmek için kullanılmıştır. |
Kaynaklar
- Fraga-Lamas P, Barros D, Lopes SI, Fernández-Caramés TM. Mist and edge computing cyber-physical human-centered systems for Industry 5.0: A cost-effective IoT thermal imaging safety system. Sensors (Basel). 2022;22(21):8500.
- Breque M, De Nul L, Petridis A. Industry 5.0: Towards a sustainable, human-centric and resilient European industry. Brussels: European Commission; 2021:https://research-and-innovation.ec.europa.eu/knowledge-publications-tools-and-data/publications/all-publications/industry-50-towards-sustainable-human-centric-and-resilient-european-industry_en.
- Sariişik G, Demir S. Industry 5.0: A human-centric paradigm for sustainable and resilient industrial transformation. Journal of Social Perspective Studies. 2025;2(2):50–66.
- Liu X et al. Evaluating the interactions of multi-dimensional value for sustainable product-service systems with a grey DEMATEL-ANP approach. J Manuf Syst. 2021;60:449–458.
- Di Nardo M et al. The maintenance in Industry 4.0: Assistance and implementation [conference paper]. Presented at: 32nd European Safety and Reliability Conference; Dublin, Ireland; 2022. p. 2286–2292. https://hdl.handle.net/20.500.12607/48222.
- Kagermann H, Lukas WD, Wahlster W. Industrie 4.0: Mit dem Internet der Dinge auf dem Weg zur 4. industriellen Revolution. VDI Nachrichten. 2011;(13):2–3. https://www.dfki.de/fileadmin/user_upload/DFKI/Medien/News_Media/Presse/Presse-Highlights/vdinach2011a13-ind4.0-Internet-Dinge.pdf.
- Council for Science, Technology and Innovation. Report on the Fifth Science and Technology Basic Plan. Tokyo: Cabinet Office, Government of Japan; 2015:https://www8.cao.go.jp/cstp/kihonkeikaku/5basicplan_en.pdf.
- Nahavandi S. Industry 5.0—A human-centric solution. Sustainability (Basel). 2019;11(16):4371.
- Paschek D, Mocan A, Draghici A. Industry 5.0—The expected impact of the next industrial revolution [conference paper]. Presented at: MakeLearn and TIIM International Conference; Piran, Slovenia; 2019. p. 125–132. https://toknowpress.net/ISBN/978-961-6914-25-3/papers/ML19-017.pdf.
- Maddikunta PKR et al. Industry 5.0: A survey on enabling technologies and potential applications. J Ind Inf Integr. 2022;26:100257.
- Longo F, Padovano A, Umbrello S. Value-oriented and ethical technology engineering in Industry 5.0: A human-centric perspective for the design of the factory of the future. Appl Sci (Basel). 2020;10(12):4182.
- Gong Y, Chung YA, Glass J. AST: Audio Spectrogram Transformer [conference paper]. Presented at: Interspeech 2021; Brno, Czech Republic; 2021. p. 571–575. https://www.isca-archive.org/interspeech_2021/gong21b_interspeech.html.
- Purohit H et al. MIMII dataset: Sound dataset for malfunctioning industrial machine investigation and inspection [conference paper]. Presented at: 4th Workshop on Detection and Classification of Acoustic Scenes and Events; New York, NY; 2019. p. 209–213. https://dcase.community/documents/workshop2019/proceedings/DCASE2019Workshop_Purohit_21.pdf.
- Hallioui A et al. A review of sustainable total productive maintenance. Sustainability (Basel). 2023;15(16):12362.
- Vasić S et al. Identification of criteria for enabling the adoption of sustainable maintenance practice: An umbrella review. Sustainability (Basel). 2024;16(2):767.
- Barredo Arrieta A et al. Explainable artificial intelligence: Concepts, taxonomies, opportunities, and challenges toward responsible AI. Inf Fusion. 2020;58:82–115.
- Lundberg SM, Lee SI. A unified approach to interpreting model predictions [conference paper]. Presented at: 31st International Conference on Neural Information Processing Systems; Long Beach, CA; 2017. p. 4765–4774. https://papers.nips.cc/paper/7062-a-unified-approach-to-interpreting-model-predictions.
- Du M, Liu N, Hu X. Techniques for interpretable machine learning. Commun ACM. 2020;63(1):68–77.
- Sarker IH. Machine learning: Algorithms, real-world applications and research directions. SN Comput Sci. 2021;2(3):160.
- Saxe A, Nelli S, Summerfield C. If deep learning is the answer, what is the question? Nat Rev Neurosci. 2021;22(1):55–67.
- Piccialli F et al. A survey on deep learning in medicine: Why, how and when? Inf Fusion. 2021;66:111–137.
- Li Z et al. A survey of convolutional neural networks: Analysis, applications, and prospects. IEEE Trans Neural Netw Learn Syst. 2022;33(12):6999–7019.
- Gil M, Albert M, Fons J, Pelechano V. Engineering human-in-the-loop interactions in cyber-physical systems. Inf Softw Technol. 2020;126:106349.
- Krugh M, Mears L. A complementary cyber-human systems framework for Industry 4.0 cyber-physical systems. Manuf Lett. 2018;15:89–92.
- Jasiulewicz-Kaczmarek M et al. Recent advances in smart and sustainable maintenance [invited-session proposal]. Presented at: 10th IFAC Conference on Manufacturing Modelling, Management and Control; Nantes, France; 2022. https://hub.imt-atlantique.fr/mim2022/wp-content/uploads/2021/12/7a519.pdf.
- Jasiulewicz-Kaczmarek M, Gola A. Maintenance 4.0 technologies for sustainable manufacturing—An overview. IFAC-PapersOnLine. 2019;52(10):91–96.
- Saihi A, Ben-Daya M, As’ad RA. Maintenance and sustainability: A systematic review of modeling-based literature. J Qual Maint Eng. 2023;29(1):155–187.
- Bastas A. Sustainable manufacturing technologies: A systematic review of the latest trends and themes. Sustainability (Basel). 2021;13(8):4271.
- Franciosi C, Iung B, Miranda S, Riemma S. Maintenance for sustainability in the Industry 4.0 context: A scoping literature review. IFAC-PapersOnLine. 2018;51(11):903–908.
- Franciosi C et al. Measuring maintenance impacts on the sustainability of manufacturing industries: From a systematic literature review to a framework proposal. J Clean Prod. 2020;260:121065.
- Vrignat P, Kratz F, Avila M. Sustainable manufacturing, maintenance policies, prognostics and health management: A literature review. Reliab Eng Syst Saf. 2022;218:108140.
- Durán O, Aguilar J, Capaldo A, Arata A. Fleet resilience: Evaluating maintenance strategies in critical equipment. Appl Sci (Basel). 2021;11(1):38.
- Ciccarelli M, Papetti A, Germani M. Exploring how new industrial paradigms affect the workforce: A literature review of Operator 4.0. J Manuf Syst. 2023;70:464–483.
- Madzik P et al. Human-centricity in Industry 5.0—Revealing hidden research topics by unsupervised topic modeling using latent Dirichlet allocation. Eur J Innov Manag. 2025;28(1):113–138.
- Farivar F, Klarin A, Kanani-Moghadam V. Industry 5.0: A socio-technical system perspective on human agency and institutional legitimacy. J Manag Organ. 2026;32(4):1168–1189.
- Karki BR, Porras J. Digitalization for sustainable maintenance services: A systematic literature review. Digit Bus. 2021;1(2):100011.
- Santiago RAdF et al. Data-driven models applied to predictive and prescriptive maintenance of wind turbines: A systematic review of approaches based on failure detection, diagnosis, and prognosis. Energies (Basel). 2024;17(5):1010.
- Carvalho JN, Silva FR, Nascimento EGS. Challenges of the biopharmaceutical industry in the application of prescriptive maintenance in the Industry 4.0 context: A comprehensive literature review. Sensors (Basel). 2024;24(22):7163.
- Santos ACdJ, Cavalcante CAV, Wu S. Maintenance policies and models: A bibliometric and literature review of strategies for reuse and remanufacturing. Reliab Eng Syst Saf. 2023;231:108983.
- Orošnjak M, Brkljač N, Ristić K. Fostering cleaner production through the adoption of sustainable maintenance: An umbrella review with a questionnaire-based survey analysis. Clean Prod Lett. 2025;8:100095.
- Ji Z, Zhou Y, Wang B, Zang J. Human–cyber–physical systems in the context of new-generation intelligent manufacturing. Engineering (Beijing). 2019;5(4):624–636.
- Wang B et al. Toward human-centric smart manufacturing: A human–cyber–physical systems perspective. J Manuf Syst. 2022;63:471–490.
- Jiao J, Zhou F, Gebraeel NZ, Duffy V. Towards augmenting cyber-physical-human collaborative cognition for human–automation interaction in complex manufacturing and operational environments. Int J Prod Res. 2020;58(16):5089–5111.
- Yilma BA, Panetto H, Naudet Y. Systemic formalisation of cyber-physical-social systems: A systematic literature review. Comput Ind. 2021;129:103458.
- Zhou Y, Yu FR, Chen J, Kuo YH. Cyber-physical-social systems: A state-of-the-art survey, challenges and opportunities. IEEE Commun Surv Tutor. 2020;22(1):3
Erişim kısıtlı. Bu içeriği görüntülemek için lütfen giriş yapın veya deneme sürümünü başlatın.