Bu çalışma, TC18 tornalama işlemi sırasında sel tipi ve LN₂ kaynaklı kriyojenik N₂ gaz jetli soğutmayı karşılaştırmaktadır. Talaş kaldırma işlemlerindeki bağımsız tekrarların eksikliği nedeniyle karşılaştırmalar tanımlayıcı düzeyde kalmış olsa da, kriyojenik soğutmanın test edilen ilerleme hızlarında daha sığ görünür deformasyon, yüzeye yakın sertliğin korunması ve daha düşük yüzey pürüzlülüğü ile ilişkili olduğu görülmüştür.
Araştırma makalesi
Tornalama Sırasında TC18 Titanyum Alağımının Yüzey Değişime Uğramış Tabakası Üzerinde İlerleme Hızı ve LN2-Türevli Kriyojenik N2 Gaz-Jet Soğutmasının Karşılaştırmalı Gözlemleri
Bu makalede
Özet
Özet
Titanyum alaşımlarının işlenmesi zordur; çünkü düşük termal iletkenlik ve kesici takım malzemelerine olan yatkınlık, ısının ve mekanik yüklenmenin kesme kenarı yakınında yoğunlaşmasına neden olur. Yüksek dayanımlı near-beta TC18 titanyum alaşımında, bu koşullar bileşen performansını etkileyebilecek yüzeyi değiştirilmiş bir tabaka oluşturabilir. Bu çalışma, TC18'in dış torna işleminde ilerleme hızı ve soğutma modunun etkilerini incelemiştir. 20 °C sıcaklıktaki DRK-5011 yarı sentetik sıvı ile yapılan bol soğutma; 0,10, 0,15, 0,20 ve 0,26 mm/dev ilerleme hızlarında, 135 r/dak fener mili hızı, 19,1 m/dak başlangıç kesme hızı ve 0,60 mm kesme derinliği ile LN₂ kaynaklı kriyojenik N₂ gaz-jet soğutma ile karşılaştırılmıştır. Görünür plastik deformasyon bölgesini (P-bölgesi) ölçmek için kesit metalografisi, yüzey yakınındaki mikro sertliği ve sertleşmiş tabaka kalınlığını değerlendirmek için Vickers mikro sertlik profilleri kullanılmış ve aritmetik ortalama yüzey pürüzlülüğü (Ra) ölçülmüştür. Temsili P-bölgesi derinlikleri bol soğutma altında 8,5, 9,7, 10,9 ve 21,6 µm; kriyojenik soğutma altında ise 6,0, 8,2, 10,7 ve 11,0 µm olarak belirlenmiştir. Yüzey yakınındaki mikro sertlik, büyüklüğü ilerleme hızına göre değişmekle birlikte, soğutma modları arasında tanımlayıcı olarak farklılık göstermiştir; sertleşmiş tabaka kalınlığı ise ortalama yaklaşık %40'lık tanımlayıcı bir fark sergilemiştir. Kriyojenik Ra değerleri, eşleşen ilerlemelerde yaklaşık %8–23 daha düşüktür. Yardımcı testler, kesme hızı ve kesme derinliği ile kriyojenik pürüzlülük eğilimlerini göstermiş ancak eksiksiz eşleştirilmiş soğutma modu karşılaştırmaları sunmamıştır. Genel olarak, kriyojenik gaz-jet koşulu, test edilen işlem penceresi dahilinde daha sığ görünür deformasyon, korunan yüzey yakınlığı sertleşmesi ve daha düşük pürüzlülük ile ilişkilendirilmiştir. Mikro sertlik ve Ra değerleri, her koşul için bir numune üzerinde yapılan tekrarlı ölçümlerin ortalaması ± standart sapması olarak rapor edilmiştir; bu standart sapmalar numuneler arası değişkenliği değil, ölçüm tekrarlanabilirliğini yansıtmaktadır. Bu nedenle, tüm karşılaştırmalar tanımlayıcıdır ve bağımsız işleme tekrarları olmadan istatistiksel anlamlılık değerlendirilemez.
Giriş
Titanyum alaşımları; yüksek özgül mukavemeti, korozyon direncini ve geniş bir sıcaklık aralığındaki faydalı mekanik performansı bir araya getirerek havacılık, enerji, denizcilik ve biyomedikal uygulamalarındaki kullanımlarını desteklemektedir1,2,3,4. Ancak yüksek yüklü bileşenlerde performans, yığın mukavemetinden daha fazlasına bağlıdır. İşlenmiş yüzey ve hemen altındaki malzeme; temasa, döngüsel yüklemeye, fretting'e, erozyona ve agresif ortamlara maruz kalan ilk bölgelerdir. Bu nedenle yüzey topografyası, plastik olarak deforme olmuş mikro yapı, sertlik gradyanları, kalıntı hasar ve işleme kaynaklı diğer değişiklikler, hasarın nerede başladığını ve nasıl geliştiğini etkileyebilir5,6,7,8. Yüzeye yakın bu bölge genellikle daha geniş bir kavram olan yüzey bütünlüğü üzerinden veya vurgu işleme kaynaklı modifikasyon olduğunda yüzey değiştirilmiş tabaka olarak tartışılır. Birçok titanyum bileşeninde gerekli olan boyutlara ve yüzey koşullarına ulaşmak için tornalama işlemi gerekli olmaya devam etmektedir, bu nedenle proses seçimi hem malzeme uzaklaştırma verimliliğini hem de iş parçası üzerinde bırakılan durumu hesaba katmalıdır9,10. TC18, hafif, hasar toleranslı ve yük taşıyan yapılarda kullanılan yüksek mukavemetli bir near-β titanyum alaşımıdır11. Alaşım sınıfı ve mukavemet seviyesi, onu işleme literatürüne hakim olan α+β alaşımı Ti–6Al–4V'den ayırır. Dolayısıyla, Ti–6Al–4V için belirlenen eğilimler faydalı hipotezler sunar ancak bunların TC18'e nicel olarak aktarılabileceği varsayılamaz. Pratik bir tornalama işleminin sığ yüzey altını nasıl değiştirdiğini ve soğutma yöntemindeki değişikliklerin, sertlik tepkisini ortadan kaldırmadan daha sığ görünür deformasyonla ilişkili olup olmadığını belirlemek için TC18'e özgü kanıtlara ihtiyaç vardır.
Titanyum alaşımlarının işleme zorluğu, küçük ve hızla yenilenen bir temas bölgesindeki birleşik termal, mekanik ve tribolojik koşullardan kaynaklanmaktadır. Düşük termal iletkenlik, ısının kesici kenardan uzaklaşmasını kısıtlarken, titanyum ile yaygın takım malzemeleri arasındaki ilgi, adezyonu ve kararsız takım-talaş temasını teşvik edebilir. İncelemeler; kesme sıcaklığı, temas gerilmesi, talaş oluşumu, takım durumu ve yüzey bütünlüğünü izole değişkenlerden ziyade birbirine bağımlı sonuçlar olarak tutarlı bir şekilde tanımlamaktadır12,13,14,15. Deneysel ve modelleme çalışmaları da benzer şekilde, nihai yüzeyin geçici yükleme altında birikim gerinimi ile sıcaklığa bağlı yumuşama arasındaki rekabeti yansıttığını göstermektedir16,17,18. Kayma lokalizasyonu ve segmentli talaş oluşumu, ek uzamsal ve zamansal heterojenlik katmaktadır19,20,21. Bu çalışmalar, hem kesme parametrelerinin hem de soğutucu akışkan iletiminin yüzeyde değişime uğramış tabakanın derinliğini ve mekanik karakterini etkilemesini bekleme konusunda fiziksel bir temel oluşturmaktadır; ancak sıcaklık, kuvvet, takım durumu veya kristalografiden gelen doğrudan kanıtlar olmadan, optik veya sertlik eğilimine tekil bir mekanizma atamanın gerekçesini sunmamaktadırlar. İlerleme hızı; nominal deforme olmamış talaş kalınlığını, devir başına etkilenen malzeme miktarını ve takım tarafından bırakılan ilerleme izlerini değiştirdiği için özellikle doğrudan bir proses değişkenidir. İlerlemenin artırılması; temas yükünü, talaş geometrisini, yeni oluşturulan yüzeye uygulanan gerinimi ve pürüzlülüğe olan geometrik katkıyı değiştirebilir. Ti–6Al–4V üzerine yapılan çalışmalar, buna bağlı olarak yüzey morfolojisi, pürüzlülük ve yüzey altı özelliklerinde ilerleme ile ilgili güçlü değişiklikler rapor etmiştir22,23. Bununla birlikte, bu tepkilerin büyüklüğü ve biçimi alaşım durumuna, takım geometrisine, soğutma moduna ve test edilen proses penceresine bağlıdır; bu da eşleşmiş bir TC18 karşılaştırmasını, başka bir alaşımdan çıkarılan evrensel bir ilerleme yasasından daha savunulabilir kılmaktadır.
Soğutma stratejisi, kesme bölgesi sınır koşullarını değiştirmek için ikinci bir yol sunar. Yüzey modifikasyon çalışmaları, makroskobik bir hasar görünmediğinde bile mikro yapıdaki veya mekanik özelliklerdeki yüzeysel bir değişikliğin anlamlı kalabildiğini göstermektedir24,25. Bu nedenle, kriyojenik ve kriyojenik destekli işleme, geleneksel bol soğutmaya alternatifler veya tamamlayıcılar olarak incelenmiştir. Titanyum üzerine yapılan karşılaştırmalı çalışmalar, belirli tornalama ve frezeleme koşulları altında kriyojenik desteği, azalmış takım aşınması veya pürüzlülük ile ilişkilendirmiş26,27,28, mikro işleme çalışmaları ise iyileştirilmiş çapak kontrolü ve yüzey kalitesi bildirmiştir29. Soğutulmuş hava destekli yağlama; kesme kuvvetini, takım bozulmasını ve pürüzlülüğü değiştirebilir, ancak sonuç sağlanan sıcaklığa ve beraberindeki yağlama rejimine bağlıdır30. CO₂ ve kombine soğutma-yağlama stratejileri kullanan çalışmalar, yanıtın alaşıma ve konfigürasyona bağlı olduğunu daha da kanıtlamaktadır31,32. Soğuk CO₂ gazı ile vorteks tüpü soğutması kullanan çalışmalar, Ti6Al4V alaşımının tornalanması sırasında kesme sıcaklığında ( %35,6'ya kadar) ve yüzey pürüzlülüğünde ( %66,14'e kadar) önemli düşüşler bildirmiş; bu da soğutma ortamının ve iletim yönteminin yüzey kalitesini önemli ölçüde etkileyebileceğini göstermiştir. Topluca bu literatür, mevcut tasarımla ilgili iki noktayı desteklemektedir. Birincisi, hızlı ısı tahliyesi birçok işleme sonucunu eş zamanlı olarak etkileyebilir, bu nedenle bir soğutma stratejisi birden fazla yüzey bütünlüğü metriği kullanılarak değerlendirilmelidir. İkincisi, bildirilen fayda, ortamdan ve iletim sisteminden ayrı düşünülemez. Kriyojenik soğutma, tek başına aktarılabilir bir işlem değildir: ortam, faz, sıcaklık, basınç, çarpma pozisyonu, takım erişimi ve yağlamanın tamamı karşılaştırmayı etkiler. Sonuç olarak incelemeler, iletim koşullarının kesin olarak raporlanmasını ve test edilen malzeme ile işlem konfigürasyonunun yorumlanmasını vurgulamaktadır33. Burada incelenen yöntem, soğuk kaynak olarak LN2 kullanır ve takım-talaş bölgesindeki talaş yüzeyine doğru kriyojenik bir N2 gaz jeti iletir. Yaklaşık −196 °C'deki LN₂ soğuk kaynak olarak hizmet etmiş, çarpma öncesinde ölçülen N₂ gaz jeti sıcaklığı ise −169 °C olmuştur. 7 dk boyunca kaydedilen 20 L LN₂ tüketimi, yaklaşık 3 L/dk sıvı LN₂ tüketimine karşılık gelmiştir. Bol soğutma; soğutma, yağlama ve temizleme sağladığından, deney iki iletim modu arasındaki genel farkı değerlendirir ve termal tahliyeyi yağlamadan, jet momentumundan veya diğer ara yüz etkilerinden ayıramaz.
Bu çalışma, TC18'in dış torna işlemi sırasında, Yöntemler bölümünde belirtilen nozül, basınç ve iletim parametrelerine sahip iki spesifik soğutma uygulama konfigürasyonu arasında; DRK-5011 taşkınlama sistemi ile LN₂ kaynaklı kriyojenik N₂ gaz-jet sistemi arasında tekrarlanabilir bir karşılaştırma sunmaktadır. Temel deney, sabit bir fener mili hızı ve talaş derinliğinde ilerleme hızını değiştirir ve yüzeyde meydana gelen değişimlerin üç tamamlayıcı unsurunu ölçer: görünür plastik deformasyon bölgesinin derinliği (P-bölgesi), yüzeye yakın mikro sertlik profili ve buradan türetilen sertleşmiş tabaka kalınlığı ile aritmetik ortalama yüzey pürüzlülüğü (Ra). P-bölgesi ve sertleşmiş tabaka kalınlığı, ilki optik morfolojik sınıra, ikincisi ise ölçülen matris sertlik bandına geri dönüşe bağlı olduğu için ayrı uç noktalar olarak tutulmuştur. İki yardımcı kriyojenik seri, yalnızca pürüzlülük ölçümü için kesme hızını veya talaş derinliğini değiştirir; bunların sınırlı taşkınlama referansları, tam eşli seriler yerine izole referans noktaları olarak değerlendirilmiştir. Mevcut veriler için koşul bazlı eşli bir tasarım uygundur, çünkü bu yaklaşım, ölçülmemiş bir etkileşim yüzeyi öngörmeden her bir ilerleme hızındaki doğrudan karşılaştırmayı korur. Ancak bu tasarım, tüm parametreler genelinde bağımsız ana etkileri tahmin etmez veya bir işlem optimumu belirlemez. Çalışmada ayrıca kuru işleme grubu, faktöriyel veya yanıt yüzeyi tasarımı, resmi varyans analizi, kesme kuvveti ölçümleri, sıcaklık-zaman geçmişleri, takım aşınması ölçümleri veya elektron geri saçılım kırınımı (EBSD) veya transmisyon elektron mikroskobu (TEM) karakterizasyonu bulunmamaktadır. Bu nedenle çalışmanın katkısı, belirtilen takım, malzeme, soğutma iletimi ve işlem penceresi altındaki ölçülen yanıtlarla sınırlıdır; ancak sonraki mekanizma çözücü bir çalışma için nicel gözlemler ve net bir şekilde çerçevelenmiş hipotezler sağlar. Burada incelenen eşleşmiş torna koşulları altında, belirtilen LN₂ kaynaklı kriyojenik N₂ gaz-jet koşulunun, test edilen ilerleme hızları boyunca taşkınlama soğutmaya kıyasla belirgin ve temsili P-bölgesi derinlikleri, yüzeye yakın mikro sertlik profilleri, sertleşmiş tabaka kalınlıkları ve Ra değerleri göstereceği hipotez edilmiştir
Protokol
İş parçası malzemesi ve kesici takım
Başlangıç çapı 45 mm ve uzunluğu 275 mm olan, olduğu gibi kabul edilmiş bir TC18 yakın-β titanyum alaşımlı çubuk kullanılmıştır. Test edilen TC18 çubuğun partiye özel elementel bileşimi, tedarikçi malzeme sertifikasına dayanarak Tablo 1'de verilmiştir. Referans ve partiye özel oda sıcaklığı mekanik özellikleri Tablo 2'de sunulmuştur. Test edilen çubuğun malzeme sertifikası Ek Dosya 1 olarak sağlanmıştır. Çubuk, tüm koşullar için aynı fikstür düzeninde rijit bir şekilde sabitlenmiştir. Dış torna işlemi WNMG080404-HL kaplamalı sement karbür uç ile gerçekleştirilmiş; hem taşkın hem de kriyojenik denemeler için aynı uç tipi, nominal geometri, tutucu yönü ve iş parçası bağlama yöntemi korunmuştur. Her bir işleme denemesi için kullanılmamış bir kesme kenarına sahip, yeni kaplanmış bir sement karbür uç kullanılmıştır. Farklı kesme koşulları arasında hiçbir uç tekrar kullanılmamıştır. Bu sayede, tüm testler için başlangıç takım durumunun tutarlı olması sağlanmıştır. Mevcut çalışma özel bir takım aşınma analizi içermediğinden; çalışmanın amacı takım ömrünü veya aşınma davranışını karşılaştırmak değil, tanımlanmış başlangıç takım koşulları altında yüzeyden etkilenmiş tabakayı değerlendirmek olduğundan, yan aşınma, krater aşınma, kenar kırılması veya yığılma gibi ilerleyici takım aşınmaları nicel olarak incelenmemiş veya ölçülmemiştir.
Tablo 1, bu çalışmada kullanılan TC18 çubuğun, titanyum dengeleyici olmak üzere partiye özgü elementel kompozisyonunu sunmaktadır. Tablo 2 ise nominal oda sıcaklığı çekme dayanımını, 0.2% akma stresini, kopma uzamasını ve alan daralmasını bildirmektedir. Bu veriler, iş parçasını TC18 için rapor edilen dayanım aralığına yerleştirmiş ve sonraki tornalama ve sertlik ölçümleri için bağlam sağlamıştır; ancak bu çalışmada partiye özgü bir çekme testi gerçekleştirilmemiştir.
Soğutma sistemi konfigürasyonu ve torna tasarımı
Tornalama testleri, Şekil 1'de gösterilen besleme sistemiyle donatılmış bir üniversal torna tezgahında gerçekleştirilmiştir. Kriyojenik sistem; bir LN2 depolama kabı, bir elektrikli pompa, bir buharlaşma odası, bir basınç kontrol ünitesi, bağlantı hatları ve özel bir nozülden oluşmaktaydı. Gaz jetinin sıcaklığını ölçmek için nozül çıkışına T-tipi bir termokupl yerleştirilmiştir; nozül çıkışının 50 mm aşağısında, takım-talaş bölgesine çarpmadan hemen önce ölçülen sıcaklık -169 °C idi. Yaklaşık -196 °C nominal kaynama sıcaklığındaki LN₂ soğuk kaynak olarak kullanılmıştır; buharlaşmadan sonra, düşük sıcaklıklı N₂ gazı takım-talaş temas bölgesine yönlendirilmiştir. Sistem, kriyojenik kesme sisteminin operasyonel kararlılığını ve güvenliğini artırmak için kriyojenik ortam jet püskürtme yöntemini benimsemiştir. Nozül, 2 mm çıkış çapına sahip konik düz bir konfigürasyona sahipti. Jet, nominal olarak talaş yüzeyine dik (90 derece) yönlendirilmiş ve nozül uç yüzü takım ucundan 50 mm uzağa konumlandırılmıştır. Basınç kontrol ünitesi ile nozül girişi arasına bir basınç ölçer yerleştirilmiştir; kesme sırasında besleme basıncı 0,16 MPa ± 0,01 MPa seviyesinde tutulmuştur. Sistem, operasyonel basınç dalgalanmalarını bastırmak için bir basınç sabitleyici cihaz kullanmıştır.
7 dakikada sürekli olarak tüketilen 20 L LN2, yaklaşık 3 L/min'lik bir LN2 tüketim hızına karşılık gelmiştir. Bu değer, buharlaşan gazın hacimsel akış hızı olarak değil, bir sıvı tüketim hızı olarak değerlendirilmiştir. Gaz jeti düzenlemesi, sabit bir çarpma noktası sağlarken kesme bölgesi yakınındaki sıvı tutulumunu ve sıçramayı azaltmak için seçilmiştir. Mevcut deneyde sıvı çarpmasıyla doğrudan karşılaştırılmamıştır. LN₂ ve kriyojenik N₂ gazı şiddetli soğuk yanıklarına neden olabilir ve yetersiz havalandırılan alanlarda oksijenin yerini alabilir. Teslimat sistemi yalnızca iyi havalandırılan bir alanda çalıştırılmış; yüz siperliği veya emniyet gözlüğü, yalıtımlı kriyojenik eldivenler, laboratuvar önlüğü, uzun pantolon ve kapalı burunlu ayakkabılar giyilmiş ve kurumun kriyojenik sıvı kullanım prosedürleri takip edilmiştir.
Birincil eşleştirilmiş deney için iş mili hızı 135 r/min olarak ayarlanmıştır. 45 mm'lik başlangıç iş parçası çapında, bu değer yaklaşık 19,1 m/min'lik bir nominal kesme hızına karşılık gelmekteydi; yüzey hızının anlık çapla birlikte değişmesi nedeniyle bu değer başlangıç çapı değeri olarak belirlenmiştir. Eksenel kesme derinliği (ap) 0,60 mm olarak ayarlanmış ve her iki soğutma modu altında 0,10, 0,15, 0,20 ve 0,26 mm/dev ilerleme hızları (f) test edilmiştir.
Taşkın soğutma için, DRK-5011 yarı sentetik kesme sıvısı su ile %5'lik (hacim oranı) bir konsantrasyona seyreltilmiş ve sıcaklık kontrollü bir soğutucu sirkülasyon sistemi aracılığıyla 20 ± 2 °C'de uygulanmıştır. Soğutucu, 0,16 MPa pompa çıkış basıncında 20 L/dk nominal akış hızına sahip bir santrifüj pompa ile sağlanmıştır; nozul çıkış akış hızı, besleme hattına kurulu bir akış ölçer kullanılarak 20 L/dk olarak ölçülmüştür. Çıkış çapı 2 mm olan, talaş yüzeyine 30° açıyla yönlendirilmiş ve kesme bölgesinden 10 mm'lik bir uzaklıkta konumlandırılmış tek devirli bir nozul kullanılmıştır. Taşkın soğutucu, her bir kesme geçişi boyunca sürekli olarak uygulanmış ve besleme koşulları (akış hızı ve basınç) her testten önce doğrulanmıştır.
Kriyojenik soğutma için yukarıda açıklanan sabit gaz jetli konfigürasyon kullanılmış, basınç ve iletim koşulları kesme işleminden önce doğrulanmıştır. Modlar eşleştirilirken iş mili ayarı, kesme derinliği, takım tipi, nominal geometri, iş parçası bağlama ve nozul pozisyonu değiştirilmeden tutulmuştur. Bu sekiz ilerleme-soğutma koşulu; P-bölgesi derinliği, yüzeye yakın mikro sertlik, sertleşmiş tabaka kalınlığı ve Ra için eşleştirilmiş veri setini oluşturmuştur.
Deneyler soğutma moduna göre düzenlenmiştir: önce tüm sel soğutma denemeleri dört farklı ilerleme hızında düşükten yükseğe doğru gerçekleştirilmiş, ardından tüm kriyojenik soğutma denemeleri yapılmıştır; her bir soğutma modu içerisinde ilerleme hızı sırası düşükten (0.10 mm/rev) yükseğe (0.26 mm/rev) doğru belirlenmiştir. Bu sıra operasyonel kolaylık için seçilmiş olup tam olarak randomize edilmemiştir. Her deneme için yeni bir uç kullanıldığı için, her test öncesindeki toplam kesme süresi veya mesafesi sıfırdır; bu da her denemenin aşınmamış bir kenarla başladığı anlamına gelmektedir. İlerleme hızı veya soğutma modu fark etmeksizin, kesme koşullarındaki her değişiklik yeni ve taze bir kesme kenarına sahip bir uçla gerçekleştirilmiştir.
Yardımcı pürüzlülük serisi için, f = 0.15 mm/dev ve ap = 0.60 mm değerlerinde 10.6, 14.1 ve 19.1 m/dak kriyojenik kesme hızları test edilmiştir. Ayrı olarak, vc = 19.1 m/dak ve f = 0.15 mm/dev değerlerinde 0.40, 0.60, 0.80 ve 1.00 mm kriyojenik kesme derinlikleri test edilmiştir. Sel tipi soğutma ölçümleri yalnızca mevcut testin temel koşulları için mevcut olduğundan, bu veri setleri; faktöriyel tasarım, etkileşim analizi veya tepki yüzeyi deneysel yaklaşımları yerine, ayrık eşleşmiş referans noktalarıyla birlikte kriyojenik mod sonuçlarındaki eğilimleri belirlemek amacıyla analiz edilmiştir. Birincil eşli deney ve yardımcı kriyojenik pürüzlülük testleri için kesme parametreleri ve soğutucu iletim koşulları Tablo 3'te özetlenmiştir.
Tablo 3: Tornalama parametreleri ve soğutucu sıvı verme koşulları. Birincil eşleşmiş ilerleme hızı deneyinde kullanılan kesme parametreleri ve buna karşılık gelen soğutma koşulları özetlenmiştir. Bu tabloyu indirmek için lütfen buraya tıklayın.
Numune hazırlama ve yüzey karakterizasyonu
Tornalama işleminden sonra, hazırlanan kesitin işlenmiş yüzeyi içermesi ve işleme yönüyle hizalı olması için tel elektro-erozyon işleme yöntemiyle 10 mm x 10 mm x 5 mm boyutlarında numuneler çıkarılmıştır. Tüm koşullar için aynı yönelim kullanılmıştır. Her numune reçineye gömülmüş, kesit kademeli olarak taşlanmış ve tamamı boyunca aynı hazırlama sırası kullanılarak ayna yüzey parlaklığına getirilmiştir. Serbest yüzey sınırının kaybı, mikrometre ölçeğindeki derinlik ölçümünü saptırabileceği için işlenmiş kenardaki yuvarlanma minimize edilmiştir.
Parlatılmış enine kesit; %2 hacim HF, %4 hacim HNO₃ ve %94 hacim H₂O34 içeren Kroll reaktifi ile 45 s boyunca etçlendi, ardından hemen durulanıp kurutuldu. Kroll reaktifi HF ve HNO₃ içerir; HF oldukça toksik ve korozif, HNO₃ ise güçlü derecede korozif ve oksidandır. Reaktif; onaylanmış kurumsal kimyasal güvenlik prosedürlerine uygun olarak, aside dayanıklı eldivenler, göz/yüz koruması ve uygun laboratuvar kişisel koruyucu ekipmanları kullanılarak yalnızca sertifikalı bir kimyasal çeker ocak içerisinde hazırlandı, kullanıldı ve imha edildi.
Yüzeye yakın bölge, benzer aydınlatma ve kontrast kullanılarak, 500x büyütmede metalografik bir mikroskopla incelenmiştir. Mikroskop, 20 megapiksellik bir USB3.0 kamera ile donatılmıştır. Ölçümden önce, aynı büyütmede bir sahne mikrometresi kullanılarak piksel-uzunluk kalibrasyonu gerçekleştirilmiştir. Görüntüler, görüntü analiz yazılımı kullanılarak analiz edilmiştir.
Temsili alan seçilmeden önce işlenmiş kenar incelenmiş ve hazırlama çizikleri, kopmalar ve yuvarlanmış kenar artefaktları sınır yerleşiminden hariç tutulmuştur. P-zonu, sürekli, uzamış, lifli veya akış benzeri özellikler içeren bant olarak tanımlanmış ve alt sınırı, bu özelliklerin kaybolduğu ve matris morfolojisinin geri kazandığı noktaya yerleştirilmiştir. Derinlik, yüzeye dik olarak ölçülmüştür. Her bir işleme koşulu için, kesit boyunca en az üç temsili görüş alanı incelenmiştir. P-zonu sınırı, eğitimli iki operatör tarafından bağımsız olarak belirlenmiş ve rapor edilen derinlik değerleri tekrarlanan ölçümlerin ortalamasını temsil etmiştir; uyumsuzlukların %5'i aştığı durumlarda, fikir birliğine varmak için görüntüler ortaklaşa yeniden incelenmiştir. P-zonu derinliğinin ölçüm belirsizliği, birden fazla alan boyunca tekrarlanan sınır yerleşimlerinin standart sapmasından tahmin edilmiştir.
Vickers mikro sertlik testi, parlatılmış enine kesit üzerinde HVS-1000Z test cihazı ile 50 gf (yaklaşık olarak 0.49 N) yük ve 15 s bekleme süresiyle gerçekleştirilmiştir. İlk izleme, merkezde, işlenmiş yüzeyin yaklaşık 10 µm altına yerleştirilmiş ve ölçümlere 10 µm derinlik aralıklarıyla devam edilmiştir. Bu adım boyutu, sertleşmiş tabaka kalınlığının belirlenmesi için ±10 µm derinlik çözünürlüğü tanımlamıştır. Ölçülen sertliğin matris bandına yaklaştığı geçiş bölgesinde (bandın sınırlarının 15 HV dahilinde), sınır konumunun çözünürlüğünü artırmak için 5 µm aralıklarla ek izlemeler yapılmıştır. 10 µm ölçüm adımı göz önüne alındığında, rapor edilen sertleşmiş tabaka kalınlığındaki belirsizlik, geçiş bölgesindeki 5 µm ölçümleriyle hassaslaştırılmadığı sürece ihtiyatlı olarak ±10 µm şeklinde tahmin edilmiştir.
İlk indentasyon merkezi, işlenmiş yüzeyin yaklaşık 10 µm altına konumlandırılmıştır. 50 gf test yükü ve yaklaşık 376–446 HV beklenen sertlik değerleri ile tahmin edilen indentasyon diyagonali yaklaşık 14,4–15,7 µm idi. ISO 6507-1'e göre, indentasyon merkezinden numune kenarına olan mesafe, ortalama diyagonal uzunluğunun en az 2,5 katı (yaklaşık 38 µm) olmalıdır. Bu çalışmada kullanılan 10 µm kenar mesafesi bu gereksinimi karşılamamıştır; bu nedenle, yüzeye yakın sertlik değerleri mutlak ölçümlerden ziyade sertlik trendinin kalitatif göstergeleri olarak yorumlanmıştır.
Her bir hedef derinlikte, yaklaşık 30 µm aralıklarla yanal olarak kaydırılmış konumlarda beş ayrı girinti yapılmış olup, her derinlikteki ortalama değer ve standart sapma bu beş girintiden türetilmiştir. Bu beş girinti, tek bir enine kesitteki mekansal varyasyonu temsil etmiştir. Her bir kesme koşulu (ilerleme hızı ve soğutma modu) için tek bir işlenmiş numuneden bir metalografik enine kesit hazırlanmıştır. Bu nedenle, ölçülen numune sertliğinin standart sapması, farklı numuneler arasındaki farktan ziyade aynı numune üzerindeki beş girinti arasındaki varyasyonu yansıtmaktadır. Her bir kesme koşulu için bir numune işlenmiş ve metalografik gözlem ile mikro sertlik testi için her numuneden bir kesit hazırlanmıştır. Vickers mikro sertlik ölçüm düzeni Şekil 2'de gösterilmiştir.
HV 376–388 matris sertliği referans bandı, sertlik profilinin stabilize olduğu, işlenmiş yüzeyden 200 µm'den daha derin noktalarda sertlik ölçümleri yapılarak belirlenmiştir. Bu stabil bölgedeki (20 µm aralıklarla seçilen) beş farklı derinliğin her birinde beş bağımsız iz bırakma işlemi gerçekleştirilmiş ve toplam 25 ölçüm elde edilmiştir. Matris bandı, nominal merkez değeri HV 384 olmak üzere, ortalama ± 2 standart sapma (HV 376–388) olarak tanımlanmıştır. Ölçümlere, profil nominal merkezi HV 384 olan HV 376–388 ölçülen matris sertliği bandına geri dönene kadar devam edilmiştir. Sertleşmiş tabaka kalınlığı, profilin bu ölçülen banda geri döndüğü ve bu bant içinde kaldığı ilk derinlik olarak tanımlanmıştır.
Yüzey pürüzlülük ölçümleri konfokal mikroskop kullanılarak gerçekleştirilmiştir. Bu cihaz, ışık kaynağı olarak 405 nm'de menekşe rengi bir yarı iletken lazer kullanan temassız bir optik ölçüm cihazıydı. Dikey ölçüm doğruluğu 0.05 nm ve 3σ seviyesindeki yatay tekrarlanabilirlik 10 nm idi. Pürüzlülük parametreleri, konfokal optik sistem tarafından elde edilen iki boyutlu yükseklik verilerinden hesaplanmıştır. Değerlendirme uzunluğu, ISO 4287'ye uygun olarak 0.8 mm kesme dalga boyu ve bir Gaussian filtresi ile 4.0 mm olarak belirlenmiştir.
Her bir numune için, işlenmiş yüzey üzerinde beş farklı ölçüm noktası incelenmiştir. Bu beş ölçümden ortalama ve standart sapma hesaplanmıştır. Ölçüm yönü, ilerleme izlerine dik, yani kesme yönü boyunca belirlenmiştir. Karşılaştırılan tüm numuneler için aynı veri toplama prosedürü, örnekleme yönü, cihaz ayarları ve değerlendirme uzunluğu kullanılmıştır. Pürüzlülük verilerinin toplanması sırasında, eşleştirilmiş ilerleme deneyi ve iki yardımcı seri ayrı tutulmuştur. Her bir kesme koşulu için bir numune işlenmiş olup, raporlanan standart sapmalar bağımsız olarak işlenen numuneler arasındaki varyasyonu değil, tek bir numune üzerindeki beş farklı noktadaki ölçüm tekrarlanabilirliğini temsil etmektedir.
Yüzeye yakın mikro sertlik ve Ra, mevcut olduğunda ortalama ± SD şeklinde tanımlayıcı olarak bildirilmiş; P-bölgesi derinliği ve sertleşmiş tabaka kalınlığı ise bağımsız replika düzeyinde ölçümler elde edilebildiği durumlar haricinde tanımlayıcı derinlik değerleri olarak bildirilmiştir.
Sonuçlar
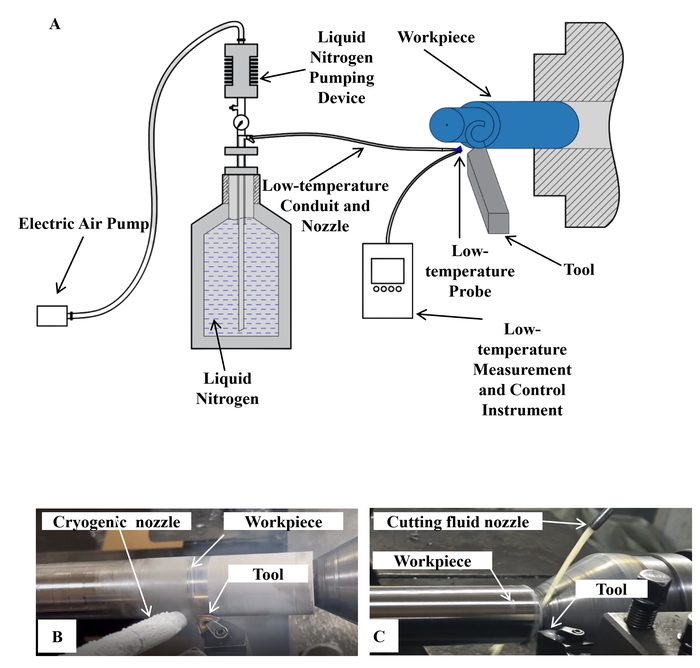
Şekil 1: TC18 titanyum alağımı tornalama işleminde kullanılan deneysel düzenek ve soğutucu iletim konfigürasyonları. (A) LN₂ rezervuarı, elektrikli pompa, iletim hattı, sıcaklık probu, iş parçası ve kesme takımını içeren LN₂ kaynaklı kriyojenik N₂ gaz jet sistemi.
(B) Takım-talaş temas bölgesine yönlendirilmiş kriyojenik N₂ gaz jet nozulu.
(C) Kesme bölgesine DRK-5011 yarı sentetik kesme sıvısının sürekli akışla iletimi. Bu şeklin daha büyük bir versiyonunu görüntülemek için lütfen buraya tıklayın.
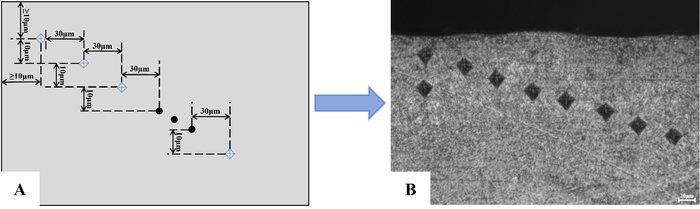
Şekil 2: Parlatılmış bir TC18 enine kesitinde Vickers mikro sertlik ölçüm düzeni ve temsili
iz alanı. (A) Vickers mikro sertlik
ölçüm düzeni. (B) Temsili iz alanı. İlk iz merkezi işlenmiş yüzeyin yaklaşık 10 µm altına, sonraki hedef derinlikler 10 µm aralıklarla ve yan yana olan izler yanlamasına yaklaşık 30 µm kaydırılarak yerleştirilmiştir. Her hedef derinlikte, yanlamasına farklı konumlarda beş ayrı iz oluşturulmuş ve her derinlikteki ortalama değer bu beş izden elde edilmiştir. Ölçek çubuğu = 20 µm. Bu şeklin daha büyük bir versiyonunu görüntülemek için lütfen buraya tıklayın.
Plastik olarak deforme olmuş bölge
Kesit mikrografları, öncelikle işlenmiş yüzeyin hemen altındaki gözle görülür şekilde değişmiş bölgeyi tanımlamıştır. 20 °C'deki yarı sentetik kesme sıvısı ile taşma soğutma altında, her kesit, mikroyapısal özelliklerin uzadığı ve işlenmiş yüzeye yaklaşık olarak paralel hizalandığı sığ bir bant içeriyordu (Şekil 3). Bu akış benzeri morfoloji ile alttaki matris arasındaki sınır mikrograflarda belirlenmiş ve işlenmiş yüzeyden bu sınıra olan dik mesafe, P-bölgesi derinliği olarak raporlanmıştır. Bu optik nicelik, hazırlanan kesitte görünür deformasyon özelliklerinin ayırt edilebildiği derinliği kaydeder; bu değer, işleme kaynaklı birim şekil değiştirmenin toplam derinliğine eşit değildir. 0.10, 0.15, 0.20 ve 0.26 mm/dev ilerleme hızlarında, taşma soğutmalı temsili P-bölgesi derinlikleri sırasıyla 8.5, 9.7, 10.9 ve 21.6 µm idi. İlk üç ölçüm 1.2 µm'lik basamaklarla artarken, 0.20'den 0.26 mm/dev'e geçişteki değişim 10.7 µm olmuştur. Böylece, test edilen aralık boyunca gözlemlenen toplam 13.1 µm'lik artışın çoğu, en yüksek ilerleme hızında meydana gelmiştir. Dört koşulun ortalaması 12.68 µm idi, ancak bu değer yalnızca sunulan dört koşulun bir özeti olup, birleştirilmiş tekrar düzeyinde bir tahmin değildir.
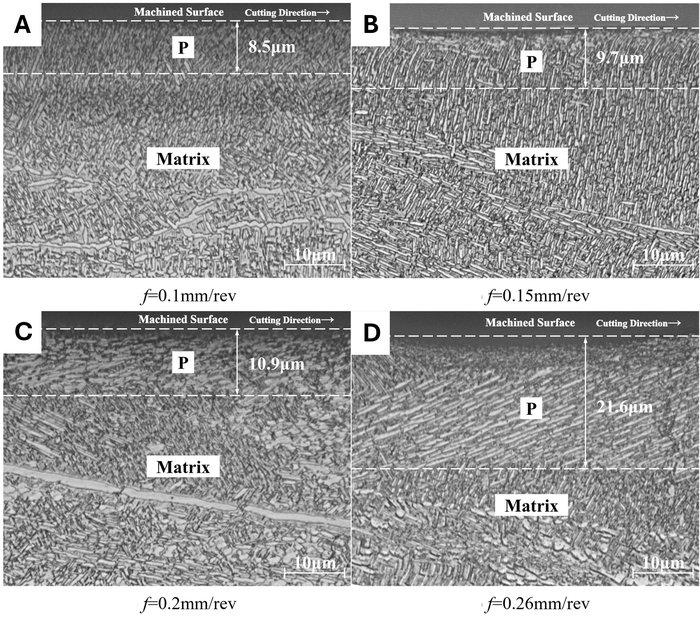
Şekil 3: 20 °C'de DRK-5011 yarı sentetik kesme sıvısı ile bol soğutma altında tornalama sonrası TC18'in yüzeye yakın mikro yapıları. (A) 0,10 mm/dev ilerleme hızları. (B) 0,15 mm/dev ilerleme hızları. (C) 0,20 mm/dev ilerleme hızları.
(D) 0,26 mm/dev ilerleme hızları. Nominal kesme hızı 19,1 m/dak ve eksenel kesme derinliği 0,60 mm idi. Oklar, kesme yönünü ve işlenmiş yüzeyi göstermektedir. Kesikli çizgiler görünür plastik deformasyon bölgesini (P-bölgesi) sınırlamakta olup, sayısal etiketler bu bölgenin işlenmiş yüzeyden olan derinliğini belirtmektedir. Ölçek çubukları = 10 µm. Gösterilen mikrograflar, her bir kesme koşulu için tek bir kesitte incelenen birden fazla görüş alanından seçilen temsilci görünümlerdir. Bildirilen P-bölgesi derinlikleri, en az üç görüş alanından elde edilen ölçümlerin ortalamasını temsil etmektedir. Bu şeklin daha büyük bir versiyonunu görüntülemek için lütfen buraya tıklayın.
Kriyojenik N₂ gaz-jet kesitlerinde de gözle görülür şekilde deforme olmuş bir bant vardı, ancak bu bandın derinliği aynı dört ilerleme hızında 6,0, 8,2, 10,7 ve 11,0 µm idi (Şekil 4). Bu serideki art arda gelen değişimler 2,2, 2,5 ve 0,3 µm olup toplamda 5,0 µm'lik bir aralık ve dört koşul için 8,98 µm'lik bir ortalama oluşturdu. Her eşleşmiş ilerlemedeki flood soğutmaya kıyasla, kriyojenik soğutma, belirtilen P-bölgesi derinliğinde yaklaşık %29, %15, %2 ve %49'luk bir azalma ile ilişkilendirildi; mutlak farklar 2,5, 1,5, 0,2 ve 10,6 µm idi. Dolayısıyla modlar arasındaki ayrım koşula bağlıydı: 0,20 mm/dev değerinde neredeyse yokken, 0,26 mm/dev değerinde en yüksekti. Gösterilen dört ayar genelinde, moda özgü ortalamalar arasındaki fark, flood ortalamasının %29'una eşdeğer olan 3,70 µm idi. Her koşul için yalnızca tek bir işlenmiş numune değerlendirildiği ve havuzlanmış dağılım tahmini ile tekrarlanabilirlik düzeyinde optik ölçümler mevcut olmadığı için, yukarıdaki tüm koşula özgü ve ortalama karşılaştırmaları tanımlayıcıdır. Belirleme sapmasını ölçmek için ölçüm düzeyinde tekrarlanabilirlik (koşul başına ≥3 alan, iki bağımsız sınır belirleme, tekrarlanan yerleştirmelerden elde edilen standart sapmalar) kullanılmıştır, ancak bu durum numuneler arası değişkenliği temsil etmemektedir. Özellikle, 0,20 mm/dev'deki 0,2 µm'lik fark ölçüm belirsizliği dahilindedir ve ek kesitler ile bağımsız ölçümler olmadan tekrarlanabilir bir soğutma etkisinin kanıtı olarak değerlendirilemez.
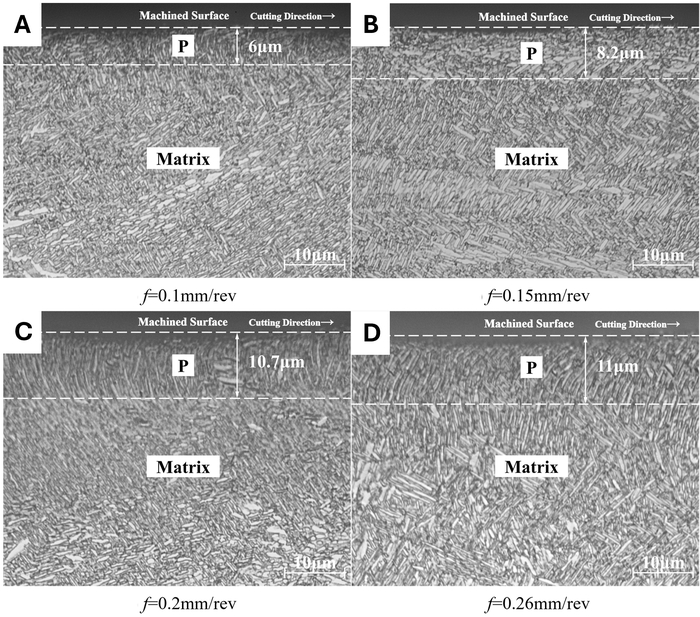
Şekil 4: LN₂ kaynaklı kriyojenik N₂ gaz-jet soğutma altında tornalama sonrası TC18'in yüzeye yakın mikro yapıları. (A) 0.10 mm/dev ilerleme hızları.
(B) 0.15 mm/dev ilerleme hızları. (C) 0.20 mm/dev ilerleme hızları. (D)
0.26 mm/dev ilerleme hızları. Nominal kesme hızı 19.1 m/min ve eksenel kesme derinliği 0.60 mm idi. Oklar
kesme yönünü ve işlenmiş yüzeyi göstermektedir. Kesikli çizgiler görünür şekilde plastik deformasyona uğramış bölgeyi
(P-bölgesi) sınırlamakta ve sayısal etiketler bu bölgenin işlenmiş yüzeyden olan derinliğini belirtmektedir. Ölçek çubukları = 10 µm.
Gösterilen mikrograflar, her bir kesme koşulu için tek bir kesitte incelenen birden fazla görüş alanından seçilmiş temsilci görüntülerdir.
Rapor edilen P-bölgesi derinlikleri, en az üç görüş alanından alınan ölçümlerin ortalamasını temsil etmektedir. Bu şeklin daha büyük bir versiyonunu görüntülemek için lütfen buraya tıklayınız.
Temsili kriyojenik P-bölgesi derinliği, her ilerlemede sayısal olarak taşma değerinin altında kalmış, ancak farkın büyüklüğü ilerleme ile monotonik bir şekilde değişmemiştir. Taşma serisi son ayarda keskin bir yükseliş gösterirken, kriyojenik seri 0,20 ile 0,26 mm/dev aralığında yalnızca 10,7 ile 11,0 µm arasında değişmiştir. Bu nedenle görüntüler, sabit bir yüzde kazancı veya istatistiksel bir etkileşimden ziyade, ilerlemeye bağlı sayısal bir örüntü sergilemektedir. Ayrıca, görünür sınır; sıcaklığı, kuvveti, kalıntı gerilmeyi, kristalografik kusur yoğunluğunu veya optik olarak tanınabilen bandın ötesinde kalan gerilme miktarını nicelendirmemektedir. Bu miktarlar ayrı ölçümler gerektirmektedir ve Tartışma bölümünde yalnızca olası açıklamalar olarak değerlendirilmiştir.
Yüzeye yakın mikrosertlik ve sertleşmiş tabaka kalınlığı
Mikrosertlik profilleri, işlenmiş yüzeyin yaklaşık 10 µm altından başlayarak matrise doğru ölçülmüştür (Şekil 5). Tüm koşullarda, en yüksek değerler yüzeye yakın bölgede görülmüş, ardından profiller HV 376–388 (nominal merkez, HV 384) olarak ölçülen matris sertlik bandına yaklaşmıştır. Sel soğutma altında, ilerleme hızı 0,10'dan 0,26 mm/dev'e yükseldikçe yüzeye yakın mikrosertlik değerleri 407,33 ± 2,52, 411,00 ± 4,58, 416,67 ± 4,51 ve 424,67 ± 2,52 HV olarak gerçekleşmiştir. Buna karşılık gelen kriyojenik değerler 414,67 ± 3,79, 445,67 ± 3,51, 420,33 ± 5,77 ve 429,33 ± 5,86 HV'dir. Bu standart sapmalar, her kesme koşulu için tek bir enine kesitte, her derinlikte yapılan beş izlenimden türetilmiştir ve bağımsız olarak işlenmiş numuneler arasındaki varyasyondan ziyade, o kesit içindeki mekansal varyasyonu yansıtmaktadır. Eşleştirilmiş kriyojenik eksi sel farkları 7,34, 34,67, 3,66 ve 4,66 HV olarak bulunmuştur. En yüksek yüzey değeri olan 445,67 ± 3,51 HV, kriyojenik soğutma altında 0,15 mm/dev hızında görülmüştür; kriyojenik serisi monotonik olmadığı için, bu değer bir optimumdan ziyade gözlemlenen en yüksek ortalama olarak bildirilmiştir. Dört ilerleme hızı ortalamasının ortalaması, sel soğutma altında 414,92 HV ve kriyojenik soğutma altında 427,50 HV olarak hesaplanmış olup, bu da yaklaşık %3'lük tanımlayıcı bir farka karşılık gelmektedir. Bu ortalama ayrışmanın büyük bir kısmı 0,15 mm/dev hızındaki 34,67 HV'lik farktan kaynaklanırken, 0,20 ve 0,26 mm/dev hızlarındaki farklar 5 HV'nin altında kalmıştır. Aynı ilerleme hızındaki sel değerine oranla yüzey sertliği farkları yaklaşık olarak %1,80, %8,44, %0,88 ve %1,10'dur. Bu dağılım, dört koşul ortalamasının neden tüm ilerleme hızları boyunca tek tip bir %3,03 artış olarak tanımlanmaması gerektiğini göstermektedir. Sekiz yüzey değerinin tamamı nominal matris merkezi olan HV 384'ün üzerinde çıkmış, ancak mekanik yanıtın yüzeyin altına ne kadar uzandığını belirlemek için sadece ilk nokta değil, derinlik profilleri gerekmiştir.
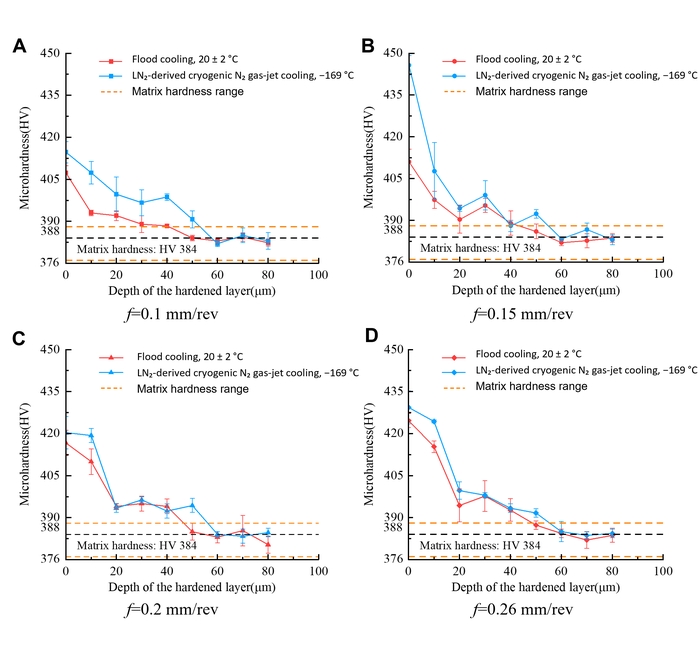
Şekil 5: Taşıma sıvıları ve kriyojenik N₂ gaz-jet soğutma altındaki TC18'in yüzey yakınındaki mikro sertlik profilleri. İşlenmiş yüzey altındaki derinliğin bir fonksiyonu olarak mikro sertlik profilleri; ilerleme hızları (A) 0.10 mm/dev, (B) 0.15 mm/dev, (C)
0.20 mm/dev ve (D) 0.26 mm/dev için. Nominal kesme hızı 19.1 m/min ve eksenel kesme derinliği 0.60 mm idi. İlk iz merkezi, işlenmiş yüzeyin yaklaşık 10 µm altına konumlandırılmıştır. Hata çubukları, her bir kesme koşulu için tek bir kesit üzerinde her derinlikte yapılan beş izlemeden hesaplanan SD'yi göstermektedir ve bu nedenle bağımsız olarak işlenmiş numuneler arasındaki varyasyondan ziyade ölçüm tekrarlanabilirliğini temsil etmektedir. Matris sertliği referans bandı HV 376 ile 388 arasında olup, nominal merkezi değer HV 384'tür. Bu şeklin daha büyük bir versiyonunu görüntülemek için lütfen buraya tıklayın.
Sertleşmiş tabaka kalınlığı, her bir profilin ölçülen matris bandına döndüğü ve bu bant içinde kaldığı derinlikten türetilmiştir (Tablo 4). Taşkın soğutma altında, 0.10, 0.15, 0.20 ve 0.26 mm/rev ilerleme hızlarında değerler sırasıyla 30, 20, 50 ve 50 µm olarak belirlenmiştir. 10 µm'lik bir ölçüm adımıyla, bu değerler yaklaşık ±10 µm'lik bir belirsizlik taşımaktadır. Kriyojenik soğutma altında ilgili değerler 50, 40, 60 ve 60 µm (±10 µm) olmuştur. Dört ilerleme hızı değerinin ortalaması, taşkın soğutma altında 37.5 µm ve kriyojenik soğutma altında 52.5 µm olarak bulunmuş olup; bu, kesin bir %40.0'den ziyade yaklaşık %40'lık betimsel bir artışa tekabül etmektedir. ±10 µm'lik belirsizlik göz önüne alındığında, etkili aralıklar önemli ölçüde örtüşmektedir; bu nedenle gözlemlenen fark, kesin olarak nicelleştirilmiş bir etkiden ziyade bir eğilim olarak yorumlanmalıdır. Optik P-bölgesi ile sertlik bazlı tanımlanan tabaka, tanımlarından beklendiği üzere paralel değişim göstermemiştir. P-bölgesi derinliği, görünür akış benzeri morfolojinin artık ayırt edilemediği yerde sona ererken, sertleşmiş tabaka kalınlığı mekanik profilin matris bandına döndüğü yerde sona ermektedir. Bu nedenle, daha sığ bir P-bölgesi, bir çelişki olmaksızın daha kalın bir sertlik yanıtı ile birlikte bulunabilir. Koşul bazında bakıldığında, kalınlık farkları ilerleme hızıyla önemli ölçüde değişen betimsel artışlara karşılık gelmiştir ve ±10 µm'lik belirsizlik nedeniyle, kesin yüzdelerden ziyade kalitatif eğilimler olarak yorumlanmalıdır. Bu yüzdeler ilerleme hızıyla önemli ölçüde farklılık göstermiştir ve ilerleme hızından bağımsız bir etki boyutunu desteklememektedir.
Tablo 4: Farklı soğutma koşulları altında TC18'in yüzey bütünlüğü metrikleri. Test edilen ilerleme hızları boyunca, baskın soğutma ve LN₂ kaynaklı kriyojenik N₂ gaz püskürtmeli soğutma için yüzeye yakın mikro sertlik, sertleşmiş tabaka kalınlığı, temsili P-bölgesi derinliği ve yüzey pürüzlülüğü özetlenmiştir. Yüzeye yakın mikro sertlik ve Ra mevcut olduğunda ortalama ± SD olarak bildirilmiş, sertleşmiş tabaka kalınlığı ve temsili P-bölgesi derinliği ise tanımlayıcı derinlik değerleri olarak bildirilmiştir. Bu tabloyu indirmek için lütfen buraya tıklayınız.
Yüzey pürüzlülüğü
Eşleştirilmiş ilerleme hızı pürüzlülük karşılaştırmasının tamamı Tablo 4'te listelenmiştir ve her bir değer, numune başına beş ölçüm konumundan elde edilen ortalamayı ve standart sapmayı temsil etmektedir. Taşma soğutma altında, 0.10, 0.15, 0.20 ve 0.26 mm/dev ilerlemelerde Ra sırasıyla 1.099 ± 0.100, 1.635 ± 0.120, 2.815 ± 0.130 ve 3.529 ± 0.180 µm olarak belirlenmiştir. Kriyojenik soğutma altında ise karşılık gelen değerler 0.841 ± 0.070, 1.304 ± 0.200, 2.491 ± 0.150 ve 3.245 ± 0.250 µm olmuştur. Bu standart sapmalar, her kesme koşulu için tek bir numune üzerindeki beş ölçüm konumundan hesaplanmış olup, bu nedenle numuneler arası varyasyondan ziyade ölçüm tekrarlanabilirliğini temsil etmektedir. Her iki seride de Ra ilerleme ile birlikte artmış ve kriyojenik değer her eşleştirilmiş ayarda daha düşük çıkmıştır. Mutlak farklar 0.258, 0.331, 0.324 ve 0.284 µm olup, bunlar yaklaşık %23, %20, %12 ve %8'lik tanımlayıcı bağıl farklara karşılık gelmektedir. Böylece, mutlak ayrım nispeten dar bir aralıkta kalırken, yüzde azalma genel pürüzlülük seviyesi arttıkça küçülmüştür. Ortalamalar ve bildirilen SD'ler olduğu gibi sunulmuştur; belgelenmiş bir çıkarımsal analiz olmadan, modlar arası farklar tanımlayıcı düzeyde kalmaktadır. Artan baz hattı Ra değerine rağmen mutlak azalmaların benzerliği, bağıl yüzdedeki düşüşü açıklamaktadır. 0.10'dan 0.26 mm/dev'e kadar, taşma soğutmalı Ra 2.430 µm, kriyojenik Ra ise 2.404 µm artmıştır. Dolayısıyla, ilerleme ile ilgili temel artış her iki seride benzer büyüklükte gerçekleşmiş, kriyojenik dizi ise test edilen aralık boyunca daha düşük değerlere doğru kaymış olarak kalmıştır.
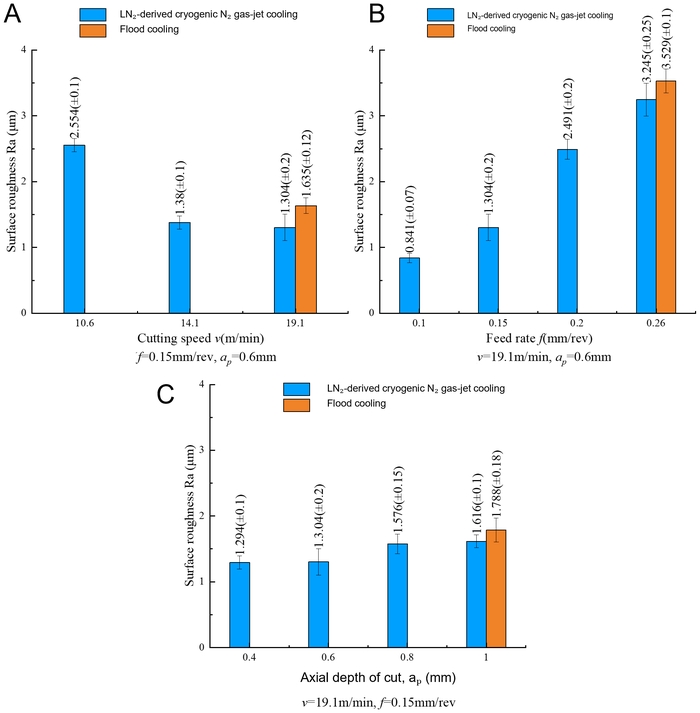
Şekil 6: Taşkın ve kriyojenik N₂ gaz-jet soğutma altındaki TC18'in aritmetik ortalama yüzey pürüzlülüğü. Aritmetik ortalama yüzey pürüzlülüğünün (R-a) bir fonksiyonu olarak (A)
f = 0.15 mm/rev ve ap = 0.60 mm'de kesme hızı, (B)
v₍c₎ = 19.1 m/min ve ap = 0.60 mm'de ilerleme hızı ve (C)
v₍c₎ = 19.1 m/min ve f = 0.15 mm/rev'de eksenel kesme derinliği. Her panel, LN₂ kaynaklı
kriyojenik N₂ gaz-jet serisini mevcut taşkın soğutma referansıyla birlikte göstermektedir: (A) panelinde v₍c₎ =
19.1 m/min, (B) panelinde f = 0.26 mm/rev ve (C) panelinde ap = 1.00
mm. Diğer ayarlarda taşkın soğutma çubuğunun bulunmaması, pürüzlülüğün sıfır olduğunu değil, ilgili
taşkın soğutma ölçümlerinin mevcut olmadığını belirtir. Hata çubukları, kesme koşulu başına tek bir numune üzerindeki beş ölçüm konumundan hesaplanan SD'yi göstermekte olup numuneden numuneye varyasyondan ziyade ölçüm tekrarlanabilirliğini temsil eder. Bu şeklin daha büyük bir versiyonunu görüntülemek için lütfen buraya tıklayın.
Şekil 6, ilerleme hızı serisini iki yardımcı tek faktörlü kriyojenik serinin yanına yerleştirmektedir. 10,6, 14,1 ve 19,1 m/min kesme hızlarında, f = 0,15 mm/dev ve ap = 0,60 mm ile kriyojenik Ra değerleri sırasıyla 2,554 ± 0,100, 1,380 ± 0,100 ve 1,304 ± 0,200 µm olarak ölçülmüştür. Taşıma sıvısı (flood) referansı yalnızca 19,1 m/min hızda mevcut olup, burada Ra değeri 1,635 ± 0,120 µm'dir. Bu nedenle, hız paneli tüm hız aralığında bir karşılaştırmayı değil, yalnızca tek bir eşleşmiş karşılaştırmayı ve kriyojenik içi bir eğilimi desteklemektedir. 0,40, 0,60, 0,80 ve 1,00 mm kesme derinliklerinde, vc = 19,1 m/min ve f = 0,15 mm/dev ile kriyojenik Ra değerleri 1,294 ± 0,100, 1,304 ± 0,200, 1,576 ± 0,150 ve 1,616 ± 0,100 µm'dir. 1,00 mm'de mevcut olan taşıma sıvısı referansı 1,788 ± 0,180 µm olup, aynı ayardaki kriyojenik değerin 0,172 µm üzerindedir. Diğer üç derinlikte taşıma sıvısı çubukları mevcut değildir. İlerleme panelinin kendisi kriyojenik seriyi ve 0,26 mm/dev'de tek bir taşıma sıvısı referans çubuğunu gösterirken, Tablo 4 eksiksiz eşleştirilmiş ilerleme veri setini içermektedir. Atlanmış çubuklar sıfır pürüzlülüğü değil, mevcut olmayan ölçümleri belirtmektedir. Hep birlikte ele alındığında, ana veri seti kriyojenik soğutma altında daha düşük P-bölgesi derinliği ve Ra, ancak daha yüksek yüzey altı mikro sertlik ve sertleşmiş tabaka kalınlığı göstermiştir. Yardımcı seriler Ra açıklamasını genişletmekte ancak genel bir modlar arası karşılaştırmayı destekleyememektedir. Kriyojenik hız serisi boyunca Ra, 10,6'dan 19,1 m/min'e 1,250 µm (%48,9) oranında seri içi bir azalma göstermiştir; 19,1 m/min'deki tek eşleşmiş noktada ise taşıma sıvısı referansının %20,2 altındadır. Kriyojenik derinlik serisi boyunca Ra, 0,40'tan 1,00 mm'ye 0,322 µm (%24,9) oranında seri içi bir artış göstermiştir; eşleşmiş 1,00 mm noktasında ise taşıma sıvısı referansının %9,6 altındadır. Bu uç nokta hesaplamaları, gözlemlenen kriyojenik içi eğilimleri özetlemektedir; ancak taşıma sıvısı referansları yalnızca uç noktalarda mevcut olduğundan, bunlar tüm hız veya derinlik aralığında bir soğutma avantajı önerdiği şeklinde yorumlanamaz.
Veri kullanılabilirliği
Yüzey pürüzlülüğü ölçümleri, mikro sertlik profilleri ve metalografik görüntüler dahil olmak üzere bu çalışma sırasında üretilen ve analiz edilen ham veriler, DOI: https://doi.org/10.57760/sciencedb.0115i altında Science Data Bank'e (https://www.scidb.cn) kaydedilmiştir.
Tablo 1: Bu çalışmada kullanılan TC18 titanyum alaşımının partiye özel elementel bileşimi. Değerler, deneylerde kullanılan TC18 çubuk için tedarikçi malzeme sertifikasından (Sertifika No. 20250268) alınmıştır. Ti, dengeleyici olarak raporlanmıştır. Bu tabloyu indirmek için lütfen buraya tıklayın.
Tablo 2: TC18 titanyum alaşımının oda sıcaklığındaki mekanik özellikleri. Tedarikçi standart değerleri, bu çalışmada kullanılan TC18 çubuğun malzeme sertifikasında belirtilen partiye özel mekanik özellik değerleri ile birlikte sunulmuştur. Bu Tabloyu indirmek için lütfen buraya tıklayın.
Ek Dosya 1. Bu çalışmada kullanılan TC18 titanyum alağının malzeme sertifikası. Deneylerde kullanılan TC18 titanyum çubuğun tedarikçi tarafından düzenlenmiş kalite sertifikası (Sertifika No. 20250268; Shaanxi Huachen Titanium Co., Ltd.). Sertifika; test edilen malzemeye ait kimyasal bileşim, çekme dayanımı, akma dayanımı, uzama, kesit daralması ve sertlik için partiye özel değerleri sunmaktadır.Bu dosyayı indirmek için lütfen buraya tıklayın.
Tartışma
Ana karşılaştırma, koordineli ancak özdeş olmayan bir yüzey bütünlüğü yanıtları setini ortaya çıkarmıştır. Taşıma soğutmaya kıyasla, belirtilen kriyojenik N₂ gaz jeti, her eşleşmiş ilerlemede daha sığ bir optik olarak belirlenmiş P-bölgesi ve daha düşük Ra ile ilişkilendirilirken, yüzeye yakın mikro sertlik ve sertleşmiş tabaka kalınlığı sayısal olarak daha yüksek bulunmuştur. Bu gözlemler birlikte değerlendirilmeli, ancak kriyojenik soğutmanın yüzeyde değişen tabakayı basitçe azalttığı veya artırdığı yönündeki tek bir iddiada birleştirilmemelidir. Optik ölçüm, görünür akış benzeri özelliklerin sona erdiği yeri; sertlik profili, bir mekanik özelliğin matris bandına geri döndüğü yeri ve Ra ise dış yüzey boyunca yükseklik değişimini kaydeder. Farklı yanıtları, değişen tabakanın derinliğinin, mekanik durumunun ve topografyasının tek bir birbirinin yerine geçebilecek metrik tarafından yönetilmediğini göstermektedir. En güçlü kanıt, eşleştirilmiş ilerleme hızı veri setinden gelmektedir; yardımcı hız ve derinlik serileri pürüzlülük için tanımlayıcı bağlamı genişletse de, çoğu ayarın eşleşmiş bir taşıma değerinden yoksun olması nedeniyle aynı karşılaştırmalı ağırlığı taşıyamazlar.
İlerleme hızına bağlı P-bölgesi derinliği, koşul özgüllüğünün en net örneğini sunmaktadır. Daha yüksek bir ilerleme, nominal deforme olmamış talaş kalınlığını artırır ve titanyum kesmedeki mekanik ve temas koşullarını değiştirebilir; bu durum, ilerleme hızının yüzey bütünlüğü ve topografyası üzerindeki etkilerini gösteren çalışmalarla tutarlıdır22,23. Taşkın soğutmadaki P-bölgesi, 0.10 ile 0.20 mm/rev arasında kademeli olarak 8.5'ten 10.9 µm'ye yükselmiş ve ardından 0.26 mm/rev'de 21.6 µm'ye çıkmıştır. Kriyojenik soğutma altında ise ilk üç ilerleme hızı boyunca 6.0'tan 10.7 µm'ye yükselmiş, ancak en yüksek ilerleme hızında yalnızca 11.0 µm'ye değişmiştir. Makul bir yorum, gaz jetinin en yüksek ilerleme hızında yüzeye yakın termal maruziyetinin sınırlı kalmış olabileceği veya temas koşullarını değiştirmiş olabileceğidir. Bu durum, titanyum işlemenin kabul görmüş termo-mekanik hassasiyeti ile tutarlıdır12,15,17,18,19,20,21, ancak doğrudan test edilmemiştir. Kesme bölgesi sıcaklığı, kuvvet, talaş teması ve ara yüzey davranışı ölçülmemiştir. Dahası, mod farkı 0.20 mm/rev'de sadece 0.2 µm idi ve numuneler arası P-bölgesi SD verisi mevcut değildi.
Sertlik verileri, ilgili ancak fiziksel olarak farklı bir soruyu gündeme getirmektedir. Gözlemlenen en yüksek yüzey altı mikro-sertlik değeri olan 445,67 ± 3,51 HV, kriyojenik soğutma altında f = 0,15 mm/dev değerinde gerçekleşmiştir. Bu değer, aynı ilerlemedeki taşlama soğutma değerinden (411,00 ± 4,58 HV) belirgin şekilde daha yüksek olup 34,67 HV'lik bir farkı temsil etmektedir. Olası bir açıklama, kriyojenik gaz jetinin ve bu ilerleme hızındaki spesifik deforme olmamış talaş kalınlığının kombinasyonunun, termal yumuşamayı minimize ederken deformasyon sertleşmesini maksimize eden bir termo-mekanik durum oluşturmuş olmasıdır. Daha düşük ilerlemelerde, yeni oluşan yüzeye uygulanan gerinim, aynı derecede sertleşme oluşturmak için yetersiz kalmış olabilir. Daha yüksek ilerlemelerde ise, artan ısı üretimi, kriyojenik soğutmaya rağmen sıcaklığa bağlı geri kazanım veya yumuşama yoluyla sertleşme etkisini kısmen nötralize etmiş olabilir. Bununla birlikte, kesme bölgesi sıcaklığı, kesme kuvvetleri ve dislokasyon yoğunluğu ölçülmediği için bu açıklama spekülatif kalmaktadır. Kriyojenik soğutma, görünür P-bölgesi daha sığ olmasına rağmen, daha yüksek bir ortalama yüzey altı mikro-sertliği ve daha kalın bir sertlik tanımlı tabaka ile ilişkilendirilmiştir. Ancak, genel ortalama fark büyük oranda 0,15 mm/dev'deki büyük farktan kaynaklanırken, 0,20 ve 0,26 mm/dev'deki farklar önemli ölçüde daha küçüktür. Azalmış termal maruziyet, sıcaklığa bağlı yumuşamayı veya relaksasyonu sınırlayarak, görünür akış benzeri morfoloji kaybolduktan sonra bile işleme kaynaklı sertleşmenin tespit edilebilir kalmasını sağlamış olabilir. Benzer şekilde, önceki kriyojenik titanyum çalışmaları; malzeme, ortam ve uygulama stratejisine bağlı olarak yön ve büyüklük değişse de pürüzlülük, yüzey altı sertliği ve diğer yüzey bütünlüğü özelliklerindeki değişiklikleri rapor etmektedir26,27,28,29,30,31,32. Ancak mevcut çalışmada bu açıklama bir hipotez olarak kalmaktadır. Herhangi bir sıcaklık geçmişi veya doğrudan kusur-yapı ölçümü mevcut değildir ve optik mikroskopi; dislokasyon yoğunluğunu, geri kazanımı, tane incelmesini veya faz düzeyindeki değişimleri belirleyemez. Kriyojenik yüzey altı sertlik serisi, test edilen ilerleme aralığında monotonik değildir; bu nedenle 0,15 mm/dev koşulu, optimize edilmiş bir koşuldan ziyade gözlemlenen en yüksek ortalama olarak rapor edilmelidir. Ayrıca, 10 µm'lik bir ölçüm adımıyla, sertleşmiş tabaka kalınlığı değerleri ±10 µm'lik bir belirsizlik taşımaktadır; bu da taşlama soğutma (20–50 µm) ve kriyojenik soğutma (40–60 µm) için rapor edilen aralıkların önemli ölçüde örtüştüğü anlamına gelir. Bu nedenle, soğutma modları arasında gözlemlenen farklar, kesin olarak nicelendirilmiş bir etkiden ziyade bir eğilim olarak yorumlanmalıdır.
Pürüzlülük sonuçları, ilerleme ile ilişkili yüzey oluşumunun güçlü bir katkısı olduğuyla tutarlıdır. İlerleme arttıkça Ra değeri, sürekli soğutma altında 1,099'dan 3,529 µm'ye, kriyojenik soğutma altında ise 0,841'den 3,245 µm'ye yükselmiş olup bu durum, ilerlemenin titanyum alaşımı yüzey topografyasının önemli bir belirleyicisi olduğunu belirten önceki raporlarla aynı yöndedir22,23. Mutlak mod farkı 0,3 µm civarında kalmasına rağmen, göreli büyüklüğü test edilen ilerleme aralığında yaklaşık %23'ten %8'e düşmüştür. İşleme işleminin bağımsız tekrarları gerçekleştirilmediği için bu sayısal farklar betimleyicidir ve istatistiksel anlamlılık ifade etmez. Olası bir açıklama, ilerleme ile ilişkili geometrik ve malzeme yer değiştirme katkılarının, daha yüksek ilerlemelerde toplam Ra değerinin daha büyük bir kısmını oluşturması ve böylece soğutma ile ilişkili bir değişim için göreli alanı azaltmasıdır. Bir diğer açıklama ise gaz jetinin adezyonu, talaş tahliyesini veya yeni yüzeyle olan ikincil teması modifiye etmesidir. Bu tür tribolojik açıklamalar titanyum işlemede makuldür9,10,12,13,14,32, ancak talaş yapışması, takım aşınması, titreşim ve talaş morfolojisi ölçülmemiştir ve alternatifler birbirinden ayırt edilememektedir. Hız ve derinlik panelleri özel bir dikkat gerektirmektedir: Bunlar, tam kapsamlı modlar arası karşılaştırmalardan ziyade, tek bir sürekli soğutma referans koşulu ile kriyojenik N₂ gaz-jeti eğilimleri olarak yorumlanmalıdır.
Bu nedenle, mevcut gözlemler, tüm olası iletim koşullarındaki genel bir sel ve kriyojenik soğutma karşılaştırmasından ziyade, spesifik DRK-5011 sel sistemi ile bu çalışmada yapılandırıldığı şekliyle LN₂ kaynaklı gaz jet sisteminin bir karşılaştırmasını temsil etmektedir. Soğutma iletim detayları, önceki çalışmalarla yapılan karşılaştırmalar için merkezi öneme sahiptir. Mevcut sistemde soğuk kaynak olarak LN2 kullanılmış ve kesme bölgesine doğru kriyojenik bir N2 gaz jeti iletilmiştir; LN2 doğrudan serbest bir sıvı akışı şeklinde uygulanmamıştır. Soğuk kaynak olarak yaklaşık −196 °C'de LN₂ kullanılırken, çarpma öncesi ölçülen N₂ gaz jet sıcaklığı −169 °C idi. Sıvı LN₂ tüketimi, 7 dakika boyunca tüketilen 20 L üzerinden yaklaşık 3 L/dk olarak belirlenmiştir. Önceki çalışmalar sıvı azot iletimini, soğutulmuş havayı, CO2 karını, minimum miktar yağlama kombinasyonlarını ve diğer kriyojenik düzenekleri incelemiştir26,27,28,29,30,31,32. Soğutma kapasitesi, çarpma, yağlama ve talaş-soğutma sıvısı etkileşimi sistemler arasında farklılık gösterdiğinden, bu çalışmaların sonuçları nicel olarak aktarılamaz. Sel soğutma, N2 gaz jetinin sağlamayabileceği yağlama ve temizleme işlevlerini de sunar. Bu nedenle, gözlemlenen farklılıklar sadece sıcaklığı değil, ısı uzaklaştırma, akışkan yağlama, jet momentumu ve talaş uzaklaştırmanın bir kombinasyonunu yansıtıyor olabilir. Buharlaştırılmış gaz kullanımı, kararlı iletim ve azaltılmış sıvı tutulumu veya sıçraması nedeniyle tercih edilmiştir, ancak mevcut deney gaz ve doğrudan sıvı iletimini karşılaştırmamıştır. Herhangi bir ısı transfer katsayısı veya eksiksiz bir sıcaklık-zaman eğrisi elde edilmediğinden, termal sınır koşulu tam olarak nicelendirilmek yerine operasyonel olarak tanımlanmıştır. Dolayısıyla, mevcut gözlemler, genel bir LN2 karşılaştırmasını tekrarlamak yerine, kriyojenik işleme literatürünü tanımlanmış bir TC18 gaz jeti uygulamasına genişletmektedir. Bu spesifikliğin değeri metodolojiktir: başka bir laboratuvar nominal basıncı, nozul geometrisini, açıklığı, yönlendirmeyi, soğuk kaynağı ve tüketim hızını yeniden oluşturabilir ve ardından tam replikasyon ve metroloji ile aynı koşula bağlı yüzey tepkilerinin devam edip etmediğini test edebilir. Bu gözlemler, havacılık ve yüzey bütünlüğü ile pürüzlülüğün önemli olduğu diğer yüksek yüklü uygulamalarda TC18 bileşenlerin tornalanması için proses seçimiyle ilgili olabilir. Tanımlanan kriyojenik N₂ gaz jeti konfigürasyonu, ayrıca yüzey bütünlüğünü ve sonraki bileşen performansını değerlendiren gelecek çalışmalar için tekrarlanabilir bir deneysel temel sağlamaktadır.
Kanıt sınırlarını birkaç tasarım ve raporlama kısıtlaması belirlemektedir. En önemli kısıtlama, bağımsız işleme tekrarlarının yokluğudur. Tüm karşılaştırmalar tanımlayıcıdır ve bağımsız tekrarlar olmadan işleme koşulu değişkenliği ölçüm değişkenliğinden ayırt edilemeyeceği için istatistiksel anlamlılık değerlendirilememiştir. Ana deney tek bir faktörü değiştirmiş olup; kesme hızı, ilerleme, kesme derinliği ve soğutma modu arasındaki etkileşimlerin faktöriyel veya yanıt yüzeyi analizini sunmamıştır. Yardımcı hız ve derinlik serilerinin her biri yalnızca tek bir flood referansı içermektedir. Optik P-zonu değerleri, numuneler arası SD bulunmayan temsili ölçümlerdir ve orijinal deneyde operatör kör ölçümleri resmi olarak belgelenmemiştir; gelecek çalışmalar resmi bir kör tekrarlanabilirlik değerlendirmesi içermelidir. Yalnızca temsili görüntüler, mikrometre ölçekli sınır ölçümlerinin yeniden üretilebilirliğini kanıtlayamaz; gelecek çalışmalar, yeniden üretilebilirliğin sağlam bir değerlendirmesini sağlamak için birden fazla bağımsız olarak işlenmiş numune ve koşul başına birden fazla kesit içermelidir. Ayrıca, yüzeye yakın sertlik ölçümleri, ilk indentasyon merkezi işlenmiş yüzeyin yaklaşık 10 µm altına gelecek şekilde gerçekleştirilmiştir. Yöntemler bölümünde belirtildiği gibi, bu kenar mesafesi, numune kenarından indentasyon diyagonalinin en az 2,5 katı (yaklaşık 38 µm) olması yönündeki ISO 6507-1 gerekliliğini karşılamamaktadır. Bu nedenle, yüzeye yakın sertlik değerleri mutlak ölçümlerden ziyade sertlik eğiliminin kalitatif göstergeleri olarak yorumlanmalıdır. Gelecek çalışmalar, kenar mesafesi için ISO 6507-1 gerekliliklerine uymak amacıyla daha düşük bir indentasyon yükü, Knoop mikro sertlik testi veya farklı bir yüzeye yakın ölçüm stratejisi kullanmayı değerlendirmelidir. Bağımsız deneysel tekrarlar mevcut olmadığı için çıkarımsal testler geçerli kabul edilmemiştir; bu nedenle tüm farklılıklar tanımlayıcı düzeyde kalmıştır. Sıcaklık geçmişleri, kesme kuvvetleri, talaş morfolojisi, kalıntı gerilme ve yorulma yanıtı ölçülmemiştir. Her deneme için taze bir kesici kenar kullanıldığından, kademeli takım aşınması bu çalışmada karıştırıcı bir faktör olmamasına rağmen aşınmanın ayrıntılı nicelleştirmesi yapılmamıştır. Optik mikroskopi ve sertlik profilleri EBSD veya TEM ile tamamlanmamıştır. Bu eksiklikler koşula özgü gözlemleri geçersiz kılmaz, ancak nedensel ilişkilendirmeyi ve belirtilen TC18 takım-nozul düzenlemesi ile test edilen işlem penceresinin ötesine genellemeyi engeller. Bir takip çalışması, ana etkileri ve etkileşimleri tahmin etmek için yapılandırılmış çok değişkenli bir tasarım kullanmalı35, tam flood ve kuru kontrolleri eklemeli ve bağımsız mekansal ve numune tekrarlarını dahil etmelidir. Eşzamanlı sıcaklık ve kuvvet kazanımı, takım durumu ve talaş değerlendirmesi, kalıntı gerilme ölçümü ve kristalografik karakterizasyon, aşınma veya yorulma çıkarımlarında bulunmadan önce önerilen termal ve tribolojik yolları test edecektir.
Bu çalışma, TC18'in dış tornalama işlemi sırasında taşkın soğutma ile LN₂ kaynaklı kriyojenik N₂ gaz-jet soğutmanın tanımlanmış bir karşılaştırmasını ortaya koymuştur. Yüzey değiştirilmiş tabaka davranışı dört tamamlayıcı sonuçla değerlendirilmiştir: optik olarak belirlenen P-bölgesi derinliği, yüzeye yakın mikro sertlik, sertlik tanımlı tabaka kalınlığı ve Ra. Farklı optik, mekanik ve topografik ölçümlerin kullanılması, yanıtların tek bir mekanizmanın eşdeğer göstergeleri olarak ele alınmadan karşılaştırılmasına olanak sağlamıştır.
0.10, 0.15, 0.20 ve 0.26 mm/dev ilerleme hızlarında, kriyojenik koşul sırasıyla yaklaşık %29, %15, %2 ve %49 oranında daha sığ bir temsili P-bölgesi derinliği ile ilişkilendirilmiştir. 0.20 mm/dev'deki sıfıra yakın ayrım ve 0.26 mm/dev'deki çok daha büyük ayrım, bu tanımlayıcı farkın büyüklüğünün ilerleme ayarına bağlı olduğunu ve soğutmaya karşı sabit bir yanıt olmadığını göstermektedir.
Yüzeye yakın mikro sertlik, iki soğutma modu arasındaki tanımlayıcı farklılıklarla ilişkilendirilmiştir, ancak bu farklılıkların büyüklüğü ilerleme hızına göre önemli ölçüde değişmiştir ve tüm ilerlemeler genelinde tek tip bir kriyojenik etki olarak yorumlanmamalıdır. Sertleşmiş tabaka kalınlığı da kriyojenik soğutma altında daha fazlaydı; taşma soğutma aralığındaki 20–50 µm'den 40–60 µm'ye yükselerek dört durum üzerinden ortalama yaklaşık %40'lık bir artış gösterdi. Daha ince bir görünür P-bölgesinin daha kalın bir sertleşmiş tabaka ile birlikte olması çelişkili değildir çünkü bu iki derinlik farklı ölçüm uç noktalarıyla tanımlanmıştır. Ra değeri de eşleştirilmiş dört ilerleme hızının tamamında kriyojenik soğutma altında daha düşük çıkmış; sırasıyla yaklaşık %23, %20, %12 ve %8'lik tanımlayıcı azalmalar kaydedilmiştir.
Yardımcı kriyojenik seride, Ra değeri 10,6 ile 19,1 m/min arasındaki test edilen aralıkta artan kesme hızıyla birlikte azalan bir eğilim ve kesme derinliği aralığının üst kısmında artan bir eğilim göstermiştir. Her yardımcı seride yalnızca bir adet flood referansı mevcut olduğundan, bu gözlemler tüm hız veya derinlik aralığında bir soğutma avantajının kanıtı olarak yorumlanamaz. Genel olarak bulgular, belirtilen gaz jet konfigürasyonu ile azaltılmış görünür deformasyon derinliği, korunan yüzey yakınındaki sertleşme ve daha düşük pürüzlülük arasında sınırlı bir ilişkiyi desteklemektedir. Çalışma; benzersiz bir termal veya tribolojik mekanizma, küresel olarak optimal bir kesme koşulu veya iyileştirilmiş aşınma veya yorulma performansı tanımlamamaktadır. Doğrulama için bağımsız tekrarlar, tam eşleşmiş kontroller ile sıcaklık, kuvvet, takım durumu ve mikro yapısal durumun doğrudan çözümlendiği ölçümler gereklidir.
Açıklamalar
Yazarların beyan edilecek herhangi bir çıkar çatışması yoktur. Taslağın, şekillerin veya veri analizlerinin hazırlanmasında herhangi bir yapay zeka aracı kullanılmamıştır.
Teşekkürler
Bu çalışma, Çin Ulusal Doğa Bilimleri Vakfı (No. 51905426) ve Çin'in Shaanxi Eyaleti Bilim ve Teknoloji İnovasyon Ekibi, Yenilikçi Yetenek Teşvik Programı (No. 2025RS-CXTD-037) tarafından desteklenmiştir.
Malzemeler
| Ad | Şirket | Katalog numarası | Yorumlar |
|---|---|---|---|
| Kaplamalı Sementli Karbür Tornalama Ucuna | Chengdu Qianhesheng Precision Tools Co., Ltd. | WNMG080404-HL | TC18 titanyum alağımının dış silindirik tornalanması |
| CW6163B Yatay Torna Tezgahı | ANYANG MAKİNE TAKIM FABRİKALARI | 20010089 | Torna tezgahı, maksimum 630 mm tornalama çapındaki, maksimum 3.000 mm uzunluğundaki ve maksimum 1.000 rpm fener mili dönüş hızındaki iş parçalarını desteklemektedir. |
| Deiyonize Su H2O | Dongguan Hongwang Precision Technology Co., Ltd. | Hacimce oran %94 | Kroll aşındırıcısı için çözücü, numune temizleme |
| DRK-5011 Yarı Sentetik Kesme Sıvısı | Dezhou Xincheng Special Oil Co., Ltd. | 20 °C'de, pH 9,1 ve 1,02 g/cm3 yoğunlukta kullanılmıştır | Taşkın soğutma deneyleri için soğutma ve yağlama ortamı |
| Yatay Torna | Baoji Machine Tool Factory | CW6163B | TC18 titanyum alaşımının dış silindirik tornalama deneyleri |
| Hidroflorik Asit HF | Dongguan Hongwang Precision Technology Co., Ltd. | Hacim oranı %2 hacimce | Kroll aşındırıcısının bileşeni, metalografik numune aşındırma |
| Görüntü Analiz Yazılımı | Adobe, AOSVI | Photoshop, AOSVI | Metalografik görüntü işleme, P-bölgesi derinlik ölçümü |
| Sıvı Azot LN2 | Xi'an Weiguang Gas Co., Ltd. | 20 L | Kriyojenik N2 gaz jeti için soğuk kaynak |
| LN2 Kriyojenik Jet İletim Sistemi | Xindabaihui Cryogenic Equipment Co., Ltd. | Özelleştirilmiş: depolama kabı, elektrikli pompa, buharlaştırma odası, basınç kontrol ünitesi, borulama, nozul (nozul çıkış çapı 2 mm) | LN2 buharlaşması sonrası kriyojenik N2 jetinin iletimi, nozul çıkış çapı 2 mm, çalışma besleme basıncı 0,16 MPa |
| Metalografik Mikroskop | Ossila | Ossila M230-3M180: 20 megapiksellik endüstriyel bir kamera ile donatılmıştır; çözünürlük/FPS 45@2560x1920; 20@5120x3840; büyütme: 500x optik, 5000x dijital | 500x büyütmede yüzeye yakın plastik deformasyon bölgesinin (P-bölgesi) gözlemlenmesi, metalografik görüntüleme ve ölçüm |
| Gömme Reçinesi | Guangzhou Pinyi Metallographic Technology Co., Ltd. | / | Metalografik numunelerin sıcak gömme yöntemiyle hazırlanması, numune sabitleme |
| Nitrik Asit HNO3 | Dongguan Hongwang Precision Technology Co., Ltd. | Hacim oranı %4 hacimce | Kroll aşındırıcısı bileşeni, metalografik numune aşındırma |
| OPTELICS HYBRID Konfokal Mikroskop | Lasertec Corporation | Fiziksel bir stilete sahip olmayan, konfokal optik sistem aracılığıyla tespit yapan temassız optik ölçüm cihazı. Temel parametreler: ışık kaynağı - menekşe yarı iletken lazer (405 nm); dikey ölçüm hassasiyeti - 0,05 nm; yatay tekrarlanabilirlik (3 sigma) - 10 nm; pürüzlülük, tarama yönünden ve nokta sayısından bağımsız olarak 2D yükseklik verilerinden hesaplanır; 3 sigma &< 10 nm, veri dağılımının ve tekrarlanabilirliğinin istatistiksel bir ölçüsü olan standart sapmanın üç katını ifade eder | İşlenmiş yüzeylerin aritmetik ortalama yüzey pürüzlülüğü Ra'nın ölçümü |
| Çizim / Veri İşleme Yazılımı | OriginLab | Köken | Veri istatistikleri, grafik çizimi (Şekil 3-6) |
| TC18 Yakın-beta Titanyum Alaşım Çubuk | Shaanxi Huachen Titanium Co., Ltd. | Çap 45 mm, Uzunluk 275 mm | Tornalama deneyleri için iş parçası |
| Vickers Mikro sertlik Ölçüm Cihazı | Shenzhen Sannuo Instrument Equipment Factory | HVS-1000Z | Mikrosertlik testi; test yükü 50 gf, bekleme süresi 15 s |
| Tel Erozyon İşleme Tezgahı | Taizhou Ruite CNC Machine Tool Co., Ltd. | TRS-32 | Tornalama sonrası numune alma, 10 mm x 10 mm x 5 mm boyutlarında metalografik numunelerin kesilmesi |
Kaynaklar
- Najafizadeh M, et al. Classification and applications of titanium and its alloys: a review. J Alloys Compd Commun. 2024;3:100019.
- Marin E, Lanzutti A. Biomedical applications of titanium alloys: a comprehensive review. Materials (Basel). 2023;17(1):114.
- Srivastava M, et al. Additive manufacturing of titanium alloy for aerospace applications: insights into the process, microstructure, and mechanical properties. Appl Mater Today. 2024;41:102481.
- Wu S, et al. Surface integrity in titanium alloy cutting: a comprehensive review. Chin J Aeronaut. 2025:103903.
- Wang Q, et al. Numerical simulation study of combined shot peening and laser shock peening on surface integrity of Ti-6Al-4V titanium alloy. Surf Coat Technol. 2024;487:130997.
- Shanmugam R, et al. Machining temperature, surface integrity and burr size investigation during coolant-free hole milling in Ti6Al4V titanium alloy. Lubricants. 2023;11(8):349.
- Zhang C, et al. The state of the art in machining additively manufactured titanium alloy Ti-6Al-4V. Materials (Basel). 2023;16(7):2583.
- Pramanik A, Basak AK. Laser beam machining of titanium alloy—a review. Metals (Basel). 2023;13(9):1536.
- Kumari S, et al. Effect of various lubricating strategies on machining of titanium alloys: a state-of-the-art review. Coatings. 2022;12(8):1178.
- Gupta MK, et al. Comparison of tool wear, surface morphology, specific cutting energy and cutting temperature in machining of titanium alloys under hybrid and green cooling strategies. Int J Precis Eng Manuf Green Technol. 2023;10(6):1393-406.
- Xie W, et al. Research on cutting force and surface integrity of TC18 titanium alloy by longitudinal ultrasonic vibration assisted milling. Int J Adv Manuf Technol. 2022;119(7-8):4745-55.
- Hourmand M, Sarhan AAD, Sayuti M, Hamdi M. A comprehensive review on machining of titanium alloys. Arab J Sci Eng. 2021;46(8):7087-123.
- Pramanik A. Problems and solutions in machining of titanium alloys. Int J Adv Manuf Technol. 2014;70(5-8):919-28.
- Oke SR, et al. An overview of conventional and non-conventional techniques for machining of titanium alloys. Manuf Rev. 2020;7:34.
- Liu W, et al. Advance in experimental research on cutting temperature of titanium alloys. Int J Adv Manuf Technol. 2023;126(5-6):1827-44.
- Matuszak J, Zaleski K, Zyśko A. Investigation of the impact of high-speed machining in the milling process of titanium alloy on tool wear, surface layer properties, and fatigue life of the machined object. Materials (Basel). 2023;16(15):5361.
- Zhang X, Luo M, Zhang D. High performance cutting of titanium alloy based on the thermo-mechanical coupling effect. Procedia CIRP. 2018;77:126-9.
- Liu Y, et al. Thermo-mechanical coupling during belt grinding and corresponding surface integrity of titanium alloy. Int J Adv Manuf Technol. 2022;121(9-10):6599-609.
- Miguélez MH, Soldani X, Molinari A. Analysis of adiabatic shear banding in orthogonal cutting of Ti alloy. Int J Mech Sci. 2013;75:212-22.
- Li A, Zang J, Zhao J. Effect of cutting parameters and tool rake angle on the chip formation and adiabatic shear characteristics in machining Ti-6Al-4V titanium alloy. Int J Adv Manuf Technol. 2020;107(7-8):3077-91.
- Li J, Xu B. Study on adiabatic shearing sensitivity of titanium alloy in the process of different cutting speeds. Int J Adv Manuf Technol. 2017;93(5-8):1859-65.
- Zha X, et al. Effect of cutting feed rate on machining performance and surface integrity in cutting process of Ti-6Al-4V alloy. Int J Adv Manuf Technol. 2024;131(5-6):2791-809.
- Yang D, Liu Z. Surface topography analysis and cutting parameters optimization for peripheral milling titanium alloy Ti-6Al-4V. Int J Refract Met Hard Mater. 2015;51:192-200.
- Zhang LC, Chen LY, Wang L. Surface modification of titanium and titanium alloys: technologies, developments, and future interests. Adv Eng Mater. 2020;22(5):1901258.
- Zammit A, et al. Enhancing surface integrity of titanium alloy through hybrid surface modification (HSM) treatments. Mater Chem Phys. 2022;279:125768.
- Arunprasath K, Thivagar A, Mathan P, Yuvanarasimman P. Cryogenic turning of titanium alloys: machinability characteristics and environmental consequences. Mater Today Proc. 2022;66:749-53.
- Shokrani A, Dhokia V, Newman ST. Investigation of the effects of cryogenic machining on surface integrity in CNC end milling of Ti-6Al-4V titanium alloy. J Manuf Process. 2016;21:172-9.
- Shokrani A, Dhokia V, Newman ST. Energy conscious cryogenic machining of Ti-6Al-4V titanium alloy. Proc Inst Mech Eng B J Eng Manuf. 2018;232(10):1690-706.
- Wang F, Pang Q, Yang Q, Han H. Effect of cryogenic cooling on micro-milling properties of titanium alloy. J Mater Eng Perform. 2025;34(8):6472-83.
- Yuan SM, Yan LT, Liu WD, Liu Q. Effects of cooling air temperature on cryogenic machining of Ti-6Al-4V alloy. J Mater Process Technol. 2011;211(3):356-62.
- Biermann D, Abrahams H, Metzger M. Experimental investigation of tool wear and chip formation in cryogenic machining of titanium alloys. Adv Manuf. 2015;3(4):292-9.
- Sıyambaş Y, Akdulum A. Prediction of surface roughness using different features in vortex cooled turning process of Ti6Al4V alloy. Measurement. 2024;237:115258.
- Sivarupan T, et al. A review of the use of cryogenic coolant during machining titanium alloys. Sustain Mater Technol. 2024;40:e00946.
- Zhang J, et al. Grain size characterization method of dual-phase titanium alloys with complex microstructure based on laser ultrasonic. Measurement. 2023;211:112670.
- Prakash C, Selva Kumar S, Manikandan D, Ramaswamy K. Investigation of micro turning process parameters for titanium alloy using response surface methodology. Discover Mater. 2026;6:10.