本文介绍了一种利用高炉矿渣通过矿物碳化法并行生产沉淀碳酸钙以及通过碱性水热转化法生产沸石材料的方案。同时测试了该沸石材料对镍的吸附性能。
本文内容
摘要
摘要
本研究旨在提出一种零废物工艺,将CO2以稳定且无害的矿物形式进行封存,同时生成具有足够重金属吸附能力的沸石类矿物。为此,采用高炉矿渣(钢铁冶炼过程中的残余物)作为起始原料。利用乙酸(2 M CH3COOH)作为浸出剂,选择性地从矿渣中提取钙。过滤后的浸出液经物理化学净化后,进行碳酸化反应,生成高纯度的沉淀碳酸钙(PCC)(根据ICP-MS分析,非钙杂质含量<2 wt%)。加入氢氧化钠以中和再生的乙酸根。所得到的方解石型PCC的形态特性可调控,有望作为造纸填料使用。与此同时,提取阶段产生的残余固体在碱性溶液(2 M NaOH)中经历水热转化,主要生成一种特定的沸石类矿物相(通过XRD检测确定),即钠沸石(analcime,NaAlSi2O6∙H2O)。根据批式吸附实验和ICP-OES分析结果,该产物具有吸附Ni2+的能力,因此在废水处理或环境修复领域具有潜在应用价值。
引言
作为碳捕集与封存(CCS)技术的一部分,富含碱金属的工业残余物的间接碳酸化已得到广泛研究1,2,3,4。该方法能够以对大气无害的方式高效、永久地封存一定量的CO2。然而,尽管在此过程中可形成有价值的材料,但该技术仍有一部分尚未得到充分探索。在间接碳酸化过程中,钙被选择性地从材料中提取出来,随后在受控条件下进行碳酸化反应。但该废料资源化过程在钙提取阶段之后会产生固体残余物,这些残余物通常不再被进一步处理或利用。因此,有必要开发可减少此类残余物产生甚至完全消除残余物的处理路径。为此,近年来人们致力于开发并优化一种以高炉(BF)矿渣为起始原料的工艺,以实现零废料的矿物固碳,同时生成具有利用价值的矿物5,6。
多种废弃物可作为高效的二氧化碳反应物2 矿化作用。其中,炼铁和炼钢炉渣表现出显著更高的实验CO2 比其他所有工业废料更高的吸收量4BF矿渣在废物资源化方面的吸引力在于其特性(化学、矿物和形态性质)以及该材料的潜在应用5。它是炼铁过程中的副产品,在火法冶金过程中从铁矿石中去除杂质时产生。根据从熔融铁中分离后冷却方式的不同,可生成四种不同类型的矿渣:(i)空气冷却(即, 晶体),(ii)颗粒状(即, 玻璃化),(iii)扩增的(即, 发泡)和(iv)造粒。
尽管利用高炉矿渣间接碳化生产沉淀碳酸钙(PCC)的工艺已受到广泛关注7,8,但通过水热转化矿渣制备沸石类矿物的技术仅在近年来才得到研究与开发9,10,11。然而,迄今为止,尚未有任何研究将该技术与高炉矿渣间接碳化工艺结合,以实现PCC与沸石的共生合成。本文所述的双向资源化工艺将上述两种技术耦合,不仅实现了CO2的有效封存,同时获得了沸石类矿物,并消除了任何潜在的固体废弃物。根据该工艺,CO2通过矿物碳化反应被固定于经酸浸从矿渣中提取出的钙中5。为了获得适用于造纸工业的合适PCC产品性能(矿物学特性、粒径分布及颗粒形貌),提取阶段所得浸出液需首先进行物理化学净化6。与此同时,钙提取阶段产生的固体残渣在碱性溶液中通过水热转化生成沸石类矿物5。
沸石是一种铝硅酸盐矿物。它在自然界中天然存在,但也可以通过工业方法大规模生产。目前已发现多种独特的沸石结构框架,使得这类材料具有广泛的应用。例如,它们可作为催化剂应用于多个工业领域12,13;被用作洗涤剂以及沥青、混凝土14,15和波特兰水泥16,17中的添加剂;此外,在医学18,19,20和农业21,22,23领域也有应用。此外,由于沸石具有较大的比表面积和阳离子交换能力,还可作为吸附剂使用24,25,26,27。这类特殊吸附剂还可用于直接处理含重金属的流体,例如废水或受污染的地下水28,29,30,31。在本研究中,首次将通过双路径资源化工艺从高炉渣中制备的沸石材料作为吸附剂,用于去除重金属镍。
对于所提出的共生过程,应选用一种同时有利于碳酸钙沉淀(PCC)和沸石生成的提取剂。因此,选择合适的浸出剂至关重要。在先前关于转炉渣间接碳酸化7,8和水热转化10,11研究中使用的多种浸出剂中,乙酸被选为最具前景的提取剂。盐酸10对PCC的生成和浸出选择性均有不利影响,会导致浸出液中硅和铝的大量损失。另一方面,甲酸11已被证明具有高效性,因其能够有效去除炉渣中的钙和镁,同时表现出显著的浸出选择性,使硅和铝基本保持不变。然而,甲酸的酸解离常数低于乙酸33,这表明使用乙酸盐溶液作为提取剂后,碳酸钙的沉淀应更容易实现。此外,已有研究表明,在某些情况下(例如使用丁二酸盐34和草酸盐35时),会形成非碳酸盐沉淀物,而非PCC。Eloneva et al.36比较了十六种用于从炼钢炉渣中去除钙的提取剂,发现乙酸效率最高(在0.5 M至2 M的提取剂浓度范围内表现最佳),且最为成功(钙回收率最高,接近100%)。
以下方案详细描述了在实验室规模下制备高纯度碳酸钙(PCC)和沸石类材料的实验过程,这两种材料分别可作为纸张填料和重金属吸附剂。实验以高炉矿渣(BF slag)为起始原料。同时概述了对合成的沸石类材料作为有效重金属吸附剂所进行的测试程序。
方案
1. 从高炉矿渣中提取钙
注意:由于酸度对浸出选择性有不利影响,钙的提取分两步进行,每步使用的乙酸(CH3COOH )摩尔浓度为单步提取时的一半。
- 使用研钵和研杵研磨高炉矿渣,并过筛至粒径小于2 mm。
- 打开配备双叶轮搅拌器、加热/冷却夹套、压力表和热电偶的高压反应釜。确保反应釜内部以及从反应釜盖伸出的部件(搅拌轴、叶轮和作为挡板的热电偶套管)清洁,无任何可能干扰钙提取过程的杂质。如有污染,需彻底清洗。
- 称取100 g过筛后的高炉矿渣(<2 mm),放入反应釜中。向釜内加入731 mL CH3COOH(2 M),密封反应釜。确保密封后的反应釜已牢固固定在支架上。
- 将加热夹套放置到适当位置,使其覆盖几乎整个反应釜。设定加热温度为30 °C,并以1,000 rpm开始搅拌浆液。待反应釜内部温度达到设定值(约15分钟)后,在上述条件下继续搅拌60分钟。
- 酸浸提取时间结束后,移除加热夹套,打开反应釜,将浆液倒入烧杯中。也可使用排液阀排出,但粗颗粒固体可能堵塞通道。
- 对浆液进行真空过滤,以分离浸出液与残余固体;使用孔径为8 µm或更小的滤纸。立即处理所得固体(湿滤饼),或在室温下晾干以备后续处理。
注:浸出液可在室温下储存,但建议尽快进行后续处理(纯化和碳酸化),以避免溶解物质发生不受控的沉淀。 - 用去离子水清洗反应釜盖和反应釜体,确保无酸或矿渣残留。
- 将第一次钙提取步骤得到的干燥固体残渣放入反应釜中,并加入731 mL CH3COOH(2 M)。重复相同操作(步骤1.5),在30 °C、1,000 rpm条件下搅拌60分钟,使固体与酸充分混合。
- 第二次提取步骤结束后,将提取后的浆液转移至离心管中。使用大容量离心管(例如,50 mL或更大),并遵循标准离心操作规范,如确保各管重量平衡。
- 以2,500 x g离心至少10分钟,使固体与浸出液分离。缓慢将上清液倒入新瓶中,保留管内固体。
注:由此实现固体(悬浮二氧化硅和残余高炉矿渣)与富含乙酸钙液相的分离。
- 以2,500 x g离心至少10分钟,使固体与浸出液分离。缓慢将上清液倒入新瓶中,保留管内固体。
- 从离心管中回收第二次提取产生的固体残渣,重新悬浮于去离子水中。再进行一次离心,以去除残留的可溶性乙酸盐。回收洗涤后的固体,并在常温下自然干燥。
- 合并第一次提取过滤所得的滤液与第二次提取离心所得的上清液,得到提取后的浸出液。
2. 提取后浸出液的物理化学纯化
注意:尽管在第1.9步中已将固体与浸出液分离,所得上清液仍含有可溶性或胶体状杂质。其中最重要的杂质为硅、镁和铝。根据先前已发表的研究32,纯水中二氧化硅的溶解度与溶液温度成正比(即, 通过降低纯水的温度,二氧化硅的溶解度也随之降低。尽管浸出液并非纯水,但研究发现,将提取后浆料经固液分离所得的上清液进行冷却处理,可进一步去除二氧化硅(相较于仅采用离心分离)。2另一方面,镁和铝杂质以乙酸盐的形式存在于上清液中。为了显著降低其溶解度,必须通过调节pH值将其转化为不溶性金属氢氧化物。2.
- 向 supernatant 中缓慢加入浓 NaOH 溶液(50% w/w),使 supernatant 中 NaOH 的终浓度为 1.25 M;这将使 pH 升高至约 8.4,从而将乙酸镁和乙酸铝转化为溶解度显著降低的氢氧化物形式。在搅拌过程中缓慢加入碱液,并同时监测 pH。
- 将添加了 NaOH 的 supernatant 置于冰箱中,冷却至 1 °C,以促使二氧化硅进一步沉淀。
- 冷却后,使用孔径为 0.45 µm 的滤纸对溶液进行真空过滤。该微滤过程可进一步去除硅以及沉淀的镁和铝杂质。
3. 纯化浸出液的碳酸化
注意:由于碳酸化过程中会再生乙酸,因此使用 NaOH 作为添加剂以缓冲酸性,从而抑制钙的沉淀。为了生产更纯净的 PCC,NaOH 的用量应低于提取步骤中所用 CH3COOH(2 M)的等摩尔浓度。
- 将纯化的渗滤液倒入高压灭菌反应器中。检查反应器的容器和盖子部件,确保其清洁,无先前使用残留物,以避免杂质干扰碳酸化反应。向容器中加入浓 NaOH(50% w/w),使纯化渗滤液中的最终 NaOH 浓度达到 1.7 M,以中和碳酸化过程中再生的 CH3COOH。密封反应器,并小心将其固定在支架上。
- 将反应器的加热套放置到正确位置。调节加热温度至 30 °C,并以 1,000 rpm 的速度开始搅拌浆液。等待反应器内部达到设定温度(约 15 分钟)。通过向反应器中通入高纯度 CO2(99.5%)并在 2 bar 压力下进行反应,开始混合物的碳酸化,持续 60 分钟。
- 碳酸化完成后,移除加热套,释放压力并打开反应器,将碳酸化后的浆液倒入烧杯中。
注意:泄压后也可使用排水阀,因为固体颗粒较细。 - 对所得浆液进行真空过滤,以分离固体沉淀物与溶液;使用孔径为 8 µm 或更小的滤纸。在真空条件下用去离子水充分冲洗滤饼,以去除可溶性钠离子。
注意:冲洗滤液电导率的显著降低可用于确认冲洗终点。 - 将固体材料在 105 °C 下烘箱干燥 24 小时,以回收 PCC。
4. 提取固体残渣的水热转化
注意:水热转化所用材料为高炉矿渣乙酸提取后得到的低钙残留固体。每次提取运行(包括两个步骤)后,仅能回收初始质量的不到50 wt%(由于钙的溶出以及过滤过程中胶体二氧化硅的部分损失,且取决于所用滤纸的孔隙率)。因此,需要进行多批次提取,以获得水热转化步骤所需的固体质量。
- 将钙提取后得到的60 g干燥残余固体放入洁净的高压灭菌反应釜中。加入300 mL 2 M NaOH溶液。密封反应釜并固定于支架上。
- 将反应器的加热套放置到适当位置。调节加热温度至 150 °C 以300 rpm的转速开始搅拌浆液。等待约45–50分钟,直至反应器内部达到目标温度。在上述条件下继续搅拌浆液24小时。
- 水热转化完成后,移除加热套,使反应器冷却约60分钟,至大约 35 °C反应器夹套的冷却回路也可用于加快冷却速度。
- 打开反应器,将转化后的浆液倒入烧杯中。
- 真空过滤浆液,以分离转化后的固体与溶液;使用孔径为 8 µm 或更短时间。在真空条件下用去离子水彻底冲洗固体,以去除过量的碱液。
注意:冲洗滤液电导率的显著降低可用于确认冲洗终点。 - 将过滤后的材料在烘箱中烘干 105 °C 24 h,以获得水热转化产物。
- 使用研钵和研杵将颗粒材料分散,并将所得材料过筛至所需粒径 <0.85 mm
5. 沸石产品的重金属吸附测试
注意:选择 Ni2+ 作为待研究的重金属。配制了不同初始重金属浓度的污染溶液。根据本研究的需求,选择了 2–200 mg/L 的初始重金属浓度。
- 为配制平衡实验用的污染溶液,使用微量移液器将适量的1,000 mg/L分析纯Ni2+标准溶液加入1 L容量瓶中的超纯水中,配制成所需浓度的Ni2+溶液(2 mg/L、10 mg/L、20 mg/L、100 mg/L和200 mg/L)。
- 在带盖的塑料瓶中,将步骤4.6所得的1 g水热转化材料分散于100 mL各人工配制的污染溶液中。
- 逐滴加入浓NaOH溶液(初始使用2 M,接近终点时改用0.5 M),调节溶液pH至4–5。使用磁力搅拌器上的磁力搅拌子以低速持续搅拌溶液。在加入NaOH过程中,使用浸入溶液中的pH电极实时监测pH值。
- 将瓶子置于摇床培养箱中,在160 rpm、20 °C条件下振荡24小时。
- 混合完成后,逐滴加入浓HCl溶液(初始使用2 M,接近终点时改用0.2 M),重新调节溶液pH至4–5。调节过程中,使用磁力搅拌器上的磁力搅拌子以低速持续搅拌溶液,并使用浸入溶液中的pH电极实时监测pH值。
- 将悬浮液转移至离心管中。使用实验室离心机在2,500 × g条件下离心5分钟,使固液分离。小心将上清液倾入新瓶中,保留离心管中的固体。
- 用HNO3(硝酸质量分数为2%)酸化溶液,使pH降至<2。
注:此步骤旨在确保离子在后续操作和分析前的储存过程中(室温条件下)保持在溶液中。 - 采用ICP-OES测定上清液中目标重金属的平衡浓度。
注:使用质量分数为2%的HNO3稀释液将溶液稀释10–100倍,使预期浓度落在仪器校准的线性范围内(0–2 mg/L)。向每个稀释后的样品中加入2 mg/L的钇作为内标。ICP-OES仪器的操作依据制造商关于废水中金属分析的推荐条件进行37。也可采用其他测定溶液中镍浓度的技术,如ICP-MS和AAS,同样适用于本步骤。 - 根据以下公式计算平衡时每克吸附剂吸附的重金属量(qe):
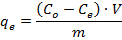
其中Co为溶液中重金属离子的初始浓度(µmol/mL),Ce为溶液中重金属离子的平衡浓度(µmol/mL),V为污染溶液的体积(mL),m为干燥吸附剂的质量(g)。
结果
为检验碳酸盐沉淀物的纯度和产率,可采用多种仪器分析技术。元素组成(包括主要和次要组分)可通过电感耦合等离子体原子发射光谱法(ICP-OES)、电感耦合等离子体质谱法(ICP-MS)或经酸消解(使用 HCl)后的原子吸收光谱法(AAS)进行测定,也可采用X射线荧光光谱法(XRF)对粉末或压片形态的样品进行分析。XRF 对次要组分的检测灵敏度较低<1 wt%)。更多详细信息和示例见 De Crom 等6 这些结果将表明是否存在不希望的杂质,并通过物料平衡帮助确定将原始炉渣中的钙含量转化为碳酸钙(PCC)的效率。矿物组成最适合通过X射线粉末衍射(XRD)来确定。所得的衍射图谱可提供有关晶体矿物相存在的定性信息。相对含量的定量分析则采用Rietveld精修法进行(准确度约为±2–3 wt%)。更多细节和示例可参见Santos 等38 这些结果将验证工艺条件或杂质是否会影响结晶过程,从而在方解石(CaCO₃)之外生成其他不希望的相。3)。颗粒粒径分布(PSD)和平均粒径最好通过湿法(去离子水)激光衍射法测定。更多细节和示例可参见 De Crom 等6 这些结果用于评估 PCC 是否满足其预期应用的要求(即, 造纸),通常指定一个上限截断尺寸和分布范围。
提取后淋滤液和碳化后产物的元素组成,以及碳化后沉淀物的XRD图谱和基于体积的粒径分布(PSD)如图1和图2所示。采用ICP-MS技术测定在钙提取阶段后、碳化前淋滤液中某些金属(Ca、Mg、Al和Si)的含量(wt%)。使用分析纯乙酸(2 M)作为浸出剂时,钙的提取率约为90%(图1a)。根据实验结果,镁的提取效率更高(接近100%),镁是另一种可在更剧烈条件下高效碳化的金属。
还研究了硅和铝在提取阶段的行为。为了通过水热转化成功制备基于铝硅酸盐的沸石类矿物,同时避免合成的轻质碳酸钙(PCC)被不需要的元素污染,在提取过程中硅和铝均应保留在固相中。根据实验结果,乙酸对硅和铝的浸出作用有限,浸出过程中约有92%的硅和62%的铝未被溶出(图1b)。
纯化浸出液的碳酸化反应生成了具有理想特性的沉淀碳酸钙(PCC),如图2所示。根据X射线衍射图谱(图2b),主要合成的矿物相为方解石(88.2 wt%),此外还含有少量水菱镁矿(Mg(HCO3)(OH)·2H2O;3.2 wt%)和含镁方解石(Ca1-0.85Mg0-0.15CO3;2.8 wt%)。由该材料的粒径分布分析结果(图2c)可知,其平均粒径较小,且粒径分布较窄。
在进行碳酸化的同时,提取阶段产生的固体残渣被用于水热转化。为验证沸石类矿物的生成并评估其形貌,对水热转化后的材料进行了表征,具体方法如下。元素组成可通过XRF最便捷地获得。痕量元素的测定则需先进行酸消解,随后采用ICP-OES、ICP-MS或AAS分析;消解过程应使用逐级酸溶解法(HNO3-HF或HNO3-HClO4-HF)以溶解硅相。尽管对转化产物并无特定的目标元素组成要求,但该分析有助于阐明通过XRD确定的矿物组成。XRD分析用于确定矿物组成,而粒径分布(PSD)和平均粒径的测定方法与前述碳酸盐沉淀物相同。比表面积、孔体积和平均孔径通过氮气吸附法测定,并依据Brunauer-Emmett-Teller(BET)多点理论对吸附等温线进行解析。样品应在350 °C下真空脱气4小时。更多细节和实例可参见Chiang et al.5
通过ICP-OES技术测定的水热转化材料中Ca、Mg、Al和Si的含量如图3a所示,而其通过XRD图谱确定的矿物组成如图3b所示。由PSD分析获得的平均粒径和粒径分布如图3c所示。所得材料在矿物学上表现为两种主要物相:钠沸石(NaAlSi2O6∙H2O)和托贝莫来石(Ca5(OH)2Si6O16∙4H2O)。后者在转化后的提取残渣中的存在解释了材料化学组成中检测到的显著钙含量(22.5 wt%),该结果通过XRF分析获得。二氧化硅(37.2 wt%)和铝(11.2 wt%)是其他主要元素,而镁的含量约为4 wt%。根据PSD分析,转化材料的体积平均粒径(De Brouckere平均粒径,D[4,3])为86.6 µm,粒径分布范围为0.594 µm至1.11 mm。氮气吸附分析证实形成了介孔材料(平均孔径为46.0 nm),与原始炉渣相比,水热转化材料的比表面积从4.89 m2/g增加至95.23 m2/g,孔体积从0.014 mL/g增加至0.610 mL/g。
Ni的平衡吸附等温线2+ 水热转化材料上,平衡吸附剂-吸附质溶液在pH调节前后的吸附情况,以及实验数据对线性化Langmuir、Freundlich和Temkin吸附模型的拟合结果如图所示 图4.
Langmuir 模型基于一些合理假设,用于描述化学吸附过程。根据这些假设,吸附剂表面仅提供数量固定的吸附位点,这些位点具有相同的形状和大小,并表现出相同的吸附能力。被吸附物质在吸附剂表面仅形成单分子层(厚度为一个分子),且温度保持恒定。Langmuir 模型的数学表达式如下:
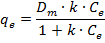
其中 Ce 是溶液中吸附质的平衡浓度(µmol/100 mL) qe 是平衡时每克吸附剂所吸附的金属量(µmol/g), Dm 是吸附剂的理论单层最大覆盖容量(µmol/g),以及 k 是朗缪尔等温吸附常数(100 mL/µmol).
Freundlich 等温吸附模型不受 Langmuir 模型所需假设的限制。相反,它描述了一种适用于具有非均质表面的吸附剂的物理吸附过程。吸附位点分布在吸附剂表面各处,对吸附质具有不同的亲和力,而被吸附物质在吸附剂表面可形成多层吸附。Freundlich 模型的数学表达式为:

其中 Kf 和 n 分别为 Freundlich 等温吸附模型中对应吸附容量和吸附强度的常数。
最后,Temkin 模型假设由于吸附剂与吸附质之间的相互作用,吸附层中所有分子的吸附热随覆盖度呈线性下降,而结合能则呈均匀分布。Temkin 模型由以下方程表示:
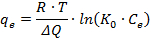
其中 R 是通用气体常数(8.314 J/mol/K), T 是温度(K), ΔQ 吸附能的变化 ((J/mol)∙(g/µmol)), 以及 K0 是Temkin等温线平衡结合常数(100 mL/µmol).
所有应用模型的系数值均根据绘制的吸附等温线(图4a)以及Langmuir、Freundlich和Temkin方程的线性形式(图4b-4d)计算得出。系数值及相应的线性方程列于表1中。最后,图5展示了三种不同吸附模型下Ni2+在活化材料上的实验数据与理论吸附等温线之间的比较。根据图中曲线的轮廓以及实验结果与理论等温线之间的高度吻合,已证实新制备的吸附材料可有效用作Ni2+的吸附剂。
通过比较所呈现的拟合结果 图5a 和 5b,以及回归系数(R2) 用于朗缪尔(Langmuir)和弗罗因德利希(Freundlich)模型(表1),显然Langmuir方程能更好地描述实验数据。这表明Ni的吸附2+ 转化材料上的离子吸附为单层吸附,且其本质属于化学吸附过程。为了进一步分析所研究吸附过程的性质,我们还尝试用Temkin模型对实验数据进行拟合。从图中所示 图5c 及其高 R2 (表1),显然 Temkin 模型也能很好地拟合实验数据。根据吸附能变化值的正值(ΔQ可以得出结论,该吸附过程为放热反应。
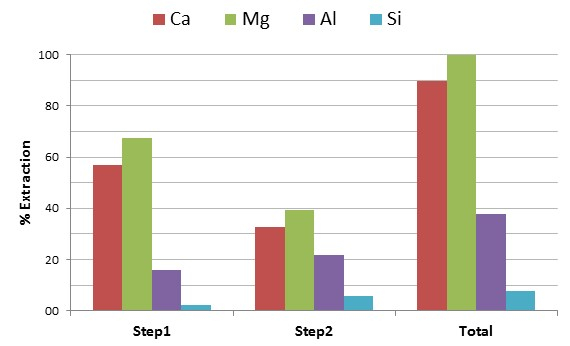
图1:乙酸提取。在30 °C、1,000 rpm、反应60分钟条件下,乙酸与研磨后的粒化高炉矿渣反应后,浸出液中Al、Ca、Mg和Si的浓度(第一步、第二步及总量)。请点击此处查看该图的放大版本。
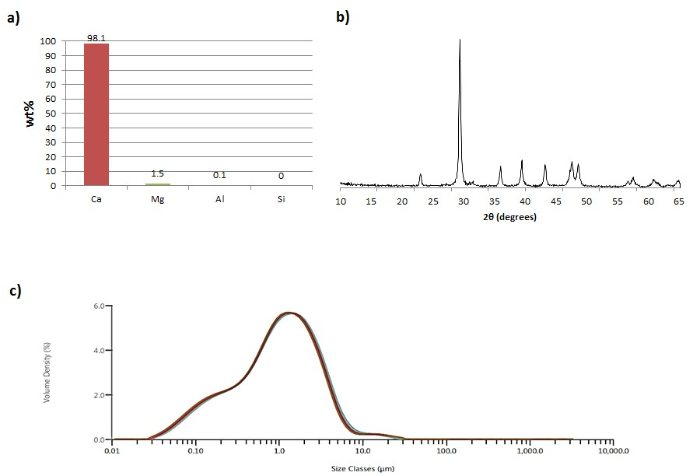
图 2:碳酸钙沉淀物。(a)碳酸盐沉淀物的元素组成,以各元素的质量百分比表示,并归一化至总量为100%。(b)碳化后沉淀物的XRD图谱。(c)碳化后沉淀物的粒径分布。经Elsevier授权转载自De Crom et al.6(3879261230348)。请点击此处查看该图的放大版本。
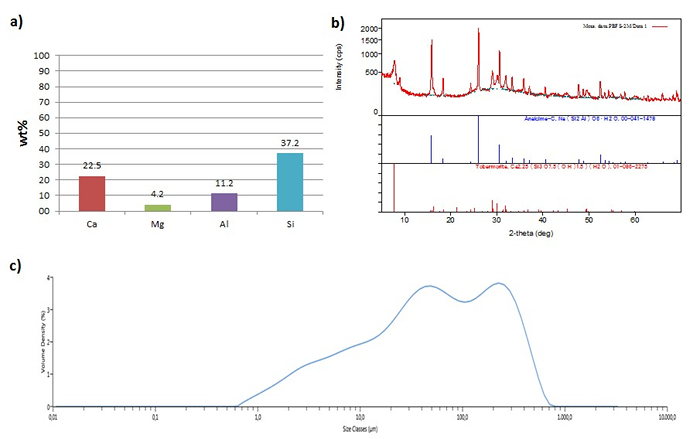
图 3:水热转化材料。(a)水热转化材料的元素组成,以各元素的质量百分比表示,并归一化至总量为 100%。(b)水热转化材料的 XRD 图谱。(c)水热转化材料的平均粒径分布。请点击此处查看该图的放大版本。
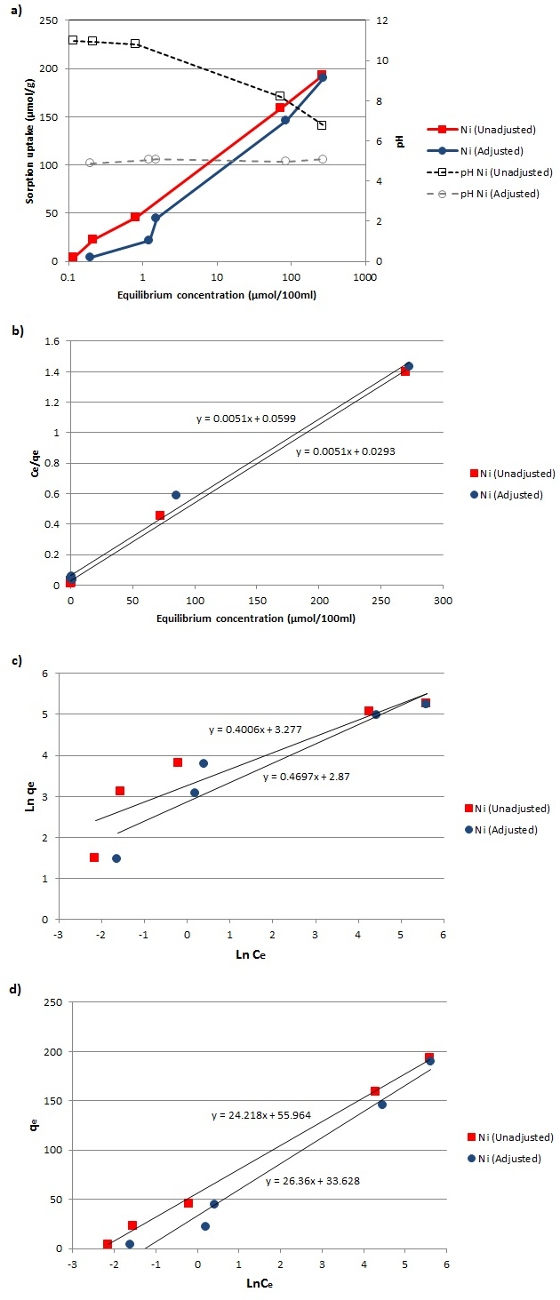
图 4: 吸附等温线。(a)沸石材料在调节pH值前后对Ni2+的吸附等温线数据。(b–d)实验数据对线性化Langmuir、Freundlich和Temkin吸附模型的拟合。请点击此处查看该图的放大版本。
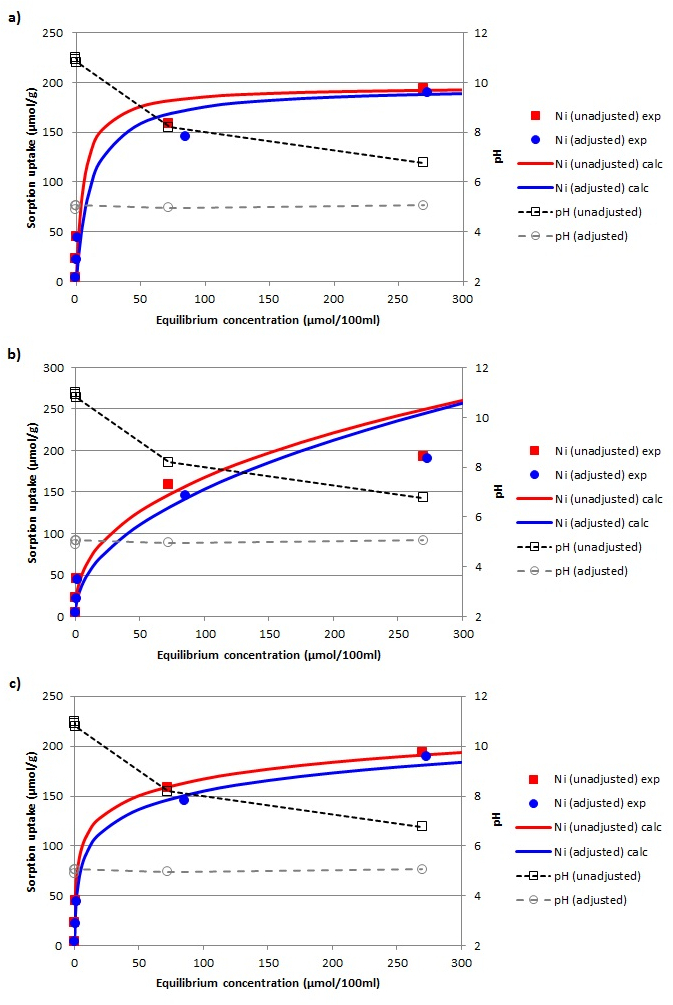
图5:实验数据与模拟数据的接近程度。 Ni2+在沸石材料上的吸附等温线中,实验数据(exp)与根据(a)Langmuir、(b)Freundlich 和(c)Temkin 模型模拟的吸附等温线(calc)之间的比较。请点击此处查看该图的放大版本。
| 线性方程 | 系数 | 未调整 | 调整后 | ||
| Langmuir 方程 |  | Dm | 196.08 | 196.08 | |
| k | 0.174 | 0.0851 | |||
| R2 | 0.997 | 0.993 | |||
| Freundlich 方程 | 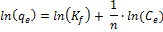 | n | 2.50 | 2.13 | |
| Kf | 26.50 | 17.64 | |||
| R2 | 0.840 | 0.893 | |||
| Temkin 方程 | 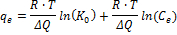 | ΔQ | 102.30 | 93.99 | |
| K0 | 9.97 | 3.58 | |||
| R2 | 0.998 | 0.978 | |||
表1:Ni2+在沸石材料上吸附的等温线参数。 线性化Langmuir、Freundlich和Temkin吸附模型的方程及拟合参数。
讨论
尽管高炉矿渣的间接碳酸化7,8和水热转化9,10作为独立工艺已被广泛研究,但将二者耦合用于共生合成沉淀碳酸钙(PCC)和沸石类矿物的方法直到最近才被提出5,本文详细介绍了该方法。该工艺最关键的步骤是在浸出阶段实现钙的充分(近乎完全)提取,同时限制二氧化硅和铝的溶出。浸出液中较高的钙含量可确保碳酸化后PCC的高产率,并抑制水热转化产物中大量不希望出现的物相(例如,托贝莫来石、水合石榴石(Ca3Al2(SiO4)3-y(OH)4y))的生成9。另一方面,浸出后固体残渣中尽可能保留大部分硅和铝,对沸石类矿物的形成具有关键意义。
为此,在文献中研究过的多种萃取剂7,8,10,11,34,35,36中,乙酸被选为本研究目的最合适的萃取剂。该特定萃取剂可促使大量钙从炉渣溶出进入溶液,同时确保大部分硅和铝保留在残渣中。这有利于平行生成碳酸钙(PCC)和沸石。每次萃取步骤中使用的乙酸与钙的摩尔比为2:1(基于炉渣质量、炉渣中的钙含量以及乙酸溶液的体积),即经过两步萃取后的总摩尔比为4:1。由于乙酸钙中乙酸根与钙的摩尔比为2:1,因此采用了两倍的化学计量量,这与Chiang et al.5的研究结果一致。
为了减少生成的沉淀碳酸钙(PCC)中不希望存在的杂质,浸出液在碳化前应进一步纯化;这是所提出的共生工艺的另一项创新。在早期的研究中,杂质对PCC的质量(化学纯度、矿物组成、粒径和形貌)产生了负面影响。要使合成的PCC符合造纸填料的标准,必须满足特定条件。所制备的PCC应具有高化学纯度(钙含量至少为98 wt%)、均一的矿物结构、较小的平均粒径以及较窄的粒径分布6。如代表性结果部分所示,该工艺能够获得上述特性。所析出的碳酸钙纯度很高,钙含量达到98.1 wt%(图2a)。
水热转化过程的优化成功制备出一种可作为重金属吸附剂的材料。优化过程通过确定温度、NaOH 浓度和反应时间的最佳组合实现。雪硅钙石是可能形成的不利矿物相之一,其层状晶体结构会导致比表面积降低39,而比表面积是吸附剂的重要特性;尽管已有报道表明雪硅钙石可通过离子交换机制发挥吸附作用40。然而,在本研究的最优条件下,转化产物中的主导矿物相为方钠石(图 3b)。方钠石是一种沸石,已有研究报道其具有显著的重金属吸附能力41,42,因此可用于废水中毒性污染物的去除,本文结果已证实了这一点。
研究了该材料作为吸附剂从水中去除镍的潜在用途。在实验过程中,将人工配制的含Ni2+污染溶液的pH值控制在4–5范围内,原因有二:首先,防止材料在合成溶液初始酸性环境中发生溶解;其次,将pH值调节至重金属修复条件下通常所处的范围43。为表征吸附过程,采用了三种不同的等温吸附模型,即Langmuir、Freundlich和Temkin模型(图4和图5),其中Langmuir模型最为适用。需要注意的是,未经pH调节的平衡吸附剂-吸附质溶液对应的Dm值高于调节pH后的平衡溶液对应的值。这可归因于吸附反应在溶液中进行直至达到平衡时发生的pH升高现象。根据Santos et al.44的地球化学模拟和实验研究,较高的pH(>5)会导致镍以Ni(OH)2形式沉淀,从而人为地提高Dm值。此类重金属去除量不应被视为被测材料实际吸附能力的体现。为避免此类偏差,在吸附达到平衡后,通过滴加浓盐酸将吸附剂-吸附质溶液的pH重新调节至约5.0。因此,可获得较低的qe值(图4a),进而得到更为保守的、经pH调节后溶液中镍吸附量的估算结果。
本文所述技术有望被改进,以利用其他材料作为钙(Ca)、铝(Al)和硅(Si)的来源,用于合成沉淀碳酸钙(PCC)和沸石。除高炉矿渣外,潜在的原料还包括炼钢炉渣、焚烧灰烬、采矿及矿物加工尾矿、建筑与拆除废物、天然矿物等。这些材料并非都含有与高炉矿渣相同比例的钙、铝和硅(这正是高炉矿渣特别有吸引力的原因),但仍然可以通过类似的加工技术(提取、沉淀和/或化学转化的某种组合)生产PCC、沸石或其他矿物衍生产品(例如,骨料45或火山灰材料)。此外,由高炉矿渣或其他矿物制得的沸石类材料应进一步测试其在废水处理或其他环境修复领域的应用潜力,因为它们可能对镉(Cd)、铅(Pb)和锌(Zn)等其他重金属具有吸附能力46。经济因素(例如购买原始材料的成本 versus 废弃物处置费用的规避,或产品在高价值或低价值应用中的经济回报)应在选择合适矿物原料时予以考虑。同时,也应考虑使用成本更低或更易回收的替代品来替换当前工艺中的输入物质(如乙酸、氢氧化钠和高浓度CO2),以降低整体加工成本。
披露
我们没有需要披露的内容。
致谢
我们感谢谢里丹化学与环境实验室的实验技术人员为本研究提供的支持,特别是 Jaspreet Chandla、Nausheen Zehra、Mike Ovas、Erin Sutton 和 Daniel Liao。E.G. 还感谢副教务长 Terry Davison 和 Dave Wackerlin 邀请他在谢里丹学院工作。同时感谢 Terry Davison 以及谢里丹学院应用科学与技术系主任 Iain McNab 博士提供的经费支持。ATS Scientific Inc.、Quantachrome Instruments 和 Malvern Instruments 在氮气吸附和粒径分析方面提供了大力支持,我们对此深表感谢。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 乙酸(CH3COOH) | Caledon Laboratories | 1000-1-29 | 冰醋酸(≥99.7%)。 |
| 高压灭菌反应器 | Parr | 4525-T-HC-M(HC) | 一升容积,配备双涡轮搅拌桨、挡板和电加热夹套。 |
| 高炉(BF)矿渣 | ArcelorMittal | - | 来自比利时根特的粒化高炉矿渣;来自加拿大汉密尔顿的丸粒化高炉矿渣。 |
| 二氧化碳(CO2) | Praxair | TBC | 工业级(99.5%)。 |
| 离心研磨机 | Retsch | ZM100 | 0.50 mm 筛网。 |
| 离心机 | Thermo Electron | IEC CL30 | 用于分离固体与液体。 |
| Ecoclave 反应器 | Büchi | 型号 3E | 一升容积,配备涡轮搅拌桨、挡板和电加热夹套。 |
| 滤纸 | Fisher Scientific | P8 (09-795F) | 孔隙度:粗;流速:快。 |
| 盐酸(HCl) | Caledon Laboratories | 6025-1-29 | 试剂级(36.5%-38.0%)。 |
| 培养箱 | New Brunswick Scientific | I 24 | 带温度控制的轨道摇床。 |
| 电感耦合等离子体质谱仪(ICP-MS) | Thermo Electron | X Series | 用于测定提取后浸出液和碳化后液相介质中 Al、Ca、Mg 和 Si 的浓度。 |
| 电感耦合等离子体发射光谱仪(ICP-OES) | PerkinElmer | Optima 8300 | 用于测定离心后平衡吸附剂-吸附质浸出液中 Ni 的浓度。 |
| 激光衍射分析(LDA) | Malvern | Mastersizer 3000 | 用于测定固体的平均粒径和粒径分布(PSD)。 |
| 微量天平 | Sartorius | Quintix224-S1 | 四位小数。 |
| Ni 标准溶液 | Perkin Elmer | N9300136 | 浓度为 1,000 mg/1,000 mL。 |
| 硝酸(HNO3) | Caledon Laboratories | 7525-1-29 | 试剂级(68.0%-70.0%)。 |
| 烘箱 | Fisher Scientific | Isotemp oven | 105°C。 |
| pH 计 | Fisher Scientific | AB15 | 每次测量前使用标准溶液校准;温度校正至 25 °C。 |
| 氢氧化钠(NaOH) | Caledon Laboratories | 7871-6-42 | 试剂级(50% W/W)。 |
| X 射线衍射(XRD) | Rigaku | MiniFlex 600 | 用于表征吸附剂固体的矿物学性质。 |
| X 射线荧光光谱(XRF) | PANalytical | Zetium | 用于表征固体的化学组成。 |
| 氮气吸附法 | Quantachrome | NOVAtouch | 用于表征固体的比表面积、孔体积和平均孔径。 |
参考文献
- Stolaroff, J. K., Lowry, G. V., Keith, D. W. Using CaO- and MgO-rich industrial waste streams for carbon sequestration. Energ. Convers. Manage. 46, 687-699 (2004).
- Bobicki, E. R., Liu, Q., Xu, Z., Zeng, H. Carbon capture and storage using alkaline industrial wastes. Prog. Energy Combust. Sci. 38, 302-320 (2011).
- Sanna, A., Dri, M., Hall, M. R., Maroto-Valer, M. Waste materials for carbon capture and storage by mineralisation (CCSM) - A UK perspective. Appl. Energy. 99, 545-554 (2012).
- Bodor, M., Santos, R. M., Van Gerven, T., Vlad, M. Recent developments and perspectives on the treatment of industrial wastes by mineral carbonation - A review. Cent. Eur. J. Eng. 3 (4), 566-584 (2013).
- Chiang, Y. W., Santos, R. M., Elsen, J., Meesschaert, B., Martens, J. A., Van Gerven, T. Towards zero-waste mineral carbon sequestration via two-way valorization of ironmaking slag. Chem. Eng. J. 249, 260-269 (2014).
- De Crom, K., Chiang, Y. W., Van Gerven, T., Santos, R. M. Purification of slag-derived leachate and selective carbonation for high-quality precipitated calcium carbonate synthesis. Chem. Eng. Res. Des. , 180-190 (2015).
- Teir, S., Eloneva, S., Fogelholm, C. -J., Zevenhoven, R. Dissolution of steelmaking slags in acetic acid for precipitated calcium carbonate production. Energy. 32 (4), 528-539 (2007).
- Eloneva, S., Teir, S., Salminen, J., Fogelholm, C. -J., Zevenhoven, R. Fixation of CO2 by carbonating calcium derived from blast furnace slag. Energy. 33 (9), 1461-1467 (2008).
- Sugano, Y., Sahara, R., Murakami, T., Narushima, T., Iguchi, Y., Ouchi, C. Hydrothermal synthesis of zeolite A using blast furnace slag. ISIJ Int. 45, 937-945 (2005).
- Kuwahara, Y., Ohmichi, T., Kamegawa, T., Mori, K., Yamashita, H. A novel conversion process from waste slag: synthesis of a hydrotalcite-like compound and zeolite from blast furnace slag and evaluation of adsorption capacities. J. Mater. Chem. 20, 5052-5062 (2010).
- Murakami, T., Sugano, Y., Narushima, T., Iguchi, Y., Ouchi, C. Recovery of calcium from BF slag and synthesis of zeolite A using its residue. ISIJ Int. 51, 901-905 (2011).
- Davis, R. J. New perspectives on basic zeolites as catalysts and catalyst supports. J. Catal. 216 (1-2), 396-405 (2003).
- Primo, A., Garcia, H. Zeolites as catalysts in oil refining. Chem. Soc. Rev. 43, 7548-7561 (2014).
- Vaiana, R., Iuele, T., Gallelli, V. Warm Mix asphalt with synthetic zeolite: A laboratory study on mixes workability. Int. J. Pavement Res. Technol. 6 (5), 562-569 (2013).
- Handayani, A. T., Setiaji, B. H., Prabandiyani, S. The Use of Natural Zeolite as an Additive in Warm Mix Asphalt with Polymer Modified Asphalt Binder. Int. J. Eng. Res. Africa. 15, 35-46 (2015).
- Jana, D. A new look to an old pozzolan, clinoptilolite - a promising pozzolan in concrete. Proceedings of the 29th ICMA conference on cement microscopy, Quebec City, , Curran Associates Inc. 168-206 (2007).
- Valipour, M., Pargar, F., Shekarchi, M., Khani, S. Comparing a natural pozzolan, zeolite, to metakaolin and silica fume in terms of their effect on the durability characteristics of concrete: A laboratory study. Constr. Build. Mater. 41, 879-888 (2013).
- Tomasevic-Canovic, M. Purification of natural zeolite-clinoptilolite for medical application-Extraction of lead. J. Serb. Chem. Soc. 70 (11), 1335-1345 (2005).
- Andronescu, E., Grigore, F., Tardei, C., Stefan, E. Natural zeolites with medical applications--preliminary preparation and characterization. Rev. Med. Chir. Soc. Med. Nat. Iasi. 110 (1), 236-241 (2006).
- Rhee, P., et al. QuikClot use in trauma for hemorrhage control: case series of 103 documented uses. J. Trauma. 64 (4), 1093-1099 (2008).
- Mumpton, F. A. Using zeolites in agriculture. Innovative Biological Technologies for Lesser Developed Countries. , Congress of the United States, Office of Technology Assessment. Washington, DC, USA. (1985).
- Mumpton, F. A. La roca magica. Uses of natural zeolites in agriculture and industry. Proc. Natl. Acad. Sci. U S A. 96 (7), 3463-3470 (1999).
- Ramesh, K., Reddy, D. D., Biswas, A. K., Rao, A. S. Zeolites and Their Potential Uses in Agriculture. Adv. Agron. 113, 215-236 (2011).
- Gholikandi, G. B., Baneshi, M. M., Dehghanifard, E., Salehi, S., Yari, A. R. Natural Zeolites Application as Sustainable Adsorbent for Heavy Metals Removal from Drinking Water. Iran. J. Toxicol. 3, 302-310 (2010).
- Wang, S., Peng, Y. Natural zeolites as effective adsorbents in water and wastewater treatment. Chem. Eng. J. 156 (1), 11-24 (2010).
- Shoumkova, A. Zeolites for water and wastewater treatment: An overview. 2011 Research Bulletin of the Australian Institute of High Energetic Materials. 2, 10-70 (2011).
- Chiang, Y. W., Ghyselbrecht, K., Santos, R. M., Meesschaert, B., Martens, J. A. Synthesis of zeolitic-type adsorbent material from municipal solid waste incinerator bottom ash and its application in heavy metal adsorption. Catal. Today. 190 (1), 23-30 (2012).
- Shevade, S., Ford, R. G. Use of synthetic zeolites for arsenate removal from pollutant water. Water Res. 38 (14-15), 3197-3204 (2004).
- Erdem, E., Karapinar, N., Donat, R. The removal of heavy metal cations by natural zeolites. J. Colloid Interface Sci. 280 (2), 309-314 (2004).
- Ruggieri, F., Marín, V., Gimeno, D., Fernandez-Turiel, J. L., García-Valles, M., Gutierrez, L. Application of zeolitic volcanic rocks for arsenic removal from water. Engin. Geol. 101 (3-4), 245-250 (2008).
- Terdkiatburana, T., Wang, S., Tadé, M. O. Adsorption of heavy metal ions by natural and synthesized zeolites for wastewater treatment. Int. J. Environ. Waste. Manag. 3 (3-4), 327-335 (2009).
- Alexander, G. B., Heston, W. M., Iler, R. K. The solubility of amorphous silica in water. J. Phys. Chem. 58 (6), 453-455 (1954).
- Bingham, E., Cohrssen, B. Patty's Toxicology. 3, John Wiley & Sons. Hoboken. sixth edition 472(2012).
- Santos, R. M., Chiang, Y. W., Elsen, J., Van Gerven, T. Distinguishing between carbonate and non-carbonate precipitates from the carbonation of calcium-containing organic acid leachates. Hydrometallurgy. 147-148, 90-94 (2014).
- Bonfils, B., Julcour-Lebigue, C., Guyot, F., Bodénan, F., Chiquet, P., Bourgeois, F. Comprehensive analysis of direct aqueous mineral carbonation using dissolution enhancing organic additives. Int. J. Greenhouse Gas Control. 9, 334-346 (2012).
- Eloneva, S., et al. Reduction of CO2 emissions from steel plants by using steelmaking slags for production of marketable calcium carbonate. Steel Res. Int. 80 (6), 415-421 (2009).
- Sarojam, P. Analysis of Wastewater for Metals using ICP-OES. , PerkinElmer, Inc. Shelton, USA. Available online: http://www.perkinelmer.com/lab-solutions/resources/docs/APP_MetalsinWastewater.pdf (2010).
- Santos, R. M., Van Bouwel, J., Vandevelde, E., Mertens, G., Elsen, J., Van Gerven, T. Accelerated mineral carbonation of stainless steel slags for CO2 storage and waste valorization: effect of process parameters on geochemical properties. Int. J. Greenhouse Gas Control. 17, 32-45 (2013).
- Tsutsumi, T., Nishimoto, S., Kameshima, Y., Miyake, M. Hydrothermal preparation of tobermorite from blast furnace slag for Cs+ and Sr2+ sorption. J. Hazard. Mater. 266, 174-181 (2014).
- Komarneni, S. Heavy metal removal from aqueous solutions by tobermorites and zeolites. Nucl. Chem. Waste Manage. 5, 247-250 (1985).
- Rachkova, N. G., Shuktomova, I. I. Sorption of U(VI) and Ra from aqueous solutions with analcime-containing rock. Radiochemistry. 52 (1), 76-80 (2010).
- Hegazy, E. Z., Hamdy, I., Abo El Enin, R. M. M. Preparation and characterization of Ti and V modified analcime from local kaolin. Appl. Clay Sci. 49 (3), 149-155 (2010).
- Chiang, Y. W., et al. Strategic selection of an optimal sorbent mixture for in-situ remediation of heavy metal contaminated sediments: Framework and case. J. Environ. Manage. , 1-11 (2012).
- Santos, R. M., Mertens, G., Salman, M., Cizer, Ö, Van Gerven, T. Comparative study of ageing, heat treatment and accelerated carbonation for stabilization of municipal solid waste incineration bottom ash in view of reducing regulated heavy metal/metalloid leaching. J. Environ. Manage. 128, 807-821 (2013).
- Bodor, M., et al. Laboratory investigation of carbonated BOF slag used as partial replacement of natural aggregate in cement mortars. Cem. Concr. Compos. 65, 55-66 (2016).
- Chiang, Y. W., Santos, R. M., Vanduyfhuys, K., Meesschaert, B., Martens, J. A. Atom-Efficient Route for Converting Incineration Ashes into Heavy Metal Sorbents. Chem. Sus. Chem. 7, 276-283 (2014).
重印与许可
标签
