在此,我们介绍一种通过炉内重力牵引法制备聚二甲基硅氧烷(PDMS)硅胶长丝的方案。该长丝直径约为数百微米,长度可达数十厘米,并具有疏水性图案化特性。 通过 一种由Arduino控制的电晕放电系统。
本文内容
摘要
摘要
聚二甲基硅氧烷(PDMS)硅橡胶是一种用途广泛的聚合物,但难以直接制成细长的纤维。传统的纺丝方法无法适用,因为PDMS在熔融状态下不具备长程流动性。我们提出一种改进的方法,通过在PDMS从流体交联转变为弹性体的过程中实施分步控温的温度梯度,实现纤维的制备。通过监测其在温热状态下的黏度,我们估算出一个时间窗口,在此期间其材料特性适合被拉制成细长纤维。纤维随后通过高温管式炉,使其充分固化后收集。所得纤维直径约为数百微米,长度可达数十厘米,甚至可制备更长更细的纤维。这些纤维保留了块体PDMS的多种材料特性,包括可切换的疏水性。我们采用自动化的电晕放电图案化方法展示了这一特性。这种可图案化的PDMS硅橡胶纤维在硅橡胶编织物、透气型传感器组件以及微尺度折叠分子模型等方面具有应用前景。
引言
聚二甲基硅氧烷(PDMS)硅胶是一种广泛应用的材料,在制造和科研领域具有多种用途。它具有耐热、耐水、电绝缘、疏水、透气、食品级安全、生物相容性好以及柔韧性优异且泊松比接近理想值的特点。此外,PDMS 可在固化前或固化后轻松作为多种功能分子的载体1,2。其表面可通过紫外臭氧(UVO)、氧气等离子体或电晕放电处理,快速改变其疏水性,并实现短期自粘附3,4,5。尤其在微流控领域,PDMS 已得到广泛应用6。
PDMS纤维在制备高比表面积的硅胶织物和硅胶纤维传感器方面具有重要应用价值7,以及基于硅胶的增材制造材料(3D打印)。在我们的实验室中,我们使用疏水性图案化的PDMS纤维作为研究折叠行为的平台。研究团队在水相环境中研究该纤维的构象统计特性 通过 一种先前报道过的非热声激发与成像系统8.
从PDMS制备高长径比的纤维 通过 传统成型铸造具有挑战性。丝状结构的表面积与体积比较大,这使得其从模具中脱模变得复杂。9研究人员已成功利用载体聚合物包覆PDMS,实现连续电纺成纳米级纤维10,11,12,尽管所得到的纤维并非纯PDMS。
主要的制造方法是通过孔洞从储液池中拉出粘性液体,以生产由其他材料制成的宏观纤维。通常,这种粘性液体为热塑性塑料或玻璃,在高温下于储液池中呈流动态,当其通过烟囱状结构被拉出时冷却,形成(通常为非晶态)固态纤维。该过程有时称为熔融纺丝,但不适用于聚二甲基硅氧烷(PDMS),因为PDMS在熔融状态下不具备长程流动性。已有研究表明,硅氧烷与α-甲基苯乙烯的嵌段共聚物能够用于制备纤维 通过 熔融纺丝,但同样,所得的纤维并非纯PDMS13.
我们在此概述的方法类似于熔融纺丝,只是储液池与导管的相对温度发生了互换。聚二甲基硅氧烷(PDMS)在室温下的储液池中呈液态,因其尚未完成交联。随着硅油与固化剂发生交联反应,PDMS的黏度随之变化,该过程可通过加热加速。在将PDMS放入储液池之前,我们先将其加热至达到适合形成长重力滴落的黏度,随后在滴落之后完成固化。 通过 烟囱中的热管炉。该方法在某种程度上类似于“干法纺丝”,即聚合物溶解在挥发性溶剂中,在牵伸过程中溶剂蒸发。
据我们所知,目前唯一报道的制备纯PDMS长丝的方法是我们在先前发表的研究中所述的方法8 该方法在原始方法的基础上实现了显著改进,旨在尽量减少操作过程中的经验性因素。尤其值得注意的是,通过在预固化阶段测量黏度并精确控制冷却时间,我们能够确定一个实验上可实现的纤维可纺性窗口。此外,我们还引入了一种在纤维表面实现可重复、局部化改性的方法。 通过 一种由Arduino控制的电晕图案化系统,可实现沿纤维的纵向疏水性图案化。
方案
1. PDMS 纤维
- 炉膛与挤出组件
- 将内径为1.59 mm的耐高温硅胶管连接至通过计量阀的压缩空气供应系统(参见 图1)。将管子的另一端连接至一个挤出适配器,该适配器由包裹在一个半径为1.08 mm开口外的套管组成,可使气流沿丝材周围稳定向下流动(例如, 一个定制加工的黄铜套管,气流速约为1.4 L/min;参见 补充图1 (详见规格说明)。
注意:最好在通风较少的环境中制备纤维,并在附近配备灭火器。 - 覆盖在圆柱形陶瓷管式炉下方的表面例如,内径17 mm,长度107.7 mm)并用铝箔包裹,以收集多余的PDMS。
- 将挤出适配器安装在垂直管式炉上方,使开口对准炉膛中心,并调平炉体,以确保丝材顺利通过。
- 将挤出机连接到挤出适配器 通过 高温硅橡胶半透明管
- 使用可变变压器调节温度,将炉子加热至内温达到约 250 °C(用红外测温仪测量)。
- 将炉子从挤出适配器下方移开,以防止挤出适配器在纤维制备前被加热。
- 将内径为1.59 mm的耐高温硅胶管连接至通过计量阀的压缩空气供应系统(参见 图1)。将管子的另一端连接至一个挤出适配器,该适配器由包裹在一个半径为1.08 mm开口外的套管组成,可使气流沿丝材周围稳定向下流动(例如, 一个定制加工的黄铜套管,气流速约为1.4 L/min;参见 补充图1 (详见规格说明)。
- 部分预固化 PDMS
- 将一次性样品管在带温度控制的黏度计中预热至 65.0 °C。选用合适的黏度计和转子,使其能够测量 200–10000 mPa·s 范围内的黏度。
- 将18.0 g PDMS基质与1.8 g固化剂在称量皿中充分混合,随后将混合物置于室温(RT)真空干燥器中抽真空15分钟,或直至无气泡残留。定期释放干燥器内的真空,以消除靠近表面的气泡。
注意:以下时间假设使用本文指定的PDMS基料和固化剂 材料表. - 将17.7 g该混合物倒入台面上预热的样品管中(部分会因粘附于称量舟而损失)。将样品管重新插入粘度计中。
- 以每分钟1次的频率进行黏度测量,同时保持黏度计缓慢旋转(5 rpm)。
- 当黏度达到 4000 mPa·s 时,用镊子取出样品管,并立即倒入室温下的挤出机中。在停止加热后约 4.5 分钟开始、持续约 4 分钟的时间窗口内进行纤维制备。
- 挤出PDMS形成纤维
- 在延迟时间内,使用红外测温仪确保炉温为 250 °C。
- 从粘度计上取下样品管约4分钟后,戴上耐热手套,将炉体移回挤出适配器下方,并使挤出适配器的内针与管式炉对齐。
- 定期旋转挤出机上的螺丝,使PDMS持续均匀地通过炉膛滴下。
注意:如果形成液滴而非纤维,请等待30秒以继续进行室温固化,然后重试。持续旋转会导致PDMS过快通过炉膛。通常,可通过关闭炉子并使用非导电棒清除炉内积聚的PDMS来处理轻微的火焰闪燃现象。
警告:若聚二甲基硅氧烷(PDMS)滴落到炉壁或炉顶,可能引发闪燃。 - 当PDMS流开始变细时,将挤出机再旋转半圈。使用给定的挤出机,每次试验大约旋转16圈。
- 每次扭转后,将纤维丝收集到炉子下方的木棒上,并将其平铺在木架上,继续固化约12小时。
2. 使用计算机控制的电晕放电对PDMS纤维表面进行图案化
- Arduino控制的丝材定位与电晕放电控制系统:根据接线图组装开源Arduino微处理器控制的步进电机,该电机用于在电晕放电装置下方牵引丝材 补充材料将补充材料中的自定义 Arduino 代码软件上传至系统。
- 利用该设备对纤维表面进行图案化处理
- 将所需的图案输入代码中的“Pattern”数组,并上传至 Arduino 通过 USB
- 用1%十二烷基硫酸钠清洗固化后的丝材,再用大量纯水冲洗。用空气干燥丝材。
- 将细丝置于带有切口的电绝缘板上(例如,激光切割亚克力,参见 补充图3A)以使纤维悬浮在空气中。使用双面胶带将纤维的两端固定在平板上。
- 将载玻片置于通风的电晕放电箱内,夹在亚克力导轨之间,并确保其水平。在亚克力下方放置一块固定的金属板,使灯丝与金属板边缘对齐。
- 放置电晕放电电极(例如, 弹簧电极尖端)置于灯丝上方约3毫米处,并将电晕放电器插入由Arduino控制的电源插座。
- 将一根非导电线连接到亚克力板的圆形切口上。将线的另一端粘附到由 Arduino 控制的步进电机上(参见 补充图3BC).
- 按下 Arduino 电路中的按钮,以开始使用已编程代码进行图案化。电晕放电由输出电压为 10–40 kV、频率为 4.5 MHz 的低电流电场产生,可改变 PDMS 表面性质,使其变为亲水性。
警告:虽然电流较低,但该设备在空气中会产生臭氧和紫外线辐射。建议在通风橱内操作,并置于带通风的丙烯酸防护罩后方使用。
结果
该方法(图1)成功制备出直径约为 200 µm、长度在 10 cm 量级且可变的纤维(图2)。通过提高拉丝装置的高度可制备更长的纤维,每次实验所得纤维的平均直径可在 50–300 µm 范围内调节。所获纤维具有良好的柔韧性和机械强度,其弹性模量与块体 PDMS8 相当。在本实验方案中,PDMS 预固化后至拉丝操作之间的可操作时间足够长,便于材料的转移(图3)。
疏水性图案化 通过 电晕放电可以被验证 通过 液滴接触角。由于丝状物呈圆柱形,接触角分析较为复杂;液滴可形成对称的桶形或不对称的壳形14. 对于我们的纤维,使用 1 µL 水滴,这两种形状分别对应经电晕处理的亲水性表面和未经处理的疏水性PDMS(图4).
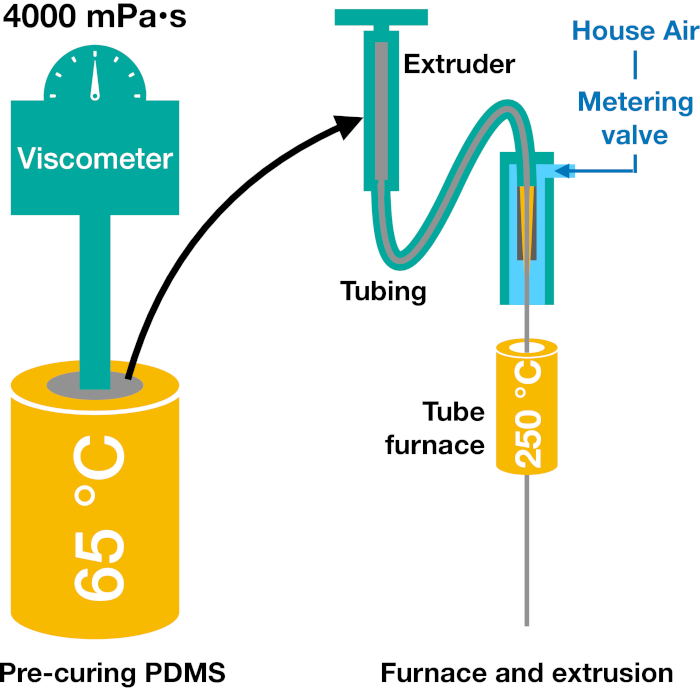
图 1:纤维制备方法示意图。脱气后的交联 PDMS 在 65 °C 加热,直至其黏度达到 4000 mPa·s。随后将其冷却并转移至挤出机,由挤出机将材料推过带有向下气流包覆的开口,再通过管式炉,最终收集为纤维。 请点击此处查看该图的放大版本。
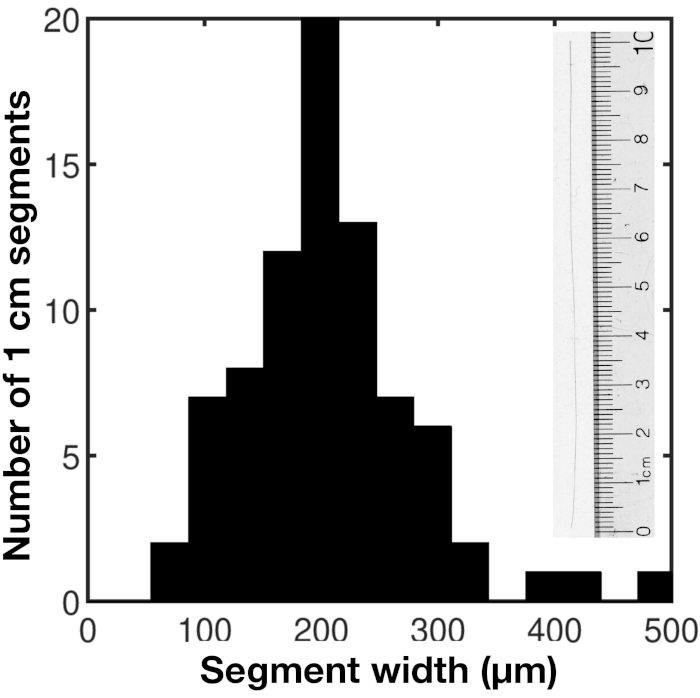
图2:基于本方法演示所得的丝状体宽度直方图。数据来自6根总长度约为80 cm的丝状体,按每厘米长度测量宽度。丝状体通过平板扫描仪扫描,并由定制的Octave脚本进行分析15。插图:一段延伸的丝状体与标尺并列的代表性图像。请点击此处查看该图的放大版本。
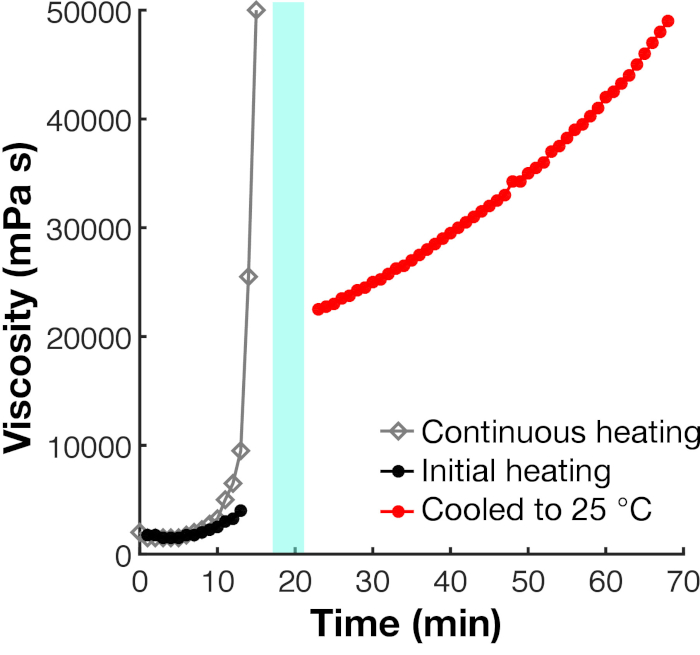
图3:PDMS黏度 随时间变化。 抽真空后的PDMS基础剂与固化剂在不同温度条件下随时间变化的黏度测量结果(转速为5 RPM)。连续加热(灰色菱形)在65 °C下进行,显示黏度迅速上升。黑色数据点表示在65 °C下加热至黏度达到4000 mPa·s(按上述方法)前的测量值。红色数据点表示同一样品冷却至25 °C后的黏度。数据中的间隙表示使用冰水冷却流变仪至25 °C期间的时段。青色窗口表示按上述方法进行纤维丝生产的时段。请点击此处查看该图的高清版本。
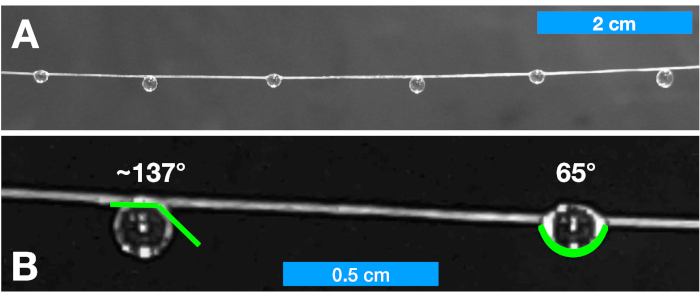
图 4:疏水性图案化的纤维丝。(A)采用上述由 Arduino 控制的电晕处理法,在纤维丝上每 2 cm 形成交替的疏水性图案,并通过 1 µL 水滴进行可视化观察。(B)液滴根据纤维局部的疏水性呈现壳状(左)或桶状(右)构型14。壳状液滴的接触角可直接估算,而桶状液滴的等效平面接触角则通过拟合解析解确定8。 请点击此处查看此图的放大版本。
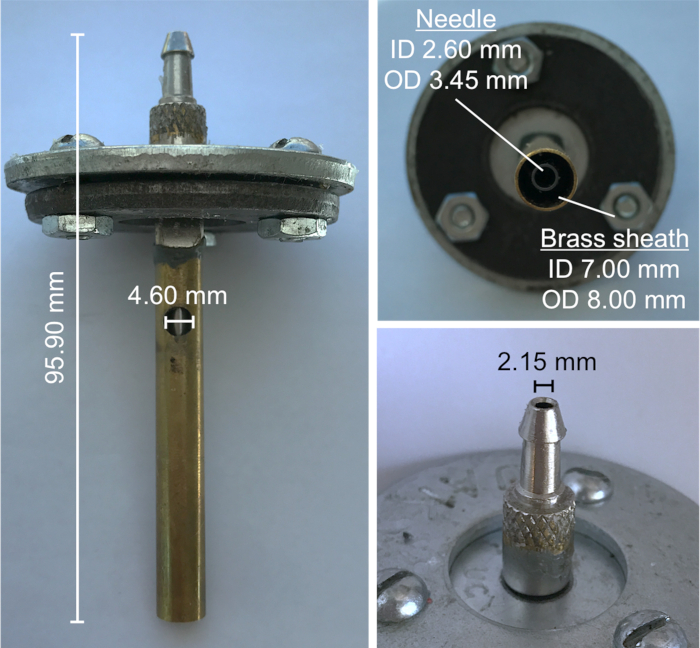
补充图1:带气流套管的挤出适配器尺寸。 请点击此处查看该图的放大版本。
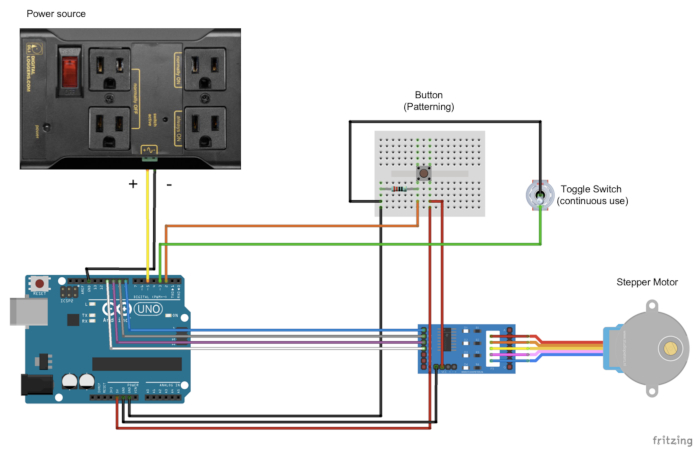
补充图2:Corona 图案发生器的接线图。电晕放电装置连接至继电器控制的电源。灯丝安装在一个托盘上,该托盘通过转轴以非导电导线与步进电机相连(补充图3)。图案文件上传至左下角的 Arduino 微处理器。 请点击此处查看该图的放大版本。
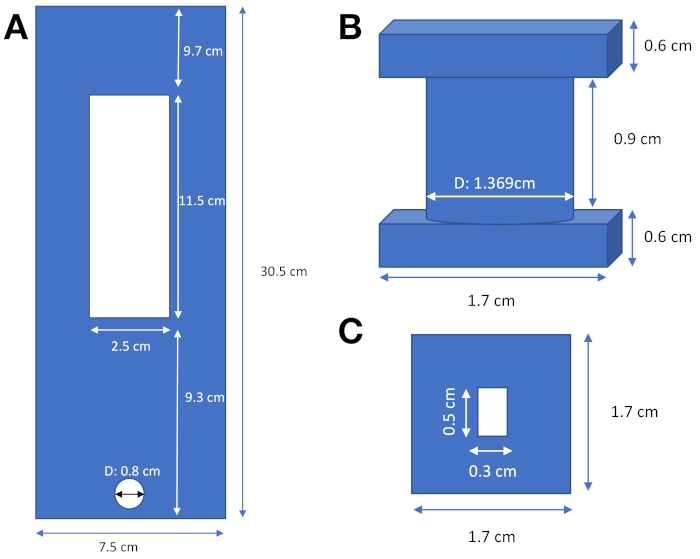
补充图3:丝状图案制备装置的部件示意图 (A)带有开口的托盘,用于悬挂丝状物。(B)用于连接步进电机与托盘的非导电导线的轴 通过 0.8 cm 的孔。(C)纺锤体的底面视图,显示与步进电机轴连接的适配器。所有部件均采用激光切割的 3.2 mm 亚克力材料制成,必要时用胶水粘合。 请点击此处以查看此图的放大版本。
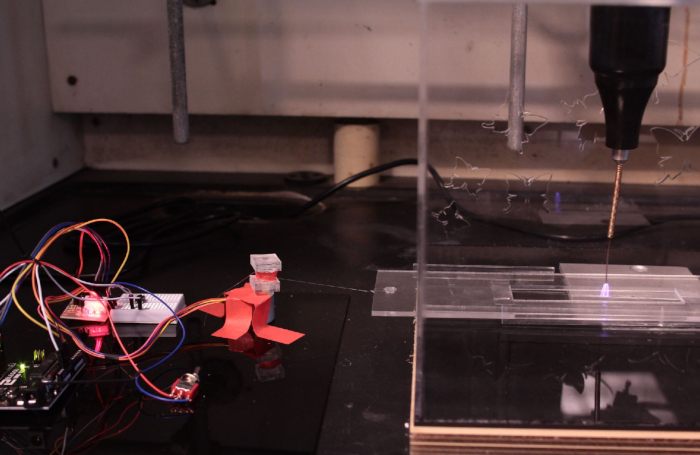
补充图4:丝状结构制备装置的图像。 请点击此处查看该图的放大版本。
讨论
该方法的基础是调控固化 PDMS 的材料特性,使其适合进行重力牵引。通过重力将液滴拉伸成稳定细丝的过程由三个无量纲参数决定16。这些参数分别反映了液滴的惯性相对于重力(弗劳德数)、表面张力(韦伯数)和黏度(雷诺数)的关系。在本方法中,将 PDMS 交联至实验上可观察到稳定延伸的关键步骤,最显著地改变了其雷诺数,使其降低超过一个数量级,从 0.83 减小至 0.07。相比之下,其他无量纲参数中变化最大的是韦伯数,也仅增加了一倍。这表明黏度可作为追踪 PDMS 可纺性的灵敏指标。
相较于我们早期的纤维制备方法,一项关键改进在于利用该实验过程中黏度变化的特征来确定实际可操作的时间窗口。为了确定该技术的局限性,我们按照方案预先对一批 PDMS 进行部分固化,随后将其从加热环境中移除,并在室温下持续监测其在继续交联过程中的黏度变化。所得的黏度变化曲线(图4)表明,若在 PDMS 进入可纺性窗口之前将其从 65 °C 的加热黏度计中移出,其可纺时间窗口将显著延长。本方案要求在 PDMS 进入可纺性窗口前将其移出热源,随后让样品在冷却至室温的过程中继续交联约 4.5 分钟。此后,实验人员约有 4 分钟的时间可对其进行牵拉,超过此时间后,由于持续的交联反应,PDMS 将不再具备可牵拉性。
该方法可轻松制备出直径在数百微米量级的纤维 µ直径为数百微米,长度可达0.5 m。纤维长度受限于挤出装置与管式炉下方可用空间。对该技术的一个合理改进是将其安装于更长的烟囱中,以制备更长的纤维。另一个尚未探索的改进方案是采用机械牵伸纤维,而非依赖重力下落,这可能获得更细的纤维。
对纤维进行疏水性图案化的一个关键步骤是在环境条件下暴露于电晕放电。这一过程引入了一定的不确定性,因为放电的形态和强度会受到环境条件及局部导电性的影响。可通过在纤维下方放置接地导体以及调节电晕装置的电压(10–40 kV)来优化放电效果。电晕表面改性的机制可能是通过电子能量转移导致PDMS侧链及主链断裂。为打破这些化学键,所需电子能量低于产生介质阻挡放电所需的平均能量。17因此,能够包覆纤维的可观测放电很可能产生表面改性,且易于进行验证测试。 通过 水滴接触角测量
该方法可相对简便地制备聚二甲基硅氧烷(PDMS)硅胶纤维,并实现后续复杂的疏水性图案化。初步目标是构建一种模型折叠分子体系,其中可设计疏水图案以产生可观察的纤维折叠路径及折叠结构。该测试平台可能为折叠路径的工程化设计提供普适性设计原则。这些纤维还可作为疏水性或化学反应性织物的组成部分,具有潜在的材料应用价值。 通过 溶剂溶胀,或在透气性PDMS中悬浮的反应性化合物的使用。
披露
作者无任何利益冲突需要披露。
致谢
作者衷心感谢 W. Cook、S. J. S. Rubin、J. Zehner、C. Barraugh、C. Fukushima、M. Mulligan、M. Keckley 和 A. Bosshardt 提供的宝贵见解与协助,以及来自 Rose Hills 基金会和 Johnson 暑期学生研究资助项目的经费支持。 作者同时感谢化学高级实验课程(2017 年秋季)的学生们在利用黏度变化监测硅氧烷聚合反应方面的前期工作。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 双组分PDMS硅胶 | Dow Corning Sylgard 184 | 4019862 | |
| Thermosel | Brookfield | HT-110 115, HT-115A DP | |
| 黏度计 | Brookfield | RVT115 | |
| 一次性样品室 | Brookfield | HT-2DB-100 | |
| 一次性转子 | Brookfield | SC4-27D-100, SC4-DSY | |
| 挤出机 | Makin's | 35055 | |
| 耐高温硅胶管 | McMaster-Carr | 51135K16 | |
| 圆柱形管式加热器(陶瓷) | 我们使用的是定制型号:内径17.0 mm,外径38.7 mm,长度107.7 mm,电阻150 Ohm。可选厂商包括Watlow和Omega。关键设计考虑:较小的内径需要更精确的炉丝对准;较长的管体也可满足需求。 | ||
| 加热器用可变变压器 | Variac | 3PN1010 | |
| 计量阀 | Swagelok | SS-2MA1 | |
| 电晕放电装置 | Electro-Technic | BD20A | |
| Arduino套件 | Elegoo | EL-KIT-003 | |
| 尼龙钓鱼线 | EoongSng | B075DYVC3F | |
| 意大利面干燥架 | Norpro | B00004UE7U | |
| 红外测温仪 | Nubee | 81175535214 | |
| 平板扫描仪 | Canon | CanoScan 9000F MKII |
参考文献
- Bossi, M. L., Daraio, M. E., Aramendı́a, P. F. Luminescence quenching of Ru (II) complexes in polydimethylsiloxane sensors for oxygen. Journal of Photochemistry and Photobiology A: Chemistry. 120 (1), 15-21 (1999).
- Toepke, M. W., Beebe, D. J. PDMS absorption of small molecules and consequences in microfluidic applications. Lab on a Chip. 6 (12), 1484-1486 (2006).
- Haubert, K., Drier, T., Beebe, D. PDMS bonding by means of a portable, low-cost corona system. Lab on a Chip. 6 (12), 1548-1549 (2006).
- Bhattacharya, S., Datta, A., Berg, J. M., Gangopadhyay, S. Studies on surface wettability of poly (dimethyl) siloxane (PDMS) and glass under oxygen-plasma treatment and correlation with bond strength. Journal of Microelectromechanical Systems. 14 (3), 590-597 (2005).
- Efimenko, K., Wallace, W. E., Genzer, J. Surface modification of Sylgard-184 poly (dimethyl siloxane) networks by ultraviolet and ultraviolet/ozone treatment. Journal of Colloid and Interface Science. 254 (2), 306-315 (2002).
- Johnston, I. D., McCluskey, D. K., Tan, C., Tracey, M. C. Mechanical characterization of bulk Sylgard 184 for microfluidics and microengineering. Journal of Micromechanics and Microengineering. 24 (3), 035017(2014).
- Xue, R., Behera, P., Xu, J., Viapiano, M. S., Lannutti, J. J. Polydimethylsiloxane core–polycaprolactone shell nanofibers as biocompatible, real-time oxygen sensors. Sensors and Actuators B: Chemical. 192, 697-707 (2014).
- Kiessling, R., et al. Gravity-Drawn Silicone Filaments: Production, Characterization, and Wormlike Chain Dynamics. ACS Applied Materials & Interfaces. 9 (46), 39916-39920 (2017).
- Roca-Cusachs, P., et al. Stability of microfabricated high aspect ratio structures in poly (dimethylsiloxane). Langmuir. 21 (12), 5542-5548 (2005).
- Yang, D., et al. Electrospinning of poly (dimethylsiloxane)/poly (methyl methacrylate) nanofibrous membrane: Fabrication and application in protein microarrays. Biomacromolecules. 10 (12), 3335-3340 (2009).
- Niu, H., Wang, H., Zhou, H., Lin, T. Ultrafine PDMS fibers: preparation from in situ curing-electrospinning and mechanical characterization. Rsc Advances. 4 (23), 11782-11787 (2014).
- Ramakrishna, S., et al. Electrospun nanofibers: solving global issues. Materials Today. 9 (3), 40-50 (2006).
- Blyler, L. L. Jr, Gieniewski, C. Melt spinning and draw resonance studies on a poly (α‐methyl styrene/silicone) block copolymer. Polymer Engineering & Science. 20 (2), 140-148 (1980).
- Carroll, B. J. The accurate measurement of contact angle, phase contact areas, drop volume, and Laplace excess pressure in drop-on-fiber systems. Journal of Colloid and Interface Science. 57 (3), 488-495 (1976).
- Eaton, J. W., Bateman, D., Hauber, S., Wehbring, R. GNU Octave version 4.2.2 manual: a high-level interactive language for numerical computations. , Volume 4.2.2 (2018).
- Ziabicki, A. Fundamentals of fibre formation: the science of fibre spinning and drawing. , John Wiley & Sons, Ltd. (1976).
- Haji, K., Zhu, Y., Otsubo, M., Honda, C. Surface modification of silicone rubber after corona exposure. Plasma Processes and Polymers. 4 (S1), S1080(2007).
重印与许可
