脱木质素致密化木材是一种新型的轻质、高性能生物基材料,具有广阔的应用前景,未来有望部分替代天然纤维增强或玻璃纤维增强复合材料。本文介绍了两种通用的制备方法,并展示了制备复杂复合结构部件的可能性。
本文内容
摘要
摘要
脱木质素致密化木材是一种具有前景且可持续的新材料,因其优异的力学性能,有望替代玻璃纤维增强复合材料等合成材料。然而,脱木质素木材在湿润状态下较为脆弱,导致其操作和成型较为困难。本文介绍了两种基于脱木质素木材制备高性能纤维素复合材料的加工方法——闭模致密化和真空致密化,并评估了两种方法各自的优缺点。此外,我们还提出了复合材料在使用寿命结束后的再利用或降解策略。闭模致密化的优势在于无需复杂的实验室设备,仅使用简单的螺钉夹具或压力机即可实现致密化。我们推荐该方法用于制备几何形状简单、曲率半径较大的小型部件。开放式模具中的真空致密化工艺则适用于更大尺寸或具有复杂几何结构(包括小曲率半径)的物体。与闭模工艺相比,开放式真空致密化仅需制造一个模具型腔即可。
引言
开发具有优异力学性能的新型天然纤维(NF)复合材料是材料科学领域的主要任务之一,因为这类材料可作为现有合成体系(如玻璃纤维复合材料)的可持续替代品1,2,3。除了传统的天然纤维复合材料(亚麻、大麻、红麻等)4,5,近年来,通过部分或完全去除基体组分后对木材进行致密化处理的方法也受到越来越多的关注6,7,8,9,10,11。这种基于整体木材脱木质素后再致密化的自上而下(top-down)制备路线,在概念上不同于基于纸浆和浆料产品的较为复杂的自下而上(bottom-up)工艺12。在纸浆和浆料基产品中,由于加工过程中纤维被分离,木材纤维原有的取向优势无法保留。相比之下,通过自上而下工艺获得的保留结构的脱木质素木材,能够将具有取向排列的纤维素纤维的复杂结构完整地转移至新材料中。为了实现脱木质素木材在无纤维取向畸变情况下的致密化,必须开发新的加工路径。
直接对含水饱和的脱木质素木材样品进行致密化处理,会因样品内部固有的自由水在致密化过程中产生反向压力,导致致密化程度有限、出现裂纹以及纤维排列畸变。目前为避免致密化过程中结构完整性受损,所采用的方法包括:使用部分脱木质素的木材随后进行高温致密化9,或在致密化前对脱木质素木材进行预干燥处理6。这两种方法均可增强相邻细胞之间的连接性,其机制或是由于残留的木质素起到黏合作用,或是因细胞间自由水被去除所致。
在这两种情况下,成形能力均会降低,从而限制了设计应用;同时,所需的样品预处理也会导致加工时间延长。因此,亟需一种快速且可放大的工艺,能够将成形与致密化过程在单一步骤中完成。
在这方面,本文介绍了开模/闭模致密化和脱木质素木材的真空处理方法,这些方法可将成型、致密化和干燥过程结合在一起,具有简单且可放大的优势。图1展示了通过本研究所述技术获得的脱木质素致密化木材复合部件。

图1:脱木质素致密化木材复合材料部件示例。(A)车门面板,(B)侧视镜,(C)汽车门把手,(D)矫形器,(E)剖开的头盔,以及(F)汽车转速表罩。 请点击此处查看此图的放大版本。
方案
1. 木材单板的脱木质素处理
注意:此脱木质素方案基于我们先前的研究,发表于 Frey 等人 20186 和 Segmehl 等人 201813。
- 将不锈钢样品架安装在结晶皿或烧杯中,并在样品架下方放置一个磁力搅拌子。将单板堆叠在支架上方,并用金属网或金属网条将各层隔开(图2A)。本实验中使用厚度为1.5 mm的径切云杉单板。木材种类和类型(弦切、径切或旋切单板)以及单板厚度均可根据需要调整。
- 配制体积比为1:1的过氧化氢(30 wt%)与冰醋酸混合溶液,并将其倒入结晶皿中,直至完全浸没单板。使用玻璃器皿(如培养皿)盛放单板以确保其完全浸入溶液中。在室温(RT)下搅拌(150 rpm)浸泡过夜。
- 将溶液加热至80 ˚C,反应6小时以实现完全脱木素。可根据样品厚度适当调整脱木素时间。
- 脱木素完成后,将脱木素溶液倒入空烧杯中,冷却后按规范废弃。用去离子水轻轻多次冲洗脱木素后的单板。随后,将结晶皿(或烧杯)中充满去离子水,静置洗涤(不搅拌),每天换水两次,直至洗涤水的pH值达到5以上(图2B)。
- 处理湿润的脱木素木材单板时需格外小心,因为纤维素支架较为脆弱。转移或铺展时应使用金属网作为支撑(图4)。
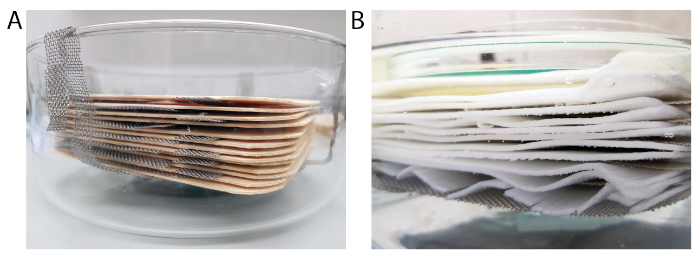
图 2:脱木质素装置。(A)盛有金属网样品架的结晶皿,木单板堆叠在样品架上方,金属网条将各单板彼此隔开。(B)脱木质素后的单板在洗涤过程中被水覆盖。请点击此处查看该图的放大版本。
2. 储存与“纤维素预浸料”制备
- 建议在2-3周内处理湿润的脱木质素木材样品。或者,可将材料长期保存在乙醇(EtOH)中,或在金属网之间干燥成片。
- 将干燥、平整的纤维素片材(“纤维素预浸料”)储存于相对湿度(RH)低于65%的环境中。在进一步成型和加工前,需先用水重新润湿片材。
3. 闭合模具中脱木质素木材的致密化与成型
- 使用由开孔多孔材料制成的闭合模具(例如陶瓷模具、多孔3D打印聚合物模具),以实现水分去除和充分干燥。孔径应小于2 mm,尤其是在靠近表面的区域,以获得最终复合材料部件的光滑表面。
- 将脱木质素木材在所需的相对湿度(RH)条件下进行调湿处理。对于曲率半径在厘米量级或平面结构,使用在20 °C下、95% RH条件下调湿的样品。对于更小曲率半径的成型,可将单板在饱和水状态下进行 draping(覆膜成型),或将已成型的材料置于开放模具中、在95% RH条件下预干燥,或在烘箱中(65 °C)预干燥5–30分钟(时间取决于样品厚度)。曲率设计需结合单板厚度综合考虑(本例中为1.5 mm)。
- 在闭合模具中通过使用螺钉夹具或压机对材料进行致密化处理。如有需要,可重新调整压力以补偿材料收缩。可通过将模具置于65 °C烘箱中或提高压机温度来加快干燥过程。
注意:仅需几兆帕(MPa)范围内的较低压力即可实现湿态脱木质素木材的致密化。最终厚度可通过在模具表面之间放置与目标厚度一致的间隔垫片来控制,而非依赖压力调控。 - 完全干燥后,将复合材料部件脱模,并将模具用于下一次实验。
4. 开放式模具中脱木质素木材的真空成型与致密化
- 使用如3.1节所述的多孔开放式模具。或者,使用非多孔模具,并在模具顶部或脱木质素木材上方放置一层多孔材料(例如网格、织物、透气层),以实现干燥(图3A)。
- 使用一层织物材料(例如脱模布)以保护模具免受污染。将浸满水的脱木质素薄板铺设在织物上(图3B),并用第二层织物和导流网覆盖。
注意:为获得光滑的表面效果,建议采用多孔闭模工艺。此时,将导流网替换为模具的多孔上部即可。然而,若希望利用网格等材料实现表面图案化,则开放式模具工艺是一种良好的替代方案。 - 将模具置于不锈钢板上,安装密封胶带和真空管路,并用真空袋包裹模具(开放式或闭式)。使用导流网以确保水分能够流向真空管路。可选地,在模具下方额外添加若干层网格材料,以增强干燥效果,并避免局部真空压力下降,尤其适用于较大尺寸的部件(图3C)。
- 施加真空以实现复合材料的干燥及同步致密化。为加快干燥速度,可将装置置于高温烘箱中(例如65 °C)。
注意:务必使用冷阱,防止水分进入真空泵。本实验采用油泵,工作压力范围为10-2 bar。然而,也可使用隔膜泵,但需权衡其对致密化程度可能产生的影响。 - 干燥完成后,取出干燥的复合材料,并重复使用模具和真空装置制备下一件复合材料部件(图3D)。

图3:开模工艺的示意图。(A)表面孔径较小的多孔模具。(B)覆盖在多孔模具(灰色)上方的脱木质素木材,以及用于模具保护的可选织物层(绿色)。(C)在脱木质素木材上方放置织物、导流网和真空袋;通过真空袋施加压力,使材料致密化并干燥。(D)脱模后的最终复合材料。请点击此处查看此图的放大版本。
5. 层压复合材料部件的制造
- 采用铺层技术制造厚的多层复合材料构件,并根据传统复合材料制造方法选择各层的纤维取向角度(例如 [0˚]、[0˚/90˚]、[0˚/-45˚/90˚/+45˚]S)。
注意:可根据目标构件厚度选择层数。然而,抽真空时间显著依赖于构件的尺寸与厚度,范围从2小时(单层,厚1.5 mm)到8层构件所需的长达2天。 - 在铺覆过程中,在脱木质素木材层之间施加胶粘剂以增强层间结合力。使用水性胶粘剂(例如淀粉),以便实现胶粘剂的干燥与固化同步进行。
注意:我们在层间施加0.04 g/cm2的16.5 wt%淀粉溶液。但也可选用其他水性胶粘剂作为替代。 - 脱模复合材料构件,并通过手工或标准木工工具进行机械加工修整(图6E,F)。
6. 复合材料部件的再利用与回收
- 将脱木质素的无胶合木材复合材料放入水中,直至材料恢复可塑性。然后,重塑材料以获得新产品(参见 Frey 等,20197),或将其切割成小块。
- 利用脱木质素木材的小块,借鉴标准纸浆工艺(如纸浆模塑)制造新产品,最终在产品使用寿命结束后让材料自然生物降解。
结果
木材薄片的脱木质素处理与操作。
完全脱木质素导致在65%相对湿度下干燥后质量减少约40%,体积减少约20%6除了木质素外,部分半纤维素也会被去除。这些组分的去除会导致纤维素材料变得脆弱(参见 图 4使用金属网作为支撑物可便于操作和铺放。
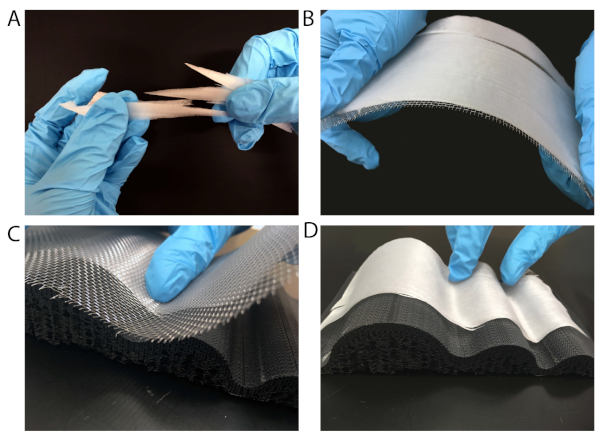
图4:湿态脱木质素木材的处理方法。 (A)湿态下脆弱的脱木质素木材。(B)使用金属网可更方便地搬运材料,或(C)将材料覆盖于模具上。(D)已覆盖在多孔3D打印模具上的脱木质素木材。请点击此处查看该图的放大版本。
在密闭模具中对脱木质素木材进行致密化和成型。
水饱和脱木质素木材的致密化(图5A-C)具有较大难度,因为支架中的自由水在致密化过程中会产生反向压力,并导致材料在加工过程中发生流动。这会造成最终材料中纤维排列偏离以及产生裂纹(图5B,C)。克服这些限制的一种方法是使用预先润湿处理(95% 相对湿度、20 ˚C)的脱木质素木材。在此状态下,脱木质素木材仍具备良好的可塑性,且其致密化过程不会引起纤维取向畸变和缺陷。
然而,预处理后的材料相比水饱和状态更坚硬,这使得在不损伤材料的情况下难以获得较小的曲率半径。对于较小的曲率半径,可采用湿法铺覆,然后在致密化前将材料保持在已成型的状态下进行处理。然而,该处理过程耗时较长,因此不推荐用于大规模应用。
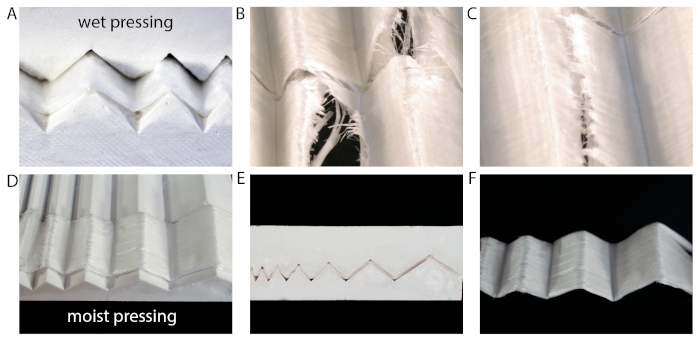
图5:湿态和润湿状态下脱木素木材的闭模致密化。(A)水饱和的纤维素材料致密化导致(B,C)裂纹和纤维排列紊乱。(D-F)在95%相对湿度(RH)条件下调节的润湿材料致密化,可更好地保持纤维排列,缺陷更少。请点击此处查看该图的放大版本。
在开放式模具中对层压件进行真空成型和致密化。
以真空成型为例,我们使用自制的石膏模具,通过开模工艺制造了一顶头盔(图6A,B)。作为铺层结构,我们首先铺设两层六边形薄片以形成表面纹理,随后铺设4层去木质素的木单板,采用[0˚/90˚]铺层方式(图6C)。这些薄片提供了美观的表面设计,而单向(UD)层则增强了复合材料的强度和刚度。层间使用16.5 wt%的淀粉作为粘合剂,以防止分层14。
真空致密化图6D)可在48小时内使部件完全干燥,并致密化至3 mm(1/3)的厚度rd (初始厚度)。真空处理后,将复合材料部件脱模(图6E)并使用切割器修剪边缘(图6F).
采用开模成型方法能够致密化并完全干燥的最大叠层厚度为8层叠层结构(8 × 1.5 mm单板),其最终厚度为2.5 mm,相当于脱木质素干燥木材初始厚度压缩至约四分之一,该计算已考虑脱木质素和干燥过程中的层间收缩。要实现如此高的致密化程度,需要约10-2 bar的低真空条件。
脱木质素木材复合材料被压缩至初始厚度的约四分之一时,其弹性模量通常可达约25 GPa,强度值范围为150–180 MPa,如我们之前的研究(表1)7所示。

表1:致密化脱木质素木材的拉伸弹性模量和拉伸强度文献值。 真空处理使木材厚度压缩至初始厚度的1/4,对应的体积压缩比(FVC)为66%。
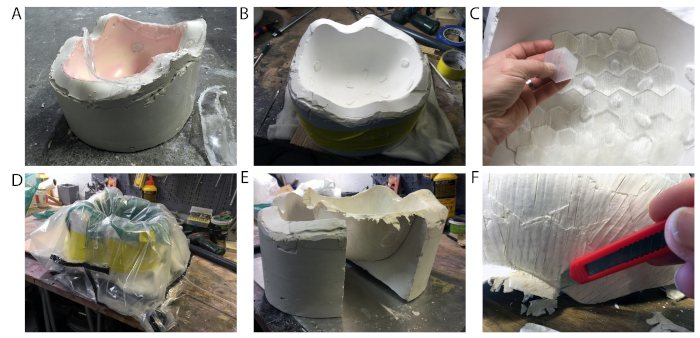
图6:通过开模工艺制造头盔。(A,B)使用石膏模具对原始头盔进行模塑。(C)铺设两层带有六边形碎片的外层,随后铺设内层4层,采用[0/90]铺层方式。(D)通过真空对部件进行致密化和干燥。(E)将干燥后的部件脱模,以及(F)使用切割工具完成最终加工。请点击此处查看此图的放大版本。
使用流体网格通常会在样品上留下网格压痕。这种压痕可被视为一种与工艺固有的设计策略,也可通过在脱木质素木材与流体网格之间增加一层更厚的纺织材料来避免。
或者,可采用封闭模具结合真空处理的方法,如第4.2步实验方案所述。通过将脱木质素单板以特定顺序排列,可获得规则的图案,正如本示例中头盔上的六边形图案所示。
真空处理过程中可能出现的问题包括复合材料部件的翘曲,这通常由干燥不完全和裂纹产生所致(图7)。裂纹主要出现在复合材料制备前曾储存在乙醇(EtOH)中的脱木质素木材中。因此,在乙醇储存后,我们建议在进一步加工前将脱木质素木材小心地浸入水中。此外,仔细铺放材料,并通过手工轻微致密化以去除部分游离水,可降低开裂风险。
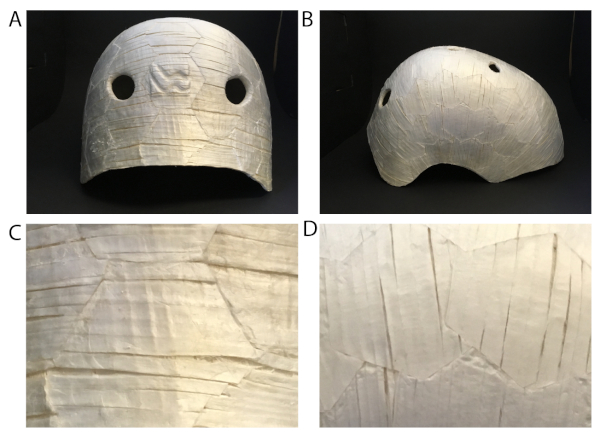
图7:复杂几何结构制造过程中可能出现的问题。 (A)所制造头盔的背面视图和(B)侧视图。(C,D)由于材料在加工过程中收缩而产生的微小裂纹。请点击此处查看此图的放大版本。
复合组分的再利用或分解。
我们的纤维素-淀粉复合材料完全基于生物原料,可在水中解体。一方面,该材料的亲水性是一个缺点,因为接触水后会导致其机械性能下降。一种简单的保护复合材料免受液态水影响的方法是使用疏水涂层,我们在Frey等2019年的研究中已对此进行了展示7。另一方面,材料的亲水性在使用寿命结束后的处理和回收利用方面也可能具有优势。样品可直接在水中解体为较小碎片,所得纤维浆料可进一步用于生产新的纤维基产品,如图8所示。此外,该纤维材料具有完全可生物降解性,如图9所示。
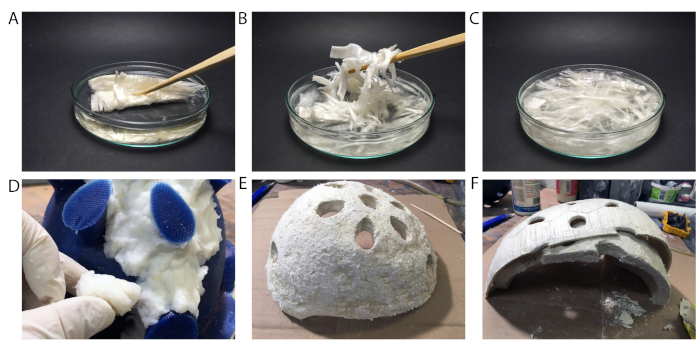
图8:脱木质素木材纤维的再利用。(A-C)通过将脱木质素木材薄片分散在水中,将其分解为小片。(D-F)利用纤维浆料重新制造头盔内衬。(D)用纤维浆料浇注硅胶模具。(E)头盔的最终内衬。(F)由破碎的脱木质素木材制成的内衬,位于头盔硬壳内部。请点击此处查看该图的放大版本。
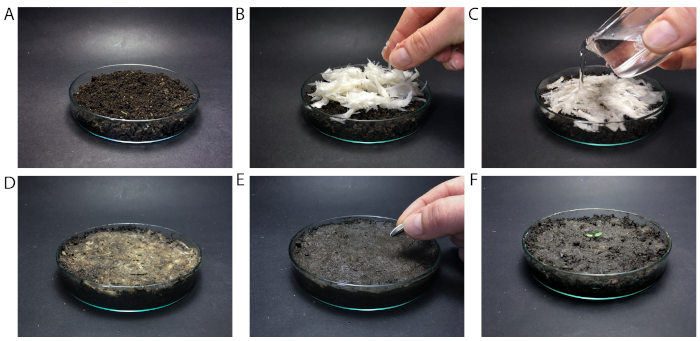
图9:脱木质素木材纤维的降解过程。 (A)装有土壤的培养皿。(B)将纤维浆料置于土壤表面,以及(C)加水覆盖。(D)降解1天后的状态,(E)8天后,以及(F)26天后的状态。 请点击此处查看该图的放大版本。
讨论
我们介绍了多种制备高性能脱木质素木材基复合材料的通用制造技术,并提出了可能的再利用和回收策略。采用闭模加工工艺需要对材料进行预处理,因为材料在水饱和状态下无法加工。然而,如果缺乏真空装置,或需要双面均具有优良(光滑)表面光洁度时,闭模工艺可能是首选方法。
采用开模真空处理脱木质素木材,可在一个简单且可放大的工艺中实现对水饱和样品的成型、致密化和干燥。该技术适用于制造复杂几何形状的构件,为闭模工艺提供了一种可放大的替代方案。我们通过堆叠脱木质素木材单板,并使用淀粉作为层间粘合剂,制备了复合材料。将材料致密化至初始厚度的四分之一后,最终得到厚度为2.5 mm的8层复合构件。为了在真空工艺中获得更光滑的表面光洁度,可采用封闭的多孔模具作为合适的替代方案。
对于这两种加工方法,我们建议在脱木质素木材层之间使用粘合剂体系,以降低分层风险。在本示例中,我们选用淀粉,因为淀粉是一种广为人知的生物基胶黏剂,常用于纸浆和纸张产品(如纸袋),且为水性胶黏剂。未来的研究将聚焦于制备更厚的层压板,以解决当前在干燥和纤维流动偏差方面的局限性。
通常,对脱木质素木材进行真空处理有望简便、快速地大规模生产高密度纤维素纤维复合材料。通过采用适当的涂层、耐水胶粘体系或化学改性方法解决材料的耐久性问题后,其可能的工业应用包括汽车部件,如车门板、地板和仪表板。我们的材料可替代金属或纤维增强复合材料,以减轻重量、提高燃油效率,并改善可回收性。
披露
作者无任何利益冲突需要披露。
致谢
作者感谢 Silvan Gantenbein 提供多孔模具的 3D 打印。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 乙酸 | VWR Chemicals | 20104.312 | |
| 透气层 | Suter Kunststoffe AG | 923.015 | |
| 导流网/排气层 | Suter Kunststoffe AG | 180.007 | |
| 石膏 | Suter Kunststoffe AG | 115.3002 | |
| 过氧化氢,30% | VWR Chemicals | 23622.298 | |
| 烘箱 | Binder GmbH | ||
| 压机 | Imex Technik AG | ||
| 密封胶带 | Suter Kunststoffe AG | 31344 | |
| 不锈钢网 | Drawag AG | ||
| 淀粉 | Agrana Beteilungs AG | ||
| 脱模布 | Suter Kunststoffe AG | 222.001 | |
| 真空袋 | Suter Kunststoffe AG | 215.15 | |
| 弹性真空袋 | Suter Kunststoffe AG | 390.1761 | 适用于复杂形状的弹性真空袋 |
| 真空泵 | Vacuumbrand | ||
| 真空管路 | Suter Kunststoffe AG | 77008.001 | |
| 木皮 | Bollinger AG |
参考文献
- Joshi, S. V., Drzal, L. T., Mohanty, A. K., Arora, S. Are natural fiber composites environmentally superior to glass fiber reinforced composites? Composites Part A: Applied Science and Manufacturing. 35 (3), 371-376 (2004).
- Mohanty, A. K., Misra, M., Drzal, L. T. Sustainable Bio-Composites from Renewable Resources: Opportunities and Challenges in the Green Materials World. Journal of Polymers and the Environment. 10 (1), 19-26 (2002).
- Mohanty, A. K., Vivekanandhan, S., Pin, J. M., Misra, M. Composites from renewable and sustainable resources: Challenges and innovations. Science. 362 (6414), 536-542 (2018).
- Pickering, K. L., Efendy, M. G. A., Le, T. M. A review of recent developments in natural fibre composites and their mechanical performance. Composites Part A: Applied Science and Manufacturing. 83, 98-112 (2016).
- Woigk, W., et al. Interface properties and their effect on the mechanical performance of flax fibre thermoplastic composites. Composites Part A: Applied Science and Manufacturing. 122, 8-17 (2019).
- Frey, M., et al. Delignified and Densified Cellulose Bulk Materials with Excellent Tensile Properties for Sustainable Engineering. ACS Applied Materials & Interfaces. 10 (5), 5030-5037 (2018).
- Frey, M., et al. Tunable Wood by Reversible Interlocking and Bioinspired Mechanical Gradients. Advanced Science. 6, 1802190(2019).
- Yano, H., Hirose, A., Collins, P., Yazaki, Y. Effects of the removal of matrix substances as a pretreatment in the production of high strength resin impregnated wood based materials. Journal of Materials Science Letters. 20 (12), 1125-1126 (2001).
- Song, J., et al. Processing bulk natural wood into a high-performance structural material. Nature. 554 (7691), 224(2018).
- Shams, M. I., Yano, H., Endou, K. Compressive deformation of wood impregnated with low molecular weight phenol formaldehyde (PF) resin I: effects of pressing pressure and pressure holding. Journal of Wood Science. 50 (4), 337-342 (2004).
- Yano, H. Potential strength for resin-impregnated compressed wood. Journal of Materials Science Letters. 20 (12), 1127-1129 (2001).
- Keplinger, T., Wang, X., Burgert, I. Nanofibrillated cellulose composites and wood derived scaffolds for functional materials. Journal of Materials Chemistry A. 7 (7), 2981-2992 (2019).
- Segmehl, J. S., Studer, V., Keplinger, T., Burgert, I. Characterization of Wood Derived Hierarchical Cellulose Scaffolds for Multifunctional Applications. Materials. 11 (4), 517(2018).
- Maurer, H. W., Kearney, R. L. Opportunities and challenges for starch in the paper industry. Starch-Stärke. 50 (9), 396-402 (1998).
重印与许可
