在共振试验机上对焊接试样进行疲劳试验时,采用数字图像相关技术来检测宏观裂纹并监测裂纹扩展。试样表面的裂纹会因应变增加而变得可见。
本文内容
摘要
摘要
本文介绍了一种利用数字图像相关法(DIC)在共振疲劳试验机上检测焊接试样裂纹的实验方法。该方法旨在早期识别宏观裂纹,并在疲劳试验过程中实现可重复、可操作的裂纹扩展监测。该方法通过在焊缝区域应用数字图像相关技术进行应变场测量,按固定的载荷循环间隔采集图像。裂纹在计算得到的应变场中表现为局部高应变区域,从而变得可见。通过该方法,可对小尺寸试样的整个宽度进行监测,以确定裂纹的起始位置和发生时间。随后,可进一步跟踪裂纹长度的发展过程。由于所获得的图像均被保存,实验结果具有可验证性和可比性。该方法仅适用于从表面起始的裂纹,且专为实验室条件下的疲劳试验设计。通过可视化裂纹发展过程,本方法可实现从宏观裂纹形成直至试样断裂全过程的直接观测。
引言
焊缝特别容易发生疲劳损伤。其疲劳性能通常通过小尺寸试样进行测定,这类试样可实现高效测试。在试验过程中施加循环载荷,最终裂纹将萌生并扩展至宏观尺寸,随后继续在试样中扩展和传播。试验通常持续进行直至试样完全断裂。试验结果为在给定载荷下试样发生失效前所经历的载荷循环次数。这种最终断裂通常十分明显。然而,裂纹萌生的判定则更为复杂。但在研究那些沿试样厚度方向不均匀分布或主要影响裂纹萌生阶段的因素(例如残余应力或焊后处理)时,准确判定裂纹萌生可能具有重要意义。
在疲劳试验中,存在多种检测裂纹的方法。最简单的方法包括目视检查、渗透检测或应变片测量。更复杂的方法则包括红外热成像、超声检测或涡流检测。裂纹扩展可通过专用应变片、声发射或电位降法进行测定。
本方案采用数字图像相关法(DIC)来可视化试样表面的应变。该方法可检测疲劳试验过程中宏观裂纹的形成。此外,还可持续监测整个试验期间裂纹的扩展情况。进行DIC测试时,需在试样表面制备不规则图案,并通过相机进行监测。根据加载过程中图案的变形情况,计算出表面应变。当应变值超过设定的阈值(> 1%)时,裂纹区域将呈现高应变状态,从而变得可见。
随着计算技术的进步,数字图像相关法(DIC)在工业和科研领域的应用日益广泛。目前已有多种商业测量软件系统以及开源软件可供使用1。本方案提出了一种新的应用方式,用于日益增多的机械工程和土木工程研究机构中已具备的数字图像相关技术。
与目视检查或染料渗透检测相比,本方案不依赖于操作人员的经验和焊趾局部几何形状等主观判断。即使使用高倍放大,仍可能难以在早期阶段(即裂纹萌生阶段)发现裂纹,尤其是当裂纹确切位置事先未知时。此外,数字图像相关法(DIC)的检测结果可被保存,因而具有可重复性和可比性,而目视检查仅能实现瞬时观察。
通过全场测量,该方法能够监测试样整个宽度或焊缝全长。若使用应变片,则需在试样宽度方向上布置多个应变片,因为其测量范围是局部的。应变片信号的变化将取决于其与裂纹之间的距离和相对位置。测量结果会受到裂纹是在两个应变片之间萌生,还是恰好在一个应变片前方萌生的影响。
DIC 的另一个优点是具有可视化效果,能够提供裂纹的直观图像。使用应变片检测裂纹或使用声发射监测裂纹扩展时,裂纹长度本身并未被直接监测,而是通过测量得到的应变变化或声学信号变化来间接确定。例如,在 Shrama 等人2的研究中,DIC 有助于对声发射信号进行理解和解释。其他影响因素或干扰信号可能会影响所测信号,从而导致不确定性,需要对结果进行仔细分析和解释。
已有诸多关于利用DIC监测疲劳试验中裂纹的报道。在多数情况下,DIC用于评估裂纹尖端的应变场3,4,5,确定应力强度因子6,7,8,或在微观尺度上检测疲劳损伤9,10。在这些研究中,利用显微图像对数毫米范围内的感兴趣区域进行分析。所测试的试样为经机械加工的基体材料,尺寸在毫米量级。Tavares等人11记录了更大的测量区域以确定应力强度因子,Shrama等人2利用该方法研究声发射信号,Hasheminejad等人12则用于研究沥青混凝土中的裂纹。Poncelet等人13应用DIC技术,基于一定载荷循环次数下的相对应变增量来检测裂纹萌生。这些试验在具有机械加工表面的试样上进行。研究人员还采用DIC对焊接14,15或钎焊16试样进行研究,以记录疲劳试验过程中应变的发展情况。试样从侧面被观察,以显示裂纹在试样深度方向及边缘处的扩展过程。
上述所有实验均在伺服液压测试机上进行,载荷频率为几赫兹(< 15 Hz)。通常在测试过程中暂停以采集数字图像相关(DIC)图像。Vanlanduit 等人17在连续测试过程中采集图像,并应用算法对测试频率与图像采集频率的差异进行补偿。Lorenzino 等人18在共振测试机上进行实验,并使用显微相机采集DIC图像。Kovárík 等人19,20在频率为100 Hz的共振测试机上进行测试,过程中无中断,所用方法与本文所述方法非常相似。实验在平面涂层试样上施加弯曲载荷进行。采用单台相机配合触发闪光灯,采集约20 × 15 mm区域的图像。基于应变场和位移场进行了不同的裂纹评估。
本文所述方法适用于带有切口(从而存在应力集中)的焊接试样。采用配备两台相机的三维数字图像相关(DIC)系统,以记录试样面外位移。在照明保持恒定的条件下触发相机。裂纹检测基于在55 x 40 mm区域上测得的应变场。
该方法为在疲劳试验中检测裂纹提供了一种可靠且可比的手段。此外,它还能记录裂纹扩展过程。该方法适用于具有高加载频率的共振试验机。试验过程中无需中断测量,也无需操作人员在场。因此,该方法可高效地应用于大量试验,以获取裂纹萌生与扩展的相关信息。
方案
1. 样品制备
警告:使用焊接或机械加工设备可能存在危险。操作应由合格人员按照制造商提供的说明进行。
- 制备具有所需焊缝几何形状的试样(例如对接焊缝、纵向加劲肋、角焊缝)。如果需要测量试样的整个宽度,则试样尺寸可能受限于所用相机系统成像区域的大小。在本研究展示的试验中,采用了由两块不同厚度板件组成的多层K型对接焊缝试样(图1)。试样材料为结构钢S355,采用熔化极活性气体保护焊(MAG)焊接而成。有关试样制备的更多详细信息,可参见Friedrich和Ehlers21。
- 如有必要,通过打磨消除潜在的竞争性裂纹起始位置,例如板件另一侧的焊趾或加劲肋的另一端。打磨时应使表面光滑,去除尖锐缺口,以避免产生裂纹。
- 使用清洁布和清洁剂对焊缝周围区域的试样表面进行去油污清洁。使用黄铜丝刷仔细清除焊缝表面及焊趾处的所有松散物质。表面应无油无脂。
- 采用黑白喷漆交替喷涂的方法在试样表面制备数字图像相关法(DIC)所需的散斑图案。喷涂时不得直接对准表面,而应让喷雾自然沉降在试样上。无需形成连续涂层。散斑尺寸应尽可能细小,粒径约为0.1 mm(见图2)。
注:建议使用哑光漆,以减少反光。
2. 测试设置
警告:使用机械或伺服液压测试设备可能存在危险。操作时须谨慎,并遵循制造商提供的说明。
- 将DIC相机定位,以捕捉置于试验机中试样上感兴趣区域的图像。具体设置取决于所使用的设备。在本实验中,相机安装在一个支架上,该支架横跨水平放置在试验机中的试样(图3)。
- 仔细调节相机物镜的焦距,确保测量区域处于清晰对焦状态。对于所使用的相机,可通过旋入或旋出物镜来改变镜头与相机传感器之间的距离,从而实现调焦。
- 调整光源位置以实现最佳照明效果(本实验中使用了四个16瓦LED灯,可实现测量区域的均匀照明,但其他配置亦可)。建议在光源和物镜上正确安装偏振滤光片,以减少金属表面的反射光。
- 选择合适的曝光时间。曝光时间取决于加载频率,应为一个载荷循环周期的足够小的比例(约1/35)。在本实验中,当加载频率为34 Hz时,曝光时间为0.8 ms。
- 校准DIC系统。校准步骤取决于所使用的系统,具体操作应参考相应用户手册中的说明。
- 使用选定的曝光时间拍摄若干图像,并利用专用DIC软件计算应变。验证图像质量是否足以准确计算应变,结果的离散程度是否不过大(在无载荷状态下,应变值应接近于零),以及结果是否覆盖整个感兴趣区域。若图像过暗,应调整照明条件;也可考虑增大物镜光圈,但会降低景深。提高散斑图案的对比度也可能有所帮助。
- 将试验机的力信号输出连接至相机触发系统。本实验采用了一套商用DIC系统,包含可设定在特定载荷循环间隔触发采集的硬件与软件。通过力信号上升沿跨越某一设定值来计数载荷循环次数,当达到预设的循环数时触发相机拍摄,随后重新开始计数。示例触发列表作为补充文件提供。
- 进行试运行,以确定触发信号与相机曝光之间的延迟时间。为补偿该延迟,应将触发点设置在载荷信号峰值之前。若使用触发列表(见步骤2.7),需将参数值调整为对应所需载荷信号的电压值。在本实验中,相机分别在最大力的91%和96%时触发。这些数值仅为示例,并非适用于所有情况。
注意:图像无需恰好在载荷峰值时采集,裂纹仍应能够被清晰识别。 - 设置触发间隔为若干载荷循环,使得在整个预期试验周期内采集的图像总数约为100−200幅(例如,对于106次载荷循环的试验,每10,000次循环触发一次)。在触发列表中(见步骤2.7),将循环次数(loops)参数调整为所需的载荷循环数。
3. 疲劳测试
警告:使用机械或伺服液压测试设备可能存在危险。操作时须谨慎,并遵循制造商提供的说明。
- 将试样安装到试验机上。
- 如有需要,可在加载前采集数字图像相关(DIC)图像。虽然裂纹检测本身不需要此步骤,但该步骤可使后续利用DIC测量加载过程中试样表面应变成为可能。
- 施加第一个静态载荷循环。在最大载荷时停止,并采集若干DIC图像。通常一张图像已足够,但由于DIC结果质量可能并非始终理想,因此多采集几张图像以供后续分析时选择会更有帮助。对于这些图像,可根据需要适当延长曝光时间。
注意:该静态加载循环可省略,但静态条件下获取的图像质量通常优于动态测试中获取的图像,从而有助于提升DIC分析结果的质量。 - 设定载荷范围并开始循环加载试验。可选择性地通过插入保持上限载荷但减小载荷范围的时间段来获得海滩条纹标记(beach marks)。在本示例中,每进行40,000次常规循环后,以一半的载荷范围进行15,000次循环。海滩条纹标记对于本方案并非必需,但可用于验证所检测到的裂纹长度。
- 设定静态与动态载荷,并持续运行试验直至试样失效。在本研究的试验中,施加的静态载荷为0 kN,动态幅值为22.5 kN;而对于去应力试样,则分别使用了50 kN的静态载荷和50 kN的动态载荷。
4. 后处理
- 利用适当的软件评估数字图像相关(DIC)结果,并计算试样在轴向(加载方向)的应变。本研究采用了包含应变自动计算功能的商业软件(参见材料表)。有关应变计算的详细信息可参考 Grédiac 和 Hild22,Belloni 等人1则提供了当前商用及开源 DIC 软件的综述。以步骤 3.3 中获取的第一个静态加载循环的图像作为参考图像。在本研究中,DIC 分析采用的面元尺寸为 19 × 19 像素(约 0.32 × 0.32 mm),面元间距为 15 × 15 像素。
- 绘制计算所得的应变图,并将图例范围设置为相对较高的数值(0.5% 至 1.0%),以抑制可能的噪声干扰。根据所用软件的不同,在完成位移和应变计算后(4.1 节),这些图像通常可在结果部分直接获得。
- 浏览整个测试过程中采集的图像序列。裂纹的形成将表现为应变显著升高的区域。当应变超过 1% 时,可能出现宏观裂纹。
- 为比较不同测试结果,可关注裂纹达到特定长度的时间点。本研究中,将长度约为 2 mm 的裂纹视为技术性或宏观裂纹。
结果
为了检测裂纹并监测裂纹扩展,绘制了试样加载方向的应变。裂纹以应变升高(> 1%)的形式显现。
展示了两次疲劳试验获得的结果。试验在不同的载荷和载荷比下进行。这些结果并非用于直接比较两次试验,而是代表了此类试验的典型结果,并展示了所提出方法的性能。
在焊后状态下试样中裂纹的形成过程如图4所示。试样中存在由焊缝冷却过程中收缩引起的残余应力,这些应力通过X射线衍射和盲孔法进行测量,并通过焊接模拟计算得出21。由于试样中部存在拉伸残余应力,裂纹在中心线处起始。首先,在裂纹形成位置应变开始增加。当在2 mm长度范围内应变超过1%时,判定为技术裂纹(N = 755,000)。随后,裂纹向两侧对称扩展。所检测到的裂纹长度与试验过程中形成的海滩状条纹(beach marks)进行对比,结果吻合良好。数字图像相关法(DIC)结果的视频显示,在海滩状条纹形成期间,裂纹扩展速度减缓。
在图5中展示了去应力试样上裂纹的形成过程。裂纹的萌生不受残余应力的影响。在焊缝的不同位置形成了多个裂纹。经过574,000次循环后检测到一条2 mm的裂纹。单个裂纹随后扩展并最终合并。将检测到的裂纹长度再次与海滩纹痕进行比较。
海滩条纹的形成为进一步验证采用数字图像相关(DIC)技术检测到的裂纹长度提供了良好条件。此外,还可通过海滩条纹将裂纹深度与试样表面测得的裂纹长度进行关联。在裂纹萌生初期,靠近表面区域时,可能难以获得清晰可见的海滩条纹。本研究结果表明,DIC方法在此情况下具有明显优势。
如图4和图5所示,该实验的结果是一系列图像(或视频),显示了焊缝处裂纹的扩展过程。通过这些图像,可以确定裂纹的起源位置和数量。此外,还可用于判断裂纹何时达到特定长度。长度为2 mm的裂纹被视为宏观或工程意义上的裂纹。该裂纹长度可从图像中可靠地测量获得,在本研究中被用于比较一系列测试的结果。此外,从工程角度来看,该长度的裂纹在实际服役过程中可通过现有的检测技术被发现。通过测量所得图像中的裂纹长度,并将其与载荷循环次数进行关联,还可绘制裂纹扩展曲线或确定裂纹扩展速率。这些参数在断裂力学中关于裂纹扩展的计算中具有重要意义。
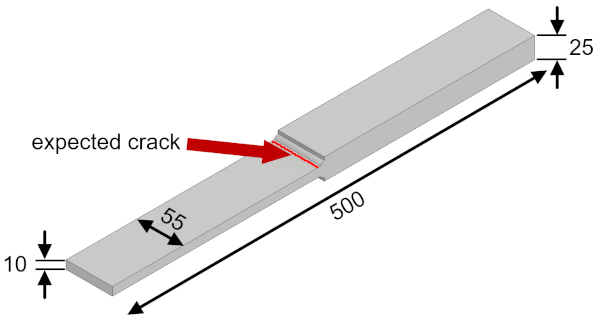
图1:用于疲劳试验的多层K型对接焊试样。 尺寸单位为毫米。 请点击此处查看该图的放大版本。
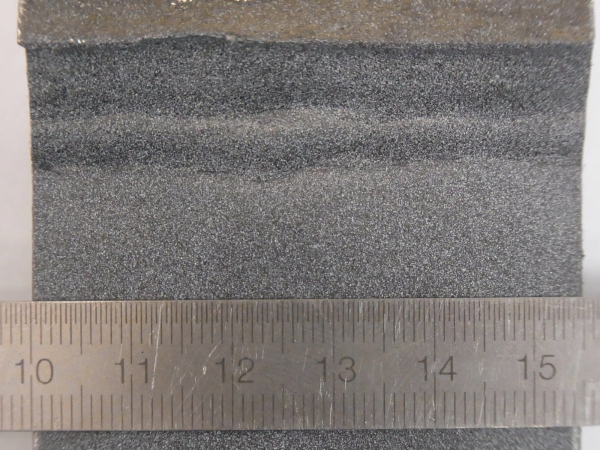
图 2:焊缝处用于数字图像相关的散斑图案。 请点击此处查看该图的放大版本。
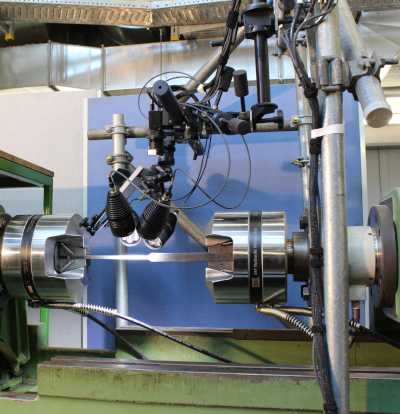
图3:测试装置配备数字图像相关(DIC)相机和光源,由安装在试样上方的支架结构支撑。 请点击此处查看该图的放大版本。
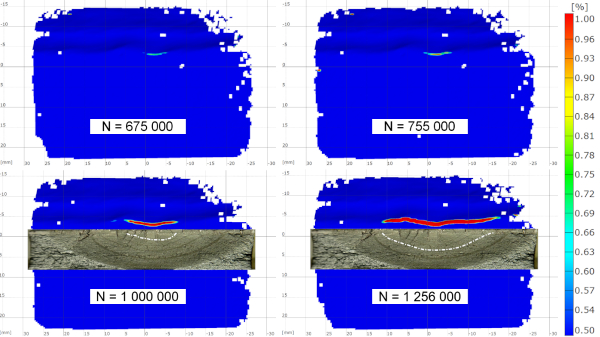
图 4:加载方向(垂直方向)的应变百分比,显示裂纹的扩展情况,并与焊后状态下试样上的海滩状条纹进行对比。 N = 载荷循环次数。 请点击此处查看此图的放大版本。
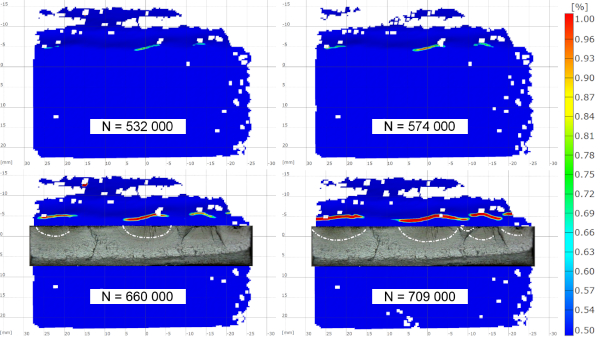
图5:加载方向(垂直方向)的应变百分比,显示裂纹的扩展情况,并与去应力试样上的海滩状条纹进行对比。 N = 载荷循环次数。 请点击此处查看该图的放大版本。
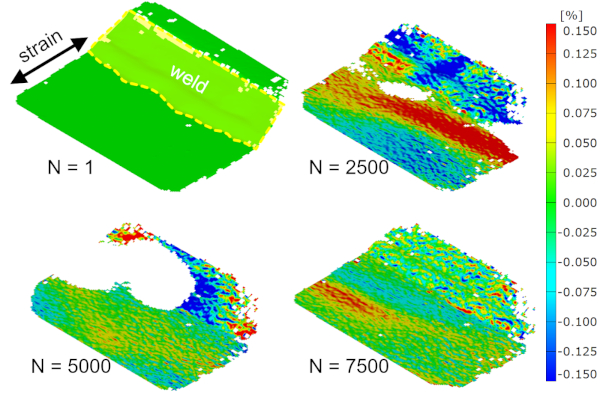
图6:首次静态加载循环(N = 1)以及疲劳试验不同加载循环次数开始时,最大载荷下加载方向的应变百分比。 请点击此处查看此图的放大版本。
补充文件 1:触发列表。 请点击此处查看该文件(右键点击可下载)。
讨论
本方案旨在利用数字图像相关法(DIC),在不中断试验的情况下,对在共振试验机上测试的焊接试样进行疲劳裂纹的检测与监测。该应用中的主要挑战在于共振试验机的高加载频率,这要求图像采集时具有相对较短的曝光时间,因而需要高强度照明。因此,必须最大限度地提高光照强度。另一方面,金属表面的反射可能需要使用偏振滤光片,而这会减少进入相机的光量。为了更有效地利用现有光源,可适当增大物镜的光圈,但这将导致景深减小。因此,必须精确地将焦距设定在试样表面的位置,且试样的面外位移不得超过聚焦范围。相机与照明系统的设置需格外谨慎。
然而,通过数字图像相关法(DIC)计算得到的应变可能并不十分准确(图6)。计算出的应变可能存在较大噪声。在部分用于DIC的面域上,散斑图案可能无法被识别,从而导致无法计算应变。但所提出的流程在应对DIC结果质量变化方面已证明具有较强的鲁棒性。即使结果不足以精确确定焊缝处的应变,仍然有可能检测到裂纹。
本文所示的对接焊缝与其它焊缝几何形状相比,焊趾相对平滑。裂纹很可能在焊趾处的缺陷位置萌生,这些位置存在尖锐的缺口,因而应力集中程度较高。然而,由于计算所用的微区在这些确切位置可能无法被识别,因此可能无法通过数字图像相关法(DIC)对这些位置的应变进行评估。例如,图5显示裂纹在试样左侧起始,而该区域在水平+25 mm、垂直-5 mm处存在微区缺失的情况。但如本示例所示,即使部分微区未被成功识别,仍然可以确定裂纹何时萌生并开始扩展。对于具有更陡角度和更尖锐缺口的焊缝(例如纵向加劲肋、角焊缝),将相机倾斜约15°可能有助于增大对焊缝表面的观测角度。该建议的测试流程同样已应用于纵向加劲肋。尽管焊趾处存在相对尖锐的缺口,仍可可靠地检测到裂纹的萌生。
当应变达到1%或更高时,视为出现宏观裂纹。Kovárík 等人的一项研究20中,采用数字图像相关法(DIC)检测未开缺口的热喷涂试样上的裂纹。研究表明,裂纹检测的阈值可设定在0.5%至1%范围内,而不会显著影响结果。该范围通过与海滩纹(beach marks)的对比得到验证(图4 和 图5)。较低的阈值将导致更早检测到裂纹,但可能更容易受到不确定性影响,导致结果可比性降低;较高的阈值将导致裂纹萌生的识别延迟,但结果可能更具可比性和可重复性。
当进行大量测试时,静态施加第一个载荷循环(步骤3.3)可能会耗费较长时间。如果焊趾(缺口)处未产生塑性应变,则可省略该步骤,并将卸载状态(步骤3.2)作为应变计算的参考。否则,若图像质量足够,也可使用动态测试开始时采集的图像之一作为参考(见图6)。
如果仅测试少量样本, setup 时间不应被低估。准确安装和设置相机并进行校准以获得适合 DIC 评估的图像,可能需要花费一定时间并经过多次迭代循环。
另一方面,试样制备快速且成本低廉。试样仅需清洁后喷涂颜色以形成散斑图案。此步骤成本很低,使得所提出的基于数字图像相关(DIC)的方法具有实用性,尤其适用于需要测试大量试样的情况。
另一个优势是,对于大量样本或过夜运行的测试,相机会自动触发,无需中断实验。
数字图像相关(DIC)方法的一个局限性在于,作为一种光学方法,它仅能检测表面裂纹。此外,该方法要求在试样安装于试验机中时,待监测区域必须能够被相机清晰观察到。
本方案主要用于检测技术裂纹的起始。但如示例所示,该方法也可用于评估裂纹扩展(例如,确定裂纹扩展速率)。所得结果为表面可见的裂纹长度。然而,该方法无法检测裂纹前沿的曲率。
该方法在具有相对复杂表面拓扑结构的焊接试样上验证了其适用性。该方法也应适用于未焊接的试样,因为缺乏几何缺口将有利于数字图像相关法(DIC)的测量。类似的方法已在Kovárík等人20对无缺口试样的研究中得到应用。
此外,该方法也可应用于伺服液压测试机上的疲劳试验。在此情况下,测试频率将低于共振测试机。因此,相机的曝光时间可以更长,这将有助于相机的设置。
综上所述,本文介绍的方法为研究疲劳试验中裂纹的形成提供了一种简便的途径。该方法能够检测技术裂纹并监测裂纹扩展过程(例如用于确定疲劳试验中的裂纹扩展速率)。结果具有良好的直观性,便于解释与评估。该技术适用于高加载频率的共振试验机,且无需中断试验过程。测量过程完全自动化,无需持续人工监控。该方法可用于焊缝试样,即使在感兴趣区域具有相对复杂的几何结构亦可适用。对于小尺寸试样,该方法可覆盖试样的整个宽度。此外,该方法具有装置简单、后期处理基础等特点,是一种现有方法的实用替代方案。
披露
作者无任何利益冲突需要披露。
致谢
由德国研究基金会(Deutsche Forschungsgemeinschaft,DFG,德国研究基金会)EH 485/4-1 项目资助。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| ARAMIS 5M | gom | 包含两个500万像素相机和控制单元的DIC系统 | |
| ARAMIS | gom | v6.3.1-2 | DIC软件 |
| 校准标定板 | gom | CP 20 | MV 30 x 24 mm2 |
| 50 mm相机镜头 | Titanar 2.8 / 50 | ||
| 液压楔形夹具 | MTS | 647.25A02 | |
| 液压夹具供压装置 | MTS | 685.10 | 10,000 Psi |
| LED光源 | Diana LEDscale | KSP0495-0001A | 4 × 16 W LED光源 |
| 偏振滤光片 | Schneider-Kreuznach | 52,0 AUF(用于相机,2个) | |
| 偏振滤光片 | Schneider-Kreuznach | 67,0 AUF(用于光源,4个) | |
| 共振试验机 | Schenck | 200 kN共振试验机 | |
| 共振试验机控制单元 | Rumul | v 2.5.3 | 共振试验机控制单元及软件 |
| 喷雾涂料 | 黑色和白色哑光喷雾涂料 |
参考文献
- Belloni, V., et al. Digital image correlation from commercial to FOS software: a mature technique for full-field displacement measurements. The International Archives of the Photogrammetry, Remote Sensing and Spatial Information Sciences. XLII-2, 91-95 (2018).
- Shrama, K., Clarke, A., Pullin, R., Evans, S. L. Detection of cracking in mild steel fatigue specimens using acoustic emission and digital image correlation. 31st Conference of the European Working Group on Acoustic Emission. , Dresden, Germany. (2014).
- Carroll, J. D., Abuzaid, W., Lambros, J., Sehitoglu, H. High resolution digital image correlation measurements of strain accumulation in fatigue crack growth. International Journal of Fatigue. 57, 140-150 (2013).
- Malitckii, E., Remes, H., Lehto, P., Bossuyt, S. Full-field strain measurements for microstructurally small fatigue crack propagation using digital image correlation method. Journal of Visualized Experiments. (143), e59134(2019).
- Rabbolini, S., Beretta, S., Foletti, S., Cristea, M. E. Crack closure effects during low cycle fatigue propagation in line pipe steel: An analysis with digital image correlation. Engineering Fracture Mechanics. 148, 441-456 (2015).
- Carroll, J. D., et al. Multiscale analysis of fatigue crack growth using digital image correlation. Proceedings of the XIth International Congress and Exposition on Experimental and Applied Mechanics. , Orlando, FL. (2008).
- Durif, E., Fregonese, M., Rethore, J., Combescure, A. Development of a digital image correlation controlled fatigue crack propagation experiment. EPJ Web of Conferences. 6, 31012(2010).
- Maletta, C., Bruno, L., Corigliano, P., Crupi, V., Guglielmino, E. Crack-tip thermal and mechanical hysteresis in Shape Memory Alloys under fatigue loading. Materials Science & Engineering A. 616, 281-287 (2014).
- Rupil, J., Roux, S., Hild, F., Vincent, L. Fatigue microcrack detection with digital image correlation. The Journal of Strain Analysis for Engineering Design. 46 (6), 492-509 (2011).
- Risbet, M., Feissel, P., Roland, T., Brancherie, D., Roelandt, J. M. Digital image correlation technique: application to early fatigue damage detection in stainless steel. Procedia Engineering. 2, 2219-2227 (2010).
- Tavares, P. J., Ramos, T., Braga, D., Vaz, M. A. P., Moreira, P. M. G. P. SIF determination with digital image correlation. International Journal of Structural Integrity. 6 (6), 668-676 (2015).
- Hasheminejad, N., et al. Digital image correlation to investigate crack propagation and healing of asphalt concrete. Proceedings of the 18th International Conference on Experimental Mechanics. , Brussels, Belgium. (2018).
- Poncelet, M., et al. Biaxial high cycle fatigue of a type 304L stainless steel: cyclic strains and crack initiation detection by digital image correlation. European Journal of Mechanics / A Solids. 29 (5), 810-825 (2010).
- Corigliano, P., et al. Fatigue assessment of Ti-6Al-4V titanium alloy laser welded joints in absence of filler material by means of full-field techniques. Frattura ed Integrità Strutturale. 43, 171-181 (2018).
- Corigliano, P., Crupi, V., Guglielmino, E., Sili, A. M. Full-field analysis of AL/FE explosive welded joints for shipbuilding applications. Marine Structures. 57, 207-218 (2018).
- Koster, M., Kenel, C., Lee, W., Leinenbach, C. Digital image correlation for the characterization of fatigue damage evolution in brazed steel joints. Procedia Materials Science. 3, 1117-1122 (2014).
- Vanlanduit, S., Vanherzeele, J., Longo, R., Guillaume, P. A digital image correlation method for fatigue test experiments. Optics and Lasers in Engineering. 47, 371-378 (2009).
- Lorenzino, P., Beretta, G., Navarro, A. Application of Digital Image Correlation (DIC) in resonance machines for measuring fatigue crack growth. Frattura ed Integrità Strutturale. 30, 369-374 (2014).
- Kovárík, O., et al. Resonance bending fatigue testing with simultaneous damping measurement and its application on layered coatings. International Journal of Fatigue. 82, 300-309 (2016).
- Kovárík, O., et al. Fatigue crack growth in bodies with thermally sprayed coating. Journal of Thermal Spray Technology. 25 (1-2), 311-320 (2016).
- Friedrich, N., Ehlers, S. A simplified welding simulation approach used to design a fatigue test specimen containing residual stresses. Ship Technology Research. 66 (1), 22-37 (2019).
- Full-field measurements and identification in solid mechanics. Grédiac, M., Hild, F. , ISTE and Wiley. London, UK; Hoboken, NJ. (2013).
重印与许可
