本方案描述了使用三维激光打印技术制备可植入式集成成像窗口的方法。该窗口由与微支架耦合的微透镜系统组成。该方法采用生物相容性光刻胶SZ2080,通过双光子聚合(2PP)技术进行连续加工,优化了不同组件之间的制造效率与对准精度。
本文内容
勘误通知
Important: There has been an erratum issued for this article. View Erratum Notice
摘要
摘要
在生物材料和动物模型药物测试的背景下,本研究提出了一种用于制备新型可植入集成成像窗的简化方案。该微装置包含一个复杂的微透镜系统,并与专为特定应用设计的微支架相耦合 体内 利用先进的非线性激发显微技术对免疫反应进行定量分析。该方案基于生物相容性光刻胶SZ2080的双光子聚合(2PP)技术,可连续制备微支架与微透镜,从而提高制造效率与精度。为进一步提升加工速度、准确性和结构完整性,采用了一种混合光学器件制造方法:首先通过2PP加工微透镜的外壳,随后对内部核心进行紫外光整体交联。这一创新技术在优化微透镜光学性能的同时,简化了生产流程。所制得的微器件具有高度可重复性与机械稳定性,适用于多种生物医学应用中微尺度光学系统的原型开发。
引言
活体显微技术通过实时可视化手段,使研究活体动物中的生物过程成为可能。当该技术与荧光非线性成像方法结合时,甚至可达到亚细胞水平的分辨率1。因此,它已成为许多研究领域的重要工具,例如免疫学检测或癌症研究,因为在这些领域中,观察细胞在其真实生理环境中的行为至关重要。
常用的活体观察方法,如背侧皮肤折叠室或颅骨、腹腔成像窗口,具有高度侵入性,且难以对同一部位进行长期连续观察。因此,亟需开发新的 体内 能够减少动物痛苦并便于光学视野重新定位的成像方法备受青睐2.
在此框架下,可提出一种基于玻璃基底的新型微型成像窗口,该基底包含带有光学微透镜的成像面和带有三维(3D)微支架的组织参考面。该微型成像窗口可被植入 "皮下" 在动物体内将发挥功能并作为 "内部" 显微镜物镜。该装置的工作原理是利用微透镜阵列与外部低数值孔径(NA)显微镜物镜耦合,以实现 体内 非线性成像技术用于观察支架内部发生的生物过程。微透镜将补偿因通过组织等非均质介质成像所引起的球面像差。3,4,而微支架将促进组织再生,并充当光学标记物5,6,7从而允许对同一点进行长时间的观察。
该装置的基本组成部分,即微支架和微透镜,此前已分别得到验证,但因其三维结构、微米级尺寸以及两者之间需要实现完美的光学对准,将它们集成于同一装置中仍面临多项挑战。微支架由长方体网格构成,典型整体尺寸约为 500 µm × 500 µm × 100 µm,孔径尺寸约为 50 µm × 50 µm × 20 µm,可引导细胞募集和新生血管形成,从而促进组织整合。此外,由于具有自发荧光特性,微支架还可作为 原位 荧光信标,从而在显微镜下实现快速重新定位与对准,甚至可在非线性成像过程中校正球面像差,以实现高分辨率的纵向成像 体内 观察5高数值孔径的微透镜,具有球面或准抛物线轮廓,焦距为几百微米,若与共聚焦或双光子显微镜结合,已展现出对生物样本进行线性和非线性成像的能力。3,4.
微透镜和微支架通过三维激光刻蚀技术(也称为双光子聚合,2PP)制备。在2PP过程中,一束红外飞秒激光被紧密聚焦于紫外光固化光刻胶内部,由于焦点处发生多光子吸收,形成尺寸在亚微米级别(约100 nm)的受限聚合体体素。通过相对于光刻胶样品移动激光焦点,在去除未聚合材料后,即可获得三维聚合物结构8。该技术具有本征的高分辨率和三维加工能力,可制备出具有良好稳定性与高表面质量的三维微结构,如支架和透镜9,10,11。目前已有多种技术用于制备多孔微支架,例如三维打印、纳米压印或静电纺丝12,13,14,15。然而这些技术均存在一个主要缺陷:无法达到亚微米级分辨率,因而所制得的结构孔径(约100 µm)大于细胞尺寸,难以模拟对组织良好再生至关重要的细胞外基质。微透镜的制备可通过基于模具或掩模复制的方法实现,如注塑成型、热压印或紫外压印,也可采用直接方法,如热回流、微塑性压印或微液滴喷射16,17。这些方法在可获得的表面形貌方面均存在局限性,且难以集成到同时需要制造微支架的工艺流程中。相比之下,2PP已被证明在复杂光学元件的制备方面具有高度灵活性18,19,可制备球面或抛物面透镜、衍射透镜,甚至在同一光学元件中集成多种不同类型透镜的组合20,21,22,23,24。在此背景下,2PP似乎是同时集成透镜与微支架的一体化结构制备的最佳技术。
尽管双光子聚合(2PP)是实现微米级分辨率三维结构的独特选择,但它存在两个主要局限性:一是对于相对较大的体积结构,该方法耗时较长;二是由于显微镜物镜的工作距离较短,难以实现 tight 聚焦,导致加工深度(沿光轴方向)受限。
本文提出了一种独特的微支架与微透镜制备方案,可在玻璃基板的相对两侧通过一次纵向辐照步骤完成加工,确保两个元件之间具有良好的对准性,并克服了加工深度受限的问题。该方案在制备时间上也进行了优化:一方面,单步辐照节省了对准时间;另一方面,采用结合双光子聚合(2PP)制备透镜外壳与紫外光(UV)固化内部光刻胶的混合方法,减少了大体积透镜所需的辐照时间25。由于双光子聚合技术具备制造自由形态三维结构的能力,本方案可适用于任意微透镜和微支架的设计,从而显著提升了当前方法的灵活性与适用性。
方案
本研究中所用试剂和设备的详细信息见材料表。
1. 样品制备
- 首次滴铸(图1A)
- 用丙酮清洁直径为12 mm的圆形玻璃盖玻片(厚度170 µm)的两面。
- 用室温氮气干燥盖玻片的两面。
- 使用移液器在玻璃盖玻片的一侧精确滴加46 µL液态光刻胶。
注意:本实验方案中使用的光敏材料是一种生物相容性的有机/无机杂化光刻胶,名为SZ2080,已在生物医学应用中得到广泛验证26。注意在玻璃基底边缘留出 一圈无光刻胶的外部环形区域。该无光刻胶的玻璃区域可确保样品在支撑结构中正确固定,有助于后续操作。 - 将样品置于通风橱中静置48小时,使第一滴光刻胶通过溶剂挥发完成干燥,达到溶胶-凝胶状态。
- 第二次滴铸(图1A)
- 当第一滴光刻胶达到溶胶-凝胶状态(步骤1.1.4)后,将样品翻转,使清洁面朝上。
- 将样品放置于支撑架上,使首次滴铸的表面悬空,不接触地面。
- 在清洁的玻璃表面再次滴加46 µL液态光刻胶,同样保留外部环形区域,如同步骤1.1.3所述。
- 将样品继续置于通风橱中至少48小时,使溶剂充分挥发。
注意:经过4至6天后,完成双次滴铸的样品即可用于双光子聚合(2PP)(图1B)。此后需特别注意避免样品暴露于环境光下,因为光敏材料遇光会发生降解。光照会破坏光刻胶的性能。
2. 微结构的双光子聚合(2PP)
- 光路准直设置(图 2)
- 开启飞秒近红外激光源(波长 1030 nm,重复频率 1 MHz,最小脉冲持续时间 = 230 fs)。
注意:设置激光参数,如脉宽和重复频率。 - 调整激光束的光路,使其通过安装在运动学镜架上的一系列光学元件和反射镜,最终到达显微物镜。反复旋转反射镜,使光束在近红外(NIR)准直针孔中居中。
注意:显微物镜的工作距离应大于待制造器件的总高度(透镜高度 + 盖玻片厚度 + 微支架高度)。NIR 针孔经过专门设计,可简化红外光束的准直过程,确保光束在光路中精确对准,依次穿过半波片、扩束镜和二向色镜。为实现激光功率的自动控制,光束需穿过一个水平偏振器和一个半波片,其中后者安装在电动旋转器上。如有需要,光束可穿过扩束镜以增大光束直径,从而满足物镜后端入射光瞳的要求。 - 通过后向反射中心对准法调整光束,使其垂直入射至样品 holder。
- 将长工作距离显微物镜安装在光路末端靠近样品处的专用支架上(图 2)。
注意:在二向色镜上方安装一个 CCD 相机,并与物镜光轴对齐,用于监控加工过程。该相机可观察激光聚焦光斑及聚合结构。
- 开启飞秒近红外激光源(波长 1030 nm,重复频率 1 MHz,最小脉冲持续时间 = 230 fs)。
- 样品安装
- 用胶带将双滴涂覆的玻璃盖玻片固定在安装于平移台上的样品 holder 上。将样品以第二次滴加的液滴朝下的方向安装。
注意:样品 holder 中央有一个通孔,样品可由此悬置于基底平台上5。该 holder 连接至一个万向机械系统,并通过螺钉固定在 X、Y 二维平移台上,以实现样品移动。 - 使用已安装的显微物镜手动将样品居中。
- 用胶带将双滴涂覆的玻璃盖玻片固定在安装于平移台上的样品 holder 上。将样品以第二次滴加的液滴朝下的方向安装。
- 样品居中
- 将激光功率调至 CCD 相机软件中可观察到光束反射的最低值(约 5 mW)。
注意:在物镜后光瞳处测量激光功率(本实验方案所用物镜在 1030 nm 波长下的透射率为 70%)。 - 启动运动控制器和 CCD 相机的操作界面软件。
- 将激光束聚焦在第一滴光刻胶的上表面。
- 沿液滴的曲率轮廓,在 X 和 Y 方向上寻找样品边缘。通过软件将液滴中心设为绝对零点参考位置。
注意:用于固定样品的胶带会因改变折射率而影响光束反射,从而在边缘检测中发挥作用。
- 将激光功率调至 CCD 相机软件中可观察到光束反射的最低值(约 5 mW)。
- 样品倾斜补偿
- 在样品中心位置,将激光束聚焦在盖玻片上表面与第一滴光刻胶基底之间的界面处,并将该位置设为 Z 轴的零参考点。
- 根据样品直径,沿 X 轴负方向移动至边缘位置(对于 12 mm 盖玻片,约为 -4 mm)。在该位置,将物镜沿 Z 轴方向移动,聚焦于玻璃与上层光刻胶液滴之间的界面,并将该点设为垂直方向 Z 的绝对零参考点。
- 沿 X 轴正方向移动至边缘位置(对于 12 mm 盖玻片,约为 +4 mm)。在此处,沿垂直方向 Z 移动物镜,找到界面位置。
- 调节样品倾斜角度,以校正 X 轴正负两端在 Z 方向上的偏差。使用可调运动学支架(如万向节)实现样品 holder 的倾斜调节。
- 重复步骤 2.4.2–2.4.4,直至样品在 X 轴方向完全平衡。
- 沿 Y 方向重复执行步骤 2.4.2–2.4.5 所述操作。
- 当样品在 X 和 Y 平面轴向上均完全平衡后,返回中心位置,并在该点聚焦于玻璃与光刻胶之间的界面。
- 将此时的 Z 值设为 Z 轴的新参考点(Z = 0)。
注意:步骤 2.4 的目的是确保激光束与盖玻片表面完全垂直,以保证后续双光子聚合(2PP)结构的精确锚定。从步骤 2.4 开始,所有操作均需匹配折射率。因此,如有需要,应加入物镜的折射率匹配介质。
- 在下层光刻胶液滴上进行微支架的双光子聚合(2PP)
- 开启红色 LED 照明系统,用于实时监控聚合过程。
注意:红色发光二极管照明系统位于复杂的样品 holder-万向节结构下方(图 2)。该照明可在 2PP 过程中观察聚合体积。光刻胶对较短波长(可见光)敏感,因此红光 LED 不会影响样品。 - 关闭激光,沿 Z 方向将物镜移至盖玻片下方,寻找玻璃底面与下层光刻胶液滴基底之间的第二个界面。
注意:第二个界面的 Z 值大约等于盖玻片厚度(170 µm)。 - 将激光功率提高至 100 mW,使下层液滴中发生双光子聚合。
- 调节焦平面位置(增加 Z 值),通过聚合一个简单的参考结构来确定第二个界面。
注意:参考结构的一个示例是一条 50 µm 长的聚合线。 - 将参考结构开始聚合时的首个焦平面位置设为垂直方向(Z 轴)的零参考点。
注意:步骤 2.5.5 中的参考点定义了微支架 2PP 的基底平面。 - 设定聚合功率(约 100–200 mW),并以计算机数字控制(CNC)程序运行机器代码,驱动平移台按需运动,以制造目标三维结构(图 3A)。
注意:CNC 程序由一组空间坐标(x, y, z)构成,决定平移平台的运动路径,以生成最终的三维物体。这些聚合功率将受上层液滴高度及特定实验条件(光刻胶、激光器和运动系统)的影响。
- 开启红色 LED 照明系统,用于实时监控聚合过程。
- 在上层光刻胶液滴上进行微透镜的双光子聚合(2PP)
- 沿 Z 轴移动,返回至上层玻璃表面与上层光刻胶液滴之间的第一个界面(步骤 2.4.8)。保持相同的平面参考系(X, Y 坐标),以确保微透镜 2PP 与已制备微结构精确对准。
- 通过聚合一个简单的参考结构来确定界面位置。
注意:采用与步骤 2.5.4 相同的方法,仅垂直运动方向相反。 - 将第一条聚合线的位置设为垂直方向(Z 轴)的零参考点。
注意:步骤 2.6.3 中的参考点定义了微透镜 2PP 的基底平面。 - 设定目标微透镜轮廓的 2PP 制造参数(图 3B)。激光束沿半径递减的圆形轨迹运动,连续聚合单个微透镜的外表面。分别设定 X 和 Z 方向的扫描间距和切片参数。
注意:透镜设计应考虑用户所需的等效焦距。经验上,该值应大于盖玻片厚度,并能实现整个视场的成像。建议对最终光学系统进行初步的计算模拟。 - 设定聚合功率(约 15–20 mW),并运行控制平移台运动的程序。
注意:这些聚合功率将受上层液滴高度、特定实验条件及目标微透镜设计的影响(图 3B)。图 4 展示了一个典型的抛物面微透镜示例,包含描述其轮廓及主要几何特征的参数函数。
3. 样品制备
- 从实验制备装置中取出样品。
- 在激光关闭的情况下,禁用 X、Y 和 Z 平移轴,并取下样品 holder。
- 撕下粘性胶带,将样品从 holder 上分离。
注意:在样品显影前,需注意避免样品暴露于环境光下,因为材料具有光敏性。光照会导致整个光刻胶发生交联。
- 样品显影(图 5A)
- 将样品放置于合适的支撑物上,使其离地并保持水平状态。
注意:该样品 holder 为定制的 SLA 打印样品架,专为使双光子聚合(2PP)原型表面充分接触显影液而设计5。 - 准备一个 50 mL 烧杯,将承载样品的支撑物放入其中。
注意:需注意将 2PP 微透镜保持在上表面,以避免因内部未聚合核心导致显影过程中结构变形。 - 向烧杯中加入约 20 mL 显影液,完全覆盖样品。显影液由 50% (v/v) 2-戊酮和 50% (v/v) 异丙醇溶液组成。
- 让样品在显影液中浸泡 45 分钟。
- 将样品放置于合适的支撑物上,使其离地并保持水平状态。
- 样品清洗
- 将支撑物从显影液中取出。
- 用手或镊子小心取出样品,并用几滴异丙醇仔细清洗。
- 用室温氮气轻柔气流吹干玻璃盖玻片的两个制备表面。
注意:步骤 3.2–3.3 中描述的所有操作均在化学通风橱中进行。
4. 样品紫外照射
- 微透镜暴露于紫外辐射(385 nm 波长)(图 5B)
- 将玻璃盖玻片放置在从接地平面悬挂的样品架上。将样品放置于架上,使微透镜面朝下。
注意:样品架具有一个中心孔,用于将样品悬置于接地平台上,从而保护样品底面微结构的完整性。 - 准备波长为 385 nm 的紫外灯。
- 将样品置于紫外光源正下方,确保样品与玻璃盖玻片表面垂直对齐。
- 将样品暴露于设定为 300 mW 的紫外辐射下,持续 120 秒。
注意:紫外照射通过微支架和玻璃基底进行。通过这种方式,尚未聚合的透镜核心将被紫外交联,同时避免对先前已聚合的表面造成直接或额外的照射。 - 将紫外光源相对于样品平面法线位置分别倾斜至 -45° 和 +45°,重复步骤 4.1.4。
注意:在不同角度进行的这三步紫外曝光,将实现微透镜体积内全部未聚合光刻胶的充分交联,从而获得结构稳定性。这对于大尺寸微透镜尤为重要。 - 从样品架上取下样品并妥善保存。
- 将玻璃盖玻片放置在从接地平面悬挂的样品架上。将样品放置于架上,使微透镜面朝下。
5. 形态学表征
- 扫描电子显微镜(SEM)成像(图6)
- 准备扫描电子显微镜工作站。将一段导电胶带粘附在样品台的 SEM 样品托上,用于固定样品。
- 将玻璃样品以相对于 SEM 相机方向呈 45° 的角度放置在样品托上。注意将样品粘贴在盖玻片的空白区域,以保持结构完整性(图6B)。
- 对盖玻片的两个表面重复步骤 5.1.2 的成像过程,以获取微支架和微透镜的三维 SEM 图像(图6A、C)。
- 小心地将样品从导电胶带上取下,并将其存放在带盖的盒子中。
结果
一种用于制备包含光学系统和组织分析参照物的双面可植入微结构装置的方案已被提出。该工艺利用双光子激光聚合技术,在同一基底的相对两侧加工三维微结构和微光学元件。采用长工作距离物镜,可在无需翻转基底的情况下完成两侧结构的加工,省去重新对准步骤,并确保两个组件之间的精确对准。该装置将为先进成像提供有力支持 原位 通过微光学技术以及微加工制成的参照框架,实现光学像差校正,并可对同一区域进行重复观察。 图1 展示了为后续制造准备支撑基底两面的步骤。用于在样品两面进行微加工的实验装置示意图如图所示。 图2图像还展示了复杂的物镜-样品 holder,其中物镜聚焦于样品,样品由红色LED照明系统照亮,从而可通过机器视觉实时监测制造过程。 图3 定性地展示了该方案在微支架和微透镜多种设计的微加工方面的灵活性。 图4 突出显示用于设计具有非球面抛物线轮廓的微透镜的sag函数,以及一个代表性设计的示意图,该设计与其主要特征相对应,作为示例。在 图5,报道了为完全交联微透镜整个体积所必需的样品显影和紫外光曝光步骤。最后, 图6 展示了微加工结果的示例。所介绍的方法能够实现同一器件两个表面的三维微结构聚合,确保了优异的分辨率和稳定性。最后, 图7 是表示该实验方案总体工作流程的示意图,最终结果为 图8,展示了所提出装置的最终应用示例,即 体外 在微支架内培养的细胞成像。
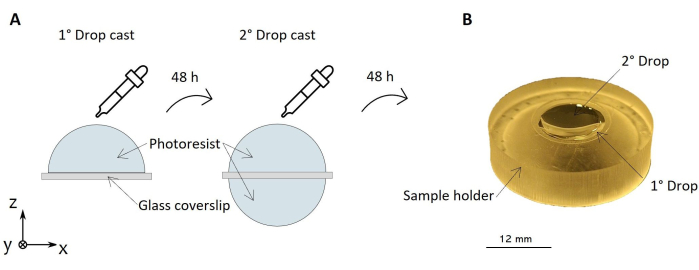
图 1:样品制备流程图。 本图展示了在圆形玻璃盖玻片支撑上进行光刻胶滴铸的两步过程示意图(A)。右侧为样品照片,显示光刻胶已干燥并沉积在盖玻片两侧(B)。样品由样品 holder 支撑。请点击此处查看该图的放大版本。
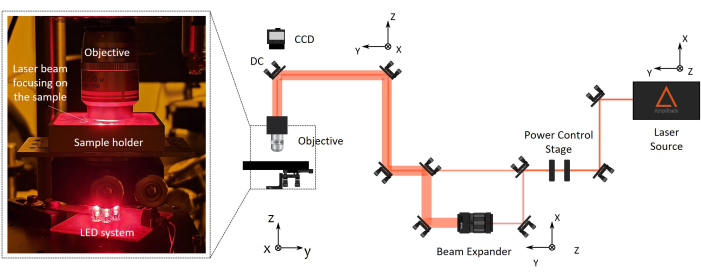
图2:双光子激光聚合(2PP)制备装置。 右侧为该制备装置的示意图。装置的主要组件包括:波长为1030 nm、最小脉冲宽度为230 fs、重复频率为1 MHz的飞秒激光光源,用于功率控制的调节装置,光束扩束器,二向色镜,以及高数值孔径的显微物镜(100倍,NA 1.1)。在二向色镜上方安装有CCD相机,与物镜光轴对齐,用于监控制备过程。左侧为放大图,展示了光学装置末端部分的细节,包括用于机器视觉的复杂物镜/样品架/LED照明系统的实物照片。请点击此处查看该图的放大版本。
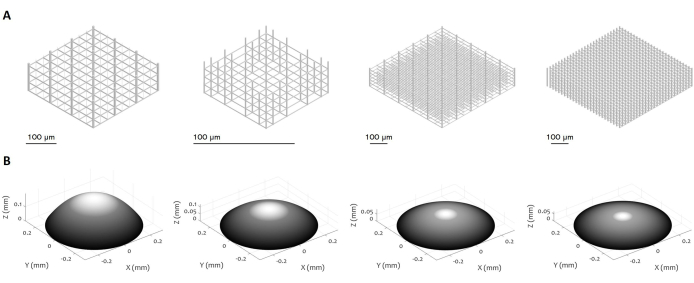
图 3:三维微结构与微透镜的多种设计。 该图展示了利用所提出方法可制造的(A)微支架和(B)微透镜的各种示例。该方案具有高度灵活性,能够制造具有多种几何特征、分辨率、尺寸和体积的微结构,体现出其广泛的适用性。图(B)中的灰度旨在突出激光功率和写入速度的逐步降低,以实现表面平滑并最小化表面粗糙度。微透镜制造的具体参数需根据其设计精确设定。比例尺:100 µm。 请点击此处查看此图的放大版本。
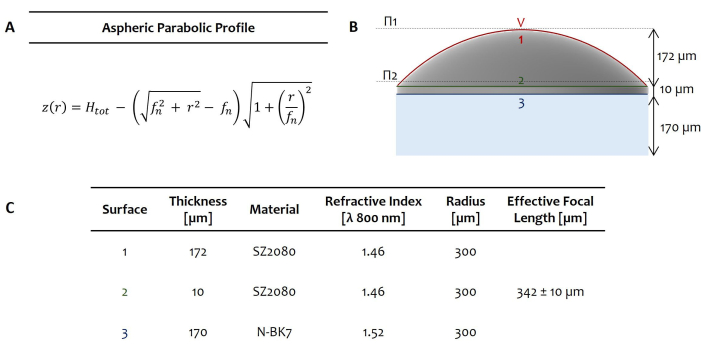
图4:微透镜制备示例。 该图展示了一个非球面抛物线轮廓的代表性示例,突出显示了透镜曲面的参数化描述,即矢高函数 z(r)A)。此处,H总数 是透镜厚度,r 是径向坐标,而 fn 抛物面折射透镜的焦距与其有效焦距不同。屈光力由透镜材料的折射率及其与周围介质折射率的差异决定。右侧的设计示意图突出显示了两个主平面,分别位于顶点 V1 及其附近 µm 表面2上方(Π1 和 Π2,虚线)(B)。示意图显示了一个直径为的单个非球面抛物线微透镜 600 µm 并在N-BK7玻璃基底(厚度为 170 µm). (C) 强调了在 SZ2080 光刻胶中微加工制备的非球面抛物线透镜的几何参数。 请点击此处以查看此图的放大版本。
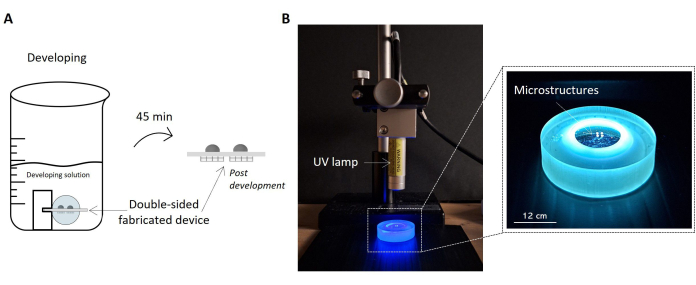
图5:样品显影与紫外照射的实验流程。 图像展示了加工完成的样品浸入显影液中的示意图(A)。样品由夹具固定并悬于溶液中,以确保样品两面均能充分显影,从而获得双面微结构器件。右侧为样品进行紫外照射时的装置配置照片(B)。照片显示紫外灯垂直于样品表面放置。根据紫外灯的数据手册,当前灯管与样品之间的距离符合其推荐的工作距离。右侧放大图中突出显示了由样品夹具固定的、正在接受紫外辐射的样品。比例尺:12 cm。 请点击此处查看该图的高清版本。
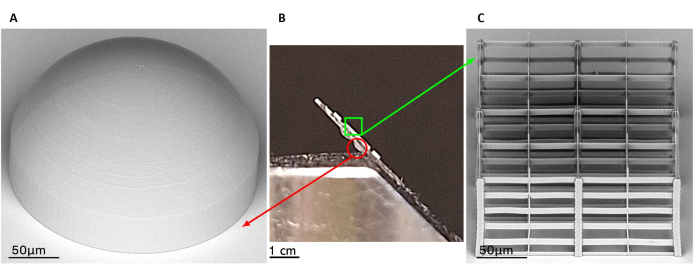
图6:器件制备代表性结果的扫描电子显微镜(SEM)图像。 该图展示了通过侧视图观察的双面制备器件(B),以及通过SEM图像获得的代表性微透镜(A)和微支架(C)结构。在中间图像(B)中,可清晰看到位于同一玻璃基底不同表面的两个结构。微透镜位于玻璃的底面,而微支架位于顶面。右侧SEM图像展示了一个球面设计的制备微透镜,作为制备过程稳定且表面光滑的典型示例(A)。左侧图像突出显示了一个具有任意几何形状的双光子聚合(2PP)多孔微支架的代表性结果(C)。比例尺:(A,C)— 50 µm;(B)— 1 cm。请点击此处查看该图的高清版本。
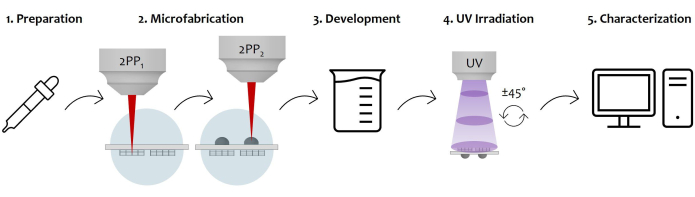
图 7:实验方案流程与器件应用的示意图:本图逐步展示了整体制造过程。首先,在玻璃基底的两面依次滴涂光刻胶,完成样品的制备(1)。待光刻胶达到溶胶-凝胶状态后,样品即可通过双光子激光聚合技术进行加工(2)。因此,两个光刻胶液滴被依次照射,先对微结构、再对微透镜进行微加工。随后,双面微加工后的基底经过显影处理,以去除结构周围未聚合的光刻胶(3)。为此,样品被浸泡在醇溶液中,然后轻轻干燥。接下来,通过玻璃基底对样品进行紫外照射,使微透镜内部未聚合的核心部分完全交联(4)。最后,通过扫描电子显微镜(SEM)成像对微加工样品进行质量检测,以实现对微结构的形貌表征(5)。请点击此处查看此图的放大版本。
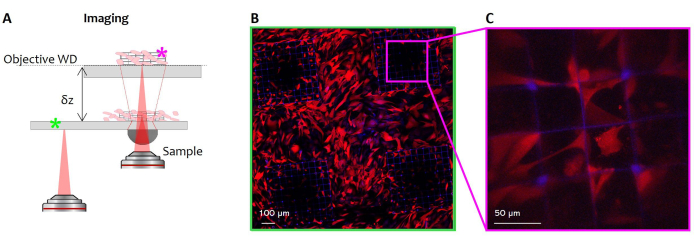
图8:微结构成像窗口的潜在应用。左侧为示意图,展示了该装置与外部显微物镜耦合构成的光学系统,在标准扫描系统中使用(A)。此即本案例中用于微支架内活细胞生长成像的所谓“虚拟配置”。将荧光标记的成纤维细胞(红色荧光蛋白(RFP)标记)接种于装置带有三维微结构的玻璃表面。共聚焦荧光图像分别在盖玻片焦平面(B,绿色标签)处仅使用外部物镜获取,以及在单个微透镜的焦平面(A,紫色标签)处获取。细胞核呈蓝色(Hoechst染色),细胞骨架呈红色(RFP)。比例尺:(B)— 100 µm;(C)— 50 µm。 请点击此处查看该图的放大版本。
讨论
为了在微结构窗口中准确成像目标区域3,6,必须实现两种结构(微支架与微透镜)之间的精确对准。这是本方案面临的主要挑战,因为双光子聚合(2PP)的高分辨率与其加工深度受限密切相关3,6。在加工过程中翻转样品,使两面依次暴露于激光束下,虽是一种可行方法,但会增加重新对准的复杂性,且耗时较长5。此外,该方法还难以保持统一的参考坐标系,从而影响微光学元件与微支架之间的良好对准。在整个加工过程中保持样品固定不动,可维持一致的参考坐标系,进而实现并确保结构间的精确对准。为此,我们采用长工作距离物镜(2.5 mm),其凭借高数值孔径可在加工中保持良好的分辨率(步骤1.1)。该策略还可显著缩短加工时间,避免了翻转样品后的重新对准操作3。此外,由于样品尺寸微小且易碎,其操作本身也构成另一挑战,使得样品的操控与精确对准尤为关键。
在双光子聚合(2PP)工艺中,必须对制造过程进行广泛研究,以确定关键参数,例如最佳激光波长、脉冲宽度以及激光功率和平台运动9,10,11。因此,已对2PP工艺进行了全面表征,即使考虑实验装置的不同配置,也首先确保为生物应用制备出具有细胞尺度精细结构的高稳定性、高分辨率三维结构27,28,29,30。此外,降低可植入微透镜的表面粗糙度对于获得具备理想光学特性的高质量微光学元件至关重要,从而减少机体对植入物的免疫反应19,22,31。因此,该工艺的挑战在于根据实验因素(如光敏材料的折射率和体积、环境条件(例如湿度和温度)以及激光效率)调整功率和脉冲宽度等参数。还需对紫外(UV)曝光时间和强度进行充分表征,以实现微透镜整体体积的完全交联,确保其结构稳定性。这些参数必须根据紫外光源、工作距离以及待紫外聚合元件的具体体积进行优化设定。
双光子聚合(2PP)工艺的一个主要局限性在于其通量较低,这是由于该工艺具有极高的分辨率。由于聚合形成的结构特征尺寸非常小,通常在数百纳米至数微米范围内9,26。因此,当制造尺度达到数百微米(在2PP标准下已属相对较大,尤其是对于体积较大的结构)的结构时,加工时间会显著增加。结果,制造包含多个此类大尺寸结构的集成器件可能需要数小时。在此背景下,为制造微透镜而提出的紫外光固化与2PP结合的混合工艺,相较于对整个透镜体积进行2PP加工,可将单个微透镜的制造时间缩短98%。该方法使得在可接受的加工时间内,能够以更高的精度对微透镜的外层壳体进行2PP扫描,从而在保证足够壳体厚度以维持透镜稳定性的前提下,降低表面粗糙度。为进一步加快加工速度,未来将提出一种并行化策略,以实现多个结构的同时写入32。该策略将通过将激光束分成多个光束,形成多个焦点,从而实现并行加工,大幅缩短整体生产时间。
与最常见的软光刻技术不同,双光子聚合(2PP)的一个关键优势在于它是一种无需掩模的增材制造方法,能够在光敏材料内部制造任意结构11。这一能力使得可以制备具有高度定制潜力的复杂三维多孔结构。此外,基于非线性吸收原理,2PP能够实现突破衍射极限的分辨率,而这是标准3D打印技术或熔融沉积成型(FDM)等方法无法达到的33。这一特性在构建具有细胞尺度特征的多孔三维支架方面尤为宝贵,有助于支持细胞生长、募集以及组织整合。
通过本文所提出的方法制造集成光学元件的微结构可植入器件,有望对力学生物学等领域的应用产生重大影响, 体外 疾病建模和组织工程(图7 和 图8)。本方案可实现高质量技术装置的制备,该装置具有支持组织整合的微结构,同时兼具 体内 成像参考点。此外,这些设计合理的微透镜通过校正由植入物周围组织引起的球面像差,增强了先进的非线性成像效果4该工艺的多功能性使我们能够灵活调整器件设计,例如,可制备几何结构针对特定应用优化的支架和参考结构,有助于三维重建以及在后期处理中校正成像像差。最后,根据组织的折射率定制微透镜设计,可增强特定应用的成像效果,有效实现一种 原位 设备内的光学透镜。
披露
作者声明无利益冲突。
致谢
本研究获得了欧盟“地平线2020”研究与创新计划(资助协议号:964481-IN2SIGHT)的资助。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 扩束镜 | Thorlabs, Germany | GBE03-C | 3倍消色差伽利略式扩束镜,增透膜:650 - 1050 nm(GBE03-C) |
| 可控电动旋转台 | Aerotech, USA | MPS50GR | MPS50GR-TTM-G80-DC-LMO-PLOTS |
| 盖玻片 | Menzel-Glaser, Germany | CB00120RA1 | 直径12 mm的圆形玻璃盖玻片,厚度介于170至230 µm之间(#1.5) |
| 显影液 | Sigma Aldrich, USA. | Custom Solution | 体积比50%的2-戊酮与50%异丙醇混合溶液 |
| 二向色镜(1030 nm) | Eksma Optics, Lithuania | 810-1030D | Ø1" 短通二向色镜,截止波长805 nm |
| 飞秒激光器 | Satsuma, Amplitude | Satsuma Series | 飞秒掺镱(Yb)光纤激光器(λ = 1030 nm,重复频率1 MHz,最短脉冲持续时间 = 230 fs) |
| 万向支架 | Thorlabs, Germany | GMB100 | 万向支架 GMB100 |
| 半波片 | Thorlabs, Germany | AHWP05M-980 | 工作波长范围690–1200 nm的λ/2波片(AHWP05M-980) |
| 机器视觉系统 | Thorlabs, Germany | DCU223M/DCU223C | 安装在二向色镜后的CCD相机 |
| 显微镜物镜 | Nikon, Japan | MRD71100 | CFI plan 100×C WI 物镜,数值孔径 1.1 |
| 运动控制系统 | Aerotech, USA | ANT130-035-L-ZS; ANT95-50-XY | ANT130-035-L-ZS; ANT95-50-XY |
| 近红外对准针孔板 | Thorlabs, Germany | VRC1D1 | Ø1" 圆盘,由慢衰减荧光材料制成,中心有1.5 mm通孔 |
| 光刻胶 SZ2080 | Forth, Greece | SZ2080 | 紫外光固化型光刻胶 SZ2080 + 光引发剂 Irgacure-369 |
| 移液器 | Gilson, USA | F123615 | Pipetman 100G |
| 扫描电子显微镜(SEM) | Phenom World, Netherlands | Phenom Pro | PHENOM PRO |
| CNC控制软件 | Aerotech, USA | A3200 | Automation 3200 CNC操作界面 |
| 紫外灯 | Hamamatsu, Japan | LC-L1V3 | LIGHTNINGCURE,LC-L1V3 |
参考文献
- Sadakane, O., et al. In vivo two-photon imaging of dendritic spines in marmoset neocortex. eNeuro. 2 (4), 1-10 (2015).
- Prunier, C., Chen, N., Ritsma, L., Vrisekoop, N. Procedures and applications of long-term intravital microscopy. Methods. 128, 52-64 (2017).
- Marini, M., et al. Microlenses fabricated by two-photon laser polymerization for cell imaging with non-linear excitation microscopy. Adv Funct Mater. 33 (39), 202213926(2023).
- Kariman, B. S., et al. High dioptric power micro-lens fabricated by two-photon polymerization. Opt Express. 32 (27), 48114-48131 (2024).
- Conci, C., et al. Advanced optical materials. Adv Opt Mater. 10 (7), e2101103(2022).
- Conci, C., et al. In vivo label-free tissue histology through a microstructured imaging window. APL Bioeng. 8 (1), 016107(2024).
- Dondossola, E., et al. Examination of the foreign body response to biomaterials by non-linear intravital microscopy. Nat Biomed Eng. 1 (1), 1-10 (2017).
- Lee, K. S., Kim, R. H., Yang, D. Y., Park, S. H. Advances in 3D nano/microfabrication using two-photon initiated polymerization. Prog Polym Sci. 33 (6), 631-681 (2008).
- LaFratta, C. N., et al. Multiphoton fabrication. Angew Chem Int Ed. 46 (33), 6238-6258 (2007).
- Malinauskas, M., et al. Ultrafast laser nanostructuring of photopolymers: A decade of advances. Phys Rep. 533 (1), 1-31 (2013).
- Zyla, G., Farsari, M. Frontiers of laser-based 3D printing: A perspective on multi-photon lithography. J Laser Micro/Nanoeng. 19 (1), 1-12 (2024).
- Eltom, A., Zhong, G., Muhammad, A. Scaffold techniques and designs in tissue engineering functions and purposes: A review. Adv Mater Sci. Eng. 2019, 3429527(2019).
- Yang, X., et al. Additive manufacturing of polymer-derived ceramics. Adv Powder Metall Part Mater. 351 (6268), 716-725 (2020).
- Cai, Y. Z., et al. Novel biodegradable three-dimensional macroporous scaffold using aligned electrospun nanofibrous yarns for bone tissue engineering. J Biomed Mater Res. 100 A (5), 1187-1194 (2012).
- Nandakumar, A., et al. A fast process for imprinting micro and nanopatterns on electrospun fiber meshes at physiological temperatures. Small. 9 (20), 3405-3409 (2013).
- Yuan, W., et al. Fabrication of microlens array and its application: A review. Chin J Mech Eng. 31 (1), 20(2018).
- Cai, S., et al. Microlenses arrays: Fabrication, materials, and applications. Microsc Res Tech. 84 (11), 2784-2806 (2021).
- Vaezi, M., et al. A review on 3D micro-additive manufacturing technologies. Int J Adv Manuf Technol. 67 (5-8), 1721-1754 (2013).
- Guo, R., et al. Microlens fabrication by means of femtosecond two-photon photopolymerization. Opt Express. 14 (2), 810(2006).
- Malinauskas, M., et al. A femtosecond laser-induced two-photon photopolymerization technique for structuring microlenses. J Opt. 12 (3), 035204(2010).
- Siegle, L., et al. Complex aspherical singlet and doublet micro-optics by grayscale 3D printing. Opt Express. 31 (3), 4179(2023).
- Gissibl, T., et al. Two-photon direct laser writing of ultracompact multi-lens objectives. Nat Photonics. 10 (8), 554-560 (2016).
- Thiele, S., et al. 3D printed stacked diffractive microlenses. Opt Express. 27 (24), 35621(2019).
- Balli, F., et al. A hybrid achromatic metalens. Nat Commun. 11 (1), 17646(2020).
- Gonzalez-Hernandez, D., et al. Laser 3D printing of inorganic free-form micro-optics. Photonics. 8 (12), 577(2021).
- Ovsianikov, A., et al. Ultra-low shrinkage hybrid photosensitive material for two-photon polymerization microfabrication. ACS Nano. 2 (11), 2257-2262 (2008).
- Madden, L. R., et al. Proangiogenic scaffolds as functional templates for cardiac tissue engineering. Proc Natl Acad Sci USA. 107 (34), 15211-15216 (2010).
- Raimondi, M. T., et al. Three-dimensional structural niches engineered via two-photon laser polymerization promote stem cell homing. Acta Biomater. 9 (1), 4579-4584 (2013).
- Guillaume, O., et al. Hybrid spheroid microscaffolds as modular tissue units to build macro-tissue assemblies for tissue engineering. Acta Biomater. 165, 72-85 (2023).
- Ovsianikov, A., Mironov, V., Stampf, J., Liska, R. Engineering 3D cell-culture matrices: Multi-photon processing technologies for biological and tissue engineering applications. Expert Rev Med Devices. 9 (6), 613-633 (2012).
- Noskovicova, N., Hinz, B., Pakshir, P. Implant fibrosis and the underappreciated role of myofibroblasts in the foreign body reaction. Cells. 10 (7), 1794(2021).
- Zandrini, T., et al. Multi-foci laser microfabrication of 3D polymeric scaffolds for stem cell expansion in regenerative medicine. Sci Rep. 9 (1), 1-9 (2019).
- Rey, F., et al. Advances in tissue engineering and innovative fabrication techniques for 3D structures: Translational applications in neurodegenerative diseases. Cells. 9 (7), 1636(2020).
重印与许可
勘误
Formal Correction: Erratum: Microfabrication of Implantable Optics Integrated in a Microstructured Imaging Window for Advanced In Vivo Imaging
Posted by JoVE Editors on 6/04/2025. Citeable Link.
This corrects the article 10.3791/67975
