Hier präsentieren wir ein Protokoll, um hochauflösende leitfähige Muster mit Electrohydrodynamic (EHD) Jet Druck zu produzieren. Das Protokoll enthält zwei Modi der EHD Jet Druck: die kontinuierliche Nahfeld-Elektrospinnen (NFES) und die Dot-basiertes Drop-on-Demand (DOD) EHD drucken.
Ein Abonnement von JoVE ist erforderlich, um diesen Inhalt anzuzeigen. Melden Sie sich an oder beginnen Sie noch heute mit einer kostenlosen Testphase.
Methodenartikel
Hochauflösende Musterung mit zwei Modi der Electrohydrodynamic Jet: Drop-on-Demand und Nahfeld-Elektrospinnen
In diesem Artikel
Zusammenfassung
Zusammenfassung
Electrohydrodynamic (EHD) Jet Druck hat in verschiedenen Bereichen hingewiesen, weil es als ein Werkzeug mit hoher Auflösung und Low-Cost direkte Strukturierung verwendet werden kann. EHD Drucken verwendet fluidische Lieferant, um den extrudierten Meniskus durch schieben die Tinte aus der Düsenspitze zu halten. Das elektrische Feld dient dann den Meniskus bis auf das Substrat hochauflösende Muster produzieren zu ziehen. Zwei Modi der EHD Druck werden seit feine Musterung: kontinuierliche Nahfeld-Elektrospinnen (NFES) und Punkt-basiertes Drop-on-Demand (DOD) EHD drucken. Je nach den Druckmodi werden die Anforderungen an die Druckerei Ausrüstung und Tinte Viskosität unterscheiden. Obwohl zwei verschiedene Modi mit einem einzigen EHD-Drucker implementiert werden können, die Realisierung Methoden unterscheiden sich erheblich in Bezug auf Tinte, fluidische System und fahrspannung. Folglich, ohne ein korrektes Verständnis der sprühvolumen Anforderungen und Einschränkungen ist es schwierig, die gewünschten Ergebnisse erzielen. Dieses Papier soll eine Leitlinie zu präsentieren, damit unerfahrene Forscher die Versuch und Irrtum Bemühungen um die EHD-Jet für ihre spezifischen Forschungs- und Entwicklungszwecke verwenden verringern können. Um die feine Musterung Umsetzung zu demonstrieren, verwenden wir Ag Nanopartikel Tinte für die leitfähigen Musterung in das Protokoll. Darüber hinaus präsentieren wir auch die generalisierten Drucken Richtlinien, die für andere Arten von Tinte für verschiedene feine Musterung Anwendungen verwendet werden können.
Einleitung
EHD Jet Druck hat in verschiedenen Bereichen, wie gedruckte Elektronik, Biotechnologie und erweiterte Materialanwendungen verbreitet denn es ist in der Lage, hochauflösende und Low-Cost direkte Musterung1. Die gedruckten Linienbreite oder gedruckten Punktgröße konnte bis 1 µm ist deutlich kleiner als die der konventionellen Piezo-basierte Inkjet drucken1reduziert werden.
In EHD-Druck, ein kleiner Teil der Tinte (oder Meniskus) verdrängt die Düsenspitze und gepflegt durch die Kontrolle der Flow Rate1,2,3,4,5 oder positiver Luftdruck1 ,6,7. Die extrudierte Meniskus ist geladen und kann problemlos gezogen werden aus der Düsenspitze auf das Substrat durch ein elektrisches Feld, wie in Abbildung 1dargestellt. Konische Meniskus bildet sich während der jetten, produzieren einen Tinte Stream viel dünner als die Größe der Düse.

Abbildung 1: EHD Druck. Die Abbildung zeigt das Prinzip der EHD Jet Druck. Tinte wird per Druck geschoben und gezogen durch ein elektrisches Feld um eine extrudierte Meniskus aus der Düse zu bilden. Dann kann die geladene Tinte leicht Substrat über einen DC oder Impulsspannung ausgestoßen werden. Bitte klicken Sie hier für eine größere Version dieser Figur.
Obwohl ein EHD Drucker für zwei verschiedene Modi, Nahfeld-Elektrospinnen (NFES) und Drop-on-Demand (DOD) EHD Jet Druck verwendet werden kann, unterscheiden die Realisierung Methoden stark voneinander Tinte, fluidische System und treibende Spannung1 , 2 , 3. NFES4,5 verwendet beispielsweise eine relativ hohe zähflüssige Tinte [mehr als 1.000 Centipoise (cP)], kontinuierliche Mikro-Linienmuster mit High-Speed-Druck bis zu 1 m/s zu bilden. Auf der anderen Seite DOD EHD Jet Druck6,7,8 Verwendungen niederviskosen Tinte mit einer Viskosität von etwa 10 cP Dot-basierte komplexe Muster mit einem niedrigen Druck drucken weniger als 10 mm/s Geschwindigkeit.
Da die Voraussetzung für jeden Modus deutlich unterschiedlich ist, kann es schwierig für unerfahrene Forscher, um die gewünschten Ergebnisse zu erzielen sein. Die empirische "Know-how" könnte in der Praxis wichtig sein. Um Forscher daran gewöhnen zu helfen präsentieren wir das Druckverfahren EHD Protokolle für feine leitfähige Musterung mit Ag Nanopartikel Tinte drucken. Jedoch haben wir Kommentare zu den Protokollen hinzugefügt, so dass sie nicht auf eine leitfähige Musterung mit Ag Nanopartikel Tinte begrenzt sind. Schließlich werden Druck und Verarbeitung Richtlinien im Abschnitt Diskussion dargestellt.
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Protokoll
Gesundheit und Sicherheit Zwecken, vor der Verwendung Tinte und Reinigungslösung beziehen sich auf die materiellen Sicherheitsdatenblatt (MSDS).
1. Drop-on-Demand-Electrohydrodynamic-Jet-Druck mit Silber-Nanopartikel-Tinte
- Füllen Sie die gefilterten Silber-Nanopartikel (Psychopharmakologie) Tinte in die Farbwanne des Drucksystems EHD.
Hinweis: Handelsübliche Psychopharmakologie Tinte für Inkjet Zweck einsetzbar. Die Tinte muss eine Viskosität von rund 10 cP und eine Oberflächenspannung von 20 ~ 40 mN/m, Drop-on-Demand jetten zu erhalten. - Nehmen Sie eine Düse für das DOD EHD Drucken mithilfe einer thermischen Puller vor.
- Stellen Sie ein Glas Kapillare [Innendurchmesser (ID) von 1 mm] in der thermischen Abzieher.
- Legen Sie die Parameter der thermischen Abzieher; beispielsweise die Heizung Temperatur im Bereich von 580-590 ° C und ein Ziehen von rund 18 mm/s Geschwindigkeit.
Hinweis: Die Parameter für die thermische Puller sollte das Ziel Düse-ID und den Umgebungsbedingungen variieren. - Betreiben des thermischen Abziehers mit den eingestellten Parametern, Hitze in der Mitte der Kapillare und ziehen an beiden Enden zu einer Düse mit der ID 5 µm anzuwenden.
Hinweis: Bestimmen Sie die Größe der Düse ID anhand der Ziel-Punkt-Größe auf dem Substrat. Als Referenz könnte die Düse ID von 5 µm 5 µm Größe Punkte drucken. - Passen Sie die Länge der Glas-Düse durch Schneiden der Glas Düse über einem Glasschneider an.
- Montieren Sie die Düse der Düsenhalter und Stecker, die mit Tinte Reservoir über Polytetrafluorethylen (PTFE) Schläuche verbunden sind.
- Wenden Sie den Luftdruck, Tinte, die Düsenspitze zu liefern.
- Schalten Sie den Luftdruck Controller und Luft Druck von 15 ~ 20 kPa bis Farbwanne, Tinte, die Düsenspitze zu liefern. Überwachen der Tintenfluss durch das transparente Glas-Düse und Schlauch um sicherzustellen, dass keine Luft in das Rohr und Düse gefangen ist, bei der Versorgung von der Tinte. Halten Druck Luft auf der Farbwanne bis Tinte an der Düsenspitze angezeigt wird.
Hinweis: Reduzieren Sie den Druck nicht, bevor die Tinte an der Düsenspitze erscheint, weil die Blase Lufteinschlüsse an der Düsenspitze führen könnten. - Reduzieren Sie den Druck auf ca. 12 kPa und den extrudierten Meniskus ohne jede Tinte tropft aus der Düsenspitze zu warten.
Hinweis: Der richtige Luftdruck hängt von der Düse Größe und Tinte Viskosität. Erhöhen Sie den Luftdruck auf mehr als 30 kPa, übermäßige Luftverdichtung zu vermeiden, die für die Aufrechterhaltung des Meniskus in einem stabilen Zustand unerwünscht ist nicht.
- Schalten Sie den Luftdruck Controller und Luft Druck von 15 ~ 20 kPa bis Farbwanne, Tinte, die Düsenspitze zu liefern. Überwachen der Tintenfluss durch das transparente Glas-Düse und Schlauch um sicherzustellen, dass keine Luft in das Rohr und Düse gefangen ist, bei der Versorgung von der Tinte. Halten Druck Luft auf der Farbwanne bis Tinte an der Düsenspitze angezeigt wird.
- Befestigen Sie den montierten Düsenkopf in das Drucksystem.
- Ein Glassubstrat auf dem Vakuum Futter des Inhabers Substrat und schalten Sie der Vakuumpumpe, das Substrat zu halten ein.
- Verschieben Sie die z-Achse-Phase, um die Pattsituation (H) Entfernung – die Lücke zwischen der Düsenspitze und die Substrat-Position – etwa 100 µm. nutzen die Seitenansicht Bild von der Überwachungskamera erworben, um Stand-off Abstand zu schätzen, mit der Entfernung der Düsenspitze für seine Überlegungen, wie in Abbildung 2dargestellt.
Hinweis: Ein kleiner Abstand führt zu einem höheren elektrischen Feld, das Drucken mit einem niedrigeren DC und Puls Spannungen für jetten erleichtert. Jedoch kann ein geringer Abstand zu größeren Tropfen führen. Daher sollte das Ausmaß der Spannungen entsprechend reduziert werden, um die gewünschte Punktgröße zu erhalten. Im Allgemeinen empfiehlt sich die Verwendung einer niedrigeren Spannung kleiner gedruckten Punkte mit weniger Spritzen zu erhalten. Eine sorgfältige Bedienung ist jedoch erforderlich, wenn der Abstand weniger als 50 µm, wegen der höheren Chance Düse Bruchgefahr durch Kollision mit dem Substrat wird. In Anbetracht der Trade-off-Beziehung zwischen sprühvolumen Fähigkeit und Zuverlässigkeit empfehlen wir die Verwendung von einem Abstand von 100 µm.
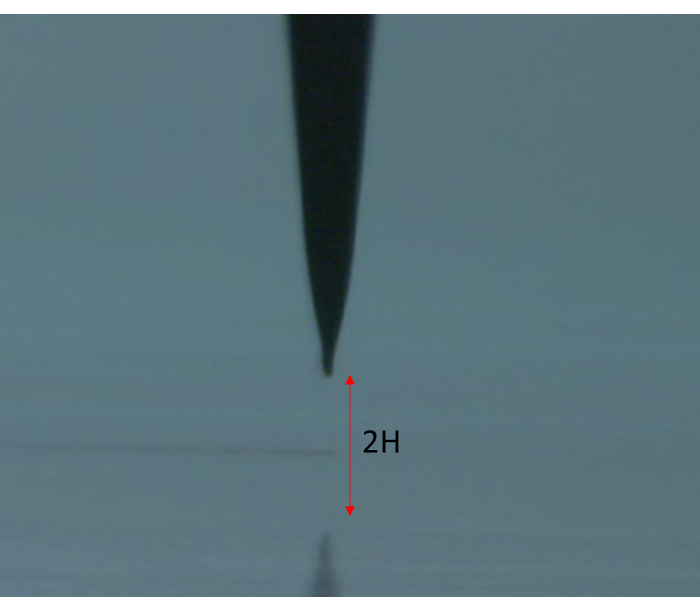
Abbildung 2: Stand-off Abstand Anpassung mithilfe von Side View Kamera-Bild. Die Düse Bild von einer Seitenansicht Kamera kann verwendet werden, um den Abstand zu schätzen. Der Stand-off Abstand (H) aus der Düsenspitze auf das Substrat kann leicht als die Hälfte der Abstand zwischen der Düsenspitze seinen Schatten geschätzt werden. Bitte klicken Sie hier für eine größere Version dieser Figur.
-
Gelten DC und Puls Spannungen
Bemerkung: Die DC und Puls Spannungen kann kontrolliert über die Druckersoftware.- Die DC-Spannung schrittweise bis die Tinte tropft aus der Düsenspitze zu erhöhen.
Hinweis: Die Ziel-Spannung nicht gleichzeitig anwenden. Die inkrementelle Spannung sollte weniger als 100 V gleichzeitig sein. Alles in allem eine Gleichspannung von mehr als 600 V nicht anwendbar. - Reduzieren Sie die DC-Spannung etwas von Anfang DC-Spannung, bis keine weitere Tinte aus der Düse tropft beobachtet wird.
Hinweis: Nach der Einstellung der pneumatischen Druck und DC-Spannung sollte der Meniskus in eine geeignete Form für jetten siehe Ergänzende Abbildung S1. - Stellen Sie eine negativer Impulsspannung mit den Parametern der tsteigen = 0 ~ 100 µs, twohnen = 300 µs und tfallen = 0 µs7 (Abbildung 3) im Software-Menü.
- Gelten Sie die negative Impulsspannung am Substrat Halter. Passen Sie dann das Ausmaß der Impulsspannung, V-Impuls, um einen Tropfen pro Einzelimpuls Spannung zu erzeugen.
Hinweis: Das Ausmaß der negativen Impulsspannung, VPuls, sollte kleiner als 600 V sein. - Passen Sie die Gleichspannungen Hintergrund und Puls um die Zielgröße Tröpfchen auf das Substrat unter Beachtung der jettete Punkte auf das Substrat im Kamerabild Seite Ansicht zu erhalten.
Hinweis: Um kleine Punkte mit weniger Spritzen auf dem Substrat zu erzeugen, sollte das Ausmaß der Impulsspannung, VPuls, so gering wie möglich sein.
- Die DC-Spannung schrittweise bis die Tinte tropft aus der Düsenspitze zu erhöhen.
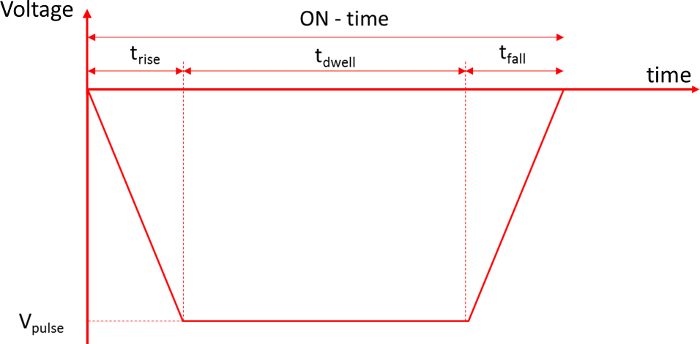
Abbildung 3: Puls Spannung für DOD EHD jetten. Trapezförmigen Wellenform Spannung wird empfohlen, um DOD EHD jetten7zu produzieren. Bitte klicken Sie hier für eine größere Version dieser Figur.
-
Druckmuster
Hinweis: Zwei verschiedene Arten von Muster eignet sich für DOD EHD drucken: bitmap-Bild und (CAD)-Vektorinformationen basieren. Bitmap-Bild hat in DOD-basierte Inkjet-Druck verbreitet worden. Jedoch im Falle der gedruckten Elektronik-Anwendungen hat CAD-basierte Vektorinformationen Vorteile gegenüber DOD-basierte Inkjet-Druck, weil es effizient in Linie-basiertes Drucken mit einem einzigen EHD-Kopf. Zur gleichen Zeit kann ein Bitmap-Bild für das Bitmap-Bild drucken die Vektorinformationen umgewandelt werden.-
Bitmap-Bild drucken
- Laden Sie ein Bitmap-Bild in der Registerkarte "Drucken" die Druckersoftware und wandeln Sie es in ein binäres Bild.
- Legen Sie die Parameter für das binäres Bild drucken. Zum Beispiel Intervall Drop (d.h. der Abstand zwischen 2 aufeinanderfolgenden Pixel) bei 10 µm.
Hinweis: Das Bitmap-Bild muss keine Abmessungen. Die Abmessungen des gedruckten Bildes werden auf das Drop-Intervall bezogen werden. Beispielsweise wird das gedruckte Bild größer, wenn eine größere Tropfen Intervall verwendet wird. In herkömmlichen Inkjet-Druck, hat Punkt pro Zoll (DPI) häufig für diesen Zweck verwendet wurden. Allerdings ist darauf hinzuweisen, dass eine kleinere DPI eine größere Tropfen-Intervall bedeutet. Um die Drop-Intervall bestimmen, sollte die gedruckten Punktgröße betrachtet werden. Im Allgemeinen ist das Drop-Intervall für die EHD DOD Druck deutlich kleiner als die der herkömmlichen Inkjet-Druck. - Drucken mit der ausgewählten Bitmap auf die Zielposition im Substrat beginnen.
-
Vektor-Druck, basierend auf CAD-Informationen
- Laden Sie CAD-Daten für den Druck.
Hinweis: Das Dateiformat DXF, die Text-basierte CAD-Informationen ist, kann für die Druckinformationen verwendet werden. - Legen Sie die Parameter für den Vektor Druck; zum Beispiel Intervall Tropfen auf 3 µm und die sprühvolumen Frequenz 10 Hz.
Hinweis: Um die Verbindungslinie Muster drucken, sollten die Tropfen Intervall werden so gewählt, dass benachbart hinterlegt, dass Tropfen leicht überlappen. Zuviel Überlappung kann jedoch eine größere Linienbreite führen. Eine Überlappung von ca. 30 % empfiehlt sich für alle praktischen Linie drucken. Im Falle von Vektor-Druck, die Geschwindigkeit (V) die folgende Gleichung.
V = d × f
Hier,
d = die Drop-Intervall und
f = sprühvolumen Frequenz. - Drucken Sie die geladene Muster auf dem Substrat mit vorher festgelegten Druckparameter wie Drop-Intervall, die Druckgeschwindigkeit, Spannung, usw.
Hinweis: Nach dem Drucken, möglicherweise ein Sinterprozess verpflichtet, die gewünschte Leitfähigkeit der gedruckten Muster zu erhalten, die den Rahmen dieses Artikels sprengen würde.
- Laden Sie CAD-Daten für den Druck.
-
Bitmap-Bild drucken
(2) leitende Gratwanderung Musterung mit Nahfeld-Elektrospinnen
- Nahfeld-Elektrospinnen (NFES) Tinte für leitfähige Druck zu machen.
- Mischen Sie Ethanol und deionisiertes Wasser (DI) mit einem Volumenverhältnis von 3 (Ethanol) bis 1 (VE-Wasser), Lösungsmittel 1 vorzubereiten. Zum Beispiel mix 9 ml Ethanol und 3 ml DI Wasser um 12 ml Lösungsmittel 1 zu machen.
- 0,3 g Poly (Ethylenoxid) mischen (PEO, Mwt = 400.000) und 9,7 g der vorbereiteten Lösungsmittel 1 zu einer Polymerlösung mit 3 Gew.-% des Menschen durch Rühren, mit einem Magnetrührer für mehr als 6 h bei Raumtemperatur (25 ° C).
- Mix-Ag Nano einfügen Tinte, die eine Viskosität von etwa 11.000 hat cP und die vorbereiteten Polymerlösung mit einem Gewichtsverhältnis von 5 (Ag Nano Paste Tinte) bis 1 (Polymerlösung) mit einem Vortex-Mixer für 10 min die Tinte für NFES. zu erhalten Zum Beispiel 10 g Ag Nano einfügen Tinte und 2 g Polymerlösung können gemischt werden, um die NFES Tinte zu erhalten.
Hinweis: In diesem Protokoll ist das Verhältnis der Ausgangsmaterialien in der Regel wichtiger als die genaue Höhe der Materialien. Handelsübliche Ag Nano einfügen Tinte zum Bildschirm ausdrucken, die Ag Feststoffgehalt von etwa 85,5 Gew.-% hat, kann für diesen Zweck verwendet werden. Beachten Sie, dass die Auswahl des Lösungsmittels und das Polymer unterscheiden kann aufgrund der Zusammensetzung der Tinte, die verwendet wird.
- Füllen Sie die vorbereitete NFES Tinte in die Spritze.
- Schließen Sie die Spritze mit einer Düse über das Verbindungsrohr.
Hinweis: Für die Düse kann eine handelsübliche Spritzennadel mit der ID 100 µm verwendet werden. - Liefern Sie die Tinte an der Düse durch die Spritze manuell drücken.
- Installieren Sie die Spritze in die Spritze-Motor, der an das System angeschlossen ist.
- Ein Substrat auf dem Vakuum-Spannfutter und schalten Sie der Vakuumpumpe, das Substrat während des Druckvorgangs zu halten ein.
- Steuern Sie die Z-Position (Bühne) Stand-off Abstand anpassen.
Hinweis: Der empfohlene Abstand ca. 2 mm sollte eine deutlich kleinere Stand-off Abstand im Vergleich zu einem mit herkömmlichen Elektrospinnen verwendet wird. -
Einstellen der Durchflussmenge
- Die Spritzenpumpe zu füllen die NFES Tinte in die Düse Montage und generieren eine Tintenfluss mit einer anfänglichen Durchflussmenge von 50 µL/min, das ist höher als der Ziel-Durchfluss zu betreiben.
- Legen Sie einen Ziel-Durchfluss von 1 µL/min strömt die Tinte aus der Düsenspitze.
Hinweis: Ein kleiner Volumenstrom kann in kleinere Muster Breite führen. Allerdings könnte es Linie Bruch führen. Die Trade-off zwischen der Linienbreite und die Fortsetzung der Linie sollte betrachtet werden, wenn die Ziel-Durchflussmenge bestimmt wird.
-
Spannung anlegen
- Schließen Sie die DC-Spannungsquelle an der Düse-Stecker an und verbinden Sie die Boden-Spannung mit der Substrat-Inhaber.
- Erhöhen Sie die DC-Spannung allmählich auf 1,5 kV.
Hinweis: Da die Stand-off Abstand im Bereich von wenigen Millimetern ist, die DC-Spannung gesteigert werden bis zu 2 kV, die höher ist, dass der DOD EHD-Druck Jet. Jedoch eine Gleichspannung größer als 2 kV sollte vermieden werden, da es das funktionelle Material beschädigen könnten, vor allem Ag paste Tinte, hinzu kommt die Polymerlösung. Im Allgemeinen empfiehlt sich eine niedrigere Gleichspannung, wenn eine dünner gedruckten Zeile erforderlich ist. Jedoch konnte der gedruckten Linien leicht getrennt werden, wenn eine niedrige Spannung verwendet wird, weil die Zugkraft für kontinuierliche Tinte drucken mit der DC-Spannung verbunden ist. Betrachtet man die vor-und Nachteile, empfehlen wir die Verwendung von eine Gleichspannung von 1 kV bis 2 kV.
- Starten Sie den Leerlauf Druck mit einer Druckgeschwindigkeit von 300 mm/s für mehr als 10 min, eine stationäre Strömung zu erhalten. Passen Sie die Druckparameter wie die DC Spannung und Strom beim Leerlauf ausdrucken, das gewünschte Druckergebnis zu erhalten.
Hinweis: Im Leerlauf Druck von mehr als 10 min ist erforderlich, um eine stationäre Strömung zu erhalten, weil die zähflüssige Tinte in den langen Schlauch während der Tinte Lieferung an der Düsenspitze komprimiert werden kann. Ohne Leerlauf drucken, kann die gedruckte Linienbreite mit der Zeit ändern. Die Leerlaufdrehzahl Druck somit sollte dasselbe wie die tatsächliche Druckgeschwindigkeit damit die sprühvolumen Parameter während des Druckvorgangs angepasst werden können. Auf diese Weise wird die DC-Spannung beim Leerlauf ausdrucken, die Breite der Ziel-Linie zu erhalten angepasst. Beachten Sie, dass die Durchflussmenge und Gleichspannung ausgeglichen sein sollte, so dass die Menge der Tinte, die durch die Spritzenpumpe geschoben entspricht der Menge der Tinte, die durch das elektrische Feld nach unten gezogen werden kann. - Wählen Sie die Druck-Muster, wie eine kontinuierliche Linie und Grid-Muster.
Hinweis: Da die hergestellte Faser leicht abgelenkt werden kann und nach dem Zufallsprinzip wegen der Ladung Abstoßung Kraft erzeugt durch die gedruckten Linien hinterlegt werden kann, die Druckgeschwindigkeit sollte größer sein als 300 mm/s, das Muster mit den Druck Richtungen auszurichten und die Abstand zwischen den gedruckten Zeilen wird empfohlen, mehr als 100 µm werden um den gürten oder Linie Muster drucken. - Drucken Sie das gewählte Muster auf dem Substrat mit vorher festgelegten Druckparameter.
Hinweis: Ein Sintern müssen erhalten die Ziel-Funktionalitäten der gedruckten Muster, die den Rahmen dieses Artikels sprengen würde.
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Ergebnisse
Dot-basierten Drop-on-Demand-Druck:
DOD Druck basiert auf einen Tropfen pro sprühvolumen Trigger jetten. DOD jetten, niedrigviskose Tinte mit einer Viskosität von ca. 10 produzieren sollte cP verwendet werden. Die Tinte Voraussetzung für EHD DOD Druck ist ähnlich wie die konventionellen DOD-Inkjet, wie die EHD-Druckverfahren mit derjenigen der konventionellen DOD-Inkjet. Bei herkömmlichen Inkjet-Druck, hat die Raster-Drucktechnik weit verbreitet wurde, weil es für Bitm...
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Diskussion
In diesem Protokoll, wir konzentrieren uns auf feine Muster mit zwei Modi Psychopharmakologie Tinte drucken: DOD EHD Druck- und NFES. Die EHD-Jet Drucken Anwendung ist jedoch nicht beschränkt auf die Verwendung von Psychopharmakologie leitlack. Hier besprechen wir die allgemeinen Leitlinien für die Auswahl der Tinte, die Systemkonfiguration und andere Druckparameter EHD-Jet Drucken für verschiedene feine Muster Anwendungen verwenden musste.
Die erste und wichtigste Schritt für den Druck der EH...
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Offenlegungen
Die Autoren haben nichts preisgeben.
Danksagungen
Diese Forschung wurde unterstützt durch die grundlegende Wissenschaft Forschungsprogramm durch die National Research Foundation von Korea (NRF) von Korea, finanziert durch das Ministerium für Bildung (2016R1D1A1B01006801), und teilweise unterstützt von der Soonchunhyang University Research Fund .
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Materialien
| Name | Unternehmen | Katalognummer | Kommentare |
|---|---|---|---|
| EHD integriertes Drucksystem | Psolution Ltd., Südkorea | PS300 | |
| Harima Ag Nanopartikel-Tinte | Harima Inc., Japan | Harima NPS-JL | Ag Feststoffgehalt: ~ 53 Gew.-%, Viskosität: ~10 cP, Oberflächenspannung: ~30 mN/m |
| Glaskapillare | Narishige Scientific Instrument Lab | G-1 | Innendurchmesser: 1 mm; Wird verwendet, um Düsen für den DOD EHD-Jet-Druck mit thermischem Abzieher |
| herzustellen Düsen-Thermoabzieher | Sutter Instrument, USA | Sutter P-1000 | |
| Objektträger (Glassubtrat) | Paul-Marienfeld & Co.KG, Deutschland | 10 006 12 | Abmessungen (L x B x T): 76 mm x 26 mm x 1 mm |
| Magnetrührer | Barnstead Thermolyne Corp., USA | Cimarec SP131635 Vortex-Rührer | |
| Jeiotech, Südkorea | Lab Companion VM-96T | ||
| Ag-Nanopaste | NPK, Südkorea | ES-R001 | Ag-Feststoffgehalt: ~85,5 Gew.-%, Viskosität: ~11000 cP |
| Polyethylenoxid (PEO) | Sigma-Aldrich, USA | 372773-500G | Mw = 400000 |
| Ethanol | Sigma-Aldrich, USA | 459836-500ML |
Referenzen
- Onses, M. S., Sutanto, E., Ferreira, P. M., Alleyne, A. G., Rogers, J. A. Mechanisms, Capabilities, and Applications of High-Resolution Electrohydrodynamic Jet Printing. Small. 11 (34), 4237-4266 (2015).
- Jaworek, A., Krupa, A. Classification of the modes of EHD spraying. Journal of Aerosol Science. 30 (93), 873-893 (1999).
- Lee, A., Jin, H., Dang, H. W., Choi, K. H., Ahn, K. H. Optimization of experimental parameters to determine the jetting regimes in electrohydrodynamic printing. Langmuir. 29 (44), 13630-13639 (2013).
- Sun, D., Chang, C., Li, S., Lin, L. Near-field electrospinning. Nano Letters. 6 (4), 839-842 (2006).
- Pan, C. -T., Tsai, K. -C., Wang, S. -Y., Yen, C. -K., Lin, Y. -L. Large-Area Piezoelectric PVDF Fibers Fabricated by Near-Field Electrospinning with Multi-Spinneret Structures. Micromachines. 8 (4), (2017).
- Mishra, S., Barton, K. L., Alleyne, A. G., Ferreira, P. M., Rogers, J. A. High-speed and drop-on-demand printing with a pulsed electrohydrodynamic jet. Journal of Micromechanics and Microengineering. 20 (9), (2010).
- Kwon, K. S., Lee, D. Y. Investigation of pulse voltage shape effects on electrohydrodynamic jets using a vision measurement technique. Journal of Micromechanics and Microengineering. 23 (6), (2013).
- Chen, C. H., Saville, D. A., Aksay, I. A. Scaling laws for pulsed electrohydrodynamic drop formation. Applied Physics Letters. 89, (2006).
- Sung, K., Lee, C. S. Factors influencing liquid breakup in electrohydrodynamic atomization. Journal of Applied Physics. 96 (7), 3956-3961 (2004).
- Kim, J. H., Oh, H. C., Kim, S. S. Electrohydrodynamic drop-on-demand patterning in pulsed cone-jet mode at various frequencies. Journal of Aerosol Science. 39 (9), 819-825 (2007).
- Phung, T. H., Kim, S., Kwon, K. S. A high speed electrohydrodynamic (EHD) jet printing method for line printing. Journal of Micromechanics and Microengineering. 27, (2017).
- Teo, W. E., Ramakrishna, S. A review on electrospinning design and nano fiber assemblies. Nanotechnology. 17, R89-R106 (2006).
- Tang, Y., et al. Highly relective nanofiber films based on electrospinning and their application on color uniformity and luminous efficacy. Optics Express. 25, 20598-20611 (2017).
- Huebner, G. Comparing inkjet with other printing processes and mainly screen printing. Handbook of Industrial Inkjet Printing - A Full System Approach. Zapka, W. 1, Wiley-VCH Pubs. 7-22 (2018).
- Li, M., et al. Electrospun protein fibers as matrices for tissue engineering. Biomaterials. 26, 5999-6008 (2005).
- Bhardwaj, N., Kundu, C. S. Electrospinning: A fascinating fiber fabrication technique. Biotechnology Advances. 28, 325-347 (2010).
- He, X., et al. Near-Field Electrospinning: Progress and Applications. The Journal of Physical Chemistry C. 121, 8663-8678 (2017).
- Yang, T. L., et al. Synthesis and fabrication of silver nanowires embedded in PVP fibers by near-field electrospinning process. Optical Materials. 39, 118-124 (2015).
- Chang, C., Limkrailassiri, K., Lin, L. Continuous near-field electrospinning for large area deposition of orderly nanofiber patterns. Applied Physics Letters. 93 (12), (2008).
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Nachdrucke und Genehmigungen
