Die digitale Bildkorrelation wird in Ermüdungstests an einer Resonanzprüfmaschine verwendet, um makroskopische Risse zu erkennen und die Rissausbreitung in geschweißten Proben zu überwachen. Risse auf der Probenoberfläche werden als erhöhte Dehnungen sichtbar.
Methodenartikel
Rissüberwachung bei Derresonanceermüdungstests von geschweißten Proben mit Digital Bildkorrelation
In diesem Artikel
Zusammenfassung
Zusammenfassung
Ein Verfahren zur Verwendung der digitalen Bildkorrelation (DIC) zum Erkennen von Rissen an geschweißten Proben bei Ermüdungstests an Resonanzprüfmaschinen wird vorgestellt. Es ist als praktisches und reproduzierbares Verfahren gedacht, um makroskopische Risse frühzeitig zu identifizieren und die Rissausbreitung bei Ermüdungstests zu überwachen. Es besteht aus Dehnungsfeldmessungen an der Schweißnaht mit DIC. Die Bilder werden in festen Lastzyklusintervallen aufgenommen. Risse werden im berechneten Dehnungsfeld als erhöhte Dehnungen sichtbar. Auf diese Weise kann die gesamte Breite einer kleinteiligen Probe überwacht werden, um zu erkennen, wo und wann ein Riss auslöst. Anschließend ist es möglich, die Entwicklung der Risslänge zu überwachen. Da die resultierenden Bilder gespeichert werden, sind die Ergebnisse überprüfbar und vergleichbar. Das Verfahren beschränkt sich auf Risse, die an der Oberfläche beginnen, und ist für Ermüdungstests unter Laborbedingungen bestimmt. Durch die Visualisierung des Risses ermöglicht das vorgestellte Verfahren die direkte Beobachtung von Makrorissen von ihrer Bildung bis zum Bruch der Probe.
Einleitung
Schweißnähte sind besonders anfällig für Ermüdungsschäden. Ihre Ermüdungseigenschaften werden häufig an kleinen Proben bestimmt, die effizient getestet werden können. Während der Tests wird eine zyklische Belastung angewendet. Irgendwann wird ein Riss initiieren und auf makroskopische Größe wachsen. Der Riss wächst dann und breitet sich durch die Probe aus. Die Prüfung wird in der Regel so lange durchgeführt, bis die Probe vollständig fehlschlägt. Das Ergebnis des Tests ist die Anzahl der Lastzyklen bis zum Ausfall der angewendeten Last. Dieser endgültige Fehler ist in der Regel offensichtlich. Auf der anderen Seite ist die Rissinitiierung komplexer zu bestimmen. Es könnte jedoch von Interesse sein, Untersuchungen an Parametern durchzuführen, die über die Probendicke nicht einheitlich sind oder die Rissinitiierung spezifisch beeinflussen (z. B. Restspannungen oder Nachschweißbehandlungen).
Es gibt verschiedene Methoden zum Nachweis von Rissen bei Ermüdungstests. Die einfachsten sind die visuelle Inspektion, Diedurchdringungstests oder die Anwendung von Dehnungsmessstreifen. Zu den ausgefeilteren Methoden gehören Thermographie-, Ultraschall- oder Wirbelstromtests. Die Rissausbreitung kann mit appositen Dehnungsmessstreifen, akustischen Emissionen oder der potenziellen Fallmethode bestimmt werden.
Das vorgeschlagene Verfahren verwendet die digitale Bildkorrelation (DIC), um Oberflächenbelastungen an der Probe zu visualisieren. Es ermöglicht die Erkennung der Bildung von makroskopischen Rissen während Ermüdungstests. Darüber hinaus kann die Rissausbreitung über die Dauer des Tests überwacht werden. Bei DIC wird ein unregelmäßiges Muster auf die Probenoberfläche aufgebracht und von Kameras überwacht. Aus der Verzerrung des Musters unter Belastung werden Oberflächenstämme berechnet. Risse werden angezeigt, wenn erhöhte Stämme einen definierten Schwellenwert überschreiten (> 1%) und dadurch sichtbar werden.
Mit dem Fortschritt der Computertechnologien wird DIC immer beliebter für Industrie- und Forschungsanwendungen. Mehrere kommerzielle Messsoftwaresysteme sowie Open-Source-Software stehen1zur Verfügung. Das vorgeschlagene Verfahren bietet eine weitere Anwendung einer Technologie, die bereits in einer wachsenden Zahl von Forschungseinrichtungen im Maschinen- und Tiefbau verfügbar ist.
Im Vergleich zu Sichtprüfungen oder Färbetests basiert das vorgeschlagene Verfahren nicht auf subjektiver Wahrnehmung, die von der Erfahrung des Bedieners und der lokalen Geometrie am Schweißzehen abhängt. Selbst bei hoher Vergrößerung kann es schwierig sein, Risse frühzeitig zu erkennen (d.h. Rissinitiierung), insbesondere wenn der genaue Standort nicht im Voraus bekannt ist. Darüber hinaus werden die Ergebnisse mit DIC gespeichert und somit reproduzierbar und vergleichbar, während eine Sichtprüfung nur vorübergehend möglich ist.
Mit einer Vollfeldmessung ermöglicht das Verfahren die Überwachung der gesamten Breite der Probe oder der Länge der Schweißnaht. Mit Dehnungsmessstreifen wäre es notwendig, mehrere Messgeräte über die Probenbreite aufzutragen, da ihre Messung lokalisiert ist. Die Änderungen des Dehnungsmesssignals hängen von der Entfernung und der Position relativ zum Riss ab. Das Ergebnis würde davon abhängen, ob der Riss zwischen zwei Messgeräten oder zufällig vor einem einleiten würde.
Ein weiterer Vorteil von DIC ist, dass es visuell ist, und es gibt ein beschreibendes Bild des Risses. Mit Hilfe von Dehnungsmessstreifen zur Risserkennung oder akustischen Emission für Risswachstum wird die Risslänge selbst nicht überwacht, sondern durch Änderungen der gemessenen Dehnung bzw. akustischen Signale bestimmt. Zum Beispiel in Shrama et al.2 ERLAUBTE DIC das Verständnis und die Interpretation von akustischen Emissionssignalen. Andere Einflussfaktoren oder Störsignale können das gemessene Signal beeinflussen, was zu Unsicherheiten führt und eine sorgfältige Interpretation der Ergebnisse erfordert.
Verschiedene Anwendungen von DIC zur Überwachung von Rissen in Ermüdungstests wurden berichtet. In vielen Fällen wird DIC verwendet, um das Dehnungsfeld an der Rissspitze3,4,5 zu bewerten und Spannungsintensitätsfaktoren6,7,8 zu bestimmen oder Ermüdungsschäden an einem mikroskopischen Skala9,10. In diesen Fällen werden mikroskopische Bilder verwendet, um Bereiche von Interesse im Bereich von wenigen Millimetern zu untersuchen. Die geprüften Proben bestehen aus bearbeitetem Grundmaterial mit Abmessungen im Millimeterbereich. Größere Messflächen wurden von Tavares et al.11 aufgezeichnet, um Spannungsintensitätsfaktoren zu bestimmen, von Shrama et al.2 zur Untersuchung akustischer Emissionssignale und von Hasheminejad et al.12 zur Untersuchung von Rissen im Asphaltbeton. Poncelet et al.13 wandteN DIC an, um die Rissinitiierung basierend auf dem relativen Dehnungsinkrement über eine bestimmte Anzahl von Lastzyklen zu erkennen. Die Tests wurden an Proben mit einer bearbeiteten Oberfläche durchgeführt. Geschweißte14,15 oder gelötete Proben16 wurden mit DIC untersucht, um die Entwicklung von Stämmen während Ermüdungstests zu erfassen. Die Proben wurden von der Seite beobachtet, die die Entwicklung des Risses in tiefen Richtung, am Rand der Probe zeigen.
Alle vorgenannten Experimente wurden an servohydraulischen Prüfmaschinen mit Lastfrequenzen von wenigen Hertz (< 15 Hz) durchgeführt. Normalerweise wurden die Tests unterbrochen, um die Bilder für DIC aufzuzeichnen. Vanlanduit et al.17 haben während des Lauftests Bilder gemacht und Algorithmen angewendet, um die unterschiedlichen Test- und Bildaufzeichnungsfrequenzen zu kompensieren. Lorenzino et al.18 führten Tests an einer Resonanzprüfmaschine durch und nahmen DIC-Bilder mit mikroskopischen Kameras auf. 20 tests an einer Resonanzprüfmaschine mit einer Frequenz von 100 Hz ohne Unterbrechungen, wobei ein Verfahren verwendet wurde, das dem hier vorgestellten sehr ähnlich ist. Die Tests wurden an flachen, beschichteten Proben unter Biegelasten durchgeführt. Eine einzelne Kamera und ein ausgelöster Blitz wurden verwendet, um Bilder einer Fläche von 20 x 15 mm zu erfassen.
Das in diesem Papier vorgestellte Verfahren wird auf geschweißte Proben angewendet, die eine Kerbe und damit eine Spannungskonzentration darstellen. Es wird ein 3D-DIC-System mit zwei Kameras eingesetzt, das es ermöglicht, aus der Ebene Verschiebungen der Probe zu berücksichtigen. Die Kameras werden ausgelöst, während die Beleuchtung konstant ist. Die Risserkennung basiert auf dem Dehnungsfeld, das auf einer Fläche von 55 x 40 mm gemessen wird.
Das Verfahren bietet eine robuste und vergleichbare Möglichkeit, Risse in Ermüdungstests zu erkennen. Darüber hinaus bietet es eine Aufzeichnung der Rissausbreitung. Sie ist auf Resonanzprüfmaschinen mit hohen Belastungsfrequenzen anwendbar. Die Tests müssen nicht für Messungen unterbrochen werden, und während der Prüfung muss kein Bediener anwesend sein. Das Verfahren kann daher effizient auf eine große Anzahl von Tests angewendet werden, um Informationen über Rissinitiierung und Vermehrung abzurufen.
Protokoll
1. Probenvorbereitung
VORSICHT: Der Einsatz von Schweiß- oder Bearbeitungsgeräten ist potenziell gefährlich. Die Arbeiten sollten von qualifiziertem Personal und gemäß den Anweisungen der Hersteller ausgeführt werden.
- Bereiten Sie Proben mit der gewünschten Schweißgeometrie vor (z. B. Analschweißung, Längssteifen, Filetschweißen). Wenn die gesamte Probenbreite gemessen werden soll, kann die Probengröße durch die Fläche des eingesetzten Kamerasystems begrenzt werden. In den hier vorgestellten Tests wurden Proben verwendet, die eine mehrschichtige K-Butt-Schweißung zwischen zwei Platten unterschiedlicher Dicke enthielten (Abbildung 1). Die Proben wurden aus Baustahl S355 mittels Metall-Aktivgasschweißen hergestellt. Weitere Informationen zur Probenvorbereitung finden Sie in Friedrich und Ehlers21.
- Bei Bedarf konkurrierende Risspositionen durch Schleifen entschärfen. Dies kann die Schweißzehen auf der gegenüberliegenden Seite der Platte oder das andere Ende einer Versteifung sein. Hier sollte die Oberfläche geschliffen werden, bis sie glatt und frei von scharfen Kerben ist, um Risse zu vermeiden.
- Reinigen Sie die Probenoberfläche im Bereich um die Schweißnaht mit einem Reinigungstuch und einem Reiniger zum Entfetten. Entfernen Sie vorsichtig alle losen Materialien von der Schweißoberfläche und Schweißzehen mit einem Messingdrahtbürste. Die Oberfläche sollte öl- und fettfrei sein.
- Tragen Sie das Speckle-Muster für DIC mit abwechselnden Anwendungen von schwarzer und weißer Sprühfarbe auf. Zeigen Sie das Spray nicht direkt auf die Oberfläche, sondern lassen Sie den Sprühnebel auf der Probe absetzen. Es wird keine kontinuierliche Schicht benötigt. Die Speckle-Größe sollte so fein wie möglich sein, in der Größe von 0,1 mm (siehe Abbildung 2).
HINWEIS: Matte Farbe ist vorzuziehen, um Reflexionen zu reduzieren.
2. Test-Setup
VORSICHT: Der Einsatz mechanischer oder servohydraulischer Prüfgeräte ist potenziell gefährlich. Arbeiten Sie mit Vorsicht und befolgen Sie die Anweisungen des Herstellers.
- Positionieren Sie die DIC-Kameras, um den Interessenbereich auf dem in der Prüfmaschine platzierten Exemplar zu erfassen. Die genaue Einrichtung hängt von der eingesetzten Ausrüstung ab. In den hier vorgestellten Tests wurden die Kameras auf einem Gerüst montiert, das über die in der Prüfmaschine angeordnete Probe reichte(Abbildung 3).
- Passen Sie den Fokus der Kameraziele sorgfältig an, um sicherzustellen, dass der gemessene Bereich im Fokus steht. Bei den eingesetzten Kameras erfolgt dies durch Ein- oder Ausschrauben der Objektive, um den Abstand zwischen den Objektiven und dem Sensor der Kamera zu ändern.
- Stellen Sie die Position der Leuchten ein, um die Beleuchtung zu maximieren (hier wurden vier 16-Watt-LED-Leuchten verwendet; dies ermöglichte eine gleichmäßige Ausleuchtung des Messbereichs, aber auch andere Konfigurationen sind möglich). Die Verwendung von Polarisationsfiltern, die ordnungsgemäß auf den Lichtern installiert sind, wird empfohlen, um Reflexionen auf der metallischen Oberfläche zu reduzieren.
- Wählen Sie eine angemessene Belichtungszeit. Es hängt von der Testhäufigkeit ab und sollte eine kleine ausreichende Fraktion (1/35) der Dauer eines Lastzyklus betragen. Im hier vorgestellten Test betrug die Belichtungszeit 0,8 ms bei einer Prüffrequenz von 34 Hz.
- Kalibrieren Sie das DIC-System. Das Verfahren hängt vom verwendeten System ab und sollte in der jeweiligen Bedienungsanleitung beschrieben werden.
- Nehmen Sie einige Bilder mit der ausgewählten Belichtungszeit auf. Berechnen Sie Stämme mit appositer DIC-Software. Stellen Sie sicher, dass die Bildqualität gut genug ist, um Dehnungen zu berechnen, dass die Streuung in den Ergebnissen nicht übermäßig ist (im entladenen Zustand sollte sie nahe Null sein) und dass die Ergebnisse den gesamten Interessenbereich abdecken. Wenn die Bilder zu dunkel sind, stellen Sie die Beleuchtung ein. Es könnte notwendig sein, die Öffnung über die Ziele zu öffnen, obwohl dies die Tiefe der Fokussierung verringern wird. Ein helleres Speckle-Muster könnte ebenfalls helfen.
- Schließen Sie den Kraftsignalausgang der Prüfmaschine an, um die Kameras auszulösen. Es wurde ein kommerzielles DIC-System mit Hard- und Software verwendet, das das Auslösen des Triggers in bestimmten Intervallen von Lastzyklen ermöglicht. Dazu werden die Lastzyklen durch das steigende Kraftsignal gezählt, das einen bestimmten Wert überschreitet. Wenn die angegebene Anzahl von Lastzyklen erreicht ist, werden die Kameras ausgelöst, und die Zählung beginnt von neuem. Als Zusatzdatei wird eine beispielhafte Triggerliste geliefert.
- Führen Sie einen Testlauf durch, um die Verzögerung zwischen dem Triggersignal und der Kamerabelichtung zu ermitteln. Stellen Sie den Trigger vor der Spitze des Lastsignals ein, um die Verzögerung zu kompensieren. Wenn Sie die Triggerliste verwenden (siehe Schritt 2.7), stellen Sie den Parameterwert auf das erforderliche Lastsignal in Spannung ein. In den gezeigten Tests wurden die Kameras mit 91 % bzw. 96 % der maximalen Kraft ausgelöst. Diese Werte sind nur als Beispiel angegeben und nicht immer geeignet.
HINWEIS: Es ist nicht notwendig, dass die Bilder genau an der Lastspitze aufgenommen werden. Risse sollten dennoch sichtbar werden. - Legen Sie den Trigger auf ein Intervall von Lastzyklen fest, sodass die Gesamtzahl der Bilder über die erwartete Testdauer in der Größenordnung von 100 bis 200 liegt (z. B. alle 10.000 Zyklen für einen Test mit 106 Lastzyklen). Passen Sie in der Triggerliste (siehe Schritt 2.7) den Wert der Schleifen an die gewünschte Anzahl von Lastzyklen an.
3. Ermüdungstest
VORSICHT: Der Einsatz mechanischer oder servohydraulischer Prüfgeräte ist potenziell gefährlich. Arbeiten Sie mit Vorsicht und befolgen Sie die Anweisungen des Herstellers.
- Installieren Sie das Exemplar in der Prüfmaschine.
- Nehmen Sie bei Bedarf DIC-Bilder vor dem Laden auf. Dies ist für die Risserkennung nicht notwendig, ermöglicht es aber die Verwendung von DIC, um die Oberflächenbelastung unter Belastung zu messen.
- Wenden Sie den ersten Lastzyklus statisch an. Stoppen Sie bei maximaler Last und nehmen Sie einige Bilder für DIC. Ein Bild sollte ausreichen, aber da die Qualität der DIC-Ergebnisse möglicherweise nicht immer optimal ist, kann es hilfreich sein, ein paar weitere Bilder zur Analyse zur Auswahl zu haben. Für diese Bilder kann je nach Bedarf eine längere Belichtungszeit verwendet werden.
HINWEIS: Dieser statische Lastzyklus kann weggelassen werden, aber die statisch aufgenommenen Bilder sind wahrscheinlich von besserer Qualität als die, die während des dynamischen Tests erfasst wurden, wodurch die DIC-Ergebnisse verbessert werden. - Stellen Sie den Lastbereich ein, und starten Sie den zyklischen Test. Optional erhalten Sie Strandmarkierungen, indem Sie Intervalle einschließen, in denen die obere Last beibehalten, aber der Lastbereich reduziert wird. Für die hier gezeigten Beispiele wurde die Hälfte des Lastbereichs in 15.000 Zyklen pro 40.000 regulären Zyklen angewendet. Strandmarkierungen sind für das vorgestellte Verfahren nicht notwendig, bieten aber die Möglichkeit, die festgestellten Risslängen zu validieren.
- Geben Sie die statische und dynamische Last an, und führen Sie den Test aus, bis die Probe fehlschlägt. In den vorgestellten Tests wurde eine statische Last von 0 kN und eine dynamische Amplitude von 22,5 kN angewendet. Jeweils 50 kN statische und 50 kN dynamische Belastung wurden auf die spannungsentlastete Probe verwendet.
4. Nachbearbeitung
- Bewerten Sie den DIC und berechnen Sie die Dehnung in axialer (Lade-)Richtung der Probe mithilfe der appositesoftware. Kommerzielle Software (siehe Tabelle der Materialien), die die automatisierte Berechnung von Stämmen umfasst, wurde verwendet. Informationen zur Berechnung von Dehnungen finden Sie in Grédiac und Hild22 und eine Übersicht über aktuelle kommerzielle und Open-Source-DIC-Software finden Sie in Belloni et al.1. Verwenden Sie das Bild aus dem ersten statischen Lastzyklus, der in Schritt 3.3 erfasst wurde, als Referenzbild. Hierbei wurde für die DIC-Bewertung eine Facettengröße von 19 x 19 Pixeln (0,32 x 0,32 mm) und ein Facettenabstand von 15 x 15 Pixeln angewendet.
- Erstellen Sie ein Diagramm der berechneten Dehnung, und legen Sie die Legende des Diagramms auf relativ hohe Werte fest (0,5 % bis 1,0 %) um mögliche Geräusche zu unterdrücken. Je nach angewendeter Software sind diese Diagramme im Ergebnisbereich verfügbar, nachdem Verschiebungen und Dehnungen berechnet wurden (4.1).
- Führen Sie die Bildsequenz durch, die während der Testdauer erfasst wurde. Ein bildender Riss wird in Form von erhöhten Stämmen sichtbar. Ein makroskopischer Riss kann auftreten, wenn die Dehnungen 1% überschreiten.
- Um verschiedene Testergebnisse zu vergleichen, kann es von Interesse sein, zu bestimmen, wann der Riss eine bestimmte Länge erreicht. Risslängen von 2 mm wurden als technische oder makroskopische Risse betrachtet.
Ergebnisse
Um Risse zu erkennen und die Rissausbreitung zu überwachen, wurde die Dehnung in Der Laderichtung der Probe dargestellt. Risse wurden in Form von erhöhten Stämmen sichtbar (> 1%).
Die Ergebnisse von zwei Ermüdungstests werden vorgestellt. Die Tests wurden mit unterschiedlichen Lasten und Lastverhältnissen durchgeführt. Die Ergebnisse sind nicht für den direkten Vergleich zwischen den beiden Tests gedacht, sondern stellen typische Ergebnisse dieser Tests dar und zeigen die Fähigkeiten des vorgestellten Verfahrens auf.
Die Entwicklung eines Risses in einer Probe unter schweißgeschweißten Bedingungen ist in Abbildung 4dargestellt. Die Probe enthielt Restspannungen, die durch die Schrumpfung der Schweißnaht während der Kühlung verursacht wurden. Sie wurden durch Röntgenbeugung und Lochbohren gemessen und durch Schweißsimulationen21berechnet. Aufgrund von Zugrestspannungen in der Mitte der Probe löst sich der Riss an der Mittellinie aus. Zuerst begann die Belastung an der Stelle des bildenden Risses zu zunehmen. Ein technischer Riss wurde angenommen, wenn die Stämme 1% über eine Länge von 2 mm (N = 755.000) überstiegen. Der Riss breitete sich dann symmetrisch auf beide Seiten aus. Die festgestellte Risslänge wurde mit den während des Tests erzeugten Strandmarkierungen verglichen und zeigte eine gute Übereinstimmung. Das Video der DIC-Ergebnisse zeigt, wie sich die Rissausbreitung bei der Bildung der Strandmarkierungen verlangsamte.
Die Entwicklung eines Risses an einer stressentlasteten Probe ist in Abbildung 5dargestellt. Die Rissinitiierung wurde nicht durch Restspannungen beeinflusst. Mehrere Risse bildeten sich an verschiedenen Stellen entlang der Schweißnaht. Nach 574.000 Zyklen wurde ein Riss von 2 mm festgestellt. Die einzelnen Risse wuchsen dann und vereinheitlichten sich schließlich. Die festgestellte Risslänge wurde erneut mit den Strandmarkierungen verglichen.
Die Erzeugung von Strandmarkierungen bietet eine gute Möglichkeit, die mit der DIC-Technik erkannten Risslängen zu validieren. Darüber hinaus bietet es die Möglichkeit, die Tiefe des Risses mit der auf der Probenoberfläche gemessenen Länge zu korrelieren. In einem frühen Stadium des Risses, in der Nähe der Oberfläche, könnte es schwierig sein, Strandmarkierungen zu erhalten, die deutlich sichtbar sind. Hier zeigten die Ergebnisse den Vorteil des DIC-Ansatzes.
Wie in Abbildung 4 und Abbildung 5 dargestellt, ist das Ergebnis des Verfahrens eine Reihe von Bildern (oder ein Video), die die Entwicklung von Rissen an der Schweißnaht zeigen. Aus diesen Bildern lässt sich die Herkunft und die Anzahl der Risse bestimmen. Darüber hinaus können sie verwendet werden, um zu bestimmen, wann ein Riss eine bestimmte Länge erreicht hat. Risse von 2 mm Länge wurden als makroskopisch oder technisch betrachtet. Diese Risslänge konnte zuverlässig aus den Bildern abgerufen werden und wurde in dieser Studie verwendet, um das Ergebnis einer Reihe von Tests zu vergleichen. Darüber hinaus wäre diese Risslänge aus technischer Sicht im Betrieb mit den verfügbaren Inspektionstechniken nachweisbar. Durch die Messung der Risslänge aus den resultierenden Bildern und der Korrelation mit der Anzahl der Lastzyklen ist es auch möglich, eine Risswachstumskurve zu zeichnen oder Risswachstumsraten zu bestimmen. Diese können bei bruchmechanischen Berechnungen der Rissausbreitung von Interesse sein.
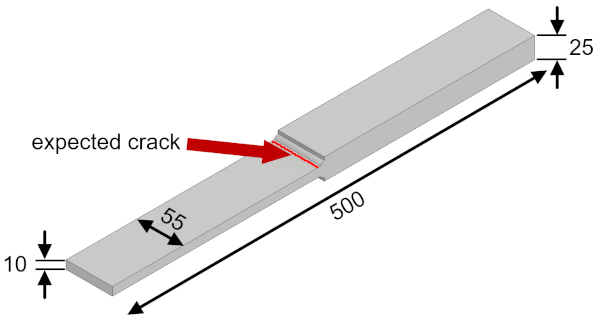
Abbildung 1: Mehrschichtige K-Butt-Schweißproben, die für die Ermüdungsprüfungen verwendet werden. Abmessungen in Millimetern. Bitte klicken Sie hier, um eine größere Version dieser Abbildung anzuzeigen.
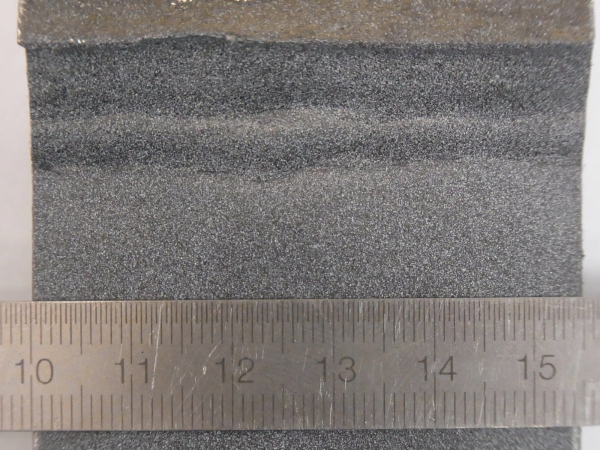
Abbildung 2: Speckle-Muster für die digitale Bildkorrelation an der Schweißnaht. Bitte klicken Sie hier, um eine größere Version dieser Abbildung anzuzeigen.
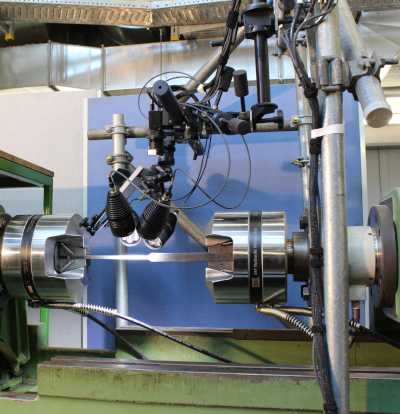
Abbildung 3: Testeinrichtung mit DIC-Kameras und Leuchten, die von einer Gerüststruktur über der Probe unterstützt werden. Bitte klicken Sie hier, um eine größere Version dieser Abbildung anzuzeigen.
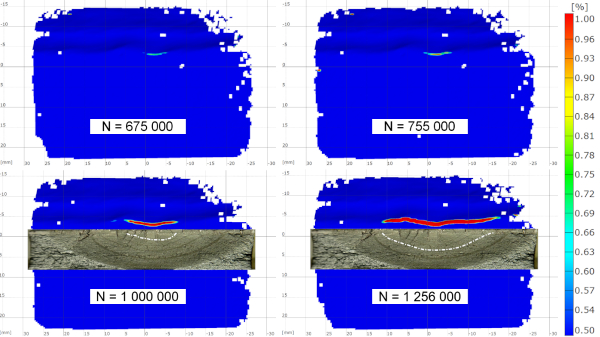
Abbildung 4: Prozentuale Dehnung in der Laderichtung (vertikal), die die Entwicklung eines Risses und den Vergleich mit Strandmarkierungen an einer Probe unter schweißgeschweißten Bedingungen zeigt. N = Anzahl der Lastzyklen. Bitte klicken Sie hier, um eine größere Version dieser Abbildung anzuzeigen.
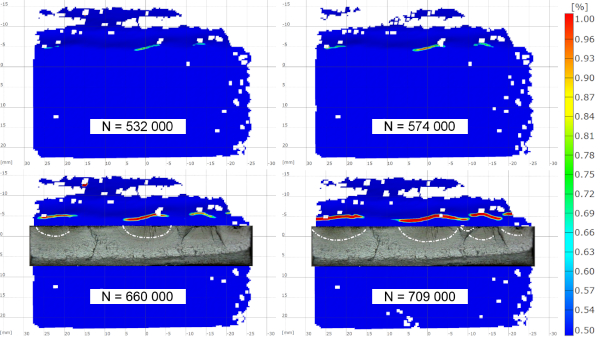
Abbildung 5: Prozentuale Belastung in der Laderichtung (vertikal), die die Entwicklung von Rissen und den Vergleich mit Strandmarkierungen an einem stressentlasteten Exemplar zeigt. N = Anzahl der Lastzyklen. Bitte klicken Sie hier, um eine größere Version dieser Abbildung anzuzeigen.
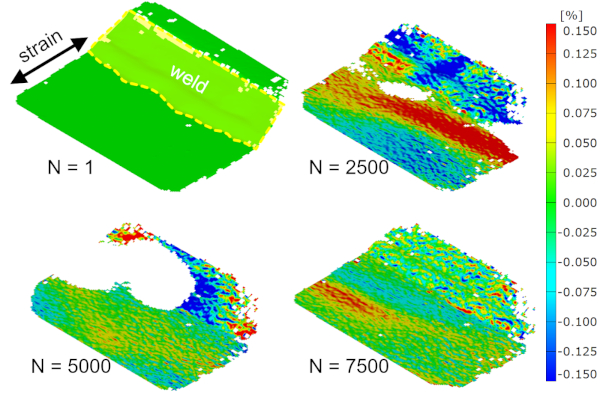
Abbildung 6: Prozentuale Belastung in Der Laderichtung bei maximaler Belastung des ersten statischen Lastzyklus (N = 1) und zu Beginn des Ermüdungstests bei unterschiedlichen Lastzyklen. Bitte klicken Sie hier, um eine größere Version dieser Abbildung anzuzeigen.
Ergänzende Datei 1: Triggerliste. Bitte klicken Sie hier, um diese Datei anzuzeigen (Rechtsklick zum Herunterladen).
Diskussion
Das vorgestellte Verfahren besteht darin, DIC zur Erkennung und Überwachung von Ermüdungsrissen an geschweißten Proben zu verwenden, die an einer Resonanzprüfmaschine getestet wurden, ohne die Prüfung zu unterbrechen. Die größte Herausforderung in der Anwendung ist die hohe Lastfrequenz der Resonanzprüfmaschine. Für die Erfassung der Bilder für die DIC-Tests sind relativ kurze Belichtungszeiten und damit eine hohe Ausleuchtung erforderlich. Daher muss die Beleuchtung maximiert werden. Auf der anderen Seite können Reflexionen auf der metallischen Oberfläche die Verwendung von Polarisationsfiltern erfordern, was die Menge an Licht, das in die Kameras eindringt, reduziert. Um das verfügbare Licht besser zu nutzen, kann die Blende der Ziele vergrößert werden. Dadurch wird die Schärfentiefe verringert. Es ist daher notwendig, den Fokus genau in der Entfernung der Probenoberfläche einzustellen und die A-Ebenen-Bewegung der Probe sollte den fokussierten Bereich nicht überschreiten. Die Einrichtung der Kameras und die Beleuchtung erfordert besondere Sorgfalt.
Dennoch sind die von DIC berechneten Stämme möglicherweise nicht sehr genau (Abbildung 6). Die berechneten Stämme können ein hohes Rauschen aufweisen. Bei einigen der für DIC verwendeten Facetten wird das Speckle-Muster möglicherweise nicht erkannt und Stämme werden nicht berechnet. Das vorgeschlagene Verfahren hat sich jedoch hinsichtlich der Qualität der DIC-Ergebnisse als robust erwiesen. Auch wenn die Ergebnisse nicht gut genug sind, um die Dehnungen an der Schweißnaht genau zu bestimmen, sollte es dennoch möglich sein, Risse zu erkennen.
Die hier vorgestellte Schweißnaht weist im Vergleich zu anderen Schweißgeometrien eine relativ glatte Schweißzehenforme auf. Risse sind wahrscheinlich bei Unvollkommenheiten entlang der Schweißzehen mit einer scharfen Kerbe und damit hoher Spannungskonzentration zu initiieren. Leider ist es möglicherweise nicht möglich, Stämme durch DIC an genau diesen Stellen auszuwerten, da die für die Berechnung verwendeten Facetten möglicherweise nicht erkannt werden. Abbildung 5 zeigt z. B. einen Riss, der auf der linken Seite der Probe beginnt und facettenweise bei +25 mm horizontal / -5 mm vertikal fehlt. Aber wie im Beispiel gezeigt, ist es auch wenn einige Facetten nicht ausgewertet werden, immer noch zu bestimmen, wann der Riss beginnt und zu wachsen beginnt. Bei Schweißnähten mit einem steileren Winkel und schärferen Kerben (z. B. Längssteifen, Filetschweißen) kann es helfen, die Kameras um 15° zu neigen, um den Winkel zur Schweißfläche zu erhöhen. Das vorgeschlagene Verfahren wurde auch auf Längssteifen angewandt. Trotz der relativ scharfen Kerbe an der Schweißstfolge war es möglich, die Rissinitiierung zuverlässig zu erkennen.
Makroskopische Risse werden angenommen, wenn Stämme von 1% oder mehr erreicht werden. In einer Studie von Kovérik et al.20wurde DIC angewendet, um Risse an thermischen, mit Spray beschichteten, ungekten Proben zu erkennen. Es wurde festgestellt, dass der Schwellenwert für die Risserkennung im Bereich von 0,5 % und 1 % festgelegt werden könnte, ohne die Ergebnisse erheblich zu beeinträchtigen. Diese Werte werden durch den Vergleich mit den Strandmarken bestätigt (Abbildung 4 und Abbildung 5). Ein niedrigerer Wert führt zu einer früheren Risserkennung, ist jedoch möglicherweise anfälliger für Unsicherheiten und führt zu weniger vergleichbaren Ergebnissen. Ein höherer Wert wird zu einer späteren Erkennung der Rissinitiierung führen, aber die Ergebnisse werden wahrscheinlich vergleichbarer und reproduzierbarer sein.
Das statische Anwenden des ersten Lastzyklus (Schritt 3.3) kann zeitaufwändig sein, wenn viele Tests durchgeführt werden. Wenn keine Kunststoffstämme an der Schweißzehen (Notch) auftreten, kann es auch weggelassen werden und die unbelastete Bedingung (Schritt 3.2) als Referenz für Dehnungsberechnungen verwendet werden. Andernfalls kann eines der zu Beginn des dynamischen Tests aufgenommenen Bilder verwendet werden, wenn die Bildqualität angemessen ist (siehe Abbildung 6).
Wenn nur wenige Proben getestet werden, sollte die Rüstzeit nicht unterschätzt werden. Es kann einige Zeit und iterative Schleifen erfordern, um die Kameras genau zu installieren und einzurichten und die Kalibrierung durchzuführen, um die richtigen Bilder für die DIC-Bewertung zu erhalten.
Die Probenvorbereitung hingegen ist schnell und kostengünstig. Die Proben müssen nur gereinigt und mit Farbe besprüht werden, um den Speckle patter aufzutragen. Dies ist mit geringen Kosten verbunden und macht das vorgeschlagene DIC-basierte Verfahren praktikabel, insbesondere wenn eine große Anzahl von Proben getestet wird.
Ein weiterer Vorteil, insbesondere bei großen Proben oder Tests, die über Nacht laufen, besteht darin, dass die Kameras automatisch ausgelöst werden und die Tests nicht unterbrochen werden müssen.
Eine Einschränkung des DIC-Verfahrens besteht darin, dass es als optische Methode auf Oberflächenrisse beschränkt ist. Darüber hinaus muss der zu überwachende Bereich von den Kameras sichtbar sein, während die Probe in der Prüfmaschine montiert wird.
Das vorgestellte Verfahren wurde hauptsächlich verwendet, um den Beginn technischer Risse zu erkennen. Wie gezeigt, ermöglicht es aber auch die Beurteilung des Risswachstums (z. B. zur Bestimmung von Rissausbreitungsraten). Das Ergebnis ist die auf der Oberfläche sichtbare Länge. Rissfrontkrümmung kann jedoch nicht erkannt werden.
Das Verfahren bewies seine Anwendbarkeit auf geschweißte Proben, die eine relativ komplizierte Oberflächentopologie darstellen. Sie sollte auch auf nicht geschweißte Proben anwendbar sein, da das Fehlen geometrischer Kerben die DIC-Messungen erleichtern sollte. Ein ähnliches Verfahren wurde in der20.
Darüber hinaus könnte das Verfahren auch für Ermüdungsprüfungen an servohydraulischen Prüfmaschinen angewendet werden. Hier wäre die Prüfhäufigkeit niedriger als bei einer Resonanzprüfmaschine. Die Belichtungszeit der Kameras könnte somit länger sein, was die Kameraeinrichtung erleichtern sollte.
Zusammenfassend lässt sich sagen, dass das vorgestellte Verfahren eine einfache Möglichkeit bietet, die Entwicklung von Rissen in Ermüdungstests zu untersuchen. Es ermöglicht die Erkennung von technischen Rissen und die Überwachung der Rissausbreitung (z.B. zur Bestimmung von Rissausbreitungsraten in Ermüdungstests). Die Veranschaulichung der Ergebnisse erleichtert ihre Interpretation und Bewertung. Die Technik ist auf Resonanzprüfmaschinen mit hohen Ladefrequenzen anwendbar, ohne die Tests zu unterbrechen. Die Messungen sind vollautomatisch, so dass keine kontinuierliche Überwachung erforderlich ist. Sie ist auf geschweißte Proben anwendbar, die eine relativ komplizierte Geometrie im Interessenbereich aufweisen. Bei kleinen Proben ermöglicht es die Abdeckung der gesamten Breite der Probe. Darüber hinaus zeichnet sich das Verfahren durch eine einfache Einrichtung und grundlegende Nachbearbeitung aus, was es zu einer praktischen Alternative zu bestehenden Methoden macht.
Offenlegungen
Die Autoren haben nichts zu verraten.
Danksagungen
Gefördert von der Deutschen Forschungsgemeinschaft (DFG) EH 485/4-1.
Materialien
| Name | Unternehmen | Katalognummer | Kommentare |
|---|---|---|---|
| ARAMIS 5M | gom | DIC System bestehend aus zwei 5 Megapixel Kameras und Steuergerät | |
| ARAMIS | gom | v6.3.1-2 | DIC Software |
| Kalibrierobjekt | gom | CP 20 | MV 30 x 24 mm2 |
| Kameraobjektive, 50 mm | Titanar 2.8 / 50 | ||
| Hydraulischer Keilgriff | MTS | 647.25A02 | |
| Hydraulische Griffversorgung | MTS | 685.10 | 10.000 Psi |
| LED-Leuchten | Diana LEDscale | KSP0495-0001A | 4 x 16 W LED-Leuchten |
| Polarisationsfilter | Schneider-Kreuznach | 52,0 AUF (2 x für Kameras) | |
| Polarisationsfilter | Schneider-Kreuznach | 67,0 AUF (4 x für Leuchten) | |
| Resonanzprüfmaschine | Schenck | 200 kN Resonanzprüfmaschine | |
| Steuergerät für Resonanzprüfmaschine | Rumul | v 2.5.3 | Steuergerät und Software für Resonanzprüfmaschine |
| Sprühfarbe | Schwarz-Weiß-Sprühfarbe, matt |
Referenzen
- Belloni, V., et al. Digital image correlation from commercial to FOS software: a mature technique for full-field displacement measurements. The International Archives of the Photogrammetry, Remote Sensing and Spatial Information Sciences. XLII-2, 91-95 (2018).
- Shrama, K., Clarke, A., Pullin, R., Evans, S. L. Detection of cracking in mild steel fatigue specimens using acoustic emission and digital image correlation. 31st Conference of the European Working Group on Acoustic Emission. , Dresden, Germany. (2014).
- Carroll, J. D., Abuzaid, W., Lambros, J., Sehitoglu, H. High resolution digital image correlation measurements of strain accumulation in fatigue crack growth. International Journal of Fatigue. 57, 140-150 (2013).
- Malitckii, E., Remes, H., Lehto, P., Bossuyt, S. Full-field strain measurements for microstructurally small fatigue crack propagation using digital image correlation method. Journal of Visualized Experiments. (143), e59134(2019).
- Rabbolini, S., Beretta, S., Foletti, S., Cristea, M. E. Crack closure effects during low cycle fatigue propagation in line pipe steel: An analysis with digital image correlation. Engineering Fracture Mechanics. 148, 441-456 (2015).
- Carroll, J. D., et al. Multiscale analysis of fatigue crack growth using digital image correlation. Proceedings of the XIth International Congress and Exposition on Experimental and Applied Mechanics. , Orlando, FL. (2008).
- Durif, E., Fregonese, M., Rethore, J., Combescure, A. Development of a digital image correlation controlled fatigue crack propagation experiment. EPJ Web of Conferences. 6, 31012(2010).
- Maletta, C., Bruno, L., Corigliano, P., Crupi, V., Guglielmino, E. Crack-tip thermal and mechanical hysteresis in Shape Memory Alloys under fatigue loading. Materials Science & Engineering A. 616, 281-287 (2014).
- Rupil, J., Roux, S., Hild, F., Vincent, L. Fatigue microcrack detection with digital image correlation. The Journal of Strain Analysis for Engineering Design. 46 (6), 492-509 (2011).
- Risbet, M., Feissel, P., Roland, T., Brancherie, D., Roelandt, J. M. Digital image correlation technique: application to early fatigue damage detection in stainless steel. Procedia Engineering. 2, 2219-2227 (2010).
- Tavares, P. J., Ramos, T., Braga, D., Vaz, M. A. P., Moreira, P. M. G. P. SIF determination with digital image correlation. International Journal of Structural Integrity. 6 (6), 668-676 (2015).
- Hasheminejad, N., et al. Digital image correlation to investigate crack propagation and healing of asphalt concrete. Proceedings of the 18th International Conference on Experimental Mechanics. , Brussels, Belgium. (2018).
- Poncelet, M., et al. Biaxial high cycle fatigue of a type 304L stainless steel: cyclic strains and crack initiation detection by digital image correlation. European Journal of Mechanics / A Solids. 29 (5), 810-825 (2010).
- Corigliano, P., et al. Fatigue assessment of Ti-6Al-4V titanium alloy laser welded joints in absence of filler material by means of full-field techniques. Frattura ed Integrità Strutturale. 43, 171-181 (2018).
- Corigliano, P., Crupi, V., Guglielmino, E., Sili, A. M. Full-field analysis of AL/FE explosive welded joints for shipbuilding applications. Marine Structures. 57, 207-218 (2018).
- Koster, M., Kenel, C., Lee, W., Leinenbach, C. Digital image correlation for the characterization of fatigue damage evolution in brazed steel joints. Procedia Materials Science. 3, 1117-1122 (2014).
- Vanlanduit, S., Vanherzeele, J., Longo, R., Guillaume, P. A digital image correlation method for fatigue test experiments. Optics and Lasers in Engineering. 47, 371-378 (2009).
- Lorenzino, P., Beretta, G., Navarro, A. Application of Digital Image Correlation (DIC) in resonance machines for measuring fatigue crack growth. Frattura ed Integrità Strutturale. 30, 369-374 (2014).
- Kovárík, O., et al. Resonance bending fatigue testing with simultaneous damping measurement and its application on layered coatings. International Journal of Fatigue. 82, 300-309 (2016).
- Kovárík, O., et al. Fatigue crack growth in bodies with thermally sprayed coating. Journal of Thermal Spray Technology. 25 (1-2), 311-320 (2016).
- Friedrich, N., Ehlers, S. A simplified welding simulation approach used to design a fatigue test specimen containing residual stresses. Ship Technology Research. 66 (1), 22-37 (2019).
- Full-field measurements and identification in solid mechanics. Grédiac, M., Hild, F. , ISTE and Wiley. London, UK; Hoboken, NJ. (2013).
Nachdrucke und Genehmigungen
