Dieses Protokoll beschreibt ein Verfahren zur schnellen Herstellung von weichen pneumatischen Aktuatoren und Robotern mit einem dünnen Formfaktor. Die Herstellungsmethode beginnt mit der Laminierung von thermoplastischen Polyurethanplatten (TPU), gefolgt vom Laserschneiden/Schweißen eines zweidimensionalen Musters zu Aktoren und Robotern.
Methodenartikel
Schnelle Fertigung von dünnen Soft Pneumatikantrieben und Robotern
In diesem Artikel
Zusammenfassung
Zusammenfassung
Dieses Protokoll beschreibt ein Verfahren zur schnellen Herstellung von weichen pneumatischen Aktuatoren und Robotern mit einem ultradünnen Formfaktor mit einer Wärmepresse und einer Laserschneidermaschine. Das Verfahren beginnt mit der Laminierung von thermoplastischen Polyurethanplatten (TPU) mit einer Wärmepresse für 10 min bei einer Temperatur von 93 °C. Als nächstes werden die Parameter der Laserschneidermaschine optimiert, um einen rechteckigen Ballon mit maximalem Berstdruck zu erzeugen. Mit den optimierten Parametern werden die Weichenaktuatoren dreimal nacheinander lasergeschnitten/geschweißt. Als nächstes wird eine Dosiernadel am Aktuator befestigt, so dass sie aufgeblasen werden kann. Die Wirkung geometrischer Parameter auf die Durchbiegung des Aktuators wird systematisch untersucht, indem die Kanalbreite und -länge variiert werden. Schließlich wird die Leistung des Aktuators durch eine optische Kamera und einen Flüssigkeitsspender charakterisiert. Herkömmliche Herstellungsverfahren von weichen pneumatischen Aktuatoren auf Basis von Silikonformungen sind zeitaufwändig (mehrere Stunden). Sie führen auch zu starken, aber sperrigen Aktuatoren, was die Anwendungen des Aktuators einschränkt. Darüber hinaus ist die Mikrofertigung von dünnen pneumatischen Aktuatoren zeitaufwändig und teuer. Die vorgeschlagene Herstellungsmethode in der aktuellen Arbeit löst diese Probleme durch die Einführung einer schnellen, einfachen und kostengünstigen Herstellungsmethode für ultradünne pneumatische Aktuatoren.
Einleitung
Als Einen Schritt nach vorn bei der Herstellung von weichen pneumatischen Aktuatoren veranschaulicht die vorgeschlagene Methode die schnelle Herstellung von ultradünnen pneumatischen Aktuatoren aus thermoplastischem Polyurethan (TPU)1. Diese Aktuatoren sind besonders nützlich in Anwendungen, bei denen die Roboter leicht und/oder auf kleinem Raum passen müssen. Solche Anwendungen können als Transkatheter-Chirurgiemanipulatoren, tragbare Aktuatoren, Such- und Rettungsroboter sowie Flug- oder Schwimmroboter gedacht werden.
Das herkömmliche Herstellungsverfahren von dünnen, weichen pneumatischen Aktuatoren, das auf Silikonformung basiert, ist zeitaufwändig (mehrere Stunden) und aufgrund der geringen Auflösung der 3D-gedruckten Formen und Schwierigkeiten beim Entformen von dünnen (weniger als 0,5 mm) Aktuatoren sehr anspruchsvoll. Insbesondere erfordert die Herstellung von dünnen Aktuatoren die Anwendung von spezialisierten Werkzeugen und Methoden2.
Mikrofabrikationstechniken können zur Herstellung von dünnen Aktuatoren3,4,5,6,7. Alternativ haben Ikeuchi et al. dünne pneumatische Aktuatoren mit Membranmikroprägung8entwickelt. Diese Methoden sind zwar effektiv, erfordern jedoch teure Werkzeuge und sind zeitaufwändig. Daher haben sie begrenzte Anwendungen.
Paek et al. demonstrierten eine einfache Methode zur Herstellung von kleinen weichen Aktuatoren mit Dip-Beschichtung von zylindrischen Schablonen2. Obwohl wirksam, gibt es zwei Probleme mit der weit verbreiteten Anwendung dieser Methode: Erstens ist es nicht einfach, die Dicke der dip-beschichteten Merkmale zu kontrollieren, und zweitens ist seine Anwendung auf eine begrenzte Anzahl von dreidimensionalen (3D) Designs beschränkt.
Peano-Aktoren9,10 und Beutelmotoren11,12 haben kompakte zweidimensionale (2D) Designs, die zu dünnen Formfaktoren führen (d.h. große Flächen mit geringer Dicke). Veale et al. berichteten Entwicklung von linearen Peano-Aktuatoren aus verstärkten Kunststoff- und Textilsilikon-Verbundwerkstoffen1,8. Niiyama et al. entwickelten Beutelmotoren mit thermoplastischen Folien, hergestellt durch Wärmeprägungs- und Wärmebildsysteme11,12.
Während das 2D-Design von Peano-Aktuatoren und Beutelmotoren sie in ihrem unbetätigten Zustand sehr dünn macht, dehnt sich ihre Nullvolumenkammer bei inflationsbedingt auf ein relativ großes Volumen aus und beschränkt so ihre Anwendung für den Betrieb in begrenzten Räumen wie Transkathetertherapien oder Such- und Rettungsmissionen1. Im Gegensatz zu diesen Ausführungen können die vorgeschlagenen Weichenaktuatoren in der aktuellen Methode mit relativ kleinen Stämmen betätigt werden. So besetzen sie selbst im betätigten Zustand relativ kleine Räume1.
Protokoll
1. Glätten der TPU-Platten durch Wärmepressen
- Kalibrieren Sie einen Kraftsensor, der in der Wärmepresse verwendet werden soll.
- Sandwich den Kraftsensor zwischen zwei Schichten Silikon (50 mm x 50 mm x 3 mm dick). Platzieren Sie den Kraftsensor und die Silikonschichten zwischen den Kompressionsplatten/Amboss der Zugmaschine. Verringern Sie den Abstand zwischen den Platten, indem Sie den Knopf der Wärmepresse im Uhrzeigersinn drehen und die Kraft und den Widerstand des Sensors aufschreiben.
- Messen Sie den Bereich des Sensors mit einem digitalen Bremssattel und teilen Sie die Kraftwerte durch den gemessenen Bereich, um die Druckdaten zu erhalten. Passen Sie eine lineare Linie mithilfe einer Kalkulationstabelle an die Druck- und Widerstandsdaten an, um den Sensor zu kalibrieren.
- Legen Sie den Kraftsensor in die Wärmepresse und drehen Sie den Druckknopf, bis ein Druck von 200 kPa vom Sensor abgelesen wird.
- Tragen Sie Handschuhe, um eine Kontamination der TPU-Folien zu vermeiden.
- Schneiden Sie vier Lagen TPU mit einer Schere oder einem Laserschneider, um die Wärmepressplatten (30 mm x 30 mm) zu passen. Positionieren Sie die vier Blätter so, dass alle vier Kanten ausgerichtet sind.
- Legen Sie die TPU-Blätter in die Wärmepresse.
- Stellen Sie die Temperatur der Wärmepresse auf 200 °F (93 °C) ein. Schließen Sie die Wärmepresse vollständig.
- Halten Sie die Folien in der Wärmepresse für 10 min. Öffnen Sie die Wärmepresse und entfernen Sie die laminierten TPU-Folien, um in Schritt 3.12 lasergeschnitten zu werden.
2. Suche nach den optimalen Laserparametern
- Wie in Abschnitt 1 beschrieben, drücken Sie zwei Schichten TPU.
- Entwerfen Sie mit Computer-Aided Design (CAD)-Software ein Quadrat mit 20 mm Seiten und einem Rechteck von 4 mm x 8 mm, das als Einlass des quadratischen Ballons fungiert.
- Laserschneiden/Schweißen des quadratischen Musters aus Schritt 2.2 aus den TPU-Schichten aus Schritt 2.1 unter Verwendung der folgenden Einstellungen in der Laserschneider-Software: Pulspro-Zoll (PPI) auf 500 einstellen, die Leistung von 10 % bis 100 % variieren und für jeden Leistungswert die Geschwindigkeit von 10 % bis 100 % variieren.
- Schneiden Sie das Ende des Einlasses des quadratischen Ballons mit einer Schere.
- Legen Sie eine Nadel in den quadratischen Balloneinlass ein, tragen Sie Kleber (Materialtabelle) um ihn herum auf und wickeln Sie das Polytetrafluorethenband (PTFE) um die Verbindung.
HINWEIS: Nach 5 min ist es einsatzbereit. - Identifizieren Sie den durchschnittlichen Berstdruck des quadratischen Ballons, indem Sie ihn mit einem präzisen Flüssigkeitsspender aufblasen.
- Erhöhen Sie den Druck des Ballons mit dem präzisen Flüssigkeitsspender, bis er platzt. Messen und notieren Sie den Berstdruck. Wiederholen Sie diesen Schritt 5x und erhalten Sie den durchschnittlichen Berstdruck.
- Wiederholen Sie die Schritte 2.1-2.7 für den gesamten Bereich der Leistungs- und Geschwindigkeitswerte und identifizieren Sie den maximalen Berstdruck des quadratischen Ballons und die zugehörigen Leistungs- und Geschwindigkeitswerte als optimale Parameter für die Lasermaschine.
3. Herstellung der Aktuatoren durch Laserschneiden/Schweißen
- Entwerfen Sie das gewünschte Aktuatormuster mit CAD-Software.
HINWEIS: AutoCAD 2017 wird in diesem Protokoll verwendet. - Wählen Sie das gesamte Design in der CAD-Software aus, indem Sie alle Segmente des Entwurfs hervorheben.
- Ändern Sie in der Taskleiste unter dem Abschnitt Eigenschaften die Linienstärke auf 0 mm, damit die Software erfolgreich auf den Laserschneider gedruckt werden kann.
- Wählen Sie in der Taskleiste Druckenaus. Ändern Sie den Druckernamen im Menü in "VLS2.30".
- Wählen Sie in den Druckereinstellungendas Papierformat als benutzerdefinierte Landschaftaus.
- Deaktivieren Sie im Abschnitt Plotskala die Option Auf Papier anpassen, und skalieren Sie dann die Bildgröße als 1 mm = eine Längeneinheit.
- Überprüfen Sie im Plotoffset (Origin Set to Printable Area) die Option "Plotten zentrieren".
- Schalten Sie den Luftfilter ein, indem Sie den Ein-/Ausschalter drücken.
- Schalten Sie den Laserschneider ein, indem Sie den Netzschalter drücken oder auf das Netzsymbol der Universal Laser System Control Panel Software klicken.
- Legen Sie in der Einstellungsoption die Geschwindigkeit = 60 %, PPI = 500 und die Leistung = 80 % fest.
HINWEIS: Diese Parameter müssen möglicherweise basierend auf der spezifischen Laserleistung des verwendeten Systems geändert werden. - Verschieben Sie den Laserpointer mit dem Werkzeug Fokusansicht in die linke obere und rechte untere Ecke des Musters, um sicherzustellen, dass das gesamte Muster in die laminierten TPU-Folien (30 mm x 30 mm) in Schritt 1.10 passt.
- Um die Lasermaschine zu fokussieren, bewegen Sie den Linsenwagen in die Mitte des Tisches. Platzieren Sie das Fokuswerkzeug auf dem Tisch, und verschieben Sie den Tisch nach oben, bis die Oberseite des Fokuswerkzeugs die Vorderseite des Linsenschlittens berührt. Bewegen Sie dann den Tisch langsam nach oben, bis der Linsenwagen die Kerbe des Fokuswerkzeugs trifft und ihn nach vorne stößt.
HINWEIS: Der Laser ist fokussiert und bereit für den Einsatz mit den Parametern in 3.11. - Ohne die Position des TPU-Blatts zu ändern, führen Sie den Laser erneut aus, verringern Sie jedoch die Geschwindigkeit = 55 %, erhöhen Sie die Leistung = 85 % und halten Sie PPI = 500.
- Führen Sie einen dritten Lauf des Lasers durch, um sicherzustellen, dass es keine Leckagen im Aktor gibt. Legen Sie die Geschwindigkeit = 50 % fest, erhöhen Sie die Leistung = 90 % und halten Sie PPI = 500.
4. Verklebung von Edelstahl-Dosiernadeln mit Luer-Verriegelungsanschluss
- Schneiden Sie das Ende des Ballonantriebs mit einer Schere.
- Legen Sie eine Nadel in den Ballonantrieb ein, tragen Sie Kleber um ihn auf und wickeln Sie das PTFE-Band um die Verbindung.
HINWEIS: Nach 5 min ist es einsatzbereit.
5. Charakterisierung der Soft-Aktoren
- Montieren Sie eine Kamera mit einem ausreichenden Abstand über den Aktuator, so dass der Aktuator sowohl in seinem druck- als auch in dem druckbeaufstübten Zustand in der Kamera vollständig sichtbar ist.
- Halten Sie den Aktuator so fest, dass seine Durchbiegung bei Druck orthogonal zur Kamera ist.
- Erhöhen Sie den Druck des Aktuators mit einem präzisen Flüssigkeitsspender, bis er ohne Platzen in seinen vollen Bereich abgelenkt wird. Nehmen wir den gesamten Bereich als maximale Durchbiegung des Aktuators ohne plastische Verformung oder Leckage oder Bersten aufgrund von Überinflation an.
- Erhöhen Sie den Aktuatordruck, bis er 20 % seiner gesamten Reichweite erreicht, und notieren Sie den Druck.
- Nehmen Sie mit der Kamera aus Schritt 5.1 ein Bild des Aktors auf, und verwenden Sie dann eine Bildverarbeitungssoftware (z.B. imageJ), um die X- und Y-Koordinaten der Spitze des Aktuators im Bild zu messen.
- Wiederholen Sie die Schritte 5.4 und 5.5, bis Sie den vollen Bereich der Aktuatorablenkung erreichen.
- Zeichnen Sie ein X-Y-Diagramm der Ablenkung des Aktuators im Vergleich zum Inflationsdruck mithilfe einer Plotsoftware.
Ergebnisse
Um die vorgeschlagene Methode zu demonstrieren, zeigen wir die Herstellung eines einzigen Biegeaktors. Um diesen Aktuator herzustellen, wurden vier Platten TPU der Größe 25 cm x 25 cm geschnitten, zusammengestapelt und dann mit einer Wärmepresse geglättet (Abbildung 1A). Nach dem Protokoll wurde die Wärmepresse 10 min bei einer eingestellten Temperatur von 200 °F aufgebracht. Falten in den laminierten Platten können während des Laserschneidschritts zu Problemen mit der Verklebung führen, so dass eine perfekt glatte Oberfläche für reproduzierbare Ergebnisse entscheidend ist. Abbildung 1B zeigt beispielsweise eine resultierende Laminierung, die Falten enthält, die keine gewünschten Ergebnisse erzielen, während Abbildung 1C eine resultierende Laminierung zeigt, die ausreichend flach ist, um die gewünschten Ergebnisse zu erzielen.
Das 2D-Design des pneumatischen Aktuators wurde in AutoCAD gezeichnet. Dieser Aktuator wurde einfach durch Zeichnen eines Rechtecks von 8 mm x 150 mm hergestellt. Ein lineares Muster von acht Linien, jeweils 1,34 mm lang, wurde in der Mitte des Designs mit einem Abstand von 10 mm hinzugefügt (rot hervorgehoben in Abbildung 2). Schließlich wurde die Öffnung des Aktuators (blau hervorgehoben in Abbildung 2) durch Hinzufügen eines offenen Rechtecks von 4 mm x 8 mm entworfen. Eine AutoCAD-Datei (.dwg) für diesen Linearantrieb ist im Ergänzungsmaterialverfügbar.
Der laminierte Vierschichtstapel tPU wurde dann in die Laserschneidmaschine(Abbildung 3A) gelegt und das 2D-Design mit der Software der Laserschneidmaschine importiert. Das Fokuswerkzeug am Laserschneider überprüfte die Anpassung der Position der 2D-Zeichnung auf den laminierten TPU-Blättern. Für einen ersten Durchlauf wurde der Laserschnitt mit Geschwindigkeit = 60 %, Leistung = 80 % und PPI = 500 eingestellt. Nach Abschluss der Ausführung wurde ohne Änderung der Position der Polyurethanplatten ein zweiter Lauf mit neuen Einstellungen mit Geschwindigkeit = 55 %, Leistung = 85 % und PPI = 500 gestartet. Derselbe Vorgang wurde mit neuen Einstellungen ein drittes Mal bei Geschwindigkeit = 50 %, Leistung = 90 % und PPI = 500 wiederholt. Wenn die Geschwindigkeit verringert und die Leistung erhöht wird, wird der pneumatische Aktuator für eine längere Zeit der Wärmequelle ausgesetzt und ermöglicht es, zu schmelzen und zu verkleben, um einen leckagefreien Ballon zu gewährleisten, der sich leicht vom Rest des TPU-Blattes trennen kann (Abbildung 3B). Es ist zu beachten, dass der Laserschneider immer gleichzeitig schneidet und schweißt die TPU; das Schneiden und Schweißen erfolgt nicht in getrennten Schritten oder wird durch unterschiedliche Einstellungen erreicht.
Um den Aktuator mit einer Luftzufuhreinheit zu koppeln, wurde die Öffnung des Aktuators mit einer Schere geschnitten und zwischen der zweiten und dritten Schicht des lasergeschnittenen Aktuators eine Edelstahlnadel(Abbildung 4B)eingesetzt. Um ein leckfreies System zu erhalten, wurde die Außenseite der Nadel vorher mit Kleber bedeckt (Abbildung 4C). Dann wurde die Schnittstelle des Aktuators und der Edelstahlnadel fest mit PTFE-Band umwickelt (Abbildung 4D).
Schließlich wurde der pneumatische Aktuator (Abbildung 5A) mit einem digitalen Flüssigkeitsspender auf einen Druck von 5 psi aufgeblasen, um eine Durchbiegung in dem Bereich zu beobachten, in dem das Leitungsarray entworfen wurde (Abbildung 5B).
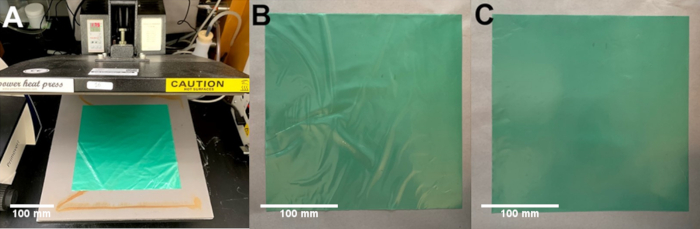
Abbildung 1: Wärmepressbleche. (A) Bild der Wärmepresse mit den zu laminierenden TPU-Platten. (B) Beispielbild von schlecht laminierten Blättern mit übermäßigen Falten. (C) Beispielbild von erfolgreich laminierten Platten mit glatter Oberfläche. Bitte klicken Sie hier, um eine größere Version dieser Abbildung anzuzeigen.
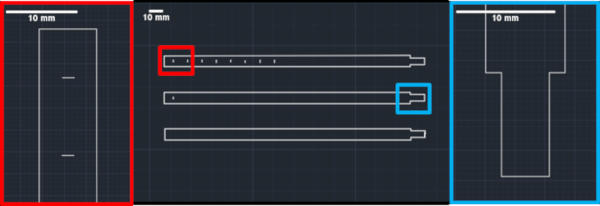
Abbildung 2: Aktuatordesign. Bild einer CAD-Zeichnung, die zur Bildung eines einzigen Biegeaktors verwendet wird. Das untere Design zeigt die Umrisse des Aktuators, das mittlere Design zeigt eine einzelne Linie, die als Biegefunktion hinzugefügt wurde, und das obere Design zeigt einen kompletten Aktuator. Das rote Feld zeigt die Features, die den Biegebereich des Aktuators bilden. Die blaue Box hebt den Bereich zum Anschließen einer Nadel für den Druck auf. Bitte klicken Sie hier, um eine größere Version dieser Abbildung anzuzeigen.
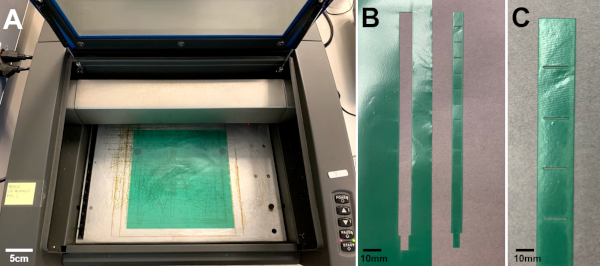
Abbildung 3: Laserschneider. (A) Bild der laminierten Bleche in einem Laserschneider. (B,C) Bild des Aktuators, der nach dem Laserschneiden entfernt werden soll. (C) Bild des Aktuators. Bitte klicken Sie hier, um eine größere Version dieser Abbildung anzuzeigen.
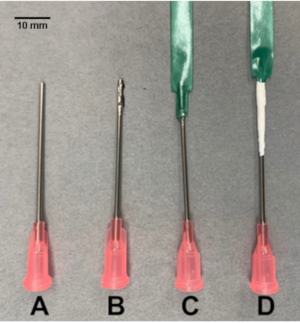
Abbildung 4: Nadelanschluss. Bilder, die die Schritte zum Verbinden einer stumpfen Nadel (A) mit einem Ballonantrieb mit Kleber (B) als Klebstoff darstellen. Die Nadel wird in das schmale Ende des Aktuators eingeführt, der mit einer Schere geöffnet wird (C) und mit PTFE-Band (D) versiegelt wird. Bitte klicken Sie hier, um eine größere Version dieser Abbildung anzuzeigen.
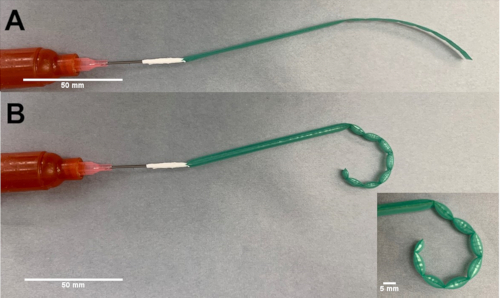
Abbildung 5: Biegeantrieb. (A) Bild des Aktuators in einem nicht unter Druck stehenden Zustand. (B) Bild des Aktuators in einem Druckzustand. Bitte klicken Sie hier, um eine größere Version dieser Abbildung anzuzeigen.
Ergänzendes Material. Bitte klicken Sie hier, um diese Datei herunterzuladen.
Diskussion
Zu den entscheidenden Schritten bei der Fertigung der Soft-Aktoren gehören: i) Das 2D-CAD-Design. Ein richtiges 2D-Layout kann die Verformung des Aktuators bestimmen (z. B. lineare, biaxiale, Biege- und Rotationsbewegungen). ii) Laminierung der TPU-Schichten. Die TPU-Folien werden vor dem Laserschneiden wärmegepresst, um sicherzustellen, dass die Schichten überall flach und in konformem Kontakt sind. iii) Laserschnitt/Schweißen. Als letzten Schritt werden die laminierten TPU-Schichten lasergeschnitten/geschweißt zu weichen Aktuatoren.
Die Erfolgsrate des Protokolls kann eine 100%ige Ausbeute erzeugen (z.B. haben wir 20 Aktoren gleichzeitig hergestellt). Der primäre Faktor ist der Laminierschritt: Um die besten Ergebnisse zu erzielen, sollte die TPU so weit wie möglich vor dem Wärmepressvorgang abgeflacht werden. Die Untersuchung verschiedener Bereiche der Wärmepressplatte mit einem Kraftsensor kann zeigen, dass die Druckverteilung nicht gleichmäßig ist. Eine ungleichmäßige Druckverteilung kann zu einer unvollkommenen Laminierung der TPU-Platten führen, was wiederum zu unvollkommenem Laserschneiden/Schweißen und Leckagen führt. Alternativ kann eine ungleichmäßige Wärmeübertragung durch kleine Falten im TPU-Film beim Laserschneiden/Schweißen zu Leckagen führen.
Im Vergleich zu den herkömmlichen Methoden hat die vorgeschlagene Methode mehrere Vorteile, darunter: i) Einfaches 2D-Design. Während die aktuelle Methode nur 2D-CAD-Designs zum Laserschneiden/Schweißen der Aktuatoren erfordert (verschiedene Muster sind verfügbar1), erfordern die herkömmlichen Fertigungsverfahren auf Basis von Silikonguss ein 3D-Formendesign. ii) Schnelle Fertigung. Fertigungszeit vom CAD-Design bis zum Laminieren von TPU-Schichten und Laserschneiden/Schweißen kann in einigen Minuten erfolgen, während die herkömmliche Fertigungsmethode mehrere Stunden in Anspruch nehmen wird. Durch die Herstellung von weichen Geräten und weichen Robotern in einem einzigen Schritt, ohne Montage, können weiche Roboter und Geräte aus einer Kombination verschiedener Aktorentypen entworfen werden, und das CAD-Modell kann in einem einzigen Schritt lasergeschnitten/geschweißt werden, ohne dass eine Montage erforderlich ist. So wird beispielsweise ein Schwimmroboter, bestehend aus vier Beinen, die aus zwei Arten von Biegeantrieben bestehen, in wenigen Minuten aus einem 2D-CAD-Design hergestellt, ohne dass Montageschritte erforderlich sind, wie zuvor gezeigt1.
Als zukünftige Richtung dieser Arbeit können verschiedene Arten von thermoplastischen Materialien für die Herstellung der weichen Aktuatoren übernommen werden. Im Allgemeinen müssen diese Materialien ein elastisches Verhalten aufweisen, um als Aktoren verwendet zu werden. Die Anwendung von steiferem thermoplastischem Material führt zu einem höheren Berstdruck und einer höheren Blockierkraft der Aktoren im Vergleich zu denen, die zuvor in Abbildung S6 von Moghadam et al.1gekennzeichnet waren, und zeigt Kräfte bis 0,1 N. So kann die Anwendung der Aktuatoren auf Fälle ausgedehnt werden, in denen eine höhere Blockierkraft erforderlich ist, wie z. B. Exoskelett-Suiten.
Offenlegungen
Die Autoren haben nichts zu verraten.
Danksagungen
Wir danken dem Dalio Institute of Cardiovascular Imaging für die Finanzierung dieser Arbeit.
Materialien
| Name | Unternehmen | Katalognummer | Kommentare |
|---|---|---|---|
| Kraftsensor | Omega | KHLVA-102 | https://www.omega.co.uk/pptst/KHRA-KHLVA-KHA-SERIES.html |
| Hochpräzisionsspender Ultimus I | Nordson | http://www.nordsonefd.com/searchengines/google/en/AirPoweredDispensers/?gclid=CjwKCAjw36DpBRAYEiwAmVVDMPuZ50xXoyzK3gvnghCA7yZUfJg4o9V28yDHKjY5Gs159RJIcMk_choCJIgQAvD_BwE | |
| Laser Cutter VLS2.30 | Universal Laser System | https://www.ulsinc.com/products/platforms/vls2-30 | |
| PowerPress Heat Press | Power Heat Press | OX-A1 | https://www.howtoheatpress.com/power-press-15x15-heat-press-review/ |
| PTFE Gewindedichtband | McMaster-Carr | 4934A11 | https://www.mcmaster.com/ptfe-tape |
| Edelstahl Dosiernadel | McMaster-Carr | 75165A754 | https://www.mcmaster.com/75165a754 |
| Sekundenkleber Loctite 409 | Henkel | 229654 | https://www.henkel-adhesives.com/us/en/product/instant-adhesives/loctite_409.html |
| Thermoplastisches Polyurethan Airtech' s Stretchlon 200 | ACP Composites | V-11A | https://store.acpsales.com/products/3321/stretchlon-200-high-stretch-bag-film-60 |
| Universalprüfsysteme | Instron | 5943 |
Referenzen
- Moghadam, A. A. A., et al. Laser Cutting as a Rapid Method for Fabricating Thin Soft Pneumatic Actuators and Robots. Soft Robotics. 5 (4), 443-451 (2018).
- Paek, J. W., Cho, I., Kim, J. Y. Microrobotic tentacles with spiral bending capability based on shape-engineered elastomeric microtubes. Scientific Reports. 5, (2015).
- Gorissen, B., et al. Flexible pneumatic twisting actuators and their application to tilting micromirrors. Sensors and Actuators A-Physical. 216, 426-431 (2014).
- Gorissen, B., De Volder, M., De Greef, A., Reynaerts, D. Theoretical and experimental analysis of pneumatic balloon microactuators. Sensors and Actuators A-Physical. 168 (1), 58-65 (2011).
- Jeong, O. C., Konishi, S. All PDMS pneumatic microfinger with bidirectional motion and its application. Journal of Microelectromechanical Systems. 15 (4), 896-903 (2006).
- Konishi, S., Shimomura, S., Tajima, S., Tabata, Y. Implementation of soft microfingers for a hMSC aggregate manipulation system. Microsystems & Nanoengineering. 2, (2016).
- Lu, Y. W., Kim, C. J. Microhand for biological applications. Applied Physics Letters. 89 (16), (2006).
- Ikeuchi, M., Ikuta, K. Development of Pressure-Driven Micro Active Catheter using Membrane Micro Emboss Following Excimer Laser Ablation (MeME-X) Process. 2009 IEEE International Conference on Robotics and Automation. , Kobe, Japan. (2009).
- Sanan, S., Lynn, P. S., Griffith, S. T. Pneumatic Torsional Actuators for Inflatable Robots. Journal of Mechanisms and Robotics. 6 (3), 031003(2014).
- Veale, A. J., Xie, S. Q., Anderson, I. A. Modeling the Peano fluidic muscle and the effects of its material properties on its static and dynamic behavior. Smart Materials and Structures. 25 (6), (2016).
- Niiyama, R., Rognon, C., Kuniyoshi, Y. Printable Pneumatic Artificial Muscles for Anatomy-based Humanoid Robots. 2015 IEEE-RAS 15th International Conference on Humanoid Robots (Humanoids). , Seoul, South Korea. (2015).
- Niiyama, R., et al. Pouch Motors: Printable Soft Actuators Integrated with Computational Design. Soft Robotics. 2 (2), 59-70 (2015).
Nachdrucke und Genehmigungen
