Diese Studie beschreibt ein überkritisches Kohlendioxid-Schäumverfahren zur Herstellung von kohlenstofffaser- und bambusfaserverstärkten Poly (Butylenadipat-co-terephthalat)-Schäumen.
Ein Abonnement von JoVE ist erforderlich, um diesen Inhalt anzuzeigen. Melden Sie sich an oder beginnen Sie noch heute mit einer kostenlosen Testphase.
Methodenartikel
Herstellung von kohlenstofffaser- und bambusfaserverstärkten Poly(butylenadipat-co-terephthalat)-Schäumen durch überkritisches Kohlendioxidschäumen
In diesem Artikel
Zusammenfassung
Zusammenfassung
Faserverstärkte Polymerschäume haben in zahlreichen Bereichen umfangreiche Anwendungen gefunden. Insbesondere Poly (Butylenadipat-co-terephthalat) (PBAT) hat aufgrund seiner außergewöhnlichen Verarbeitungseigenschaften, mechanischen Leistung und Biokompatibilität im Bereich der biologisch abbaubaren Materialien große Aufmerksamkeit erregt. Die hohe Schrumpfrate von reinem PBAT-Schaum schränkt jedoch seine Anwendung ein. Unter den verschiedenen Materialien, die in der Lage sind, die Schaumleistung zu verbessern, weisen Kohlefaser (CF) und Bambusfaser (BF) einzigartige Vorteile auf. In dieser Studie wurde die überkritische Kohlendioxid (scCO2)-Schaumtechnologie eingesetzt, um erfolgreich PBAT/CF/BF-Schäume herzustellen. Die Ergebnisse zeigen, dass der synergistische Effekt von CF und BF die Anti-Schrumpfungseigenschaften von PBAT-Schaum signifikant verbessert. Im Vergleich zu reinem PBAT-Schaum sank die Schrumpfungsrate von PBAT/15CF/5BF-Schaum von 55,63 % auf 6,92 %, was einer Verringerung von 87,56 % entspricht. PBAT/10CF/10BF-Schaumstoff erreichte die niedrigste Dichte von 0,13 g/cm3, was einem Rückgang von 31,58 % entspricht. PBAT/10CF/10BF-Schaum wies mit 9,43 das höchste Expansionsverhältnis auf, was einem Anstieg von 51,36 % entspricht. Druckfestigkeitstests zeigten, dass alle PBAT/CF/BF-Schaumstoffe eine günstige Druckelastizität aufwiesen, wobei PBAT/15CF/5BF-Schaumstoffe mit 0,26 MPa die höchste Druckfestigkeit aufwiesen. Diese Forschung bietet eine effektive Lösung für die Herstellung von faserverstärkten, biologisch abbaubaren Polyesterschäumen. Diese Schaumstoffe haben Anti-Schrumpfeigenschaften, leichte Eigenschaften und eine hervorragende Elastizität.
Einleitung
Faserverstärkte Polymerschäume werden aufgrund ihres hohen Festigkeits-Gewichts-Verhältnisses, ihrer hervorragenden thermischen Stabilität und ihrer vielseitigen Zusammensetzbarkeit in verschiedenen Bereichen eingesetzt, darunter Luft-und Raumfahrt 1, Transport2, Bauwesen3 und Umweltschutz4. Angetrieben von globalen "Dual-Carbon"-Zielen und Initiativen zur Kontrolle der Plastikverschmutzung entwickeln sich biologisch abbaubare Polymerschäume zu einem Forschungs-Hotspot 5,6,7. PBAT, als typisches biobasiertes biologisch abbaubares Polyester, gilt aufgrund seiner hervorragenden Verarbeitungsleistung und Umweltfreundlichkeit als ideale Alternative zu herkömmlichen erdölbasierten Schaumstoffen 8,9,10,11. Die deutliche Schrumpfung reiner PBAT-Schäume schränkt jedoch deren Anwendungein 12.
Unter den verschiedenen Modifikationstechniken hat die Forschung herausgefunden, dass der Einsatz von Faserverstärkungstechnologie die Leistung von PBAT-Schaum13 erheblich verbessern kann. CF, bekannt für seine hohe Festigkeit, seinen hohen Modul und seine geringe Dichte, wird häufig zur Verstärkung von Polymeren verwendet, wodurch ihre mechanischen Eigenschaften verbessertwerden 14. Die Einbeziehung von CF bietet nicht nur eine stärkere mechanische Unterstützung für Schäume, sondern kann auch deren Mikrostruktur modifizieren, wodurch ihre Gesamtleistung verbessertwird 15,16. Yimu Qiao et al.17 stellten eine Sandwichstruktur her, die aus PBAT/CF-Schaum und kontinuierlichen CF-verstärkten Polypropylen (PP)-Prepregs bestand. Die Studie ergab, dass die Schaumzellen mit Prepregs gleichmäßiger und dichter waren. Im Gegensatz dazu bietet BF aufgrund seiner außergewöhnlichen Biokompatibilität und Erneuerbarkeit einzigartige Vorteile bei Verstärkungsmaterialien18. Seine einzigartige innere Mikrostruktur verleiht dem Material19 eine gewisse Zähigkeit und Dämpfungseigenschaften. Wei Guo et al.20 stellten alkalimodifizierte BF-verstärkte Polypropylen-BF/PP-Schäume her. Die Forschung zeigt, dass die Zugabe von BF die Zellstruktur verbessert und die mechanischen Eigenschaften von BF/PP-Schäumen deutlich verbessert. Folglich wird erwartet, dass die sinnvolle Kombination von CF und BF bei der Herstellung von PBAT-Schaum die Vorteile beider Materialien maximiert, das erhebliche Schrumpfungsproblem von reinem PBAT-Schaum verringert und sein Anwendungspotenzial in verschiedenen Bereichen weiter erweitert.
Obwohl die scCO2 -Schäumtechnologie die oben genannten Fortschritte gemacht hat, gibt es im Bereich des faserverstärkten, biologisch abbaubaren Polyesterschaums noch erhebliche Defizite. Erstens wird in der bestehenden Forschung hauptsächlich Einzelfaserverstärkung (wie reines CF oder reines BF) verwendet, ohne die synergistischen Effekte verschiedener Fasern voll auszuschöpfen, wie z. B. die Kombination aus der Erhöhung der Steifigkeit von CF und den Vorteilen der Grenzflächensteuerung von BF. Zweitens bleibt die Vermeidung von Schaumfehlern, die durch eine verminderte Fließfähigkeit der Schmelze bei hohem Fasergehalt verursacht werden, eine Herausforderung. Die Innovation dieses Papiers liegt darin, die oben genannten Probleme anzugehen. Zum einen wird ein scCO2 -Schäumsystem zur synergistischen CF/BF-Dualfaserverstärkung von PBAT aufgebaut, das die Defizite von Einzelfasersystemen in Bezug auf Nukleationseffizienz und Grenzflächenbindung ausgleicht. Gleichzeitig werden durch die Optimierung des CF/BF-Verhältnisses die mechanischen Eigenschaften des Schaums verbessert und gleichzeitig die Schaumbildung sichergestellt, wodurch ein neues Designkonzept für die hohe Leistungsfähigkeit von biologisch abbaubarem Schaum geschaffen wird.
Die ScCO 2-Schäumtechnologie hat neue Wege für die Herstellung von mikrozellulären Hochleistungsschaumstoffen eröffnet, indem sie die Umweltvorteile, die einstellbare Porengröße im Mikrometerbereich und die flexible Einstellbarkeit der Prozessparameter nutzt21. Durch das scCO2 -Schäumen löst sich CO2 gleichmäßig im Verbundwerkstoffsystem. Bei plötzlicher Druckentlastung entweicht das Kohlendioxid schnell und bildet zahlreiche gleichmäßig verteilte Blasenkeime, die anschließend zu Poren heranwachsen22. Dieses Verfahren ermöglicht nicht nur eine präzise Kontrolle der Porengröße und -dichte, sondern verbessert auch die Wärmeisolierung, den Schallschutz und die Dämpfungseigenschaften des Materials bei gleichzeitiger Beibehaltung seiner ursprünglichen Leistung23.
In dieser Arbeit wird ein scCO2 -Schäumsystem für PBAT-Verbundwerkstoffe untersucht, die mit unterschiedlichen Anteilen von CF und BF verstärkt sind, beide mit einem Gesamtgehalt von 20 %. Zur Herstellung von PBAT/CF/BF-Schaum wurde das CF/BF-Verhältnis als 3:1, 1:1 und 1:3 gewählt. Die Schäumtemperatur betrug 100 °C, der Schaumdruck 10 MPa und die Schäumzeit 60 min. Zunächst wurden Schaumstoffe hergestellt und deren Dichte, Ausdehnungsverhältnis und Schrumpfungsrate gemessen, um die Unterschiede in den grundlegenden physikalischen Eigenschaften der Schaumstoffe mit unterschiedlichen Faserverhältnissen visuell zu veranschaulichen. Anschließend wurde die Rasterelektronenmikroskopie (REM) eingesetzt, um die Zellstruktur zu charakterisieren, wobei die Zelldurchmesser gemessen wurden, um auf mikroskopischer Ebene den Einfluss unterschiedlicher Faserverhältnisse auf die Zellmorphologie, -größe und -gleichmäßigkeit aufzuzeigen. Schließlich wurden Kompressionszyklustests durchgeführt, um die Kompressionsleistung zu bewerten, wobei die mechanische Belastbarkeit der Schäume durch verschiedene Faserverstärkungskombinationen angegeben wurde. Die Ergebnisse dieser Studie bieten theoretische Grundlagen und technische Erkenntnisse für die Entwicklung biobasierter, biologisch abbaubarer Schaumstoffe mit überlegenen physikalischen Eigenschaften, Mikrostruktur und mechanischer Festigkeit und fördern so deren nachhaltigen Einsatz in Bereichen wie Verpackung und Bauwesen.
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Protokoll
Die in dieser Studie verwendeten Reagenzien und Geräte sind in der Materialtabelle aufgeführt.
1. Vorbehandlung der Rohstoffe
- PBAT, CF und BF 8 h lang bei 80 °C in den Ofen schieben (Abbildung 1A).
2. Wiegen und Vormischen
- Verwenden Sie am Beispiel einer Gesamtmasse von 200 g eine elektronische Waage, um PBAT und CF proportional zu wiegen (z. B. PBAT/20CF: 180 g PBAT und 20 g CF).
- Gießen Sie das gewogene PBAT und CF in einen Polyethylenbeutel und mischen Sie es 5 Minuten lang, um eine gleichmäßige Verteilung von CF zu gewährleisten.
3. Schmelze-Extrusion
- Schalten Sie den Netzschalter des Doppelschneckenextruders ein (Abbildung 1B).
- Stellen Sie die Temperatur jeder Zone auf 135 °C, 145 °C, 155 °C, 165 °C bzw. 160 °C ein.
- Starten Sie das Heizprogramm und halten Sie es 30 Minuten lang aufrecht, nachdem die Temperatur in jeder Zone den eingestellten Wert erreicht hat.
- Stellen Sie die Host-Geschwindigkeit auf 5 U/min ein.
- Stellen Sie die Drehzahl des Vorschubs auf 3 U/min ein.
- Geben Sie reines PBAT-Granulat in den Extruder und lassen Sie ihn 10 Minuten lang laufen, um die Schnecke zu reinigen.
- Wechseln Sie auf PBAT/20CF-Premix und extrudieren Sie kontinuierlich.
- Bereiten Sie die Proben mit PBAT/15CF/5BF, PBAT/10CF/10BF, PBAT/5CF/15BF, PBAT/20BF entsprechend den obigen Schritten vor. Reinigen Sie die Schnecke vor jedem Rohstoffwechsel mit reinem PBAT.
- Sammeln Sie die extrudierte Masse und zerkleinern Sie sie mit einem Pulvergranulator (Abbildung 1C).
- Versiegeln und lagern Sie die zerkleinerten Proben in Polyethylenbeuteln und beschriften Sie sie mit dem Formulierungsverhältnis und dem Datum.
4. Formpressen
- Schalten Sie den Netzschalter der Flachvulkanisiermaschine ein (Abbildung 1D).
- Stellen Sie die Temperatur der oberen und unteren Platte auf 165 °C ein.
- Starten Sie das Heizprogramm und halten Sie es 10 Minuten lang aufrecht, nachdem Sie die Zieltemperatur erreicht haben.
- Bezogen auf die Werkzeugabmessungen von 100 mm × 100 mm × 4 mm ergibt sich eine rechnerisch benötigte Materialmasse von 60 g.
- Legen Sie eine Polytetrafluorethylenfolie über die flache Dichtung und platzieren Sie sofort die Form.
- Verteilen Sie das Material gleichmäßig in der Form.
- Legen Sie eine Polytetrafluorethylenfolie über die Form, um das Material zu platzieren, und decken Sie sie dann mit einer flachen Dichtung ab.
- Legen Sie das gelegte Material in die Mitte der Heizplatte der Flachvulkanisiermaschine.
- Leiten Sie den Formschließvorgang ein, üben Sie einen Druck von 1 MPa aus, halten Sie den Druck 3 Minuten lang aufrecht und stoßen Sie Luft aus dem Material aus, um Blasenbildung zu vermeiden.
- Setzen Sie den Formschließvorgang fort, erhöhen Sie den Druck auf 10 MPa und halten Sie ihn 10 Minuten lang aufrecht, um sicherzustellen, dass das Material geschmolzen ist und die Form gleichmäßig füllt.
- Schalten Sie die Heizung aus, aktivieren Sie das Kühlsystem und warten Sie, bis die Temperatur unter 40 °C fällt, bevor Sie den Druck ablassen und die Form entfernen.
5. ScCO2 Schäumverfahren
- Schneiden Sie das Formblech mit einer Klinge in die Abmessungen 10 mm × 10 mm × 4 mm (Abbildung 1E).
- Legen Sie die geschnittenen Platten in das Reaktionsgefäß.
- Ziehen Sie die Schrauben des Reaktors mit einem Schraubenschlüssel fest und schließen Sie den Reaktor.
- Schließen Sie das Auslassventil des Reaktionskessels.
- Öffnen Sie das Ventil der Entlüftung der CO2 -Flasche.
- Öffnen Sie das Einlassventil der Druckerhöhungspumpe.
- Öffnen Sie das Einlassventil des Reaktors und injizieren Sie CO2 -Gas in den Reaktor.
- Schließen Sie das Einlassventil des Reaktors und halten Sie es 3 Minuten lang aufrecht.
- Öffnen Sie das Auslassventil des Reaktors, um die Luft im Reaktor abzulassen.
- Schalten Sie die Netzschalter der beiden Ölbäder ein und stellen Sie die Temperaturen auf 165 °C bzw. 100 °C ein.
- Das Reaktionsgefäß mit der Probe wird für 10 min in ein Ölbad bei 165 °C gestellt.
- Öffnen Sie das Einlassventil des Reaktors, um den Reaktor unter Druck zu setzen, und leiten Sie CO2 mit einem auf 10 MPa geregelten Druck ein und halten Sie die Temperatur 10 Minuten lang aufrecht.
- Schließen Sie das Entlüftungsventil der CO2 -Flasche.
- Schließen Sie das Einlassventil der Druckerhöhungspumpe.
- Schließen Sie das Einlassventil des Reaktionskessels.
- Das Reaktionsgefäß mit der Probe wird in ein Ölbad bei 100 °C überführt, wobei Temperatur und Druck 60 Minuten lang gehalten werden.
- Öffnen Sie das Auslassventil des Reaktors und lassen Sie innerhalb von 3 s schnell den Druck ab, um das Schaummaterial zu erhalten.
6. Charakterisierung des Schaums
HINWEIS: Die Dichte der Probe wird direkt mit einem Densitometer gemessen. Nehmen wir reines PBAT als Beispiel.
- Schalten Sie das Gerät ein. Die Anzeige ändert sich von 8888888 bis 0,00 g.
- Drücken Sie die Taste 0 , um sie auf Null zurückzusetzen.
- Legen Sie die Probe auf die Messplattform.
- Drücken Sie nach der Stabilisierung die EINGABETASTE .
- Entnehmen Sie die Probe und wischen Sie sie trocken.
- Legen Sie die Probe auf die untergetauchte Hängeplattform in Wasser.
- Drücken Sie nach der Stabilisierung die EINGABETASTE . Der Messwert liegt bei 1,223 g/cm3.
- Drücken Sie die SET-Taste , um den Wägemodus zu beenden und zurückzukehren, und fahren Sie dann mit der Messung anderer Produkte fort.
HINWEIS: Die Dichte der Probe wird direkt mit einem Densitometer gemessen. - Berechnen Sie das anfängliche Schaumverhältnis des Schaums (φ1) mit der folgenden Formel24.
 (1)
HINWEIS: ρ0 ist die Feststoffdichte der Probe und ρ1 ist die anfängliche Schaumdichte des Schaums. - Berechnen Sie das Schaumexpansionsverhältnis nach der Schaumstabilisierung (φ2) mit der folgenden Formel24.
 (2)
HINWEIS: ρ2 ist die Schaumdichte nach der Schaumstabilisierung. - Berechnen Sie das Schrumpfungsverhältnis (S) mit der folgenden Gleichung24.
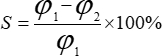 (3)
7. REM-Charakterisierung
- Legen Sie die Schaumschneidprobe auf den REM-Probentisch.
- Tragen Sie eine Gold-Sprühbehandlung auf den Schaum auf.
- Um REM-Bilder zu erhalten, stellen Sie die Beschleunigungsspannung auf 5 kV ein.
- Öffnen Sie das SEM-Bild mit Bild J und verwenden Sie das Werkzeug "Gerade Linie ", um die Maßstabsleiste des Bildes anzupassen.
- Klicken Sie auf Analyze > Set Scale, setzen Sie den bekannten Abstand auf die Maßstabsleiste des SEM-Bildes und klicken Sie dann auf Global > OK.
- Klicken Sie auf Analyze > Tools > ROI Management , um die Zellgröße des Schaums zu messen, und klicken Sie dann auf Hinzufügen. Messen Sie die erforderliche Anzahl von Proben wie angegeben.
- Klicken Sie auf Messen , um quantitative Daten der Zahl für weitere Berechnungen zu erhalten.
- Berechnen Sie den durchschnittlichen Zelldurchmesser des Schaums mit der folgenden Formel24.
 (4)
HINWEIS: ni bezieht sich auf die Anzahl der Zellen mit einem Durchmesser von Di im REM-Bild. - Berechnen Sie die Keimbildungsdichte (N0) des Schaums mit der folgenden Formel24.
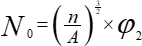 (5)
HINWEIS : n ist die Gesamtzahl der Zellen im REM und A ist die Fläche des SEM.
8. Bestimmung der Druckeigenschaften
- Gemäß der Prüfnorm GB/T 1041-2008 sind aus jeder Schaumart 6 Probensätze mit den Maßen 10 mm × 10 mm × 8 mm zu schneiden.
HINWEIS: Führen Sie eine Sichtprüfung der Probe durch, um sicherzustellen, dass die Oberfläche flach und frei von offensichtlichen Defekten wie Rissen, Materialmangel usw. ist. - Messen Sie die Abmessungen der Probe.
- Öffnen Sie die Software.
- Schalten Sie die Prüfmaschine ein und verbinden Sie sie mit der Software.
- Installieren Sie die Kompressionsvorrichtung und stellen Sie sicher, dass ihre Parallelität und Rechtwinkligkeit den Anforderungen entspricht.
- Platzieren Sie die Schaumprobe in der Mitte der Kompressionsvorrichtung, um einen guten Kontakt zwischen der Probe und der Vorrichtung zu gewährleisten.
- Stellen Sie die Prüfparameter der Prüfmaschine ein. Die Ladegeschwindigkeit beträgt 5 mm/min, mit 10 Zyklen und einer Druckdehnung von 50 %.
- Führen Sie den Betriebstest durch, beginnen Sie mit der Druckkraft auf die Schaumprobe und beginnen Sie gleichzeitig mit der Datenaufzeichnung.
- Entfernen Sie nach Abschluss des Tests die Schaumstoffprobe.
HINWEIS: Beobachten Sie während des Versuchs die Verformung der Schaumprobe, z. B. ob lokale Verformungen, Risse oder Kollaps auftreten, und führen Sie detaillierte Aufzeichnungen. - Wiederholen Sie die obigen Schritte für alle Schaumproben, um die Reproduzierbarkeit der Ergebnisse zu überprüfen und sicherzustellen.
- Berechnen Sie nach dem Experiment die Druckfestigkeit der Schaumprobe.
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Ergebnisse
Das physikalische Bild und die physikalischen Eigenschaften von PBAT-Schäumen, die mit unterschiedlichen Anteilen von CF und BF verstärkt sind und gemäß dem oben genannten Protokoll hergestellt wurden, sind in Abbildung 2 dargestellt. Es ist zu beobachten, dass die Erhöhung des Anteils von CF und BF dem Schrumpfen von PBAT-Schäumen wirksam entgegenwirkt. Durch Messungen wurde festgestellt, dass die Dichte von reinem PBAT-Schaum 0,19 g/cm3 (
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Diskussion
Die Trocknungsbehandlung ist ein kritischer Schritt vor der Schmelzextrusion. Sein Hauptziel ist es, dem Material Feuchtigkeit zu entziehen, um Hydrolyse, Verdampfung und Grenzflächendefekte unter Hochtemperaturbedingungen zu verhindern. Dadurch werden die mechanischen Eigenschaften, die Verarbeitungsstabilität und die Optikqualität von PBAT-Verbundwerkstoffen8 sichergestellt. In dieser Studie wurden PBAT, CF und BF für 8 Stunden bei einer Temperatur von 80 °C in ...
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Offenlegungen
Die Autoren haben nichts offenzulegen.
Danksagungen
Wir danken der Finanzierung durch das Key Laboratory of National Forestry and Grassland Administration on Highly Efficient Utilization of Forestry Biomass Resources in Southwest China, Southwest Forestry University (2023KF10). Natural Science Foundation of Heilongjiang Province (LH2024C044), das kollaborative Innovationsprojekt erstklassiger Disziplinen in der Provinz Heilongjiang (LJGXCG2024-F11), das Young Elite Scientist Sponsorship Program der Provinz Heilongjiang (2024QNTG006), der Heilongjiang Postdoctoral Fund (LBH-Z24041) und 2023 herausragende Master- und Doktorarbeiten von Heilongjiang im Rahmen des New Era Funding Project.
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Materialien
| Name | Unternehmen | Katalognummer | Kommentare |
|---|---|---|---|
| Bambusfaser | Sichuan Lvzhu Plant Fiber Co., Ltd., China | 1000 Mesh | Rohmaterial für die experimentelle Arbeit bereitgestellt |
| Booster-Pumpe | Dongguan Suncenter Fuild Control Equipment Co., Ltd., China | DGA15C | Zur Druckkontrolle verwendet |
| Kohlendioxid | Harbin Qinghua Industrial gases Co. Ltd., China | 99,9 % Reinheit | Als Schäummittel verwendet |
| Carbonfaser | Toray Industries Incorporated, Japan | 1000 Mesh | Rohmaterial für die experimentelle Arbeit bereitgestellt |
| Ceactor | Zhengzhou Zechen Instrument Equipment Co., Ltd., China | 0,5 L | Verwendet als Schäumbehälter |
| Verdichter | Zhejiang Kaishan Compressor Co., Ltd., China | XK06-010-00487 | Druckbeaufschlagung |
| Digitales Ölbad | Boho Temptech Co., Ltd., China | HH-5-12L | Gepflegt zum Heizen |
| Trocknungsofen | Shanghai Yiheng Scientific Instrument Co., Ltd., China | DGG-9070 | Zum Trocknen von Rohstoffen verwendet |
| Elektronische Waage | Mettler Toledo (Changzhou) Weighing Equipment System Co., Ltd | SPN501F | Verwendet zum Wiegen von Rohstoffen |
| Flachplatten-Schwefelinstrument | Bolon Precision Testing Machines Co., Ltd., China | BL-6170-A | Für Heißkompressionsguss von Verbundwerkstoffen |
| Hochpräzises Feststoffdichtemessgerät | Yuemang Intelligent Equipment Co., Ltd., China | JHY-120Y | Gerät, das zur Bestimmung verwendet wird Dichte |
| Bildanalyse-Software National Institutes of Health | Nationale Gesundheitsinstitute | ImageJ | Software zur Bestimmung der morphologischen Eigenschaften von Schaumstoff |
| Poly(Butylenadipat-Koterephthalat) | Xinjiang Blue Ridge Tunhe Wissenschaft & Tech. Co., Ltd., China | TH801T | Rohmaterial für die experimentelle Arbeit bereitgestellt |
| Polytetrafluorethylenfilm | Luo Huixing Plastic Materials Trading Company, China | 0,5 mm | Verwendet zum Entformen |
| Pulverisierer | Shenzhen Chengzhongsheng Electromechanical Technology Co., Ltd., China | 380 W, 50 Hz | Verwendet zum Zerkleinern und Granulieren |
| Scanner | FEI Inc., USA | QUANTA 220 | Scanner zum Aufnehmen eines Bildes von Schäumen verwendet |
| Doppelschraubenextruder | Nanjing Jiente Machine Point Co. Ltd., China | SHJ-20 | Schmelzmischung |
| Universelle mechanische Prüfmaschine | Wance Technologies Ltd., China | TestPilot X10A | Zur Messung der Kompressionsleistung verwendet |
Referenzen
- Xu, X., et al. Material performance, manufacturing methods, and engineering applications in aviation of carbon fiber reinforced polymers: A comprehensive review. Thin Wall Struct. 209, 112899(2025).
- Wang, Z., et al. Fabrication of biodegradable poly(butylene adipate-co-butylene terephthalate) bead foams through solid utilization of chitin and controllable incorporation of porous structure. Colloids Surf A Physicochem Eng Asp. 693, 134105(2024).
- Wang, J., et al. Strong and thermally insulating polylactic acid/glass fiber composite foam fabricated by supercritical carbon dioxide foaming. Int J Biol Macromol. 138, 144-155 (2019).
- Li, J., et al. Environmentally-friendly, sustainable ScCO2-assisted fabrication of poly(lactic acid)/ramie fiber composite foams. J Clean Prod. 425, 138952(2023).
- Li, S., et al. Research progress on the improvement strategy of foaming behavior for biodegradable polymer foams and their functional applications. Sustain Mater Technol. 44, e01354(2025).
- Wang, Z., Wang, G., Xu, Z., Zhang, A., Li, S. A novel "reinforcing-foaming-recovering" strategy for achieving thermally insulating green foams with ultrafast degradation. J Clean Prod. 481, 144161(2024).
- Wang, Z., Wang, G., Xu, Z., Chai, J., Zhao, G. Innovative crosslinking and foaming strategies for advancing biodegradable composite foams: Enhancing foamability, flexibility, and thermal insulation. Mater Des. 253, 113895(2025).
- Jian, J., Xiangbin, Z., Xianbo, H. An overview on synthesis, properties and applications of poly(butylene-adipate-co-terephthalate)-PBAT. Adv Ind Eng Polym Res. 3 (1), 19-26 (2020).
- Wang, Z., Wang, G., Xu, Z., Ma, C., Zhao, G. Pore-gradient, flexible, and fully-degradable foam with outstanding noise absorption and thermal insulation. Adv Funct Mater. , (2025).
- Wang, Z., Wang, G., Xu, Z., Yang, C., Zhao, G. Structure-tunable poly(butylene adipate-CO-terephthalate) foams with enhanced mechanical performance derived by microcellular foaming with carbon dioxide as blowing agents. J CO2 Util. 72, 102495(2023).
- Wang, Z., et al. low-shrinkage and high elastic poly(butylene adipate-co-terephthalate) foams achieved by microcellular foaming using N2 & CO2 as co-blowing agents. J CO2 Util. 64, 102149(2022).
- Ding, Y., Yang, Q., Wang, X., Li, S. The compressive resilience and shrinkage resistance properties of poly(butylene adipate-co-terephthalate) microcellular composite foams reinforced by functionalized microcrystalline cellulose. Int J Biol Macromol. 306, 141466(2025).
- Pereira Da Silva, J. S., Farias Da Silva, J. M., Soares, B. G., Livi, S. Fully biodegradable composites based on poly(butylene adipate-co-terephthalate)/peach palm trees fiber. Compos B Eng. 129, 117-123 (2017).
- Liu, H., et al. High strength microcellular thermoplastic polyimide/carbon fiber composite foams containing flexible ether amine, rigid diaminodiphenyl ether, and triaminopyrimidine moieties: Synthesis and fabrication. Chem Eng J. 496, 154384(2024).
- Li, W., et al. Real-microcellular poly(ether-block-amide)/carbon fiber foams with improved mechanical property and surface quality for high-performance electromagnetic interference shielding applications. J Mater Res Technol. 26, 6508-6519 (2023).
- Liu, Y., et al. Supercritical N2 induced sandwich type lightweight and strong PP/CF foams with excellent electromagnetic shielding properties. Chem Eng J. 501, 157532(2024).
- Qiao, Y., Hou, J., Tian, D., He, Y., Chen, J. Poly(butylene adipate-co-terephthalate)/carbon fiber foam bonded with continuous carbon fiber reinforced polypropylene prepregs for electromagnetic interference shielding. Compos Commun. 53, 102217(2025).
- Tang, Q., Fang, L., Guo, W. Effects of bamboo fiber length and loading on mechanical, thermal and pulverization properties of phenolic foam composites. J Bioresour Bioprod. 4 (1), 51-59 (2019).
- Li, X., Zhong, T., Xiao, Y., Cheng, H., Chen, H. Mechanically robust, thermal insulating sustainable foams fully derived from bamboo fibers through high temperature drying. Carbohydr Polym. 333, 121966(2024).
- Guo, W., Zhao, J., Zhao, F., Feng, T., Liu, L. Assessment of properties of bamboo fiber and EPDM reinforced polypropylene microcellular foam composites. Polymer (Guildf). 304, 127142(2024).
- Liu, H., et al. Green strategy based on supercritical-fluid foaming for fabricating rigid microcellular thermoplastic polyimide foams with ultrahigh compressive strength. Compos B Eng. 273, 111204(2024).
- Sarver, J. A., Kiran, E. Foaming of polymers with carbon dioxide - The year-in-review 2019. J Supercrit Fluids. 173, 105166(2021).
- Dong, M., et al. An overview of polymer foaming assisted by supercritical fluid. Adv Compos Hybrid Mater. 6 (6), 207(2023).
- Zhang, X., et al. Green preparation of lightweight and elastic poly(butylene adipate-co-terephthalate)/thermoplastic polyamide elastomer composite foams. J Supercrit Fluids. 223, 106635(2025).
- Pang, Y., Cao, Y., Zheng, W., Park, C. B. A comprehensive review of cell structure variation and general rules for polymer microcellular foams. Chem Eng J. 430, 132662(2022).
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Nachdrucke und Genehmigungen
