La correlación de imágenes digitales se utiliza en pruebas de fatiga en una máquina de prueba de resonancia para detectar grietas macroscópicas y monitorear la propagación de grietas en muestras soldadas. Las grietas en la superficie de la muestra se hacen visibles a medida que aumenta la tensión.
Artículo de método
Monitoreo de grietas en las pruebas de fatiga por resonancia de especímenes soldados utilizando la correlación de imágenes digitales
En este artículo
Resumen
Resumen
Se presenta un procedimiento que utiliza la correlación de imágenes digitales (DIC) para detectar grietas en muestras soldadas durante las pruebas de fatiga en máquinas de ensayo de resonancia. Está pensado como un procedimiento práctico y reproducible para identificar grietas macroscópicas en una etapa temprana y monitorear la propagación de grietas durante las pruebas de fatiga. Consiste en mediciones de campo de deformación unitaria en la soldadura utilizando DIC. Las imágenes se toman a intervalos de ciclo de carga fijos. Las grietas se hacen visibles en el campo de tensión calculada como cepas elevadas. De esta manera, se puede monitorear todo el ancho de una muestra a pequeña escala para detectar dónde y cuándo se inicia una grieta. Posteriormente, es posible supervisar el desarrollo de la longitud de la grieta. Dado que las imágenes resultantes se guardan, los resultados son verificables y comparables. El procedimiento se limita a las grietas que se inician en la superficie y está destinado a pruebas de fatiga en condiciones de laboratorio. Mediante la visualización de la grieta, el procedimiento presentado permite la observación directa de macrocracks desde su formación hasta la ruptura de la muestra.
Introducción
Las soldaduras son particularmente propensas a daños por fatiga. Sus propiedades de fatiga se determinan comúnmente en muestras a pequeña escala que se pueden probar de manera eficiente. Durante las pruebas, se aplica una carga cíclica. Eventualmente una grieta se iniciará y crecerá a tamaño macroscópico. La grieta crecerá y se propagará a través de la muestra. La prueba se ejecuta generalmente hasta que la muestra falla en su totalidad. El resultado de la prueba es el número de ciclos de carga hasta que se produce un error en la carga aplicada. Este fracaso final suele ser obvio. Por otro lado, la iniciación de grietas es más compleja de determinar. Sin embargo, podría ser de interés en investigaciones sobre parámetros que no son uniformes sobre el espesor de la muestra o que afectan específicamente al inicio de grietas (por ejemplo, tensiones residuales o tratamientos posteriores a la soldadura).
Existen diferentes métodos para la detección de grietas durante las pruebas de fatiga. Los más simples son la inspección visual, las pruebas de penetración de tinte o la aplicación de medidores de tensión. Los métodos más sofisticados incluyen termografía, ultrasonido o pruebas de corriente de resa. La propagación de grietas se puede determinar utilizando medidores de tensión aplicados, emisiones acústicas o el método de caída potencial.
El procedimiento propuesto utiliza la correlación de imagen digital (DIC) para visualizar las deformaciones de la superficie en la muestra. Permite la detección de la formación de grietas macroscópicas durante las pruebas de fatiga. Además, la propagación de grietas se puede monitorear durante la duración de la prueba. Para DIC, se aplica un patrón irregular a la superficie de la muestra y es monitoreado por cámaras. A partir de la distorsión del patrón en carga, se calculan las deformaciones unitarias de superficie. Las grietas aparecerán como deformaciones unitarias elevadas que superan un valor umbral definido (> 1%) y por lo tanto se hacen visibles.
Con el avance de las tecnologías computacionales, DIC es cada vez más popular para aplicaciones industriales y de investigación. Hay disponibles varios sistemas de software de medición comercial, así como software de código abierto1. El procedimiento propuesto ofrece otro uso de una tecnología ya disponible en un número cada vez mayor de instalaciones de investigación en ingeniería mecánica y civil.
En comparación con las inspecciones visuales o las pruebas de penetración de tinte, el procedimiento propuesto no se basa en la percepción subjetiva, que depende de la experiencia del operador y de la geometría local en la dedo del dedo del dedo del sol. Incluso con un aumento alto puede ser difícil detectar grietas en una etapa temprana (es decir, iniciación de grietas), especialmente si no se conoce de antemano la ubicación exacta. Además, utilizando DIC los resultados se guardan y, por lo tanto, son reproducibles y comparables, mientras que la inspección visual sólo es posible momentáneamente.
Utilizando una medición de campo completo, el procedimiento permite monitorear toda la anchura de la muestra o la longitud de la soldadura. Usando medidores de tensión, sería necesario aplicar varios medidores sobre el ancho de la muestra, ya que su medición está localizada. Los cambios en la señal del medidor de tensión dependerían de la distancia y la posición relativa a la grieta. El resultado dependería de si la grieta se iniciaría entre dos medidores o por casualidad delante de uno.
Otro beneficio de DIC es que es visual, y da una imagen descriptiva de la grieta. Utilizando medidores de tensión para la detección de grietas o emisión acústica para el crecimiento de grietas, la longitud de la grieta en sí no se controla, pero se determina por los cambios en la tensión medida o las señales acústicas respectivamente. Por ejemplo, en Shrama et al.2 DIC permitió la comprensión e interpretación de las señales de emisión acústica. Otros factores de influencia o señales que interfieren pueden afectar a la señal medida, lo que puede dar lugar a incertidumbres y requerir una interpretación cuidadosa de los resultados.
Se han notificado varias aplicaciones de DIC para monitorear grietas en pruebas de fatiga. En muchos casos DIC se utiliza para evaluar el campo de tensión en la punta de grieta3,4,5 y determinar los factores de intensidad de tensión6,7,8 o detectar daños por fatiga en un microscópico escala9,10. En estos casos, las imágenes microscópicas se utilizan para investigar áreas de interés en el rango de unos pocos milímetros. Las muestras probadas consisten en material base mecanizado con dimensiones en el rango milimétrico. Tavares et al.11 para determinar los factores de intensidad de tensión, Shrama et al.2 para estudiar las señales de emisión acústica, y por Hasheminejad et al.12 para investigar grietas en hormigón asfáltico. 13 aplicaron DIC para detectar el inicio de grietas basado en el incremento de tensión relativo durante un cierto número de ciclos de carga. Las pruebas se realizaron en muestras con una superficie mecanizada. Se estudiaron14,15 o muestras soldadas16 soldadas utilizando DIC para registrar el desarrollo de cepas durante las pruebas de fatiga. Los especímenes se observaron desde el lado, mostrando el desarrollo de la grieta en la dirección de profundidad, en el borde de la muestra.
Todos los experimentos antes mencionados se llevaron a cabo en máquinas de ensayo servohidráulicas con frecuencias de carga de unos pocos hercios (< 15 Hz). Por lo general, las pruebas se interrumpieron para grabar las imágenes de DIC. 17 tomaron imágenes durante la prueba de ejecución y aplicaron algoritmos para compensar las diferentes frecuencias de prueba y grabación de imágenes. 18 realizaron pruebas en una máquina de pruebas de resonancia y capturaron imágenes DIC con cámaras microscópicas. 19,20 realizaron pruebas en una máquina de pruebas de resonancia con una frecuencia de 100 Hz sin interrupciones, utilizando un procedimiento muy similar al que se presenta aquí. Las pruebas se llevaron a cabo en especímenes planos recubiertos bajo cargas de flexión. Se utilizaron una sola cámara y un flash activado para capturar imágenes de un área de 20 x 15 mm. Se aplicaron diferentes evaluaciones de grietas basadas en el campo de tensión y en el campo de desplazamiento.
El procedimiento presentado en este papel se aplica a las muestras soldadas que presentan una muesca, y por lo tanto una concentración de tensión. Se emplea un sistema DIC 3D con dos cámaras, que permite tener en cuenta los desplazamientos fuera del plano de la muestra. Las cámaras se activan mientras la iluminación es constante. La detección de grietas se basa en el campo de tensión medido en un área de 55 x 40 mm.
El procedimiento ofrece una forma robusta y comparable de detectar grietas en las pruebas de fatiga. Además, proporciona un registro de propagación de grietas. Es aplicable en máquinas de prueba de resonancia con altas frecuencias de carga. Las pruebas no tienen que ser interrumpidas para las mediciones, y ningún operador necesita estar presente durante la prueba. Por lo tanto, el procedimiento se puede aplicar de manera eficiente a un gran número de pruebas para recuperar información sobre el inicio y la propagación de grietas.
Protocolo
1. Preparación de especímenes
ADVERTENCIA: El uso de equipos de soldadura o mecanizado es potencialmente peligroso. El trabajo debe ser ejecutado por personal cualificado y de acuerdo con las instrucciones proporcionadas por los fabricantes.
- Prepare muestras con la geometría de soldadura deseada (por ejemplo, soldadura a tope, rigidizador longitudinal, soldadura de empalme). Si se medía toda la anchura de la muestra, el tamaño de la muestra podría estar limitado por el área que muestra el sistema de cámara empleado. En las pruebas presentadas aquí, se utilizaron especímenes que contienen una soldadura multicapa K-butt entre dos placas de diferentes espesores(Figura 1). Los especímenes fueron hechos de acero estructural S355 utilizando soldadura de gas activo metálico. Puede encontrar más información sobre la preparación del espécimen en Friedrich y Ehlers21.
- Si es necesario, mitigue las ubicaciones de grietas de la competencia mediante la molienda. Estos pueden ser el dedo del dedo del dedo del dedo del sistema en el lado opuesto de la placa o el otro extremo de un rigidizador. Aquí, la superficie debe ser molida hasta que esté lisa y libre de muescas afiladas para evitar grietas.
- Limpie la superficie de la muestra en el área alrededor de la soldadura con un paño de limpieza y un limpiador para desengrasar. Retire con cuidado todo el material suelto de la superficie de soldadura y el dedo del pie de soldadura con un cepillo de alambre de latón. La superficie debe estar libre de aceite y grasa.
- Aplique el patrón de motas para DIC utilizando aplicaciones alternas de pintura en aerosol en blanco y negro. No apunte el aerosol directamente a la superficie, pero deje que la niebla de pulverización se asiente sobre la muestra. No se necesita ninguna capa continua. El tamaño de la mota debe ser lo más fino posible, en la magnitud de 0,1 mm (ver Figura 2).
NOTA: La pintura mate es preferible para reducir los reflejos.
2. Configuración de prueba
ADVERTENCIA: El uso de equipos de prueba mecánicos o servohidráulicos es potencialmente peligroso. Operar con precaución y seguir las instrucciones proporcionadas por el fabricante.
- Coloque las cámaras DIC para capturar el área de interés de la muestra colocada en la máquina de ensayo. La configuración exacta dependerá del equipo empleado. En las pruebas presentadas aquí, las cámaras se montaron en un andamio que llegaba sobre la muestra dispuesta horizontalmente en la máquina de ensayo(Figura 3).
- Ajuste meticulosamente el enfoque de los objetivos de la cámara para asegurarse de que el área medida está enfocada. En las cámaras empleadas esto se hace atornillando los objetivos hacia adentro o hacia fuera para cambiar la distancia entre las lentes y el sensor de la cámara.
- Ajustar la posición de las luces para maximizar la iluminación (aquí, se utilizaron cuatro luces LED de 16 vatios; esto permitió una iluminación uniforme del área de medición, pero también son posibles otras configuraciones). Se recomienda el uso de filtros de polarización correctamente instalados en las luces y objetivos para reducir los reflejos en la superficie metálica.
- Elija un tiempo de exposición adecuado. Dependerá de la frecuencia de prueba y debe ser una fracción lo suficientemente pequeña (-1/35) de la duración de un ciclo de carga. En la prueba presentada aquí, el tiempo de exposición fue de 0,8 ms para una frecuencia de prueba de 34 Hz.
- Calibrar el sistema DIC. El procedimiento dependerá del sistema empleado y debe describirse en el manual de usuario específico.
- Tome algunas fotografías con el tiempo de exposición seleccionado. Calcular cepas utilizando el software DIC de aplicación. Compruebe que la calidad de la imagen es lo suficientemente buena como para calcular cualquier tensión, que la dispersión en los resultados no es excesiva (en las cepas de estado descargado debe estar cerca de cero) y que los resultados cubren toda la región de interés. Si las imágenes son demasiado oscuras, ajuste la iluminación. Puede ser necesario abrir la apertura de los objetivos, aunque esto reducirá la profundidad de enfoque. Un patrón de motas más brillante también podría ayudar.
- Conecte la salida de señal de fuerza de la máquina de prueba para activar las cámaras. Se utilizó un sistema DIC comercial que incluye hardware y software que permite activar el disparador a intervalos específicos de ciclos de carga. Para ello, los ciclos de carga se cuentan mediante la señal de fuerza ascendente que cruza un determinado valor. Cuando se alcanza el número especificado de ciclos de carga, se activan las cámaras y el recuento comienza de nuevo. Una lista de activación ejemplar se proporciona como un archivo complementario.
- Realice una ejecución de prueba para determinar el retardo entre la señal de disparo y la exposición de la cámara. Ajuste el gatillo antes del pico de la señal de carga para compensar el retardo. Si utiliza la lista de activación (consulte el paso 2.7) ajuste el valor del parámetro a la señal de carga requerida en tensión. En las pruebas mostradas, las cámaras se activaron en el 91% y el 96% de la fuerza máxima, respectivamente. Estos valores solo se proporcionan como ejemplo y no siempre son adecuados.
NOTA: No es necesario que las imágenes se tomen exactamente en el pico de carga. Sin embargo, las grietas deben hacerse visibles. - Establezca el desencadenador en un intervalo de ciclos de carga para que el número total de imágenes durante la duración de la prueba esperada sea de 100 a 200 (por ejemplo, cada 10.000 ciclos para una prueba con 106 ciclos de carga). En la lista de activación (consulte el paso 2.7) ajuste el valor de los bucles al número deseado de ciclos de carga.
3. Prueba de fatiga
ADVERTENCIA: El uso de equipos de prueba mecánicos o servohidráulicos es potencialmente peligroso. Operar con precaución y seguir las instrucciones proporcionadas por el fabricante.
- Instale la muestra en la máquina de ensayo.
- Si es necesario, tome imágenes DIC antes de cargarlas. Esto no es necesario para la detección de grietas, pero permite el uso de DIC para medir la tensión superficial bajo carga.
- Aplique el primer ciclo de carga estáticamente. Deténgase a la carga máxima y tome algunas imágenes para DIC. Una imagen debe ser suficiente, pero debido a que la calidad de los resultados de DIC puede no ser siempre óptima, podría ser útil tener algunas imágenes más para elegir para el análisis. Para estas imágenes, se puede utilizar un tiempo de exposición más largo según corresponda.
NOTA: Este ciclo de carga estática se puede omitir, pero las imágenes adquiridas estáticamente son probablemente de mejor calidad que las adquiridas durante la prueba dinámica, mejorando así los resultados de DIC. - Establezca el rango de carga e inicie la prueba cíclica. Opcionalmente, obtenga marcas de playa incluyendo intervalos en los que se mantenga la carga superior pero se reduzca el rango de carga. Para los ejemplos mostrados aquí, la mitad del rango de carga se aplicó en 15.000 ciclos por cada 40.000 ciclos regulares. Las marcas de playa no son necesarias para el procedimiento presentado, pero ofrecen la posibilidad de validar las longitudes de grieta detectadas.
- Especifique la carga estática y dinámica y ejecute la prueba hasta que la muestra falle. En las pruebas presentadas se aplicó una carga estática de 0 kN y una amplitud dinámica de 22,5 kN. Respetuosamente se utilizaron 50 kN de carga estática y 50 kN en la muestra aliviada por tensión.
4. Postprocesamiento
- Evalúe el DIC y calcule la deformación unitaria en la dirección axial (carga) de la muestra utilizando el software de aplicación. Se empleó un software comercial (ver Tabla de Materiales)que incluye el cálculo automatizado de cepas. La información sobre el cálculo de las cepas se puede encontrar en Grédiac y Hild22 y una visión general del software DIC comercial y de código abierto actual se da en Belloni et al.1. Utilice la imagen del primer ciclo de carga estático adquirido en el paso 3.3 como imagen de referencia. Aquí, se aplicó un tamaño de faceta de 19 x 19 píxeles (0,32 x 0,32 mm) y una distancia de faceta de 15 x 15 píxeles para la evaluación de DIC.
- Haga una gráfica de la deformación unitaria calculada y establezca la leyenda de la gráfica en valores relativamente altos (0,5% a 1,0%) para suprimir el posible ruido. Dependiendo del software aplicado, estas gráficas estarán disponibles en la sección de resultados después de que se hayan calculado los desplazamientos y las deformaciones unitarias (4.1).
- Ejecute la secuencia de imágenes adquirida durante la duración de la prueba. Una grieta formando se hará visible en términos de cepas elevadas. Una grieta macrocópica puede ocurrir cuando las cepas superan el 1%.
- Para comparar diferentes resultados de la prueba, puede ser de interés determinar cuándo la grieta alcanza una longitud especificada. Las longitudes de grieta de 2 mm se consideraban grietas técnicas o macroscópicas.
Resultados
Para detectar grietas y monitorear la propagación de grietas se trazó la tensión en la dirección de carga de la muestra. Las grietas se hicieron visibles en términos de cepas elevadas (> 1%).
Se presentan los resultados obtenidos de dos pruebas de fatiga. Las pruebas se realizaron con diferentes cargas y relaciones de carga. Los resultados no están destinados a la comparación directa entre las dos pruebas, sino que representan los resultados típicos de estas pruebas y demuestran las capacidades del procedimiento presentado.
El desarrollo de una grieta en una muestra en condiciones de soldadura se muestra en la Figura 4. La muestra contenía tensiones residuales causadas por la contracción de la soldadura durante el enfriamiento. Se midieron por difracción de rayos X y perforación de agujeros y se calcularon mediante simulaciones de soldadura21. Debido a las tensiones residuales de tracción en el centro de la muestra, la grieta se inicia en la línea central. En primer lugar, la cepa comenzó a aumentar en la ubicación de la grieta de formación. Se asumió una grieta técnica cuando las cepas superaron el 1% sobre una longitud de 2 mm (N a 755.000). La grieta se propagó simétricamente a ambos lados. La longitud de grieta detectada se comparó con las marcas de playa generadas durante la prueba y mostró un buen acuerdo. El vídeo de los resultados de dic muestra cómo la propagación de grietas se desaceleró durante la formación de las marcas de playa.
El desarrollo de una grieta en un espécimen aliviado por el estrés se muestra en la Figura 5. La iniciación de grietas no se vio influenciada por tensiones residuales. Varias grietas formadas en diferentes lugares a lo largo de la soldadura. Se detectó una grieta de 2 mm después de 574.000 ciclos. Las grietas individuales crecieron y finalmente se unificaban. La longitud de grieta detectada se comparó con las marcas de la playa de nuevo.
La generación de marcas de playa ofrece una buena posibilidad de validar las longitudes de grieta detectadas mediante la técnica DIC. Además, ofrece la posibilidad de correlacionar la profundidad de la grieta con la longitud medida en la superficie de la muestra. En una etapa temprana de la grieta, cerca de la superficie, podría ser difícil obtener marcas de playa que son claramente visibles. Aquí, los resultados mostraron la ventaja del enfoque DIC.
Como se presenta en la Figura 4 y la Figura 5, el resultado del procedimiento es una serie de imágenes (o un video) que muestran el desarrollo de grietas en la soldadura. A partir de estas imágenes, es posible determinar el origen y el número de grietas. Además, se pueden utilizar para determinar cuándo una grieta ha alcanzado una longitud específica. Las grietas de 2 mm de longitud se consideraban macroscópicas o técnicas. Esta longitud de grieta se pudo recuperar de forma fiable de las imágenes y en este estudio se utilizó para comparar el resultado de una serie de pruebas. Además, desde el punto de vista de la ingeniería, esta longitud de grieta sería detectable en servicio utilizando las técnicas de inspección disponibles. Al medir la longitud de la grieta de las imágenes resultantes y correlacionarla con el número de ciclos de carga, también es posible trazar una curva de crecimiento de grietas o determinar las tasas de crecimiento de grietas. Estos pueden ser de interés en los cálculos mecánicos de fractura de propagación de grietas.
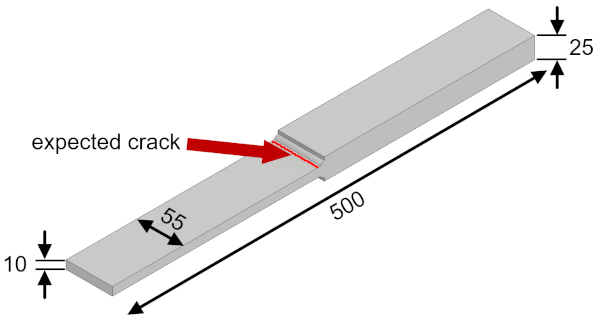
Figura 1: Especímenes de soldadura Multicapa K-butt utilizados para las pruebas de fatiga. Dimensiones en milímetros. Haga clic aquí para ver una versión más grande de esta figura.
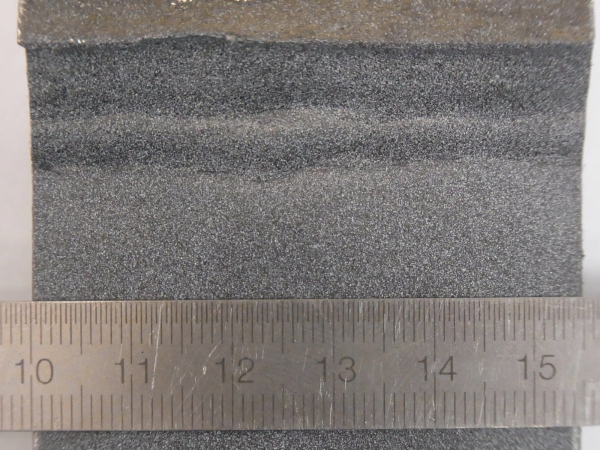
Figura 2: Patrón de mota para la correlación de imágenes digitales en la soldadura. Haga clic aquí para ver una versión más grande de esta figura.
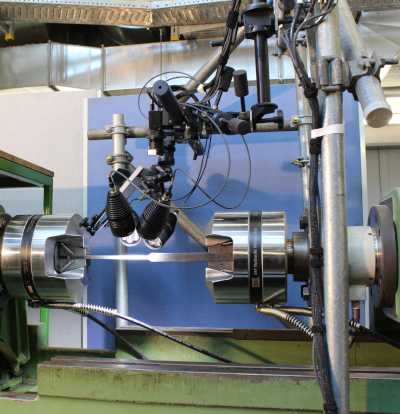
Figura 3: Configuración de prueba con cámaras DIC y luces soportadas por una estructura de andamio instalada sobre la muestra. Haga clic aquí para ver una versión más grande de esta figura.
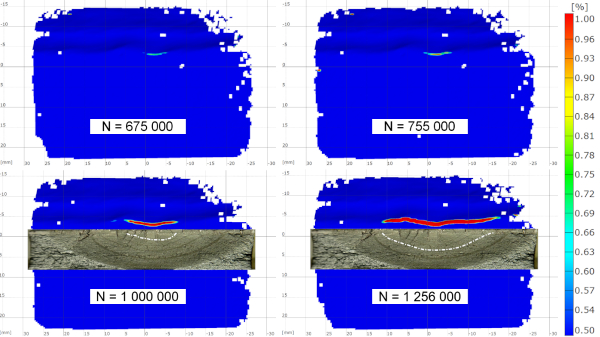
Figura 4: Porcentaje de tensión en la dirección de carga (vertical) que muestra el desarrollo de una grieta y comparación con las marcas de playa en una muestra en condiciones soldadas. N - número de ciclos de carga. Haga clic aquí para ver una versión más grande de esta figura.
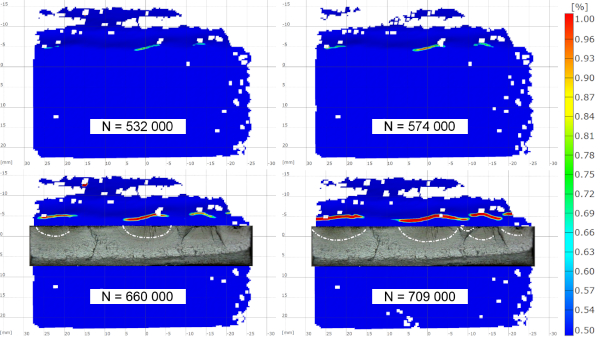
Figura 5: Porcentaje de tensión en la dirección de carga (vertical) que muestra el desarrollo de grietas y comparación con las marcas de playa en un espécimen aliviado por el estrés. N - número de ciclos de carga. Haga clic aquí para ver una versión más grande de esta figura.
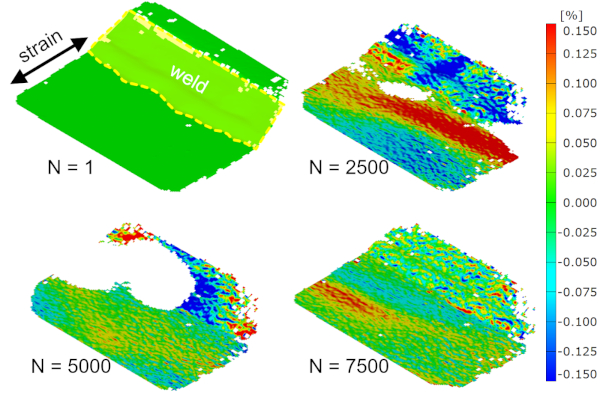
Figura 6: Porcentaje de tensión en la dirección de carga con carga máxima en el primer ciclo de carga estática (N .1) y al comienzo de la prueba de fatiga en diferentes números de ciclos de carga. Haga clic aquí para ver una versión más grande de esta figura.
Archivo Suplementario 1: Lista de disparadores. Haga clic aquí para ver este archivo (haga clic con el botón derecho para descargar).
Discusión
El procedimiento presentado consiste en el uso de DIC para detectar y monitorear grietas de fatiga en muestras soldadas probadas en una máquina de prueba de resonancia sin interrumpir la prueba. El principal desafío en la aplicación es la alta frecuencia de carga de la máquina de pruebas de resonancia. Requiere tiempos de exposición relativamente cortos y, por lo tanto, una iluminación alta para la adquisición de las imágenes para las pruebas DIC. Por lo tanto, la iluminación tiene que ser maximizada. Por otro lado, los reflejos en la superficie metálica pueden requerir el uso de filtros de polarización, lo que reducirá la cantidad de luz que entra en las cámaras. Para hacer un mejor uso de la luz disponible, la apertura de los objetivos puede ampliarse. Esto reducirá la profundidad de enfoque. Por lo tanto, es necesario fijar el enfoque exactamente a la distancia de la superficie de la muestra y el movimiento fuera del plano de la muestra no debe exceder el rango enfocado. La configuración de las cámaras y la iluminación requiere un cuidado especial.
Sin embargo, las cepas calculadas por DIC podrían no ser muy precisas(Figura 6). Las cepas calculadas pueden mostrar un alto ruido. En algunas de las facetas utilizadas para DIC, es posible que no se reconozca el patrón de motas y no se calcularán las deformaciones unitarias. Pero el procedimiento propuesto ha demostrado ser sólido con respecto a la calidad de los resultados de dic. Incluso si los resultados no son lo suficientemente buenos para determinar las tensiones en la soldadura con precisión, todavía debe ser posible detectar grietas.
La soldadura a tope presentada aquí tiene un dedo relativamente suave en comparación con otras geometrías de soldadura. Es probable que las grietas se inicien en imperfecciones a lo largo del dedo del dedo del dedo del dedo del dedo del sol con una muesca afilada y, por lo tanto, una alta concentración de tensión. Desafortunadamente, puede que no sea posible evaluar las cepas por DIC en estas ubicaciones exactas porque es posible que no se reconozcan las facetas utilizadas para el cálculo. Por ejemplo, la Figura 5 muestra una grieta que inicia en el lado izquierdo de la muestra, faltan facetas a +25 mm horizontal / -5 mm vertical. Pero como se muestra en el ejemplo, incluso si algunas facetas no se evalúan todavía es posible determinar cuándo se inicia la grieta y comienza a crecer. Para soldaduras con un ángulo más pronunciado y muescas más nítidas (por ejemplo, rigidizador longitudinal, soldadura de empalme) puede ayudar a inclinar las cámaras a 15o para aumentar el ángulo a la superficie de soldadura. El procedimiento propuesto también se aplicó a los rigidizadores longitudinales. A pesar de la muesca relativamente afilada en la puntera de soldadura, fue posible detectar de forma fiable el inicio de grietas.
Las grietas macroscópicas se asumen cuando se alcanzan cepas del 1% o más. En un estudio de Kovárík et al.20, dic se aplicó para detectar grietas en muestras termocubiertas y sin muescas. Se indicó que el valor umbral para la detección de grietas podría establecerse en el rango de 0,5% y 1% sin afectar significativamente a los resultados. Estos valores se confirman mediante la comparación con las marcas de playa(Figura 4 y Figura 5). Un valor más bajo conducirá a una detección de grietas más temprana, pero podría ser más propenso a incertidumbres y producir resultados menos comparables. Un valor más alto conducirá a un reconocimiento posterior de la iniciación de grietas, pero los resultados probablemente serán más comparables y reproducibles.
La aplicación estática del primer ciclo de carga (paso 3.3) puede producir mucho tiempo cuando se realizan muchas pruebas. Si no se producen deformaciones de plástico en el dedo del dedo del dedo del dedo del tiempo de soldadura (notch), también podría omitirse y la condición descargada (paso 3.2) se utiliza como referencia para los cálculos de deformación unitaria. De lo contrario, una de las imágenes adquiridas al principio de la prueba dinámica se puede utilizar si la calidad de imagen es adecuada (consulte la figura 6).
Si sólo se prueban unos pocos especímenes, no se debe subestimar el tiempo de configuración. Puede requerir algún tiempo y bucles iterativos para instalar y configurar las cámaras con precisión y realizar la calibración para obtener imágenes adecuadas para la evaluación dic.
La preparación del espécimen, por otro lado, es rápida y económica. Los especímenes sólo necesitan ser limpiados y rociados con color para aplicar el patter de mota. Esto tiene poco costo y hace que el procedimiento propuesto basado en DIC sea práctico, especialmente si se probará un gran número de especímenes.
Otro beneficio, especialmente para grandes conjuntos de muestras o pruebas que se ejecutan durante la noche, es que las cámaras se activan automáticamente, y las pruebas no necesitan ser interrumpidas.
Una restricción del procedimiento DIC es que como método óptico se limita a las grietas superficiales. Además, requiere que el área a ser monitoreada sea visible por las cámaras mientras la muestra está montada en la máquina de ensayo.
El procedimiento presentado se utilizó principalmente para detectar el inicio de grietas técnicas. Pero como se ha demostrado, también permite la evaluación del crecimiento de grietas (por ejemplo, para determinar las tasas de propagación de grietas). El resultado será la longitud visible en la superficie. Sin embargo, no se puede detectar la curvatura frontal de grieta.
El procedimiento demostró su aplicabilidad en muestras soldadas que presentan una topología de superficie relativamente complicada. También debe ser aplicable a las muestras no soldadas, ya que la ausencia de muescas geométricas debe facilitar las mediciones dic. En Kovárík et al.20 se ha aplicado un procedimiento similar a especímenes sin muescas.
Además, el procedimiento también podría aplicarse para pruebas de fatiga en máquinas de ensayo servohidráulicas. Aquí, la frecuencia de prueba sería menor que en una máquina de prueba de resonancia. Por lo tanto, el tiempo de exposición de las cámaras podría ser más largo, lo que debería facilitar la configuración de la cámara.
En conclusión, el procedimiento presentado ofrece una manera sencilla de estudiar el desarrollo de grietas en las pruebas de fatiga. Permite la detección de grietas técnicas y el monitoreo de la propagación de grietas (por ejemplo, para determinar las tasas de propagación de grietas en las pruebas de fatiga). El carácter ilustrativo de los resultados facilita su interpretación y evaluación. La técnica es aplicable a las máquinas de prueba de resonancia con altas frecuencias de carga sin interrumpir las pruebas. Las mediciones están totalmente automatizadas, por lo que no se necesita supervisión continua. Es aplicable en muestras soldadas que presentan una geometría relativamente complicada en la región de interés. En muestras a pequeña escala, permite la cobertura de toda la anchura de la muestra. Además, el procedimiento se caracteriza por una configuración sencilla y postprocesamiento básico, por lo que es una alternativa práctica a los métodos existentes.
Divulgaciones
Los autores no tienen nada que revelar.
Agradecimientos
Financiado por la Deutsche Forschungsgemeinschaft (DFG, Fundación Alemana de Investigación) EH 485/4-1.
Materiales
| Nombre | Empresa | Número de catálogo | Comentarios |
|---|---|---|---|
| ARAMIS 5M | gom | DIC que incluye dos cámaras de 5 megapíxeles y unidad de control | |
| ARAMIS | gom | v6.3.1-2 | Software DIC |
| Objeto de calibración | gom | CP 20 | MV 30 x 24 mm2 |
| Objetivos de cámara, 50 mm | Titanar 2.8 / 50 | ||
| Empuñadura de cuña hidráulica | MTS | 647.25A02 | |
| Suministro de agarre hidráulico | MTS | 685.10 | 10.000 Psi |
| Luces LED | Diana LEDscale | KSP0495-0001A | 4 luces LED de 16 W |
| Filtros de polarización | Schneider-Kreuznach | 52,0 AUF (2 x para cámaras) | |
| Filtros de polarización | Schneider-Kreuznach | 67,0 AUF (4 x para luces) | |
| Máquina de ensayo de resonancia | Schenck | Máquina de prueba de resonancia de 200 kN | |
| Unidad de control de la máquina de prueba de resonancia | Rumul | v 2.5.3 | Unidad de control y software de la máquina de prueba de resonancia |
| Pintura | Pintura en aerosol Pintura en aerosol blanca y negra, mate |
Referencias
- Belloni, V., et al. Digital image correlation from commercial to FOS software: a mature technique for full-field displacement measurements. The International Archives of the Photogrammetry, Remote Sensing and Spatial Information Sciences. XLII-2, 91-95 (2018).
- Shrama, K., Clarke, A., Pullin, R., Evans, S. L. Detection of cracking in mild steel fatigue specimens using acoustic emission and digital image correlation. 31st Conference of the European Working Group on Acoustic Emission. , Dresden, Germany. (2014).
- Carroll, J. D., Abuzaid, W., Lambros, J., Sehitoglu, H. High resolution digital image correlation measurements of strain accumulation in fatigue crack growth. International Journal of Fatigue. 57, 140-150 (2013).
- Malitckii, E., Remes, H., Lehto, P., Bossuyt, S. Full-field strain measurements for microstructurally small fatigue crack propagation using digital image correlation method. Journal of Visualized Experiments. (143), e59134(2019).
- Rabbolini, S., Beretta, S., Foletti, S., Cristea, M. E. Crack closure effects during low cycle fatigue propagation in line pipe steel: An analysis with digital image correlation. Engineering Fracture Mechanics. 148, 441-456 (2015).
- Carroll, J. D., et al. Multiscale analysis of fatigue crack growth using digital image correlation. Proceedings of the XIth International Congress and Exposition on Experimental and Applied Mechanics. , Orlando, FL. (2008).
- Durif, E., Fregonese, M., Rethore, J., Combescure, A. Development of a digital image correlation controlled fatigue crack propagation experiment. EPJ Web of Conferences. 6, 31012(2010).
- Maletta, C., Bruno, L., Corigliano, P., Crupi, V., Guglielmino, E. Crack-tip thermal and mechanical hysteresis in Shape Memory Alloys under fatigue loading. Materials Science & Engineering A. 616, 281-287 (2014).
- Rupil, J., Roux, S., Hild, F., Vincent, L. Fatigue microcrack detection with digital image correlation. The Journal of Strain Analysis for Engineering Design. 46 (6), 492-509 (2011).
- Risbet, M., Feissel, P., Roland, T., Brancherie, D., Roelandt, J. M. Digital image correlation technique: application to early fatigue damage detection in stainless steel. Procedia Engineering. 2, 2219-2227 (2010).
- Tavares, P. J., Ramos, T., Braga, D., Vaz, M. A. P., Moreira, P. M. G. P. SIF determination with digital image correlation. International Journal of Structural Integrity. 6 (6), 668-676 (2015).
- Hasheminejad, N., et al. Digital image correlation to investigate crack propagation and healing of asphalt concrete. Proceedings of the 18th International Conference on Experimental Mechanics. , Brussels, Belgium. (2018).
- Poncelet, M., et al. Biaxial high cycle fatigue of a type 304L stainless steel: cyclic strains and crack initiation detection by digital image correlation. European Journal of Mechanics / A Solids. 29 (5), 810-825 (2010).
- Corigliano, P., et al. Fatigue assessment of Ti-6Al-4V titanium alloy laser welded joints in absence of filler material by means of full-field techniques. Frattura ed Integrità Strutturale. 43, 171-181 (2018).
- Corigliano, P., Crupi, V., Guglielmino, E., Sili, A. M. Full-field analysis of AL/FE explosive welded joints for shipbuilding applications. Marine Structures. 57, 207-218 (2018).
- Koster, M., Kenel, C., Lee, W., Leinenbach, C. Digital image correlation for the characterization of fatigue damage evolution in brazed steel joints. Procedia Materials Science. 3, 1117-1122 (2014).
- Vanlanduit, S., Vanherzeele, J., Longo, R., Guillaume, P. A digital image correlation method for fatigue test experiments. Optics and Lasers in Engineering. 47, 371-378 (2009).
- Lorenzino, P., Beretta, G., Navarro, A. Application of Digital Image Correlation (DIC) in resonance machines for measuring fatigue crack growth. Frattura ed Integrità Strutturale. 30, 369-374 (2014).
- Kovárík, O., et al. Resonance bending fatigue testing with simultaneous damping measurement and its application on layered coatings. International Journal of Fatigue. 82, 300-309 (2016).
- Kovárík, O., et al. Fatigue crack growth in bodies with thermally sprayed coating. Journal of Thermal Spray Technology. 25 (1-2), 311-320 (2016).
- Friedrich, N., Ehlers, S. A simplified welding simulation approach used to design a fatigue test specimen containing residual stresses. Ship Technology Research. 66 (1), 22-37 (2019).
- Full-field measurements and identification in solid mechanics. Grédiac, M., Hild, F. , ISTE and Wiley. London, UK; Hoboken, NJ. (2013).
Reimpresiones y permisos
