Este protocolo describe un método para la fabricación rápida de actuadores neumáticos blandos y robots con un factor de forma delgado. El método de fabricación comienza con la laminación de láminas de poliuretano termoplástico (TPU) seguida de corte/soldadura por láser de un patrón bidimensional para formar actuadores y robots.
Artículo de método
Fabricación rápida de actuadores neumáticos blandos delgados y robots
En este artículo
Resumen
Resumen
Este protocolo describe un método para la fabricación rápida de actuadores neumáticos blandos y robots con un factor de forma ultrafino utilizando una prensa de calor y una máquina de corte láser. El método comienza con la laminación de láminas de poliuretano termoplástico (TPU) utilizando una prensa de calor durante 10 minutos a una temperatura de 93 oC. A continuación, los parámetros de la máquina de corte láser están optimizados para producir un globo rectangular con la máxima presión de ráfaga. Utilizando los parámetros optimizados, los actuadores blandos se cortan/soldan con láser tres veces secuencialmente. A continuación, se une una aguja dispensadora al actuador, lo que permite inflarla. El efecto de los parámetros geométricos en la desviación del actuador se estudia sistemáticamente variando la anchura y la longitud del canal. Por último, el rendimiento del actuador se caracteriza por una cámara óptica y un dispensador de fluidos. Los métodos de fabricación convencionales de actuadores neumáticos blandos basados en molduras de silicona consumen mucho tiempo (varias horas). También dan como resultado actuadores fuertes pero voluminosos, lo que limita las aplicaciones del actuador. Además, la microfabricación de actuadores neumáticos delgados es a la vez lenta y costosa. El método de fabricación propuesto en el trabajo actual resuelve estos problemas mediante la introducción de un método de fabricación rápido, simple y rentable de actuadores neumáticos ultradelgados.
Introducción
Como un paso adelante en la fabricación de actuadores neumáticos blandos, el método propuesto ilustra la fabricación rápida de actuadores neumáticos ultrafinos (70 m) de poliuretano termoplástico (TPU)1. Estos actuadores son particularmente útiles en aplicaciones que requieren que los robots sean ligeros y/o se ajusten a espacios reducidos. Estas aplicaciones pueden ser concebidas como manipuladores quirúrgicos transcatéter, actuadores portátiles, robots de búsqueda y rescate, y robots voladores o nadadores.
El método de fabricación convencional de actuadores neumáticos blandos delgados, que se basa en el moldeo de silicona, consume mucho tiempo (varias horas) y es muy difícil debido a la baja resolución de los moldes impresos en 3D y las dificultades en el demolimiento de actuadores delgados (menos de 0,5 mm). En particular, la fabricación de actuadores finos requiere la aplicación de herramientas y métodos especializados2.
Se pueden adoptar técnicas de microfabricación para fabricar actuadores delgados3,4,5,6,7. Alternativamente, Ikeuchi et al. han desarrollado actuadores neumáticos delgados utilizando micro-grabado de membrana8. Estos métodos, aunque eficaces, requieren herramientas costosas y consumen mucho tiempo. Por lo tanto, tienen aplicaciones limitadas.
Paek et al. demostraron un método simple para la fabricación de actuadores blandos a pequeña escala utilizando el recubrimiento de inmersión de plantillas cilíndricas2. Aunque eficaz, hay dos problemas con la aplicación generalizada de este método: en primer lugar, no es fácil controlar el grosor de las características recubiertas de inmersión, y en segundo lugar, su aplicación se limita a un número limitado de diseños tridimensionales (3D).
Los actuadores Peano9,10 y motores de bolsa11,12 tienen diseños compactos bidimensionales (2D) que dan como resultado factores de forma delgados (es decir, grandes áreas con pequeño espesor). Veale et al. informaron el desarrollo de actuadores lineales de Peano hechos de plástico reforzado y compuestos textiles-silicona1,8. Desarrollados motores de bolsa utilizando películas termoplásticas fabricadas por sistemas de estampado térmico y dibujo térmico11,12.
Mientras que el diseño 2D de los actuadores Peano y motores de bolsa los hace muy delgados en su estado no interactuado, al inflar su cámara de volumen cero se expande a un volumen relativamente grande, limitando así su aplicación para la operación en espacios limitados como terapias transcatéter o misiones de búsqueda y rescate1. A diferencia de estos diseños, los actuadores blandos propuestos en el método actual pueden actuar con cepas relativamente pequeñas. Por lo tanto, incluso en el estado accionado ocupan espacios relativamente pequeños1.
Protocolo
1. Suavizar las láminas de TPU presionando por calor
- Calibre un sensor de fuerza que se utilizará en la prensa de calor.
- Sandwich el sensor de fuerza entre dos capas de silicona (50 mm x 50 mm x 3 mm de espesor). Coloque el sensor de fuerza y las capas de silicona entre las placas de compresión/yunques de la máquina de tracción. Disminuya la distancia entre las placas girando la perilla de la prensa de calor en el sentido de las agujas del reloj y anote la fuerza y la resistencia del sensor.
- Mida el área del sensor utilizando una pinza digital y divida los valores de fuerza por el área medida para obtener los datos de presión. Ajuste una línea lineal a los datos de presión frente a resistencia utilizando una hoja de cálculo para calibrar el sensor.
- Coloque el sensor de fuerza dentro de la prensa de calor y gire la perilla de presión hasta que se lea una presión de 200 kPa desde el sensor.
- Use guantes para evitar cualquier contaminación de las películas TPU.
- Corte cuatro capas de TPU con tijeras o un cortador láser para adaptarse a las placas de prensa de calor (30 mm x 30 mm). Coloque las cuatro hojas para que los cuatro bordes estén alineados.
- Coloque las hojas de TPU dentro de la prensa de calor.
- Ajuste la temperatura de la prensa de calor a 200 oF (93 oC). Cierre completamente la prensa de calor.
- Mantenga las películas dentro de la prensa de calor durante 10 minutos. Abra la prensa de calor y retire las películas TPU laminadas para cortarlas con láser en el paso 3.12.
2. Encontrar los parámetros láser óptimos
- Como se describe en la sección 1, presione dos capas de TPU.
- Usando el software de diseño asistido por ordenador (CAD), diseñe un cuadrado con lados de 20 mm y un rectángulo de 4 mm x 8 mm que actuará como la entrada del globo cuadrado.
- Corte/soltee con láser el patrón cuadrado del paso 2.2 de las capas de TPU del paso 2.1 utilizando los siguientes ajustes en el software de corte láser: establecer pulsos por pulgada (PPI) a 500, variar la potencia de 10% a 100%, y para cada valor de potencia varían la velocidad de 10% a 100%.
- Corta el extremo de la entrada del globo cuadrado con tijeras.
- Inserte una aguja dentro de la entrada cuadrada del globo, aplique pegamento(Tabla de Materiales)alrededor de ella y envuelva la cinta de politetrafluoroeteno (PTFE) alrededor de la conexión.
NOTA: Después de 5 min está listo para usar. - Identifique la presión de ráfaga media del globo cuadrado inflando con un dispensador de fluidos preciso.
- Aumente la presión del balón utilizando el dispensador de fluidos preciso hasta que estalle. Mida y anote la presión de ráfaga. Repita este paso 5x y obtenga la presión de ráfaga promedio.
- Repita los pasos 2.1-2.7 para toda la gama de valores de potencia y velocidad e identifique la presión de ráfaga máxima del globo cuadrado y sus valores de potencia y velocidad asociados como los parámetros óptimos para la máquina láser.
3. Fabricación de los actuadores mediante corte/soldadura por láser
- Diseñe el patrón de actuador deseado utilizando el software CAD.
NOTA: AutoCAD 2017 se utiliza en este protocolo. - Seleccione todo el diseño en el software CAD resaltando todos los segmentos del diseño.
- En la barra de tareas de la sección Propiedades, cambie el grosor de línea a 0 mm para que el software imprima correctamente en la herramienta de corte láser.
- En la barra de tareas, seleccione Imprimir. Cambie el nombre de la impresora a "VLS2.30" en el menú.
- En Configuraciónde impresora , elija el tamaño de papel como Paisaje definido por el usuario.
- En la sección Escala de trazado, anule la selección de la opción Ajustar al papel y, a continuación, escale el tamaño de la imagen como 1 mm a una unidad de longitud.
- En el desfase de trazado (origen establecido en área imprimible) active la opción Centrar el trazado.
- Encienda el filtro de aire pulsando el botón de encendido.
- Encienda la cortadora láser pulsando el botón de encendido o haciendo clic en el icono de encendido del software Universal Laser System Control Panel.
- En la opción Configuración, establezca la velocidad de 60%, PPI a 500 y energía a 80%.
NOTA: Es posible que estos parámetros deban cambiarse en función de la potencia láser específica del sistema que se está utilizando. - Con la herramienta Vista de enfoque, mueva el puntero láser a la esquina superior izquierda e inferior derecha del patrón para asegurarse de que todo el patrón se ajuste dentro de las películas de TPU laminadas (30 mm x 30 mm) realizadas en el paso 1.10.
- Para enfocar la máquina láser, mueva el carro de la lente al centro de la mesa. Coloque la herramienta de enfoque en la mesa y mueva la mesa hacia arriba hasta que la parte superior de la herramienta de enfoque toque la parte frontal del carro de la lente. A continuación, mueva la mesa hacia arriba lentamente hasta que el carro de la lente golpee la muesca de la herramienta de enfoque y la golpee hacia adelante.
NOTA: El láser está enfocado y listo para su uso con los parámetros en 3.11. - Sin cambiar la posición de la hoja de TPU, vuelva a ejecutar el láser, pero disminuya la velocidad de 55%, aumente la potencia al 85% y mantenga el PPI a 500.
- Realice una tercera tirada del láser para asegurarse de que no haya fugas en el actuador. Ajuste la velocidad al 50%, aumente la potencia al 90% y mantenga el PPI a 500.
4. Fijación de agujas de dosificación de acero inoxidable con una conexión de bloqueo Luer
- Corte el extremo de la entrada del actuador de globo con tijeras.
- Inserte una aguja dentro de la entrada del actuador de globo, aplique pegamento alrededor de ella y envuelva la cinta de PTFE alrededor de la conexión.
NOTA: Después de 5 min está listo para usar.
5. Caracterización de los actuadores blandos
- Monte una cámara sobre el actuador con una distancia suficiente para que el actuador esté a plena vista dentro de la cámara tanto en sus estados presurizados como no presurizados.
- Sostenga el actuador en una orientación tal que su desviación al presurización sea ortogonal a la cámara.
- Aumente la presión del actuador con un dispensador de fluidos preciso hasta que se desvíe en su rango completo sin estallar. Supongamos que el rango completo es la desviación máxima del actuador sin ninguna deformación plástica o fugas o estallidos debido a la sobreinflación.
- Aumente la presión del actuador hasta que alcance el 20% de su rango completo y anote la presión.
- Tome una foto del actuador utilizando la cámara del paso 5.1 y, a continuación, utilice un software de procesamiento de imágenes (por ejemplo, imageJ) para medir las coordenadas X e Y de la punta del actuador en la imagen.
- Repita los pasos 5.4 y 5.5 hasta alcanzar toda la gama de deflexión del actuador.
- Trazar un gráfico X-Y de la desviación del actuador frente a la presión de inflado utilizando un software de trazado.
Resultados
Para demostrar el método propuesto, mostramos la fabricación de un solo actuador de flexión. Para fabricar este actuador, se cortaron cuatro hojas de TPU de dimensión 25 cm x 25 cm, se apilaron juntas y luego se suavizaron con una prensa de calor(Figura 1A). Siguiendo el protocolo, la prensa de calor se aplicó durante 10 minutos a una temperatura establecida de 200 oF. Las arrugas en las láminas laminadas pueden dar lugar a problemas con la unión durante el paso de corte por láser, por lo que garantizar una superficie perfectamente lisa es fundamental para obtener resultados reproducibles. Por ejemplo, la Figura 1B muestra una laminación resultante que contiene arrugas que no producirán los resultados deseados, mientras que la Figura 1C muestra una laminación resultante que es lo suficientemente plana para producir los resultados deseados.
El diseño 2D del actuador neumático se dibujó en AutoCAD. Este actuador se hizo simplemente dibujando un rectángulo de 8 mm x 150 mm. Un patrón lineal de ocho líneas, cada una de 1,34 mm de largo, se añadió al centro del diseño con un espaciado de 10 mm (resaltado en rojo en la Figura 2). Finalmente, la apertura del actuador (resaltado en azul en la Figura 2)fue diseñada añadiendo un rectángulo abierto de 4 mm x 8 mm. Un archivo de AutoCAD (.dwg) para este actuador lineal de muestra está disponible en material suplementario.
La pila laminada de cuatro capas de TPU se colocó entonces en la máquina de corte por láser(Figura 3A)y el diseño 2D se importó utilizando el software de la máquina de corte por láser. La herramienta Focus en la cortadora láser verificó el ajuste de la posición del dibujo 2D en las láminas de TPU laminadas. Para una primera carrera, el corte por láser se estableció a velocidad de 60%, potencia a 80%, y PPI a 500. Una vez que se completó, sin cambiar la posición de las láminas de poliuretano, se inició una segunda carrera con nuevos ajustes a la velocidad del 55%, la potencia al 85% y el PPI a 500. El mismo proceso se repitió con nuevos ajustes por tercera vez a velocidad, 50 %, potencia, 90 % y PPI a 500. La reducción de la velocidad y el aumento de la potencia expone el actuador neumático a la fuente de calor durante más tiempo y le permite fundirse y unirse para asegurar un globo libre de fugas que pueda separarse del resto de la hoja de TPU fácilmente(Figura 3B). Cabe señalar que la cortadora láser siempre está cortando y soldando simultáneamente la TPU; el corte y la soldadura no se realizan en pasos separados o logrados por diferentes ajustes.
Con el fin de acoplar el actuador a una unidad de suministro de aire, la abertura del actuador se cortó con tijeras y se insertó una aguja de acero inoxidable(Figura 4B)entre la segunda y tercera capa del actuador cortado por láser. Para mantener un sistema libre de fugas, el exterior de la aguja estaba cubierto de pegamento de antemano(Figura 4C). A continuación, la interfaz del actuador y la aguja de acero inoxidable se envolvió firmemente con cinta de PTFE(Figura 4D).
Por último, utilizando un dispensador de fluidos digital, el actuador neumático(Figura 5A)se inflaba a una presión de 5 psi para observar una desviación en la región donde se diseñó la matriz de líneas(Figura 5B).
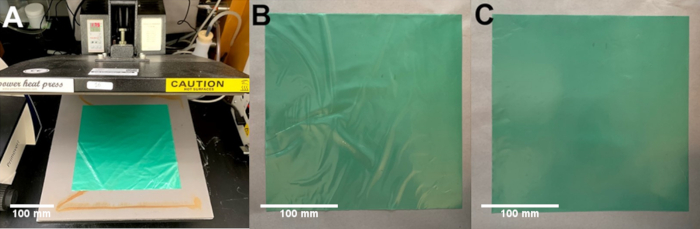
Figura 1: Hojas de prensado térmico. (A) Imagen de la prensa de calor con las láminas de TPU que se van a laminar. (B) Imagen de ejemplo de láminas mal laminadas con arrugas excesivas. (C) Ejemplo de imagen de láminas laminadas con éxito con una superficie lisa. Haga clic aquí para ver una versión más grande de esta figura.
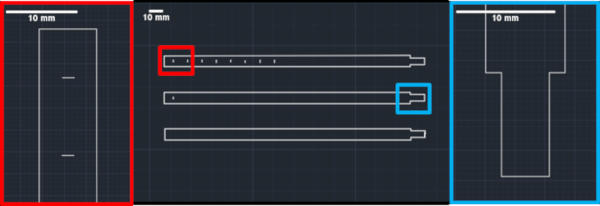
Figura 2: Diseño del actuador. Imagen de un dibujo CAD utilizado para formar un único actuador de flexión. El diseño inferior muestra el contorno del actuador, el diseño central muestra una sola línea añadida como una característica de flexión, y el diseño superior muestra un actuador completo. El cuadro rojo resalta las entidades que forman la región de flexión del actuador. El cuadro azul resalta la región para conectar una aguja para la presurización. Haga clic aquí para ver una versión más grande de esta figura.
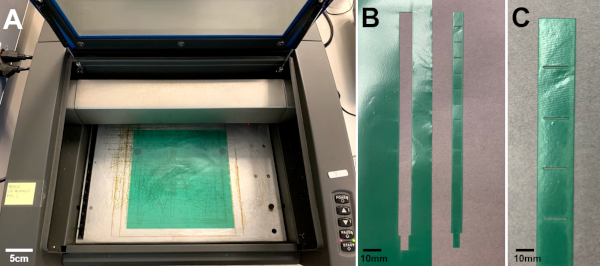
Figura 3: Cortador láser. (A) Imagen de las láminas laminadas en un cortador láser. (B,C) Imagen del actuador que se va a retirar después del corte por láser. (C) Imagen del actuador. Haga clic aquí para ver una versión más grande de esta figura.
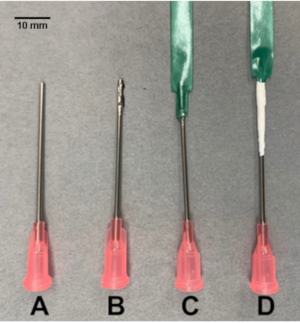
Figura 4: Conexión de aguja. Imágenes que representan los pasos para conectar una aguja contundente (A) a un actuador de globo utilizando pegamento (B) como adhesivo. La aguja se inserta en el extremo estrecho del actuador, que se abre con tijeras (C) y se sella con cinta de PTFE (D). Haga clic aquí para ver una versión más grande de esta figura.
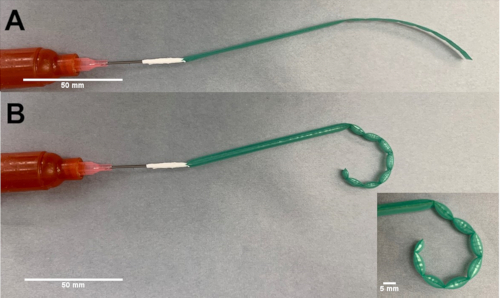
Figura 5: Actuador de flexión. (A) Imagen del actuador en estado no presurizado. (B) Imagen del actuador en estado presurizado. Haga clic aquí para ver una versión más grande de esta figura.
Material Suplementario. Haga clic aquí para descargar este archivo.
Discusión
Los pasos críticos en la fabricación de los actuadores blandos incluyen: i) El diseño CAD 2D. Un diseño 2D adecuado puede dictar la deformación del actuador (por ejemplo, lineal, biaxial, flexión y movimiento rotacional). ii) Laminación de las capas de TPU. Las películas TPU se prensan a calor antes del corte por láser para asegurarse de que las capas estén planas y en contacto conforme en todas partes. iii) Corte/soldadura láser. Como último paso, las capas de TPU laminadas se cortan/sueldan con láser en actuadores blandos.
La tasa de éxito del protocolo puede producir un rendimiento del 100% (por ejemplo, hemos hecho 20 actuadores simultáneamente). El factor principal es el paso de laminación: para obtener los mejores resultados, la TPU debe aplanarse tanto como sea posible antes del proceso de prensado térmico. El examen de diferentes regiones de la placa de prensa de calor con un sensor de fuerza puede mostrar que la distribución de la presión no es uniforme. La distribución de presión no uniforme puede dar lugar a una laminación imperfecta de las láminas de TPU, lo que a su vez resulta en corte/soldadura por láser imperfecto y fugas. Alternativamente, la transferencia de calor no uniforme debido a pequeñas arrugas en la película TPU durante el corte/soldadura por láser puede causar fugas.
En comparación con los métodos convencionales, el método propuesto tiene varias ventajas, incluyendo: i) Diseño simple 2D. Mientras que el método actual sólo requiere diseños CAD 2D para cortar/soldar con láser los actuadores (varios patrones están disponibles1),los métodos de fabricación convencionales basados en la fundición de silicona requieren un diseño de molde 3D. ii) Fabricación rápida. El tiempo de fabricación desde el diseño CAD hasta la laminación de capas de TPU y el corte/soldadura por láser puede ocurrir en varios minutos, mientras que el método de fabricación convencional tomará varias horas. Al permitir la fabricación de dispositivos blandos y robots blandos en un solo paso, sin montaje, los robots blandos y los dispositivos se pueden diseñar a partir de una combinación de diferentes tipos de actuadores, y el modelo CAD se puede cortar/soldar con láser en el producto final en un solo paso sin necesidad de ningún ensamblaje. Por ejemplo, un robot de natación, compuesto por cuatro patas cada uno que consta de dos tipos de actuadores de flexión, se fabrica a partir de un diseño CAD 2D en pocos minutos sin necesidad de ningún paso de montaje, como se demostró anteriormente1.
Como una dirección futura de este trabajo, se pueden adoptar diferentes tipos de materiales termoplásticos para la fabricación de los actuadores blandos. Generalmente, estos materiales necesitan tener un comportamiento elástico para ser utilizados como actuadores. La aplicación de material termoplástico más rígido dará lugar a una mayor presión de ráfaga y una mayor fuerza de bloqueo de los actuadores en comparación con los previamente caracterizados en la Figura S6 de Moghadam et al.1, mostrando fuerzas de hasta 0,1 N. Por lo tanto, puede extender la aplicación de los actuadores a casos donde se requiere una mayor fuerza de bloqueo, tales como suites de exoesqueleto.
Divulgaciones
Los autores no tienen nada que revelar.
Agradecimientos
Agradecemos al Instituto Dalio de Imágenes Cardiovasculares por financiar este trabajo.
Materiales
| Nombre | Empresa | Número de catálogo | Comentarios |
|---|---|---|---|
| Sensor de fuerza | Omega | KHLVA-102 | https://www.omega.co.uk/pptst/KHRA-KHLVA-KHA-SERIES.html |
| Dosificadores de alta precisión Ultimus i | Nordson | http://www.nordsonefd.com/searchengines/google/en/AirPoweredDispensers/?gclid=CjwKCAjw36DpBRAYEiwAmVVDMPuZ50xXoyzK3gvnghCA7yZUfJg4o9V28yDHKjY5Gs159RJIcMk_choCJIgQAvD_BwE | |
| Laser Cutter VLS2.30 | Sistema Láser Universal | https://www.ulsinc.com/products/platforms/vls2-30 | |
| PowerPress Prensa de calor | Prensa de calor eléctrica | OX-A1 | https://www.howtoheatpress.com/power-press-15x15-heat-press-review/ |
| Cinta selladora de roscas de PTFE | McMaster-Carr | 4934A11 | https://www.mcmaster.com/ptfe-tape |
| Aguja dosificadora de acero inoxidable | McMaster-Carr | 75165A754 | https://www.mcmaster.com/75165a754 |
| Super Glue Loctite 409 | Henkel | 229654 | https://www.henkel-adhesives.com/us/en/product/instant-adhesives/loctite_409.html |
| Poliuretano termoplástico Airtech' s Stretchlon 200 | ACP Composites | v-11A | https://store.acpsales.com/products/3321/stretchlon-200-high-stretch-bag-film-60 |
| Sistemas de ensayo universales | Instron | 5943 |
Referencias
- Moghadam, A. A. A., et al. Laser Cutting as a Rapid Method for Fabricating Thin Soft Pneumatic Actuators and Robots. Soft Robotics. 5 (4), 443-451 (2018).
- Paek, J. W., Cho, I., Kim, J. Y. Microrobotic tentacles with spiral bending capability based on shape-engineered elastomeric microtubes. Scientific Reports. 5, (2015).
- Gorissen, B., et al. Flexible pneumatic twisting actuators and their application to tilting micromirrors. Sensors and Actuators A-Physical. 216, 426-431 (2014).
- Gorissen, B., De Volder, M., De Greef, A., Reynaerts, D. Theoretical and experimental analysis of pneumatic balloon microactuators. Sensors and Actuators A-Physical. 168 (1), 58-65 (2011).
- Jeong, O. C., Konishi, S. All PDMS pneumatic microfinger with bidirectional motion and its application. Journal of Microelectromechanical Systems. 15 (4), 896-903 (2006).
- Konishi, S., Shimomura, S., Tajima, S., Tabata, Y. Implementation of soft microfingers for a hMSC aggregate manipulation system. Microsystems & Nanoengineering. 2, (2016).
- Lu, Y. W., Kim, C. J. Microhand for biological applications. Applied Physics Letters. 89 (16), (2006).
- Ikeuchi, M., Ikuta, K. Development of Pressure-Driven Micro Active Catheter using Membrane Micro Emboss Following Excimer Laser Ablation (MeME-X) Process. 2009 IEEE International Conference on Robotics and Automation. , Kobe, Japan. (2009).
- Sanan, S., Lynn, P. S., Griffith, S. T. Pneumatic Torsional Actuators for Inflatable Robots. Journal of Mechanisms and Robotics. 6 (3), 031003(2014).
- Veale, A. J., Xie, S. Q., Anderson, I. A. Modeling the Peano fluidic muscle and the effects of its material properties on its static and dynamic behavior. Smart Materials and Structures. 25 (6), (2016).
- Niiyama, R., Rognon, C., Kuniyoshi, Y. Printable Pneumatic Artificial Muscles for Anatomy-based Humanoid Robots. 2015 IEEE-RAS 15th International Conference on Humanoid Robots (Humanoids). , Seoul, South Korea. (2015).
- Niiyama, R., et al. Pouch Motors: Printable Soft Actuators Integrated with Computational Design. Soft Robotics. 2 (2), 59-70 (2015).
Reimpresiones y permisos
Etiquetas
