La corrélation d'image numérique est utilisée dans les tests de fatigue sur une machine d'essai de résonance pour détecter les fissures macroscopiques et surveiller la propagation des fissures chez les spécimens soudés. Les fissures à la surface du spécimen deviennent visibles à mesure que les souches augmentent.
Article de méthode
Surveillance des fissures dans les tests de fatigue par résonance des spécimens soudés à l'aide de la corrélation d'image numérique
Dans cet article
Résumé
Résumé
Une procédure utilisant la corrélation d'image numérique (DIC) pour détecter des fissures sur des spécimens soudés pendant des essais de fatigue sur des machines d'essai de résonance est présentée. Il est conçu comme une procédure pratique et reproductible pour identifier les fissures macroscopiques à un stade précoce et surveiller la propagation des fissures pendant les tests de fatigue. Il consiste en des mesures de champ de souches à la soudure à l'aide de DIC. Les images sont prises à intervalles de cycle de charge fixe. Les fissures deviennent visibles dans le champ de contrainte computé sous forme de souches élevées. De cette façon, toute la largeur d'un spécimen à petite échelle peut être surveillée pour détecter où et quand une fissure s'initie. Par la suite, il est possible de surveiller le développement de la longueur de la fissure. Étant donné que les images obtenues sont enregistrées, les résultats sont vérifiables et comparables. La procédure est limitée aux fissures qui s'initiaient à la surface et est destinée aux tests de fatigue dans des conditions de laboratoire. En visualisant la fissure, la procédure présentée permet l'observation directe des macrofissures de leur formation jusqu'à la rupture du spécimen.
Introduction
Les soudures sont particulièrement sujettes aux dommages causés par la fatigue. Leurs propriétés de fatigue sont généralement déterminées sur des spécimens à petite échelle qui peuvent être testés efficacement. Pendant les essais, une charge cyclique est appliquée. Finalement, une fissure va initier et se développer à la taille macroscopique. La fissure se développera alors et se propagera à travers le spécimen. Le test est généralement exécuté jusqu'à ce que le spécimen échoue dans son intégralité. Le résultat de l'essai est le nombre de cycles de charge jusqu'à la défaillance de la charge appliquée. Cet échec final est généralement évident. D'autre part, l'initiation de fissure est plus complexe à déterminer. Cependant, il pourrait être intéressant d'enquêter sur des paramètres qui ne sont pas uniformes sur l'épaisseur du spécimen ou qui affectent spécifiquement l'initiation de la fissure (p. ex., stress résiduel ou traitements post-soudure).
Différentes méthodes existent pour la détection des fissures lors des tests de fatigue. Les plus simples sont l'inspection visuelle, l'essai de pénétration de teinture, ou l'application des jauges de contrainte. Les méthodes plus sophistiquées incluent la thermographie, l'ultrason, ou l'essai de courant de remous. La propagation des fissures peut être déterminée à l'aide de jauges de contrainte apposite, d'émissions acoustiques ou de la méthode de chute potentielle.
La procédure proposée utilise la corrélation d'image numérique (DIC) pour visualiser les souches de surface sur le spécimen. Il permet de détecter la formation de fissures macroscopiques lors des tests de fatigue. En outre, la propagation des fissures peut être surveillée pendant toute la durée du test. Pour le DIC, un motif irrégulier est appliqué à la surface du spécimen et surveillé par des caméras. De la distorsion du modèle sous la charge, les souches de surface sont calculées. Les fissures apparaîtront lorsque les souches élevées dépasseront une valeur seuil définie (-gt; 1%) et donc devenir visible.
Avec l'avancée des technologies de calcul, DIC est de plus en plus populaire pour les applications industrielles et de recherche. Plusieurs systèmes logiciels de mesure commerciale ainsi que des logiciels open-source sont disponibles1. La procédure proposée offre une autre utilisation d'une technologie déjà disponible dans un nombre croissant d'installations de recherche en génie mécanique et civil.
Par rapport aux inspections visuelles ou aux essais de pénétration des colorants, la procédure proposée n'est pas fondée sur la perception subjective, qui dépend de l'expérience de l'opérateur et de la géométrie locale à l'orteil de soudure. Même avec un grossissement élevé, il peut être difficile de détecter les fissures à un stade précoce (c.-à-d., l'initiation des fissures), surtout si l'emplacement exact n'est pas connu à l'avance. En outre, à l'aide de DIC les résultats sont enregistrés et donc reproductibles et comparables, alors que l'inspection visuelle n'est possible que momentanément.
À l'aide d'une mesure sur le terrain, la procédure permet de surveiller toute la largeur du spécimen ou la longueur de la soudure. À l'aide de jauges de contrainte, il serait nécessaire d'appliquer plusieurs jauges sur la largeur du spécimen, car leur mesure est localisée. Les changements dans le signal de la jauge de contrainte dépendraient de la distance et de la position par rapport à la fissure. Le résultat dépendrait de la question de savoir si la fissure s'instaurerait entre deux jauges ou par hasard devant une seule.
Un autre avantage de DIC est qu'il est visuel, et il donne une image descriptive de la fissure. À l'aide de jauges de contrainte pour la détection des fissures ou l'émission acoustique pour la croissance des fissures, la longueur de la fissure elle-même n'est pas surveillée, mais elle est déterminée par des changements dans la souche mesurée ou les signaux acoustiques respectivement. Par exemple, dans Shrama et coll.2 DIC a permis la compréhension et l'interprétation des signaux d'émission acoustique. D'autres facteurs influençants ou interférant des signaux peuvent affecter le signal mesuré, ce qui entraîne des incertitudes et exige une interprétation attentive des résultats.
Diverses applications du DIC pour surveiller les fissures dans les tests de fatigue ont été signalées. Dans de nombreux cas, DIC est utilisé pour évaluer le champ de tension à la pointe de fissure3,4,5 et de déterminer les facteurs d'intensité du stress6,7,8 ou de détecter les dommages de fatigue sur un microscopique échelle9,10. Dans ces cas, des images microscopiques sont utilisées pour étudier les zones d'intérêt dans la gamme de quelques millimètres. Les spécimens testés sont constitués de matériaux de base usinés avec des dimensions de l'ordre de millimètres. Des zones de mesure plus importantes ont été enregistrées par Tavares et coll.11 pour déterminer les facteurs d'intensité du stress, par Shrama et coll.2 pour étudier les signaux d'émission acoustique, et par Hasheminejad et al.12 pour étudier les fissures dans le béton d'asphalte. Poncelet et coll.13 ont appliqué le DIC pour détecter l'initiation des fissures en fonction de l'incrément relatif de la contrainte sur un certain nombre de cycles de charge. Les essais ont été effectués sur des spécimens à surface usinée. Soudés14,15 ou brazed spécimens16 ont été étudiés à l'aide de DIC pour enregistrer le développement de souches pendant les tests de fatigue. Les spécimens ont été observés sur le côté, montrant le développement de la fissure dans la direction de la profondeur, sur le bord du spécimen.
Toutes les expériences susmentionnées ont été menées sur des machines d'essai servo-hydrauliques avec des fréquences de charge de quelques hertz (lt; 15 Hz). Habituellement, les tests ont été interrompus pour enregistrer les images pour DIC. Vanlanduit et coll.17 ont pris des images pendant le test en cours d'exécution et ont appliqué des algorithmes pour compenser les différentes fréquences de test et d'enregistrement d'images. Lorenzino et coll.18 ont effectué des tests sur une machine de test de résonance et capturé des images DIC avec des caméras microscopiques. Kovûrûk et coll.19,20 ont effectué des tests sur une machine de test de résonance avec une fréquence de 100 Hz sans interruptions, en utilisant une procédure très similaire à celle présentée ici. Les essais ont été effectués sur des spécimens plats et enduits sous des charges de flexion. Une seule caméra et un flash déclenché ont été utilisés pour capturer des images d'une zone de 20 x 15 mm. Différentes évaluations de fissures basées sur le champ de contrainte et sur le champ de déplacement ont été appliquées.
La procédure présentée dans cet article est appliquée aux spécimens soudés présentant un cran, et donc une concentration de stress. Un système DIC 3D avec deux caméras est utilisé, ce qui permet de tenir compte des déplacements hors plan du spécimen. Les caméras sont déclenchées alors que l'éclairage est constant. La détection des fissures est basée sur le champ de tension mesuré sur une superficie de 55 x 40 mm.
La procédure offre un moyen robuste et comparable de détecter les fissures dans les tests de fatigue. En outre, il fournit un enregistrement de la propagation des fissures. Il est applicable sur les machines de test de résonance avec des fréquences de chargement élevées. Les tests n'ont pas besoin d'être interrompus pour les mesures, et aucun opérateur n'a besoin d'être présent pendant le test. La procédure peut donc être appliquée efficacement à un grand nombre de tests pour récupérer des informations sur l'initiation et la propagation des fissures.
Protocole
1. Préparation de spécimen
CAUTION : L'utilisation d'équipement de soudage ou d'usinage est potentiellement dangereuse. Le travail doit être exécuté par du personnel qualifié et selon les instructions fournies par les fabricants.
- Préparer les spécimens avec la géométrie de soudure désirée (p. ex. soudure de cul, raidisseur longitudinal, soudure de filet). Si la largeur entière du spécimen doit être mesurée, la taille du spécimen pourrait être limitée par la zone illustrée par le système de caméra utilisé. Dans les essais présentés ici, des spécimens contenant une soudure multicouche k-butt entre deux plaques d'épaisseurs différentes ont été utilisés (Figure 1). Les spécimens étaient faits d'acier structurel S355 à l'aide de soudage actif au gaz métallique. Pour plus d'informations sur la préparation des spécimens, on peut trouver des informations sur la préparation des spécimens dans Friedrich et Ehlers21.
- Si nécessaire, atténuer les emplacements de fissures concurrents en broyant. Il peut s'agit de l'orteil de soudure de l'autre côté de la plaque ou de l'autre extrémité d'un raidisseur. Ici, la surface doit être broyée jusqu'à consistance lisse et exempte d'encoches pointues pour éviter les fissures.
- Nettoyez la surface du spécimen dans la zone autour de la soudure à l'aide d'un chiffon de nettoyage et d'un nettoyant pour dégraisser. Retirez soigneusement tout le matériel lâche de la surface de soudure et de l'orteil de soudure à l'aide d'une brosse en fil de laiton. La surface doit être sans huile et sans graisse.
- Appliquer le motif de tache pour DIC en utilisant des applications alternées de peinture en aérosol noir et blanc. Ne pointez pas le spray directement à la surface, mais laissez la brume de pulvérisation s'installer sur le spécimen. Aucune couche continue n'est nécessaire. La taille de la tache doit être aussi fine possible, de l'ordre de 0,1 mm (voir Figure 2).
REMARQUE : La peinture mate est préférable afin de réduire les reflets.
2. Configuration de test
CAUTION : L'utilisation d'équipements d'essai mécaniqueou servo-hydraulique est potentiellement dangereuse. Exploitez avec prudence et suivez les instructions fournies par le fabricant.
- Placez les caméras DIC pour capturer la zone d'intérêt sur le spécimen placé dans la machine d'essai. La configuration exacte dépendra de l'équipement utilisé. Dans les essais présentés ici, les caméras ont été montées sur un échafaudage atteignant au-dessus du spécimen disposé horizontalement dans la machine d'essai (Figure 3).
- Ajuster méticuleusement la mise au point des objectifs de la caméra pour s'assurer que la zone mesurée est au point. Sur les caméras utilisées cela se fait en vissant les objectifs à l'intérieur ou à l'extérieur pour changer la distance entre les lentilles et le capteur de la caméra.
- Ajuster la position des lumières pour maximiser l'éclairage (ici, quatre lumières LED de 16 watts ont été utilisées; cela a permis un éclairage uniforme de la zone de mesure, mais d'autres configurations sont également possibles). L'utilisation de filtres de polarisation correctement installés sur les lumières et les objectifs est recommandée pour réduire les reflets sur la surface métallique.
- Choisissez un temps d'exposition adéquat. Cela dépendra de la fréquence des tests et devrait être une fraction suffisamment petite (1/35) de la durée d'un cycle de chargement. Dans le test présenté ici, le temps d'exposition était de 0,8 ms pour une fréquence d'essai de 34 Hz.
- Calibrer le système DIC. La procédure dépendra du système utilisé et doit être décrite dans le manuel d'utilisation spécifique.
- Prenez quelques photos avec le temps d'exposition sélectionné. Calculdes les souches à l'aide d'un logiciel DIC approprié. Vérifiez que la qualité de l'image est assez bonne pour calculer les souches, que la dispersion dans les résultats n'est pas excessive (dans les souches d'état déchargées, il devrait être proche de zéro), et que les résultats couvrent toute la région d'intérêt. Si les images sont trop sombres, ajustez l'éclairage. Il pourrait être nécessaire d'ouvrir l'ouverture sur les objectifs, bien que cela réduira la profondeur de mise au point. Un motif de tache plus lumineux pourrait aider ainsi.
- Connectez la sortie du signal de force de la machine d'essai pour déclencher les caméras. Un système DIC commercial comprenant du matériel et des logiciels qui permet de déclencher la gâchette à des intervalles spécifiques de cycles de charge a été utilisé. À cette fin, les cycles de charge sont comptés par le signal de force montant equigeant une certaine valeur. Lorsque le nombre spécifié de cycles de charge est atteint, les caméras sont déclenchées, et le comptage recommence. Un déclencheur exemplaire est fourni sous forme de fichier supplémentaire.
- Effectuez un essai pour déterminer le délai entre le signal de déclenchement et l'exposition de la caméra. Définir la gâchette avant le pic du signal de charge pour compenser le retard. Si vous utilisez la liste de déclenchement (voir l'étape 2.7), réglez la valeur du paramètre au signal de charge requis en tension. Dans les tests montrés, les caméras ont été déclenchées à 91% et 96% de la force maximale, respectivement. Ces valeurs ne sont données qu'à titre d'exemple et ne conviennent pas toujours.
REMARQUE : Il n'est pas nécessaire que les images soient prises exactement au pic de charge. Les fissures doivent néanmoins devenir visibles. - Définir la gâchette sur un intervalle de cycles de charge de sorte que le nombre total d'images au cours de la durée d'essai prévue est de l'ordre de 100 à 200 (p. ex., tous les 10 000 cycles pour un essai avec 106 cycles de charge). Dans la liste de déclenchement (voir l'étape 2.7) ajuster la valeur des boucles au nombre désiré de cycles de charge.
3. Test de fatigue
CAUTION : L'utilisation d'équipements d'essai mécaniqueou servo-hydraulique est potentiellement dangereuse. Exploitez avec prudence et suivez les instructions fournies par le fabricant.
- Installez le spécimen dans la machine d'essai.
- Au besoin, prenez des images DIC avant le chargement. Ce n'est pas nécessaire pour la détection des fissures, mais il permet d'utiliser DIC pour mesurer la souche de surface sous la charge.
- Appliquer le premier cycle de charge de façon statique. Arrêtez-vous à la charge maximale et prenez quelques images pour DIC. Une image devrait être suffisante, mais parce que la qualité des résultats DIC peut ne pas toujours être optimale, il pourrait être utile d'avoir quelques images de plus à choisir pour l'analyse. Pour ces images, un temps d'exposition plus long peut être utilisé le cas échéant.
REMARQUE : Ce cycle de charge statique peut être omis, mais les images acquises statiquement sont probablement de meilleure qualité que celles acquises lors du test dynamique, améliorant ainsi les résultats du DIC. - Définir la plage de charge et commencer le test cyclique. En option, obtenir des marques de plage en incluant des intervalles dans lesquels la charge supérieure est maintenue, mais la plage de charge est réduite. Pour les exemples présentés ici, la moitié de la plage de charge a été appliquée en 15 000 cycles pour 40 000 cycles réguliers. Les marques de plage ne sont pas nécessaires pour la procédure présentée, mais offrent la possibilité de valider les longueurs de fissure détectées.
- Spécifiez la charge statique et dynamique et exécutez le test jusqu'à ce que le spécimen échoue. Dans les essais présentés, une charge statique de 0 kN et une amplitude dynamique de 22,5 kN ont été appliquées. Respectivement 50 kN statique et 50 kN charge dynamique ont été utilisés sur le spécimen stressé.
4. Post-traitement
- Évaluer le DIC et calculer la souche dans la direction axiale (chargement) du spécimen à l'aide d'un logiciel approprié. Un logiciel commercial (voir Tableau des matériaux)qui comprend le calcul automatisé des souches a été utilisé. Des informations sur le calcul des souches peuvent être trouvées dans Grédiac et Hild22 et un aperçu des logiciels DIC commerciaux et open source actuels est donné dans Belloni et al.1. Utilisez l'image du premier cycle de charge statique acquis à l'étape 3.3 comme image de référence. Ici, une taille de facette de 19 x 19 pixels (0,32 x 0,32 mm) et une distance de 15 x 15 pixels ont été appliquées pour l'évaluation DIC.
- Faire une parcelle de la souche calculée et définir la légende de l'intrigue à des valeurs relativement élevées (0,5% à 1,0%) pour supprimer le bruit possible. Selon le logiciel appliqué, ces parcelles seront disponibles dans la section des résultats après que les déplacements et les souches ont été calculés (4.1).
- Exécutez la séquence d'image acquise pendant toute la durée du test. Une fissure en formation deviendra visible en termes de souches élevées. Une fissure macroscopique peut se produire lorsque les souches dépassent 1%.
- Pour comparer les différents résultats des tests, il pourrait être intéressant de déterminer quand la fissure atteint une longueur spécifiée. Les longueurs de fissures de 2 mm ont été considérées comme des fissures techniques ou macroscopiques.
Résultats
Pour détecter les fissures et surveiller la propagation des fissures, la souche dans la direction de chargement du spécimen a été tracée. Les fissures sont devenues visibles en termes de souches élevées (-gt; 1%).
Les résultats obtenus à partir de deux tests de fatigue sont présentés. Les essais ont été effectués à différentes charges et ratios de charge. Les résultats ne sont pas destinés à une comparaison directe entre les deux tests, mais représentent les résultats typiques de ces tests et démontrent les capacités de la procédure présentée.
Le développement d'une fissure dans un spécimen dans des conditions de soudure est indiqué à la figure 4. Le spécimen contenait des contraintes résiduelles causées par le rétrécissement de la soudure pendant le refroidissement. Ils ont été mesurés par diffraction de rayons X et forage de trous et calculés par simulations de soudage21. En raison de contraintes résiduelles tensiles au milieu du spécimen, la fissure s'initie à la ligne centrale. Tout d'abord, la souche a commencé à augmenter à l'emplacement de la fissure en formation. Une fissure technique a été supposée lorsque les souches dépassaient 1 % sur une longueur de 2 mm (N - 755 000). La fissure s'est ensuite propagée symétriquement des deux côtés. La longueur de fissure détectée a été comparée aux marques de plage générées pendant l'essai et a montré un bon accord. La vidéo des résultats du DIC montre comment la propagation des fissures a ralenti pendant la formation des marques de plage.
Le développement d'une fissure sur un spécimen soulagé par le stress est montré dans la figure 5. L'initiation au crack n'a pas été influencée par les contraintes résiduelles. Plusieurs fissures se sont formées à différents endroits le long de la soudure. Une fissure de 2 mm a été détectée après 574 000 cycles. Les fissures simples se sont ensuite développées et finalement unifiées. La longueur de fissure détectée a été comparée aux marques de plage encore.
La génération de marques de plage offre une bonne possibilité de valider les longueurs de fissure détectées à l'aide de la technique DIC. En outre, il offre la possibilité de corréler la profondeur de la fissure avec la longueur mesurée sur la surface du spécimen. À un stade précoce de la fissure, près de la surface, il pourrait être difficile d'obtenir des marques de plage qui sont clairement visibles. Ici, les résultats ont montré l'avantage de l'approche DIC.
Comme présenté dans la figure 4 et la figure 5, le résultat de la procédure est une série d'images (ou une vidéo) montrant le développement de fissures à la soudure. À partir de ces images, il est possible de déterminer l'origine et le nombre de fissures. En outre, ils peuvent être utilisés pour déterminer quand une fissure a atteint une longueur spécifique. Les fissures de 2 mm de longueur ont été considérées comme macroscopiques ou techniques. Cette longueur de fissure pourrait être récupérée de façon fiable à partir des images et dans cette étude a été utilisée pour comparer les résultats d'une série de tests. De plus, d'un point de vue technique, cette longueur de fissure serait détectable en service en utilisant les techniques d'inspection disponibles. En mesurant la longueur de la fissure à partir des images résultantes et en la corrélant avec le nombre de cycles de charge, il est également possible de tracer une courbe de croissance de fissure ou de déterminer les taux de croissance des fissures. Ceux-ci peuvent être d'intérêt dans les calculs mécaniques de fracture de la propagation de fissure.
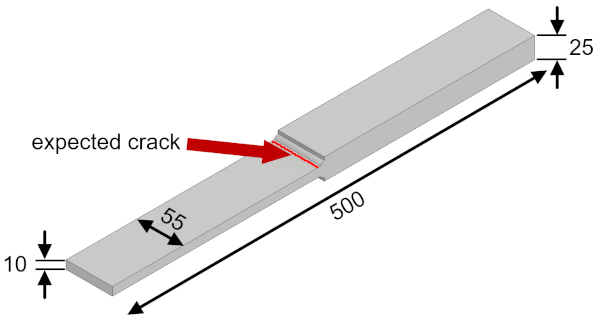
Figure 1 : Spécimens de soudure à crosse K multicouches utilisés pour les tests de fatigue. Dimensions en millimètres. Veuillez cliquer ici pour voir une version plus grande de ce chiffre.
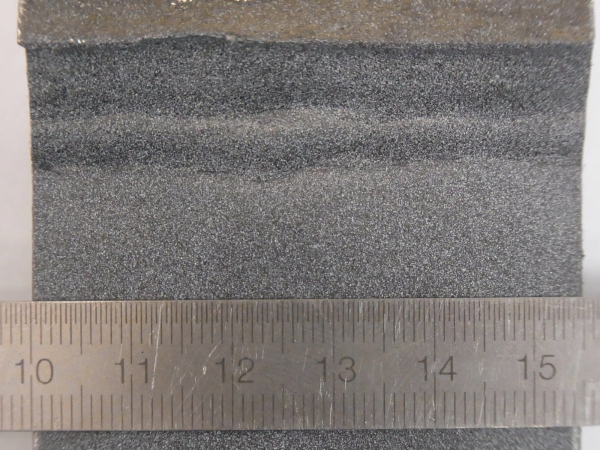
Figure 2 : Motif de tache pour la corrélation d'image numérique à la soudure. Veuillez cliquer ici pour voir une version plus grande de ce chiffre.
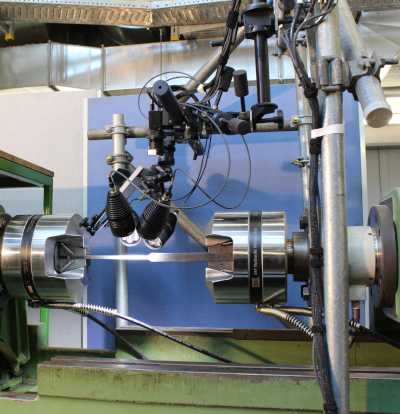
Figure 3 : Configuration des tests avec caméras DIC et lumières soutenues par une structure d'échafaudage installée au-dessus du spécimen. Veuillez cliquer ici pour voir une version plus grande de ce chiffre.
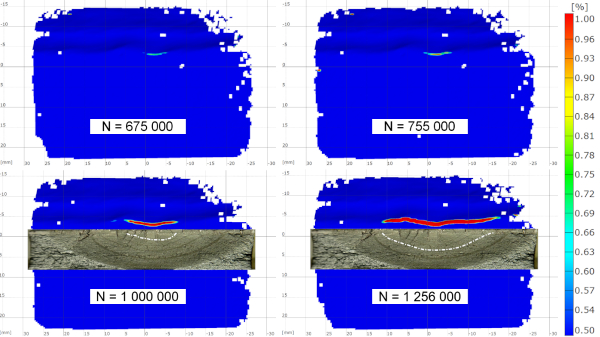
Figure 4 : Pourcentage de souche dans la direction de chargement (verticale) montrant le développement d'une fissure et la comparaison avec les marques de plage d'un spécimen dans des conditions soudées. N - nombre de cycles de charge. Veuillez cliquer ici pour voir une version plus grande de ce chiffre.
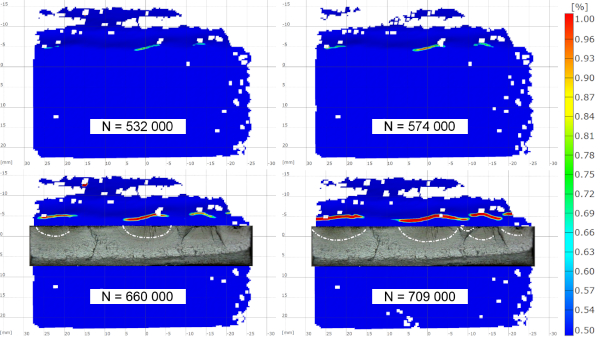
Figure 5 : Pourcentage de souche dans la direction de chargement (verticale) montrant le développement des fissures et la comparaison avec les marques de plage d'un spécimen soulagé par le stress. N - nombre de cycles de charge. Veuillez cliquer ici pour voir une version plus grande de ce chiffre.
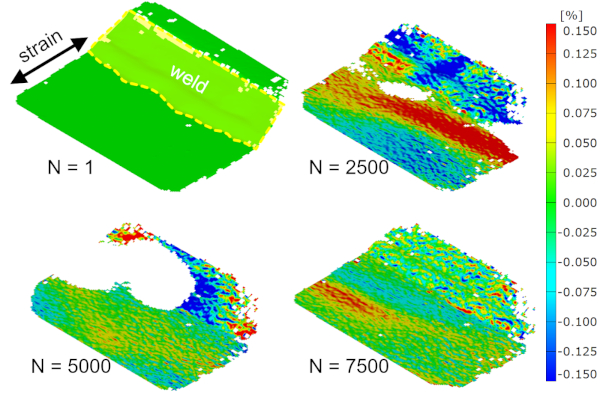
Figure 6 : Pourcentage de contrainte dans la direction de chargement à la charge maximale sur le premier cycle de charge statique (N - 1) et au début de l'essai de fatigue à différents nombres de cycles de charge. Veuillez cliquer ici pour voir une version plus grande de ce chiffre.
Fichier supplémentaire 1 : Liste des déclencheurs. S'il vous plaît cliquez ici pour voir ce fichier (Clic droit pour télécharger).
Discussion
La procédure présentée consiste à utiliser le DIC pour détecter et surveiller les fissures de fatigue sur les échantillons soudés testés sur une machine d'essai de résonance sans interrompre l'essai. Le principal défi dans l'application est la fréquence de charge élevée de la machine de test de résonance. Il nécessite des temps d'exposition relativement courts et donc un éclairage élevé pour l'acquisition des images pour les tests DIC. Par conséquent, l'éclairage doit être maximisé. D'autre part, les réflexions sur la surface métallique peuvent nécessiter l'utilisation de filtres de polarisation, ce qui réduira la quantité de lumière entrant dans les caméras. Pour mieux utiliser la lumière disponible, l'ouverture des objectifs peut être élargie. Cela réduira la profondeur de mise au point. Il est donc nécessaire de fixer l'accent exactement à la distance de la surface du spécimen et le mouvement hors du plan de l'échantillon ne doit pas dépasser la plage focalisée. La configuration des caméras et de l'éclairage nécessite un soin particulier.
Néanmoins, les souches calculées par DIC pourraient ne pas être très précises (figure 6). Les souches calculées peuvent montrer un bruit élevé. Sur certaines des facettes utilisées pour dic, le motif de tache peut ne pas être reconnu et les souches ne seront pas calculées. Mais la procédure proposée s'est avérée robuste en ce qui concerne la qualité des résultats du DIC. Même si les résultats ne sont pas assez bons pour déterminer les souches à la soudure avec précision, il devrait toujours être possible de détecter les fissures.
La soudure mégotprésentée ici a un orteil de soudure relativement lisse par rapport à d'autres géométries de soudure. Les fissures sont susceptibles d'initier à des imperfections le long de l'orteil de soudure avec une encoche pointue et donc une forte concentration de stress. Malheureusement, il peut ne pas être possible d'évaluer les souches par DIC à ces endroits précis parce que les facettes utilisées pour le calcul peuvent ne pas être reconnues. Par exemple, la figure 5 montre une fissure initiant sur le côté gauche du spécimen, les facettes manquantes à 25 mm horizontales / -5 mm verticales. Mais comme le montre l'exemple, même si certaines facettes ne sont pas évaluées, il est toujours possible de déterminer quand la fissure commence et commence à croître. Pour les soudures avec un angle plus raide et des encoches plus nettes (p. ex., raidisseur longitudinal, soudure de filet), il peut être utile d'incliner les caméras à 15 degrés pour augmenter l'angle de la surface de soudure. La procédure proposée a également été appliquée sur les raidisseurs longitudinals. Malgré l'encoche relativement forte à l'orteil de soudure, il a été possible de détecter de façon fiable l'initiation des fissures.
Des fissures macroscopiques sont supposées lorsque des souches de 1 % ou plus sont atteintes. Dans une étude réalisée par Kovûrôk et coll.20, DIC a été appliqué pour détecter les fissures sur les spécimens thermiques enduits de pulvérisation et non notifiés. Il a été indiqué que la valeur seuil pour la détection des fissures pouvait être fixée à une fourchette de 0,5 % et de 1 % sans affecter de façon significative les résultats. Ces valeurs sont confirmées par la comparaison avec les marques de plage(figure 4 et figure 5). Une valeur plus faible entraînera une détection plus précoce des fissures, mais pourrait être plus sujette aux incertitudes et produire des résultats moins comparables. Une valeur plus élevée conduira à une reconnaissance ultérieure de l'initiation des fissures, mais les résultats seront probablement plus comparables et reproductibles.
L'application statique du premier cycle de charge (étape 3.3) peut prendre du temps lorsque de nombreux tests sont effectués. Si aucune souche plastique ne se produit à l'orteil de soudure (encoche), elle peut également être omise et l'état déchargé (étape 3.2) utilisé comme référence pour les calculs de contrainte. Dans le cas contraire, l'une des images acquises au début du test dynamique peut être utilisée si la qualité de l'image est adéquate (voir Figure 6).
Si seulement quelques spécimens sont testés, le temps d'configuration ne doit pas être sous-estimé. Il peut prendre un certain temps et des boucles itératives pour installer et configurer les caméras avec précision et effectuer l'étalonnage pour obtenir des images appropriées pour l'évaluation DIC.
La préparation des échantillons, par contre, est rapide et peu coûteuse. Les spécimens n'ont qu'à être nettoyés et pulvérisés de couleur pour appliquer le crépitement de tache. Cela a peu de frais et rend pratique la procédure proposée basée sur le DIC, en particulier si un grand nombre de spécimens seront testés.
Un autre avantage, en particulier pour de grands ensembles de spécimens ou d'essais en cours d'exécution pendant la nuit, est que les caméras sont déclenchées automatiquement, et les tests n'ont pas besoin d'être interrompus.
Une restriction de la procédure DIC est qu'en tant que méthode optique, elle est limitée aux fissures de surface. En outre, il exige que la zone à surveiller soit visible par les caméras pendant que le spécimen est monté dans la machine d'essai.
La procédure présentée a été utilisée principalement pour détecter le début des fissures techniques. Mais comme nous l'avons démontré, il permet également d'évaluer la croissance des fissures (p. ex., pour déterminer les taux de propagation des fissures). Le résultat sera la longueur visible sur la surface. La courbure avant de fissure ne peut pas être détectée, cependant.
La procédure a prouvé son applicabilité sur des spécimens soudés présentant une topologie de surface relativement compliquée. Elle devrait également s'appliquer aux spécimens non soudés, car l'absence d'encoches géométriques devrait faciliter les mesures du DIC. Une procédure similaire a été appliquée dans l'adresse de Kovûrûk et coll.20 sur des spécimens non notés.
En outre, la procédure pourrait également être appliquée pour les tests de fatigue sur les machines d'essai servo-hydrauliques. Ici, la fréquence d'essai serait plus faible que sur une machine de test de résonance. Le temps d'exposition des caméras pourrait donc être plus long, ce qui devrait faciliter la configuration de la caméra.
En conclusion, la procédure présentée offre un moyen simple d'étudier le développement des fissures dans les tests de fatigue. Il permet la détection des fissures techniques et la surveillance de la propagation des fissures (p. ex., pour déterminer les taux de propagation des fissures dans les tests de fatigue). La nature illustrative des résultats facilite leur interprétation et leur évaluation. La technique s'applique aux machines de test de résonance avec des fréquences de chargement élevées sans interrompre les tests. Les mesures sont entièrement automatisées, donc aucune supervision continue n'est nécessaire. Il s'applique aux spécimens soudés présentant une géométrie relativement compliquée dans la région d'intérêt. Sur les spécimens à petite échelle, il permet une couverture de toute la largeur du spécimen. En outre, la procédure est caractérisée par une configuration simple et le post-traitement de base, ce qui en fait une alternative pratique aux méthodes existantes.
Déclarations de divulgation
Les auteurs n'ont rien à révéler.
Remerciements
Financé par la Deutsche Forschungsgemeinschaft (DFG, German Research Foundation) EH 485/4-1.
Matériaux
| Nom | Entreprise | Numéro de catalogue | Commentaires |
|---|---|---|---|
| ARAMIS 5M | gom | avec deux caméras de 5 mégapixels et unité de commande | |
| Logiciel DIC | ARAMIS | gom | v6.3.1-2 |
| Objet d’étalonnage | gom | CP 20 | MV 30 x 24 mm2 |
| Objectifs de caméra, 50 mm | Titanar 2.8 / 50 | ||
| Hydraulic Wedge Grip | MTS | 647.25A02 | |
| Alimentation hydraulique | MTS | 685.10 | 10 000 Psi |
| Lumières LED | Diana LEDscale | KSP0495-0001A | 4 x 16 W Lampes LED |
| Filtres polarisants | Schneider-Kreuznach | 52,0 AUF (2 x pour caméras) | |
| Filtres polarisants | Schneider-Kreuznach | 67,0 AUF (4 x pour lumières) | |
| Machine d’essai de résonance | Schenck | Machine d’essai de résonance 200 kN | |
| Unité de commande de machine d’essai de résonance | Rumul | v 2.5.3 | Unité de commande et logiciel de la machine d’essai de résonance Peinture |
| en aérosol | noir et blanc |
Références
- Belloni, V., et al. Digital image correlation from commercial to FOS software: a mature technique for full-field displacement measurements. The International Archives of the Photogrammetry, Remote Sensing and Spatial Information Sciences. XLII-2, 91-95 (2018).
- Shrama, K., Clarke, A., Pullin, R., Evans, S. L. Detection of cracking in mild steel fatigue specimens using acoustic emission and digital image correlation. 31st Conference of the European Working Group on Acoustic Emission. , Dresden, Germany. (2014).
- Carroll, J. D., Abuzaid, W., Lambros, J., Sehitoglu, H. High resolution digital image correlation measurements of strain accumulation in fatigue crack growth. International Journal of Fatigue. 57, 140-150 (2013).
- Malitckii, E., Remes, H., Lehto, P., Bossuyt, S. Full-field strain measurements for microstructurally small fatigue crack propagation using digital image correlation method. Journal of Visualized Experiments. (143), e59134(2019).
- Rabbolini, S., Beretta, S., Foletti, S., Cristea, M. E. Crack closure effects during low cycle fatigue propagation in line pipe steel: An analysis with digital image correlation. Engineering Fracture Mechanics. 148, 441-456 (2015).
- Carroll, J. D., et al. Multiscale analysis of fatigue crack growth using digital image correlation. Proceedings of the XIth International Congress and Exposition on Experimental and Applied Mechanics. , Orlando, FL. (2008).
- Durif, E., Fregonese, M., Rethore, J., Combescure, A. Development of a digital image correlation controlled fatigue crack propagation experiment. EPJ Web of Conferences. 6, 31012(2010).
- Maletta, C., Bruno, L., Corigliano, P., Crupi, V., Guglielmino, E. Crack-tip thermal and mechanical hysteresis in Shape Memory Alloys under fatigue loading. Materials Science & Engineering A. 616, 281-287 (2014).
- Rupil, J., Roux, S., Hild, F., Vincent, L. Fatigue microcrack detection with digital image correlation. The Journal of Strain Analysis for Engineering Design. 46 (6), 492-509 (2011).
- Risbet, M., Feissel, P., Roland, T., Brancherie, D., Roelandt, J. M. Digital image correlation technique: application to early fatigue damage detection in stainless steel. Procedia Engineering. 2, 2219-2227 (2010).
- Tavares, P. J., Ramos, T., Braga, D., Vaz, M. A. P., Moreira, P. M. G. P. SIF determination with digital image correlation. International Journal of Structural Integrity. 6 (6), 668-676 (2015).
- Hasheminejad, N., et al. Digital image correlation to investigate crack propagation and healing of asphalt concrete. Proceedings of the 18th International Conference on Experimental Mechanics. , Brussels, Belgium. (2018).
- Poncelet, M., et al. Biaxial high cycle fatigue of a type 304L stainless steel: cyclic strains and crack initiation detection by digital image correlation. European Journal of Mechanics / A Solids. 29 (5), 810-825 (2010).
- Corigliano, P., et al. Fatigue assessment of Ti-6Al-4V titanium alloy laser welded joints in absence of filler material by means of full-field techniques. Frattura ed Integrità Strutturale. 43, 171-181 (2018).
- Corigliano, P., Crupi, V., Guglielmino, E., Sili, A. M. Full-field analysis of AL/FE explosive welded joints for shipbuilding applications. Marine Structures. 57, 207-218 (2018).
- Koster, M., Kenel, C., Lee, W., Leinenbach, C. Digital image correlation for the characterization of fatigue damage evolution in brazed steel joints. Procedia Materials Science. 3, 1117-1122 (2014).
- Vanlanduit, S., Vanherzeele, J., Longo, R., Guillaume, P. A digital image correlation method for fatigue test experiments. Optics and Lasers in Engineering. 47, 371-378 (2009).
- Lorenzino, P., Beretta, G., Navarro, A. Application of Digital Image Correlation (DIC) in resonance machines for measuring fatigue crack growth. Frattura ed Integrità Strutturale. 30, 369-374 (2014).
- Kovárík, O., et al. Resonance bending fatigue testing with simultaneous damping measurement and its application on layered coatings. International Journal of Fatigue. 82, 300-309 (2016).
- Kovárík, O., et al. Fatigue crack growth in bodies with thermally sprayed coating. Journal of Thermal Spray Technology. 25 (1-2), 311-320 (2016).
- Friedrich, N., Ehlers, S. A simplified welding simulation approach used to design a fatigue test specimen containing residual stresses. Ship Technology Research. 66 (1), 22-37 (2019).
- Full-field measurements and identification in solid mechanics. Grédiac, M., Hild, F. , ISTE and Wiley. London, UK; Hoboken, NJ. (2013).
Réimpressions et autorisations
