Cette étude décrit une méthode de moussage au dioxyde de carbone supercritique pour la préparation de mousses de fibre de carbone et de poly (adipate-co-téréphtalate de butylène) renforcées de fibres de bambou.
Un abonnement JoVE est requis pour visualiser ce contenu. Connectez-vous ou commencez votre période d'essai gratuite.
Article de méthode
Préparation de mousses de poly (adipate-co-téréphtalate de butylène) renforcées de fibres de carbone et de fibres de bambou par moussage au dioxyde de carbone supercritique
Dans cet article
Résumé
Résumé
Les mousses polymères renforcées de fibres ont trouvé de nombreuses applications dans de nombreux domaines. En particulier, le poly (adipate-co-téréphtalate de butylène) (PBAT) a suscité une attention considérable dans le domaine des matériaux biodégradables en raison de ses propriétés de traitement exceptionnelles, de ses performances mécaniques et de sa biocompatibilité. Cependant, le taux de retrait élevé de la mousse PBAT pure limite son application. Parmi les différents matériaux capables d’améliorer les performances de la mousse, la fibre de carbone (CF) et la fibre de bambou (BF) présentent des avantages uniques. Cette étude a utilisé la technologie de moussage au dioxyde de carbone supercritique (scCO2) pour préparer avec succès des mousses PBAT/CF/BF. Les résultats démontrent que l’effet synergique de CF et de BF améliore considérablement les propriétés anti-retrait de la mousse PBAT. Par rapport à la mousse PBAT pure, le taux de rétrécissement de la mousse PBAT/15CF/5BF est passé de 55,63 % à 6,92 %, soit une réduction de 87,56 %. La mousse PBAT/10CF/10BF a atteint la densité la plus basse de 0,13 g/cm3, soit une diminution de 31,58 %. La mousse PBAT/10CF/10BF a présenté le taux de dilatation le plus élevé de 9,43, soit une augmentation de 51,36 %. Les tests de résilience à la compression ont révélé que toutes les mousses PBAT/CF/BF présentaient une résistance à la compression favorable, la mousse PBAT/15CF/5BF présentant la résistance à la compression la plus élevée de 0,26 MPa. Cette recherche fournit une solution efficace pour la fabrication de mousses de polyester biodégradables renforcées de fibres. Ces mousses ont des propriétés anti-retrait, des caractéristiques légères et une excellente résilience.
Introduction
Les mousses polymères renforcées de fibres ont été largement appliquées dans divers domaines, notamment l’aérospatiale1, le transport2, la construction3 et la protection de l’environnement4, en raison de leur rapport résistance/poids élevé, de leur excellente stabilité thermique et de leur composabilité polyvalente. Poussées par les objectifs mondiaux de « double carbone » et les initiatives de contrôle de la pollution plastique, les mousses polymères biodégradables deviennent un haut lieu de la recherche 5,6,7. Le PBAT, en tant que polyester biodégradable biosourcé typique, est considéré comme une alternative idéale aux matériaux en mousse traditionnels à base de pétrole en raison de ses performances de traitement exceptionnelles et de son respect de l’environnement 8,9,10,11. Cependant, le retrait important présenté par les mousses PBAT pures limite leur application12.
Parmi les diverses techniques de modification, la recherche a montré que l’utilisation de la technologie de renforcement des fibres peut améliorer considérablement les performances de la mousse PBAT13. Le CF, réputé pour sa haute résistance, son module élevé et sa faible densité, est fréquemment utilisé pour renforcer les polymères, améliorant ainsi leurs propriétés mécaniques14. L’inclusion de CF offre non seulement un support mécanique plus solide pour les mousses, mais peut également modifier leur microstructure, améliorant ainsi leurs performances globales15,16. Yimu Qiao et al.17 ont préparé une structure sandwich composée de mousse PBAT/CF et de préimprégnés continus en polypropylène (PP) renforcé de CF. L’étude a révélé que les cellules de mousse avec les préimprégnés étaient plus uniformes et plus denses. En revanche, le BF présente des avantages uniques dans les matériaux de renforcement en raison de sa biocompatibilité et de son renouvellement exceptionnels18. Sa microstructure interne unique confère au matériau une certaine ténacité et des propriétés d’amorti19. Wei Guo et al.20 ont préparé des mousses BF en polypropylène BF/PP renforcées modifiées aux alcalis. La recherche montre que l’ajout de BF améliore la structure cellulaire et améliore considérablement les propriétés mécaniques des mousses BF/PP. Par conséquent, la combinaison judicieuse de CF et de BF dans la fabrication de la mousse PBAT devrait maximiser les avantages des deux matériaux, atténuer le problème de retrait important de la mousse PBAT pure et élargir davantage son potentiel d’application dans divers domaines.
Bien que la technologie de moussage scCO2 ait fait les progrès susmentionnés, il existe encore des lacunes importantes dans le domaine de la mousse de polyester biodégradable renforcée de fibres. Tout d’abord, les recherches existantes utilisent principalement des renforts à une seule fibre (tels que le CF pur ou le BF pur), sans parvenir à exploiter pleinement les effets synergiques des différentes fibres, tels que la combinaison de l’amélioration de la rigidité de CF et des avantages de contrôle d’interface de BF. Deuxièmement, éviter les défauts de moussage causés par une diminution de la fluidité à l’état fondu à haute teneur en fibres reste un défi. L’innovation de cet article réside dans le fait qu’il aborde les questions ci-dessus. D’une part, il construit un système de moussage scCO2 pour le renforcement synergique bifibre CF/BF du PBAT, qui compense les lacunes des systèmes monofibres en termes d’efficacité de nucléation et de liaison d’interface. Dans le même temps, l’optimisation du rapport CF/BF améliore les propriétés mécaniques de la mousse tout en assurant la formation de mousse, offrant ainsi un nouveau concept de conception pour la haute performance de la mousse biodégradable.
La technologie de moussage ScCO2 a ouvert de nouvelles voies pour la production de matériaux en mousse microcellulaire haute performance, en tirant parti de ses avantages environnementaux, de la taille des pores à l’échelle du micron réglable et de la flexibilité du réglage des paramètres de processus21. Grâce à la mousse scCO2 , le CO2 se dissout uniformément dans le système de matériaux composites. Lors d’une relâchement soudain de la pression, le dioxyde de carbone s’échappe rapidement, formant de nombreux noyaux de bulles uniformément répartis qui se développent ensuite dans les pores22. Ce processus permet non seulement un contrôle précis de la taille et de la densité des pores, mais améliore également l’isolation thermique, l’insonorisation et les propriétés d’amortissement du matériau tout en conservant ses performances d’origine23.
Cette étude porte sur un système de moussage scCO2 pour des composites PBAT renforcés avec des rapports variables de CF et de BF, tous deux à une teneur totale de 20 %. Pour préparer la mousse PBAT/CF/BF, le rapport CF/BF a été sélectionné comme suit : 3:1, 1:1 et 1:3. La température de moussage était de 100 °C, la pression de moussage était de 10 MPa et le temps de moussage était de 60 min. Initialement, des mousses ont été produites et leur densité, leur taux de dilatation et leur taux de retrait ont été mesurés pour illustrer visuellement les différences dans les propriétés physiques fondamentales des mousses avec différents rapports de fibres. Par la suite, la microscopie électronique à balayage (MEB) a été utilisée pour caractériser la structure cellulaire, avec des diamètres cellulaires mesurés pour révéler, au niveau microscopique, l’impact de rapports de fibres variables sur la morphologie, la taille et l’uniformité des cellules. Enfin, des tests de cycle de compression ont été effectués pour évaluer les performances de compression, indiquant la capacité de charge mécanique conférée aux mousses par différentes combinaisons de renforts de fibres. Les résultats de cette étude offriront des bases théoriques et des perspectives techniques pour le développement de matériaux en mousse biosourcés et biodégradables avec des propriétés physiques, une microstructure et une résistance mécanique supérieures, favorisant ainsi leur utilisation durable dans des domaines tels que l’emballage et la construction.
Accès restreint. Veuillez vous connecter ou commencer un essai pour afficher ce contenu.
Protocole
Les réactifs et l’équipement utilisés dans cette étude sont énumérés dans la table des matériaux.
1. Prétraitement des matières premières
- Mettez le PBAT, le CF et le BF dans un four à 80 °C pendant 8 h (Figure 1A).
2. Pesée et pré-mélange
- Prenons l’exemple d’une masse totale de 200 g, utilisez une balance électronique pour peser proportionnellement PBAT et CF (par exemple, PBAT/20CF : 180 g PBAT et 20 g CF).
- Versez le PBAT et le CF pesés dans un sac en polyéthylène, mélangez pendant 5 min pour assurer une dispersion uniforme préliminaire du CF.
3. Extrusion à l’état fondu
- Allumez l’interrupteur d’alimentation de l’extrudeuse à double vis (Figure 1B).
- Réglez la température de chaque zone sur 135 °C, 145 °C, 155 °C, 165 °C et 160 °C respectivement.
- Lancez le programme de chauffage et maintenez-le pendant 30 minutes après que la température dans chaque zone ait atteint la valeur définie.
- Réglez la vitesse de l’hôte sur 5 tr/min.
- Réglez la vitesse de rotation du chargeur sur 3 tr/min.
- Ajoutez des granulés de PBAT purs dans l’extrudeuse et faites fonctionner pendant 10 minutes pour nettoyer la vis.
- Passez au prémélange PBAT/20CF et extrudez en continu.
- Préparez des échantillons avec le contenu PBAT/15CF/5BF, PBAT/10CF/10BF, PBAT/5CF/15BF, PBAT/20BF, respectivement selon les étapes ci-dessus. Nettoyez la vis avec du PBAT pur avant chaque changement de matière première.
- Récupérez la masse extrudée et broyez-la à l’aide d’un granulateur de poudre (Figure 1C).
- Scellez et stockez les échantillons broyés dans des sacs en polyéthylène, en les étiquetant avec le rapport de formulation et la date.
4. Moulage par compression
- Allumez l’interrupteur d’alimentation de la machine de vulcanisation plate (Figure 1D).
- Réglez la température des plaques supérieure et inférieure à 165 °C.
- Lancez le programme de chauffage et maintenez-le pendant 10 minutes après avoir atteint la température cible.
- Sur la base des dimensions du moule de 100 mm × 100 mm × 4 mm, la masse de matériau requise calculée est de 60 g.
- Posez un film de polytétrafluoroéthylène sur le joint plat, puis placez immédiatement le moule.
- Répartissez uniformément le matériau dans le moule.
- Posez un film de polytétrafluoroéthylène sur le moule pour la mise en place du matériau, puis recouvrez d’un joint plat.
- Placez le matériau posé au centre de la plaque chauffante de la machine de vulcanisation plate.
- Lancez la procédure de fermeture du moule, appliquez une pression de 1 MPa, maintenez la pression pendant 3 minutes et expulsez l’air du matériau pour éviter la formation de bulles.
- Continuez la procédure de fermeture du moule, augmentez la pression à 10 MPa et maintenez pendant 10 minutes pour vous assurer que le matériau est fondu et remplit uniformément le moule.
- Éteignez le chauffage, activez le système de refroidissement et attendez que la température descende en dessous de 40 °C avant de dépressuriser et de retirer le moule.
5. Procédé de moussage ScCO2
- À l’aide d’une lame, découpez la tôle moulée dans des dimensions de 10 mm × 10 mm × 4 mm (Figure 1E).
- Placez les panneaux coupés dans le récipient de réaction.
- Serrez les boulons du réacteur à l’aide d’une clé et fermez le réacteur.
- Fermez la soupape d’échappement de la bouilloire à réaction.
- Ouvrez la vanne de l’évent de la bouteille de CO2 .
- Ouvrez la soupape d’admission de la pompe de surpression.
- Ouvrez la soupape d’admission du réacteur et injectez du gaz CO2 dans le réacteur.
- Fermez la soupape d’admission du réacteur et maintenez-la pendant 3 min.
- Ouvrez la soupape d’échappement du réacteur pour évacuer l’air à l’intérieur du réacteur.
- Allumez les interrupteurs d’alimentation des deux bains d’huile et réglez les températures à 165 °C et 100 °C, respectivement.
- Placez le récipient de réaction contenant l’échantillon dans un bain d’huile à 165 °C pendant 10 min.
- Ouvrir la soupape d’entrée du réacteur pour pressuriser le réacteur et introduire du CO2, avec la pression contrôlée à 10 MPa, et maintenir la température pendant 10 min.
- Fermez la soupape de ventilation de la bouteille de CO2 .
- Fermez la soupape d’admission de la pompe de surpression.
- Fermez la soupape d’entrée de la bouilloire à réaction.
- Transférez le récipient de réaction contenant l’échantillon dans un bain d’huile à 100 °C, en maintenant la température et la pression pendant 60 min.
- Ouvrez la soupape d’échappement du réacteur et relâchez rapidement la pression en 3 s pour obtenir le matériau en mousse.
6. Caractérisation de la mousse
REMARQUE : La densité de l’échantillon est mesurée directement à l’aide d’un densitomètre. Prenons l’exemple du PBAT pur.
- Mettez l’appareil sous tension. L’affichage passera de 8888888 à 0,00 g.
- Appuyez sur la touche 0 pour le remettre à zéro.
- Placez l’échantillon sur la plate-forme de mesure.
- Appuyez sur la touche ENTER après la stabilisation.
- Retirez l’échantillon et essuyez-le.
- Placez l’échantillon sur la plate-forme suspendue immergée dans l’eau.
- Après la stabilisation, appuyez sur la touche ENTER . La valeur de lecture est de 1,223 g/cm3.
- Appuyez sur le bouton SET pour quitter et revenir au mode de pesée, puis procédez à la mesure d’autres produits.
REMARQUE : La densité de l’échantillon est mesurée directement à l’aide d’un densitomètre. - Calculer le taux de moussage initial de la mousse (φ1) à l’aide de la formule suivante24.
 (1)
REMARQUE : ρ0 est la masse volumique solide de l’éprouvette et ρ1 est la masse volumique initiale de la mousse. - Calculer le taux de dilatation moussante après stabilisation de la mousse (φ2) à l’aide de la formule suivante24.
 (2)
REMARQUE : ρ2 est la densité de moussage après stabilisation de la mousse. - Calculez le taux de retrait (S) à l’aide de l’équationsuivante 24.
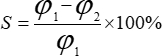 (3)
7. Caractérisation MEB
- Placez l’échantillon de coupe de mousse sur la platine de l’échantillon MEB.
- Appliquez le traitement en spray d’or sur la mousse.
- Obtenez des images MEB en réglant la tension d’accélération à 5 kV.
- Ouvrez l’image SEM à l’aide de l’image J et utilisez l’outil Ligne droite pour faire correspondre la barre d’échelle de l’image.
- Cliquez sur Analyser > Définir l’échelle, réglez la Distance connue sur la barre d’échelle de l’image MEB, puis cliquez sur Global > OK.
- Cliquez sur Analyser > outils > Gestion du ROI pour mesurer la taille des cellules de la mousse, puis cliquez sur Ajouter. Mesurez le nombre requis d’échantillons comme spécifié.
- Cliquez sur Mesurer pour obtenir les données quantitatives de la figure pour des calculs ultérieurs.
- Calculez le diamètre moyen des cellules de la mousse à l’aide de la formule suivante24.
 (4)
REMARQUE : ni fait référence au nombre de cellules d’un diamètre Di dans l’image MEB. - Calculer la densité de nucléation (N0) de la mousse à l’aide de la formule suivante24.
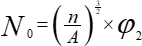 (5)
REMARQUE : n est le nombre total de cellules en MEB, et A est l’aire du MEB.
8. Détermination des propriétés de compression
- Selon la norme d’essai GB/T 1041-2008, découpez 6 jeux d’éprouvettes de 10 mm × 10 mm × 8 mm dans chaque type de mousse.
REMARQUE : Effectuez une inspection visuelle de l’échantillon pour vous assurer que la surface est plane et exempte de défauts évidents tels que des fissures, des pénuries de matériaux, etc. - Mesurez les dimensions de l’éprouvette.
- Ouvrez le logiciel.
- Allumez la machine de test et connectez-la au logiciel.
- Installez le dispositif de compression en veillant à ce que son parallélisme et sa perpendicularité répondent aux exigences.
- Placez l’échantillon de mousse au centre du dispositif de compression, en assurant un bon contact entre l’échantillon et le montage.
- Définissez les paramètres de test de la machine d’essai. La vitesse de chargement est de 5 mm/min, avec 10 cycles et une déformation de compression de 50 %.
- Effectuez l’essai de fonctionnement, commencez à appliquer une force de compression à l’échantillon de mousse tout en enregistrant simultanément les données.
- Une fois le test terminé, retirez l’échantillon de mousse.
REMARQUE : Au cours de l’expérience, observez la déformation de l’échantillon de mousse, par exemple s’il y a déformation locale, fissuration ou effondrement, et conservez des registres détaillés. - Répétez les étapes ci-dessus pour tous les échantillons de mousse afin de vérifier et d’assurer la reproductibilité des résultats.
- Après l’expérience, calculez la résistance à la compression de l’échantillon de mousse.
Accès restreint. Veuillez vous connecter ou commencer un essai pour afficher ce contenu.
Résultats
L’image physique et les propriétés physiques des mousses PBAT renforcées avec des rapports variables de CF et de BF préparées selon le protocole susmentionné sont illustrées à la figure 2. On peut observer que l’augmentation des proportions de CF et de BF résiste efficacement au retrait des mousses PBAT. Grâce aux mesures, la densité de la mousse PBAT pure était de 0,19 g/cm3 (figure 2B), avec un rapport de mousse de ...
Accès restreint. Veuillez vous connecter ou commencer un essai pour afficher ce contenu.
Discussion
Le traitement de séchage est une étape critique avant l’extrusion à l’état fondu. Son objectif principal est d’éliminer l’humidité du matériau pour prévenir l’hydrolyse, la vaporisation et les défauts interfaciaux dans des conditions de température élevée. Cela garantit les propriétés mécaniques, la stabilité de l’usinage et la qualité de l’apparence des composites PBAT8. Dans cette étude, la procédure spécifique a consisté à placer PBAT, CF et BF dans un four pen...
Accès restreint. Veuillez vous connecter ou commencer un essai pour afficher ce contenu.
Déclarations de divulgation
Les auteurs n’ont rien à divulguer.
Remerciements
Nous remercions le financement du Laboratoire clé de l’Administration nationale des forêts et des prairies sur l’utilisation hautement efficace des ressources de biomasse forestière dans le sud-ouest de la Chine, Université forestière du Sud-Ouest (2023KF10). La Fondation des sciences naturelles de la province du Heilongjiang (LH2024C044), le projet d’innovation collaborative de disciplines de première classe dans la province du Heilongjiang (LJGXCG2024-F11), le programme de parrainage des jeunes scientifiques d’élite de la province du Heilongjiang (2024QNTG006), le Fonds postdoctoral du Heilongjiang (LBH-Z24041) et les thèses de maîtrise et de doctorat exceptionnelles du Heilongjiang dans le projet de financement New Era 2023.
Accès restreint. Veuillez vous connecter ou commencer un essai pour afficher ce contenu.
Matériaux
| Nom | Entreprise | Numéro de catalogue | Commentaires |
|---|---|---|---|
| Fibre de bambou | Usine de Fibres de Lvzhu du Sichuan Co., Ltd., Chine | 1000 mailles | Matière première fournie pour le travail expérimental |
| Pompe d’appoint | Dongguan Suncenter Fuild Control Equipment Co., Ltd., Chine | DGA15C | Utilisé pour contrôler la pression |
| Dioxyde de carbone | Harbin Qinghua Industrial Gas Co. Ltd., Chine | Pureté à 99,9 % | Utilisé comme agent moussant |
| Fibre de carbone & nbsp ; | Toray Industries Incorporated, ; Japon | 1000 mailles | Matière première fournie pour le travail expérimental |
| Ceactor | Zhengzhou Zechen Instrument Equipment Co., Ltd., Chine | 0,5 L | Utilisé comme récipient à mousse |
| Compacteur | Zhejiang Kaishan Compressor Co., Ltd., Chine | XK06-010-00487 | pressurisé |
| Bain d’huile numérique | Boho Temptech Co., Ltd., Chine | HH-5-12L | Utilisé pour chauffer |
| Four de séchage | Shanghai Yiheng Scientific Instrument Co., Ltd., Chine | DGG-9070 | Utilisé pour sécher les matières premières |
| Balancier électronique | Mettler Toledo (Changzhou) Weighing Equipment System Co., Ltd | SPN501F | Utilisé pour peser les matières premières |
| Instrument de sulfurisation à plaque plate | Bolon Precision Testing Machines Co., Ltd., Chine | BL-6170-A | Pour le moulage à chaud de composites |
| Densimètre solide de haute précision | Yuemang Intelligent Equipment Co., Ltd., Chine | JHY-120Y | Dispositif utilisé pour déterminer ; Densité |
| Logiciel d’analyse d’images National Institutes of Health | Instituts nationaux de la santé | ImageJ | Logiciels utilisés pour déterminer les caractéristiques morphologiques de la mousse |
| Poly (butylène adipate-co-térephtalate) | Xinjiang Blue Ridge Tunhe Sci.& Tech. Co., Ltd., Chine | TH801T | Matière première fournie pour le travail expérimental |
| Film de polytétrafluoroéthylène | Société commerciale des matériaux plastiques Luo Huixing, Chine | 0,5 mm | Utilisé pour démouler |
| Pulveriser | Shenzhen Chengzhongsheng Electromechanical Technology Co., Ltd., Chine | 380 W, 50 Hz | Utilisé pour broyer et granuler |
| Scanner | FEI Inc., États-Unis | QUANTA 220 | Scanner utilisé pour prendre une image de mousses |
| Extrudeuse à double vis | Nankin Jiente Machine Point Co. Ltd., Chine | SHJ-20 | Mélange de fusion |
| Machine universelle d’essai mécanique | Wance Technologies Ltd., Chine | TestPilot X10A | Utilisé pour mesurer la performance de compression |
Références
- Xu, X., et al. Material performance, manufacturing methods, and engineering applications in aviation of carbon fiber reinforced polymers: A comprehensive review. Thin Wall Struct. 209, 112899(2025).
- Wang, Z., et al. Fabrication of biodegradable poly(butylene adipate-co-butylene terephthalate) bead foams through solid utilization of chitin and controllable incorporation of porous structure. Colloids Surf A Physicochem Eng Asp. 693, 134105(2024).
- Wang, J., et al. Strong and thermally insulating polylactic acid/glass fiber composite foam fabricated by supercritical carbon dioxide foaming. Int J Biol Macromol. 138, 144-155 (2019).
- Li, J., et al. Environmentally-friendly, sustainable ScCO2-assisted fabrication of poly(lactic acid)/ramie fiber composite foams. J Clean Prod. 425, 138952(2023).
- Li, S., et al. Research progress on the improvement strategy of foaming behavior for biodegradable polymer foams and their functional applications. Sustain Mater Technol. 44, e01354(2025).
- Wang, Z., Wang, G., Xu, Z., Zhang, A., Li, S. A novel "reinforcing-foaming-recovering" strategy for achieving thermally insulating green foams with ultrafast degradation. J Clean Prod. 481, 144161(2024).
- Wang, Z., Wang, G., Xu, Z., Chai, J., Zhao, G. Innovative crosslinking and foaming strategies for advancing biodegradable composite foams: Enhancing foamability, flexibility, and thermal insulation. Mater Des. 253, 113895(2025).
- Jian, J., Xiangbin, Z., Xianbo, H. An overview on synthesis, properties and applications of poly(butylene-adipate-co-terephthalate)-PBAT. Adv Ind Eng Polym Res. 3 (1), 19-26 (2020).
- Wang, Z., Wang, G., Xu, Z., Ma, C., Zhao, G. Pore-gradient, flexible, and fully-degradable foam with outstanding noise absorption and thermal insulation. Adv Funct Mater. , (2025).
- Wang, Z., Wang, G., Xu, Z., Yang, C., Zhao, G. Structure-tunable poly(butylene adipate-CO-terephthalate) foams with enhanced mechanical performance derived by microcellular foaming with carbon dioxide as blowing agents. J CO2 Util. 72, 102495(2023).
- Wang, Z., et al. low-shrinkage and high elastic poly(butylene adipate-co-terephthalate) foams achieved by microcellular foaming using N2 & CO2 as co-blowing agents. J CO2 Util. 64, 102149(2022).
- Ding, Y., Yang, Q., Wang, X., Li, S. The compressive resilience and shrinkage resistance properties of poly(butylene adipate-co-terephthalate) microcellular composite foams reinforced by functionalized microcrystalline cellulose. Int J Biol Macromol. 306, 141466(2025).
- Pereira Da Silva, J. S., Farias Da Silva, J. M., Soares, B. G., Livi, S. Fully biodegradable composites based on poly(butylene adipate-co-terephthalate)/peach palm trees fiber. Compos B Eng. 129, 117-123 (2017).
- Liu, H., et al. High strength microcellular thermoplastic polyimide/carbon fiber composite foams containing flexible ether amine, rigid diaminodiphenyl ether, and triaminopyrimidine moieties: Synthesis and fabrication. Chem Eng J. 496, 154384(2024).
- Li, W., et al. Real-microcellular poly(ether-block-amide)/carbon fiber foams with improved mechanical property and surface quality for high-performance electromagnetic interference shielding applications. J Mater Res Technol. 26, 6508-6519 (2023).
- Liu, Y., et al. Supercritical N2 induced sandwich type lightweight and strong PP/CF foams with excellent electromagnetic shielding properties. Chem Eng J. 501, 157532(2024).
- Qiao, Y., Hou, J., Tian, D., He, Y., Chen, J. Poly(butylene adipate-co-terephthalate)/carbon fiber foam bonded with continuous carbon fiber reinforced polypropylene prepregs for electromagnetic interference shielding. Compos Commun. 53, 102217(2025).
- Tang, Q., Fang, L., Guo, W. Effects of bamboo fiber length and loading on mechanical, thermal and pulverization properties of phenolic foam composites. J Bioresour Bioprod. 4 (1), 51-59 (2019).
- Li, X., Zhong, T., Xiao, Y., Cheng, H., Chen, H. Mechanically robust, thermal insulating sustainable foams fully derived from bamboo fibers through high temperature drying. Carbohydr Polym. 333, 121966(2024).
- Guo, W., Zhao, J., Zhao, F., Feng, T., Liu, L. Assessment of properties of bamboo fiber and EPDM reinforced polypropylene microcellular foam composites. Polymer (Guildf). 304, 127142(2024).
- Liu, H., et al. Green strategy based on supercritical-fluid foaming for fabricating rigid microcellular thermoplastic polyimide foams with ultrahigh compressive strength. Compos B Eng. 273, 111204(2024).
- Sarver, J. A., Kiran, E. Foaming of polymers with carbon dioxide - The year-in-review 2019. J Supercrit Fluids. 173, 105166(2021).
- Dong, M., et al. An overview of polymer foaming assisted by supercritical fluid. Adv Compos Hybrid Mater. 6 (6), 207(2023).
- Zhang, X., et al. Green preparation of lightweight and elastic poly(butylene adipate-co-terephthalate)/thermoplastic polyamide elastomer composite foams. J Supercrit Fluids. 223, 106635(2025).
- Pang, Y., Cao, Y., Zheng, W., Park, C. B. A comprehensive review of cell structure variation and general rules for polymer microcellular foams. Chem Eng J. 430, 132662(2022).
Accès restreint. Veuillez vous connecter ou commencer un essai pour afficher ce contenu.
Réimpressions et autorisations
Explorer plus d’articles
